Skontaktuj się z firmą Zhenling

Komponenty metalowe wykonywane według rysunku technicznego
Usługi szkiełkowania części metalowych na zamówienie
- Zamówienia na podstawie rysunku technicznego lub próbki
- Strefy wykończenia analizowane przed wyceną
- Powierzchnie krytyczne ujęte w zakresie zamówienia
- Wspólna analiza wymagań dotyczących obróbki skrawaniem i wykończenia
Zhenling oferuje szkiełkowanie komponentów metalowych wykonywanych na podstawie rysunków technicznych lub próbek klienta. Należy przesłać informacje o materiale, ilości, oznaczonych strefach wykończenia, elementach wymagających ochrony i oczekiwanym wyglądzie; na tej podstawie przygotowujemy pisemny zakres wyceny, ponieważ samo określenie „matowe wykończenie” nie stanowi pełnej specyfikacji. Zapytanie o usługi szkiełkowania powinno zawierać informacje o materiale, ścierniwie, oczekiwanym wyglądzie lub chropowatości, maskowaniu, późniejszej obróbce wykończeniowej oraz próbce odbiorczej. Przebieg procesu technologicznego i zakres pomiarów dla danego zamówienia należy potwierdzić na piśmie. Nierozstrzygnięte założenia dotyczące dokumentacji lub harmonogramu powinny pozostać wyraźnie wskazane.
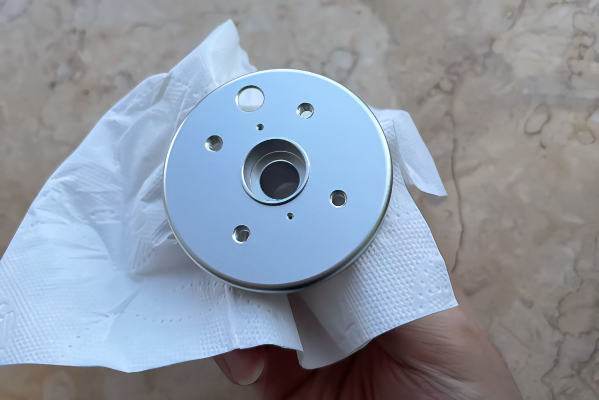
Części podlegające analizie i zakres szkiełkowania
Szkiełkowanie należy rozpatrywać w odniesieniu do przesłanego komponentu, a nie jako ogólną technikę. Zapytanie ofertowe powinno określać cel obróbki, obszary wymagające ochrony, wyłączenia, właściwą normę, stan początkowy i wymagane dokumenty.
Otwórz narzędzie do analizy źródeł różnic w wyglądzie po szkiełkowaniu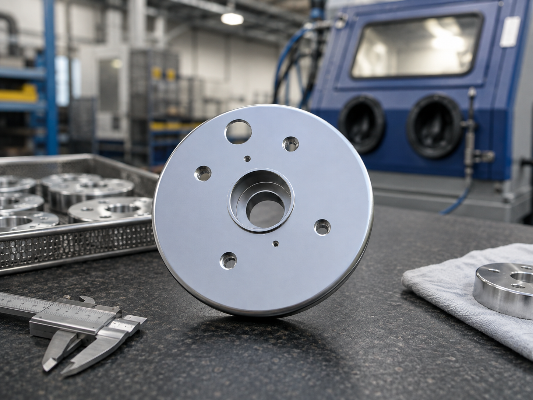
Komponenty frezowane i pryzmatyczne
W przypadku płyt, korpusów, wsporników, kieszeni, występów i powierzchni obrabianych skrawaniem analizuje się widoczność przejść, obszary zagłębione, bazy odniesienia oraz dopasowanie po szkiełkowaniu.
Komponenty toczone i obrotowe
W przypadku wałów, tulei, kołnierzy, rowków, otworów i stopni analizuje się powierzchnie uszczelniające, pasowania łożyskowe, gwinty i współosiowe powierzchnie współpracujące.
Komponenty wykonywane metodami konstrukcyjnymi i spawane
Przed zatwierdzeniem procesu szkiełkowania odbarwienia spoin, tlenki, strefy o wyrównanym wykończeniu i obszary o różnym stanie powierzchni rozpatruje się oddzielnie od docelowego wyglądu.
Co należy ustalić w wycenie
- Rewizję rysunku, stop i stan materiału.
- Pełny, częściowy lub miejscowo wyrównany zakres szkiełkowania.
- Powierzchnie istotne dla wyglądu, strefy przejściowe i elementy wymagające ochrony.
- Zatwierdzoną próbkę, fotografię lub pisemny wzorzec wykończenia.
- Czyszczenie, kontrolę, późniejszą obróbkę i pakowanie.
SPECYFIKACJE
Analiza materiałów i grup części
Zakres niestandardowej obróbki skrawaniem firmy obejmuje stale węglowe, stopowe i łożyskowe; stale nierdzewne gatunków 303, 304, 304L, 316, 316L i 321; a także C276, 904L, stopy na bazie niklu i stopy aluminium. Tych grup materiałowych nie można traktować zamiennie podczas doboru szkiełkowania, dlatego w zapytaniu ofertowym określa się materiał, stan powierzchni przed obróbką i wymagany rezultat. W zamówieniach dotyczących stali nierdzewnej wygląd i czystość pozostają odrębnymi kryteriami odbioru.
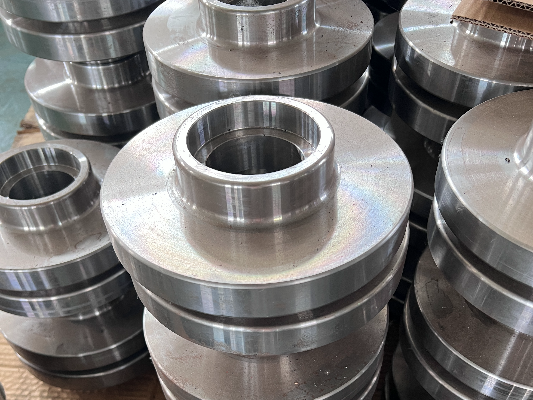
Stale węglowe, stopowe i łożyskowe
- Należy podać stop i stan po obróbce cieplnej.
- Należy wskazać rdzę, tlenki, zgorzelinę oraz ślady spawania lub obróbki skrawaniem.
- Należy oddzielić cel czyszczenia od celu wykończenia wizualnego.
- Należy określić późniejsze nakładanie powłok lub zabezpieczenie antykorozyjne.
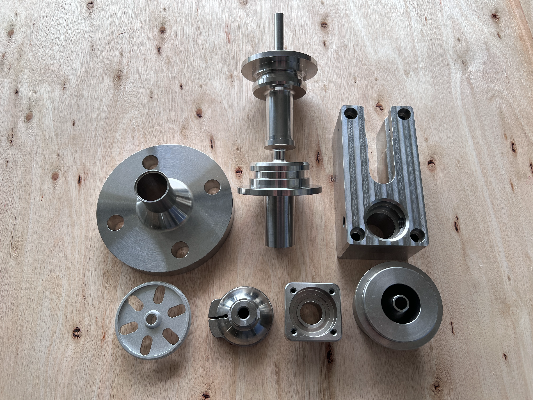
Stal nierdzewna
- Należy podać 303, 304, 304L, 316, 316L, 321 lub gatunek wskazany na rysunku technicznym.
- Należy wskazać powierzchnie istotne dla wyglądu, wymogów sanitarnych i odporności na korozję.
- Należy osobno określić wymagania dotyczące wolnego żelaza, pozostałości ścierniwa lub innych zanieczyszczeń.
- Należy podać, czy po szkiełkowaniu następuje czyszczenie lub pasywacja.
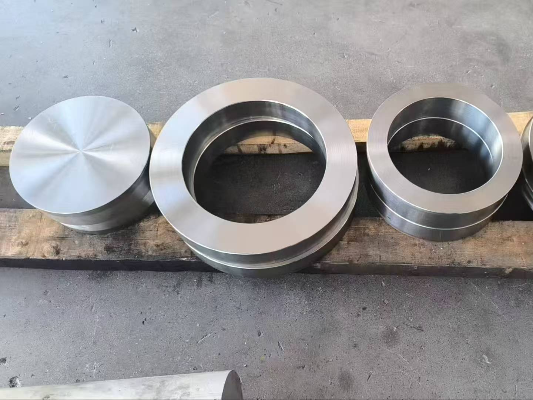
C276, 904L i stopy na bazie niklu
- Informację o stopie należy powiązać z rewizją rysunku.
- Należy oznaczyć powierzchnie krytyczne i ograniczenia dotyczące zanieczyszczeń.
- Należy określić wymagania dotyczące końcowej czystości i pakowania.
- Zmiana ścierniwa lub przebiegu procesu technologicznego wymaga uprzedniej analizy wyceny.
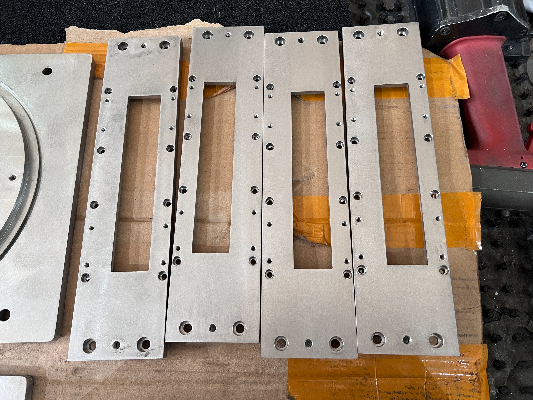
Aluminium i jego stopy
- Należy podać stop, stan utwardzenia i stan początkowy.
- Należy wskazać cienkie ścianki, ostre krawędzie i przejścia istotne dla wyglądu.
- Matowe lub satynowe wykończenie należy określić za pomocą wzorca.
- Należy podać, czy później następuje anodowanie, nakładanie powłok lub inna obróbka wykończeniowa.
Warianty szkiełkowania według celu zamówienia
Szkiełkowanie może pełnić różne funkcje, dlatego ścierniwa i kryteria kontroli nie są zamienne. Sama nazwa procesu nie określa gotowego rezultatu; pisemna wycena powinna wskazywać wymagany efekt czyszczenia, wygląd, stan powierzchni i metodę odbioru.5
| Cel zamówienia | Co należy przesłać | Co należy ustalić w wycenie |
|---|---|---|
| Jednolite matowe wykończenie | Oznaczone powierzchnie istotne dla wyglądu i wskazany wzorzec wizualny. | Zakres obróbki, strefy przejściowe, warunki oceny i dopuszczalne różnice. |
| Wykończenie zbliżone do satynowego | Próbkę wzorcową lub zdjęcie z określonymi warunkami wykonania, a także stop i początkową fakturę powierzchni. | Docelowy wygląd, rodzaj ścierniwa i hierarchię wzorców. |
| Wyrównanie śladów obróbki skrawaniem | Strefy wskazane na rysunku technicznym oraz ślady, które mają zostać ukryte lub mogą pozostać widoczne. | Czy samo szkiełkowanie pozwoli uzyskać wymagane jednolite wykończenie. |
| Przygotowanie powierzchni | Wymagania dotyczące późniejszego nakładania powłok, czystości i przyczepności. | Kolejność operacji, stan czystości przy przekazaniu części i podział odpowiedzialności między operacjami. |
| Usuwanie tlenków, przebarwień lub lekkiej rdzy | Fotografie stanu początkowego i wymaganego stanu końcowego. | Czy obróbka strumieniowo-ścierna jest odpowiednia, czy potrzebna jest inna metoda usuwania zanieczyszczeń. |
| Miejscowe wykończenie wybranych obszarów | Rysunek stref, granica maskowania i sąsiednie elementy krytyczne. | Metoda maskowania, widoczność przejścia i kontrole po obróbce. |
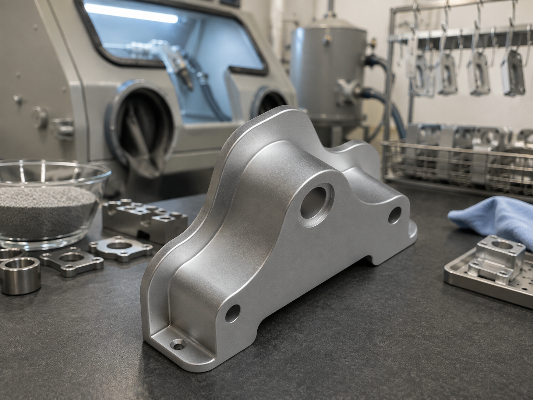
Kulki szklane to wybór metody obróbki, a nie pełna specyfikacja
Kulki szklane mogą zapewnić gładszy wygląd niż ścierniwa o ostrych krawędziach, natomiast piaskowanie, obróbka ziarnistym ścierniwem lub śrutem stalowym mogą inaczej skrawać powierzchnię lub oddziaływać na nią uderzeniowo. Przy zlecaniu szkiełkowania kulkami szklanymi nadal trzeba określić w zakresie zamówienia docelową gładkość wykończenia, osobne wymagania dotyczące umacniania powierzchni lub czyszczenia, materiał części oraz późniejszą operację.
Specyfikacja rysunku technicznego i kryteriów odbioru wykończenia
W specyfikacji należy osobno określić wygląd, fakturę powierzchni, czystość i ochronę elementów krytycznych. Połączenie tych wymagań może sprawić, że podczas obróbki i kontroli oceniane będą różne rezultaty. Pisemna wycena musi wskazywać strony odpowiedzialne za obróbkę i kontrolę oraz wartości odbiorcze zatwierdzone przez nabywcę.
| Dane do zapytania ofertowego | Przykład danych od nabywcy | Co musi określać wycena |
|---|---|---|
| Rewizja rysunku | Przykład: Rev 03 | W modelu, rysunku technicznym i oznaczeniach wykończenia należy stosować tę samą zatwierdzoną rewizję. |
| Oznaczenie stref wykończenia | Przykład: F1 cała powierzchnia; F2 miejscowe wyrównanie | Należy oznaczyć każdą obrabianą powierzchnię i granicę przejścia. |
| Gwint wymagający ochrony | Przykład: M6 × 1, zaślepić przed szkiełkowaniem | Należy określić wyłączenie z obróbki, maskowanie i weryfikację po obróbce. |
| Pasowanie krytyczne | Przykład: Ø25.00 ±0,02 mm | Należy wskazać bazę odniesienia i określić, czy kontrola odbywa się po szkiełkowaniu. |
| Wymagania dotyczące faktury powierzchni | Przykład: Ra 1,6 µm (63 µin) | Przykład należy zastąpić wymaganym parametrem, kierunkiem, miejscem i podstawą pomiaru. |
| Wzorzec wizualny | Przykład: próbka B-01, powierzchnia A | Należy określić identyfikację wzorca, powierzchnię, orientację i dopuszczalne różnice. |
| Miejsca kontroli | Przykład: 3 miejsca na każdej powierzchni F1 | Należy określić wymagany zapis wyników i kryterium odbioru. |
| Próbka z partii | Przykład: 5 części z każdej zatwierdzonej partii | Przykład należy zastąpić liczbą próbek wymaganą dla zamówienia i wskazać osobę odpowiedzialną za zatwierdzenie. |
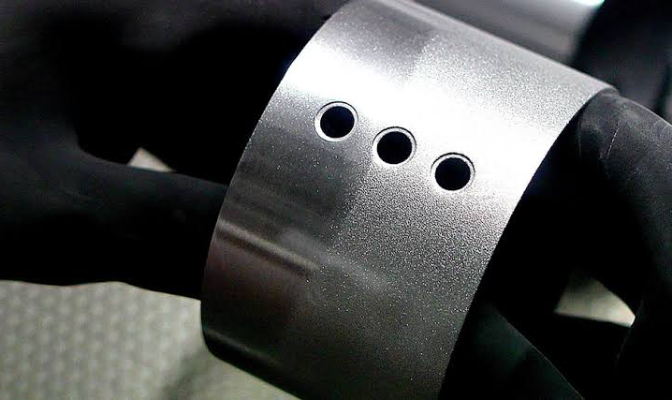
Odbiór wyglądu
Należy użyć wskazanego wzorca oraz określić powierzchnię, oświetlenie, kąt i odległość obserwacji, orientację oraz dopuszczalne różnice. Fotografia pomaga wskazać oczekiwany wygląd, ale sama nie określa chropowatości.
Ilościowa ocena faktury powierzchni
Należy określić parametr, klasę przyrządu, kierunek pomiaru, filtr lub długość odcięcia, długość odcinka oceny i regułę podejmowania decyzji. Dane o fakturze powierzchni i wygląd po szkiełkowaniu odpowiadają na różne pytania podczas odbioru.
Ocena dostępności powierzchni dla strumienia ścierniwa
Przed wyceną należy zaklasyfikować każdą powierzchnię jako otwartą, ustawioną pod kątem, zagłębioną lub chronioną. W odróżnieniu od ogólnego wymogu obróbki całej części taka ocena wiąże dostęp, widoczność przejścia i kontrolę po szkiełkowaniu z oznaczonym elementem; wyróżnikiem jest zakres wykończenia, który mogą zatwierdzić zarówno produkcja, jak i dział jakości.
Zakres wyceny, czynniki kosztowe i termin produkcji
Koszt szkiełkowania zależy od geometrii, pola powierzchni, stanu początkowego, docelowego wykończenia, maskowania, ilości, kontroli, późniejszych operacji i pakowania. Pisemna wycena określa podstawę ceny i harmonogram po ustaleniu wspólnego zakresu na podstawie tych danych.
| Czynnik wpływający na wycenę | Dlaczego zmienia zakres | Co powinien zrobić nabywca |
|---|---|---|
| Geometria i dostęp | Otwarte powierzchnie, zagłębienia, otwory i przejścia wymagają różnego sposobu obróbki oraz analizy zakresu pokrycia. | Należy przesłać geometrię 3D lub oznaczone widoki. |
| Początkowy stan powierzchni | Ślady obróbki skrawaniem, stan spoin, tlenki, rdza i stare powłoki wpływają na stan wyjściowy. | Należy dołączyć fotografie aktualnego stanu. |
| Wzorzec wykończenia | Zatwierdzona próbka ogranicza niejednoznaczność określeń takich jak „matowy”, „satynowy” i „jednolity”. | Należy wskazać wzorzec i powierzchnię objętą kontrolą. |
| Maskowanie i ochrona | Gwinty, pasowania, uszczelnienia, bazy odniesienia i kanały wewnętrzne wymagają dodatkowego przygotowania i weryfikacji. | Każdy element wymagający ochrony należy oznaczyć na rysunku technicznym. |
| Kontrola i zatwierdzenie | Porównanie wizualne, pomiar chropowatości, ocena czystości i kontrola wymiarów to odrębne czynności. | Należy wymienić dokumenty i wyniki wymagane do wysyłki lub zatwierdzenia partii. |
| Ilość i kolejność operacji | Zatwierdzenie wzorca, produkcja powtarzalna, późniejsze nakładanie powłok i logistyka wpływają na harmonogram. | Należy podać przedziały ilościowe, miejsce dostawy i docelową datę. |
Zakres podany w odpowiedzi
Strefy obróbki, elementy wymagające ochrony i wzorzec wykończenia są wpisywane do wyceny.
Odpowiedzialność określona w odpowiedzi
Wycena wskazuje odpowiedzialnych za przebieg procesu technologicznego oraz dokumenty wymagane przy przekazaniu części.
Termin podany w odpowiedzi
Założenia dotyczące produkcji i transportu są rozdzielone, aby docelowa data wynikała z zatwierdzonego zakresu.
PRZEBIEG PROCESU
Zatwierdzenie próbki i odbiór partii
Ocena jakości rozpoczyna się od powiązania wzorca wykończenia i elementów krytycznych z zatwierdzonym zamówieniem. Wygląd, faktura, czystość i zgodność wymiarowa są sprawdzane oddzielnie; wynik jednej kontroli nie zastępuje pozostałych.
Potwierdź dane zamówienia, zestawiając rewizję rysunku, materiał, ilość i oznaczenia stref wykończenia.
Zatwierdź wzorzec wykończenia, zapisując zatwierdzoną próbkę, zdjęcie lub pisemne kryteria odbioru.
Ustal elementy wymagające ochrony, uwzględniając w zakresie procesu gwinty, pasowania, uszczelnienia, bazy odniesienia, krawędzie i kanały.
Zatwierdź pierwszą sztukę lub uzgodnioną próbkę na podstawie pisemnych wymagań dotyczących wyglądu i pomiarów.
Kontroluj zmiany w partii, zapisując identyfikację wzorca, zmiany ścierniwa lub przebiegu procesu technologicznego, czyszczenie i zatwierdzenie odstępstw.
Zabezpiecz części przy przekazaniu, pakując powierzchnie istotne dla wyglądu i powierzchnie krytyczne tak, aby chronić je przed uszkodzeniami podczas przenoszenia oraz zanieczyszczeniem.
Czystość stali nierdzewnej
Powierzchnia stali nierdzewnej, która wygląda na czystą, nie musi być wolna od żelaza niezwiązanego, filmu olejowego, pozostałości ścierniwa ani zanieczyszczeń wewnętrznych. Wiąże się to z koniecznością przedstawienia dodatkowych wyników kontroli, ale jeśli istotna jest odporność na korozję lub późniejsza pasywacja, wymagania dotyczące czyszczenia i weryfikacji należy wpisać do zamówienia zamiast opierać odbiór wyłącznie na wyglądzie.
SYSTEM I ZASOBY
Produkowane części i zaplecze zakładu
Firma Zhenling powstała w 2006 roku w powiecie Jiashan w prowincji Zhejiang jako producent części wykonywanych na podstawie rysunków technicznych i próbek. Zakład o powierzchni 8 000 metrów kwadratowych obejmuje halę produkcyjną o powierzchni 6 000 metrów kwadratowych, w której powstają niestandardowe komponenty obrabiane skrawaniem.
Założenie firmy
Firma założona w 2006 rokuProdukcja na zamówienie według rysunków technicznych lub próbek klientów.
Zakład produkcyjny
8 000 m²Powiat Jiashan, prowincja Zhejiang, Chiny.
Hala produkcyjna
6 000 m²Zaplecze do obróbki skrawaniem niestandardowych komponentów.
Wyposażenie zakładu obejmuje tokarki CNC, frezarki, szlifierki, wytaczarki i maszyny do elektroerozyjnego wycinania drutowego, a także 3-osiowe, 4-osiowe i 5-osiowe centra obróbkowe. Dzięki temu wymagania dotyczące wykończenia mogą być analizowane razem z rysunkiem technicznym i zamówieniem komponentu obrabianego skrawaniem.
Alternatywne metody wykończenia powierzchni
Szkiełkowanie nie jest odpowiednie, gdy wymagane są kierunkowe wykończenie, powierzchnia odbijająca światło, określone przygotowanie pod powłokę lub usuwanie materiału. Właściwą metodę wykończenia należy dobrać zarówno do sposobu użytkowania danej powierzchni, jak i do kolejnej operacji.
| Wymagany rezultat | Dlaczego szkiełkowanie może utrudnić jego osiągnięcie | Metoda do rozważenia |
|---|---|---|
| Dekoracyjna faktura o określonym kierunku | Wykończenie po szkiełkowaniu nie ma określonego kierunku i nie pozwala uzyskać kontrolowanego śladu szczotkowania. | Szczotkowanie lub określony proces obróbki taśmą ścierną. |
| Wygląd odblaskowy lub z połyskiem | Matowe wykończenie ogranicza odblaski, zamiast zwiększać zdolność odbijania światła. | Polerowanie z określonym wzorcem wizualnym. |
| Gruba zgorzelina lub intensywne usuwanie materiału | Szkiełkowanie kulkami szklanymi może być zbyt łagodne, aby osiągnąć wymaganą szybkość usuwania materiału. | Obróbka ziarnistym ścierniwem, rozważenie piaskowania lub inny proces czyszczenia. |
| Krawędzie wrażliwe na zmiany wymiarów | Uderzenia i miejscowe usuwanie materiału mogą zmienić ostre krawędzie, promienie lub cienkie elementy. | Należy zabezpieczyć element, zmienić metodę obróbki lub wykonać wykończenie przed końcową obróbką skrawaniem. |
| Kolor aluminium i warstwa chroniąca przed korozją | Samo szkiełkowanie nie wytwarza powłoki anodowej. | Proces szkiełkowania należy skoordynować z anodowaniem. |
| Wymagana odporność korozyjna stali nierdzewnej | Sam wygląd nie potwierdza czystości ani odporności na korozję. | Należy osobno określić wymagane wyniki czyszczenia i pasywacji. |
Narzędzia do kontroli powierzchni
Skorzystaj z dedykowanych narzędzi, aby ustalić źródła różnic w wyglądzie, sklasyfikować dostępność powierzchni dla strumienia ścierniwa i określić zasady kontroli zmian w partii w całym procesie wykończenia.
01
Narzędzie do analizy źródeł różnic w wyglądzie po szkiełkowaniu
Wyodrębnij i ustal przyczyny różnic w wyglądzie komponentów po szkiełkowaniu.
Uruchom narzędzie
02
Ocena dostępności powierzchni dla strumienia ścierniwa
Oznacz powierzchnie otwarte, ustawione pod kątem i zagłębione, aby powiązać widoczność przejść z wymaganiami kontroli po szkiełkowaniu.
Uruchom narzędzie
03
Punkty wymagające zatwierdzenia przy zmianie ścierniwa i partii
Ustal parametry procesu i przygotuj ścisłe zasady przekazywania informacji, gotowe do skopiowania dla działów zakupów, jakości i produkcji.
Uruchom narzędzie
SPECYFIKACJA DO WYCENY
Przełóż wymagania dotyczące wykończenia na porównywalną wycenę
Należy przesłać jeden komplet dokumentów do zapytania ofertowego, aby działy techniczny, jakości i zakupów analizowały ten sam zakres. Pisemna wycena powinna wskazywać miejsca wykończenia, elementy wymagające ochrony, odpowiedzialność za przebieg procesu technologicznego, dokumenty odbiorcze, podstawę ceny i harmonogram.
Prześlij rysunek techniczny i wzorzec wykończenia
Jeśli wykończenie nie jest w pełni określone, należy przesłać część z oznaczonymi obszarami oraz oczekiwany rezultat wizualny lub funkcjonalny. Każdą pozostałą decyzję należy zapisać jako kwestię otwartą podczas analizy wyceny.
Dokumentacja części
- Rewizja rysunku technicznego lub próbka fizyczna
- Gatunek i stan materiału
- Przedziały ilościowe, miejsce dostawy i docelowa data
Dokumentacja wykończenia
- Oznaczone strefy szkiełkowania i elementy wymagające ochrony
- Zatwierdzona próbka, fotografia lub pisemny opis oczekiwanego rezultatu
- Kontrola, późniejsza obróbka i pakowanie
Najczęstsze pytania o usługi szkiełkowania
Należy przesłać rysunek techniczny lub próbkę, informacje o stopie i jego stanie, ilości, strefach wykończenia, elementach wymagających ochrony, wzorcu wykończenia, późniejszej operacji, miejscu dostawy i docelowej dacie. Gdy wymagania dotyczące wykończenia są jeszcze opracowywane, pomaga fotografia z oznaczonymi obszarami.
Zhenling analizuje wymagania dotyczące szkiełkowania komponentów metalowych wykonywanych według rysunków technicznych, w tym części o geometrii frezowanej, toczonej i wykonywanej metodami konstrukcyjnymi. Wycena określa dostęp, powierzchnie krytyczne, cel wykończenia i kryteria odbioru konkretnej części.
Analizie mogą podlegać zarówno części ze stali nierdzewnej, jak i z aluminium, w tym gatunki stali nierdzewnej i aluminium wymienione w sekcji materiałowej. Przy szkiełkowaniu stali nierdzewnej czystość, elementy wymagające ochrony i kolejna obróbka wykończeniowa wymagają osobnych kryteriów odbioru.
Należy oznaczyć je jako obszary wyłączone z obróbki, przeznaczone do maskowania, zaślepienia lub kontroli po obróbce. Możliwy sposób ochrony zależy od geometrii i wymaganego stanu końcowego, dlatego przed wyceną należy wskazać gwinty, pasowania, uszczelnienia, bazy odniesienia, krawędzie i kanały.
Należy użyć wskazanej próbki lub zdjęcia z określonymi warunkami wykonania, oznaczyć właściwe powierzchnie oraz podać warunki obserwacji i dopuszczalne różnice. Jeśli istotna jest chropowatość, należy dodać parametr, miejsce, kierunek i metodę pomiaru, zamiast polegać wyłącznie na opisie wyglądu.
Metody obróbki kulkami szklanymi, ścierniwem o ostrych krawędziach, piaskiem i śrutem stalowym różnią się kształtem ziaren, sposobem skrawania i oddziaływaniem uderzeniowym. Usługę szkiełkowania kulkami szklanymi dobiera się na podstawie materiału, wymaganej intensywności usuwania, wykończenia powierzchni i późniejszego procesu, a nie samej nazwy obróbki.
W pewnych warunkach procesu może dojść do miejscowego usunięcia materiału, zaokrąglenia krawędzi i zmian w delikatnych elementach. W zatwierdzonym zakresie należy przewidzieć ochronę lub weryfikację krytycznych promieni, pasowań, uszczelnień, gwintów, baz odniesienia i cienkich przekrojów.
Na wycenę wpływają geometria, pole powierzchni, stan początkowy, docelowe wykończenie, ścierniwo, maskowanie, ilość, kontrola, późniejsze nakładanie powłok, pakowanie i logistyka. Należy podać przedziały ilościowe i docelową datę, aby cena i termin odnosiły się do tego samego zakresu.
Z zamówieniem należy przechowywać rewizję rysunku, oznaczenia stref wykończenia, identyfikację wzorca, zatwierdzoną próbkę i warunki wymagające kontroli zmian. Wykaz punktów wymagających zatwierdzenia przy zmianie ścierniwa i partii wskazuje, kiedy zmiana wymaga zgody nabywcy.