Kontaktieren Sie Zhenling

Prüfung der Oberflächenbeschaffenheit anhand der technischen Zeichnung
Polierdienstleistungen für Metallteile nach Kundenzeichnung
Bei Polierdienstleistungen für kundenspezifische Teile sollte zuerst die gewünschte Oberfläche definiert werden. Zhenling prüft Ihren Werkstoff, den Anlieferungszustand, kritische Flächen, die optische Referenz, den Prüfbedarf und die Schutzverpackung als zusammenhängenden Projektumfang. Anfragen zu Polierdienstleistungen sollten Angaben zu Werkstoff, gewünschtem Erscheinungsbild oder Rauheit, Sichtflächen, Kantenzustand, Muster und Prüfkriterien enthalten. Verlassen Sie sich nur auf den Umfang, den das schriftliche Angebot für das Teil bestätigt, einschließlich Fertigungsablauf, offener Grenzen, Aufzeichnungen, Preisgrundlage, Zeitplan, Prüfverantwortung und ausdrücklich genannter Auftragsausschlüsse.
Beginnen Sie mit dem Bauteil, nicht mit der Bezeichnung der Oberflächenbeschaffenheit
- Technische Zeichnung, Muster oder Foto mit Markierungen
- Werkstoffsorte und Anlieferungszustand
- Kritische Flächen, Kanten und Bereiche, die nicht bearbeitet werden dürfen
- Gewünschtes Erscheinungsbild und Abnahmeverfahren
Prüfung des Polierumfangs für kundenspezifische Metallteile
Eine zweckmäßige Prüfung klärt, ob Bauteil, gewünschte Oberflächenbeschaffenheit und Abnahmeverfahren in einem gemeinsamen Fertigungsplan zusammenpassen. Sie deckt außerdem Konflikte zwischen Erscheinungsbild, Maßen, Kanten und Anforderungen des späteren Einsatzes auf, bevor der Preis festgelegt wird.
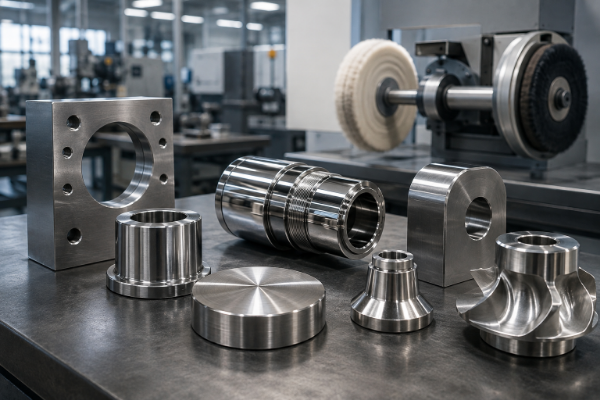
Abnahmebedingungen
Halten Sie die Abnahmebedingungen getrennt fest: ISO 21920-2:2021 enthält Begriffe und Parameter für die profilbasierte Beschreibung der Oberflächenstruktur. Legen Sie anhand der technischen Zeichnung oder eines freigegebenen Musters fest, ob eine Anforderung an die Oberflächenstruktur, eine Sichtreferenz oder beides für die Abnahme maßgeblich ist.
Geometrie und Zugänglichkeit
Ebene Außenflächen, Konturen, Vertiefungen, Bohrungen, Kanten und unterbrochene Oberflächen bergen bei der Oberflächenbearbeitung unterschiedliche Risiken. Kennzeichnen Sie die Flächen, die bearbeitet werden dürfen, und die Geometrieelemente, die unberührt bleiben müssen.
Ausgangsoberfläche
Bearbeitungsspuren, Zunder, Schweißnähte, Vertiefungen, Kratzer und vorhandene Beschichtungen beeinflussen den Arbeitsaufwand. Fotos helfen, doch aus der technischen Zeichnung oder dem Muster sollte hervorgehen, welche Mängel bestehen bleiben dürfen.
Gewünschtes Erscheinungsbild
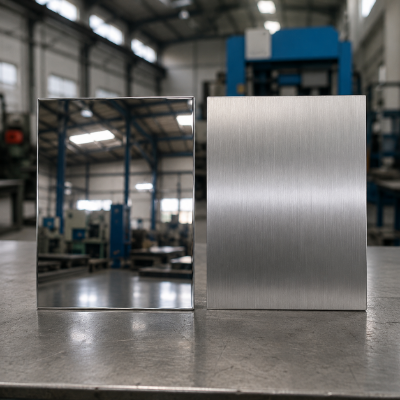
Eine ansprechende Optik und Glanz sind sinnvolle Ziele, doch die Angabe „Spiegelglanz“ allein definiert möglicherweise weder Rauheit und Bearbeitungsrichtung noch Abbildungsschärfe oder funktionale Abnahme. Ergänzen Sie die Schliffrichtung, eine Sichtreferenz, Betrachtungsbedingungen und alle relevanten messbaren Parameter.
Funktionsfläche
Für eine Dichtfläche, Lagerfläche oder Oberfläche für einen sauberen Prozess sind andere Nachweise erforderlich als für eine dekorative Abdeckung. Halten Sie die funktionalen Anforderungen in der technischen Zeichnung fest und benennen Sie, wer das endgültige Verfahren freigibt.
Bauteile im Prüfumfang: Werkstoffsorte vor Polierverfahren und Zerspanungskontext hinter der Oberflächenbeschaffenheit
Zhenling fertigt kundenspezifische Sonderbauteile aus Kohlenstoffstählen, legierten Stählen, Edelstählen, Aluminiumlegierungen und ausgewählten nickelbasierten Werkstoffen. Ob sich ein Teil zum Polieren eignet, hängt weiterhin von der genauen Werkstoffsorte, Wärmebehandlung, Ausgangsoberfläche und vorgesehenen Verwendung ab.
Werkstoffangaben
- 303, 304 und 304L
- 316 und 316L
- 321 und projektspezifische Werkstoffsorten
Kohlenstoffstähle und legierte Stähle
- 20# und 45#
- Q235A und Q345D
- GCr15, 25CrMo und 42CrMo
Werkstoffangaben
- Aluminiumlegierungen
- C276 und 904L
- Nickelbasierte Legierungen für chemische Anwendungen
Zhenling wurde 2006 gegründet und betreibt eine Fabrik in Jiashan, Zhejiang. Unser Fertigungsstandort umfasst 8.000 Quadratmeter, die Werkstatt davon 6.000 Quadratmeter.
01
Zerspanungsmaschinen
Unsere vom Kunden bestätigte Anlagenliste umfasst CNC-Drahterodiermaschinen, CNC-Drehmaschinen, CNC-Fräsmaschinen, CNC-Schleifmaschinen, CNC-Ausbohrmaschinen und CNC-Radialbohrmaschinen.
02
Projektumfang
Dieser Fertigungshintergrund hilft bei der Prüfung von Zeichnung und Geometrie eines kundenspezifischen Bauteils, gegebenenfalls einschließlich der Abstimmung mit den CNC-Fräsdienstleistungen von Zhenling. Die projektspezifische Prüfung bestätigt für jede Anfrage den Polierablauf, den tatsächlichen ausführenden Betrieb, die gewünschte Oberflächenbeschaffenheit und das Abnahmeverfahren.
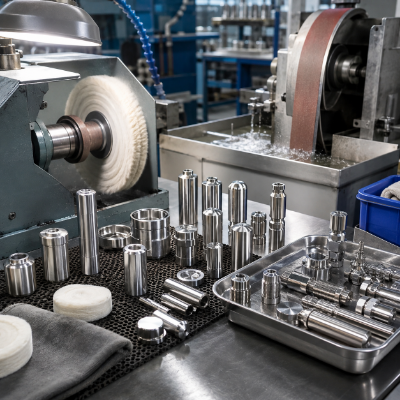
Polieren, Schwabbeln und verwandte Oberflächenbearbeitungen sind nicht austauschbar
Eine Angabe zur Körnung ist nicht immer eine vollständige Vorgabe für die Oberflächenbeschaffenheit, denn Ausgangsoberfläche, Schleifmittelfolge und Referenzverfahren beeinflussen das Ergebnis. Häufig wird ein poliertes Erscheinungsbild als Beleg für Korrosionsbeständigkeit, Sauberkeit, Maßhaltigkeit oder die Eignung für eine spätere Beschichtung angesehen; prüfen Sie diese Eigenschaften stattdessen am Bauteil und an der Anwendung.
Beschreiben Sie das gewünschte Ergebnis und nicht nur den Verfahrensnamen: ISO 21920-2:2021 enthält Begriffe für die profilbasierte Beschreibung der Oberflächenstruktur. Sie ersetzt keine projektspezifische Prüfung von Werkstoff, Geometrie oder Verfahren.
| In der Anfrage besprochener Fertigungsablauf | Wichtigste Entscheidung | Was der Käufer festlegen sollte |
|---|---|---|
Mechanisches Polieren |
Kontrollierte Oberflächenverfeinerung mit Schleifmitteln | Ausgangsoberfläche, Grenzen des Materialabtrags, Bearbeitungsrichtung, Erscheinungsbild und kritische Maße |
Schwabbeln |
Abschließende optische Verfeinerung mit feiner Polierpaste und Polierscheibe | Reflexionsgrad, Sichtreferenz, zulässige kleine Spuren und Kantenschutz |
Gebürstete oder gerichtete Oberflächenbeschaffenheit |
Sichtbare, reproduzierbare Bearbeitungsrichtung | Schliffrichtung, Übergangszonen, Referenzmuster und Betrachtungsrichtung |
Elektropolieren |
Elektrochemischer Materialabtrag | Tatsächlich ausführender Betrieb, Prozesschemie, geeignete Werkstoffe, Auswirkungen auf die Maße, Prüfung und Freigabe |
Passivieren |
Chemische Behandlung, kein Ersatz für das Polieren | Anwendbare Spezifikation, Reinigungszustand, Verantwortung des ausführenden Betriebs und Aufzeichnungen |
Galvanisieren oder Beschichten |
Zusätzliche Oberflächenschicht | Zustand vor der Oberflächenbearbeitung, Abdeckungen, Schichtdicke, Haftung, Prüfung und Endmaße |
Definieren Sie die Oberfläche, bevor Sie Lieferanten vergleichen
Diese Übersicht macht aus der Bezeichnung einer Oberflächenbeschaffenheit eine prüfbare Anfrage. „Hohe Qualität“ ist kein messbares Abnahmekriterium; die Werte müssen deshalb aus Ihrer technischen Zeichnung, einem freigegebenen Muster oder der Projektspezifikation stammen und nicht aus einem allgemeinen Wertebereich des Betriebs.
Feld der Angebotsanfrage
Erforderliche Projektangabe
Abnahmenachweis
1. Bauteil und Änderungsstand
Zeichnungsnummer, Zeichnungsstand und Mengenbereich
Freigegebene Dokumentenliste
2. Werkstoff
Genaue Legierung, Werkstoffsorte, Wärmebehandlung und Anlieferungszustand
In der Bestellung angeforderter Werkstoffnachweis
3. Oberflächenübersicht
Zu bearbeitende Flächen, nicht zu bearbeitende Flächen, Dichtflächen, Passflächen und Sichtflächen
Markierte technische Zeichnung oder Modell mit Anmerkungen
4. Erscheinungsbild
Spiegelnd, glänzend, seidenmatt, mit gerichteter Struktur oder gemäß freigegebener physischer Referenz
Referenzprobe, Referenzmuster oder vereinbarte Bedingungen für Fotos
5. Oberflächenstruktur
Ra oder ein anderer geforderter Parameter sowie bei Funktionsflächen Grenzwellenlänge oder Filter und Messstelle
Vereinbartes Verfahren; auf die Begriffe aus ISO 21920-2:2021 kann verwiesen werden
6. Grenzwerte für Kanten und Maße
Kritische Kanten, Radien, Ebenheit und Beschränkungen für den Materialabtrag
Prüfpunkte laut technischer Zeichnung
7. Regeln für Muster und Charge
Musterfreigabe, Stichprobenplan und Abnahme der Fertigung
Unterschriebenes Muster oder Prüfprotokoll
8. Reinigung und Schutz
Anforderungen an Rückstände, Kontakt, Umhüllung, Trennung und Versand
Verpackungsanweisung und Freigabeprüfung
Einflussfaktoren auf Preis und Lieferzeit
Der Preis für kundenspezifisches Polieren richtet sich nach dem Bauteil und den geforderten Abnahmenachweisen. Ein schriftliches Angebot sollte angeben, welche Leistungen enthalten und ausgeschlossen sind und welche Angaben den Zeitplan beeinflussen können.
Einflussfaktor
Warum er das Angebot beeinflusst
Was Sie senden sollten
Anlieferungszustand
Warum er das Angebot beeinflusst:Zunder, Schweißnähte, Vertiefungen und tiefe Spuren verändern den Aufwand für die Vorbereitung.
Was Sie senden sollten:Aussagekräftige Fotos und Grenzwerte für Mängel
Geometrie und Zugänglichkeit
Warum er das Angebot beeinflusst:Vertiefungen, unterbrochene Oberflächen und geschützte Geometrieelemente verändern die Handhabung.
Was Sie senden sollten:3D-Modell und markierte kritische Flächen
Gewünschte Oberflächenbeschaffenheit
Warum sie das Angebot beeinflusst:Reine Sichtflächen und vermessene Funktionsflächen erfordern unterschiedliche Kontrollen.
Was Sie senden sollten:Referenzmuster und Spezifikation
Menge und Aufteilung in Chargen
Warum sie das Angebot beeinflussen:Der Aufwand für Aufspannung, Freigabe und Prüfung verteilt sich je nach Charge unterschiedlich.
Was Sie senden sollten:Bedarf an Prototypen, je Charge und pro Jahr
Prüfung
Warum sie das Angebot beeinflusst:Stichproben, Messungen, Berichte und die Zuständigkeit für die Abnahme erweitern den Leistungsumfang.
Was Sie senden sollten:Prüfpunkte und Dokumentenliste
Schutz und Fracht
Warum sie das Angebot beeinflussen:Getrennte Umhüllung und besondere Handhabung wirken sich auf Freigabe und Verpackung aus.
Was Sie senden sollten:Bestimmungsort und Verpackungsanforderungen
Was bei gängigen Preissuchen fehlt
- Preise für Metallpolierdienstleistungen — vergleichen Sie die enthaltene Vorbereitung und die Abnahmenachweise.
- Kosten für das Polieren von Edelstahl — geben Sie die Legierung, den Anlieferungszustand und die zu schützenden Flächen an.
- Industrielle Polierdienstleistungen – legen Sie Menge, Prüfumfang und Verpackung fest.
- Preise für die Oberflächenbearbeitung von Metall — unterscheiden Sie das Polieren von verwandten Behandlungen und Beschichtungen.
Der niedrigste Preis bedeutet nicht zwangsläufig die geringsten Projektkosten, wenn Vorbereitung, Nacharbeit, Prüfung oder Schutz der Oberflächenbeschaffenheit nicht im Angebot enthalten sind.
Polierangebot anfordernMusterfreigabe und Abnahme der Fertigung getrennt festlegen
Ein Referenzmuster kann das Erscheinungsbild festlegen, bestimmt aber nicht automatisch, wie aus einer Fertigungscharge Stichproben entnommen, wie diese vermessen oder wie die Charge freigegeben wird. Halten Sie beide Entscheidungen vor Auftragsbeginn schriftlich fest.
-
Legen Sie die Referenz fest.
Benennen Sie den Zeichnungsstand, den Werkstoff, die Oberflächenreferenz sowie das Betrachtungs- oder Messverfahren.
-
Kennzeichnen Sie die risikobehafteten Flächen.
Unterscheiden Sie Sichtflächen, Funktionsflächen, Dichtflächen, Passflächen und geschützte Geometrieelemente.
-
Legen Sie die Regel für die Fertigung fest.
Halten Sie fest, wer die Stichproben entnimmt, was geprüft wird, wie viele Teile geprüft werden und wer eine Abweichung freigibt.
-
Schützen Sie den abgenommenen Zustand.
Nehmen Sie Anforderungen an Reinigung, Handhabung, Trennung, Verpackung und Kennzeichnung in den Auftragsumfang auf.
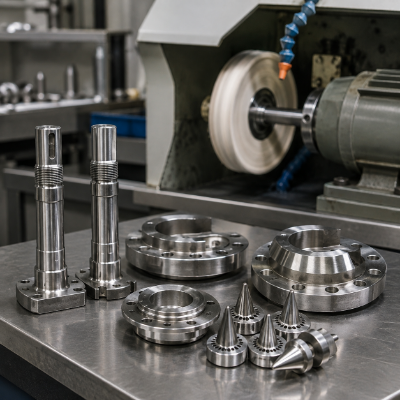
Von den Polieranforderungen zum Angebot
-
Senden Sie die Projektunterlagen. Fügen Sie die technische Zeichnung oder das Modell, die Werkstoffsorte, die Menge und die Oberflächenreferenz bei.
-
Prüfen Sie den Umfang. Das Team prüft Geometrie, Ausgangsoberfläche, kritische Maße, geschützte Flächen und nachfolgende Arbeitsgänge.
-
Klären Sie offene Punkte. Mehrdeutige Angaben wie “spiegelnd” oder “seidenmatt” werden in eine Referenz, eine Messregel oder einen schriftlichen Abnahmehinweis überführt.
-
Klären Sie die Zuständigkeit. Das Angebot nennt den enthaltenen Umfang für Verfahren, Prüfung, Dokumentation und Verpackung.
-
Geben Sie die Referenz frei. Falls ein Muster erforderlich ist, legen Sie fest, wie es die spätere Abnahme der Fertigung bestimmt.
-
Geben Sie nach derselben Regel frei. Fertig bearbeitete Teile werden anhand des schriftlich vereinbarten Projektumfangs beurteilt und geschützt.
Integration
Fragen zur Zerspanung und Oberflächenbeschaffenheit gemeinsam klären
Dank der Erfahrung von Zhenling mit kundenspezifischen Sonderbauteilen aus Metall kann die Prüfung der technischen Zeichnung die Oberflächenbeschaffenheit zusammen mit der kritischen Geometrie und den Anforderungen der Montage berücksichtigen.
Zuständigkeit
Zuständigkeit für das Verfahren ausdrücklich festhalten
Wenn ein verwandtes Verfahren oder ein externer Spezialist beteiligt ist, sollten im Angebot der tatsächlich für das Verfahren zuständige Betrieb, die freigebende Stelle und die Prüfverantwortung genannt werden.
Wichtiges Detail
Wichtige Angabe für die Übergabe: Geben Sie an, ob die Teile vor oder nach dem Schweißen, der Wärmebehandlung, dem Schleifen, der Zerspanung oder einer anderen Oberflächenbearbeitung eintreffen. Die Reihenfolge kann den sichtbaren Ausgangszustand, kritische Maße, die Reinigungsanforderung und die Zuständigkeit für die Endabnahme verändern.
Von den Oberflächenanforderungen zum Abnahmeprotokoll
Eine polierte Oberfläche kann die Sichtprüfung bestehen und dennoch zerkratzt eintreffen, wenn Handhabung und Schutz nicht im Angebot enthalten sind. Das Erscheinungsbild allein belegt weder Werkstoffsorte, Rauheit, Polierverfahren, Chargenabnahme noch die Zuständigkeit für das Verfahren. Wenn die profilbasierte Oberflächenstruktur Teil der Abnahme ist, sollte die technische Zeichnung den maßgeblichen Parameter nach ISO 21920-2:2021 und die Messbedingungen nennen.
Weitere hilfreiche Nachweise: Ergänzen Sie die technische Zeichnung um die Werkstoffangabe, eine Oberflächenreferenz oder ein freigegebenes Referenzteil sowie um Abnahmeverfahren und Verpackungsanweisung. So werden optische Erwartungen zu einer kontrollierten Fertigungsanforderung.
Wenn mechanisches Polieren allein nicht ausreicht
Anders als bei einer Anfrage, die nur von der Bezeichnung der Oberflächenbeschaffenheit ausgeht, macht diese Prüfung den Zielkonflikt zwischen Erscheinungsbild, Funktion, Zugänglichkeit und Materialabtrag sichtbar. Ein anderes Verfahren ist die richtige Wahl, wenn Polieren allein für das gewünschte Ergebnis ungeeignet wäre. Vergleichen Sie bei Aluminiumteilen, die statt einer blanken Metalloberfläche eine definierte Oxidschicht benötigen, den Leistungsumfang mit unserer Seite zu Eloxaldienstleistungen.
Trennen Sie Erscheinungsbild und Funktion:
ISO 21920-2:2021 enthält Begriffe und Parameter für die profilbasierte Beschreibung der Oberflächenstruktur. Der tatsächlich ausführende Betrieb muss dennoch Zugänglichkeit, Materialabtrag, Auswirkungen auf die Maße und die Eignung des Fertigungsablaufs für das Bauteil bestätigen.
| Situation | Warum Polieren allein möglicherweise nicht ausreicht | Sinnvoller nächster Schritt |
|---|---|---|
| Innenkanäle oder unzugängliche Vertiefungen | Der direkte Zugang für Schleifmittel und ein gleichmäßiger Kontakt können eingeschränkt sein | Elektropolieren, Strömungsschleifen oder ein anderes Spezialverfahren mit dem tatsächlich ausführenden Betrieb prüfen |
| Anforderung an Korrosionsbeständigkeit oder Reinigbarkeit | Ein glänzendes Erscheinungsbild belegt weder die Oberflächenchemie noch das Verhalten im Einsatz | Anwendbaren Werkstoff, Behandlung, Prüfung und Abnahmestandard festlegen |
| Maßkritische Kanten und Dichtflächen | Materialabtrag kann Passung, Kantenform oder Ebenheit beeinflussen | Geometrieelement schützen, Grenzen für den Materialabtrag festlegen und markierte Stellen prüfen |
| Nach dem Polieren folgen Beschichtung oder Galvanisierung | Der Zustand vor der Oberflächenbearbeitung kann das spätere Verfahren und die Endmaße beeinflussen | Die ausführenden Betriebe für Zerspanung, Polieren und Beschichtung vor der Freigabe aufeinander abstimmen |
Polierangebot mit Ihrer technischen Zeichnung und Oberflächenreferenz anfordern
Die erste Nachricht ist am hilfreichsten, wenn sie dem Team genügend Angaben liefert, um Konflikte zu erkennen und ein Angebot mit klarem Leistungsumfang abzugeben. Fügen Sie die folgenden Angaben bei, soweit sie vorliegen.
- Technische Zeichnung, 3D-Modell oder physisches Muster
- Werkstoffsorte und Anlieferungszustand
- Markierte Bearbeitungsflächen und zu schützende Flächen
- Muster für das Erscheinungsbild oder Oberflächenparameter
- Stückzahlen für Prototypen und Fertigung
- Anforderungen an Prüfung, Dokumente und Verpackung
Metallpolierdienstleistungen
Senden Sie die technische Zeichnung oder ein Muster, die genaue Werkstoffangabe, die Ausgangsoberfläche, markierte Flächen, die Oberflächenreferenz, die Stückzahl sowie Anforderungen an Prüfung und Verpackung. Ergänzen Sie Angaben zu nachfolgender Beschichtung, Abdichtung oder Montage, wenn diese die Oberfläche beeinflussen.
Nein. Reflexionsgrad, Abbildungsschärfe, Bearbeitungsrichtung, Welligkeit und Profilrauheit beschreiben unterschiedliche Eigenschaften einer Oberfläche; ergänzen Sie eine spiegelnde Optik deshalb um den maßgeblichen Funktionsparameter oder ein freigegebenes Muster.
Nicht für sich allein. Zustand und Abfolge der Schleifmittel, Anpressdruck, Ausgangsoberfläche, Werkstoff und Geometrie beeinflussen das Ergebnis; verwenden Sie die Körnung daher nur dann als Prozessvorgabe, wenn auch die Abnahmeregel festgelegt ist.
Beim Polieren werden üblicherweise Schleifmittel eingesetzt, um die Oberfläche zu verfeinern und sichtbare Mängel zu entfernen; das Schwabbeln ist häufig ein späterer Schritt zur optischen Verfeinerung mit feineren Poliermitteln. Die Anfrage sollte das gewünschte Ergebnis benennen, aus dem sich nach Prüfung der geeignete Fertigungsablauf ergibt.
Es gibt keinen allgemeingültigen Fertigungsablauf. Die genaue Legierung, Wärmebehandlung, der Ausgangszustand, das gewünschte Erscheinungsbild und die Einsatzumgebung müssen für jedes Projekt geprüft werden.
Geben Sie den Parameter, die Messstelle, die Filter- oder Grenzwellenlängenregeln und den Abnahmegrenzwert in der technischen Zeichnung an. ISO 21920-2:2021 enthält Begriffe und Parameter für profilbasierte Verfahren; das Projekt benötigt dennoch einen eigenen Wert und ein eigenes Verfahren.
Nur wenn der Auftrag dies festlegt und zugleich die Chargenregel definiert. Das Erscheinungsbild des Musters, die Stichprobenprüfung in der Fertigung, Messungen, die Freigabe von Abweichungen und die Chargenfreigabe sollten als getrennte Kontrollen schriftlich festgehalten werden.
Anlieferungszustand, Geometrie, zugängliche Fläche, gewünschte Oberflächenbeschaffenheit, Stückzahl, Prüfung, Schutz und Frachtumfang beeinflussen den Aufwand. Senden Sie jedem Lieferanten dieselbe achtteilige Oberflächen-Abgleichskarte, um die Angebote besser vergleichen zu können.
Legen Sie vor der Freigabe Reinigung, Kontaktbeschränkungen, getrennte Lagerung der Einzelteile, Umhüllung, Ausrichtung, Außenverpackung und Kennzeichnung fest. ASTM D3951-18(2023) ist eine Referenz für handelsübliche Verpackungen; der Auftrag muss jedoch den für Ihre Oberfläche erforderlichen Schutz benennen.
Ein Foto kann als Grundlage für die Prüfung der Oberflächenbeschaffenheit dienen, besonders wenn es das gewünschte Erscheinungsbild zeigt. Für ein Angebot zur Fertigung sind darüber hinaus Maße, Werkstoff, Stückzahl, markierte Flächen und Angaben zur Abnahme hilfreich.






