Kontaktieren Sie Zhenling

Serienfertigung | Jiashan, Zhejiang, China
CNC-Bearbeitung für Großserien
Bei CNC-Fertigungsaufträgen werden Stückzahl, Werkstoffzustand, Fertigungsablauf, Prüfplan, Verpackung und Freigabeplan anhand der technischen Zeichnung geprüft. Unterlagen für druckbelastete Anwendungen oder den Export sind auftragsbezogen und werden im schriftlichen Angebot bestätigt. Anfragen zur CNC-Bearbeitung in Großserie sollten die freigegebene Stückzahl, den Werkstoff, den Fertigungsablauf, den Prüfplan, die Verpackung, den Freigabeplan und die erforderlichen Unterlagen enthalten. Prüfen Sie den vorgeschlagenen Fertigungsablauf, offene Grenzen und erforderliche Nachweise, bevor Sie Preis, Termin oder Fertigungsmöglichkeiten für den konkreten Auftrag zugrunde legen, und unterscheiden Sie bestätigte Angaben von ungeklärten kaufmännischen oder prüftechnischen Annahmen.
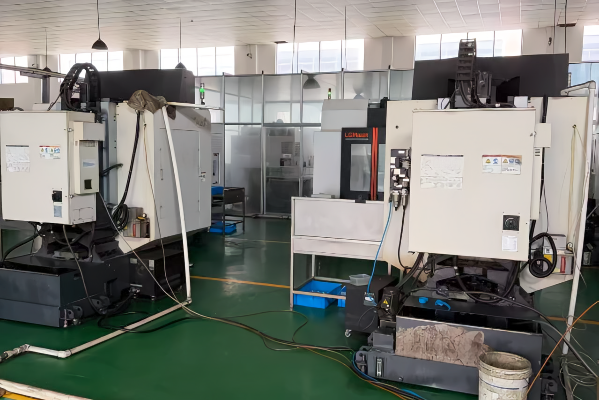
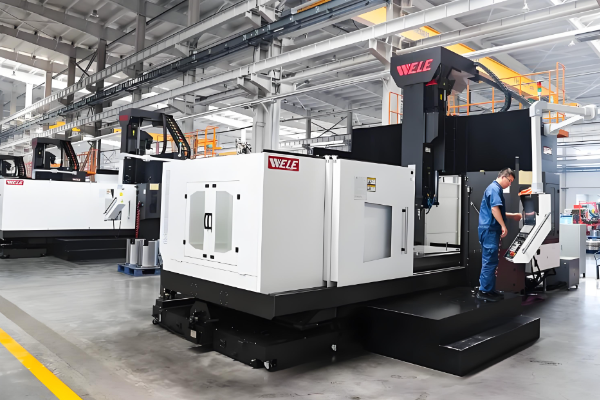
Schon eine geringe Prozessabweichung kann bei steigender Stückzahl zu einer großen Charge nichtkonformer Teile führen. Legen Sie vor der Fertigungsfreigabe Überwachungsintervalle, Eingriffsgrenzen, Maßnahmen zur Eingrenzung betroffener Teile und die Zuständigkeit für die Aufzeichnungen fest.
Prozesstechnik
Vom Prototypenlauf zur Serienfertigung: Was sich tatsächlich ändert
Deshalb braucht die Großserienfertigung Prozesstechnik und nicht bloß Aufsicht. Bei manueller Zerspanung sind geringe Abweichungen beherrschbar, weil eine geschulte Fachkraft von Teil zu Teil nachregelt. In der Serie entstehen Fehler anders: durch eine langsame, unbemerkte Abweichung, die erst auffällt, wenn bereits einige Hundert Teile bearbeitet sind.
Miller beschreibt die Gefahr von Wissen, das nur einzelne Fachkräfte besitzen, ohne Umschweife. Wenn auf die Frage „Wie hält dieser Auftrag die Maße ein?“ die Antwort lautet, dass eine bestimmte Fachkraft weiß, wie es geht, ist der Prozess noch nicht serienreif.
Bei Serienmengen können undokumentierte Entscheidungen zur Aufspannung und Reaktionen auf Prüfergebnisse aus einer allmählichen Abweichung eine große Charge nichtkonformer Teile machen. Der Prüf- und Lenkungsplan sollte die freigegebene Aufspannung, die Prüfungen, die Eingriffsgrenzen und die für Aufzeichnungen zuständige Person vor der Freigabe festlegen.
Die ehrliche Antwort auf die Frage „Was machen Sie bei großen Stückzahlen anders?“ ist also keine Maschinenliste. Vielmehr werden Aufspannung, Prüfungen und Kontrollpunkte vor dem ersten Fertigungslauf schriftlich festgelegt, und dasselbe Dokument begleitet jeden Wiederholauftrag.
Was sich zwischen einem Fertigungslauf mit 10 Teilen und einer Serie mit 10.000 Teilen ändert
| Aspekt | Prototypen oder Kleinserienfertigung | Großserienfertigung |
|---|---|---|
| Wo das Prozesswissen liegt | Das Wissen liegt bei der Bedienperson | Das Wissen steht im Aufspannblatt; die Bedienperson setzt es um |
| Werkzeugstrategie | Standard-Zerspanungswerkzeuge, für jeden Auftrag abgestimmt | Formwerkzeuge und getrennte Werkzeuge für Schruppen und Schlichten, um Toleranzketten zu vermeiden |
| Werkzeugeinstellung | An der Maschine, zwischen den Werkstücken | Externes Werkzeugvoreinstellgerät, damit die Spindel weiter zerspant |
| Prüfung | Erstteilprüfung, danach Stichproben | Vier Stufen: vor der Zerspanung, beim Prozessstart, während des Prozesses und danach |
| Maßprüfung | Gemeinsam genutzte Messmittel | Eigener Satz fester Lehren sowie ein Referenzteil mit Prüfprotokoll |
| Kosten eines Fehlers | Ein Teil | Alle seit der letzten verifizierten Prüfung bearbeiteten Teile |
Technischer Hinweis: die vier Prüfstufen
STUFE 1
vor der Zerspanung
Werkzeuge extern voreinstellen, Aufspannung mit dem Aufspannblatt abgleichen, Programmversion bestätigen.
STUFE 2
beim Prozessstart
Antasten, Werkstückausrichtung und Erkennung falsch eingelegter Teile.
STUFE 3
während des Prozesses
Werkzeugbruchkontrollen, Lastüberwachung und Prüfung während des Bearbeitungszyklus.
STUFE 4
nach dem Prozess
feste Lehren, Stichprobenmessung mit der Koordinatenmessmaschine, Vergleich mit dem Referenzteil und Sichtprüfung.
Senden Sie uns eine technische Zeichnung und Ihre angestrebte Jahresstückzahl. Wir kennzeichnen, an welchen Stellen Ihres Bauteils voraussichtlich zuerst Maßabweichungen auftreten.
Vier Fragen vor der Anfrage für ein Großserienangebot
01
Jahresstückzahl und Aufteilung der Abrufe.
Ein Jahresbedarf von 20.000 Teilen, der in zwölf Abrufen abgerufen wird, führt zu einer anderen Werkzeugbauentscheidung als 20.000 Teile in einer einzigen Lieferung. Denn die Investition in Spannvorrichtungen und Lehren verteilt sich auf die Abrufmenge und nicht auf die Jahresstückzahl.
02
Welche Geometrieelemente tatsächlich enge Toleranzen haben.
Die meisten technischen Zeichnungen enthalten einen Block mit Allgemeintoleranzen und zusätzlich zwei oder drei Geometrieelemente mit engen Toleranzen, auf die es wirklich ankommt. Werden diese Elemente benannt, lassen sich Fertigungsablauf, Werkzeugauslegung und bei großen Stückzahlen auch das Prüfverfahren festlegen. Senden Sie nach Möglichkeit das 3D-Modell mit, denn unsere Programmier- und CAM-Software arbeitet mit dem Volumenmodell statt mit einem eingescannten Ausdruck.
03
Welche Abnahmenachweise Sie je Lieferung benötigen.
Stichproben nach einem vereinbarten Plan, 100 % Prüfung, ein Bericht der Koordinatenmessmaschine, ein Werkstoffzertifikat oder eine Kombination daraus. Das beeinflusst die Kosten und sollte nicht erst später geklärt werden.
04
Endanwendung und geltende Vorschriften.
Für ein Ventilgehäuse in einem druckbelasteten System gelten andere Anforderungen als für einen gewöhnlichen zerspanten Halter. Die Rückverfolgbarkeit des Werkstoffs richtet sich nach der Anwendung und nicht nach der Bauteilform.
Methodischer Hinweis: Das NIST-Aktivitätsmodell zur Planung von Zerspanungsprozessen beschreibt die Fähigkeit einer Maschine als Verteilung der Maßabweichungen am gefertigten Geometrieelement, nicht als einzelnen Toleranzwert (NISTIR 5808). Deshalb werden Sie in der zweiten Frage gebeten, die betreffenden Geometrieelemente zu benennen, statt nur den Block mit den Allgemeintoleranzen anzugeben.
Hinweis für Einkäufer: Die Grenze des geeigneten Fertigungsverfahrens ist aus der technischen Zeichnung nicht immer ersichtlich
Einkaufsabteilungen schicken regelmäßig technische Zeichnungen für Teile, die sich gut zerspanen lassen, bei der benötigten Stückzahl aber als Guss- oder Stanzteile deutlich günstiger wären. Aus der technischen Zeichnung geht das nicht hervor. Senden Sie deshalb die Jahresstückzahl mit und bitten Sie den Lieferanten, auf solche Fälle hinzuweisen. Wer diese Frage nie anspricht, erstellt nur ein Angebot, statt den Fertigungsprozess technisch zu prüfen.
Fertigungsabläufe, Werkstoffe und Bauteilgruppen für die Auftragsprüfung
Laut den vom Unternehmen bereitgestellten Profildaten besteht der Betrieb seit 2006 und verfügt über einen 8.000 m² großen Fertigungsstandort mit einer 6.000 m² großen Werkstatt. Diese Angaben zur Betriebsstätte belegen keine CNC-Großserienkapazität für einen konkreten Auftrag.
BAUTEILGRUPPEN UND FERTIGUNGSABLÄUFE
| Bauteilgruppe | Wichtigste Zerspanungsverfahren | Rolle im Großserienprogramm |
|---|---|---|
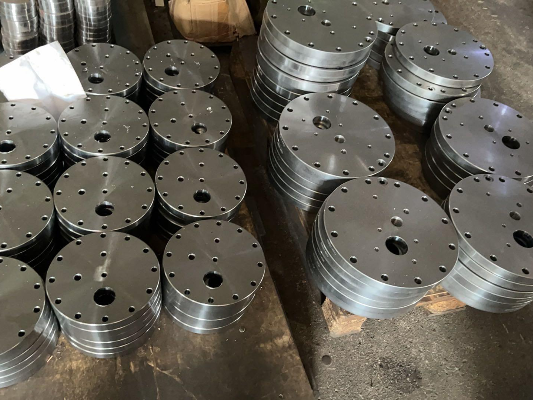
| Flansche | CNC-Drehen, CNC-Ausbohren, CNC-Fräsen | Wiederholte Fertigungsläufe mit hohem Nutzen durch die Verteilung der Aufspannkosten |
| Ventilgehäuse | Mehrachsige Zerspanung, CNC-Fräsen, CNC-Ausbohren | Komplexe Geometrien; die Auslegung der Spannvorrichtung bestimmt die Stückkosten |
| Walzen und Wellen | CNC-Drehen, CNC-Schleifen | Lange Fertigungsläufe, bei denen Oberflächenbeschaffenheit und Rundheit für die Abnahme entscheidend sind |
| Stopfen und zerspante Ventilgehäuse | CNC-Drehen, Drahterodieren | Große Stückzahlen aus Stangenmaterial oder geschmiedeten Rohlingen |
| Gebogene Rohre und gewalzte Profile | CNC-Blechwalzen, CNC-Scherschneiden, CNC-Pressen, Schweißen | Geschweißte Baugruppen für die Druckbehälterfertigung |
| Komplette Maschinenbaugruppen | Alle genannten Verfahren sowie Unterpulver- und Schutzgasschweißen | Programme, bei denen ein Lieferant den gesamten Komponentensatz verantwortet |
FÜR DATENANSICHT MIT DER MAUS DARÜBERFAHREN
FERTIGUNGSMÖGLICHKEITEN
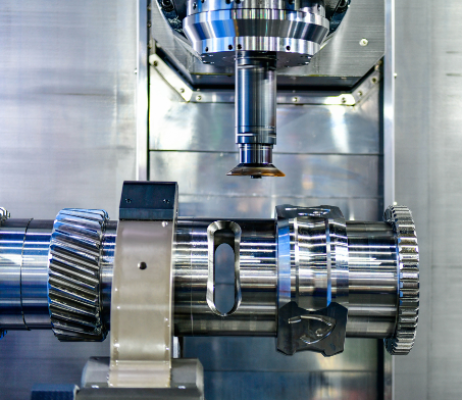
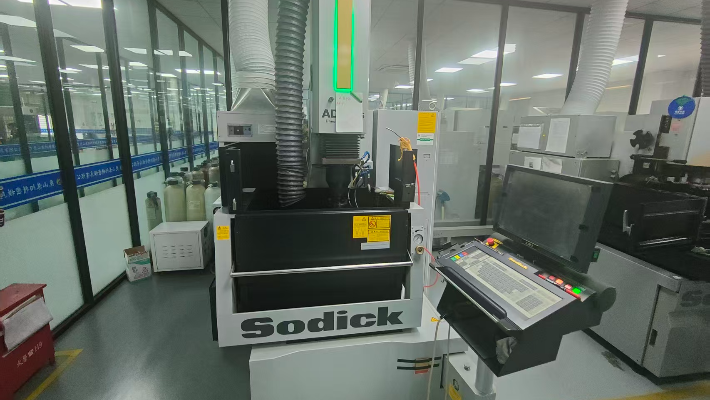
Ein vorgeschlagener Fertigungsablauf für Großserien kann Drehen, Fräsen, Schleifen, Ausbohren, Bohren, Drahterodieren oder mehrachsige Zerspanung umfassen. Maschinenkategorie, Anzahl der Aufspannungen, Risiken bei der Werkzeugzugänglichkeit, Prüfverfahren und verfügbare Kapazität müssen für die freigegebene technische Zeichnung und Stückzahl bestätigt werden.
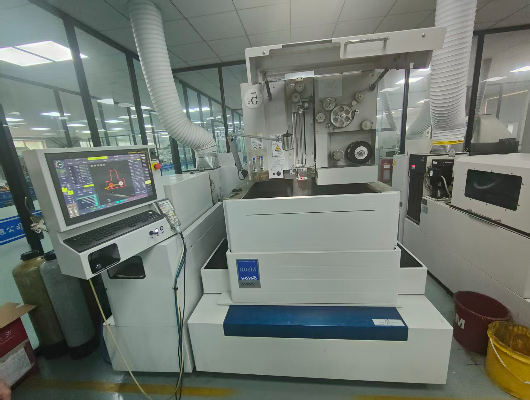
DRAHTERODIEREN
Wenn ein gefräster Radius die Vorgaben der technischen Zeichnung nicht erfüllt, müssen Drahterodiermaschine, Drahtdurchmesser, Eckenausbildung, Werkstoffzustand und Prüfablauf bestätigt werden.
SCHLEIFEN
Ein Schleifprozess nach der Wärmebehandlung muss für den jeweiligen Auftrag anhand von Werkstoffzustand, Geometrieelementen, Aufmaß, Oberflächenbeschaffenheit, Prüfverfahren und verfügbaren Maschinen bestätigt werden.
UMFORMEN
Bei Umform- oder Schweißarbeiten muss das Angebot angeben, ob diese intern oder extern erfolgen sollen, und Maschinenkategorie, Verfahren, Qualifikationsnachweise sowie die Verantwortung für die Prüfung benennen.
MESSTECHNIK
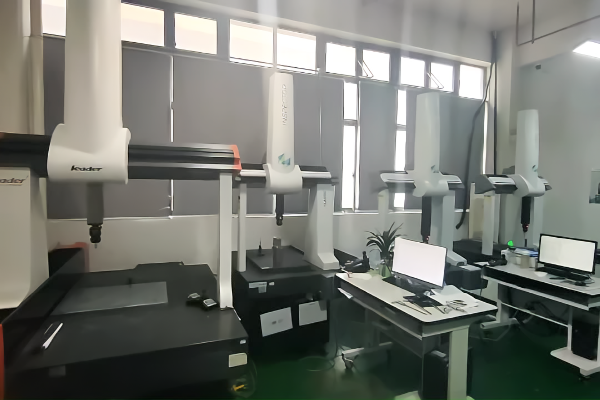
Prüfmittel, Messbereich, Kalibrierung, Messunsicherheit, Stichproben- oder Vollprüfverfahren und die betreffende Bauteilgeometrie müssen im schriftlichen Angebot bestätigt werden.
Leistungsfähige CNC-Maschinen, mehrachsige CNC-Fertigungsabläufe und fortgeschrittene Zerspanungsverfahren werden hier aus fertigungstechnischen Gründen gewählt, nicht aus Marketinggründen. Zerspanungstechnik rechnet sich nur, wenn sie eine Aufspannung einspart, die Taktzeit verkürzt oder Präzisionsbauteile über lange Fertigungsläufe hinweg reproduzierbar macht. Derselbe Gedanke findet sich in veröffentlichten Arbeiten zur adaptiven Regelung beim Hochgeschwindigkeitsfräsen (ASME Open Engineering). Fertigungspräzision ist eine Eigenschaft des Prozesses, nicht der Maschinenliste.
Hier geraten viele Programme ins Stocken, weil Einkäufer davon ausgehen, dass ein Legierungswechsel lediglich den Preis verändert. Das muss nicht stimmen, denn meist bestimmt die Taktzeit und nicht die Werkstoffsorte den Stückpreis.
Mögliche Werkstoffsorten für die Prüfung
- Wälzlagerstahl GCr15
- Kohlenstoffstähle 20# und 45#
- Legierte Stähle Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo
- Edelstahl 303, 304, 304L, 316, 316L, 321
- Korrosionsbeständige Werkstoffsorten C276 und 904L
- Spezialwerkstoffe Nickelbasis- und Aluminiumlegierungen
Betrachten Sie die oben genannten Werkstoffsorten als mögliche Optionen für eine Angebotsanfrage, nicht als bestätigtes Halbzeug oder belegte Fertigungserfahrung. Vergleichen Sie die Anforderungen auf den Werkstoffseiten und lassen Sie sich anschließend die genaue Norm, Produktform, den Zustand, die Rückverfolgbarkeit und die Verfügbarkeit schriftlich bestätigen.
Für eine erste Zusammenarbeit empfiehlt sich kein handgefertigtes Einzelteil, sondern eine Prototypencharge auf dem vorgesehenen Serienfertigungsablauf. Beginnen Sie mit einer Prototypencharge, bevor Sie einen Serienlauf beauftragen, und übernehmen Sie anschließend dieselbe Spannvorrichtung und dasselbe Aufspannblatt in die Großserie.
Umfasst Ihre Bauteilgruppe sowohl Dreh- als auch Fräsarbeiten?
Sprechen Sie mit einem Prozesstechniker über Ihre Stückzahl →
WIRTSCHAFTLICHKEIT DER ZERSPANUNG
Großserie und Kleinserie: Wo sich die Kostenkurve verändert
Die Auslegung der Spannvorrichtung, die Aufspannung und die Programmierung fallen einmal an; nur die Zerspanung wiederholt sich. Bei einem großen Fertigungslauf entstehen Einsparungen daher dadurch, dass diese einmaligen Kosten auf die Charge verteilt werden, nicht durch einen niedrigeren Stundensatz.
Die Kostenkurve der Aufspannung
01
Zwischen 1 und etwa 100 Teilen ist die Kurve am steilsten. Jedes zusätzliche Teil senkt den Anteil der Aufspann- und Programmierkosten am Stückpreis spürbar.
02
Zwischen etwa 100 und 1.000 Teilen flacht die Kurve ab. Auf die Kontur eines bestimmten Werkstücks zugeschnittene Spannvorrichtungen und Formwerkzeuge beginnen sich zu amortisieren, während die Verkürzung der Taktzeit zum wichtigsten Hebel wird.
03
Ab ungefähr 500 bis 1.000 Teilen konkurriert die Zerspanung für dasselbe Bauteil mit Gießen, Schmieden, Stanzen und Formen. Die ehrliche Antwort kann sein, dass CNC-Bearbeitung dann nicht mehr das geeignete Verfahren ist.
Ein Patent aus den Vereinigten Staaten zur computergestützten automatischen Angebotserstellung für zerspante Bauteile beschreibt die Grenze ausdrücklich: Bei mittleren oder hohen Stückzahlen kann sich die Konstruktion und Fertigung einer speziellen Spannvorrichtung lohnen, sodass die Zerspanung je nach Bauteilform wieder wirtschaftlich wird. Dasselbe Dokument weist darauf hin, dass CNC-Bearbeitung bei kleinen Stückzahlen komplex geformter Teile selten eingesetzt wird, weil sich der Zeitaufwand für die Spannvorrichtung nicht amortisiert.
| Kostenfaktor | Kleinserienfertigung | Großserienfertigung | Warum sich die Kosten verändern |
|---|---|---|---|
| Programmierung und Aufspannung | Auf wenige Teile verteilt | Auf die Abrufmenge verteilt | Einmalige technische Vorbereitung, wiederholte Zerspanung |
| Werkstückspannung | Standardschraubstöcke und weiche Spannbacken | Spezielle Spannvorrichtungen, Formwerkzeuge und externe Werkzeugvoreinstellung | Die Kosten einer Spannvorrichtung rechnen sich erst, wenn sie auf viele Teile verteilt werden |
| Maschinenauswahl | Eine geeignete Maschine, die gerade verfügbar ist | Die Maschine mit der kürzesten stabilen Taktzeit | Effizienz bemisst sich hier nach der Taktzeit in Sekunden, nicht nach der Anzahl der Maschinen |
| Prüfung | Ausführliche Prüfung jedes Teils | Vereinbarte Stichproben oder 100 % Sortierprüfung, sofern das Geometrieelement dies zulässt | Der Prüfaufwand wird zu Stückkosten statt zu Gemeinkosten |
| Werkstoff | Aus Halbzeug zugeschnitten | Entsprechend dem Abrufplan eingekauft | Die Werkstoffsorte bestimmt den Preis selten; meist ist es die Taktzeit |
Wann Zerspanung in Großserie nicht das richtige Verfahren ist
Zerspanung ist ein abtragendes Verfahren, dessen Kosten sich nach der Bearbeitungszeit richten. Sobald Bauteilform und benötigte Stückzahl stattdessen ein Umformverfahren begünstigen, wird der Kostenunterschied deutlich.
[VERFAHREN: UMFORMEN]
Bei einer stabilen Konstruktion werden Gießen, Schmieden oder Stanzen oberhalb einiger Tausend Teile zunehmend günstiger, weil sich die Werkzeuge für die Massenfertigung besser amortisieren als die Bearbeitungszeit. Geometrieelemente, die sich leicht zerspanen lassen, sind nicht unbedingt leicht zu stanzen, zu gießen oder zu formen. Eine Umkonstruktion muss daher geprüft werden; ihre Eignung darf nicht einfach vorausgesetzt werden.
[VERFAHREN: FORMEN]
Bei größeren Serien übernimmt für Polymerteile das Spritzgießen, denn dann geben die Werkzeugkosten den Ausschlag. Während das Werkzeug gefertigt wird, dient die CNC-Bearbeitung als Übergangsverfahren.
[VERFAHREN: ADDITIVE FERTIGUNG]
Additive Fertigung und 3D-Druck eignen sich für komplexe Geometrieelemente bei kleinen Stückzahlen oder für konturnahe Geometrien, die kein Zerspanungswerkzeug erreichen kann.
[VERFAHREN: AUTOMATISIERUNG]
Bei sehr hohen Stückzahlen kommen möglicherweise horizontale Bearbeitungszentren, Palettenspeicher, Stangenlader, Roboterbeladung oder andere Automatisierungslösungen zum Einsatz. Im Angebot müssen die vorgesehenen Maschinen, das Personalkonzept, die Aufspannkontrollen, der Nachschubplan und die Prüfpunkte für den konkreten Auftrag benannt werden.
Möchten Sie wissen, wo Ihr Bauteil auf der Kostenkurve liegt?
Senden Sie uns einfach die technische Zeichnung, die Jahresstückzahl und den Abrufplan. Wir sagen Ihnen, auf welcher Seite der Amortisationsschwelle Ihr Bauteil liegt – auch wenn Zerspanung das falsche Verfahren sein sollte.
Angebot anfordernPlanung der Fertigungsfreigabe für CNC-Teile in Großserie
Die Fertigungsplanung richtet sich nach dem freigegebenen Bauteil, der Stückzahl, dem Werkstoff, dem Prüfplan, der Verpackung und dem vereinbarten Lieferplan. Unterlagen für den jeweiligen Bestimmungsort und Abnahmenachweise werden für den Auftrag bestätigt und nicht aus einer allgemeinen Aussage zur Stückzahl abgeleitet.
Gesamtkosten statt Stückpreis
Der Einkaufspreis ist die sichtbare Zahl. Schwieriger zu erkennen sind die Kosten, die darüber entscheiden, ob ein Beschaffungsprogramm im Ausland tatsächlich günstiger ist: Aufwand für Qualitätssicherung und Lieferantenbetreuung, Konformitätsnachweise, logistische Reibungsverluste und zusätzlicher Kommunikationsaufwand. Wissenschaftliche Arbeiten zu den Gesamtkosten betrachten die Lieferantenauswahl genau deshalb als Vollkostenanalyse (Penn State Smeal College of Business).
Einen dieser Kostenfaktoren können wir beeinflussen: den Aufwand für Qualitätssicherung. Wenn ein Lieferant bei jedem Abruf dasselbe Aufspannblatt, dieselben Lehren und dieselben Abnahmenachweise mitliefert, entfallen wiederkehrende Prüf- und Problemlösungskosten, durch die niedrige Stückpreise täuschen können.
Kostenkategorien aus veröffentlichter Literatur zur Beschaffung. Zhenling veröffentlicht keine ROI-Prozentzahl für zerspante Bauteile, weil eine belastbare Zahl von Ihrem Bauteil, Ihrer Stückzahl und Ihrer eigenen Wareneingangsprüfung abhängt.
Branchenanforderungen für Großserienteile prüfen
Anforderungen an Großserien unterscheiden sich je nach Branche und Programm. Nutzen Sie die Übersicht, um Fragen zu Werkstoff, Rückverfolgbarkeit, Prüfung, einzureichenden Unterlagen und Qualitätsmanagementsystem zu klären. Sie belegt weder eine Fertigungshistorie noch eine Qualifikation von Zhenling in einer der aufgeführten Branchen.
| Branche | Was die Anforderungen an die Zerspanung bestimmt | Position von Zhenling |
|---|---|---|
| Druckbehälter und drucktragende Komponenten | Rückverfolgbarkeit des Werkstoffs, Integrität der Schweißnähte, Maßkontrolle der Dichtflächen | Auftragsspezifische Prüfung von Fertigungsmöglichkeiten und Freigabe |
| Anlagen zur Öl- und Gasabscheidung | Korrosionsbeständige Werkstoffsorten, dickwandige Bauteile, geschweißte Baugruppen | Prüfung erst möglich, wenn Verfügbarkeit der Legierung, Bauteilgruppe, freigegebene Stückzahl und erforderliche Nachweise feststehen |
| Fluidsteuerung | Ventilgehäuse, Stopfen, Flanschdichtflächen, Geometrie möglicher Leckagepfade | Auftragsspezifische Prüfung von Bauteil, Werkstoff, Prüfung und Freigabe |
| Automobilindustrie und Zulieferung für die Luft- und Raumfahrt | Systeme nach IATF 16949 oder AS9100, PPAP und Unterlagen zur Erstteilprüfung | Auf dieser Seite wird keine Qualifikation behauptet; prüfen Sie die erforderliche Rechtsperson, den Fertigungsstandort, die Zertifizierung, die einzureichenden Unterlagen und den Auftragsumfang |
| Medizintechnik | Qualitätsmanagement nach ISO 13485, validierte Prozesse | Es wird keine Qualifikation behauptet; prüfen Sie die Anforderungen an Qualitätsmanagementsystem, Validierung und Freigabe |
Erfahrung mit drucktragenden Bauteilen und Komponenten für die Fluidsteuerung muss anhand aktueller, auftragsrelevanter Nachweise geprüft werden; frühere Aufspannprotokolle werden hier nicht behauptet. Ob der Lieferant geeignet ist, wird anhand des freigegebenen Bauteils, des Werkstoffs, der Stückzahl, des Prüfplans und des schriftlichen Angebots bestätigt.
Sind Sie in einer der oben genannten Kernbranchen tätig?
Sprechen Sie mit einem Prozesstechniker über Ihre Stückzahl →
Qualifikationsnachweise vor der Freigabe prüfen
Bevor ein Zertifikat für die Lieferantenqualifizierung verwendet wird, müssen Rechtsträger, Fertigungsstandort, Nummer, Geltungsbereich und Gültigkeit daraus hervorgehen. Anforderungen und Liefergegenstände für CNC-Teile richten sich weiterhin nach der technischen Zeichnung und dem schriftlichen Angebot.
BESTIMMUNGSORT EU
Vom Käufer festgelegte Anforderungen an Produkt und Unterlagen
BENANNTER GELTUNGSBEREICH DER VORSCHRIFT
Rechtsträger, Fertigungsstandort, Zulassung und Geltung für den Auftrag prüfen
EN 10204 3.1
Aussteller und Art der erforderlichen Werkstoffunterlagen sowie die Zuordnung zur Charge je Auftrag bestätigt
PRÜFUMFANG
Stichproben- oder Vollprüfverfahren für die Bauteilgeometrie bestätigt
01
Was zu prüfen ist: Zertifikatsinhaber, erfasste Betriebsstätte, Zulassungsnummer, Geltungsbereich und Gültigkeit. Das Programm für ASME-Zertifizierung und -Akkreditierung ist produkt- und geltungsbereichsspezifisch; eine Zulassung nach einer Vorschrift für Druckgeräte belegt keine uneingeschränkte Maßhaltigkeit von CNC-Teilen.
02
Grenze der Qualifikationsaussage: Diese Seite behauptet für Zhenling keinen Status nach ISO 9001, ISO 13485, AS9100, IATF 16949 oder ITAR. Prüfen Sie jeden benötigten Status anhand aktueller Nachweise für die benannte Rechtsperson und den Fertigungsstandort.
03
Auftragsentscheidung: Wenn ein bestimmter Status des Qualitätsmanagementsystems oder ein Liefergegenstand Voraussetzung für die Lieferantenzulassung ist, verlangen Sie aktuelle Nachweise und eine schriftliche Bestätigung. PPAP-Unterlagen sowie Erstteilprüf- und Prozessfähigkeitsnachweise sind nur enthalten, wenn das Angebot das erforderliche Format, Verfahren, den Umfang und die verantwortliche Partei benennt.
Die Druckgeräterichtlinie 2014/68/EU gilt für die Auslegung, Fertigung und Konformitätsbewertung ortsfester Druckgeräte mit einem maximal zulässigen Druck von mehr als 0,5 bar; sie trat am 20. Juli 2016 in Kraft. Eine nach dieser Richtlinie angebrachte CE-Kennzeichnung liefert eine konkrete Aussage über das Druckgerät. Über Fertigungstoleranzen, Oberflächenbeschaffenheit oder die Qualität eines allgemein zerspanten Bauteils sagt sie überhaupt nichts aus.
FÜR EINBLICKE IN QUALITÄTSEINWÄNDE MIT DER MAUS DARÜBERFAHREN
KLÄRUNG VON QUALITÄTSEINWÄNDEN
Diesen Einwand hören wir besonders häufig. Deshalb hier die ehrliche Antwort. Qualitätsprobleme bei Beschaffungsprogrammen im Ausland beginnen selten an der Spindel. Sie entstehen in den Unterlagen und bei der Änderungslenkung, lange bevor ein Teil die Maschine erreicht.
Das Programmrisiko steigt, wenn Qualitätsunterlagen unvollständig sind, Anforderungen an die Erstteilprüfung ungeklärt bleiben oder sich ein Zeichnungsstand ohne geregelte Freigabe ändert. Legen Sie vor Fertigungsbeginn die erforderlichen Unterlagen, die für die Genehmigung zuständige Person und das Änderungsverfahren fest.
So qualifizieren Sie einen Zerspanungspartner im Ausland vor dem Versand der ersten Charge
Vergleichen Sie vor der Vergabe eines Fertigungsauftrags den vorgeschlagenen Fertigungsablauf, Freigabemuster, Prüfprotokolle, die Änderungslenkung, den Kommunikationsplan und die Verantwortung für Korrekturmaßnahmen.
Verlassen Sie sich dabei nicht allein auf Vertrauen. Entscheidend sind Unterlagen, die Sie aus der Ferne anfordern und prüfen können, bevor Geld fließt. Wir nennen das die 6-Punkte-Liste zur Chargenprüfung. Jedes Dokument lässt sich einer der vier Prüfstufen zuordnen, die ein Fertigungsprozess haben sollte.
FÜR HINWEISE AN EINKÄUFER MIT DER MAUS DARÜBERFAHREN
Hinweis für Einkäufer: Ein bestandenes Erstteil bestätigt noch nicht den gesamten Fertigungslauf
Diese Annahme müssen wir am häufigsten korrigieren. Die Erstmusterprüfung ist nur die erste von vier Prüfebenen, und veröffentlichte Leitlinien für die Luft- und Raumfahrt weisen darauf hin, dass bis zum Abschluss der Erstmusterunterlagen regelmäßig mehrere Durchläufe nötig sind. Betrachten Sie sie als Voraussetzung für den Einstieg und fragen Sie dann, wie die Maße von Teil 1 bis Teil 10,000 konstant gehalten werden.
01
Aufspannblatt und Programmstand. Fordern Sie das Dokument an, das festlegt, wie die Bedienperson jedes Teil aufspannt und bearbeitet, und fragen Sie, was mit einer Charge geschieht, wenn sich der Änderungsstand während der Fertigung ändert. Fehlt eine dokumentierte Reaktion auf einen solchen Wechsel, hängt der Prozess faktisch weiterhin von der Bedienperson ab.
02
Prüfmittelliste und Referenzteil. Klären Sie, welche Geometrieelemente mit festen Lehren und welche mit einem Koordinatenmessgerät geprüft werden, und wer für das Referenzteil verantwortlich ist, an dem alle anderen Teile gemessen werden. Auch ohne formelle Studie ist es ein gutes Zeichen, wenn der Lieferant mit Gauge R&R vertraut ist.
03
Prüfpunkte während der Fertigung. Nach wie vielen Teilen wird der Prozess erneut geprüft, und welches konkrete Ereignis löst einen Stopp aus? „Jedes Teil wird geprüft“ ist eine schwächere Antwort als „Gemäß schriftlicher Anweisung alle 50 Teile prüfen; liegt ein Messwert außerhalb der Toleranz, die Charge sperren und den Vorarbeiter verständigen.“ Ein schriftlich festgelegtes Prüfintervall ist wichtig, weil sich Fehler über mehrere Stationen hinweg summieren, statt erst am Ende aufzutreten (ASME Journal of Manufacturing Science and Engineering, 125(2):255).
04
Abnahmenachweise für jede Lieferung. Vereinbaren Sie vor der ersten Charge schriftlich den Stichprobenplan, eine 100 %-Sortierung, den Maßprüfbericht und die Art des Werkstoffzertifikats. Fordern Sie die leere Vorlage jetzt an, statt erst später das vollständig ausgefüllte Formular.
05
Ablauf bei Abweichungen. Fragen Sie, wie ein Problem, das Sie beim Wareneingang feststellen, in den Prozess des Lieferanten zurückgemeldet wird. Strukturierte Methoden für Korrekturmaßnahmen wie die 8D-Systematik sind in der Fertigung üblich; entscheidend ist, ob der Lieferant seinen Ablauf ohne Improvisation beschreiben kann.
06
Die erste Fertigungscharge, nicht das Muster. Bestellen Sie eine tatsächliche Abrufmenge, die mit der Spannvorrichtung für die Serienfertigung hergestellt wird. Ein von Hand gefertigtes Muster beweist, dass der Betrieb ein Teil herstellen kann; über Teil 5,000 sagt es nichts aus.
Lieferzeit, Mindestmenge und Stückkosten: Was sie tatsächlich bestimmt
Für die Serienzerspanung veröffentlichen wir weder eine Preisliste noch eine Standardlieferzeit oder Mindestbestellmenge. Eine Zahl ohne Ihre technische Zeichnung wäre lediglich eine Schätzung, die wie eine verbindliche Zusage aussieht. Die Faktoren, die alle drei Größen beeinflussen, können wir jedoch nennen.
| Faktor | Einfluss auf die Kosten | Einfluss auf die Lieferzeit | Was Sie uns zusenden sollten |
|---|---|---|---|
| Freigabestückzahl und Zeitplan | Bestimmt, auf wie viele Teile sich Aufspann- und Spannvorrichtungskosten verteilen | Feste Abrufe ermöglichen es, Werkstoff, Kapazitäten und Bestände im Voraus einzuplanen | Jahresmenge, Abrufplan und Ihren Fertigungsbedarf je Quartal |
| Geometrieelemente mit engen Toleranzen | Bestimmt den Fertigungsablauf auf den Maschinen und die Auslegung der Prüfmittel | Eng tolerierte Geometrieelemente können einen zusätzlichen Bearbeitungsschritt erfordern | Technische Zeichnung mit Kennzeichnung der kritischen Geometrieelemente |
| Werkstoffsorte und Halbzeugform | Die Werkstoffsorte ist selten ausschlaggebend; die Halbzeugform und ihre Verfügbarkeit können es sein | Nicht vorrätige Werkstoffsorten verlängern die Beschaffungszeit | Die Werkstoffsorte oder die Eigenschaft, die Sie tatsächlich benötigen |
| Bauteilgeometrie und Aufspannungen | Jedes zusätzliche Umspannen verlängert die Zykluszeit und erhöht das Risiko von Maßabweichungen | Ein Fertigungsablauf mit mehreren Achsen kann einen ganzen Bearbeitungsschritt einsparen | Falls vorhanden, ein 3D-Modell |
| Oberflächenbeschaffenheit und nachgelagerte Bearbeitung | Schleifen, Wärmebehandlung und Beschichtung sind separate Arbeitsschritte | Extern vergebene Bearbeitungsschritte verlängern die Prozesskette | Anforderungen an die Oberflächenbeschaffenheit und gegebenenfalls die Beschichtungsspezifikation |
| Abnahmenachweise | Eine 100 %-Sortierung kostet pro Teil mehr als ein vereinbarter Stichprobenplan | Die Berichterstellung verlängert die abschließende Phase um mehrere Tage | Ihre Anforderungen an die Wareneingangsprüfung |
| Zertifizierung und Rückverfolgbarkeit | Die Art des Zertifikats und der Prüfumfang verursachen reale Kosten | Die Teilnahme einer unabhängigen Prüfstelle erfordert zusätzliche Terminplanung | Erforderliche Art des Zertifikats |
Bei zwei dieser Positionen geraten internationale Beschaffungsprogramme häufig kostenmäßig aus dem Ruder. Abnahmenachweise und Zertifizierung werden erst spät vereinbart, nachdem der Stückpreis bereits feststeht, und kommen dann als Änderung hinzu.
Hinweis für Einkäufer: kleine Teile und die Aufmerksamkeit des Lieferanten
Kleinere Einkäufer beklagen häufig, dass kein Fertigungsbetrieb einem kleinen Teil ernsthafte Aufmerksamkeit schenkt. Der strukturelle Grund: Der Aufwand für ein Angebot bleibt unabhängig von der Teilegröße ungefähr gleich. Deshalb gehen Anfragen mit geringem Auftragswert neben solchen mit hohem Auftragswert unter. Genau diesen gleichbleibenden Aufwand soll das Patent zur computergestützten Angebotserstellung beseitigen: Der Preis wird aus Geometrie, Stückzahl und Spannvorrichtung abgeleitet statt aus der Arbeitszeit eines Kalkulators (US7840443B2).
Mit vollständigen Angaben, wie wir sie weiter oben auf dieser Seite beschrieben haben, rückt auch ein kleines Teil in der Bearbeitung der Anfragen nach vorn. Sie können sich außerdem die verfügbaren Optionen für die Oberflächenbeschaffenheit zerspanter Bauteile ansehen, damit diese Frage von Anfang an geklärt ist. Ist das Teil nicht nur klein, sondern winzig, werden Spannvorrichtung und Messtechnik in diesem Maßstab zum entscheidenden Engpass; darum geht es auf unserer Seite zur Mikro-CNC-Bearbeitung.
Fordern Sie ein Angebot auf Basis Ihrer tatsächlichen Fertigungsmengen an
Senden Sie uns die technische Zeichnung, die Jahresmenge, den Abrufplan und die erforderlichen Abnahmenachweise. Sie erhalten ein Angebot, das die Kostenfaktoren aufschlüsselt, statt einer einzelnen Zahl ohne Erläuterung.
ASSESSMENT_MODULES
Werkzeuge zur technischen Bewertung
Häufige Fragen zur CNC-Bearbeitung in hohen Stückzahlen
01
Ab wann gilt CNC-Bearbeitung als Fertigung in hohen Stückzahlen?
Es gibt keinen einheitlichen Schwellenwert. Veröffentlichte Definitionen von Lieferanten in diesem Markt setzen bei etwa 1.000 Teilen und mehr an; manche sprechen bereits bei Mengen im Hunderter- und Tausenderbereich von hohen Stückzahlen. Bei der CNC-Bearbeitung für hohe Stückzahlen richtet sich das Angebot nach der Abrufmenge und nicht nach der Jahresmenge, weil sich die Kosten für Aufspannung und Spannvorrichtung auf die Abrufmenge verteilen.
02
Ist ein chinesischer Lieferant bei hohen Stückzahlen ein Qualitätsrisiko?
Diese Sorge ist berechtigt und verdient eine direkte Antwort. Das Risiko bei einer Charge liegt häufig eher in der Prozessdisziplin und Prüfung als in der grundsätzlichen Fähigkeit zur Zerspanung.
Fordern Sie vor der Bestellung das Aufspannblatt, die Prüfmittelliste, das Prüfintervall während der Fertigung und die Vorlage für die Abnahmenachweise an. Diese vier Unterlagen sagen mehr über die gleichbleibende Qualität einer Charge aus als jedes Zertifikat. Deshalb ist die oben stehende 6-Punkte-Checkliste zur Chargenverifizierung als Liste anzufordernder Unterlagen formuliert und nicht als Werbeversprechen.
03
Verfügen Sie über ISO 9001?
Diese Seite behauptet nicht, dass Zhenling nach ISO 9001, EU CE oder US ASME zertifiziert ist. Wenn ein Zertifikat Voraussetzung für die Lieferantenfreigabe ist, prüfen Sie vor der Freigabe die genannte Rechtsperson, den Fertigungsstandort, die Nummer, den Geltungsbereich und die Gültigkeit.
04
Können Sie PPAP-Unterlagen oder vollständige Unterlagen für eine formelle Erstmusterprüfung ausstellen?
Diese Seite macht keine Aussage darüber, ob Zhenling PPAP-Unterlagen, formelle Erstmusterunterlagen, Prozessfähigkeitsnachweise, Koordinatenmessberichte oder Werkstoffzertifikate ausstellt. Wenn solche Unterlagen erforderlich sind, muss das Angebot ihr Format, die Methode, den Umfang, den Aussteller und die verantwortliche Partei benennen.
05
Wie hoch ist Ihre Mindestbestellmenge?
Sie wird für jedes Teil einzeln festgelegt, nicht pauschal für das Unternehmen. Ausschlaggebend ist, ob die Abrufmenge die Kosten für Aufspannung und Spannvorrichtung trägt. Senden Sie uns die technische Zeichnung und die Jahresmenge; wir nennen Ihnen die Mengenschwelle.
06
Welche Legierungssorten bearbeiten Sie?
Die Verfügbarkeit eines Werkstoffs wird anhand der genauen Werkstoffsorte, der Norm, der Halbzeugform, des Zustands, der Regeln für Ersatzwerkstoffe und der Anforderungen an die Rückverfolgbarkeit geprüft. Das schriftliche Angebot bestätigt das vorgesehene Halbzeug und jede für den Auftrag zulässige Alternative.
07
Wie halten Sie die Teilequalität über eine lange Fertigungsserie konstant?
Indem wir den Prozess schriftlich festhalten, statt uns auf das Gedächtnis einer Bedienperson zu verlassen, und an vier Punkten prüfen: vor Beginn der Bearbeitung, beim Prozessstart, während des Prozesses und danach. Präzision und gleichbleibende Qualität bei hohen Stückzahlen beruhen auf dieser Disziplin, nicht allein auf CNC-Technik.
Erst spezielle Lehren und ein Referenzteil mit zugehörigem Prüfprotokoll machen die Prüfung nach dem Prozess aussagekräftig. Ist eine vollständige Prüfung erforderlich, muss das Angebot die betreffenden Geometrieelemente, die Ausrüstung oder Methode, die Abnahmeregel und die aufzubewahrenden Aufzeichnungen benennen; eine allgemeine Fähigkeit zur vollständigen Sortierung wird nicht behauptet.
08
Fertigen Sie mannlos oder automatisiert?
Klären Sie für den konkreten Auftrag den vorgesehenen Automatisierungsgrad, den Fertigungsablauf und die eingesetzten Maschinen, das Personalkonzept, die Vorgaben für die Aufspannung, die Methode der Werkzeugverwaltung und die Prüfpunkte; diese Seite macht keine Aussage dazu, welche Anlagen verfügbar sind.
09
Ab wann sollten wir die Zerspanung beenden und auf ein anderes Verfahren umstellen?
Wenn die Jahresmenge eines Bauteils mit unveränderter Konstruktion auf mehr als ungefähr tausend Teile steigt, sind Gießen, Schmieden, Stanzen oder Formen bei den Stückkosten häufig günstiger als Zerspanung. Das gilt nicht automatisch: Geometrieelemente, die sich leicht zerspanen lassen, sind nicht immer leicht umzuformen. Eine Neukonstruktion muss daher geprüft werden, statt ihre Vorteile vorauszusetzen. Wir sprechen das lieber schon bei der Angebotserstellung an als erst nach drei Jahren Laufzeit eines Programms.
10
Wie legen wir los?
Senden Sie uns eine technische Zeichnung, die Jahresmenge, den Abrufplan und Ihre Abnahmeanforderungen. Falls eine dieser vier Angaben noch offen ist, kontaktieren Sie uns trotzdem; wir gehen die 4-Antworten-Übersicht für hohe Stückzahlen gemeinsam mit Ihnen durch.






