Contacter Zhenling Company

Usinage CNC du POM (Delrin/acétal)
POM (Delrin/acétal)
Services d’usinage CNC
- Délai de remise du devis confirmé après examen de la demande
- Délai de réalisation du prototype confirmé dans le devis écrit
- Quantité minimale confirmée dans le devis
- Fichiers STEP, IGES, PDF, DWG et DXF
Zhenling examine vos demandes d’usinage CNC du POM à partir de votre plan, des exigences relatives au matériau, de la quantité et des critères d’acceptation. Pour chaque matériau POM, nos services d’usinage CNC évaluent la faisabilité avant de fixer les tolérances, le grade, l’étendue du contrôle et la livraison dans le devis. Pour toute demande d’usinage CNC du POM, du Delrin ou de l’acétal, précisez le grade de résine, les éventuelles préoccupations liées à l’humidité ou à la stabilité dimensionnelle, les tolérances, la finition et le contrôle. Le calendrier dépend des données approuvées. Vérifiez la gamme de fabrication, les limites, les justificatifs de contrôle et les exclusions avant de considérer une date comme ferme.
Les conditions de l’accord de confidentialité et le périmètre du transfert protégé doivent être convenus par écrit avant tout échange des fichiers concernés.
L’essentiel pour votre demande de devis d’usinage du POM
Examen de la demande de devis
Délai confirmé après examen de la demande
Planification du prototype
10 jours ouvrés après approbation du plan
Planification de la production
20 jours ouvrés, à confirmer dans le devis
Quantité commandée
Quantité minimale et possibilité de commander une seule pièce confirmées dans chaque devis
Dossier de plans
STEP ou IGES accompagné d’un PDF, DWG ou DXF
Dossier de contrôle
Périmètre convenu avant la commande et dossier fourni s’il est spécifié
Étude de faisabilité de l’usinage CNC du POM
La première question n’est pas de savoir si une machine CNC peut enlever de la matière. Il faut déterminer si le plan, l’état du brut et le plan d’acceptation définissent une pièce dont la fabrication peut être maîtrisée ; chaque demande d’usinage CNC du POM est donc examinée sous l’angle de la géométrie, de l’identification du matériau, des conditions d’utilisation et des exigences de vérification.
Examen de la géométrie et des montages
Indiquez les parois minces, les poches profondes, les alésages longs, les sections tournées élancées, les filetages, les contre-dépouilles, les ajustements serrés et les surfaces qui ne peuvent porter de marques de serrage. Précisez si le contrôle doit se faire à l’état libre ou sous contrainte lorsque la souplesse de la pièce peut influer sur le résultat.
Définition du matériau
Indiquez POM-H, POM-C, Delrin, polyacétal ou le grade fournisseur complet s’il est connu. Si le choix du grade reste ouvert, communiquez les propriétés mécaniques ainsi que les exigences de résistance chimique, de couleur, de réglementation et de traçabilité qui guideront ce choix.
Conditions de fonctionnement
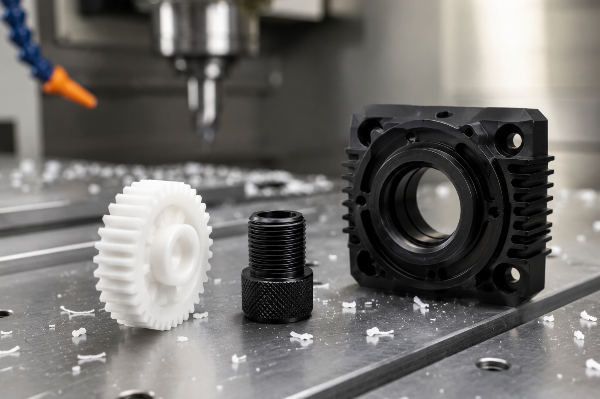
Pour les engrenages, les bagues en POM, les guides et les autres pièces à faible frottement, précisez la charge, la vitesse, la température, la lubrification, le matériau en contact, les chocs, la durée de vie attendue et le mode d’évacuation de la chaleur. Un faible coefficient de frottement ne suffit pas à établir l’aptitude du matériau.
Définition des critères d’acceptation
Identifiez les cotes critiques, les références spécifiées, les ajustements, les tolérances géométriques, la texture de surface, l’état des arêtes et les rapports requis. Indiquez l’indice de révision du plan et toute clause de la commande ou exigence réglementaire imposant un document.
Questions sur le POM-H et le POM-C pour votre demande de devis
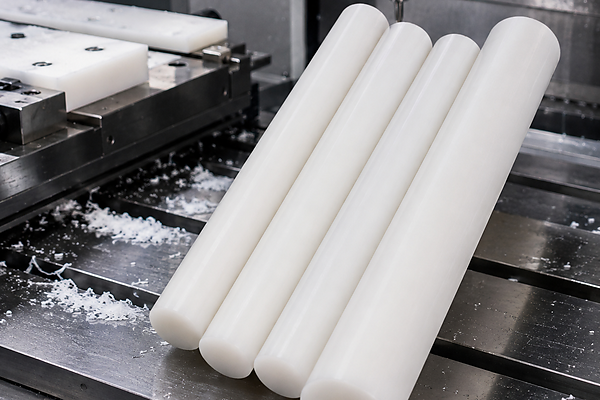
Le polyoxyméthylène est un thermoplastique technique également appelé acétal ou polyacétal. Ce matériau plastique comprend des familles d’homopolymères et de copolymères. Les propriétés du POM varient selon la famille et le grade ; la norme ASTM D6100 couvre certaines formes de bruts en POM, tandis que Delrin est une marque utilisée pour un homopolymère d’acétal.
Au lieu d’une simple comparaison entre acétal et Delrin, ce tableau transforme chaque compromis en donnée à fournir pour le devis. La différence tient à la précision des données fournies : POM-H et POM-C ne sont pas des désignations interchangeables pour l’achat ou l’approbation.
Spécifications des matériaux envisagés
MAT-01 // POM-H
POM-H / homopolymère d’acétal
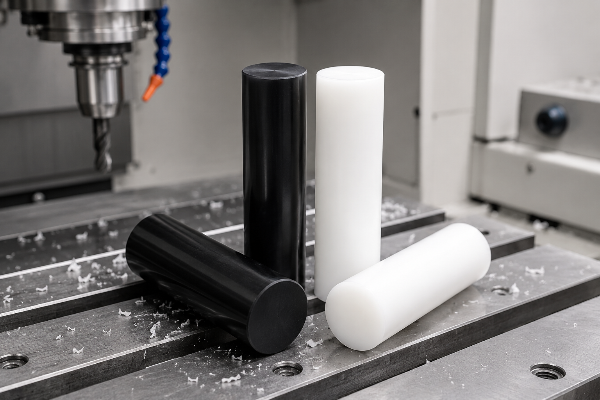
Envisagez cette famille lorsque la rigidité, les propriétés mécaniques, la tenue en fatigue ou les performances tribologiques sont au cœur de la conception. Pour les pièces en Delrin, vérifiez la qualité du brut, les dimensions de la section, le risque de porosité, l’exposition aux produits chimiques et le grade exact du fabricant avant validation.
MAT-02 // POM-C
POM-C / copolymère d’acétal
Envisagez la famille des copolymères d’acétal lorsque les conditions chimiques ou d’hydrolyse, la disponibilité des formes de bruts ou la qualité au cœur du matériau influencent la conception. Pour les pièces en acétal, toute mention du contact alimentaire ou d’un usage médical doit être vérifiée au regard de la formulation exacte, de la documentation du fournisseur et de l’usage prévu.
Matrice de décision pour une demande de devis POM
-
Priorité de conceptionRigidité, stabilité dimensionnelle, faible frottement, résistance à l’usure, résistance chimique ou comportement aux chocsExigence qui détermine le choix du matériau lorsque les propriétés sont contradictoires
-
Identification du matériauPOM-H, POM-C, Delrin, grade fournisseur, couleur et modificationNécessité d’une spécification complète du matériau ou d’une règle d’équivalence approuvée
-
Forme du brutBarre, plaque, feuille, tube ou choix de la forme du brut laissé ouvertDisponibilité, tolérance d’épaisseur, voile, courbure, porosité et historique du matériau
-
GéométrieParois minces, éléments géométriques profonds, ajustements, filetages, grands rapports longueur-diamètre, références spécifiées et faces sensibles au serrageRisques liés au montage d’usinage, à l’appui, à la séquence d’enlèvement de matière et à l’état de la pièce lors du contrôle
-
Conditions de fonctionnementCharge, vitesse, température, cycle, chocs, lubrifiant et matériau en contactLimites liées au fluage, à la fatigue, au frottement, à l’usure et à l’évacuation de la chaleur
-
Contraintes liées à l’usage finalContact alimentaire, usage électrique, médical ou autre usage réglementéDocumentation du grade exact et conditions d’utilisation applicables
-
AcceptationCotes critiques, texture de surface, état des arêtes, méthode de contrôle et périmètre du rapportÉléments à mesurer, conditions de mesure et indice de révision de référence
Exigences relatives aux surfaces et aux arêtes des pièces en POM usiné
Un plan utile pour l’usinage de l’acétal définit les surfaces et les arêtes fonctionnelles au lieu de s’en remettre à des termes généraux comme « lisse » ou « haute précision ». La norme B46.1 distingue la rugosité, l’ondulation et l’orientation des stries, tandis qu’une étude sur le tournage du POM-C a montré que plusieurs variables liées à l’outil et à la coupe influençaient la qualité de surface dans les conditions d’essai indiquées. La norme ASTM D6100 définit les spécifications des formes de bruts en POM, mais la pièce finie nécessite ses propres critères d’acceptation pour les surfaces et les arêtes.
Texture de surface
Précisez la face fonctionnelle, le paramètre, la limite, l’emplacement du prélèvement et l’importance éventuelle de l’orientation des stries. N’appliquez pas la même exigence de rugosité aux faces d’aspect, d’étanchéité, de portée et non fonctionnelles, sauf si la conception l’impose.
Arêtes et bavures
Définissez sur le plan les critères d’acceptation pour la cassure d’arête, le chanfrein, le rayon, les bavures et les arêtes vives. Ajoutez des consignes particulières à l’entrée des filetages, aux trous transversaux, aux dents d’engrenage et aux transitions des surfaces d’étanchéité.
Aspect et manipulation
Précisez la couleur, les limites de rayures et de marques d’usinage, ainsi que les exigences de manipulation propre, de marquage et d’emballage. Distinguez les critères d’aspect des exigences dimensionnelles afin de contrôler chacun de manière cohérente.
Opérations secondaires
Énumérez uniquement les opérations requises par la conception et indiquez la spécification applicable. La compatibilité du collage, du revêtement et du marquage doit être vérifiée pour le grade de POM exact et l’environnement d’utilisation.
Questions sur les tolérances du POM avant l’établissement du devis
Les tolérances serrées sur les pièces en POM ou en Delrin doivent être examinées élément géométrique par élément géométrique. L’état du brut, la rigidité des parois, le volume de matière enlevé, le choix des références spécifiées, la température, le maintien de la pièce, le moment du contrôle et l’incertitude de mesure peuvent chacun déterminer si une mesure reflète l’état prévu de la pièce.
Le risque est d’obtenir des mesures discordantes, car une même pièce souple peut donner des résultats différents selon son maintien ou sa température. Zhenling demande donc de préciser l’état de la pièce lors du contrôle et les conditions de référence ; la norme ISO 1:2022 fournit un cadre pour la température de référence.
Paramètres de projet publiés
Examen de la demande de devis
Délai confirmé après examen technique
Délai du prototype
10 jours ouvrés après approbation du plan
Délai de production
20 jours ouvrés, à confirmer dans le devis
Quantité commandée
Quantité minimale standard chez Zhenling : 1 pièce ; effets de l’approvisionnement en matériau, des montages, du contrôle et de la quantité confirmés dans chaque devis
Modalités de paiement
Mode de paiement et échéances de l’acompte et du solde confirmés dans le devis écrit
Historique de l’entreprise
Fondée en 2006
Site de production de Jiashan
Site de 8 000 m² comprenant un atelier de 6 000 m²
Données du plan et critères d’acceptation
| Groupe d’éléments géométriques | À définir avant approbation | Raison |
|---|---|---|
| Dimensions et position | Cote nominale, tolérance, références spécifiées et état de la pièce lors du contrôle | Distingue la position fonctionnelle d’une mesure à l’état libre |
| Alésages, arbres et ajustements | Données de la pièce en contact, classe d’ajustement, température et méthode d’assemblage | Relie la limite du plan au jeu ou au serrage réel |
| Forme et profil | Exigences de planéité, de cylindricité, de battement ou de profil lorsqu’elles sont fonctionnelles | Évite qu’une cote seule ne masque une erreur de forme |
| Géométrie mince ou souple | Épaisseur des parois, longueur non soutenue, maintien et montage de mesure | Réduit les divergences dues au serrage ou à la déformation élastique |
| Filetages et inserts | Norme de filetage, longueur d’engagement, couple, cycles d’assemblage et exigences relatives aux inserts | Relie la conception du filetage à la charge et aux utilisations répétées |
| État du matériau | Forme du brut, grade, documentation du lot, historique de conditionnement et exigence de stabilisation | Relie l’historique du matériau au plan d’acceptation |
| Métrologie | Température de référence, humidité si elle est pertinente, méthode de mesure et règle relative à l’incertitude | Rend le résultat consigné reproductible et interprétable |
Étude de faisabilité
Transmettez le plan 2D maîtrisé avec le modèle 3D afin que les exigences critiques ne soient pas déduites de la seule géométrie du modèle.
Prix et délais de l’usinage CNC du POM
Le devis tient compte de la spécification du matériau, de la forme du brut, de la géométrie, des tolérances, du nombre de montages, de la quantité, du contrôle, des opérations secondaires, de l’emballage et des conditions de livraison. Les pièces usinées sur mesure font l’objet d’un devis écrit et ne sont pas vendues à un prix public fixe.
Facteurs de coût et leviers concrets
| Facteur de coût | Effet sur le coût | Information utile pour le devis |
|---|---|---|
| Grade et brut exacts | La disponibilité, la certification et le recours à un brut surdimensionné influent sur le coût du matériau | Indiquez un grade approuvé ou une règle d’équivalence clairement délimitée |
| Géométrie et montages | Les éléments géométriques profonds, les parois minces et les orientations multiples exigent davantage d’appui et de manutention | Repérez les éléments géométriques fonctionnels et autorisez, si possible, des rayons accessibles |
| Répartition des tolérances | Des tolérances serrées appliquées largement augmentent les efforts d’usinage et de vérification | Réservez les tolérances serrées aux caractéristiques fonctionnelles |
| Dossier de contrôle | Multiplier les caractéristiques, les méthodes et les relevés accroît le travail de contrôle qualité | Définissez le périmètre du rapport et le plan d’échantillonnage avant la commande |
| Quantités et plan de lancement | Le coût des montages se répartit différemment entre les prototypes et les séries récurrentes | Indiquez les quantités de prototypes, les volumes annuels et les quantités par lancement |
Devis et planification
- Devis examiné par un ingénieur : le délai de réponse est confirmé dans le devis écrit après examen de la demande.
- Commandes de prototypes : le délai est confirmé dans le devis écrit après examen du plan.
- Commandes de production : le délai est confirmé dans le devis écrit après examen de la quantité et de la gamme de fabrication.
Conditions de commande et de vente
- La quantité minimale et la possibilité de commander une seule pièce sont confirmées dans le devis écrit.
- Le mode de paiement et les échéances de l’acompte et du solde sont confirmés dans le devis écrit.
- L’Incoterm, la destination et la responsabilité du transport sont confirmés dans le devis écrit.
- Les demandes de délai accéléré sont examinées au cas par cas ; aucune date anticipée n’est garantie avant l’examen du plan.
Définir les documents de contrôle à fournir avant la commande
Le périmètre du contrôle découle du plan, de la commande et des éventuelles exigences réglementaires applicables. Un rapport de contrôle de la première pièce, un rapport dimensionnel, un document relatif au matériau ou un champ de traçabilité n’est inclus que si le devis le prévoit.
Périmètre du contrôle à confirmer
Indice de révision maîtrisé
identifier le plan 2D, le modèle 3D et l’ensemble des spécifications approuvés.
Caractéristiques
repérer les cotes critiques, les tolérances géométriques, les ajustements, la texture de surface et l’état des arêtes.
Méthode et conditions
préciser la méthode de mesure, le maintien de la pièce, l’environnement de référence et, si nécessaire, l’incertitude ou la règle de décision.
Échantillonnage et relevés
définir les contrôles sur la première pièce, en cours de fabrication, en fin de fabrication ou par lot, ainsi que les champs requis dans le rapport.
Autorité de validation
identifier les clauses de la commande, du plan ou de la réglementation qui régissent l’approbation et la conservation des documents.
Documents convenus
| Document à fournir | À inclure lorsque | À préciser dans le devis |
|---|---|---|
| Rapport dimensionnel | Certaines caractéristiques exigent des résultats consignés | Caractéristiques, méthode, unités, échantillonnage et indice de révision |
| Rapport de contrôle de la première pièce | Le plan, la commande ou le plan de lancement exige l’approbation de la première pièce | Formulaire, valeurs mesurées, repérage des caractéristiques sur le plan, approbation et critères de nouvelle soumission |
| Documentation du matériau | La traçabilité du grade, du lot, de la provenance ou de la conformité réglementaire est requise | Type de document, émetteur, rattachement au lot et critères d’acceptation |
| Relevé d’aspect | L’aspect ou l’état des arêtes nécessite une approbation consignée | Échantillon de référence, photographies, zones et limites des défauts |
Nous effectuons le contrôle de la première pièce ou le contrôle dimensionnel avant expédition, selon le périmètre convenu dans le devis. Lorsqu’un rapport de contrôle dimensionnel ou de la première pièce est spécifié dans la commande, il accompagne votre livraison.
De l’examen du plan POM à l’expédition
- SEC-0101
Envoyer les fichiers maîtrisés
Nous travaillons à partir de modèles STEP ou IGES accompagnés de plans PDF, DWG ou DXF.
- SEC-0202
Définir le matériau et les conditions d’utilisation
Indiquez le grade ou les propriétés requises, les contraintes liées à la forme du brut, les conditions de fonctionnement et les exigences propres aux usages réglementés.
- SEC-0303
Étudier la faisabilité
Nous repérons les questions en suspens concernant la géométrie, le matériau, les surfaces, les tolérances, le contrôle et la livraison.
- SEC-0404
Approuver le devis
Le devis écrit fixe le périmètre convenu, le calendrier ainsi que les conditions de paiement et d’expédition.
- SEC-0505
Suivre la commande
La production et le contrôle suivent l’indice de révision approuvé et les exigences d’acceptation documentées.
- SEC-0606
Valider et expédier
Avant l’expédition, les rapports spécifiés sont vérifiés au regard de la commande.
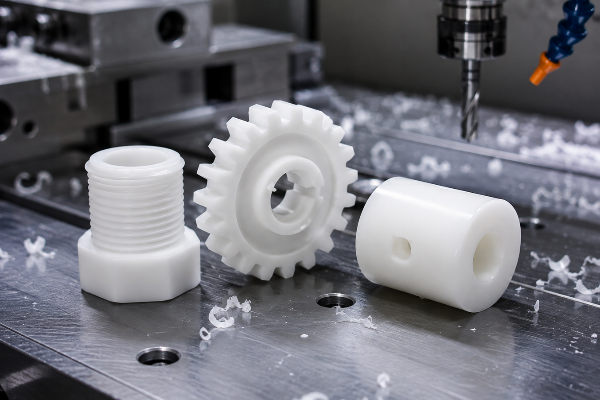
Contexte de fabrication chez Zhenling
Shanghai Zhenling Hardware Co., Ltd. a été fondée en 2006. Notre site de production de Jiashan s’étend sur 8 000 mètres carrés, dont un atelier de 6 000 mètres carrés consacré aux pièces industrielles de précision sur mesure.
Les informations générales sur l’usine ne suffisent pas, à elles seules, à établir la disponibilité d’une forme de brut conforme à ASTM D6100 ni la faisabilité d’un plan de pièce en POM ; ces points doivent être examinés pour chaque projet.
L’aptitude du fournisseur à réaliser une commande de pièces en POM doit être évaluée au regard du plan validé, du grade, de la quantité, des risques pour la stabilité dimensionnelle, du plan de contrôle et du devis écrit.
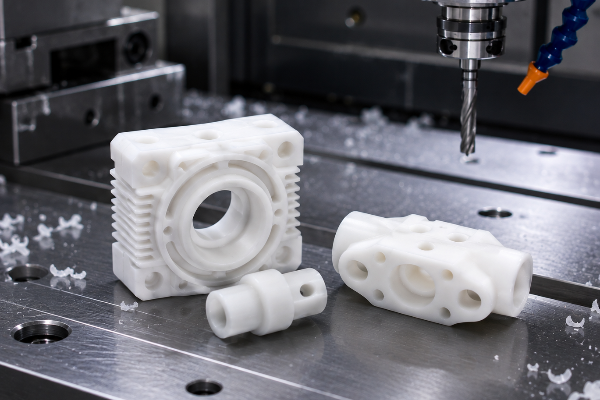
Procédé
Fabrication à partir de plans
Nous fabriquons des composants non standard à partir des plans ou des échantillons de nos clients, pour le marché national comme pour l’exportation.
Moyens
Moyens généraux d’usinage
Le tournage, le fraisage, la rectification, l’alésage, le perçage, l’électroérosion à fil ou l’usinage multiaxe peuvent être envisagés. L’équipement effectivement utilisé, le site de production et la disponibilité doivent être confirmés pour chaque commande.
Spécifications
Définition propre au projet
La machine, le montage d’usinage, la source du matériau et la gamme de contrôle d’une demande concernant le POM ne sont confirmés qu’après l’étude de faisabilité et l’établissement du devis.
Quand le POM n’est pas le meilleur choix
Le POM offre une bonne usinabilité, de la rigidité et un faible frottement, mais ces propriétés ne suffisent pas à valider toutes les conceptions. Examinez l’ensemble du système mécanique, thermique, chimique, d’assemblage et réglementaire avant d’approuver l’acétal. Un faible frottement ne suffit pas à approuver ce matériau, et la seule désignation d’une famille peut encore conduire à un mauvais choix dans une spécification d’achat.
La norme ASTM D618 définit des procédures de conditionnement pour les essais sur les plastiques, mais les seuls résultats d’essais après conditionnement peuvent encore conduire à un mauvais choix de matériau si les données d’utilisation et les conditions d’acceptation manquent.
Matrice d’évaluation
| Situation | Pourquoi elle nuit à la conception | Décision suivante |
|---|---|---|
| Charge prolongée avec de faibles déformations admissibles | Le fluage du thermoplastique peut modifier l’ajustement ou la précharge au fil du temps | Définissez la charge, la durée, la température et le déplacement admissible ; comparez les matériaux à partir de données à long terme |
| Température élevée ou mauvaise évacuation de la chaleur | La chaleur due au frottement et à l’environnement peut modifier le comportement mécanique et les dimensions | Modélisez le cycle de fonctionnement, la capacité thermique de la pièce en contact et la voie d’évacuation de la chaleur avant de choisir le polymère |
| Utilisation dominée par les chocs | Un grade choisi principalement pour sa rigidité ou sa résistance à l’usure peut ne pas offrir la tenue aux chocs nécessaire | Donnez la priorité à la tenue aux chocs et comparez un polymère plus tenace ou une géométrie modifiée |
| Assemblage collé | Une faible énergie de surface peut compliquer le collage sans système de préparation de surface et d’adhésif validé | Prévoyez une retenue mécanique ou qualifiez l’ensemble du procédé de collage |
| Usage réglementé avec contact alimentaire | La disposition 21 CFR 177.2470 concerne spécifiquement les copolymères POM admissibles et les conditions qu’elle énonce | Vérifiez la formulation exacte, la documentation du fournisseur et les conditions de contact prévues |
| Géométrie simple produite en très grande série | La répétition du temps d’usinage peut devenir le principal facteur du coût unitaire | Comparez avec le moulage par injection une fois la géométrie, l’outillage, les volumes et le risque de modification stabilisés |
Outils techniques pour le POM (Delrin/acétal)
-
Outil de préparation de la demande de devis POM
Consignez le grade, l’état du brut, les cotes critiques, la méthode de contrôle et les points non résolus. L’outil produit une liste de contrôle pour la demande de devis, pas des paramètres d’usinage, une approbation de procédé ou une garantie de fabricabilité.
Lancer l’outil -
Liste de contrôle des critères d’acceptation du plan
Consignez l’indice de révision du plan, le matériau, les références spécifiées, les cotes critiques, la méthode de mesure et les questions en suspens. L’outil produit une liste de contrôle pour l’examen du plan, pas une validation du plan ou une garantie de fabricabilité.
Lancer l’outil -
Questions sur l’aptitude du POM aux conditions d’utilisation
Consignez les exigences relatives à la charge, à la température, à l’humidité, à l’usure, à l’exposition chimique et à la pièce en contact. L’outil produit une liste de questions pour l’acheteur ; l’aptitude du matériau reste à déterminer par une étude technique de l’application.
Lancer l’outil
FAQ sur l’usinage CNC du POM
Paramètres techniques, comportement des matériaux et spécifications de transformation pour la fabrication de précision.
Envoyer une demande
Le plastique POM est-il identique au Delrin ?
Le POM est une famille de polymères également appelée acétal ou polyacétal. Delrin est une marque couramment utilisée pour un homopolymère d’acétal ; le plan doit donc tout de même préciser le grade ou les propriétés requises.
Quelle est la différence entre le POM-H et le POM-C ?
Le POM-H appartient à la famille des homopolymères et le POM-C à celle des copolymères. Un grade Delrin n’est pas automatiquement interchangeable avec tous les copolymères, car la rigidité, le comportement chimique, le comportement du brut, le risque de porosité et la disponibilité peuvent différer.
Peut-on usiner le POM par CNC avec des tolérances serrées ?
Oui, une pièce en POM peut faire l’objet d’une étude pour des tolérances serrées, mais la faisabilité se détermine élément géométrique par élément géométrique. Le plan doit définir l’état du matériau, la géométrie, les références spécifiées, l’état de la pièce lors du contrôle, la température et l’ajustement fonctionnel, sans se limiter à une valeur générale.
Pourquoi le POM peut-il se déformer après usinage ?
L’historique du matériau, les contraintes internes, un enlèvement de matière asymétrique, la chaleur, le serrage et une géométrie souple peuvent tous contribuer à la déformation. Le plan d’usinage et de contrôle doit tenir compte de ces mécanismes avant l’acceptation de la tolérance finale.
Comment la température agit-elle sur les pièces usinées en acétal ?
La température peut modifier les dimensions et le comportement mécanique de la pièce, tandis que le frottement peut produire une chaleur locale en service. Définissez la plage de fonctionnement, les pièces en contact et les conditions de référence du contrôle au lieu de supposer qu’une excellente stabilité dimensionnelle convient à toutes les situations.
Quelles conditions de conditionnement et de mesure un plan de pièce en POM doit-il définir ?
Précisez le matériau et l’historique du brut, toute exigence de conditionnement ou de stabilisation, la température de référence, l’humidité pertinente, l’état de maintien de la pièce et la méthode de mesure. Les normes ASTM D618 et ISO 1 fournissent des cadres utiles pour le conditionnement et les conditions de référence dimensionnelles.
Quelles conditions de fonctionnement déterminent si le POM convient à un engrenage, une bague ou un composant à faible frottement ?
Indiquez la charge, la vitesse, le cycle, la température, le lubrifiant, les chocs, le matériau en contact, la géométrie du contact, la durée de vie attendue et l’évacuation de la chaleur. Une étude sur le POM évaluée par des pairs a montré que la charge, la vitesse de glissement, la température de contact et le volume du corps en contact servant de dissipateur thermique influençaient tous le système tribologique testé.
Quels fichiers et spécifications dois-je envoyer pour obtenir un devis d’usinage du POM ?
Envoyez un modèle 3D contrôlé au format STEP ou IGES, accompagné d’un plan 2D au format PDF, DWG ou DXF. Précisez la quantité, le matériau exact ou les critères de sélection, les tolérances critiques, les exigences relatives aux surfaces et aux arêtes, les documents de contrôle attendus et la date souhaitée.
Y a-t-il une quantité minimale de commande pour les pièces en POM ?
Quantité minimale de commande standard chez Zhenling : 1 pièce ; l’approvisionnement en matériau, la préparation, le contrôle et l’incidence des quantités sont confirmés dans le devis écrit, ainsi que l’approvisionnement en matériau, la préparation, le contrôle et l’incidence des quantités.
Quels sont les délais pour les prototypes et les pièces de série en POM ?
Après examen du plan, de la quantité, de la gamme de fabrication et des exigences de contrôle, le devis écrit confirme le calendrier de prototypage ou de production, y compris toute possibilité d’accélération.
Quel rapport de contrôle peut accompagner ma commande de pièces en POM ?
Un rapport de contrôle dimensionnel ou de contrôle de la première pièce accompagne la commande lorsqu’il est demandé. Convenez des caractéristiques à contrôler, de l’indice de révision du plan, de la méthode, de l’échantillonnage et du format du rapport au stade du devis ; les exigences Y14.5 figurant sur le plan restent comprises dans les exigences définies pour le produit.