Kontaktieren Sie Zhenling

CNC-Bearbeitung von Polypropylen (PP)
CNC-Bearbeitung von Polypropylen (PP): Dienstleistungen
Bei der Prüfung einer Anfrage zur Polypropylenbearbeitung berücksichtigen wir die angegebene PP-Werkstoffsorte, den Zustand des Halbzeugs, die Geometrie, die Wärmeempfindlichkeit, die Toleranzbezüge und den Prüfplan. Fertigungsablauf und Achskonfiguration, erreichbare Toleranzen, Eignung für die Anwendung, Dokumentation und Lieferbedingungen werden anhand der tatsächlichen technischen Zeichnung und des schriftlichen Angebots bestätigt. Anfragen zur CNC-Bearbeitung von Polypropylen sollten die PP-Werkstoffsorte, den Zustand des Halbzeugs, die Temperatur- oder Chemikalienbelastung, die Geometrie und die Maßabnahme enthalten. Der vorgesehene Fertigungsablauf, die Messmethode, die Liefergegenstände, Ausschlüsse, die Preisgrundlage und der Zeitplan für das freigegebene Bauteil sowie alle noch offenen Annahmen zur Fertigung oder Abnahme sind im Angebot festzuhalten.
- NACH TECHNISCHER ZEICHNUNG Im Angebot geprüfte Toleranz
- JE NACH GEOMETRIE Wandbeschaffenheit
- 3/4/5-Achs Fräs- und Drehmaschinen
- AUFTRAGSSPEZIFISCH DOKUMENTATION
- 0,89–0,92 g/cm³ PP-Dichte
- AUFTRAGSSPEZIFISCH Dokumente für das Zielland
- 20 Jahre CNC-Bearbeitung (seit 2006)
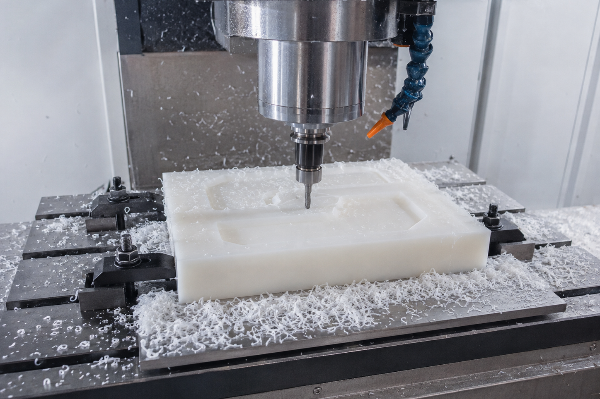
Herausforderungen bei der CNC-Bearbeitung von PP und unsere Lösungen
Bei der CNC-Bearbeitung von Polypropylen wird ein teilkristalliner Thermoplast aus der Familie der Polyolefine – als Homopolymer oder Copolymer – gedreht oder gefräst, um fertige Polypropylenbauteile herzustellen, statt sie im 3D-Druck oder Spritzguss zu fertigen. Beim Zerspanen von Polypropylen treten ganz andere Herausforderungen auf als bei Stahl, Aluminium oder vielen anderen Kunststoffen; deshalb haben viele Betriebe, die überwiegend andere Werkstoffe zerspanen, Schwierigkeiten, Bauteile für die Chemie-, Medizintechnik- oder Halbleiterindustrie spezifikationsgerecht zu fertigen.
Thermisches Verhalten von PP
Eine der wichtigsten Eigenschaften von Polypropylen ist sein relativ niedriger Schmelzpunkt: ca. 160 – 170 °C. Das liegt deutlich unter den Temperaturen, bei denen sich beim Zerspanen von Metall problematische Wärme entwickelt; was dort keine Schwierigkeiten bereitet, kann PP zum Schmelzen bringen und an der Schneide anhaften lassen, wenn Spindeldrehzahl, Werkzeuggeometrie und Kühlmittelzufuhr nicht auf diese niedrigen Temperaturen abgestimmt sind.
Werkstoffvergleich aufklappen
Im Vergleich zu den meisten Metallen ist PP zudem weich und wenig steif. Wird ein Schneidwerkzeug mit für Metall geeigneten Drehzahlen betrieben, führt übermäßige Wärme an der Schneide zu Anhaftungen, Verzug, langen fadenförmigen Spänen, schlechter Oberflächenbeschaffenheit oder unzulässigen Graten statt einer sauberen Kante. Scharfe Schneiden mit dem richtigen Spanwinkel verhindern all dies.
Fachlicher Hinweis: Bearbeitungsparameter für PP nach Verfahren
| Bearbeitungsschritt | Spindeldrehzahl | Vorschub / Schnitttiefe | Werkzeuggeometrie |
|---|---|---|---|
| Drehen (Drehmaschine) | 600–1.200 U/min | 0,067–0,5 mm/U, 1,5–2 mm Schnitttiefe | 0–5° Spanwinkel, 45–60° Spitzenwinkel |
| Fräsen / Fräsen mit Oberfräse | 2.000–6.000 U/min | Geringe, gleichmäßige Spanlast | Großer positiver Spanwinkel, scharfe Schneide |
Die Schnittbedingungen für Polypropylen hängen von der Werkstoffsorte, der Halbzeugform, der Werkzeuggeometrie, dem Wärmeeintrag, der Abstützung durch die Spannvorrichtung und der Geometrie der Bauteilmerkmale ab. Vorgesehene Prozessfenster und Toleranzen bleiben auftragsspezifisch.
Hinweis zur Sauberkeit am Arbeitsplatz
Feiner PP-Staub und Späne verdienen auch unter dem Gesichtspunkt der Sauberkeit am Arbeitsplatz Beachtung, nicht nur wegen der Bauteilqualität: Laut OSHA können Kunststoffstäube, darunter Polyolefine wie PP, eine explosionsfähige Konzentration bilden, wenn Partikelgröße, Verteilung in der Luft und eine Zündquelle zusammenkommen; die regelmäßige Beseitigung von Staubablagerungen ist in jedem Betrieb, in dem solcher Staub entsteht, übliche Praxis. Dieses Detail in der Fertigung wird leicht übersehen, wenn PP nur als Ergänzung zu einem sonst ausschließlich auf Metall ausgerichteten Prozess hinzukommt, statt ein Werkstoff zu sein, für den im Betrieb bereits Reinigungsverfahren gelten.
Ausgangswerte für die Parameter
Die Spindeldrehzahlen beim Drehen und Fräsen unterscheiden sich ungefähr um eine Größenordnung – eine direkte Folge der Werkzeug- und Werkstückgeometrie, nicht Ausdruck einer einzigen „PP-Drehzahl“. Die obigen Werte sind Ausgangswerte für übliches PP als Homopolymer oder Copolymer; bei glasgefüllten oder anderweitig modifizierten Werkstoffsorten werden die Parameter während der Aufspannung für den jeweiligen Werkstoff angepasst.
Zusammenspiel von Drehzahl und Vorschub
Trotzdem schätzen die meisten Zerspanungsbetriebe einen Teil davon falsch ein. Man könnte Vorschub und Spindeldrehzahl für gleichgerichtete Stellgrößen halten, doch bei PP wirken sie entgegengesetzt: Ein höherer Vorschub erhöht den Schnittwiderstand, während eine höhere Spindeldrehzahl – die wichtigere Stellgröße – ihn tatsächlich senkt. Zusammen mit scharfen Schneiden, einem großen positiven Spanwinkel (+9°) und einem feinen Luftstrahl zur Kühlung (der in fast allen Fällen ausreicht) lassen sich so bei Polypropylen enge Toleranzen ohne Verzug oder Verformung einhalten, sobald Vorschub und Drehzahl auf den Werkstoff abgestimmt sind.
Enge Toleranzen einhalten
Polypropylen kann sich bei der Zerspanung anders durchbiegen, erwärmen und zurückverformen als Metall. Für das angefragte Bauteil sind die PP-Werkstoffsorte, der Zustand des Halbzeugs, die Wandgeometrie, das Schneidwerkzeug, die Abstützung, die Wärmekontrolle, die Bezugsplanung und die Messmethode zu prüfen. Ein allgemeiner Toleranzbereich oder ein nicht näher belegtes Bearbeitungsergebnis gilt nicht als Nachweis dafür, dass ein Auftrag ausgeführt werden kann; maßgeblich für die abgenommene Anforderung sind die technische Zeichnung und das schriftliche Angebot.
PP-Bearbeitung bei Zhenling: Fertigungsmöglichkeiten, Maschinen, Toleranzen und Auswahl
Der geeignete Maschinen- und Fertigungsablauf, die erreichbare Toleranz, die Wandbeschaffenheit und die Prüfmethode werden für die angefragte PP-Werkstoffsorte und Geometrie geprüft und erst im schriftlichen Angebot bestätigt.
Fertigungsmöglichkeiten im Überblick
Werkstoff
PP-Homopolymer- und Copolymer-Werkstoffsorten; glasgefüllte Varianten sind ebenfalls verfügbar.
Verfahren
3/4/5-Achs-CNC-Fräsen und CNC-Drehen sowie anschließendes Schweißen und Oberflächenbearbeiten.
Spannvorrichtungen
Weiche Spannbacken für einfache Geometrien; bei dünnwandigen Bereichen sind häufig kundenspezifische Spannvorrichtungen mit Vakuum- oder mechanischer Spannung vorteilhaft, um Verformungen durch die Spannkraft zu vermeiden.
| Bauteiltyp | Empfohlenes Verfahren | Typische Toleranz | Besonders geeignet für |
|---|---|---|---|
| Dünnwandige Gehäuse / Schalen | 3-Achs-Fräsen und Geometrieelemente für Schnappverbindungen | Nach technischer Zeichnung und Angebot | Tankzubehör, Laborschalen |
| Rotationssymmetrische Bauteile (Anschlussstücke, Ventilbauteile) | CNC-Drehen | Nach Prüfung der technischen Zeichnung, Geometrie und Messmethode | Ventil- und Anschlussbauteile für Chemietanks |
| Komplexe Geometrie mit mehreren Bearbeitungsflächen | 4/5-Achs-Fräsen | Nach technischer Zeichnung und Angebot | Vorrichtungen und Träger für die Halbleiterfertigung |
PP wird bei der Erstmusterprüfung und erneut zum Abschluss der Charge auf Maßhaltigkeit geprüft – die Neigung von PP, sich unter Belastung leicht zu verformen (Kriechen), ist eine bekannte Fehlerursache, der wir durch die Spannvorrichtung im Fertigungsprozess begegnen, statt sie erst bei der Endprüfung festzustellen. Gute Maßstabilität bei PP beruht auf disziplinierter Werkstückspannung und Werkzeugwahl, nicht auf Glück – derselben Sorgfalt bei der Präzisionszerspanung, die wir auch bei unseren Metallarbeiten anwenden.
Polypropylen im Vergleich zu Nylon, Delrin, HDPE und PTFE: Den passenden technischen Kunststoff wählen
PP ist nicht immer die ideale Lösung; wer es allein anhand einer Übersicht zum „besten Kunststoff für das CNC-Fräsen“ auswählt, ohne die tatsächliche Anwendung zu berücksichtigen, riskiert, dass wir den falschen Werkstoff nachbestellen müssen. Die geringen Schnittkräfte machen PP nach Festlegung der Parameter tatsächlich leicht zerspanbar – daher ist es so beliebt. Im Folgenden vergleichen wir PP mit den 4 anderen zerspanbaren Kunststoffen, um deren Vergleich Kunden uns am häufigsten bitten, anhand veröffentlichter physikalischer Daten statt anhand von Bewertungen wie „hoch/mittel/niedrig“.
| Werkstoff | Dichte (g/cm³) | Zugfestigkeit (MPa) | Izod-Schlagzähigkeit (J/m) | Chemikalienbeständigkeit |
|---|---|---|---|---|
| Polypropylen (PP) | 0.89–0.92 | 25–40 | 20–100 | Hervorragend gegenüber Säuren, Laugen und den meisten Lösungsmitteln |
| Nylon (PA 6,6) | ~1.14 | 82 | 40–110 | Gut, nimmt jedoch Feuchtigkeit auf – bei Einsatz in feuchter Umgebung können sich die Maße verändern |
| Polyacetal / Delrin (POM) | ~1.41 | 70 | 75–130 | Gut gegenüber Lösungsmitteln; geringe Reibung, enge Toleranzen lassen sich gut einhalten |
| HDPE | ~0.95 | 15–40 | 20–210 | In seiner Klasse besonders beständig gegenüber Säuren, Laugen und industriellen Prozessflüssigkeiten |
| PTFE | ~2.15–2.2 | 10–40 | 160 | Hervorragend – beständig gegenüber nahezu allen Chemikalien |
Zugfestigkeit und Izod-Schlagzähigkeit stammen aus einer einheitlichen veröffentlichten Quelle für mechanische Eigenschaften; die Dichte stammt aus üblichen Werkstoffdaten. Die vollständigen Quellenangaben stehen unten im Literaturverzeichnis.
PP, HDPE, POM, Nylon und PTFE bieten jeweils ein anderes Verhältnis von Chemikalienbeständigkeit, Steifigkeit, Verhalten bei Feuchtigkeit, Verschleiß und Kosten. Vergleichen Sie die konkreten Werkstoffsorten anhand des Betriebsmediums, der Temperatur, der Belastung, der Maßstabilität und der Prüfanforderungen; ohne anwendungsspezifische Nachweise gilt keine der Alternativen als einzig geeigneter Werkstoff.
Sie sind unsicher, welcher Werkstoff zu Ihrer Anwendung passt?
Übersicht zu PP-Fertigungsmöglichkeiten und Toleranzen herunterladen (PDF)Anwendungen: Chemietanks, Halbleiter- und medizinnahe Bauteile
PP kommt infrage, wenn Chemikalienbeständigkeit, geringe Dichte oder das Ermüdungsverhalten wichtig sind. Die 3 folgenden Anwendungsgruppen beschreiben mögliche Anfragekontexte und sind keine Aussagen über bisherige Kundenaufträge oder Qualifizierungen von Zhenling.
01
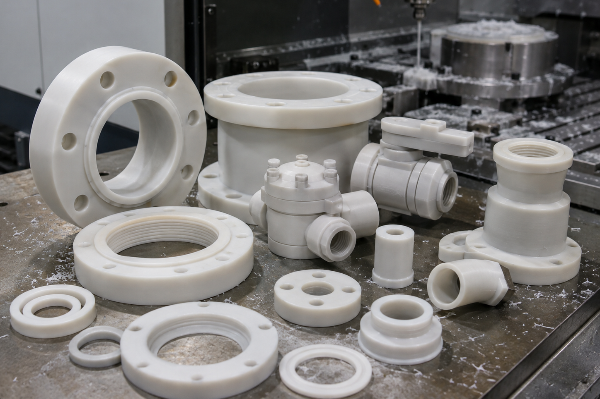
Bauteile für Chemietanks und chemische Prozesse
Ventilanschlüsse, Bauteile für Tankauskleidungen und Komponenten im Umfeld von Dichtungen (wenn das Bauteil direkt oder nahezu direkt mit Säuren, Laugen oder Prozessflüssigkeiten in Kontakt kommt). In der werkstoffwissenschaftlichen Literatur wurden umfangreiche Daten zur Beständigkeit von Polypropylen gegenüber einer breiten Palette von Säuren, Laugen und Lösungsmitteln veröffentlicht; deshalb wird PP allgemein in Anlagen zur Wasser- und Chemikalienaufbereitung eingesetzt.
02
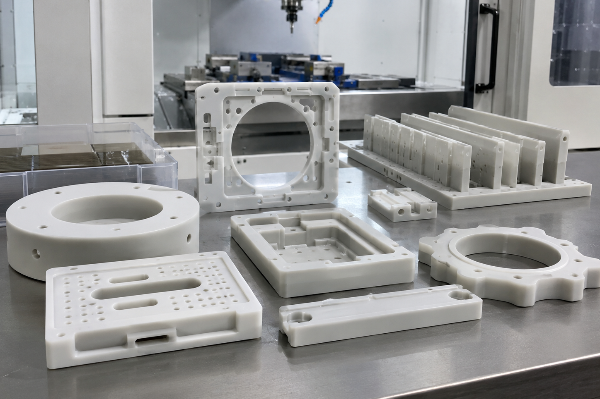
Prüfung von Bauteilen für kontrollierte Umgebungen
Bei Vorrichtungen, Trägern oder Bauteilen für Spannvorrichtungen, die in einer kontrollierten Umgebung eingesetzt werden, muss der Käufer die Anforderungen an Werkstoff, Partikel, Reinigung und Verpackung sowie die Verantwortung für die Endmontage festlegen. Auf dieser Seite wird weder eine Reinraumqualifizierung noch eine entsprechende Fertigungshistorie von Zhenling behauptet.
03
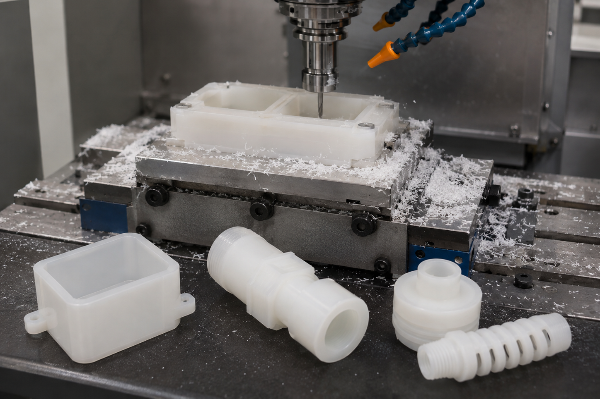
Bauteile für medizinnahe Anwendungen
Auf dieser Seite wird keine Qualifizierung von Zhenling für Medizinprodukte behauptet. Bei jeder regulierten Anwendung muss der Käufer vor der Zulassung eines Lieferanten den Bauteilumfang, die Werkstoffnachweise, die Anforderungen an das Qualitätssystem, die für die Validierung verantwortliche Stelle und die Freigabekriterien festlegen.
Qualifizierungs- und Auftragsdokumentation
Normen, die in einer technischen Zeichnung oder Bestellung genannt werden, legen technische Anforderungen fest; für sich genommen belegen sie keine Zertifizierung von Zhenling. Jedes Zertifikat, das zur Lieferantenqualifizierung verwendet wird, muss den rechtmäßigen Inhaber, den Fertigungsstandort, den Geltungsbereich, die Nummer und die Gültigkeit ausweisen; die Dokumentation zum PP-Auftrag wird im schriftlichen Angebot bestätigt.
VOM KÄUFER VORGEGEBEN
Anforderungen des ZiellandesAUFTRAGSANFORDERUNGEN
Technische Zeichnung und AuftragsumfangGEGR. 2006
20 Jahre CNC-BearbeitungBenötigen Sie auftragsspezifische Qualifizierungsunterlagen für die Beschaffungsprüfung?
Unser Technikteam per WhatsApp kontaktieren
Leitfaden für die Beschaffung: Angebot, Lieferzeit und Qualitätsprüfung
Bevor Kunden eine technische Zeichnung übermitteln, fragen sie am häufigsten nach 2 Dingen: Welche Faktoren beeinflussen die Kosten, und wie läuft der Prozess vom Angebot bis zur Lieferung tatsächlich ab?
Faktoren der Preisgestaltung
Die Kosten für die Bearbeitung eines Polypropylenbauteils hängen von der Bauteilgeometrie, der Bestellmenge, der PP-Werkstoffsorte (Standard oder glasfaserverstärkt), den geforderten Toleranzen und einer anschließenden Schweiß- oder Oberflächenbearbeitung ab. Zhenling veröffentlicht keine Standardpreisliste, weil diese Faktoren bei unserer internen CNC-Bearbeitung zu stark zusammenwirken, als dass ein Pauschalpreis sinnvoll wäre – bei den großen Unterschieden in Wanddicke und Toleranz zwischen technischen Zeichnungen passt ein allgemeiner Katalogpreis nicht immer; daher erstellen wir jedes Angebot anhand der jeweiligen technischen Zeichnung.
Bis zu 8× leichter
als Stahl, gemessen an der Dichte – das verringert das Frachtgewicht jeder Exportsendung, zusätzlich zu den niedrigeren Werkstoffkosten von PP pro kg
Die häufigste Verzögerung bei Angeboten vermeiden
Ein Angebot für PP kann sich verzögern, wenn Angaben zur Werkstoffsorte, Wandbeschaffenheit, zu Toleranzbezügen, Mengenstaffeln oder zur Prüfmethode fehlen. Übermitteln Sie diese Angaben zusammen mit der technischen Zeichnung; das schriftliche Angebot bestätigt die Grenzen und Termine für die jeweiligen Geometrieelemente, statt eine allgemeingültige Toleranz, Wanddicke oder geschätzte Verzögerung anzusetzen.
Die Lieferzeit bei der Polypropylenbearbeitung hängt von der Komplexität des Bauteils und der Bestellmenge ab; sie wird in Ihrem Angebot festgelegt und nicht als allgemeiner Standardwert angegeben. So läuft der Prozess ab:
- [01] Technische Zeichnung hochladen – senden Sie uns Ihr CAD-Modell oder Ihre technische Zeichnung per E-Mail, auch wenn noch eine vorläufige Fassung vorliegt.
- [02] Prüfung der Fertigungsgerechtheit und Angebot – wir ermitteln mögliche Fertigungsprobleme aufgrund Ihrer Geometrie, bevor wir ein Angebot erstellen.
- [03] Erstmusterbauteil – vor der Serienfertigung wird ein Erstmusterbauteil versandt oder geprüft.
- [04] Serienfertigung – die bestellte Menge fertiger Bauteile wird mit derselben Spannvorrichtung und denselben Parametern gefertigt, die beim Erstmuster validiert wurden.
Werkzeuge für die CNC-Bearbeitung von Polypropylen (PP)
01
Werkstoffauswahl
Vergleichen Sie Eigenschaften und ermitteln Sie die optimale PP-Werkstoffsorte für die Anforderungen Ihrer Anwendung.
Tool öffnen
02
Frachtgewichtsrechner
Schätzen Sie das Versandgewicht bearbeiteter PP-Bauteile, um Logistik und Frachtkosten besser zu planen.
Tool öffnen
03
Toleranzprüfung
Prüfen Sie anhand der Richtwerte der Norm ISO 2768, welche Toleranzen bei der CNC-Bearbeitung von Polypropylenbauteilen erreichbar sind.
Tool öffnen
04
Checkliste für die Angebotsanfrage
Stellen Sie sicher, dass alle technischen Zeichnungen und Spezifikationen vollständig sind, bevor Sie eine Anfrage zur PP-Bearbeitung stellen.
Tool öffnen
05
Parameter für Drehen und Fräsen
Rufen Sie empfohlene Vorschübe und Spindeldrehzahlen für effizientes CNC-Fräsen und CNC-Drehen von PP ab.
Tool öffnen
Lässt sich Polypropylen zerspanen?
Ja – PP lässt sich auf herkömmliche Weise CNC-fräsen und CNC-drehen, erfordert aber andere Spindeldrehzahlen, Werkzeuge und eine andere Kühl- oder Schmierstrategie als Metall oder Delrin.
Wie gut lässt sich Polypropylen zerspanen, oder macht es Probleme?
PP ist kein einfacher Werkstoff, wenn das Werkzeug nicht darauf abgestimmt ist. Wer PP wie Metall zerspant, erzielt damit nichts Gutes. Mit einem stumpfen Werkzeug und kleinem Spanwinkel haftet es an der Schneide an, schmilzt stellenweise entlang der Werkzeugbahn und bildet lange fadenförmige Späne, die beim Abtransport hängen bleiben, statt wie gekrümmte Metallspäne den Schnittbereich zu verlassen. Stimmen Schnittgeschwindigkeit, scharfe Werkzeuge mit feiner Schneide und positivem Spanwinkel sowie der Vorschub speziell für PP, lässt es sich sauber zerspanen, ohne ständig Probleme zu bereiten.
Welche Toleranzen sind bei CNC-bearbeiteten PP-Bauteilen erreichbar?
Die erreichbaren PP-Toleranzen hängen von der Werkstoffsorte, dem Zustand des Halbzeugs, der Geometrie, der Wandstärke, der Abstützung durch die Spannvorrichtung, der Bezugsplanung und der Messmethode ab. Das schriftliche Angebot bestätigt für die eingereichte technische Zeichnung die Toleranzen der einzelnen Geometrieelemente und den Prüfumfang.
Wie unterscheidet sich die CNC-Bearbeitung von Kunststoffen von der Metallbearbeitung?
Wegen der geringeren Steifigkeit ist ein Spannkonzept nötig, das Durchbiegungen durch Spannkräfte begrenzt; die niedrigere Schmelztemperatur verändert zudem die Anforderungen an Wärme- und Spankontrolle. Werkzeuge, Maschinen und Fertigungsablauf, Werkstückspannung und Prozessparameter müssen für die angegebene Werkstoffsorte, Geometrie und Menge geprüft werden, statt sie von einer Aufspannung für die Stahlzerspanung abzuleiten.
Was kostet die Zerspanung von PP-Bauteilen?
Unsere Preise richten sich nach Größe, Formkomplexität, Stückzahl, Toleranz und Oberflächenbearbeitung – senden Sie uns für ein
individuelles Angebot bitte eine technische Zeichnung
Warum sollten Sie die Kunststoffbearbeitung auslagern, wenn Sie die Fertigung ins eigene Haus holen können?
Die Zerspanung von Polypropylen erfordert werkstoffgerechte Werkzeuge, eine geeignete Abstützung durch die Spannvorrichtung sowie Wärme- und Spankontrolle. Vergleichen Sie Lieferanten anhand des vorgeschlagenen Fertigungsablaufs, der verfügbaren Maschinen, der Werkstückspannung, der Prozessparameter, der Prüfmethode und der Nachweise für die konkrete Werkstoffsorte und technische Zeichnung; aus der Angabe der Maschinenachsen allein lässt sich keine werkstoffübergreifende Fertigungskompetenz ableiten.






