Skontaktuj się z firmą Zhenling

Wymagania od rysunku technicznego po dostawę części z tworzyw sztucznych na zamówienie
Ocena projektu obróbki CNC części z ABS na zamówienie
Punktem wyjścia do obróbki CNC ABS są zastosowanie części, gatunek materiału, rewizja rysunku i kryteria odbioru, a nie ogólna nazwa materiału. Ta strona pomaga przygotować zapytanie; przed przedstawieniem oferty lub zobowiązaniem się do produkcji Zhenling musi potwierdzić odpowiedni materiał, wyposażenie, proces i sposób kontroli. Zapytanie o obróbkę CNC ABS powinno określać gatunek ABS, liczbę prototypów lub sztuk w powtarzalnym zamówieniu, wymiary krytyczne, wykończenie oraz wymagania odbiorowe. Przed przyjęciem ceny, terminu lub deklarowanych możliwości za podstawę konkretnego zamówienia należy sprawdzić proponowany przebieg procesu technologicznego, nierozstrzygnięte ograniczenia i wymagane zapisy oraz odróżnić potwierdzone dane od nieustalonych założeń handlowych i dotyczących kontroli.
Wyniki analizy
Co można wyjaśnić przed przygotowaniem oferty
- Dopuszczony gatunek ABS, postać półfabrykatu, kolor i wymagane dokumenty potwierdzające
- Rewizja rysunku, bazy odniesienia, cechy krytyczne i powierzchnie widoczne
- Kwestie geometrii, dostępu narzędzia, mocowania przedmiotu obrabianego i kontroli
- Dane dotyczące zatwierdzenia próbki, powtarzalnych zamówień i dostawy
Korzyści dla kupującego
- Łatwiejsze porównanie ofert
- Mniej ukrytych założeń dotyczących materiału, tolerancji i zakresu kontroli
- Jaśniejsza podstawa do porównania ceny, czasu realizacji i dokumentów dostawcy
Granice dostępnych dowodów: publiczna strona Zhenling nie potwierdza jeszcze projektów dotyczących konkretnie ABS, parametrów procesu ani certyfikatów dotyczących produktów. Kwestie te wymagają dokumentów odnoszących się do projektu i pisemnego potwierdzenia.
Obróbka CNC ABS zaczyna się od doboru gatunku do zastosowania
Akrylonitryl-butadien-styren to rodzina tworzyw termoplastycznych, a nie materiał o jednej, stałej recepturze. Sam zapis „ABS” na rysunku pozostawia nierozstrzygnięte kwestie gatunku handlowego, składu, stanu półfabrykatu i dokumentów potwierdzających.
Dlaczego samo oznaczenie nie wystarcza: według ISO 19062-1 materiały o tym samym oznaczeniu nie muszą mieć takich samych właściwości, a norma nie zawiera danych dotyczących projektowania zastosowań, właściwości użytkowych ani przetwarzania.
Weryfikacja gatunku ABS w 8 punktach
01
Producent i gatunek
Podaj gatunek handlowy lub określ granice dopuszczalnej równoważności, aby dostawca mógł sprawdzić właściwą kartę danych technicznych.
02
Oznaczenie materiału
Wskaż odpowiednią specyfikację materiałową, oddzielając ją od kryteriów odbioru gotowej części.
03
Temperatura i środowisko pracy
Określ warunki użytkowania i skutki awarii; nie wyciągaj wniosków o odporności cieplnej z samej nazwy rodziny materiałów.
04
Wymagania mechaniczne
Wskaż, czy znaczenie mają odporność na pękanie, udarność, sztywność, wytrzymałość na rozciąganie czy ugięcie, oraz określ sposób zatwierdzenia danego parametru.
05
Narażenie na szczególne czynniki
Wskaż wymagania dotyczące odporności chemicznej, promieniowania ultrafioletowego, właściwości elektrycznych lub trudnopalności, które wymagają osobnego potwierdzenia dla danego gatunku.
06
Modyfikacja materiału
Potwierdź, czy dopuszcza się dodatki, napełniacze lub zbrojenie, ponieważ mogą one zmienić właściwości materiału i jego podatność na obróbkę skrawaniem.
07
Półfabrykat i partia
Określ postać płyty, pręta lub bloku, kolor i wymagane dokumenty partii; zdjęcie nie potwierdza żadnej z tych cech.
08
Rodzaj dokumentu potwierdzającego
Odróżnij ogólną kartę danych technicznych, deklarację dostawcy, dokument materiałowy oraz wynik badania lub zatwierdzenie gotowej części.
Ocena techniczna
Obróbka skrawaniem ABS: analiza rysunku pod kątem geometrii, ciepła i mocowania
Projekt obróbki skrawaniem ABS może napotkać trudności już na etapie analizy rysunku, jeśli nie wskazano cienkich ścianek, głębokich kieszeni, małych promieni wewnętrznych, słabych miejsc mocowania lub powierzchni o wymaganym wyglądzie. W przypadku części z ABS obrabianych CNC sam wykaz maszyn nie dowodzi, że zapewniono kontrolę nagrzewania, powstawania wiórów, ugięcia czy śladów narzędzia.
Postać części × zakres analizy
| Część lub postać materiału wyjściowego | Kwestie do wyjaśnienia | Wynik analizy |
|---|---|---|
| Kontur i otwory w płycie | Grubość, krawędzie, oznaczenia otworów, widoczna powierzchnia czołowa | Uwagi dotyczące przebiegu obróbki, podparcia i ryzyka uszkodzenia krawędzi |
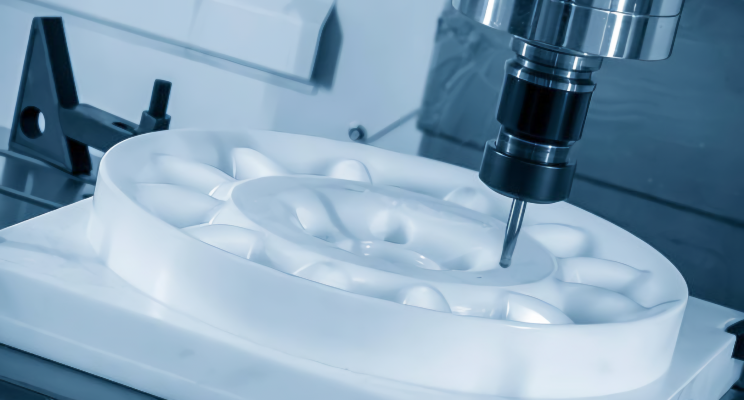
| Część frezowana 3D | Głębokie kieszenie, cienkie ścianki, cechy na wielu stronach, bazy odniesienia | Kwestie ustawienia i dostępu narzędzia |
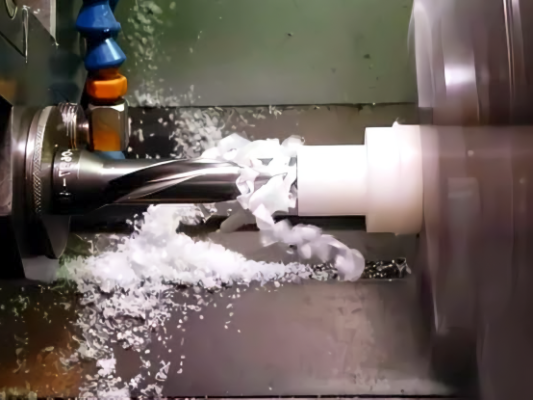
| Geometria części toczonej | Średnica, długość, rowki, otwory wewnętrzne, oznaczenia współosiowości | Analiza przebiegu toczenia dla danego projektu |
| Część z wymaganiami dotyczącymi wyglądu | Kolor, widoczna powierzchnia czołowa, faktura, sposób obchodzenia się z częścią i pakowanie | Kwestie dotyczące powierzchni i odbioru |
Granice wniosków z badań: w badaniu frezowania ABS z 2026 r. testowano kanały o szerokości 10 mm i 20 mm, cienką ściankę o grubości 1 mm, pięć prędkości skrawania od 25 do 125 m/min oraz posuwy od 0.05 do 0,2 mm/rev. Wyniki pokazują w określonych warunkach wzajemny wpływ geometrii, przebiegu obróbki, prędkości i posuwu; nie stanowią gotowego zestawu obrotów wrzeciona ani posuwu dla Państwa części.
Ryzyko związane z geometrią → dane na rysunku → kierunek analizy
| Ryzyko | Co kupujący powinien zaznaczyć | Co należy ocenić |
|---|---|---|
| Ugięcie cienkiej ścianki | Grubość ścianki, długość niepodparta, powierzchnia funkcjonalna | Podparcie, kolejność skrawania i stan części podczas pomiaru |
| Nagrzewanie lub niska jakość wykończenia powierzchni | Widoczne powierzchnie czołowe, dopuszczalne ślady, gatunek półfabrykatu | Stan narzędzia, odprowadzanie wiórów, przydatność obróbki na sucho lub chłodziwa |
| Małe promienie i głębokie wnęki | Wymagany promień, głębokość i kierunek dostępu | Zasięg frezu palcowego, sztywność i alternatywna geometria |
| Odkształcenie podczas mocowania | Powierzchnie bazowe, strefy wolne od zacisków, końcowe gabaryty części | Miękkie szczęki, etapowe zwalnianie mocowania i ponowna kontrola |
| Zadziory lub ciągliwe wióry | Wymagania dotyczące krawędzi, wyjścia otworów i powierzchnie montażowe | Geometria narzędzia, kontrola wiórów i kryteria odbioru krawędzi |
„Nawet niska liczba podana jako tolerancja w ofercie nie usuwa ryzyka produkcyjnego, jeśli gatunek materiału, rewizja rysunku, wymiary krytyczne i warunki kontroli pozostają niejasne.”
Lista pytań
Cechy, powierzchnie i bazy odniesienia wymagające wyjaśnienia przed przygotowaniem oferty.
Informacja o ryzyku
Kwestie, które mogą zmienić dostęp narzędzia, mocowanie przedmiotu obrabianego, operacje skrawania lub zakres ponownej kontroli.
Kontrola wersji
Rewizje rysunku i modelu, które trzeba uzgodnić przed zaakceptowaniem zakresu prac.
Wybór procesu
Kiedy wybrać obróbkę skrawaniem ABS zamiast formowania wtryskowego lub druku 3D
Żaden proces nie jest automatycznie najtańszy. Porównaj usługę obróbki CNC, dostawcę wyprasek i wykonawcę druku 3D przy tych samych wymaganiach dotyczących materiału, projektu, kontroli i zarządzania zmianami.
Kryterium wyboru
Obróbka CNC
Formowanie wtryskowe
Druk 3D
Projekt nadal się zmienia
Ponowna analiza zaktualizowanego modelu i rysunku; bez osobnej formy
Ocena projektu formy i skutków każdej zmiany oprzyrządowania
Przydatny do szybkiego sprawdzenia kształtu; zachowanie wydrukowanego materiału wymaga osobnej analizy
Docelowy stan materiału
Usuwanie materiału z potwierdzonego półfabrykatu w postaci płyty, pręta lub bloku
Użycie gatunku do formowania wtryskowego, przetwarzanego w formie
Użycie materiału do druku i procesu, które mogą nie odpowiadać materiałowi półfabrykatu
Ograniczenia geometryczne
Dostęp i zasięg narzędzia, mocowanie przedmiotu obrabianego oraz promień wewnętrzny
Pochylenie ścianek, linia podziału, przewężka, wypychanie i konstrukcja formy
Ograniczenia dotyczące orientacji wydruku, podpór, warstw i obróbki końcowej
Powtarzalne zapotrzebowanie
Ocena ustawienia, czasu cyklu, kontroli i zaopatrzenia w półfabrykat
Ocena nakładów na formę wobec stabilnego zapotrzebowania
Ocena możliwości produkcyjnych, obróbki końcowej i powtarzalności
Dokumenty potwierdzające odbiór
Uzgodnienie rysunku, pomiarów i zakresu zapisów
Uzgodnienie zatwierdzenia wypraski i nadzoru nad zmianami oprzyrządowania
Uzgodnienie walidacji materiału do druku i gotowej części
Zmiana procesu zmienia podstawę dowodową: ISO 2818 dotyczy obróbki skrawaniem próbek z tworzyw sztucznych, natomiast ISO 294-1 dotyczy próbek z tworzyw termoplastycznych formowanych wtryskowo i wskazuje, że konstrukcja formy wpływa na powtarzalność ich przygotowania, również w przypadku ABS. Normy te nie wskazują drogi produkcji dla konkretnego zamówienia; pokazują, dlaczego dowodów dotyczących części obrabianych skrawaniem i formowanych wtryskowo nie należy uznawać za zamienne.
Przykład decyzji oparty na źródle, a nie wynik Zhenling
Szybciej i lżej nie oznaczało taniej
Baker Industries opisała jeden przyrząd mocujący z ABS wydrukowany w 3D, który był o 70% lżejszy, wymagał około 50 godzin druku i pozwolił zaoszczędzić mniej więcej jeden tydzień w porównaniu z wykonaniem z aluminium obrabianego skrawaniem, przy mniej więcej takim samym koszcie. Ten przypadek nie ustanawia uniwersalnej zasady cenowej, ale pokazuje, dlaczego przy wyborze procesu trzeba uwzględnić dokładność, złożoność, koszt zmian projektu i warunki użytkowania.
W przypadku prototypu, obudowy, przyrządu mocującego lub innych części z ABS obrabianych skrawaniem przydatne pytanie nie brzmi: „Który proces jest najlepszy?”. Brzmi ono: „Który przebieg procesu zapewni wymagane dowody i stan materiału, przy akceptowalnym sposobie wprowadzania zmian?”
PROCES PRODUKCYJNY
Obróbka skrawaniem prototypów z ABS i produkcja powtarzalna
Prototyp, który przeszedł próbę stanowiskową, sam w sobie nie ustala ostatecznie zatwierdzonego rysunku, dokumentu materiałowego, zakresu kontroli, sposobu pakowania ani postępowania przy poprawkach. Zakupy za granicą wiążą się dodatkowo z ryzykiem komunikacyjnym, logistycznym i związanym z kontrolą wersji, którym należy się zająć, zanim zamówienie trafi do produkcji.
Poproś o ocenę możliwości wykonania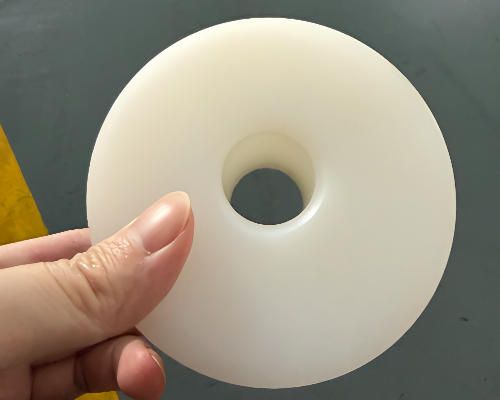
ANALIZA ZAMÓWIENIA
Droga od rysunku do powtarzalnego zamówienia w 6 krokach
01
Potwierdź zasady przekazywania informacji
Ustal rewizję rysunku i modelu, zwykłe wymogi poufności oraz zatwierdzony kanał kontaktu. Danych technicznych objętych ograniczeniami nie wolno przesyłać przez ogólny formularz zapytania.
02
Oceń możliwość wykonania
Zaznacz kwestie dotyczące gatunku, geometrii, mocowania przedmiotu obrabianego, powierzchni i kontroli, które mogą zmienić zakres prac.
03
Uzgodnij zakres oferty
Zapisz materiał, ilość, dokumenty, sposób pakowania, miejsce dostawy i nierozstrzygnięte założenia, aby umożliwić porównanie konkurencyjnych ofert.
04
Oceń próbkę lub pierwszą sztukę
Określ, co podlega kontroli, kto to zatwierdza i jak dokumentuje się uwagi; formalny raport kontroli pierwszej sztuki jest uwzględniany tylko wtedy, gdy ujęto go w ofercie.
05
Ustal zatwierdzoną podstawę
Przed kolejnym zamówieniem uzgodnij zamówienie zakupu, nazwę pliku, rewizję rysunku i wymagania materiałowe.
06
Sprawdź ponownie warunki wprowadzania zmian
Zmiany ilości, gatunku, projektu, kontroli, pakowania lub miejsca dostawy mogą wymagać ponownej analizy.
Granice udostępniania danych podlegających kontroli
Działania egzekucyjne U.S. Bureau of Industry and Security pokazują, że przesłanie za granicę kontrolowanych informacji projektowych w celu uzyskania oferty może stanowić eksport, zależnie od klasyfikacji i okoliczności. NIST SP 800-171 dotyczy systemów, które przetwarzają, przechowują lub przesyłają kontrolowane informacje niejawne; przed udostępnieniem plików objętych ograniczeniami należy potwierdzić dopuszczalność prawną i zatwierdzony kanał, a tej strony nie należy traktować jako porady prawnej.
Kwestie do rozstrzygnięcia przed ponownym zamówieniem
- Która rewizja rysunku i które wymagania materiałowe zostały zatwierdzone?
- Które wymiary decydują o działaniu części i w jakich warunkach są mierzone?
- Które powierzchnie widoczne, wymagania dotyczące krawędzi, oznaczenia i szczegóły pakowania zostały zapisane?
- Jaka zmiana wymaga kolejnej próbki, analizy lub zatwierdzenia?
Planowanie odbioru
Tolerancje, wykończenie powierzchni i kontrola części z ABS
Precyzyjnej obróbki skrawaniem tworzyw sztucznych nie określa jedna deklarowana tolerancja. Dokładność wymiarowa zależy od cechy, układu baz odniesienia, przekroju ścianki, stanu materiału, temperatury, metody pomiaru oraz sposobu zamocowania i zwolnienia przedmiotu obrabianego.
Kondycjonowanie należy uwzględnić przy ustalaniu warunków pomiaru. ISO 291 wymienia standardowe warunki atmosferyczne, w tym 23 °C/50% wilgotności względnej i 27 °C/65% wilgotności względnej, natomiast ASTM D618 dotyczy kondycjonowania tworzyw sztucznych do badań, lecz różni się pod względem technicznym; żadne z tych źródeł nie potwierdza domyślnych warunków kontroli w Zhenling.
Wymaganie → analiza → dokument potwierdzający
| Wymaganie | Pytanie do analizy | Możliwy do uzgodnienia dokument potwierdzający |
|---|---|---|
| Wymiar krytyczny | Z jaką bazą odniesienia, ścianką, pasowaniem i funkcją jest związany? | Zapis pomiarów wymiarowych lub wskazany raport z kontroli |
| Jakość powierzchni | Która powierzchnia czołowa jest widoczna i jakie ślady narzędzia lub zarysowania są niedopuszczalne? | Wzorzec wizualny, zdjęcie lub zatwierdzona próbka |
| Materiał | Jaki gatunek, kolor, postać i dokument są wymagane? | Uzgodniony dokument dostawcy lub dokument materiałowy |
| Cecha montażowa | Jaka część współpracująca, luz i jakie warunki pomiaru mają zastosowanie? | Kontrola pasowania lub uzgodniona metoda z użyciem sprawdzianu |
| Kondycjonowanie | Jak przechowuje się część przed pomiarem? | Zapisane warunki kondycjonowania i pomiaru |
| Zakres kontroli partii | Które cechy sprawdza się na próbkach, a które na każdej części? | Częstotliwość kontroli i dokument zwolnienia określone w ofercie |
[ 01 ]
Nie zaostrzaj wszystkich tolerancji wymiarowych
Zaznacz wymiary decydujące o pasowaniu, szczelności, ustawieniu lub montażu. Niepotrzebnie wąskie tolerancje mogą zwiększyć liczbę ustawień i zakres kontroli bez poprawy działania części.
[ 02 ]
Wskaż powierzchnie widoczne
„Doskonałe wykończenie powierzchni” nie jest kryterium odbioru. Określ powierzchnie widoczne, dopuszczalne ślady narzędzia, stan krawędzi oraz to, czy wymagany jest wygląd po obróbce strumieniowo-ściernej i czy jest on odpowiedni.
[ 03 ]
Oddziel proces od kryteriów odbioru
Oprzyrządowanie z węglików spiekanych lub stali szybkotnącej HSS, frezowanie współbieżne, chłodziwo i odprowadzanie wiórów to decyzje procesowe, natomiast rysunek powinien określać wymagany rezultat.
[ 04 ]
Zapytaj o zakres raportu
Zakres kontroli, identyfikowalności i certyfikatów należy określić w ofercie, zamiast wywodzić go z ogólnego określenia „kontrola jakości”.
Zakres oferty
Koszt obróbki skrawaniem ABS, czynniki wpływające na czas realizacji i dane do zapytania ofertowego
Kosztów obróbki skrawaniem ABS nie da się porównać, dopóki oferty nie obejmują tego samego materiału, rewizji rysunku, ilości, wymagań dotyczących powierzchni, tolerancji, kontroli i dostawy. Na niepełne zapytanie można szybko otrzymać cenę, lecz najkosztowniejsze założenia pozostaną niewyjaśnione.
8 danych wpływających na koszt i czas realizacji
1.Gatunek i półfabrykat
Gatunek handlowy ABS, kolor, postać (płyta/pręt/blok) oraz wymagania dotyczące dokumentacji.
Gabaryty części
Wymiary gabarytowe, grubość ścianek, ilość materiału do usunięcia.
Dostęp do obrabianych cech
Głębokość obrabianych cech, minimalne wymiary cech, złożoność geometrii na wielu stronach oraz promienie naroży wewnętrznych.
Mocowanie przedmiotu obrabianego
Wymagania dotyczące powierzchni mocowania, potrzeba zmiany baz odniesienia lub przezbrojenia oraz złożoność lub liczba wymaganych ustawień.
Ilość i dojrzałość projektu
prototyp, powtarzalne zapotrzebowanie, stan rewizji i przewidywane zmiany.
Powierzchnie i krawędzie
Widoczne powierzchnie podlegające obróbce skrawaniem, maksymalne dopuszczalne ślady narzędzia oraz wymagania dotyczące usuwania zadziorów lub ogólnej czystości.
Kontrola
cechy krytyczne, metoda i częstotliwość pomiarów oraz zapisy.
8.Dostawa
pakowanie, oznaczenia, dokumenty, miejsce dostawy i wymagany termin.
Lista kontrolna do zapytania ofertowego
Pliki projektowe
Aktualny model 3D, rysunek techniczny 2D objęty kontrolą wersji, oznaczenie rewizji, bazy odniesienia, gwinty i oznaczenia wymagań krytycznych.
Materiał
Gatunek handlowy lub zasady uznania zamiennika, kolor, postać półfabrykatu i wymagany dokument materiałowy.
Zamówienie
Liczba prototypów i przewidywana liczba sztuk w kolejnych zamówieniach, wymagany termin, miejsce dostawy i warunki dostawy.
Odbiór
Wymiary krytyczne, wymagania dotyczące powierzchni i krawędzi, zakres kontroli, raporty i wymagania dotyczące pakowania.
Dokumenty potwierdzające wyniki kontroli należą do zakresu zamówienia: NIST opisuje badania, kontrolę, certyfikację i deklaracje dostawców jako odrębne działania związane z oceną zgodności. W zapytaniu ofertowym należy wskazać wymagane dokumenty, aby dostawcy nie wyceniali różnych założeń.
Przed wysłaniem plików: nie potwierdzono, czy obecnie używane okno formularza obsługuje przesyłanie plików lub dane objęte ograniczeniami. Można przez nie rozpocząć rozmowę; następnie Zhenling powinno potwierdzić akceptowany kanał przekazywania plików, sposób sprawdzenia ich kompletności i zakres oferty.
Kupujący może wtedy analizować wyłączenia z ofert równie uważnie jak cenę jednostkową. Jeśli jedna oferta obejmuje dokumenty materiałowe, zapisy kontroli lub pakowanie eksportowe, a druga ich nie obejmuje, oferty nie są równoważne.
Kwalifikacja dostawcy
Jak ocenić dostawcę obróbki skrawaniem ABS
Dostawca może dysponować obrabiarkami CNC, a mimo to nie przedstawiać publicznie dostępnych dowodów dotyczących konkretnego materiału, geometrii części lub planu kontroli. Profil przekazany przez Zhenling opisuje zakład obróbki skrawaniem i działalność międzynarodową, ale obecne publiczne strony firmy nie potwierdzają zapisów projektów z ABS, zakresu certyfikatów ani zasad kontroli procesów właściwych dla tworzyw sztucznych.
Dowody mają różny zakres: NIST rozróżnia deklaracje dostawców, badania, kontrolę, certyfikację i ocenę systemu zarządzania. Przegląd normy ISO 9001 opublikowany przez ISO również dotyczy systemu zarządzania, dlatego certyfikat nie może służyć jako dowód zgodności konkretnej części z ABS obrobionej skrawaniem.
Zestawienie dowodów potwierdzających możliwości
| Rodzaj dowodu | O co poprosić | Czego to nie potwierdza |
|---|---|---|
| Oświadczenie dostawcy | Wskazany proces, miejsce wykonania, osoba odpowiedzialna za kontakt i pisemny zakres prac | Zgodność gotowej części z wymaganiami |
| Dokument systemowy lub strony trzeciej | Wystawca, nazwa posiadacza, norma, zakres, status i data ważności, jeśli dotyczy | Gatunek ABS, tolerancja lub wynik kontroli dla danego zamówienia |
| Dowody dotyczące maszyn i procesu | Odpowiednie wyposażenie, mocowanie przedmiotu obrabianego, kontrola wiórów i pyłu oraz sposób pracy operatora | Stała tolerancja lub jakość powierzchni dla każdej geometrii |
| Dokumentacja projektu | Zatwierdzona rewizja, dokumenty materiałowe, wynik oceny próbki i uzgodniony zakres kontroli | Działanie w nieokreślonych warunkach docelowego zastosowania |
| Dokumentacja dostawy | Pakowanie, oznaczenia, dokumenty, miejsce dostawy i sposób postępowania w razie odstępstw | Gwarantowany termin poza zakresem zaakceptowanej oferty |
Pytania zakupowe
Najczęstsze pytania o obróbkę CNC ABS
Czy ABS można obrabiać CNC?
Tworzywo termoplastyczne takie jak ABS można obrabiać metodami CNC, ale podatność na obróbkę skrawaniem i końcowy wynik zależą od gatunku handlowego, postaci półfabrykatu, geometrii, stanu narzędzia, nagrzewania i kryteriów odbioru. Przed zobowiązaniem się do wykonania Zhenling musi potwierdzić proponowany materiał i rysunek techniczny.
Czy obróbka skrawaniem ABS przebiega tak samo jak obróbka metalu?
Nie. Zachowanie pod wpływem ciepła, powstawanie wiórów, reakcja na zaciskanie, zadziory, ślady na powierzchni i stan wymiarowy wymagają analizy właściwej dla tworzyw sztucznych, nawet gdy używa się podobnych obrabiarek.
Dlaczego zakład obróbki skrawaniem może odrzucić model 3D, który wygląda na kompletny?
Kompletny zestaw wymagań na rysunku 2D powinien wskazywać bazy odniesienia, gwinty, tolerancje krytyczne, powierzchnie widoczne i stan rewizji. Model może określać kształt bez określenia kryteriów odbioru.
Kiedy porównanie 2 ofert obróbki CNC jest niemożliwe?
Oferty muszą mieć taki sam zakres pod względem gatunku materiału, rewizji, ilości, tolerancji, powierzchni, kontroli, pakowania i dostawy. Najniższa cena może nie obejmować dokumentów potwierdzających lub czynności związanych z obchodzeniem się z częściami, które inny dostawca uwzględnił.
Jakie tolerancje może zapewnić Zhenling dla części z ABS obrabianych skrawaniem?
Na tej stronie nie podano zweryfikowanej tolerancji uniwersalnej. Aby ocenić możliwości wykonania danego projektu, należy przesłać geometrię, wymiary krytyczne, bazy odniesienia, gatunek materiału i warunki pomiaru.
Kiedy warto porównać obróbkę CNC z formowaniem wtryskowym lub drukiem 3D?
Warto je porównać, gdy dojrzałość projektu, zapotrzebowanie, docelowy stan materiału, koszt zmian, dostęp do obrabianych cech lub wymagania walidacyjne mogą zmienić opłacalność przedsięwzięcia. Nie należy stosować ogólnego progu wielkości produkcji bez uwzględnienia całej części i zakresu zatwierdzenia.
Co powinno zawierać zapytanie ofertowe o obróbkę skrawaniem ABS?
Należy podać aktualny model i rysunek techniczny, rewizję, gatunek handlowy lub zasady uznania zamiennika, ilość, cechy krytyczne oraz wymagania dotyczące powierzchni, kontroli, pakowania i miejsca dostawy. Przed wysłaniem plików należy za pomocą formularza kontaktowego potwierdzić akceptowany sposób ich przekazania.
Czy Zhenling ma zweryfikowane certyfikaty dotyczące ABS lub udokumentowane realizacje?
Nie wynika to z obecnej publicznej strony firmy. Należy poprosić o zakres i ważność certyfikatów oraz dokumentację projektów z ABS, którą można powiązać z proponowanym materiałem, procesem i wymaganiami jakościowymi.






