Contacter Zhenling Company

Usinage CNC du cuivre pour pièces industrielles sur mesure
Pour établir un devis d’usinage CNC du cuivre, le plan, la désignation exacte du matériau, les éléments géométriques critiques, l’état de surface à la livraison et les justificatifs de contrôle doivent décrire la même pièce. Dans le cadre de son service d’usinage CNC sur plan, Zhenling examine ces données avant de confirmer une gamme de fabrication ou le périmètre commercial. Pour toute demande d’usinage CNC du cuivre, indiquez la nuance de cuivre, les exigences de conductivité ou de finition, la géométrie critique, les limites de bavures et l’étendue du contrôle. L’examen du plan permet d’évaluer la gamme de fabrication et ses limites. Confirmez séparément les documents, les hypothèses de prix et le calendrier de la commande.
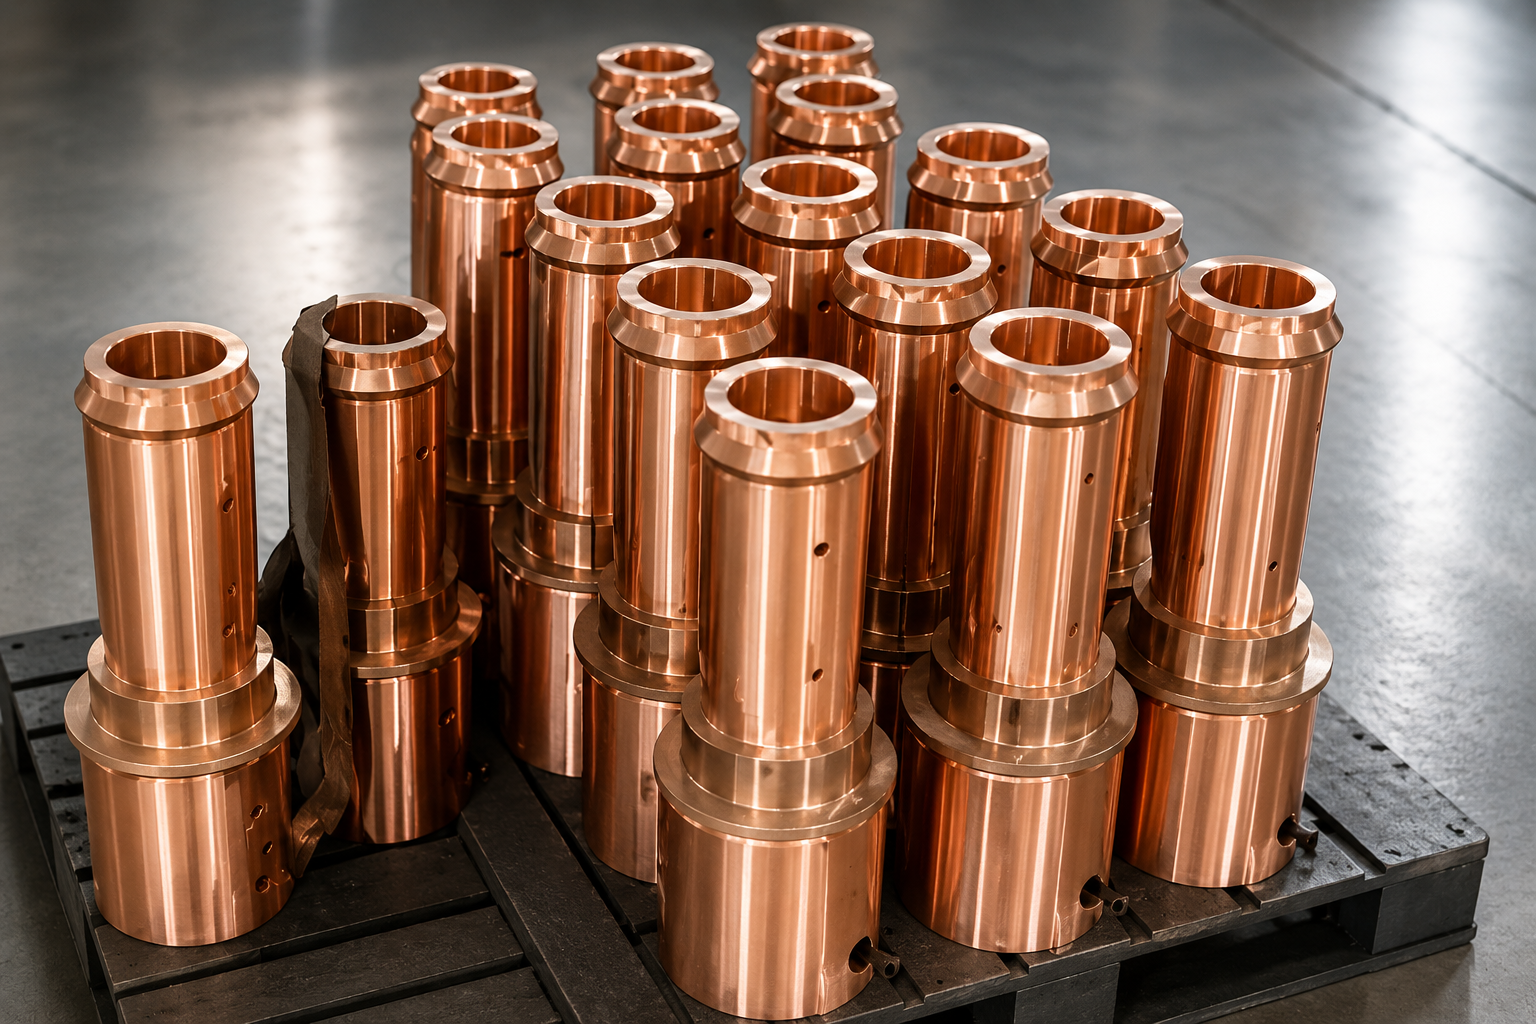
Depuis 2006
Ancienneté déclarée par l’entreprise
8 000 m²
Site de production de Jiashan déclaré par l’entreprise
6 000 m²
Surface d’atelier déclarée par l’entreprise
3 / 4 / 5 axes
Catégories de centres d’usinage répertoriées
Sur plan
Examen des pièces sur mesure
Vérification du projet
Matériau et justificatifs requis
Pourquoi les pièces en cuivre deviennent difficiles à réaliser au stade de l’usinage
Les nuances de cuivre pur sont souvent choisies pour leur conductivité électrique et thermique, mais leur souplesse et leur ductilité peuvent rendre l’usinage délicat. C’est l’interaction entre le choix de l’alliage, le maintien de la pièce, l’état des outils, la maîtrise des bavures et les exigences d’état de surface à la livraison qui complique l’usinage d’une pièce donnée.
[ SEC 01 ] Conductivité et usinabilité
La conductivité ne permet pas de prédire la facilité d’usinage
Il faut distinguer la conductivité recherchée pour la fonction de la facilité d’usinage. Par exemple, la Copper Development Association indique pour le C10100 une conductivité de 101 % IACS à 68 °F, mais lui attribue un indice d’usinabilité du cuivre de 20. Ce décalage contre-intuitif montre que les données fonctionnelles ne remplacent pas l’examen du procédé.
- On suppose souvent qu’un métal tendre s’usine facilement, mais les bavures, les déformations et les marques de serrage peuvent tout de même compromettre le contrôle.
- Ce compromis compte pour un assemblage électrique d’un équipementier ou une application d’instrumentation ; Zhenling ne peut confirmer une gamme de fabrication stable sur la seule affirmation qu’il s’agit d’un « métal tendre » et doit d’abord examiner le matériau, la géométrie, les surfaces sensibles et les indications du plan.
Risque lié au matériau
Tendre ne veut pas dire facile à usiner
Le cuivre peut s’étaler sous l’outil, former une arête rapportée et laisser des bavures tenaces, car il se déforme avant de se séparer nettement. Cela peut nuire à l’état de surface, à la durée de vie de l’outil de coupe et à l’état des arêtes réellement accepté au contrôle.
Risque lié à la géométrie
Le maintien de la pièce peut devenir le facteur déterminant
Le retour des opérateurs confirme un problème concret : les parois minces, les petites zones de serrage et les éléments géométriques allongés en cuivre peuvent se déformer ou porter des marques d’étau. L’accès nécessaire au montage d’usinage et les faces sensibles doivent donc être examinés sur le plan, sans présumer de leur état.
Risque commercial
Une demande de devis incomplète masque le périmètre réel
Si la demande de devis omet la nuance, la forme du produit, l’état métallurgique, les surfaces de contact, la finition, les justificatifs de contrôle ou l’emballage, les prix reçus peuvent correspondre à des projets d’usinage différents. Joignez ces informations au plan pour limiter les demandes de précision tardives.
[ SEC 02 ] Paramètres d’usinage
Vitesses de coupe et avances pour l’usinage du cuivre
Une recette universelle serait trompeuse : l’usinabilité du cuivre varie selon la nuance, l’état métallurgique, la géométrie de l’outil, la stratégie de lubrification, la rigidité et l’accès aux éléments géométriques. Zhenling confirme les paramètres après examen du matériau et de la pièce réels ; cette page ne publie pas de paramètres de fraisage CNC du cuivre sans fondement.
« Le cuivre n’est pas forcément facile à usiner parce qu’il est tendre. La première question utile consiste à identifier l’élément géométrique ou la surface qui ne doit ni se déplacer, ni s’étaler, ni présenter de bavures, ni arriver endommagé. »
Principe de l’analyse technique
Téléverser un plan pour examen
Une arête sensible aux bavures ou un élément géométrique mince ?
Repérez-le sur le plan à indice de révision maîtrisé et précisez l’état attendu de l’arête et de la surface à la livraison.
Capacités d’usinage CNC du cuivre pour votre plan
Selon les informations communiquées par Zhenling, l’entreprise dispose de moyens de tournage CNC, de fraisage, de rectification, d’alésage et d’électroérosion à fil, ainsi que de centres d’usinage à 3 axes, à 4 axes et à 5 axes importés. Les pièces usinées en cuivre exigent néanmoins un examen du plan ; ces catégories de machines ne prouvent pas à elles seules que toutes les nuances, tolérances, dimensions ou quantités sont réalisables.
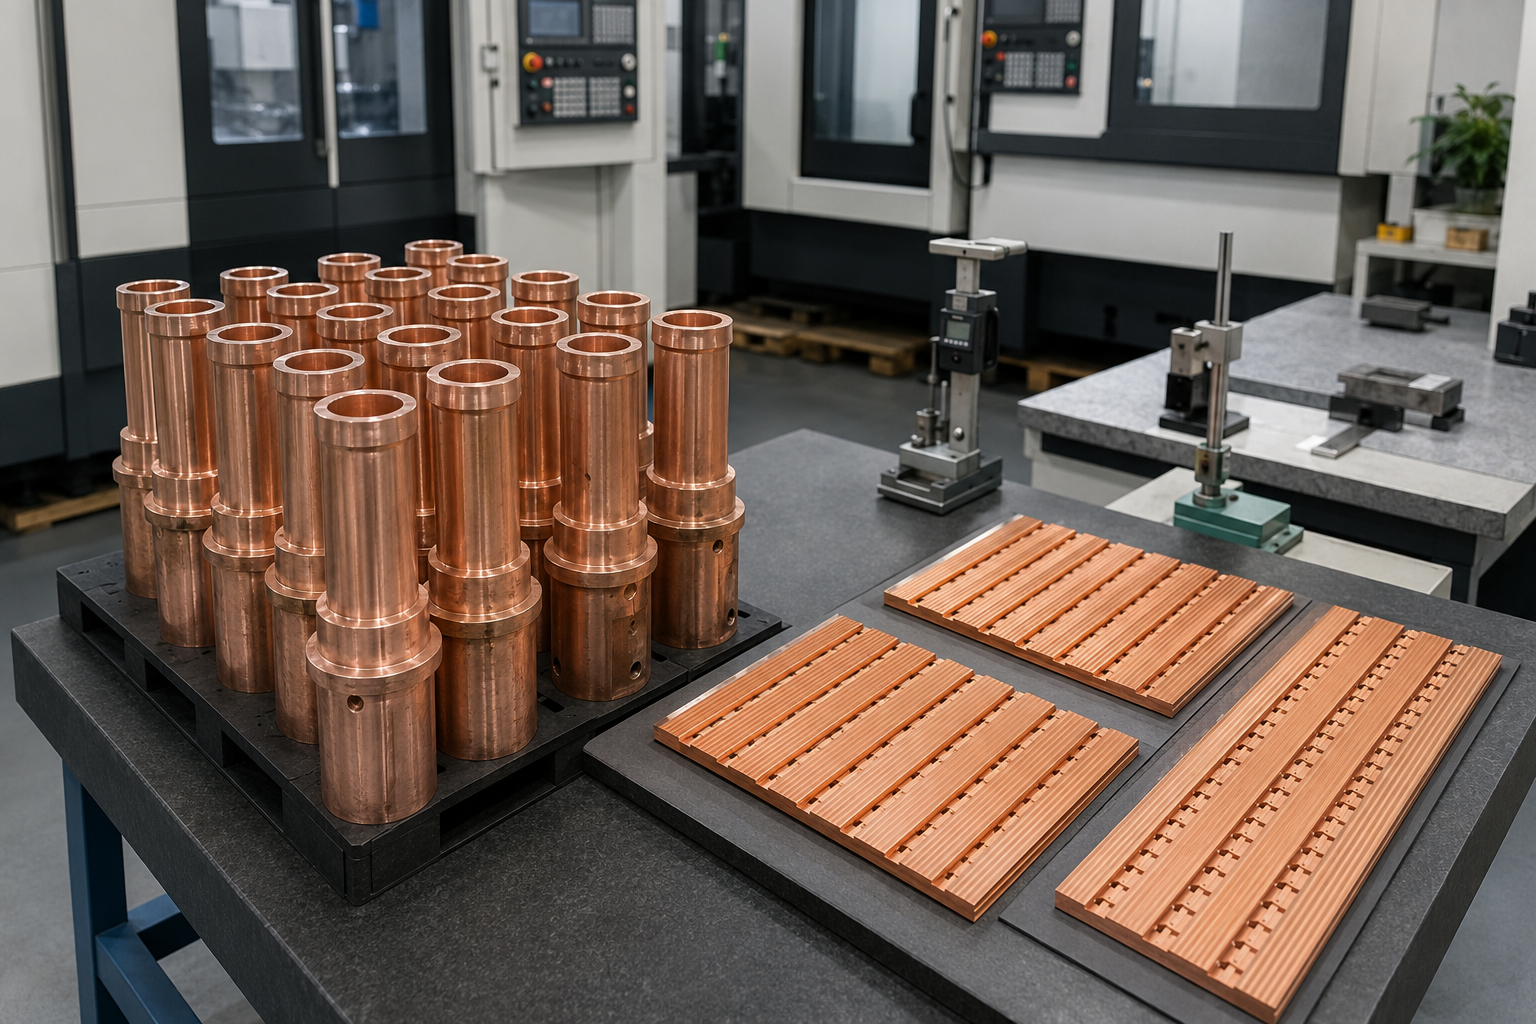
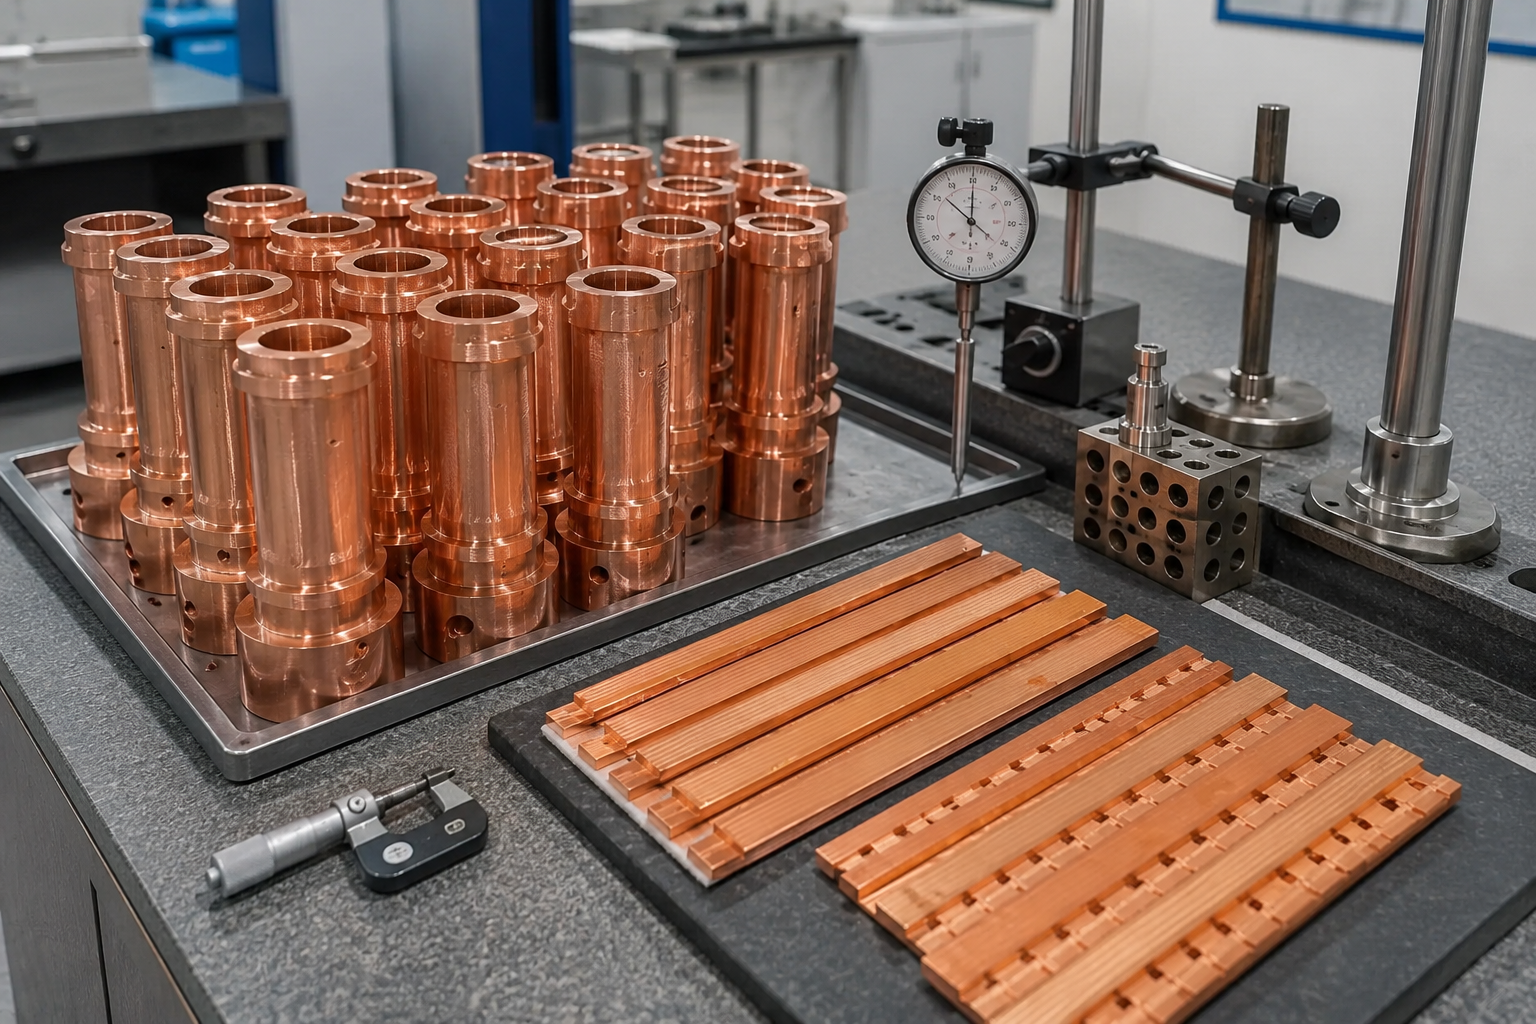
Des formes cylindriques, alésées, à bride et rainurées sont visibles ; l’identification de l’alliage et les résultats de réception dépendent de chaque projet.
Vérification nécessaire
Les composants visibles ressemblant à du cuivre et la liste générale des machines ne permettent pas d’établir les tolérances propres au cuivre, la rugosité, le délai, la disponibilité d’un certificat matière, le format des rapports ni le rendement de production. Zhenling peut apporter une réponse utile après examen du plan et du dossier de réception, plutôt qu’à partir d’une simple liste de machines.
Rainures et poches
Motifs de perçages et faces planes de contactGamme de fabrication envisageable après examen : fraisage CNC, avec examen du montage d’usinage et de la maîtrise des bavures.
Informations essentielles à fournir par l’acheteur
Arêtes critiques, exigence de planéité, profondeur des éléments géométriques et exigences d’aspect.
Confirmation par Zhenling
Maintien de la pièce, accès de l’outil, méthode d’ébavurage et critères de réception mesurables.
Éléments géométriques multiaxes
Éléments géométriques orientés dans plusieurs directionsGamme de fabrication envisageable après examen : étude d’un usinage à 3, 4 ou 5 axes si la machine et le montage conviennent à la pièce.
Informations essentielles à fournir par l’acheteur
Continuité des références spécifiées, limites d’accès, références de contrôle et marques de montage autorisées.
Confirmation par Zhenling
Déterminer si l’usinage multiaxe réduit les risques ou ajoute seulement une complexité inutile.
Surfaces fonctionnelles
Géométrie des barres conductrices, des pièces de transfert thermique ou des connecteursGamme de fabrication envisageable après examen : choix du matériau et examen des surfaces de contact selon la fonction.
Informations essentielles à fournir par l’acheteur
Objectif de conductivité ou de résistivité, forme du produit, zones de contact, finition et spécification applicable.
Confirmation par Zhenling
La disponibilité du matériau et la gamme de fabrication restent soumises à l’examen du projet.
Vérifier l’adéquation du procédé avant de demander un prix ferme
Envoyez le plan, la quantité, la désignation exacte du matériau et la liste des éléments géométriques critiques pour obtenir une réponse adaptée à la pièce.
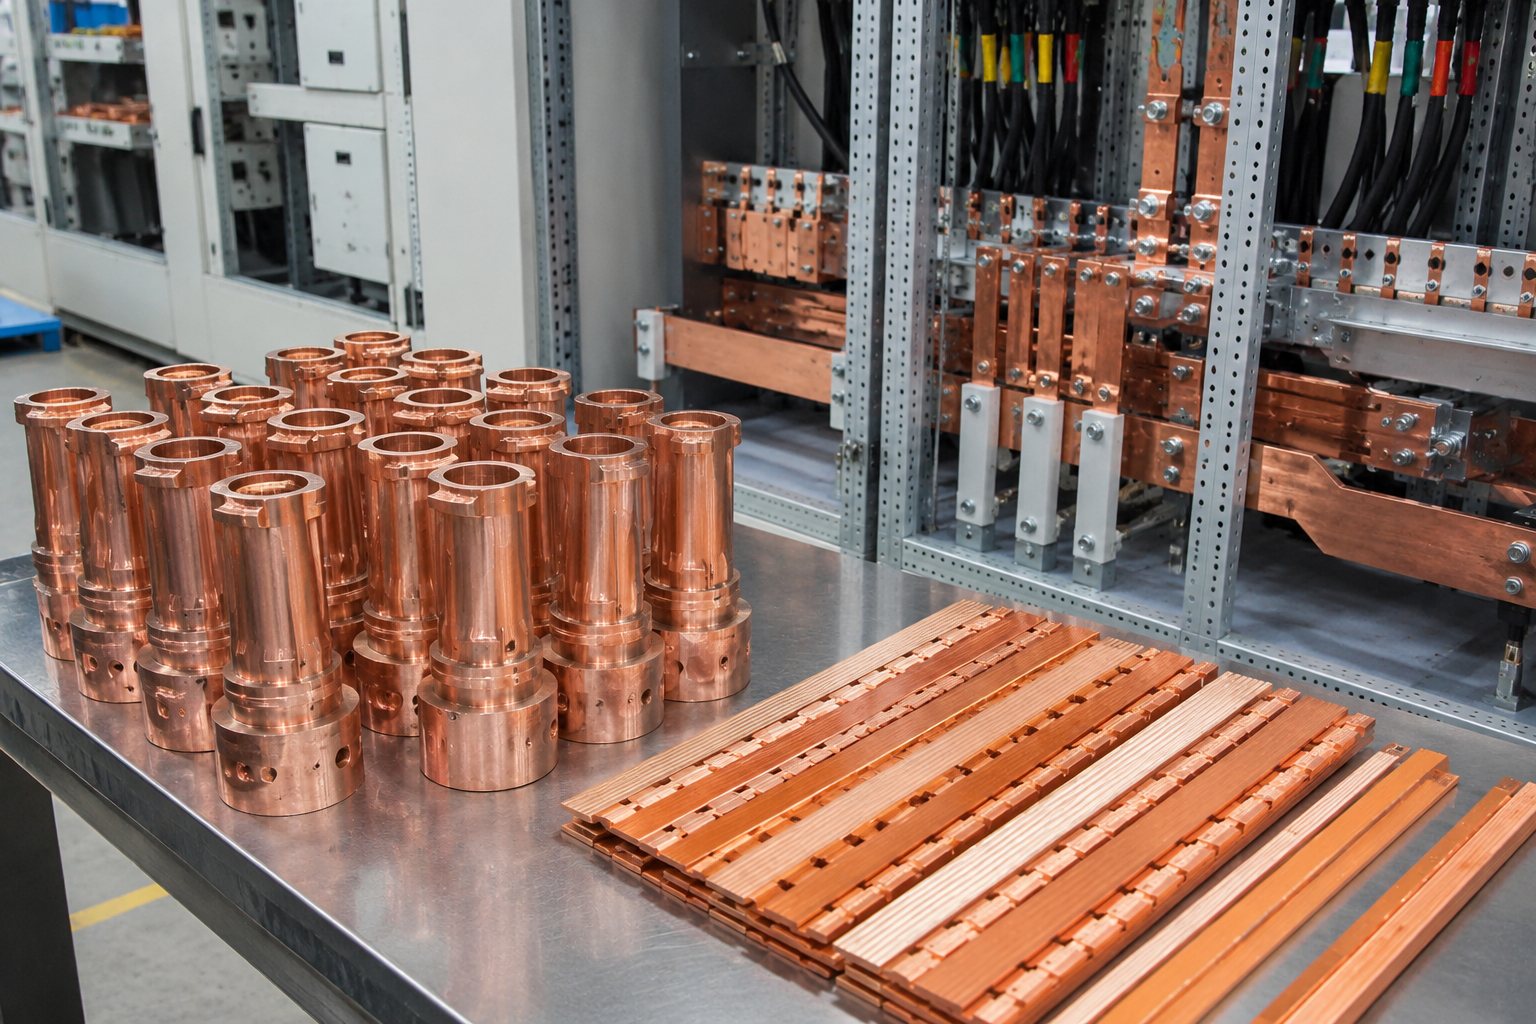
Spécifier le cuivre selon la fonction, la nuance et les exigences de surface
Le seul terme « cuivre » ne définit pas assez précisément le matériau à usiner pour établir un devis maîtrisé, car les familles de cuivres purs et d’alliages de cuivre peuvent se comporter différemment. Le choix du matériau doit partir des exigences électriques, thermiques, mécaniques, de résistance à la corrosion et de surface de la pièce, ainsi que des obligations liées à son marché de destination.
| Fonction de la pièce | À définir par l’acheteur | À examiner par le fournisseur | Périmètre du devis |
|---|---|---|---|
| Conducteur électrique ou barre conductrice | Désignation UNS ou nuance exacte, forme du produit, état métallurgique, zones de contact, exigence de conductivité ou de résistivité et norme applicable | Disponibilité et provenance du matériau, gamme de fabrication, protection des surfaces de contact et justificatifs de conformité demandés | La norme ASTM B187/B187M couvre les barres conductrices, les barres et les profilés en cuivre ; elle ne certifie ni Zhenling ni une pièce non examinée |
| Conduction thermique ou interface de transfert thermique | Faces de transfert thermique, exigence de planéité, finition, charge d’assemblage et limites de nettoyage | Maintien de la pièce, risque de déformation, séquence de finition et références de contrôle | La performance dans l’assemblage final reste sous la responsabilité de conception de l’acheteur, sauf accord contractuel distinct |
| Assemblage mécanique | Ajustements, filetages, système de références spécifiées, interfaces soumises aux charges, cotes critiques et état des arêtes autorisé | Séquence d’usinage, accès de l’outil, ébavurage et justificatifs dimensionnels | Une affirmation générale sur des tolérances serrées ne remplace pas le plan à indice de révision maîtrisé |
| Aspect, placage ou surface de contact | État brut ou plaqué, nettoyage, zones à masquer, marquage, limites d’aspect et emballage | Prestataire de finition externe, modalités de manutention et plan de protection des surfaces | La couleur seule ne permet de vérifier ni la nuance, ni l’épaisseur du placage, ni l’aspect à la livraison |
| Substances réglementées ou conformité au marché de destination | Marché visé, catégorie de produit, spécification de l’acheteur et déclaration complète des matériaux | Accepter, refuser ou demander un examen distinct de la conformité et de la maîtrise du procédé | Cette page ne contient aucun engagement général relatif à RoHS, CE ou aux substances réglementées |
Cuivre électronique sans oxygène de haute pureté
Teneur en Cu99,99 % min.
Conductivité101 % IACS
UsinabilitéIndice de 20
La Copper Development Association indique une teneur minimale en cuivre de 99,99 %, une conductivité de 101 % IACS à 68 °F et un indice d’usinabilité du cuivre de 20. Certains utilisateurs abrègent la désignation en C101 dans leurs recherches, mais la désignation matière de référence est ici C10100 ; ces données proviennent d’une source externe et ne prouvent ni que Zhenling possède cette nuance en stock, ni qu’elle l’a qualifiée pour votre pièce.
Cuivre électrolytique à teneur contrôlée en oxygène
Teneur en Cu99,90 % min.
ConductivitéIACS élevée
UsinabilitéIndice de 20
La même association indique une teneur minimale en cuivre de 99,90 %, une conductivité électrique élevée et un indice d’usinabilité de 20. Le choix entre les cuivres 101 et 110 dépend néanmoins de la forme, de l’état métallurgique, de la conductivité, de la surface et de la spécification applicable.
Cuivre allié au tellure
Teneur en CuCuivre allié
Conductivité93 % IACS
UsinabilitéIndice de 85
Le C14500, ou cuivre au tellure, affiche une conductivité de 93 % IACS et un indice d’usinabilité de 85, mais cela n’en fait pas un substitut automatique au C10100 ou au C11000. Zhenling ne l’examinera que si l’acheteur le spécifie, en tenant compte des limites d’application et de conformité.
01
Règle de substitution du matériau
La désignation UNS ou la nuance exacte, la forme, l’état métallurgique et l’indice de révision du plan doivent rester identiques de la demande de devis au devis, puis à la commande. Toute substitution proposée nécessite l’accord écrit de l’acheteur, car la conductivité, l’usinabilité, le comportement dans l’assemblage et le statut au regard des substances réglementées peuvent changer ensemble.
02
Ne laissez pas le fournisseur deviner la nuance
Communiquez la désignation du matériau applicable et l’exigence fonctionnelle qui a motivé votre choix.
Maîtriser les bavures, les déformations, les éléments géométriques critiques et l’état de surface
Une erreur fréquente chez les acheteurs consiste à penser qu’une pièce usinée est prête à être expédiée. Une pièce en cuivre peut respecter sa géométrie nominale, mais échouer au contrôle ou à l’assemblage si les critères de réception n’ont jamais été définis pour les bavures, les marques d’étau, les traces de doigts, les taches ou les faces de contact déformées.
GUIDE DU PROCÉDÉ
- 01. Examiner le plan
- 02. Préparer le montage
- 03. Maîtriser la coupe et les arêtes
- 04. Protéger la surface
ÉTAPE_01
Examiner le plan
Zhenling repère les parois minces, les cavités profondes, les petits trous, les rainures étroites, les arêtes sensibles, les filetages, les ajustements, les références spécifiées ainsi que les surfaces d’aspect ou de contact.
ÉTAPE_02
Préparer le montage
La stratégie de montage d’usinage est importante, car une pièce en cuivre tendre peut se déplacer ou être marquée par la force de serrage. Les références de montage doivent convenir à l’usinage comme au contrôle ultérieur.
ÉTAPE_03
Maîtriser la coupe et les arêtes
Des outils d’usinage du cuivre bien affûtés, un fluide de coupe adapté, une bonne évacuation des copeaux et une méthode d’ébavurage définie peuvent limiter l’arête rapportée, l’usure des outils et les traces de frottement sur la surface, sans supposer qu’une même recette convient à tous les alliages.
ÉTAPE_04
Protéger la surface jusqu’à la livraison
Le nettoyage, les limites de résidus, le contact à mains nues, l’emballage avec VCI ou sous scellés, la maîtrise de l’humidité et les séparateurs doivent être choisis en fonction de l’état exigé à la livraison et de la destination.
Liste de contrôle pour la protection des surfaces en cuivre à la livraison
- Repérez les faces de contact, d’étanchéité, de transfert thermique et d’aspect.
- Précisez les bavures autorisées et l’état admissible des arêtes cassées.
- Définissez si les décolorations, les traces de doigts ou les marques de manutention sont acceptables.
- Indiquez le procédé de nettoyage ou les résidus interdits lorsque l’application l’exige.
- Précisez si les pièces doivent être séparées individuellement, emballées ou munies de capuchons de protection.
- Indiquez, le cas échéant, les exigences relatives au VCI, aux sachets scellés, aux dessiccants ou à la maîtrise de l’humidité.
- Définissez le marquage et la traçabilité sans endommager la surface fonctionnelle.
- Convenez de la manière dont l’état de surface sera consigné lors du contrôle final.
Contrôle, documentation et suivi de la commande
Une cote n’est utile que si l’indice de révision du plan, la méthode de mesure et les justificatifs de réception concordent. Pour une équipe d’achats à l’international, le risque augmente lorsque la demande de devis, le devis, la commande, le rapport de contrôle et les documents d’emballage décrivent des périmètres légèrement différents pour le matériau ou les éléments géométriques.
Référence visuelle
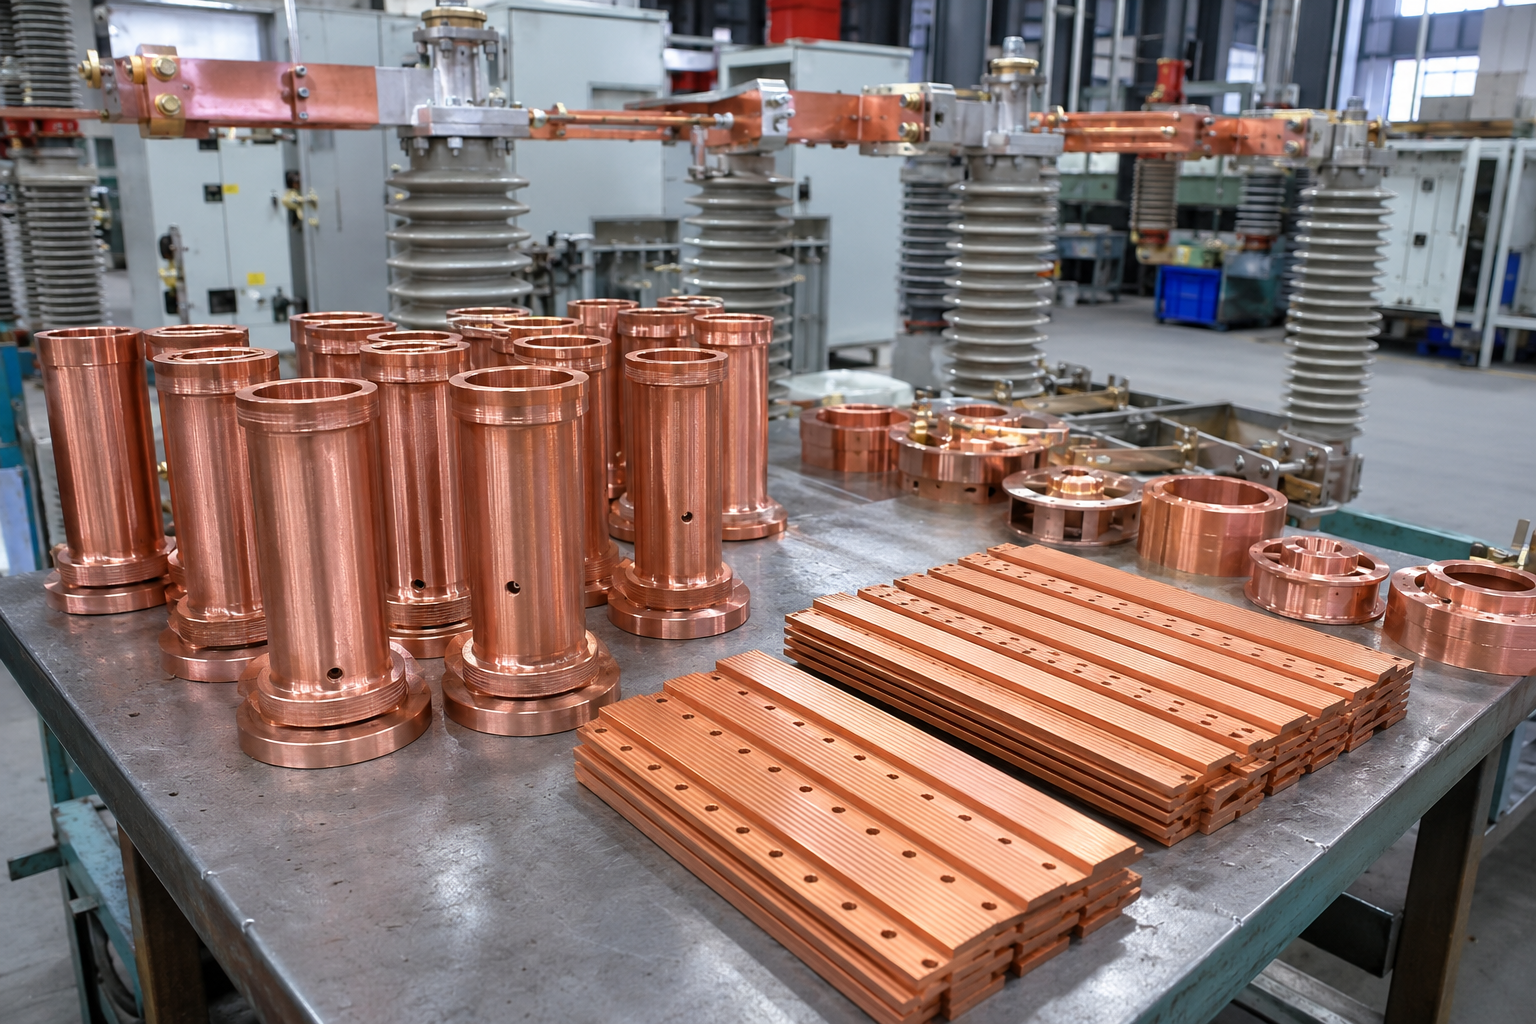
[ 01 ]
Identification dans la demande de devis
Consignez la référence de la pièce, l’indice de révision du plan, les fichiers 2D et 3D, le matériau exact, la quantité, la destination et la date souhaitée. La norme ASME Y14.5 peut encadrer l’interprétation du plan si l’acheteur la spécifie, mais elle ne constitue pas un certificat du fournisseur.
[ 02 ]
Identification dans le devis
Le devis de Zhenling doit rappeler le matériau et l’indice de révision de référence, tout en indiquant les hypothèses encore à confirmer concernant la finition, le contrôle, les documents, l’emballage et la livraison. Il définit ainsi un périmètre vérifiable, au-delà d’une simple affirmation de « précision CNC ».
[ 03 ]
Validation à la commande
Le service achats confirme la désignation retenue, l’indice de révision, la quantité, le dossier de justificatifs et la procédure d’approbation des modifications. Toute proposition du fournisseur visant à changer le matériau ou un procédé critique doit être soumise à l’accord écrit de l’acheteur.
[ 04 ]
Contrôle et remise du dossier d’exportation
Le dossier final peut comprendre, sous réserve d’accord entre les parties, les justificatifs matière demandés par l’acheteur, les résultats dimensionnels, les rapports de contrôle de la première pièce ou de contrôle final, le marquage, la liste de colisage et d’autres documents propres à la destination.
Grille de vérification des justificatifs
| Justificatif | À préciser par l’acheteur | À confirmer par Zhenling | Ce que cela n’implique pas |
|---|---|---|---|
| Justificatifs matière | Type de certificat, lien avec la coulée ou le lot, valeurs requises et langue | Disponibilité, provenance et format de traçabilité avant acceptation de la commande | Aucun engagement général de fournir un certificat matière pour toutes les nuances ou quantités |
| Rapport dimensionnel | Caractéristiques critiques, échantillonnage, unités et format du rapport | Méthode de mesure, éléments géométriques accessibles et responsabilité de la rédaction du rapport | Aucune affirmation non vérifiée concernant les tolérances propres au cuivre ou le contrôle sur machine à mesurer tridimensionnelle |
| Première pièce / contrôle final | Norme applicable, formulaires, étape d’approbation et critères déclenchant une nouvelle qualification | Adéquation de la méthode demandée au projet et au périmètre commercial | Aucune affirmation selon laquelle AS9102 s’applique hors du cadre convenu |
| Documents de commande | Destination, instructions de l’importateur, origine, facture et besoins liés à l’emballage | Responsable des documents et informations disponibles au titre de la commande | Aucun dossier universel de documents d’exportation pour tous les pays ou toutes les transactions |
Grille de préparation d’une demande de devis pour l’usinage CNC du cuivre
Le devis le moins cher n’offre pas forcément la meilleure base de comparaison commerciale : le périmètre peut cacher des écarts concernant la désignation du matériau, la quantité de matière enlevée, les montages, l’ébavurage, le contrôle, la finition, l’emballage ou la destination. Zhenling utilise la grille suivante pour transformer un plan en demande comparable, sans annoncer un prix d’usinage CNC du cuivre sans fondement.
01 / Plan ou échantillon
L’acheteur fournit
Fichiers 2D et 3D à indice de révision maîtrisé, indice de révision et rôle de l’échantillon de référence
Zhenling confirme
Lisibilité de la géométrie, contradictions et points à éclaircir
Incidence sur le devis
Clarté du périmètre et temps d’analyse technique
02 / Application et spécification
L’acheteur fournit
Fonction de la pièce et norme ASTM, ASME ou autre spécification exigée par l’acheteur
Zhenling confirme
Périmètre applicable et responsabilité du fournisseur
Incidence sur le devis
Travail de conformité et de constitution des justificatifs
03 / Désignation du matériau
L’acheteur fournit
Désignation UNS ou nuance exacte, forme du produit et état métallurgique ou dureté
Zhenling confirme
Disponibilité, provenance acceptable et règles de substitution
Incidence sur le devis
Matière première, rendement et risques
04 / Exigence électrique ou thermique
L’acheteur fournit
Objectif de conductivité ou de résistivité et interfaces critiques
Zhenling confirme
Exigence mesurable et format des justificatifs
Incidence sur le devis
Choix du matériau et méthode de contrôle
05 / Éléments géométriques critiques
L’acheteur fournit
Références spécifiées, cotes, tolérances, ajustements, filetages et arêtes sensibles
Zhenling confirme
Gamme de fabrication et méthode de contrôle
Incidence sur le devis
Montages, accès de l’outil, contrôle et risque de retouche
06 / Surface et opérations complémentaires
L’acheteur fournit
Finition, placage, nettoyage, masquage, zones de contact et zones d’aspect
Zhenling confirme
Prestataire, séquence et plan de protection
Incidence sur le devis
Hypothèses relatives aux opérations externes, à la manutention et aux délais
07 / Dossier de justificatifs
L’acheteur fournit
Besoins concernant le matériau, les résultats dimensionnels, le contrôle de la première pièce, le contrôle final et le marquage
Zhenling confirme
Disponibilité, méthode, échantillonnage et format
Incidence sur le devis
Étendue de la documentation qualité
08 / Quantité et prévisions
L’acheteur fournit
Prototype, taille du lot et prévisions réalistes de commandes récurrentes
Zhenling confirme
Montage et gamme de production
Incidence sur le devis
Répartition des coûts de préparation et coût unitaire
09 / Emballage et destination
L’acheteur fournit
Protection des surfaces, séparateurs, étiquetage, destination et exigences de l’importateur
Zhenling confirme
Méthode d’emballage et hypothèses logistiques
Incidence sur le devis
Manutention, transport et documentation
10 / Date souhaitée
L’acheteur fournit
Date de réception requise et étapes d’approbation
Zhenling confirme
Calendrier réalisable une fois tous les points en suspens résolus
Incidence sur le devis
Capacité de production, opérations externes et choix de transport
Carte des facteurs qui limitent la comparaison des devis d’usinage du cuivre
Matériau
La nuance, la forme, l’état métallurgique, la disponibilité et la conductivité peuvent déterminer le devis avant même le choix de la machine.
Géométrie
Les cavités profondes, les sections minces, les orientations multiples et l’ébavurage difficile peuvent nécessiter davantage de montages et accroître les risques de manutention.
Réception
Les tolérances critiques, l’échantillonnage, le format des rapports et les exigences de contrôle de la première pièce peuvent modifier le plan de contrôle.
Surface
Le nettoyage, le placage, la protection des contacts, les limites d’aspect et l’emballage peuvent devenir les critères déterminants à la livraison.
Livraison
La quantité, le calendrier des approbations, les opérations externes, la destination et la responsabilité des documents peuvent modifier les modalités commerciales.
Outils pour l’usinage CNC du cuivre
LISTE DE CONTRÔLE 01
Score de préparation de la demande de devis
EXAMEN DU MATÉRIAU 02
Comparaison des caractéristiques des nuances de cuivre
EXAMEN DU DEVIS 03
Estimation des facteurs bloquants du devis
FAQ DES ACHETEURS
Questions des acheteurs sur l’usinage CNC du cuivre
Oui. Le fraisage et le tournage CNC permettent de produire des pièces en cuivre, sous réserve de l’examen du matériau et du plan.
La souplesse et la ductilité du cuivre peuvent favoriser l’étalement de la matière, la formation d’une arête rapportée, les bavures, les déformations et les marques de serrage, tandis que sa capacité à transférer la chaleur influe sur le système de coupe. La nuance, l’état métallurgique, l’accès aux éléments géométriques, l’épaisseur des parois, le maintien de la pièce, l’état des outils et les exigences d’état de surface à la livraison comptent tous ; un jeu de paramètres générique ne constitue donc pas un plan de réception fiable.
Fournissez les fichiers 2D et 3D à indice de révision maîtrisé, l’indice de révision, le matériau exact, la quantité, les éléments géométriques critiques, la finition, les justificatifs de contrôle, l’emballage, la destination et la date souhaitée. Ajoutez toute norme applicable au matériau ou au plan.
Il s’agit d’exemples de nuances spécifiées par l’acheteur, et non d’une liste de matériaux annoncés en stock. Leur disponibilité et leur adéquation doivent être examinées pour chaque projet.
Ces données influent sur la matière première, le nombre de montages, l’accès des outils, les montages d’usinage, l’ébavurage, le contrôle, les opérations externes, la protection et la répartition des coûts de préparation. Une paroi mince ou un élément géométrique difficile d’accès peut modifier la gamme de fabrication, même si l’encombrement de la pièce semble ordinaire. Ne comparez les fournisseurs qu’une fois les devis alignés sur le même matériau, le même indice de révision et le même périmètre de justificatifs, de finition, d’emballage et de livraison.
Les acheteurs peuvent demander les justificatifs matière convenus, les résultats dimensionnels, les rapports de contrôle de la première pièce ou de contrôle final, ainsi que les documents de marquage et d’emballage. L’échantillonnage, la méthode, la langue et le format doivent être convenus avant la production.
Commencez par définir les exigences de nettoyage, de résidus, de surfaces de contact, de manutention et d’aspect à la livraison. L’examen de l’emballage peut ensuite porter sur la séparation des pièces, une protection sous emballage scellé, les matériaux à inhibiteur volatil de corrosion, les dessiccants, la maîtrise de l’humidité et les restrictions de contact à mains nues. Aucune méthode unique ne convient à toutes les surfaces, durées de stockage ou destinations, et une pièce usinée propre peut néanmoins arriver dans un état inacceptable si les exigences applicables à l’expédition n’ont jamais été précisées.
Aucun engagement général ne s’applique. Ces alliages exigent un examen distinct du matériau, des risques pour la santé, des capacités du procédé et de la conformité.
Indiquez le marché de destination, la catégorie de produit, la spécification de l’acheteur et la déclaration complète des matériaux, y compris les constituants réglementés le cas échéant. Précisez aussi quelle partie fournit l’exigence applicable et quel document doit accompagner l’expédition. La conformité ne peut être déduite du mot « cuivre », d’un label générique de fournisseur ou d’un certificat sans rapport avec la pièce.
Besoin d’une évaluation adaptée à votre projet ?
Notre équipe d’ingénierie peut évaluer vos exigences précises en matière de matériau, de tolérances et de livraison.






