Entre em contato com a Zhenling

Análise do desenho técnico · sequência de operações · escopo da inspeção
Usinagem CNC de precisão de peças industriais conforme desenho técnico
A usinagem CNC de precisão começa com uma definição controlada do produto, não com uma alegação genérica de tolerância. Essa análise relaciona o desenho técnico aprovado a uma sequência de fabricação definida, aos registros de inspeção acordados e a uma cotação pronta para produção, elaborada por uma equipe diretamente da fábrica. As consultas sobre usinagem CNC de precisão devem incluir material, dimensões críticas, esquema de referências geométricas, método de medição, relatórios necessários e critérios de aceitação. O preço não é o único resultado. Peça que a cotação especifique a sequência de operações proposta, os limites da capacidade, os registros e as premissas de prazo.
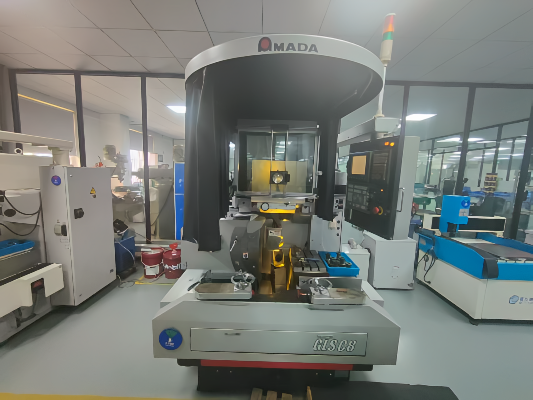
Serviços de usinagem CNC de precisão para peças que exigem mais do que a forma correta
Os serviços de usinagem CNC de precisão transformam uma definição digital do produto em peças usinadas por CNC, mas a geometria é apenas um dos critérios de aceitação. A revisão aprovada, a condição do material bruto, a estrutura das referências geométricas, as dimensões críticas, o acabamento superficial, o tratamento térmico, o nível de inspeção e a quantidade do pedido alteram a sequência de fabricação. Quando a aceitação depende de medições, o NIST explica que a rastreabilidade metrológica se aplica a um resultado de medição por meio de uma cadeia documentada de calibrações; não é um rótulo genérico para uma oficina de usinagem ou uma peça.
Alguns serviços de usinagem de precisão sob medida reúnem metais e plásticos em um único catálogo. Esta página se limita aos materiais metálicos informados no perfil fornecido pela Zhenling e não apresenta a usinagem CNC de plásticos como um serviço comprovado.
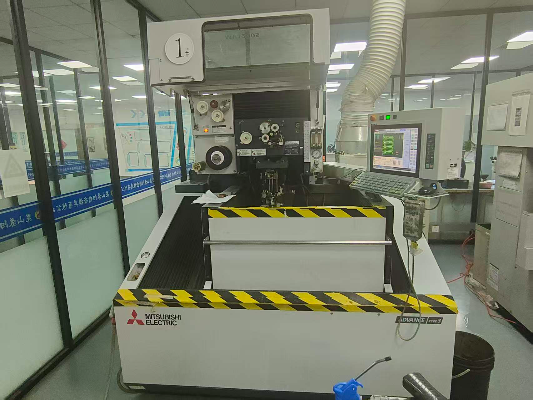
Peças conforme desenho técnico
Útil quando o desenho técnico identifica interfaces funcionais, ajustes, roscas, referências geométricas e características geométricas que exigem análise específica.
Geometria que exige várias operações
Útil quando torneamento, fresamento de topo, furação, usinagem de furos profundos, retificação ou usinagem por eletroerosão podem compor a mesma sequência de operações.
Trabalho sensível ao material
Útil quando o grau do material, a dureza, o tratamento térmico, a exposição à corrosão ou o revestimento final podem alterar a preparação da máquina e o plano de verificação.
Pedidos que exigem registros comprobatórios
Útil quando a equipe de compras precisa de documentos de material acordados, registros dimensionais, situação da revisão ou arquivos de liberação.
Os tipos de peça são um ponto de partida, não uma prova de resultado
O perfil fornecido pela Zhenling Metal lista montagens não padronizadas, flanges, roletes, tubos curvados, corpos de válvula, tampões e outras peças usinadas de precisão fabricadas conforme desenhos técnicos ou amostras. Essas categorias descrevem as consultas que a equipe pode analisar; a Zhenling Metal não afirma que elas estabeleçam tolerância, acabamento superficial, prazo de fabricação ou capacidade produtiva universais.
Três limites para as evidências
O que se sabe antes da análise
As informações fornecidas pelo cliente indicam famílias gerais de materiais, tipos de peça e uma lista de equipamentos de usinagem disponíveis para consulta.
O que se sabe após a análise do desenho técnico
Um processo de usinagem de precisão proposto, a lógica de preparação da máquina, o acesso às características geométricas, o plano de inspeção e as questões técnicas pendentes.
O que se sabe após o acordo sobre o pedido
Requisitos viáveis para as características geométricas, preço, prazo de fabricação ou entrega, documentos, embalagem, escopo do transporte e decisões de liberação.
Compradores relatam grandes variações nas cotações de protótipos aparentemente semelhantes. Uma comparação bem fundamentada começa pelo escopo controlado por trás do desenho técnico e pelas premissas de processo, inspeção, pós-tratamento e entrega, não apenas pelo preço unitário em destaque.
Solicite uma análise do desenho técnico para produçãoCiclo de controle do desenho técnico à liberação
Para cada pedido, o ciclo de controle do desenho técnico à liberação oferece uma estrutura de comunicação para a usinagem de precisão sob medida. Ele relaciona a definição aprovada do produto à sequência de operações proposta, aos registros da primeira peça produzida, ao controle das características geométricas críticas, à inspeção final e ao conjunto de documentos especificado no pedido de compra. A decisão de inspeção segue o princípio geral apresentado na visão geral da ISO 14253-1: as decisões de conformidade levam em conta a incerteza de medição, em vez de tratar o valor exibido como suficiente por si só.
Analisar a definição do produto
Dados de entrada: desenho técnico atual, modelo, revisão, especificações e informações da amostra.
Decisão: estabelecer qual fonte prevalece e quais conflitos ou dimensões ausentes precisam ser resolvidos.
Decisão: estabelecer qual fonte prevalece e quais conflitos ou dimensões ausentes precisam ser resolvidos.
Definir a sequência de operações de usinagem
Dados de entrada: geometria, condição do material, quantidade e operações posteriores.
Decisão: definir as operações, a fixação da peça, as referências geométricas, a estratégia de acesso às características geométricas e os limites dos processos terceirizados.
Decisão: definir as operações, a fixação da peça, as referências geométricas, a estratégia de acesso às características geométricas e os limites dos processos terceirizados.
Verificar a primeira peça produzida
Dados de entrada: a peça inicialmente usinada e o escopo de inspeção acordado.
Decisão: determinar se a preparação da máquina e a definição do produto permitem avançar para a próxima etapa autorizada.
Decisão: determinar se a preparação da máquina e a definição do produto permitem avançar para a próxima etapa autorizada.
Controlar as características geométricas críticas
Dados de entrada: a lista de características geométricas críticas do pedido e o método de medição.
Decisão: definir o que será verificado, quando será verificado e como uma exceção será tratada.
Decisão: definir o que será verificado, quando será verificado e como uma exceção será tratada.
Concluir a inspeção final
Dados de entrada: peças acabadas após as operações secundárias aplicáveis.
Decisão: determinar a aceitação segundo o desenho técnico, o método, os critérios de amostragem e a regra de decisão acordados.
Decisão: determinar a aceitação segundo o desenho técnico, o método, os critérios de amostragem e a regra de decisão acordados.
Liberar os registros comprobatórios acordados
Dados de entrada: peças aceitas e registros concluídos.
Decisão: definir quais registros de material, dimensões, processos, embalagem e aprovação acompanham o lote.
Decisão: definir quais registros de material, dimensões, processos, embalagem e aprovação acompanham o lote.
O que o ciclo faz
- Oferece às equipes de engenharia, compras e qualidade uma sequência comum para resolver decisões pendentes.
- Distingue uma sequência de operações proposta de um resultado comprovado na peça.
- Mostra onde uma decisão sobre revisão, desvio ou medição precisa de um responsável.
- Inclui os registros comprobatórios da liberação na cotação desde o início.
O que o ciclo não afirma
- Ele não constitui um sistema completo de gestão da qualidade ou de gestão da configuração.
- Ele não permite afirmar que há controle do processo a longo prazo com base em apenas um relatório da primeira peça produzida.
- Ele não certifica o atendimento às regras de dados da ISO, da ASME, do setor aeroespacial ou de órgãos governamentais.
- Ele não substitui a análise e a aprovação de engenharia específicas de cada pedido.
Quatro controles atravessam todas as etapas
Linha de controle
Questão a resolver
Risco se continuar pendente
Resultado para o pedido
Situação da configuração
Qual desenho técnico e qual alteração aprovada regem este lote?
Uma revisão obsoleta ou um desvio vencido chega à produção.
Revisão atual, situação das alterações aprovadas e isolamento dos arquivos obsoletos.
Decisão de medição
Qual método, informação sobre a incerteza e regra de decisão próxima ao limite se aplicam?
Comprador e fornecedor chegam a conclusões diferentes a partir do mesmo resultado.
Método, regra, responsável pela aprovação e formato do registro acordados.
Categoria dos registros comprobatórios
O comprador solicita registros da primeira peça produzida, de aceitação do lote ou do processo a longo prazo?
Uma única peça aceita é confundida com capacidade sustentada do processo.
Categoria de registros vinculada à peça, ao lote e ao período a que se refere.
Tratamento dos dados técnicos
O desenho técnico ou o modelo está sujeito a requisitos de controle de dados?
Um problema de qualificação do fornecedor é descoberto após a transferência.
Compromisso verificado quanto ao tratamento dos dados ou decisão clara de que o requisito não se aplica.
Escolha a sequência de usinagem CNC de precisão conforme a geometria e os riscos
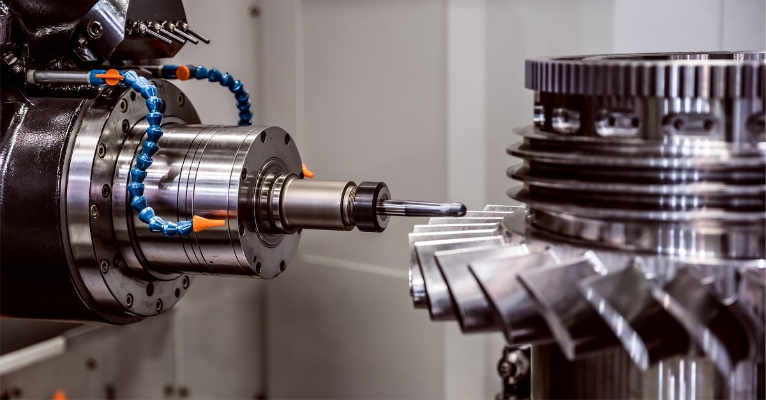
O nome de uma máquina CNC não determina se uma característica geométrica é estável, acessível ou economicamente viável. A escolha da sequência de operações depende da peça, das relações entre referências geométricas, da espessura das paredes, da profundidade das cavidades, dos cortes interrompidos, do número de preparações da máquina, das ferramentas de corte, do tratamento final e dos registros necessários após a usinagem. Seja qual for a sequência de usinagem proposta, os registros de medição ainda exigem uma cadeia documentada e uma análise de adequação à finalidade; as orientações do NIST sobre rastreabilidade distinguem esses requisitos de uma simples indicação de calibração.
“CNC avançado” não substitui a definição da sequência de operações. As capacidades de usinagem CNC, inclusive a precisão e o acesso às características geométricas, ainda dependem do torno ou da fresadora escolhidos, do conceito do dispositivo de fixação, da trajetória da ferramenta, do material e do escopo da inspeção.
| Condição da peça | Possível sequência a analisar | Principal risco | Questão pendente para a solicitação de cotação |
|---|---|---|---|
| Peça cilíndrica com diâmetros externos, furos ou faces concêntricos | Torneamento CNC em torno CNC, com fresamento ou furação quando necessário | Transferência da referência geométrica, deflexão de peça esbelta ou preparação adicional da máquina | Qual característica geométrica determina a concentricidade, o batimento e a aceitação final? |
| Peça prismática com cavidades, faces e padrões de furos | Fresamento CNC de 3 eixos ou sequência de usinagem CNC multieixos | Acesso a cavidades profundas, deformação de paredes finas ou cantos inacessíveis | Quais superfícies são funcionais e os raios de canto ou as características geométricas de acesso podem mudar? |
| Características geométricas distribuídas por várias faces | Indexação de 4 eixos ou usinagem CNC de 5 eixos após análise da fixação da peça | Deslocamento da referência geométrica entre preparações da máquina ou acesso limitado pelo risco de colisão | Menos preparações da máquina melhoram a relação crítica ou acrescentam custo desnecessário? |
| Material condutor com perfis estreitos ou geometria interna difícil | Eletroerosão a fio quando a geometria e o material bruto permitirem | Furo inicial, camada refundida, trajetória de corte, retenção da peça ou acabamento posterior | A eletroerosão a fio é a operação principal, uma operação secundária ou não é adequada? |
| Furo, plano ou superfície crítica após tratamento térmico | Mandrilamento, retificação cilíndrica, retificação plana ou outra operação de acabamento | Distorção, perda da sobremetal, recuperação da referência geométrica ou acesso para medição | Que material bruto, condição final e método de inspeção devem ser previstos? |
Menos preparações da máquina nem sempre são melhores
Acessibilidade
Um centro de usinagem de 5 eixos pode melhorar o acesso, mas o alcance da ferramenta, a folga do porta-ferramenta e a fixação da peça ainda determinam a sequência de operações viável.
Continuidade das referências geométricas
Usinar características geométricas em uma única preparação da máquina pode preservar suas relações, mas somente se o dispositivo de fixação e a estratégia de referências atenderem ao desenho técnico.
Concentração de riscos
Uma única preparação complexa da máquina pode reduzir as transferências, mas aumentar o risco de programação, colisão ou recuperação. Essa escolha precisa ser analisada.
Compradores perguntam por que uma peça menor ou visualmente mais simples pode custar mais do que uma maior. O tamanho, por si só, não contempla a fixação da peça, o número de operações, as características geométricas profundas, as ferramentas de corte especiais, o tempo de máquina, o volume de inspeções e o risco de perder uma peça quase pronta.
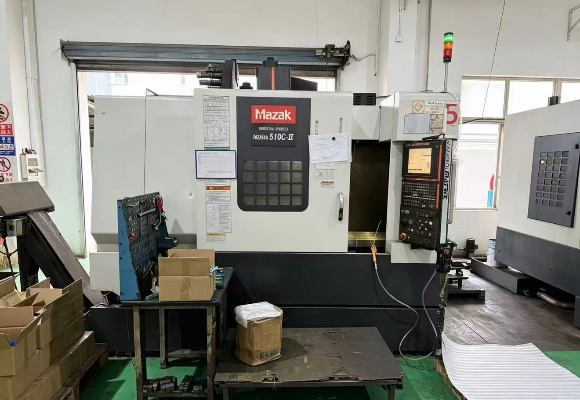
O perfil da Zhenling Metal lista equipamentos de torneamento CNC, fresamento, furação, mandrilamento, retificação, eletroerosão a fio e usinagem de 3 eixos, 4 eixos e 5 eixos importados. Equipamentos de conformação, soldagem e outros processos de fabricação também constam no perfil mais amplo da empresa, mas são o desenho técnico aprovado e a análise específica do pedido que determinam quais operações integram o processo de fabricação.
Relacione os materiais de usinagem à condição e ao ambiente de serviço
O grau do material nem sempre basta para definir as instruções de usinagem. A sequência de fabricação, a condição de fornecimento, a dureza, o tratamento térmico, a geometria, a temperatura de serviço, a exposição à corrosão, os requisitos de superfície e a necessidade de certificados podem alterar o comportamento no corte e o plano de inspeção. Por isso, a condição do material deve ser definida antes do escopo dos registros de inspeção; o NIST observa que a rastreabilidade, por si só, não estabelece se um resultado é adequado ao uso pretendido, portanto o requisito de medição e o contexto de serviço ainda precisam ser especificados.
| Família de materiais | Exemplos fornecidos | Questões para análise | Não presuma |
|---|---|---|---|
| Aços carbono e estruturais | 20#, 45#, Q235A, Q345D | Condição, dureza, histórico de soldagem ou conformação, proteção contra corrosão e acabamento final | Que uma única preparação da máquina ou um único parâmetro de corte sirva para todas as seções e geometrias |
| Aços ligados e aços para rolamentos | 12CrMoV, GCr15, 25CrMo, 42CrMo | Sequência de tratamento térmico, sobremetal para usinagem, risco de distorção e condição das superfícies críticas | Que o nome do material comprove a capacidade dimensional após o tratamento |
| Aços inoxidáveis | 303, 304, 304L, 316, 316L, 321 | Grau exato do material, condição de fornecimento, exposição à corrosão, risco de engripamento, necessidade de passivação ou de outro acabamento | Que todos os graus de aço inoxidável se comportem da mesma forma ou aceitem a mesma estratégia de ferramentas |
| Ligas de níquel e ligas resistentes à corrosão | Ligas à base de níquel, C276, 904L | Especificação, condição, histórico térmico, risco de encruamento, exposição em serviço e registros comprobatórios exigidos | Que a experiência com a família de materiais garanta todas as características geométricas ou aplicações |
| Ligas de alumínio | Família da liga informada; grau exato do material exigido na consulta | Estado de têmpera, forma do material bruto, risco de paredes finas, superfície estética, revestimento e requisitos de manuseio | Que um metal mais macio elimine riscos de fixação, rebarbas, distorção ou acabamento |
Não informe apenas o grau do material
Definição do material
- Norma e grau exato do material
- Forma do material bruto e condição de fornecimento
- Dureza ou estado de têmpera, quando aplicável
- Documentação exigida do material
Definição da fabricação
- Sequência de tratamento térmico
- Revestimento, galvanização ou passivação
- Sobremetal para usinagem e áreas protegidas
- Geometria crítica após o tratamento final
Definição das condições de serviço
- Exposição à temperatura
- Meio corrosivo
- Função de contenção de pressão ou vedação
- Requisitos de acoplamento, desgaste e limpeza
Estudos independentes de usinagem sustentam o motivo geral dessa análise: a sequência de processamento do material, a condição após o tratamento térmico e os parâmetros de corte podem alterar o desgaste da ferramenta e a resposta da superfície. A Zhenling Metal não afirma que o resultado de um estudo publicado sobre uma liga se aplique a outro grau de material, outra geometria, outra máquina CNC ou outro pedido.
Transforme os riscos do material em perguntas objetivas
Muitas vezes, a questão do comprador não é “Vocês conseguem usinar aço inoxidável?” Um grau de material conhecido não é necessariamente fácil de usinar quando esta parede, este furo, esta rosca, o tratamento térmico e o acabamento superficial final precisam compor uma sequência de operações viável, com aceitação mensurável.
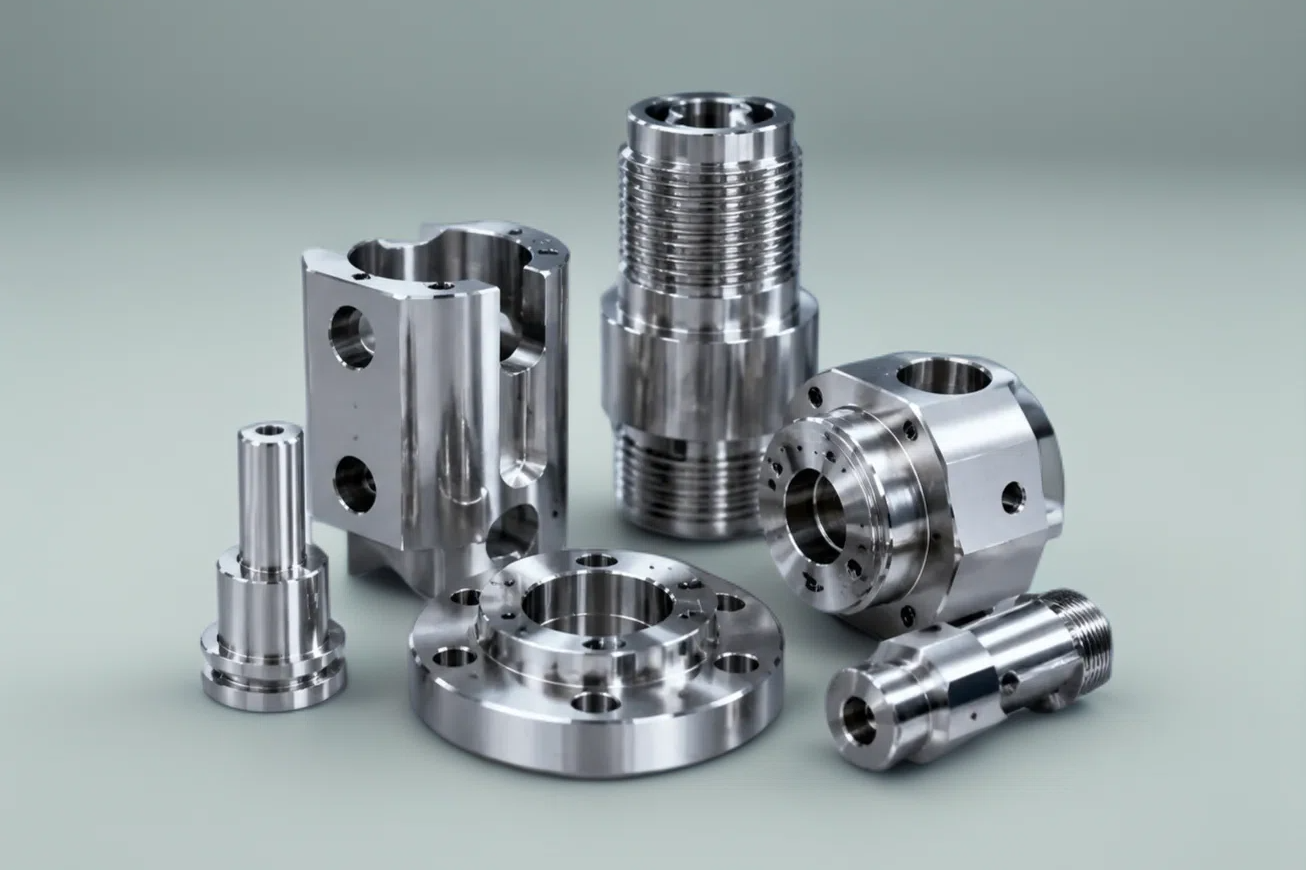
Perguntas para analisar a solicitação de cotação
- 01. Quais dimensões se aplicam antes do tratamento térmico e quais se aplicam na condição final?
- 02. O revestimento final, a galvanização ou o serviço de anodização exige sobremetal reservado, mascaramento ou proteção das interfaces?
- 03. É possível acessar e medir a característica geométrica crítica após todas as operações secundárias?
- 04. A exposição à corrosão, à alta temperatura, à pressão ou ao desgaste exige um documento específico do material?
- 05. O comprador aprovará a referência geométrica, o raio, o alívio ou a sobremetal de processo propostos?
O erro é tratar uma lista de materiais de fabricação como prova automática de viabilidade. A lista apresentada pela Zhenling justifica iniciar uma análise do material e de sua condição; ela não garante que toda geometria, condição e ambiente possam ser atendidos sem avaliação específica.
Solicite uma análise de material e inspeçãoDefina tolerâncias, acabamento superficial e registros de inspeção
Perto de um limite de especificação, a decisão de aceitação depende de mais do que a tolerância nominal. A visão geral da ISO 14253-1 apresenta o princípio externo de decisão de conformidade usado aqui, enquanto as orientações do NIST sobre rastreabilidade explicam por que a cadeia de medição e o uso pretendido também precisam ser documentados.
Uma especificação de usinagem CNC de precisão só tem utilidade quando o desenho técnico identifica quais características geométricas importam e como a aceitação será decidida. Uma especificação geral da máquina não substitui tolerâncias de usinagem específicas para cada característica geométrica, relações entre referências geométricas, ajustes, roscas, tolerâncias geométricas, rugosidade superficial e requisitos da condição final.
Crie um cadastro de características geométricas críticas
| Campo do cadastro | Por que importa | Pergunta para engenharia ou qualidade | Possíveis registros comprobatórios |
|---|---|---|---|
| Característica geométrica e referência no desenho técnico | Evita a ambiguidade de “inspecionar tudo da mesma forma” | Quais dimensões ou propriedades afetam o ajuste, a vedação, o movimento ou a segurança? | Desenho técnico com características numeradas ou lista de características geométricas acordada |
| Referência geométrica e condição final da peça | Relaciona a medição à referência pretendida e à etapa do processo | A característica geométrica é verificada antes ou depois do tratamento térmico e do acabamento superficial? | Instrução de inspeção e situação da operação |
| Método de medição | Métodos diferentes podem apresentar incertezas e limites de acesso diferentes | Quais instrumento, dispositivo de fixação, ambiente e método de avaliação se aplicam? | Referência do método e registro do resultado |
| Regra de decisão de aceitação | Esclarece o que acontece perto de um limite de especificação | É necessária uma faixa de segurança, uma declaração de incerteza ou a aprovação do comprador? | Regra de aceitação específica do pedido |
| Amostragem e categoria dos registros comprobatórios | Impede que um resultado isolado seja usado para comprovar mais do que pode | O requisito se aplica à primeira peça produzida, ao lote ou aos registros do processo a longo prazo? | Relatório da primeira peça produzida, registro do lote ou registros de controle acordados |
| Autoridade para aprovar exceções | Impede que um desvio temporário se torne um novo requisito sem documentação | Quem pode aprovar um desvio e quando ele vence? | Aprovação assinada vinculada à revisão e ao lote |
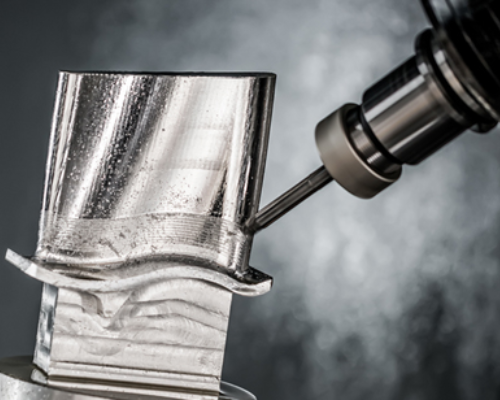
Dados do sistema [Passe o cursor]
Conjunto de registros de inspeção
Nível 1 · Verificação da primeira peça produzida
Mostra se uma peça inicial ou uma preparação da máquina atende às verificações acordadas naquele momento do projeto. Essa aceitação não se estende automaticamente a todo o lote de produção.
Nível 2 · Aceitação do lote
Fundamenta uma decisão sobre um lote definido, segundo um plano de inspeção ou amostragem acordado. Por si só, não comprova que o processo permanecerá estável em futuras rodadas de produção.
Nível 3 · Registros do processo a longo prazo
Os registros do processo a longo prazo são coletados ao longo do tempo, conforme um método de controle definido. Algumas medições dentro dos limites não demonstram, por si só, que o processo está sob controle.
O U.S. National Institute of Standards and Technology descreve a amostragem de aceitação como uma ferramenta para decidir o destino de um lote, e não como substituta do controle do processo. Um resultado isolado dentro da especificação não comprova controle quando o padrão de amostragem apresenta comportamento não aleatório.
A incerteza de medição deve fazer parte da decisão quando o pedido exigir
A ISO 14253-1 estabelece procedimentos gerais para determinar a conformidade ou a não conformidade com critérios especificados, levando em conta a incerteza de medição. Isso não é uma declaração de que a Zhenling tenha certificação ISO 14253-1 ou tenha implementado essa norma; apenas estabelece o princípio para uma decisão específica do pedido.
A capacidade depende da peça
Toda tolerância cotada para dimensão ou forma deve estar relacionada ao tamanho, à geometria, ao material, à preparação da máquina para fixação da peça, ao processo e ao tratamento final. Informar apenas uma tolerância, sem essas condições, induz ao erro.
Limites das alegações de certificação
Esta página não faz nenhuma alegação geral de certificação ISO, CE, ASME ou aeroespacial. O titular do certificado, seu escopo, sua validade e sua aplicação ao pedido exigem análise documental antes que qualquer alegação desse tipo seja feita.
Considere uma tolerância declarada de ±0,1 mm: sem o tamanho da característica geométrica, o material, a preparação da máquina e o método de medição, ela carece de contexto útil. Um fornecedor de usinagem CNC de precisão deve registrar essas condições por característica geométrica, em vez de oferecer uma garantia universal.
Passe do aprendizado com protótipos à produção recorrente
O resultado de um protótipo, a decisão de aceitação de um lote e os registros de controle contínuo do processo respondem a perguntas diferentes. As orientações sobre amostragem de aceitação do NIST/SEMATECH distinguem a decisão sobre o lote do controle do processo, e suas orientações sobre gráficos de controle tratam do monitoramento do comportamento ao longo das amostras e do tempo.
Uma análise de prototipagem rápida por CNC é valiosa quando resolve dúvidas sobre a fixação da peça, o acesso às características geométricas, a escolha das ferramentas, as características geométricas críticas, a medição e os processos secundários. Se as lições aprovadas não forem incorporadas a uma revisão controlada e a produção começar com uma versão anterior da documentação enviada para cotação, o projeto de usinagem ficará sujeito a um risco considerável de configuração.
Etapa 1
Definição do protótipo
Especifique o que o protótipo deve testar, quais dimensões continuam provisórias e quais registros são exigidos antes de uma alteração.
Etapa 2
Análise do aprendizado
Registre as observações sobre a viabilidade de fabricação, as medições iniciais, as observações da montagem, os efeitos do acabamento e os riscos pendentes.
Etapa 3
Congelamento da revisão
Finalize e aprove a definição do produto, a situação dos desvios, a condição do material e o escopo dos registros que regem as peças autorizadas para produção.
Etapa 4
Verificação de pedidos recorrentes
Confirme a revisão, a quantidade, as alterações aprovadas, os desvios vencidos, a situação do material e os registros de liberação antes de cada novo lote.
O que deve permanecer sob controle?
- Revisão do desenho técnico: identifique a versão aprovada e isole os arquivos obsoletos.
- Condição do material: confira se o material bruto e o tratamento térmico de produção correspondem à definição aprovada.
- Características geométricas críticas: mantenha os mesmos identificadores, as referências geométricas e os requisitos da condição final.
- Alterações aprovadas: indique a situação e a autoridade responsável pelas alterações permanentes e pelos desvios temporários.
- Categoria dos registros comprobatórios: mantenha os registros da primeira peça produzida, da aceitação do lote e do processo a longo prazo dentro dos limites declarados para cada um.
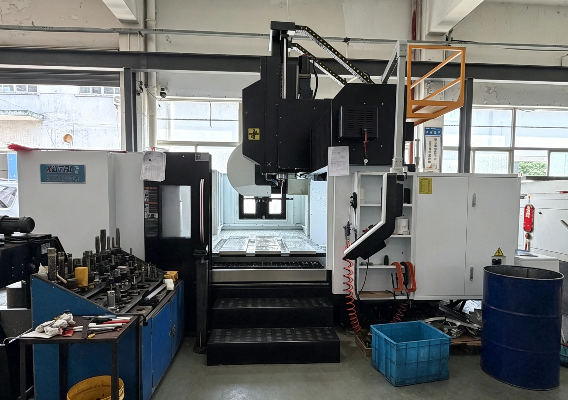
Extraia os dados do sistema [Passe o cursor]
A primeira peça produzida responde a uma questão sobre a primeira peça
Uma amostra ou um ponto de inspeção pode verificar a preparação inicial da máquina ou um conjunto acordado de características geométricas. Isso não comprova que todas as unidades do lote atendem aos requisitos nem que o processo permanecerá estável ao longo do tempo.
Um pedido recorrente não significa “igual à última vez”
O comprador e o fornecedor devem comparar a definição atual com a versão anterior. Quantidade, condição do material bruto, processos externos, inspeção ou destino podem mudar mesmo quando o número da peça parece o mesmo.
O principal risco é a divergência de configuração, especialmente quando a equipe de produção recebe um modelo revisado, um desenho técnico com anotações e um pedido de compra antigo. O ciclo de controle de Zhenling Metal, do desenho técnico à liberação, torna o conflito visível, enquanto cabe ao comprador autorizar a definição aplicável e qualquer desvio.
Mudanças aprovadas podem passar despercebidas em pedidos repetidos quando seu status ou prazo de validade não é registrado. A passagem para a produção deve indicar exatamente o que mudou, quem aprovou, quais lotes ou campanhas de produção são abrangidos e qual arquivo se tornou obsoleto.
Use a lista de verificação de escopo e evidências da solicitação de cotação para definir custos e prazo de entrega
A lista de verificação de escopo e evidências da solicitação de cotação é um registro de escopo vinculado às decisões para uma empresa de usinagem de precisão sob encomenda. Ela acompanha cada informação fornecida, o risco que ela elimina, a questão pendente, o responsável pela decisão, a evidência esperada na liberação e o status da aprovação. Quando a lista inclui uma regra de aceitação para resultados próximos do limite, a visão geral da ISO 14253-1 apresenta o princípio geral da incerteza de medição; o comprador e o fornecedor ainda precisam acordar o método específico do pedido e o responsável pela decisão.
| Informação para a solicitação de cotação | Risco que elimina | Impacto na cotação a analisar | Evidência esperada na liberação |
|---|---|---|---|
| Desenho técnico 2D e modelo 3D | Divergência na geometria ou na definição do produto | Operações, programação, fixação da peça e inspeção | Versão controlada referenciada no pedido |
| Revisão do desenho técnico | Usinagem conforme uma definição obsoleta | Risco de retrabalho, esclarecimentos e atrasos | Registro da revisão e do status das mudanças |
| Grau do material e condição de fornecimento | Material bruto incorreto ou sequência de operações inadequada | Material, ferramentas de corte, tempo de máquina e serviços externos | Documentação do material acordada |
| Características geométricas críticas e nível de inspeção | Inspeção excessiva ou falta de verificações funcionais | Método, equipamento, amostragem e tempo de inspeção | Registro dimensional ou de inspeção acordado |
| Tratamento térmico e acabamento superficial | Sobremetal, sequência ou divisão de responsabilidades com subcontratados pouco claros | Etapas do processo, logística, manuseio e prazo de entrega | Registros de processo ou acabamento definidos no pedido |
| Quantidades de protótipos e de produção | Estratégia inadequada de preparação da máquina ou de lotes | Programação, trabalho com dispositivos de fixação, planejamento dos lotes e custo por unidade | Escopo do lote e da liberação |
| Regra de aceitação e necessidade de considerar a incerteza | Decisões divergentes perto de um limite de especificação | Plano de medição e responsabilidades pela análise e aprovação | Regra acordada e registro de medição |
| Status das mudanças, dos desvios e da configuração | Aprovação vencida ou revisão antiga entrando na produção | Revalidação, retrabalho e cronograma | Aprovação, status e segregação de arquivos obsoletos |
| Categoria dos registros comprobatórios | Usar uma única verificação para sugerir capacidade sustentada | Escopo da primeira peça produzida, frequência de amostragem e volume de registros | Evidências vinculadas à peça ou ao lote aplicável |
| Requisito de tratamento dos dados técnicos | Descoberta tardia dos requisitos de qualificação do fornecedor | Método de transferência, controles de acesso e elegibilidade | Compromisso verificado ou decisão de não aplicabilidade |
| Destino, embalagem e documentos | Escopo de exportação, transporte ou entrega ausente | Embalagem, logística, etiquetagem e documentação | Documentos de embalagem e do pedido |
Por que cotações aparentemente semelhantes divergem
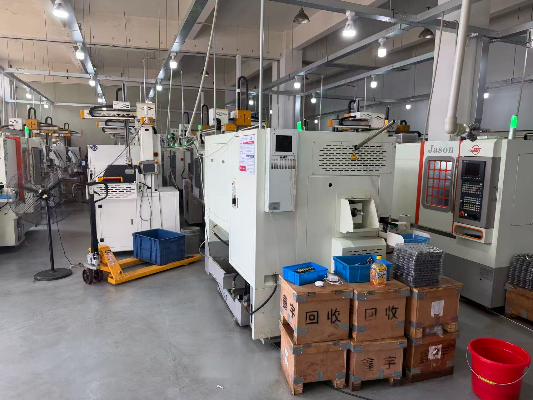
Dados sobre as divergências [Passe o cursor]
Geometria e preparação da máquina
A orientação da peça, o acesso às características geométricas, o número de preparações da máquina, a fixação da peça e a transferência de referências geométricas alteram a programação e o tempo de máquina.
Material e condição
A condição do material bruto, a dureza, o tratamento térmico, o sobremetal de usinagem e o comportamento no corte alteram a sequência de operações planejada.
Inspeção e liberação
O número de características geométricas críticas, o método de medição, a amostragem, os relatórios, os certificados e as regras para resultados próximos do limite alteram o volume de evidências necessário.
Serviços adicionais
Acabamento, ensaios especializados, embalagem, frete, destino e documentação podem estar incluídos ou não no preço apresentado.
Os compradores perguntam quais informações comerciais e técnicas costumam gerar mais mal-entendidos, enquanto os engenheiros querem saber de quais arquivos a empresa de usinagem precisa antes de começar o trabalho. A lista de verificação reúne as duas questões em um registro compartilhado da solicitação de cotação.
Use a lista de verificação para comparar propostas
Registre as premissas de cada fornecedor ao lado da mesma revisão do desenho técnico, condição do material, quantidade, escopo de inspeção, acabamento, embalagem e destino. Um preço unitário menor ainda pode ser a escolha certa, mas somente depois que as operações ausentes, as evidências pouco claras e as dependências do cronograma forem identificadas.
- Indique um responsável e uma data prevista para a decisão em cada questão pendente.
- Separe os requisitos fornecidos pelo comprador das propostas do fornecedor.
- Registre se a evidência está incluída, é opcional, está indisponível ou ainda não foi verificada.
- Vincule cada mudança aprovada à revisão e ao lote aos quais se aplica.
- Não trate um campo em branco como aprovação tácita; resolva a pendência ou marque-a como aberta, com um responsável definido e uma data prevista.
A lista de verificação de escopo e evidências da solicitação de cotação não promete economia nem prazo de entrega. Seu valor é mais específico e verificável: ela mostra se duas cotações de usinagem CNC descrevem o mesmo trabalho, a mesma divisão de responsabilidades e o mesmo conjunto de documentos de liberação.
Solicite uma cotaçãoTrabalhe diretamente com uma equipe fabril de peças não padronizadas
Zhenling Metal é o nome pelo qual Shanghai Zhenling Hardware Co., Ltd. se apresenta, e a empresa informa que foi fundada em 2006 e opera uma fábrica em Jiashan, Zhejiang. O perfil da empresa descreve serviços de fabricação de peças metálicas não padronizadas com base em desenhos técnicos ou amostras, além da coordenação de remessas nacionais e de exportação. O contato direto com a fábrica é um canal de comunicação, não uma prova de competência em medição; as orientações do NIST exigem uma cadeia de calibração documentada e uma avaliação separada da adequação ao uso pretendido, seja a calibração interna ou realizada por um prestador externo qualificado.
Passagem de informações técnicas
Encaminhe as dúvidas sobre usinagem, condição do material e inspeção para análise da fábrica, em vez de seguir um processo genérico de catálogo.
Comunicação durante a produção
Mantenha visíveis o status da revisão, as questões pendentes, as mudanças aprovadas e as evidências de liberação, da análise técnica até a entrega.
Coordenação das exportações
Defina na cotação o destino, a embalagem, a documentação e as responsabilidades pelo envio, sem presumir que estejam incluídos.
Dados sobre a fábrica e o que eles não comprovam
| Informação fornecida pelo cliente | O que ela sustenta | O que ela não comprova |
|---|---|---|
| Fundada em 2006 | Contexto sobre a trajetória da empresa | Experiência com todas as tolerâncias, materiais ou aplicações |
| Fábrica em Jiashan, Zhejiang | Local de fabricação informado | Que todas as operações listadas são usadas em todos os pedidos |
| Unidade fabril de 8.000 m² e área de produção de 6.000 m² | Dimensão informada da unidade fabril | Capacidade CNC disponível, utilização das máquinas ou prazo de entrega |
| Os números de produção da empresa como um todo não são usados aqui | Nenhuma inferência sobre a capacidade do serviço com base em números de produção não relacionados | Capacidade ou volume de produção deste serviço de usinagem CNC de precisão |
| Os números de exportação da empresa como um todo não são usados aqui | O destino e o escopo da documentação dependem de cada pedido | Desempenho para um destino, cliente ou pedido específico |
O contato direto com a fábrica é um canal de responsabilização, não um certificado de qualidade
O diferencial é o acesso a uma equipe de fabricação identificada e uma passagem rastreável entre as etapas do processo. A sequência de operações de usinagem, o método de medição, o status da calibração, o escopo da documentação e a responsabilidade pela liberação ainda precisam ser confirmados para cada pedido.
Calibração externa qualificada ou ensaios especializados podem integrar a cadeia de evidências. O que importa é que essa cadeia esteja documentada e seja adequada ao requisito, não que todas as atividades ocorram no mesmo prédio.
SISTEMA / RECURSOS
Dados extraídos [Passe o cursor]
Contexto das capacidades de usinagem
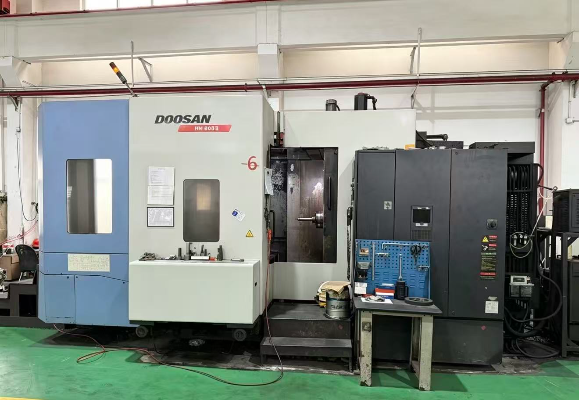
As capacidades de usinagem informadas justificam uma análise do pedido, não um compromisso com grandes volumes. Os equipamentos disponíveis, a fixação da peça, a inspeção, os processos externos e o cronograma precisam ser confirmados para o projeto específico de usinagem CNC.
Os compradores querem encontrar empresas de usinagem capazes de realizar trabalhos exigentes e de alta precisão. Fotos de equipamentos e o endereço da fábrica fornecem contexto, mas as evidências específicas do pedido são mais sólidas: um desenho técnico liberado, um processo de usinagem definido, características geométricas críticas acordadas e resultados vinculados ao lote entregue.
Converse com a equipe da fábrica sobre seu desenho técnicoSISTEMA / RECURSOS
Ferramentas de engenharia para usinagem CNC de precisão
Use estas ferramentas de engenharia para calcular o grau de preparação do desenho técnico, planejar o escopo das evidências de medição e controlar os parâmetros de configuração na passagem do protótipo para a produção.
INÍCIO DO PROCESSO
Envie um desenho técnico para análise do escopo de usinagem
Prepare o desenho técnico e o modelo atuais, o material e sua condição, a quantidade, as características geométricas críticas, o tratamento térmico, o acabamento superficial, o destino e as evidências exigidas para a liberação. Zhenling Metal poderá então analisar a definição do produto, uma possível sequência de operações de usinagem, as questões de inspeção e os limites da cotação sem inventar uma tolerância ou um prazo de entrega fixo. Se um resultado crítico puder ficar próximo de um limite de especificação, inclua o método de medição e a regra de decisão pretendidos; a visão geral da ISO 14253-1 apresenta o princípio externo geral que fundamenta esse pedido, enquanto a cotação ainda precisa definir a abordagem específica do pedido.
Perguntas frequentes sobre usinagem CNC de precisão
Estas respostas mantêm separadas 3 categorias de evidência: análise da primeira peça produzida, aceitação do lote e monitoramento contínuo do processo. Essa distinção segue a diferenciação feita pelo NIST/SEMATECH entre amostragem de aceitação e controle do processo.
Inclua o desenho técnico 2D e o modelo 3D mais recentes quando ambos estiverem disponíveis. Indique qual deles prevalece em caso de divergência e informe a revisão, o material e sua condição, a quantidade, as características geométricas críticas, o tratamento térmico, o acabamento superficial, os requisitos de inspeção, o destino e os documentos solicitados.
O perfil de Zhenling informa que peças sob encomenda baseadas em amostras podem ser analisadas. Uma amostra não define a geometria oculta, a condição original do material, o desgaste admissível, as tolerâncias funcionais nem quem tem autoridade para aceitar a peça; por isso, a equipe pode precisar de uma definição reconstruída e acordada antes de cotar a produção.
Analise cada característica geométrica crítica considerando suas dimensões, geometria, condição do material, preparação da máquina, referência geométrica, tratamento final e método de medição. O resultado depende do pedido; esta página não apresenta uma tolerância de usinagem universal.
Informe o grau exato do material, a norma, a forma do material bruto, a condição de fornecimento, a dureza ou têmpera, a sequência de tratamento térmico, as condições de serviço, o acabamento e os documentos exigidos para o material. Isso evita tratar uma família ampla de ligas metálicas como uma especificação completa de fabricação.
Os registros possíveis incluem um desenho técnico com características numeradas, resultados da primeira peça produzida, registros dimensionais, documentos do material, registros do acabamento e evidências de liberação do lote. Disponibilidade, formato, amostragem e regras de aceitação devem ser acordados para o pedido, sem pressupor que estejam incluídos com base em uma declaração genérica sobre controle de qualidade.
Sim, desde que haja uma passagem controlada da revisão liberada, da condição do material, das mudanças aprovadas, das características geométricas críticas e da classe de evidência. A aceitação do protótipo não comprova a aceitação do lote nem o controle contínuo do processo.
Material, geometria, número de preparações da máquina, sequência de operações nas máquinas, necessidade de ferramentas de corte, tolerâncias, inspeção, tratamento térmico, acabamento superficial, quantidade, embalagem, documentos e destino são fatores relevantes. Use a lista de verificação de escopo e evidências da solicitação de cotação para conferir se os fornecedores incluíram o mesmo escopo.
Compare o desenho técnico aplicável, a sequência de operações proposta, a definição do material, o plano para as características geométricas críticas, a categoria de evidência, os controles de revisão e a cadeia de responsabilidades. Use uma comparação de fornecedores de usinagem CNC para avaliar as comprovações específicas do pedido, em vez de classificar afirmações genéricas de superioridade.
Não. Zhenling Metal analisa se o desenho técnico está pronto, se o processo é adequado, quais são as necessidades de inspeção e qual é o escopo comercial antes de confirmar uma cotação, pois um preço instantâneo pode ocultar premissas ainda não resolvidas sobre fabricação e liberação.
Não. Zhenling Metal não alegará possuir uma certificação específica para o setor aeroespacial nem apresentará ISO, CE ou ASME como credenciais universais de usinagem de precisão. Qualquer certificado exige evidências de seu titular, escopo, validade e aplicabilidade ao pedido.






