Skontaktuj się z firmą Zhenling

Analiza rysunku technicznego · przebieg procesu technologicznego · zakres kontroli
Precyzyjna obróbka CNC części przemysłowych według rysunku technicznego
Precyzyjna obróbka CNC zaczyna się od jednoznacznej definicji wyrobu, a nie od ogólnej deklaracji tolerancji. Analiza ta łączy zatwierdzony rysunek techniczny z określonym przebiegiem procesu technologicznego, uzgodnioną dokumentacją kontroli oraz wyceną przygotowaną przez zespół producenta z myślą o produkcji. Zapytanie o precyzyjną obróbkę CNC powinno zawierać materiał, wymiary krytyczne, układ baz odniesienia, metodę pomiaru, wymagane raporty i kryteria odbioru. Cena nie jest jedynym wynikiem wyceny. Warto poprosić o wskazanie proponowanego przebiegu procesu, granic możliwości wykonania, wymaganej dokumentacji oraz założeń dotyczących terminów.
Precyzyjna obróbka CNC części, w których liczy się więcej niż kształt
Usługi precyzyjnej obróbki CNC pozwalają wytwarzać części obrabiane skrawaniem na podstawie cyfrowej definicji wyrobu, ale geometria jest tylko jednym z kryteriów odbioru. Zatwierdzona rewizja, stan materiału wyjściowego, układ baz odniesienia, wymiary krytyczne, wykończenie powierzchni, obróbka cieplna, zakres kontroli i wielkość zamówienia wpływają na przebieg procesu technologicznego. Gdy odbiór zależy od wyników pomiarów, NIST wyjaśnia, że spójność pomiarowa dotyczy wyniku pomiaru powiązanego udokumentowanym łańcuchem wzorcowań; nie jest ogólnym określeniem zakładu obróbki skrawaniem ani części.
Niektórzy dostawcy niestandardowej precyzyjnej obróbki skrawaniem umieszczają metale i tworzywa sztuczne w jednym katalogu. Ta strona obejmuje wyłącznie materiały metalowe wymienione w przekazanym profilu Zhenling i nie przedstawia obróbki CNC tworzyw sztucznych jako potwierdzonej usługi.
Części wykonywane według rysunku technicznego
Przydatne, gdy rysunek techniczny wskazuje powierzchnie współpracujące, pasowania, gwinty, bazy odniesienia i cechy wymagające odrębnej analizy.
Geometria wymagająca wielu operacji
Przydatne, gdy toczenie, frezowanie czołowe, wiercenie, obróbka głębokich otworów, szlifowanie lub obróbka elektroerozyjna mogą wchodzić w skład jednego przebiegu procesu technologicznego.
Obróbka zależna od materiału
Przydatne, gdy gatunek, twardość, obróbka cieplna, narażenie na korozję lub końcowe nakładanie powłok mogą zmienić sposób mocowania i plan weryfikacji.
Zamówienia wymagające dokumentacji
Przydatne, gdy dział zakupów potrzebuje uzgodnionych dokumentów materiałowych, zapisów pomiarów wymiarowych, informacji o rewizji lub dokumentów dopuszczenia.
Rodzaje części to punkt wyjścia, a nie dowód osiągnięcia wyniku
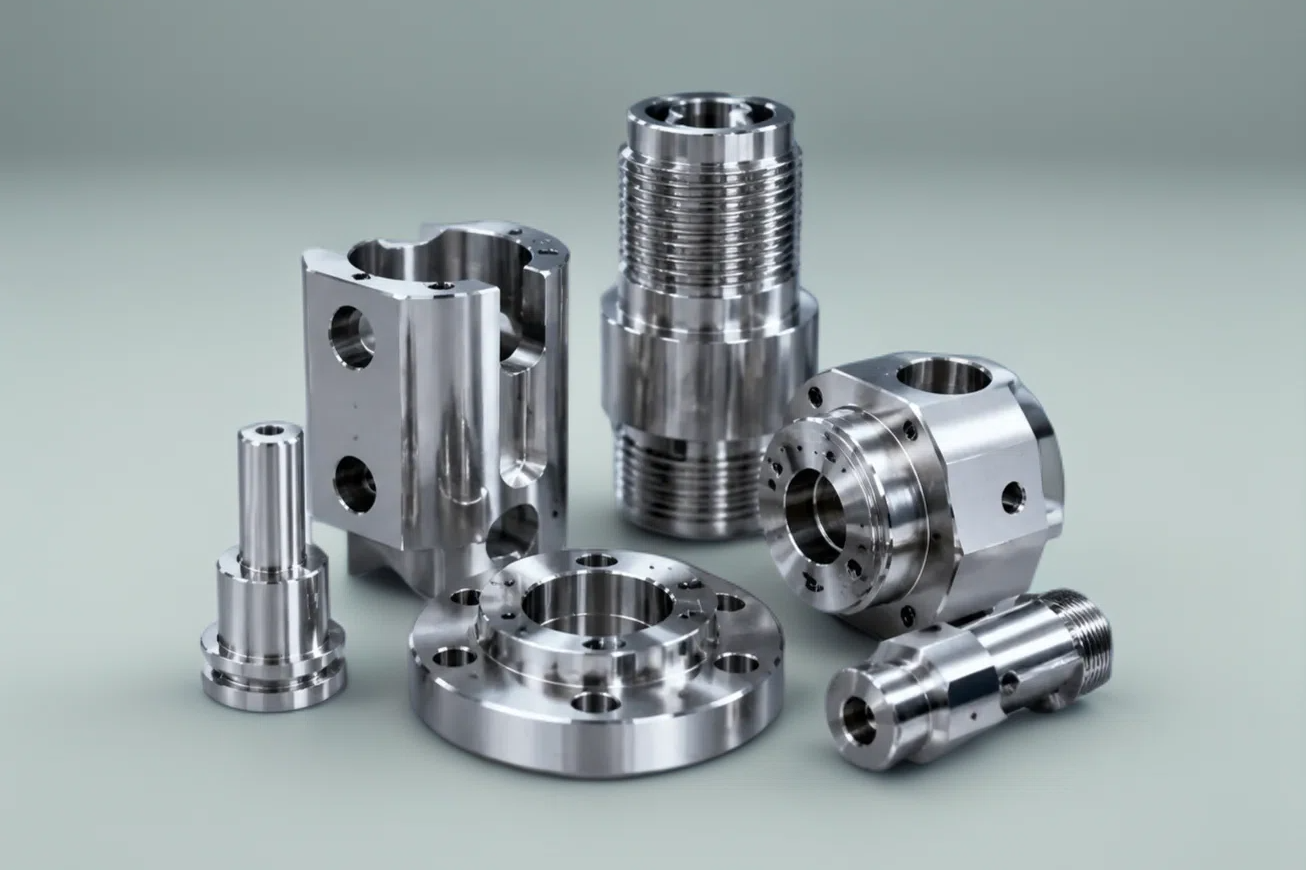
W przekazanym profilu firmy Zhenling Metal wymieniono niestandardowe zespoły do montażu, kołnierze, rolki, gięte rury, korpusy zaworów, korki i inne precyzyjnie obrabiane skrawaniem części wykonywane według rysunków technicznych lub próbek. Kategorie te opisują zapytania, które zespół może przeanalizować; Zhenling Metal nie twierdzi, że potwierdzają one uniwersalną tolerancję, wykończenie powierzchni, czas realizacji lub zdolność produkcyjną.
Trzy zakresy potwierdzonych informacji
Wiadomo przed analizą
Informacje dostarczone przez klienta określają ogólne grupy materiałów, rodzaje części oraz wykaz urządzeń do obróbki skrawaniem dostępnych na potrzeby zapytania.
Wiadomo po analizie rysunku technicznego
Proponowany proces precyzyjnej obróbki skrawaniem, koncepcja mocowania, dostęp do obrabianych cech, koncepcja kontroli oraz pozostałe pytania techniczne.
Wiadomo po uzgodnieniu zamówienia
Możliwe do spełnienia wymagania dotyczące cech części, cena, czas realizacji, dokumenty, pakowanie, zakres wysyłki i decyzje o dopuszczeniu.
Kupujący zgłaszają znaczne różnice między wycenami pozornie podobnych prototypów. Rzetelne porównanie zaczyna się od uzgodnionego zakresu rysunku technicznego, procesu, kontroli, obróbki po wykonaniu części i założeń dotyczących dostawy, a nie wyłącznie od podanej ceny jednostkowej.
Zleć ocenę przygotowania rysunku technicznegoCykl kontroli od rysunku technicznego do dopuszczenia
Na poziomie zamówienia cykl kontroli od rysunku technicznego do dopuszczenia stanowi ramy komunikacji przy niestandardowej precyzyjnej obróbce skrawaniem. Łączy zatwierdzoną definicję wyrobu z proponowanym przebiegiem procesu, dokumentacją pierwszej sztuki, kontrolą charakterystyk krytycznych, kontrolą końcową oraz pakietem dokumentów wskazanym w zamówieniu zakupu. Decyzje o odbiorze w tym cyklu opierają się na ogólnej zasadzie przedstawionej w omówieniu ISO 14253-1: przy ocenie zgodności uwzględnia się niepewność pomiaru, zamiast uznawać sam odczyt za wystarczający.
Przeanalizuj definicję wyrobu
Dane wejściowe: aktualny rysunek techniczny, model, rewizja, specyfikacje i informacje o próbce.
Decyzja: ustalić, który dokument jest nadrzędny oraz jakie sprzeczności lub brakujące wymiary trzeba wyjaśnić.
Decyzja: ustalić, który dokument jest nadrzędny oraz jakie sprzeczności lub brakujące wymiary trzeba wyjaśnić.
Ustal przebieg procesu obróbki skrawaniem
Dane wejściowe: geometria, stan materiału, ilość i dalsze operacje.
Decyzja: określić operacje, mocowanie przedmiotu obrabianego, bazy odniesienia, sposób dostępu do obrabianych cech oraz zakres procesów zlecanych na zewnątrz.
Decyzja: określić operacje, mocowanie przedmiotu obrabianego, bazy odniesienia, sposób dostępu do obrabianych cech oraz zakres procesów zlecanych na zewnątrz.
Zweryfikuj pierwszą sztukę
Dane wejściowe: pierwszy obrobiony skrawaniem przedmiot i uzgodniony zakres kontroli.
Decyzja: ustalić, czy sposób mocowania i definicja wyrobu pozwalają przejść do kolejnego zatwierdzonego etapu.
Decyzja: ustalić, czy sposób mocowania i definicja wyrobu pozwalają przejść do kolejnego zatwierdzonego etapu.
Kontroluj charakterystyki krytyczne
Dane wejściowe: wykaz charakterystyk krytycznych dla zamówienia i metoda pomiaru.
Decyzja: określić, co i kiedy podlega kontroli oraz jak postępować w razie odstępstwa.
Decyzja: określić, co i kiedy podlega kontroli oraz jak postępować w razie odstępstwa.
Przeprowadź kontrolę końcową
Dane wejściowe: gotowe części po odpowiednich operacjach dodatkowych.
Decyzja: ocenić odbiór według uzgodnionego rysunku technicznego, metody, zasad pobierania próbek i reguły decyzyjnej.
Decyzja: ocenić odbiór według uzgodnionego rysunku technicznego, metody, zasad pobierania próbek i reguły decyzyjnej.
Przekaż uzgodnioną dokumentację
Dane wejściowe: przyjęte części i kompletne zapisy.
Decyzja: określić, które dokumenty materiałowe, wymiarowe, procesowe, dotyczące pakowania i zatwierdzenia mają towarzyszyć partii.
Decyzja: określić, które dokumenty materiałowe, wymiarowe, procesowe, dotyczące pakowania i zatwierdzenia mają towarzyszyć partii.
Do czego służy ten cykl
- Daje zespołom konstrukcyjnym, zakupowym i jakościowym wspólną kolejność rozstrzygania otwartych kwestii.
- Oddziela proponowany przebieg procesu od potwierdzonego wyniku wykonania części.
- Wskazuje, kiedy decyzji dotyczącej rewizji, odstępstwa lub pomiaru trzeba przypisać osobę odpowiedzialną.
- Uwzględnia dokumentację dopuszczenia już na etapie wyceny.
Czego ten cykl nie potwierdza
- Nie jest kompletnym systemem zarządzania jakością ani konfiguracją wyrobu.
- Nie potwierdza długoterminowej kontroli procesu na podstawie jednego raportu z kontroli pierwszej sztuki.
- Nie potwierdza zgodności z wymaganiami ISO, ASME, przemysłu lotniczego ani przepisami dotyczącymi danych rządowych.
- Nie zastępuje analizy technicznej i zatwierdzenia dla konkretnego zamówienia.
Cztery kwestie wymagające kontroli na każdym etapie
Obszar kontroli
Pytanie do rozstrzygnięcia
Ryzyko braku rozstrzygnięcia
Wynik dla zamówienia
Status konfiguracji
Który rysunek techniczny i która zatwierdzona zmiana obowiązują dla tej partii?
Do produkcji trafia nieaktualna rewizja lub odstępstwo, którego ważność wygasła.
Aktualna rewizja, status zatwierdzonych zmian i odseparowanie nieaktualnych plików.
Decyzja na podstawie pomiaru
Jaką metodę, informacje o niepewności i regułę decyzyjną dla wyników bliskich granicy należy zastosować?
Kupujący i dostawca wyciągają różne wnioski z tego samego wyniku.
Uzgodniona metoda, reguła, osoba uprawniona do zatwierdzenia i format zapisu.
Kategoria dokumentacji
Czy kupujący wymaga dokumentacji pierwszej sztuki, odbioru partii czy długoterminowej kontroli procesu?
Jedna przyjęta część zostaje błędnie uznana za dowód trwałej zdolności procesu.
Kategoria dokumentacji z określonym zakresem dotyczącym części, partii i czasu.
Postępowanie z danymi technicznymi
Czy rysunek techniczny lub model podlega wymaganiom dotyczącym danych kontrolowanych?
Problem z kwalifikacją dostawcy zostaje wykryty po przekazaniu danych.
Potwierdzone zobowiązanie dotyczące postępowania z danymi albo jednoznaczna decyzja, że wymaganie nie ma zastosowania.
Dobierz przebieg precyzyjnej obróbki CNC do geometrii i ryzyka
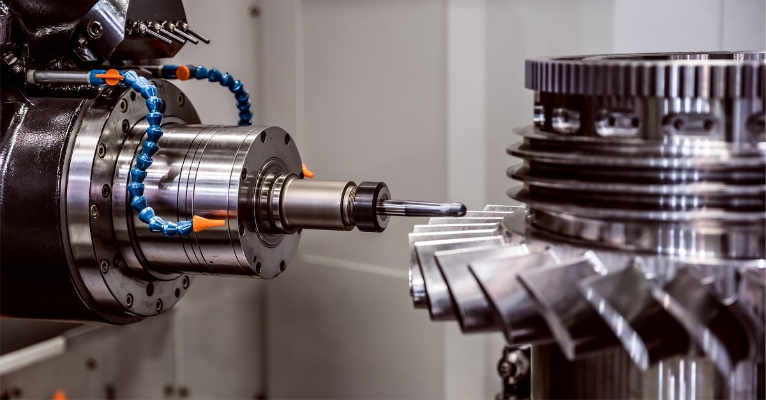
Sama nazwa obrabiarki CNC nie przesądza, czy obróbka danej cechy będzie stabilna, możliwa i opłacalna. Wybór przebiegu procesu zależy od przedmiotu obrabianego, wzajemnego położenia baz odniesienia, grubości ścianek, głębokości wnęk, skrawania przerywanego, liczby mocowań, narzędzi skrawających, obróbki końcowej oraz dokumentacji wymaganej po obróbce skrawaniem. Niezależnie od proponowanego przebiegu procesu dokumentacja pomiarowa wymaga udokumentowanego łańcucha powiązań oraz oceny przydatności do zamierzonego celu; wytyczne NIST dotyczące spójności pomiarowej odróżniają te wymagania od samej informacji o wzorcowaniu.
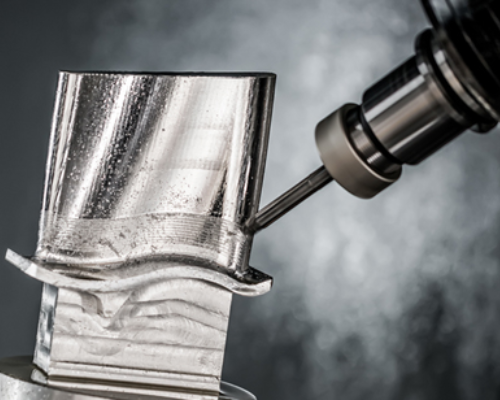
“Zaawansowane CNC” nie zastępuje decyzji o przebiegu procesu. Możliwości obróbki CNC, w tym precyzja i dostęp do obrabianych cech, nadal zależą od wybranej tokarki lub frezarki, koncepcji przyrządu mocującego, ścieżki narzędzia, materiału oraz zakresu kontroli.
| Charakterystyka części | Możliwy przebieg procesu do oceny | Główne ryzyko | Nierozstrzygnięte pytanie do zapytania ofertowego |
|---|---|---|---|
| Część obrotowa ze współosiowymi średnicami zewnętrznymi, otworami lub powierzchniami czołowymi | Toczenie CNC na tokarce CNC, w razie potrzeby uzupełnione frezowaniem lub wierceniem | Przenoszenie baz odniesienia, ugięcie smukłej części lub dodatkowe mocowanie | Która cecha wyznacza współosiowość, bicie i końcowy odbiór? |
| Część pryzmatyczna z kieszeniami, powierzchniami czołowymi i układami otworów | Frezowanie CNC w 3 osiach lub wieloosiowa obróbka CNC | Dostęp do głębokiej wnęki, odkształcenie cienkich ścianek lub niedostępne naroża | Które powierzchnie pełnią funkcję użytkową i czy można zmienić promienie naroży lub cechy ułatwiające dostęp? |
| Cechy rozmieszczone na kilku powierzchniach | Indeksowanie w 4 osiach lub obróbka CNC w 5 osiach po analizie mocowania przedmiotu obrabianego | Przesunięcie baz odniesienia między mocowaniami lub dostęp ograniczony ryzykiem kolizji | Czy mniejsza liczba mocowań poprawi utrzymanie krytycznej zależności, czy tylko niepotrzebnie zwiększy koszt? |
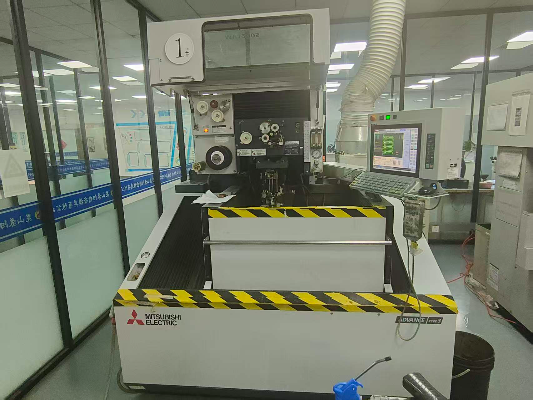
| Materiał przewodzący z wąskimi profilami lub trudną geometrią wewnętrzną | Elektroerozyjne cięcie drutem, jeśli pozwalają na to geometria i półfabrykat | Otwór startowy, warstwa przetopiona, tor cięcia, utrzymanie części lub późniejsze wykończenie | Czy elektroerozyjne cięcie drutem powinno być podstawowym przebiegiem procesu, operacją dodatkową, czy nie nadaje się do tego zadania? |
| Krytyczny otwór, płaszczyzna lub powierzchnia po obróbce cieplnej | Wytaczanie, szlifowanie cylindryczne, szlifowanie płaszczyzn lub inny przebieg obróbki wykończeniowej | Odkształcenie, utrata naddatku, odtworzenie baz odniesienia lub dostęp pomiarowy | Jaki naddatek, stan końcowy i metodę kontroli trzeba przewidzieć? |
Mniejsza liczba mocowań nie zawsze jest korzystniejsza
Dostępność
Centrum obróbkowe o 5 osiach może poprawić dostęp, ale o praktycznym przebiegu procesu nadal decydują zasięg narzędzia, miejsce na oprawkę i mocowanie przedmiotu obrabianego.
Zachowanie baz odniesienia
Obróbka kilku cech przy jednym mocowaniu może pomóc zachować ich wzajemne położenie, pod warunkiem że przyrząd mocujący i sposób bazowania odpowiadają rysunkowi technicznemu.
Koncentracja ryzyka
Złożone pojedyncze mocowanie może ograniczyć przenoszenie części, a jednocześnie zwiększyć ryzyko związane z programowaniem, kolizją lub wznowieniem obróbki. Tę zależność należy uwzględnić w analizie.
Kupujący pytają, dlaczego mniejsza lub pozornie prostsza część może kosztować więcej niż większa. Sam rozmiar nie uwzględnia mocowania przedmiotu obrabianego, liczby operacji, głębokich cech, specjalnych narzędzi skrawających, czasu pracy obrabiarki, nakładu kontroli ani ryzyka utraty niemal gotowej części.
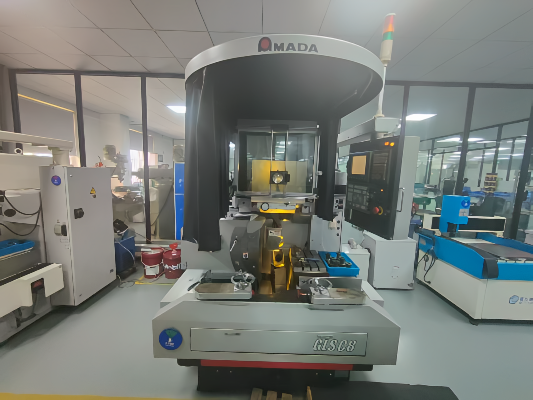
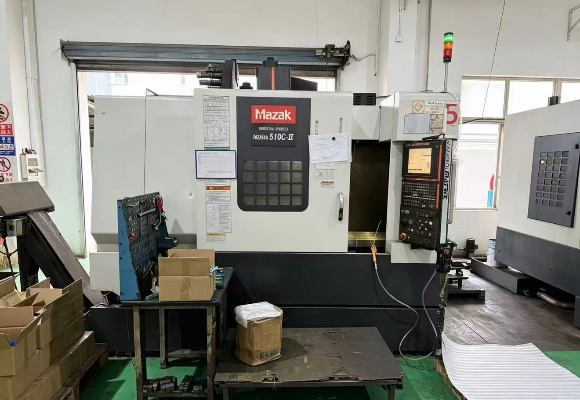
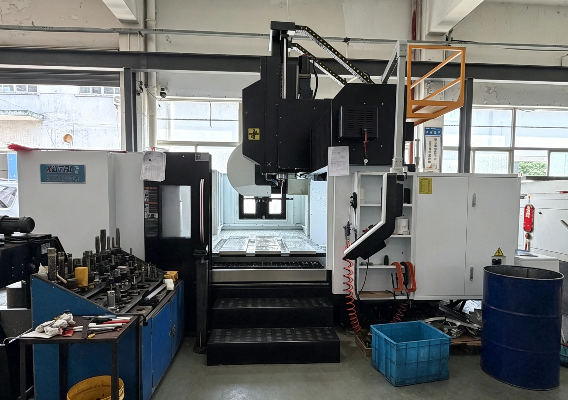
Profil Zhenling Metal wymienia toczenie CNC, frezowanie, wiercenie, wytaczanie, szlifowanie, elektroerozyjne cięcie drutem oraz obrabiarki 3-osiowe, 4-osiowe i importowane obrabiarki 5-osiowe. Szerszy profil firmy obejmuje także urządzenia do formowania, spawania i innych prac wytwórczych, lecz o operacjach wchodzących w skład procesu produkcji decydują zatwierdzony rysunek techniczny i analiza konkretnego zamówienia.
Dobierz materiały do obróbki skrawaniem z uwzględnieniem ich stanu i warunków pracy
Sam gatunek materiału nie zawsze stanowi kompletną instrukcję obróbki skrawaniem. Przebieg procesu produkcji, stan dostarczonego materiału, twardość, obróbka cieplna, geometria, temperatura pracy, narażenie na korozję, wymagania dotyczące powierzchni i certyfikatów mogą zmienić przebieg skrawania oraz plan kontroli. Dlatego stan materiału trzeba ustalić przed określeniem zakresu dokumentacji kontrolnej; NIST wskazuje, że sama spójność pomiarowa nie dowodzi przydatności wyniku do zamierzonego zastosowania, więc należy także określić wymaganie pomiarowe i warunki pracy.
| Grupa materiałów | Podane przykłady | Pytania do analizy | Nie należy zakładać |
|---|---|---|---|
| Stale węglowe i konstrukcyjne | 20#, 45#, Q235A, Q345D | Stan, twardość, historia spawania lub formowania, ochrona przed korozją i końcowe wykończenie | Że jedno mocowanie lub jeden parametr skrawania sprawdzi się przy każdym przekroju i każdej geometrii |
| Stale stopowe i łożyskowe | 12CrMoV, GCr15, 25CrMo, 42CrMo | Kolejność obróbki cieplnej, naddatek na obróbkę skrawaniem, ryzyko odkształcenia i wymagany stan powierzchni krytycznej | Że nazwa materiału potwierdza możliwość utrzymania wymiarów po obróbce końcowej |
| Stale nierdzewne | 303, 304, 304L, 316, 316L, 321 | Dokładny gatunek, stan dostarczonego materiału, wymagania dotyczące odporności na korozję, ryzyko zacierania oraz potrzeba pasywacji lub innego wykończenia | Że wszystkie gatunki stali nierdzewnej zachowują się tak samo lub wymagają tej samej strategii doboru narzędzi |
| Stopy niklu i stopy odporne na korozję | Stopy na bazie niklu, C276, 904L | Specyfikacja, stan, historia obróbki cieplnej, ryzyko umocnienia zgniotowego, warunki pracy i wymagana dokumentacja | Że doświadczenie z całą grupą materiałów gwarantuje wykonanie każdej cechy lub przydatność do każdego zastosowania |
| Stopy aluminium | Podano grupę stopów; dokładny gatunek trzeba wskazać w zapytaniu | Stan umocnienia, postać półfabrykatu, ryzyko przy cienkich ściankach, wygląd powierzchni, nakładanie powłok i wymagania dotyczące obchodzenia się z częścią | Że bardziej miękki metal eliminuje ryzyko związane z przyrządem mocującym, zadziorami, odkształceniem lub wykończeniem |
Nie podawaj tylko gatunku
Definicja materiału
- Norma i dokładny gatunek
- Postać półfabrykatu i stan dostarczonego materiału
- Twardość lub stan umocnienia, jeśli dotyczy
- Wymagana dokumentacja materiałowa
Definicja procesu produkcji
- Kolejność obróbki cieplnej
- Nakładanie powłok, powlekanie galwaniczne lub pasywacja
- Naddatek na obróbkę skrawaniem i obszary chronione
- Geometria krytyczna po obróbce końcowej
Warunki pracy
- Narażenie na temperaturę
- Środowisko korozyjne
- Funkcja związana z ciśnieniem lub uszczelnieniem
- Wymagania dotyczące współpracy części, zużycia i czystości
Niezależne badania obróbki skrawaniem potwierdzają ogólną zasadność takiej analizy: sposób przygotowania materiału, stan po obróbce cieplnej i parametry skrawania mogą wpływać na zużycie narzędzi oraz stan powierzchni. Zhenling Metal nie twierdzi, że wyniki opublikowanego badania stopu można odnieść do innego gatunku, innej geometrii, obrabiarki CNC lub zamówienia.
Zamień ryzyko materiałowe w konkretne pytania
Problem kupującego często nie sprowadza się do pytania “Czy obrabiacie stal nierdzewną?” Obróbka znanego gatunku nie musi być łatwa, gdy dana ścianka, otwór, gwint, obróbka cieplna i końcowe wykończenie powierzchni muszą tworzyć wykonalny przebieg procesu z odbiorem opartym na pomiarach.
Pytania do analizy zapytania ofertowego
- 01. Które wymiary obowiązują przed obróbką cieplną, a które w stanie końcowym?
- 02. Czy końcowe nakładanie powłok, powlekanie galwaniczne lub usługa anodowania wymaga pozostawienia naddatku, maskowania lub ochrony powierzchni współpracujących?
- 03. Czy po wszystkich operacjach dodatkowych nadal będzie możliwy dostęp do cechy krytycznej w celu jej obróbki i pomiaru?
- 04. Czy praca w środowisku korozyjnym, wysokiej temperaturze, pod ciśnieniem lub przy narażeniu na zużycie wymaga określonego dokumentu materiałowego?
- 05. Czy kupujący zatwierdzi proponowaną bazę odniesienia, promień, podcięcie lub naddatek technologiczny?
Błędem jest uznanie wykazu materiałów stosowanych w produkcji za automatyczny dowód wykonalności. Wykaz podany przez Zhenling stanowi powód, by rozpocząć analizę materiału i jego stanu; nie gwarantuje dostępności każdej geometrii, stanu i warunków pracy bez dodatkowej kwalifikacji.
Zleć analizę materiału i wymagań kontroliOkreśl tolerancje, wykończenie powierzchni i dokumentację kontroli
Gdy wynik zbliża się do granicy specyfikacji, decyzja o odbiorze zależy od czegoś więcej niż nominalna tolerancja. Omówienie ISO 14253-1 przedstawia zastosowaną tu ogólną zasadę podejmowania decyzji o zgodności, a wytyczne NIST dotyczące spójności pomiarowej wyjaśniają, dlaczego trzeba też udokumentować łańcuch pomiarowy i zamierzone zastosowanie wyniku.
Specyfikacja precyzyjnej obróbki CNC ma znaczenie tylko wtedy, gdy rysunek techniczny wskazuje istotne charakterystyki oraz sposób podejmowania decyzji o odbiorze. Ogólna specyfikacja obrabiarki nie zastąpi tolerancji obróbki przypisanych do konkretnych cech, zależności między bazami odniesienia, pasowań, gwintów, tolerancji geometrycznych, chropowatości powierzchni ani wymagań dotyczących stanu końcowego.
Utwórz rejestr charakterystyk krytycznych
| Pole rejestru | Dlaczego ma znaczenie | Pytanie do działu konstrukcyjnego lub jakości | Możliwa dokumentacja |
|---|---|---|---|
| Charakterystyka i odniesienie do rysunku technicznego | Eliminuje niejasność wynikającą z polecenia „kontrolować wszystko tak samo” | Które wymiary lub właściwości wpływają na pasowanie, uszczelnienie, ruch albo bezpieczeństwo? | Rysunek techniczny z ponumerowanymi cechami lub uzgodniony wykaz cech |
| Baza odniesienia i końcowy stan części | Wiąże pomiar z właściwą bazą odniesienia i etapem procesu | Czy cecha jest kontrolowana przed obróbką cieplną i wykończeniem powierzchni, czy po nich? | Instrukcja kontroli i status operacji |
| Metoda pomiaru | Różne metody mogą dawać różną niepewność pomiaru i ograniczenia dostępu | Jakie przyrząd pomiarowy, przyrząd mocujący, warunki otoczenia i metodę oceny należy zastosować? | Odniesienie do metody i zapis wyniku |
| Reguła decyzyjna dotycząca odbioru | Wyjaśnia sposób postępowania z wynikami bliskimi granicy specyfikacji | Czy wymagany jest pas ochronny, informacja o niepewności lub zatwierdzenie przez kupującego? | Reguła odbioru ustalona dla zamówienia |
| Pobieranie próbek i kategoria dokumentacji | Zapobiega wyciąganiu z jednego wyniku zbyt daleko idących wniosków | Czy wymaganie dotyczy pierwszej sztuki, partii czy dokumentacji długoterminowej kontroli procesu? | Raport z kontroli pierwszej sztuki, zapis dotyczący partii lub uzgodniona dokumentacja kontroli |
| Uprawnienie do zatwierdzania odstępstw | Zapobiega przekształceniu tymczasowego odstępstwa w nowe, nieudokumentowane wymaganie | Kto może zatwierdzić odstępstwo i kiedy wygasa jego ważność? | Podpisane zatwierdzenie powiązane z rewizją i partią |
Dane systemowe [po najechaniu kursorem]
Zestaw dokumentacji kontroli
Poziom 1 · Weryfikacja pierwszej sztuki
Pokazuje, czy pierwsza część lub sposób mocowania spełnia uzgodnione wymagania kontroli na danym etapie projektu. Taki odbiór nie obejmuje automatycznie całej partii produkcyjnej.
Poziom 2 · Odbiór partii
Stanowi podstawę decyzji dotyczącej określonej partii według uzgodnionego planu kontroli lub pobierania próbek. Sam w sobie nie dowodzi, że proces pozostanie stabilny w kolejnych seriach produkcyjnych.
Poziom 3 · Dokumentacja długoterminowej kontroli procesu
Dokumentację długoterminowej kontroli procesu gromadzi się przez pewien czas według określonej metody kontroli. Kilka pomiarów mieszczących się w granicach samo w sobie nie dowodzi, że proces jest pod kontrolą.
Amerykański Narodowy Instytut Standaryzacji i Technologii opisuje odbiór na podstawie próbek jako narzędzie służące do podjęcia decyzji o losie partii, a nie zamiennik kontroli procesu. Pojedynczy wynik zgodny ze specyfikacją nie dowodzi, że proces jest pod kontrolą, jeżeli układ wyników z próbek wskazuje na zachowanie nielosowe.
Gdy wymaga tego zamówienie, przy podejmowaniu decyzji należy uwzględnić niepewność pomiaru
ISO 14253-1 określa ogólne procedury ustalania zgodności lub niezgodności z określonymi kryteriami przy uwzględnieniu niepewności pomiaru. Nie oznacza to, że Zhenling ma certyfikat ISO 14253-1 lub wdrożył tę normę; stanowi ona podstawę zasady stosowanej przy decyzji dotyczącej konkretnego zamówienia.
Możliwości wykonania zależą od części
Każdą podaną tolerancję wymiaru lub kształtu trzeba odnieść do wielkości, kształtu, materiału, sposobu mocowania przedmiotu obrabianego, procesu i obróbki końcowej. Podawanie samej tolerancji bez tych warunków wprowadza w błąd.
Zakres certyfikacji
Ta strona nie zawiera ogólnej deklaracji certyfikacji ISO, CE, ASME ani certyfikacji dla przemysłu lotniczego. Przed przedstawieniem takiej deklaracji trzeba sprawdzić w dokumentach posiadacza certyfikatu, jego zakres i ważność oraz zastosowanie do danego zamówienia.
Rozważmy podaną tolerancję ±0,1 mm: bez wymiaru danej cechy, materiału, sposobu mocowania i metody pomiaru nie daje ona użytecznej informacji. Dostawca precyzyjnej obróbki CNC powinien ująć te warunki w rejestrze charakterystyk, zamiast składać uniwersalną obietnicę.
Wykorzystaj wnioski z prototypu w produkcji powtarzalnej
Wynik wykonania prototypu, decyzja o odbiorze partii i dokumentacja bieżącej kontroli procesu odpowiadają na różne pytania. Wytyczne NIST/SEMATECH dotyczące odbioru na podstawie próbek oddzielają decyzję o losie partii od kontroli procesu, a wytyczne dotyczące kart kontrolnych omawiają monitorowanie zachowania procesu na podstawie próbek i w czasie.
Analiza szybkiego wykonania prototypu metodą obróbki CNC jest wartościowa, gdy pozwala wyjaśnić niewiadome dotyczące mocowania przedmiotu obrabianego, dostępu do obrabianych cech, doboru narzędzi, charakterystyk krytycznych, pomiaru i operacji dodatkowych. Jeśli zatwierdzone wnioski nie zostaną wprowadzone do kontrolowanej rewizji, a produkcja ruszy na podstawie wcześniejszego pakietu zapytania ofertowego, projekt obróbki skrawaniem będzie obciążony znacznym ryzykiem związanym z konfiguracją wyrobu.
Krok 1
Definicja prototypu
Określ, co prototyp ma sprawdzić, które wymiary pozostają tymczasowe i jaka dokumentacja jest wymagana przed wprowadzeniem zmiany.
Krok 2
Analiza wniosków
Zapisz uwagi dotyczące możliwości wykonania, pierwsze wyniki pomiarów, obserwacje z montażu, wpływ wykończenia i nierozstrzygnięte ryzyka.
Krok 3
Zamrożenie rewizji
Sfinalizuj i zatwierdź definicję wyrobu, status odstępstw, stan materiału oraz zakres dokumentacji obowiązujące dla dopuszczonych części produkcyjnych.
Krok 4
Kontrola zamówienia ponownego
Przed każdą nową partią potwierdź rewizję, ilość, zatwierdzone zmiany, odstępstwa, których ważność wygasła, status materiału oraz dokumenty dopuszczenia.
Co musi pozostać pod kontrolą?
- Rewizja rysunku technicznego: wskaż zatwierdzoną wersję i odseparuj nieaktualne pliki.
- Stan materiału: dopilnuj, by półfabrykat produkcyjny i obróbka cieplna odpowiadały zatwierdzonej definicji.
- Charakterystyki krytyczne: zachowaj te same oznaczenia, bazy odniesienia i wymagania dotyczące stanu końcowego.
- Zatwierdzone zmiany: wskaż status i osobę uprawnioną do zatwierdzania zmian trwałych oraz odstępstw tymczasowych.
- Kategoria dokumentacji: ogranicz zapisy dotyczące pierwszej sztuki, odbioru partii i długoterminowej kontroli procesu do ich określonego zakresu.
Wyodrębnij dane systemowe [po najechaniu kursorem]
Pierwsza sztuka odpowiada na pytanie dotyczące pierwszej sztuki
Jedna próbka lub jeden punkt kontroli może posłużyć do weryfikacji pierwszego mocowania albo uzgodnionego zestawu cech. Nie dowodzi, że każda sztuka w partii spełnia wymagania ani że proces pozostanie stabilny w czasie.
Ponowne zamówienie nie oznacza „tak samo jak poprzednio”
Nabywca i dostawca powinni porównać aktualną dokumentację z poprzednią zatwierdzoną wersją. Ilość, stan półfabrykatu, operacje zlecane na zewnątrz, zakres kontroli lub miejsce dostawy mogą się zmienić, nawet jeśli numer części wygląda tak samo.
Głównym zagrożeniem jest rozbieżność między wersjami dokumentacji, zwłaszcza gdy zespół produkcyjny otrzymuje zmieniony model, rysunek techniczny z naniesionymi uwagami i starsze zamówienie. Stosowana przez Zhenling Metal procedura kontroli od rysunku do zatwierdzenia do produkcji pozwala ujawnić sprzeczności, natomiast za zatwierdzenie obowiązującej dokumentacji i wszelkich odstępstw odpowiada nabywca.
Przy ponownych zamówieniach zatwierdzone zmiany mogą zostać pominięte, jeśli nie zapisano ich statusu lub terminu ważności. Dokumentacja przekazywana do produkcji powinna dokładnie wskazywać, co się zmieniło, kto to zatwierdził, których partii lub serii produkcyjnych dotyczy zmiana oraz który plik stracił ważność.
Określenie kosztu i czasu realizacji na podstawie listy kontrolnej zakresu zapytania ofertowego i wymaganych dowodów
Lista kontrolna zakresu zapytania ofertowego i wymaganych dowodów to powiązany z decyzjami zapis zakresu prac dla zakładu wykonującego niestandardowe części metodą precyzyjnej obróbki skrawaniem. Dla każdej informacji wejściowej wskazuje zagrożenie, które pozwala ograniczyć, otwartą kwestię, osobę odpowiedzialną za decyzję, dowody wymagane przy odbiorze oraz status zatwierdzenia. Jeżeli lista zawiera zasadę akceptacji wyników bliskich granicy tolerancji, omówienie ISO 14253-1 przedstawia ogólną zasadę dotyczącą niepewności pomiaru; nabywca i dostawca muszą jednak uzgodnić metodę właściwą dla danego zamówienia oraz osobę odpowiedzialną za decyzję.
| Informacje do zapytania ofertowego | Ograniczane ryzyko | Wpływ na ofertę wymagający sprawdzenia | Dowody wymagane przy odbiorze |
|---|---|---|---|
| Rysunek techniczny 2D i model 3D | Rozbieżność w geometrii lub definicji wyrobu | Operacje, programowanie, mocowanie przedmiotu obrabianego i kontrola | Wersja dokumentacji objęta nadzorem, wskazana w zamówieniu |
| Rewizja rysunku | Obróbka skrawaniem według nieaktualnej dokumentacji | Ryzyko poprawek, dodatkowych wyjaśnień i opóźnień | Zapis rewizji i statusu zmian |
| Gatunek materiału i stan w chwili dostawy | Niewłaściwy półfabrykat lub nieodpowiedni przebieg procesu technologicznego | Materiał, narzędzia skrawające, czas pracy maszyny i prace zlecane na zewnątrz | Uzgodniona dokumentacja materiałowa |
| Charakterystyki krytyczne i zakres kontroli | Nadmierny zakres kontroli lub brak sprawdzenia cech funkcjonalnych | Metoda, wyposażenie, dobór próbek i czas kontroli | Uzgodniony protokół pomiarów wymiarowych lub kontroli |
| Obróbka cieplna i wykończenie powierzchni | Niejasny naddatek, kolejność operacji lub zakres prac podwykonawcy | Etapy procesu, logistyka, postępowanie z częściami i czas realizacji | Dokumentacja procesu lub wykończenia określona w zamówieniu |
| Liczba prototypów i części produkcyjnych | Niewłaściwa strategia ustawienia maszyny lub podziału na partie | Programowanie, nakład pracy nad przyrządem mocującym, plan partii i koszt jednostkowy | Zakres partii i odbioru |
| Zasada akceptacji i wymagania dotyczące niepewności pomiaru | Rozbieżne decyzje przy wynikach bliskich granicy specyfikacji | Plan pomiarów oraz odpowiedzialność za weryfikację i zatwierdzenie | Uzgodniona zasada i zapis pomiaru |
| Status zmian, odstępstw i wersji dokumentacji | Wykorzystanie w produkcji wygasłego zatwierdzenia lub starej rewizji | Ponowne zatwierdzenie, poprawki i harmonogram | Zatwierdzenie, zapis statusu i odseparowanie nieaktualnych plików |
| Kategoria dokumentacji | Wnioskowanie o trwałej zdolności procesu na podstawie pojedynczej kontroli | Zakres kontroli pierwszej sztuki, częstotliwość pobierania próbek i ilość dokumentacji | Dowody przypisane do właściwej części lub partii |
| Wymagania dotyczące postępowania z danymi technicznymi | Zbyt późne wykrycie braku kwalifikacji dostawcy | Sposób przekazywania danych, kontrola dostępu i spełnienie warunków udziału | Zweryfikowane zobowiązanie lub decyzja o braku zastosowania wymagania |
| Miejsce dostawy, pakowanie i dokumenty | Pominięty zakres eksportu, transportu lub dostawy | Pakowanie, logistyka, etykietowanie i dokumentacja | Dokumenty dotyczące pakowania i zamówienia |
Dlaczego pozornie podobne oferty się różnią
Przyczyny rozbieżności [Najedź kursorem]
Geometria i ustawienie maszyny
Orientacja części, dostęp do obrabianych cech, liczba ustawień, mocowanie przedmiotu obrabianego i przenoszenie baz odniesienia wpływają na programowanie oraz czas pracy maszyny.
Materiał i jego stan
Stan materiału wyjściowego, twardość, obróbka cieplna, naddatek na obróbkę skrawaniem i zachowanie materiału podczas skrawania wpływają na planowany przebieg procesu technologicznego.
Kontrola i odbiór
Liczba cech krytycznych, metoda pomiaru, dobór próbek, raporty, certyfikaty i zasady oceny wyników bliskich granicy tolerancji wpływają na zakres wymaganych dowodów.
Zakres prac dodatkowych
Obróbka wykończeniowa, badania specjalistyczne, pakowanie, transport, miejsce dostawy i dokumentacja mogą być uwzględnione w podanej cenie głównej lub wycenione osobno.
Nabywcy pytają, które warunki handlowe i techniczne są najczęściej błędnie rozumiane, a inżynierowie chcą wiedzieć, jakich plików zakład potrzebuje przed rozpoczęciem prac. Lista kontrolna pozwala ująć obie kwestie we wspólnej dokumentacji zapytania ofertowego.
Wykorzystanie listy kontrolnej do porównania ofert
Założenia każdego dostawcy należy zestawić z tą samą rewizją rysunku, stanem materiału, ilością, zakresem kontroli, wykończeniem, sposobem pakowania i miejscem dostawy. Niższa cena jednostkowa nadal może być właściwym wyborem, ale dopiero po ujawnieniu pominiętych operacji, niejasnych wymagań dowodowych i czynników wpływających na harmonogram.
- Przy każdej otwartej kwestii należy wskazać osobę odpowiedzialną i planowaną datę decyzji.
- Należy oddzielić wymagania przekazane przez nabywcę od propozycji dostawcy.
- Należy zapisać, czy wymagane dowody są uwzględnione, opcjonalne, niedostępne czy jeszcze niezweryfikowane.
- Każdą zatwierdzoną zmianę należy powiązać z rewizją i partią, których dotyczy.
- Pustego pola nie należy uznawać za milczące zatwierdzenie; trzeba je uzupełnić albo oznaczyć jako otwartą kwestię z wyznaczoną osobą odpowiedzialną i planowaną datą rozstrzygnięcia.
Lista kontrolna zakresu zapytania ofertowego i wymaganych dowodów nie gwarantuje oszczędności ani określonego czasu realizacji. Jej zastosowanie jest węższe i możliwe do zweryfikowania: pokazuje, czy dwie oferty obróbki CNC obejmują te same prace, ten sam podział odpowiedzialności i ten sam pakiet dokumentów odbiorowych.
Poproś o wycenęWspółpraca bezpośrednio z zespołem zakładu produkującego niestandardowe części
Zhenling Metal to nazwa używana na stronie przez Shanghai Zhenling Hardware Co., Ltd., która podaje, że została założona w 2006 r. i prowadzi zakład w Jiashan w prowincji Zhejiang. Według profilu firmy świadczy ona usługi produkcji niestandardowych części metalowych na podstawie rysunków lub próbek oraz koordynuje wysyłki krajowe i eksportowe. Bezpośredni kontakt z zakładem ułatwia komunikację, ale nie dowodzi kompetencji pomiarowych; wytyczne NIST wymagają udokumentowanego łańcucha wzorcowania i osobnej oceny przydatności do danego celu, niezależnie od tego, czy wzorcowanie odbywa się wewnętrznie, czy wykonuje je kwalifikowany dostawca zewnętrzny.
Przekazanie informacji technicznych
Pytania dotyczące obróbki skrawaniem, stanu materiału i kontroli należy kierować do zespołu zakładu w celu weryfikacji technicznej, zamiast rozpatrywać je według ogólnej procedury katalogowej.
Komunikacja podczas produkcji
Status rewizji, otwarte kwestie, zatwierdzone zmiany i dowody wymagane przy odbiorze powinny być dostępne od weryfikacji technicznej aż po dostawę.
Koordynacja eksportu
W ofercie należy określić miejsce dostawy, pakowanie, dokumentację i odpowiedzialność za wysyłkę, zamiast zakładać, że są one uwzględnione w cenie.
Informacje o zakładzie i ich ograniczenia
| Informacja przekazana przez klienta | Co potwierdza | Czego nie dowodzi |
|---|---|---|
| Założenie firmy w 2006 r. | Informacja o historii firmy | Doświadczenia z każdą tolerancją, materiałem lub zastosowaniem |
| Zakład w Jiashan w prowincji Zhejiang | Deklarowana lokalizacja produkcji | Tego, że każda wymieniona operacja jest wykonywana przy każdym zamówieniu |
| Teren o powierzchni 8 000 m² i hala produkcyjna o powierzchni 6 000 m² | Deklarowana wielkość zakładu | Dostępnych mocy w zakresie obróbki CNC, wykorzystania maszyn ani czasu realizacji |
| Nie wykorzystano tu danych o produkcji całej firmy | Brak wniosków o zdolności do świadczenia tej usługi na podstawie danych dotyczących innej produkcji | Zdolności produkcyjnych ani wielkości produkcji w zakresie tej usługi precyzyjnej obróbki CNC |
| Nie wykorzystano tu danych o eksporcie całej firmy | Miejsce dostawy i zakres dokumentacji określa się osobno dla każdego zamówienia | Wyników realizacji dostaw do konkretnego miejsca, dla konkretnego klienta lub w ramach konkretnego zamówienia |
Bezpośredni kontakt z zakładem określa zakres odpowiedzialności, ale nie jest certyfikatem jakości
Wyróżnikiem jest dostęp do wskazanego zespołu produkcyjnego oraz możliwość prześledzenia przekazania informacji między etapami procesu. Przebieg procesu technologicznego, metoda pomiaru, status wzorcowania, zakres dokumentacji i odpowiedzialność za odbiór nadal wymagają potwierdzenia dla konkretnego zamówienia.
Wzorcowanie przez kwalifikowanego dostawcę zewnętrznego lub specjalistyczne badania mogą stanowić część łańcucha dowodowego. Istotne jest to, czy łańcuch ten jest udokumentowany i odpowiedni do wymagań, a nie to, czy każda czynność odbywa się w jednym budynku.
SYSTEM / ZASOBY
Szczegółowe dane [Najedź kursorem]
Informacje o możliwościach obróbki skrawaniem
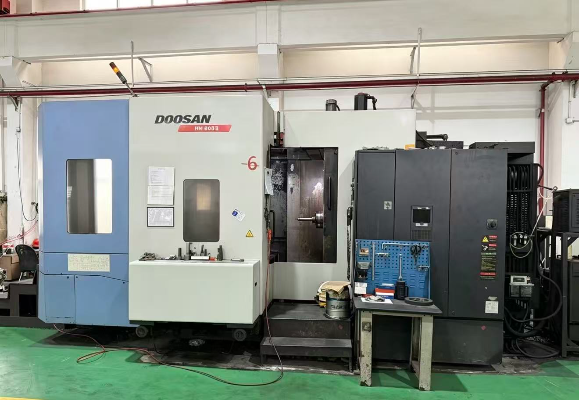
Deklarowane możliwości obróbki skrawaniem uzasadniają analizę zamówienia, ale nie stanowią zobowiązania do produkcji wielkoseryjnej. Dostępne maszyny, mocowanie przedmiotu obrabianego, kontrolę, operacje zlecane na zewnątrz i harmonogram trzeba potwierdzić dla konkretnego projektu obróbki CNC.
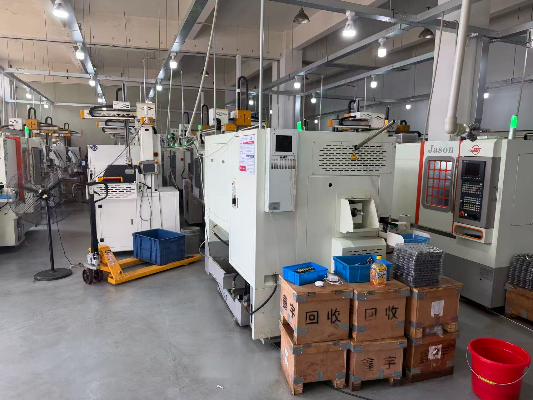
Nabywcy szukają zakładów zdolnych do realizacji wymagających prac o wysokiej precyzji. Zdjęcia maszyn i adres zakładu dają pewien obraz możliwości, ale mocniejszym dowodem są dokumenty i wyniki dotyczące konkretnego zamówienia: zatwierdzony rysunek, określony proces obróbki skrawaniem, uzgodnione charakterystyki krytyczne oraz wyniki przypisane do dostarczonej partii.
Omów swój rysunek z zespołem zakładuSYSTEM / ZASOBY
Narzędzia inżynierskie do precyzyjnej obróbki CNC
Te specjalistyczne narzędzia inżynierskie pomagają ocenić kompletność dokumentacji, zaplanować zakres dowodów pomiarowych i kontrolować parametry dokumentacji przy przejściu od prototypu do produkcji.
ROZPOCZĘCIE
Prześlij rysunek do oceny zakresu obróbki skrawaniem
Przygotuj aktualny rysunek, model, gatunek i stan materiału, ilość, charakterystyki krytyczne, wymagania dotyczące obróbki cieplnej i wykończenia powierzchni, miejsce dostawy oraz dowody wymagane przy odbiorze. Zhenling Metal może następnie przeanalizować definicję wyrobu, możliwy przebieg procesu technologicznego, kwestie związane z kontrolą i zakres oferty bez podawania nieuzgodnionej tolerancji czy czasu realizacji. Jeśli wynik dotyczący cechy krytycznej może być bliski granicy specyfikacji, podaj planowaną metodę pomiaru i zasadę podejmowania decyzji; omówienie ISO 14253-1 przedstawia ogólną zasadę zewnętrzną, na której opiera się ta prośba, natomiast sposób postępowania dla danego zamówienia nadal trzeba określić w ofercie.
Najczęstsze pytania o precyzyjną obróbkę CNC
Odpowiedzi rozróżniają trzy kategorie dowodów: kontrolę pierwszej sztuki, akceptację partii i bieżące monitorowanie procesu. Takie rozróżnienie odpowiada przedstawionemu przez NIST/SEMATECH podziałowi na kontrolę odbiorczą na podstawie próbek i nadzór nad procesem.
Jeśli są dostępne, należy dołączyć najnowszy rysunek 2D i model 3D. W razie rozbieżności trzeba wskazać, który dokument jest wiążący, a następnie podać rewizję, gatunek i stan materiału, ilość, charakterystyki krytyczne, wymagania dotyczące obróbki cieplnej, wykończenia powierzchni i kontroli, miejsce dostawy oraz wymagane dokumenty.
Z profilu Zhenling wynika, że firma może oceniać niestandardowe części na podstawie próbek. Próbka nie określa niewidocznej geometrii, pierwotnego stanu materiału, dopuszczalnego zużycia, tolerancji funkcjonalnych ani tego, kto zatwierdza odbiór, dlatego przed wyceną produkcji zespół może potrzebować uzgodnionej dokumentacji odtworzonej części.
Każdą cechę krytyczną należy ocenić z uwzględnieniem jej wymiarów, geometrii, stanu materiału, ustawienia maszyny, bazy odniesienia, końcowej obróbki i metody pomiaru. Wynik zależy od zamówienia; na tej stronie nie podano jednej tolerancji obróbki skrawaniem dla wszystkich części.
Należy podać dokładny gatunek materiału, normę, postać półfabrykatu, stan w chwili dostawy, twardość lub stan umocnienia, kolejność obróbki cieplnej, warunki eksploatacji, wykończenie oraz wymagania dotyczące dokumentacji materiałowej. Dzięki temu ogólna rodzina stopów nie zostanie potraktowana jak kompletna specyfikacja produkcyjna.
Możliwe dokumenty obejmują rysunek z ponumerowanymi cechami, wyniki kontroli pierwszej sztuki, protokoły pomiarów wymiarowych, dokumenty materiałowe, dokumentację wykończenia oraz dowody odbioru partii. Dostępność, format, sposób pobierania próbek i zasady akceptacji trzeba uzgodnić dla konkretnego zamówienia, zamiast wywodzić je z ogólnego oświadczenia o kontroli jakości.
Tak, pod warunkiem przekazania do produkcji zatwierdzonej rewizji, informacji o stanie materiału, zatwierdzonych zmianach, charakterystykach krytycznych i kategorii wymaganych dowodów pod nadzorem nad dokumentacją. Akceptacja prototypu nie dowodzi akceptacji partii ani trwałego nadzoru nad procesem.
Znaczenie mają materiał, geometria, liczba ustawień, przebieg procesu technologicznego na maszynach, potrzebne narzędzia skrawające, tolerancje, kontrola, obróbka cieplna, wykończenie powierzchni, ilość, pakowanie, dokumenty i miejsce dostawy. Lista kontrolna zakresu zapytania ofertowego i wymaganych dowodów pozwala sprawdzić, czy dostawcy uwzględnili ten sam zakres prac.
Należy porównać obowiązujący rysunek, proponowany przebieg procesu technologicznego, specyfikację materiału, plan kontroli charakterystyk krytycznych, kategorię dowodów, nadzór nad rewizjami i podział odpowiedzialności. Porównanie dostawców obróbki CNC powinno opierać się na dowodach dotyczących konkretnego zamówienia, a nie na ogólnych zapewnieniach.
Nie. Przed potwierdzeniem wyceny Zhenling Metal sprawdza kompletność rysunku, możliwość zastosowania procesu, wymagania dotyczące kontroli i zakres handlowy, ponieważ natychmiast podana kwota może ukrywać nierozstrzygnięte założenia dotyczące produkcji i odbioru.
Nie. Zhenling Metal nie będzie deklarować certyfikacji przeznaczonej specjalnie dla przemysłu lotniczego ani przedstawiać ISO, CE czy ASME jako powszechnych poświadczeń kwalifikacji do precyzyjnej obróbki skrawaniem. Każdy certyfikat wymaga potwierdzenia jego posiadacza, zakresu, ważności i zastosowania do danego zamówienia.






