Skontaktuj się z firmą Zhenling

Usługa oksydowania na czarno stalowych części obrabianych skrawaniem na zamówienie
Zamów części stalowe obrabiane skrawaniem wraz z możliwym do zweryfikowania zakresem oksydowania na czarno w ramach jednego zapytania ofertowego. Zhenling Metal łączy wymagania dotyczące rysunku technicznego, stanu materiału, obróbki po oksydowaniu, planu kontroli, pakowania i odpowiedzialności za dostawę, nie przedstawiając wytycznych branżowych jako niepotwierdzonej obietnicy produkcyjnej. Zapytanie o oksydowanie na czarno powinno zawierać materiał, wskazaną normę, stan twardości, wymagania dotyczące obróbki po oksydowaniu, powierzchnie krytyczne i zakres kontroli. Weryfikacja rysunku pozwala ocenić przebieg procesu technologicznego i jego ograniczenia. Dokumentację, założenia cenowe i harmonogram należy potwierdzić osobno dla danego zamówienia.
Oksydowanie na czarno części stalowych o krytycznych wymiarach
Powszechnie uważa się, że powłoka z czarnego tlenku służy jedynie jako bariera przeciw rdzy. Rzeczywistość jest mniej wygodna, ale bardziej przydatna: powłoka konwersyjna w niewielkim stopniu zmienia wymiary powierzchni metalu, natomiast dodatkowo naniesiony olej, wosk lub podobny środek konserwujący zapewnia znaczną część ochrony przed korozją.
Pasowanie może być prawidłowe, a ochrona niewystarczająca
Samo oksydowanie na czarno może nie powstrzymać rdzewienia w warunkach wilgoci lub kondensacji, co stwarza rzeczywiste ryzyko dla wału OEM utwardzonego do 39 HRC, powierzchni współpracującej z łożyskiem lub elementu zaworu, nawet jeśli typowa grubość warstwy wynosi 1–2 µm. Ponieważ twardość, narażenie na korozję i weryfikacja wymiarów dotyczą różnych zagadnień, Zhenling oferuje weryfikację rysunku technicznego części obrabianej CNC z uwzględnieniem aktualnej specyfikacji i dokumentacji patentowej. Zamiast ogólnej obietnicy dotyczącej wykończenia uczciwie przedstawiamy kompromisy i nie deklarujemy z góry przydatności procesu do produkcji.
Powłoka i uszczelnienie działają razem
Norma MIL-DTL-13924F stwierdza, że sama czarna powłoka konwersyjna zapewnia jedynie ograniczoną ochronę w warunkach łagodnego oddziaływania korozyjnego. Określone w niej klasy i wymagania zakupowe sprawiają, że środek konserwujący, warunki przechowywania i wymagane dowody jakości stają się częścią specyfikacji zamówienia.
Przed wskazaniem wykończenia należy ocenić warunki eksploatacji
- Gatunek materiału, wytrzymałość, twardość i obróbka cieplna
- Wymiary krytyczne, pasowania, gwinty i stan powierzchni
- Narażenie na wilgoć i kondensację podczas obsługi, przechowywania oraz transportu
- Wygląd, odblaski, uszczelnienie, konserwacja i metoda odbioru
- Sposób potwierdzenia przydatności w zastosowaniu
Liczby należy rozpatrywać w kontekście mechanizmu uszkodzenia
Utwardzony wał OEM, powierzchnia współpracująca z łożyskiem lub element zaworu są narażone na rzeczywiste ryzyko, gdy próg 39 HRC, od którego wymagana jest obróbka usuwająca skutki kruchości wodorowej, i typową grubość warstwy 1–2 µm traktuje się jako równoważne dane. Problem polega na tym, że twardość decyduje o kwalifikacji procesu, a grubość warstwy służy ocenie wymiarów; żadna z tych wartości nie dowodzi trwałości ochrony przed korozją.
Granica oceny technicznej: 39 HRC oznacza konieczność weryfikacji
W przypadku części stalowych utwardzonych powierzchniowo lub na wskroś do 39 HRC lub więcej norma MIL-DTL-13924F wymaga po procesie konwersyjnym obróbki usuwającej skutki kruchości wodorowej dla wszystkich klas. Nie twierdzimy, że oksydowanie na czarno automatycznie nie wiąże się z koniecznością kwalifikacji pod kątem oddziaływania wodoru; przed dopuszczeniem do produkcji trzeba uzgodnić rysunek techniczny, stan materiału, właściwą specyfikację i odpowiedzialnego wykonawcę procesu.
KROK 01
Podaj rzeczywistą twardość lub wymagania dotyczące obróbki cieplnej, a nie tylko ogólny gatunek stali.
KROK 02
Jeśli obowiązuje oznaczenie według normy wojskowej, wskaż właściwą rewizję normy i klasę powłoki.
KROK 03
Określ wymagane obiektywne dowody jakości, sposób pobierania próbek i dokumentację partii.
| Warunki doboru | Przydatność oksydowania na czarno | Kwestia wymagająca rozstrzygnięcia |
|---|---|---|
| Krytyczne pasowania lub gwinty | Często rozważane rozwiązanie, ponieważ powłoka jest cienka i zintegrowana z powierzchnią metalu żelaznego. | Które wymiary mierzy się przed obróbką wykończeniową i po niej oraz jakie pozostałości są dopuszczalne? |
| Ciemny wygląd bez silnych odblasków | Możliwe jest matowe czarne wykończenie lub polerowana czarna powierzchnia, ale powierzchnia wyjściowa ma duży wpływ na połysk i fakturę. | Czy określono próbkę odbiorczą, zakres barwy lub sposób przygotowania powierzchni? |
| Łagodne warunki wewnętrzne | Rozwiązanie potencjalnie odpowiednie, jeśli powłoka uzupełniająca oraz sposób obsługi i konserwacji odpowiadają warunkom środowiskowym. | Jaki środek konserwujący, badanie i okres przechowywania określono w zamówieniu? |
| Sól, kondensacja lub długotrwałe przechowywanie bez ochrony | Wymaga potwierdzenia przydatności w konkretnym zastosowaniu lub innego systemu ochronnego. | Czy cynkowanie, lakierowanie, malowanie proszkowe, stal nierdzewna lub inny system powłokowy lepiej sprawdziłyby się przy takim narażeniu? |
| Długotrwały kontakt ślizgowy | Niekoniecznie stanowi trwałą warstwę odporną na zużycie; docieranie i nacisk w miejscu styku mogą ją usunąć. | Jaki rodzaj kontaktu, środek smarny, materiał współpracującej powierzchni i dopuszczalny przebieg zużycia należy uwzględnić? |
Materiały, możliwości wykończenia powierzchni i wymagania dotyczące rysunku technicznego
„Oksydować części na czarno” to niepełna instrukcja produkcyjna. Stal węglowa, stal stopowa, stal narzędziowa, stal nierdzewna i materiały nieżelazne nie podlegają jednemu wspólnemu procesowi czernienia, a reaktywność powierzchni zmienia się zależnie od zgorzeliny, obróbki skrawaniem, szlifowania, obróbki strumieniowo-ściernej, twardości i zawartości dodatków stopowych.
Ryzyko niedopasowania materiału
Sama nazwa gatunku nie zastępuje danych o stanie materiału
Wał OEM, gniazdo łożyska lub element zaworu mogą nie przejść kontroli, jeśli stan po utwardzeniu do 39 HRC i typową grubość warstwy konwersyjnej 1–2 µm wywnioskuje się wyłącznie z nazwy stopu. Ponieważ obróbka cieplna, obróbka CNC i szlifowanie zmieniają reaktywność powierzchni, Zhenling oferuje szczegółową weryfikację rysunku technicznego z uwzględnieniem aktualnych specyfikacji i dokumentacji patentowej. Zamiast ograniczać zapytanie do koloru, uczciwie przedstawiamy kompromisy i nie deklarujemy przydatności jednego procesu do każdego materiału produkcyjnego.
Podstawowy zakres weryfikacji
Stal węglowa i stopowa
Te materiały żelazne stanowią punkt wyjścia do oceny możliwości oksydowania na czarno. Podaj dokładny gatunek, stan i twardość, ponieważ ten sam stop może reagować inaczej po obróbce cieplnej, przygotowaniu ściernym lub szlifowaniu wykańczającym.
- Gatunek i obowiązująca specyfikacja materiału
- Twardość, wymagania dotyczące wytrzymałości na rozciąganie i stan po obróbce cieplnej
- Zgorzelina, rdza, przebarwienia po nagrzewaniu i wcześniejsze operacje na powierzchni
Specjalny przebieg procesu technologicznego
Stal nierdzewna i gatunki odporne na korozję
Stal nierdzewną można wykończyć na czarno, ale nie istnieje jeden uniwersalny proces oksydowania na gorąco dla wszystkich jej gatunków. Trzeba potwierdzić gatunek, stan materiału, aktywację, rodzaj procesu i kryteria odbioru; aktualne wymagania normy MIL-DTL-13924F wyróżniają również proces klasy 4 dla stali odpornej na korozję z serii AISI 300.
- Ustal, czy wymagana jest konwersyjna powłoka z czarnego tlenku, czy inna technologia czarnego wykończenia powierzchni.
- Oceń ryzyko powstawania ciemnego osadu, ścierania powłoki i jej łuszczenia na krawędziach w odniesieniu do wybranego procesu.
- Nie zakładaj, że proces nie wykorzystuje związków chromu, jeśli nie potwierdza tego dokumentacja odpowiedzialnego wykonawcy.
Wrażliwe na stan materiału
Odlewane, spiekane, przerabiane plastycznie i wysoce reaktywne części z materiałów żelaznych
Powierzchnia właściwa, porowatość i reaktywność mogą zmienić sposób powstawania tlenków oraz wchłanianie środka uszczelniającego. W starszej literaturze technologicznej opisano, że bardzo reaktywne powierzchnie mogą szybko czernieć, ale przy niekontrolowanej reakcji stają się sadziste lub mają słabą przyczepność.
- Określ wymagania dotyczące porowatości, impregnacji i czystości.
- Określ próbę przecierania, dopuszczalny wygląd lub kryterium dotyczące pozostałości.
- Wyjaśnij, czy z cech, które muszą pozostać czyste, należy usunąć olej lub wosk.
Wymagany inny skład chemiczny procesu
Stopy aluminium, miedzi i niklu
Nie należy kierować tych materiałów do procesu oksydowania na czarno przeznaczonego dla metali żelaznych, jeśli nie został on zakwalifikowany dla wskazanych materiałów, rodzajów procesu i kryteriów. Jeśli wymagany jest czarny wygląd, rysunek techniczny powinien wskazywać odpowiednią dla danego materiału powłokę konwersyjną, anodową, galwaniczną, lakierniczą lub inną, wraz z właściwymi jej wymaganiami odbiorczymi.
- Nie używaj określenia „oksydowanie na czarno” wyłącznie jako skrótu oznaczającego kolor.
- Oddziel wymagania dotyczące wyglądu dekoracyjnego od wymagań dotyczących korozji, zużycia i właściwości elektrycznych.
- Poproś o dowody dotyczące dokładnie tej kombinacji materiału i procesu.
Dane do zapytania ofertowego i specyfikacja
Pole zapytania ofertowego
Dlaczego wykonawca wykończenia potrzebuje tej informacji
Dane potrzebne do podjęcia decyzji
Zatwierdzona dokumentacja wyrobu
Zapobiega wycenie i kontroli na podstawie różnych rewizji.
Rysunek dwuwymiarowy, model trójwymiarowy, rewizja i oznaczony zakres wykończenia.
Stan materiału
Skład chemiczny i reaktywność materiału wpływają na proces czernienia.
Gatunek, specyfikacja materiału, wymaganie dotyczące certyfikatu, twardość i obróbka cieplna.
Geometria krytyczna
Powłoka jest cienka, ale czyszczenie, uszczelnianie i obsługa mogą mimo to wpływać na cechy funkcjonalne.
Pasowania, gwinty, otwory, powierzchnie uszczelniające, maskowanie i punkty pomiarowe.
Powierzchnia wyjściowa
Wykończenie materiału wyjściowego wpływa na barwę, połysk, pokrycie i ryzyko wad.
Chropowatość, stan po obróbce skrawaniem lub szlifowaniu, zgorzelina, przebarwienia po nagrzewaniu, obróbka strumieniowo-ścierna i strefy o wymaganym wyglądzie.
Przebieg procesu wykończenia
Oksydowanie na czarno na gorąco, w średniej temperaturze i na zimno nie są automatycznie równoważne.
Właściwa norma, klasa, ograniczenia procesu, wymaganie dotyczące braku związków chromu i zatwierdzone rozwiązania alternatywne.
Obróbka po oksydowaniu
Olej, wosk lub inny wskazany środek uszczelniający zmienia sposób postępowania z częściami i ich odporność na korozję.
Wymagania dotyczące produktu lub jego właściwości, suchość powierzchni, pozostałości, zgodność materiałowa i ograniczenia dotyczące usuwania środka.
Dowody spełnienia kryteriów odbioru
„Dobre wykończenie” nie jest powtarzalnym kryterium kontroli.
Próbka wyglądu, dopuszczalne ścieranie powłoki, wymiary, badanie korozyjne, pobieranie próbek, certyfikat i identyfikacja partii.
Proces oksydowania na czarno i kontrola jakości
Stabilny rezultat oksydowania na czarno zależy od czynności wykonywanych przed użyciem roztworu chemicznego oraz po uszczelnieniu, kontroli i pakowaniu. Roztwór powoduje powstanie na powierzchni metalu warstwy czarnego tlenku, ale o równomierności wykończenia i możliwości bezpiecznego postępowania z częściami decydują czyszczenie, stan kąpieli, płukanie, reaktywność materiału i końcowy środek konserwujący.
Ryzyko niepowodzenia procesu
Przed oceną wad czarnej powierzchni sprawdź parametry procesu
Nierównomierna powłoka na wale produkcyjnym, elemencie łożyska lub zespole OEM może nie spełnić wymagań, ponieważ czyszczenie, aktywacja, osad w kąpieli, płukanie i uszczelnianie są ze sobą powiązane. W przypadku części utwardzonej do 39 HRC i typowej grubości warstwy 1–2 µm Zhenling oferuje weryfikację rysunku technicznego części obrabianej CNC z uwzględnieniem specyfikacji i historycznej dokumentacji patentowej dotyczącej procesu tworzenia magnetytu. Zamiast nieprzejrzystego przekazania zlecenia uczciwie przedstawiamy kompromisy i nie deklarujemy kontroli procesu we własnym zakładzie przed sprawdzeniem dokumentacji dostawcy.
01
Weryfikacja rysunku technicznego
Potwierdź gatunek materiału, twardość, granice zakresu wykończenia powierzchni, maskowanie cech, rewizję specyfikacji i dostępność dowodów spełnienia wymagań.
02
Obróbka skrawaniem i usuwanie zadziorów
Usuń wady, które pozostałyby widoczne pod cienką chemiczną powłoką konwersyjną, i zabezpiecz krytyczne krawędzie.
03
Czyszczenie i aktywacja
Usuń olej, tlenki i zabrudzenia, nie zmieniając bez uzgodnienia krytycznej geometrii ani stanu powierzchni.
04
Przebieg procesu czernienia
Zastosuj zatwierdzony proces dla metali żelaznych i udokumentowane środki kontroli odpowiednie dla materiału i klasy.
05
Płukanie i usuwanie skutków kruchości wodorowej
Kontroluj pozostałości i wykonaj każdą wymaganą po procesie konwersyjnym obróbkę usuwającą skutki kruchości wodorowej związanej z twardością.
06
Uszczelnienie lub środek konserwujący
Nałóż olej, wosk lub powłokę uzupełniającą określoną w zamówieniu i sprawdź cechy wrażliwe na pozostałości.
07
Kontrola i dopuszczenie do wysyłki
Sprawdź wygląd, wymiary, wymagane badania, identyfikację partii, pakowanie i dokumentację wysyłki.
08
Przechowywanie i dostawa
Chroń części oksydowane na czarno przed uszkodzeniami podczas obsługi, kondensacją i narażeniem w transporcie zgodnie z ustaleniami zawartymi w wycenie.
| Nazwa procesu | Co może oznaczać | Co należy wyjaśnić w wycenie |
|---|---|---|
| Oksydowanie na czarno na gorąco | Zazwyczaj wysokotemperaturowy proces utleniania w środowisku alkalicznym, wykorzystujący związki wodorotlenku sodu do utworzenia na odpowiednich powierzchniach metali żelaznych czarnej konwersyjnej warstwy tlenku żelaza bogatej w magnetyt. | Materiał, specyfikacja kąpieli i procesu, zakres temperatur, klasa, obróbka usuwająca skutki kruchości wodorowej, uszczelnienie i dowody spełnienia kryteriów odbioru. |
| Oksydowanie na czarno w średniej temperaturze | Rodzina procesów prowadzonych w temperaturze niższej niż przy konwencjonalnym oksydowaniu na gorąco, ale wyższej niż przy procesach w temperaturze pokojowej; skład chemiczny i właściwości zależą od dostawcy. | Nie zakładaj równoważności ze wskazaną normą lub procesem na gorąco bez dokumentacji procesu i wyników badań. |
| Oksydowanie na czarno na zimno | Popularne preparaty stosowane w temperaturze pokojowej, czasem reklamowane jako szeroko rozumiane czarne powłoki pasywacyjne, mogą wykorzystywać związki miedzi z selenem lub tellurem zamiast tworzyć taką samą warstwę magnetytu. | Potwierdź wymagania dotyczące ścierania powłoki, ciemnego osadu, warstwy wierzchniej, odporności na tarcie, wymiarów, środowiska i specyfikacji. |
| Oksydowanie broni | Pokrewna grupa ciemnych wykończeń konwersyjnych stosowanych w broni palnej, lecz sama nazwa nie określa przemysłowej powłoki nanoszonej na komponent wykonany na zamówienie. | Zamiast określenia odnoszącego się do wyglądu podaj rzeczywisty materiał, specyfikację procesu i kryteria odbioru. |
Oznaka wady
Plamy lub szare obszary
Możliwe przyczyny to niedostateczne czyszczenie, niewłaściwe zwilżanie powierzchni, zgorzelina, nierównomierna aktywacja, stan kąpieli, kontakt z osadem lub różnice w składzie stopu. Nie należy wydawać instrukcji poprawy wyglądu, dopóki nie zostanie ustalona przyczyna źródłowa i ryzyko zmiany wymiarów.
Oznaka wady
Sadza, ciemny osad lub ścieranie powłoki
Mogą się do tego przyczyniać reaktywność powierzchni, niedopasowany proces, zbyt długi czas zanurzenia oraz niedostateczne płukanie lub uszczelnianie. Krawędzie części ze stali nierdzewnej i bardzo reaktywne powierzchnie po obróbce strumieniowo-ściernej wymagają osobnej oceny, a nie jednolitego wydłużenia cyklu.
Oznaka wady
Wczesne rdzewienie po czyszczeniu
Czyszczenie po obróbce może usunąć olej lub środek uszczelniający i szybciej odsłonić wykończenie. Przy doborze powłoki zapobiegającej rdzewieniu, która ma też chronić metal w rzeczywistych warunkach eksploatacji, należy uwzględnić metodę czyszczenia, plan ponownego nanoszenia środka i środowisko pracy.
Zasada
Trzeba jasno wskazać, kto odpowiada za proces
[ NAJEDŹ, ABY ROZWINĄĆ ]
Według doniesień branżowych wiele zakładów obróbki skrawaniem zleca oksydowanie na czarno podwykonawcom. Zhenling nie będzie sugerować, że ma własną linię do oksydowania na czarno, dopóki nie zostanie potwierdzony przebieg procesu dla zamówienia; wycena powinna wskazywać, czy wykończenie jest wykonywane wewnętrznie, czy przez kwalifikowanego partnera, oraz kto odpowiada za dopuszczenie części do wysyłki, niezgodności i dokumentację partii.
- Zapytaj, kto odpowiada za dokumentację kąpieli i procesu oraz końcowy środek konserwujący.
- Zapytaj, jak części są przekazywane między centrami obróbczymi, procesem wykończenia, kontrolą i pakowaniem.
- Zapytaj, która organizacja podpisuje certyfikat i przechowuje dokumentację partii.
Dokumentacja partii
Postępowanie z partią wymaga dokumentacji, a nie tylko oceny wyglądu
[ NAJEDŹ, ABY ROZWINĄĆ ]
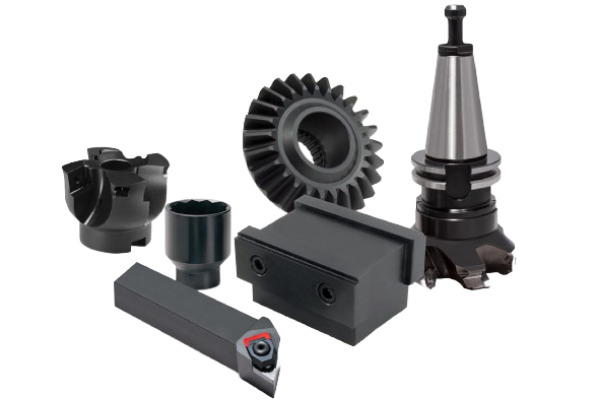
Zdjęcie z produkcji może przedstawiać wiele części oksydowanych na czarno, w tym koła zębate, wały i komponenty wykonane na zamówienie. Nie dowodzi jednak, że zastosowano oksydowanie na czarno na gorąco, części należą do jednej partii ani że przeszły pomiary wymiarów i badania korozyjne.
- Chroń części przed uszkodzeniami wskutek kontaktu i pomieszaniem partii podczas obsługi.
- Zachowaj powiązanie zatwierdzonej rewizji rysunku technicznego z identyfikacją partii aż do etapu pakowania.
- Określ, czy odbiór wykończenia opiera się na wyglądzie, wymiarach, funkcji czy wynikach badań.
Oksydowanie na czarno a cynkowanie komponentów precyzyjnych
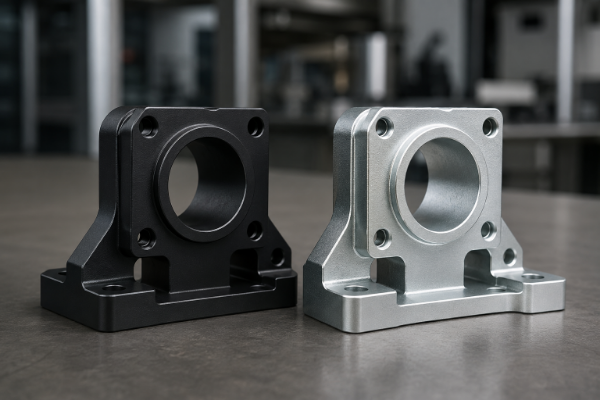
Po ustaleniu warunków środowiskowych wybór wykończenia często zawęża się do oksydowania na czarno, cynkowania, lakierowania lub stali nierdzewnej. Nie ma jednej prostej odpowiedzi: oksydowanie na czarno i cynkowanie chronią przez różne mechanizmy, w różny sposób zmieniają wymiary i wymagają rozważenia odmiennych kwestii kwalifikacyjnych dla stali o wysokiej wytrzymałości.
Ryzyko błędnego porównania
Nie porównuj nieporównywalnych dowodów
Zespół OEM z zaworem, wałem lub precyzyjnymi częściami może wiązać się z ukrytym ryzykiem poprawek, jeśli próg 39 HRC porównuje się z typową warstwą 1–2 µm tak, jakby obie wartości określały odporność na korozję. Ponieważ grubość powłoki galwanicznej, przebieg przemiany chemicznej powierzchni i warunki eksploatacji dotyczą różnych kwestii, Zhenling oferuje analizę rysunku technicznego części obrabianej CNC opartą na specyfikacjach i dokumentach patentowych. Rzetelne porównanie wskazuje kompromisy i nie zakłada, że jedno wykończenie zawsze przewyższa pozostałe.
Kryterium wyboru
Oksydowanie na czarno
Cynkowanie galwaniczne
Decyzja na etapie zapytania ofertowego
01 Mechanizm ochrony
Warstwa tlenków żelaza powstała w procesie konwersji chemicznej oraz określona powłoka z oleju, wosku lub inna powłoka dodatkowa.
Osadzona warstwa cynku, która w odpowiednio dobranym systemie powłokowym może zapewniać ochronę protektorową.
Dobrać mechanizm ochrony do warunków narażenia, konserwacji, okresu użytkowania i właściwej normy.
02 Wpływ na wymiary
W recenzowanych publikacjach opisano typową warstwę integralnie związaną z podłożem o grubości około 1–2 µm, praktycznie bez zmiany wymiarów; norma MIL-DTL-13924F wymaga braku istotnych zmian wymiarowych.
Grubość osadzanej powłoki oraz naddatek na gwint należy uwzględnić na rysunku technicznym i w specyfikacji cynkowania.
Oznaczyć pasowania, gwinty, otwory i punkty pomiarowe; typowa wartość nie zastępuje analizy tolerancji.
03 Wygląd i odblaski
Ciemnoczarna powierzchnia, której połysk zależy od stanu powierzchni wyjściowej i zastosowanego zabezpieczenia; często wybierana ze względu na ograniczenie odblasków lub wygląd maszyny.
Wygląd metaliczny lub powierzchnia po chromianowaniu zależą od wybranego systemu cynkowania i obróbki końcowej.
Jeśli wygląd jest kryterium odbioru, należy posłużyć się zatwierdzonym zakresem wyglądu lub próbką.
04 Odporność na korozję
Ograniczona bez środka konserwującego; warstwa jest cienka, a jej odporność na korozję silnie zależy od zabezpieczenia i środowiska.
Może zapewniać skuteczniejszą ochronę protektorową, lecz jej działanie zależy od systemu powłokowego, grubości, warstwy konwersyjnej, badania i warunków eksploatacji.
Porównywać określone warunki badania i narażenia, a nie niepoparte danymi etykiety „wysoka” lub „średnia”.
05 Stal o wysokiej wytrzymałości
Norma MIL-DTL-13924F wymaga obróbki odprężającej po konwersji przy twardości 39 HRC lub wyższej.
Cynkowanie stali o wysokiej wytrzymałości wymaga odrębnych środków zapobiegających kruchości wodorowej, wygrzewania oraz spełnienia wymagań właściwej normy.
Przed zatwierdzeniem któregokolwiek przebiegu procesu technologicznego należy podać twardość i obowiązującą specyfikację.
06 Konserwacja
Stan warstwy oleju lub wosku, czyszczenie i sposób obchodzenia się z częścią mogą mieć znaczenie przez cały okres użytkowania.
Wymagania dotyczące konserwacji zależą od systemu cynkowania, uszkodzeń, środowiska i sposobu użytkowania.
Określić, czy znaczenie mają odnawianie zabezpieczenia, postępowanie z suchymi częściami, przyczepność farby lub zgodność ze środkiem smarnym.
07 Wskazówka dotycząca wyboru
Znaczenie mają wymiary, wygląd, odblaski, pasowanie lub smarność, a warunki narażenia można kontrolować.
Kluczowa jest protektorowa ochrona przed korozją, a geometria i specyfikacja dopuszczają osadzenie powłoki.
Potwierdzić wybór na podstawie rysunku technicznego, środowiska, wytrzymałości materiału i planu odbioru.
Dowody dotyczące wykończenia: zdjęcia części, kontrola i granice zastosowania
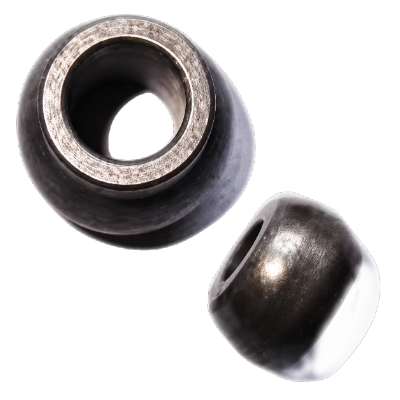
Zdjęcie z połyskiem może pomóc uzgodnić oczekiwany wygląd czarnego wykończenia, ale nie potwierdza zastosowanej powłoki, rodzaju podłoża, grubości warstwy, odporności na korozję, wykonania obróbki odprężającej, zgodności wymiarów ani zdolności procesu. Dowody stają się użyteczne, gdy każde zdjęcie, zapis kontroli i certyfikat są powiązane z częścią objętą nadzorem oraz jej partią.
Ryzyko braków w dokumentacji
Zdjęcie nie potwierdzi spełnienia wymagania liczbowego
Zdjęcie wału, zaworu lub części łożyskowej OEM dostarczone przez producenta może ukrywać ryzyko związane z kontrolą, jeśli nie powiązano warunku 39 HRC, informacji o typowej warstwie 1–2 µm i partii produkcyjnej. Ponieważ wygląd, wymiary i kwalifikacja procesu wymagają różnych zapisów, Zhenling oferuje analizę precyzyjnej części obrabianej CNC opartą na specyfikacjach i dokumentach patentowych. Rzetelna prezentacja wskazuje kompromisy i nie wywodzi wyniku badania produkcyjnego ze zdjęcia.
Poproś o analizę dokumentacji częściLista kontrolna dokumentowania wyglądu
Co powinno pokazywać zdjęcie części
Przy kontrolowanym oświetleniu wykonać zdjęcia pod różnymi kątami, aby pokazać kolor, połysk, fakturę powierzchni, pokrycie krawędzi i widoczne wady. Odbiór wyglądu należy oddzielić od raportu wymiarowego, potwierdzenia użycia środka konserwującego i badania odporności na korozję.
- Identyfikacja części lub próbki oraz rewizja rysunku
- Oświetlenie i zatwierdzony zakres wyglądu
- Miejsca, w których dopuszcza się ślady manipulacji, kontaktu z zawieszką lub pozostałości
- Informacja o tym, czego zdjęcie nie potwierdza
Odpowiedni kandydat
Pasowanie, odblaski lub wygląd
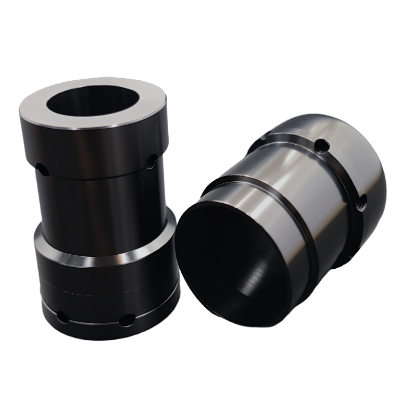
Cienka warstwa powstała w wyniku konwersji chemicznej może odpowiadać wymaganiom dotyczącym wymiarów, niskiej refleksyjności lub wyglądu maszyny, jeśli podłoże żelazne i stan powierzchni są odpowiednie. Należy potwierdzić wymagania dotyczące zabezpieczenia i powierzchni funkcjonalnych, zamiast traktować kolor jako całą specyfikację.
Wymaga weryfikacji
Wilgoć, czyszczenie lub przechowywanie
Odsłonięta stal może korodować nawet wewnątrz pomieszczeń, jeśli po oksydowaniu na czarno nie zostanie odpowiednio zabezpieczona. Kondensacja, środki myjące, odciski palców, opakowanie, czas transportu i stan środka konserwującego mogą mieć większe znaczenie niż wygląd w dniu dopuszczenia do wysyłki.
Rozważyć inne rozwiązania
Ochrona protektorowa lub odporność na zużycie
Oczekiwanie bezobsługowości stoi w sprzeczności z wykończeniami zależnymi od oleju, wosku lub zasad obchodzenia się z częściami. W niedawnym patencie SKF/Dewe intensywne zużycie ślizgowe i ubytek podczas docierania potraktowano również jako odrębny problem, dlatego oksydowana na czarno warstwa nie musi zapewniać trwałej ochrony przed ścieraniem.
Wskazówka z praktyki
Miejsca wrażliwe na pozostałości
Olej, który pomaga chronić rozległą powierzchnię, może być niedopuszczalny w otworze nieprzelotowym, strefie klejenia, miejscu styku z czujnikiem lub czystym zespole. Należy oznaczyć te miejsca na rysunku technicznym i uzgodnić sposób czyszczenia, suszenia, ponownego zabezpieczenia oraz pakowania części.
Wskazówka z praktyki
Nadzór nad próbką referencyjną
Warstwa oleju nie gwarantuje określonych warunków oświetlenia, podłoża, chemicznego zabezpieczenia ani użytego stopu. Powiązanie wzorca wizualnego z właściwym numerem części, datą, rewizją, przebiegiem procesu technologicznego lub klasą oraz zaakceptowanym zakresem pozwala porównywać każdą kolejną partię z tym samym wzorcem wyglądu.
Możliwości produkcyjne Zhenling i dowody jakości
Z dokumentacji dostarczonej przez firmę wynika, że Zhenling powstała w 2006 roku. Opisano w niej zakład w Jiashan o powierzchni 8 000 m², halę produkcyjną o powierzchni 6 000 m² oraz zaplecze do obróbki skrawaniem, formowania i spawania niestandardowych komponentów metalowych.
Ryzyko luki w potwierdzeniu wiarygodności
Skala zakładu nie potwierdza kwalifikacji procesu wykończenia. Międzynarodowy producent OEM, nabywca zaworów lub dostawca części precyzyjnych naraża się na ryzyko, jeśli informacja o zakładzie o powierzchni 8 000 m² ma sugerować nadzór nad progiem 39 HRC lub typową warstwą 1–2 µm. Ponieważ informacje o firmie i dopuszczenie produktu to odrębne kwestie, Zhenling przedstawia dane dotyczące obróbki CNC, toczenia, szlifowania i części obrabianych skrawaniem wraz z dowodami zgodności ze specyfikacją właściwymi dla zamówienia oraz dokumentami patentowymi o jasno określonym zakresie. Rzetelna prezentacja wskazuje kompromisy i nie przypisuje produkcji certyfikacji bez dokumentów.
Udokumentowane przez firmę
Informacje o obróbce skrawaniem
W dokumencie firmowym wymieniono toczenie CNC, frezowanie, szlifowanie, wytaczanie, wiercenie, obróbkę elektroerozyjną drutową oraz obróbkę 3-, 4- i 5-osiową. Nabywcy, którzy chcą poznać zakres obróbki skrawaniem przed analizą wykończenia, mogą skorzystać z osobnej strony usługi frezowania CNC niestandardowych komponentów. Potwierdza to możliwości produkcji części na zamówienie, lecz nie stanowi deklaracji o posiadaniu własnej linii ani stosowaniu określonej chemii do oksydowania na czarno.
Udokumentowane przez firmę
Informacje o materiałach
Udokumentowane doświadczenie w obróbce skrawaniem obejmuje stal łożyskową, stal węglową, stal stopową, stal nierdzewną, stopy na bazie niklu i stopy aluminium. Szeroka lista obrabianych materiałów nie oznacza, że do każdego z nich nadaje się ten sam proces oksydowania na czarno.
Udokumentowane przez firmę
Informacje o zastosowaniach
W profilu wskazano zastosowania w zbiornikach ciśnieniowych, separacji ropy i gazu oraz sterowaniu przepływem. Przydatność dla konkretnego zamówienia nadal zależy od rysunku technicznego objętego nadzorem, środowiska pracy, odpowiedzialnego wykonawcy procesu, przebiegu procesu wykończenia i zatwierdzenia dla danego zastosowania.
RYSUNEK TECHNICZNY
Uzgodniona rewizja i zakres wykończenia
MATERIAŁ
Zapisany gatunek, stan i twardość
PROCES
Wskazany wykonawca, klasa, obróbka odprężająca i zabezpieczenie
KONTROLA
Określona metoda, sposób pobierania próbek i kryteria odbioru
WYSYŁKA
Powiązane zapisy dotyczące partii, pakowania i dopuszczenia do wysyłki
01
Wymagania zastosowania
Określić rzeczywiste warunki narażenia oraz priorytety dotyczące pasowania, wyglądu, odblasków, zużycia i konserwacji.
02
Materiał i oznaczenie na rysunku
Powiązać gatunek, stan, twardość, rewizję rysunku i zakres wykończenia.
03
Proces i obróbka końcowa
Określić odpowiedzialny przebieg procesu technologicznego, ograniczenia, obróbkę odprężającą i wymagania dotyczące środka konserwującego.
04
Kontrola i odbiór
Uzgodnić, co będzie mierzone lub badane, przez kogo, na jakiej próbce i według jakiej wartości granicznej.
Protokół QuoteProof dla oksydowania na czarno: dowody przed oznaczeniami
Poświadczenia CE i ASME wspomniane w materiałach firmowych nie będą przedstawiane jako potwierdzenie jakości oksydowania na czarno, dopóki nie zostaną zweryfikowane numer certyfikatu, podmiot prawny, ważność i zakres. Nie będziemy również deklarować określonego systemu chemicznego, własnej linii do oksydowania na czarno, stałej tolerancji, wyniku badania w mgle solnej ani poziomu powtarzalności bez dokumentów dotyczących danego zamówienia.
- Certyfikat musi dotyczyć wskazanego podmiotu prawnego oraz właściwego zakresu produktów lub systemu jakości.
- Dokumentacja wykonawcy procesu musi wskazywać, kto wykonuje wykończenie, nadzoruje je i dopuszcza do odbioru.
- Zatwierdzenie przez klienta musi określać, czy wymagana jest próbka, badanie, raport z kontroli lub pierwsza sztuka.
Najpierw ustalić zakres wymaganych dowodów, a potem pytać o wykaz oznaczeń
Na podstawie Państwa rysunku technicznego i specyfikacji zakupowej możemy przygotować listę dowodów dla konkretnego zamówienia.
Poproś o analizę zakresu wymaganych dowodówUsługa oksydowania na czarno: zapytanie ofertowe, czas realizacji, minimalna wielkość zamówienia i dostawa
Wycena usługi oksydowania na czarno jest użyteczna tylko wtedy, gdy obróbka skrawaniem, obróbka wykończeniowa, obróbka końcowa, kontrola, pakowanie i logistyka są wyceniane według tej samej definicji produktu. Cena, minimalna wielkość zamówienia i termin realizacji są potwierdzane po analizie, ponieważ geometria, wielkość partii, wymagania dotyczące czystości, maskowanie, twardość, wymagane dowody i miejsce dostawy mogą zmienić przebieg procesu technologicznego.
Ryzyko rozbieżności handlowych
Niska cena jednostkowa może ukrywać niepełny zakres. Realizacja zespołu OEM może się opóźnić, jeśli w zapytaniu ofertowym zabraknie informacji o progu 39 HRC i typowej warstwie 1–2 µm. Założenia dotyczące ilości, kontroli i dostawy mogą się różnić, dlatego Zhenling oferuje analizę rysunku technicznego opartą na aktualnych specyfikacjach zakupowych i dokumentach patentowych o jasno określonym zakresie. Rzetelna wycena wskazuje kompromisy i nie zakłada jednego terminu realizacji dla każdej części.
BRĄZ
Analiza kosztu całkowitego bez wymyślonego procentu oszczędności. Nie potwierdzono aktualnego, możliwego do zastosowania punktu odniesienia dla okresu zwrotu ani oszczędności w usługach oksydowania na czarno części na zamówienie. Oferty należy porównywać pod kątem przygotowania obróbki skrawaniem, wielkości partii, przygotowania powierzchni, maskowania, przebiegu procesu wykończenia, zabezpieczenia, kontroli, odpowiedzialności za niezgodności, pakowania, transportu i kosztu oddzielenia obróbki skrawaniem od obróbki wykończeniowej metalu.
- Zapytać, czy wycena obejmuje czyszczenie, obróbkę końcową, kontrolę i pakowanie eksportowe.
- Zapytać, kto ponosi koszty, gdy niezgodność wymiarowa lub dotycząca wykończenia wystąpi na styku dostawców.
- Zapytać, czy minimalna wielkość zamówienia wynika z ograniczeń związanych z chemią procesu, przyrządem mocującym, kontrolą, pakowaniem lub logistyką.
Dane techniczne
T-01
Rysunek techniczny 2D, model 3D i rewizja
T-02
Gatunek materiału, stan, twardość i obróbka cieplna
T-03
Ilość, podział na partie i prognoza zamówień powtarzalnych
T-04
Wymiary krytyczne, gwinty, otwory, maskowanie i chropowatość powierzchni
T-05
Specyfikacja oksydowania na czarno, klasa, dopuszczalne rozwiązania alternatywne i wymóg braku chromu
T-06
Wymagania dotyczące obróbki końcowej, wyglądu, badań, kontroli i certyfikatów
Dane handlowe i logistyczne
C-01
Liczba próbek, pierwszych sztuk i sztuk produkcyjnych
C-02
Wymagany termin i miejsce dostawy
C-03
Czas przechowywania, sposób transportu i ryzyko kondensacji
C-04
Wymagania dotyczące czystości, suchości, indywidualnego zabezpieczenia i pakowania eksportowego
C-05
Wymagany raport z kontroli, certyfikat materiałowy i dokumentacja partii
C-06
Odpowiedzialność za obróbkę wykończeniową, poprawki, odstępstwa i dopuszczenie do wysyłki
Pozycja oferty
Nieprecyzyjny zapis
Zapis pozwalający podjąć decyzję
Zakres procesu
„Oksydowanie na czarno w cenie”
Określony materiał i jego stan, zatwierdzona grupa procesów lub klasa, odpowiedzialny wykonawca procesu i obróbka końcowa.
Zakres wymiarowy
„Możliwe zachowanie wąskich tolerancji”
Wykaz cech krytycznych, etap pomiaru, metoda, sposób pobierania próbek i zasada odbioru.
Wymagania dotyczące wyglądu
„Jednolite czarne wykończenie”
Zatwierdzony zakres wyglądu, przygotowanie powierzchni, oświetlenie, nadzór nad próbką i dopuszczalne ślady kontaktu.
Wymagania dotyczące odporności na korozję
„Dobra odporność na korozję”
W razie potrzeby: określony środek konserwujący, metoda i czas badania, stan próbki oraz granica odbioru.
Czas realizacji
„Szybka dostawa na całym świecie”
Terminy dostarczenia próbek i partii produkcyjnej potwierdzone po analizie materiału, procesu, kontroli i miejsca dostawy.
Minimalna wielkość zamówienia
„Niska minimalna wielkość zamówienia”
Potwierdzona ilość z uwzględnieniem części, partii, przebiegu procesu wykończenia, planu kontroli i sposobu pakowania.
Dokumentacja dopuszczenia do wysyłki
„Certyfikat dostępny”
Wskazany certyfikat lub raport, podmiot wystawiający, powiązanie z partią, zakres mierzonych lub badanych parametrów i odpowiedzialność za przechowywanie dokumentacji.
01
Wymagania zastosowania
Określić funkcję wykończenia i warunki środowiskowe, które musi wytrzymać.
02
Materiał i oznaczenie na rysunku technicznym
Ustalić gatunek, twardość, rewizję, cechy krytyczne i zakres wykończenia.
03
Proces i obróbka końcowa
Potwierdzić proces nakładania powłoki, odpowiedzialnego wykonawcę, obróbkę odprężającą i zabezpieczenie.
04
Kontrola i odbiór
Uzgodnić wymagane dowody, sposób pobierania próbek, warunki badań, odstępstwa i osobę uprawnioną do dopuszczenia do wysyłki.
05
Dokumentacja partii i wysyłki
Przed wysyłką powiązać zatwierdzoną część, dokumentację, pakowanie i miejsce dostawy.
OKSYDOWANIE NA CZARNO
MATERIAŁY TECHNICZNE
Poradniki techniczne i kryteria oceny pomagające ustalić przydatność wykończenia powierzchni, przygotować zapytania ofertowe oraz porównać oksydowanie na czarno z cynkowaniem galwanicznym i malowaniem proszkowym.
OCENA
01
Czy oksydowanie na czarno jest dobrym punktem wyjścia dla Państwa części?
OTWÓRZ NARZĘDZIE
ZAKUPY
02
Czy Państwa zapytanie ofertowe dotyczące oksydowania na czarno jest kompletne?
OTWÓRZ NARZĘDZIE
PORÓWNANIE
03
Oksydowanie na czarno, cynkowanie galwaniczne czy malowanie proszkowe: co sprawdzić najpierw?
OTWÓRZ NARZĘDZIE
Zamień zapis „wymagane oksydowanie na czarno” w zapytanie ofertowe, które pozwala ocenić proces produkcji
Należy przesłać rysunek techniczny, stan materiału, oznaczenie wykończenia, warunki narażenia i wymagania dotyczące dowodów. W odpowiedzi wskażemy otwarte kwestie techniczne i handlowe, które trzeba rozstrzygnąć przed wyceną.
Najczęstsze pytania: oksydowanie na czarno
Odpowiedzi wskazują kwestie, które zespół inżynieryjny lub dział zakupów powinien rozstrzygnąć przed zatwierdzeniem oksydowania na czarno. Ostateczna przydatność nadal zależy od rysunku technicznego, stanu materiału, odpowiedzialnego wykonawcy procesu, właściwej normy i środowiska eksploatacji.
Co daje oksydowanie na czarno?
Na powierzchni odpowiedniego metalu żelaznego tworzy ciemną warstwę w wyniku konwersji chemicznej, zwykle uzupełnianą olejem, woskiem lub inną określoną powłoką. Takie wykończenie może odpowiadać wymaganiom dotyczącym wyglądu, ograniczenia odblasków, pasowania i smarności, lecz zapewniana przez nie ochrona przed korozją zależy od warunków.
Czy oksydowanie na czarno zmienia wymiary części?
Norma MIL-DTL-13924F wymaga braku istotnych zmian wymiarowych, a w recenzowanej publikacji opisano typową warstwę magnetytu integralnie związaną z podłożem o grubości około 1–2 µm, praktycznie bez zmiany wymiarów. Tę wartość należy traktować jako informację techniczną, a nie jako powód do pominięcia analizy cech krytycznych, pozostałości po czyszczeniu lub kontroli.
Jaką odporność na korozję zapewnia oksydowanie na czarno?
Aktualna specyfikacja wojskowa stwierdza, że sama powłoka konwersyjna zapewnia jedynie ograniczoną ochronę w warunkach łagodnego narażenia na korozję. O przydatności powłoki decydują środek konserwujący, podłoże, przygotowanie powierzchni, sposób obchodzenia się z częścią, przechowywanie, konserwacja, metoda badania i rzeczywiste warunki narażenia.
Jak długo utrzymuje się powłoka po oksydowaniu na czarno?
Nie da się odpowiedzialnie określić jednego okresu użytkowania dla wszystkich zastosowań. Okres użytkowania zależy od wilgoci, soli, kontaktu z innymi powierzchniami, czyszczenia, ścierania, stanu zabezpieczenia i pielęgnacji, dlatego zamówienie powinno określać środowisko i kryteria odbioru, zamiast opierać się na ogólnym przedziale czasu.
Czym różni się oksydowanie na czarno na gorąco od oksydowania na zimno?
Oksydowanie na czarno na gorąco zwykle oznacza proces konwersji chemicznej w podwyższonej temperaturze, w którym na odpowiednim materiale żelaznym tworzy się magnetyt. Oksydowanie na czarno na zimno może wykorzystywać inny skład chemiczny działający w temperaturze pokojowej, dlatego trzeba potwierdzić odporność na ścieranie, powstawanie ciemnego osadu, rodzaj powłoki nawierzchniowej i równoważność ze specyfikacją, zamiast je zakładać.
Czy stal nierdzewną można oksydować na czarno?
Niektóre gatunki stali nierdzewnej można poddać określonej obróbce konwersyjnej nadającej czarne zabarwienie, lecz znaczenie mają gatunek, stan, aktywacja powierzchni, czas obróbki, grupa procesów i kryteria odbioru. Nie należy kierować wszystkich gatunków stali nierdzewnej do procesu przeznaczonego dla stali węglowej ani bez dowodów zakładać, że proces nie wykorzystuje chromu.
Co należy sprawdzić w przypadku stali o twardości 39 HRC lub wyższej?
Norma MIL-DTL-13924F wymaga obróbki usuwającej zagrożenie kruchością wodorową dla części utwardzanych powierzchniowo lub na wskroś o twardości 39 HRC lub wyższej. Do zatwierdzenia należy wcześniej podać rzeczywistą twardość, stan po obróbce cieplnej, właściwą klasę i wymagane dowody jakości.
Co należy określić na rysunku technicznym przy oksydowaniu na czarno?
Należy określić materiał i jego stan, zakres wykończenia, wymiary krytyczne, przygotowanie powierzchni, właściwą normę i klasę, ograniczenia procesu oraz wymagania dotyczące obróbki końcowej, wyglądu, badań, kontroli, partii i pakowania. Trzeba też wskazać obszary, które muszą pozostać czyste lub suche, oraz obszary przeznaczone do klejenia, uszczelniania, kontaktu elektrycznego bądź wrażliwe na pozostałości.
Jaką obróbkę końcową należy określić?
Wybór oleju lub wosku zależy od ryzyka korozji, wymagań dotyczących suchości, smarności, montażu, czyszczenia, przechowywania i zgodności z innymi materiałami. Należy wskazać zatwierdzony produkt lub normę oraz miejsca, w których stosowanie oleju albo wosku jest ograniczone.
Kiedy zamiast tego wybrać cynkowanie galwaniczne lub malowanie proszkowe?
Cynkowanie warto rozważyć, gdy kluczowa jest protektorowa ochrona przed korozją, a część może przyjąć odpowiednio dobraną powłokę przy zachowaniu wymagań dotyczących stali o wysokiej wytrzymałości. Malowanie proszkowe lub malowanie farbą warto rozważyć, gdy decydująca jest grubsza bariera, określona kolorystyka lub wymóg użytkowania na zewnątrz, po sprawdzeniu pasowań, krawędzi, maskowania i skutków uszkodzeń.
Co wpływa na cenę usługi oksydowania na czarno, minimalną wielkość zamówienia i czas realizacji?
Znaczenie mają geometria, ilość, stan początkowy, czyszczenie, maskowanie, przebieg procesu technologicznego, obróbka odprężająca, zabezpieczenie, kontrola, dokumentacja partii, pakowanie, zastosowanie końcowe i zakres odpowiedzialności. Zhenling określa ceny, minimalną wielkość zamówienia i czas realizacji po uwzględnieniu tych czynników.
Jakie dokumenty z kontroli mogą towarzyszyć zamówieniu?
W zależności od specyfikacji zakupowej dokumentacja może obejmować rewizję rysunku technicznego objętą nadzorem, potwierdzenie materiału, potwierdzenie procesu i obróbki końcowej, raport wymiarowy, wynik badania, identyfikację partii, certyfikat oraz dopuszczenie opakowania do wysyłki. W ofercie trzeba wskazać, co jest uwzględnione i która organizacja wystawia każdy dokument.






