Contacter Zhenling Company

Services d’usinage CNC de l’aluminium
Devis étudié par un ingénieur sous 24–48 heures ouvrées
Zhenling usine des prototypes et des pièces de série en aluminium sur mesure à partir de votre plan. Avant de chiffrer le projet, nous examinons l’alliage, l’état métallurgique, la géométrie, les tolérances, la finition, le périmètre du contrôle et le délai souhaité. Pour toute demande d’usinage CNC de l’aluminium, précisez l’alliage, l’état métallurgique, le degré de définition du plan, la géométrie, la méthode de mesure et le créneau de livraison demandé. Faites confirmer par écrit la gamme de fabrication et le périmètre des mesures propres à la commande. Signalez toute hypothèse restant à confirmer concernant les documents ou le calendrier.
Envoyez un modèle STEP, IGES ou Parasolid accompagné du plan PDF, DWG ou DXF en vigueur. Pour une demande de devis complète, Zhenling vise une réponse sous 24–48 heures ouvrées. Le devis écrit précise la faisabilité, la gamme de fabrication, les prestations incluses, les questions en suspens et le calendrier propre à la commande.
PAR DEMANDE DE DEVIS
Délai de réponse visé pour une demande de devis complète
7–15 jours
Délai indicatif de 7–15 jours ouvrés pour un prototype après approbation du plan
ISO 2768-m
Uniquement lorsqu’aucune tolérance individuelle n’est indiquée et que le devis prévoit expressément son application
3D + 2D
STEP, IGES, X_T, PDF, DWG et DXF
De l’examen du plan aux pièces en aluminium prêtes pour le contrôle
Un devis utile relie le plan à la gamme de fabrication. Nous examinons les faces fonctionnelles, les relations entre références spécifiées, l’accès des outils, le maintien de la pièce, la finition et le contrôle avant de confirmer le prix et le délai.
Ce que vous recevez : un devis fondé sur l’indice de révision du plan en vigueur, la liste des opérations incluses, le délai confirmé, les rapports de contrôle demandés et les questions à résoudre avant la production.
Repérez les faces d’étanchéité, les portées de roulement, les configurations des surfaces d’accouplement, les filetages, les faces d’aspect et tout élément géométrique susceptible d’empêcher l’assemblage. Ces priorités nous servent à planifier les montages et à choisir une méthode de mesure adaptée.
Correspondance entre éléments géométriques et procédés pour la demande de devis
Question à résoudre
Comment le bridage et l’enlèvement de matière limiteront-ils les déformations ?
Éléments à demander
Plan des montages et point de contrôle propre à la commande
Question à résoudre
L’accès, la rigidité et l’évacuation des copeaux sont-ils suffisants ?
Éléments à demander
Analyse de l’accès des outils et méthode de contrôle applicable aux zones accessibles
Question à résoudre
Quel montage préserve la relation fonctionnelle ?
Éléments à demander
Interprétation des références spécifiées et séquence de mesure
Question à résoudre
Quelle séquence d’opérations convient au diamètre, à la profondeur et à la position ?
Éléments à demander
Note de procédé et méthode de mesure précisée
Question à résoudre
Quelle surface doit être prioritaire si la manipulation ou le bridage impose des contraintes ?
Éléments à demander
Plan annoté et critères d’acceptation convenus
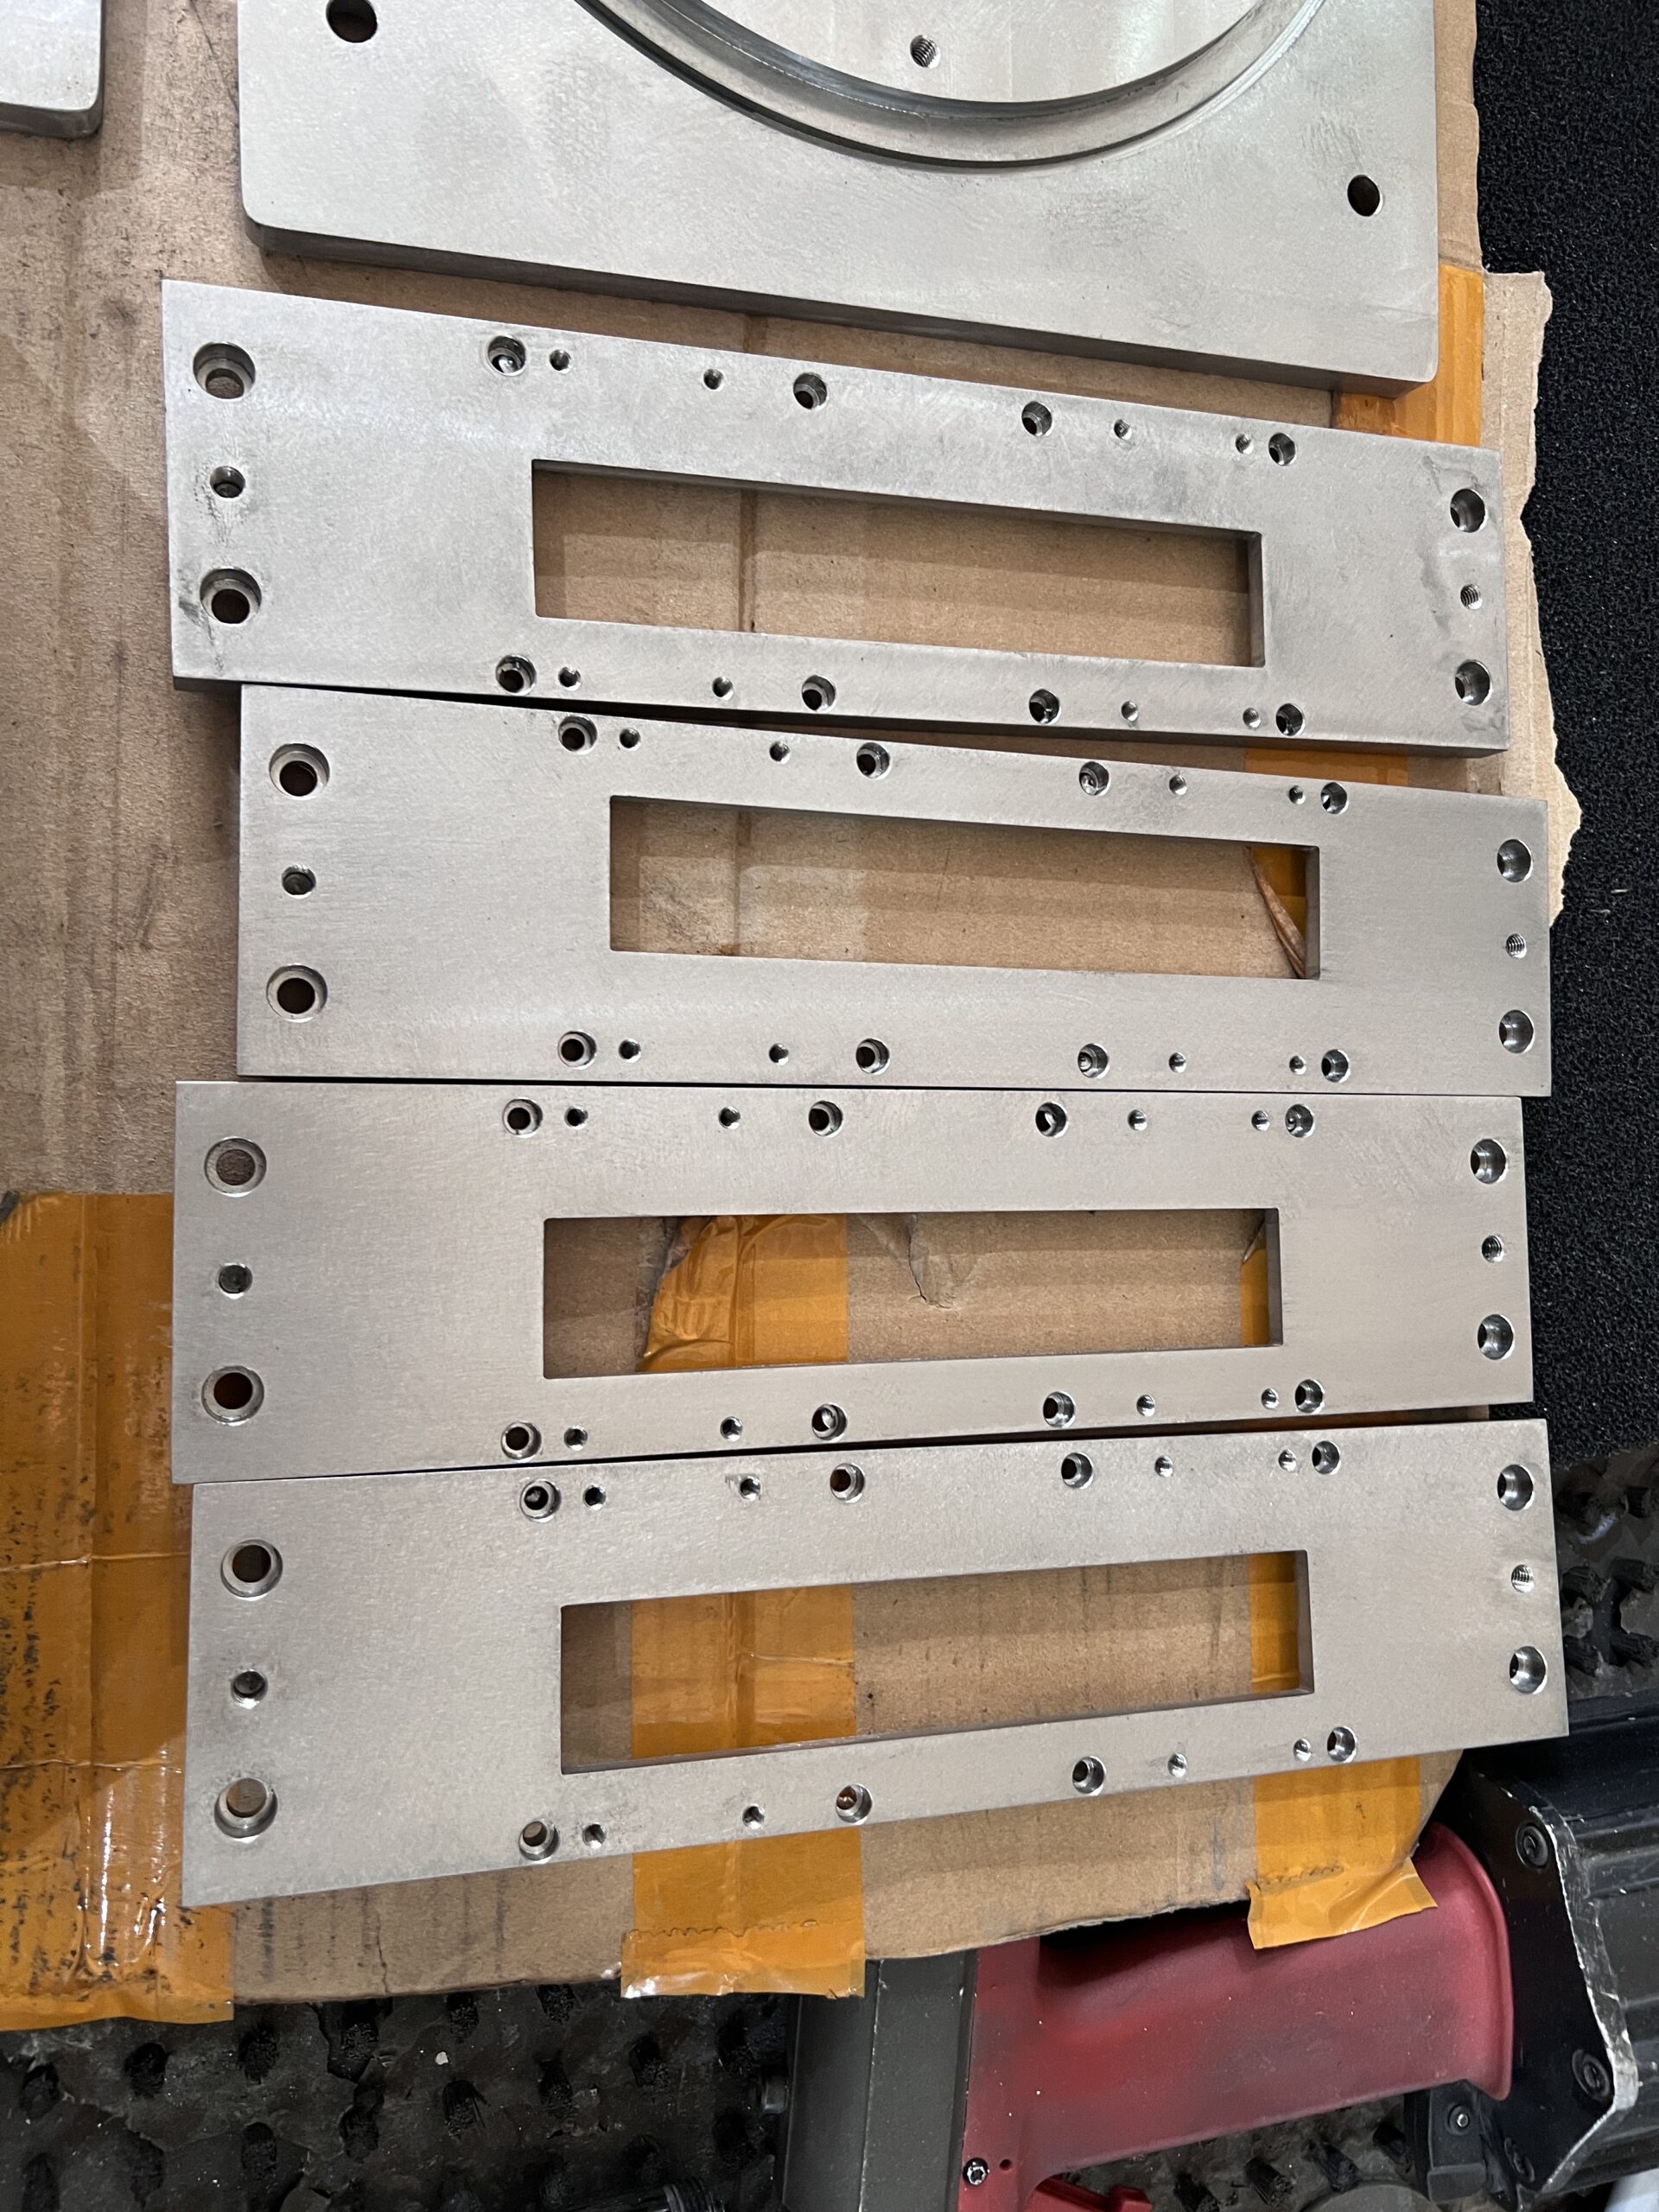
Capacités d’usinage de l’aluminium et photos de pièces réelles
Nous associons le fraisage CNC sur 3 axes, 4 axes et 5 axes au tournage CNC, au perçage, à l’alésage, à la rectification et à l’électroérosion à fil. La gamme de fabrication est choisie selon la géométrie de la pièce, les références spécifiées, les tolérances, la quantité et les exigences de finition.
Procédés proposés
Le fraisage convient aux pièces prismatiques, aux poches, aux configurations de perçages et aux éléments géométriques répartis sur plusieurs faces. Le tournage convient aux géométries circulaires. L’électroérosion à fil et la rectification sont ajoutées lorsque le plan exige un élément géométrique ou un état de surface difficile à obtenir lors du montage principal.
Envoyez ensemble le modèle et le plan. Nous préciserons dans le devis la gamme d’usinage principale, les opérations secondaires, la responsabilité de la finition et le périmètre du contrôle.
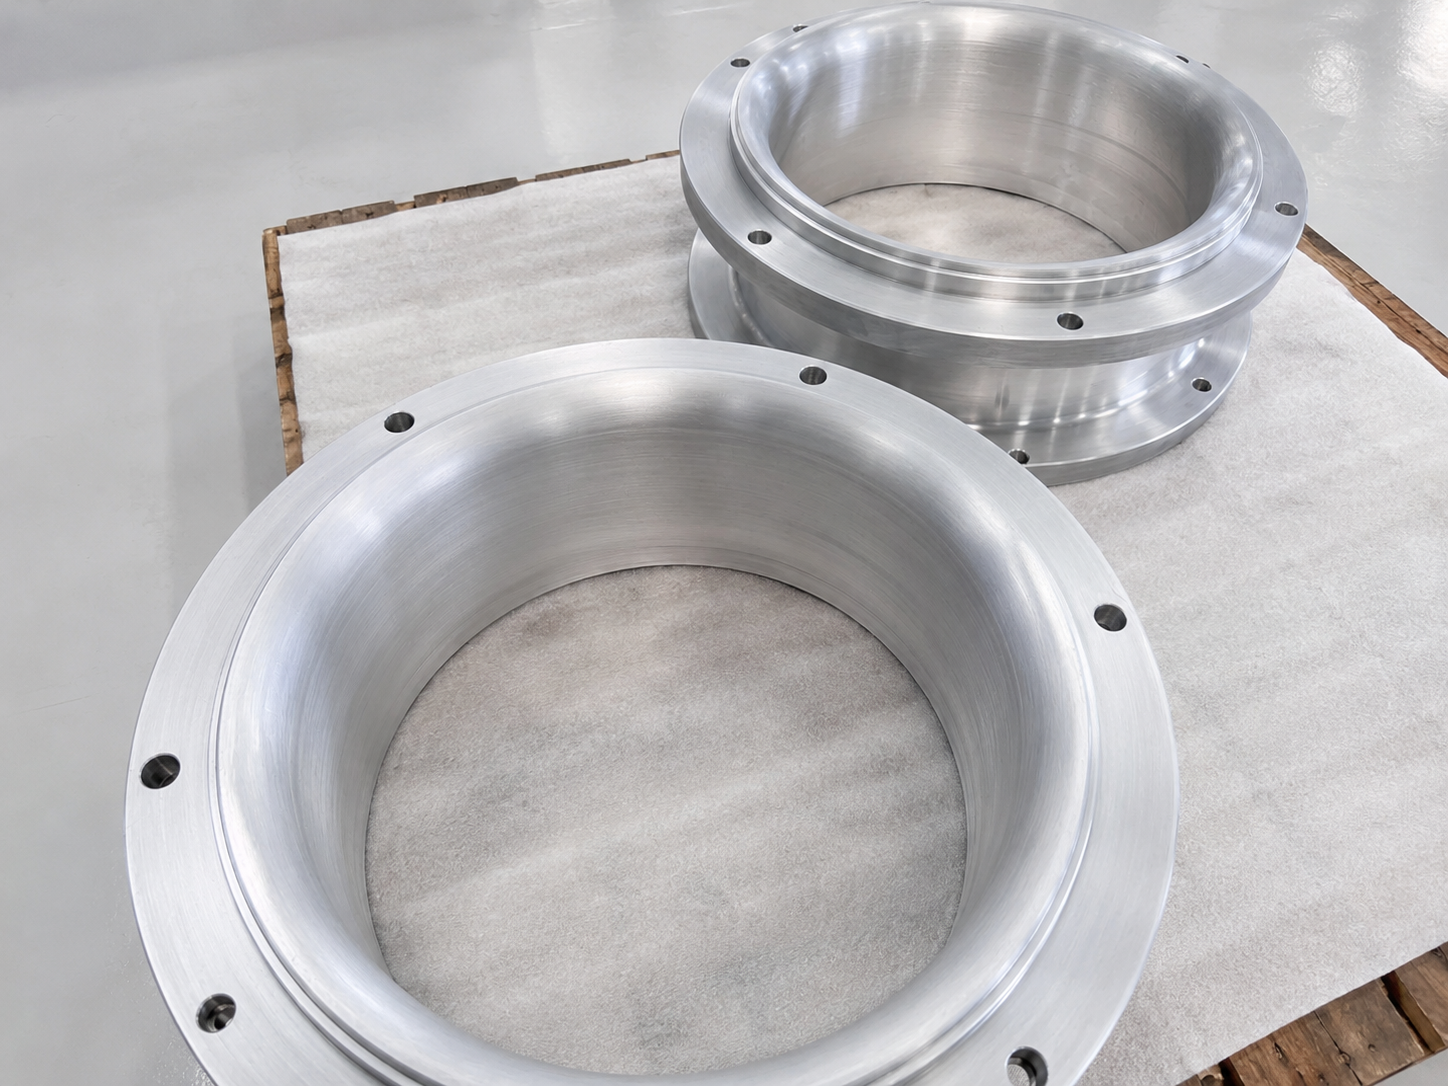
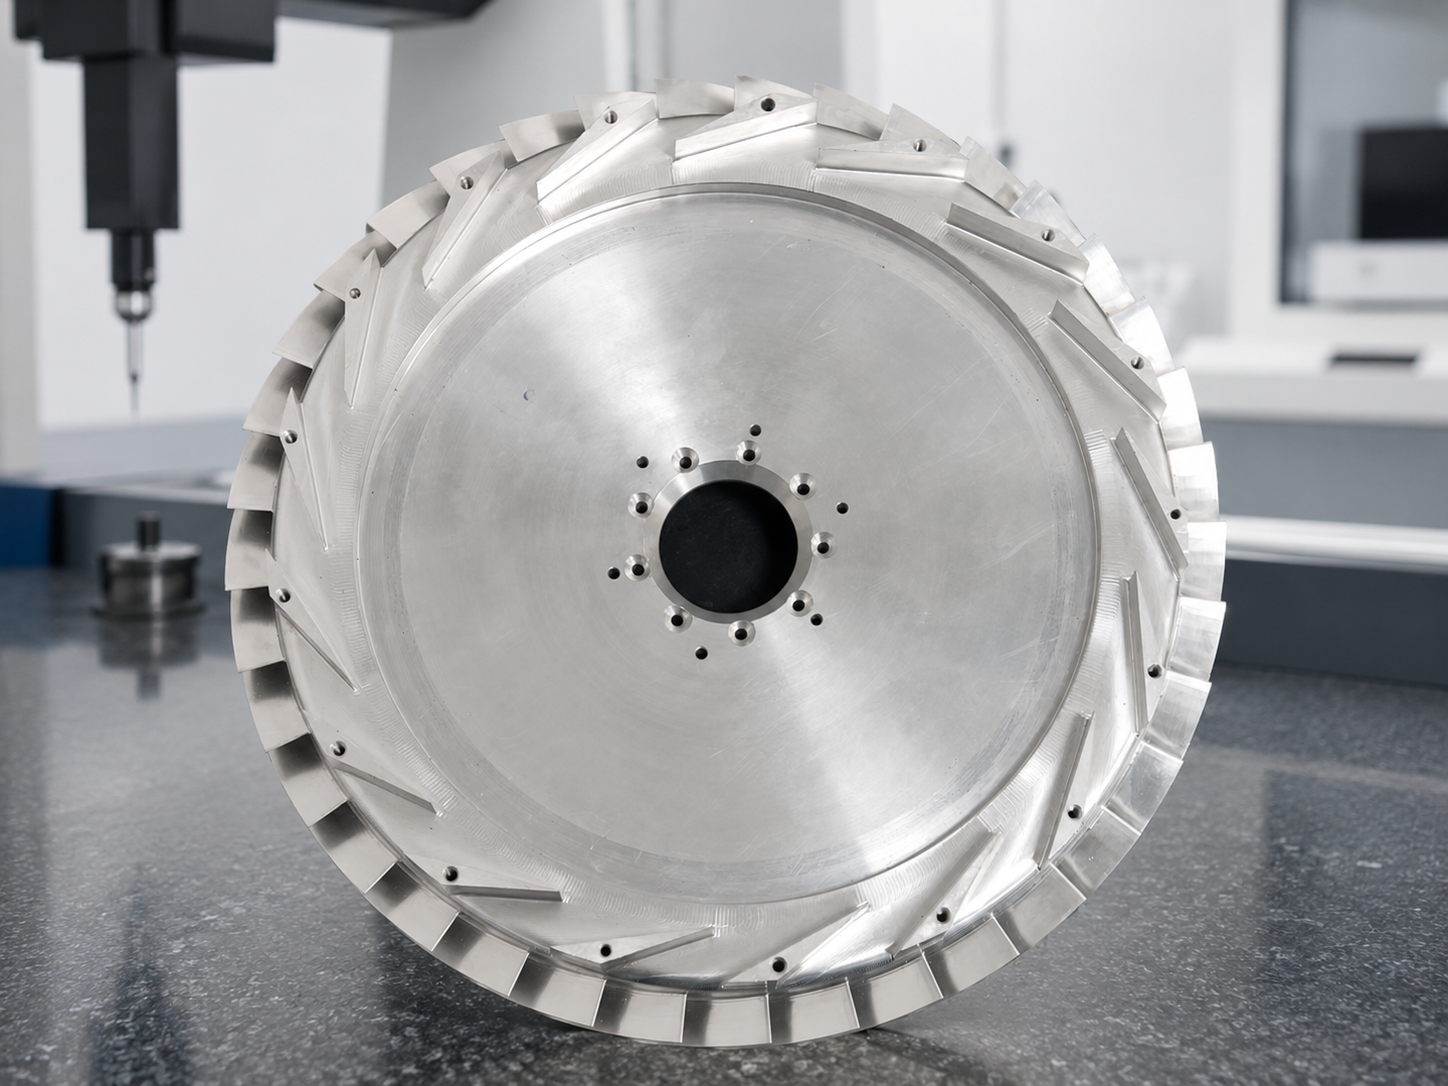
01
Fraisage CNC et accès sur plusieurs axes
Les pièces prismatiques, les poches, les configurations de perçages, les éléments géométriques inclinés et les relations entre plusieurs faces sont usinés par fraisage sur 3 axes, 4 axes ou 5 axes. Nous recourons à l’usinage sur plusieurs axes lorsqu’il réduit le nombre de montages ou permet de conserver les éléments géométriques liés dans un même système de coordonnées.
OPTIMISATION
MOINS DE MONTAGES
ÉQUIPEMENT
CNC 5 AXES
02
Tournage CNC et géométrie circulaire
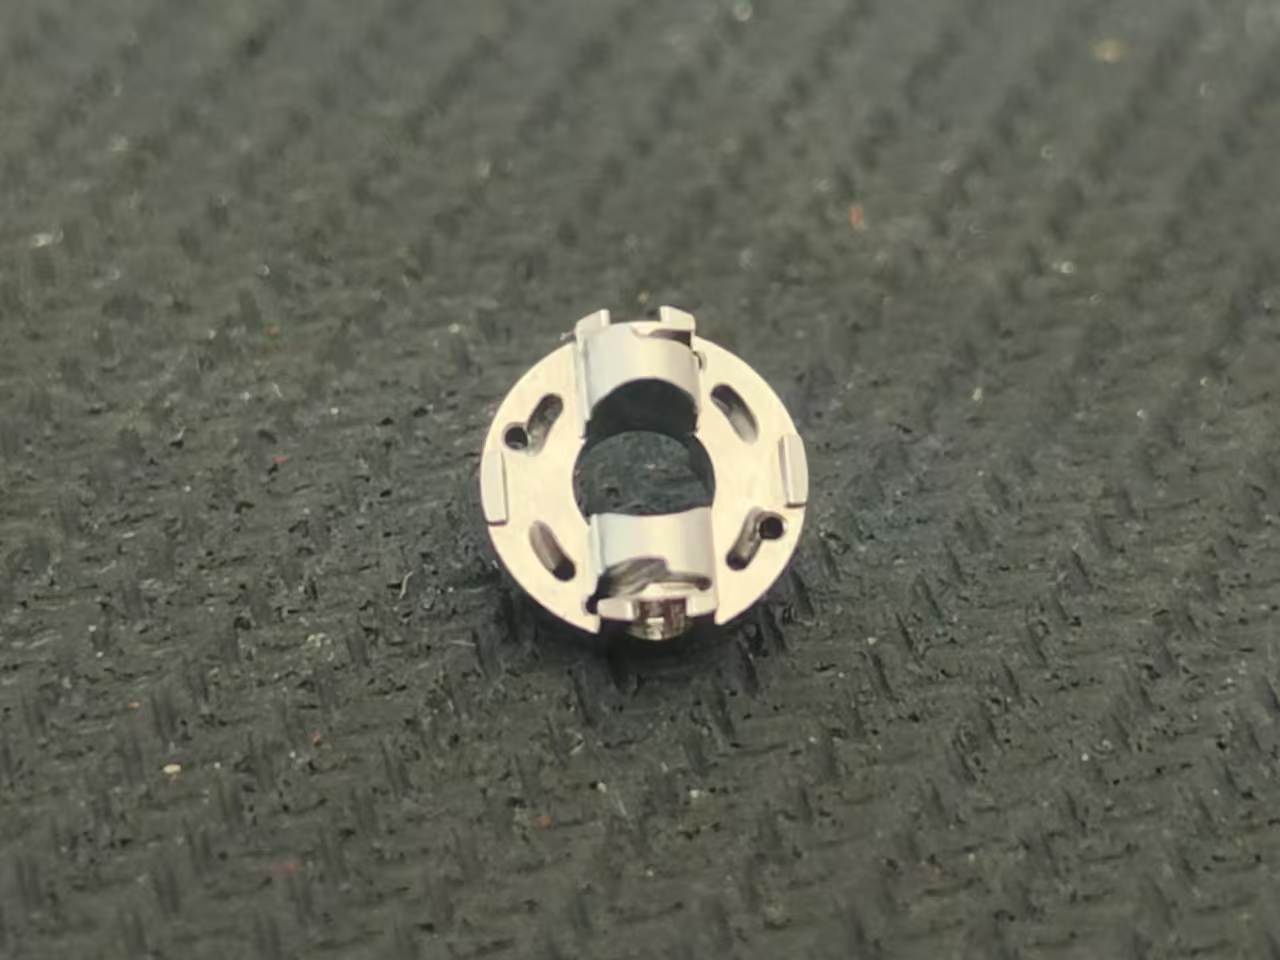
Les pièces de révolution sont réalisées par tournage CNC seul ou selon une gamme combinant tournage et fraisage. Le devis précise les perçages transversaux, les méplats fraisés, les rainures et les relations entre références spécifiées qui nécessitent un montage secondaire.
PROCÉDÉ
GAMME TOURNAGE-FRAISAGE
EXIGENCE
INDICATION DES RÉFÉRENCES SPÉCIFIÉES
03
Électroérosion à fil, rectification et opérations secondaires
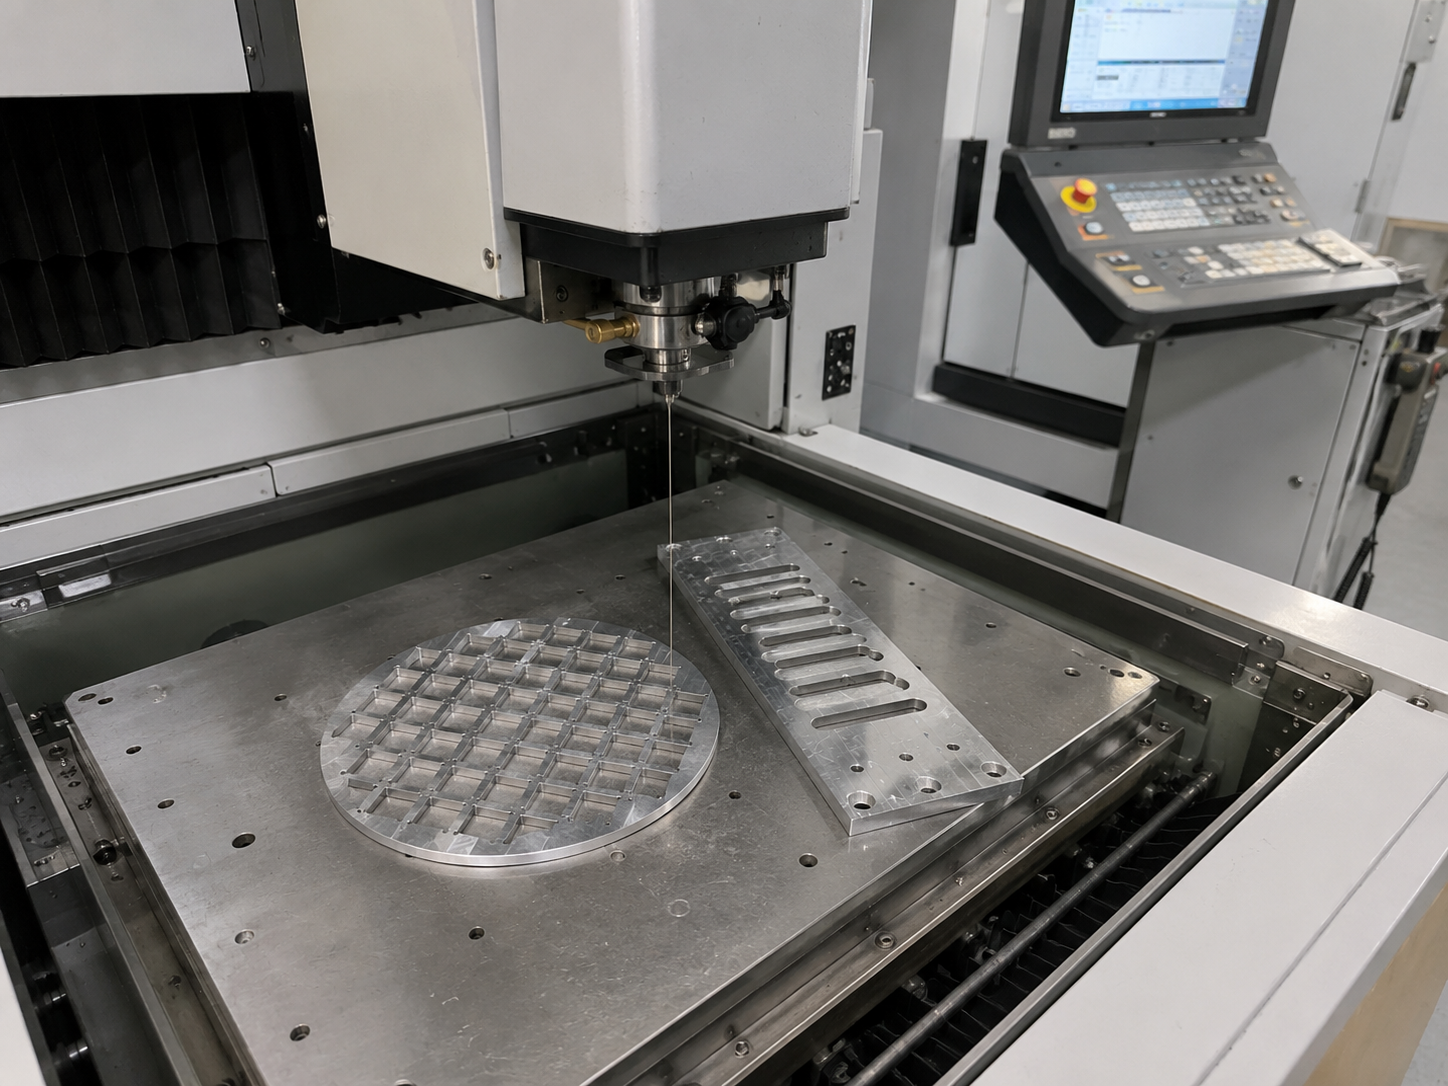
L’électroérosion à fil permet de réaliser des profils étroits et des éléments traversants difficiles à atteindre par les procédés classiques. La rectification, le perçage et l’alésage sont ajoutés lorsque le plan l’exige pour la géométrie ou l’état de surface.
APPLICATION
GÉOMÉTRIE COMPLEXE
STATUT
SELON LE PLAN
04
Finitions de surface prises en charge
Zhenling réalise ou coordonne les prestations courantes d’anodisation, de dépôt métallique, de passivation et de thermolaquage. Le devis écrit précise qui réalisera les opérations proposées, le masquage, les critères d’aspect, les documents et le périmètre de la validation finale ; il n’atteste ni la certification ni l’habilitation légale d’un prestataire désigné.
GAMME DE FINITION
RESPONSABILITÉ DES OPÉRATIONS — CONFIRMÉE DANS LE DEVIS
CONTRÔLE FINAL
RESPONSABILITÉ DE LA VALIDATION FINALE — CONFIRMÉE DANS LE DEVIS
05
Choisir le procédé selon le plan
Joignez le modèle, le plan, la quantité, l’alliage et l’état métallurgique exacts, les indications de finition et les caractéristiques critiques. Nous vous proposerons une gamme de fabrication et un devis fondés sur votre pièce, plutôt que sur une liste générique de machines.
DOCUMENTS NÉCESSAIRES
MODÈLE ET PLAN
RÉSULTAT
DEVIS DE PRESTATION
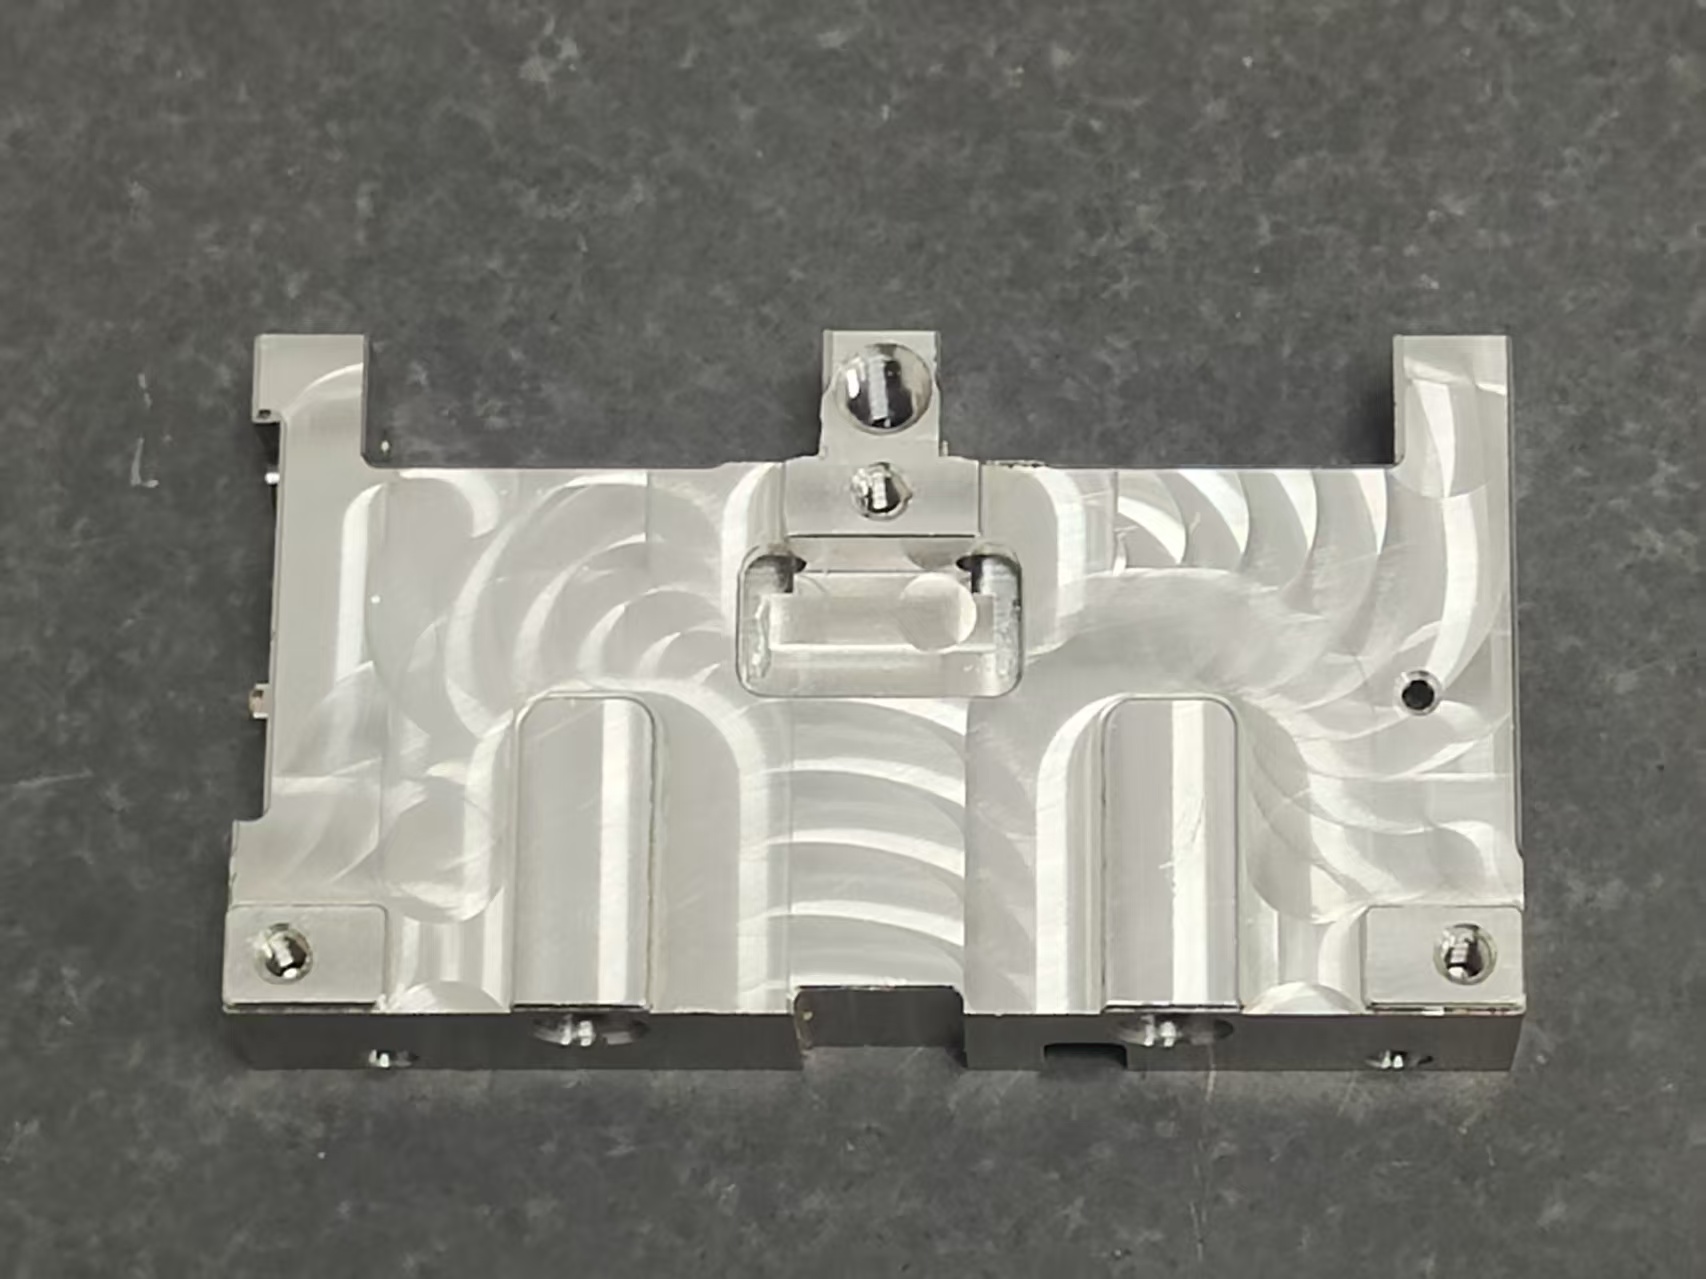
Nuances d’aluminium et finitions pour lesquelles nous établissons des devis
Nous établissons des devis pour l’aluminium 6061, 7075, 5052 et 2024 selon l’alliage, l’état métallurgique et la forme du produit précisément indiqués sur le plan. Ajoutez la spécification applicable, les règles de substitution et les certificats requis.
DÉSIGNATION DU MATÉRIAU
La norme ISO 209:2024 définit les limites de composition chimique des produits en aluminium corroyé et des lingots destinés au corroyage.
01 Cinq points que nous confirmons
01
Alliage
Désignation officielle exacte.
02
État métallurgique
État requis.
03
Forme du produit
Plaque, barre ou profilé extrudé.
04
Spécification
Norme indiquée sur le plan ou dans la commande.
05
Traçabilité
Périmètre du certificat et du lot.
02 Nuances d’aluminium courantes
NUANCE
PRIORITÉ DE L’ACHETEUR
À PRÉCISER DANS LA DEMANDE DE DEVIS
6061
Composants usinés d’usage général
État métallurgique, forme, finition et certificat
7075
Pièces fonctionnelles à haute résistance
État métallurgique, protection et références spécifiées critiques
5052
Pièces sensibles à la forme et à la corrosion
État métallurgique, forme et éléments géométriques usinés
2024
Pièces sensibles à la résistance et à la fatigue
État métallurgique, protection et documents de traçabilité du lot
03 Finitions de surface prises en charge
Zhenling réalise ou coordonne les prestations de finition courantes ; la responsabilité des opérations, les documents et le périmètre de la validation finale sont confirmés dans le devis, sans attester les qualifications d’un prestataire désigné.
Anodisation
Précisez le type, la couleur, le masquage et les critères de contrôle de l’épaisseur.
Thermolaquage
Précisez le système de revêtement, la couleur, la texture et les faces à protéger.
Dépôt électrolytique
Précisez le métal déposé, la fonction recherchée, l’épaisseur et le masquage.
Brut d’usinage
Indiquez les exigences de rugosité, d’arêtes et d’aspect.
Documents relatifs à la finition
Ajoutez les exigences relatives aux certificats et au contrôle final.
CHOIX DU MATÉRIAU
Les charges en service, l’environnement, la finition et la forme du produit doivent guider le choix de l’alliage.
Besoin d’un examen du matériau et de la finition ?
Envoyez le plan et la spécification d’achat pour obtenir une confirmation dans le devis.
Faire examiner la désignation du matériauUsinage CNC ou moulage sous pression de l’aluminium
L’usinage CNC est généralement la solution la plus rapide pour les prototypes, les petites quantités et les conceptions susceptibles d’évoluer. Le moulage sous pression mérite d’être étudié lorsque la conception est stabilisée et que les volumes récurrents peuvent justifier l’outillage, la mise au point du procédé et sa qualification.
La quantité ne suffit pas à déterminer le procédé. Comparez la géométrie, la forme de l’alliage, les éléments géométriques critiques, l’usinage secondaire, le contrôle et le coût des révisions futures.
RÉFÉRENCE POUR LES PIÈCES MOULÉESISO 8062-3:2023 couvre les tolérances dimensionnelles et géométriques ainsi que les surépaisseurs d’usinage des pièces moulées.
CONCEPTION
Choisir l’usinage CNC si des révisions restent probables
Les programmes et les montages d’usinage peuvent être modifiés sans remplacer un moule dédié.
GÉOMÉTRIE
Compter les éléments géométriques qui devront encore être usinés
Une pièce moulée peut encore nécessiter l’usinage des références spécifiées, des alésages, des faces d’étanchéité et des filetages, ainsi que des montages de contrôle.
VOLUME
Étudier le moulage si la demande récurrente est stable
Comparez l’outillage, la mise au point, la qualification, les rebuts, les stocks et la fiabilité des prévisions.
MATÉRIAU
Faire confirmer le choix de l’alliage et du procédé par le bureau d’études
Les désignations d’achat des alliages corroyés et des alliages de fonderie ne sont pas interchangeables.
Analyse des écarts entre devis
Ce qui fait varier le coût, le délai et la précision du devis
Le prix et le calendrier varient lorsque les fournisseurs ne chiffrent pas le même matériau, la même géométrie, les mêmes prestations de finition et de contrôle ni les mêmes conditions de livraison.
Le devis indique explicitement les indices de révision des plans, le matériau et la quantité, les procédés inclus, les preuves et le périmètre du contrôle, toute finition requise et le calendrier de production confirmé.
Les dimensions générales relèvent par défaut de l’ISO 2768-m lorsque le plan ne précise pas de tolérance individuelle. Les cotes plus serrées, les exigences géométriques et les ajustements critiques sont examinés élément par élément.
Téléversez les fichiers en vigueur pour examen technique. Les conditions écrites confirment le délai de réponse, la date de départ après approbation du plan et le calendrier des prototypes propre à la commande.
Délais de référence pour les devis, les tolérances et la livraison
| Éléments de la commande ou étape clé | Référence indicative de Zhenling | Ce qui confirme le périmètre définitif |
|---|---|---|
| Réponse à la demande de devis | 24–48 heures ouvrées pour une demande de devis complète | Modèle, plan, quantité, matériau, finition et destination |
| Délai de réalisation d’un prototype | 7–15 jours ouvrés après approbation du plan | Calendrier définitif confirmé dans le devis |
| Délai de réalisation d’une petite série | 10–20 jours ouvrés après approbation du plan | Quantité, montages, finition et contrôle ; calendrier définitif indiqué dans le devis |
| Délai de production | 15–30 jours ouvrés après approbation du plan | Quantité, gamme de fabrication et périmètre du contrôle ; calendrier définitif indiqué dans le devis |
| Tolérance générale | ISO 2768-m | Uniquement lorsqu’aucune tolérance individuelle n’est indiquée et que le devis prévoit expressément son application |
| Formats de fichiers 3D | 3 formats | STEP, IGES et Parasolid X_T |
| Formats de fichiers 2D | 3 formats | PDF, DWG et DXF |
| Accès pour l’usinage CNC | 3, 4 et 5 axes | Choisi selon la géométrie et le plan des montages |
Carte des écarts entre devis d’aluminium fondée sur 7 données
01
Fichiers à jour
Indice de révision du plan en vigueur, modèle tridimensionnel, unités et règle de priorité en cas de divergence entre les fichiers.
02
Matériau
Alliage exact, état métallurgique, forme du produit, spécification, substitutions autorisées et périmètre des certificats.
03
Profil des quantités
Prototype, quantité de la commande initiale, commandes récurrentes prévues et probabilité de nouvelles révisions.
04
Géométrie critique
Relations entre références spécifiées, parois minces, cavités profondes, petits trous, filetages, exigences relatives aux arêtes et faces à protéger.
05
Exigences de surface
Rugosité ou aspect requis, masquage, spécification de finition, critères de couleur et exigences concernant l’agrément du prestataire.
06
Preuves de contrôle
Caractéristiques critiques, méthode, échantillonnage, format du rapport, besoins relatifs à la première pièce et conservation des documents.
07
Éléments à fournir à la livraison
Incoterm, destination, emballage, étiquettes, certificats, mentions de facture, données d’origine et date de livraison requise.
Guide d’analyse des écarts
Comparer sur une même base avant de choisir
Décomposez chaque devis selon les 7 données, puis comparez ce qui est inclus, exclu, supposé et en attente de confirmation par l’acheteur.
Demandez à chaque fournisseur de préciser les exclusions, les hypothèses en suspens, les opérations sous-traitées et les informations à fournir par l’acheteur. Il est difficile d’évaluer un devis élevé lorsque le matériau, le contrôle et la finition sont regroupés différemment.
Le coût augmente pour des raisons concrètes, pas à cause des intitulés
Des parois minces peuvent modifier le maintien de la pièce et la séquence d’enlèvement de matière, tandis que des cavités profondes peuvent imposer une autre portée d’outil et une gestion différente des copeaux.
Des relations géométriques serrées entre plusieurs faces peuvent ajouter des montages ou exiger un transfert plus rigoureux des références spécifiées. Le contrôle, la finition, le masquage, les certificats matière, l’emballage et les procédés spéciaux sous-traités peuvent aussi modifier le contenu de l’offre ; aucun ne permet donc d’annoncer un prix universel sans le plan.
Les délais dépendent d’abord des questions sans réponse
Un calendrier annoncé reste incertain tant que la disponibilité du matériau, l’approbation de la révision, le périmètre de la finition, les rapports de contrôle ou les documents d’importation ne sont pas définis.
Réglez ces points tôt et précisez quelle date ne commence à courir qu’après approbation. Zhenling doit confirmer dans le devis le délai propre à la commande, sans s’appuyer sur une promesse générique de rapidité.
Idées reçues sur l’avance minimale et la tolérance la plus serrée
Une avance plus faible n’est pas toujours un choix d’usinage plus sûr, et une tolérance plus serrée n’améliore pas nécessairement la fonction.
Si elles ne répondent à aucune exigence réelle, ces deux options peuvent entraîner un échauffement, un frottement, des contrôles supplémentaires ou des coûts évitables.
Utiliser les mêmes 7 données pour chaque fournisseur
Les discussions sur le prix de l’usinage sur mesure de l’aluminium portent ainsi sur des prestations comparables.
Demandez à Zhenling de joindre au devis les hypothèses qui restent à confirmer.
Contrôle et documents de commande
Le contrôle commence par le plan. Repérez les cotes et les relations géométriques critiques, définissez le système de références spécifiées et indiquez l’échantillonnage ainsi que le format du rapport requis pour l’acceptation.
RÉFÉRENCE MÉTROLOGIQUE
La politique du NIST sur la traçabilité métrologique explique pourquoi un résultat de mesure doit s’appuyer sur une chaîne d’étalonnage documentée et une incertitude adaptée à la décision à prendre.
Le devis peut inclure un rapport dimensionnel, un dossier de première pièce, un certificat matière et un certificat de finition si vous les demandez. Précisez ces documents avant la production pour que leur coût et leur délai soient pris en compte avec ceux de la pièce.
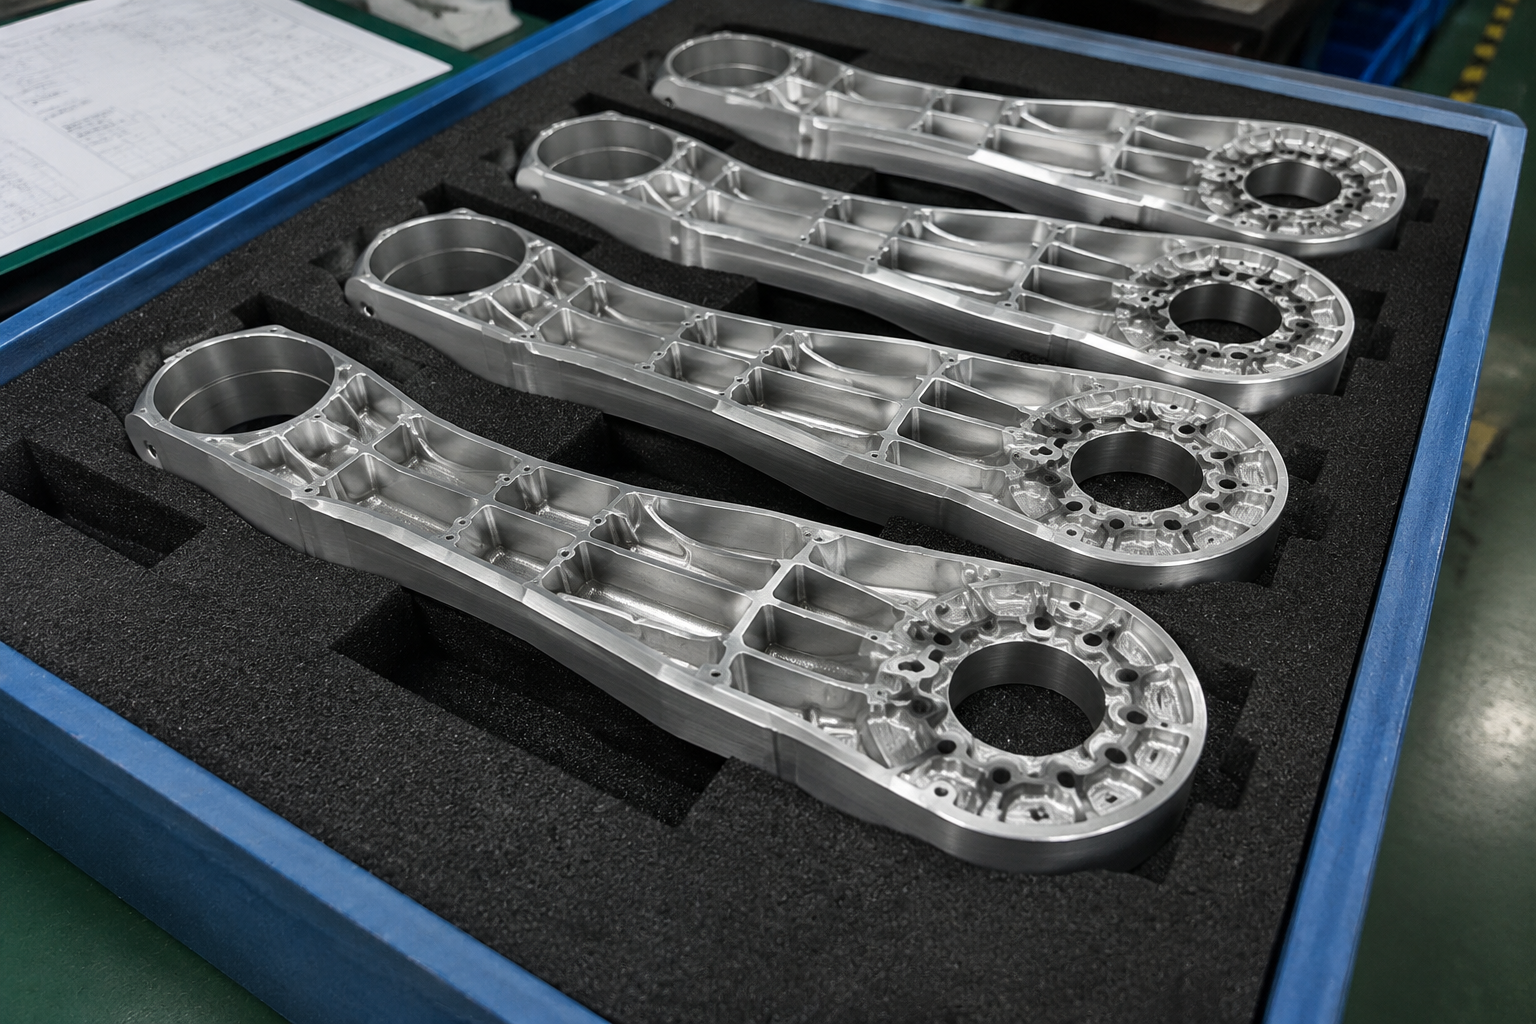
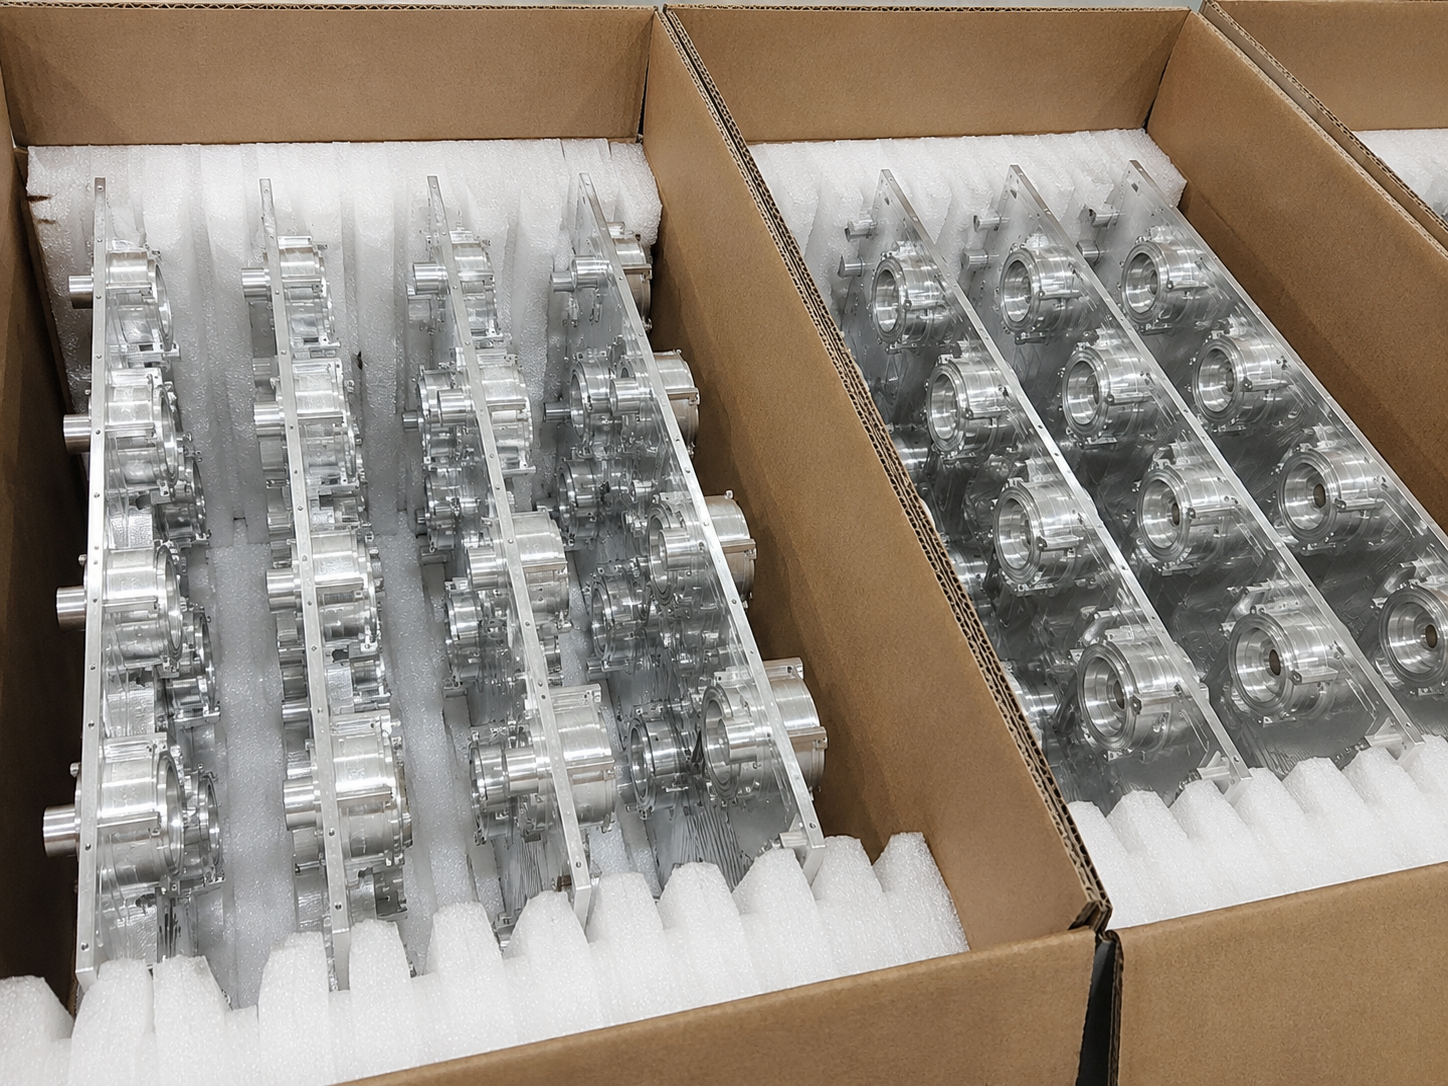
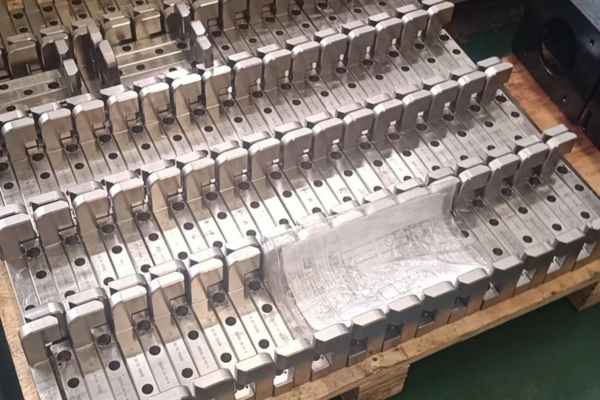
Bras en aluminium USINÉS CNC rangés dans leur coffret de prototypes ; un plateau et une garniture en mousse protègent les pièces.
Les méthodes de contrôle, les tailles d’échantillon et le contenu des rapports découleront directement des exigences d’achat du client et des définitions du plan.
1. Définir la caractéristique
Repérez les cotes et les relations géométriques qui influent sur l’ajustement ou l’acceptation. Ne supposez pas que toutes les cotes du plan exigent la même méthode ou le même niveau de détail dans le rapport.
2. Définir la méthode
Demandez comment la caractéristique sera déterminée à partir du système de références spécifiées et quel équipement de mesure convient. La méthode doit être adaptée à l’élément géométrique, à son accessibilité et à l’incertitude requise pour prendre la décision.
3. Définir le document
Précisez si la commande exige un rapport dimensionnel, un dossier de première pièce, un certificat matière, un certificat de finition ou un autre document. Indiquez les exigences d’échantillonnage et de conservation.
Liste des documents de commande
Ajoutez chaque document requis à la demande de devis et à la commande. Le devis doit confirmer qui fournit chaque document, son format et l’étape à laquelle l’acheteur l’approuve.
DONNÉES REQUISES
Caractéristiques critiques, interprétation des références spécifiées, échantillonnage et format du rapport
LIVRABLE
Résultats dimensionnels propres à la commande pour les caractéristiques convenues
DONNÉES REQUISES
Alliage, état métallurgique, forme du produit, spécification applicable et périmètre de traçabilité
LIVRABLE
Document matière rattaché au stock ou au lot acheté
DONNÉES REQUISES
Spécification de finition, masquage, couleur, épaisseur et périmètre du certificat
LIVRABLE
Document de finition relatif à l’opération secondaire prise en charge, sur demande
DONNÉES REQUISES
Modèle de document, liste des caractéristiques, circuit d’approbation et date de remise
LIVRABLE
Dossier de première pièce convenu avant le lancement de la production
DONNÉES REQUISES
Référence de la pièce, indice de révision, quantité par colis, protection et format de l’étiquette
LIVRABLE
Pièces protégées et identifiées pour la réception et la manutention au poste de travail
DONNÉES REQUISES
Incoterm, destination, mentions de facture, rubriques de la liste de colisage et date requise
LIVRABLE
Documents d’expédition correspondant aux conditions de livraison indiquées dans le devis
NOTE DE COMMANDE : le classement douanier, le régime des droits et les formalités d’importation relèvent de l’importateur et de son commissionnaire en douane agréé. Vérifiez les règles en vigueur pour l’expédition concernée.
Comment qualifier un fournisseur d’usinage CNC de l’aluminium
Évaluez chaque fournisseur selon 6 critères : identité légale, gestion des plans, maîtrise du matériau, adéquation des procédés, contrôle et livraison. Joignez la même demande à chaque consultation pour pouvoir comparer les prix et les prestations.
Confirmez la personne morale, l’adresse de l’usine, le responsable du devis et le destinataire de la commande.
Consignez les indices de révision du modèle et du plan, la règle de priorité en cas de divergence et le circuit d’approbation des modifications ultérieures.
Confirmez l’alliage, l’état métallurgique, les substitutions autorisées, les certificats et la responsabilité des finitions sous-traitées.
Demandez la gamme de fabrication proposée, l’examen des éléments géométriques difficiles, les hypothèses de montage et le calendrier confirmé.
Convenez des caractéristiques critiques, de la méthode de mesure, de l’échantillonnage, des rapports et de la personne habilitée à statuer sur les non-conformités.
Confirmez l’Incoterm, l’emballage, les étiquettes, les documents d’expédition, le responsable en cas de retard et les dates de remontée des problèmes.
BUREAU D’ÉTUDES
Vérifie le matériau, l’accessibilité, les références spécifiées et la gamme de fabrication.
QUALITÉ
Vérifie les méthodes, l’échantillonnage, les documents et la gestion des non-conformités.
ACHATS
Vérifie les prestations incluses, les documents de livraison et la remontée des problèmes.






