Contacter Zhenling Company

Usinage sur mesure de pièces métalliques
Services d’usinage CNC du bronze pour pièces industrielles sur mesure
L’usinage CNC du bronze selon plan repose sur cinq éléments : l’alliage exact, l’ébauche de départ, la géométrie fonctionnelle, les limites d’acceptation et les justificatifs requis pour votre commande. Zhenling examine cet ensemble avant de définir les opérations de tournage, fraisage, alésage, rectification ou usinage multiaxe adaptées à vos composants en bronze. Pour toute demande d’usinage CNC du bronze, précisez le grade d’alliage, l’état du brut, les sollicitations du palier ou l’exposition à la corrosion, les cotes critiques, la finition et les points de contrôle. Examinez la gamme de fabrication proposée, les limites restant à définir et les documents requis avant de vous fier au prix, au délai ou à la capacité annoncée pour votre commande ; distinguez les données confirmées des hypothèses commerciales ou de contrôle encore ouvertes.
01Depuis 2006Historique d’activité de l’entreprise
028 000 m²Site de production de Jiashan
036 000 m²Surface d’usine déclarée
043 / 4 / 5 axesPossibilités d’usinage sur centres disponibles
Examen du plan Périmètre à définir avant tout engagement sur les capacités
Justificatifs du lot Définis dans le périmètre de la commande
Points à clarifier lors du premier examen
01
Norme du matériau, désignation UNS ou grade, état et forme de départ autorisée.
02
Cotes critiques, relations entre références spécifiées, état de surface, filetages et éléments géométriques d’assemblage.
03
Quantité, programme d’échantillonnage ou de contrôle de la première pièce, étendue du contrôle, finition, emballage et destination.
01 / 03
Portée de la référence
Choisir l’alliage de bronze selon la charge, la corrosion et les risques d’usinage
Exigences de l’U.S. EPA concernant la plomberie pour l’eau potable
Limite propre au pays de destination ; ce n’est pas une règle de sélection de l’alliage.
« Bronze » ne suffit pas à désigner un matériau, et aucun bronze n’est universellement le meilleur pour l’usinage. Le bronze pour paliers, le bronze phosphoreux, le bronze d’aluminium, le bronze au silicium et les autres alliages de cuivre diffèrent par leur composition, leur forme de départ, leur résistance à l’usure et à la corrosion, leur comportement au frottement, leur traitement thermique et leur usinabilité. Si le plan spécifie plutôt un grade d’acier à outils, examinez le périmètre de l’usinage CNC de cet acier avant de considérer cette gamme destinée au bronze comme applicable.
Grille de décision : alliage de bronze, pièce et justificatifs
- 01Usage final, fluide, charge, température, pression et marché de destination.
- 02Norme du matériau indiquée sur le plan, grade ou numéro UNS, et règle de substitution.
- 03Moulage au sable, coulée centrifuge ou continue, produit corroyé et état de livraison.
- 04Géométrie, système de références spécifiées, surépaisseur, séquence des opérations et montage d’usinage.
- 05Méthode de contrôle, étendue, incertitude et règle d’acceptation.
- 06Documents relatifs au matériau, au procédé, à la première pièce et à la libération du lot.
Les données de Copper Development Association répertorient le bronze étain au plomb C92300 pour les paliers, bagues, engrenages, pièces de pompe, roues, corps de vanne et équipements hydrauliques, et associent différentes formes de coulée à différentes spécifications ASTM. Une idée reçue consiste à croire qu’un tel profil d’alliage peut remplacer le plan de l’acheteur ou ses calculs en service.
Scénario 01 — Service de palier ou de bague
Paramètres requis
Éléments à inclure dans la demande de devis
Charge, vitesse, matériau de l’arbre, lubrification, ajustement, température de fonctionnement
Incidence sur l’usinage
Pourquoi ces paramètres influent sur l’usinage CNC
L’état de l’alésage, la stabilité de la paroi, le comportement du bronze à la coupe et la stratégie de finition dépendent de l’alliage et du brut réels
Limite de validation
Justificatifs de l’alliage et du brut
Le nom d’une famille d’alliages ne prouve pas la durée de vie à l’usure
Scénario 02 — Service de pompe ou de vanne
Paramètres requis
Éléments à inclure dans la demande de devis
Composition chimique du fluide, pression, température, surépaisseur de corrosion, marché réglementaire
Incidence sur l’usinage
Pourquoi ces paramètres influent sur l’usinage CNC
L’identification du matériau, la géométrie de l’enveloppe sous pression, l’état de la pièce coulée et l’étendue des essais influent sur la gamme de fabrication
Limite de validation
Risques liés à la pièce et à ses éléments géométriques
Une photo ne prouve pas la tenue à la pression
Scénario 03 — Engrenage ou composant soumis à l’usure
Paramètres requis
Éléments à inclure dans la demande de devis
Direction de la charge, matériau en contact, données de denture, lubrification, exigence de dureté
Incidence sur l’usinage
Pourquoi ces paramètres influent sur l’usinage CNC
La durée de vie de l’outil, la taille des dents, la maîtrise des références spécifiées et le risque de déformation doivent être examinés ensemble
Limite de validation
Décision de contrôle
L’usinabilité ne garantit pas la durée de vie en service
Scénario 04 — Usage final soumis à restrictions
Paramètres requis
Éléments à inclure dans la demande de devis
Destination, milieu de contact, règle applicable au produit, responsable de la certification
Incidence sur l’usinage
Pourquoi ces paramètres influent sur l’usinage CNC
La composition et le périmètre documentaire peuvent restreindre les sources de matériau acceptables
Limite de validation
Décision relative à la demande de devis
Les qualifications de l’entreprise ne qualifient pas toutes les pièces
La norme ASTM B148-24 couvre les pièces moulées au sable en bronze d’aluminium qu’elle répertorie et précise que les propriétés mécaniques sont déterminées sur des éprouvettes coulées séparément. Cela montre pourquoi la norme du matériau, le résultat obtenu sur une éprouvette et l’acceptation dimensionnelle de la pièce finie constituent des justificatifs distincts.
L’application à l’eau potable dépend des conditions d’usage
Pour les conduites, raccords et appareils concernés par la réglementation américaine sur l’eau potable, l’EPA définit l’expression « sans plomb » par une teneur moyenne pondérée en plomb de 0,25 % sur les surfaces en contact avec l’eau et prévoit des exemptions pour certains usages non potables et certains produits. Indiquez la destination, le milieu de contact et la règle applicable avant de demander si un alliage de bronze convient.
Examen de l’usinage Envoyer vos exigences pour examen de l’usinage
Gammes par famille de pièces
Usinage CNC sur mesure du bronze pour pompes, vannes, engrenages et composants de paliers
Portée de la référence
Champ des produits concernés et des exemptions selon l’U.S. EPA
Pertinent uniquement si le composant est destiné à un usage d’eau potable concerné aux États-Unis.
Demandez si la famille de pièces en bronze envisagée, les éléments géométriques sensibles aux défaillances, l’état du brut, le procédé d’usinage et les justificatifs de libération forment une commande réalisable, au lieu de demander simplement si un atelier peut fabriquer des « pièces en bronze ».
La famille de pièces détermine la gamme de fabrication
On suppose souvent qu’un même procédé convient à toutes les applications industrielles ; ce n’est pas le cas. Des bagues en bronze usinées, des pièces en bronze usinées à partir de bruts de fonderie et des engrenages en bronze phosphoreux peuvent nécessiter des choix différents de brut, de références spécifiées et de contrôle ; le choix de la machine CNC et du montage d’usinage découle donc du plan validé, de l’état de livraison et des exigences de libération.
S1 — Corps de vanne et de pompe
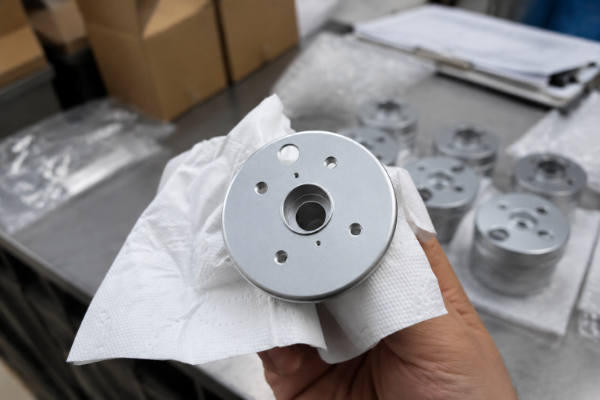
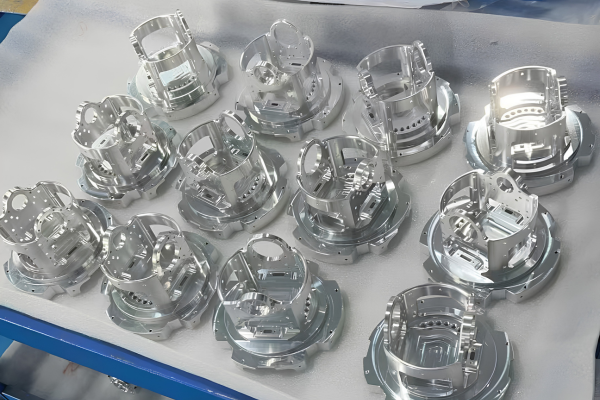
Examinez les références spécifiées du corps, les alésages, les faces de bride, les cercles de perçage, les orifices, l’état des parois et toute exigence de pression ou d’étanchéité.
La photo atteste uniquement la géométrie visible et le stade d’usinage.
S2 — Roues et pièces rotatives
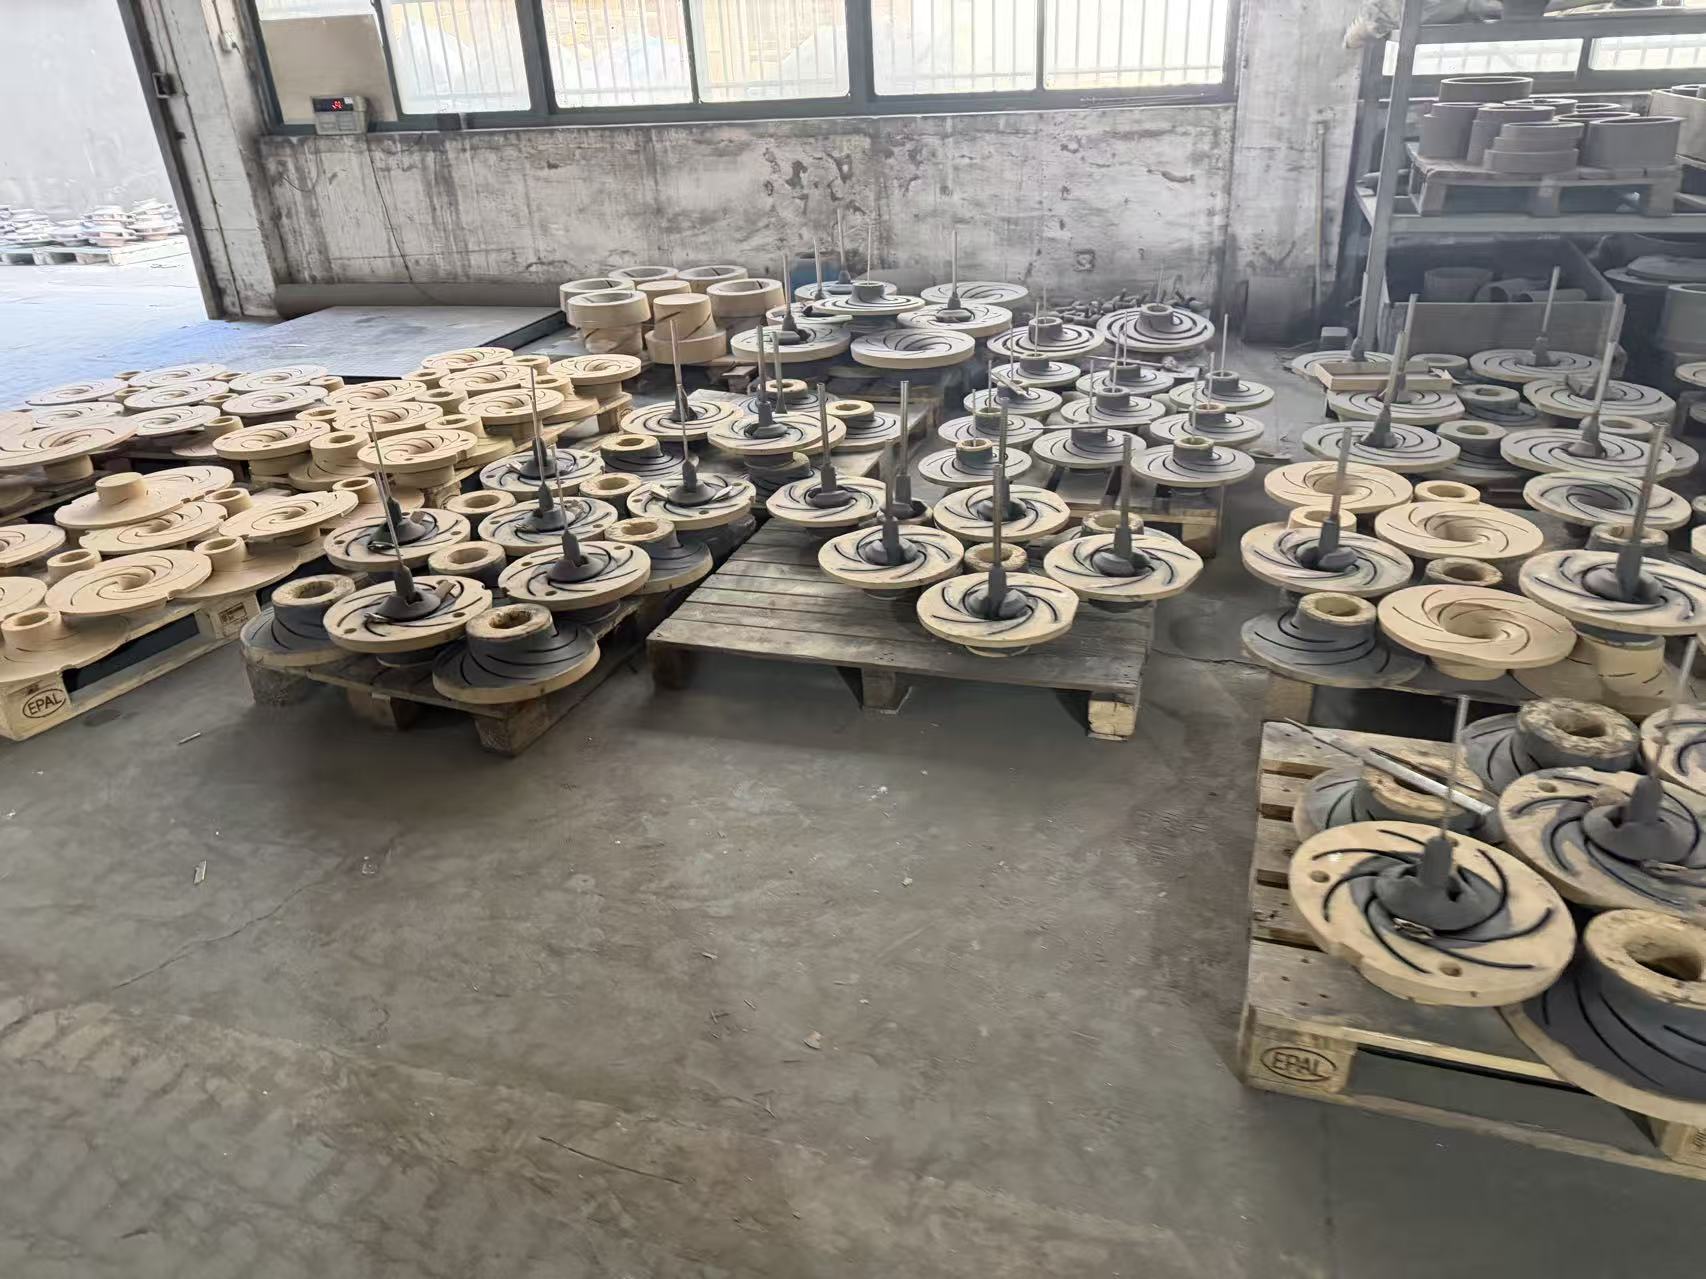
Image illustrativeDéfinissez le moyeu, l’alésage, le jeu des aubes, la concentricité, les éléments géométriques liés à l’équilibrage, le transfert des références spécifiées et la reprise de fonderie autorisée.
La photo n’établit ni l’alliage, ni la classe d’équilibrage, ni la tolérance.
S3 — Engrenages et moyeux
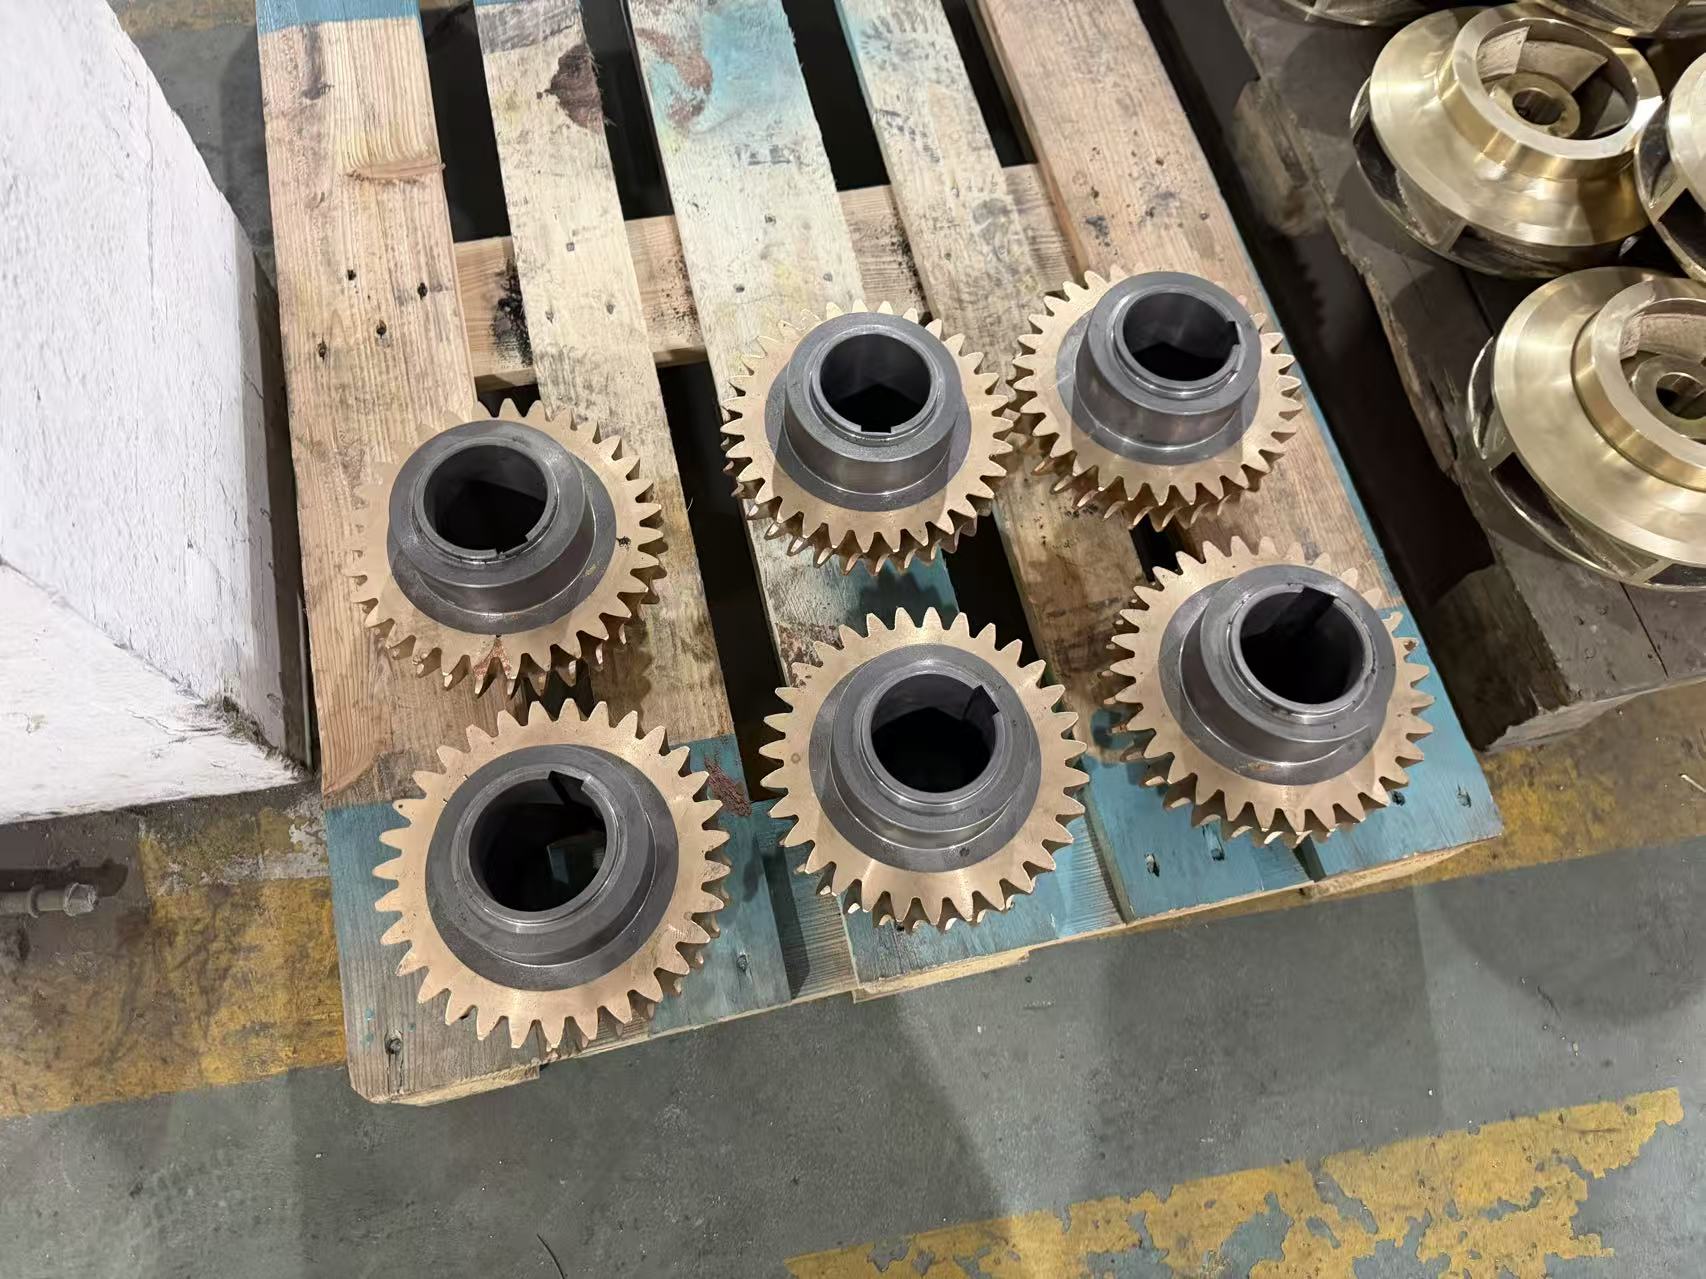
Image illustrativeIndiquez la géométrie des dents, l’ajustement du moyeu, la rainure de clavette, la pièce en contact, le couple de matériaux, la lubrification et les contrôles attendus.
La photo ne prouve ni la précision de la denture ni la résistance à l’usure.
| Famille de pièces | Éléments géométriques sensibles aux défaillances | Gamme CNC probable à examiner | Justificatifs à demander |
|---|---|---|---|
| Bagues et paliers en bronze | Diamètre de l’alésage, circularité, déformation de la paroi, ajustement, éléments géométriques de lubrification | Tournage, alésage, séquence d’ébauche et de finition, examen à l’état bridé ou libre | Identification du matériau, rapport d’alésage, état lors du contrôle, relevé de finition |
| Pièces de pompe et roues | Relation entre moyeu et aubes, concentricité, accès aux passages, surépaisseur de fonderie | Tournage, alésage, fraisage CNC, palpage, accès multiaxe ciblé | Plan des références spécifiées, éléments géométriques mesurés, exigences d’équilibrage ou fonctionnelles applicables |
| Corps de vanne et brides | Position relative des faces, cercle de perçage, alignement des orifices, éléments géométriques d’étanchéité | Tournage ou fraisage, alésage, perçage, filetage, ébavurage | Cotes critiques, ainsi que contrôles de surface, contrôles internes ou essais de pression définis séparément |
| Engrenages, arbres, moyeux et pièces d’usure | Données de denture, faux-rond, ajustement, rainure de clavette, surfaces en contact | Tournage, fraisage, gamme d’usinage de la denture, rectification si elle est spécifiée et réalisable | Rapport sur les éléments géométriques, document matière, relevé de dureté ou de procédé si commandé |
Valve World décrit l’emploi de bronze d’aluminium au nickel moulé au sable pour des corps de pompe, roues et corps de vanne complexes, tandis que la coulée centrifuge sert à produire des anneaux et des bagues. Il s’agit d’un exemple sectoriel provenant d’un tiers, pas d’une preuve que toutes les pièces photographiées utilisent cet alliage ou cette gamme de fabrication.
Examen du plan Envoyer une famille de pièces et un plan
Usiner les géométries complexes en bronze par tournage, fraisage, alésage et usinage à 5 axes
Une description fidèle dépend de la gamme de fabrication
Zhenling définit une gamme provisoire de tournage CNC ou d’usinage à 5 axes à partir des indications du plan, car une liste de machines ne permet pas à elle seule d’évaluer le risque lié au maintien de la pièce. Pour un corps de vanne, une roue, un engrenage ou une bague, envoyez le plan validé et les tolérances critiques afin que l’accès, les efforts de coupe, la finition et le contrôle puissent être examinés avant la confirmation de la demande de devis.
PORTÉE DE LA RÉFÉRENCE
Recherche du NIST sur les informations de fabrication des produits
Étaye l’échange maîtrisé d’informations ; ne prescrit pas de gamme d’usinage. Certains grades présentent une excellente usinabilité ; d’autres posent, dans certaines conditions, des problèmes d’usure des outils, de dégradation de surface, de copeaux, de chaleur ou d’écrouissage. Les difficultés réelles varient selon l’alliage, son état, la géométrie, la surépaisseur, la vitesse de coupe, l’avance, la stratégie d’arrosage et l’état de surface visé.
Paramètres de la gamme CNC provisoire [ Survolez pour afficher les détails ]
Discussion examinée sur Practical Machinist concernant le tournage et l’alésage de bagues en bronze
Alésage long ou profond
Question sur la gamme de fabrication
Peut-on assurer l’appui, l’accès, le refroidissement et la mesure de cet élément géométrique ?
Risque à vérifier
Flexion de la barre d’alésage, évacuation des copeaux, usure de l’outil, conicité
Ne présumez pas que
La mesure d’un diamètre valide tout l’alésage
Paroi mince ou fendue
Question sur la gamme de fabrication
À quel stade faut-il fendre, brider, laisser se détendre et usiner la pièce en finition ?
Risque à vérifier
Déformation de la pièce et divergence entre les états de contrôle
Ne présumez pas que
La précision de la machine empêche le matériau de se déformer
Brut de fonderie proche de la forme finale
Question sur la gamme de fabrication
Quelles sont les surépaisseurs variables et les réserves de matière pour établir les références spécifiées ?
Risque à vérifier
Coupes interrompues, déplacements à vide, défauts locaux, décalage de position
Ne présumez pas que
La CAO nominale correspond au brut reçu
Géométrie complexe de roue ou de vanne
Question sur la gamme de fabrication
Quelles surfaces définissent la gamme de fabrication et lesquelles nécessitent un accès multiaxe ?
Risque à vérifier
Interférence avec le montage d’usinage, cumul des erreurs de mise en position, contrôle inaccessible
Ne présumez pas que
La seule capacité d’usinage à cinq axes prouve la faisabilité
Maîtriser la pièce du brut en bronze à la géométrie finie
SYST.RÉF. : recherche du NIST sur l’échange d’informations tout au long du cycle de vie
Étaye la conservation des informations de fabrication, sans prescrire la séquence des opérations présentée sur cette page.
La chaîne de maîtrise, de la pièce moulée au contrôle, attribue les responsabilités avant la première coupe. Ce choix exige un examen préalable, car un état de contrôle ambigu peut ensuite entraîner une reprise, un rejet ou une comparaison dimensionnelle trompeuse.
Comment Zhenling applique la chaîne de maîtrise
Zhenling organise le passage à la production CNC autour du plan validé, de l’identification du matériau, de la logique des références spécifiées, du comportement à l’ébauche, de la séquence de finition et de l’état convenu pour le contrôle. Envoyez le plan de la vanne, de la bague ou d’une autre pièce, ses conditions d’assemblage, ses éléments géométriques critiques et tout essai ou certificat requis afin que l’équipe puisse repérer les risques liés au procédé avant l’émission d’une demande de devis personnalisée.
Envoyer le plan et préciser l’état lors du contrôle
Étape 01
Plan
Indice de révision, document de référence pour le modèle, cotes, notes et hiérarchie des critères d’acceptation
Étape 02
Matériau
Grade, norme, état, mode d’obtention du brut, identification de la coulée ou du lot
Étape 03
Références spécifiées
Références de départ, surépaisseur de reprise et variations de la pièce moulée
Étape 04
Ébauche
Enlèvement de matière, réaction aux contraintes internes et état intermédiaire
Étape 05
Finition
Séquence d’usinage des éléments géométriques, outils de coupe, arrosage et état de surface
Étape 06
Contrôles
Mesures en cours de fabrication rattachées à la révision validée
Étape 07
Passage à l’étape suivante
Ébavurer, nettoyer, protéger, documenter, emballer et libérer
Lever les ambiguïtés du procédé
Définir clairement les limites réduit les désaccords après usinage.
Questions sur la gestion des modifications
- Quel fichier fait foi lorsque le modèle et le plan divergent ?
- Qui approuve un écart concernant le matériau, le brut, le procédé ou la mesure ?
- Quelles modifications imposent un nouvel échantillon ou une nouvelle première pièce ?
- Comment les hypothèses approuvées sont-elles reprises dans la production en série ?
Questions sur les opérations externes
- Faut-il un traitement thermique, un revêtement, un dépôt métallique, un essai ou un équilibrage ?
- Qui est responsable de l’approbation du fournisseur et de l’examen des certificats ?
- Les cotes avant et après l’opération sont-elles contrôlées séparément ?
- Quelles protections et quel emballage sont prévus après la dernière opération ?
Définir l’état final
Les bagues fendues peuvent se déformer après séparation ; la demande de devis doit donc préciser l’ébauche, la séparation, le remontage, l’alésage de finition, le bridage et l’état lors du contrôle, au lieu d’indiquer seulement une cote nominale.
Les gammes de fabrication ne sont pas des certificats
Cette chaîne explique les points de maîtrise et les responsabilités. Elle n’implique pas qu’un procédé spécial, une méthode de laboratoire, un format de rapport ou une certification donnés soient inclus tant que Zhenling n’a pas confirmé le périmètre de la commande.
Portée de la référence | Glossaire du NIST sur la traçabilité métrologique
Vérifier les justificatifs de l’échantillon, de la première pièce et de la libération du lot
Définit la portée de la chaîne d’étalonnage ; l’acceptation exige aussi une méthode et une incertitude convenues.
Un échantillon ne prouve que ce qui y a été mesuré, observé ou testé dans les conditions indiquées. Supposer qu’un échantillon accepté suffit automatiquement à maîtriser tous les lots crée un risque à la libération si l’indice de révision, l’identification du matériau, les caractéristiques critiques, la méthode de vérification, la règle d’acceptation et les relevés de lot ne sont pas associés.
Périmètre de la commande de pièces en bronze
Une erreur consiste à considérer un certificat matière comme un certificat de libération de la pièce finie : ces documents répondent à des questions différentes pour l’acheteur et le fournisseur. Zhenling contrôle les pièces CNC sur mesure uniquement selon le périmètre de la demande de devis ; demandez donc la liste des éléments géométriques, la méthode, l’étendue du contrôle et le format du rapport avant de valider la commande.
Glossaire du NIST : Une entrée actuelle du glossaire du NIST définit la traçabilité métrologique comme la relation entre un résultat de mesure et une référence, établie par une chaîne d’étalonnage documentée et ininterrompue, chaque étalonnage contribuant à l’incertitude de mesure. Pour une tolérance serrée, la demande de devis doit également préciser une méthode et une incertitude adaptées à l’élément géométrique et à la décision d’acceptation.
Définir le dossier justificatif requis
01 Échantillon
- Confirmer les hypothèses relatives au matériau et au brut
- Clarifier les questions de géométrie et de fabrication
- Consigner les écarts avant approbation
02 Première pièce
- Mesurer les caractéristiques convenues sur l’indice de révision validé
- Préciser les méthodes, les conditions et la responsabilité des résultats
- Résoudre les non-conformités avant la libération du lot
03 Lot
- Reprendre les mesures de maîtrise approuvées
- Appliquer l’étendue du contrôle ou la règle d’échantillonnage prévue au contrat
- Rattacher les rapports au lot libéré ou à la commande
Fiche de cadrage de la demande de devis pour le bronze
- Indice de révision du plan et du modèle
- Norme du matériau et grade exact
- Mode d’obtention et état de livraison du brut
- Matière fournie par le client ou approvisionnée par le fournisseur
- Encombrement de la pièce et quantité
- Références spécifiées et tolérances critiques
- Exigences d’état de surface et d’arêtes
- Documents et procédés spéciaux
- Programme pour l’échantillon, la première pièce et le lot
- Emballage et destination
- Créneau de livraison requis
- Date et durée de validité du devis, et base de calcul du prix du matériau
Un modèle général de calcul des coûts d’usinage, publié dans une revue à comité de lecture, prend notamment en compte les exigences relatives au matériau, la stratégie, la complexité, la quantité, les tolérances, les plans, la programmation, les réglages et la finition, tout en signalant une marge d’erreur dans ses estimations.12 Ses chiffres ne constituent pas des références pour Zhenling ; ils montrent pourquoi un devis exige des données d’entrée définies et une période de validité.
| Élément du devis | Offre A | Offre B | Comparable uniquement si |
|---|---|---|---|
| Matériau | Alliage précisé ; barre coulée en continu | Bronze générique ; choix du fournisseur | Le grade, la norme, la forme, la responsabilité de l’approvisionnement et la date de référence concordent |
| Contrôle | 10 caractéristiques définies avec rapport | Contrôle final en atelier | La liste des éléments géométriques, l’étendue, la méthode et le contenu du rapport concordent |
| Quantité | 1 échantillon + 49 pièces de production | 50 pièces libérées en une fois | Les réglages, l’attente d’approbation, la taille du lot et le programme de libération concordent |
| Livraison | Pièces usinées, protégées et emballées pour l’exportation | Départ usine après usinage | Les opérations externes, l’emballage, l’Incoterm, la destination et le créneau concordent |
Capacités de Zhenling pour l’usinage du bronze : équipements, usine et appui à l’exportation
Portée de la référence
Guide de l’ASME sur la certification et l’accréditation
Permet de vérifier indépendamment le périmètre de certification ; ne confirme pas le statut actuel des certificats de Zhenling.
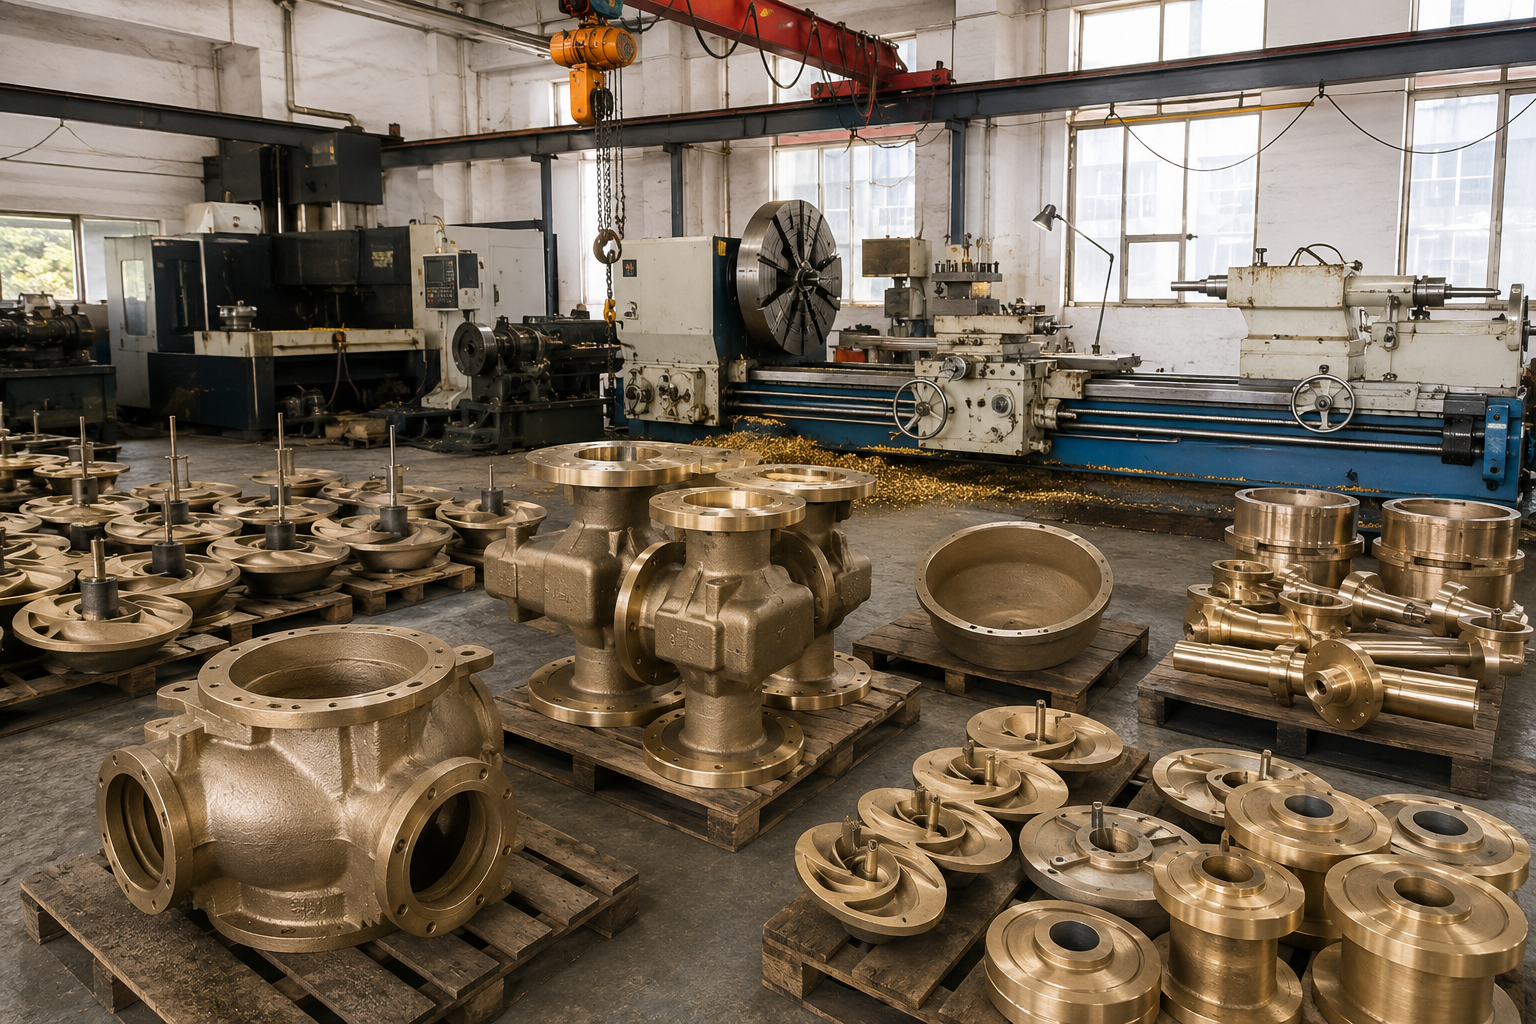
Shanghai Zhenling Hardware Co., Ltd. a été fondée en 2006 et exploite une base de production dans le comté de Jiashan, au Zhejiang. Selon le profil fourni par l’entreprise, elle dispose d’un site de production de 8 000 m², d’une usine de 6 000 m² et d’équipes commerciales pour le marché intérieur et l’exportation, qui prennent en charge les pièces métalliques sur mesure et hors standard.
Opérations de fabrication vérifiées
Tournage CNC Fraisage CNC Rectification CNC Alésage CNC Électroérosion à fil Perçage radial Usinage 3 axes Usinage 4 axes Centres d’usinage 5 axes importés Coordination des exportations
01
Transmission du dossier technique
Transmettez le plan maîtrisé, le matériau, la quantité, les éléments géométriques critiques et les conditions d’utilisation prévues. L’équipe pourra alors relever les points à clarifier et proposer une gamme de fabrication provisoire.
02
Adéquation des moyens de fabrication
La pertinence des équipements est évaluée selon les dimensions réelles de la pièce, l’accessibilité, la stratégie de référencement, le maintien de la pièce et la séquence des opérations. Une liste de machines plus longue ne constitue pas toujours une meilleure preuve de capacité.
03
Exportation et certifications
Pour tout certificat requis, il faut vérifier son titulaire légal, son site de production, son numéro, son champ d’application et sa validité. La destination, les documents d’exportation et l’applicabilité à la commande sont confirmés séparément par écrit.
Outils techniques pour l’usinage CNC du bronze
Outil de définition de la gamme de fabrication
Arbre de décision sur les justificatifs requis pour une pièce en alliage de bronze
Outil d’évaluation
Outil de création d’un comparatif des éléments de preuve pour les pièces en bronze
FAQ : les questions des acheteurs avant de passer commande pour l’usinage de pièces en bronze
Champ de compétence
Champ d’application des mesures du NIST
Étaye la réponse sur la traçabilité ; ne vaut pas, à lui seul, approbation de l’alliage ni preuve de son aptitude à la fabrication.
Commencez par définir la fonction, la charge, le fluide, la température, les matériaux en contact, la lubrification, le marché de destination et toute norme applicable. Zhenling peut examiner une nuance désignée ou aider à repérer les informations manquantes, mais l’approbation du matériau relève toujours du service d’ingénierie qualifié de l’acheteur.
Il n’existe pas de valeur universelle fiable pour tous les alliages, dimensions, éléments géométriques, bruts et états de contrôle. Envoyez le plan, le système de références spécifiées, les caractéristiques critiques, la finition de surface, les conditions d’assemblage, la quantité et les justificatifs de mesure requis pour permettre un examen de chaque élément géométrique.
Les deux options peuvent être étudiées si la demande de devis précise l’état du brut, la surépaisseur d’usinage, son identification, le contrôle, la responsabilité du risque de rebut et les règles de reprise des surfaces brutes.
Cela dépend des nuances exactes, de leur état, de la géométrie et des conditions d’utilisation. Comparez la résistance à la corrosion, l’usure, le frottement, la résistance mécanique, l’aptitude à la fabrication, la conformité et les possibilités d’approvisionnement, pas la couleur.
L’usure des plaquettes dépend de l’alliage, de son état, de l’opération, de la profondeur de passe, de la vitesse de coupe, de l’avance, du lubrifiant, de la géométrie de l’outil et de l’usure constatée. Vérifiez ces paramètres avant de modifier le procédé ; aucun témoignage publié sur un forum n’est utilisé comme preuve de capacité pour une commande.
Le cahier des charges de la commande doit préciser l’état dans lequel le contrôle est requis, car la fente, le serrage et les efforts liés à l’assemblage peuvent modifier la forme.
Une première discussion est possible, mais un devis fondé sur des documents maîtrisés exige les informations d’acceptation manquantes : indice de révision faisant foi, références spécifiées, tolérances, filetages, finition, notes et exigences de contrôle. Si le modèle fait foi, précisez comment les informations de définition du produit et les critères d’acceptation sont communiqués.
Ils sont évalués selon le matériau et la date de référence des prix, la disponibilité du brut, la géométrie, les réglages, la quantité, les tolérances, le contrôle, les opérations sous-traitées, la documentation, l’emballage, la destination et les points d’arrêt pour approbation. Transmettez les informations demandées dans la fiche de cadrage du devis pour les pièces en bronze afin de comparer les offres sur une même base.






