Contacter Zhenling Company

Dernière mise à jour : octobre 2026
Le choix du meilleur prestataire d’électroérosion à fil dépend du plan : pensez à Zhenling Metal pour les demandes combinant plusieurs procédés d’usinage, à KLH pour les travaux répétitifs automatisés, à Cer-Mac pour les éléments géométriques en alliages riches en nickel, et à Microtec pour les pièces miniatures découpées au fil. XACT convient aux demandes de devis en renfort, tandis que Wire Cut Company publie des capacités distinctes pour les fortes épaisseurs et les coupes coniques.
Un atelier affichant la tolérance la plus serrée peut tout de même ne pas convenir à votre pièce. L’accès du fil, l’épaisseur de la matière première, le contrôle et l’acheminement comptent également. Ce rapport analyse 20 prestataires et explique comment comparer équitablement les devis américains et chinois en tenant compte du coût total livré, sans présumer qu’une origine offre un meilleur prix.
Choix rapides selon les travaux d’électroérosion à fil
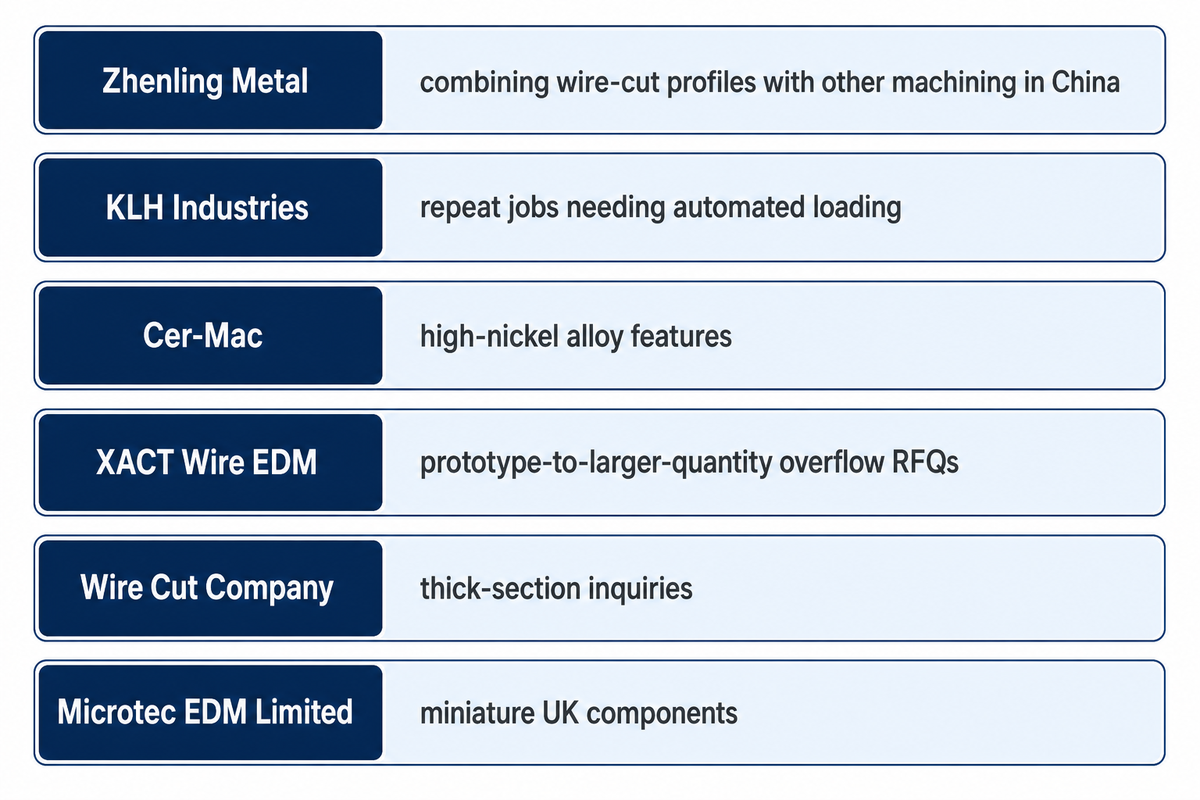
Commencez par l’élément le plus exigeant de votre commande. Ces choix associent une capacité publiée à un besoin d’achat ; ils ne constituent ni des récompenses ni une évaluation générale de la qualité des entreprises.
- Idéal pour associer des profils découpés au fil à d’autres procédés d’usinage en Chine : Zhenling Metal, avec examen du plan et acceptation écrite adaptée à chaque commande.
- Idéal pour les travaux répétitifs nécessitant un chargement automatisé : KLH Industries, dont les services d’électroérosion à fil comprennent des cellules d’automatisation redondantes.
- Idéal pour les éléments géométriques en alliages riches en nickel : Cer-Mac, qui mentionne expressément l’usinage de l’Inconel 718.
- Idéal pour les demandes de devis en renfort, du prototype aux quantités plus importantes : XACT Wire EDM, avec un parc dédié de machines d’électroérosion et un contrôle dimensionnel.
- Idéal pour les demandes portant sur de fortes épaisseurs : Wire Cut Company, qui indique séparément les limites d’épaisseur de coupe et d’inclinaison.
- Idéal pour les composants miniatures au Royaume-Uni : Microtec EDM Limited, avec un fil de 20 microns et des mesures par contact et optiques.
À propos de ce guide : il est publié par Zhenling Metal. Nous nous plaçons en premier parce que c’est notre site, et non parce que nous prétendons être les leaders du marché. Les 19 autres fabricants sont regroupés selon leurs points forts, sans ordre particulier au sein de chaque groupe.
Comment nous avons sélectionné ces prestataires d’électroérosion à fil
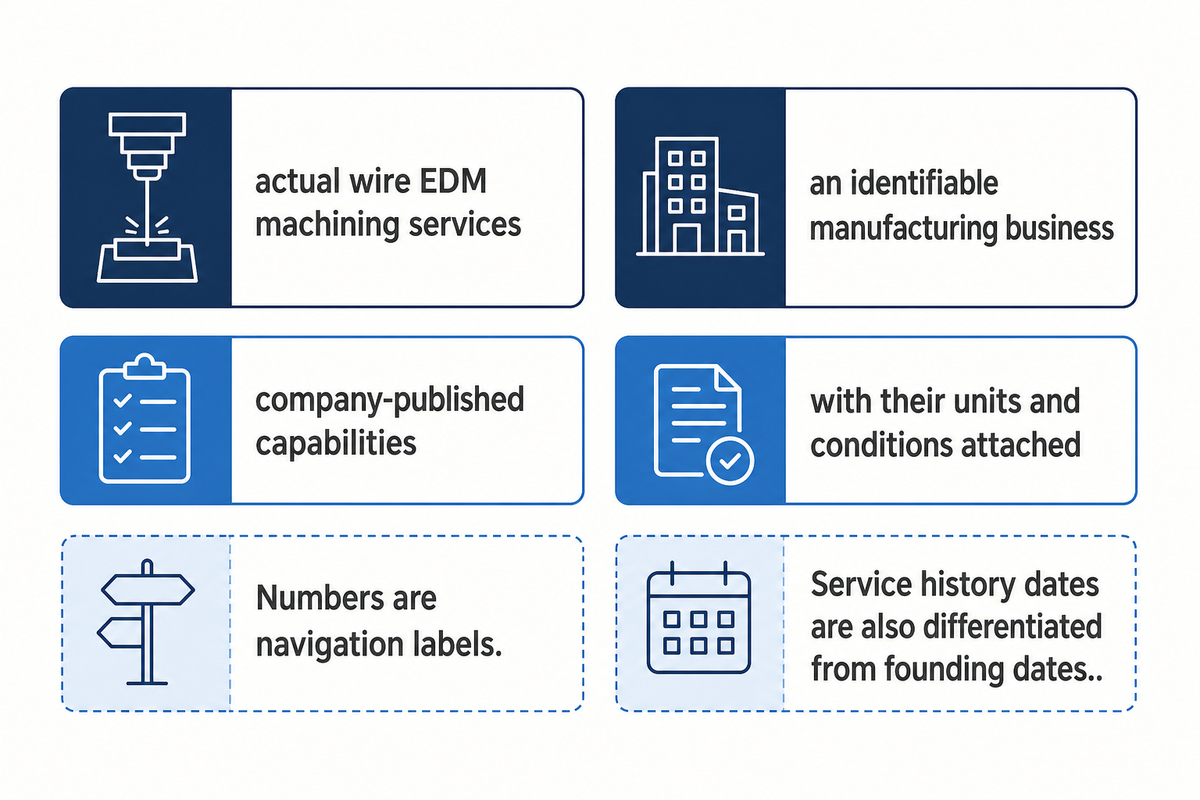
Les informations ont été vérifiées en octobre 2026 à partir des pages officielles des entreprises, de leurs services, équipements, historique et qualité, ainsi que d’autres sources publiques. Pour être retenue, une entreprise devait proposer des services réels d’usinage par électroérosion à fil et exercer une activité de fabrication identifiable. Les vendeurs d’équipements seuls, annuaires, plateformes d’approvisionnement et intermédiaires sans activité d’usinage documentée en propre ont été exclus. Les entreprises présentées dans ce rapport sont situées aux États-Unis, en Chine, au Royaume-Uni et en Allemagne.
Les numéros servent de repères. La comparaison s’appuie sur les capacités publiées par les entreprises, avec leurs unités et conditions, et non sur un classement avec notation. Un fabricant d’équipements peut être retenu s’il dispose aussi d’un service documenté d’usinage à façon, comme bes. Les sites de production et les sièges sociaux déclarés sont indiqués séparément. Les dates d’activité dans les services sont également distinguées des dates de création.
Comparatif de 20 prestataires d’électroérosion à fil
À partir du tableau, sélectionnez quelques entreprises pour un examen plus détaillé du plan. La colonne des dates indique ce que la source établit : année de création, ouverture rapportée ou ancienneté déclarée de l’activité de fabrication ou de service. « Non communiqué publiquement » indique que l’année de création n’est pas disponible. Les points forts et les limites décrivent les services publiés, et ne garantissent pas les performances pour chaque plan.
| Non. | Nom de l’entreprise | Siège | Création / historique publié | Idéal pour | Présentation | Principaux services | Principaux avantages | Limites éventuelles | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Jiashan, Zhejiang, Chine ; site de production | 2006 | Demandes de devis en Chine combinant plusieurs procédés d’usinage | Atelier d’usinage de pièces métalliques à partir de plans | Électroérosion à fil, tournage, fraisage, rectification | Procédés combinés ; approbation de la première pièce avant les lots de production | Le transport international rend ce fournisseur peu adapté aux remplacements urgents | https://zhenlingmetal.com/ |
| 2 | Petersen Precision | Redwood City et Roseville, Californie, États-Unis ; sites de production | 1966 | Pièces de production planes en deux dimensions | Fabricant de pièces de production et d’outillage de découpe | Électroérosion à fil, rectification, découpage fin, rodage | Précision par passes multiples ; production sans opérateur selon les besoins | Les services publiés se concentrent sur la matière première plane et les formes 2D | https://www.petersenprecision.com/capabilities/wire-edm |
| 3 | KLH Industries | Germantown, Wisconsin, États-Unis ; siège social | 1987 | Commandes répétitives automatisées par électroérosion | Fournisseur de précision issu de l’électroérosion à fil | Électroérosion à fil, électroérosion rapide par perçage, usinage CNC | Automatisation redondante ; éléments géométriques fins | État de surface de 2 Ra microinch nécessitant plusieurs passes | https://www.klhindustries.com/services/edm-machining/wire-edm |
| 4 | Owens Industries | Oak Creek, Wisconsin, États-Unis ; site de production | 1944 | Pièces de petite et moyenne taille aux éléments géométriques variés | Atelier d’usinage de précision à forte diversité de pièces | Électroérosion à fil, fraisage multiaxe, tournage | Usinage intégré ; équipements de contrôle programmables | Le délai standard publié pour l’électroérosion dépend de la charge et est de 12 semaines | https://www.owensind.com/ |
| 5 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, États-Unis ; site de production | 1960 ; ouverture rapportée | Électroérosion avec montage sur montages dédiés et rectification | Atelier de rectification et d’électroérosion | Électroérosion à fil, par enfonçage, perçage par électroérosion, rectification | Montages sur mesure ; trois méthodes d’électroérosion | Épaisseur et inclinaison documentées, limitées à 16 in et 20 degrés | https://www.unitedcenterlessgrinding.net/wire-edm |
| 6 | Maroney Company | Northridge, Californie, États-Unis ; site de production | 1955 | Électroérosion programmée avec axe rotatif | Entreprise spécialisée en usinage de précision et par électroérosion | Électroérosion multiaxe à fil et par enfonçage | Mouvement rotatif ; usinage complémentaire de cavités | Les cavités borgnes nécessitent le procédé par enfonçage | https://maroneycompany.com/services/electrical-discharge-machining/ |
| 7 | Ephrata Precision Parts | Denver, Pennsylvanie, États-Unis ; site de production | 1972 ; historique de fabrication | Pièces nécessitant plusieurs méthodes d’électroérosion | Fabricant de pièces de précision sur mesure | Électroérosion à fil, par enfonçage et par perçage | Machines à moteurs linéaires à quatre axes ; usinage complémentaire de cavités et perçage | Le groupe AQ325L indique une épaisseur de 8.8 in ; d’autres modèles sont nécessaires au-delà | https://www.ephrataprecision.com/ |
| 8 | The Wire Shop | Mentor, Ohio, États-Unis ; site de production | Non communiqué publiquement | Outillage avec préparation par jet d’eau en interne | Atelier d’électroérosion et d’usinage sur mesure | Électroérosion à fil, usinage CNC à 3 axes, jet d’eau, rectification | Jet d’eau en interne ; six machines d’électroérosion à fil à quatre axes | L’épaisseur maximale publiée pour la découpe au fil est de 15 3/4 in | https://thewireshop.com/ |
| 9 | Cer-Mac | Telford, Pennsylvanie, États-Unis ; site de production | 1969 | Inconel 718 et pièces à forte teneur en nickel | Entreprise de services d’usinage de précision | Électroérosion à fil, électroérosion par enfonçage, fraisage, tournage | Spécialisation dans les alliages riches en nickel ; limites géométriques détaillées | L’inclinaison maximale de 15 degrés s’applique à une épaisseur de 10.25 in | https://www.cermac.com/wire-edm/ |
| 10 | XACT Wire EDM | Waukesha, Wisconsin, États-Unis ; siège social ; Cary, Illinois, second site de production | 1984 | Demandes de devis en renfort pour l’électroérosion à fil | Fournisseur spécialisé en électroérosion à fil à façon | Électroérosion à fil, électroérosion par petits trous, prototypage | Plus de 45 machines d’électroérosion ; MMT, SPC et contrôle vidéo | La géométrie à découper au fil nécessite des liaisons droites entre les profils supérieur et inférieur | https://www.xactedm.com/wire-edm/ |
| 11 | Adron Tool Corp. | Sussex, Wisconsin, États-Unis ; site de production | Non communiqué publiquement | Pièces lourdes et production par électroérosion | Atelier spécialisé en production par électroérosion à façon | Électroérosion à fil, par enfonçage et par petits trous | 74 machines à fil ; capacité déclarée de prise en charge des pièces lourdes | La limite de manutention publiée est de 10 000 lb | https://www.adron.com/ |
| 12 | Wire Cut Company | Buena Park, Californie, États-Unis ; site de production | 1978 | Forte épaisseur avec services d’usinage complémentaires | Atelier d’électroérosion avec rectification et fraisage | Électroérosion à fil, par enfonçage et micro-électroérosion ; rectification | Capacités de coupe sur fortes épaisseurs ; assistance technique en CAO/FAO | Les inclinaisons de 30 degrés sont limitées à une épaisseur de 15 in, tandis qu’une capacité distincte d’épaisseur de coupe de 48 in est annoncée | https://wirecutcompany.com/wire_EDM.html |
| 13 | EDM Intelligent Solutions | Bartlett, Illinois, États-Unis ; site de production | Non communiqué publiquement | Microéléments géométriques avec métrologie dimensionnelle | Spécialiste de l’électroérosion et de la microfabrication | Électroérosion à fil fin, microfraisage, rectification, mesure 3D | Fil de 20 µm ; contrôle dimensionnel et de la rugosité | L’empilage nécessite une géométrie compatible entre les pièces en tôle | https://www.edmdept.com/manufacturing-services-full-details/wire-edm/ |
| 14 | South Shore Manufacturing | Hanson, Massachusetts, États-Unis ; site de production | 1985 ; historique des services d’électroérosion à fil | Achats de composants médicaux | Entreprise d’usinage de précision par électroérosion à fil | Électroérosion à fil et usinage de précision | ISO 13485:2016 déclaré ; CAO/FAO et rétro-ingénierie | L’enveloppe maximale publiée pour l’électroérosion à fil est de 33 × 20 × 16 in | https://www.southshoremanufacturing.com/ |
| 15 | Rogers Wire EDM Service | Arvada, Colorado, États-Unis ; site de production | 1992 ; historique des services au Colorado | Services d’usinage dans la région du Colorado | Atelier spécialisé en électroérosion à fil | Électroérosion à fil, fraisage vertical, perçage CNC par électroérosion | Fraiseuse pour la préparation ; machine distincte pour le perçage de départ | Les machines d’électroérosion à fil répertoriées acceptent chacune des pièces d’une hauteur maximale de 15.75 in | https://www.rogerswireedm.com/ |
| 16 | T and G Engineering | West Byfleet, Surrey, Royaume-Uni ; site de production | 1975 | Pièces complexes avec usinage complémentaire | Fournisseur sous-traitant d’usinage de précision | Électroérosion à fil/par étincelage, usinage à 5 axes, tournage, rectification | Large éventail de procédés d’usinage ; équipements d’électroérosion à fil Agie/Charmilles cités | Limite du procédé : l’électroérosion à fil exige une matière première conductrice | https://www.tgengineering.co.uk/wire-erosion/ |
| 17 | Cheshire Wire Erosion | Sandbach, Cheshire, Royaume-Uni ; siège social enregistré | 1995 | Pièces en alliage nécessitant plusieurs méthodes d’électroérosion | Entreprise familiale sous-traitante en électroérosion | Électroérosion à fil, par enfonçage et par petits trous | Trois procédés d’électroérosion ; politique de confidentialité déclarée | Les courses maximales XY et Z correspondent à des machines différentes | https://www.cheshirewireerosion.co.uk/ |
| 18 | Microtec EDM Limited | Shoeburyness, Essex, Royaume-Uni ; site de production | 2001 | Travaux miniatures traçables, du prototype aux lots de production | Spécialiste de l’électroérosion à fil et par étincelage | Micro-électroérosion, électroérosion à fil et par enfonçage, fabrication d’outillage, contrôle | Fil de 20 microns ; contrôle par palpeur et MMT optique | Certains contrôles et documents supplémentaires sont facturés en sus | https://microtecedm.co.uk/ |
| 19 | Werkzeugtechnik Schmitz | Troisdorf, Allemagne ; site de production | Non communiqué publiquement | Travaux de sous-traitance pour l’outillage et les moules | Prestataire d’usinage par électroérosion à façon | Électroérosion à fil, par enfonçage et perçage de départ | Trois méthodes d’électroérosion ; intégration CAO/FAO | Pour des formes simples en grande série, le coût unitaire de l’électroérosion à fil peut être défavorable | https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung |
| 20 | bes Funkenerosion | Fluorn-Winzeln, Allemagne ; site de production | 1983 | Pièces de sous-traitance hautes ou lourdes, usinées par électroérosion | Fabricant de machines disposant de services d’usinage à façon | Électroérosion à fil et par enfonçage, perçage par électroérosion, fraisage | Limites publiées de taille et de poids ; fabrication interne des électrodes | Fil à partir de 0,15 mm ; hauteur de coupe jusqu’à 800 mm | https://bes-edm.de/lohnfertigung/ |
Ateliers d’usinage intégrés travaillant à partir de plans
Ces entreprises proposent des services de fabrication comprenant l’électroérosion à fil et d’autres procédés. Cette combinaison compte lorsqu’une pièce nécessite le tournage d’un diamètre, le fraisage d’une poche ou la rectification d’une référence avant la découpe au fil. Le périmètre plus large des services d’usinage CNC aide à déterminer quelles opérations réunir dans un même bon de commande.
1. Zhenling Metal : idéal pour les demandes combinant plusieurs procédés d’usinage en Chine
Site de production : Jiashan, Zhejiang, Chine ; atelier décrit par l’entreprise · Création : 2006 · Type : atelier d’usinage de précision à partir de plans
Site officiel : https://zhenlingmetal.com/
Services principaux et périmètre : électroérosion à fil, tournage CNC, fraisage, rectification, alésage et perçage radial ; centres d’usinage à 3, 4 et 5 axes importés, selon l’entreprise · Modalités de commande : quantité minimale, acceptation des pièces uniques, délais, tolérances et contrôle soumis à un devis écrit
Le profil d’équipements publié par Zhenling associe l’électroérosion à fil au tournage, au fraisage et à la rectification ; c’est un point de départ utile pour les pièces métalliques dont les éléments géométriques critiques nécessitent plusieurs procédés. L’entreprise indique que la première pièce est approuvée avant la production par lots, ce qui permet de valider la pièce acceptée lors de l’examen du plan avant de lancer les quantités répétitives. Selon son site, l’usinage est réalisé dans son propre atelier à Jiashan ; son périmètre de devis pour les pièces d’équipement métallique comprend les profils trempés et les éléments géométriques inaccessibles aux outils rotatifs, sans prétendre à une qualification pour les semi-conducteurs. Les remplacements urgents à livrer sous quelques jours conviennent mal, car le transport international s’ajoute au délai d’usinage.
2. Petersen Precision : idéal pour les pièces de production planes en deux dimensions
Sites de production : Redwood City et Roseville, Californie, États-Unis · Création : 1966 · Type : fabricant de pièces de précision et d’outillage de découpe
Site officiel : https://www.petersenprecision.com/capabilities/wire-edm
Services principaux : électroérosion à fil, découpage fin, rectification, rodage et usinage CNC · Capacités publiées : matière première plane d’au moins 5 in d’épaisseur ; angles internes jusqu’à R 0.008 in · Qualité : ISO 9001, selon l’entreprise
Petersen indique que les coupes par passes multiples destinées à fabriquer des pièces métalliques sur mesure en deux dimensions peuvent respecter une tolérance meilleure que ±0.0001 in ; les acheteurs disposent ainsi d’une condition de procédé précise associée à sa revendication de précision. Le fonctionnement sans opérateur permet une production 24/7 selon les besoins, et le service d’électroérosion peut affecter des machines d’outillage de découpe à des pièces client pour les commandes plus importantes. Cette organisation de la production rend Petersen pertinent lorsque des profils plans répétitifs nécessitent de la capacité en complément d’opérations de finition ou d’outillage, plutôt que pour un prototype isolé. L’offre publiée se concentre sur la matière première plane et les formes 2D ; elle ne définit donc pas un procédé général de découpe au fil de formes libres en trois dimensions.
3. KLH Industries : idéal pour les travaux répétitifs automatisés par électroérosion
Siège social : Germantown, Wisconsin, États-Unis · Création : 1987, en tant qu’atelier d’électroérosion à fil · Type : fournisseur d’usinage de précision
Site officiel : https://www.klhindustries.com/services/edm-machining/wire-edm
Services principaux : électroérosion à fil, électroérosion rapide par perçage et usinage CNC · Capacités publiées : tolérance de ±0.0001 in ; enveloppe annoncée de 24 × 16 × 14 in ; inclinaison de 30 degrés · Qualité : accréditation Nadcap en usinage non conventionnel, comprenant l’électroérosion à fil et par perçage rapide, selon KLH
Deux cellules d’automatisation distinctes et redondantes permettent à KLH d’assurer la production répétitive avec chargement automatisé et fonctionnement 24/7, un avantage concret lorsque la présence d’un opérateur limiterait autrement la commande. KLH indique également qu’un fil de 0.0012 in permet de produire un rayon de 0.0010 in ; cette capacité à réaliser des éléments géométriques fins est plus utile aux concepteurs qu’une simple mention générale de précision. Son site précise que des projets plus grands que l’enveloppe annoncée sont possibles : celle-ci constitue donc une référence publiée et non une limite absolue de l’atelier. L’état de surface annoncé de 2 Ra microinch nécessite plusieurs passes ; un devis pour cette finition doit inclure les opérations d’usinage supplémentaires.
4. Owens Industries : idéal pour les pièces de petite et moyenne taille aux éléments géométriques variés
Site de production : Oak Creek, Wisconsin, États-Unis · Historique de fabrication publié : depuis 1944 · Type : atelier d’usinage de précision à forte diversité de pièces
Site officiel : https://www.owensind.com/
Services principaux : fraisage à 3, 4 et 5 axes, usinage par électroérosion à fil, tournage, micro-usinage et finition · Détail publié sur l’électroérosion : fil fin de 0.002 in et précision de positionnement de 0.0005 in · Qualité : ISO 9001:2015 et AS9100, selon le site
Owens réunit fraisage, tournage et électroérosion dans une même offre pour les pièces de petite et moyenne taille, adaptée aux composants qui combinent des éléments géométriques usinés avec des outils rotatifs et des détails découpés au fil. Selon l’entreprise, ses équipements de contrôle programmables suisses et allemands permettent également d’effectuer des mesures. Sa page consacrée à l’électroérosion décrit aussi l’électroérosion à fil à 5 axes avec un indexeur submersible entièrement intégré ; les acheteurs qui comparent cette solution à des procédés de coupe cinq axes doivent bien distinguer les mouvements et les procédés. Le délai standard publié de 12 semaines pour l’électroérosion, qui dépend de la charge de travail, en fait un choix peu adapté aux remplacements urgents.
5. United Centerless Grinding & Thread Rolling : idéal pour l’électroérosion sur montages dédiés avec rectification
Site de production : East Hartford, Connecticut, États-Unis · Ouverture rapportée : 1960 · Type : atelier de rectification de précision et de services d’électroérosion
Site officiel : https://www.unitedcenterlessgrinding.net/wire-edm
Services principaux : électroérosion à fil et par enfonçage, perçage par électroérosion et rectification de précision · Équipements : deux machines AgieCharmilles CUT 200 Sp ; courses de 23,6 × 15,7 × 16.5 in, distinctes des dimensions de pièce de 41,3 × 32,3 × 16.3 in · Qualité : AS9100D et ISO 9001:2015, selon le site
Des montages sur mesure et plusieurs mises en position permettent à United d’usiner des éléments géométriques dans différentes directions, ce qui est pratique pour les pièces impossibles à terminer avec une seule orientation du fil. United propose dans le même atelier l’électroérosion à fil, par enfonçage et par perçage, ainsi que la rectification de surfaces de précision complémentaires. L’article de Gateway consacré à l’entreprise en février 2020 rapporte que United a ouvert à Hartford en 1960 ; cette date correspond à l’ouverture de l’entreprise rapportée, tandis que la page actuelle des services indique des tolérances d’électroérosion à fil de ±0.0002 in. Les pièces dépassant l’épaisseur de coupe publiée de 16 in ou l’inclinaison de 20 degrés sortent du périmètre documenté pour l’électroérosion à fil.
6. Maroney Company : idéal pour l’électroérosion programmable avec axe rotatif
Site de production : Northridge, Californie, États-Unis · Création : 1955 · Type : entreprise d’usinage de précision et par électroérosion
Site officiel : https://maroneycompany.com/services/electrical-discharge-machining/
Services principaux : électroérosion CNC multiaxe par enfonçage et à fil, avec axes rotatifs programmables · Équipement notable : Charmilles FI440CC avec axe rotatif asservi · Qualité : AS9100D et ISO 9001:2015 déclarées par l’entreprise ; enregistrement DDTC/ITAR indiqué séparément
Les axes rotatifs programmables, notamment la méthode décrite par l’entreprise sous le nom « Turn While Burn », offrent à Maroney une option d’usinage qui évite de maintenir la pièce immobile pour réaliser un profil au fil fixe. Plusieurs machines d’électroérosion par enfonçage apportent une méthode complémentaire pour réaliser des cavités, ce qui permet d’étudier une pièce présentant différents types d’éléments géométriques avec les deux procédés par électroérosion. Cette solution convient lorsque le plan d’ingénierie exige un mouvement pendant l’usinage et que la proposition du fournisseur doit expliquer comment chaque élément géométrique sera réalisé. Dans cette offre, les cavités borgnes relèvent du procédé par enfonçage avec électrode de forme ; le procédé à fil décrit est destiné aux découpes débouchantes.
7. Ephrata Precision Parts : idéal pour combiner électroérosion à fil, de cavités et par perçage
Site de production : Denver, Pennsylvanie, États-Unis · Historique de fabrication publié : depuis 1972 · Type : fabricant de pièces de précision sur mesure
Site officiel : https://www.ephrataprecision.com/
Services principaux : électroérosion à fil, par enfonçage et par perçage · Équipements : quatre unités Sodick AQ325L indiquées à 9,8 × 13,7 × 8.8 in, ainsi que des modèles AQ750L, VL400Q et VL600Q · Certification qualité : non communiquée publiquement dans les documents de l’entreprise examinés
Ephrata indique disposer d’équipements Sodick à quatre axes dotés de règles en verre, de moteurs linéaires et d’options pour fil fin, ce qui précise la base matérielle de son offre d’électroérosion de précision. L’électroérosion par enfonçage et le perçage par électroérosion complètent le service à fil, pratique lorsqu’un composant combine un profil découpé débouchant et une cavité ou un accès percé. L’activité plus large de l’entreprise dans les pièces sur mesure la rend pertinente pour les acheteurs qui souhaitent étudier plusieurs opérations d’électroérosion dans un même plan de fabrication plutôt que de les acheter séparément. Les quatre machines AQ325L indiquent une épaisseur de pièce de 8.8 in ; les pièces plus hautes nécessitent un autre modèle répertorié, et non l’hypothèse que les quatre machines peuvent les usiner.
8. The Wire Shop : idéal pour l’outillage avec préparation par jet d’eau en interne
Site de production : Mentor, Ohio, États-Unis · Création : non communiquée publiquement · Type : atelier d’usinage sur mesure spécialisé en électroérosion à fil et procédés associés
Site officiel : https://thewireshop.com/
Services principaux : électroérosion à fil, usinage CNC à 3 axes, jet d’eau et rectification · Périmètre des équipements : six machines d’électroérosion à fil permettant la coupe à quatre axes, immergée ou non · Certification qualité : non communiquée publiquement dans les documents de l’entreprise examinés
Le jet d’eau en interne permet à The Wire Shop de préparer les ébauches avant des opérations plus détaillées d’électroérosion ou d’usinage ; cette combinaison de services est utile pour les achats d’outillage. Selon l’entreprise, six machines d’électroérosion à fil permettent la coupe à quatre axes, immergée ou non, plutôt qu’une configuration unique générique. L’atelier décrit comme interne le parcours allant de la CAO au produit final ; une demande concernant une matrice ou un moule peut donc porter à la fois sur la préparation de la matière première et sur les éléments géométriques de précision qui suivent. Sa page consacrée à l’électroérosion à fil indique une épaisseur maximale de pièce de 15 3/4 in ; les sections plus hautes dépassent cette capacité de coupe publiée, indépendamment de l’offre distincte de jet d’eau.
9. Cer-Mac : idéal pour l’Inconel 718 et les composants en alliages riches en nickel
Site de production : Telford, Pennsylvanie, États-Unis · Création : 1969 · Type : entreprise de services d’usinage de précision
Site officiel : https://www.cermac.com/wire-edm/
Services principaux : électroérosion à fil, électroérosion par enfonçage, tournage, fraisage, rodage et rectification · Capacités publiées : ±0.00015 in pour les formes complexes de petite taille ; espace de travail de 41,3 × 32,3 × 12 in ; 3 307 lb ; fil de 0.004 in et rayon de 0.003 in · Qualité : certification ISO 9001:2015 par ABS-QE selon Cer-Mac ; enregistrement ITAR indiqué séparément
Cer-Mac mentionne expressément l’Inconel 718 et d’autres alliages riches en nickel comme spécialités ; les acheteurs de matières premières difficiles à usiner disposent ainsi d’un point de départ plus pertinent qu’une liste de matériaux sans distinction. Les données publiées sur le fil, le rayon, l’espace de travail et l’inclinaison facilitent la présélection de son offre d’électroérosion à fil à partir d’un plan avant de demander des solutions d’usinage détaillées. La combinaison avec le tournage et la rectification est utile lorsque le même composant présente des surfaces cylindriques ou des surfaces de référence finies, comme l’explique la présentation générale de l’opération de tournage. L’inclinaison de 15 degrés est spécifiée pour une épaisseur de 10.25 in ; cet angle ne peut pas être dissocié de cette condition d’épaisseur.
Ateliers spécialisés en électroérosion à fil
Un prestataire d’électroérosion à fil peut compléter une ligne de production existante. La disponibilité des machines, les travaux sur des éléments géométriques fins et les mesures peuvent compter davantage que la maîtrise d’une longue liste de procédés sans rapport entre eux. Comparez les capacités en électroérosion à fil adaptées à votre goulet d’étranglement, puis examinez les conditions de commande qui se cachent derrière les grandes lignes de l’offre.
10. XACT Wire EDM : idéal pour les demandes de devis de production en capacité complémentaire
Siège social : Waukesha, Wisconsin, États-Unis ; second site de production à Cary, Illinois · Fondée en : 1984 · Type : fournisseur spécialisé en électroérosion à fil à façon
Site officiel : https://www.xactedm.com/wire-edm/
Principaux services : électroérosion à fil, électroérosion pour petits trous, prototypage, rétro-ingénierie et marquage laser · Périmètre annoncé : tolérances de ±0.0001 in, pièces jusqu’à 16 in d’épaisseur et contours sur quatre axes · Qualité : ISO 9001:2015, selon XACT
XACT indique disposer de plus de 45 machines d’électroérosion et fonctionner en trois équipes, ce qui constitue une capacité dédiée pour les fabricants qui recherchent des services d’électroérosion à façon en renfort. Le contrôle tridimensionnel, la maîtrise statistique des procédés et le contrôle vidéo accompagnent la production, les mesures étant prises en compte au même titre que l’opération de coupe. L’entreprise propose ses services dans tout le pays et invite à demander un devis pour des commandes d’électroérosion à fil de 1 à 100K+ pièces ; il s’agit de la plage annoncée pour les demandes de devis, tandis que la capacité réelle et le calendrier sont définis lors du chiffrage. Son procédé à fil exige des liaisons rectilignes entre les profils supérieur et inférieur ; les formes sphériques ou hélicoïdales arbitraires ne correspondent donc pas à la géométrie décrite.
11. Adron Tool Corp. : idéal pour les pièces lourdes et la production par électroérosion
Lieu d’activité : Sussex, Wisconsin, États-Unis · Fondée en : non communiqué publiquement · Type : atelier de production spécialisé en électroérosion à fil et par enfonçage
Site officiel : https://www.adron.com/
Principaux services : électroérosion à fil de production, électroérosion conventionnelle/par enfonçage et perçage de petits trous · Équipement : 74 machines d’électroérosion à fil à grande vitesse et huit machines d’électroérosion CNC par enfonçage, selon l’entreprise · Qualité : Nadcap, ISO 9001:2015 et AS9100 mentionnées sur le site ; enregistrement ITAR indiqué séparément
Adron réunit des services d’électroérosion à fil, par enfonçage et pour petits trous ; une demande de production peut ainsi porter à la fois sur des profils débouchants et sur des éléments géométriques complémentaires. Les 74 machines à fil annoncées et la manutention de pièces jusqu’à 10 000 lb constituent des raisons précises d’envisager cet atelier pour des pièces lourdes usinées par électroérosion. La page « About » mentionne séparément plus de 55 machines d’électroérosion à fil Mitsubishi dans la description de l’équipement ; il s’agit d’un sous-ensemble de marques, et non d’un nombre supplémentaire de machines. Une pièce de plus de 10 000 lb dépasse la limite de manutention indiquée, même si sa géométrie convient par ailleurs à l’électroérosion à fil.
12. Wire Cut Company : idéal pour les fortes épaisseurs avec assistance en CAO/FAO
Lieu d’activité : Buena Park, Californie, États-Unis · Fondée en : 1978 ; constitution en société indiquée en 1981 · Type : atelier d’électroérosion avec rectification et usinage en complément
Site officiel : https://wirecutcompany.com/wire_EDM.html
Principaux services : électroérosion à fil, par enfonçage et micro-électroérosion, perçage de trous, rectification et usinage vertical · Tolérance annoncée : ±0.0002 in · Informations qualité : le site renvoie vers les certificats AS9100/ISO 9001 et NADCAP pour l’électroérosion, dont les noms de fichiers indiquent 2014/2015
Wire Cut Company annonce des coupes jusqu’à 48 in d’épaisseur et des dépouilles de 30 degrés jusqu’à 15 in d’épaisseur, offrant ainsi aux acheteurs de pièces épaisses deux indications de capacité exploitables. Une assistance complète en ingénierie CAO/FAO accompagne ses services d’électroérosion à fil ; un atelier de rectification et un centre d’usinage vertical sont également disponibles pour les opérations associées. Cette combinaison mérite d’être envisagée lorsqu’une pièce de grande section exige à la fois un profil par électroérosion et des éléments géométriques plus conventionnels, avec une gamme de fabrication qui coordonne les opérations. L’épaisseur de coupe annoncée de 48 in ne porte pas la capacité de dépouille à 30 degrés au-delà de 15 in ; une pièce épaisse avec dépouille ne peut donc pas être sélectionnée sur la seule base de la valeur la plus élevée.
13. EDM Intelligent Solutions : idéal pour les micro-éléments géométriques avec métrologie intégrée
Lieu d’activité : Bartlett, Illinois, États-Unis · Fondée en : non communiqué publiquement · Type : prestataire de services de précision en électroérosion et microfabrication
Site officiel : https://www.edmdept.com/manufacturing-services-full-details/wire-edm/
Principaux services : électroérosion à fil et à fil fin, électroérosion par enfonçage, micro-fraisage, rectification de précision et mesure 3D · Détails publiés : électroérosion sur cinq axes, trous finis de 30 µm et rapports d’aspect des éléments géométriques jusqu’à 38:1 · Qualité : enregistrements AS9100D et ISO 9001:2015 indiqués par l’entreprise ; enregistrement ITAR mentionné séparément
EDM Intelligent Solutions présente une gamme de micro-électroérosion à fil utilisant un fil d’un diamètre minimal de 20 µm, avec des tolérances annoncées de 1 µm et moins pour ce service de fil fin. La mesure tridimensionnelle et la mesure de rugosité complètent l’offre d’usinage, avec un parcours de contrôle en plus de la coupe pour les pièces miniatures par électroérosion à fil. L’association du micro-fraisage et de l’usinage de précision par électroérosion convient lorsque l’accès aux éléments géométriques et leur mesure sont tous deux difficiles sur un même petit composant. Le gain de productivité lié à l’empilage de tôles n’est possible que si la géométrie de la pièce permet une coupe simultanée ; l’empilage ne doit donc pas être pris pour acquis dans chaque devis de micro-pièce.
14. South Shore Manufacturing : idéal pour l’approvisionnement de composants médicaux
Lieu d’activité : Hanson, Massachusetts, États-Unis · Historique des services d’électroérosion à fil annoncé : depuis 1985, sous l’ancienne raison sociale Jack’s Machine Company · Type : entreprise d’usinage de précision par électroérosion à fil
Site officiel : https://www.southshoremanufacturing.com/
Principaux services : électroérosion à fil et usinage de précision · Capacités annoncées : tolérances jusqu’à ±0.0001 in ; états de surface jusqu’à 8 microinches · Qualité : AS9100D, ISO 9001:2015 et ISO 13485:2016, selon le site ; enregistrement ITAR et licences d’armes à feu mentionnés séparément
South Shore mentionne explicitement ISO 13485:2016 parmi ses autres certifications qualité, ce qui fournit aux acheteurs de composants médicaux un point de départ pertinent pour évaluer son système qualité. La CAO/FAO et la rétro-ingénierie complètent l’usinage sans opérateur, pour les demandes nécessitant de définir une gamme de production à partir des données de conception fournies. La spécification des services couvre les prototypes, les faibles et les grands volumes ainsi que les commandes ouvertes, ce qui rend l’atelier pertinent pour le développement initial comme pour les livraisons planifiées. La plus grande enveloppe de travail annoncée pour l’électroérosion à fil est de 33 × 20 × 16 in ; un composant plus grand nécessite donc une autre gamme de fabrication documentée.
15. Rogers Wire EDM Service : idéal pour l’électroérosion dans la région du Colorado avec usinage complémentaire
Lieu d’activité : Arvada, Colorado, États-Unis · Historique annoncé : au service du Colorado depuis 1992 · Type : atelier d’usinage par électroérosion à fil
Site officiel : https://www.rogerswireedm.com/
Principaux services : électroérosion à fil, fraisage vertical et perçage CNC par électroérosion · Équipement : AgieCharmilles CUT P550 Pro et CUT 300, chacune avec une course de 21,6 × 13.77 in ; fraiseuse HAAS VM2 · Certification qualité : non communiquée publiquement dans les documents de l’entreprise examinés
Rogers propose le fraisage vertical en complément de l’électroérosion à fil, ce qui permet de préparer le brut et de réaliser des éléments géométriques complémentaires avant la coupe de précision par électroérosion à fil. Une machine distincte de perçage CNC par électroérosion réalise les trous d’amorçage, nécessaires lorsque le fil doit pénétrer dans un profil intérieur plutôt que partir d’un bord extérieur. Pour les acheteurs à la recherche de services d’électroérosion à proximité d’un site de production au Colorado, cette combinaison permet de s’adresser à un prestataire local disposant d’équipements identifiés et de dimensions de machines clairement indiquées. La hauteur maximale des pièces est de 15.75 in pour les deux machines à fil, ce qui dépasse la capacité documentée pour les pièces plus hautes.
Ateliers internationaux pour les demandes de devis transfrontalières
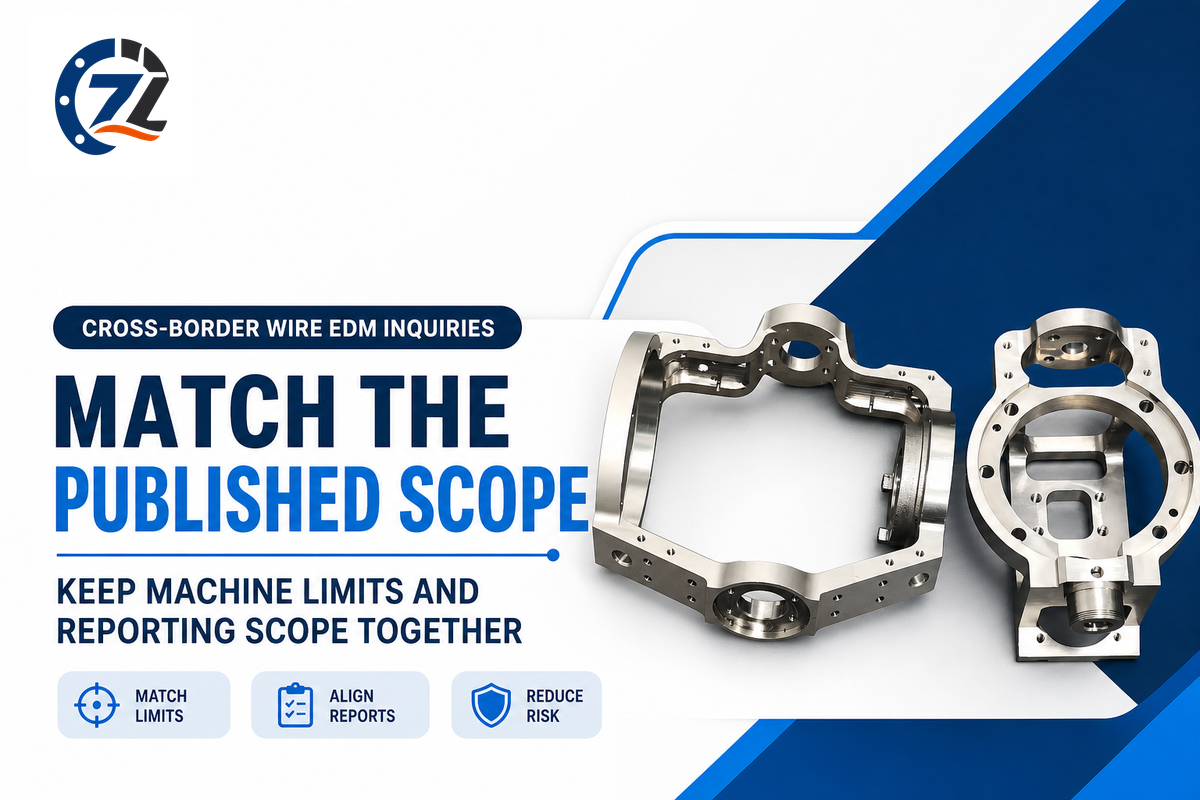
Les ateliers allemands et britanniques ci-dessous présentent des solutions d’électroérosion à fil et de micro-usinage, et peuvent être inclus dans une comparaison internationale. La localisation ne suffit pas à établir un avantage de prix. Évaluez leurs services de production à partir du même plan et des mêmes critères d’acceptation que pour les prestataires américains d’électroérosion à fil et les fournisseurs chinois.
16. T and G Engineering : idéal pour l’électroérosion à fil avec usinage complémentaire
Lieu d’activité : West Byfleet, Surrey, Royaume-Uni · Fondée en : 1975 · Type : fournisseur sous-traitant en usinage de précision
Site officiel : https://www.tgengineering.co.uk/wire-erosion/
Principaux services : électroérosion à fil, électroérosion par étincelage, usinage sur 5 axes, fraisage, tournage, rectification et conception CAO 3D · Équipement : Agie Cut 2000, Cut 3000S, AGIE P800 WEDM, Charmilles 440 CC et deux machines de perçage rapide Drill 20 · Qualité : ISO 9001:2015, selon le site
T and G associe électroérosion à fil, usinage sur cinq axes, tournage et rectification, offrant ainsi plusieurs procédés complémentaires pour les composants complexes ou les assemblages. Les machines à fil Agie et Charmilles nommées concrétisent cette offre, tandis que les deux machines de perçage rapide permettent de réaliser des trous d’accès. Les acheteurs qui développent une pièce avec des éléments usinés par électroérosion à fil et par outils rotatifs peuvent donc examiner toute la séquence d’usinage, de la préparation des références spécifiées aux opérations de finition, dans une même demande. La limite liée au procédé concerne la conductivité électrique : les matériaux non conducteurs nécessitent une autre méthode d’usinage ; il s’agit d’une exigence de l’électroérosion à fil, et non d’une restriction propre à ce fournisseur.
17. Cheshire Wire Erosion : idéal pour les pièces en alliage usinées par plusieurs procédés d’électroérosion
Siège social enregistré : Sandbach, Cheshire, Royaume-Uni, selon Companies House · Fondée en : 1995 · Type : entreprise familiale sous-traitante spécialisée en électroérosion
Site officiel : https://www.cheshirewireerosion.co.uk/
Principaux services : électroérosion à fil, par enfonçage et pour petits trous · Courses des machines : Sodick AQ900L, 900 × 600 × 400 mm ; AG600LH, 600 × 400 × 500 mm · Qualité : ISO 9001 annoncée par l’entreprise
Cheshire propose trois procédés d’électroérosion complémentaires ; les demandes concernant des composants en alliage peuvent donc couvrir les profils à fil, les cavités et les petits trous dans le périmètre de ses services. Une politique de confidentialité annoncée par l’entreprise précise comment les travaux des clients sont traités, ce qui est utile pour transmettre des plans contrôlés en vue d’un devis de sous-traitance. La page « About » indique que 15 machines d’atelier fonctionnent sept jours sur sept, tandis que la liste d’équipements publiée détaille les courses des différentes machines à fil. Les courses XY les plus grandes et la course Z la plus haute correspondent à des modèles différents ; elles ne peuvent donc pas être combinées pour former une enveloppe d’usinage unique de 900 × 600 × 500 mm.
18. Microtec EDM Limited : idéal pour les composants miniatures traçables
Lieu d’activité : Shoeburyness, Essex, Royaume-Uni · Fondée en : 2001 · Type : spécialiste de l’électroérosion à fil et par étincelage
Site officiel : https://microtecedm.co.uk/
Principaux services : électroérosion à fil/par enfonçage, micro-électroérosion, usinage en sous-traitance, fabrication d’outillage et contrôle · Équipement phare : machines de micro-électroérosion à fil GF Cut 1000 et machine de micro-érosion Sarix · Qualité : ISO 9001:2015 et traçabilité des produits, selon le site
Microtec indique que ses machines de micro-électroérosion utilisent un fil de 20 microns et maintiennent des tolérances inférieures à 3 microns ; les éléments géométriques miniatures constituent donc une raison précise d’envisager ses services. Une MMT à palpeur Hexagon et une MMT optique Nikon complètent le contrôle après usinage, proposant différentes méthodes de mesure pour les petits composants usinés de précision. Les prestations vont du prototype à la production, et la traçabilité des produits relie ces capacités techniques aux besoins des acheteurs dont un premier petit lot peut déboucher sur des commandes répétées. Certains services supplémentaires de contrôle et de documentation sont facturés en sus ; un dossier de rapports plus complet élargit donc le périmètre au-delà du prix de base des pièces.
19. Werkzeugtechnik Schmitz : idéal pour la sous-traitance d’outillages et de moules
Lieu d’activité : Troisdorf, Allemagne · Fondée en : non communiqué publiquement · Type : prestataire d’usinage par électroérosion à façon
Site officiel : https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung
Principaux services : électroérosion à fil à façon, électroérosion par enfonçage et électroérosion pour trous d’amorçage destinées aux applications d’outillage et de moulage · Mesure : MMT tactile Wenzel et systèmes optiques Keyence · Qualité : DIN ISO 9001 ; la page qualité indique une certification depuis 1999
Schmitz propose l’électroérosion à fil, par enfonçage et pour trous d’amorçage, soit trois solutions d’usinage par électroérosion pour l’outillage et les moules dans le périmètre de services publié. Les informations propres à l’entreprise décrivent une intégration de la CAO/FAO ; les données de conception et la gamme d’électroérosion sont donc traitées comme des étapes liées du travail. Les mesures tactiles et optiques ajoutent des possibilités de contrôle à cette gamme, avec des systèmes Wenzel et Keyence identifiés sur la page qualité ; aucune tolérance d’usinage n’est déduite de la précision métrologique. Pour les formes simples en plus grandes quantités, l’entreprise indique que l’enlèvement de matière plus lent et le coût unitaire plus élevé sont des inconvénients de l’électroérosion à fil, ce qui rend ce procédé moins intéressant pour ces travaux.
20. bes Funkenerosion : idéal pour les pièces sous-traitées hautes ou lourdes usinées par électroérosion
Lieu d’activité : Fluorn-Winzeln, Allemagne · Fondée en : 1983 · Type : fabricant de machines d’électroérosion disposant de ses propres ateliers d’usinage à façon
Site officiel : https://bes-edm.de/lohnfertigung/
Principaux services : électroérosion à fil, par enfonçage et par perçage, fraisage et fabrication d’électrodes · Spécifications pour l’électroérosion à fil : pièce de 1000 × 1300 × 800 mm, 3000 kg ; courses des axes de 800/600/800 mm ; Sodick ALC 800 GH parmi les machines répertoriées · Certification qualité : non communiquée publiquement dans les documents de l’entreprise examinés
bes publie séparément les dimensions des pièces, les courses des axes et les limites de poids, ce qui donne aux acheteurs de pièces lourdes une base exploitable pour évaluer un plan avant de faire une demande. La fabrication d’électrodes en interne permet de réaliser des opérations complémentaires par enfonçage ; son offre à façon ne se limite donc pas au passage d’un fil dans une pièce de grande section. L’entreprise date ses services d’électroérosion en sous-traitance de 1983 et sa fabrication de machines de 2000 ; son service de production à façon a donc sa place dans cette liste, même si l’entreprise vend aussi des équipements. Les diamètres de fil commencent à 0,15 mm et la hauteur maximale de coupe est de 800 mm ; les fils plus fins ou les pièces plus hautes dépassent donc l’offre documentée d’électroérosion à fil.
Comment choisir un atelier d’électroérosion à fil
Un prestataire d’électroérosion adapté relie le plan à un procédé d’usinage et à un plan d’acceptation. Acheter des « services de précision en électroérosion à fil » sans ces précisions laisse la décision essentielle en suspens : qui réalisera chaque élément géométrique, dans quelles conditions et selon quels critères la pièce finie sera-t-elle acceptée ?
Comment choisir la bonne entreprise d’usinage par électroérosion à fil pour mon projet ?
Choisissez un atelier dont la gamme documentée convient au matériau, à la géométrie des éléments et au contrôle requis, puis comparez son offre écrite aux mêmes exigences envoyées aux autres fournisseurs. Distinguez la précision de la machine de la tolérance annoncée pour la pièce. Une réponse utile précise la gamme d’usinage, les références spécifiées critiques, les exigences d’état de surface, les justificatifs de première pièce et la responsabilité des éventuelles opérations sous-traitées.
Un grand parc de machines de coupe par électroérosion ne vous aide que si des machines adaptées sont disponibles pour votre commande. Une équipe expérimentée en électroérosion à fil doit pouvoir expliquer la gamme prévue pour votre plan détaillé, en particulier la manière dont une paroi mince reste soutenue pendant l’enlèvement de matière. Avant de commander, vérifiez le périmètre des certificats et leurs dates de validité pour l’entité et le site concernés, en particulier lorsqu’une page renvoie à des documents anciens ; l’accréditation d’un procédé, la certification d’un système qualité et l’enregistrement professionnel répondent à des questions différentes.
Évaluation de la compatibilité du parcours du fil
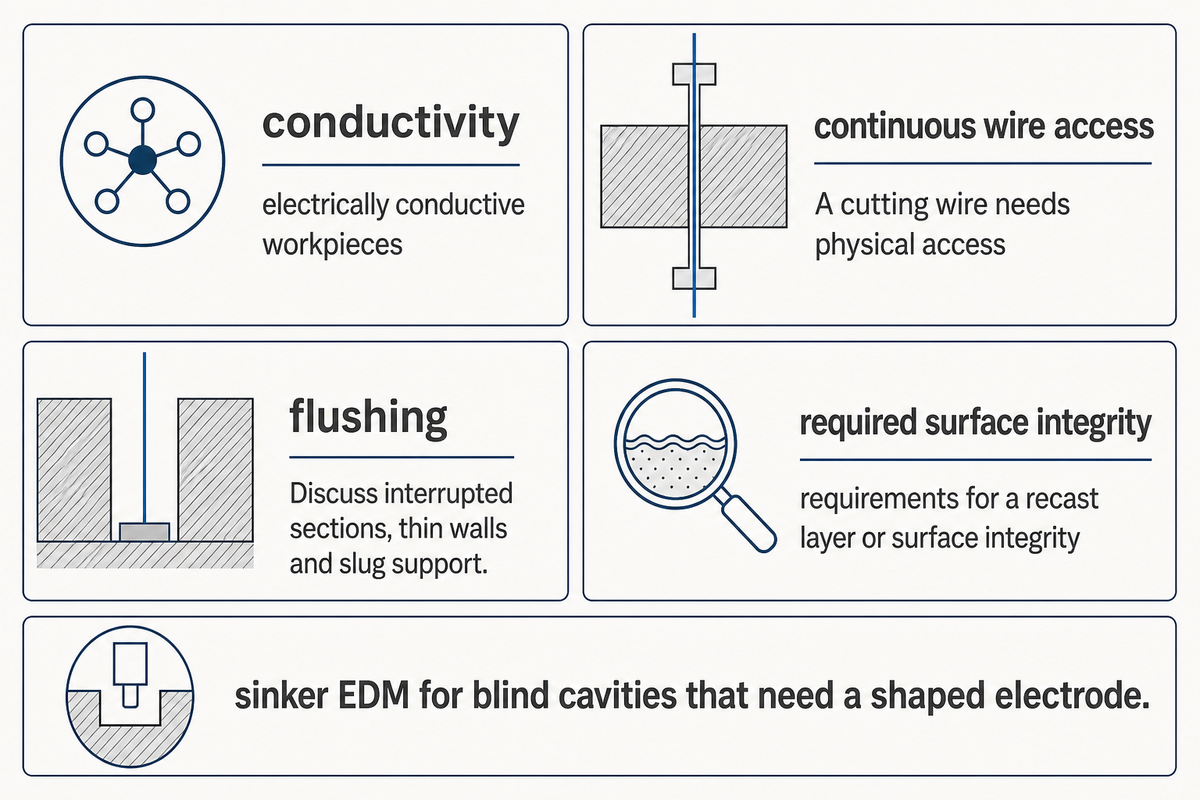
Cette évaluation vérifie la conductivité, l’accès continu du fil, le rinçage et l’intégrité de surface requise avant que l’acheteur ne choisisse un fournisseur.
Les huit vérifications suivantes vous aideront à décider s’il faut conserver le plan en l’état, le réviser ou choisir un autre procédé :
- Précisez le matériau et son état. Indiquez la nuance exacte, la forme du brut et l’état de traitement thermique. Une désignation générique « acier » ne remplace pas une nuance spécifiée d’acier à outils trempé, et les exigences d’usinage de l’acier inoxydable peuvent varier selon la nuance et l’état.
- Décrivez le parcours du fil. Repérez les éléments traversants, les bords d’entrée, les trous d’amorçage et les zones où les guides ou les montages pourraient gêner le passage. Le fil de coupe doit disposer d’un accès physique, et le brut doit être électriquement conducteur.
- Vérifiez qu’une seule machine convient. Tenez compte des dimensions, du poids, des courses, de la dépouille et de l’épaisseur des pièces. Des machines aux capacités différentes ne forment pas une enveloppe plus grande en les combinant.
- Définissez les critères d’acceptation dimensionnelle. Indiquez les références spécifiées, les cotes critiques et les conditions de contrôle. La précision de positionnement annoncée pour la machine d’électroérosion à fil ne devient pas automatiquement une tolérance d’ingénierie garantie pour le composant fini.
- Indiquez la rugosité de surface requise avec ses unités, ainsi que les exigences concernant la couche refondue ou l’intégrité de surface. Demandez la séquence de passes prévue, la méthode d’essai, le rapport et le laboratoire ou l’atelier responsable.
- Définissez le rinçage et le bridage des pièces. Discutez des sections interrompues, des parois minces et du maintien des chutes. L’enlèvement de matière peut libérer les contraintes du brut, même lorsque le procédé de coupe exerce peu d’effort mécanique.
- Définissez la gamme de fabrication complète. Précisez qui réalise la préparation, le traitement thermique, la rectification et les opérations de finition. Si la production de pièces en acier allié comprend des opérations sous-traitées, attribuez un responsable et un point de contrôle à chacune.
- Validez les contrôles et le calendrier de libération. Convenez des rapports de première pièce, des enregistrements matière, de l’échantillonnage, de la traçabilité et du moment où la production répétitive peut commencer. Intégrez ces éléments au prix et au calendrier.
Quels matériaux peut-on couper par électroérosion à fil ?
L’usinage par électroérosion à fil coupe les pièces conductrices d’électricité en suivant un parcours que le fil peut emprunter physiquement. Les aciers trempés et d’autres alliages peuvent être conducteurs, mais la conductivité seule ne suffit pas à déterminer si une commande est réalisable dans les conditions attendues. D’autres facteurs entrent en jeu : l’état du matériau, son épaisseur, l’accessibilité du fil, le type de rinçage et les critères d’acceptation de l’intégrité de surface.
L’électroérosion utilise des décharges contrôlées entre une électrode et la pièce pour enlever de la matière. Cela explique pourquoi la dureté ne crée pas le même problème de charge sur l’outil qu’en usinage conventionnel, mais ne signifie pas que tous les matériaux conducteurs se travaillent aussi facilement. Un profil intérieur étroit nécessite un accès pour le fil ; une section restante fragile doit être soutenue. L’usinage au fil fin, également appelé micro-électroérosion à fil, permet de réaliser des éléments géométriques plus petits, mais exige toujours un accès et un rinçage adaptés. Pour les pièces en titane, les exigences du plan propres au matériau doivent également définir l’état de surface après la coupe. Décrivez l’élément géométrique et les critères d’acceptation avant de choisir la méthode d’usinage.
Quand choisir l’électroérosion à fil plutôt que le fraisage ou l’électroérosion par enfonçage ?
Choisissez l’électroérosion à fil pour un profil traversant réalisable lorsque les outils rotatifs ne peuvent pas produire efficacement la géométrie ou l’état du matériau requis. Envisagez le fraisage pour les poches accessibles et l’enlèvement de volumes importants, et l’électroérosion par enfonçage pour les cavités borgnes qui nécessitent une électrode de forme. Le choix dépend de l’accès aux éléments géométriques et des critères d’acceptation, et non d’une préférence générale pour une technologie.
Une fente fine dans un brut trempé peut favoriser l’électroérosion ; une poche ouverte permettant un bon accès de l’outil peut plutôt convenir au fraisage d’éléments accessibles. L’électroérosion à fil et par enfonçage répondent à des exigences différentes en matière d’outillage et d’accès ; la seule mention « électroérosion » ne définit donc pas complètement le procédé. L’usinage traditionnel applique des forces de coupe mécaniques, tandis que l’électroérosion enlève la matière par des décharges localisées. Une faible force mécanique n’exclut pas les effets thermiques sur la surface, et aucun des deux procédés ne supprime le risque de déformation après enlèvement de matière. Pour un composant aux éléments géométriques variés, la solution peut être une séquence planifiée de fraisage, de traitement thermique, de coupe par électroérosion à fil et de finition.
À faire
- Joindre l’indice de révision contrôlé du plan.
- Indiquer ensemble les conditions de dépouille et d’épaisseur.
- Préciser les livrables de contrôle requis.
À éviter
- Additionner des machines distinctes pour annoncer une capacité unique.
- Substituer la précision du contrôle à la tolérance d’usinage.
- Supposer que toutes les opérations de finition sont incluses.
Comment comparer les devis d’électroérosion à fil aux États-Unis et en Chine
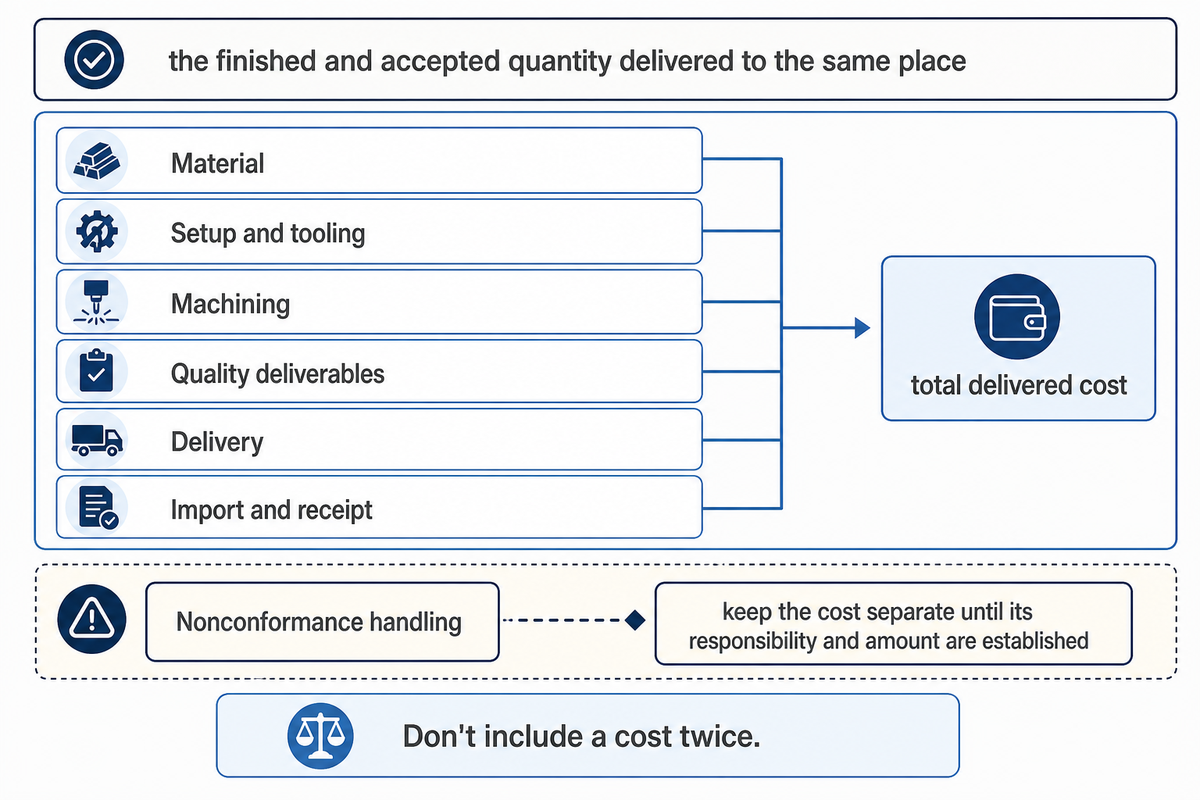
Pour une commande complète, envisagez la Chine, si la gamme de fabrication et la livraison conviennent. Pour un réapprovisionnement à court terme ou une livraison aux États-Unis, envisagez un atelier américain. Aucun de ces critères ne permet à lui seul de déterminer le coût le plus bas. Comparez le coût de la quantité finie et acceptée, livrée à la même adresse.
Envoyez à chaque atelier le même indice de révision du plan, la même nuance et le même état du matériau, la même quantité, les mêmes tolérances dimensionnelles, exigences de surface et dossier de contrôle. Précisez l’adresse de livraison, l’emballage et la responsabilité du matériau fourni. Pour une commande de pièces en acier au carbone, par exemple, l’état du brut et la protection contre la corrosion doivent être précisés dans les deux demandes ; si ces points restent ouverts, les devis peuvent porter sur des produits différents.
L’électroérosion à fil coûte-t-elle cher ?
Si plusieurs passes de finition, une électroérosion à fil fin, une évacuation des débris difficile ou de longues coupes sont nécessaires, demandez un devis pour le procédé d’électroérosion à fil, qui peut coûter plus cher qu’un procédé comparable. Ce procédé peut aussi rendre réalisable une géométrie qui, avec un usinage conventionnel, nécessiterait une conception différente de certains éléments géométriques ou un outillage complexe. Évaluez le procédé proposé en fonction de l’élément géométrique, et non des taux horaires.
Le coût de l’usinage par électroérosion doit tenir compte de la mise en route, des conditions de coupe et des prestations de contrôle. Un prix unitaire bas peut exclure la première pièce ou la préparation de la matière, alors qu’un autre atelier peut les inclure. Si la commande doit être renouvelée, demandez les mêmes seuils de quantité et le même calendrier de livraison. Distinguez les frais d’ingénierie ou de montage ponctuels des frais récurrents, puis précisez si le devis prévoit une seule expédition ou plusieurs.
Établissez la comparaison à partir des postes réellement indiqués par écrit par les fournisseurs. Les catégories suivantes évitent qu’un faible prix d’usinage masque un coût livré plus élevé :
- Matière : matière première, préparation, manutention de la matière fournie et provision pour les rebuts éventuels.
- Mise en route et outillage : programmation, montages et électrodes, le cas échéant. Vérifiez également si ces coûts sont récurrents.
- Usinage : coupes et passes de finition convenues, ainsi que tournage, fraisage ou rectification secondaires.
- Livrables qualité : contrôle, documents relatifs à la matière, rapports de première pièce et éventuels essais externes d’intégrité de surface.
- Livraison : emballage, transport, assurance et coûts attribués à chaque partie selon les conditions de livraison indiquées dans le devis.
- Importation et réception : droits de douane et taxes applicables, frais de courtage et contrôle à réception, calculés à partir des données actuelles de l’expédition concernée.
- Traitement des non-conformités : quels coûts sont associés au traitement des non-conformités ? Qui est responsable des retouches ? Des pièces de remplacement ? Du transport retour ? Du contrôle répété ?
Le coût total livré correspond au total des coûts de production et des frais de livraison, d’importation et de réception à la charge de l’acheteur pour l’expédition convenue. Ne comptez aucun coût deux fois. En cas de risque de non-conformité, prenez en compte le coût et la responsabilité, mais comptabilisez ce coût séparément tant que sa responsabilité et son montant ne sont pas établis. Le coût par pièce acceptée correspond au coût réel total, déduction faite des avoirs, divisé par le nombre de pièces acceptées. Avant réception des pièces, toute quantité supposée acceptée reste une estimation.
Le délai de livraison demande une attention similaire. Distinguez l’approbation du plan, la disponibilité de la matière, l’usinage, les opérations sous-traitées, le contrôle, l’expédition et le transport. La promesse d’achever l’usinage ne précise pas la date d’arrivée des pièces à votre quai de réception. Convenez de la procédure à suivre en cas de rejet de la première pièce et du moment où le lot est libéré, en particulier lorsque le décalage horaire ou le transport international allonge le cycle de correction.
Devis établi aux États-Unis
- Utilisez le plan sous contrôle et le dossier d’acceptation.
- Chiffrez la livraison jusqu’au lieu de réception indiqué.
- Définissez les responsabilités concernant la première pièce et les retouches.
Devis pour exportation depuis la Chine
- Utilisez le même plan et le même dossier d’acceptation.
- Chiffrez l’expédition complète jusqu’à ce lieu de réception.
- Définissez les mêmes obligations concernant la première pièce et les retouches.
FAQ sur les fournisseurs de services d’électroérosion à fil
Puis-je demander des services d’électroérosion à fil sur mesure pour mon projet de fabrication ?
Oui ; commencez par définir l’élément géométrique et le dossier d’acceptation.
Pour votre demande de service d’électroérosion à fil sur mesure, envoyez le plan sous contrôle, l’état de la matière, la quantité et les contrôles requis. Joignez un modèle s’il aide à expliquer la géométrie, en précisant toutefois quel document fait foi pour les cotes. Un prestataire d’usinage par électroérosion doit proposer une gamme de fabrication et une offre commerciale correspondant à ces exigences. L’approbation de la première pièce permet de valider la pièce avant une commande répétée ; toute modification de conception doit faire l’objet d’une approbation explicite.
L’électroérosion peut-elle usiner des métaux durs ?
La dureté, à elle seule, n’exclut pas l’électroérosion.
Les métaux durcis conducteurs d’électricité peuvent convenir, car l’usinage par électroérosion enlève de la matière au moyen de décharges électriques, sans que le tranchant d’un outil exerce une pression sur la matière première. La gamme de fabrication choisie doit néanmoins être adaptée à la nuance, à l’état de la matière et à la géométrie. Un composant en acier à outils trempé peut aussi être soumis à des exigences d’acceptation portant sur la couche refondue, la rugosité ou les cotes, ce qui modifie le plan de finition et de contrôle. La dureté du matériau n’est donc qu’un des critères de faisabilité.
Quelle est la différence entre un service d’électroérosion à fil et un service d’électroérosion par enfonçage ?
La géométrie de l’électrode détermine les éléments géométriques accessibles.
L’électroérosion à fil utilise un fil fin en mouvement pour réaliser un profil le long d’un trajet accessible à travers la pièce. L’électroérosion par enfonçage utilise une électrode profilée pour réaliser des formes telles que des cavités borgnes. Un fournisseur qui propose l’électroérosion à fil et par enfonçage peut proposer différentes gammes pour différents éléments géométriques d’une même pièce, mais la préparation des électrodes, les mises en route et le contrôle doivent aussi figurer dans le devis. Le perçage de petits trous peut créer l’entrée nécessaire à une coupe interne par électroérosion à fil.
Quelle rugosité de surface (Ra) puis-je raisonnablement attendre de l’électroérosion à fil sur de l’acier à outils ?
Demandez une proposition de finition adaptée à la pièce et précisant les unités.
La valeur Ra dépend du matériau, de la gamme d’usinage et des passes de finition. KLH associe sa valeur publiée de 2 microinch Ra à plusieurs passes ; cette valeur ne constitue pas une garantie universelle pour l’acier à outils. Indiquez la finition requise et la méthode de mesure dans la commande.
Quel fournisseur de services d’électroérosion à fil convient le mieux à mon plan ?
L’élément géométrique déterminant doit guider votre présélection.
Le meilleur choix en électroérosion est l’atelier d’usinage capable d’expliquer une gamme réalisable pour votre élément géométrique critique et d’assumer les exigences de mesure et de livraison. Pour les détails miniatures, comparez les périmètres de services pour fil fin d’EDM Intelligent Solutions et de Microtec. Pour les grandes sections, examinez les conditions de dépouille de Wire Cut Company et les limites distinctes de bes concernant les pièces, les courses et la hauteur. Pour une commande intégrée en Chine, l’examen du plan par Zhenling peut couvrir les éléments usinés par électroérosion à fil ainsi que les autres opérations d’usinage. Un fournisseur proposant de l’électroérosion à fil de précision peut tout de même ne pas convenir si sa gamme proposée ne résout pas le problème de l’élément géométrique le plus difficile, des exigences de contrôle ou des obligations de livraison. Commencez par quelques fournisseurs présélectionnés selon les mêmes critères et comparez leurs réponses écrites au même dossier.
Qui exploite le plus grand atelier d’électroérosion ?
Aucun critère de taille commun ne permet de désigner un seul gagnant.
« Le plus grand atelier d’électroérosion » peut désigner le nombre de machines, la superficie, les effectifs ou la capacité de production disponible. Pour comparer des parcs d’équipements d’électroérosion mixtes, il faut également une méthode de comptage commune. Ce guide compare l’adéquation des services tels qu’ils sont présentés ; il ne décerne donc pas ce titre.
Établir une présélection à partir du plan
Sélectionnez les fournisseurs en fonction de l’élément géométrique difficile, puis envoyez à chacun une demande contrôlée. Précisez l’indice de révision du plan, l’état de la matière, la quantité, la finition et le contrôle requis. Indiquez aussi la destination. Demandez à l’atelier d’usinage de préciser par écrit le procédé proposé et les exclusions. Vous pourrez ainsi comparer les pièces acceptées et le coût livré plutôt que des slogans sur les machines.
Pour une demande adressée à Zhenling, fournissez le dossier complet du plan et utilisez le périmètre de services indiqué dans le lien ci-dessus. La quantité minimale, l’acceptation d’une pièce unique, le délai, les tolérances et le contrôle sont définis dans le devis écrit. Une demande portant sur plusieurs opérations d’usinage est plus efficace si elle précise quelles surfaces seront tournées, fraisées, rectifiées ou usinées par électroérosion à fil, ainsi que les critères d’acceptation de la pièce.
À retenir
Une présélection utile de fournisseurs d’électroérosion à fil associe chaque plan à une trajectoire de coupe réalisable, à un contrôle défini et à un devis complet, livraison comprise. La taille et le pays de l’entreprise donnent un contexte ; la décision d’achat dépend de la gamme proposée pour la pièce concernée.
Références et sources
Les capacités et l’historique des entreprises sont attribués aux pages publiées sur leurs services, équipements, historique et qualité ; leurs adresses officielles sont indiquées en texte brut dans le comparatif et les profils. Les références aux registres publics et aux publications utilisées pour les champs spécifiques d’historique ou d’adresse figurent ci-dessous.
- Companies House : Cheshire Wire Erosion Limited, siège social et acte de constitution ; le siège social n’est pas présenté comme le lieu d’usinage.
- The Gateway : United Centerless Grinding & Thread Rolling, article consacré à l’entreprise en février 2020, qui indique son ouverture en 1960.