Skontaktuj się z firmą Zhenling

Ostatnia aktualizacja: październik 2026
Najlepszy zakład obróbki EDM drutem zależy od rysunku technicznego: Zhenling Metal warto rozważyć przy zapytaniach obejmujących kilka procesów, KLH przy powtarzalnych zleceniach z automatycznym załadunkiem, Cer-Mac przy elementach ze stopów o wysokiej zawartości niklu, a Microtec przy miniaturowych częściach ciętych drutem. XACT nadaje się do obsługi nadmiarowych zapytań ofertowych, natomiast Wire Cut Company osobno przedstawia możliwości cięcia grubych przekrojów i pod kątem.
Zakład reklamujący najmniejszą tolerancję może nadal nie być właściwym wyborem dla Państwa części. Znaczenie mają dostęp drutu, grubość materiału wyjściowego, kontrola jakości i trasa dostawy. W tym opracowaniu analizujemy 20 firm usługowych i wyjaśniamy, jak porównywać oferty z USA i Chin na równych zasadach, bez zakładania z góry, która lokalizacja zapewni lepszą cenę.
Szybki wybór zakładu do różnych zleceń EDM drutem
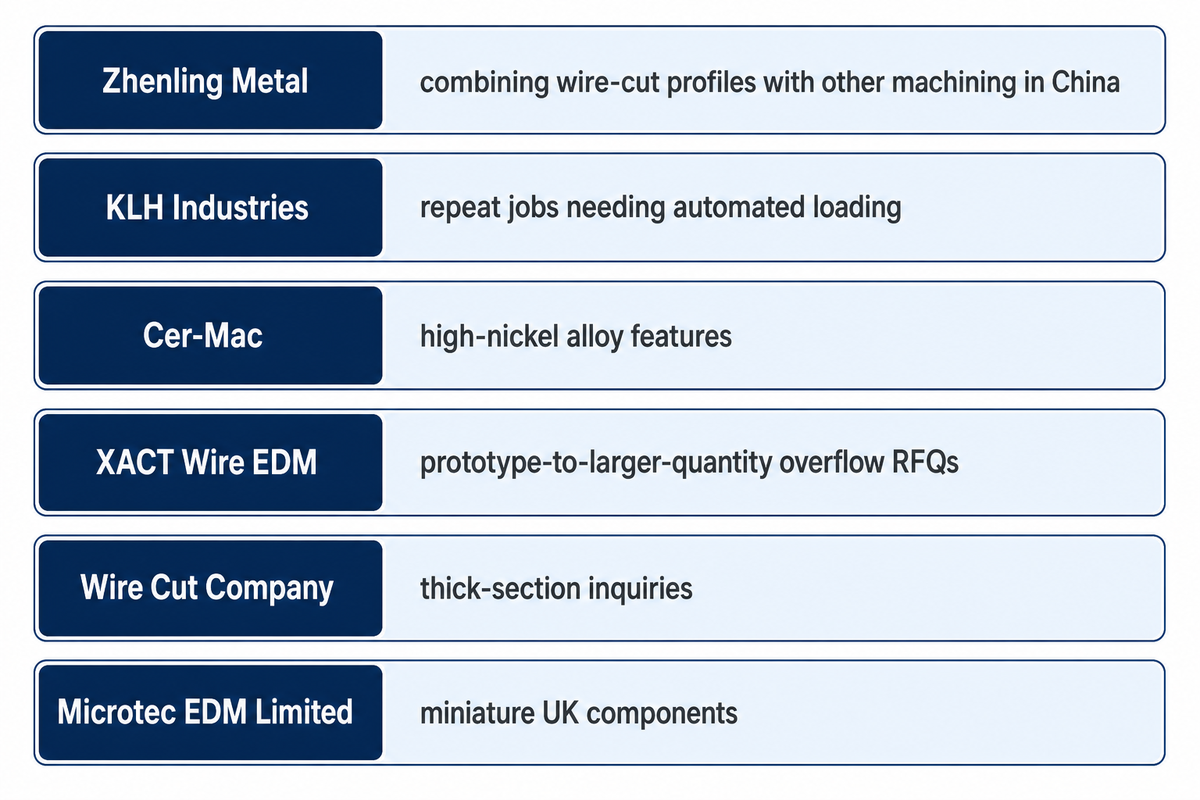
Zacznijcie Państwo od najbardziej wymagającego elementu zlecenia. Te rekomendacje łączą opublikowaną możliwość produkcyjną z konkretną sytuacją zakupową; nie są nagrodami ani oceną ogólnej jakości firmy.
- Najlepszy wybór przy łączeniu profili ciętych drutem z inną obróbką w Chinach: Zhenling Metal, oferująca analizę rysunku i pisemne potwierdzenie wymagań dotyczących konkretnego zlecenia.
- Najlepszy wybór przy powtarzalnych zleceniach wymagających automatycznego załadunku: KLH Industries, której usługi EDM drutem obejmują redundantne cele automatyzacji.
- Najlepszy wybór do elementów ze stopów o wysokiej zawartości niklu: Cer-Mac, która wyraźnie wymienia obróbkę Inconel 718.
- Najlepszy wybór przy nadmiarowych zapytaniach ofertowych dotyczących prototypów i większych ilości: XACT Wire EDM, dysponująca wydzielonym parkiem maszyn EDM oraz kontrolą wymiarową.
- Najlepszy wybór do zapytań dotyczących grubych przekrojów: Wire Cut Company, która osobno podaje limity grubości cięcia i pochylenia.
- Najlepszy wybór do miniaturowych komponentów w Wielkiej Brytanii: Microtec EDM Limited, używająca drutu o średnicy 20 mikronów oraz pomiarów stykowych i optycznych.
Informacja: Ten przewodnik publikuje Zhenling Metal. Wymieniamy siebie na pierwszym miejscu, ponieważ jest to nasza witryna, a nie dlatego, że uznajemy się za lidera rynku. Pozostałych 19 producentów pogrupowaliśmy według ich mocnych stron, bez określania kolejności w ramach grup.
Jak wybraliśmy zakłady świadczące usługi EDM drutem
Informacje zweryfikowano w październiku 2026 na podstawie oficjalnych stron firm, usług, wyposażenia, historii i jakości oraz innych publicznych źródeł. Warunkiem uwzględnienia firmy były dowody rzeczywistego świadczenia usług obróbki EDM drutem przez możliwy do zidentyfikowania zakład produkcyjny. Wykluczono sprzedawców samego wyposażenia, katalogi, platformy zaopatrzeniowe i pośredników bez udokumentowanej własnej działalności obróbczej. Firmy uwzględnione w tym opracowaniu działają w Stanach Zjednoczonych, Chinach, Wielkiej Brytanii i Niemczech.
Liczby pełnią funkcję etykiet ułatwiających nawigację. Firmy świadczące usługi EDM drutem porównujemy na podstawie deklarowanych przez nie możliwości, wraz z podanymi jednostkami i warunkami, a nie w ramach punktowanego rankingu. Producent maszyn może zostać uwzględniony, jeśli prowadzi również udokumentowany dział obróbki kontraktowej, jak bes. Lokalizacje zakładów produkcyjnych odróżniamy od zarejestrowanych siedzib. Rozróżniamy też daty rozpoczęcia świadczenia usług od dat założenia firmy.
Porównanie 20 zakładów świadczących usługi EDM drutem
Na podstawie poniższej tabeli wybierzcie Państwo kilka firm do dokładniejszej analizy rysunku. Kolumna z datą podaje ustalony w źródle rok założenia, zgłoszone otwarcie zakładu albo deklarowaną historię produkcji lub świadczenia usług. „Nie podano publicznie” oznacza brak informacji o roku założenia. Mocne strony i ograniczenia opisują deklarowaną marszrutę technologiczną, a nie gwarantowane wyniki dla każdego rysunku.
| Nie. | Nazwa firmy | Siedziba | Rok założenia / deklarowana historia | Najlepsze zastosowanie | Krótki opis | Główne usługi | Najważniejsze zalety | Potencjalne wady | Oficjalna strona internetowa |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Jiashan, Zhejiang, Chiny; lokalizacja zakładu produkcyjnego | 2006 | Zapytania ofertowe z Chin obejmujące kilka procesów obróbki | Zakład obróbki metali na podstawie rysunku technicznego | EDM drutem, toczenie, frezowanie, szlifowanie | Różne procesy; zatwierdzenie pierwszej sztuki przed produkcją partii | Transport międzynarodowy utrudnia realizację pilnych zleceń na części zamienne | https://zhenlingmetal.com/ |
| 2 | Petersen Precision | Redwood City i Roseville, Kalifornia, USA; lokalizacje zakładów produkcyjnych | 1966 | Płaskie, dwuwymiarowe części produkcyjne | Producent części produkcyjnych oraz narzędzi i tłoczników | EDM drutem, szlifowanie, precyzyjne wykrawanie, docieranie | Precyzja przy cięciu wieloprzebiegowym; produkcja bezobsługowa w razie potrzeby | Deklarowany zakres obejmuje głównie płaski materiał wyjściowy i formy 2-D | https://www.petersenprecision.com/capabilities/wire-edm |
| 3 | KLH Industries | Germantown, Wisconsin, USA; siedziba główna firmy | 1987 | Zautomatyzowane powtarzalne zlecenia EDM | Dostawca precyzyjnych komponentów, który rozpoczął działalność od EDM drutem | EDM drutem, EDM z szybkim wierceniem otworów, obróbka CNC | Redundantna automatyzacja; elementy z cienkiego drutu | Wykończenie 2 Ra w mikrocalach wymaga wielu przejść | https://www.klhindustries.com/services/edm-machining/wire-edm |
| 4 | Owens Industries | Oak Creek, Wisconsin, USA; lokalizacja zakładu produkcyjnego | 1944 | Małe i średnie części z elementami geometrycznymi wykonywanymi różnymi metodami | Zakład obróbczy o dużej różnorodności zleceń i wysokiej precyzji | EDM drutem, frezowanie wieloosiowe, toczenie | Zintegrowana obróbka; programowalne urządzenia kontrolne | Deklarowany standardowy czas realizacji zlecenia EDM wynosi 12 tygodni i zależy od obciążenia pracą | https://www.owensind.com/ |
| 5 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, USA; lokalizacja zakładu produkcyjnego | 1960; zgłoszone otwarcie | EDM z mocowaniem i szlifowaniem | Zakład usługowy świadczący usługi szlifowania i EDM | EDM drutem, EDM wgłębne, wiercenie EDM, szlifowanie | Niestandardowe mocowania; trzy metody EDM | Udokumentowane limity grubości i pochylenia wynoszą 16 in i 20 degrees | https://www.unitedcenterlessgrinding.net/wire-edm |
| 6 | Maroney Company | Northridge, Kalifornia, USA; lokalizacja zakładu produkcyjnego | 1955 | Programowalna EDM z osią obrotową | Firma zajmująca się obróbką precyzyjną i EDM | Wieloosiowa EDM drutem i EDM wgłębne | Ruch obrotowy; uzupełniająca obróbka wnęk | Wnęki nieprzelotowe wymagają obróbki EDM wgłębnej | https://maroneycompany.com/services/electrical-discharge-machining/ |
| 7 | Ephrata Precision Parts | Denver, Pensylwania, USA; lokalizacja zakładu produkcyjnego | 1972; historia produkcji | Części wymagające kilku metod EDM | Producent niestandardowych części precyzyjnych | EDM drutem, wgłębne i do wiercenia otworów | Maszyny z silnikami liniowymi i 4 osiami; obróbka wnęk i wiercenie | Grupa maszyn AQ325L obejmuje grubość 8.8 in; do większej grubości potrzebne są inne modele | https://www.ephrataprecision.com/ |
| 8 | The Wire Shop | Mentor, Ohio, USA; lokalizacja zakładu produkcyjnego | Nieujawnione publicznie | Oprzyrządowanie z przygotowaniem materiału metodą cięcia strumieniem wody | Zakład EDM i obróbki skrawaniem na zamówienie | EDM drutem, obróbka 3-osiowa, cięcie strumieniem wody, szlifowanie | Własne cięcie strumieniem wody; sześć maszyn EDM drutem z 4 osiami | Deklarowany limit grubości cięcia drutem wynosi 15 3/4 in | https://thewireshop.com/ |
| 9 | Cer-Mac | Telford, Pensylwania, USA; lokalizacja zakładu produkcyjnego | 1969 | Inconel 718 i części ze stopów o wysokiej zawartości niklu | Firma usługowa zajmująca się obróbką precyzyjną | EDM drutem, RAM EDM, frezowanie, toczenie | Specjalizacja w stopach o wysokiej zawartości niklu; szczegółowe limity geometrii | Deklarowany kąt pochylenia 15 degrees dotyczy grubości 10.25 in | https://www.cermac.com/wire-edm/ |
| 10 | XACT Wire EDM | Waukesha, Wisconsin, USA; siedziba główna; Cary, Illinois, druga lokalizacja | 1984 | Nadmiarowe zapytania ofertowe dotyczące EDM drutem | Wyspecjalizowany dostawca usług EDM drutem w ramach obróbki kontraktowej | EDM drutem, EDM do małych otworów, prototypowanie | Ponad 45 maszyn EDM; CMM, SPC i kontrola wizyjna | Geometria cięcia drutem wymaga prostych połączeń między górnym i dolnym profilem | https://www.xactedm.com/wire-edm/ |
| 11 | Adron Tool Corp. | Sussex, Wisconsin, USA; lokalizacja zakładu produkcyjnego | Nieujawnione publicznie | Ciężkie przedmioty obrabiane i produkcja EDM | Wyspecjalizowany zakład obróbczy świadczący produkcyjne usługi EDM | EDM drutem, wgłębne i do małych otworów | 74 maszyny do EDM drutem; deklarowana obsługa ciężkich przedmiotów obrabianych | Deklarowany limit obsługiwanej masy wynosi 10 000 lb | https://www.adron.com/ |
| 12 | Wire Cut Company | Buena Park, Kalifornia, USA; lokalizacja zakładu produkcyjnego | 1978 | Grube przekroje z dodatkową obróbką | Zakład EDM oferujący szlifowanie i frezowanie | EDM drutem, wgłębne i mikro-EDM; szlifowanie | Zakres cięcia grubych przekrojów; wsparcie inżynieryjne CAD/CAM | Pochylenia 30 degrees są ograniczone do grubości 15 in, a osobno deklarowana grubość cięcia wynosi 48 in | https://wirecutcompany.com/wire_EDM.html |
| 13 | EDM Intelligent Solutions | Bartlett, Illinois, USA; lokalizacja zakładu produkcyjnego | Nieujawnione publicznie | Mikroelementy geometryczne z pomiarami wymiarowymi | Specjalista w dziedzinie EDM i mikrowytwarzania | EDM cienkim drutem, mikrofrezowanie, szlifowanie, pomiary 3-D | Drut 20 µm; kontrola wymiarów i chropowatości | Układanie warstw wymaga zgodnej geometrii części z blachy | https://www.edmdept.com/manufacturing-services-full-details/wire-edm/ |
| 14 | South Shore Manufacturing | Hanson, Massachusetts, USA; lokalizacja zakładu produkcyjnego | 1985; historia usług EDM drutem | Zaopatrzenie w komponenty medyczne | Firma zajmująca się precyzyjną obróbką EDM drutem | EDM drutem i obróbka precyzyjna | Deklarowany certyfikat ISO 13485:2016; CAD/CAM i inżynieria odwrotna | Największy deklarowany obszar roboczy EDM drutem wynosi 33 × 20 × 16 in | https://www.southshoremanufacturing.com/ |
| 15 | Rogers Wire EDM Service | Arvada, Kolorado, USA; lokalizacja zakładu produkcyjnego | 1992; historia usług w Kolorado | Wsparcie obróbki skrawaniem w rejonie Kolorado | Zakład obróbczy EDM drutem | EDM drutem, frezowanie pionowe, wiercenie EDM CNC | Frezowanie do przygotowania materiału; osobna maszyna do wykonywania otworów startowych | Każda wymieniona maszyna EDM drutem obsługuje części o maksymalnej wysokości 15.75 in | https://www.rogerswireedm.com/ |
| 16 | T and G Engineering | West Byfleet, Surrey, Wielka Brytania; lokalizacja zakładu produkcyjnego | 1975 | Złożone części wymagające uzupełniającej obróbki | Podwykonawca usług obróbki precyzyjnej | EDM drutem i elektroerozja, obróbka 5-osiowa, toczenie, szlifowanie | Szeroki zakres obróbki; wymienione maszyny EDM drutem Agie/Charmilles | Ograniczenie procesu: EDM drutem wymaga przewodzącego prąd elektryczny materiału wyjściowego | https://www.tgengineering.co.uk/wire-erosion/ |
| 17 | Cheshire Wire Erosion | Sandbach, Cheshire, Wielka Brytania; adres siedziby rejestrowej | 1995 | Części ze stopów wymagające kilku metod EDM | Rodzinna firma podwykonawcza świadcząca usługi EDM | EDM drutem, wgłębne i do małych otworów | Trzy marszruty EDM; deklarowana polityka poufności | Największe wymiary XY i największy przesuw osi Z dotyczą różnych maszyn | https://www.cheshirewireerosion.co.uk/ |
| 18 | Microtec EDM Limited | Shoeburyness, Essex, Wielka Brytania; lokalizacja zakładu produkcyjnego | 2001 | Identyfikowalne zlecenia od prototypów miniaturowych części po partie produkcyjne | Specjalista w zakresie EDM drutem i elektroerozji | Mikro-EDM, EDM drutem i wgłębne, wytwarzanie narzędzi, kontrola jakości | Drut 20-mikronowy; kontrola CMM sondą i metodą optyczną | Dodatkowa kontrola jakości i dokumentacja mogą wiązać się z dopłatą | https://microtecedm.co.uk/ |
| 19 | Werkzeugtechnik Schmitz | Troisdorf, Niemcy; lokalizacja zakładu produkcyjnego | Nieujawnione publicznie | Usługi podwykonawcze w zakresie narzędzi i form | Dostawca usług obróbki EDM w ramach obróbki kontraktowej | EDM drutem, wgłębne i do wykonywania otworów startowych | Trzy metody elektroerozji; integracja CAD/CAM | Proste kształty produkowane w dużych ilościach mogą wiązać się z niekorzystnym kosztem jednostkowym elektroerozji drutem | https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung |
| 20 | bes Funkenerosion | Fluorn-Winzeln, Niemcy; lokalizacja zakładu produkcyjnego | 1983 | Wysokie lub ciężkie części EDM wykonywane w ramach obróbki kontraktowej | Producent maszyn prowadzący działy obróbki kontraktowej | EDM drutem i wgłębne, wiercenie EDM, frezowanie | Deklarowane limity rozmiaru i masy; własna produkcja elektrod | Drut o średnicy od 0,15 mm; wysokość cięcia do 800 mm | https://bes-edm.de/lohnfertigung/ |
Zakłady obróbcze pracujące na podstawie rysunku technicznego i oferujące zintegrowane procesy
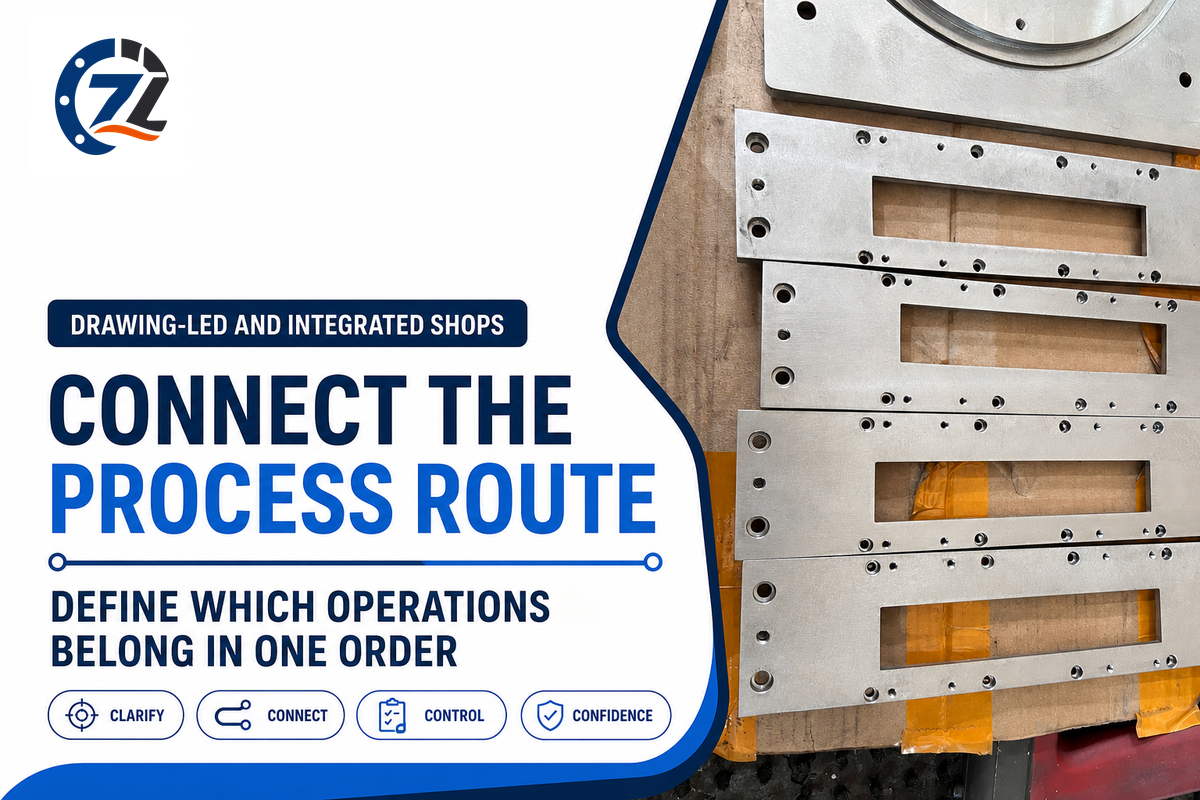
Firmy te świadczą usługi produkcyjne, w tym EDM drutem oraz inne procesy. Takie połączenie ma znaczenie, gdy część wymaga wytoczenia średnicy, wyfrezowania kieszeni albo zeszlifowania bazy przed wycięciem elementu drutem. Szerszy zakres usług obróbki CNC pomaga ustalić, które operacje warto objąć jednym zamówieniem.
1. Zhenling Metal: najlepszy wybór do zapytań o zintegrowaną obróbkę w Chinach
Lokalizacja zakładu produkcyjnego: Jiashan, Zhejiang, Chiny; warsztat opisany przez firmę · Rok założenia: 2006 · Typ: zakład obróbki precyzyjnej na podstawie rysunku technicznego
Oficjalna strona internetowa: https://zhenlingmetal.com/
Główne usługi i zakres: elektroerozyjne cięcie drutem, toczenie CNC, frezowanie, szlifowanie, wytaczanie i wiercenie promieniowe; firma wymienia 3-, 4- i importowane 5-osiowe centra obróbcze · Warunki zlecenia: minimalna ilość, akceptacja pojedynczych sztuk, harmonogram, tolerancje i kontrola jakości wymagają pisemnej wyceny
Zhenling łączy EDM drutem z toczeniem, frezowaniem i szlifowaniem w swoim opublikowanym profilu wyposażenia, co stanowi dobry punkt wyjścia przy częściach metalowych, których krytyczne elementy geometryczne wymagają kilku procesów. Firma opisuje zatwierdzenie pierwszej sztuki przed produkcją partii, dzięki czemu analiza rysunku pozwala ustalić wymagania dotyczące zaakceptowanej części przed rozpoczęciem produkcji kolejnych sztuk. Zgodnie z informacjami na stronie obróbka odbywa się we własnym zakładzie w Jiashan; zakres zapytań ofertowych dotyczących metalowych części do maszyn obejmuje profile hartowane i elementy niedostępne dla narzędzi obrotowych, ale nie oznacza kwalifikacji do produkcji półprzewodników. Pilne części zamienne potrzebne w ciągu kilku dni nie pasują do tej oferty, ponieważ transport międzynarodowy wydłuża realizację poza sam harmonogram obróbki.
2. Petersen Precision: najlepszy wybór do płaskich dwuwymiarowych części produkcyjnych
Lokalizacje zakładów produkcyjnych: Redwood City i Roseville, Kalifornia, USA · Rok założenia: 1966 · Typ: producent części precyzyjnych oraz narzędzi i tłoczników
Oficjalna witryna: https://www.petersenprecision.com/capabilities/wire-edm
Główne usługi: EDM drutem, precyzyjne wykrawanie, szlifowanie, docieranie i obróbka CNC · Deklarowane możliwości: płaski materiał wyjściowy o grubości 5 in lub większej; narożniki wewnętrzne do R 0.008 in · Jakość: ISO 9001, według informacji firmy
Petersen deklaruje, że cięcie wieloprzebiegowe przy wykonywaniu niestandardowych dwuwymiarowych części metalowych może zapewnić tolerancję lepszą niż ±0.0001 in, podając konkretny warunek procesu dla swojej deklaracji precyzji. Praca bezobsługowa umożliwia produkcję 24/7 w razie potrzeby, a dział EDM może skierować maszyny używane do produkcji narzędzi i tłoczników do realizacji większych zamówień na części klientów. Taki układ produkcji sprawia, że Petersen warto rozważyć, gdy powtarzalne płaskie profile wymagają dodatkowej mocy produkcyjnej oraz powiązanych prac wykończeniowych lub narzędziowych, a nie tylko wykonania pojedynczego prototypu. Opublikowana oferta koncentruje się na płaskim materiale wyjściowym i formach 2-D, więc nie potwierdza ogólnej możliwości cięcia drutem dowolnych kształtów trójwymiarowych.
3. KLH Industries: najlepszy wybór do zautomatyzowanych, powtarzalnych zleceń EDM
Siedziba główna firmy: Germantown, Wisconsin, USA · Rok założenia: 1987, jako zakład EDM drutem · Typ: dostawca usług obróbki precyzyjnej
Oficjalna witryna: https://www.klhindustries.com/services/edm-machining/wire-edm
Główne usługi: EDM drutem, EDM do szybkiego wiercenia otworów i obróbka CNC · Deklarowane możliwości: tolerancja ±0.0001 in; deklarowany obszar roboczy 24 × 16 × 14 in; pochylenie 30-degree · Jakość: akredytacja Nadcap w zakresie obróbki niekonwencjonalnej, obejmująca EDM drutem i szybkie wiercenie otworów, według KLH
Dwa odrębne, redundantne cele automatyzacji pozwalają KLH obsługiwać powtarzalną produkcję z automatycznym załadunkiem i pracą 24/7, co stanowi konkretną zaletę, gdy konieczność obecności operatora ograniczałaby realizację zlecenia. KLH wymienia też drut o średnicy 0.0012 in, który wykonuje promień 0.0010 in, dzięki czemu projektant może lepiej ocenić możliwości wykonywania drobnych elementów geometrycznych niż na podstawie ogólnej deklaracji precyzji. Firma podaje, że możliwa jest realizacja większych projektów wykraczających poza deklarowany obszar roboczy, dlatego podany zakres stanowi punkt odniesienia, a nie bezwzględny limit zakładu. Deklarowane wykończenie powierzchni 2 Ra w mikrocalach wymaga wielu przejść, a wycena takiego wykończenia musi uwzględniać dodatkową marszrutę obróbki.
4. Owens Industries: najlepszy wybór do małych i średnich części z różnymi elementami geometrycznymi
Lokalizacja zakładu produkcyjnego: Oak Creek, Wisconsin, USA · Deklarowana historia produkcji: od 1944 · Typ: zakład obróbczy o dużej różnorodności zleceń i wysokiej precyzji
Oficjalna strona internetowa: https://www.owensind.com/
Główne usługi: frezowanie 3-, 4- i 5-osiowe, obróbka EDM drutem, toczenie, mikroskrawanie i obróbka wykończeniowa · Deklarowane parametry EDM: drut precyzyjny 0.002 in i dokładność pozycjonowania 0.0005 in · Jakość: ISO 9001:2015 i AS9100, według informacji na stronie
Owens łączy frezowanie, toczenie i EDM w jednej ofercie dla małych i średnich części, co sprawdza się w przypadku komponentów z elementami wykonywanymi narzędziami obrotowymi oraz szczegółami wycinanymi drutem. Zgodnie z informacjami firmy programowalne urządzenia kontrolne ze Szwajcarii i Niemiec zapewniają dodatkową metodę pomiaru obok tych możliwości obróbczych. Strona dotycząca EDM opisuje również 5-osiową EDM drutem ze zintegrowanym, w pełni zanurzanym stołem indeksującym; porównując tę metodę z pięcioosiowymi sposobami cięcia, należy jasno rozróżnić ruch i proces. Deklarowany standardowy czas realizacji zlecenia EDM wynosi 12 tygodni i zależy od obciążenia pracą, dlatego nie jest to dobry punkt wyjścia przy pilnych zamówieniach na części zamienne.
5. United Centerless Grinding & Thread Rolling: najlepszy wybór do EDM z mocowaniem i szlifowaniem
Lokalizacja zakładu produkcyjnego: East Hartford, Connecticut, USA · Zgłoszone otwarcie: 1960 · Typ: zakład usługowy świadczący usługi szlifowania precyzyjnego i EDM
Oficjalna witryna: https://www.unitedcenterlessgrinding.net/wire-edm
Główne usługi: EDM drutem i wgłębne, wiercenie EDM oraz szlifowanie precyzyjne · Wyposażenie: dwie maszyny AgieCharmilles CUT 200 Sp; przesuw 23,6 × 15,7 × 16.5 in, odrębny od wymiarów przedmiotu obrabianego 41,3 × 32,3 × 16.3 in · Jakość: AS9100D i ISO 9001:2015, według informacji na stronie
Niestandardowe mocowania i kilka ustawień pozwalają firmie United obrabiać elementy geometryczne w różnych kierunkach, co jest praktyczną zaletą w przypadku części, których nie da się wykonać przy jednym ustawieniu drutu. United oferuje EDM drutem, wgłębne i do wiercenia w jednym zakładzie, a szlifowanie uzupełnia tę ofertę o precyzyjne powierzchnie. Z artykułu o firmie opublikowanego przez The Gateway w lutym 2020 wynika, że United otworzyła zakład w Hartford w 1960 roku; jest to data zgłoszonego rozpoczęcia działalności, natomiast aktualna strona usługi podaje tolerancję EDM drutem ±0.0002 in. Części przekraczające deklarowaną grubość cięcia 16 in lub pochylenie 20-degree wykraczają poza udokumentowaną możliwość obróbki drutem.
6. Maroney Company: najlepszy wybór do programowalnej EDM z osią obrotową
Lokalizacja zakładu produkcyjnego: Northridge, Kalifornia, USA · Rok założenia: 1955 · Typ: firma zajmująca się obróbką precyzyjną i elektroerozyjną
Oficjalna witryna: https://maroneycompany.com/services/electrical-discharge-machining/
Główne usługi: wieloosiowa CNC EDM wgłębna i drutowa z programowalnymi osiami obrotowymi · Wyróżniające się wyposażenie: Charmilles FI440CC z serwosterowaną osią obrotową · Jakość: firma deklaruje AS9100D i ISO 9001:2015; osobno wymienia rejestrację DDTC/ITAR
Programowalne osie obrotowe, obejmujące opisywaną przez firmę metodę „Turn While Burn”, dają Maroney możliwość obróbki wykraczającą poza unieruchomienie przedmiotu przy stałym profilu cięcia drutem. Kilka maszyn EDM wgłębnych zapewnia uzupełniającą metodę wykonywania wnęk, dlatego można rozpatrywać obróbkę części z różnymi rodzajami elementów geometrycznych w obu metodach elektroerozji. Ta oferta może dobrze pasować, gdy rysunek techniczny wymaga ruchu podczas obróbki, a propozycja procesu dostawcy musi wyjaśniać sposób wykonania każdego elementu. W tej ofercie wnękę nieprzelotową wykonuje się metodą EDM wgłębną z elektrodą kształtową; opisana metoda drutowa służy do cięcia na wylot.
7. Ephrata Precision Parts: najlepszy wybór do łączenia EDM drutem, wgłębnego i do wiercenia
Lokalizacja zakładu produkcyjnego: Denver, Pensylwania, USA · Deklarowana historia produkcji: od 1972 · Typ: producent niestandardowych części precyzyjnych
Oficjalna witryna: https://www.ephrataprecision.com/
Główne usługi: EDM drutem, EDM wgłębne i EDM do wiercenia otworów · Wyposażenie: cztery maszyny Sodick AQ325L o wymiarach 9,8 × 13,7 × 8.8 in, a także modele AQ750L, VL400Q i VL600Q · Certyfikat jakości: w przejrzanych materiałach firmy nie podano publicznie
Ephrata wymienia czteroosiowe maszyny Sodick ze szklanymi liniałami, silnikami liniowymi i opcją cienkiego drutu, co potwierdza wyposażenie wykorzystywane w jej usługach precyzyjnego EDM. EDM wgłębne i wiercenie EDM uzupełniają obróbkę drutem, co jest przydatne, gdy komponent łączy profil wycinany na wylot z wnęką albo wierconym otworem dostępowym. Szerszy zakres produkcji części na zamówienie sprawia, że firma może zainteresować klientów, którzy chcą uwzględnić kilka operacji EDM w jednym planie produkcji, zamiast zamawiać je oddzielnie. Dla czterech maszyn AQ325L podano maksymalną grubość części 8.8 in; do wyższych elementów potrzebny jest inny wymieniony model, nie należy więc zakładać, że grupa czterech maszyn sobie z nimi poradzi.
8. The Wire Shop: najlepszy wybór do oprzyrządowania z przygotowaniem materiału metodą cięcia strumieniem wody na miejscu
Lokalizacja zakładu produkcyjnego: Mentor, Ohio, USA · Rok założenia: nie podano publicznie · Typ: zakład obróbczy na zamówienie specjalizujący się w EDM drutem i procesach pokrewnych
Oficjalna witryna: https://thewireshop.com/
Główne usługi: EDM drutem, 3-osiowa obróbka CNC, cięcie strumieniem wody i szlifowanie · Zakres wyposażenia: sześć maszyn EDM drutem, cięcie zanurzeniowe i niezanurzeniowe z 4 osiami · Certyfikat jakości: w przejrzanych materiałach firmy nie podano publicznie
Własne cięcie strumieniem wody zapewnia The Wire Shop metodę przygotowania półfabrykatów przed bardziej szczegółową obróbką EDM lub skrawaniem, co sprawia, że oferta jest przydatna przy zamówieniach na oprzyrządowanie. Według firmy sześć maszyn EDM drutem umożliwia cięcie zanurzeniowe i niezanurzeniowe z 4 osiami, a nie tylko jedną ogólną konfigurację cięcia drutem. Zakład opisuje realizację procesu od CAD do gotowego produktu na miejscu, więc zapytanie o tłocznik lub formę może obejmować zarówno przygotowanie materiału wyjściowego, jak i późniejsze precyzyjne elementy geometryczne. Strona EDM drutem podaje maksymalną grubość części 15 3/4 in; grubsze przekroje przekraczają tę deklarowaną zdolność cięcia niezależnie od osobnej oferty cięcia strumieniem wody.
9. Cer-Mac: najlepszy wybór do części z Inconel 718 i stopów o wysokiej zawartości niklu
Lokalizacja zakładu produkcyjnego: Telford, Pensylwania, USA · Rok założenia: 1969 · Typ: firma usługowa zajmująca się obróbką precyzyjną
Oficjalna witryna: https://www.cermac.com/wire-edm/
Główne usługi: EDM drutem, RAM EDM, toczenie, frezowanie, docieranie i szlifowanie · Deklarowane możliwości: ±0.00015 in dla małych, złożonych kształtów; obszar roboczy 41,3 × 32,3 × 12 in; masa 3 307 lb; drut 0.004 in i promień 0.003 in · Jakość: Cer-Mac deklaruje certyfikat ISO 9001:2015 wydany przez ABS-QE; osobno podano rejestrację ITAR
Cer-Mac wyraźnie wymienia Inconel 718 i inne stopy o wysokiej zawartości niklu jako swoją specjalizację, co daje nabywcom trudnych w obróbce materiałów lepszy punkt wyjścia niż ogólna lista materiałów. Podane parametry drutu, promienia, obszaru roboczego i pochylenia ułatwiają wstępną ocenę oferty EDM drutem pod kątem rysunku przed zamówieniem szczegółowego rozwiązania obróbczego. Połączenie tej usługi z toczeniem i szlifowaniem przydaje się, gdy ten sam komponent ma powierzchnie walcowe lub wykończone powierzchnie bazowe, o czym mowa w szerszym przeglądzie operacji toczenia. Deklarowany kąt pochylenia 15 degrees dotyczy grubości 10.25 in, dlatego nie należy rozpatrywać tego kąta bez warunku dotyczącego grubości.
Wyspecjalizowane zakłady EDM drutem
Usługi elektroerozji drutowej mogą uzupełniać istniejącą linię produkcyjną. Dostępność maszyn oraz możliwość wykonania precyzyjnych elementów geometrycznych i ich pomiaru mogą mieć większe znaczenie niż szeroka lista niezwiązanych ze sobą procesów. Porównaj możliwości elektroerozji drutowej przydatne przy wąskim gardle w Państwa produkcji, a następnie zapoznaj się z warunkami zamówienia, które kryją się za głównym hasłem oferty.
10. XACT Wire EDM: najlepszy wybór przy zapytaniach ofertowych na produkcję uzupełniającą
Siedziba główna: Waukesha, Wisconsin, USA; drugi zakład w Cary, Illinois · Rok założenia: 1984 · Typ: wyspecjalizowany podwykonawca elektroerozji drutowej
Oficjalna strona internetowa: https://www.xactedm.com/wire-edm/
Główne usługi: elektroerozja drutowa, elektroerozyjne wiercenie małych otworów, prototypowanie, inżynieria odwrotna i znakowanie laserowe · Opublikowany zakres możliwości: tolerancje ±0.0001 in, części o grubości do 16 in i kontury obrabiane w czterech osiach · Jakość: ISO 9001:2015, zgodnie z informacjami XACT
XACT wymienia ponad 45 maszyn EDM i pracę na trzy zmiany, oferując wydzielone zasoby producentom poszukującym podwykonawcy do realizacji nadwyżki zleceń elektroerozyjnych. Kontrola CMM, statystyczne sterowanie procesem i kontrola wizyjna wspierają produkcję, a pomiary są uwzględniane obok samego cięcia. Firma reklamuje usługi na terenie całego kraju i zachęca do przesyłania zapytań o elektroerozję drutową dla zamówień od 1 do 100K+ części; to deklarowany zakres zapytań ofertowych, natomiast rzeczywistą zdolność realizacyjną i terminy ustala się podczas wyceny. W opisanym procesie drutowym wymagane są proste połączenia między górnym i dolnym profilem, dlatego dowolne kształty sferyczne ani śrubowe nie mieszczą się w podanej geometrii.
11. Adron Tool Corp.: najlepszy wybór do ciężkich przedmiotów obrabianych i produkcyjnej elektroerozji
Lokalizacja zakładu: Sussex, Wisconsin, USA · Rok założenia: nieujawniony publicznie · Typ: zakład obróbczy oferujący produkcyjną elektroerozję drutową i wgłębną
Oficjalna strona internetowa: https://www.adron.com/
Główne usługi: produkcyjna elektroerozja drutowa, konwencjonalna elektroerozja wgłębna i wiercenie małych otworów · Wyposażenie: 74 szybkie maszyny do elektroerozji drutowej i osiem maszyn CNC do elektroerozji wgłębnej wymienionych przez firmę · Jakość: na stronie wymieniono Nadcap, ISO 9001:2015 i AS9100; rejestrację ITAR podano osobno
Adron łączy usługi elektroerozji drutowej, wgłębnej i wiercenia małych otworów, dzięki czemu zapytanie dotyczące produkcji może obejmować zarówno profile przelotowe, jak i uzupełniające elementy geometryczne. Opisana flota 74 maszyn drutowych oraz możliwość mocowania przedmiotów obrabianych o masie do 10 000 lb to konkretne powody, by rozważyć ten zakład przy ciężkich częściach obrabianych elektroerozyjnie. Na stronie About w opisie wyposażenia osobno wskazano ponad 55 maszyn Mitsubishi do elektroerozji drutowej — to liczba maszyn tej marki, a nie dodatkowa flota. Przedmiot obrabiany o masie przekraczającej podany limit mocowania 10 000 lb wykracza poza udokumentowaną ofertę, nawet jeśli jego geometria nadaje się do obróbki drutowej.
12. Wire Cut Company: najlepszy wybór do grubych przekrojów i obsługi CAD/CAM
Lokalizacja zakładu: Buena Park, California, USA · Rok założenia: 1978; rejestracja spółki podana jako 1981 · Typ: zakład elektroerozyjny oferujący szlifowanie i obróbkę skrawaniem
Oficjalna strona internetowa: https://wirecutcompany.com/wire_EDM.html
Główne usługi: elektroerozja drutowa, wgłębna i mikro-EDM, wiercenie otworów, szlifowanie i obróbka pionowa · Opublikowana tolerancja: ±0.0002 in · Informacje o jakości: strona zawiera odnośniki do dokumentów AS9100/ISO 9001 oraz certyfikatów NADCAP EDM z nazwami plików zawierającymi lata 2014/2015
Wire Cut Company osobno podaje możliwość cięcia elementów o grubości do 48 in oraz wykonywania skosów 30-stopniowych w elementach o grubości do 15 in, przedstawiając dwa użyteczne opisy możliwości dla klientów obrabiających grube przekroje. Kompleksowe wsparcie inżynieryjne CAD/CAM uzupełnia usługi elektroerozji drutowej, a do operacji powiązanych dostępne są dział szlifowania i pionowe centrum obróbcze. Takie połączenie warto rozważyć, gdy duży przekrój wymaga zarówno profilu elektroerozyjnego, jak i bardziej konwencjonalnych elementów geometrycznych, a ich wzajemne powiązanie można uwzględnić w jednym planie procesu. Informacja o cięciu materiału o grubości 48 in nie rozszerza możliwości wykonywania skosów 30-stopniowych poza grubość 15 in, dlatego nie należy oceniać grubej części ze skosem wyłącznie na podstawie większej wartości.
13. EDM Intelligent Solutions: najlepszy wybór do mikroszczegółów ze zintegrowaną metrologią
Lokalizacja zakładu: Bartlett, Illinois, USA · Rok założenia: nieujawniony publicznie · Typ: dostawca precyzyjnej elektroerozji i mikrowytwarzania
Oficjalna strona internetowa: https://www.edmdept.com/manufacturing-services-full-details/wire-edm/
Główne usługi: elektroerozja drutowa i cienkim drutem, elektroerozja wgłębna, mikrofrezowanie, precyzyjne szlifowanie i pomiary 3D · Opublikowane informacje: elektroerozja pięcioosiowa, gotowe otwory o średnicy 30 µm i proporcje elementów geometrycznych do 38:1 · Jakość: firma deklaruje rejestrację AS9100D i ISO 9001:2015; rejestrację ITAR podano osobno
EDM Intelligent Solutions opisuje proces mikroelektroerozji drutowej z użyciem drutu o średnicy do 20 µm, a dla tej usługi deklaruje tolerancje 1 µm i mniejsze. Oferta obejmuje także pomiary trójwymiarowe i pomiary chropowatości, zapewniając miniaturowym częściom obrabianym elektroerozyjnie zarówno ścieżkę kontroli, jak i cięcia. Połączenie mikrofrezowania z precyzyjną obróbką elektroerozyjną sprawdza się, gdy dostęp do elementów geometrycznych i ich pomiar są równie trudne w tym samym małym komponencie. Wydajność wynikająca z układania arkuszy jeden na drugim ma zastosowanie tylko wtedy, gdy geometria części pozwala na jednoczesne cięcie, dlatego założenie o układaniu warstw nie powinno pojawiać się w każdej wycenie części mikro.
14. South Shore Manufacturing: najlepszy wybór przy zakupie komponentów medycznych
Lokalizacja zakładu: Hanson, Massachusetts, USA · Udokumentowana historia usług elektroerozji drutowej: od 1985, pod wcześniejszą nazwą Jack’s Machine Company · Typ: firma specjalizująca się w precyzyjnej obróbce elektroerozyjnej drutem
Oficjalna strona internetowa: https://www.southshoremanufacturing.com/
Główne usługi: elektroerozja drutowa i usługi precyzyjnej obróbki skrawaniem · Opublikowane możliwości: tolerancje do ±0.0001 in; wykończenie do 8 mikrocalów · Jakość: według strony AS9100D, ISO 9001:2015 i ISO 13485:2016; rejestrację ITAR i licencje na broń palną wymieniono osobno
South Shore wyraźnie wymienia ISO 13485:2016 obok pozostałych certyfikatów jakości, co stanowi istotny punkt wyjścia dla nabywców komponentów medycznych przy ocenie systemu jakości. CAD/CAM i inżynieria odwrotna uzupełniają obróbkę bez nadzoru operatora, wspierając zapytania, w których marszrutę technologiczną trzeba opracować na podstawie dostarczonych danych projektowych. Specyfikacja usług obejmuje prototypy, produkcję małoseryjną i wielkoseryjną oraz zamówienia ramowe, dzięki czemu zakład może być odpowiedni zarówno na etapie początkowego rozwoju, jak i planowanych dostaw. Maksymalne opublikowane pole robocze elektroerozji drutowej wynosi 33 × 20 × 16 in, więc do komponentu większego niż to pole potrzebna jest inna udokumentowana marszruta technologiczna.
15. Rogers Wire EDM Service: najlepszy wybór do elektroerozji w Kolorado ze wsparciem obróbki skrawaniem
Lokalizacja zakładu: Arvada, Colorado, USA · Udokumentowana historia: obsługa klientów w Kolorado od 1992 · Typ: zakład obróbczy specjalizujący się w obróbce elektroerozyjnej drutem
Oficjalna strona internetowa: https://www.rogerswireedm.com/
Główne usługi: elektroerozja drutowa, frezowanie pionowe i wiercenie CNC metodą EDM · Wyposażenie: AgieCharmilles CUT P550 Pro i CUT 300, każda z zakresem ruchu 21,6 × 13.77 in; frezarka HAAS VM2 · Certyfikat jakości: nieujawniony publicznie w przeanalizowanych materiałach firmy
Rogers wymienia frezowanie pionowe obok elektroerozji drutowej, oferując możliwość przygotowania materiału wyjściowego i wykonania uzupełniających elementów geometrycznych przed rozpoczęciem precyzyjnego cięcia drutem. Osobna maszyna CNC do wiercenia EDM umożliwia wykonanie otworów startowych, co ma znaczenie, gdy drut musi wejść w profil wewnętrzny, a nie rozpoczynać cięcie od zewnętrznej krawędzi. Dla nabywców szukających usług elektroerozyjnych w pobliżu zakładu produkcyjnego w Kolorado takie połączenie zapewnia lokalny punkt kontaktu, z podanymi nazwami maszyn i ich wymiarami. Maksymalna wysokość części wynosi 15.75 in dla obu wymienionych maszyn drutowych, dlatego wyższe elementy wykraczają poza udokumentowane możliwości obróbki drutowej.
Międzynarodowe zakłady przy transgranicznych zapytaniach ofertowych
Opisane poniżej zakłady z Niemiec i Wielkiej Brytanii przedstawiają możliwości obróbki elektroerozyjnej i wytwarzania mikroszczegółów, które można uwzględnić w globalnym porównaniu. Sama lokalizacja nie przesądza o korzyści cenowej. Porównaj ich usługi produkcyjne z tym samym rysunkiem technicznym i wymaganiami odbiorowymi, które przekazujesz zakładom elektroerozji drutowej w USA i Chinach.
16. T and G Engineering: najlepszy wybór do elektroerozji drutowej z uzupełniającą obróbką skrawaniem
Lokalizacja zakładu: West Byfleet, Surrey, UK · Rok założenia: 1975 · Typ: podwykonawca precyzyjnej obróbki skrawaniem
Oficjalna strona internetowa: https://www.tgengineering.co.uk/wire-erosion/
Główne usługi: elektroerozja drutowa, elektroerozja wgłębna, obróbka 5-osiowa, frezowanie, toczenie, szlifowanie i projektowanie CAD 3-D · Wyposażenie: Agie Cut 2000, Cut 3000S, AGIE P800 WEDM, Charmilles 440 CC oraz dwie szybkie wiertarki Drill 20 do wykonywania otworów · Jakość: ISO 9001:2015, zgodnie z informacjami na stronie
T and G łączy elektroerozję drutową z obróbką pięcioosiową, toczeniem i szlifowaniem, oferując kilka uzupełniających się marszrut technologicznych dla złożonych komponentów lub zespołów. Wymienione maszyny drutowe Agie i Charmilles stanowią konkretną bazę sprzętową tej oferty, a dwie szybkie maszyny do wykonywania otworów służą do przygotowania otworów dostępowych. Nabywcy opracowujący część z elementami ciętymi drutem i obrabianymi narzędziami obrotowymi mogą omówić całą sekwencję obróbki w ramach jednego zapytania, w tym przygotowanie baz i późniejszą obróbkę wykończeniową. Warunkiem zastosowania tego procesu jest przewodność prądu elektrycznego: do materiału nieprzewodzącego potrzebna jest inna metoda obróbki, co wynika z wymagań elektroerozji, a nie jest ograniczeniem właściwym wyłącznie temu dostawcy.
17. Cheshire Wire Erosion: najlepszy wybór do części ze stopów obrabianych kilkoma metodami EDM
Zarejestrowana siedziba: Sandbach, Cheshire, UK, według Companies House · Rok założenia: 1995 · Typ: rodzinna firma podwykonawcza specjalizująca się w EDM
Oficjalna strona internetowa: https://www.cheshirewireerosion.co.uk/
Główne usługi: elektroerozja drutowa, wgłębna i wiercenie małych otworów metodą EDM · Zakresy ruchu maszyn: Sodick AQ900L, 900 × 600 × 400 mm; AG600LH, 600 × 400 × 500 mm · Jakość: firma deklaruje ISO 9001
Cheshire wymienia trzy uzupełniające się metody EDM, dzięki czemu zapytanie dotyczące komponentu ze stopu może obejmować profile drutowe, gniazda i małe otwory w zakresie usług firmy. Deklarowana polityka poufności określa sposób postępowania z pracami klientów, co jest przydatne przy przesyłaniu kontrolowanych danych projektowych do wyceny podwykonawczej. Na stronie About opisano 15 maszyn w zakładzie pracujących siedem dni w tygodniu, a opublikowany wykaz wyposażenia podaje różne zakresy ruchu poszczególnych maszyn drutowych. Największy zakres ruchu w osiach XY i największy zakres ruchu w osi Z dotyczą różnych modeli, dlatego tych dwóch parametrów nie można połączyć w jedno pole obróbcze 900 × 600 × 500 mm.
18. Microtec EDM Limited: najlepszy wybór do identyfikowalnych miniaturowych komponentów
Lokalizacja zakładu: Shoeburyness, Essex, UK · Rok założenia: 2001 · Typ: specjalista w zakresie elektroerozji drutowej i iskrowej
Oficjalna strona internetowa: https://microtecedm.co.uk/
Główne usługi: elektroerozja drutowa i wgłębna, mikro-EDM, podwykonawcza obróbka skrawaniem, wytwarzanie oprzyrządowania i kontrola jakości · Wyróżniające się wyposażenie: mikrodrutowe maszyny GF Cut 1000 i maszyna do mikroerozji Sarix · Jakość: według strony ISO 9001:2015 i identyfikowalność produktu
Microtec podaje, że jego maszyny do mikro-EDM wykorzystują drut o średnicy 20 mikronów i utrzymują tolerancje poniżej 3 mikronów, co czyni miniaturowe elementy geometryczne konkretnym powodem, by rozważyć te usługi. Współrzędnościowa maszyna pomiarowa CMM z sondą Hexagon i optyczna CMM Nikon uzupełniają kontrolę obróbki, oferując różne metody pomiaru małych, precyzyjnie obrabianych komponentów. Realizacja od prototypu po produkcję oraz identyfikowalność produktu łączą te możliwości techniczne z sytuacją zakupową, w której pierwsza mała seria może prowadzić do ponownych zamówień. Niektóre dodatkowe usługi kontroli i dokumentacji są płatne osobno, dlatego rozszerzony pakiet raportowania zwiększa zakres poza podstawową cenę części.
19. Werkzeugtechnik Schmitz: najlepszy wybór do podwykonawczych prac przy oprzyrządowaniu i formach
Lokalizacja zakładu: Troisdorf, Niemcy · Rok założenia: nieujawniony publicznie · Typ: podwykonawca usług obróbki elektroerozyjnej
Oficjalna strona internetowa: https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung
Główne usługi: podwykonawcza elektroerozja drutowa, wgłębna i wykonywanie otworów startowych do oprzyrządowania i form · Pomiary: stykowa CMM Wenzel i systemy optyczne Keyence · Jakość: DIN ISO 9001; strona poświęcona jakości podaje, że certyfikacja obowiązuje od 1999
Schmitz oferuje elektroerozję drutową, wgłębną i wykonywanie otworów startowych, zapewniając trzy powiązane rozwiązania obróbki elektroerozyjnej do prac przy oprzyrządowaniu i formach w ramach opublikowanego zakresu usług. Informacje dotyczące firmy opisują integrację CAD/CAM, łącząc dane projektowe z marszrutą elektroerozyjną jako powiązane etapy zlecenia. Pomiary stykowe i optyczne uzupełniają ten proces o możliwości kontroli; na stronie poświęconej jakości wymieniono systemy Wenzel i Keyence, ale dokładność pomiarowa nie stanowi podstawy do przypisywania tolerancji obróbki. W omówieniu elektroerozji drutowej firma wskazuje wolniejsze usuwanie materiału i wyższy koszt jednostkowy jako wady przy prostych kształtach i większych ilościach, przez co takie zlecenia są mniej atrakcyjne dla tego procesu.
20. bes Funkenerosion: najlepszy wybór do wysokich lub ciężkich części EDM wykonywanych podwykonawczo
Lokalizacja zakładu: Fluorn-Winzeln, Niemcy · Rok założenia: 1983 · Typ: producent maszyn EDM z własnymi działami obróbki podwykonawczej
Oficjalna strona internetowa: https://bes-edm.de/lohnfertigung/
Główne usługi: elektroerozja drutowa i wgłębna, wiercenie EDM, frezowanie i produkcja elektrod · Parametry elektroerozji drutowej: przedmiot obrabiany 1000 × 1300 × 800 mm, 3000 kg; zakresy ruchu osi 800/600/800 mm; wśród wymienionych maszyn Sodick ALC 800 GH · Certyfikat jakości: nieujawniony publicznie w przeanalizowanych materiałach firmy
bes podaje osobno wymiary przedmiotu obrabianego, zakres ruchu osi i limity masy, dając nabywcom ciężkich części użyteczną podstawę do wstępnej oceny rysunku przed złożeniem zapytania. Własna produkcja elektrod wspiera uzupełniającą obróbkę wgłębną, dlatego oferta podwykonawcza obejmuje więcej niż tylko cięcie drutem dużego przekroju. Firma podaje, że usługi podwykonawczej elektroerozji świadczy od 1983, a maszyny produkuje od 2000, dzięki czemu jej dział usługowy pasuje do tego zestawienia, mimo że firma sprzedaje również wyposażenie. Średnice drutu zaczynają się od 0,15 mm, a maksymalna wysokość cięcia wynosi 800 mm, dlatego cieńszy drut lub wyższy przedmiot wykraczają poza udokumentowaną ofertę elektroerozji drutowej.
Jak wybrać zakład elektroerozji drutowej
Odpowiedni dostawca usług EDM łączy rysunek techniczny z procesem obróbki i planem odbioru. Zakup „precyzyjnych usług elektroerozji drutowej” bez tych szczegółów pozostawia kluczową decyzję nierozstrzygniętą: kto wykona każdy element geometryczny, w jakich warunkach i jak zostanie odebrana gotowa część?
Jak wybrać odpowiednią firmę do obróbki elektroerozyjnej drutem w moim projekcie?
Wybierz zakład, którego udokumentowana marszruta technologiczna odpowiada materiałowi, geometrii elementów i wymaganej kontroli, a następnie porównaj pisemną ofertę z tymi samymi wymaganiami przekazanymi innym dostawcom. Rozróżnij dokładność maszyny od tolerancji części podanej w ofercie. Przydatna odpowiedź określa marszrutę technologiczną, krytyczne bazy, wymagania dotyczące powierzchni, dokumentację z kontroli pierwszej sztuki oraz odpowiedzialność za obróbkę zewnętrzną.
Duża liczba maszyn do cięcia drutem EDM jest pomocna tylko wtedy, gdy odpowiednie maszyny są dostępne dla Państwa zlecenia. Doświadczony zespół elektroerozji drutowej powinien umieć wyjaśnić sposób obróbki na podstawie szczegółowego rysunku, zwłaszcza to, jak cienka ścianka pozostaje podparta podczas usuwania materiału. Przed złożeniem zamówienia należy sprawdzić zakres certyfikacji oraz aktualność dat dla wskazanej jednostki i zakładu, szczególnie jeśli strona zawiera odnośniki do starszych dokumentów; akredytacja procesu, certyfikacja systemu jakości i rejestracja handlowa odpowiadają na różne pytania.
Ocena dopasowania toru drutu
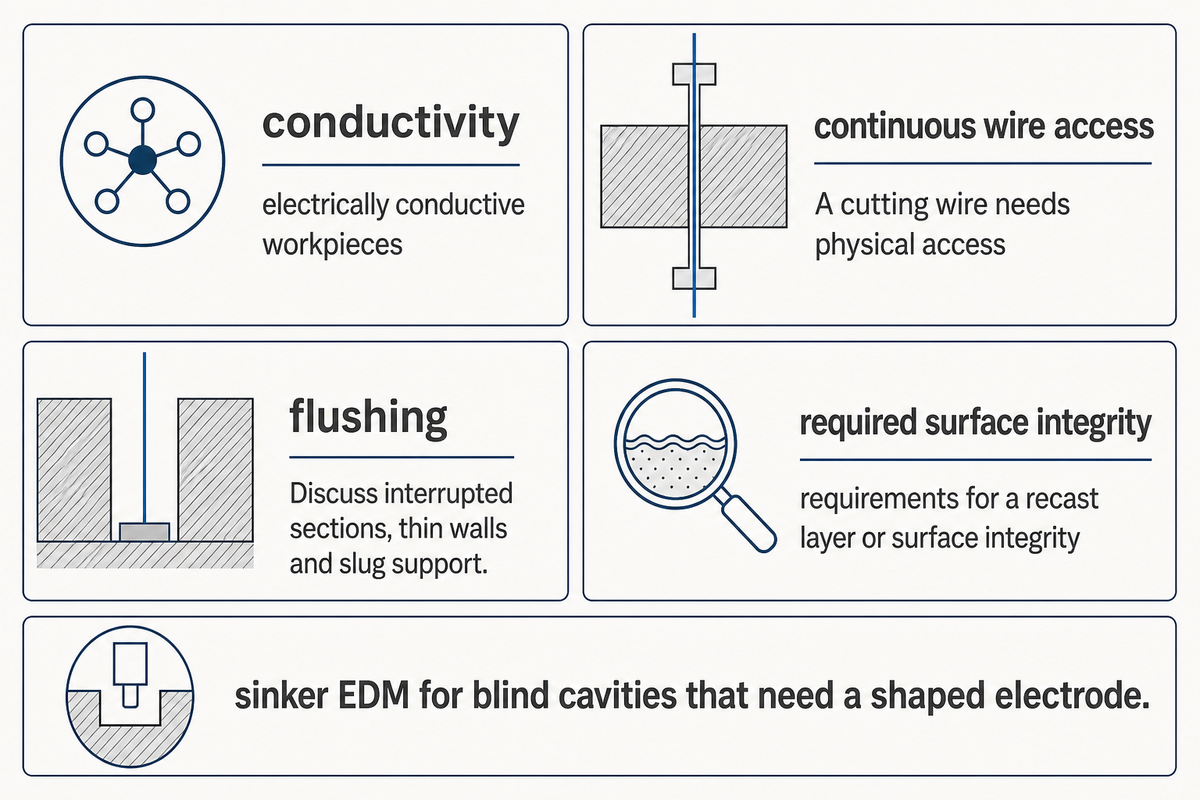
Ocena dopasowania toru drutu pozwala sprawdzić przewodność, ciągły dostęp drutu, płukanie i wymaganą integralność powierzchni przed wyborem dostawcy przez nabywcę.
Poniższe osiem punktów pomoże Państwu zdecydować, czy kontynuować pracę na podstawie bieżącego rysunku, zmienić rysunek czy wybrać inny proces:
- Określ materiał i stan końcowy. Podaj dokładny gatunek, postać materiału wyjściowego i stan po obróbce cieplnej. Ogólne określenie „stal” nie zastępuje wskazania hartowanej stali narzędziowej, a wymagania dotyczące obróbki stali nierdzewnej mogą się różnić w zależności od gatunku i stanu.
- Prześledź tor drutu. Zaznacz elementy przelotowe, krawędzie wejściowe, otwory startowe oraz miejsca, w których prowadnice lub mocowania mogą przeszkadzać. Drut tnący wymaga fizycznego dostępu, a materiał wyjściowy musi przewodzić prąd elektryczny.
- Dobierz jedną maszynę. Uwzględnij wymiary i masę przedmiotów obrabianych, zakres ruchu, skos i grubość. Kilka maszyn o różnych możliwościach nie tworzy jednego, większego wspólnego pola roboczego.
- Określ kryteria odbioru wymiarowego. Wskaż bazy, krytyczne wymiary i warunki kontroli. Deklarowana dokładność pozycjonowania maszyny do elektroerozji drutowej nie staje się automatycznie gwarantowaną tolerancją inżynieryjną gotowego komponentu.
- Podaj wymaganą chropowatość powierzchni wraz z jednostkami oraz ewentualne wymagania dotyczące warstwy przetopionej lub integralności powierzchni. Poproś o proponowaną sekwencję przejść, metodę badania, raport oraz wskazanie odpowiedzialnego laboratorium lub zakładu obróbczego.
- Uzgodnij płukanie i mocowanie przedmiotu obrabianego. Omów przerwane przekroje, cienkie ścianki i podparcie wycinanych fragmentów. Usuwanie materiału może uwolnić naprężenia w materiale wyjściowym, nawet jeśli proces cięcia nie wywołuje dużych sił mechanicznych.
- Ustal kompletną marszrutę technologiczną. Wskaż, kto odpowiada za przygotowanie, obróbkę cieplną, szlifowanie i obróbkę wykończeniową. Jeśli produkcja części ze stali stopowej obejmuje operacje zewnętrzne, przypisz każdą z nich do wykonawcy i określ punkt odbioru.
- Zatwierdź kontrolę i termin zwolnienia produkcji. Uzgodnij raporty z kontroli pierwszej sztuki, dokumentację materiałową, próbkowanie, identyfikowalność i moment rozpoczęcia produkcji powtarzalnej. Uwzględnij te pozycje w cenie i harmonogramie.
Co można ciąć metodą elektroerozji drutowej?
Obróbka elektroerozyjna drutem polega na cięciu przewodzących prąd elektryczny przedmiotów obrabianych wzdłuż toru, który drut może fizycznie pokonać. Stale hartowane i inne stopy mogą przewodzić prąd, ale sama przewodność nie przesądza o możliwości przyjęcia zamówienia. Znaczenie mają również stan materiału, jego grubość, dostępność toru drutu, rodzaj płukania i kryteria odbioru dotyczące integralności powierzchni.
Technologia EDM wykorzystuje kontrolowane wyładowania między elektrodą a przedmiotem obrabianym do usuwania materiału. Dlatego twardość nie powoduje takich samych problemów z obciążeniem narzędzia jak konwencjonalna obróbka skrawaniem, ale nie oznacza to, że obróbka każdego materiału przewodzącego przebiega równie łatwo. Wąski profil wewnętrzny wymaga drogi wejścia, a delikatny pozostały przekrój — podparcia. Obróbka cienkim drutem, nazywana również elektroerozją cienkim drutem, pozwala wykonywać mniejsze elementy geometryczne, ale nadal wymaga odpowiedniego dostępu i płukania. W przypadku części tytanowych wymagania dotyczące rysunku technicznego zależne od materiału powinny również określać wymagany stan powierzchni po cięciu. Przed wyborem metody obróbki należy opisać element geometryczny i kryteria odbioru.
Kiedy wybrać elektroerozję drutową zamiast frezowania lub elektroerozji wgłębnej?
Wybierz elektroerozję drutową do wykonalnego profilu przelotowego, gdy narzędzie obrotowe nie może efektywnie uzyskać wymaganej geometrii lub stanu materiału. Rozważ frezowanie w przypadku dostępnych kieszeni i usuwania dużej ilości materiału, a elektroerozję wgłębną — przy ślepych gniazdach wymagających elektrody o odpowiednim kształcie. Decyzję należy oprzeć na dostępie do elementu geometrycznego i kryteriach odbioru, a nie na ogólnej preferencji dla jednej technologii.
Wąska szczelina w hartowanym materiale może przemawiać za EDM, natomiast otwarta kieszeń z dobrym dostępem narzędzia może sprzyjać frezowaniu dostępnych elementów geometrycznych. Elektroerozja drutowa i wgłębna mają różne wymagania dotyczące oprzyrządowania i dostępu, dlatego samo określenie „EDM” nie stanowi kompletnej instrukcji procesu. Tradycyjne metody obróbki skrawaniem wykorzystują mechaniczne siły cięcia, natomiast EDM usuwa materiał przez miejscowe wyładowania. Małe siły mechaniczne nie oznaczają braku cieplnego oddziaływania na powierzchnię, a żadna z tych metod nie wyklucza przemieszczenia po usunięciu materiału. W przypadku komponentu z różnymi elementami geometrycznymi rozwiązaniem może być zaplanowana sekwencja frezowania, obróbki cieplnej, cięcia drutem i obróbki wykończeniowej.
Należy
- Dołącz kontrolowaną rewizję rysunku technicznego.
- Podaj łącznie warunki dotyczące skosu i grubości.
- Wymień wymagane materiały z kontroli.
Nie należy
- Nie łącz osobnych maszyn w jedno twierdzenie o możliwościach.
- Nie zastępuj tolerancji obróbki dokładnością kontroli.
- Nie zakładaj, że każda operacja wykończeniowa jest wliczona.
Jak porównywać wyceny elektroerozji drutowej z USA i Chin
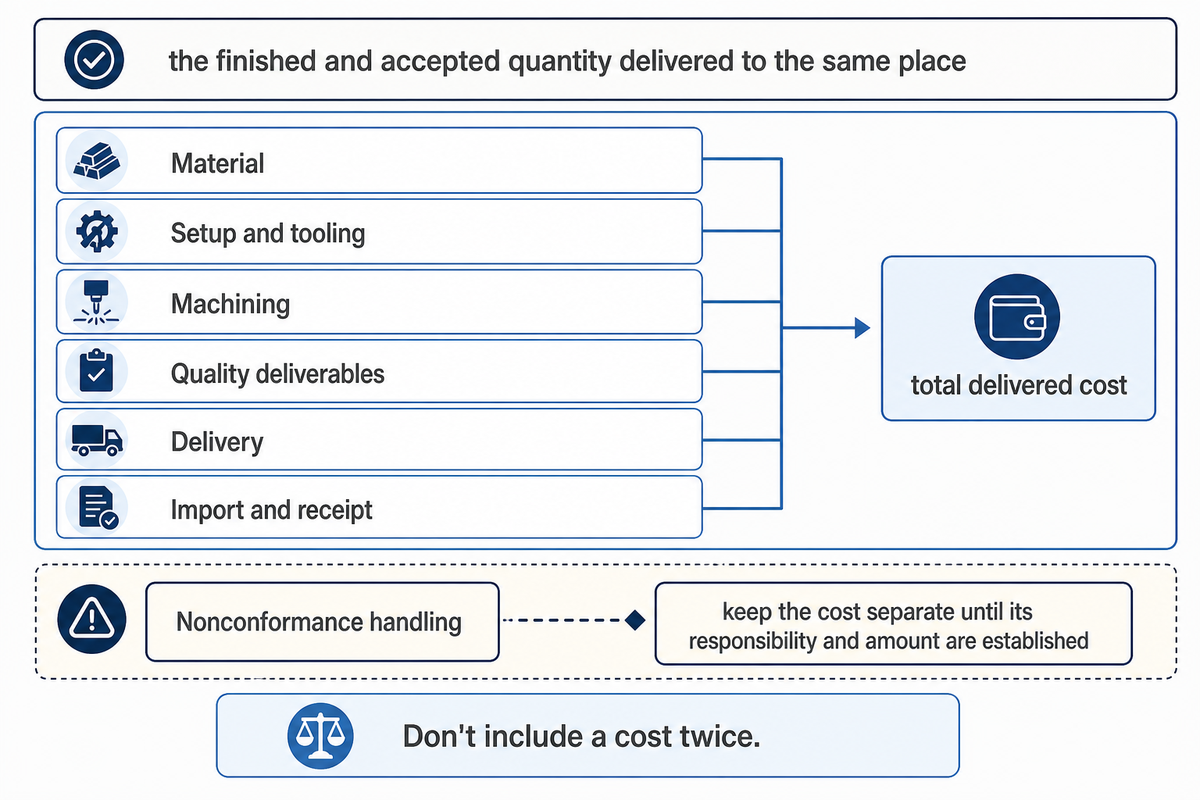
Przy pełnym zamówieniu warto rozważyć Chiny, jeśli marszruta produkcji i dostawy jest odpowiednia. Przy krótkim cyklu uzupełniania zapasów lub przekazaniu części w USA warto rozważyć zakład w USA. Żadne z tych rozwiązań samo w sobie nie przesądza o niższym koszcie. Porównaj koszt dostarczenia tej samej ilości gotowych i odebranych części do tego samego miejsca.
Przekaż każdemu zakładowi tę samą rewizję rysunku technicznego, gatunek i stan materiału, ilość, tolerancje wymiarowe, wymagania dotyczące powierzchni i pakiet kontrolny. Określ adres dostawy, opakowanie i odpowiedzialność za dostarczony materiał. Na przykład w przypadku zamówienia części ze stali węglowej w obu zapytaniach należy podać stan materiału wyjściowego i zabezpieczenie przed korozją; pozostawienie tych kwestii bez ustaleń może skutkować wyceną różnych produktów.
Czy elektroerozja drutowa jest kosztowna?
Jeśli wymagane jest kilka przejść wykończeniowych, obróbka EDM cienkim drutem elektrodowym, trudne płukanie lub długie cięcia, warto poprosić o wycenę procesu EDM, ponieważ może on kosztować więcej niż inny porównywalny proces. Może też umożliwić wykonanie części zgodnie z rysunkiem, gdy tradycyjna obróbka wymagałaby zmiany projektu elementu geometrycznego lub trudnego oprzyrządowania. Oceniają Państwo wyceniony proces pod kątem danego elementu geometrycznego, a nie stawek godzinowych.
Koszt obróbki EDM powinien uwzględniać przygotowanie produkcji, warunki cięcia i zakres kontroli jakości. Niska cena jednostkowa może nie obejmować kontroli pierwszej sztuki ani przygotowania materiału, które inny zakład obróbczy uwzględnia w cenie. Jeśli zamówienie będzie powtarzane, należy poprosić o te same progi ilościowe i harmonogram dostaw. Oddzielają Państwo jednorazowe opłaty za prace inżynieryjne lub mocowanie od opłat cyklicznych, a następnie ustalają, czy wycena zakłada jedną, czy kilka dostaw.
Porównanie należy oprzeć na rzeczywistych, pisemnych pozycjach wyceny od dostawców. Poniższe kategorie pomagają uniknąć sytuacji, w której niska cena obróbki skrawaniem ukrywa wyższy całkowity koszt dostawy:
- Materiał: materiał wyjściowy, przygotowanie, obsługa materiału dostarczonego przez klienta oraz ewentualny naddatek na odpad.
- Przygotowanie produkcji i oprzyrządowanie: programowanie, mocowania i elektrody (jeśli są używane). Należy też ustalić, czy te koszty będą naliczane ponownie.
- Obróbka skrawaniem: uzgodnione cięcia i przejścia wykończeniowe, a także dodatkowe toczenie, frezowanie lub szlifowanie.
- Dokumentacja jakościowa: kontrola jakości, dokumenty materiałowe, raporty z kontroli pierwszej sztuki oraz ewentualne zewnętrzne badania integralności powierzchni.
- Dostawa: opakowanie, fracht, ubezpieczenie oraz koszty przypisane każdej ze stron zgodnie z uzgodnionymi warunkami dostawy.
- Import i odbiór: należne cła i podatki, obsługa celna oraz kontrola jakości przy odbiorze, obliczone na podstawie aktualnych danych dotyczących konkretnej przesyłki.
- Obsługa niezgodności: jakie koszty wiążą się z obsługą niezgodności? Kto odpowiada za poprawki? Części zamienne? Fracht zwrotny? Ponowną kontrolę?
Całkowity koszt dostawy to suma kosztów produkcji oraz kosztów dostawy, importu i odbioru pokrywanych przez kupującego dla uzgodnionej przesyłki. Nie należy uwzględniać tego samego kosztu dwukrotnie. Jeśli istnieje ryzyko niezgodności, należy uwzględnić jej koszt i odpowiedzialność za nią, ale pozostawić ten koszt oddzielnie do czasu ustalenia, kto za niego odpowiada i jaka jest jego wysokość. Koszt jednej zaakceptowanej części to całkowity koszt rzeczywisty pomniejszony o przyznane rabaty, podzielony przez liczbę zaakceptowanych części. Przed odbiorem części każda przyjęta liczba zaakceptowanych sztuk jest jedynie szacunkiem.
Przy ocenie czasu realizacji należy uwzględnić podobne kwestie. Trzeba rozróżnić zatwierdzenie rysunku, dostępność materiału, obróbkę skrawaniem, procesy zewnętrzne, kontrolę jakości, wysyłkę i transport. Zobowiązanie do zakończenia obróbki nie określa terminu dostarczenia części do Państwa strefy odbioru. Należy uzgodnić sposób postępowania w przypadku odrzucenia pierwszej sztuki oraz moment zwolnienia partii do wysyłki, zwłaszcza gdy różnice stref czasowych lub transport międzynarodowy wydłużają cykl korekt.
Wycena od dostawcy z USA
- Należy użyć zatwierdzonego rysunku i pakietu wymagań odbiorowych.
- Należy wycenić dostawę do wskazanego miejsca odbioru.
- Należy przypisać odpowiedzialność za kontrolę pierwszej sztuki i poprawki.
Wycena eksportowa z Chin
- Należy użyć tego samego rysunku i pakietu wymagań odbiorowych.
- Należy wycenić całą przesyłkę do wskazanego miejsca odbioru.
- Należy przypisać te same obowiązki dotyczące kontroli pierwszej sztuki i poprawek.
Najczęściej zadawane pytania o dostawców usług EDM drutem elektrodowym
Czy mogę zamówić usługi EDM drutem elektrodowym dostosowane do mojego projektu produkcyjnego?
Tak; najpierw należy określić element geometryczny i pakiet wymagań odbiorowych.
W zapytaniu o usługę EDM drutem elektrodowym należy przesłać zatwierdzony rysunek, stan materiału, ilość oraz wymagania dotyczące kontroli jakości. Model można dołączyć, jeśli ułatwia wyjaśnienie geometrii, ale należy wskazać, który dokument określa wymiary. Dostawca usług obróbki EDM powinien przedstawić proponowaną marszrutę technologiczną i ofertę handlową odnoszące się do tych wymagań. Zatwierdzenie pierwszej sztuki pozwala ustalić zgodność części przed ponownym zamówieniem; wszelkie zmiany projektu wymagają wyraźnej akceptacji.
Czy obróbka elektroerozyjna nadaje się do twardych metali?
Sama twardość nie wyklucza obróbki EDM.
Utwardzone metale przewodzące prąd elektryczny mogą nadawać się do tej obróbki, ponieważ wyładowania elektryczne usuwają materiał, zamiast wciskać w niego krawędź skrawającą. Wybrana marszruta technologiczna musi jednak uwzględniać gatunek i stan materiału oraz geometrię. Część z hartowanej stali narzędziowej może również podlegać wymaganiom dotyczącym warstwy przetopionej, chropowatości lub odbioru wymiarowego, które wpływają na plan obróbki wykończeniowej i kontroli jakości. Twardość materiału jest więc tylko jednym z czynników decydujących o wykonalności.
Czym różni się usługa EDM drutem elektrodowym od usługi EDM wgłębnego?
Geometria elektrody wpływa na to, jakie elementy geometryczne można wykonać.
W EDM drutem elektrodowym poruszający się cienki drut wykonuje zarys wzdłuż dostępnej ścieżki przez przedmiot obrabiany. W EDM wgłębnym elektroda o określonym kształcie wykonuje takie elementy geometryczne jak nieprzelotowe wnęki. Dostawca oferujący EDM drutem i wgłębne może zaproponować różne marszruty technologiczne dla różnych elementów geometrycznych tej samej części, ale przygotowanie elektrod, mocowanie i kontrola jakości również powinny być uwzględnione w wycenie. Wiercenie małych otworów może zapewnić wejście potrzebne do wewnętrznego cięcia drutem.
Jakiej chropowatości powierzchni (Ra) mogę realnie oczekiwać po obróbce EDM drutem elektrodowym stali narzędziowej?
Należy poprosić o propozycję wykończenia dla konkretnej części z jednoznacznie podanymi jednostkami.
Wartość Ra zależy od materiału, marszruty technologicznej i przejść wykończeniowych. KLH wiąże podawaną wartość 2 Ra mikrocale z wykonaniem wielu przejść; nie jest to uniwersalna gwarancja dla stali narzędziowej. W zamówieniu należy określić wymagane wykończenie i metodę pomiaru.
Który dostawca usług EDM drutem elektrodowym będzie najlepszy dla mojego rysunku?
O krótkiej liście powinien decydować kluczowy element geometryczny.
Najlepszy dostawca usług EDM to zakład obróbczy, który potrafi wyjaśnić wykonalną marszrutę technologiczną dla kluczowego elementu geometrycznego i przyjąć wymagania dotyczące pomiarów oraz dostawy. W przypadku miniaturowych detali warto porównać zakres usług EDM Intelligent Solutions i Microtec w zakresie cienkiego drutu elektrodowego. Przy dużych przekrojach należy sprawdzić warunki cięcia stożkowego Wire Cut Company oraz odrębne limity dotyczące przedmiotu obrabianego, przesuwu i wysokości podawane przez bes. W przypadku zintegrowanego zamówienia w Chinach przegląd rysunku przez Zhenling może objąć elementy wycinane drutem elektrodowym oraz inne rodzaje obróbki. Dostawca oferujący precyzyjne EDM drutem elektrodowym nadal może być nieodpowiedni, jeśli zaproponowana marszruta technologiczna nie rozwiązuje kwestii najtrudniejszego elementu, wymagań kontroli jakości lub obowiązków związanych z dostawą. Należy zacząć od kilku dostawców ocenianych na tych samych zasadach i porównać ich pisemne odpowiedzi na ten sam pakiet wymagań.
Kto prowadzi największy zakład obróbki EDM?
Nie ma powszechnie przyjętej miary wielkości, która pozwalałaby wskazać jednego zwycięzcę.
Określenie „największy zakład obróbki EDM” może odnosić się do liczby maszyn, powierzchni zakładu, liczby pracowników lub dostępnych mocy produkcyjnych. Floty z różnymi systemami EDM wymagają też wspólnej podstawy liczenia. W tym przewodniku porównano dopasowanie zakresu usług do potrzeb, dlatego nie wskazano takiego zakładu.
Stwórz krótką listę dostawców na podstawie rysunku
Należy wybrać dostawców pod kątem trudnego elementu geometrycznego i przesłać każdemu zatwierdzone zapytanie. Trzeba określić rewizję rysunku, stan materiału, ilość, wykończenie i wymagania dotyczące kontroli jakości. Należy też wskazać miejsce dostawy. Warto poprosić zakład obróbczy o pisemne określenie proponowanego procesu i wyłączeń z zakresu oferty. Dzięki temu można porównać zaakceptowane części i całkowity koszt dostawy, zamiast kierować się hasłami o maszynach.
W zapytaniu do Zhenling należy przekazać kompletny pakiet rysunków i skorzystać z podanego powyżej zakresu usług. Minimalna ilość, możliwość odbioru pojedynczej sztuki, czas realizacji, tolerancje i kontrola jakości są określane w pisemnej wycenie. Zapytanie obejmujące kilka operacji obróbkowych będzie skuteczniejsze, jeśli wskażą Państwo powierzchnie przeznaczone do toczenia, frezowania, szlifowania lub cięcia drutem elektrodowym oraz sposób odbioru części.
Najważniejszy wniosek
Przydatna krótka lista dostawców EDM drutem elektrodowym łączy każdy rysunek z wykonalną ścieżką cięcia, określoną kontrolą jakości i kompletną wyceną dostawy. Wielkość firmy i kraj stanowią kontekst; o zakupie decyduje marszruta technologiczna dla konkretnej części.
Materiały źródłowe
Informacje o możliwościach i historii firm pochodzą z opublikowanych przez nie stron dotyczących usług, wyposażenia, historii i jakości; ich oficjalne adresy podano jako zwykły tekst w zestawieniu i profilach. Poniżej wymieniono źródła publiczne i publikacje wykorzystane w przypadku konkretnych informacji o historii lub adresach.
- Companies House: Cheshire Wire Erosion Limited, siedziba statutowa i wpis rejestrowy; nie wskazano, że siedziba statutowa jest miejscem obróbki.
- The Gateway: United Centerless Grinding & Thread Rolling, materiał o firmie z lutego 2020 r., w którym podano, że działalność rozpoczęła się w 1960 r.