Kontaktieren Sie Zhenling

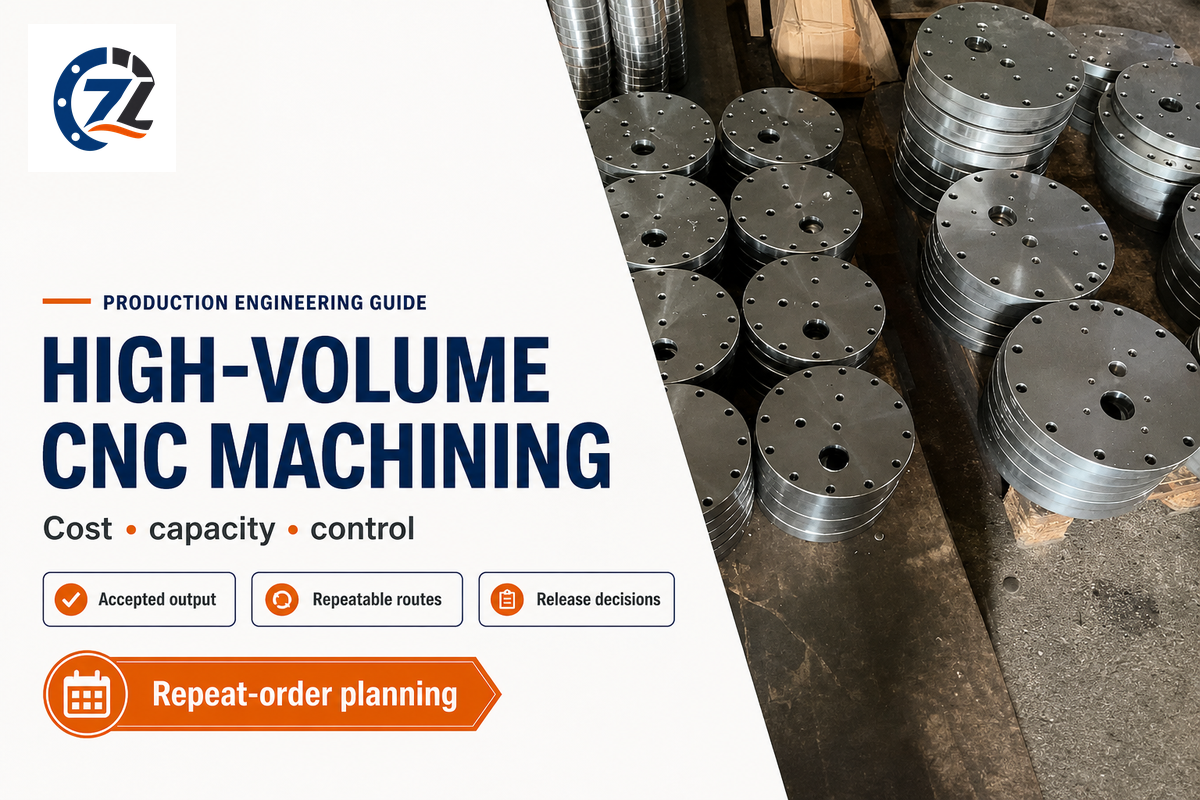
Bei der CNC-Großserienfertigung werden wiederkehrende Stückzahlen von Bauteilen über mehrere Fertigungslose hinweg in einem kontrollierten CNC-Prozess hergestellt. Eine Skalierung dieses Prozesses erfordert, die Kosten akzeptierter Teile, die verfügbare Fertigungszeit und Veränderungen während der Werkzeugstandzeit im Blick zu behalten. Eine kurze Prototypenzykluszeit ist ein Ausgangspunkt; Folgeaufträge erfordern einen Prozess, der Prüfung, Oberflächenbearbeitung und Versand integriert.
Von CYH · Aktualisiert im Oktober 2026
Vor Erhöhung der Freigabemenge
Unterscheiden Sie den Jahresbedarf von der Menge je Fertigungslos. Vergleichen Sie Angebote für dieselbe akzeptierte Stückzahl und denselben Endzustand. Berechnen Sie den Maschinenausstoß, indem Sie jeden Verlust nur einmal berücksichtigen, und prüfen Sie anschließend den nachgelagerten Fertigungsweg. Legen Sie Überwachungs- und Freigabepläne anhand zeitlich geordneter Fertigungsergebnisse fest.
In der Zerspanungsindustrie lassen sich unterschiedliche Sichtweisen zusammenführen, wenn der Fertigungsweg im Mittelpunkt steht. Ein Fertigungsingenieur achtet auf Zyklus- und Werkzeugstandzeitdaten, ein Einkäufer benötigt einen einheitlichen Kostenumfang und das Qualitätsteam befasst sich mit der Messung. Werden diese Perspektiven integriert, lassen sich große Stückzahlen einfacher planen, ohne Ausschuss, Warteschlangen oder wiederkehrende Rüstarbeiten auszublenden. Die Vorteile der CNC-Bearbeitung zeigen sich in der Praxis, wenn sich der geplante Fertigungsweg zu den erforderlichen Kosten und mit der benötigten Geschwindigkeit umsetzen lässt. Davon hängt der Nutzen der Zerspanung ab.
Was CNC-Großserienfertigung in der Praxis bedeutet
CNC-Großserienfertigung bezeichnet eine zuverlässige, wiederkehrende Fertigung. Sie ist auf eine bekannte Familie von Bauteiltypen, einen geplanten Freigabeplan und wiederverwendbare Prozesskontrollen ausgerichtet. Berücksichtigen Sie Stückzahl, Zykluszeit, Konstruktionsstabilität und die nach dem Zerspanen erforderlichen Arbeiten. Der Zerspanungsbedarf wird durch den Jahresbedarf, die Losgröße und die Lieferhäufigkeit bestimmt.
Bei der CNC-Bearbeitung großer Bauteile stehen andere Aspekte im Vordergrund: die Werkstückgröße, die Handhabung und der Verfahrweg der Maschine. Die Großbearbeitung richtet sich nach diesen physischen Einschränkungen. Ein Programm zur Fertigung von Tausenden kleiner Bolzen benötigt möglicherweise nur wenig Platz, während die Großbearbeitung ein kurzes Fertigungslos großer, schwerer Gehäuse umfassen kann. Selbst bei kleinen Auftragsmengen kann die Handhabung großer Bauteile mit großem Durchmesser besondere Maßnahmen erfordern. Geben Sie in der modernen Fertigung Maße und Stückzahlen getrennt an: Große Stückzahlen bedeuten nicht zwangsläufig große Werkstücke.
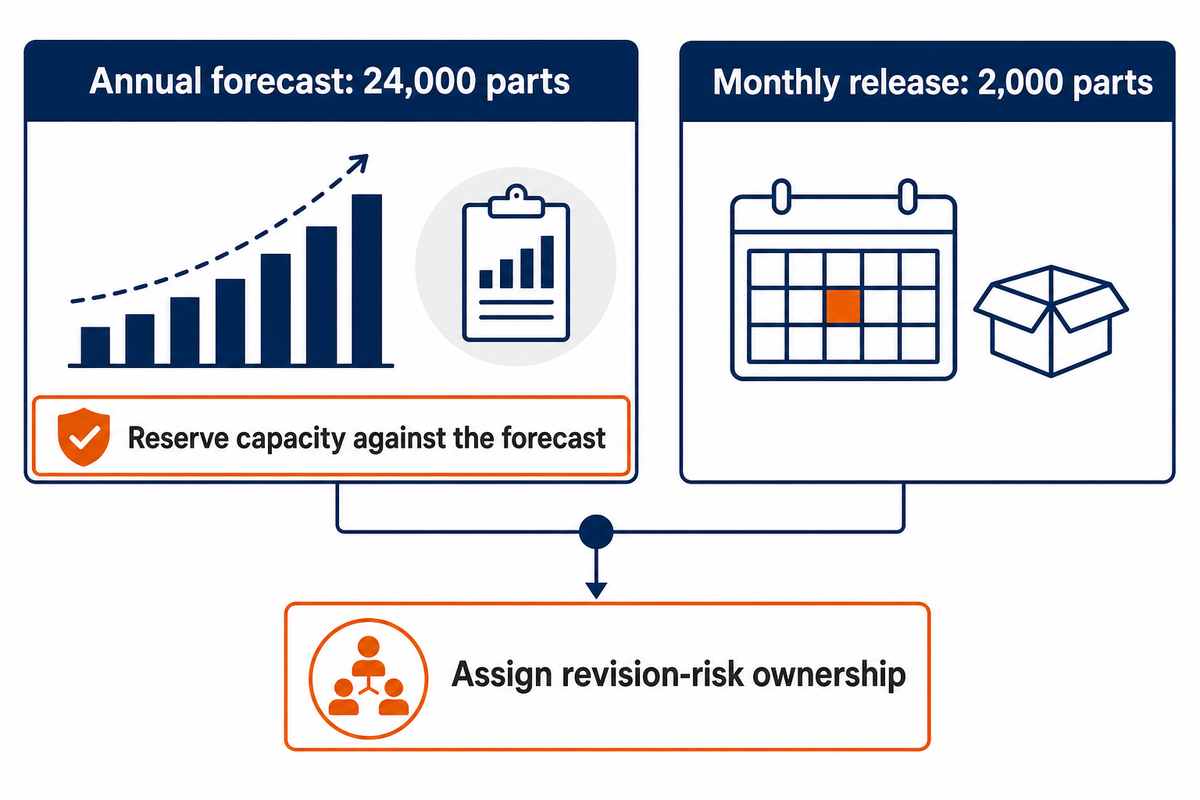
Beispiel: Ein Einkäufer prognostiziert 24.000 Bauteile pro Jahr, möchte aber monatlich 2.000 Bauteile geliefert bekommen. Die Fertigung aller 24.000 Bauteile in einem Durchgang würde die Anzahl der Rüstvorgänge verringern, zugleich aber mehr Halbzeug einem Änderungsrisiko aussetzen, falls sich die Zeichnung ändert. Auch bei geplanter und terminierter Fertigung bleiben das Einrichten und Prüfen der Erstmuster erforderlich. Die Fertigungsvereinbarung muss Losgröße, Prognosezeitraum und Regelungen für technische Änderungen umfassen. Wer seine CNC-Kapazität auf die gesamte Jahresmenge auslegt, kann Kapazität falsch reservieren oder zu viel Material einkaufen. Großserienfertigung bedeutet, dass der wiederkehrende Arbeitsumfang vom gesamten Fertigungsweg bewältigt werden muss.
In Millers Beitrag zur Zerspanung in der Fertigung hebt er die Bedeutung geplanter Werkzeugabnutzung und Korrekturwerte sowie die Notwendigkeit standardisierter Prozesse hervor. Wenn die Fertigung über das erste Einrichten hinaus weiterläuft, werden diese Maßnahmen zu wiederkehrenden Aufgaben. Bei einer instabilen Konstruktion kann Kleinserienfertigung einen Fertigungsweg schaffen, bevor größere Lose freigegeben werden.
Eine Prognose von 24.000 Bauteilen und eine Freigabe von 2.000 Bauteilen stehen für unterschiedliche Verpflichtungen. Erstellen Sie einen wiederkehrenden Rüstplan für die Freigabe, reservieren Sie Kapazität entsprechend der Prognose und legen Sie fest, wer für Halbzeug haftet, das von einer Revision betroffen sein könnte. Der Sammelbegriff „Großserie“ bietet keine Orientierung für die Folgefertigung. Große Auftragsvolumen lassen sich mit einem abgestimmten Freigabeplan handhaben.
CNC-Fräsen, Drehen und Swiss Machining: passend zum Bauteil
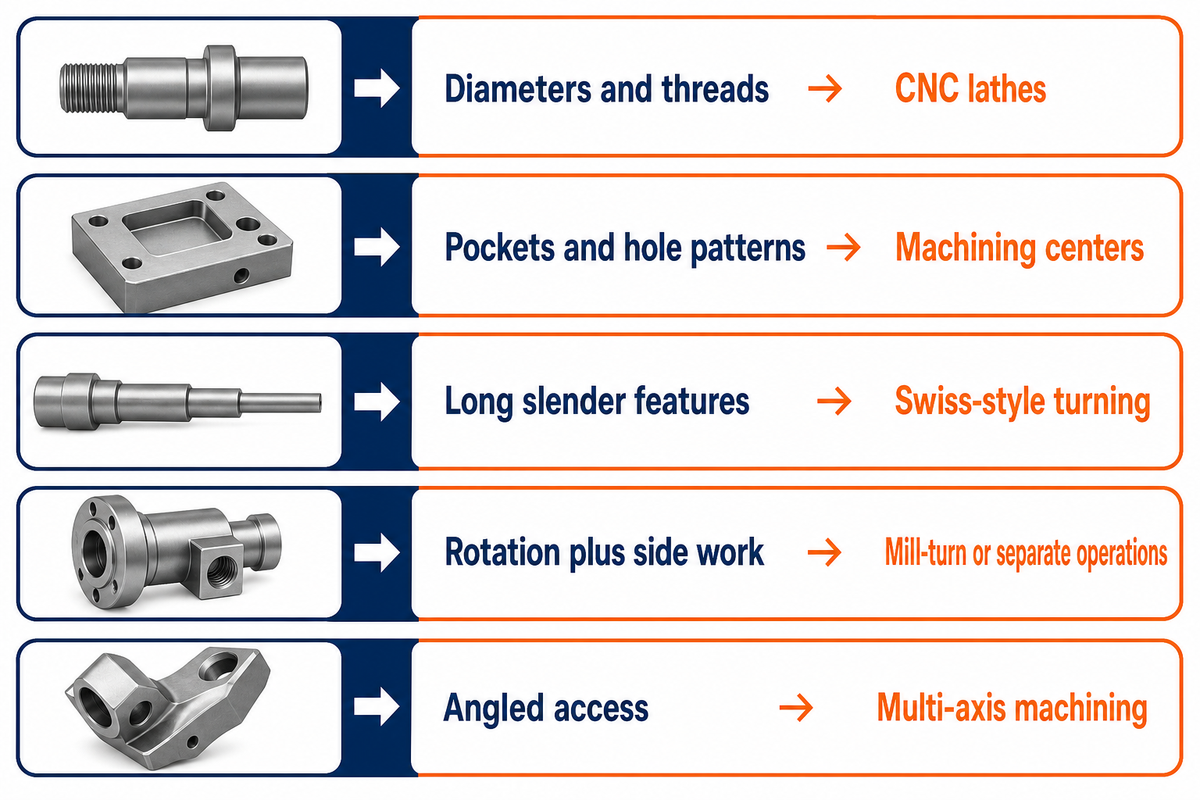
Wählen Sie das Zerspanungsverfahren anhand der zu bearbeitenden Flächen und der Möglichkeiten zur Werkstückaufspannung. CNC-Drehen eignet sich für rotationssymmetrische Geometrieelemente. Beim CNC-Fräsen lassen sich Flächen, Taschen und weitere nicht rotationssymmetrische Geometrieelemente bearbeiten. Gemischte Geometrieelemente können auf getrennten Maschinen oder auf einer geeigneten Multitasking-Maschine gefertigt werden. Die Losgröße kann sich auf die Spannvorrichtung, das Beladen der Teile und die Terminplanung auswirken.
In der Prozessplanungsstudie von Behandish und Kollegen werden drehbare Flächen und nicht drehbare Geometrieelemente unterschiedlichen Zerspanungsoperationen zugeordnet. Das ist ein hilfreicher Ansatz für die Prüfung komplexer Bauteile: Für eine Welle mit Querbohrungen können sowohl eine Drehmaschine als auch eine Fräsmaschine erforderlich sein. Die Frage lautet: Wie lässt sich jedes Geometrieelement bearbeiten, ohne seine Lagebeziehung zu den übrigen zu verändern?
| Bauteilgeometrie | Möglicher Fertigungsweg | Frage zur Fertigung |
|---|---|---|
| Durchmesser, Stirnflächen und axiale Gewinde | CNC-Drehmaschinen | Können Stangenzuführung und Teileübergabe die Position beibehalten? |
| Taschen, ebene Flächen und Bohrbilder | Bearbeitungszentren | Welche Stirnflächen dienen bei jedem wiederholten Rüstvorgang als Bezug? |
| Lange, schlanke Drehteile | Drehen nach Schweizer Art mit geeigneter Abstützung | Passen Stange, Führungsbuchse und Zerspanungsbereich zusammen? |
| Rotationssymmetrische Geometrieelemente mit seitlicher Bearbeitung | Dreh-Fräsen oder Drehen mit anschließendem Fräsen | Verringert die kombinierte Bearbeitung eine problematische Übergabe? |
| Zugang aus mehreren Winkeln | Mehrachsige Bearbeitung | Entfallen durch den zusätzlichen Zugang Rüstvorgänge, ohne die Abstützung zu beeinträchtigen? |
Die Tabelle dient der Vorauswahl eines Fertigungswegs und ist keine Maschinenspezifikation. Ob die Aufspannung funktioniert, hängt weiterhin vom Zustand des Werkstoffs, der Spanabfuhr und der Werkzeugzugänglichkeit ab. Vergleichen Sie bei CNC-Dreh- und Fräsdienstleistungen die angebotenen Arbeitsgänge, darunter vertikales CNC-Fräsen oder CNC-Ausdrehen. Der Leitfaden zu Konstruktion und Prüfung beim CNC-Fräsen behandelt die detaillierte Zeichnungs- und Bezugsvorbereitung.
Ist Swiss Machining die richtige Wahl für Ihr Projekt?
Swiss Machining ist eine empfehlenswerte Option für lange, schlanke Drehteile, die nahe an der Schnittstelle abgestützt werden müssen. Eine Führungsbuchse verringert die freie Länge, während das Teil vorgeschoben wird. Je nach Arbeitsgangfolge der Maschine können weitere Geometrieelemente mit angetriebenen Werkzeugen oder einer Gegenspindel fertigbearbeitet werden.
„Die Nähe der Werkzeuge zur Führungsbuchse trägt zur Steifigkeit bei.“
Einige Swiss-Maschinen können auch Fräsarbeiten ausführen. Ebenso können 5-Achs-CNC-Maschinen bei geeigneten Bauteilen Übergaben reduzieren. Weitere Achsen machen jedoch Ladezeiten, Werkzeugwechsel oder Prüfungen nicht überflüssig. Vergleichen Sie mehrachsige CNC-Maschinen anhand der vollständigen Geometrieelemente und nicht anhand der Achsenzahl. Entscheidend sind die Zerspanungsmöglichkeiten – also die Arbeitsgänge und Zugangsrichtungen, die die Maschine bietet und die diese Zeichnung tatsächlich erfordert.
Konstruktionsentscheidungen für die CNC-Großserienfertigung
Eine fertigungsgerechte Konstruktion gibt funktionalen Geometrieelementen die erforderlichen Toleranzen vor und lässt Zerspanungs- und Messzugänge frei. Enge Toleranzen, dünne Wandungen und schwer zugängliche Innenkanten können bei jedem Zyklus zusätzlichen Aufwand verursachen. Klären Sie solche Details mit dem Konstruktionsverantwortlichen, bevor Sie Spannvorrichtungen festlegen: Eine kleine wiederkehrende Verzögerung summiert sich über große Fertigungslose.
Kennzeichnen Sie die Geometrieelemente, die Passung, Abdichtung oder Bewegung beeinflussen. Je nach Funktion sind bei einer Bohrung unterschiedliche Eigenschaften relevant. Durchmesserwerte allein liefern keine Informationen über weitere Eigenschaften einer Bohrung. Legen Sie Grat- und Oberflächenanforderungen in der Zeichnung fest, wenn sie für die Montage wichtig sind. Andernfalls kann aus einem schnellen Zerspanungszyklus ein zeitaufwendiger Entgratungs- oder Sortierprozess werden. Geben Sie die Anforderungen für Bauteile im Lieferzustand an und berücksichtigen Sie dabei auch nachgelagerte Bearbeitungsschritte.
Beispiel: Ein nicht funktionsrelevantes Detail verursacht bei 2.000 Bauteilen jeweils 30 Sekunden zusätzlichen Handhabungsaufwand. Das sind 60.000 Sekunden oder 16.7 Stunden, Unterbrechungen nicht eingerechnet. Das Entfernen des Geometrieelements ist eine Konstruktionsentscheidung und keine Abkürzung für das Bedienpersonal. Ist ein Detail erforderlich, muss die Zeit auf andere Weise eingespart werden, ohne die Anforderung zu beeinträchtigen. Bei einem Einzelprototyp fällt der wiederkehrende Arbeitsaufwand wegen der geringen Gesamtmenge kaum ins Gewicht.
Die Werkstückspannung beeinflusst das fertige Bauteil. Eine dünne Wand kann sich unter der Spannkraft verformen und nach dem Lösen zurückfedern. Ein Bauteil, das im eingespannten Zustand korrekt gemessen wird, kann sich nach dem Lösen trotzdem verändern. Zerspanungsfachleute diskutieren enge Bohrungstoleranzen in der Fertigung und nennen Abstützung, Sauberkeit und Spannkraft als praktische Prüfpunkte. Legen Sie einen Messzustand fest, statt die von einem anderen Betrieb angegebene Toleranz als Garantie zu behandeln.
Bei Bauteilen mit engen Toleranzen sollte das Fertigungspaket jedes kritische Merkmal mit dem zugehörigen Zerspanungsschritt und Messverfahren verknüpfen, um Präzision und Qualität zu kontrollieren. Klären Sie beides, bevor Sie den wiederkehrenden Prozess festschreiben.
CNC-Bearbeitungskosten: Kosten je akzeptiertem Bauteil vergleichen
Um die Kosten der CNC-Großserienfertigung zu vergleichen, teilen Sie die vereinbarten Kosten je Los durch die gemäß der vereinbarten Abnahmemethode freigegebene Stückzahl. Trennen Sie Anlaufkosten von wiederkehrenden Kosten und verfolgen Sie, was mit abgelehnten oder nachgearbeiteten Bauteilen geschieht. Kostenvergleiche anhand des Fertigungswegs erfordern denselben Nenner. Verwenden Sie denselben Leistungsumfang auch beim Vergleich von CNC-Bearbeitungsdienstleistungen für die Großserienfertigung.
Wie berechnet man die Zerspanungskosten für CNC-Maschinen?
Addieren Sie Material- und Zerspanungskosten sowie Rüst-, Werkzeug-, Prüf- und Nachbearbeitungskosten zum Angebot und teilen Sie die Summe durch die akzeptierte Stückzahl. Kosten außerhalb des Fertigungsangebots – etwa zugekaufte Fracht, Zoll und Lagerkosten – sollten Sie separat erfassen. Berücksichtigen Sie sie beim Vergleich der Gesamtkosten nur einmal.
Kostenaufstellung je Gutteil
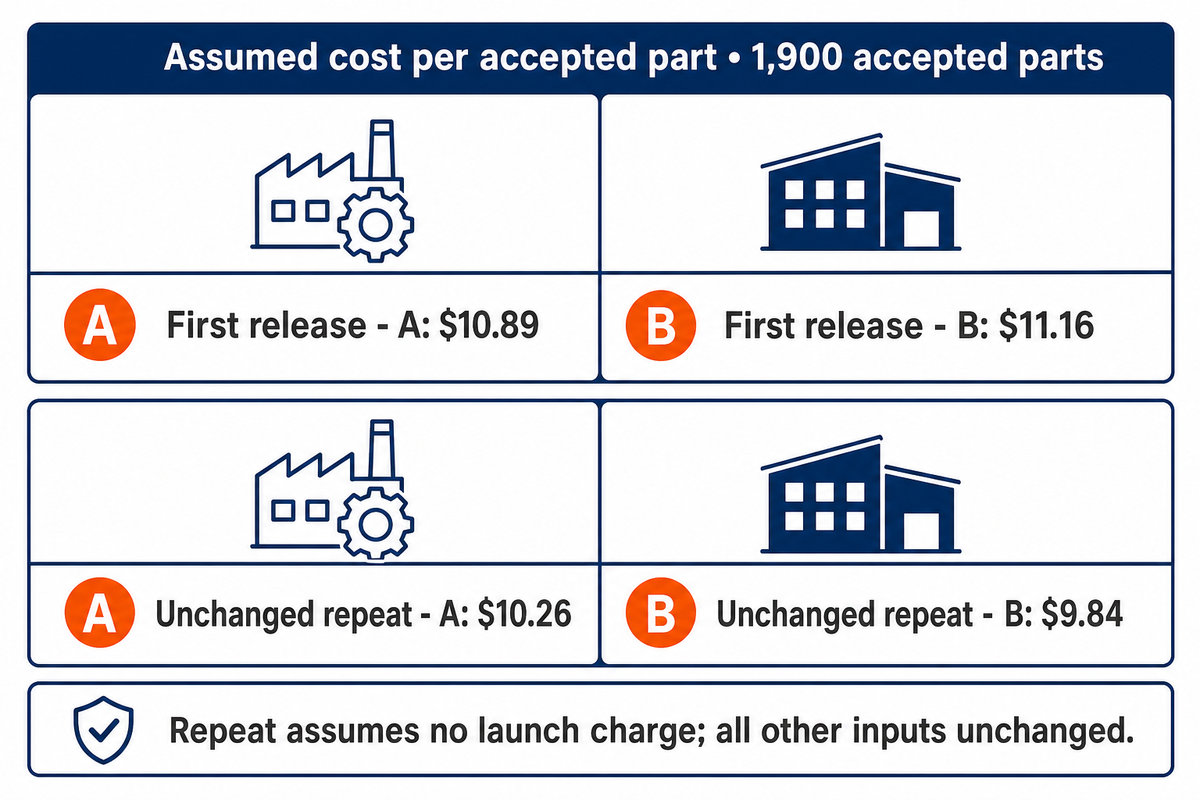
Angenommene Werte: Es wird angenommen, dass zwei Betriebe jeweils 2.000 Bauteile nach derselben Zeichnung gefertigt und jeweils 1.900 Bauteile freigegeben haben. Jeder Betrieb hat 1.850 Bauteile im ersten Durchlauf fertiggestellt; 50 Bauteile wurden nach Nacharbeit akzeptiert und 100 Bauteile verschrottet. Beide Betriebe bieten denselben Umfang für Oberflächenbearbeitung und Prüfung an. Obwohl Anbieter B niedrigere Kosten für Zerspanung und Material hatte, stiegen die geschätzten Kosten des Erstauftrags wegen einer höheren Anlaufpauschale.
| Kosten- oder Mengenposition | Anbieter A | Anbieter B |
|---|---|---|
| Angearbeitete Menge | 2.000 Bauteile | 2.000 Bauteile |
| Ausstoß im ersten Durchlauf | 1.850 Bauteile | 1.850 Bauteile |
| Nachgearbeitet und akzeptiert | 50 Bauteile | 50 Bauteile |
| Akzeptierte Stückzahl | 1.900 Bauteile | 1.900 Bauteile |
| Einmalige Anlaufpauschale | $1,200 | $2,500 |
| Material und Zerspanung je angearbeitetem Bauteil | $8.00 | $7.50 |
| Material und Zerspanung insgesamt | $16,000 | $15,000 |
| Oberflächenbearbeitung, nur akzeptierte Bauteile | $2,850 | $2,850 |
| Prüfkosten | $300 | $500 |
| Verpackungskosten | $150 | $150 |
| Zusätzliche Nacharbeitskosten | $200 | $200 |
| Gesamtkosten der Erstfreigabe | $20,700 | $21,200 |
| Kosten je akzeptiertem Bauteil | $10.89 | $11.16 |
Berechnung: Für Anbieter A gilt: ($1.200 + $16.000 + $2.850 + $300 + $150 + $200) ÷ 1.900 = $10,89 je akzeptiertem Bauteil, gerundet. Für Anbieter B gilt: $21.200 ÷ 1.900 = $11.16. Bei dieser Freigabe ist A günstiger, obwohl B um $0,50 niedrigere Kosten für Zerspanung und Material hat. Die Nacharbeitskosten umfassen nur die zusätzliche Arbeit; die ursprünglichen Zerspanungskosten sind bereits enthalten.
Bei einem identischen Folgeauftrag ohne Anlaufpauschale und unveränderten übrigen Eingaben kostet A $19.500 ÷ 1.900 = $10,26 je Bauteil; B kostet $18.700 ÷ 1.900 = $9.84. Diese Umkehr zeigt, warum wiederkehrende Kosten und der Besitz der Spannvorrichtung vertraglich geregelt werden sollten. Die Zahlung eines Werkzeugpostens überträgt nicht automatisch das Eigentum am Werkzeug.
Die akzeptierte Stückzahl bezeichnet die Menge, die gemäß dem vereinbarten Prüfplan freigegeben wird. Dieser kann eine Stichprobenprüfung umfassen. Sie gibt nicht an, dass jedes einzelne Teil auf Fehlerfreiheit geprüft wurde. Im Beispiel werden Frachtkosten, Einfuhrzölle und die Kapitalbindung im Halbzeug nicht berücksichtigt. Verwenden Sie dafür separat den Einstandskostenrechner. Die Leitlinien der EPA zur Gruppenfertigung zeigen, wie lange Lose die Grenzkosten der Fertigung senken können, zugleich aber wartende Bestände und Lagerhaltungskosten entstehen lassen.
Fertigungskapazität: Engpass verfolgen, nicht die Spindel
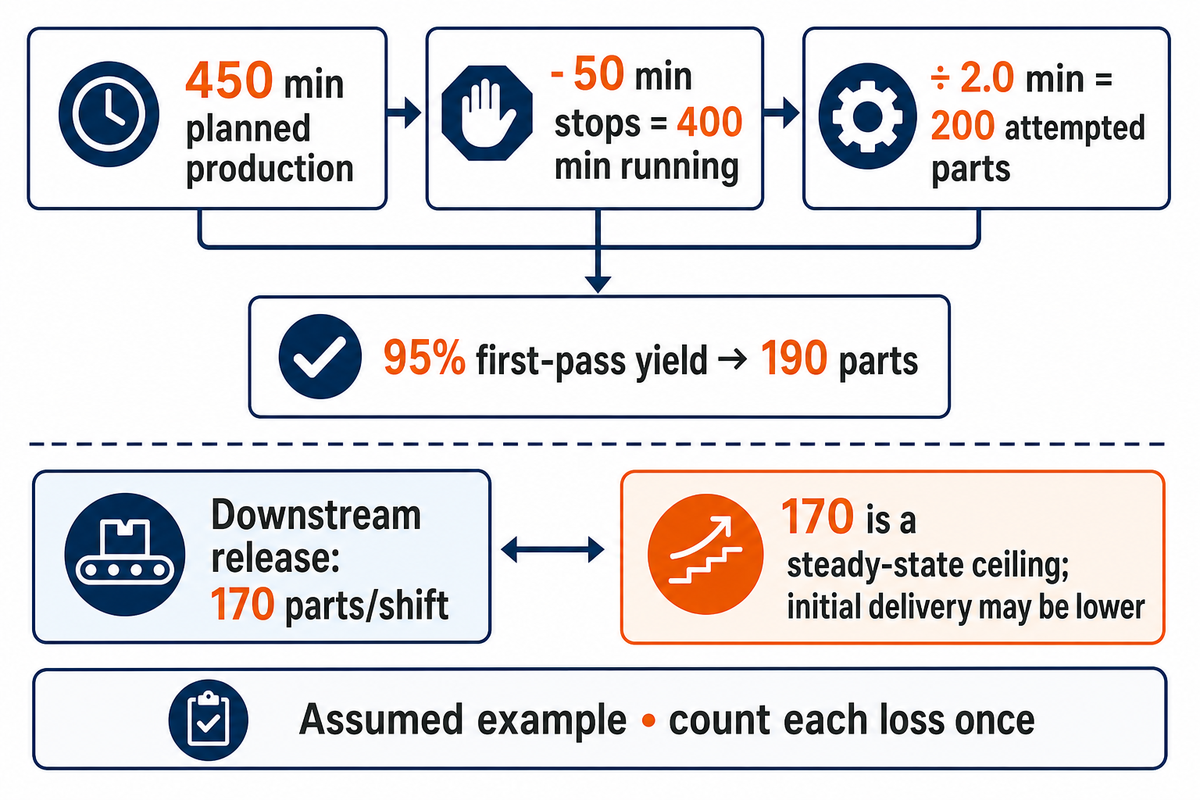
Schätzen Sie die Fertigungskapazität anhand der verfügbaren Zeit und des vollständigen Wiederholzyklus, bevor Sie sich auf eine hohe Fertigungsrate festlegen. Berücksichtigen Sie auch den tatsächlichen Bauteilausstoß und die Kapazität nachgelagerter Arbeitsgänge, bevor Sie ein Versandziel festlegen. Maschinenausstoß und Ausstoß des gesamten Fertigungswegs unterscheiden sich, wenn sich bei Prüfung, Wärmebehandlung oder Oberflächenbearbeitung Warteschlangen bilden. Ein durchschnittlicher Ausstoß allein belegt keine verlässliche Lieferzeit.
Wie berechnet man die CNC-Bearbeitungszeit?
Erfassen Sie die Zeit für einen vollständigen Wiederholzyklus einschließlich Be- und Entladen, wenn diese Tätigkeiten die Maschine stillsetzen. Erfassen Sie Rüstzeit und längere Stillstände separat. Teilt man die tatsächliche Laufzeit durch die Dauer eines Zyklus, ergibt sich der angestrebte Ausstoß für diesen Zeitraum; unter Berücksichtigung der Erstausbeute ergibt sich die Menge, die ohne Nacharbeit fertiggestellt wurde.
Beispiel: Eine 8-Stunden-Schicht umfasst 480 Minuten. Nach Abzug von 30 Minuten geplanter Pausen bleiben 450 Minuten geplante Fertigungszeit. Rüstvorgänge und weitere erfasste Stillstände beanspruchen 50 Minuten, sodass 400 Minuten verbleiben. Bei einer beobachteten Zykluszeit von 2.0 Minuten – einschließlich der blockierenden Be- und Entladearbeit sowie kleiner Zyklusverzögerungen – entstehen 200 Fertigungsversuche. Bei 95 % Erstausbeute ergeben sich 190 Teile im ersten Durchlauf. Später aufgeholte Nacharbeit wird separat mit Menge und Zeit erfasst.
Die Methode von Vorne zur Anlagenwirksamkeit weist anhand von idealer Zykluszeit, Verfügbarkeit, Leistung und Qualität ähnliche Ergebnisse aus. Bei einer idealen Zykluszeit von 1.8 Minuten beträgt die Verfügbarkeit 400 ÷ 450, die Leistung 1.8 ÷ 2.0 und die Qualität 0.95. Ihr Produkt ist 0.76, also 450 ÷ 1,8 × 0.76 = 190 Bauteile. Würde man die bereits angepassten 190 Bauteile nochmals mit 0.76 multiplizieren, würden dieselben Verluste doppelt abgezogen.
Eine verborgene Engpassübersicht für Folgeaufträge
| Verlustart | Erfassung | Zuständigkeit | Entscheidung |
|---|---|---|---|
| Materialverfügbarkeit | Verwendbares Halbzeug und Freigabedatum | Fertigungsplanung | Nur freigegebenes Material einplanen |
| Umrüsten | Zeit vom letzten Gutteil bis zum ersten Gutteil des Folgeauftrags | Fertigung | Rüstvorgang und Wiederholzyklus getrennt erfassen |
| Beladen und Übergabe | Behindernde Handhabungszeit je Zyklus | Fertigungsplanung | Spannvorrichtungen und Übergabeverfahren vergleichen |
| Zerspanung und kurze Stillstände | Beobachtete Zykluszeitverteilung | Fertigung | Die in der Rate enthaltenen Verzögerungen berücksichtigen |
| Werkzeugwartung | Werkzeugwechsel, Korrekturwerte und Zeitverluste | Werkzeugtechnik | Eingriffspunkte anhand von Fertigungsdaten festlegen |
| Entgraten und Waschen | Fertiggestellte Bauteile je verfügbarer Stunde | Verantwortlicher der Fertigungszelle | Arbeit an den Zerspanungsausstoß anpassen |
| Prüfung und Nacharbeit | Mengen im ersten Durchlauf, gesperrte Mengen und aufgeholte Mengen | Qualität | Freigabe- und Nacharbeitswarteschlangen getrennt halten |
| Externe Bearbeitung | Zeitfenster für Lose und zurückgelieferte Mengen | Einkauf | Zeitfenster für den externen Prozess reservieren |
| Verpackung und Versand | Freigegebene und verpackte Menge zum Stichtag | Logistik | Versandzusagen auf versandfertige Ware stützen |
Die Übersicht zeigt ein redaktionell erstelltes Arbeitsblatt für die Fertigungsplanung. Im Fall des Unternehmens Kinetic in Modern Machine Shop beeinflusst die Terminplanung des Wärmebehandlungsofens die Fertigungsplanung.
Wenn Entgraten und Prüfung zusammen nur 170 Bauteile je Schicht freigeben, führt die Zerspanung von 190 Teilen im ersten Durchlauf zu einer möglichen Warteschlange von 20 Teilen. Unter vergleichbaren stabilen Bedingungen liegt die Ausstoßobergrenze des Fertigungswegs bei 170 Teilen; Hochlauf, Übergaben und Schwankungen können die Liefermenge der ersten Schicht verringern. Auch die Netzwerkstudie von Glasserman und Wang unterscheidet zwischen Auslastung und den Bedingungen, die erfüllt sein müssen, um den Bedarf innerhalb einer festgelegten Durchlaufzeit zu decken. Planen Sie einen erprobten Fertigungsweg samt Schwankungen ein, nicht nur einen Spindeldurchschnitt.
Qualitätskontrolle: Stabilität über das gesamte Fertigungslos nachweisen
Die Qualitätskontrolle in der Fertigung verbindet ein geeignetes Messsystem mit zeitlich geordneten Prozessmesswerten und einer festgelegten Entscheidung zur Losfreigabe. Sie beantwortet jeweils eine andere Frage: Lässt sich ein Geometrieelement konsistent messen? Wie verhält sich der Prozess im Zeitverlauf? Entspricht das vorgelegte Los dem Abnahmeplan? Jede Frage fließt in einen anderen Teil der Prozess- und Losfreigabeentscheidung ein. Wenn diese Fragen getrennt betrachtet werden, lässt sich die Qualität bei Folgeaufträgen besser sichern.
Um die Fertigung bei gleichbleibender Qualität zu verbessern, müssen wir wissen, welche Maßnahme sich aus jedem Messwert ergibt. Eine Aussage wie „Qualität und Präzision“ nennt weder ein Messverfahren noch eine Freigaberegel. Um die Stabilität während des gesamten Zerspanungsprozesses zu beurteilen, benötigen wir Nachweise über die eingesetzten Betriebsbedingungen eines Fertigungsloses, einschließlich Neustarts und Werkzeugwechsel.
Der Leitfaden von NIST zu Messsystemanalysen behandelt Wiederholbarkeit, Reproduzierbarkeit und weitere Einflüsse auf Messungen. Prüfen Sie diese Einflüsse am Messgerät, an der Methode und am Zustand der Bauteile. Ein Beispiel ist eine enge Bohrung, die an der Maschine im warmen Zustand und später nach dem Abkühlen gemessen wird. In diesem Fall müssen die beiden Messwerte kontrolliert verglichen werden, bevor einer von ihnen zur Grundlage einer Prozesskorrektur wird.
Bei herkömmlichen Prozessfähigkeitsindizes vergleicht NIST einen beherrschten Prozess mit den Spezifikationsgrenzen. Chronologisch geordnete Messwerte machen Trends sichtbar, die ein zusammengefasstes Histogramm verbergen kann. Werkzeugwechsel, Neustarts und Korrekturwerteinstellungen sollten den Messwerten zugeordnet bleiben. Auch die serielle Abhängigkeit ist relevant: Das Fachpapier von NIST zur Autokorrelation behandelt Fälle, in denen aufeinanderfolgende Beobachtungen statistisch nicht unabhängig sind.
Angenommene Werte: Durchmesser von 10.000 ± 0,020 mm, stabiler normalverteilter Prozess mit einem Mittelwert von 10,006 mm und einer Populationsstandardabweichung von 0,003 mm. Die Toleranzbreite beträgt 0,040 mm. Cp = 0.040 ÷ (6 × 0.003) = 2.22, während Cpk = min(10.020 − 10.006, 10.006 − 9.980) ÷ (3 × 0.003) = 1.56. In diesem Fall zeigt der niedrigere Cpk-Wert eine Verschiebung des Mittelwerts in Richtung der oberen Grenze. Fertigungsschätzungen unterliegen außerdem Stichprobenunsicherheit; diese Beispielwerte sind keine allgemeingültigen Abnahmeschwellen.
Grenzen für das Prozessverhalten (Regelgrenzen) und Spezifikationsgrenzen sind unterschiedliche Größen. Werden sie miteinander verwechselt, kann gewöhnliche Streuung zu wiederholten, unnötigen Anpassungen führen. ISO 7870-2:2023 enthält Leitlinien zu Shewhart-Regelkarten. Wählen Sie eine für Prozess und Daten geeignete Regelkarte und Stichprobenmethode, statt die Anzahl aufeinanderfolgender Teile willkürlich festzulegen und daraus Grenzen abzuleiten.
Tun
- Zeitliche Reihenfolge und Eingriffe beibehalten.
- Messverfahren auf das Geometrieelement abstimmen.
- Die vereinbarte Regel zur Losfreigabe anwenden.
Nicht tun
- Unterschiedliche Aufspannungen ohne Erklärung in einem Index zusammenfassen.
- Annehmen, dass zusätzliche Messwerte automatisch unabhängige Daten sind.
- Stichprobenbasierte Losannahme mit einer Vollprüfung gleichsetzen.
Annahmestichprobenprüfung ermöglicht eine Aussage dazu, ob ein Los akzeptabel ist. Die Definitionen der Stichprobenpläne von NIST beschreiben das Risiko, ein nicht akzeptables Los anzunehmen. Legen Sie den Stichprobenplan gemeinsam mit dem Kunden und anhand der Anwendungsanforderungen fest. Erstmusterprüfung, Prozessfähigkeitsuntersuchung und Versandfreigabe sollten jeweils eigene Datensätze haben.
Werkzeugverschleiß, Späne und Nacharbeit: Wiederkehrende Verluste kontrollieren
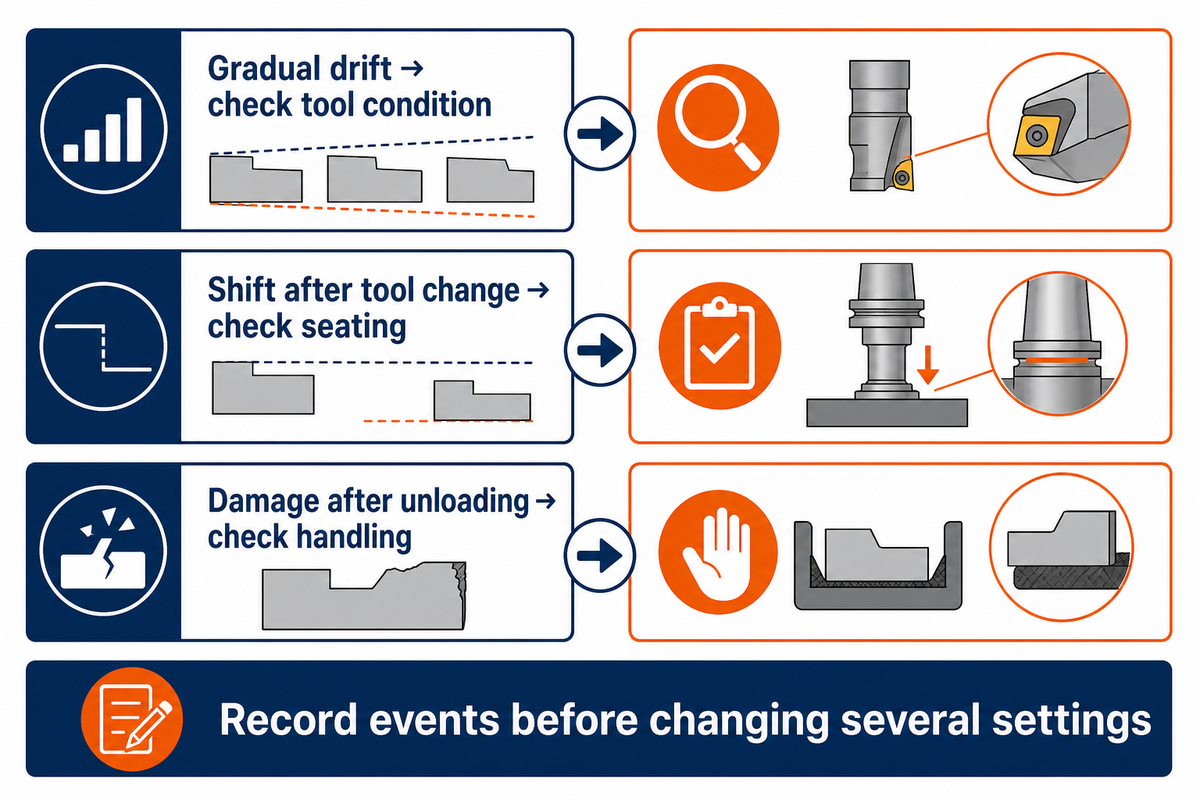
Untersuchen Sie wiederkehrende Zerspanungsfehler, indem Sie das Symptom dem Zeitpunkt und dem jeweiligen Prozessereignis zuordnen. Allmähliche Maßabweichungen, abrupte Änderungen nach einem Werkzeugwechsel und Schäden beim Entladen erfordern unterschiedliche Prüfungen. Halten Sie Zustand von Werkzeug, Korrekturwert und Spannvorrichtung sowie die betroffene Stückzahl fest, bevor Sie mehrere Dinge auf einmal anpassen und dadurch die Vergleichsmöglichkeit verlieren.
Verschleiß verändert die Schneidkante und ihren Kontakt mit dem Werkstück. Ausbrüche können zu einem plötzlichen Ausfall führen; Aufbauschneiden können den Zerspanungsvorgang stören; Späne an einer Anschlagfläche können die nächste Aufspannung verändern. Die technischen Unterlagen von Sandvik unterscheiden zwischen Werkzeugverschleiß und Ausfallmechanismen. Eine kritische Übersichtsarbeit zur Überwachung des Fräswerkzeugverschleißes aus dem Jahr 2026 beschreibt Verschleißarten und setzt sie mit Mess- und Sensortechnologien in Beziehung.
Maschinenzeit kostet Geld. Beispiel: Nach einem Werkzeugwechsel weichen die Durchmesser der ersten Teile ab, während die vorherigen Messwerte allmählich gedriftet waren. Die Messwerte könnten auch aufgrund allmählichen Verschleißes außerhalb der Spezifikation liegen; dokumentieren Sie den Werkzeugwechsel und prüfen Sie den Werkzeugsitz gemäß dem Prüfplan des Auftrags. Eine erneute Messung mit dem festgelegten Messverfahren würde helfen, die Ursache zu ermitteln. Es gibt viele Ansätze, um den Problembereich einzugrenzen. Prüfen Sie zum Beispiel, ob nach einem Werkzeugwechsel Späne am Spindelkegel haften. So lassen sich Probleme mit dem Werkzeugsitz erkennen. Diese Ansätze helfen, die Probleme einzugrenzen; das Sperrintervall und die Befugnis zur Korrektur müssen jedoch im Prüfplan des Auftrags festgelegt sein.
Für die Automatisierung ist dieselbe Sorgfalt erforderlich. Bei der Fertigung mit möglichst wenig menschlichem Eingreifen muss beispielsweise festgelegt sein, wie auf einen Werkzeugausfall, Späneansammlungen, fehlendes Halbzeug oder eine fehlgeschlagene Messung reagiert wird. Ein Schwesterwerkzeug kann die Laufzeit nur verlängern, wenn seine Korrekturwerte und das Wechselverhalten kontrolliert werden. Mitunter ist ein Zyklus, der Stillstände begrenzt, vorteilhafter als die schnellste Strategie zum größtmöglichen Materialabtrag. Um hohe Stückzahlen zu fertigen, dokumentieren Sie die normale Zykluszeit und die Reaktion auf Unterbrechungen; fertigen Sie große Mengen gemäß den vereinbarten Kontrollen, ohne die Präzision zu beeinträchtigen.
Beim Fertigungslos mit 2.000 Teilen summieren sich zusätzliche 15 Sekunden für routinemäßige Handhabung auf 8.3 Stunden. Unterscheiden Sie diesen wiederkehrenden Verlust von einem Stillstand zur Werkzeugwartung. Im ersten Fall muss der Zyklus geändert werden, im zweiten eine dokumentierte Vorgehensweise für den Eingriff festgelegt sein. Werden beide unter „langsame Zerspanung“ zusammengefasst, bleibt verborgen, was zur Wiederherstellung der Kapazität erforderlich ist.
CNC-Zerspanung im Vergleich zu Gießen oder Schmieden bei Wiederholaufträgen
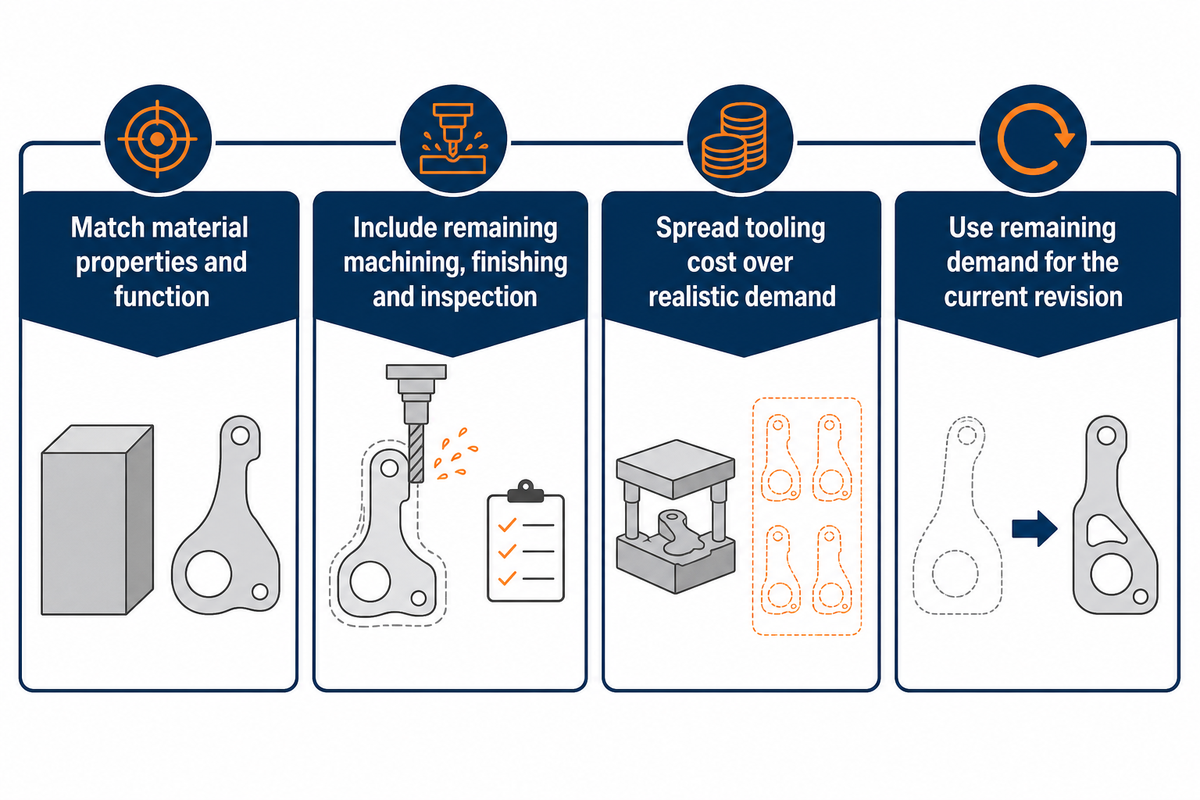
Vergleichen Sie die Zerspanung aus Halbzeug mit einem endkonturnahen Verfahren, nachdem Sie die erforderlichen Werkstoffeigenschaften und Geometrieelemente abgeglichen haben. Die Vorbereitungs- und laufenden Kosten unterscheiden sich je nach Fertigungsverfahren. Gießen und Schmieden können den anschließenden Materialabtrag verringern, doch Werkzeug- und Qualifizierungskosten müssen auf einen realistischen Bedarf für die freigegebene Konstruktion umgelegt werden. Berücksichtigen Sie auch die verbleibende Zerspanung, Oberflächenbearbeitung und Prüfung nach dem ersten Umformvorgang.
Der Lehrfall der Open University zur Zahnradfertigung veranschaulicht die Reihenfolge der Entscheidungen: Zinkdruckguss als kostengünstigste Methode für die Massenfertigung wurde wegen der Festigkeit ausgeschlossen. Ein günstigeres Verfahren, das die Funktion nicht erfüllt, ist keine gleichwertige Alternative zum spezifizierten Bauteil. Die Beispiele im Lehrfall mit historisch normierten Preisen sind nicht als aktuelle Lieferantenangebote zu verstehen.
Berücksichtigen Sie bei einem wiederholt gefertigten Gehäuse die Werkzeugkosten, den Werkstoffzustand, die noch zu bearbeitenden Flächen und den voraussichtlichen Zeitpunkt einer Zeichnungsänderung. Ein endkonturnaher Rohling, der Schruppbearbeitungen entfallen lässt, kann bei mehreren unveränderten Freigaben eine attraktive Option sein. Eine spätere Änderung kann dazu führen, dass Werkzeuge ungenutzt bleiben, bevor sich die Einsparung auszahlt. Auch der von der Forging Industry Association veröffentlichte Fall eines Ventiladapters zeigt, dass nach dem Umformen und Schmieden noch Zerspanungsschritte folgen.
Verwenden Sie den verbleibenden Bedarf für den aktuellen Änderungsstand als Vergleichszeitraum. Die Massenfertigung von Bauteilen kann Vorbereitungen rechtfertigen, deren Kosten bei einer kurzlebigen Konstruktion nicht wieder hereinzuholen wären; Millionen von Teilen sind jedoch kein allgemeingültiger Schwellenwert. Bewerten Sie additive Verfahren gesondert, wenn sich durch Innengeometrien oder eine Bauteilkonsolidierung die Konstruktion ändert; der Leitfaden zum Vergleich von Zerspanung und 3D-Druck behandelt das ausführlich. Es gibt keine einzelne Auftragsmenge, die für jeden Verfahrensvergleich ausschlaggebend ist.
Branchenausblick: bessere Entscheidungsgrundlagen für Wiederholfertigung
Bei der Wiederholfertigung bietet eine bessere Verknüpfung von Prozessmessungen und Freigabeentscheidungen eine hilfreiche Orientierung. Eine aktuelle Überarbeitung eines Branchenstandards gibt Einkäufern Anlass, die Berechnung der Prozessfähigkeit neu zu bewerten; die Forschung zur Überwachung weist zugleich auf eine frühere Verschleißerkennung hin. Die Einkaufsentscheidung bleibt praktisch: Welche gemessene Änderung löst einen Eingriff aus, und wer entscheidet über die Reaktion?
Die im Februar 2026 veröffentlichte ISO 22514-2:2026 behandelt Prozessfähigkeit und Prozessleistung bei zeitabhängigen Prozessmodellen, insbesondere bei Prozessen, die nicht statistisch beherrscht bleiben. Der Schwerpunkt auf zeitabhängigen Prozessen korrigiert die zu pauschale Regel, dass alle Methoden zur Prozessfähigkeitsanalyse stabile Prozesse voraussetzen. Wählen Sie das statistische Modell gemeinsam mit dem Qualitätsteam aus; ein zusammengefasster Cpk-Wert sollte nicht stillschweigend eine zeitabhängige Analyse ersetzen.
Die im Juli 2026 veröffentlichte Übersichtsarbeit zum Werkzeugverschleiß benennt Herausforderungen bei der Zuverlässigkeit in Echtzeit, der Übertragbarkeit auf andere Betriebsbedingungen und der Prognoseunsicherheit; in einem Fertigungsversuch mit Werkzeugen in bekanntem Zustand sollten Fehlalarme und nicht erkannte Ereignisse bewertet werden. Der Kauf einer fortschrittlichen CNC-Überwachung ohne Verknüpfung des Signals mit einer Entscheidung beseitigt den wiederkehrenden Verlust nicht.
Wiederholauftrag mit benannten Verantwortlichen freigeben
Verwenden Sie einen einzigen Freigabedatensatz für Konstruktion, Fertigung, Qualität und Einkauf. Die nachstehenden Angaben verknüpfen den Prototyp mit der vorgesehenen Fertigungsroute, ohne die Zeichnung durch eine allgemeine Toleranz oder Prüfquote zu ersetzen. Bei wiederkehrenden Zerspanungsaufträgen müssen Änderungsstand, Werkzeuge und Freigabeverantwortung gemeinsam übernommen werden.
| Verantwortlich | Vor der Freigabe dokumentieren | Gesteuerte Entscheidung |
|---|---|---|
| Konstruktion | Teilenummer, Änderungsstand, Werkstoffzustand und kritische Geometrieelemente | Welche Definition das wiederkehrende Fertigungslos erfüllen muss |
| Fertigungsplanung | Spannvorrichtung, Programm, Werkzeugliste und Neustartverfahren | Wie die freigegebene Route wiederholt wird |
| Qualität | Messverfahren, zeitlich geordnete Versuchsdaten und Freigabeplan | Wann angepasst, gesperrt, nachgearbeitet oder freigegeben wird |
| Einkauf und Planung | Freigabemenge, Zeitfenster für externe Prozessschritte und laufende Kosten | Was eingekauft wird und wann es verfügbar ist |
Stellen Sie sicher, dass die Felder ausgefüllt sind, bevor Sie die Freigabemenge erhöhen. Dazu gehören auch die Freigabebefugnis für Änderungen und die Verantwortung für dedizierte Spannvorrichtungen. Für eine routenspezifische Prüfung eines Bauteils verwenden Sie die Seite zu den CNC-Zerspanungsdienstleistungen für hohe Stückzahlen von Zhenling. Halten Sie beim Vergleich von Zerspanungslösungen mit dem genannten Paket die Diskussion auf den Freigabeplan, die erforderlichen Prüfprotokolle und die Zeichnung beschränkt.
Häufig gestellte Fragen
Ab welcher Menge spricht man von CNC-Zerspanung in hohen Stückzahlen?
Definieren Sie die CNC-Zerspanung in hohen Stückzahlen anhand des wiederkehrenden Arbeitsaufkommens und des Freigabeplans und geben Sie die Mengen ausdrücklich an.
Jahresbedarf, Stückzahl je Freigabe und Zykluszeit gehören zusammen. Ein Auftrag über 2.000 Teile, die monatlich geliefert werden, erfordert eine andere Einrichtung und Bestandsplanung als eine einzelne Jahresfertigung. Auch die Teilekomplexität verändert die Maschinenstunden für dieselbe Stückzahl. Geben Sie diese Angaben im Fertigungsbrief an, statt sich darauf zu verlassen, dass eine Volumenangabe des Lieferanten das Arbeitsaufkommen vermittelt.
Wie lange ist die typische Lieferzeit bei der Fertigung hoher Stückzahlen?
Die Lieferzeit umfasst die geplante Dauer der gesamten Prozesskette einschließlich Werkstoff, Vorbereitung, Fertigung, externer Prozessschritte und Freigabe.
Ein Wiederholauftrag mit verfügbarem Halbzeug und freigegebenen Werkzeugen kann unter anderen Voraussetzungen starten als eine Neuentwicklung. Unterteilen Sie den Zeitplan in Termine mit konkreten Daten, darunter die ersten freigegebenen Fertigungsteile und jedes Zeitfenster für die Oberflächenbearbeitung. Eine Zerspanungsschätzung von 400 Minuten deckt nur die angegebenen Maschinenarbeiten ab; Wartezeiten, nachgelagerte Prozesse und Versandvorbereitung müssen gesondert eingeplant werden.
Welche Branchen profitieren am meisten von der Fertigung hoher Stückzahlen?
Branchen mit wiederkehrendem Bedarf an Bauteilen mit stabiler Konstruktion profitieren von wiederholbaren Fertigungsrouten und wiederverwendbarer Vorbereitung.
Automobilbauteile, Industriekomponenten und bestimmte Medizin- oder Luft- und Raumfahrtteile können diesem Muster entsprechen, auch wenn sich ihre Qualifizierungsanforderungen unterscheiden. Der wirtschaftliche Vorteil entsteht, wenn sich die Vorbereitungskosten auf die freigegebene Stückzahl verteilen und wiederkehrende Arbeiten kontrolliert werden. Die Branchenzugehörigkeit allein sagt wenig über die passende Losgröße aus: Ein entwicklungsbegleitendes Bauteil mit häufigen Änderungen und ein etabliertes Ersatzteil benötigen selbst innerhalb derselben Branche unterschiedliche Freigabepläne.
Garantiert CNC-Zerspanung identische Bauteile?
Nein. Die numerische Computersteuerung wiederholt programmierte Befehle, während der physische Prozess weiterhin Schwankungen unterliegt.
Werkzeugverschleiß, Temperatur, Halbzeug und Werkstückspannung beeinflussen das Ergebnis. Kontrollieren Sie die Schwankungen bei den geforderten Geometrieelementen mit geeigneten Messungen, Prozessüberwachung und einem Freigabeplan. Auch bei hochpräziser CNC-Bearbeitung sind diese Kontrollen während des gesamten Fertigungsloses erforderlich.
Kann ein Zerspanungsbetrieb sowohl Leistungen vor als auch nach der Zerspanung übernehmen?
Ja, ein Betrieb kann die gesamte Prozesskette über eigene Arbeitsgänge oder qualifizierte externe Dienstleister koordinieren.
Im Kaufvertrag sollte festgelegt sein, wer die Werkstoffvorbereitung, Wärmebehandlung, Beschichtung, Prüfung und den Versand verantwortet. Externe Prozessschritte bringen eigene Loszeitfenster und Transportwege mit sich. Auch wenn ein Lieferant die Arbeiten organisiert, muss die Übergabe hinsichtlich Teilekennzeichnung, Zustand und Abnahmenachweisen eindeutig geregelt sein. Berücksichtigen Sie diese Schritte sowohl im Preis- als auch im Kapazitätsvergleich, insbesondere wenn ein Oberflächenbearbeitungsschritt den frühestmöglichen Versandtermin bestimmt. Die Verantwortung für die Koordination und das physische Eigentum an der Bearbeitungsausrüstung sind getrennte Fragen.
Lohnt sich die CNC-Zerspanung in hohen Stückzahlen, wenn sich die Konstruktion noch ändern könnte?
Kleinere Freigaben sind vorzuziehen, wenn eine wahrscheinliche Änderung erhebliche Mengen fertiger Teile oder dedizierte Werkzeuge ungenutzt lassen würde.
Vergleichen Sie die Einsparungen bei der Vorbereitung mit dem Risiko für den aktuellen Änderungsstand. Legen Sie zuerst die funktionalen Anforderungen fest und erhöhen Sie dann die Freigabemengen, sobald Bedarf und Konstruktion besser vorhersehbar sind. Der Jahresbedarf allein bestimmt nicht die wirtschaftliche Losgröße.
Welche Nachweise zeigen, dass ein Betrieb einen vergleichbaren Fertigungsauftrag bearbeitet hat?
Geeignete Fertigungsrouten und Messwerte zeigen, wie ein Betrieb mit vergleichbaren Geometrieelementen, Werkstoffen und Freigabeanforderungen umgegangen ist.
Nützliche Unterlagen umfassen eine Übersicht der Fertigungsroute, das Messverfahren, zeitlich geordnete Ergebnisse, Kontrollen für Werkzeugwechsel und den Umgang mit nichtkonformen Teilen. Kunden können vertraulich bleiben, während der Betrieb seine Vorgehensweise erläutert. Vergleichen Sie das schwierige Geometrieelement und den Fertigungszustand, nicht nur das nominelle Maschinenmodell. Ein kurzer Versuch auf der vorgesehenen Route kann anschließend auftragsspezifische Grundlagen für Zykluszeit, Messung und Freigabeplanung schaffen, bevor ein größerer Auftrag erteilt wird. Berücksichtigen Sie bei der hochpräzisen CNC-Zerspanung, wie die bearbeiteten Teile gespannt und gemessen wurden und ob diese Bedingungen der vorgesehenen Fertigungsroute entsprechen.
Kernaussage
Die Fertigung hoher Stückzahlen funktioniert, wenn die wiederkehrende Route, die Kostenbezugsgröße und die Freigabeentscheidung denselben Auftrag beschreiben. Beginnen Sie mit einer kontrollierten Bauteildefinition, erfassen Sie jeden Fertigungsverlust nur einmal und planen Sie alle Arbeitsgänge ein, die aus zerspanten Teilen freigegebene Lieferungen machen.
Über diesen Leitfaden
Dieser Bericht wurde für Zhenling Metal anhand technischer Referenzen und veröffentlichter Fertigungsfälle erstellt. Die Zahlen in den Arbeitsblättern beruhen auf ausdrücklich genannten Annahmen. Die auftragsspezifische Kapazität, Preisgestaltung und Abnahmeanforderungen werden bei der Projektprüfung festgelegt.
Referenzen und Quellen
- Diskussion zur Zerspanungsfertigung
- Forschung zur Prozessplanung von Behandish und Kollegen
- Cutting Tool Engineering
- Leitfaden zur Fertigung in Fertigungszellen
- Fallbeispiel der Kinetic Company von Modern Machine Shop
- Netzwerkforschung von Glasserman und Wang
- Leitfaden von NIST zu Messsystemanalysen
- NIST vergleicht einen beherrschten Prozess mit Spezifikationsgrenzen
- Arbeit von NIST zur Autokorrelation
- ISO 7870-2:2023
- Annahmestichprobenprüfung
- Definitionen von NIST zu Stichprobenplänen
- Kritische Übersichtsarbeit von 2026 zur Überwachung des Fräswerkzeugverschleißes
- Lehrfall zur Zahnradfertigung
- Fall eines Ventiladapters der Forging Industry Association
- ISO 22514-2:2026
Diese Links verweisen auf die Veröffentlichungen, die den zugehörigen Erläuterungen zugrunde liegen. Erfahrungsberichte aus der Praxis beschreiben die jeweilige eigene Erfahrung; die Zahlen in den Arbeitsblättern beruhen auf ausdrücklich genannten Annahmen.