
Skontaktuj się z firmą Zhenling

Aktualizacja: sierpień 2026
Obróbka CNC miedzi obejmuje sterowane komputerowo frezowanie, toczenie, wiercenie i powiązane operacje, służące do wytwarzania części z miedzi lub jej stopów. Sama nazwa obróbki CNC miedzi nie określa jednego zakresu parametrów procesu. Gatunek, postać materiału, stan, geometria cech, stan narzędzia, podparcie, stan chłodziwa i metoda kontroli wpływają na to, co należy potwierdzić w próbie.
Ten przewodnik jest przeznaczony dla osób odpowiedzialnych za rysunki techniczne, inżynierów produkcji i kupców, którzy muszą zdiagnozować zadziory, problemy z wiórami, odkształcenia lub rozbieżności w wynikach kontroli. Informacje o firmie i ogólnym zakresie obróbki według dokumentacji klienta przedstawiono na stronie O firmie Zhenling. Opisana metoda wyznacza granice dowodów powiązanych z konkretnymi warunkami. Nie zawiera uniwersalnej tabeli prędkości i posuwów, gwarancji tolerancji ani poufnych danych produkcyjnych. Jej celem jest pokazanie, jak przekształcić nieprecyzyjnie określony „problem z miedzią” w plan walidacji uwzględniający konkretne warunki.
Pracę z miedzią należy zacząć od odróżnienia hasła wyszukiwania od kontrolowanej specyfikacji wejściowej. „Miedź do obróbki CNC” nie oznacza jednego materiału do obróbki CNC, a dostarczana miedź często występuje w stanach, które po skrawaniu zachowują się odmiennie. Tożsamość materiału muszą określać rysunek techniczny i dokumentacja materiałowa, a nie ogólna nazwa rodziny.
Co dokładnie określa obróbka CNC miedzi?
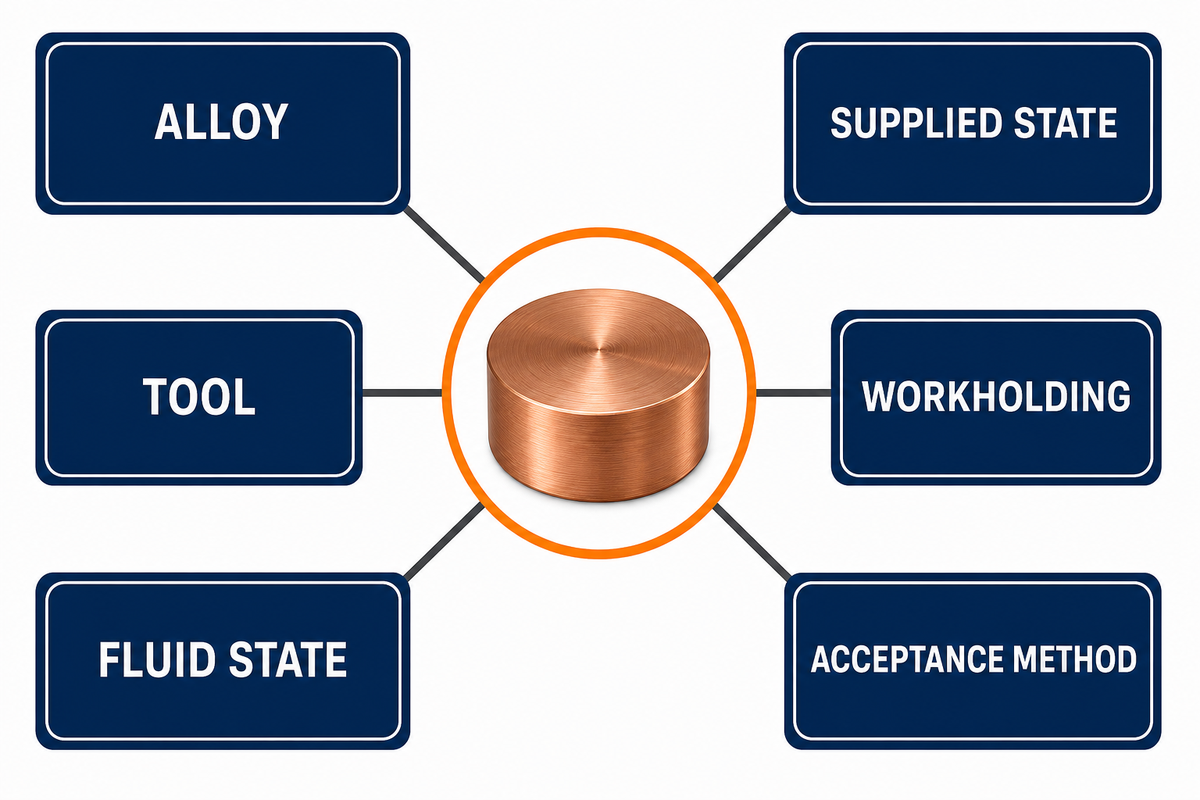
Obróbka CNC miedzi oznacza kontrolowany proces usuwania materiału z określonego przedmiotu obrabianego. Sama w sobie nie określa stopu, stanu dostawy, narzędzia, mocowania przedmiotu obrabianego, chłodziwa, metody odbioru ani dopuszczalnych zamienników. Informacje te muszą wynikać z rysunku technicznego, dokumentacji materiałowej, planu procesu i uzgodnień dotyczących kontroli.
To rozróżnienie ma znaczenie, ponieważ dwie części opisane jako „miedziane” mogą być zaprojektowane do różnych funkcji. W jednej najważniejsze mogą być przewodność elektryczna i powierzchnia styku, a w innej — przewodzenie ciepła, uszczelnienie, geometria elementu częstotliwości radiowej lub zużycie elektrody. Ten sam widoczny zadzior może więc stwarzać różne ryzyko dla działania części. Należy zacząć od wymagania, którego niespełnienie grozi awarią, a następnie określić, jakie dowody z procesu skrawania są potrzebne.
Zacznij od gatunku, postaci materiału i stanu, a nie od samej miedzi
Przydatny proces obróbki zaczyna się od kontrolowanego oznaczenia stopu, postaci materiału i jego stanu. Sama nazwa rodziny ani względny wskaźnik skrawalności nie wystarczą. Nie upoważniają do zamiany materiału, nie pozwalają przewidzieć trwałości narzędzia ani określić prędkości skrawania. Należy potwierdzić, co oznaczają skrócone oznaczenia, takie jak C110 lub C101, w kontrolowanej dokumentacji materiałowej.
W karcie stopu C11000 Copper Development Association podaje minimalną zawartość miedzi 99,90%, przewodność 101% IACS w temperaturze 68 °F, wiele pozycji dotyczących postaci i stanu materiału oraz wskaźnik skrawalności 20. W karcie C14500 podano przewodność 93% IACS w temperaturze 68 °F i wskaźnik skrawalności 85. Są to dane pochodzące z określonego źródła, a nie prognoza czterokrotnego wzrostu wydajności.
Popularne hasła wyszukiwania obejmują również różne gatunki miedzi. Określenie Copper C110 może odnosić się do miedzi C11000 w gatunku elektrolitycznym z wysoką zawartością fosforu odtleniającego, natomiast oznaczenia takie jak C101 lub „Copper 101” nadal wymagają potwierdzenia względem kontrolowanego oznaczenia. Miedź beztlenowa, miedź tellurowa oraz stopy miedzi zawierające nikiel lub tellur stanowią odrębne materiały, a nie alternatywne nazwy miedzi surowej. Ten przewodnik nie upoważnia do ich wzajemnego zastępowania.
| Rodzaj dowodu dotyczącego materiału | Co potwierdza | Czego nie potwierdza |
|---|---|---|
| Oznaczenie stopu | Kontrolowana tożsamość materiału | Dopuszczony zamiennik ani zakres parametrów skrawania |
| Postać materiału | Blacha, arkusz, pręt, rura lub inna dostarczana postać | Reakcja gotowej geometrii po uwolnieniu naprężeń |
| Stan materiału | Określony stan dostawy | Rzeczywista reakcja partii podczas wybranego skrawania |
| Wskaźnik względny | Porównanie w ramach systemu oceny zastosowanego w źródle | Prędkość, posuw, wykończenie, tolerancja ani czas cyklu |
| Certyfikat | Wymagana dokumentacja partii i składu chemicznego | Zdolność procesu dla konkretnej cechy |
| Cecha krytyczna | Miejsce, w którym może dojść do utraty funkcji | Przyczyna przyszłej wady |
| Stan podczas kontroli | Pomiar swobodny, z unieruchomioną częścią lub po montażu | Działanie podczas eksploatacji w innym stanie |
| Badanie funkcjonalne | Kontrola określonego układu lub powierzchni styku | Dowód dotyczący niezbadanych zespołów |
Przed próbą należy zapisać oznaczenie z zamówienia i certyfikatu, postać półfabrykatu, stan materiału oraz wszelkie zasady dotyczące zamienników określone przez klienta. Jeśli brakuje którejkolwiek z tych informacji, propozycję procesu należy oznaczyć jako wstępną, zamiast ukrywać tę lukę pod ogólnym określeniem „miedź”.
Przełóż właściwości miedzi na zachowanie podczas skrawania
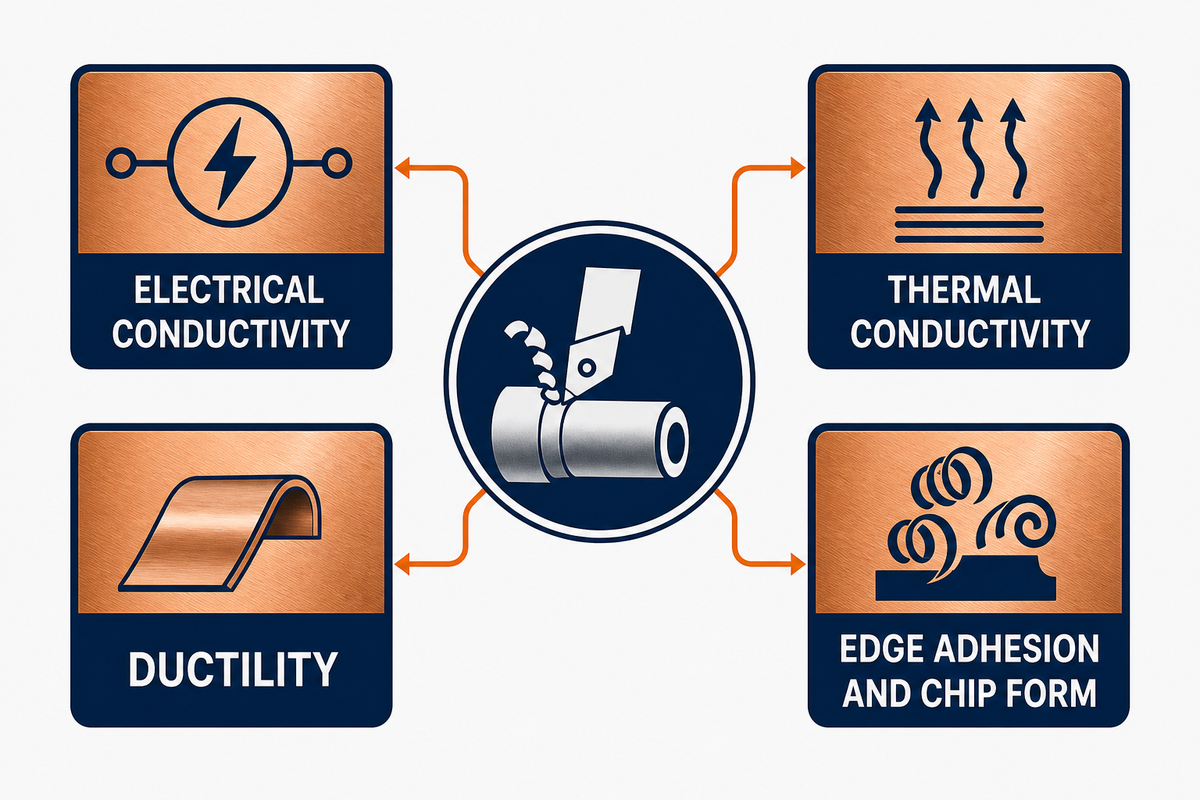
Przewodność elektryczna i cieplna, ciągliwość, przywieranie i postać wióra odpowiadają na różne pytania dotyczące obróbki miedzi. Dobre przewodzenie ciepła nie zapobiega przywieraniu materiału do krawędzi, rozmazywaniu go na powierzchni ani powstawaniu długich wiórów. Tabela właściwości powinna pomóc sformułować pytania do sprawdzenia, a nie służyć do twierdzenia, że materiał będzie łatwy lub trudny w każdej operacji.
Właściwości materiału trzeba opisywać precyzyjnie. „Doskonała przewodność” może dotyczyć wartości dla materiału masowego, ale przewodność cieplna i elektryczna to odrębne wielkości. Przewodność nie oznacza odporności na utlenianie, a ciągliwość nie gwarantuje łatwego usuwania zadziorów z każdej krawędzi. Wymóg odporności na korozję również wymaga określenia środowiska, stanu powierzchni i metody odbioru.
„podane tu wartości orientacyjne mogą stanowić jedynie ogólne wskazówki.”
Instytut zaleca następnie przeprowadzanie prób w rzeczywistych warunkach produkcyjnych. Ta sama monografia dotycząca obróbki miedzi opisuje długie, rurkowate lub splątane wióry jako problem występujący przy czystej miedzi oraz omawia dodatki ułatwiające łamanie wiórów w określonych rodzinach stopów.
To kompromis, a nie instrukcja zamiany materiału. Dodatek zmieniający zachowanie wióra może też wpływać na przewodność, właściwości podczas łączenia, odporność na korozję lub specyfikację klienta. Dobór materiału musi uwzględniać jego funkcję i rysunek techniczny.
Należy
- Oddzielić przewodzenie ciepła od przywierania materiału do krawędzi i postaci wióra.
- Przy każdej obserwacji zapisywać stop, stan materiału, narzędzie, zagłębienie i chłodziwo.
- Traktować opublikowany wskaźnik jako pole klasyfikacyjne.
Nie należy
- Przeliczać wskaźnika na mnożnik prędkości.
- Wnioskować o działaniu powierzchni styku wyłącznie na podstawie przewodności materiału masowego.
- Zmieniać stopu w celu rozwiązania problemu z wiórami bez upoważnienia projektowego.
Frezowanie CNC, toczenie i wiercenie prowadzą do różnych problemów
To rozróżnienie między wiórem a stopem sprawia, że dowody dotyczące konkretnej operacji są bardziej przydatne niż ogólna diagnoza „ciągliwej miedzi”. Frezowanie CNC przerywa skrawanie, a narzędzie wielokrotnie ponownie wchodzi w materiał. Podczas toczenia przepływ wióra zależy od ciągłego kontaktu z krawędzią i rowkiem wiórowym. Przy wierceniu skrawanie, wiór i chłodziwo znajdują się wewnątrz otworu. Wykończenie powierzchni, zużycie narzędzia i zachowanie wióra należy więc powiązać z operacją i miejscem wystąpienia obserwowanego zjawiska.
Dokumentacja toczenia CNC powinna określać rowek wiórowy, krawędź, stan posuwu, przerwanie skrawania i drogę odprowadzania wiórów. Niezależnie od tego, czy dokument nazywa wynik częściami z miedzi obrabianymi skrawaniem, częściami obrabianymi z miedzi czy częściami toczonymi, sama nazwa nie zastąpi dokumentacji dotyczącej konkretnej operacji.
| Zaobserwowany sygnał | Możliwe przyczyny wymagające rozróżnienia | Obserwacja pozwalająca je rozróżnić | Następna kontrolowana próba |
|---|---|---|---|
| Nagła zmiana wykończenia powierzchni po frezowaniu | Nawarstwianie materiału na krawędzi, uszkodzenie krawędzi, ponowne skrawanie wiórów, zmiana podparcia | Sprawdzić krawędź i wiór przy niezmienionej ścieżce oraz zagłębieniu | Powtórzyć obróbkę krótkiej cechy przy udokumentowanym stanie krawędzi |
| Zwijanie się lub gromadzenie wiórów podczas toczenia | Geometria wióra, stan posuwu, rowek wiórowy, przerwanie skrawania, odprowadzanie wiórów | Rejestrować postać wióra i drogę jego odprowadzania, a nie tylko obciążenie wrzeciona | Zmienić jedną zmienną wpływającą na kontrolę wióra, nie przekraczając limitów dostawcy |
| Narastanie zadzioru przy wyjściu wiertła | Stan krawędzi, posuw przy przebiciu, podparcie, bicie, gromadzenie wiórów | Porównać wejście i wyjście, a następnie sprawdzić podparcie i krawędź | Sprawdzić odcinek przebicia bez jednoczesnej zmiany wszystkich parametrów |
| Cienka ścianka przesuwa się po zwolnieniu mocowania | Siła skrawania, odkształcenie od przyrządu mocującego, uwolnione naprężenia, ciepło, zmiana bazy | Zmierzyć stan z unieruchomioną i zwolnioną częścią przy zarejestrowanej temperaturze | Zmienić podparcie lub kolejność operacji przed wprowadzeniem korekty wymiarowej |
W jednym recenzowanym eksperymencie frezowania CNC czystej miedzi T2 sprawdzono zakres prędkości 200–1000 m/min, posuw 0,1–0,3 mm/r i głębokość osiową 0,5–1,3 mm, stosując określoną obrabiarkę i płytkę z węglika spiekanego. Dla jednego zbadnego warunku — 600 m/min, 0,1 mm/r i głębokości 0,5 mm — w publikacji podano Sa 1,80 μm i Sq 2,25 μm. Wartości te dotyczą tego eksperymentu; nie stanowią parametrów początkowych dla C11000.
| Pole dowodu | Opublikowana wartość | Granica możliwości przeniesienia wyniku |
|---|---|---|
| Badany zakres prędkości | 200–1000 m/min | T2, określona płytka i obrabiarka |
| Badany zakres posuwu | 0,1–0,3 mm/r | Wyłącznie definicja posuwu zastosowana w badaniu |
| Badana głębokość osiowa | 0,5–1,3 mm | Nie określa grubości ścianki |
| Przykład podany w publikacji | 600 m/min, 0,1 mm/r, 0,5 mm | Jeden warunek eksperymentalny |
| Zmierzona odpowiedź | Sa 1,80 μm; Sq 2,25 μm | Określone parametry powierzchni, a nie kryterium odbioru funkcjonalnego |
Projektuj cechy z myślą o uszkodzeniu, któremu należy zapobiec
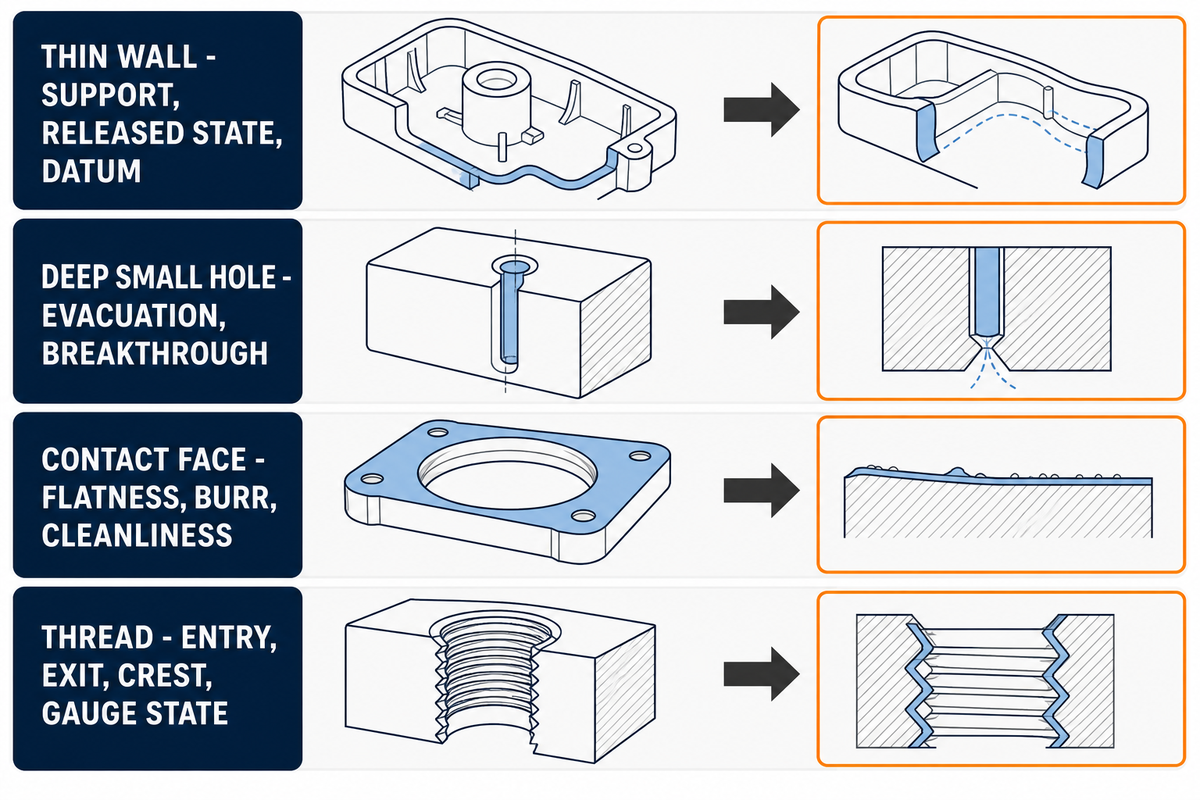
Dowody dotyczące poszczególnych operacji należy przełożyć na projekt cech, określając prawdopodobne uszkodzenie i metodę kontroli. Cienka ścianka wymaga oceny podparcia, stanu po zwolnieniu mocowania i bazy. Głęboki, mały otwór rodzi pytania o odprowadzanie wiórów i przebicie materiału. Powierzchnie styku wymagają uwzględnienia płaskości, zadziorów, czystości, wykończenia, powłoki i rezystancji po montażu. Gwinty wymagają sprawdzenia wejścia, wyjścia, wierzchołków i stanu podczas pomiaru sprawdzianem.
W publicznym abstrakcie dotyczącym mikrofrezowania cienkich ścianek miedzianych podano mniejsze zadziory i odkształcenia przy frezowaniu współbieżnym niż przeciwbieżnym z użyciem frezu z powłoką diamentową o średnicy 0,5 mm. Pełny artykuł jest dostępny odpłatnie, dlatego wynik stanowi wskazówkę dotyczącą konkretnego badania, a nie ogólną zasadę, że frezowanie współbieżne ochroni każdą ściankę.
Mocowanie przedmiotu obrabianego również należy uwzględnić przy projektowaniu. W podpisanym artykule Cutting Tool Engineering o obróbce trudnych części wskazano geometrię, dostępność materiału, tolerancje geometryczne, siły skrawania i projekt przyrządu mocującego jako powiązane zmienne. Podane tam przykłady liczbowe nie dotyczą miedzi, ale zasada podejmowania decyzji ma zastosowanie: przed rozpoczęciem skrawania delikatne cechy wymagają planu podparcia i zwolnienia mocowania.
Przy każdym elemencie o wysokim ryzyku należy dodać do przeglądu rysunku technicznego cztery pytania: Jaka funkcja przestanie działać, jeśli cecha zmieni położenie? W jakim stanie część jest odbierana? Jakie podparcie zmienia wynik pomiaru? Który zadzior, stan krawędzi, poziom czystości lub stan powierzchni wymaga określenia limitu?
Projektowanie cech miedzianych należy zatem zacząć od funkcji i pomiaru. Warto uwzględnić dostęp narzędzia, podparcie podczas skrawania, odkształcenia po zwolnieniu mocowania, położenie krawędzi, stan powierzchni współpracujących i siłę pomiarową, którą cecha może wytrzymać.
Opracuj przebieg procesu bez kopiowania uniwersalnej receptury
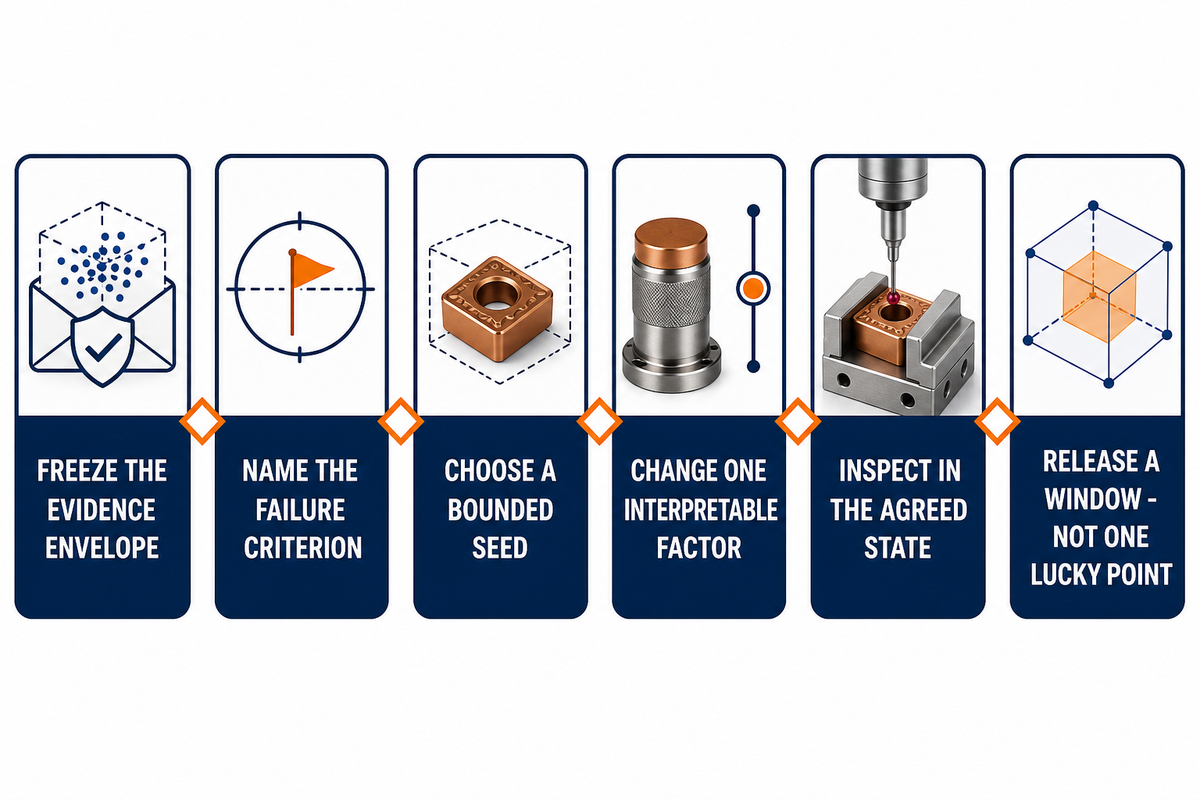
Przegląd cech i podparcia pozwala opracować uzasadniony przebieg procesu: od określenia tożsamości materiału do kontrolowanej próby, a następnie od obserwowanych sygnałów do sprawdzeń pojedynczych zmiennych. Nie należy zaczynać od wklejenia internetowej tabeli do programu obrabiarki.
- Ustal zakres dowodów. Zapisz stop, postać materiału, stan, wymagania dotyczące partii, cechę, naddatek półfabrykatu, narzędzie, stan krawędzi, oprawkę, zagłębienie, podparcie, stan chłodziwa, obrabiarkę i metodę pomiaru.
- Określ kryterium uszkodzenia. Wybierz lokalizację zadzioru, zachowanie wióra, pomiar powierzchni, wymiar po zwolnieniu mocowania, sygnał narzędzia lub stan powierzchni styku, które mogą być podstawą odrzucenia próby.
- Wybierz ograniczone parametry początkowe. Skorzystaj z aktualnych zaleceń dostawcy narzędzia, kwalifikowanych danych zakładowych lub opublikowanego eksperymentu tylko wtedy, gdy warunki są zgodne. Oznacz każdą rozbieżność.
- Przeprowadź próbę na próbce lub cesze odpowiadającej warunkom produkcji. Utrzymuj stałe udokumentowane warunki i za każdym razem zmieniaj jeden czynnik, którego wpływ można ocenić.
- Przeprowadź kontrolę w uzgodnionym stanie. Przed zaakceptowaniem korekty zapisz temperaturę, czas, unieruchomienie, sposób ustalenia baz, metodę i niepewność.
- Zatwierdź zakres parametrów, a nie pojedynczy szczęśliwy wynik. Potwierdź, że wybrany przebieg procesu pozostaje akceptowalny w całym planowanym zakresie trwałości narzędzia i partii materiału.
Krótka sekwencja nie wystarczy, by na podstawie tego przebiegu potwierdzić uniwersalną przyczynę. Wzajemne oddziaływanie czynników może pozostać nieznane. Wartość metody jest bardziej ograniczona: zapobiega oddzielaniu objawu, ustawień i końcowego wymiaru od warunków, w których uzyskano wynik.
Prototyp może posłużyć do sprawdzenia przebiegu procesu, ale sam w sobie nie dopuszcza produkcji. Gratowanie, czyszczenie, nakładanie powłok lub elektropolerowanie należy uwzględniać w procesie tylko wtedy, gdy wymagają tego rysunek i funkcja, a następnie kontrolować stan uzyskany po wskazanej operacji.
Jak przygotować użyteczną ponownie dokumentację próby obróbki miedzi?
Dokumentacja próby obróbki miedzi, z której można ponownie skorzystać, pozwala innemu inżynierowi odtworzyć, co obrabiano, co zmieniono, co zmierzono i co pozostaje niepewne w określonych warunkach produkcji i kontroli. Powinna zachowywać pełny zakres dowodów, a nie tylko „najlepsze” ustawienie.
Należy zacząć od tożsamości materiału: oznaczenia, postaci, stanu, wymagań dotyczących partii lub certyfikatu, wymiarów półfabrykatu i statusu zamiennika. Następnie trzeba określić cechę: rewizję rysunku, cechę i bazę, nominalny naddatek półfabrykatu, dostęp narzędzia, wymagania dotyczące krawędzi oraz to, czy część jest mierzona swobodnie, z unieruchomieniem czy po montażu. Obrabiarkę i ustawienie należy opisać na tyle szczegółowo, by wyjaśnić sztywność, zasięg, bicie, podparcie i odprowadzanie wiórów.
W przypadku skrawania należy zapisać producenta i oznaczenie narzędzia, geometrię, ewentualną powłokę, stan krawędzi, oprawkę, zmierzone wysunięcie, operację, kierunek, zagłębienie, zaprogramowany i zaobserwowany posuw, doprowadzenie chłodziwa oraz zdjęcie wióra lub zadzioru. Wartości z układu sterowania bez średnicy narzędzia, rzeczywistego zagłębienia lub kontekstu cechy nie pozwalają odtworzyć parametrów.
Wyniki powinny obejmować dokładnie określoną cechę, jednostkę, sposób ustalenia baz, przyrząd lub metodę, temperaturę przedmiotu obrabianego i przyrządu mocującego, czas od skrawania, stan unieruchomienia, istotną niepewność i zasadę odbioru. Należy odnotować nieoczekiwane zdarzenia, takie jak ponowne skrawanie wiórów, ich gromadzenie, wymiana płytki, regulacja przyrządu lub przerwa przed kontrolą. Zdarzenia te mogą wyjaśnić, dlaczego część nominalnie wykonana ponownie nie jest rzeczywistą powtórką.
Na końcu należy podać dwa wnioski: co potwierdza próba, a czego nie potwierdza. Może na przykład potwierdzać jedną cechę, jeden stop i stan materiału, jedną rodzinę narzędzi oraz określony stan kontroli. Nie potwierdza automatycznie innego stopu, głębszej kieszeni, cieńszej ścianki, późniejszego stanu zużycia narzędzia ani wyniku pomiaru elektrycznego po montażu. To właśnie ta granica pozwala bezpiecznie ponownie wykorzystać dokumentację.
| Pole dowodu | Wymagany wpis | Pytanie dotyczące dopuszczenia |
|---|---|---|
| Tożsamość przedmiotu obrabianego | Oznaczenie, postać, stan, partia, certyfikat, status zamiennika | Jaki stan materiału rzeczywiście obejmowała próba? |
| Tożsamość cechy | Rewizja rysunku, cecha, baza, naddatek półfabrykatu, wymagania dotyczące krawędzi | Jaką geometrię i funkcję sprawdzono? |
| Stan podparcia | Styk z przyrządem mocującym, unieruchomienie, dostęp, kolejność zwalniania | Czy podparcie lub jego zwolnienie mogą zmienić wynik? |
| Stan narzędzia | Oznaczenie narzędzia, geometria, powłoka, stan krawędzi, oprawka, wysunięcie | Czy można odtworzyć stan krawędzi skrawającej i zestawu narzędziowego? |
| Warunki skrawania | Operacja, kierunek, zagłębienie, zaprogramowany i zaobserwowany posuw, doprowadzenie chłodziwa | W jakich określonych warunkach procesu wystąpił sygnał? |
| Zaobserwowany sygnał | Wiór, zadzior, powierzchnia, obciążenie, obraz krawędzi, przerwanie skrawania | Co zmieniło się przed zmianą wyniku odbioru? |
| Stan pomiaru | Cecha, jednostka, sposób ustalenia baz, temperatura, unieruchomienie, metoda, niepewność | Czy uzgodnioną wielkość zmierzono w uzgodnionym stanie? |
| Granica decyzji | Potwierdzony i wykluczony zakres, przyczyna ponownej próby, osoba weryfikująca | Co można ponownie wykorzystać, a co wymaga nowej próby? |
Należy zachować również odrzucone próby jako dowody. Nieudane zmiany kontroli wióra, zadziory przemieszczające się z wejścia na wyjście albo zmiany wymiarów występujące dopiero po zwolnieniu mocowania mogą zawęzić zakres kolejnego sprawdzenia. Każdy wpis należy powiązać z rewizją rysunku, rewizją programu, dokumentacją narzędzia, partią materiału i dokumentacją kontroli. Po zmianie któregokolwiek z tych danych należy utworzyć nową rewizję próby zamiast nadpisywać poprzednią. Użyteczna ponownie dokumentacja nie jest dopracowaną historią sukcesu, lecz możliwą do audytu sekwencją, dzięki której osoba weryfikująca może ustalić, które zmienne utrzymano, które zmieniono i dlaczego zatwierdzony zakres procesu jest węższy niż cała rodzina miedzi.
Kiedy odrzucić opublikowaną recepturę obróbki miedzi?
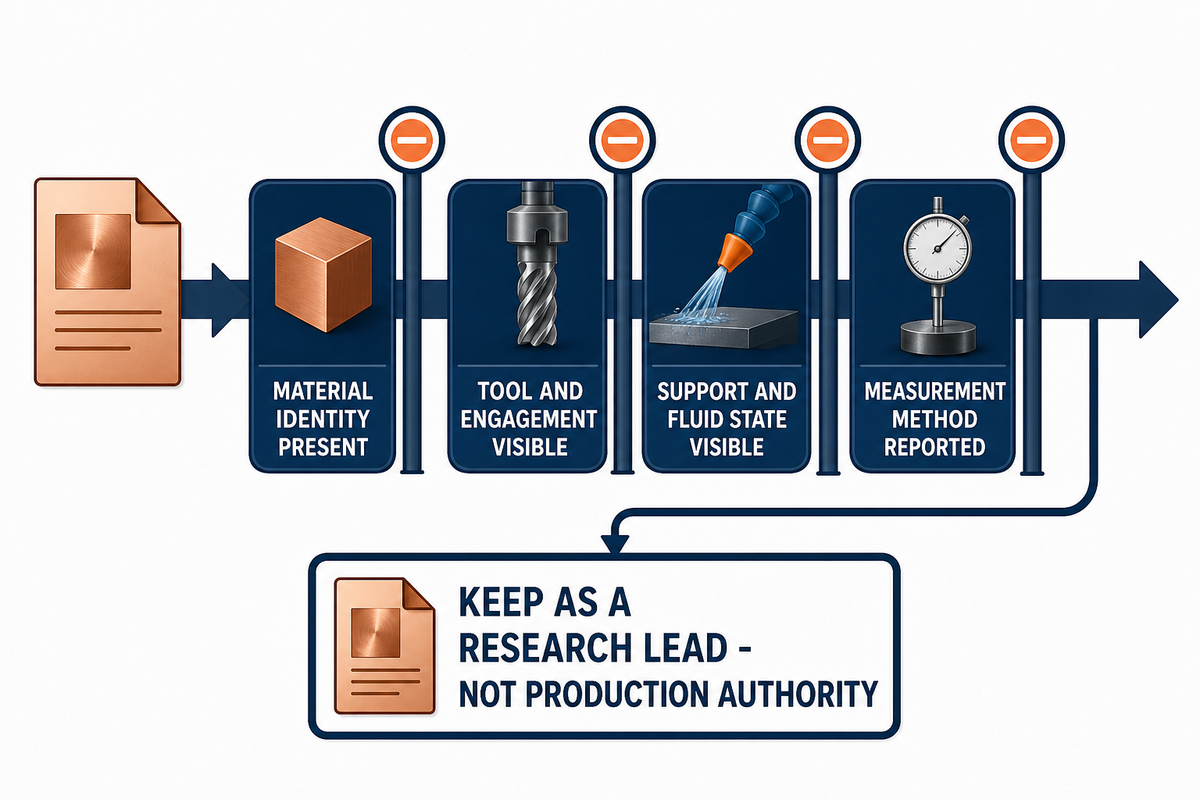
Nie należy traktować receptury jako podstawy do dopuszczenia produkcji, jeśli nie określa stopu lub stanu materiału, łączy obróbkę zgrubną z wykańczającą, pomija narzędzie lub zagłębienie, nie podaje warunków podparcia ani chłodzenia, nie określa metody pomiaru lub przedstawia jeden udany warunek jako zakres możliwy do przeniesienia na inne zastosowania. Można ją jednak zachować jako wskazówkę do dalszych badań.
Należy również odrzucić twierdzenie dotyczące kierunku frezowania, jeśli zmienia się skala zastosowania. W opisanym wyżej wyniku dla cienkiej ścianki użyto mikrofrezowania i frezu o średnicy 0,5 mm; nie można na tej podstawie rozstrzygnąć, jak zachowa się większa ścianka, inne narzędzie lub inne mocowanie. Twierdzenie o wykończeniu należy odrzucić, jeśli dotyczy wyłącznie Ra, podczas gdy funkcja zależy od zadziorów, falistości, płaskości, zanieczyszczeń, przyczepności powłoki lub rezystancji styku.
Najbardziej wiarygodna opublikowana wartość to często ta, której granice są najjaśniejsze. Liczby bez kontekstu materiału, operacji, narzędzia, cechy i pomiaru są mniej przydatne niż jakościowa zasada zalecająca sprawdzenie rzeczywistych warunków produkcji.
Kontroluj funkcję, a nie tylko wymiar nominalny
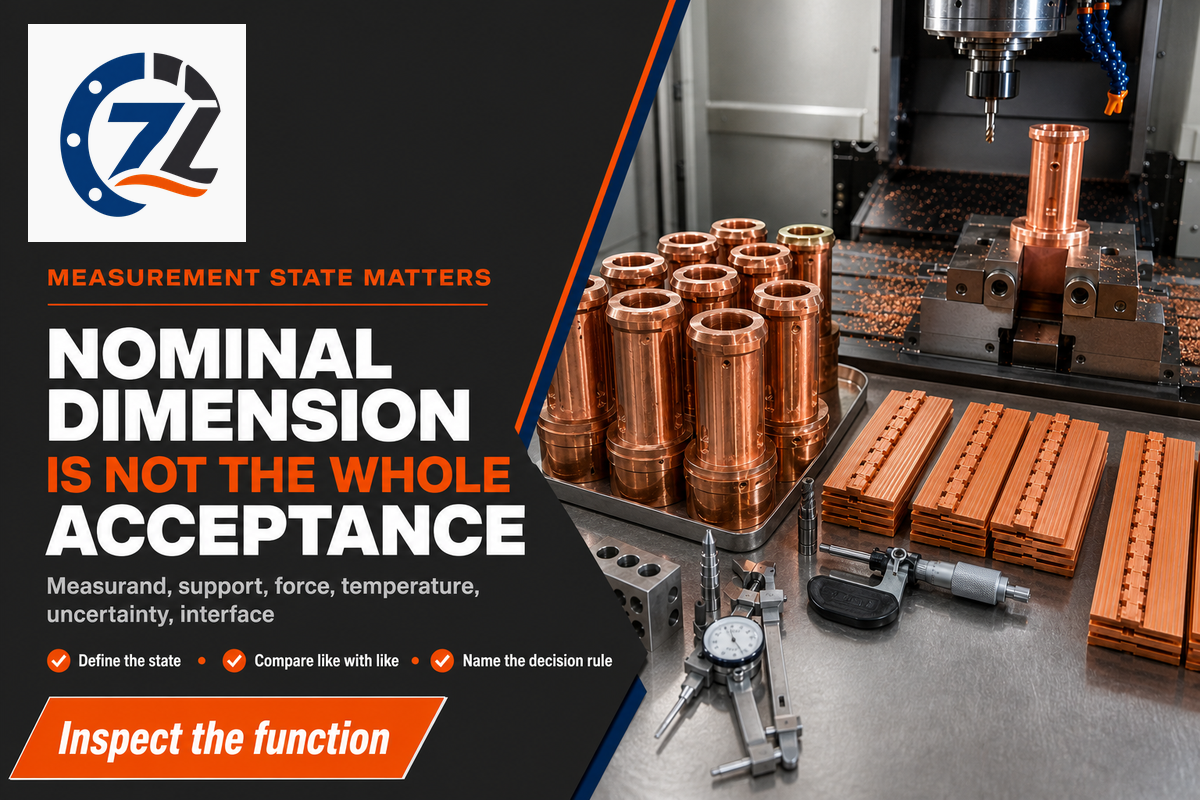
Odbiór zaczyna się od określenia wielkości mierzonej oraz stanu, w którym ma ona znaczenie. Dokładność pozycjonowania obrabiarki nie jest równoznaczna z tolerancją gotowej części. Zwolniona cienka ścianka, kontrola przy unieruchomionej części i powierzchnia styku po montażu to odrębne stany wymagające dowodów.
Strona katalogowa ASME Y14.5-2018 (R2024) opisuje symbole, reguły, definicje, wymagania, zasady domyślne i praktyki stosowane przy określaniu oraz interpretacji tolerancji geometrycznych. Nie oznacza to, że norma automatycznie ma zastosowanie do każdego rysunku. Wytyczne NIST dotyczące niepewności pomiaru wyjaśniają, dlaczego wynikowi powinny towarzyszyć określenie wielkości mierzonej i niepewność.
| Pytanie | Dlaczego wpływa na wynik | Dowody do zachowania |
|---|---|---|
| Jaka wielkość jest mierzona? | Wymiar, kształt, położenie, chropowatość, zadzior lub rezystancja — każdy wynik odpowiada na inne pytanie | Cecha, charakterystyka, jednostka i limit |
| Jaka baza i sposób unieruchomienia mają zastosowanie? | Miękka lub cienka geometria może przemieszczać się pod wpływem podparcia | Ustalenie baz, przyrząd mocujący oraz stan swobodny lub z unieruchomieniem |
| Jaka temperatura i czas mają zastosowanie? | Stan cieplny i wyrównanie temperatury mogą zmienić wynik pomiaru wymiaru | Temperatura przedmiotu obrabianego i przyrządu mocującego, czas, który upłynął, warunki otoczenia |
| Jak uwzględnia się niepewność? | Wynik bliski limitowi wymaga reguły decyzyjnej | Metoda, status kalibracji, niepewność i reguła rozstrzygnięcia |
Narzędzie metrologii inżynierskiej NIST wskazuje 20 °C jako przemysłową temperaturę odniesienia dla pomiarów wymiarowych i odnotowuje, że korekta rozszerzalności cieplnej oraz niepewność współczynnika mogą być uwzględnione w budżecie niepewności. Nie określa to uniwersalnego czasu stabilizacji temperatury miedzi. Wskazuje, że kupiec i operator powinni uzgodnić temperaturę oraz wyrównanie temperatury, zamiast porównywać wyniki pomiarów bez określonych warunków.
Zastosowanie zmienia kryterium odbioru
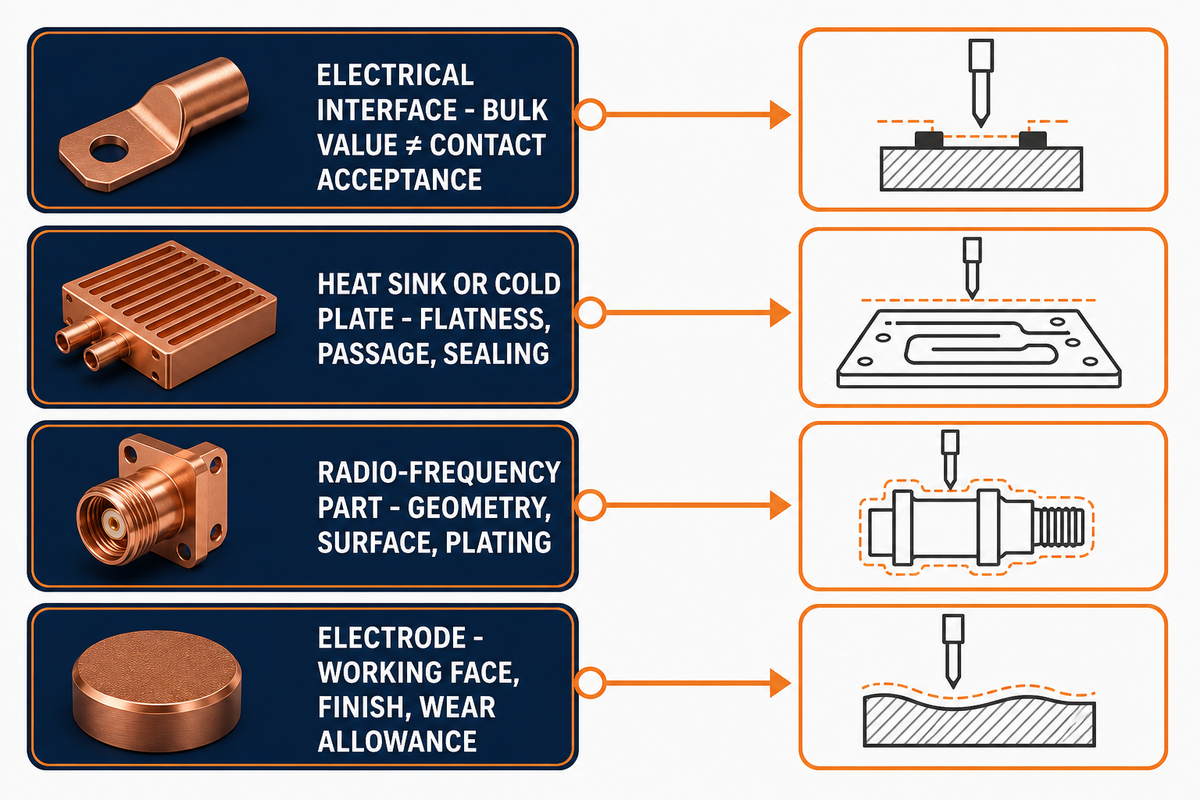
Nazwy zastosowań powinny zmieniać zestaw pytań, a nie stanowić dowodu parametrów. W przypadku szyn zbiorczych mogą być istotne układ otworów, płaskość, stan krawędzi, powłoka, czystość oraz badanie elektryczne określone dla zespołu. Radiatory lub płyty chłodzące mogą wymagać dodatkowo płaskości powierzchni styku, drożności kanałów, szczelności i badań szczelności. W przypadku części do zastosowań radiowych uwaga może koncentrować się na geometrii, stanie powierzchni, powłoce galwanicznej i działaniu po montażu. W przypadku elektrod priorytetem może być geometria powierzchni roboczej, wykończenie i naddatek na zużycie.
Przemysłowe zastosowania miedzi wykraczają poza elektrykę, a nawet przewodnik elektryczny wymaga kilku warstw dowodów. Komponent RF, styk termiczny i połączenie przewodzące prąd mogą być wykonane z tej samej rodziny stopów, a jednocześnie wymagać odmiennych badań geometrii, powierzchni, czystości i zespołu po montażu.
Przewodność materiału jest dowodem dotyczącym materiału, a nie gotowego styku. W wąskim kontekście przekaźników elektronicznych wytyczne FDA dotyczące kontroli przekaźników wskazują tworzenie się warstw i zanieczyszczenie powierzchni jako mechanizmy związane z awarią styku i wysoką rezystancją. Ten przykład nie dotyczy każdego styku miedzianego. Pokazuje, dlaczego właściciel rysunku powinien określić funkcję zespołu po montażu i stan powierzchni, zamiast opierać się na wartości przewodności stopu.
Nie należy twierdzić, że obrobiony skrawaniem komponent miedziany potwierdza bezpieczeństwo, chłodzenie, parametry radiowe ani elektryczne lub odporność na zużycie gotowego układu. Odbiór komponentu i walidacja układu to odrębne warstwy dowodów.
Rozróżnienie pyłu miedzianego, aerozolu cieczy obróbkowej i oceny zagrożeń związanych z berylem
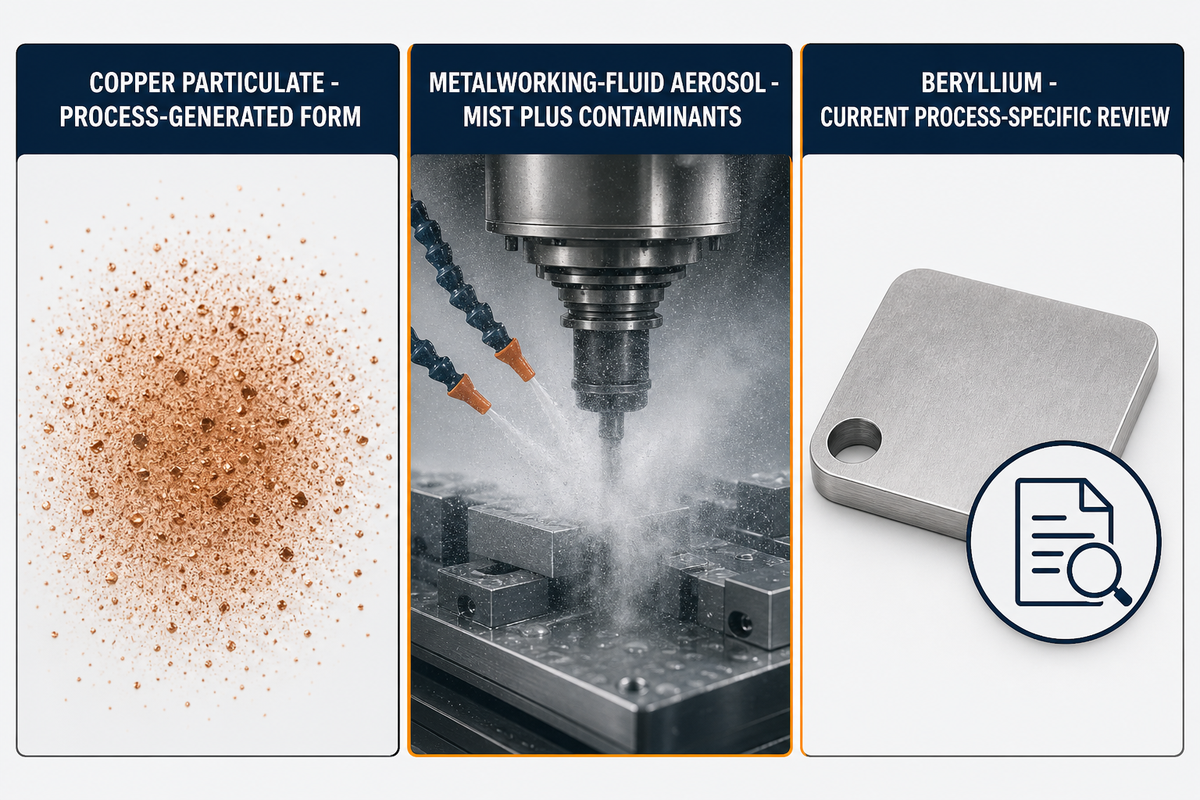
Ocena narażenia zawodowego powinna uwzględniać proces i materiał, a nie codzienny kontakt z gotową częścią. Strona NIOSH dotycząca pyłów i mgieł miedzi traktuje pył lub mgłę powstające w procesie jako formę narażenia. Nie oznacza to, że masywne części miedziane stwarzają takie samo narażenie.
Układ cieczy obróbkowej to osobna kwestia. NIOSH definiuje aerozol cieczy obróbkowej jako mgłę wraz z zanieczyszczeniami, w tym składnikami cieczy, zanieczyszczeniami procesowymi, cząstkami stałymi i produktami biologicznymi. Nie należy sprowadzać go do „mgły miedzianej”.
Strony NIOSH służą tu wyłącznie rozróżnieniu form narażenia; jedna z nich jest archiwalną stroną tematyczną, a żadna nie stanowi aktualnej, kompletnej listy kontrolnej zgodności. Obowiązujące wymagania należy sprawdzić z uwzględnieniem konkretnego materiału, procesu, jurysdykcji i danych dotyczących narażenia.
Materiały zawierające beryl wymagają aktualnej oceny zgodności uwzględniającej konkretny proces. OSHA 1910.1024 określa warunki zakresu stosowania związane z przetwarzaniem, składem i obiektywnymi danymi dotyczącymi narażenia. Sama nazwa stopu nie przesądza o zastosowaniu wymagań. Ten artykuł nie zastępuje oceny narażenia, danych dotyczących bezpieczeństwa ani analizy prawnej prowadzonej przez pracodawcę.
7-warstwowy zestaw ograniczeń obróbki skrawaniem miedzi
7-warstwowy zestaw ograniczeń obróbki skrawaniem miedzi to minimalny zestaw pytań, a nie wyczerpująca norma. Należy przejść od funkcji do skrawania: funkcja zastosowania → mierzalna cecha odbiorowa → stopień/formę/stan materiału → cechę i stan po zwolnieniu mocowania → operację/narzędzie/zaangażowanie/podparcie → stan wiórów/cieczy/temperatury → metodę kontroli i niepewność.
Zmiana na wyższym poziomie zestawu może unieważnić decyzje podjęte niżej. W razie zmiany stopu nie należy domyślnie zachowywać dotychczasowego okna procesu. Zmiana ścianki lub układu baz wymaga ponownej oceny mocowania przedmiotu obrabianego i pomiaru. Zmiana funkcji styku wymaga ponownej oceny krawędzi, powierzchni, czystości i wymagań dotyczących badań. Pozwala to uniknąć sytuacji, w której lokalne usprawnienie obróbki skrawaniem po cichu narusza wymagania produktu.
Po przygotowaniu tych danych należy przenieść dokumentację od stopu do kryteriów odbioru do zakresu projektu dotyczącego miedzi na istniejącej stronie rozwiązań. To również właściwe miejsce do oceny usługi obróbki CNC lub porównania usług obróbki CNC miedzi pod kątem rysunku, dokumentacji materiałowej, cech krytycznych, stanu kontroli i wyników prób; konfigurację usługi i wycenę należy omówić tam, a nie w tym przewodniku.
Omówienie rysunku i planu walidacji
Najczęściej zadawane pytania
Czy C11000 jest łatwy w obróbce skrawaniem?
Nie można określić, że C11000 jest „łatwy” w obróbce, wyłącznie na podstawie przewodności.
Dane Copper Development Association podają wysoką przewodność i względny wskaźnik skrawalności równy 20, ale żadna z tych informacji nie określa parametrów obróbki. Należy określić postać wyrobu, stan materiału, operację, narzędzie, stan krawędzi, zaangażowanie narzędzia, cechę, podparcie, doprowadzenie cieczy obróbkowej, kryterium oceny wiórów i stan kontroli. Następnie należy ocenić przebieg procesu na podstawie kontrolowanej próby cechy. Sama nazwa rodziny stopów, wartość przewodności lub wskaźnik nie pozwalają przewidzieć zadziorów, kontroli wiórów, trwałości narzędzia, wykończenia ani zgodności zwolnionej części z wymaganiami.
Czy mogę używać jednej tabeli prędkości i posuwów dla wszystkich stopów miedzi?
Żadna tabela nie stanowi podstawy produkcyjnej dla każdego stopu miedzi i każdej cechy. Może jedynie posłużyć do wstępnego doboru warunków próby po sprawdzeniu stopu, cechy, oprzyrządowania, cieczy obróbkowej i warunków pomiaru.
Tabela może posłużyć do wstępnego doboru warunków próby tylko wtedy, gdy zgadzają się stop, stan materiału, narzędzie, zaangażowanie, maszyna, podparcie, ciecz obróbkowa i warunki pomiaru. Należy zapisać każdą rozbieżność. Trzeba obrobić cechę reprezentatywną dla produkcji, sprawdzić uzgodnione kryteria niezgodności i zatwierdzić ograniczone okno parametrów, a nie pojedynczy szczęśliwy wynik. W zatwierdzonej dokumentacji należy również podać sprawdzony zakres trwałości narzędzia i partii materiału. Względny wskaźnik skrawalności nie jest mnożnikiem prędkości, a wartość podana dla czystej miedzi T2 nie stanowi automatycznie parametru dla C11000 ani C14500.
Czy frezowanie współbieżne zawsze zmniejsza zadziory na cienkich ściankach miedzianych?
Nie ma podstaw do uniwersalnego twierdzenia o frezowaniu współbieżnym.
Jeden z publicznie dostępnych abstraktów opisuje mniejsze zadziory i odkształcenia podczas frezowania współbieżnego w próbie mikrofrezowania frezem z powłoką diamentową o średnicy 0,5 mm. Pełny opis metody jest dostępny za opłatą, a wynik dotyczy wyłącznie tego kontekstu eksperymentalnego. Skala narzędzia, geometria ścianki, stan stopu, podparcie, bicie, zaangażowanie, kolejność usuwania materiału i stan kontroli mogą zmienić rezultat. Kierunek frezowania należy traktować jako jeden kontrolowany czynnik, a nie zastępstwo próby dla konkretnej cechy i pomiaru zwolnionej części.
Dlaczego dwóch kontrolerów może różnie ocenić cienką cechę miedzianą?
Mogą mierzyć różne stany fizyczne lub metrologiczne.
Należy porównać dokładnie mierzony parametr, rewizję rysunku, realizację baz odniesienia, podparcie, stan swobodny lub ograniczony mocowaniem, siłę styku, temperaturę przedmiotu obrabianego i przyrządu mocującego, czas wyrównania temperatury, metodę, status wzorcowania oraz niepewność. Trzeba potwierdzić, że oba odczyty dotyczą tej samej cechy i jednostki. Wartość położenia maszyny, odczyt w trakcie obróbki przy zaciśniętym mocowaniu i wynik pomiaru zwolnionej części nie są automatycznie równoważne. Jeśli odczyty są bliskie wartości granicznej, przed zmianą korekcji należy zastosować uzgodnioną regułę decyzyjną. Pomiar należy powtórzyć w jednym udokumentowanym stanie, a następnie zmieniać po jednej zmiennej stanu. Pozwala to odróżnić zmianę procesu od różnicy stanu pomiaru bez zakładania, że któryś z kontrolerów się myli.
Kiedy obróbkę skrawaniem miedzi należy omówić w ramach przeglądu projektu?
Przegląd projektu jest wskazany, gdy brakujący warunek może zmienić przebieg procesu technologicznego lub kryteria odbioru. Przykłady obejmują stop, podparcie cechy, stan krawędzi, stan kontroli i kontekst receptury.
Przykłady obejmują niepewność co do stopu lub stanu materiału, podatną cechę krytyczną, funkcjonalne wymaganie dotyczące zadziorów lub powierzchni, nieokreślony stan kontroli albo niedopasowaną recepturę. Należy dostarczyć rewizję rysunku, dokumentację materiałową, ilość, cechy krytyczne, kontekst współpracujących części, sygnał niezgodności i metodę odbioru.
Źródła i ograniczenia ich zastosowania
Źródła i materiały źródłowe
- Dokumentacja C11000 Copper Development Association — potwierdzenie tożsamości materiału, postaci/stanu, przewodności i względnego wskaźnika.
- Dokumentacja C14500 Copper Development Association — wyłącznie wskazane porównanie.
- Monografia Niemieckiego Instytutu Miedzi dotycząca obróbki skrawaniem — zakres ogólnych zaleceń i ograniczenia prób produkcyjnych.
- Badanie frezowania czystej miedzi T2 — zakres eksperymentu, a nie receptura.
- Abstrakt badania mikrofrezowania cienkościennej miedzi — dostępny publicznie wyłącznie abstrakt; pełny tekst jest dostępny za opłatą.
- Zakres katalogu ASME Y14.5 i niepewność pomiaru według NIST — granice definicji wyrobu i metrologii.
- Pyły i mgły miedzi według NIOSH oraz ciecze obróbkowe według NIOSH — odrębne kwestie narażenia zawodowego.
- Norma OSHA dotycząca berylu — aktualny zakres i warunkowe zastosowanie; nie stanowi porady prawnej.






