Kontaktieren Sie Zhenling

Bei 3-, 4- und 5-Achs-CNC geht es nicht um einen Wettbewerb, bei dem automatisch die Maschine mit mehr Bewegungsachsen gewinnt. Wählen Sie den Fertigungsablauf mit dem geringsten Aufwand, der alle Geometrieelemente erreicht, ihre Bezugssysteme zueinander wahrt, die geplante Stückzahl bewältigt und die laut Zeichnung erforderlichen Prüfbelege liefert.
Aktualisiert im August 2026 · Für Ingenieure, Einkaufsteams, Qualitätsmitarbeiter, Werksleiter und Inhaber, die kundenspezifisch bearbeitete Teile beschaffen.
Die kurze Antwort
Wählen Sie 3 Achsen für gut zugängliche prismatische Geometrieelemente, 4 Achsen, wenn eine Drehrichtung die passenden Aufspannungen überflüssig macht, und 5 Achsen, wenn schräge Ausrichtungen oder ein veränderlicher Werkzeugvektor zwei Rundachsen rechtfertigen. Die Achsanzahl allein bestimmt weder Toleranz noch Geschwindigkeit oder Kosten je Gutteil.
Kurzüberblick: Fragen zum Fertigungsablauf vor dem Angebot
- Wie viele voneinander unabhängige Werkzeugzugangsrichtungen benötigt das Bauteil?
- Welche Geometrieelemente müssen ihre Position oder Ausrichtung zu einem gemeinsamen Bezug einhalten?
- Ändert sich der Werkzeugvektor während des Zerspanens, oder können die Rundachsen zunächst positioniert und arretiert werden?
- Welches Messverfahren und welche Konformitätsentscheidungsregel gelten für die Abnahme?
Hinweis zum Umfang: Dies ist ein Leitfaden zu Fertigungsabläufen bei Zerspanungsdienstleistungen, keine Preisliste für Maschinenkäufe. Preise für Maschinen, allgemeine Stundensätze und lieferantenunabhängige Toleranzversprechen fehlen, da die ausgewerteten Belege keine verlässlichen globalen Werte stützten.
3-, 4- und 5-Achs-CNC im Überblick
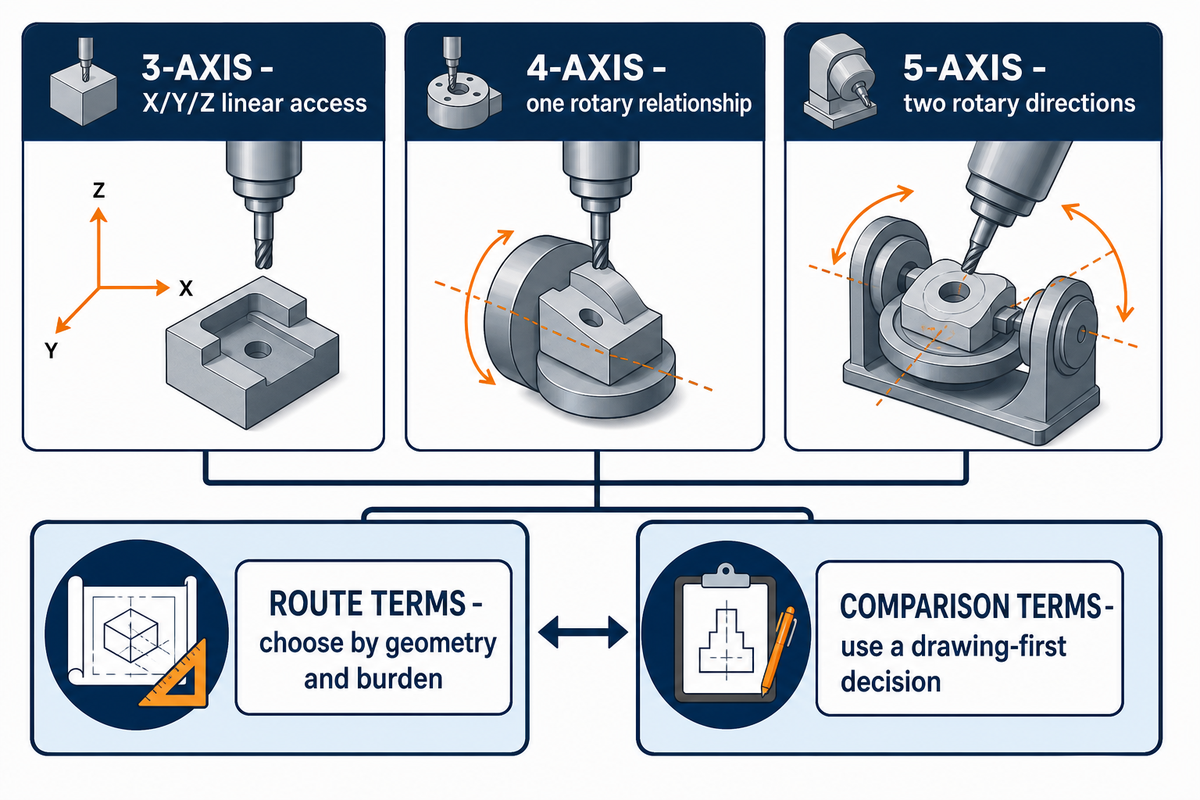
Die Achsanzahl beschreibt die gesteuerten Richtungen der Relativbewegung zwischen Schneidwerkzeug und Werkstück. Bei der 3-Achs-Bearbeitung dienen X-, Y- und Z-Achse als Linearachsen; bei 4 Achsen kommt eine Drehrichtung hinzu, bei 5 Achsen zwei Rundachsen. In der Kurzform der Anbieter bezeichnen 3 axis CNC machining, 4 axis CNC und 5 axis CNC machining diese Fertigungsablauf-Familien. Der Maschinenaufbau variiert. Die pauschale Aussage, Spindel und Werkstück würden sich beide drehen, ist daher falsch.
ISO 10791-6 behandelt Bearbeitungszentren mit 3 Linearachsen sowie 1 oder 2 Rundachsen. Die Norm beschreibt auch verschiedene Anordnungen: Die Drehbewegung kann im Spindelkopf, auf der Werkstückseite oder in einer Kombination aus Schwenkkopf und Rundtisch stattfinden. Aussagekräftige Vergleiche beginnen damit, welche Bewegung und welcher Zugang im Fertigungsablauf gesteuert werden – nicht damit, welches Bauteil in einer einzelnen Abbildung scheinbar bewegt wird.
| Fertigungsablauf | Gesteuerte Bewegung | Geeigneter Ausgangspunkt | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 3 Achsen | Lineare X-, Y- und Z-Achsen | Offene prismatische Geometrie, Platten, gut zugängliche Taschen und Bohrungen | Erfordert zusätzliche Ausrichtungen, wenn Geometrieelemente auf anderen Seiten liegen |
| 4 Achsen | X-, Y- und Z-Achsen plus 1 Rundachse | Radialbohrungen, umlaufende Konturen, indexierte Seiten und zylindrische Werkstücke | Keine unabhängige Ausrichtung von Geometrieelementen um eine zweite Drehrichtung möglich |
| 5 Achsen | X-, Y- und Z-Achsen plus 2 Rundachsen | Schräge Ausrichtungen, eingeschränkter Zugang und freie Steuerung des Werkzeugvektors | Aufwand für Programmierung, Kollisionsprüfung, Kalibrierung und Werkstückspannung kann bei einfachen Teilen den Nutzen übersteigen |
Was bedeuten gängige Begriffe zu CNC-Fertigungsabläufen?
- Begriffe zur 3-Achs-Bearbeitung: Um die 3-Achs-Bearbeitung einzuordnen, können Sie 3-axis milling, 3-axis CNC milling, traditional 3-axis und 3-axis milling machines als CNC-Fräsmaschinen verstehen, die sich entlang dreier linearer Richtungen bewegen – der X-, Y- und Z-Achse. Sie sind Teil der verschiedenen CNC-Verfahren.
- Begriffe zur vierten Achse: Eine 4. Achse ist eine zusätzliche Achse, meist eine A-Achse, um die das Werkstück um die X-Achse gedreht werden kann; damit ist eine indexierte oder kontinuierliche 4-Achs-Bearbeitung möglich. Bei der 4-Achs-Bearbeitung kann ein Zerspanungsbetrieb mehrere Seiten nacheinander anfahren, doch ob sich 4 Seiten in einer einzigen Aufspannung bearbeiten lassen, hängt von Werkstückspannung, Verfahrwegen und Freiraum ab, während das 4-Achs-Fräsen auf einer 4-Achs-CNC-Maschine weiterhin nur eine Drehachse steuert.
- Begriffe zur 5-Achs-Bearbeitung: Die beiden Hauptarten der 5-Achs-Bearbeitung sind die indexierte 3+2-Bearbeitung und die simultane 5-Achs-Bearbeitung. Beide steuern 5 Achsen. In einem Maschinenhandbuch finden Käufer möglicherweise die Bezeichnungen B axis und C axis – auch geschrieben als B-axis und C-axis oder B und C. Diese Benennungen hängen jedoch vom Maschinenaufbau ab. Die Achsen bei der 5-Achs-CNC beschreiben Bewegungen in Bezug auf Schneidwerkzeug und Werkstück.
- Begriffe zum Fertigungsablauf: Bei Bauteilen mit komplexen 3D-Formen bieten 5-axis CNC milling oder 5 axis machining möglicherweise mehr Flexibilität. Die Leistungsfähigkeit einer 5-Achs-Maschine sowie Flexibilität und Präzision sind jedoch getrennt zu bewertende Aussagen. Von der 5-Achs-Bearbeitung profitieren CNC-gefertigte Teile nur dann, wenn die zusätzliche Bewegung einen konkret benannten Aufwand vermeidet.
- Begriffe für den Vergleich: Die Frage nach dem Unterschied sollte Käufer dazu führen, 3- und 5-Achs-CNC, 4- und 5-Achs-Maschinen sowie 4- und 5-Achs-Fertigungsabläufe anhand der technischen Zeichnung zu vergleichen. Anschließend gilt es, das passende CNC-Verfahren auszuwählen, statt Maschinentypen allein nach der Achsanzahl zu ordnen.
Vorteile und Einschränkungen: Eine zusätzliche Achse kann eine Spannvorrichtung überflüssig machen oder eine neue Zugangsrichtung ermöglichen. Sie lohnt sich jedoch nur, wenn diese Bewegung ein Geometrieelement bearbeitet, das ein Verfahren mit weniger Achsen nicht mit vertretbarem Aufwand für Aufspannung und Prüfnachweise fertigen kann.
Wann die 3-Achs-Bearbeitung den geringsten Aufwand verursacht
Die 3-Achs-Bearbeitung ist das bessere Verfahren, wenn sich die erforderlichen Geometrieelemente mit stabilen Werkzeugen erreichen lassen und weitere Ausrichtungen keine funktionalen Beziehungen gefährden. Auch dann können mehrere Arbeitsgänge nötig sein. Entscheidend sind deren Reihenfolge, die Umsetzbarkeit der Werkstückspannung, verfügbare Bezugsflächen, Stückzahl und Prüfung – nicht, ob das Modell optisch einfach wirkt.
In einem archivierten Modell zur Aufspannungsplanung prismatischer Teile auf einem vertikalen 3-Achs-Bearbeitungszentrum von der University of Maryland aus dem Jahr 1995 benennen die Forschenden 3 maßgebliche Faktoren: die Reihenfolge der Arbeitsgänge, die Eignung der Werkstückspannung im Schraubstock und die Verfügbarkeit von Bezugsflächen. Das ist eine aussagekräftigere Prüfung als die Unterscheidung „einfach oder komplex“, bleibt aber ein begrenztes Planungsmodell und keine allgemeingültige Grundlage für heutige Fertigungsbetriebe. Auch NIST dokumentierte eine vertikale Bearbeitungsstation für eine Gruppe prismatischer Teile mit integrierter Prozessplanung und NC-Code-Generierung.
Kann eine 3-Achs-CNC-Maschine ein mehrseitiges Teil fertigen?
Ja. Durch gezieltes Umspannen kann eine 3-Achs-CNC-Maschine ein mehrseitiges Teil mithilfe eines Mehrseiten-Spannwürfels, einer speziellen Spannvorrichtung oder aufgeteilten Arbeitsgängen fertigen. Käufer müssen entscheiden, ob diese Umspannvorgänge die wichtigen Bezugsbeziehungen bei vertretbaren Kosten wahren. Erfordert jede neue Ausrichtung eine erneute Ausrichtung, Messtasterprüfung, Qualitätsprüfung oder eine kundenspezifische Spannvorrichtung, sollte ein Verfahren mit Rundachse geprüft werden. Sind die Geometrieelemente gut zugänglich, reicht die Stückzahl für eine wiederholgenaue Spannvorrichtung und sind die Beziehungen zwischen den Seiten unkritisch, kann die 3-Achs-Bearbeitung weiterhin den geringsten Aufwand verursachen.
Beispiel: Ein rechteckiges Elektronikgehäuse hat Taschen auf der Oberseite, seitliche Anschlussöffnungen und eine unkritische Ausnehmung auf der Unterseite. Für die Fertigung können zwei stabile Spannvorrichtungen besser geeignet sein, als mehrere Gehäuse auf einem kleinen Schwenktisch zu platzieren. Eine hohe Chargendichte und mannlose Laufzeit können wichtiger sein als der Reiz einer „einzigen Aufspannung“. Dies ist eine zu prüfende Annahme zum Fertigungsablauf, keine garantierte Lösung.
Wann eine vierte Achse die passende Aufspannung überflüssig macht
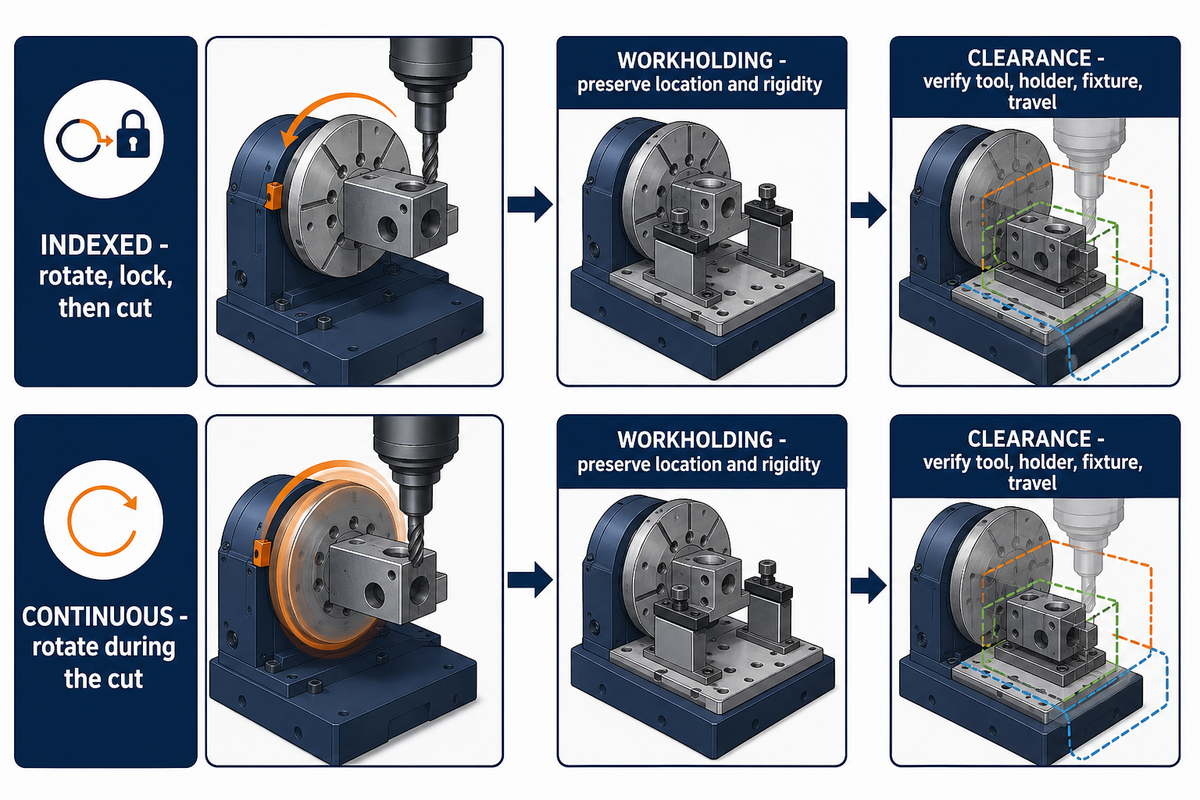
Die 4-Achs-CNC-Bearbeitung ergänzt das Zerspanen entlang X, Y und Z um eine Drehbewegung. Bei einer gängigen Tischkonfiguration ist diese zusätzliche Rundachse die A-Achse; ihre Bezeichnung hängt jedoch vom Maschinenaufbau ab. Sie eignet sich für Teile, deren wichtige Geometrieelemente sich durch Indexieren oder Bearbeiten um eine gemeinsame Drehrichtung erreichen lassen, etwa Radialbohrungen, Abflachungen an einer Welle, umlaufende Nuten oder wiederkehrende Seiten. Unabhängige schräge Ausrichtungen nehmen diesen Vorteil.
Bei der indexierten 4-Achs-Bearbeitung wird das Werkstück gedreht, die Rundachse arretiert und anschließend auf herkömmliche Weise linear zerspant. Bei der kontinuierlichen 4-Achs-Bearbeitung dreht sich das Werkstück während des Schnitts; das kann für Schraubenlinien oder umlaufende Geometrie geeignet sein. Im Angebot sollte angegeben werden, welcher Modus vorgeschlagen wird, da sich Programmierung, Einfahren, Werkzeugbahn und Prüfanforderungen unterscheiden.
Worin unterscheiden sich 3- und 4-Achs-CNC-Bearbeitung vor allem?
Die 3-Achs-Bearbeitung erreicht Geometrieelemente durch Bewegungen entlang X, Y und Z; für andere Seiten sind Spannvorrichtungen oder manuelles Umspannen nötig. Bei der 4-Achs-Bearbeitung kommt eine Rundachse hinzu, die indexiert oder während des Zerspanens bewegt werden kann. In der Praxis bedeutet das nicht „einen Qualitätsgrad mehr“. Ein Vorteil entsteht, wenn eine Drehbewegung genug Handhabung, Übertragung von Bezügen und Leerlauf vermeidet, um den Aufwand für Rundachsenspannung, Programmierung und Freiraum auszugleichen.
„Wir benötigten eine Aufspannung … mit genügend Freiraum, um beide Seiten bearbeiten zu können.“
Der konkrete Fall betraf ein Problem mit horizontaler Bearbeitung und Werkstückspannung. Aussagekräftig sind hier die Überlegungen zu Zugang, Steifigkeit, Palettengeometrie und Werkstückhandhabung – nicht die Angaben zu Taktzeit oder Toleranzen.
Bei 5 Achsen sind zwei Entscheidungen nötig: indexierte 3+2-Bearbeitung oder simultane Bewegung
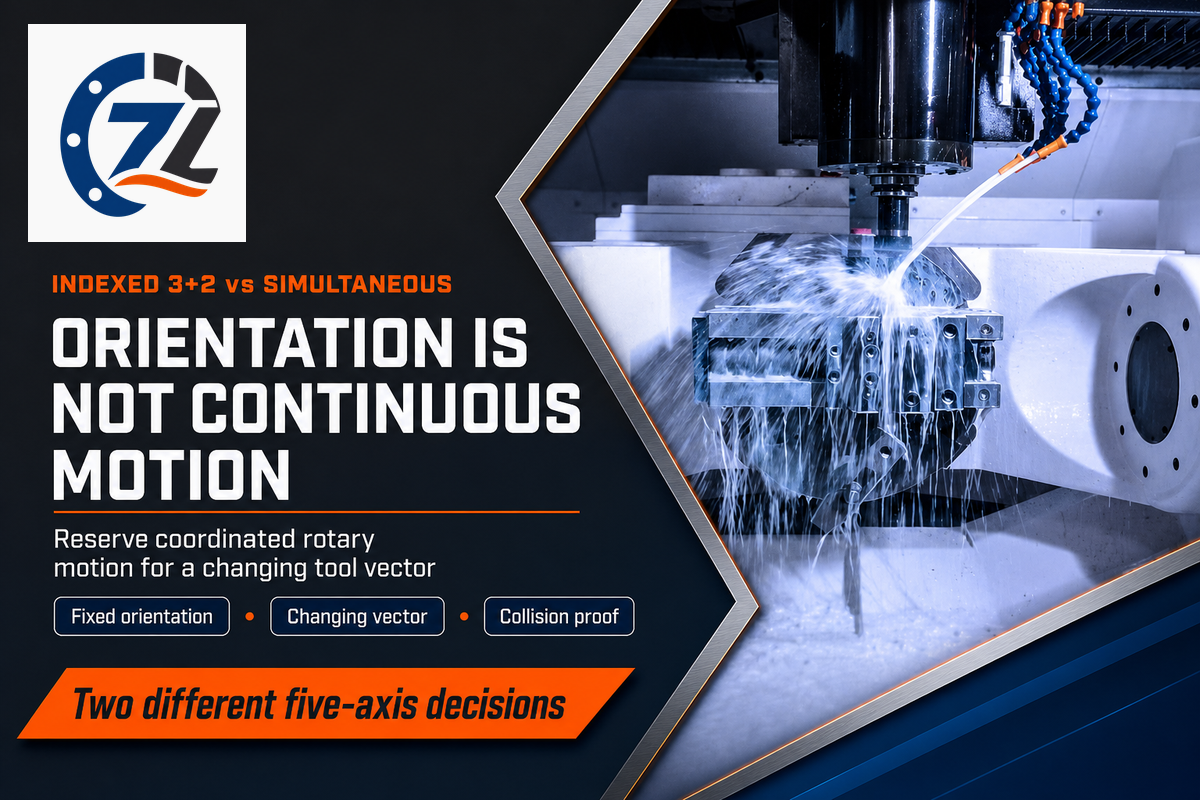
Bei der indexierten 3+2-Bearbeitung werden zwei Rundachsen positioniert, bevor das Zerspanen entlang X, Y und Z fortgesetzt wird. Bei der simultanen 5-Achs-Bearbeitung werden lineare und rotierende Bewegungen während des Schnitts koordiniert. Bei beiden Verfahren müssen Fräsmaschine, Steuerung, Postprozessor, Werkstückspannung und Schneidwerkzeug als ein aufeinander abgestimmtes System betrachtet werden. Wählen Sie die indexierte Bearbeitung, wenn eine bestimmte Ausrichtung den Zugang zum Geometrieelement ermöglicht. Simultanes 5-Achs-Fräsen ist Anforderungen an einen veränderlichen Werkzeugvektor, Freiformgeometrie, Flankenfräsen, Kollisionsvermeidung oder Oberflächenkontinuität vorbehalten, die sich mit festen Ausrichtungen nicht erfüllen lassen.
Der Fachartikel von American Machinist „When 2+3 Doesn’t Equal 5“ veranschaulicht den Unterschied zwischen den Bewegungsarten. Auch ISO 10791-6 behandelt koordinierte Bewegungen und die Steuerung des Werkzeugmittelpunkts. Keine der beiden Quellen besagt, dass simultane Bewegung grundsätzlich überlegen ist.
| Vergleichspunkt | Indexierte 3+2-Bearbeitung | Simultane 5-Achs-Bearbeitung |
|---|---|---|
| Drehbewegung während des Schnitts | Positioniert und arretiert | Mit X, Y und Z koordiniert |
| Hauptanforderung | Zugang aus mehreren Richtungen | Veränderlicher Werkzeugvektor |
| Programmieraufwand | Geringer, abhängig vom Maschinenaufbau | Höher; Postprozessor und Maschinenmodell sind entscheidend |
| Ungeeignet für | Kontinuierliche Änderungen der Ausrichtung bei Freiformgeometrie | Einfache Teile mit fester Ausrichtung, bei denen der zusätzliche Einfahr- und Prüfaufwand keinen Nutzen bringt |
Ist die 5-Achs-CNC-Bearbeitung schneller?
Manchmal, aber die Schnittzeit ist nur ein Teil des Prozesses. Mit 5 Achsen lassen sich Spannvorrichtungen, Handhabung, Positionierung oder der Zugang mit langen Werkzeugen einsparen. Simultane Werkzeugbahnen können zugleich zusätzlichen Aufwand für Programmierung, Simulation, Postprozessor, Kalibrierung und Erstteilprüfung verursachen. In einem Erfahrungsbericht von NIST MEP aus dem Jahr 2026 erklärte Rob McQuillen, Präsident von McQuillen Manufacturing, das Projekt habe nach Schulungen, Messtastereinsatz und Prozessoptimierungen dazu beigetragen, die Aufspannzeiten um bis zu 30 % zu senken. Diese begrenzte Einzelaussage zeigt, dass Verbesserungen durch 5 Achsen möglich sind, belegt jedoch keine allgemeingültige Einsparung.
Die Aufwandsübersicht mit 8 Einflussgrößen
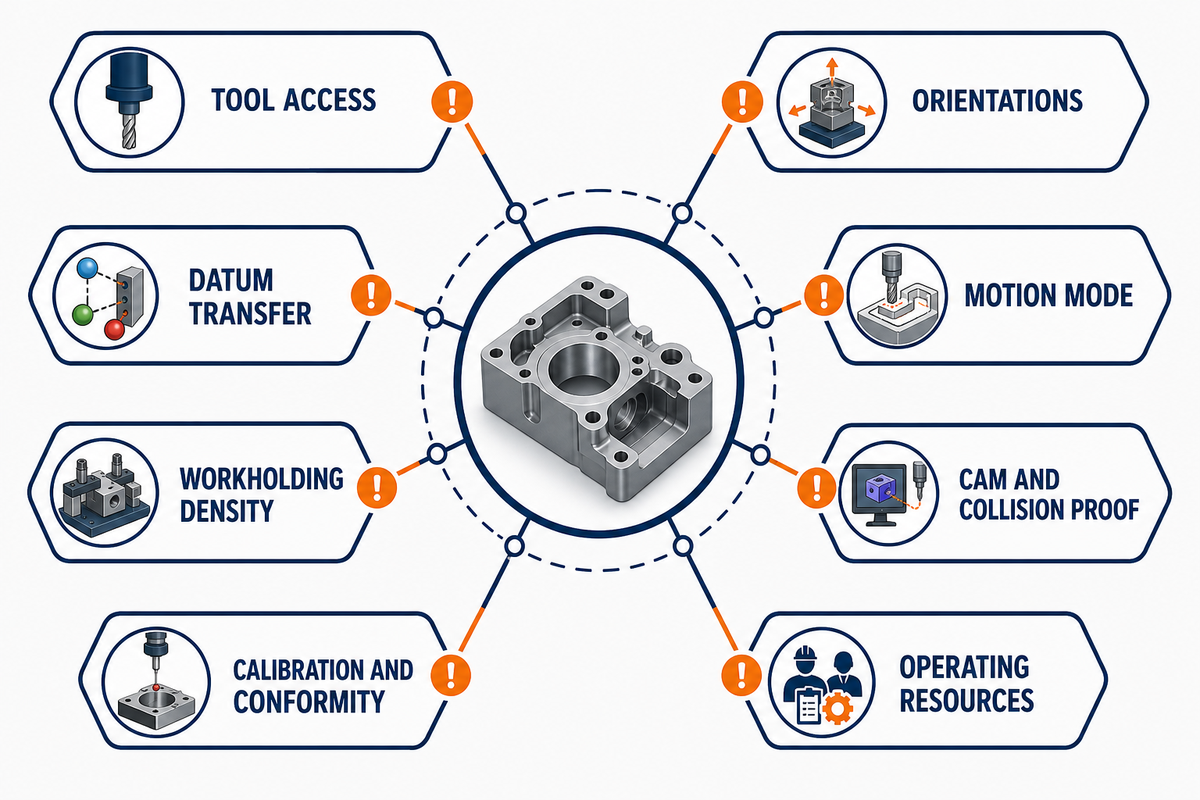
Die Aufwandsübersicht mit 8 Einflussgrößen dient der Vorauswahl und ist keine vollständige Fehlerbilanz der Maschine. Sie zeigt, welcher Aufwand zuerst für ein komplexeres Verfahren sprechen könnte: Zugang, Ausrichtungen, Bezugsübertragungen, Bewegungsmodus, Werkstückspannungsdichte, CAM- und Kollisionsprüfung, maschinenspezifische Kalibrierung und Konformität sowie Betriebsressourcen. Die endgültige Entscheidung stützt sich auf Belege des Anbieters.
| Einflussgröße | Zu klärende Frage | Hinweis auf einen möglichen Wechsel | Einschränkungen / ungeeignet für |
|---|---|---|---|
| 1. Werkzeugzugang | Welche Anfahrrichtungen sind versperrt? | Eine Rundachsbewegung ermöglicht eine kürzere und sicherere Werkzeugausrichtung | Löst keine unzureichend definierten Geometrieelemente oder Toleranzen |
| 2. Ausrichtungen | Wie viele unabhängige Richtungen sind erforderlich? | Schräge Flächen erfordern mehr als eine Drehbeziehung | Optische Komplexität allein ist kein Beleg |
| 3. Bezugsübertragung | Welche Beziehungen erstrecken sich über mehrere Aufspannungen? | Erneutes Spannen beeinträchtigt eine funktionale Beziehung | Auch eine Aufspannung erfordert eine geeignete Werkstückspannung und Messtasterprüfung |
| 4. Bewegungsmodus | Indexieren und arretieren oder während des Schnitts bewegen? | Der Werkzeugvektor muss sich kontinuierlich ändern | Bei festen Ausrichtungen ist keine simultane Bewegung nötig |
| 5. Werkstückspannungsdichte | Wie viele Gutteile lassen sich je Zyklus fertigen? | Zusätzliche Achsen verringern den Handhabungsaufwand stärker als die Kapazität | Ein kleiner Schwenktisch kann die Chargendichte verringern |
| 6. CAM- und Kollisionsprüfung | Sind Postprozessor, Maschine und Spannvorrichtung im Modell verifiziert? | Der Freiraum für Rundachsbewegungen lässt sich nicht mit einer einfacheren Werkzeugbahn nachweisen | Verfügbare Software ist kein Beleg für die Kompetenz des Fertigungsbetriebs |
| 7. Kalibrierung und Konformität | Welche Fehlernachweise und Entscheidungsregeln gelten? | Fehler oder Unsicherheiten bei Rundachsen und koordinierten Bewegungen sind relevant | Ein genormtes Prüfstück ist nicht das Produktionsteil des Käufers |
| 8. Betriebsressourcen | Verändern Energiebedarf, Kühlschmierstoff, Leerlaufzeit, Fachkenntnisse oder Auslastung den Fertigungsablauf? | Bei langen Zyklen oder geringer Nutzung fallen Zusatzkosten ins Gewicht | Es wird kein allgemeingültiger Ressourcenwert angegeben |
Regel für die Übersicht: Wechseln Sie nur dann zu einem Verfahren mit mehr Achsen, wenn das Angebot den damit vermiedenen Aufwand und den neu entstehenden Prüfaufwand benennt.
Vergleichen Sie die Kosten je Gutteil, nicht den Maschinenstundensatz
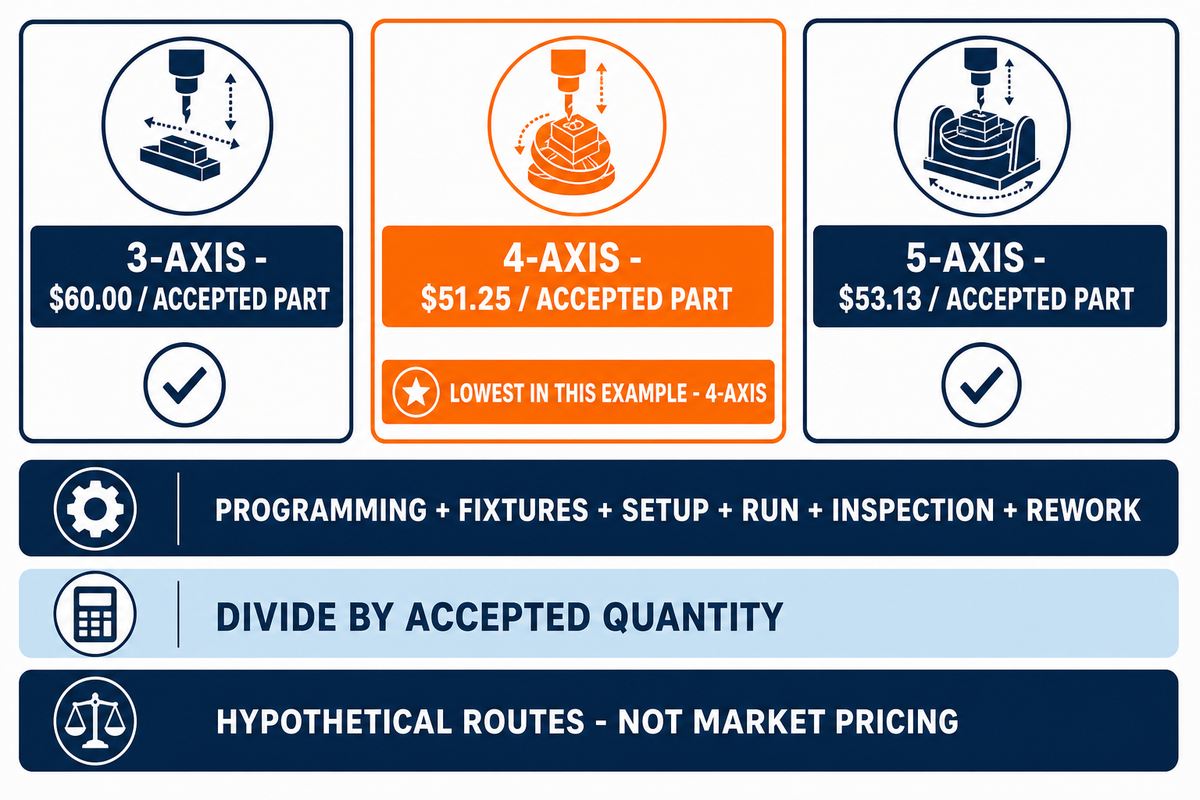
Für einen Kostenvergleich zwischen 3-, 4- und 5-Achs-CNC sollten die Kosten des jeweiligen Fertigungsablaufs auf die Anzahl der Teile umgelegt werden, die gemäß der vereinbarten Abnahmeregel akzeptiert werden. Addieren Sie Programmierung, Spannvorrichtungen, Aufspannung, Maschinen- und Zusatzlaufzeit, Prüfung und Nacharbeit; teilen Sie die Summe anschließend durch die Zahl der Gutteile. So vermeiden Sie allgemeingültige Stundensätze und erkennen, ob ein höherer Maschinenstundensatz andere Kosten tatsächlich senkt.
Kostenvergleich für 3 Fertigungsabläufe je Gutteil
(Programmierung + Spannvorrichtungen + Aufspannung + Maschinen-/Zusatzlaufzeit + Prüfung + Nacharbeit) ÷ Gutteilmenge
Verwenden Sie die Kostenpositionen aus dem Lieferantenangebot. Energie- oder Zusatzsystemkosten sollten nur angesetzt werden, wenn sie relevant und dokumentiert sind.
Rechenbeispiel: Nehmen Sie an, jedes Verfahren liefert 80 Gutteile. Die folgenden Werte sind ausschließlich hypothetische Käuferangaben. Sie veranschaulichen die Berechnung, keine Marktpreise oder ein Angebot von Zhenling.
| Hypothetischer Fertigungsablauf | Kostenpositionen | Gesamt | Kosten / Gutteil |
|---|---|---|---|
| 3 Achsen | $600 + $900 + $750 + $1,800 + $450 + $300 | $4,800 | $4,800 ÷ 80 = $60.00 |
| 4 Achsen | $750 + $600 + $500 + $1,650 + $400 + $200 | $4,100 | $4,100 ÷ 80 = $51.25 |
| 5 Achsen | $1,200 + $350 + $350 + $1,900 + $350 + $100 | $4,250 | $4,250 ÷ 80 = $53.13 |
Im Beispiel ist die 4-Achs-Bearbeitung das kostengünstigste Verfahren. Ändern sich die Anzahl der Teile je Spannvorrichtung, die Gutteilquote, der Programmier- oder Energieaufwand oder die Prüfung, kann sich das Ergebnis verschieben. Angebote sollten diese Einflussgrößen ausweisen, statt zu behaupten, eine bestimmte Achsanzahl sei grundsätzlich günstiger.
Mehr Achsen bedeuten nicht automatisch engere Toleranzen bei Gutteilen
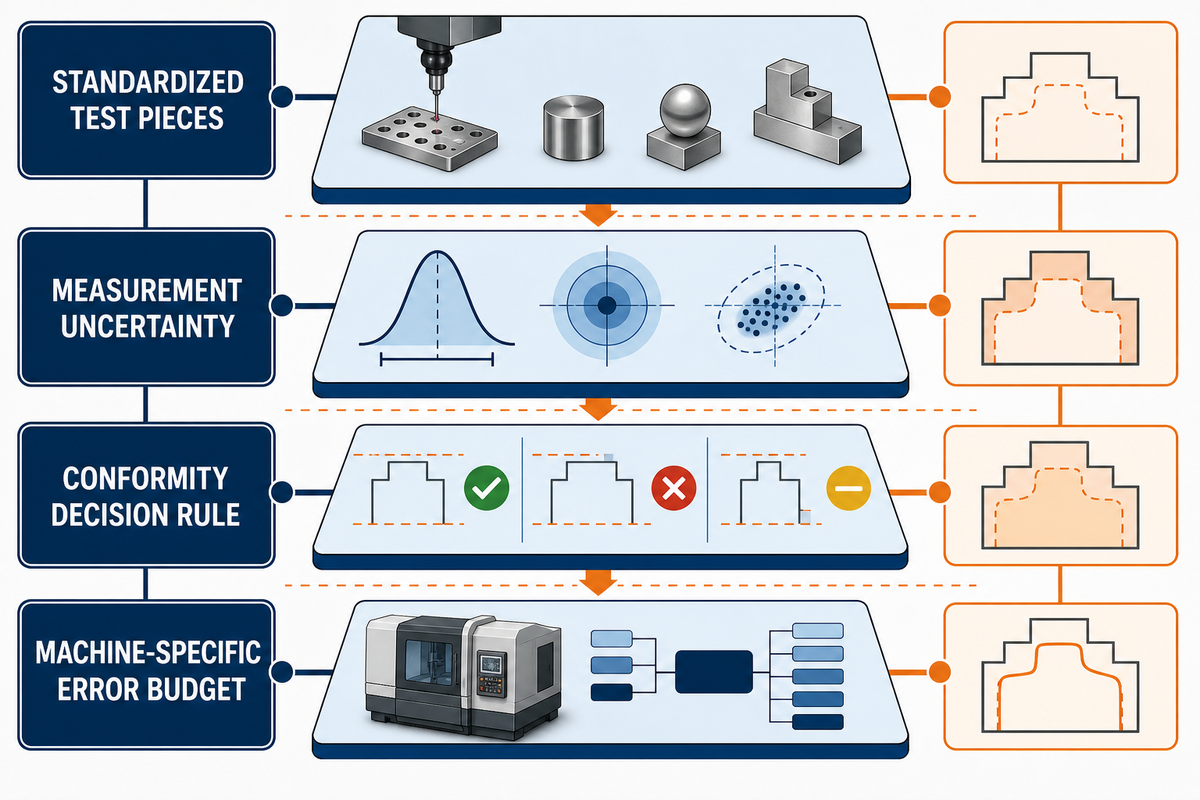
Die Achsanzahl kann den Zugang und die Bezugsübertragung zwischen Aufspannungen verändern. Die Genauigkeit akzeptierter Teile hängt weiterhin von maschinenspezifischen geometrischen, rotatorischen, thermischen, lastbedingten und dynamischen Einflüssen sowie von Werkzeug, Werkstückspannung, Werkstoff und Messung ab. Genormte Prüfstücke können die Leistungsfähigkeit eines Bearbeitungszentrums charakterisieren. Ob ein Produktionsmerkmal des Käufers der technischen Zeichnung entspricht, lässt sich damit allein jedoch nicht feststellen.
ISO 10791-7:2020 verwendet fertige Prüfstücke, um die Bearbeitungsgenauigkeit von Bearbeitungszentren mit 3 bis 5 simultanen Achsen zu beurteilen. ISO 230-12:2022 beschreibt verschiedene Fehlerquellen und Prüfziele. Prüfungen mit genormten Werkstücken belegen die Maschinenleistung; für die Freigabe des konkreten Bauteils des Käufers ist weiterhin ein eigener Konformitätsablauf erforderlich.
In der Nähe eines Spezifikationsgrenzwerts muss gemäß ISO 14253-1:2017 die Messunsicherheit in die Konformitätsentscheidung einfließen. Lieferant und Kunde sollten eine Entscheidungsregel vereinbaren, wenn die Unsicherheit einen Bereich entstehen lässt, in dem ein Messwert allein weder Konformität noch Nichtkonformität nachweist.
In einem Versuch zur Ultrapräzisionsbearbeitung an der University of Wisconsin–Madison im Jahr 2020 wirkten sich die Steifigkeit der Rundachse und des Werkzeugs, Lage- und Ausrichtungsfehler sowie die Messunsicherheit auf die berichtete Aufspannung aus. Die Studie vergleicht nicht sämtliche 3- und 5-Achs-Maschinen. Sie zeigt, warum ein nomineller Maschinenaufbau keine maschinenspezifische Fehlerbilanz ersetzt.
Abnahmeregel: Fragen Sie, was mit welcher Methode und in welchem Zustand gemessen wurde und welche Entscheidungsregel aus dem Ergebnis „annehmen“ oder „ablehnen“ machte.
Ordnen Sie die Bauteilgeometrie dem geeigneten Fertigungsablauf mit dem geringsten Aufwand zu
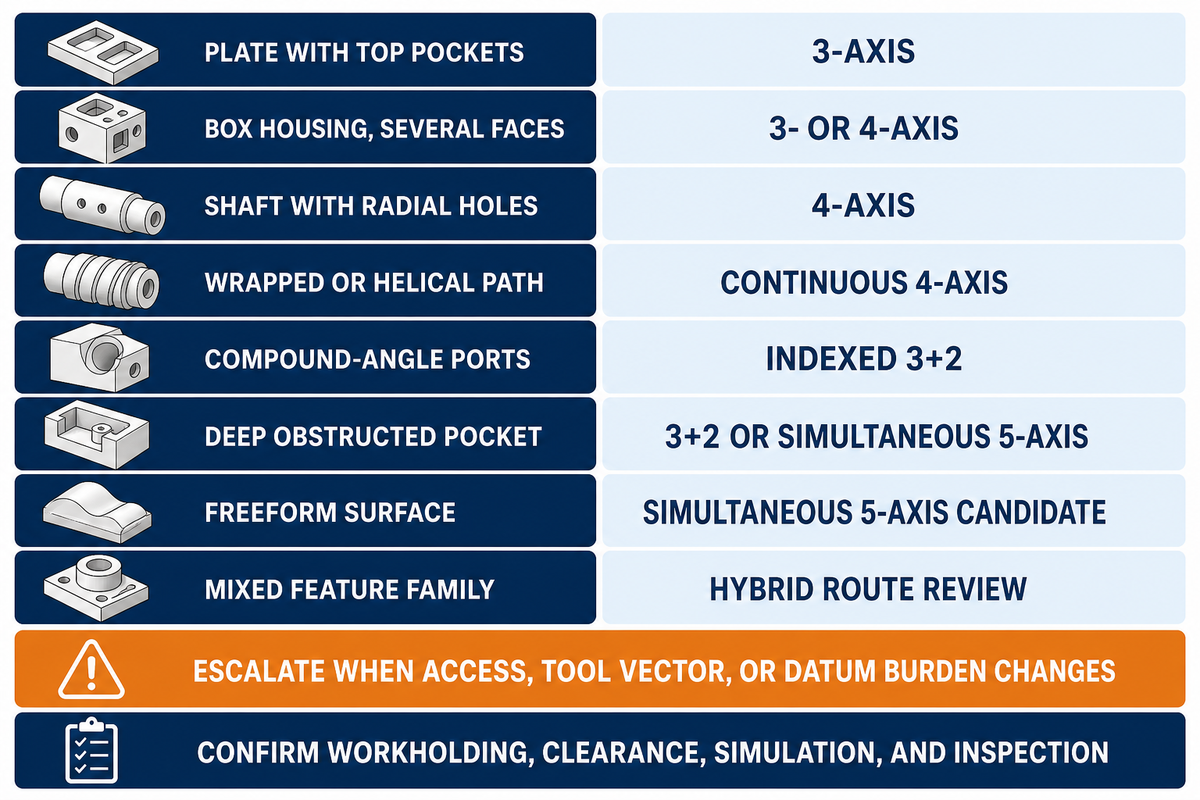
Ausgangspunkt für die Auswahl des Fertigungsablaufs sollten der Zugang zu den Geometrieelementen, ihre Ausrichtung, gemeinsame Bezüge, Werkzeugreichweite und Oberflächenkontinuität sein. Dieser Ansatz hilft auch beim Vergleich von 3- und 5-Achs-CNC sowie 3- und 4-Achs-CNC, ohne die Achsanzahl als Qualitätsstufe zu behandeln. Lieferanten können einen anderen Fertigungsablauf vorschlagen, wenn Stückzahl, Werkstoff, Maschinenlayout, Chargendichte, Messtastereinsatz oder Prüfung den Aufwand verändern. Als Vorauswahl macht die folgende Matrix mögliche Gründe für einen Wechsel sichtbar.
| Bauteilszenario | Ausgangsverfahren | Begründung | Grund für einen Wechsel | Einschränkungen / erforderliche Nachweise |
|---|---|---|---|---|
| Platte mit Taschen auf der Oberseite | 3 Achsen | Alle Geometrieelemente von Z aus zugänglich | Kritisches Geometrieelement an der Seite kommt hinzu | Ebenheit und Werkstückspannung prüfen |
| Gehäuse mit mehreren Seiten | 3 oder 4 Achsen | Das Verfahren hängt von Bezugsübertragung und Chargenspannvorrichtung ab | Wiederholtes radiales Indexieren vermeidet Umspannvorgänge | Teile je Zyklus vergleichen |
| Welle mit Radialbohrungen | 4 Achsen | Geometrieelemente teilen eine Drehbeziehung | Schräge Winkel verlassen die Drehebene | Rundlaufabweichung und Achslage prüfen |
| Umlaufende oder schraubenlinienförmige Werkzeugbahn | Kontinuierliche 4-Achs-Bearbeitung | Der Schnitt folgt einer Rundachse | Der Werkzeugvektor erfordert eine zweite Drehbewegung | Vorschubinterpretation prüfen |
| Anschlüsse mit zusammengesetzten Winkeln | Indexierte 3+2-Bearbeitung | Die Ausrichtung, nicht die kontinuierliche Bewegung, ermöglicht den Zugang | Der Werkzeugvektor ändert sich während des Schnitts | Freiraum für Werkzeughalter und Spannvorrichtung nachweisen |
| Tiefe, schwer zugängliche Tasche | 3+2- oder simultane 5-Achs-Bearbeitung | Schrägstellung kann ein kürzeres Werkzeug ermöglichen | Kontinuierliche Kollisionsvermeidung erforderlich | Werkzeugüberstand, Werkzeughalter und Kollisionsmodell prüfen |
| Freiformfläche | Simultane 5-Achs-Bearbeitung als Option | Werkzeugvektor und Eingriffsverhältnisse ändern sich | Die Oberfläche lässt sich in feste Ausrichtungen aufteilen | Nachweise für Postprozessor, Simulation und Prüfstück anfordern |
| Gemischte Gruppe von Geometrieelementen | Prüfung eines hybriden Fertigungsablaufs | Keine einzelne Achsbezeichnung erklärt jeden Arbeitsgang | Eine Maschine kann verifizierte Arbeitsgänge zusammenfassen | Annahmen und Prüfphasen angeben lassen |
Szenario: Ein Ventilgehäuse hat ebene Flanschflächen, Radialanschlüsse und 2 Bohrungen mit zusammengesetzten Winkeln, die auf ein gemeinsames Bezugssystem bezogen sind. Für die ebenen Flächen ist keine simultane Bewegung erforderlich; die schrägen Bohrungen können eine indexierte 3+2-Bearbeitung rechtfertigen. Wenn komplexe Geometrieelemente in einem Übergangsbereich erfordern, dass sich der Werkzeugvektor während des Schnitts verändert, wird die simultane 5-Achs-Bearbeitung zu einem eigenen, durch Nachweise gestützten Zerspanungsarbeitsgang. Die Auswahl der Achsen muss sich daher nach den Beziehungen zwischen den Geometrieelementen richten, nicht nach dem Erscheinungsbild des Gesamtmodells.
Was in eine RFQ zur Achsenauswahl gehört
Eine Angebotsanfrage zur Achsenauswahl sollte das Bauteil und die Abnahmeanforderungen beschreiben. Bitten Sie den Lieferanten anschließend, seine Aufspannung, den Bewegungsmodus, Bezüge, Werkzeuge, Messungen und noch offene Annahmen anzugeben. NIST unterscheidet Maschinenaufspannung, Maschinenkinematik und Produkttoleranzen als separate Informationskategorien für die Verifizierung. Fordern Sie Nachweise an, ohne dem Lieferanten das genaue Fertigungsverfahren vorzuschreiben.
Auch die Hinweise des CNC-Labors der University of Florida verlangen eine genaue Detailzeichnung, Toleranzen der Geometrieelemente, Anforderungen an die Oberflächenbeschaffenheit, Werkzeugdetails sowie Bezugs- und Nullpunktpositionen für jeden Arbeitsgang.
Unterlagenpaket: Zeichnung und Fertigungsablauf
- Freigegebene 2D-Zeichnung, Änderungsstand, Einheiten und verwendbares 3D-Modell.
- Werkstoffsorte, Produktform, Lieferzustand und Stückzahl.
- Kritische Geometrieelemente, Bezüge, Oberflächenbeschaffenheit, Folgearbeitsgänge und Prüfunterlagen.
- Vorgeschlagene Anzahl der Aufspannungen und indexierter oder simultaner Bewegungsmodus des Lieferanten.
- Annahmen zu Zugang, Werkzeugreichweite, Spannvorrichtung, Chargendichte und Kollisionsprüfung.
- Maschinenspezifische Kalibrierungs- oder Prüfnachweise für kritische Geometrieelemente.
- Messverfahren, gegebenenfalls relevante Unsicherheit und Entscheidungsregel sowie Berichtsplan.
- Offene Annahmen, Ausschlüsse, Verpackung, Bestimmungsort und Grundlage der Terminplanung.
Mit dem öffentlichen Prüftool zur Eignung des 5-Achs-Prozesses von Zhenling ermitteln Sie die ersten Fragen zur Bauteilgeometrie und prüfen anschließend die Angaben mit dem CNC-Anfrage-Check. Diese Tools prüfen die Eingaben, geben aber keinen Prozess und keine Toleranz frei.
Was sich verändert: Mehr Achsoptionen erfordern mehr Prozessnachweise
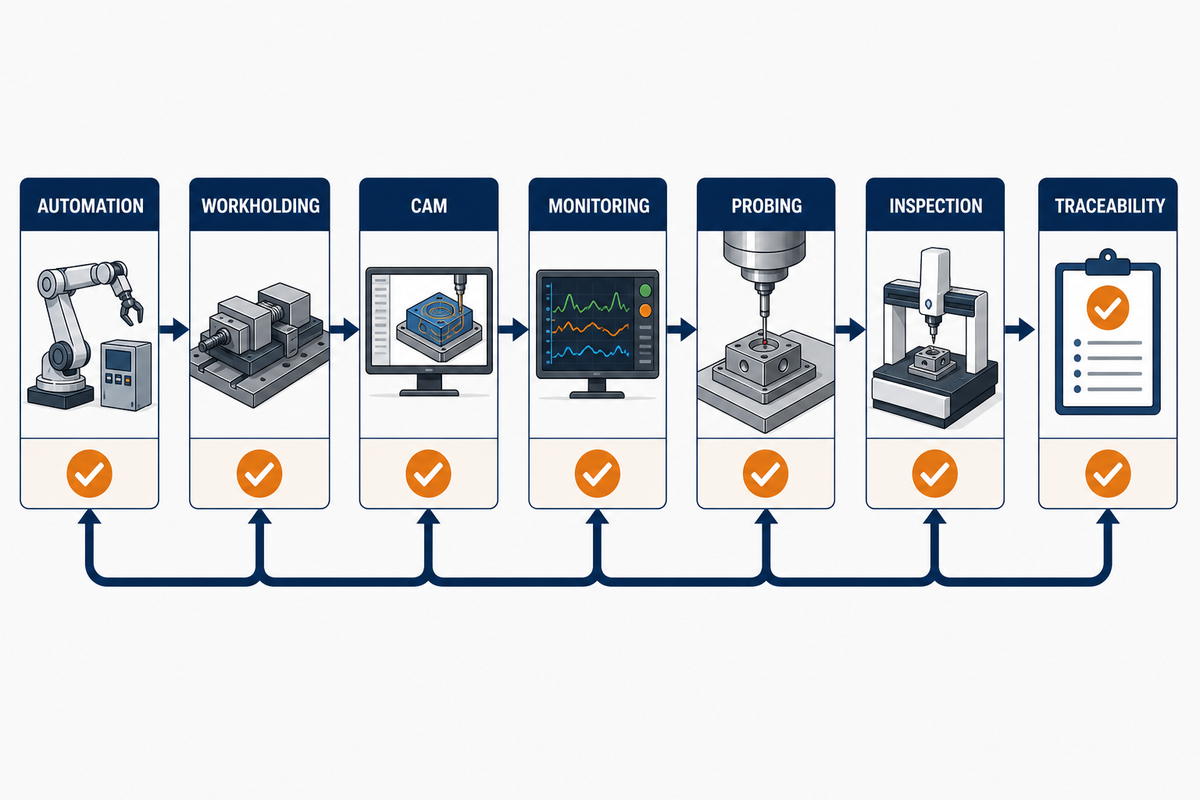
Für die Beschaffung im Jahr 2026 entsteht das Risiko dadurch, ein einzelnes Maschinenmerkmal mit dem gesamten Fertigungssystem gleichzusetzen – nicht durch einen Mangel an Achsbezeichnungen. Aktuelle Nachweise weisen auf die zunehmende Integration von Automatisierung, Werkstückspannung, CAM, Überwachung, Messtastereinsatz, Prüfung und Rückverfolgbarkeit hin. Mehr Bewegungsachsen erweitern den Zugang. Prozessnachweise zeigen, ob dadurch Gutteile zu vertretbaren Kosten entstehen.
Der 25-seitige technische Bericht der EMO Hannover aus dem Jahr 2025 bringt Werkzeugmaschinen wiederholt mit Automatisierung, Spannen, Software, Messung und digitaler Rückverfolgbarkeit in Verbindung. Auf der Patentseite zur Veröffentlichung US20250276421A1 aus dem Jahr 2025 ist China University of Petroleum (East China) als Anmelder aufgeführt. Die Veröffentlichung ist ein weiterer Hinweis darauf, dass digitale Zwillinge und Rückkopplungsverfahren aktive Entwicklungsbereiche sind. Sie ist weder Zhenling-Technologie noch ein Beleg für eine breite Anwendung.
Das Interesse an der genauen Vergleichssuche ist von einem niedrigen Niveau in den United States gestiegen. Die Datenreihe schwankt jedoch stark und belegt kein Wachstum des Maschinenmarkts. Für die Beschaffung im Jahr 2026 ist der nächste Schritt konkreter: Fragen Sie jeden Lieferanten, wie der vorgeschlagene Fertigungsablauf Simulation, Aufspannung, Messtastereinsatz, Konformität und Wiederholfertigung abdeckt, bevor Sie „5-Achs“ als Nachweis werten.
Häufig gestellte Fragen
Kann eine 3-Achs-Maschine alle sechs Seiten eines Bauteils bearbeiten?
Ja, durch kontrolliertes Umspannen, geeignete Spannvorrichtungen oder zusätzliche Bearbeitungsschritte.
Eine 3-Achs-Maschine kann alle 6 Seiten bearbeiten, wenn der Fertigungsablauf geeignete Spannvorrichtungen und Änderungen der Ausrichtung vorsieht. Entscheidend ist, ob diese Umspannvorgänge die funktionalen Beziehungen erhalten und sich bei der jeweiligen Stückzahl wirtschaftlich umsetzen lassen. Ein 4- oder 5-Achs-Fertigungsablauf ist dann interessant, wenn dadurch wichtige Bezugssystemwechsel, Zugangskonflikte oder Handhabungsschritte entfallen – nicht allein deshalb, weil eine weitere Seite vorhanden ist.
Arbeitet eine 4-Achs-CNC-Maschine immer simultan?
Nein – bei der 4-Achs-Bearbeitung kann die Drehachse indexiert oder kontinuierlich bewegt werden.
Bei der indexierten 4-Achs-Bearbeitung wird das Werkstück in eine Position gedreht, die Drehachse arretiert und die Bearbeitung entlang X/Y/Z fortgesetzt. Bei der kontinuierlichen 4-Achs-Bearbeitung dreht sich das Werkstück während des Materialabtrags. Der Lieferant sollte die geplante Betriebsart angeben, da sich Werkzeugwege, Vorschubinterpretation, Oberflächenverlauf, Prozessfreigabe und Prüfung unterscheiden können, obwohl beide Verfahren als 4-Achs-Bearbeitung bezeichnet werden.
Ist die 3+2-Bearbeitung dasselbe wie simultane 5-Achs-Bearbeitung?
Nein – bei der 3+2-Bearbeitung werden die Drehachsen vor dem Fräsen entlang X/Y/Z positioniert und arretiert. Bei der simultanen 5-Achs-Bearbeitung werden lineare und rotatorische Bewegungen während des Schnitts auf wechselnde Anforderungen an den Werkzeugvektor abgestimmt.
Bei beiden Verfahren kommt eine Maschine mit 5 gesteuerten Achsen zum Einsatz, sie lösen jedoch unterschiedliche Aufgaben. Die indexierte 3+2-Bearbeitung reicht oft für schräge Flächen und Bohrungen aus, die sich aus festen Ausrichtungen erreichen lassen. Die simultane 5-Achs-Bearbeitung wird eingesetzt, wenn wechselnde Werkzeugvektoren, durchgehende Freiformflächen, das Fräsen mit der Werkzeugseite oder die Kollisionsvermeidung erforderlich sind und sich diese Anforderungen nicht durch separate, festgelegte Ausrichtungen abbilden lassen.
Garantiert die 5-Achs-Bearbeitung engere Toleranzen?
Nein, die Anzahl der Achsen garantiert keine Toleranz am fertigen Bauteil.
Weniger Umspannvorgänge können eine Fehlerquelle beseitigen. Einflüsse durch Drehachsen, Temperatur, Belastung, Werkzeug, Spannvorrichtung, Werkstoff, Dynamik und Messung bleiben jedoch bestehen. Für die Abnahme sind weiterhin ein festgelegtes Verfahren und eine klare Entscheidungsregel erforderlich.
Ist die 5-Achs-Bearbeitung pro Bauteil immer teurer?
Nein – die Kosten pro abgenommenem Bauteil hängen in der Praxis von Programmierung, Spannvorrichtungen, Aufspannung, Maschinen- und Nebenlaufzeit, Prüfung, Nacharbeit und abgenommener Stückzahl ab, nicht allein von der Achsenanzahl oder dem Stundensatz.
Ein 5-Achs-Fertigungsablauf kann höhere Programmier-, Prozessfreigabe- oder Maschinenkosten verursachen und dennoch Spannvorrichtungen, Handhabung, lange Werkzeuge, zusätzliche Bearbeitungsschritte oder Nacharbeit einsparen. Bei zugänglicher, wiederkehrender Geometrie kann ein 3-Achs-Fertigungsablauf mehr Bauteile pro Zyklus aufnehmen und weiterhin günstiger sein. Vergleichen Sie Programmierung, Spannvorrichtungen, Aufspannung, Maschinen- und Nebenlaufzeit, Prüfung sowie Nacharbeit und teilen Sie die Summe anschließend durch die abgenommene Stückzahl. Dafür sind lieferantenspezifische Werte erforderlich; allgemeine Stundensatzspannen beantworten die Frage nicht.
Welche Unterlagen sollte ich für ein Angebot zum Fertigungsablauf senden?
Senden Sie die freigegebene technische Zeichnung und das Modell, den Werkstoffzustand, die Stückzahl, die Bezüge, die Oberflächenbeschaffenheit, die Prüf- und Berichtsanforderungen, Angaben zur Lieferung sowie bekannte Prozessbeschränkungen oder offene Annahmen.
Bitten Sie den Lieferanten, die Anzahl der Aufspannungen, die Bewegungsart, Annahmen zu Zugang und Spannvorrichtungen, den Messplan, Unsicherheiten zum Werkstoff, Ausschlüsse und die Grundlage des Terminplans anzugeben. So lassen sich verschiedene Fertigungsabläufe vergleichen, ohne jeden Lieferanten auf dieselbe Maschine festzulegen.
Benötigen Sie eine Prüfung anhand Ihrer technischen Zeichnung?
Senden Sie die freigegebene technische Zeichnung, den Werkstoffzustand, die Stückzahl, die kritischen Bezüge und die Prüfanforderungen. Zhenling kann beurteilen, ob ein herkömmlicher CNC-Frässervice, eine indexierte Bearbeitung oder ein 5-Achs-CNC-Bearbeitungsservice als möglicher Fertigungsablauf infrage kommt.
Prüfung der technischen Zeichnung anfordern →So wurde dieser Vergleich erstellt
Die Recherche verbindet aktuelle Suchergebnisanalysen, den Geltungsbereich öffentlicher Normen, Forschung von Behörden und Universitäten, einen benannten Praxisfall aus der Branche sowie die veröffentlichten Prozessauswahl- und RFQ-Tools von Zhenling. Öffentliche Seiten der jeweiligen Organisationen werden als zugeschriebene Quellen und nicht als unabhängiger Nachweis von Fähigkeiten behandelt. Es wurden keine Kundenergebnisse, Standardtoleranzen, Firmierungen oder Marktpreise abgeleitet.
Weitere CNC-Ressourcen
Referenzen und Quellen
- Öffentlicher Geltungsbereich der ISO 10791-6:2014 International Organization for Standardization
- Schätzung der Aufspannzeit für bearbeitete Bauteile University of Maryland
- Fünf-Achs-NC-Bearbeitung von zusammengesetzten Freiformflächen Purdue University
- NIST-MEP-Fallstudie zur Verbesserung der 5-Achs-Bearbeitung National Institute of Standards and Technology
- Öffentlicher Geltungsbereich der ISO 10791-7:2020 International Organization for Standardization
- Öffentlicher Geltungsbereich der ISO 230-12:2022 International Organization for Standardization
- Öffentlicher Geltungsbereich der ISO 14253-1:2017 International Organization for Standardization
- Studie zu Fehlern und Unsicherheiten von Drehachsen University of Wisconsin–Madison
- Ermöglichung der Fertigungsplanung mit STEP-NC National Institute of Standards and Technology
- Schulungsressourcen zum CNC-Fräsen University of Florida
- Technischer Bericht zur EMO Hannover 2025 Institute of Production Engineering and Machine Tools, Leibniz University Hannover