Kontaktieren Sie Zhenling

Ein Leitfaden zu CNC-Bearbeitungskosten bietet einen Rahmen, um ein Angebot für kundenspezifische Teile zu erläutern, ohne einen allgemeingültigen Stundensatz zu versprechen. Aussagekräftige Kalkulationen berücksichtigen Werkstoff und Verschnitt, Programmierung und Aufspannung, Maschinenlaufzeit, Arbeitskosten, Werkzeuge, Prüfung, externe Bearbeitung, Verpackung und Logistik. Anschließend werden die relevanten Kosten durch eine klar definierte Anzahl abgenommener Teile geteilt.
Dieser Leitfaden bietet Teams aus Konstruktion, Einkauf, Qualität und Finanzen 2 wiederverwendbare Hilfsmittel: den Kostenaufbau für abgenommene Teile in 9 Kostenblöcken und den Abgleichpfad mit gleichem Umfang und 7 Prüfpunkten. Jeder Dollar in den Rechenbeispielen ist fiktiv und dient ausschließlich der Veranschaulichung der Berechnung. Es handelt sich weder um einen Marktpreis noch um ein Angebot von Zhenling, ein Kundenergebnis oder eine Einsparungszusage.
9benannte Angebotspositionen
1benannter Abnahmepunkt
2Kostenebenen: Lieferant und Käufer
Was CNC-Bearbeitungskosten tatsächlich umfassen
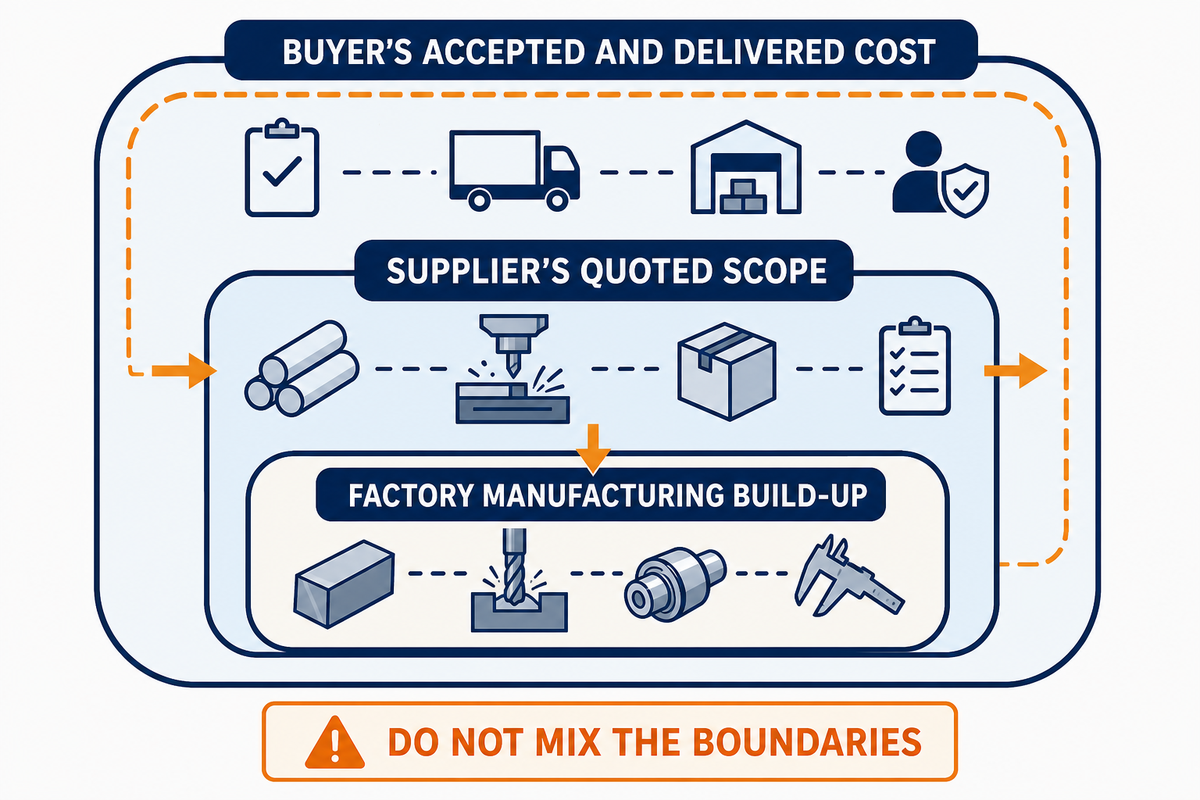
CNC-Bearbeitungskosten umfassen 3 unterschiedliche Ebenen: den Fertigungskostenaufbau des Betriebs, den im Angebot des Lieferanten enthaltenen Umfang sowie die vom Käufer abgenommenen und gelieferten Teilekosten. Werden diese Ebenen vermischt, entstehen falsche Vergleiche, denn eine Zahl kann Prüfung, Oberflächenbearbeitung, Fracht, die Behandlung von Ausschuss oder andere vom Käufer getragene Arbeiten auslassen.
Die Kalkulation des Fertigungsbetriebs beginnt mit dem Nettowerkstoffbedarf und unvermeidbarem Verschnitt. Hinzu kommen Programmierung, Aufspannung, spanende und nicht spanende Maschinenzeit, direkte Arbeitskosten, Werkzeuge und Prüfung. Lieferantenangebote können außerdem Wärmebehandlung, Eloxieren, Passivieren, Spezialverpackung, Dokumente und Lieferung umfassen. Auf Käuferseite können noch Zölle, Steuern, Wareneingangsprüfung, gebundenes Lagerkapital, Verwaltung und Risiken durch Unterbrechungen hinzukommen.
Wenn Sie nach Kosten für CNC-Maschinen, Preisen für CNC-Maschinen oder gebrauchten CNC-Maschinen suchen, prüfen Sie eine Investition in Maschinen. Das ist eine andere Entscheidung als die Kosten für die CNC-Bearbeitung eines extern gefertigten Bauteils. Für die Wahl des Fertigungsverfahrens, technische Zeichnungen, Toleranzen und die Vorbereitung einer Angebotsanfrage nutzen Sie den Leitfaden von Zhenling zu technischen Zeichnungen, Toleranzen und der Planung von Angebotsanfragen.
CNC-Preise sind aussagekräftig, wenn klar benannt ist, was sie umfassen. Bei einer Preisprüfung lassen sich beispielsweise die Kosten pro Teil nach der Prüfung beim Lieferanten, der Teilepreis nach der Abnahme durch den Käufer oder die Gesamtbetriebskosten nach Lieferung und Risikozuschlägen vergleichen. Jede dieser Kennzahlen ist für eine andere Entscheidung sinnvoll. Ein Preisvergleich sollte deshalb die Kostentreiber, Zeit- und Kostenannahmen sowie alle zusätzlichen Kosten außerhalb des Angebots ausweisen. So kann ein Team Kosten senken, ohne den niedrigsten sichtbaren Betrag mit den tatsächlichen Kosten gleichzusetzen.
Wichtig: Benennen Sie vor dem Zahlenvergleich die jeweilige Kostenebene. „Stückpreis“, „Fertigungskosten pro abgenommenem Teil“ und „Anlieferungskosten pro vom Käufer abgenommenem Teil“ sind nicht austauschbar.
Kostenaufbau für abgenommene Teile in 9 Kostenblöcken
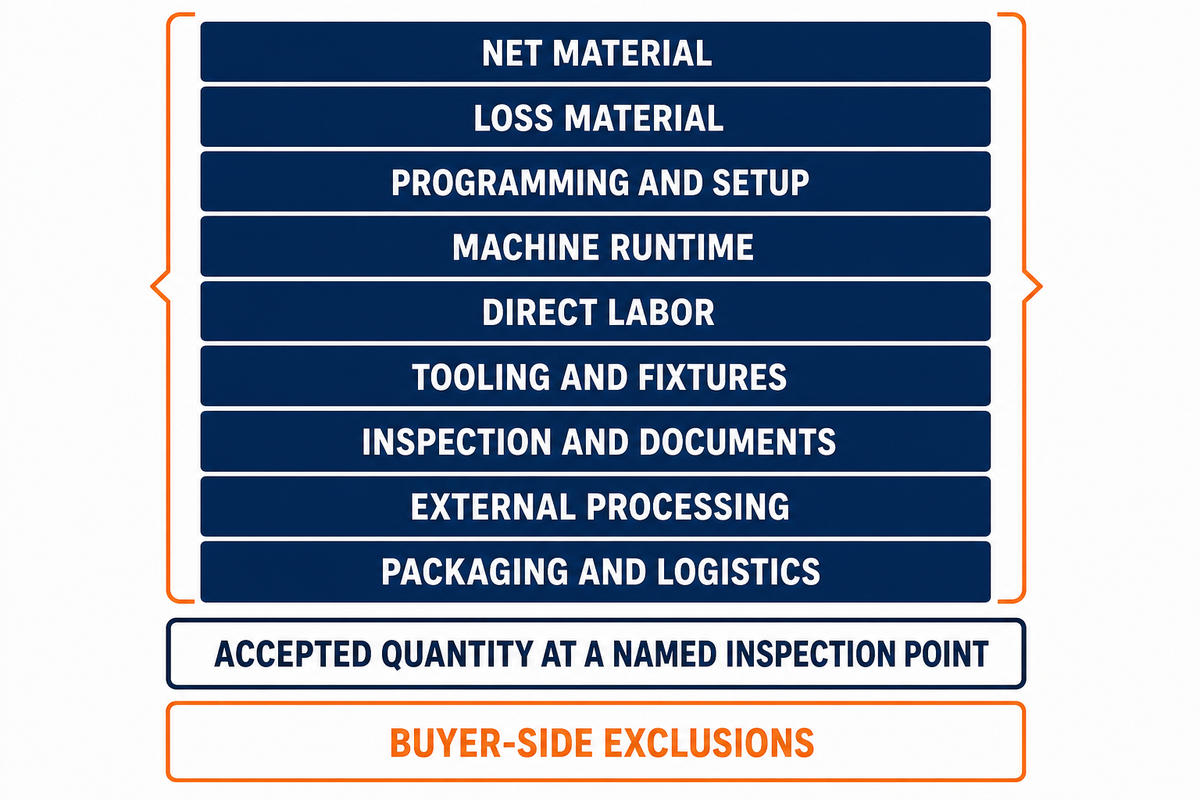
Der Kostenaufbau für abgenommene Teile in 9 Kostenblöcken gliedert die Gesamtkosten in 9 nachvollziehbare Positionen, weist den im Lieferantenangebot enthaltenen Umfang aus und stellt ausgeschlossene Käuferkosten daneben. Als Nenner dient die Anzahl der Teile, die an einem benannten Prüfpunkt abgenommen wurden. So lässt sich ein niedrigerer Gesamtbetrag nicht durch andere Ausschussannahmen oder Lieferbedingungen erklären.
Die NIST-Studie zu kostengerechter Konstruktion unterscheidet zwischen Netto- und Verlustmaterial, Maschinenstundensatz multipliziert mit Aufspannungs-, Bearbeitungs- und Nebenzeiten sowie Arbeitskosten und Werkzeugkostenverteilung. Ihr Rahmen beschreibt die Kostenstruktur, keine allgemeingültige Preistabelle für CNC-Bearbeitung.
| Position | Kostenblock | Was Sie anfordern sollten | Typischer Vergleichsfehler |
|---|---|---|---|
| 1 | Nettowerkstoff | Spezifikation, Zustand, Nettomasse | Vergleich unterschiedlicher Werkstoffsorten oder Zustände |
| 2 | Verlustmaterial | Halbzeugform, Aufmaß, verwertbarer Schrott | Mindestabnahmemenge für Halbzeug außer Acht lassen |
| 3 | Programmierung und Aufspannung | Einmaliger Zeitaufwand und Anzahl der Aufspannungen | Einmalige Arbeiten als Stückkosten behandeln |
| 4 | Maschinenlaufzeit | Annahme zur Zykluszeit und Maschinentyp | Stundensätze ohne Zeitangaben vergleichen |
| 5 | Direkte Arbeitskosten | Betreute Arbeitsschritte und Handhabung des Loses | Lohn mit Maschinenstundensatz gleichsetzen |
| 6 | Werkzeuge und Spannvorrichtungen | Spezielle Betriebsmittel und Verteilungsschlüssel | Ersatz oder Qualifizierung nicht berücksichtigen |
| 7 | Prüfung und Dokumente | Geometrieelemente, Prüfhäufigkeit, Berichtsformat | Annehmen, dass „Prüfung“ immer denselben Umfang bedeutet |
| 8 | Externe Bearbeitung | Oberflächenbeschaffenheit, Maskierung, Zertifizierung, Nachprüfung | Transport und Ausschussrisiko auslassen |
| 9 | Verpackung und Logistik | Incoterm, Bestimmungsort, Verpackungsgrundlage | Ab Werk mit den Kosten inklusive Lieferung vergleichen |
CNC-Bearbeitungskosten kalkulieren
Führen Sie die 9 Positionen auf, summieren Sie nur den im Lieferantenangebot enthaltenen Umfang und teilen Sie die Fertigungskosten durch die an einem festgelegten Punkt abgenommene Stückzahl. Addieren Sie anschließend die Käuferkosten außerhalb des Angebots. Die vereinfachte Formel lautet: (enthaltene Fixkosten + enthaltene variable Kosten) ÷ Anzahl abgenommener Teile. Weisen Sie Fracht, Zölle, Steuern, Lagerhaltung und Prüfung durch den Käufer separat aus, statt sie in einem unerklärten Zuschlag zu verstecken.
Fiktives Rechenbeispiel: HX-120-Gehäuse
Ein Los mit 100 Teilen umfasst Nettowerkstoffkosten von $420, Verlustmaterialkosten von $90, Programmier- und Aufspannungskosten von $360, Maschinenlaufzeitkosten von $900, direkte Arbeitskosten von $240, Werkzeug- und Spannvorrichtungskosten von $180, Prüf- und Dokumentationskosten von $210 sowie Kosten für externe Oberflächenbearbeitung von $300. Der Fertigungsumfang des Lieferanten beträgt $2,700.
Wenn bei der Wareneingangsprüfung des Käufers 96 Teile abgenommen werden, betragen die Fertigungskosten $2.700 ÷ 96 = $28,13 pro abgenommenem Teil. Addiert man $200 für Verpackung und Logistik, belaufen sich die enthaltenen Kosten bis zur Lieferung auf $2.900 ÷ 96 = $30,21. Die Zuverlässigkeit im Einsatz ist in diesem Beispiel nicht berücksichtigt.
Nutzen Sie das öffentlich zugängliche Tool von Zhenling zur Berechnung der Gesamtkosten je Teil einschließlich Bezugskosten, um Ihre Annahmen zu Fracht, Zoll, Zollabwicklung, Prüfung, Transportzeit und Kapitalkosten einzutragen. Das Tool legt die Eingaben offen; es prognostiziert keinen Marktpreis.
Warum Stundensätze keine verlässliche Aussage über die endgültigen Teilekosten treffen
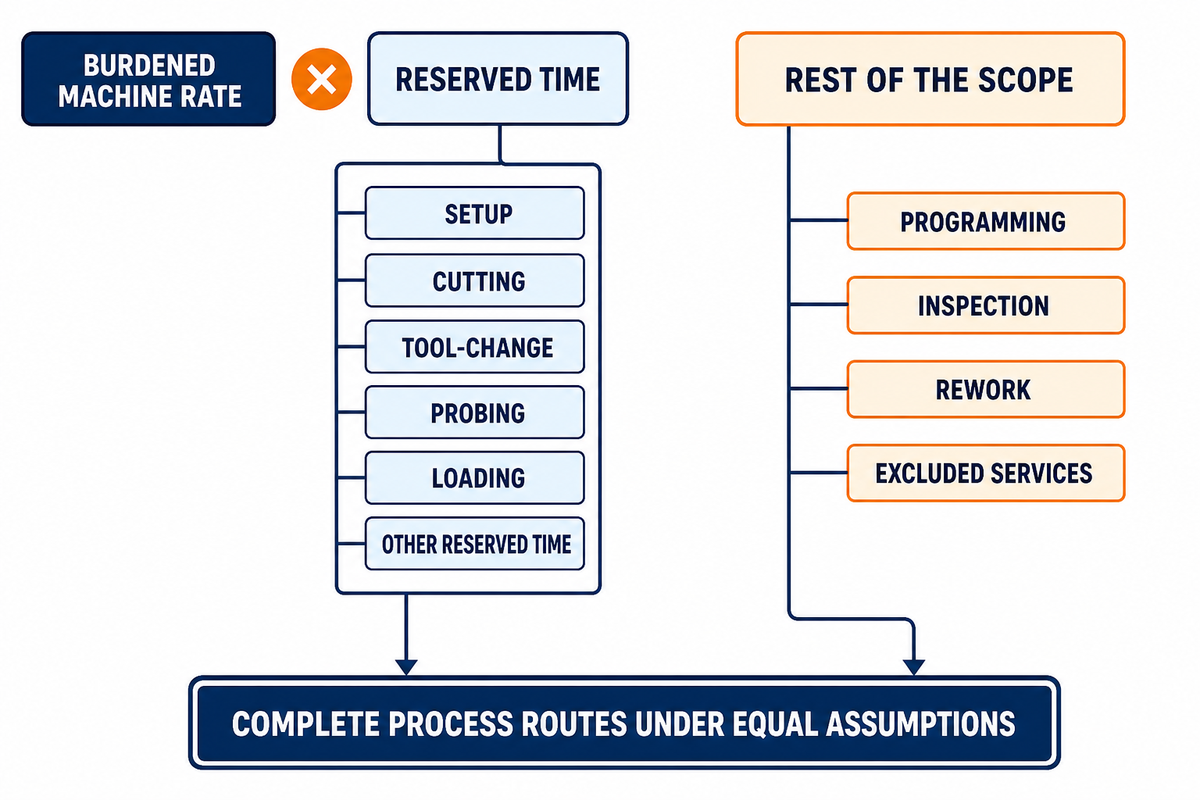
Der Stundensatz einer CNC-Werkstatt wird erst dann zu Projektkosten, wenn er mit einem fundierten Zeitmodell multipliziert und mit den übrigen Kosten des Umfangs kombiniert wird. Ein niedrigerer Stundensatz kann durch höhere Kosten für Aufspannung, Programmierung, Laufzeit, Prüfung, Nacharbeit oder ausgeschlossene Leistungen zunichtegemacht werden.
Die Fertigungskostengleichungen des NIST beziehen den Maschinenstundensatz auf Aufspannungs-, Bearbeitungs- und Nebenzeiten, statt ihn als Endpreis zu behandeln.
Mitarbeiterlohn, Arbeitskosten einschließlich Lohnnebenkosten, Maschinenstundensatz und Lieferantenpreis sind 4 verschiedene Werte. Ein Maschinenstundensatz beim Fräsen kann Abschreibung, Wartung, Strom, Fertigungsfläche, Software und Gemeinkosten umfassen. Für das Angebot ist dennoch entscheidend, wie lange der Maschinentyp eingeplant wird, wie viel Betreuung durch Bedienpersonal erforderlich ist und welche Zerspanungsschritte außerhalb des Hauptzyklus anfallen.
Bei Suchanfragen wie „Wie viel kostet CNC-Bearbeitung pro Stunde?“, „CNC-Bearbeitungskosten berechnen“ und „Leitfaden zu Kosten der CNC-Metallbearbeitung“ gilt derselbe Hinweis: Ein Stundensatz oder eine Formel ist erst aussagekräftig, wenn Bauteil, Umfang, Stückzahl und Abnahmepunkt feststehen.
CNC-Bearbeitungskosten pro Stunde berechnen
Für interne Kalkulationen berechnen Sie anhand dokumentierter Jahreskosten und realistischer produktiver Stunden einen Maschinenstundensatz einschließlich Gemeinkosten. Multiplizieren Sie diesen anschließend mit der Aufspannungs-, Schnitt-, Werkzeugwechsel-, Antast-, Lade- und sonstigen eingeplanten Zeit. Bei Lieferantenvergleichen sollten Sie nicht versuchen, den Stundensatz des Lieferanten zurückzurechnen. Fragen Sie stattdessen nach der Anzahl der Aufspannungen, der angenommenen Zykluszeit, der Stückzahl, dem Prüfumfang und den ausgeschlossenen Leistungen.
Wichtig
Vergleichen Sie vollständige Fertigungsabläufe unter gleichen Annahmen. Ein Stundensatz ohne Angaben zu Aufspannung, Zeit, Umfang und abgenommener Stückzahl ermöglicht keinen Vergleich der Teilekosten.
Werkstoff, Halbzeugform und Zerspanbarkeit beeinflussen mehr als nur den Rohstoffpreis
Die Werkstoffkosten hängen von Spezifikation, Zustand, Halbzeugform, Mindestabnahmemenge, Nettomasse und Verschnitt ab. Die Zerspanbarkeit wirkt sich auf Maschinenlaufzeit und Werkzeugkosten aus. Der günstigste Kilopreis bedeutet nicht automatisch die niedrigsten Kosten pro abgenommenem Teil. Ein relativer Zerspanbarkeitsindex ist zudem niemals ein allgemeingültiger Preisfaktor.
Ein Aluminiumteil lässt sich möglicherweise leicht zerspanen, doch eine dicke Platte als Sonderanfertigung kann beim Verhältnis von Einkaufs- zu Fertigteilgewicht mehr Verschnitt verursachen als Stangenmaterial ab Lager. Edelstahl erfordert möglicherweise längere Bearbeitungszeiten, kann aber dank seiner Festigkeit oder Korrosionsbeständigkeit eine Beschichtung überflüssig machen oder einen dünneren Querschnitt ermöglichen. Die Funktion muss feststehen, bevor mit der Kostenreduzierung begonnen wird.
Käufer sollten Entscheidungen zum Werkstoff für Prototypen von Entscheidungen zur Versorgung der Serienfertigung trennen. Programmierer können die Geometrie mit einer verfügbaren Legierung erproben, während der Einkauf später auf eine Mindestabnahmemenge des Walzwerks, eine lange Lieferzeit oder abweichende Zertifizierungsanforderungen stößt. Diese Änderungen können Ausschuss, Werkzeugverschleiß, Schnittwerte, Qualitätskontrolle und Gesamtkosten beeinflussen, ohne die sichtbare Form des CNC-Programms zu verändern.
Bitten Sie Lieferanten, Werkstoffnorm und -zustand, Ausgangshalbzeug, Aufmaß, die Handhabung von Mindestabnahmemengen, das Eigentum am Ausschuss, den erwarteten Werkzeugverschleiß und etwaige Aufmaße für die Oberflächenbearbeitung anzugeben. Der öffentlich zugängliche Vergleich von Zhenling zu Zerspanbarkeit und Zykluszeit trennt den einmaligen Aufspannaufwand je Los von der Zerspanungszeit und benennt, was der Vergleich nicht berücksichtigt.
Entscheidungsregel: Vergleichen Sie Werkstoffpreis, Halbzeugverschnitt, Auswirkungen auf die Zykluszeit, Werkzeuge, Oberflächenbeschaffenheit und abgenommene Stückzahl gemeinsam. Das gilt für alle Werkstoffe zur Zerspanung, darunter weichere Werkstoffe wie Aluminium und härtere Legierungen, die die Werkzeugbelastung erhöhen. Verzichten Sie auf Kostenrechner, die aus einem einzelnen Zerspanbarkeitswert einen garantierten Preis ableiten.
Geometrie, Achsen und Aufspannungen sind versteckte Zeitfaktoren
Die Bauteilgeometrie verursacht Kosten für Programmierung, Werkstückspannung, Werkzeugzugang, Umpositionierung, Antasten, Entgraten und Prüfung. Die Achsanzahl ist nur ein Faktor im Fertigungsablauf: Bei einem komplexen Bauteil kann ein 5-Achs-Bearbeitungszentrum Umspannungen einsparen, während für ein anderes Bauteil 3-Achs-CNC-Bearbeitung oder CNC-Drehen weiterhin die kostengünstigere Lösung ist.
Im NIST-Kostenmodell wird die Aufspannungszeit getrennt von Schnitt- und Nebenzeiten betrachtet. Bei der Prüfung von technischer Zeichnung und Fertigungsablauf wird festgelegt, welche Arbeiten in die einzelnen Kostenblöcke fallen.
Bei komplexen Geometrien sollte vor der Preisdiskussion eine Prozessskizze erstellt werden. Selbst eine CNC-Fräsmaschine erreicht mit einer Spannvorrichtung möglicherweise 5 Seiten, benötigt für den Werkzeugzugang oder die Messtechnik aber eine zweite Ausrichtung. Lange Werkzeuge können die Spindelsteifigkeit verringern, versteckte Grate zusätzliche Handarbeit erfordern und eine Sichtfläche eine geschützte Handhabung nötig machen. Jeder dieser Faktoren kann die Kosten deutlich erhöhen, selbst wenn der Schnittweg kurz erscheint.
| Geometrietyp | Versteckter Zeitfaktor | Anzufordernde Nachweise | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Mehrere zerspante Flächen | Neuausrichtung und Übertragung der Bezüge | Skizze der Aufspannung und Bezugskonzept | Die Achsangabe allein belegt keine geringere Anzahl an Aufspannungen |
| Tiefe Taschen | Lang auskragende Werkzeuge und Spanabfuhr | Prüfung des Werkzeugzugangs | Ein flaches visuelles Modell kann die Tiefe verbergen |
| Kleine Innenradien | Kleinere Werkzeuge und geringerer Materialabtrag | Liste funktionsrelevanter Radien | Dichtungs- oder Passgeometrie nicht ohne Prüfung ändern |
| Dünne Wände | Etappenweise Schnitte, Abstützung und erneute Prüfung | Wandfunktion und Messzustand | Die Nenndicke zeigt das Verformungsrisiko nicht an |
| Lange, schlanke Geometrieelemente | Begrenzung der Durchbiegung und zusätzlicher Handhabungsaufwand | Vorschlag zur Abstützung und Bearbeitungsfolge | Auch eine einzige Aufspannung kann instabil sein |
| Querbohrungen oder Kanäle | Ausrichtung, Grat-Zugang und Prüfung | Entgratungs- und Prüfverfahren | Eine Sichtprüfung ist möglicherweise unzureichend |
| Schwer messbare Geometrieelemente | Planung von Spannvorrichtung und Messung | Verfahren, Bezug und Berichtsanforderung | Eine enge Toleranz ohne Messverfahren ist unvollständig definiert |
| Kombinierte Dreh- und Fräsbearbeitung | Planung von Prozessübergängen oder Dreh-Fräs-Bearbeitung | Vollständiger Fertigungsablauf und Annahmen zu Prozessübergängen | Die Bearbeitung auf nur einer Maschine ist nicht immer der beste Fertigungsablauf |
| Sichtflächen nach der Oberflächenbearbeitung | Schutz, Maskierung und Nachprüfung | Sichtbereich und Abnahmemuster | Unmarkierte technische Zeichnungen bergen das Risiko subjektiver Zurückweisung |
Weniger Aufspannungen können die Kosten senken, belegen aber keine niedrigeren Kosten. Der Vergleich verschiedener CNC-Maschinentypen berücksichtigt Werkzeugzugang, Werkstückausrichtung, Maschinenkinematik, Steifigkeit des Schneidwerkzeugs, Oberflächenqualität, Prozessübergänge für die Prüfung und Fertigungsvolumen. Die Eignung für Präzisions-CNC-Bearbeitung muss anhand des tatsächlichen Bearbeitungsplans geprüft werden. Behaupten Sie nicht, dass 5-Achs-Bearbeitung immer günstiger, genauer oder teurer ist.
Toleranz, Prüfung und Oberflächenbeschaffenheit: Kosten für Sicherheit
Toleranzen und Oberflächenbearbeitung erhöhen die Kosten, wenn sie Fertigungsablauf, Prozesssteuerung, Messverfahren, Stichprobenumfang, Dokumentation oder Ausschussrisiko verändern. Maße sind erst dann bereit für ein Angebot, wenn Bezug, Funktion des Geometrieelements, Messzustand, Abnahmeverfahren und die vom Käufer geforderten Nachweise festgelegt sind.
Der Bericht der Sandia National Laboratories stellt Zusammenhänge zwischen Kalibrierung, Bearbeitungsgenauigkeit, Toleranz und Messentscheidungen auf Ebene der Geometrieelemente sowie den Kosten der Konformitätssicherung her. Die versuchsspezifischen Anteile werden hier nicht verallgemeinert. ASME Y14.5-2018, 2024 erneut bestätigt, bietet eine aktuelle Sprache für Bemaßung und Tolerierung. Die Norm legt keine Preise fest und zertifiziert keine Lieferanten.
Technischer Hinweis
Bei einer fiktiven Prüfung einer technischen Zeichnung lässt sich die Änderung einer Geometrietoleranz von ±0,05 mm auf ±0,01 mm nicht mit einem prozentualen Aufschlag kalkulieren. Zunächst wird geklärt, warum der engere Toleranzbereich funktional erforderlich ist, welcher Bezug ihn steuert, ob vor oder nach der Oberflächenbearbeitung gemessen wird und welchen Bericht der Käufer akzeptiert.
Die Oberflächenbearbeitung kann zusätzlichen Transport, Abdeckarbeiten, Bearbeitungsaufmaß, optische Anforderungen, Zertifikate und eine erneute Maßprüfung mit sich bringen. Ein ergänzendes öffentlich zugängliches Tool ist der Vergleich von Zhenling zu allgemeinen Toleranzklassen; ordnen Sie jedes kritische Geometrieelement seiner tatsächlichen Funktion zu.
Wichtig: Sorgen Sie dort für Sicherheit, wo ein Fehler Folgen hat. Entfernen Sie willkürlich enge Toleranzen, nicht funktionsrelevante Kontrollen.
Das Fertigungsvolumen verändert die Verteilung der Fixkosten
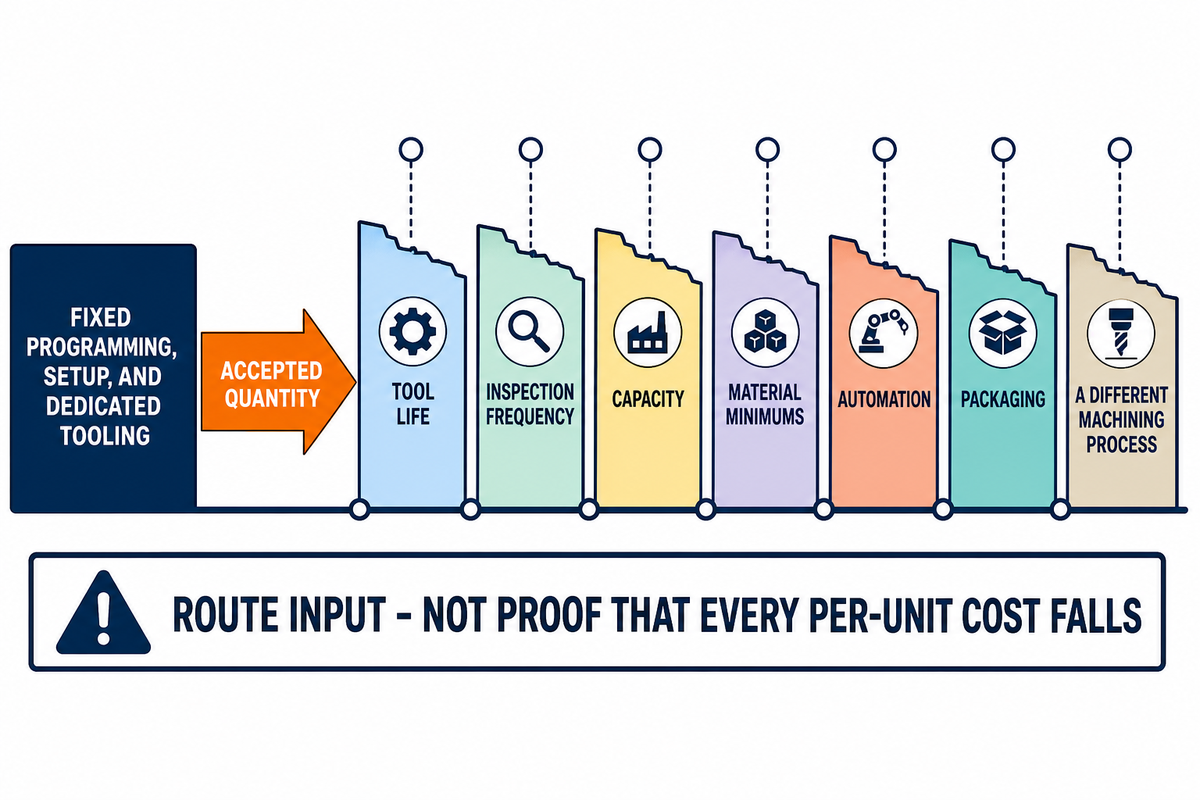
Das Fertigungsvolumen beeinflusst die Kosten pro Teil, da sich Programmierung, Aufspannung und spezielle Werkzeuge auf mehr abgenommene Teile verteilen lassen. Diese Senkung ist begrenzt: Werkzeugstandzeit, Prüfhäufigkeit, Kapazität, Mindestabnahmemengen für Werkstoffe, Automatisierung, Verpackung oder ein anderes Zerspanungsverfahren können zu einem Kostensprung führen.
Trennen Sie Aufspannungskosten von wiederkehrender Maschinenzeit, bevor Sie nach Mengenrabatten fragen. Erfordert ein größeres Los eine zusätzliche Spannvorrichtung, eine weitere Werkzeugqualifizierung, einen neuen Stichprobenplan für die Prüfung oder Teillieferungen, verändert sich die Kostenkurve. Die Stückzahl ist daher eine Eingangsgröße für den Fertigungsablauf und kein Beleg dafür, dass sämtliche Stückkosten sinken müssen.
Angenommen, der fiktive Auftrag für das HX-120-Gehäuse umfasst feste Kosten von $600 für Programmierung, Spannvorrichtung und Aufspannung sowie Fertigungskosten von $18 pro abgenommenem Teil. Bei 20 abgenommenen Teilen lautet die Kalkulation $600/20 + $18 = $48 pro abgenommenem Teil. Bei 100 abgenommenen Teilen sind es $600/100 + $18 = $24. Diese Berechnung sagt nichts über Kapazität oder Werkzeugstandzeit aus.
Fordern Sie Angebote für verschiedene Stückzahlen an, jeweils mit demselben Änderungsstand, Werkstoffzustand, derselben Oberflächenbeschaffenheit, Prüfung, Verpackung und demselben Abnahmestatus. Wenn sich der Fertigungsablauf ändert, bitten Sie um eine kurze Erklärung. Ein ergänzendes öffentlich zugängliches Tool ist der Rechner von Zhenling für Kostensprünge zwischen Losgrößen. Wenn sich die Annahmen zum Fertigungsablauf ändern, fordern Sie ein neues Angebot an, statt den bisherigen Preis linear hochzurechnen.
Wichtig: Eine größere Stückzahl verteilt Fixkosten. Ob die erwarteten Stückkosten tatsächlich erreicht werden, hängt jedoch von der abgenommenen Stückzahl und möglichen Kostensprüngen im Prozess ab.
Abgleichpfad mit gleichem Umfang und 7 Prüfpunkten
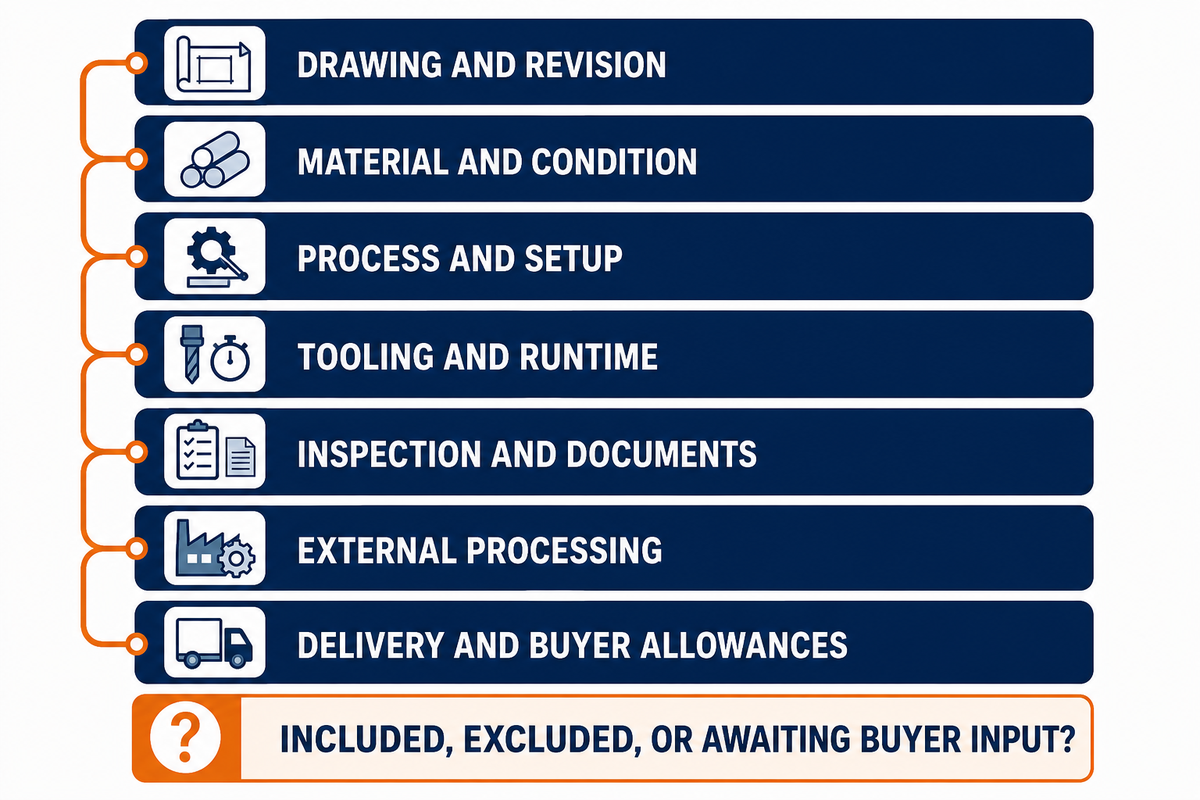
Der Abgleichpfad mit gleichem Umfang und 7 Prüfpunkten zeigt, warum sich 2 CNC-Angebote unterscheiden, obwohl die Lieferanten vermeintlich dieselben Informationen erhalten haben. Jeder Prüfpunkt beschreibt die zugrunde liegende Entscheidung, die Kostenauswirkung, die für einen Vergleich benötigten Nachweise und die verantwortliche Person auf Käuferseite.
| Prüfpunkt | Mögliche Abweichung | Kostenauswirkung | Anzufordernde Nachweise | Verantwortliche Stelle |
|---|---|---|---|---|
| 1. Technische Zeichnung und Änderungsstand | Abweichendes Modell, abweichende technische Zeichnung oder Auslegung | Änderungen bei Programmierung und Risikozuschlag | Kontrollierte Dateiliste und Klärungen | Konstruktion |
| 2. Werkstoff und Zustand | Abweichende Werkstoffsorte, Härtezustand, Form oder Zertifizierung | Änderungen bei Beschaffung, Verschnitt und Zerspanung | Norm, Zustand, Halbzeuggrundlage | Konstruktion und Einkauf |
| 3. Verfahren und Aufspannung | Abweichender Fertigungsablauf, Maschinentyp oder Anzahl der Aufspannungen | Änderungen bei einmaligen Arbeiten und Risiko durch Prozessübergänge | Übersicht des Fertigungsablaufs und Aufspannungsskizze | Fertigungsplanung |
| 4. Werkzeuge und Laufzeit | Abweichende Werkzeugstandzeit, Spannvorrichtung, Zykluszeit oder Betreuungsintensität | Änderungen bei variablen und umgelegten Kosten | Annahmen zu speziellen Werkzeugen und Zykluszeit | Betrieb |
| 5. Prüfung und Dokumente | Abweichende Geometrieelemente, Stichprobenhäufigkeit oder Berichte | Änderungen bei Messaufwand und Ausschussrisiko | Prüfplan und Abnahmepunkt | Qualität |
| 6. Externe Bearbeitung | Oberflächenbeschaffenheit, Maskierung, Zertifizierung oder Nachprüfung ausgelassen | Änderungen bei Fremdleistungen und Logistik | Benanntes Verfahren und enthaltene Nachweise | Konstruktion und Qualität |
| 7. Lieferung und Käuferkosten | Abweichungen bei Incoterm, Verpackung, Zoll, Steuern, Prüfung oder Kapitalbindung | Änderungen bei Anlieferungs- und Eigentumskosten | Liefergrundlage und Kostenaufstellung des Käufers | Einkauf und Finanzen |
Der Wert Null ist mehrdeutig. Er kann bedeuten, dass eine Leistung ohne separaten Aufpreis enthalten, ausgelassen, nicht zutreffend oder noch nicht angeboten ist. Stellen Sie zu jedem leeren Feld eine klärende Frage: „Ist diese Anforderung enthalten, ausgeschlossen oder werden noch Angaben des Käufers benötigt?“ Prüfen Sie mit dem Angebotsfenster-Bewertungsrechner, ob Ihre Anfrage bereit ist, und gleichen Sie mit dem Rechner zum Vergleich von CNC-Lieferantenangeboten zwei Leistungsumfänge ab.
Die Empfehlungen des NIST Manufacturing Extension Partnership weisen darauf hin, dass ein höherer Lieferantenpreis manchmal die Gesamtbetriebskosten oder das Risiko senken kann.
Fiktive Gesamtkostenberechnung auf Käuferseite:
| Kostenposition | Angebot A | Angebot B |
|---|---|---|
| Fertigungsumfang des Lieferanten | $2,700 | $2,850 |
| Prüfung und Ausschussbearbeitung durch den Käufer | $120 | $60 |
| Fracht, Zoll und Verpackung | $200 | $160 |
| Lager- und Kapitalzuschlag | $60 | $40 |
| Zuschlag für Lieferunterbrechungen | $180 | $80 |
Angebot A: $3.260 ÷ 96 vom Käufer abgenommene Teile = $33,96. Angebot B: $3.190 ÷ 98 vom Käufer abgenommene Teile = $32,55. Nur unter diesen fiktiven Annahmen ist das Angebot mit dem höheren Lieferantenpreis günstiger.
CNC-Bearbeitungskosten senken, ohne die Funktion zu beeinträchtigen
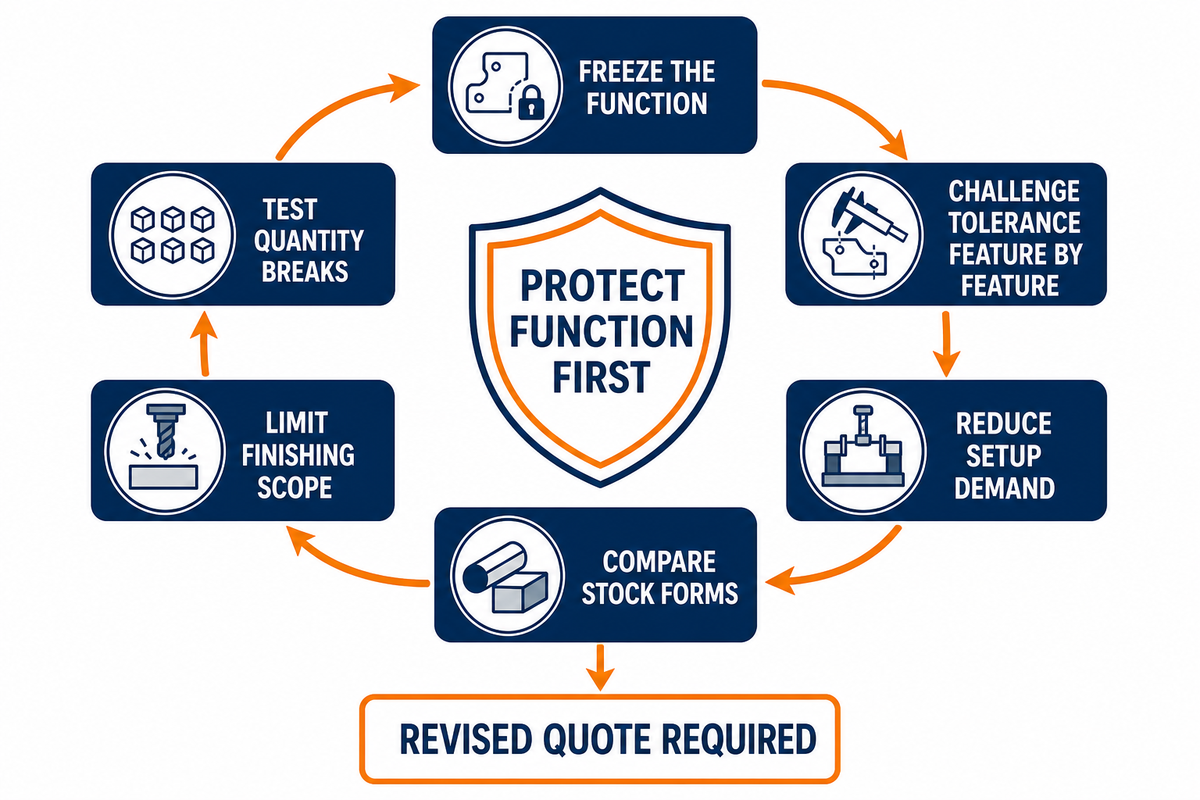
Bei der Kostenreduzierung hat der Erhalt der Funktion Vorrang. Anschließend sollten Toleranzen, Anzahl der Aufspannungen, Werkzeugzugang, Halbzeugform, Oberflächenbeschaffenheit, Prüfung und Losgrößenstrategie geprüft werden. Werden bei der CNC-Bearbeitungskostenreduzierung ungeprüfte Anforderungen gestrichen, können die Kosten in Form von Montagefehlern, Nacharbeit oder Risiken im Einsatz wieder anfallen.
- Funktion festlegen: Schnittstellen, Belastungen, Abdichtung, Verschleiß, Korrosion und Sichtbereiche bestimmen.
- Prüfen Sie die Toleranz für jedes Geometrieelement einzeln: Enge Toleranzen sind nur dort erforderlich, wo Funktion oder Austauschbarkeit sie verlangen.
- Weniger Aufspannungen anstreben: Prüfen Sie, ob die Bezüge durchgängig sind, das Werkzeug Zugang hat und sich ein Geometrieelement ohne zusätzliche Spannvorrichtung erreichen lässt.
- Halbzeugformen vergleichen: Prüfen Sie Stangenmaterial, Blech, Rohr, Strangpressprofile, Schmiedeteile oder endkonturnahes Halbzeug bei gleichem Werkstoffzustand.
- Umfang der Oberflächenbearbeitung begrenzen: Kennzeichnen Sie Sichtbereiche, Maskierung, Beschichtungsumfang und Prüfung nach der Oberflächenbearbeitung ausdrücklich.
- Mengenstaffeln prüfen: Trennen Sie einmalige Arbeiten von Stückkosten und ermitteln Sie mögliche Kapazitäts- oder Werkzeugengpässe.
Wie lassen sich CNC-Bearbeitungskosten senken?
Übermitteln Sie ein freigegebenes 3D-Modell und eine technische Zeichnung, kennzeichnen Sie funktionsrelevante Toleranzen, ermöglichen Sie praxisgerechte Innenradien, schaffen Sie Werkzeugzugang, wählen Sie bei entsprechender Funktion ein gängiges Halbzeug, gruppieren Sie kompatible Geometrieelemente, definieren Sie Sichtbereiche und fordern Sie Preisoptionen für verschiedene Stückzahlen an. Bitten Sie den Lieferanten, Änderungen am Fertigungsablauf zu erläutern. Kosteneffizienz bedeutet nicht, die günstigste Einzelposition auszuwählen. Sie bedeutet, Arbeiten zu vermeiden, die weder die Funktion noch die Abnahme sichern.
Betrachten wir das fiktive HX-120-Gehäuse: ein Edelstahlgehäuse mit den Maßen 120 mm × 80 mm × 25 mm, einer abgedichteten Bohrung mit Ø30.00 mm und einer Bohrungstoleranz von ±0,05 mm, 6 Befestigungsbohrungen auf einem Lochkreis mit dem Maß 50 mm, 2 Sichtflächen mit Ra 1,6 µm, einer eloxierten Aluminiumabdeckung mit 2,0 mm Stärke und nicht funktionsrelevanten Ecken mit R3 mm. Die Konstruktion sichert die Passung der Bohrung, die Dichtfläche und das Lochbild und stimmt anschließend einem vom Lieferanten vorgeschlagenen Entgratungsstandard sowie einer verfügbaren Abdeckplatte zu. Der Einkauf fordert Optionen für 25, 100 und 250 Teile bei identischen Prüf- und Lieferbedingungen an. So können Lieferanten weniger Aufspannungen und eine andere Halbzeugplanung prüfen, ohne die Dichtstelle zu beeinträchtigen. Jede Einsparung muss in einem überarbeiteten Angebot ausgewiesen werden. Der Artikel nennt keinen Prozentsatz.
Teams setzen CNC-Bearbeitung ein, wenn Geometrie, Toleranz, Volumen und Werkstoff für das Verfahren geeignet sind. Fertigungsgerechte Konstruktion soll die Zerspanungskosten senken und gleichzeitig die Funktion erhalten. Einsparungen lassen sich erst nach einem überarbeiteten Angebot beziffern. Vergleichen Sie CNC-Bearbeitungsleistungen mit identischem Präzisionsbearbeitungsumfang und verlangen Sie, dass für jeden Stückpreis der zugehörige Abnahmepunkt angegeben wird. So bleiben Entscheidungen zur CNC-Fertigung nachvollziehbar.
Sobald der Leistungsumfang vereinheitlicht ist, überführen Sie ihn in den CNC-Angebotsprozess von Zhenling und verwenden Sie für jeden Lieferanten dieselbe Leistungsbeschreibung.
Haben Sie eine freigegebene technische Zeichnung, den Werkstoffzustand, die Stückzahl und den Prüfumfang festgelegt?
Besprechen Sie Ihr CNC-AngebotKosten im Kontext von 2026: Indizes erklären Benchmark-Abweichungen, nicht Ihr Angebot
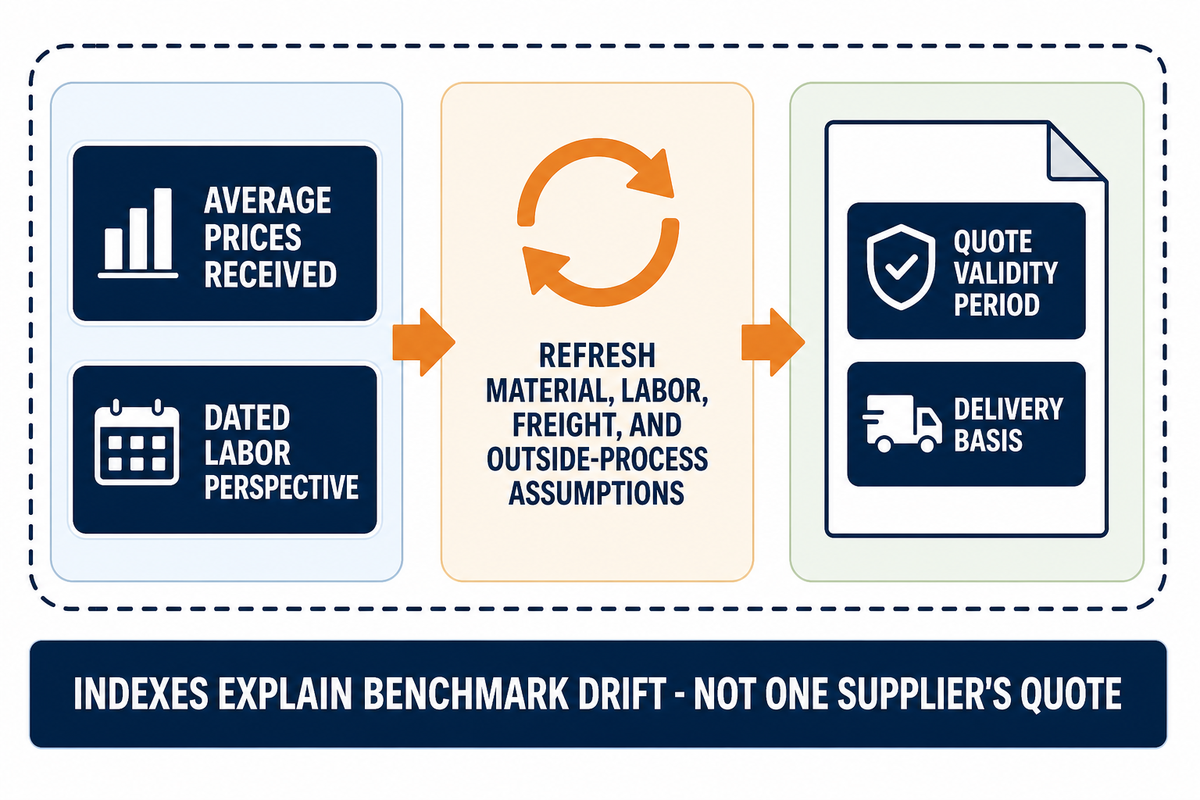
Aktuelle Wirtschaftsdaten erklären, warum veraltete CNC-Preistabellen an Aussagekraft verlieren. Sie können jedoch nicht das Angebot eines einzelnen Lieferanten vorhersagen. Erzeugerpreisdaten geben die Durchschnittspreise wieder, die inländische Hersteller in den USA erzielen. Lohnstatistiken bilden weder Lohnkosten einschließlich Gemeinkosten noch Maschinenkosten, Preise importierter Teile oder die Einstandskosten des Käufers ab.
Die vom U.S. Bureau of Labor Statistics stammenden Daten von Federal Reserve Economic Data stiegen von 207.453 im Januar 2025 auf 214.839 im Juli 2026, also um etwa 3,6 %. Im August 2026 ist der Wert für Juli noch vorläufig.
Die Methoden des Erzeugerpreisindex des Bureau of Labor Statistics sehen vor, dass Indizes schrittweise aktualisiert werden, bevor sie vier Monate nach der Erstveröffentlichung endgültig veröffentlicht werden. Die Tabellen zu Beschäftigung und Löhnen nach Berufen vom Mai 2025 bieten eine zeitgebundene Perspektive auf die Löhne. Nutzen Sie beides, um Annahmen mit einem Stichtag zu versehen, aber rechnen Sie einen Index niemals in einen CNC-Maschinenstundensatz um.
Maßnahme für Budgets 2026: Aktualisieren Sie die Annahmen zu Werkstoff, Arbeit, Fracht und externen Bearbeitungsprozessen zum Zeitpunkt der Anfrage und halten Sie die Gültigkeitsdauer des Angebots sowie die Lieferkonditionen fest.
FAQ: Kosten der CNC-Bearbeitung
Diese Antworten wenden die Abgrenzung der Kostenstruktur des NIST auf häufige Fragen von Einkäufern an. Behalten Sie Prozess, Preis und Abnahmeannahmen im Blick, denn eine kurze, allgemeingültige Preisspanne verdeckt die Variablen, die die Angebotskosten für CNC-bearbeitete Teile bestimmen.
Wie viel kostet CNC-Bearbeitung?
Einen allgemein gültigen, belastbaren Teilepreis gibt es nicht, denn Werkstoff, Halbzeuggröße, Anzahl der Aufspannungen, Laufzeit, Werkzeuge, Prüfung, Oberflächenbearbeitung, Stückzahl und Lieferumfang beeinflussen sich gegenseitig. Ein aussagekräftiges Angebot nennt den Zeichnungsstand, den Werkstoffzustand, den Abnahmepunkt und die enthaltenen Nachweise. Außerdem schlüsselt es einmalige und stückbezogene Kosten getrennt auf, damit Käufer Angebote mit gleichem Leistungsumfang vergleichen können, ohne eine ausgeschlossene Kostenposition für Effizienz zu halten.
Warum unterscheiden sich Angebote für CNC-Bearbeitung so stark?
Zwei Lieferanten können dieselbe Zeichnung unterschiedlich auslegen. Der eine berücksichtigt möglicherweise Programmierung, Spannvorrichtungen, Prüfberichte, externe Oberflächenbearbeitung, Verpackung und Fracht, während der andere diese Punkte offenlässt. Gleichen Sie Zeichnungsstand, Werkstoffzustand, Stückzahl, Toleranzen, Prüfung, externe Prozesse, Lieferkonditionen und vom Käufer zu tragende Kosten ab. Erst dann lässt sich beurteilen, ob ein Preisunterschied auf die Effizienz des Lieferanten oder auf einen unterschiedlichen Leistungsumfang zurückzuführen ist.
Ist die 5-Achs-Bearbeitung immer teurer?
Nein. Der Verrechnungssatz einer 5-Achs-Maschine kann höher sein, doch sie kann Spannvorrichtungen, Umspannungen und Ausrichtprüfungen überflüssig machen. Ob die Gesamtkosten niedriger ausfallen, lässt sich erst feststellen, wenn Werkzeugzugang, Ausrichtung, Kinematik, Oberflächenqualität, Prüfung und Stückzahl anhand vollständiger Fertigungspläne verglichen werden. Die Achszahl allein sagt in der Praxis weder den Preis noch die Genauigkeit voraus.
Erhöht die Oberflächenbearbeitung die Kosten für CNC-bearbeitete Teile?
Das kann sie. Beim Eloxieren muss der Fertigungsablauf möglicherweise Maße vor der Bearbeitung und Endmaße, Abdeckungen oder eine speziell auf die Oberfläche abgestimmte Prüfung berücksichtigen. Andere Oberflächen sollten anhand ihres tatsächlichen Fertigungsablaufs kalkuliert werden, nicht mit einem pauschalen Aufschlag. Im Angebot sollte stehen, ob Oberflächenbearbeitung, Abdeckungen, Zertifikate, Maßprüfung und Fracht zwischen den Bearbeitungsbetrieben enthalten sind.
Lässt sich Aluminium immer günstiger bearbeiten als Edelstahl?
Nicht zwangsläufig. Aluminium lässt sich oft schneller zerspanen, doch Käufer müssen weiterhin Halbzeugform, Verschnitt durch die Differenz zwischen Einkaufs- und Fertigteilgewicht, Teilemasse, Geometrie, Toleranz, Werkzeugreichweite, Prüfung, Oberflächenbeschaffenheit und Losgröße vergleichen. Bei einigen Edelstahlsorten sind möglicherweise niedrigere Schnittgeschwindigkeiten oder eine höhere Zerspanungsleistung nötig. Ihre Festigkeit oder Korrosionsbeständigkeit kann bei geeigneter Konstruktion jedoch einen dickeren Querschnitt, eine Schutzbeschichtung oder einen kürzeren Austauschzyklus vermeiden. Auch die Verfügbarkeit spielt eine Rolle: Eine ab Lager verfügbare Edelstahlabmessung kann günstiger sein als eine Sonderform aus Aluminium, sobald Mindestabnahmemenge und Fracht eingerechnet sind. Halten Sie die Funktion unverändert und ändern Sie jeweils nur einen Faktor. Bitten Sie alle Lieferanten, dieselbe Zeichnungsrevision, Werkstoffspezifikation und denselben Werkstoffzustand, dieselbe Stückzahl, denselben Prüfumfang und dieselben Lieferkonditionen anzubieten. Vergleichen Sie anschließend die vom Käufer akzeptierten Gesamtkosten bei Lieferung, nicht allein den Rohmaterialpreis oder die Schnittgeschwindigkeit.
Welche Dateien ermöglichen ein genaueres CNC-Angebot?
Senden Sie ein freigegebenes 3D-Modell, eine kontrollierte 2D-Zeichnung, die Werkstoffspezifikation und den Werkstoffzustand, die Stückzahlen, kritische Toleranzen, Anforderungen an Prüfung und Dokumentation, die Oberflächenbeschaffenheit, die Verpackung und die Lieferkonditionen. Geben Sie zulässige Ersatzwerkstoffe gesondert an. Ein klarer Zeichnungsstand und Abnahmeumfang verringern den Aufschlag für Rückfragen, erneute Programmierung, Nachprüfung und nicht definierte externe Prozesse.
Erst gleichen Leistungsumfang vergleichen, dann die Kosten
Zuverlässige CNC-Vergleiche setzen identische Zeichnungen, Werkstoffzustände, Stückzahlen, Prozessgrenzen, Prüfnachweise, Lieferbedingungen und Abnahmepunkte voraus. Schlüsseln Sie jedes Angebot anhand der Kostenaufstellung in neun Kategorien auf und nutzen Sie anschließend die Abstimmung anhand von sieben Prüfpunkten, um abweichende Annahmen aufzudecken. Erst dann ist ein Preisunterschied aussagekräftig.
Die Gesamtkosten sind nur aussagekräftig, wenn für die Kosten CNC-bearbeiteter Teile dieselben Abnahme- und Liefergrenzen zugrunde gelegt werden.
Informationen zu Leistungen außerhalb dieses Umfangs für Teilekosten finden Sie auf der umfassenderen Leistungsseite von Zhenling.
Dieses Modell stützt sich auf öffentliche Quellen von Behörden und öffentlich zugängliche Tools von Zhenling. Es wurden keine vertraulichen Werkskosten, Kundenfälle, Lieferantensätze, Einsparungen oder Leistungsergebnisse bereitgestellt. Betrachten Sie alle synthetischen Zahlen als Rechenbeispiele und holen Sie für den konkreten CNC-Bearbeitungsbedarf ein aktuelles Angebot auf Grundlage der technischen Zeichnung ein.
Referenzen und Quellen
- Kostengerechtes Design: Überblick über Methoden, Werkzeuge und Forschungsrichtungen: National Institute of Standards and Technology
- 8 Wege zur Verbesserung Ihres Lieferantenauswahlprozesses: National Institute of Standards and Technology Manufacturing Extension Partnership
- Quantifizierung der Unsicherheit bei Zerspanungsprozessen für die Abnahme direkt auf der Maschine: Sandia National Laboratories
- ASME Y14.5 Bemaßung und Tolerierung: American Society of Mechanical Engineers
- Erzeugerpreisindex nach Branche: Zerspanungsbetriebe: U.S. Bureau of Labor Statistics über Federal Reserve Economic Data
- Erzeugerpreisindizes: Darstellung und Revision: U.S. Bureau of Labor Statistics
- Tabellen zu Beschäftigung und Löhnen nach Berufen: U.S. Bureau of Labor Statistics