Kontaktieren Sie Zhenling

Leitfaden zum CNC-Fräsen (2026): von der technischen Zeichnung zum geprüften Bauteil

Aktualisiert im August 2026 · Leitfaden für Engineering und Einkauf
Ein CNC-Frässervice ist ein kontrollierter Fertigungsablauf, der eine Produktdefinition über die Prüfung der Anforderungen, die Prozessplanung, die Werkstückspannung, die Werkzeugwegprogrammierung, das Zerspanen, die Kontrolle von Kanten und Oberflächen, die Messung und die Freigabe in geprüfte Bauteile umsetzt. Die CNC-Steuerung bewegt das Werkzeug der Maschine. Der kontrollierte Ablauf hängt jedoch weiterhin von Menschen, Daten, Werkstück und Messung ab. Die entscheidende Frage beim Einkauf lautet nicht: „Welche Maschine ist am schnellsten?“, sondern: „Mit welchem Ablauf lässt sich dieses Bauteil fertigen und prüfen, ohne dass seine Definition verloren geht?“
Kurz gesagt
Stellen Sie ein einheitliches, kontrolliertes Paket aus Modell und technischer Zeichnung bereit, legen Sie nur funktionsrelevante Toleranzen fest, vergleichen Sie Angebote auf derselben Grundlage und verlangen Sie bauteilspezifische Prüfnachweise. Eine längere Maschinenliste oder ein schnelleres Angebot belegt nicht, dass der Auftrag kontrolliert abgewickelt wird.
| Schnellspezifikation | Angaben des Einkäufers | Rückmeldung des Lieferanten |
|---|---|---|
| Definition | 3D-Modell, technische Zeichnung, Änderungsstand | Liste der Abweichungen und maßgebliche Quelle |
| Werkstoff | Werkstoffsorte, Spezifikation, Form, Zustand | Halbzeuggrundlage und Vorschlag zur Rückverfolgbarkeit |
| Abnahme | Kritische Geometrieelemente, Verfahren, Berichterstattung | Prüfplan und Entscheidungsregel |
Was ein CNC-Frässervice leistet: von der technischen Zeichnung zum geprüften Bauteil
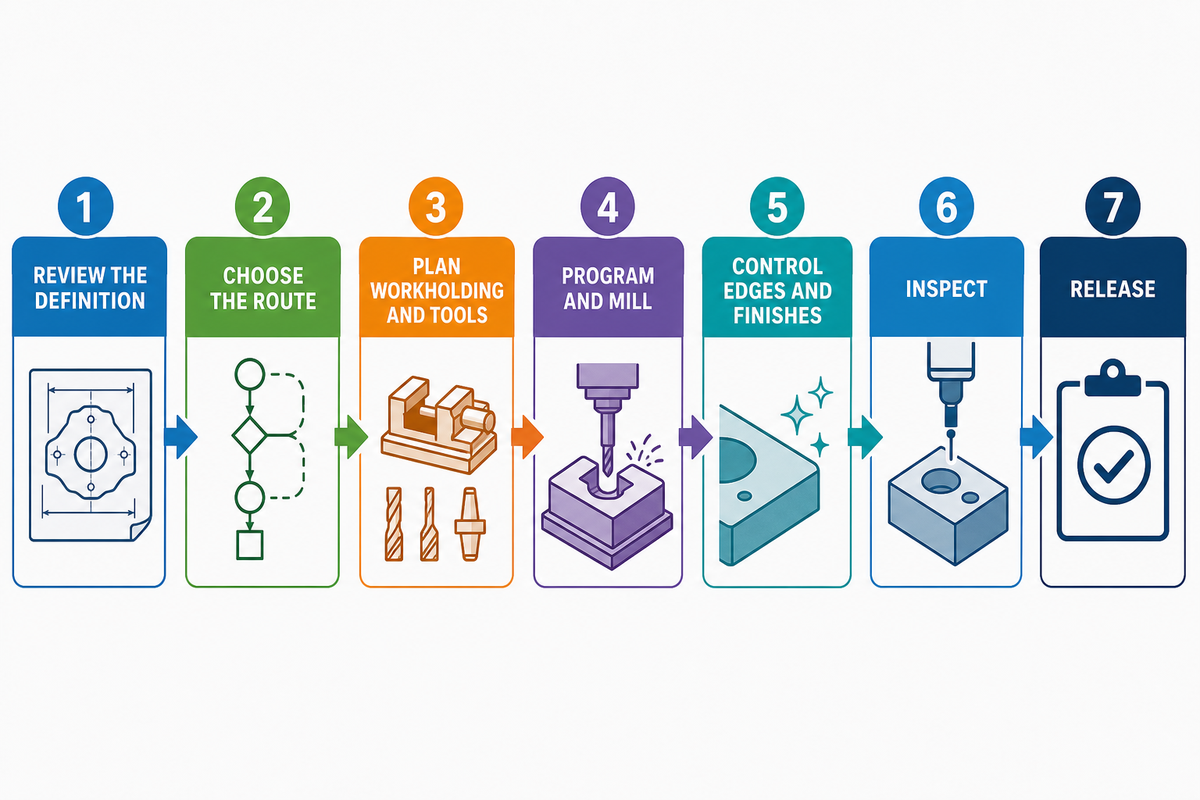
Das Ergebnis ist keine Spindellaufzeit, sondern ein freigegebenes Bauteil, dessen Geometrie, Werkstoff, Oberflächenzustand, Änderungsstand und Nachweise dem vereinbarten Auftrag entsprechen. Der Service überführt die Anforderungen des Käufers in Fertigungsplanung, kontrollierte Zerspanung, Prüfung und dokumentierte Freigabe – im Einklang mit dem Prinzip einer durchgängigen Produktdefinition aus NISTs Arbeit zum digitalen Faden. Dieser Prozess umfasst üblicherweise sieben Kontrollpunkte.
- Produktdefinition prüfen – Modell, technische Zeichnung, Bestellung, Spezifikationen und Änderungsstand miteinander abgleichen.
- Fertigungsablauf auswählen – entscheiden, ob 3-Achs-Bearbeitung, indexierte 4-Achs-Bearbeitung, 3+2-Bearbeitung, simultane 5-Achs-Bearbeitung oder eine andere Prozessfolge zur Geometrie passt.
- Werkstückspannung und Werkzeuge planen – Bezüge, Spannmittel, Zugänglichkeit, Werkzeugreichweite und Aufmaß festlegen.
- Programmieren und fräsen – Werkzeugwege mit kontrollierten Korrekturwerten und Aufspannungsanweisungen erstellen, verifizieren und freigeben.
- Kanten und Oberflächen bearbeiten – entgraten, kritische Oberflächen schützen und alle festgelegten Folgearbeiten koordinieren.
- Prüfen – die vereinbarten Merkmale am Bauteil im vorgeschriebenen Zustand messen.
- Freigeben – die zutreffenden Werkstoff-, Prüf-, Änderungsstands- und Abweichungsunterlagen aufbewahren.
Lücken in frühen Prozessschritten wirken sich auf die nachfolgenden aus. Widersprechen sich technische Zeichnung und Modell beim Eckenradius, kann der Programmierer nicht beide Vorgaben erfüllen. Fehlt das Aufmaß für eine Beschichtung, kann eine Bohrung vor der Oberflächenbearbeitung korrekt sein und danach außerhalb der Vorgabe liegen. Lautet die Vorgabe „alle Maße prüfen“, ohne Verfahren oder Stichprobenregel zu nennen, kann der Prüfumfang im Angebot deutlich von den Erwartungen des Käufers abweichen.
Mit der Fertigungsdefinition beginnen, nicht mit der Maschine
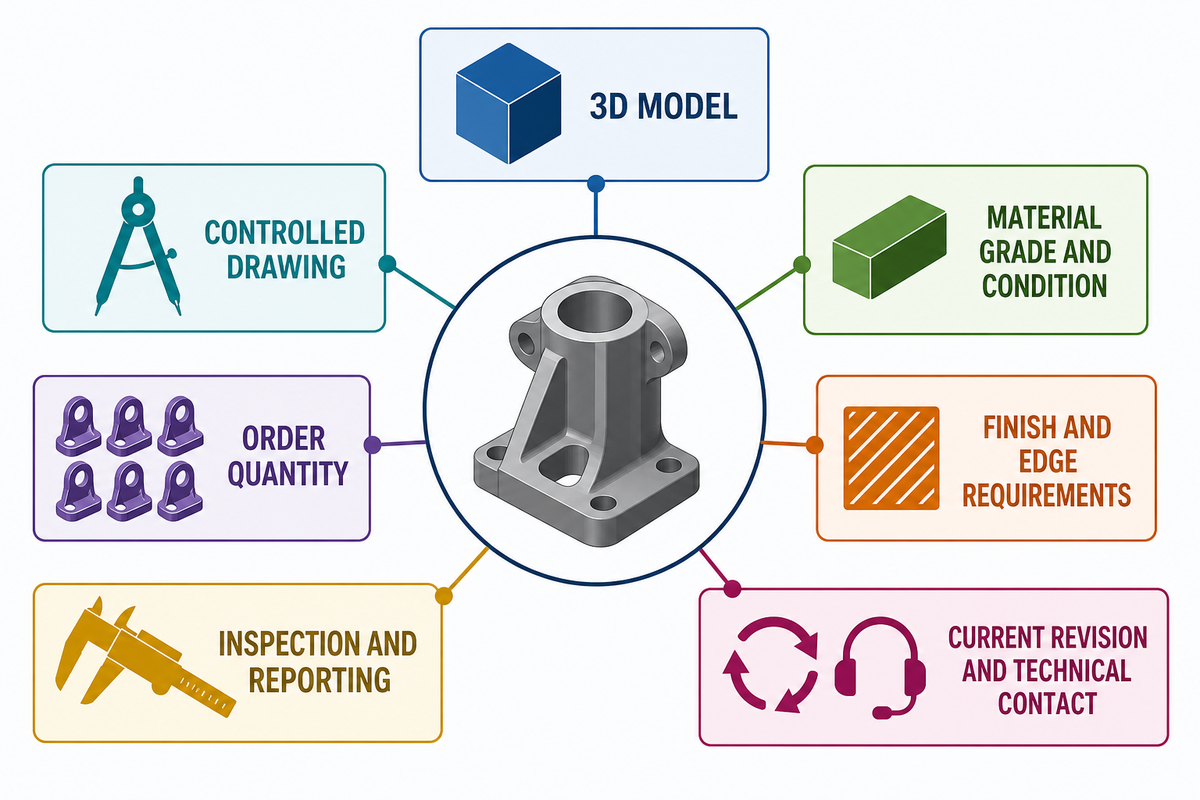
Ein angebotsreifes Paket enthält mindestens sieben Angaben: das native oder neutrale 3D-Modell, eine kontrollierte technische Zeichnung, Werkstoffsorte und Zustand, Bestellmenge, Anforderungen an Oberflächenbeschaffenheit und Kanten, Prüf- und Berichtsanforderungen sowie den aktuellen Änderungsstand und eine technische Ansprechperson. Gewinde, Bezüge, Toleranzen, Dichtflächen, Kennzeichnungen, unzulässige Ersatzwerkstoffe und Spezifikationen für Sonderverfahren gehören ebenfalls ins Paket, wenn sie für die Abnahme relevant sind.
Das Modell beschreibt die Form gut, legt aber möglicherweise weder zulässige Abweichungen noch kaufmännische Vorgaben fest. Eine CAD-Datei ist nur eine von mehreren Grundlagen für den Fertigungsprozess kundenspezifischer Bauteile und Metallteile. Eine technische Zeichnung kann eine Positionsanforderung von 0,02 mm, einen Oberflächenkenngrößenwert Ra 1,6 µm, einen maximalen Kantenbruch von 0,20 mm, eine zu schützende Dichtfläche oder ein Zertifikat vorgeben. Umgekehrt kann eine ältere Zeichnung veraltete Geometrie enthalten, während das neuere Modell das beabsichtigte Profil zeigt. Der Lieferant benötigt eine schriftliche Festlegung dazu, welche Quelle für jedes Merkmal maßgeblich ist.
Tun Sie Folgendes
- Versehen Sie jede freigegebene Datei mit demselben Änderungsstand.
- Kennzeichnen Sie kritische und ausschließlich als Referenz dienende Maße.
- Geben Sie die geforderte Werkstoffform und den Zustand an.
Vermeiden Sie Folgendes
- Gehen Sie nicht davon aus, dass ein CAD-Modell stillschweigend Toleranzen vorgibt.
- Vermischen Sie keine Prüfvorgaben aus einem veralteten Änderungsstand.
- Erwarten Sie nicht, dass der Zerspanungsbetrieb aus engen Zahlenwerten auf funktionale Prioritäten schließt.
3-Achs-, 4-Achs- oder 5-Achs-Bearbeitung nach Aufspannungsrisiko auswählen
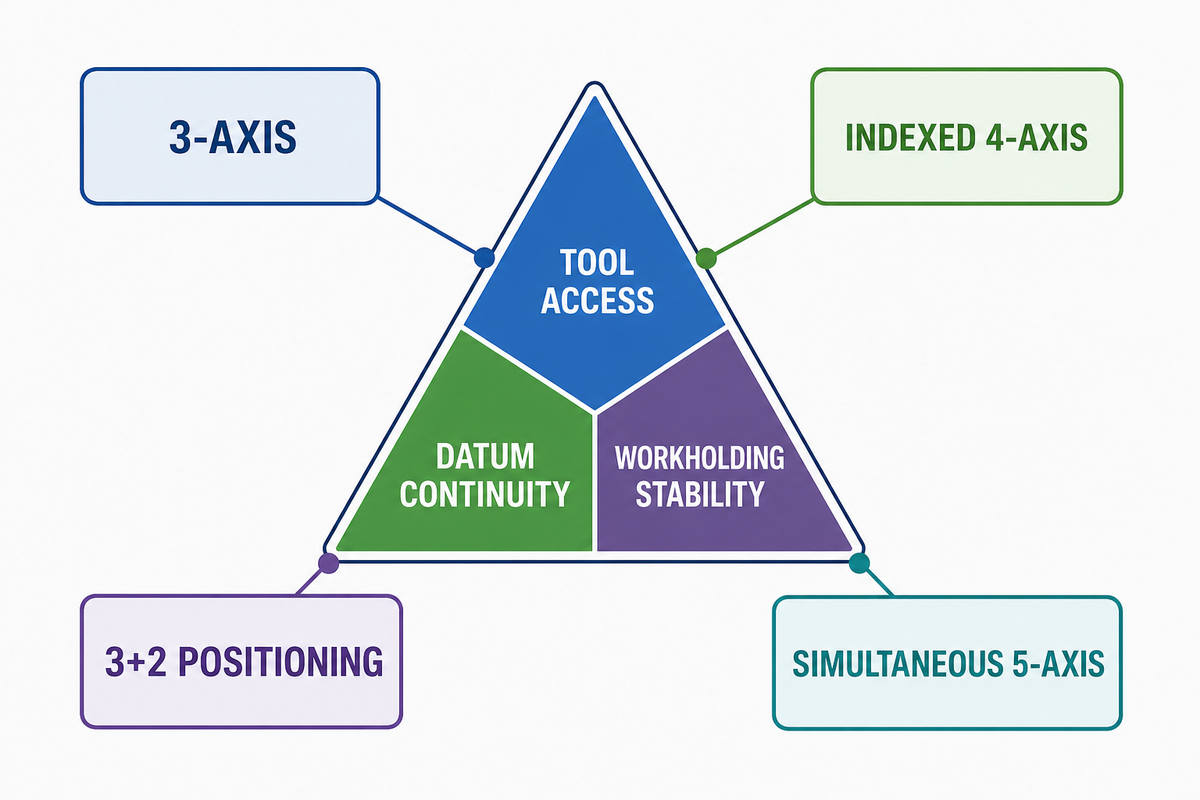
Das Dreieck des Aufspannungsrisikos betrachtet drei Faktoren gemeinsam: Werkzeugzugang, Bezugskontinuität und Stabilität der Werkstückspannung. Mit mehr Achsen lassen sich mehrere Seiten ohne erneutes Spannen bearbeiten; zugleich können Programmierung, Kollisionsabstände, Spannvorrichtungen, Verifizierung und Anforderungen an die Maschinenleistung komplexer werden. NISTs Forschung zur 5-Achs-Bearbeitung weist darauf hin, dass sich die Analyse simultaner Bewegungen durch das Zusammenwirken geometrischer Fehler und Fehler der Servoregelung erschwert. Die Achsenzahl allein ist daher kein Genauigkeitsnachweis.
Was sich aus den NIST-Nachweisen praktisch ableiten lässt: Weniger erneutes Spannen kann eine Fehlerquelle ausschalten, beseitigt aber keine Maschinen-, Steuerungs-, Spannvorrichtungs-, Wärme- oder Messfehler.
| Fertigungsablauf | Besonders geeignet für | Auswirkung auf die Aufspannung | Zu prüfende Einschränkung |
|---|---|---|---|
| 3-Achs-Bearbeitung | Gut zugängliche prismatische Flächen, Platten und Taschen | Mehrere Ausrichtungen können erforderlich sein | Bezugstransfer zwischen Aufspannungen |
| Indexierte 4-Achs-Bearbeitung | Geometrieelemente rund um eine Achse verteilt | Verringert manuelle Drehungen | Schwenkbereich und Spannraum |
| 3+2-Positionierung | Schrägflächen, die aus festen Ausrichtungen bearbeitet werden | Ermöglicht die Bearbeitung vieler Flächen in einer Spannvorrichtung | Werkzeuglänge, Freigang des Werkzeughalters, Bezugsnachweis |
| Simultane 5-Achs-Bearbeitung | Freiformflächen und veränderliche Werkzeugvektoren | Ermöglicht die Kombination komplexer Bearbeitungsschritte | Risiken durch Kinematik, Servoregelung, Programmierung und Verifizierung |
Wann Sie keine Fünf-Achs-Bearbeitung wählen sollten: Eine offene, stabile Platte mit Taschen auf der Oberseite lässt sich auf einer 3-Achs-Maschine möglicherweise kostengünstiger fertigen und einfacher prüfen. Wann Sie keine 3-Achs-Bearbeitung wählen sollten: Bei einem Bauteil mit zusammenhängenden Geometrieelementen auf fünf Seiten kann das wiederholte Umspannen zu Risiken bei der Übertragung der Bezüge führen. Die Zeichnungs- und Fertigungsablaufprüfung gibt den Ausschlag, nicht das Maschinenetikett.
Konstruktionsmerkmale, die den Fräsablauf beeinflussen
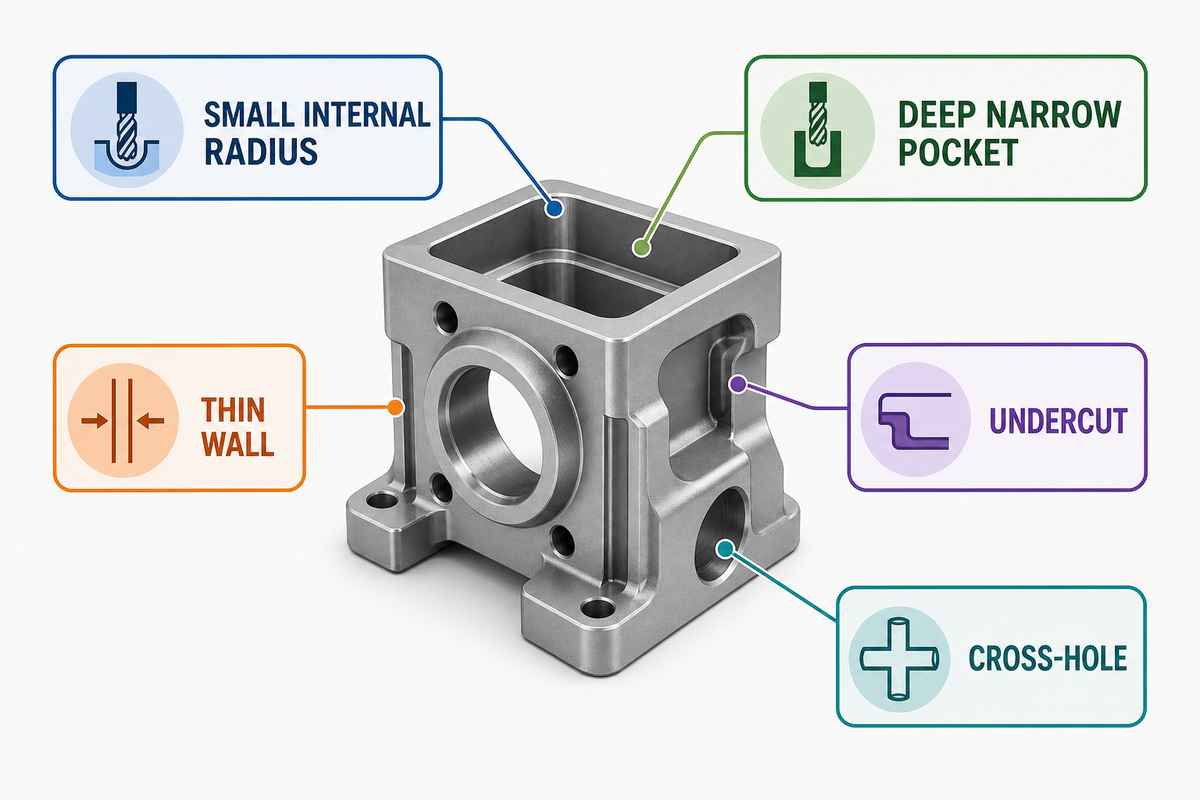
Die Geometrieelemente eines Bauteils bestimmen, ob ein Werkzeug eintreten, ohne übermäßige Auslenkung schneiden, Späne abführen und eine messbare Oberfläche hinterlassen kann. Ein Innenradius kann nicht kleiner sein als der wirksame Werkzeugweg, mit dem er erzeugt wird. Bei einer 60 mm tiefen Tasche, die mit einem 6 mm Werkzeug bearbeitet wird, beträgt das Verhältnis von Tiefe zu Durchmesser 10:1, noch bevor der Freigang des Werkzeughalters berücksichtigt wird. Das unterscheidet sich deutlich von einer 12 mm tiefen Tasche. Eine 1,0 mm starke Wand kann sich beim Zerspanen und Spannen verformen, auch wenn sie im Nennmodell zulässig ist. Zum Vergleich: Ein 5 mm Fräser mit 25 mm Auskragung, eine 3 mm starke Wand über 80 mm und ein Kantenaufmaß von 1 mm stellen jeweils andere Anforderungen an Steifigkeit und Oberflächenbearbeitung. Mehrachsiger Zugang und Prüfung bleiben getrennte Fragen, wie NISTs Forschung zu Leistungsprüfungen zeigt.
| Geometrieelement | Frage zum Fertigungsablauf | Mögliche Reaktion | Einschränkung |
|---|---|---|---|
| Kleiner Innenradius | Kann ein steifer Fräser den Radius erreichen? | Radius vergrößern oder ein lokales Schlichtwerkzeug vorsehen | Kleinere Werkzeuge schneiden langsamer und weichen stärker aus |
| Tiefe, schmale Tasche | Ist die Werkzeugreichweite mit ausreichender Spanabfuhr praktikabel? | Zugang öffnen, Werkzeuglängen abstufen oder die Konstruktion aufteilen | Große Auskragung verringert die Steifigkeit |
| Dünne Wand | Wann wird Werkstoff abgetragen und das Bauteil ausgespannt? | Abstützung stehen lassen, Zerspanungsschritte ausgleichen, Zustand nach dem Ausspannen prüfen | Eigenspannungen hängen von Werkstoff und Geometrie ab |
| Hinterschnitt | Ist der Zugang mit einem Standardwerkzeug möglich? | Kugelfräser mit Hals, T-Nutenfräser oder indexierten Fertigungsablauf einsetzen oder Konstruktion ändern | Sonderwerkzeuge schränken Zugang und Prüfbarkeit ein |
| Querbohrung | Wie werden Durchbruch und Grat kontrolliert? | Schnittfolge an den Kreuzungen planen und Abnahmekriterien für die Kanten festlegen | Verdeckte Grate lassen sich möglicherweise nicht durch Sichtprüfung erkennen |
| Geneigte Dichtfläche | Lässt sie sich mit einem einheitlichen Bezugssystem bearbeiten und messen? | 3+2-Zugang und eine definierte Messaufspannung verwenden | Oberflächenkenngröße und Ebenheit müssen getrennt kontrolliert werden |
| Große ebene Fläche | Was geschieht nach dem Lösen der Spannmittel? | Halbzeug, Werkstückspannung, Spannungsarmbehandlung und Prüfung im ausgespannten Zustand planen | Der Verfahrweg der Maschine sagt nichts über die endgültige Ebenheit aus |
| Mikrogeometrieelement | Lässt es sich fertigen und nachweisen? | Werkzeug, Verfahren und Messauflösung angeben | Ein Geometrieelement im Modell kann unterhalb der praktisch nachweisbaren Größe liegen |
| Enges Geometriemuster | Welcher Bezug steuert die Lagebeziehung? | Zusammenhängende Geometrieelemente in einer kontrollierten Aufspannung bearbeiten | Erneutes Spannen kann die Kontrolle der Lagebeziehungen beeinträchtigen |
Toleranzen, Oberflächenbeschaffenheit und Bauteilzustand funktionsgerecht festlegen
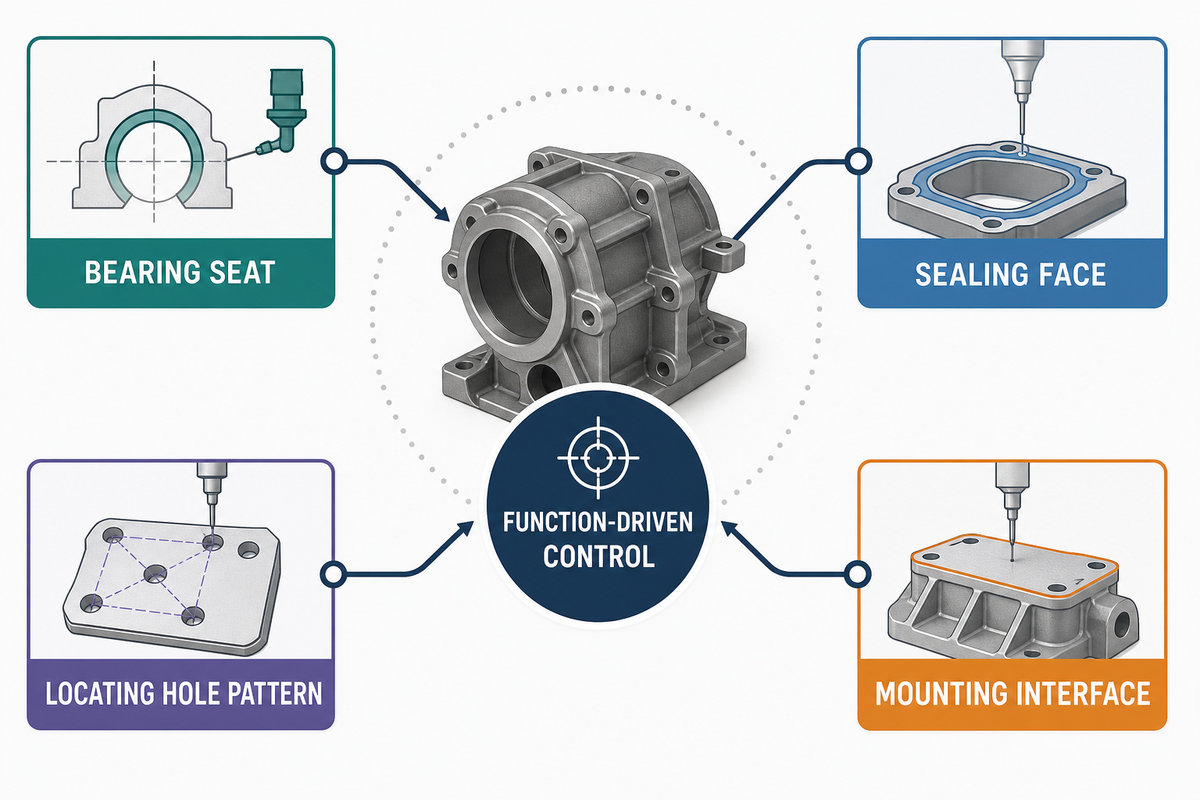
Enge Toleranzen sollten sich aus der Funktion ergeben. Ein Lagersitz, eine Dichtfläche, ein Muster von Positionierbohrungen oder eine Montageschnittstelle können gezielte Toleranzen rechtfertigen; für eine funktionslose Freifläche ist das möglicherweise nicht nötig. Eine Toleranz von ±0,01 mm für jedes Maß erhöht den Aufwand für Programmierung, Zerspanung, Temperaturkontrolle und Prüfung sowie das Risiko von Abweichungen, ohne dem Lieferanten zu zeigen, welche Beziehungen am wichtigsten sind.
Allgemeintoleranzen gelten nicht automatisch. ISO 2768-1 behandelt bestimmte Längen- und Winkelmaße ohne individuelle Toleranzangabe, gilt aber nur, wenn sie in der technischen Zeichnung oder maßgeblichen Spezifikation in Bezug genommen wird. Im August 2026 führt die ISO ISO 2768-1 als veröffentlicht; eine Überarbeitung ist in Entwicklung. ISO 2768-2 ist zurückgezogen, und die ISO verweist auf ISO 22081:2021 als neueren Ansatz für allgemeine geometrische Spezifikationen. Geben Sie das gemeinte Dokument und die Ausgabe an. Vermerken Sie nicht einfach „ISO 2768“ ohne nähere Angaben und erwarten Sie eine eindeutige Auslegung.
Zur Abnahme muss auch der Zustand des Bauteils festgelegt werden. Wird eine Ebenheitstoleranz von 0,03 mm bei gespanntem oder ausgespanntem Bauteil, nach der Spannungsarmbehandlung, nach der Beschichtung oder bei 20 °C geprüft? Wird eine Bohrung vor oder nach einer Beschichtung mit einem Aufmaß von 25 µm pro Seite gemessen? Gilt Ra 1,6 µm für die Dichtspur, die gesamte Fläche oder einen festgelegten Messpfad? ISO 14253-1 behandelt Konformitätsentscheidungen nahe den Spezifikationsgrenzen unter Berücksichtigung der Messunsicherheit. Für die Anfrage heißt das konkret: Welche Entscheidungsregel gilt für ein Ergebnis nahe am Grenzwert?
Werkstoffe nach Zerspanungsverhalten und Einsatzbedingungen auswählen
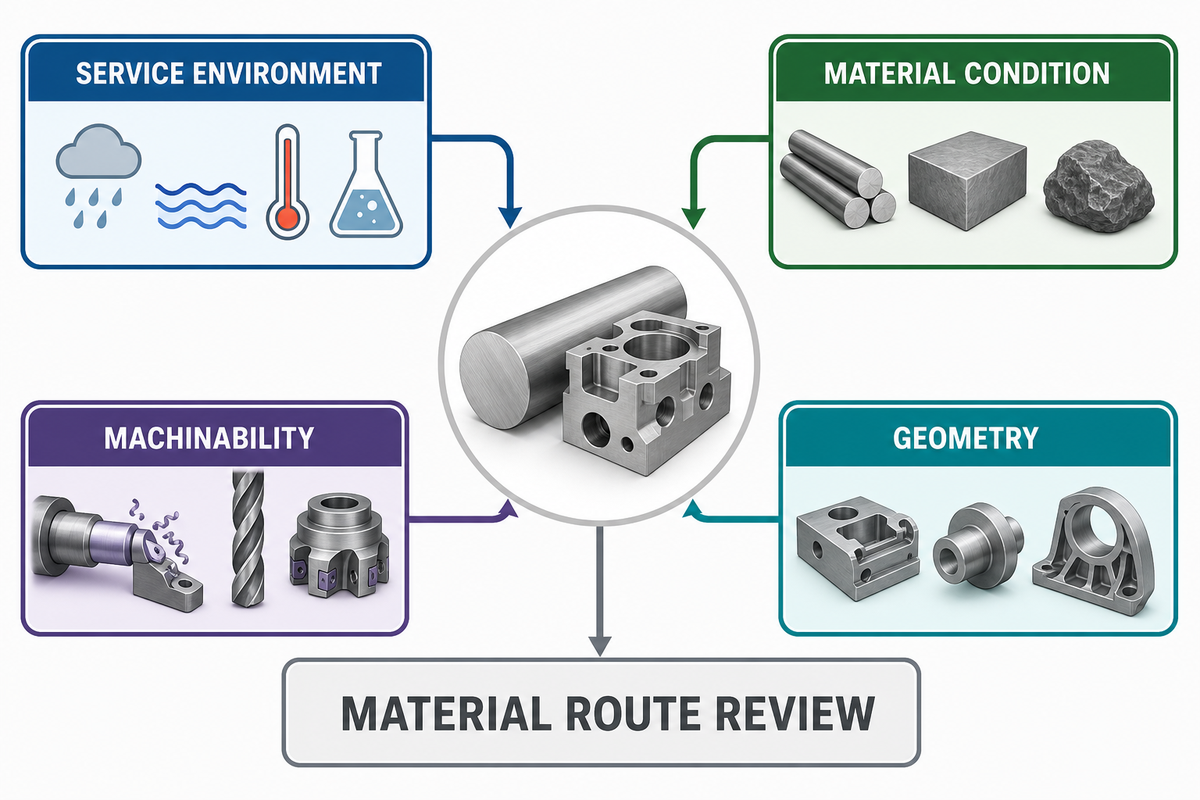
Die Werkstoffauswahl beginnt mit den Einsatzbedingungen. Für die Planung des Fertigungsablaufs reicht eine Werkstoffgruppe jedoch nicht aus. Geben Sie die zutreffende Werkstoffsorte oder Spezifikation, Produktform, den Wärmebehandlungs- oder Vergütungszustand und alle Anforderungen an die Rückverfolgbarkeit an. „Edelstahl“ sagt dem Zerspanungsbetrieb nicht, ob 303, 304L, 316L, 321 oder eine andere Sorte bestellt wird. „Aluminium“ legt weder den Zustand noch den Plattenzustand oder das Verhalten von Eigenspannungen fest.
Eine ASME-Studie aus 2024 ermittelte an 860 Stellen die Eigenspannungen in einer 90,5 mm dicken Platte aus 7050-T7451. Allein die vorhandenen Spannungen konnten dazu führen, dass die untersuchten Bauteile mit hohem Aspektverhältnis nach der Zerspanung die zitierte Anforderung für die Luft- und Raumfahrt überschritten. Das lässt sich nicht pauschal auf Aluminium übertragen. Es ist ein Grund, nach der Bearbeitungsfolge, dem Ausspannen und der Prüfung dünnwandiger Geometrien mit hohem Zerspanungsvolumen zu fragen.
Zur Veranschaulichung, nicht als Konstruktionsregel: Bei einem 4 mm Werkzeug mit 20 mm Auskragung stellt sich eine andere Steifigkeitsfrage als bei demselben Werkzeug mit 40 mm Auskragung. Eine 2 mm starke Wand verhält sich anders als eine 0,8 mm starke Wand über eine Spannweite von 50 mm. Auch Messing, Kupfer, Titan, Aluminium und technische Kunststoffe erfordern eine eigene Prüfung von Werkstoff, Zerspanbarkeit und Fertigungsablauf, wenn sie Teil des Auftrags sind. Übernehmen Sie Vorschübe, Härte, Zähigkeit oder Zerspanungstoleranzen niemals allein aufgrund einer Werkstoffgruppe.
| Werkstoffgruppe | Frage zum Einsatz | Prüfung der Zerspanung | Einschränkung |
|---|---|---|---|
| Aluminiumlegierung | Festigkeit, Masse, Korrosion, Temperatur | Zustand, Plattenzustand, Wandstabilität, Oberflächenbeschaffenheit | Ein einzelner Fall mit 7050 sagt nichts über eine andere Legierung oder Charge aus |
| Kohlenstoffstahl | Festigkeit, Verschleiß, Schweiß- oder Wärmebehandlungszustand | Zustand, Härte, Zunder, Aufmaß des Halbzeugs | Die Werkstoffsorte allein legt die Härte nicht fest |
| Legierter Stahl | Belastung, Ermüdung, Temperatur, Zustand nach der Wärmebehandlung | Bearbeitungsschritte vor und nach der Wärmebehandlung | Eigenschaftswerte hängen von Form und Zustand ab |
| Edelstahl | Korrosion, Sauberkeit, Temperatur | Genaue Werkstoffsorte, Kaltverfestigung, Oberflächenbearbeitung | „Edelstahl“ ist keine vollständige Spezifikation |
| Nickellegierung | Korrosion und Einsatz bei hohen Temperaturen | Werkzeugverschleiß, Wärme, Steifigkeit, Prüfbarkeit | Übertragen Sie keine allgemeinen Schnittdaten zwischen Werkstoffsorten |
Angebote anhand ihrer Kostenstruktur verstehen
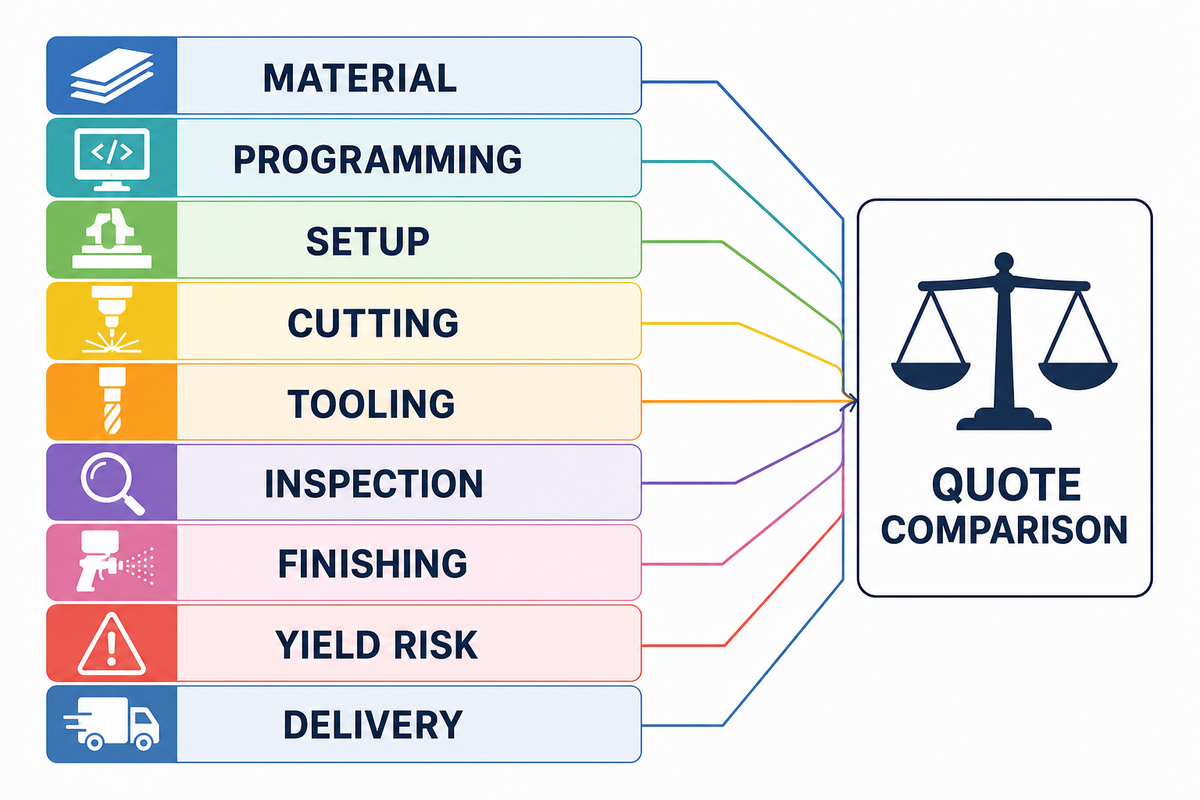
Die Kostenstruktur schlüsselt Werkstoff, Programmierung, Aufspannung, Zerspanung, Werkzeuge, Prüfung, Oberflächenbearbeitung, Ausschussrisiko und Lieferung auf. Vergleichen Sie diese Annahmen, bevor Sie die Gesamtsummen vergleichen. Ein niedriger Stundensatz kann seinen vermeintlichen Vorteil verlieren, wenn er vier Aufspannungen, einen Schlichtvorgang mit großer Werkzeugauskragung, eine 100%ige Berichterstattung oder ein hohes Ausschussrisiko verschleiert.
Das folgende Beispiel ist hypothetisch. Jeder Fertigungsablauf ergibt insgesamt 100 Indexpunkte; die Punkte stehen weder für Geldbeträge noch für Marktdurchschnitte und sind keine Aussage zu den Preisen von Zhenling. Sie veranschaulichen, wie dieselbe Summe mit einer unterschiedlichen Risikoverteilung einhergehen kann. Zum formalen Kontext der Kostenkalkulation siehe NISTs Forschung zu kostenbewusster Konstruktion.
| Kostenelement | Fertigungsablauf A | Fertigungsablauf B | Frage |
|---|---|---|---|
| Werkstoff | 22 | 22 | Gleiche Form, gleicher Zustand und gleiches Aufmaß? |
| Programmierung | 8 | 14 | Standardmäßiger 3-Achs-Werkzeugweg oder verifizierter Mehrachsen-Werkzeugweg? |
| Aufspannungen | 20 | 10 | Wie viele Bezugstransfers? |
| Zerspanung | 18 | 20 | Welche Werkzeugauskragung und welche Abtragsrate? |
| Werkzeuge | 6 | 8 | Sind Sonderfräser oder spezielle Werkzeughalter erforderlich? |
| Prüfung | 10 | 12 | Gleiche Merkmale und gleicher Prüfbericht? |
| Oberflächenbearbeitung | 6 | 6 | Gleicher Dienstleister und gleicher Maskierungsumfang? |
| Ausschuss- und Lieferrisiko | 10 | 8 | Welche Unsicherheiten sind berücksichtigt? |
| Gesamtindex | 100 | 100 | Gleiche Summe, unterschiedliche Kontrollen |
Drei Szenarien zeigen, warum einheitliche Vergleichsgrundlagen wichtig sind. Bei einer einzelnen Spannplatte können Aufspannung und Programmierung den größten Kostenanteil ausmachen. Bei 500 wiederholt gefertigten Ventilgehäusen können Wiederholgenauigkeit der Spannvorrichtung, Werkzeugstandzeit, Stichprobenprüfung und Ausschuss entscheidender sein. Bei einer dünnwandigen Halterung für die Luft- und Raumfahrt können Halbzeugzustand und Prüfung nach dem Ausspannen wichtiger sein als die reine Zerspanungszeit. Bitten Sie alle Anbieter, Mengenstaffeln, enthaltene Prüfberichte, Fremdleistungen, Grundlage der Lieferzeit, Verpackung und ausgeschlossene Leistungen anzugeben.
Vom Prototyp zur Fertigung wechseln, ohne die Produktdefinition zu verlieren
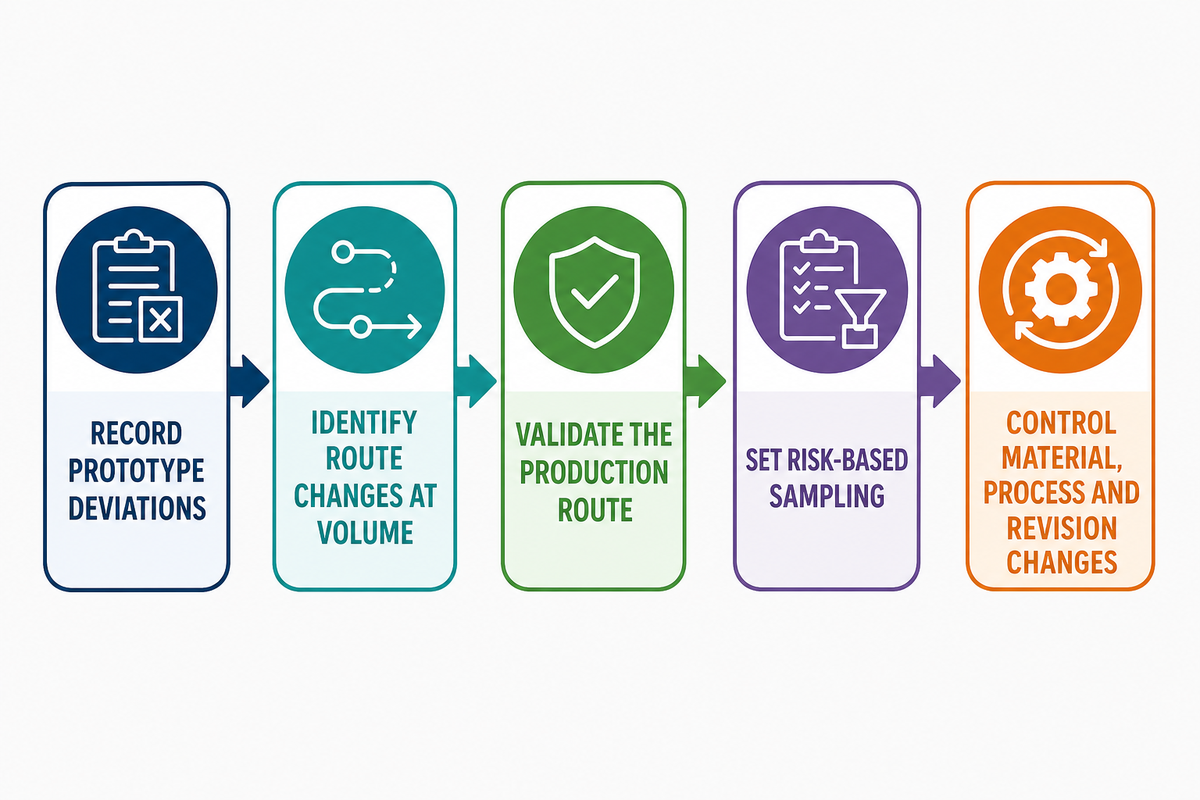
Ein konformer Prototyp belegt, was an dem geprüften Einzelteil festgestellt wurde. Für sich allein belegt er keinen stabilen Fertigungsprozess. Zur Freigabe für die Fertigung gehören außerdem ein eingefrorener Änderungsstand, eine wiederholbare Werkstückspannung, kontrollierte Programme und Werkzeuge, die erforderliche Kennzeichnung des Werkstoffs oder der Charge, ein Prüftakt und ein Verfahren für Abweichungen. Diese Kontrollen erhalten die durchgängige Produktdefinition, wie sie in NISTs Programm zum digitalen Faden beschrieben wird.
- Dokumentieren Sie jede Abweichung am Prototyp und deren Entscheidung vor der Freigabe.
- Legen Sie fest, welche Aufspannung, welches Werkzeug oder welches Prüfverfahren sich bei höheren Stückzahlen ändert.
- Geben Sie einen Erstartikel oder eine definierte Validierungscharge anhand des Fertigungsablaufs für die Serie frei.
- Legen Sie Stichprobenprüfung und Berichterstattung nach dem Risiko des jeweiligen Merkmals fest, nicht nach Gewohnheit.
- Verlangen Sie eine schriftliche Freigabe für Änderungen an Werkstoff, Quelle, Verfahren oder Änderungsstand.
Wann Sie nicht auf die Serienfertigung hochskalieren sollten: Lösen Sie den Fertigungsauftrag nicht aus, solange der freigegebene Prototyp noch auf einer undokumentierten manuellen Korrektur, einer provisorischen Spannvorrichtung, einem veralteten Modell oder einer nicht reproduzierbaren Messmethode beruht.
Vor der Auftragsvergabe die Nachweisleiter für Lieferanten nutzen
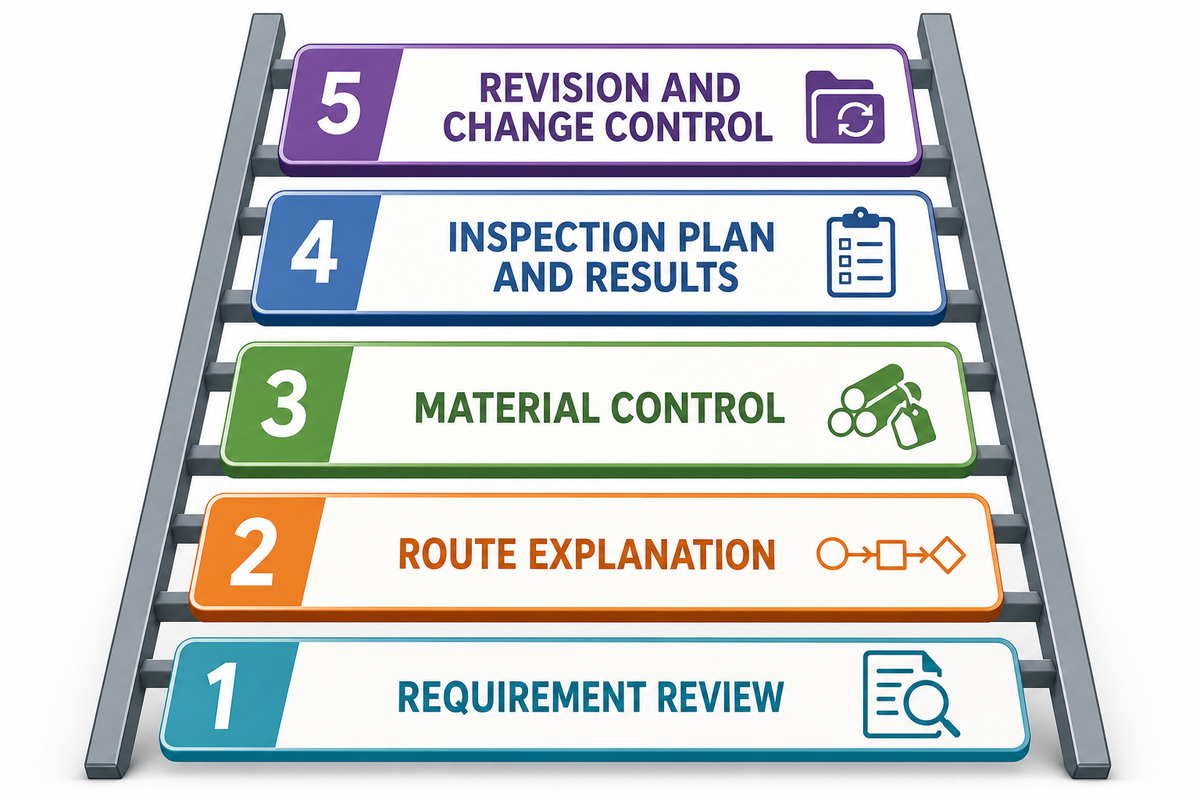
Die Nachweisleiter für Lieferanten führt von allgemeinen Aussagen zu auftragsspezifischen Belegen. Jede Stufe beantwortet eine andere Frage; keine ersetzt die nächste.
- Prüfung der Anforderungen – hat der Lieferant Widersprüche, fehlende Angaben und Annahmen erkannt?
- Erläuterung des Fertigungsablaufs – kann er Aufspannungen, Bezüge, Zugänglichkeit, Werkstückspannung und Sonderverfahren erklären?
- Werkstoffkontrolle – kann er das spezifizierte Halbzeug identifizieren und die geforderte Rückverfolgbarkeit sicherstellen?
- Prüfplan und Ergebnisse – kann er die tatsächlich kritischen Geometrieelemente mit einer vereinbarten Entscheidungsregel messen?
- Änderungsstand und Änderungskontrolle – kann er sicherstellen, dass der freigegebene Fertigungsablauf dem aktuellen Auftrag entspricht?
| Gehörte Aussage | Anzufordernder Nachweis | Was ungeklärt bleibt |
|---|---|---|
| „Wir haben 5-Achs-Maschinen“ | Fertigungsablauf für das Bauteil, Konzept der Spannvorrichtung, Zugänglichkeit und Bezugsplan | Tatsächlicher Maschinenzustand und Bauteilergebnis |
| „Wir sind nach ISO 9001 zertifiziert“ | Aussteller, Gültigkeit, Fertigungsstandorte und Geltungsbereich des Zertifikats | Konformität von Werkstoff und Maßen für den konkreten Auftrag |
| „Wir halten enge Toleranzen ein“ | Merkmalspezifisches Verfahren, Messunsicherheit und Stichprobenergebnis | Fähigkeit über die gesamte Fertigungscharge hinweg |
| „Der Werkstoff ist rückverfolgbar“ | Zertifikat und Verfahren zur Zuordnung von Charge und Bauteil | Eignung für den Anwendungsfall des Käufers |
| „Der Erstartikel wurde freigegeben“ | Kontrollierter Änderungsstand, Fertigungsablauf, Prüfbericht und Entscheidung | Stabilität bei längeren Fertigungsserien und Änderungskontrolle |
Laut ISO ist ISO 9001 eine Norm für Qualitätsmanagementsysteme; die Zertifizierung erfolgt durch externe Zertifizierungsstellen, nicht durch die ISO selbst. Der Geltungsbereich eines Zertifikats ist ein hilfreicher Nachweis für das Managementsystem. Er ist jedoch weder ein Werkstoffzertifikat noch ein Maßprüfbericht, ein Erstartikelergebnis oder eine Erklärung, dass jedes künftige Bauteil konform ist.
Zhenling: Fertigungskontext und Übergang zur Serienfertigung
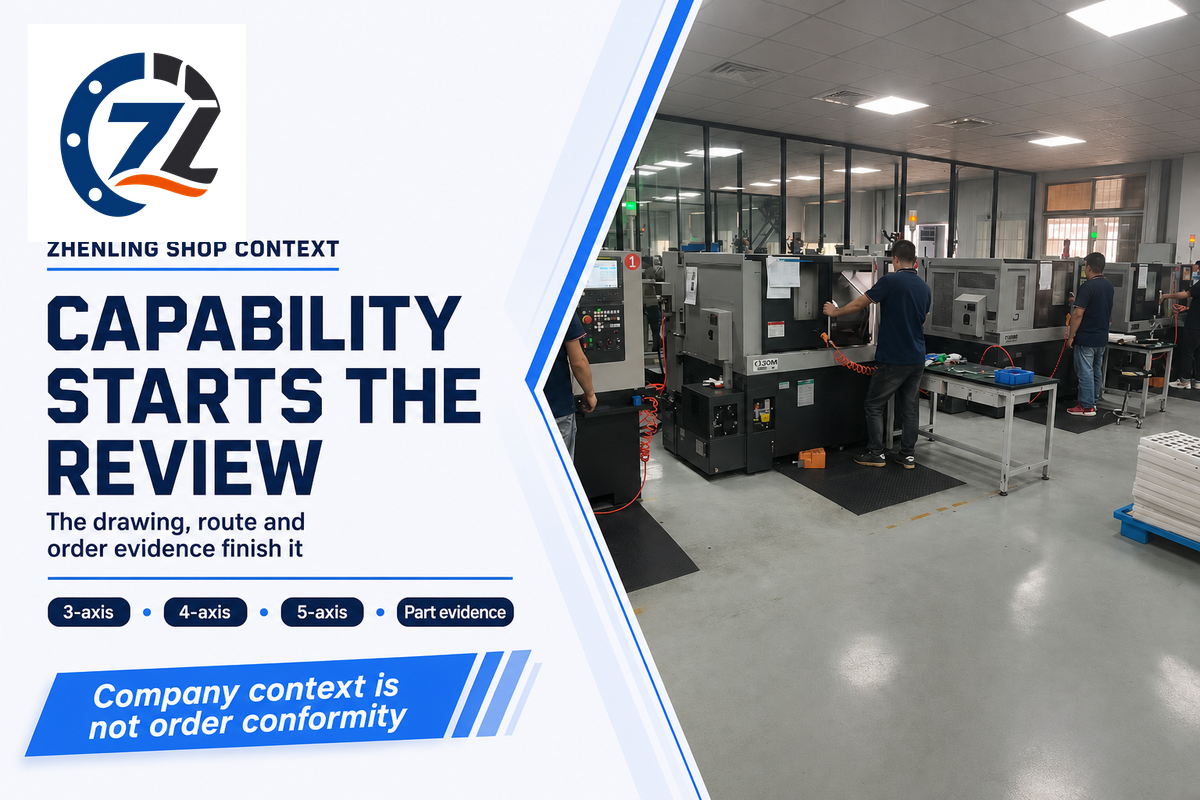
Den für diesen Leitfaden bereitgestellten Unternehmensangaben zufolge wurde Shanghai Zhenling Hardware Co., Ltd. 2006 gegründet und betreibt in Jiashan, Zhejiang, eine Fabrik mit 8.000 m² Fläche und einer 6.000 m² großen Werkhalle. Zum angegebenen Maschinenpark gehören 3-Achs- und 4-Achs-Bearbeitungszentren, importierte 5-Achs-Zentren, CNC-Drehmaschinen, Schleif- und Bohrmaschinen, Drahterodieranlagen und Radialbohrmaschinen. Zu den angegebenen Erfahrungsbereichen bei Werkstoffen zählen Kohlenstoff- und legierte Stähle, Edelstähle, Aluminiumlegierungen und Nickellegierungen.
Diese Bestandsaufnahme kann den Einstieg in ein Gespräch über den Fertigungsablauf bilden. Sie belegt jedoch nicht, dass ein bestimmtes 0,02 mm-Merkmal, eine Anforderung an die Oberflächenkenngröße, ein Prüfverfahren oder ein Liefertermin eingehalten wird. Der Nachweis ist weiterhin bauteil- und auftragsspezifisch – ebenso wie die ISO zwischen der Zertifizierung eines Managementsystems und der Produktkonformität unterscheidet. Käufer können sich zunächst einen Überblick über die umfassenderen Fertigungsdienstleistungen des Unternehmens verschaffen. Sobald das kontrollierte Modell oder die technische Zeichnung, der Werkstoffzustand, die Menge sowie die Anforderungen an Oberfläche und Prüfung feststehen, können Sie die Fähigkeiten von Zhenling Metal im Bereich CNC-Fräsen prüfen und das definierte Projekt zur technischen Prüfung einreichen.
Signal für 2026: Schnellere Angebote erhöhen die Kosten unvollständiger Definitionen
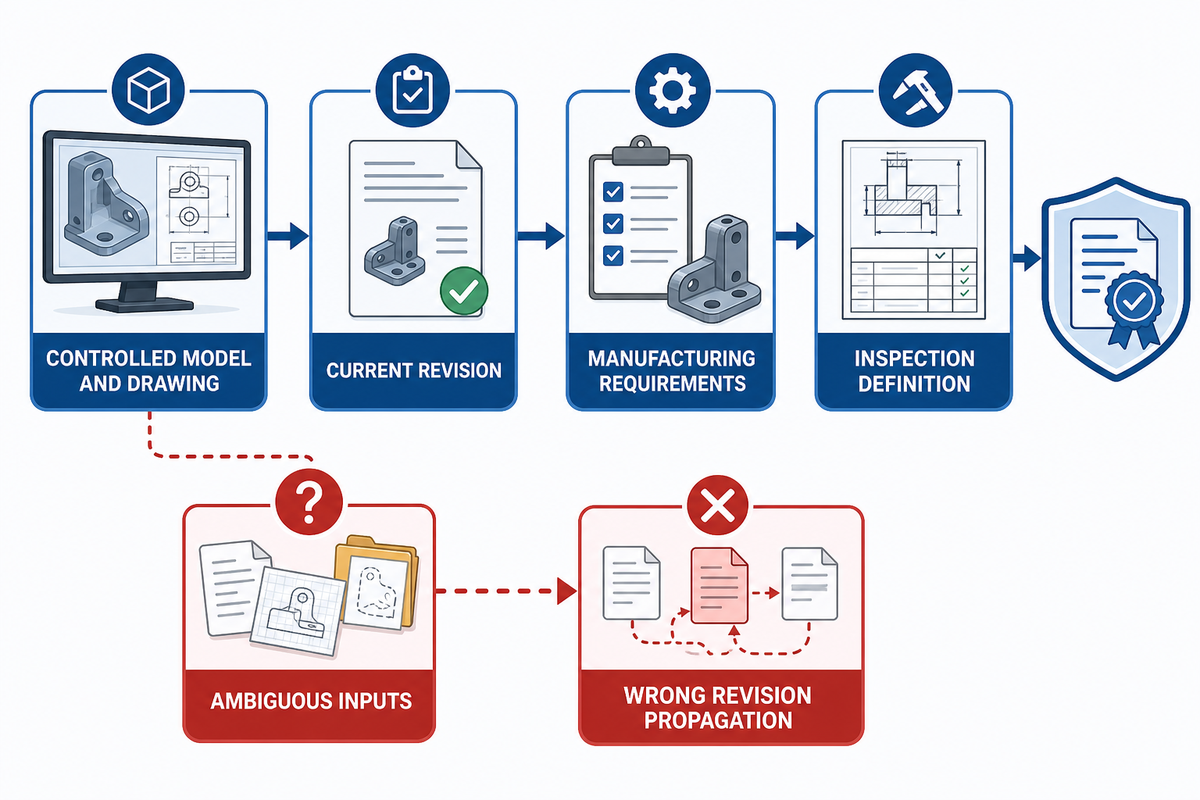
Digitale Angebotsverfahren können die Zeit zwischen dem Hochladen einer Datei und der Preisrückmeldung verkürzen. Unklare Angaben werden dadurch jedoch ebenfalls schneller weitergegeben. NISTs Arbeit zum digitalen Faden beschreibt die Vorteile verknüpfter Produktdefinitionen und weist zugleich auf Anforderungen an Konformität, Interoperabilität, Datenvertrauen und Cybersicherheit hin. Ein falscher Änderungsstand oder ein verändertes Modell kann sich daher über die Angebotsphase hinaus bis ins physische Ergebnis fortpflanzen. Für Käufer mit wiederkehrender Fertigung besteht das Risiko darin, dass ein freigegebener, aber falscher Änderungsstand vom Angebot in die Programmierung übernommen wird, bevor jemand die Lücke bemerkt.
Verwenden Sie für sensible Produktdefinitionen kontrollierte Zugriffsrechte, Änderungsstandskennungen, Freigaben und Aufzeichnungen zur Dateiübertragung. NIST SP 800-171 Rev. 3 ist relevant, wenn kontrollierte, nicht als Verschlusssache eingestufte Informationen in nichtstaatlichen Systemen verarbeitet werden. Die Norm gilt nicht pauschal für jede kommerzielle technische Zeichnung. Richten Sie die Sicherheitsmaßnahmen nach der tatsächlichen Datenklassifizierung und dem Vertrag aus.
Häufige Fragen zum CNC-Frässervice
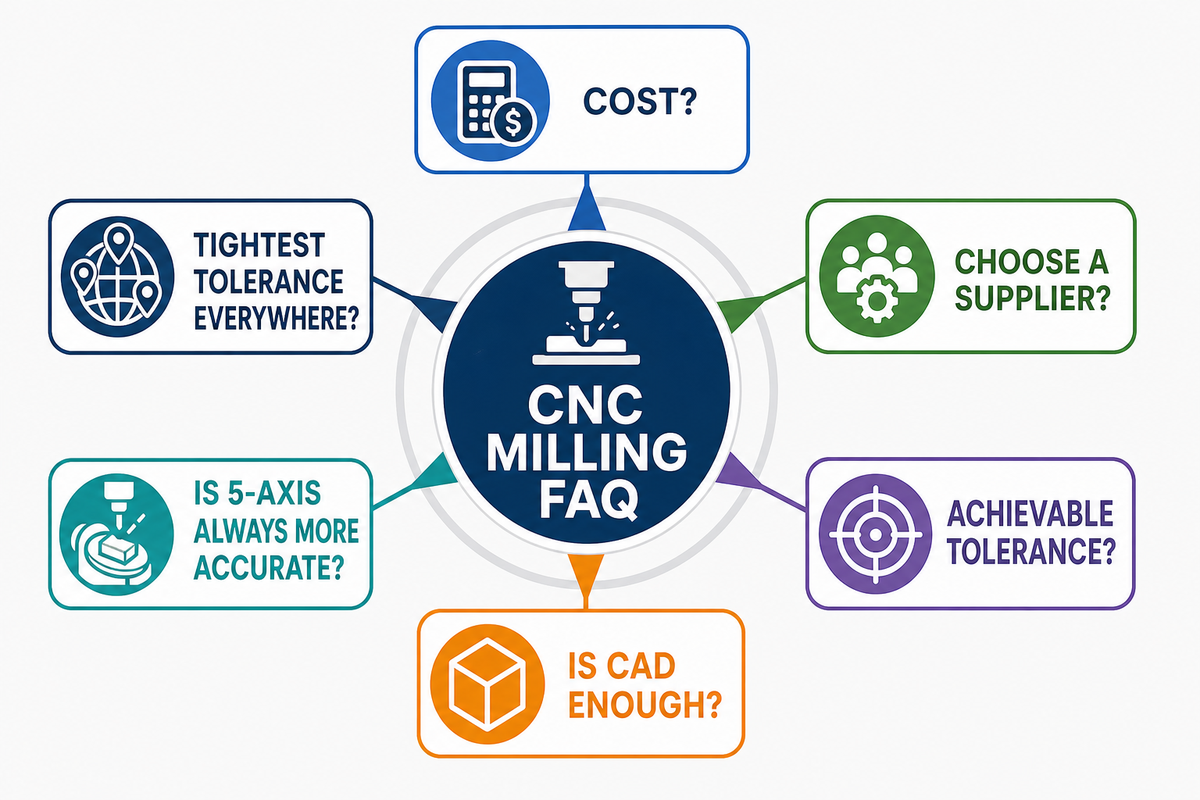
Was kostet es, ein Bauteil per CNC fertigen zu lassen?
Die Kosten der CNC-Fräsbearbeitung hängen vom gesamten Fertigungsablauf ab, einschließlich Werkstoff, Halbzeugabmessungen, Programmierung, Aufspannungen, Zerspanung, Werkzeugen, Prüfung, Oberflächenbearbeitung, Ausbringung, Stückzahl, Verpackung und Lieferanforderungen für das definierte Bauteil.
Der Preis hängt von Werkstoff und Halbzeugabmessungen, Programmierung, Anzahl der Aufspannungen, Bearbeitungszeit, Werkzeugen, Prüfung, Oberflächenbearbeitung, erwarteter Ausbringung, Stückzahl und Lieferung ab. Bei Einzelteilen fallen Aufspannung und Programmierung stark ins Gewicht, bei größeren Losen verteilen sich diese Kosten auf mehr Teile. Übermitteln Sie allen Anbietern dasselbe Modell, dieselbe technische Zeichnung, denselben Werkstoffzustand, dieselbe Stückzahl, Oberflächenbeschaffenheit, denselben Prüfumfang, dieselben Verpackungsanforderungen und dieselbe Liefergrundlage. Vergleichen Sie anschließend die Kostenstruktur, Mengenstaffeln, Zahlungsbedingungen und ausgeschlossenen Leistungen, statt einen allgemeinen Stunden- oder Stückpreis anzusetzen. Die Design-for-Cost-Forschung des NIST bietet eine formale Referenz zu Fertigungskosten.
Wie wähle ich das richtige Unternehmen für die CNC-Bearbeitung aus?
Bitten Sie um Nachweise, die sich konkret auf Ihr Bauteil beziehen.
Nutzen Sie die Nachweisleiter für Lieferanten. Prüfen Sie zunächst, ob das Unternehmen Widersprüche zwischen Anforderungen erkennt. Lassen Sie sich anschließend den Fertigungsablauf, die Bezüge, die Werkstückspannung, die Programmierung und externe Prozessschritte erläutern. Klären Sie danach die Werkstoffkontrolle, den Prüfplan, die Berichterstattung und die Änderungsstands- oder Änderungskontrolle. Maschinenbesitz und ein Zertifikat für ein Managementsystem liefern nützlichen Kontext, belegen aber für sich genommen nicht, dass Ihr konkreter Auftrag den Anforderungen entsprechen wird. Bevorzugen Sie einen Lieferanten, der vor der Beauftragung Annahmen, Zuständigkeiten, Auslöser für Änderungen und Grenzen der Nachweise darlegt.
Welche Toleranzen sind beim CNC-Fräsen erreichbar?
Eine pauschale Toleranzangabe allein aufgrund der Maschine wäre nicht seriös.
Die erreichbare Toleranz hängt von Geometrieelement und Größe, Werkstoffzustand, Werkzeugzugang, Aufspannung und Bezugssystem, Maschinen- und Temperaturzustand, Zerspanungsstrategie, Bauteilzustand während der Messung, Prüfverfahren, Messunsicherheit und Stückzahl ab. Ein Lieferant sollte das kritische Geometrieelement am tatsächlichen Bauteil bewerten. Geben Sie statt einer pauschalen Toleranz für die gesamte Zeichnung den funktionalen Zusammenhang, den Bezug, die zulässige Abweichung, den Oberflächenzustand, den Messzustand, den Berichtsbedarf, die Stichprobenbasis und die Entscheidungsregel an.
Reicht ein CAD-Modell für ein Angebot zur CNC-Fräsbearbeitung aus?
Für einen Auftrag mit definierten Anforderungen in der Regel nicht.
Ein Modell kann als Grundlage für eine Kostenschätzung dienen. Für den freigegebenen Fertigungsdatensatz werden jedoch häufig auch Toleranzen, Bezüge, Gewinde, Werkstoffzustand, Oberflächenbeschaffenheit, Kantenbearbeitung, Stückzahl, Änderungsstand, Prüfung, Berichterstattung sowie etwaige Einschränkungen bei Ersatzwerkstoffen oder Anforderungen an Sonderprozesse benötigt.
Ist 5-Achs-Fräsen immer genauer als 3-Achs-Fräsen?
Nein; es verringert manche Risiken und bringt andere mit sich.
5-Achs-Fräsen kann bei geeigneter Geometrie erneutes Spannen reduzieren und den Werkzeugzugang verbessern. Die Genauigkeit hängt weiterhin von Maschinenkinematik und -zustand, Servoverhalten, Werkstückspannung, Werkzeugreichweite, Programmprüfung, Temperaturzustand und Messung ab. Bei einem gut zugänglichen prismatischen Bauteil lässt sich ein stabiler 3-Achs-Fertigungsablauf möglicherweise leichter beherrschen. Bei zusammengehörigen Geometrieelementen auf mehreren Seiten kann ein Mehrachsen-Fertigungsablauf durch weniger Bezugsübertragungen Vorteile bieten.
Sollte jedes Maß die engste verfügbare Toleranz haben?
Nein.
Verschärfen Sie Toleranzen nur bei funktionskritischen Zusammenhängen; legen Sie für Spiel- und Bezugsmerkmale angemessene Toleranzen fest.
Wo dieser Leitfaden endet und die Dienstleistungsseite beginnt
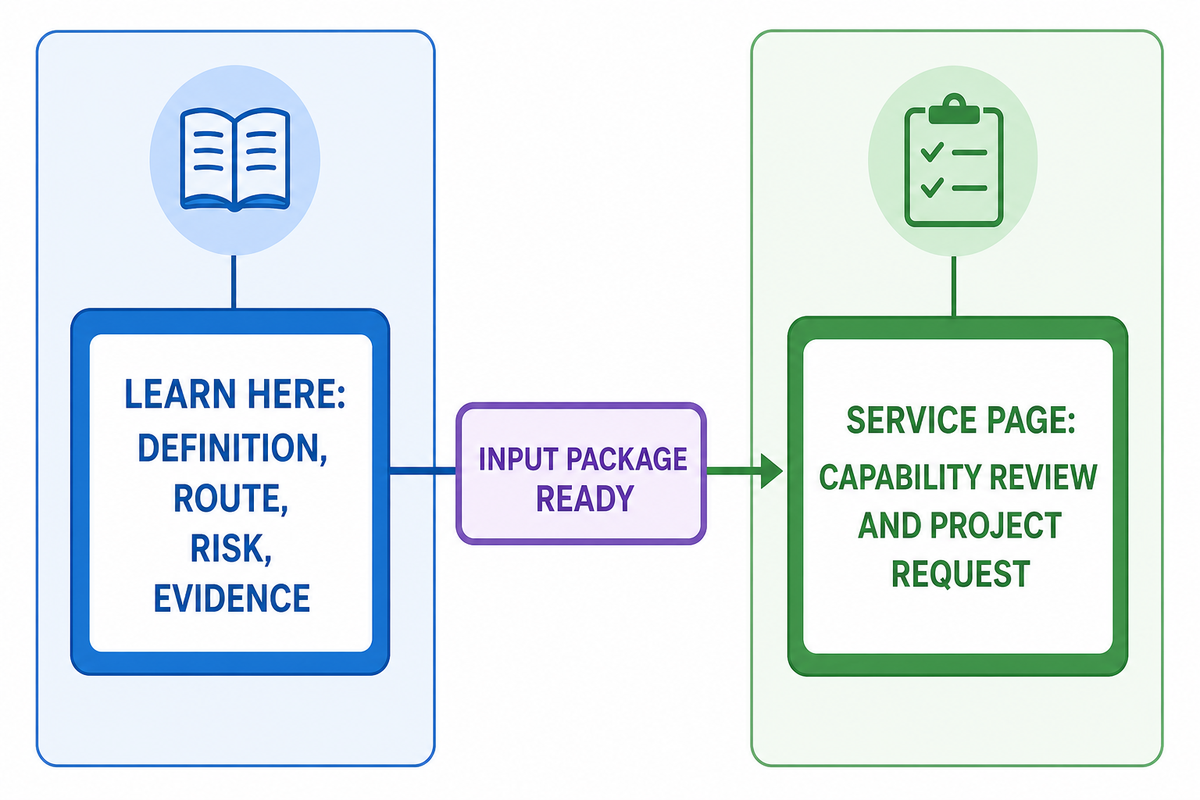
Der Ratgeberartikel behandelt Definition, Wahl des Fertigungsablaufs, Risiken durch Geometrieelemente, Toleranzvergabe, Werkstofffragen, Angebotsvergleich, Fertigungsfreigabe und Lieferantennachweise. Die Dienstleistungsseite behandelt die Bewertung der Fertigungsmöglichkeiten und Projektanfragen. Diese klare Aufgabenteilung hilft Käufern, sich hier zu informieren und erst dann ein Verkaufsgespräch aufzunehmen, wenn die Eingabedaten vollständig sind. Diese nutzerorientierte Abgrenzung folgt den Empfehlungen von Google Search Central, Lesern gehaltvolle und nützliche Inhalte zu bieten, statt primär für Rankings zu schreiben.
Fazit für Einkäufer
Legen Sie die Definition fest, wählen Sie den Fertigungsablauf anhand des Aufspannungs-Risikodreiecks, vergleichen Sie die Kostenstruktur und prüfen Sie die Nachweise des Lieferanten, bevor Sie den Auftrag vergeben.
Referenzen und Quellen
- NIST, Bewertung virtueller Werkzeugmaschinen für standardisierte 5-Achs-Leistungstests
- NIST, Digitaler Faden für die Fertigung
- NIST, SP 800-171, Revision 3
- NIST, Design-for-Cost-Forschung
- ISO, Katalogeintrag zu ISO 2768-1
- ISO, Katalogeintrag zu ISO 22081:2021
- ISO, Katalogeintrag zu ISO 14253-1:2017
- ISO, Zertifizierung und Konformitätsbewertung
- ASME Journal of Manufacturing Science and Engineering, Auswirkungen anfänglicher Eigenspannungen in Aluminiumplatten
- Google Search Central, Erstellung hilfreicher, zuverlässiger und nutzerorientierter Inhalte
Transparenz der Recherche: Dieser Leitfaden stützt sich auf aktuelle NIST- und ISO-Seiten, eine Originalstudie der ASME, Recherchen in Suchmaschinen am selben Tag sowie von Zhenling Metal bereitgestellte Unternehmensinformationen. Unternehmensangaben sind als solche gekennzeichnet und gelten nicht als unabhängiger Nachweis der Auftragsfähigkeit. Wettbewerberseiten dienten der Analyse inhaltlicher Lücken, werden aber nicht als technische Belege angeführt. Die Kostenstruktur ist ein hypothetisches Lehrmodell, kein Angebot und kein Marktbenchmark.




ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


