
Contacter Zhenling Company

Mis à jour en août 2026 · Guide d’achat fondé sur des sources citées et le cahier des charges du projet consigné
Un projet de tournage CNC doit être évalué comme une gamme de fabrication reliant des données de conception maîtrisées à des pièces acceptées, et non comme une promesse associée au nom d’une machine. Ce guide aide les ingénieurs concepteurs et les équipes qualité à déterminer ce qui doit être tourné, ce qui peut nécessiter un autre procédé et quelles preuves relient le plan au contrôle.
Cette distinction est importante.
Un service de tournage CNC est une gamme de fabrication dans laquelle des outils programmés usinent une pièce en rotation ; le plan de contrôle convenu détermine si la pièce finie est acceptée.
Un guide du tournage CNC est une référence de conception et de contrôle qui présente les bases du tournage CNC en tant que procédé de fabrication. La commande numérique coordonne les mouvements de la machine et des outils, mais comprendre le tournage suppose aussi que l’acheteur examine ensemble la géométrie, le maintien de la pièce, le transfert des références et le contrôle, dans une gamme cohérente.
Concrètement, une machine de tournage CNC est une machine à commande numérique qui fait tourner le brut tandis qu’un outil programmé enlève de la matière. Un tour CNC peut produire efficacement des pièces cylindriques et d’autres pièces centrées sur un axe, mais la forme souhaitée ne suffit pas à définir l’ensemble de l’usinage. Le processus de tournage CNC doit aussi tenir compte de l’accès lors du montage, de la continuité des références, du contrôle et des opérations éventuellement réalisées sur une autre machine.
En tournage CNC, la pièce tourne tandis que des outils de coupe pilotés usinent les formes rondes. Une décision d’approvisionnement pertinente tient également compte de l’état du matériau, des éléments géométriques hors axe, du maintien de la pièce, des tolérances, de la méthode de mesure, de la quantité à produire et des éventuelles opérations secondaires de fraisage, de rectification ou de finition.
Repères rapides : les décisions à prendre avec ce guide
| Question sur l’adéquation de la pièce | Quels éléments géométriques se prêtent au tournage, au fraisage, aux outils motorisés, à la rectification ou à une gamme mixte ? |
| Question sur le plan | Quelles dimensions, références, exigences de filetage et conditions d’état de surface sont contractuelles ? |
| Question sur le contrôle | Quelle grandeur mesurer, selon quelle méthode, dans quel état thermique, avec quelle incertitude et quelle règle d’acceptation ? |
| Question sur le maintien de la pièce | Quelles faces de positionnement, quels appuis et quelles relations entre références doivent être préservés à chaque montage ? |
| Question sur l’état de surface | Quels paramètre, direction, longueur de coupure, filtre et zone fonctionnelle définissent l’exigence ? |
| Question sur la machine | Qu’exige réellement la séquence envisagée en matière de broche, d’axes, d’appui ou d’outils motorisés ? |
| Question sur le transfert | Quels éléments géométriques passent sur une fraiseuse, une rectifieuse ou un poste externe, et quelle référence les accompagne ? |
| Question sur les risques d’échec | Quelle condition d’accès, de rigidité, de température ou de mesure invaliderait la gamme envisagée ? |
| Limite des preuves | Quel résultat vérifie l’élément géométrique dans les conditions de mesure réelles du plan ? |
En bref
- Une pièce essentiellement ronde ne se fabrique pas nécessairement uniquement au tour : définissez la gamme pour chaque élément géométrique et chaque montage.
- L’étalonnage ne suffit pas si la méthode et l’incertitude ne sont pas adaptées à l’élément géométrique et à la décision.
- Des valeurs d’état de surface isolées comme Ra peuvent masquer des différences de forme, d’ondulation, de profil et de filtrage.
- Un remontage peut rompre une relation de référence pourtant valide ; cartographiez donc les transferts entre montages avant de choisir une gamme.
Rôle du tournage CNC et domaines d’application
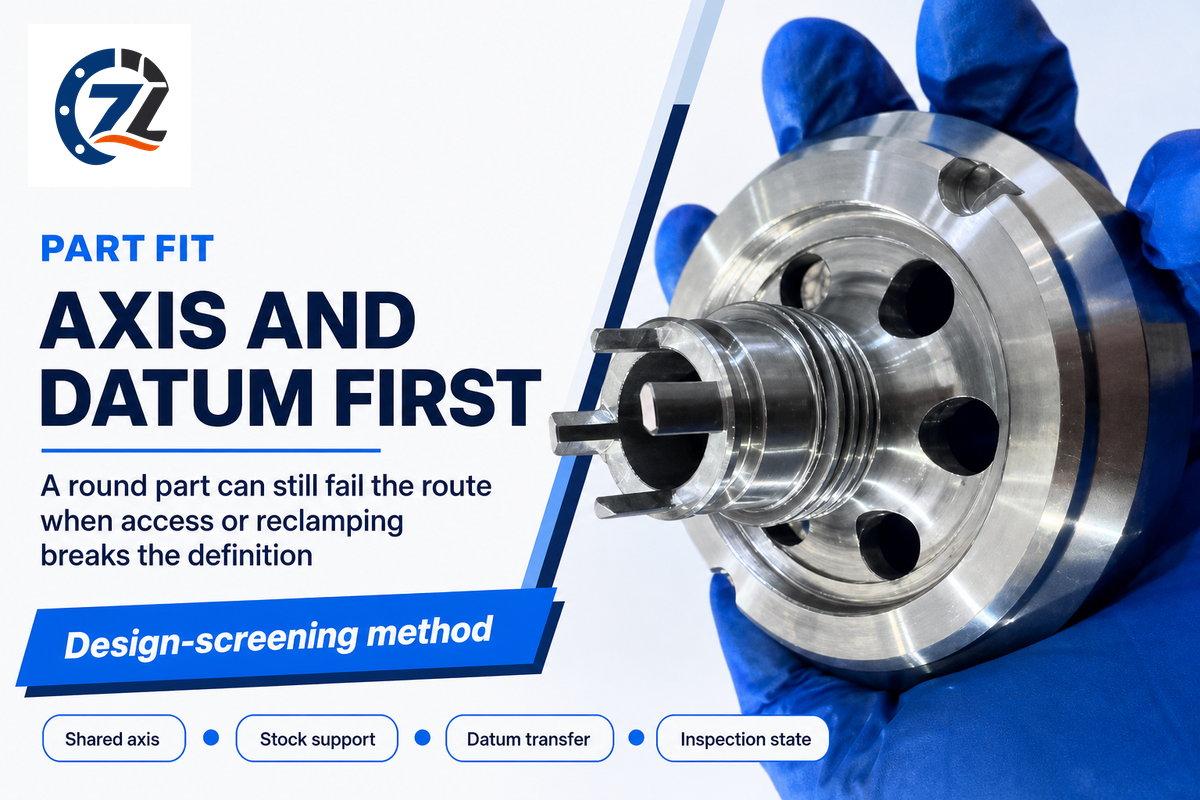
En tournage CNC, la matière est enlevée pendant que la pièce tourne ; c’est donc un point de départ naturel pour les diamètres, faces, alésages, rainures, cônes et filetages organisés autour d’un même axe. L’adéquation reste conditionnelle : le matériau, l’accès aux éléments géométriques, le maintien de la pièce, les tolérances, l’état de surface, le volume et la cadence de production peuvent conduire à réaliser certains éléments lors d’autres opérations.
Le résumé du NIST sur la planification de la fabrication cite le matériau, la forme, la complexité géométrique, les éléments géométriques, les dimensions, les tolérances, l’état de surface, le volume et la cadence de production parmi les données de planification. Cette liste corrige utilement le raccourci courant « pièce ronde = tour ». La symétrie de révolution indique une gamme possible, mais ne constitue pas à elle seule la gamme complète.
Le tournage CNC moderne repose sur un programme qui coordonne la vitesse de broche, les axes de la machine et le mouvement de l’outil autour de la pièce en rotation. Un embarreur peut automatiser l’alimentation en barres d’un centre de tournage ; un centre de tournage CNC sans cet équipement repose néanmoins sur la même logique géométrique et le même transfert de références.
Audit des risques liés au transfert des références
Cinq questions pratiques révèlent les points où une gamme de tournage risque de ne pas respecter la conception : les surfaces critiques partagent-elles un axe ? Le brut peut-il être soutenu sans masquer un élément géométrique ? Quelles exigences sont réalisées lors d’un même montage ? Quelles relations doivent être préservées après un remontage ? Quels éléments géométriques nécessitent un état de contrôle distinct ?
Matériaux pour le tournage CNC : l’état du brut fait partie des critères d’adéquation
Une famille de matériaux ne définit ni une recette unique de coupe ni un résultat dimensionnel précis. Votre demande de devis doit préciser le grade, la forme du produit, l’état métallurgique, le traitement thermique, la politique de substitution, la traçabilité requise et toute opération secondaire. Ces données influent sur l’usure des outils, la déflexion, le comportement thermique, la surépaisseur et le plan de contrôle avant même de modifier la description commerciale.
Les matériaux d’usinage couvrent les pièces métalliques et plastiques, mais l’appartenance à une famille de matériaux ne suffit pas à déterminer l’usage final. Les pièces métalliques peuvent exiger une dureté, un traitement thermique, une traçabilité ou une résistance à la corrosion spécifiés ; un projet d’usinage CNC de l’aluminium peut soulever d’autres questions de brut, de déformation, de finition et de contrôle. La forme du produit compte également : les barres, tubes, pièces forgées et pièces moulées n’arrivent pas sur le tour avec les mêmes surépaisseurs ni le même historique de contraintes résiduelles.
Zhenling indique avoir de l’expérience avec les aciers au carbone et alliés, les grades d’acier inoxydable, les alliages d’aluminium et les familles d’alliages de nickel. Cette liste constitue un point de départ utile pour examiner les matériaux, mais elle ne valide aucun grade pour une application soumise à la pression ou à la température, à la corrosion, à la dureté ou aux charges cycliques. La décision dépend toujours de l’examen du plan et de l’application concernés. Pour approfondir les matériaux, consultez ces considérations sur l’usinage de l’acier inoxydable.
Les applications du tournage CNC comprennent les arbres, les bagues, les corps filetés, les bouchons et d’autres pièces usinées CNC organisées autour d’un axe. Les pièces complexes restent envisageables uniquement si leurs éléments hors axe, leur maintien et leur accessibilité pour le contrôle peuvent être intégrés sans occulter une seconde gamme de fabrication.
Tournage CNC, fraisage et gammes mixtes
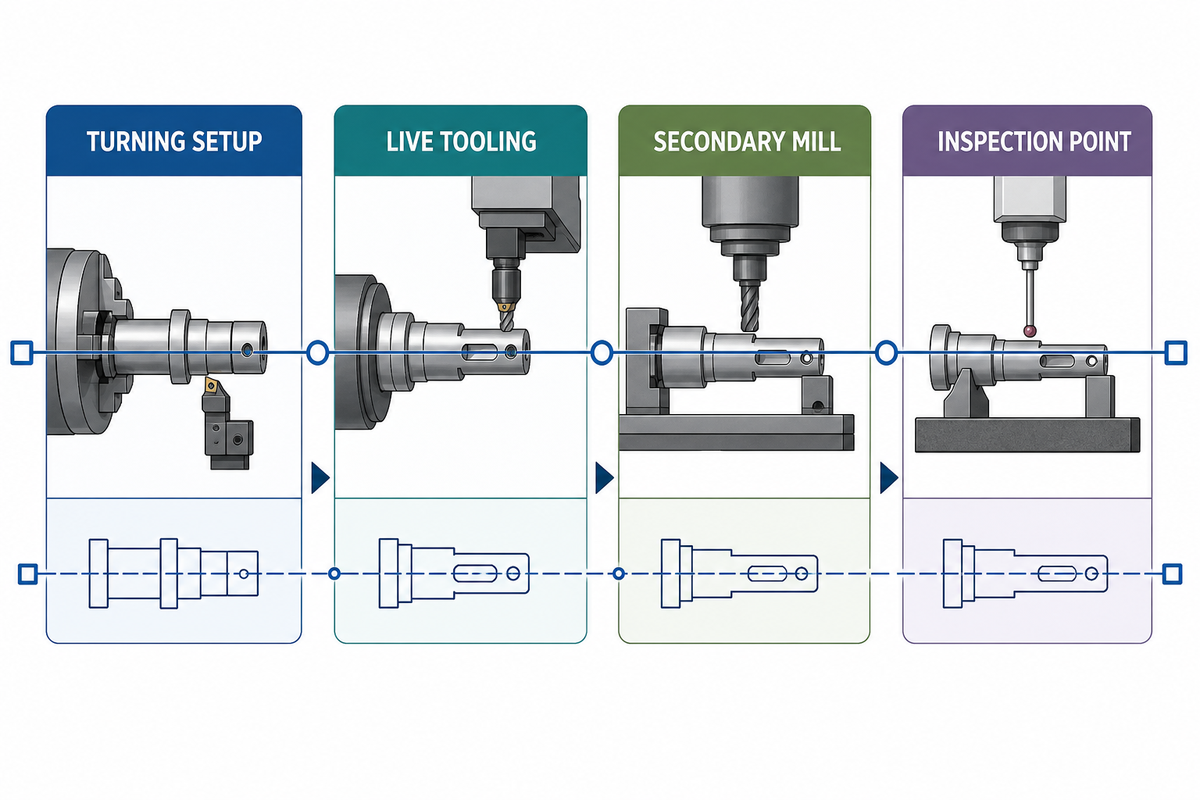
Une gamme associant tournage CNC et fraisage repose toujours sur le choix du procédé pour chaque élément géométrique, et non sur des appellations concurrentes appliquées à toute la pièce. Un composant peut commencer sur un tour CNC, recevoir des éléments transversaux sur un tour équipé d’outils motorisés, passer sur une fraiseuse pour des géométries inaccessibles, puis être rectifié ou subir un autre traitement de surface. La continuité entre les montages détermine si cette séquence préserve la conception.
Le tournage et le fraisage peuvent partager un même plan de références, mais leurs appellations ne sont pas interchangeables. En tournage CNC, la pièce tourne ; sur une fraiseuse, c’est généralement l’outil qui tourne. Le fraisage et le perçage permettent souvent de réaliser des surfaces planes ou des éléments transversaux inaccessibles dans un montage de tournage. Différents types de machines CNC peuvent réaliser plusieurs opérations, mais le plan détermine toujours où chacune doit être effectuée.
Le dossier du NIST sur la planification des procédés fondée sur les éléments géométriques étaye une approche reposant sur ces éléments et les plans de processus. En pratique, il faut comparer les séquences prévues, notamment l’opération qui réalise chaque élément, la référence qui subsiste après le transfert et le lieu du contrôle. N’approuvez pas une gamme sur la seule mention « capacité multiaxe ».
Associer chaque élément géométrique à un montage et à son contrôle
Cette cartographie des goulots d’étranglement transforme le plan de la pièce en registre de gamme. Elle est volontairement plus détaillée qu’une simple opposition entre tournage et fraisage : une gamme réduisant le nombre de montages peut tout de même échouer si elle restreint l’accès de l’outil, déforme la pièce ou éloigne le contrôle de la référence fonctionnelle.
- Répertoriez les éléments géométriques critiques — identifiez les diamètres, alésages, faces, filetages, trous transversaux, méplats, rainures et surfaces fonctionnelles.
- Attribuez l’opération probable — tournage, alésage, perçage, fraisage avec outils motorisés, fraisage secondaire, rectification ou finition.
- Regroupez les opérations par montage — indiquez la face de positionnement, la méthode de serrage et d’appui, ainsi que l’accès aux éléments géométriques.
- Repérez les transferts de références — précisez quelle relation fonctionnelle doit être préservée après chaque remontage ou déplacement vers un autre poste.
- Ajoutez les points de contrôle — définissez quand et comment chaque élément géométrique critique est mesuré.
- Nommez les opérations externes — indiquez qui prend en charge le traitement thermique, le revêtement, la rectification et les autres travaux sous-traités.
- Comparez les séquences chiffrées — vérifiez que les fournisseurs ont chiffré la même gamme, les mêmes preuves et les mêmes limites de maîtrise des modifications.
Fraisage CNC ou tournage : quel procédé pour chaque élément géométrique ?
Choisissez le procédé pour chaque élément géométrique. Le tournage est généralement le point de départ lorsque la géométrie fonctionnelle est de révolution et accessible dans un montage stable. Le fraisage est plus indiqué pour les grandes faces planes, les poches, les motifs asymétriques ou les éléments dont l’accès et la chaîne de références sont plus faciles à maîtriser sur une fraiseuse. Les pièces mixtes peuvent nécessiter les deux procédés ; la gamme doit alors préciser le transfert entre montages. La gamme de fraisage CNC de Zhenling pour les éléments non rotatifs fait l’objet d’une évaluation commerciale distincte.
Les avantages de la commande numérique sont les plus utiles lorsque l’équipement choisi, le programme, le maintien de la pièce et le plan de vérification sont adaptés à la séquence des éléments géométriques. Un centre de tournage CNC, un tour simple et une machine multitâche de tournage-fraisage peuvent tous produire des pièces, mais leurs capacités d’accès en CNC ne sont pas interchangeables. Le plan de processus doit préciser quelles pièces CNC sont réalisées dans chaque montage, où l’usinage de précision dépend de la continuité des références et si la gamme annoncée au tour inclut une opération distincte sur fraiseuse ou rectifieuse.
Opérations de tournage qui influent sur la faisabilité
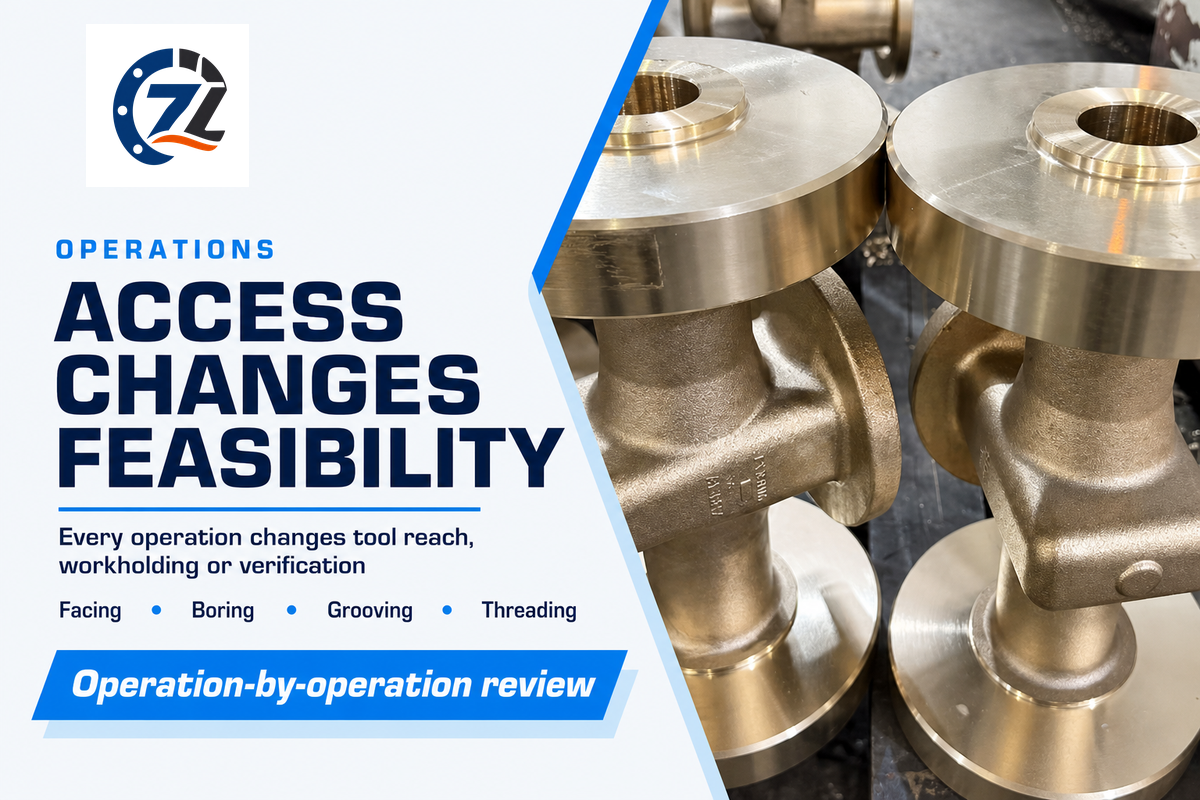
Les opérations de tournage ne modifient pas seulement le temps de cycle. Le dressage crée des références axiales ; l’alésage impose des contraintes d’accès de l’outil et de mesure ; le rainurage concentre les efforts sur un outil étroit ; le filetage ajoute des exigences liées au profil et aux calibres ; les outils motorisés permettent l’accès aux éléments hors axe. Chaque opération doit être associée à ses conséquences sur le maintien de la pièce, les références, l’outil et le contrôle.
Un montage de tournage peut regrouper plusieurs opérations de tournage CNC, mais chacune entraîne toujours des conséquences distinctes pour l’accès et la vérification. Les opérations de perçage et d’autres opérations peuvent partager la même orientation de broche tout en exigeant des outils, des avances, une maîtrise des copeaux et des méthodes de contrôle différents.
Les types courants de tournage CNC comprennent le tournage simple, le tournage en gradins, le tournage de profil et le tournage conique. Ils répondent à différentes relations géométriques ; les avantages du tournage CNC sont les plus marqués lorsque les éléments de révolution dominent l’usinage. Les systèmes de tournage avancés peuvent élargir l’accès, tandis que le tournage manuel dépend davantage de l’intervention de l’opérateur.
Un article de Cutting Tool Engineering sur le maintien de la pièce explique qu’en tournage, le positionnement s’effectue généralement depuis une face principale lors de la première opération, puis depuis une face usinée lors des opérations suivantes. Il signale également que le serrage, la chaleur et les relations entre éléments géométriques peuvent modifier les résultats. C’est pourquoi le maintien de la pièce doit figurer dans une demande de devis pour les pièces difficiles.
Tolérances, état de surface et stratégie de plan en tournage CNC
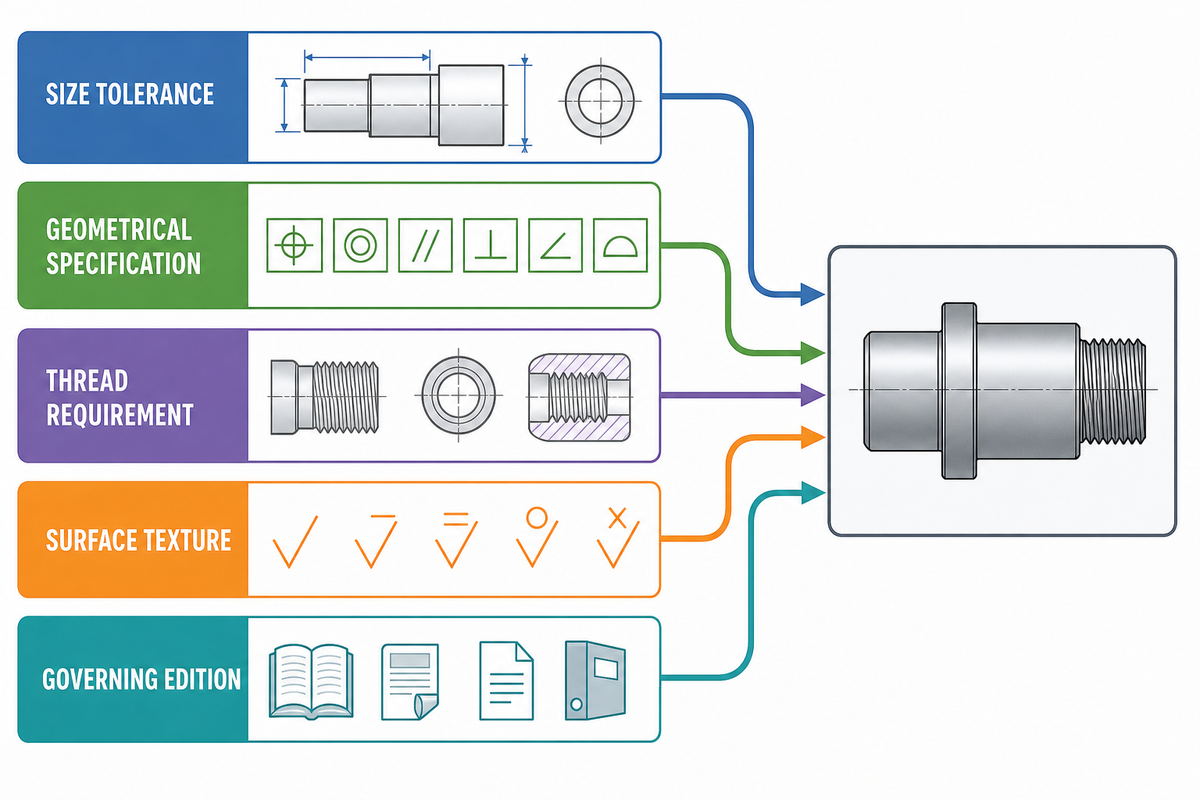
Les définitions du tournage destinées à établir un devis distinguent les tolérances dimensionnelles, les spécifications géométriques, les exigences de filetage et l’état de surface, au lieu de les dissimuler dans une note générale. Les documents contractuels doivent indiquer la publication et l’édition applicables, réserver les exigences plus strictes aux fonctions qui les nécessitent et préciser suffisamment les conditions de mesure pour permettre de comparer les résultats des fournisseurs.
Chaque valeur contrôlée doit être accompagnée de son unité. À titre de notation seulement, « diamètre de 25 mm », « Ra de 0,8 µm » et « température de référence de 20 °C » illustrent des couples valeur-unité complets ; il ne s’agit ni de spécifications recommandées ni de déclarations sur les capacités d’un fournisseur. La valeur, le symbole, la tolérance, la direction de mesure et la condition de référence réels doivent provenir de la définition de conception approuvée.
Un fichier CAO aide à communiquer la géométrie, mais ne constitue pas automatiquement la référence complète pour l’usinage CNC. Le plan ou la définition fondée sur un modèle doit préciser les unités, l’indice de révision, les références, les tolérances, les filetages, les exigences d’état de surface et la règle applicable en cas de conflit. Ce dossier maîtrisé permet de fonder les décisions d’usinage et de tournage de précision sur la fonction plutôt que sur un tableau générique de capacités présenté sur un site Internet.
La page officielle du catalogue ISO pour la norme 2768-1:1989 indique que la publication a été réexaminée et confirmée en 2022 et qu’elle reste en vigueur. La future ISO 2768 est en cours de publication, à l’étape 60.00, et devrait la remplacer. Tant qu’un contrat n’adopte pas la norme de remplacement, « future » ne signifie pas « déjà en vigueur ».
ISO 22081:2021 porte sur les spécifications géométriques générales et les spécifications dimensionnelles générales, tandis que ISO 21920-1:2021 traite de l’indication de l’état de surface des profils. Citer le champ d’application du catalogue ne revient pas à reproduire les normes ni à les rendre automatiquement obligatoires. Les documents d’achat doivent invoquer l’édition applicable.
📐 Note technique
Une note de tolérance générale s’applique par défaut aux dimensions sans indication particulière. Elle ne justifie pas de laisser dans le flou les diamètres fonctionnels, le faux-rond, les filetages, les surfaces d’étanchéité ou les conditions de mesure.
Pourquoi une valeur Ra seule ne suffit pas toujours à comparer
Un article de Quality Magazine s’appuyant sur des exemples fournis par le fabricant d’instruments de métrologie Mahr Federal distingue la forme, l’ondulation et la rugosité, et montre que deux profils visiblement différents peuvent présenter la même valeur Ra. Les acheteurs doivent donc préciser le paramètre, la valeur et les unités, la direction de mesure, la condition de coupure ou de filtrage, la longueur d’évaluation le cas échéant, ainsi que la zone fonctionnelle. Les fournisseurs peuvent alors confirmer la méthode au lieu de la déduire de la mention « finition lisse ».
Planification du contrôle et de l’acceptation en tournage CNC
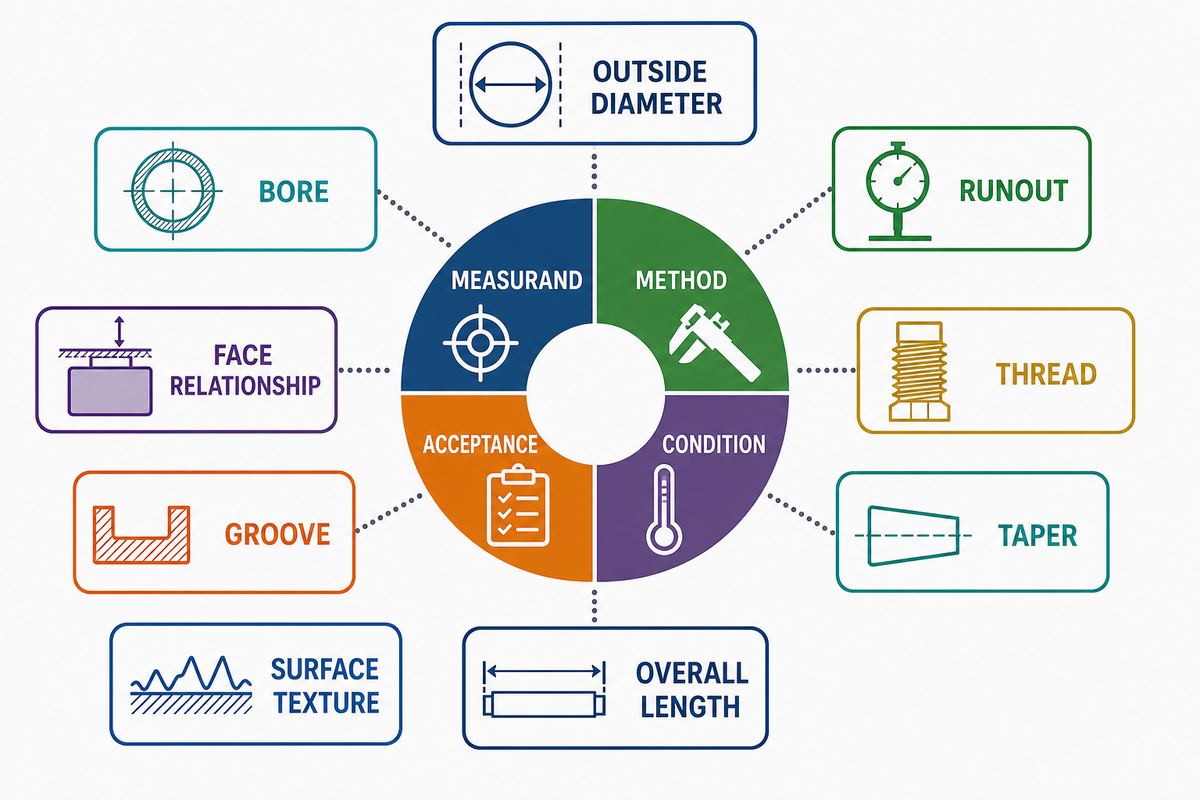
La planification du contrôle commence par la définition de la grandeur à mesurer, puis par le choix d’une méthode dont le modèle, la résolution, l’incertitude, l’accessibilité et les conditions thermiques conviennent à cette grandeur. Les certificats d’étalonnage étayent la traçabilité, mais les acheteurs doivent aussi disposer d’une règle de décision précisant le traitement des résultats proches de la limite de spécification.
Ce choix devient particulièrement important lorsqu’un diamètre, un cône, un filetage, un état de surface et une relation entre références doivent être acceptés dans des états de mesure différents. Un instrument étalonné peut néanmoins répondre à la mauvaise question si son modèle de contact, son alignement, sa température ou sa règle de décision ne correspond pas au plan.
La note 5 du VIM du JCGM, section 2.41, précise que la traçabilité métrologique ne démontre pas à elle seule que l’incertitude est adaptée à un usage ni qu’il n’y a pas d’erreur. Le NIST invite également à vérifier ce que l’instrument mesure réellement, et pas seulement ce que l’opérateur souhaite mesurer.
« Nous cherchons généralement à tester nos instruments en réalisant des mesures comparables à celles pour lesquelles ils seront utilisés. »
Tableau de correspondance des méthodes de mesure en 9 champs
Remplissez une ligne par élément géométrique critique. « MMT étalonnée » ou « contrôle au micromètre » ne constitue pas un plan complet ; la ligne doit relier la définition de l’élément à son état thermique, au modèle de la méthode, à l’incertitude et à la décision d’acceptation.
| Type d’élément géométrique | Définir la grandeur à mesurer | Question sur la méthode envisageable | Champ relatif à la condition ou à la décision |
|---|---|---|---|
| Diamètre extérieur | Dimension à la ou aux sections indiquées | Points de contact, force, alignement, résolution ? | Température de la pièce et de référence ; incertitude ; règle de limite |
| Alésage | Diamètre, forme ou les deux | Portée et modèle de contact ? | Emplacements en profondeur et état thermique |
| Faux-rond | Faux-rond circulaire ou total par rapport à une référence désignée | Simulation de la référence et rotation ? | Montage et règle de décision |
| Relation entre les faces | Perpendicularité / position axiale | Comment la référence est-elle établie ? | Serrage et température |
| Filetage | Diamètre sur flancs / profil / classe | Contrôle par calibre fonctionnel ou résultat mesuré ? | État du calibre et règle d’acceptation ou de rejet |
| Rainure | Largeur, profondeur, rayons, position | La sonde peut-elle accéder à la zone sans introduire de biais ? | Échantillonnage et accord sur la méthode |
| Cône | Angle, diamètres, longueur, contact ou ajustement | Quelle représentation fait foi ? | Référence et règle de décision |
| État de surface | Paramètre et zone fonctionnelle | Direction, méthode par palpeur ou optique, coupure ou filtre ? | Longueur d’évaluation et règle d’acceptation |
| Longueur hors tout | Extrémités et faces de référence | Contact, alignement et température ? | Correction thermique, le cas échéant |
La publication du NIST sur l’incertitude de température identifie la température de la pièce et les coefficients de dilatation thermique comme des facteurs contribuant à l’incertitude dimensionnelle lorsque l’on s’écarte de la référence de 20 °C. Cela ne signifie pas que chaque rapport d’atelier doive inclure un budget d’incertitude de niveau laboratoire. Cela signifie qu’un plan de mesure critique doit préciser si l’état thermique compte et qui est responsable de la correction ou du conditionnement.
Limites et changements de gamme difficiles à déceler
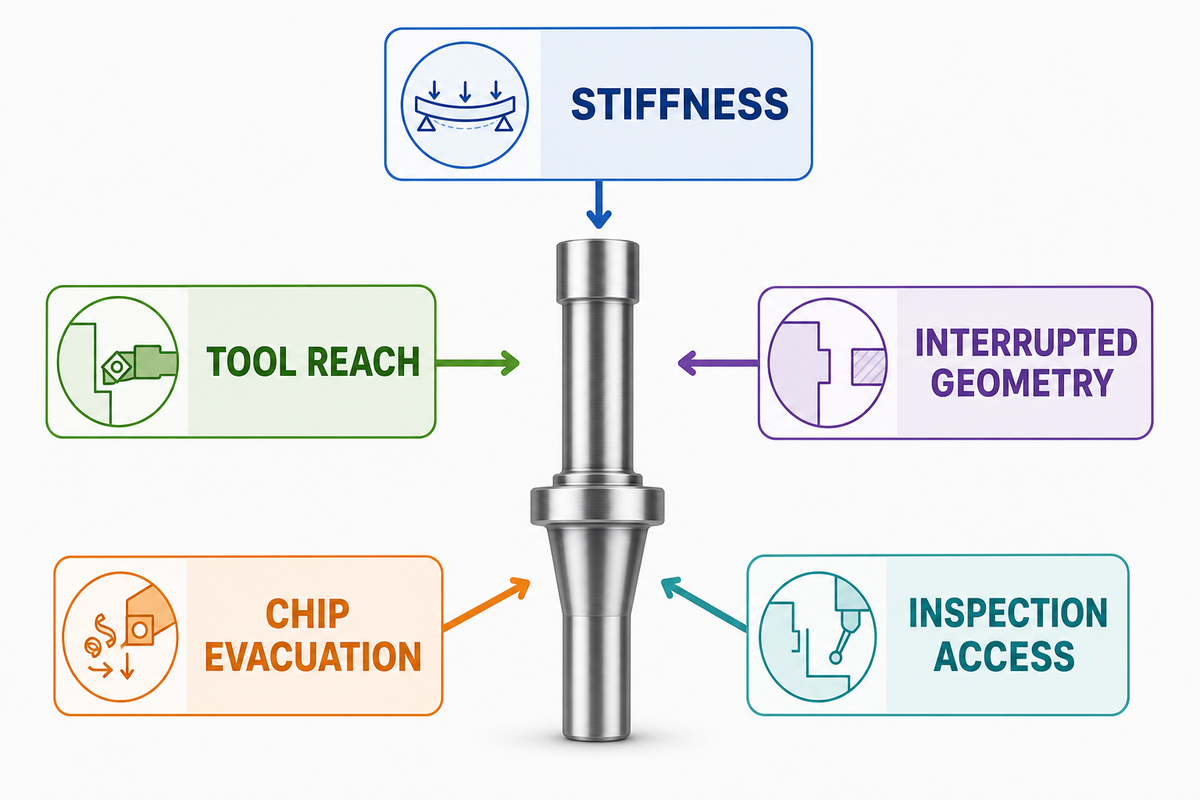
Le tournage CNC perd sa simplicité apparente lorsque la rigidité, la portée de l’outil, les géométries interrompues, l’évacuation des copeaux ou l’accès pour le contrôle deviennent les contraintes déterminantes. Même une pièce de révolution peut nécessiter un appui supplémentaire, un autre montage, une fraiseuse, une rectification ou une autre stratégie de brut. Une gamme transparente précise ces transferts avant le chiffrage.
Une étude évaluée par les pairs, publiée en 2025 sur les arbres élancés, établit un lien entre la faible rigidité et la flexion pendant la coupe. Elle modélise les interactions entre l’effort de coupe, le serrage, la géométrie de l’arbre, la rétroaction de la déflexion et l’erreur de diamètre. Elle ne fixe pas de limite universelle de rapport longueur-diamètre. Demandez comment l’appui et la séquence envisagés ont été validés pour ce matériau et cette géométrie.
Quels sont les inconvénients du tournage CNC ?
Le tournage CNC est moins intéressant lorsque la géométrie critique est principalement non rotative, que l’accès hors axe prédomine, que les sections élancées fléchissent, que les éléments internes profonds limitent l’accès des outils ou des calibres, que des coupes interrompues nuisent à la stabilité ou qu’un second procédé détermine la précision finale. Ces conditions ne rendent pas le tournage « mauvais » ; elles modifient la séquence des éléments et des montages ainsi que les preuves nécessaires pour libérer la pièce.
Quand ne pas accepter une gamme limitée au tournage
- N’acceptez pas une gamme « tournage uniquement » si des méplats, des poches, des trous transversaux ou des relations entre références critiques nécessitent un montage secondaire qui ne figure pas au devis.
- N’acceptez pas de limite pour un arbre élancé si elle n’est pas accompagnée de précisions sur le matériau, la longueur sans appui, le diamètre, le soutien, l’effort de coupe et le contexte de validation.
- N’acceptez pas la mention « finition de surface incluse » si le paramètre, la valeur, la zone, la direction, le filtrage et l’état avant ou après finition ne sont pas précisés.
- N’acceptez pas une plage de tolérance universelle comme preuve que la méthode de contrôle chiffrée convient à chaque élément géométrique critique.
Foire aux questions
Ces questions fréquentes sur l’usinage CNC portent sur les méthodes et les justificatifs d’approvisionnement utiles à une décision d’usinage CNC sur mesure. Elles ne remplacent pas l’étude de faisabilité propre au plan et ne constituent pas une promesse générale pour tous les matériaux, toutes les tolérances ou toutes les quantités.
Qu’est-ce que le tournage CNC ?
En tournage CNC, la pièce tourne tandis que des outils pilotés réalisent des diamètres, des faces, des alésages, des rainures, des cônes, des filetages et d’autres éléments axiaux autour d’un même axe pendant l’usinage.
Le tournage CNC est un procédé d’usinage par enlèvement de matière dans lequel la pièce tourne tandis que les outils de coupe suivent des trajectoires contrôlées. Il sert couramment à réaliser des diamètres, des faces, des alésages, des rainures, des cônes et des filetages. Une géométrie de révolution en fait une gamme de départ probable, mais les éléments transversaux, le maintien de la pièce, l’état du matériau, l’accès pour le contrôle et les procédés secondaires déterminent encore le plan complet.
Quelle est la différence entre tournage CNC et fraisage ?
En tournage, la pièce tourne ; en fraisage, c’est généralement l’outil qui tourne face à une pièce immobilisée. Une pièce mixte peut nécessiter les deux procédés et plusieurs montages.
Le tournage est efficace pour les éléments organisés autour d’un axe de révolution, tandis que le fraisage convient aux géométries planes, avec poches ou asymétriques. Les centres de tournage modernes peuvent être équipés d’outils motorisés : les deux procédés ne sont donc pas toujours distincts. Définissez individuellement les éléments et les montages, puis comparez l’accès des outils, la continuité des références, le maintien de la pièce, le contrôle et les coûts selon la quantité avant de choisir une séquence.
Quelles tolérances le tournage CNC permet-il de respecter ?
Aucune tolérance unique ne décrit tous les éléments tournés, car la géométrie, l’état du matériau, le maintien de la pièce, l’état thermique, la gamme de fabrication et la méthode de mesure modifient le résultat réalisable sur la pièce libérée.
La capacité dépend des dimensions et de la géométrie de l’élément, de l’état du matériau, du maintien de la pièce, de l’état de la machine, de l’accès de l’outil, de l’état thermique, de la gamme de fabrication et de la méthode de mesure. Indiquez des tolérances définies par la fonction sur les éléments critiques et demandez au fournisseur de confirmer la gamme et les preuves correspondantes. Ne vous servez pas d’une tolérance générale publiée sur un site Internet comme preuve pour une commande particulière.
Quels matériaux conviennent aux pièces tournées ?
De nombreux métaux et plastiques peuvent être usinés au tour, mais le grade exact, la forme du produit, son état, sa dureté, son environnement de service, sa traçabilité, sa géométrie et les exigences de contrôle déterminent la gamme de fabrication.
L’examen du matériau doit prendre en compte le grade, la forme du produit, son état, sa dureté ou son état après traitement thermique, la disponibilité du stock, la politique de substitution, l’environnement de service et la traçabilité requise. Des matériaux appartenant à une même famille nominale peuvent se comporter différemment selon leur état, leur lot, leurs dimensions de stock et leurs traitements antérieurs. Une barre, une pièce forgée, une pièce moulée ou un tube peut arriver au tour avec des surépaisseurs, des déformations et des enjeux de traçabilité différents. Confirmez la géométrie, les tolérances, les exigences de surface, les opérations secondaires, l’état du contrôle et les substituts approuvés en vous référant à la désignation exacte du matériau. Vous éviterez ainsi qu’une désignation d’alliage familière ne crée de fausses attentes quant à son usinabilité ou à son adéquation à la pièce finale.
La conformité de la première pièce prouve-t-elle que la production est stable ?
La conformité de la première pièce atteste que l’élément contrôlé répond aux exigences pour un indice de révision et une gamme de fabrication donnés ; elle ne prouve ni le comportement du procédé, ni sa répétabilité, ni la maîtrise des changements lors des lancements ultérieurs en production.
La mise en production peut également exiger la maîtrise des révisions, la répétabilité du maintien de la pièce, le suivi du procédé, une fréquence de contrôle définie, des règles de changement d’outil, la gestion des non-conformités et des critères de réapprobation. Les preuves requises dépendent du risque évalué par l’acheteur et des exigences contractuelles ; il n’existe pas de nombre universel d’échantillons valable pour toutes les commandes de tournage.
Périmètre du guide de conception et de la page commerciale
Cet article traite de la géométrie, du transfert des références, de la définition du plan, de la texture de surface et des méthodes de contrôle. La page commerciale traite séparément des capacités propres à chaque commande et du périmètre du devis.
Consultez la confirmation du périmètre de votre commande par Zhenling →Pourquoi ce guide distingue la méthode des capacités
Le contexte de l’entreprise et des familles de matériaux s’appuie sur les informations de première main consignées dans le dossier de projet. Les sources externes du NIST, du JCGM, de l’ISO, ainsi que des publications évaluées par des pairs et des sources professionnelles divulguées, étayent les méthodes proposées aux acheteurs. Aucune liste de machines, déclaration de certification ou tolérance générale n’est présentée comme une preuve applicable à une commande particulière.
Articles connexes
- Gammes de services d’usinage CNC — découvrez le panorama des familles de procédés.
- Prototypage rapide par usinage CNC — distinguez les pièces destinées aux essais de celles qui sont prêtes pour la production.
- Éléments de preuve en usinage CNC de précision — examinez les limites de la définition et de la mesure.
- Données d’entrée pour l’usinage de l’acier au carbone — préparez les questions sur le grade, l’état et le contrôle.
Références et sources
- Intégration de la conception préliminaire et de la planification de la fabrication — Institut national des normes et de la technologie.
- Planification des procédés fondée sur les éléments géométriques et STEP — Institut national des normes et de la technologie.
- Définition des montages de maintien de la pièce — Cutting Tool Engineering.
- Notice du catalogue ISO 2768-1:1989 — Organisation internationale de normalisation.
- Future notice du catalogue ISO 2768 — Organisation internationale de normalisation.
- Notice du catalogue ISO 22081:2021 — Organisation internationale de normalisation.
- Notice du catalogue ISO 21920-1:2021 — Organisation internationale de normalisation.
- Principes de base de la mesure de l’état de surface — Quality Magazine ; exemples attribués au fabricant d’instruments de métrologie Mahr Federal.
- VIM 2.41 : traçabilité métrologique — Comité commun pour les guides en métrologie.
- Les bases de l’incertitude de mesure 101 — Quality Magazine ; praticien cité, employé par le fournisseur d’instruments de métrologie Pratt & Whitney Measurement Systems.
- Incertitudes dans les mesures dimensionnelles à des températures non normalisées — Institut national des normes et de la technologie.
- Modélisation analytique de la coupe multidirectionnelle parallèle d’arbres élancés — International Journal of Mechanical Sciences.
- Évaluation de la stabilité du procédé — Institut national des normes et de la technologie.






