Skontaktuj się z firmą Zhenling

Porównanie obróbki CNC 3-, 4- i 5-osiowej nie jest konkursem, w którym automatycznie wygrywa maszyna o większej liczbie osi. Należy wybrać przebieg procesu o najmniejszym obciążeniu, który zapewni dostęp do cech, zachowa ich wzajemne relacje względem baz, obsłuży planowaną ilość i pozwoli uzyskać dane z kontroli wymagane na rysunku.
Aktualizacja: sierpień 2026 · Materiał dla inżynierów, zespołów zakupowych, pracowników działów jakości, kierowników zakładów i właścicieli firm zamawiających części obrabiane na wymiar.
Krótka odpowiedź
Obróbkę 3-osiową należy wybrać do dostępnych cech pryzmatycznych, 4-osiową — gdy jeden kierunek obrotu pozwala ograniczyć liczbę mocowań, a 5-osiową — gdy uzasadniają ją złożone orientacje lub zmienny wektor narzędzia. Sama liczba osi nie określa tolerancji, szybkości ani kosztu zaakceptowanej części.
Najważniejsze pytania przed wyceną
- Ilu niezależnych kierunków dostępu narzędzia wymaga detal?
- Które cechy muszą zachować położenie lub orientację względem wspólnej bazy?
- Czy wektor narzędzia zmienia się podczas skrawania, czy osie obrotowe można najpierw ustawić i zablokować?
- Jaka metoda pomiaru i jaka reguła decyzyjna dotycząca zgodności będą podstawą odbioru?
Zakres materiału: to przewodnik po przebiegu procesu w usługowej obróbce skrawaniem, a nie cennik maszyn. Pominięto ceny urządzeń, ogólne stawki godzinowe i obietnice tolerancji niezależne od dostawcy, ponieważ przeanalizowane dane nie uzasadniały podawania wiarygodnych wartości globalnych.
Obróbka CNC 3-, 4- i 5-osiowa w skrócie
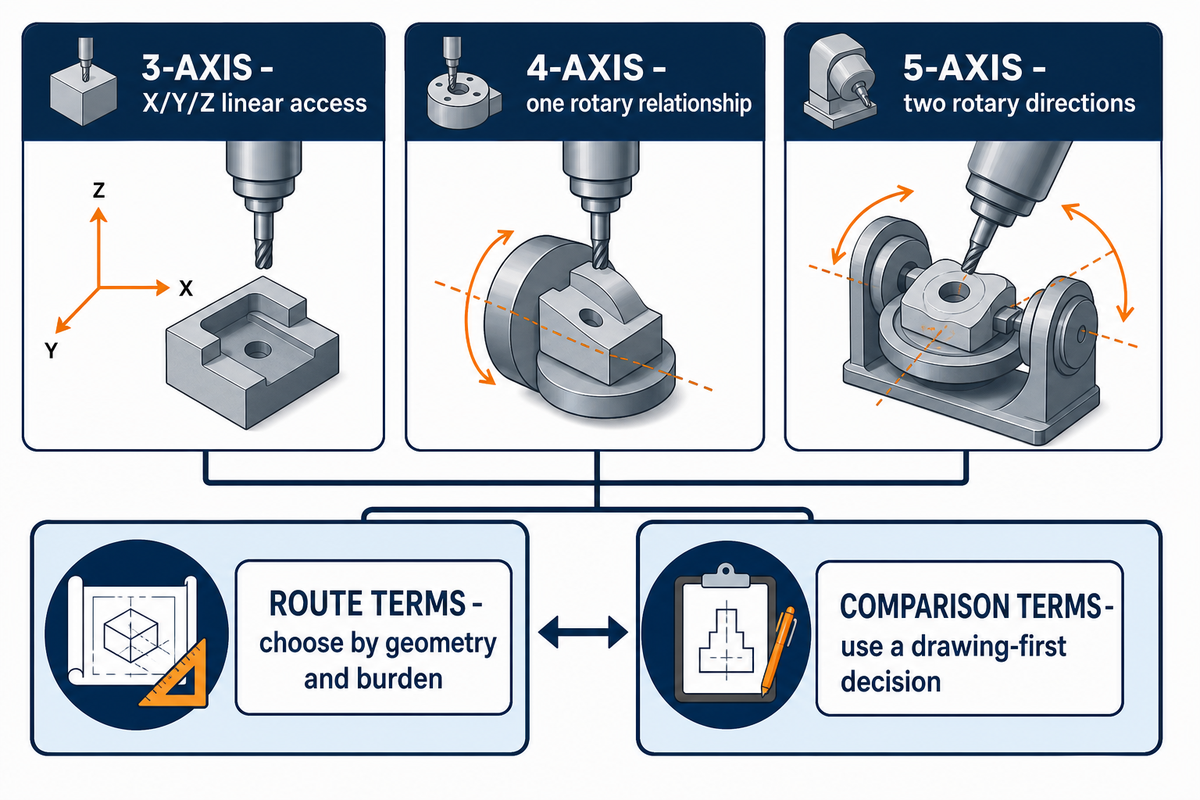
Liczba osi określa sterowane kierunki ruchu względnego między narzędziem skrawającym a przedmiotem obrabianym. W obróbce 3-osiowej osie X, Y i Z są osiami liniowymi; obróbka 4-osiowa dodaje jeden kierunek obrotu, a 5-osiowa — dwie osie obrotowe. W branżowym skrócie określenia „obróbka CNC 3-osiowa”, „CNC 4-osiowe” i „obróbka CNC 5-osiowa” oznaczają te grupy przebiegów procesu. Konstrukcje maszyn są różne, dlatego ogólne stwierdzenie, że obracają się zarówno wrzeciono, jak i przedmiot obrabiany, jest nieprecyzyjne.
Norma ISO 10791-6 obejmuje centra obróbkowe z 3 osiami liniowymi oraz 1 lub 2 osiami obrotowymi. Opisuje też różne układy: ruch obrotowy może być realizowany przez głowicę wrzeciona, po stronie przedmiotu obrabianego lub w konfiguracji z głowicą uchylno-obrotową i stołem obrotowym. Porównanie warto zacząć od tego, jaki ruch i dostęp zapewnia dany przebieg procesu, a nie od tego, który element wydaje się poruszać na pojedynczym obrazku.
| Przebieg procesu | Sterowany ruch | Typowe zastosowanie | Ograniczenia i zastosowania, do których się nie nadaje |
|---|---|---|---|
| 3-osiowa | Liniowe osie X/Y/Z | Otwarta geometria pryzmatyczna, płyty, dostępne kieszenie i otwory | Wymaga dodatkowych orientacji, gdy cechy znajdują się na innych powierzchniach |
| 4-osiowa | Osie X/Y/Z oraz 1 oś obrotowa | Otwory promieniowe, ścieżki opasujące, indeksowane boki i przedmioty walcowe | Nie pozwala niezależnie orientować cech wokół drugiego kierunku obrotu |
| 5-osiowa | Osie X/Y/Z oraz 2 osie obrotowe | Złożone orientacje, utrudniony dostęp i swobodne sterowanie wektorem narzędzia | Koszty programowania, ryzyko kolizji, kalibracji i mocowania przedmiotu obrabianego mogą przewyższyć korzyści przy prostych detalach |
Jak rozumieć popularne określenia przebiegów obróbki CNC?
- Określenia dotyczące obróbki 3-osiowej: Mówiąc o obróbce 3-osiowej, określenia „frezowanie 3-osiowe”, „frezowanie CNC 3-osiowe”, „tradycyjna obróbka 3-osiowa” i „frezarki 3-osiowe” należy rozumieć jako frezarki CNC, które przemieszczają się w 3 kierunkach liniowych — wzdłuż osi X, Y i Z — w ramach szerszej kategorii maszyn CNC.
- Terminy dotyczące czwartej osi: 4. oś to jedna dodatkowa oś, zwykle oś A, wokół której obraca się przedmiot obrabiany, i która umożliwia obrót indeksowany lub ciągły podczas obróbki 4-osiowej; obróbka 4-osiowa pozwala zakładowi obróbki skrawaniem indeksować wiele stron detalu, ale dostęp do 4 stron w jednym zamocowaniu zależy od sposobu mocowania przedmiotu obrabianego, zakresu ruchu osi i prześwitu, a frezowanie 4-osiowe na maszynie CNC z 4 osiami nadal steruje tylko jedną zależnością obrotową.
- Określenia dotyczące obróbki 5-osiowej: Dwa główne rodzaje obróbki 5-osiowej to indeksowana obróbka 3+2 oraz obróbka 5-osiowa z ruchem ciągłym. W obu przypadkach steruje się 5 osiami. W instrukcji maszyny można spotkać oznaczenia osi B i C — zapisywane także jako B-axis i C-axis lub B i C — jednak zależą one od konfiguracji. Osie w obróbce CNC 5-osiowej opisują ruch względem narzędzia skrawającego i przedmiotu obrabianego.
- Określenia dotyczące przebiegu procesu: Przy detalach wymagających złożonych kształtów 3D frezowanie CNC 5-osiowe lub obróbka 5-osiowa może zapewnić większą elastyczność. Możliwości 5 osi, elastyczność i precyzja to jednak odrębne kwestie. Części obrabiane CNC zyskują na obróbce 5-osiowej tylko wtedy, gdy dodatkowy ruch eliminuje konkretnie wskazane obciążenie.
- Określenia porównawcze: Pytanie „czym się różnią” powinno skłonić kupujących do porównania obróbki CNC 3- i 5-osiowej, maszyn 4- i 5-osiowych oraz przebiegów procesu 4- i 5-osiowego z wymaganiami rysunku, a następnie do wyboru odpowiedniego procesu CNC zamiast oceniania typów maszyn wyłącznie według liczby osi.
Zalety i ograniczenia: dodatkowa oś może wyeliminować przyrząd mocujący lub zapewnić dostęp z innego kierunku, ale przynosi korzyść tylko wtedy, gdy rozwiązuje problem cechy, której nie da się obrobić przy mniejszej liczbie osi z akceptowalnym nakładem na mocowanie i dokumentację.
Kiedy obróbka 3-osiowa jest wystarczająca przy najmniejszym nakładzie
Obróbka 3-osiowa sprawdza się lepiej, gdy wymagane cechy są dostępne przy stabilnym mocowaniu narzędzia, a pozostałe orientacje nie zagrażają zależnościom funkcjonalnym. Nadal może być potrzebnych kilka operacji. O wyborze decydują ich kolejność, możliwość zamocowania przedmiotu obrabianego, dostępne bazy pozycjonujące, wielkość partii i kontrola, a nie to, czy model wygląda na prosty.
W archiwalnym modelu planowania mocowań z 1995 r. opracowanym na University of Maryland dla detali pryzmatycznych obrabianych na pionowym centrum obróbkowym 3-osiowym badacze wskazali 3 czynniki: kolejność operacji, możliwość mocowania w imadle i dostępność powierzchni bazowych. To lepszy test niż podział na „proste” i „złożone”, ale nadal jest to ograniczony model planowania, a nie uniwersalne dane opisujące współczesne zakłady. NIST opisał również pionowe stanowisko obróbkowe do rodziny detali pryzmatycznych, zintegrowane z planowaniem procesu i generowaniem kodu NC.
Czy maszyna CNC 3-osiowa może obrabiać detal z kilku stron?
Tak. Kontrolowana zmiana orientacji pozwala obrabiać detal z kilku stron na maszynie CNC 3-osiowej, z użyciem kostki mocującej, dedykowanego przyrządu lub podziału obróbki na operacje. Należy ocenić, czy przenoszenie detalu zachowa krytyczne relacje bazowe przy akceptowalnym koszcie. Jeśli każda nowa orientacja wymaga ponownego ustawiania, sondowania, kontroli lub specjalnego przyrządu, warto rozważyć przebieg procesu z osią obrotową. Jeśli cechy są dostępne, wielkość partii uzasadnia powtarzalny przyrząd, a zależności między stronami nie są krytyczne, obróbka 3-osiowa może nadal wymagać najmniejszego nakładu.
Przykład: prostokątna obudowa elektroniki ma kieszenie na górze, boczne otwory na złącza i niekrytyczne podfrezowanie od spodu. Dwa stabilne przyrządy mogą lepiej sprawdzić się w produkcji niż mocowanie kilku obudów na mniejszym stole uchylno-obrotowym. Gęstość partii i możliwość pracy bez nadzoru mogą przeważyć nad zaletą „jednego mocowania”. To hipoteza dotycząca przebiegu procesu do oceny przez dostawcę, a nie gwarantowane rozwiązanie.
Kiedy czwarta oś pozwala uniknąć dodatkowego mocowania
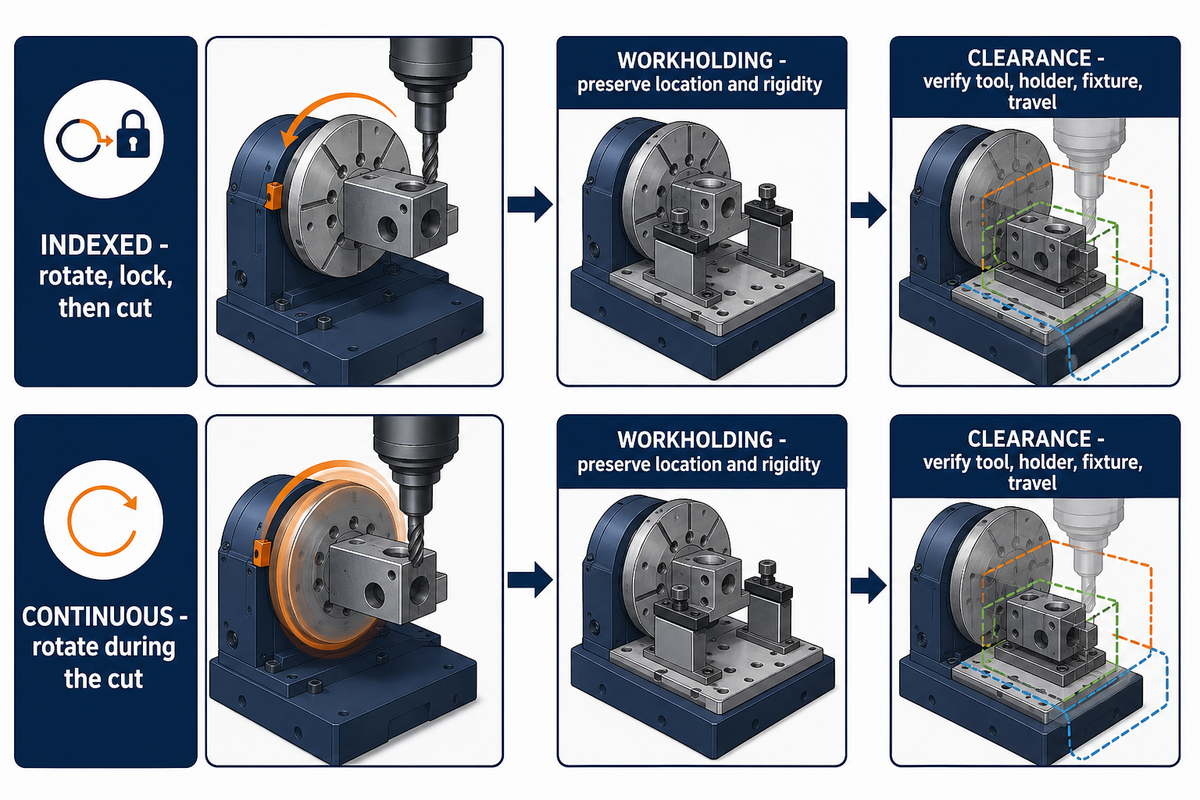
Obróbka CNC 4-osiowa dodaje jedną relację obrotową do skrawania w osiach X/Y/Z. W typowej konfiguracji ze stołem ta dodatkowa oś obrotowa to oś A, choć jej oznaczenie zależy od konstrukcji maszyny. Sprawdza się przy detalach, których kluczowe cechy są dostępne po indeksowaniu lub podczas obróbki wokół wspólnego kierunku obrotu, na przykład przy otworach promieniowych, płaszczyznach na wale, rowkach opasujących lub powtarzających się powierzchniach. Niezależne orientacje złożone niwelują tę zaletę.
W indeksowanej obróbce 4-osiowej detal obraca się, oś obrotowa zostaje zablokowana, a skrawanie jest kontynuowane tradycyjnym ruchem liniowym. W obróbce ciągłej 4-osiowej obrót odbywa się podczas skrawania, co może sprawdzić się przy helisach lub geometrii opasującej. W zapytaniu ofertowym należy określić proponowany tryb, ponieważ różnią się wymagania dotyczące programowania, próbnego uruchomienia, ścieżki powierzchni i kontroli.
Jakie są główne różnice między obróbką CNC 3- i 4-osiową?
Obróbka 3-osiowa zapewnia dostęp do cech przez ruch w osiach X/Y/Z, a do pozostałych stron wymaga przyrządów lub ręcznej zmiany orientacji. Obróbka 4-osiowa dodaje oś obrotową, którą można indeksować lub poruszać podczas skrawania. Różnica nie polega na „wyższym poziomie jakości”. Korzyść pojawia się wtedy, gdy pojedyncza relacja obrotowa ogranicza nakład pracy przy manipulacji, przenoszeniu baz i przestojach w stopniu uzasadniającym mocowanie obrotowe, programowanie i ograniczenia prześwitu.
„Potrzebowaliśmy mocowania … z odpowiednim prześwitem, aby obrabiać z obu stron.”
Ten konkretny przypadek dotyczył problemu poziomej obróbki skrawaniem i mocowania przedmiotu obrabianego. Przydatne są tu wnioski dotyczące dostępu, sztywności, geometrii palety i obsługi przez operatora, a nie podane wartości czasu cyklu ani tolerancji.
Obróbka 5-osiowa to dwa wybory: indeksowana 3+2 albo ruch ciągły
W indeksowanej obróbce 3+2 dwie osie obrotowe ustawiają pozycję przed wznowieniem skrawania w osiach X/Y/Z. W obróbce 5-osiowej z ruchem ciągłym ruch liniowy i obrotowy są skoordynowane podczas skrawania. W obu przypadkach frezarkę, układ sterowania, postprocesor, mocowanie przedmiotu obrabianego i narzędzie skrawające należy traktować jako jeden skonfigurowany system. Obróbkę indeksowaną należy wybrać, gdy orientacja zapewnia dostęp do cechy. Obróbkę 5-osiową z ruchem ciągłym warto stosować przy wymaganiach dotyczących zmiany wektora narzędzia, powierzchni swobodnych, frezowania bokiem narzędzia, unikania kolizji lub ciągłości powierzchni, których nie da się spełnić przy stałych orientacjach.
Artykuł techniczny American Machinist „When 2+3 Doesn’t Equal 5” ilustruje różnicę między rodzajami ruchu. Norma ISO 10791-6 obejmuje również ruchy skoordynowane i sterowanie punktem środkowym narzędzia. Żadne z tych źródeł nie wskazuje, że ruch ciągły jest zawsze najlepszym wyborem.
| Obszar porównania | Indeksowana 3+2 | Obróbka 5-osiowa z ruchem ciągłym |
|---|---|---|
| Ruch obrotowy podczas skrawania | Ustawiona i zablokowana | Skoordynowana z osiami X/Y/Z |
| Główna potrzeba | Dostęp pod złożonymi kątami | Zmienny wektor narzędzia |
| Nakład pracy na programowanie | Mniejszy, zależny od konfiguracji | Większy; istotne są postprocesor i model maszyny |
| Zastosowania, do których się nie nadaje | Ciągłe zmiany orientacji przy obróbce powierzchni swobodnych | Proste detale o stałej orientacji, gdy dodatkowe próby nie przynoszą korzyści |
Czy obróbka CNC 5-osiowa jest szybsza?
Czasami, ale czas skrawania to tylko jeden ze składników procesu. Obróbka 5-osiowa może wyeliminować przyrządy, manipulowanie detalem, pozycjonowanie lub potrzebę użycia długiego narzędzia. Ścieżki ciągłe mogą jednak wymagać dodatkowego programowania, symulacji, pracy nad postprocesorem, kalibracji i weryfikacji pierwszej sztuki. W historii sukcesu NIST MEP z 2026 r. prezes McQuillen Manufacturing Rob McQuillen powiedział, że po szkoleniu, sondowaniu i pracach nad procesem projekt pomógł skrócić czas mocowania nawet o 30%. Ta ograniczona relacja pokazuje, że poprawa dzięki obróbce 5-osiowej jest możliwa, ale nie stanowi gwarancji powszechnych oszczędności.
Rejestr 8 czynników obciążających przebieg procesu
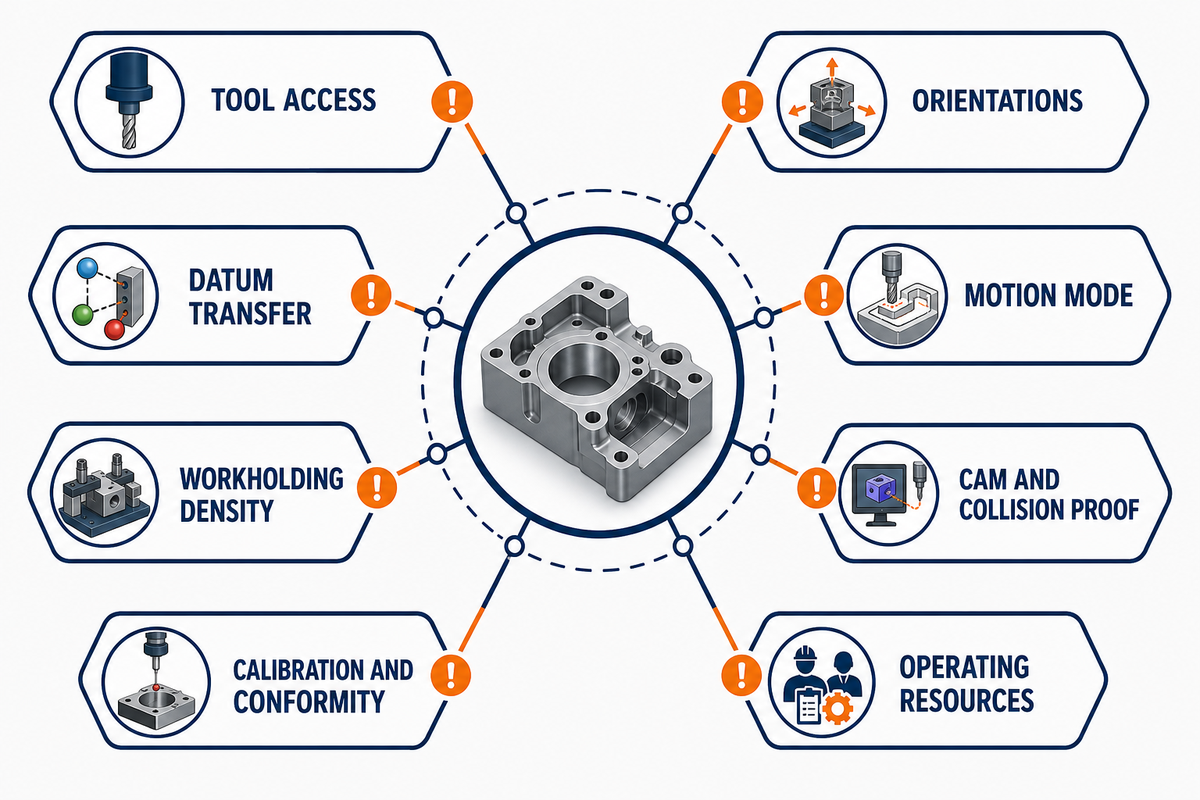
Rejestr 8 czynników obciążających przebieg procesu to narzędzie wstępnej oceny, a nie pełny bilans błędów maszyny. Wskazuje pierwsze obciążenie, które może uzasadniać bardziej złożony przebieg procesu: dostęp, orientacje, przenoszenie baz, tryb ruchu, gęstość mocowania, weryfikację CAM i kolizji, kalibrację i ocenę zgodności właściwe dla maszyny oraz zasoby operacyjne. Ostateczną decyzję należy oprzeć na danych od dostawcy.
| Czynnik | Pytanie do rozstrzygnięcia | Sygnał do rozważenia bardziej złożonego przebiegu procesu | Ograniczenia i zastosowania, do których się nie nadaje |
|---|---|---|---|
| 1. Dostęp narzędzia | Które kierunki podejścia są zablokowane? | Do bezpieczniejszego podejścia krótszym narzędziem potrzebny jest ruch obrotowy | Nie rozwiązuje problemu nieokreślonej cechy ani tolerancji |
| 2. Orientacje | Ilu niezależnych kierunków potrzeba? | Złożone powierzchnie wymagają więcej niż jednej relacji obrotowej | Sama złożona geometria widoczna na modelu nie jest dowodem |
| 3. Przenoszenie baz | Które zależności obejmują kilka mocowań? | Ponowne mocowanie narusza zależność funkcjonalną | Jedno mocowanie nadal wymaga odpowiedniego zamocowania i sondowania |
| 4. Tryb ruchu | Indeksowanie i blokowanie czy ruch podczas skrawania? | Wektor narzędzia musi zmieniać się w sposób ciągły | Ruch jednoczesny nie jest potrzebny przy stałych orientacjach |
| 5. Gęstość mocowania | Ile zaakceptowanych części mieści się w jednym cyklu? | Dodatkowe osie ograniczają manipulowanie detalem bardziej, niż zmniejszają wydajność | Mały stół uchylno-obrotowy może zmniejszyć liczbę detali w partii |
| 6. Weryfikacja CAM i kolizji | Czy zweryfikowano model postprocesora, maszyny i przyrządu? | Nie da się potwierdzić prześwitu przy ruchu obrotowym prostszą ścieżką | Dostępność oprogramowania nie dowodzi kompetencji zakładu |
| 7. Kalibracja i ocena zgodności | Jakie dane o błędach i jaka reguła decyzyjna mają zastosowanie? | Błędy ruchu obrotowego lub skoordynowanego bądź niepewność mają istotne znaczenie | Standardowy detal testowy nie jest częścią produkcyjną kupującego |
| 8. Zasoby operacyjne | Czy energia, chłodziwo, czas bezczynności, umiejętności lub wykorzystanie maszyn wpływają na wybór przebiegu procesu? | Długie cykle lub niskie wykorzystanie maszyny zwiększają znaczenie kosztów pomocniczych | Nie podano uniwersalnej wartości dotyczącej zasobów |
Zasada rejestru: wybór przebiegu procesu z większą liczbą osi uzasadnia się tylko wtedy, gdy oferta wskazuje, jakie obciążenie zostanie wyeliminowane i jakie dodatkowe wymagania dotyczące danych z tego wynikną.
Porównuj koszt zaakceptowanej części, a nie stawkę za maszynę
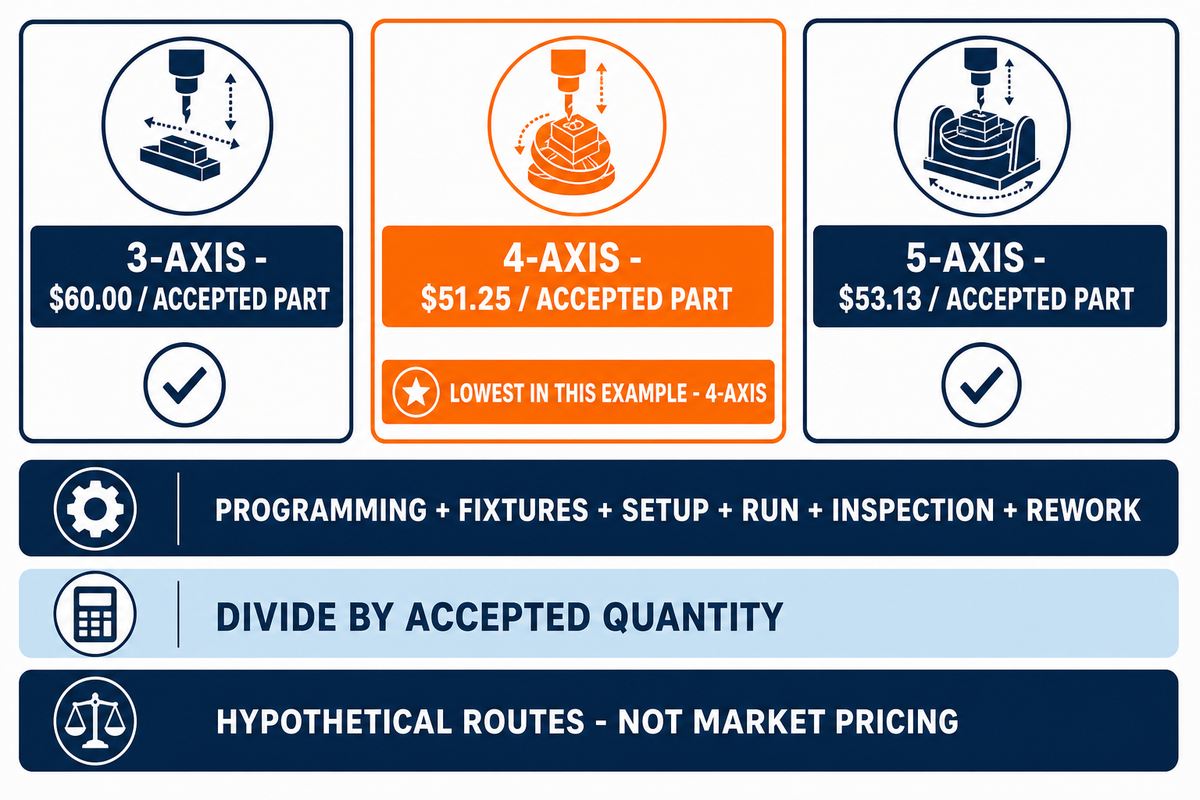
Porównanie kosztu obróbki CNC 3-, 4- i 5-osiowej powinno odnosić koszt przebiegu procesu do liczby części spełniających uzgodnioną regułę odbioru. Należy uwzględnić programowanie, przyrządy, mocowanie, pracę maszyny i urządzeń pomocniczych, kontrolę oraz poprawki, a następnie podzielić sumę przez liczbę zaakceptowanych części. Model unika podawania uniwersalnych stawek godzinowych i pokazuje, kiedy wyższa stawka za maszynę może — lub nie — ograniczyć inne koszty.
Porównanie kosztu zaakceptowanej części dla 3 przebiegów procesu
(Programowanie + Przyrządy + Mocowanie + Praca maszyny i urządzeń pomocniczych + Kontrola + Poprawki) ÷ Liczba zaakceptowanych części
Należy użyć pozycji z oferty dostawcy. Koszty energii lub urządzeń pomocniczych uwzględnia się tylko wtedy, gdy są istotne i udokumentowane.
Przykład: załóżmy, że każdy przebieg procesu pozwala wyprodukować 80 zaakceptowanych części. Poniższe wartości to wyłącznie hipotetyczne dane kupującego; pokazują sposób obliczeń, a nie ceny rynkowe ani ofertę Zhenling.
| Hipotetyczny przebieg procesu | Składowe kosztu | Suma | Koszt jednej zaakceptowanej części |
|---|---|---|---|
| 3-osiowy | $600 + $900 + $750 + $1,800 + $450 + $300 | $4,800 | $4,800 ÷ 80 = $60.00 |
| 4-osiowy | $750 + $600 + $500 + $1,650 + $400 + $200 | $4,100 | $4,100 ÷ 80 = $51.25 |
| 5-osiowy | $1,200 + $350 + $350 + $1,900 + $350 + $100 | $4,250 | $4,250 ÷ 80 = $53.13 |
W przykładzie przebieg procesu 4-osiowego jest najtańszy. Wynik może się zmienić po zmianie liczby detali w przyrządzie, uzysku zaakceptowanych części, nakładu na programowanie, kosztu energii lub kontroli. Oferta powinna przedstawiać te składowe zamiast zakładać, że określona liczba osi zawsze oznacza niższy koszt.
Większa liczba osi nie oznacza automatycznie mniejszych tolerancji zaakceptowanych części
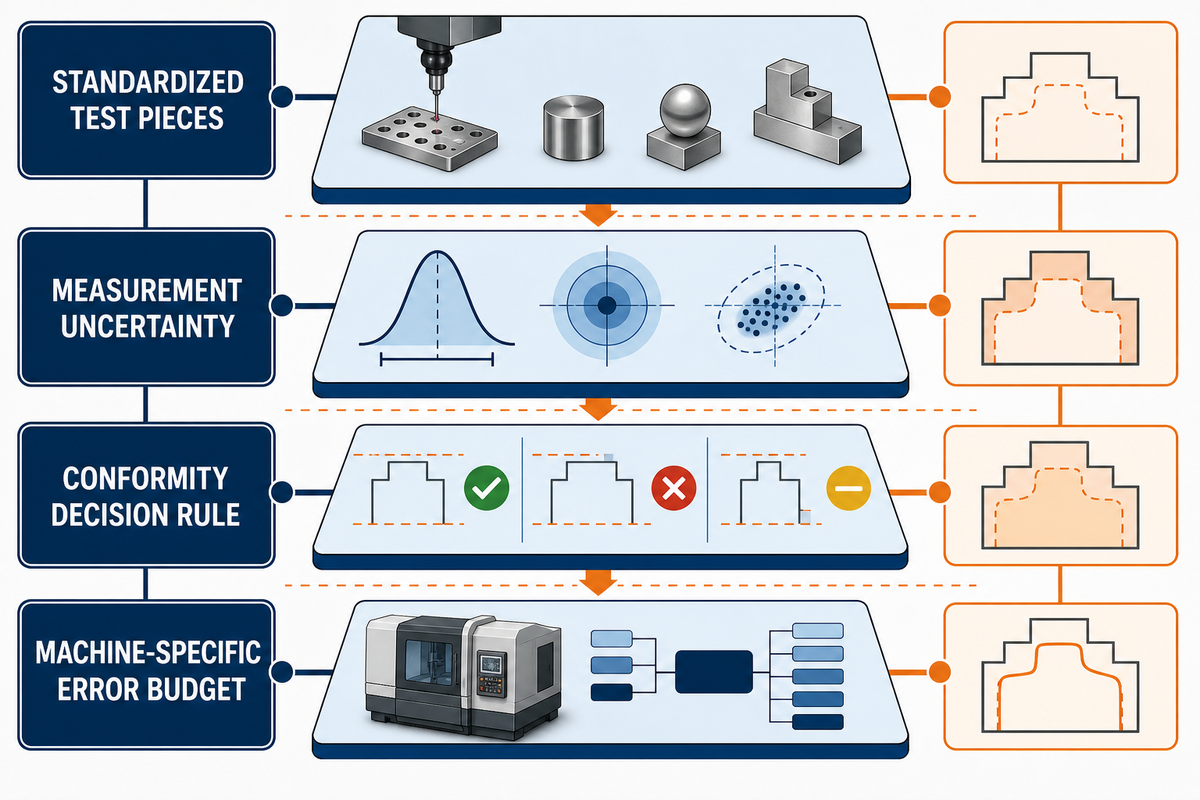
Liczba osi może wpływać na dostęp i przenoszenie baz, ale dokładność zaakceptowanej części nadal zależy od właściwości geometrycznych, ruchu obrotowego, temperatury, obciążenia, dynamiki, narzędzia, mocowania przedmiotu obrabianego, materiału i pomiaru właściwych dla konkretnej maszyny. Znormalizowane detale testowe mogą charakteryzować działanie centrum obróbkowego, ale same nie rozstrzygają, czy cecha produkcyjna kupującego jest zgodna z rysunkiem.
Norma ISO 10791-7:2020 wykorzystuje gotowe detale testowe do oceny dokładności skrawania w centrach obróbkowych z 3 do 5 osiami jednoczesnymi. ISO 230-12:2022 opisuje kilka składowych błędów i celów badań. Testy znormalizowanych detali dostarczają danych o działaniu maszyny, ale gotowa część kupującego nadal wymaga odrębnej oceny zgodności.
W pobliżu granicy specyfikacji norma ISO 14253-1:2017 wymaga uwzględnienia niepewności pomiaru przy podejmowaniu decyzji o zgodności. Dostawca i klient powinni uzgodnić regułę decyzyjną, jeśli niepewność wyznacza obszar, w którym sam wynik pomiaru nie pozwala potwierdzić zgodności ani jej braku.
W eksperymencie z 2020 r. dotyczącym obróbki ultraprecyzyjnej na University of Wisconsin sztywność osi obrotowej, sztywność narzędzia, błędy położenia i orientacji oraz niepewność pomiaru wpłynęły na raportowane ustawienie. Badanie nie porównuje wszystkich maszyn 3- i 5-osiowych; pokazuje, dlaczego nominalna konfiguracja nie stanowi bilansu błędów konkretnej maszyny.
Zasada odbioru: należy ustalić, co zmierzono, jaką metodą, w jakim stanie oraz jaka reguła decyzyjna pozwoliła uznać wynik za „zaakceptowany” lub „odrzucony”.
Dopasuj geometrię detalu do przebiegu procesu o najmniejszym nakładzie, który spełnia wymagania
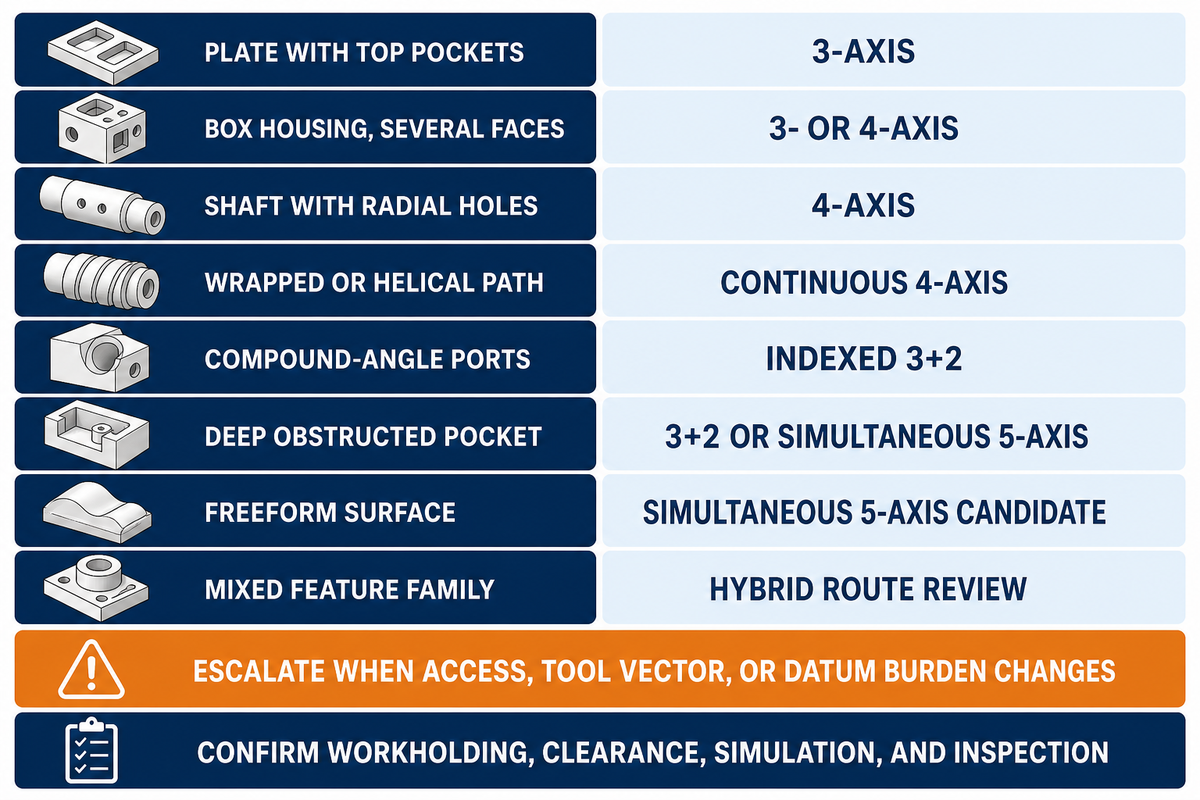
Geometria powinna wskazywać przebieg procesu przez dostęp do cech, orientację, wspólne bazy, zasięg narzędzia i ciągłość powierzchni. To samo podejście pomaga porównać obróbkę CNC 3- i 5-osiową oraz 3- i 4-osiową bez traktowania liczby osi jako oceny jakości. Dostawcy mogą zaproponować inny przebieg procesu, jeśli ilość, materiał, układ maszyny, gęstość partii, sondowanie lub kontrola zmieniają nakład pracy. Poniższa macierz pomaga we wstępnej ocenie i pokazuje, kiedy warto rozważyć bardziej złożony przebieg procesu.
| Przykład detalu | Początkowy przebieg procesu | Uzasadnienie | Przesłanka do zmiany przebiegu procesu | Ograniczenia i wymagane dane |
|---|---|---|---|---|
| Płyta z kieszeniami od góry | 3-osiowy | Wszystkie cechy dostępne w osi Z | Pojawia się krytyczna cecha boczna | Potwierdzić płaskość i mocowanie przedmiotu obrabianego |
| Obudowa skrzynkowa, kilka powierzchni | 3- lub 4-osiowy | Wybór zależy od przenoszenia baz i przyrządu do mocowania partii | Powtarzalne indeksowanie promieniowe ogranicza przenoszenie detalu | Porównać liczbę części na cykl |
| Wał z otworami promieniowymi | 4-osiowy | Cechy mają wspólną relację obrotową | Złożone kąty wychodzą poza płaszczyznę obrotu | Potwierdzić bicie i położenie osi |
| Ścieżka opasująca lub śrubowa | Ciągła obróbka 4-osiowa | Skrawanie przebiega wzdłuż jednej osi obrotowej | Wektor narzędzia wymaga drugiego obrotu | Zweryfikować interpretację posuwu |
| Kanały pod złożonymi kątami | Indeksowana 3+2 | Dostęp zapewnia orientacja, a nie ruch ciągły | Wektor zmienia się podczas skrawania | Potwierdzić prześwit oprawki i przyrządu |
| Głęboka, trudno dostępna kieszeń | Obróbka 3+2 lub 5-osiowa z ruchem ciągłym | Pochylenie może umożliwić użycie krótszego narzędzia | Wymagane jest ciągłe unikanie kolizji | Sprawdzić wysunięcie narzędzia, oprawkę i model kolizji |
| Powierzchnia swobodna | Kandydat do obróbki 5-osiowej z ruchem ciągłym | Zmieniają się wektor narzędzia i jego kontakt z materiałem | Powierzchnię można podzielić na stałe orientacje | Wymagane dane z postprocesora, symulacji i detalu testowego |
| Różne rodzaje cech | Ocena mieszanego przebiegu procesu | Jedno oznaczenie liczby osi nie opisuje wszystkich operacji | Jedna maszyna może połączyć zweryfikowane operacje | Przedstawić założenia dotyczące uzysku i etapy kontroli |
Przykład: korpus zaworu ma płaskie powierzchnie kołnierzy, kanały przepływowe promieniowe oraz 2 otwory pod złożonymi kątami, odniesione do jednego układu baz. Obróbka powierzchni płaskich nie uzasadnia ruchu ciągłego; złożone otwory mogą uzasadniać obróbkę indeksowaną 3+2. Jeśli złożona geometria przejścia wymaga zmiany wektora narzędzia podczas skrawania, obróbka 5-osiowa z ruchem ciągłym staje się odrębną operacją uzasadnioną danymi, a nie określeniem całego detalu. Liczbę osi należy zatem dobrać do zależności między cechami, a nie do wyglądu całego modelu.
Co uwzględnić w zapytaniu ofertowym dotyczącym liczby osi
Zapytanie ofertowe dotyczące przebiegu procesu powinno określać detal i wymagania odbiorowe, a następnie prosić dostawcę o przedstawienie mocowania, trybu ruchu, baz, oprzyrządowania, metody pomiaru i nierozstrzygniętych założeń. NIST wyróżnia ustawienie maszyny, jej kinematykę i tolerancje produktu jako odrębne kategorie informacji potrzebnych do weryfikacji. Należy poprosić o dane potwierdzające założenia, nie narzucając dostawcy konkretnej metody produkcji.
Wytyczne laboratorium CNC University of Florida wymagają również dokładnego rysunku technicznego detalu, tolerancji jego cech geometrycznych, wymagań dotyczących wykończenia powierzchni, danych narzędziowych oraz położenia baz odniesienia i punktów zerowych dla każdej operacji.
Pakiet danych: od rysunku do decyzji o przebiegu procesu
- Zatwierdzony rysunek 2D, rewizja, jednostki i użyteczny model 3D.
- Gatunek materiału, postać wyrobu, stan dostawy i ilość.
- Cechy krytyczne, bazy, wykończenie, operacje dodatkowe i dokumentacja.
- Proponowana przez dostawcę liczba mocowań i indeksowany lub ciągły tryb ruchu.
- Założenia dotyczące dostępu, zasięgu narzędzia, przyrządu, gęstości partii i kolizji.
- Dane z kalibracji lub badań konkretnej maszyny odnoszące się do cech krytycznych.
- Metoda pomiaru, niepewność i reguła decyzyjna, jeśli mają istotne znaczenie, oraz plan raportowania.
- Nierozstrzygnięte założenia, wyłączenia, pakowanie, miejsce dostawy i podstawa harmonogramu.
Publiczny screener Zhenling do oceny przydatności obróbki 5-osiowej pomaga wskazać pierwsze pytania o geometrię. Następnie można sprawdzić pakiet za pomocą narzędzia do oceny gotowości zapytania ofertowego CNC. Narzędzia służą do wstępnej oceny danych wejściowych; nie zatwierdzają procesu ani tolerancji.
Co się zmienia: większy wybór osi wymaga więcej dowodów dotyczących procesu
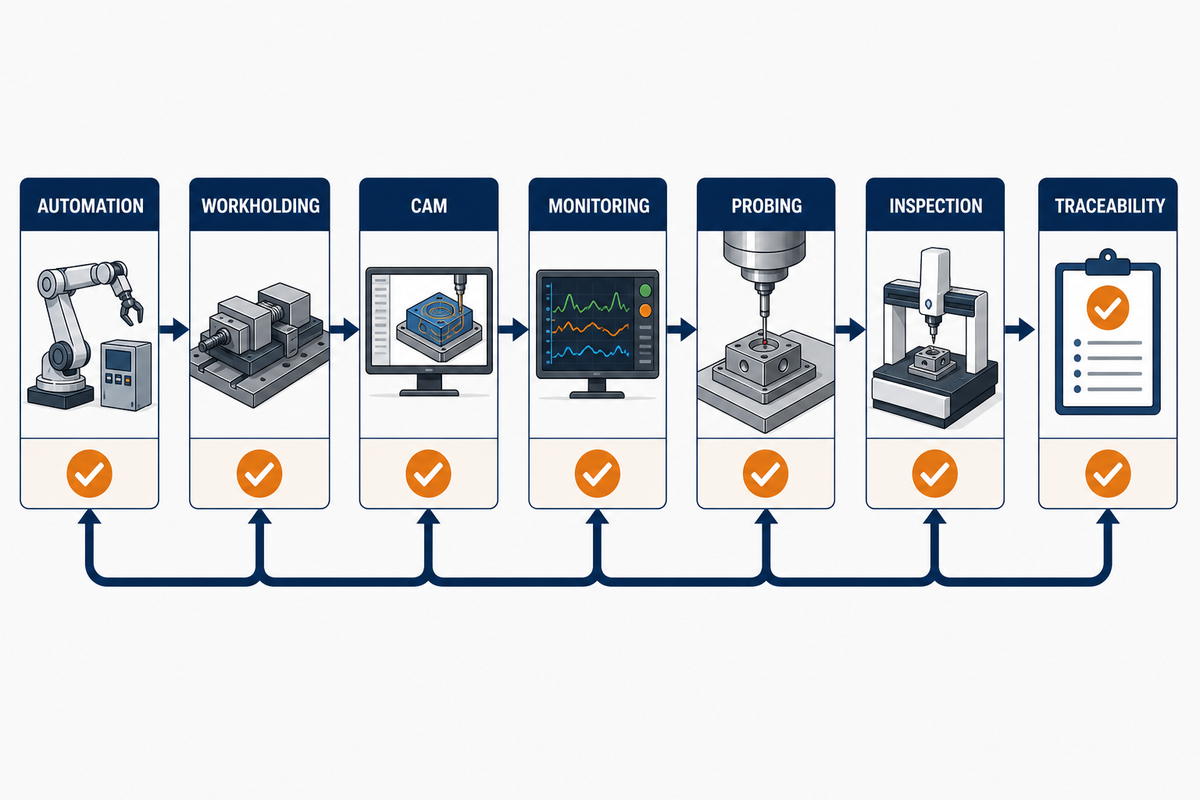
W 2026 r. ryzyko dla kupującego wynika z traktowania pojedynczej cechy maszyny jako całego systemu produkcyjnego, a nie z braku oznaczeń osi. Aktualne dane wskazują na integrację automatyzacji, mocowania, systemów CAM, monitorowania, sondowania, kontroli i identyfikowalności. Większy zakres ruchu zwiększa dostęp, a dowody dotyczące procesu rozstrzygają, czy ten dostęp pozwala uzyskać zaakceptowane części przy uzasadnionym koszcie.
W 25-stronicowym raporcie technicznym EMO Hannover z 2025 r. wielokrotnie łączy się obrabiarki z automatyzacją, mocowaniem, oprogramowaniem, pomiarami i cyfrową identyfikowalnością. Na stronie patentowej publikacji z 2025 r. US20250276421A1 wskazano China University of Petroleum (East China) jako podmiot, na który udzielono patentu. Publikacja jest kolejnym sygnałem, że bliźniaki cyfrowe i rozwiązania oparte na informacji zwrotnej są nadal obszarami rozwoju, a nie technologią Zhenling ani dowodem powszechnego wdrożenia.
Zainteresowanie dokładnym zapytaniem porównawczym wzrosło z niskiego poziomu w United States, ale seria jest zmienna i nie dowodzi wzrostu rynku maszyn. Przy zakupach w 2026 r. warto podjąć konkretniejsze działanie: zapytać każdego dostawcę, jak proponowany przebieg procesu uwzględnia symulację, mocowanie, sondowanie, ocenę zgodności i powtarzalną produkcję, zanim uzna się samo określenie „5-osiowy” za dowód.
Najczęściej zadawane pytania
Czy obrabiarka 3-osiowa może obrabiać wszystkie 6 stron detalu?
Tak, dzięki kontrolowanemu zmianie orientacji, przyrządom mocującym lub dodatkowym operacjom.
Obrabiarka 3-osiowa może obrabiać wszystkie 6 stron detalu, jeśli proces obejmuje odpowiednie mocowanie przedmiotu obrabianego i zmianę jego orientacji. Należy ocenić, czy takie przekładanie pozwala zachować zależności funkcjonalne i pozostaje opłacalne przy danej wielkości partii. Wariant 4- lub 5-osiowy staje się atrakcyjny, gdy ogranicza istotne zmiany baz odniesienia, problemy z dostępem lub konieczność manipulowania detalem, a nie tylko dlatego, że trzeba obrobić kolejną stronę.
Czy obróbka CNC 4-osiowa zawsze odbywa się jednocześnie na wszystkich osiach?
Nie — obróbka 4-osiowa może być indeksowana lub ciągła.
Podczas indeksowanej obróbki 4-osiowej przedmiot obrabiany jest obracany do określonego położenia, oś obrotowa zostaje zablokowana, a obróbka w osiach X/Y/Z jest wznawiana. Podczas ciągłej obróbki 4-osiowej przedmiot obrabiany obraca się w trakcie skrawania materiału. Dostawca powinien określić proponowany tryb, ponieważ ścieżki narzędzia, interpretacja posuwu, tor obróbki powierzchni, próby procesu i kontrola mogą się różnić, mimo że oba warianty określa się jako obróbkę 4-osiową.
Czy obróbka 3+2 jest tym samym co jednoczesna obróbka 5-osiowa?
Nie — w obróbce 3+2 osie obrotowe są ustawiane i blokowane przed obróbką w osiach X/Y/Z, natomiast podczas jednoczesnej obróbki 5-osiowej ruch liniowy i obrotowy są skoordynowane w trakcie skrawania, aby sprostać wymaganiom dotyczącym zmiennego wektora narzędzia.
W obu wariantach stosuje się obrabiarkę z 5 sterowanymi osiami, ale każdy z nich rozwiązuje inne problemy. Indeksowana obróbka 3+2 często wystarcza do obróbki powierzchni złożonych i otworów pod kątem, które stają się dostępne przy ustalonych orientacjach. Jednoczesną obróbkę 5-osiową stosuje się, gdy potrzebne są zmienne wektory narzędzia, ciągła obróbka powierzchni swobodnych, ścieżki frezowania bokiem narzędzia lub unikanie kolizji, których nie da się uzyskać przez rozdzielenie obróbki na osobne, zablokowane orientacje.
Czy obróbka 5-osiowa gwarantuje węższe tolerancje?
Nie, sama liczba osi nie gwarantuje dotrzymania tolerancji gotowego detalu.
Mniejsza liczba zmian mocowania może wyeliminować jedno ze źródeł błędów, ale nadal występują wpływy osi obrotowych, temperatury, obciążenia, narzędzia, przyrządu mocującego, materiału, dynamiki i pomiaru. Odbiór nadal wymaga określenia metody i reguły podejmowania decyzji.
Czy obróbka 5-osiowa zawsze zwiększa koszt wykonania jednej części?
Nie — w praktyce koszt zaakceptowanej części zależy od programowania, przyrządów mocujących, ustawienia, czasu pracy obrabiarki i urządzeń pomocniczych, kontroli, poprawek oraz liczby zaakceptowanych części, a nie wyłącznie od oznaczenia liczby osi czy stawki godzinowej.
Wariant 5-osiowy może wiązać się z wyższymi kosztami programowania, prób procesu lub pracy obrabiarki, a jednocześnie ograniczyć liczbę przyrządów, manipulowanie detalem, użycie długich narzędzi, dodatkowe operacje lub poprawki. Wariant 3-osiowy może pozwolić na obróbkę większej liczby detali w jednym cyklu i pozostać tańszy w przypadku powtarzalnej geometrii zapewniającej łatwy dostęp. Należy porównać programowanie, przyrządy mocujące, ustawienie, czas pracy obrabiarki i urządzeń pomocniczych, kontrolę oraz poprawki, a następnie podzielić sumę kosztów przez liczbę zaakceptowanych części. Potrzebne są dane konkretnego dostawcy; ogólne stawki godzinowe nie pozwalają odpowiedzieć na to pytanie.
Jakie materiały przesłać do wyceny wariantu obróbki?
Należy przesłać aktualny rysunek techniczny i model, stan materiału, wielkość partii, bazy odniesienia, wykończenie, wymagania dotyczące kontroli i raportowania, informacje potrzebne do ustalenia terminu dostawy oraz znane ograniczenia procesu lub nierozstrzygnięte założenia.
Należy poprosić dostawcę o podanie liczby mocowań, trybu ruchu, założeń dotyczących dostępu i przyrządów mocujących, planu pomiarów, niepewności związanych z materiałem, wyłączeń oraz podstaw przyjętego harmonogramu. Dzięki temu można porównać różne warianty bez wymogu stosowania przez każdego dostawcę tej samej obrabiarki.
Potrzebują Państwo oceny procesu na podstawie konkretnego rysunku technicznego?
Prosimy przesłać aktualny rysunek techniczny, stan materiału, wielkość partii, krytyczne bazy odniesienia i wymagania dotyczące kontroli. Zhenling może ocenić, czy rozsądnym punktem wyjścia będzie standardowa usługa frezowania CNC, obróbka indeksowana czy usługa obróbki CNC 5-osiowej.
Poproś o ocenę rysunku →Jak powstało to porównanie
Analiza źródeł obejmuje analizę aktualnych wyników wyszukiwania, zakresy publicznie dostępnych norm, badania rządowe i uniwersyteckie, opisany przypadek branżowy oraz opublikowane przez Zhenling narzędzia do oceny dopasowania procesu i zapytań ofertowych. Strony pierwotne udostępnione publicznie traktowano jako przypisane im źródła informacji, a nie niezależny dowód możliwości. Nie wyciągano wniosków dotyczących wyników klientów, domyślnych tolerancji, nazwy podmiotu prawnego ani cen rynkowych.
Powiązane materiały o obróbce CNC
Piśmiennictwo i źródła
- Publiczny zakres normy ISO 10791-6:2014 International Organization for Standardization
- Szacowanie czasu ustawienia obrabianych detali University of Maryland
- Pięcioosiowa obróbka CNC złożonych powierzchni rzeźbionych Purdue University
- Przypadek usprawnienia obróbki 5-osiowej NIST MEP National Institute of Standards and Technology
- Publiczny zakres normy ISO 10791-7:2020 International Organization for Standardization
- Publiczny zakres normy ISO 230-12:2022 International Organization for Standardization
- Publiczny zakres normy ISO 14253-1:2017 International Organization for Standardization
- Badanie błędów osi obrotowych i niepewności University of Wisconsin–Madison
- Umożliwienie wykorzystania potencjału obróbki dzięki STEP-NC National Institute of Standards and Technology
- Materiały szkoleniowe dotyczące frezarek CNC University of Florida
- Raport techniczny EMO Hannover 2025 Institute of Production Engineering and Machine Tools, Leibniz University Hannover