
Contacter Zhenling Company

Comment résoudre les problèmes d’usinage CNC de l’acier inoxydable
Mis à jour : 28 août 2026
L’usinage CNC de l’acier inoxydable consiste à utiliser avec précision le tournage, le fraisage, le perçage, le taraudage et des procédés associés pour réaliser des éléments géométriques définis dans des pièces en acier inoxydable. Il devient prévisible lorsque la coupe est considérée comme un système, et non comme un tableau de valeurs à consulter. Le grade et l’état du matériau comptent, tout comme l’état de l’arête, l’engagement, le flux thermique, l’évacuation des copeaux, l’accès du liquide de refroidissement, le bridage et l’état dans lequel un élément usiné est mesuré.
Ce guide répond à une question d’information : pourquoi l’acier inoxydable se comporte ainsi, quels indices examiner quand la coupe se dégrade et comment passer du plan à la mesure sans perdre le contexte. Si vous cherchez des informations sur les capacités de production, l’adéquation de votre projet ou une demande d’examen de fabrication, consultez la page distincte consacrée au service d’usinage CNC de l’acier inoxydable. En séparant ces intentions, chaque page remplit une fonction claire.
Réponse rapide
Un usinage stable de l’acier inoxydable maintient l’arête en coupe continue, évacue les copeaux avant qu’ils ne soient recoupés, amène le liquide de refroidissement dans la zone active, limite la déflexion et vérifie la pièce dans un état thermique et de bridage défini. Lorsqu’un symptôme apparaît, ne modifiez qu’une seule catégorie de causes, après avoir recueilli des indices sur les copeaux, l’arête, le bruit, la charge, l’état de la pièce et les relevés de mesure.
| Question | Premiers indices à recueillir | Pourquoi c’est important |
|---|---|---|
| L’arête coupe-t-elle ou frotte-t-elle ? | Forme des copeaux, image de l’arête, historique de l’engagement, évolution de la charge de broche | Des réglages plus lents peuvent aggraver le frottement au lieu d’y remédier |
| La chaleur est-elle évacuée avec les copeaux ? | Couleur des copeaux, profil de température de l’outil, trajet du liquide de refroidissement, évacuation des copeaux | La chaleur et l’adhérence peuvent altérer l’arête avant même que la pièce ne paraisse défectueuse |
| La dimension reste-t-elle stable après le desserrage ? | Température, état de bridage, séquence d’enlèvement de matière, référence et méthode | Sans connaître l’état de la pièce, les chiffres ne permettent pas d’identifier le mécanisme |
À quoi ressemble un relevé d’essai utile
L’exemple suivant, composé de 10 lignes, illustre un format de relevé et ne constitue pas un ensemble de paramètres d’usinage recommandés. Ses valeurs volontairement indicatives montrent comment trois observations peuvent révéler une tendance et un état. Remplacez chaque nombre par les mesures de l’élément géométrique, de l’instrument, de la machine et de l’essai réels ; ne recopiez jamais ces valeurs dans un programme.
Même un intervalle d’observation de 5 min doit figurer dans le relevé, et non dans le programme CNC ; de même, une valeur de 0,01 mm reste une simple observation tant que l’élément géométrique, la référence, l’instrument et l’état de la pièce ne sont pas consignés.
| Catégorie d’indice | Observation 1 | Observation 2 | Observation 3 |
|---|---|---|---|
| Température de la pièce | 22 °C | 25 °C | 28 °C |
| Dépassement de l’outil | 35 mm | 42 mm | 55 mm |
| Faux-rond mesuré | 0,008 mm | 0,012 mm | 0,020 mm |
| Épaisseur de paroi restante | 3,0 mm | 2,0 mm | 1,5 mm |
| Indication de charge de broche | 34% | 41% | 52% |
| Pression dans la conduite de liquide de refroidissement | 20 bar | 35 bar | 45 bar |
| Temps écoulé après desserrage | 2 min | 15 min | 30 min |
| Résultat indicatif du profil | 0,8 μm | 1,1 μm | 1,6 μm |
| Longueur de copeau observée | 12 mm | 35 mm | 80 mm |
| Relevé vibratoire indicatif | 1,8 mm/s | 3,2 mm/s | 5,0 mm/s |
Pourquoi l’acier inoxydable se comporte différemment sous l’outil
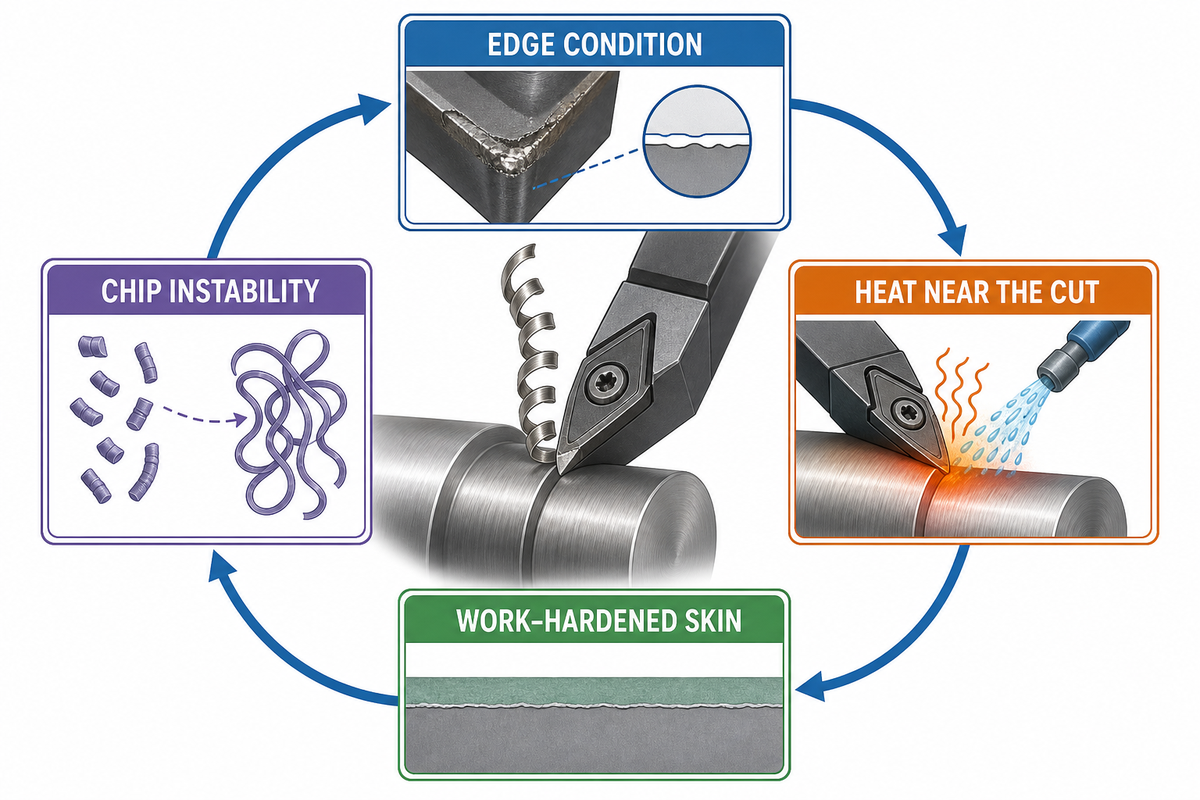
L’acier inoxydable n’est pas difficile à usiner en raison d’une seule propriété. Dans de nombreux grades, une faible conductivité thermique, l’écrouissage, le comportement ductile des copeaux, l’adhérence sur l’arête et des efforts de coupe relativement élevés peuvent se renforcer mutuellement. En pratique, cela crée une boucle de rétroaction : une coupe instable modifie la surface que l’engagement suivant de l’arête devra usiner.
Boucle de rétroaction entre chaleur, écrouissage et copeaux
- L’arête perd sa capacité à cisailler proprement sous l’effet de l’usure, d’un temps d’arrêt, d’un engagement insuffisant ou de la déflexion.
- Au lieu d’être évacuée sous forme de copeau maîtrisé, une plus grande part de l’énergie reste à proximité de l’arête et de la surface de la pièce.
- L’adhérence, l’arête rapportée ou une couche écrouie augmentent la charge lors de l’engagement suivant.
- L’arête et la surface modifiées perturbent la formation des copeaux, ce qui génère davantage de chaleur et d’instabilité.
Cette boucle en 4 étapes est une synthèse éditoriale des recommandations de producteurs, d’associations et de la presse professionnelle. C’est un modèle de diagnostic, et non l’affirmation que chaque coupe défectueuse suit la même séquence.
Les recommandations d’usinage du fabricant Outokumpu prennent explicitement en compte les propriétés du grade, la vitesse, l’avance, le choix de l’outil, le refroidissement et la maîtrise des copeaux comme un ensemble d’éléments interdépendants. Outokumpu étant un producteur d’acier, les affirmations concernant ses produits lui sont attribuées ici ; elles ne constituent ni une validation indépendante ni des réglages transposables.
La question immédiate en production n’est donc pas « Ce grade est-il difficile à usiner ? », mais « Qu’est-ce qui a changé pendant la coupe ? ». Une surface brillante due au frottement, un copeau plus sombre, une charge en hausse, une variation du bruit et une arête usée sont autant d’indices différents. Les examiner ensemble est plus utile que de modifier un paramètre isolément.
À retenir
Considérez la dureté comme un facteur parmi d’autres. La question déterminante est de savoir si l’ensemble du système de coupe produit encore des copeaux de façon répétable, sans frottement, recoupe des copeaux, dérive thermique ni variation instable de la charge.
Comment la famille de grades, l’état et l’opération influent sur la décision
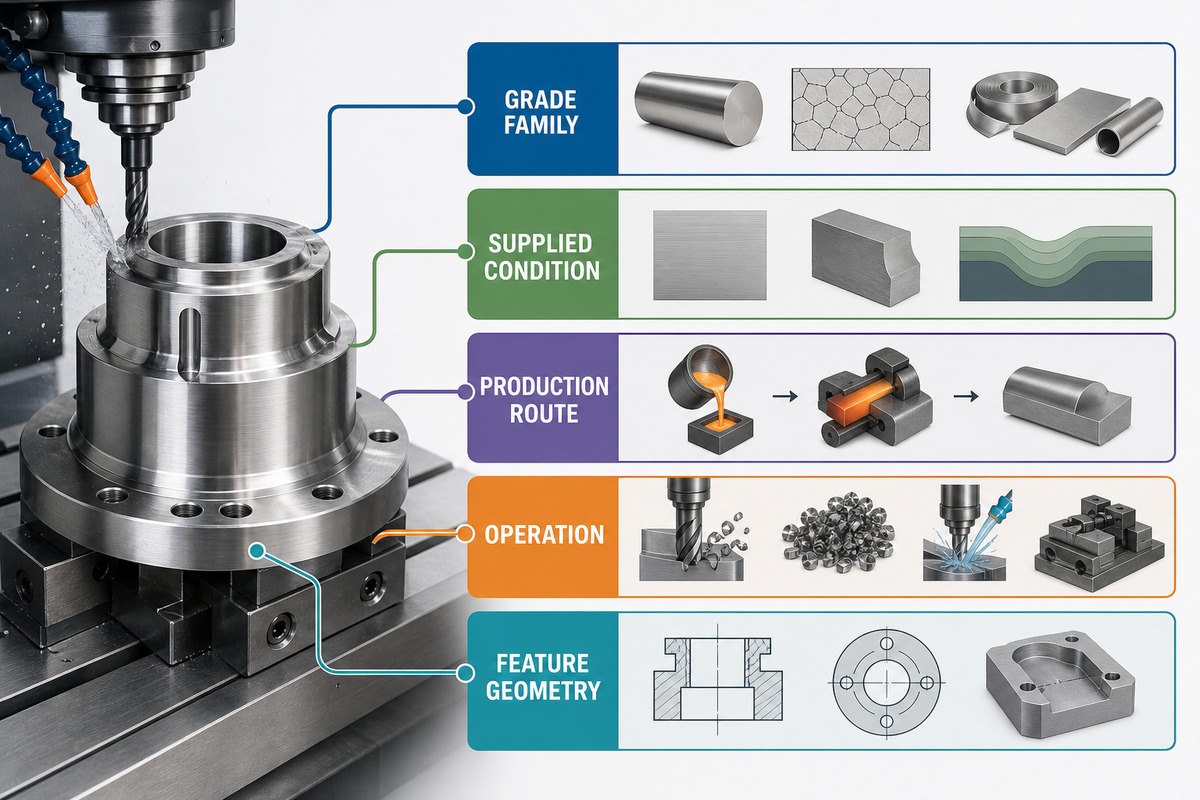
En pratique, considérer le système permet de mieux cerner la question suivante : le nom d’un grade ne suffit pas à déterminer une recette d’usinage. Les familles d’aciers inoxydables austénitiques, ferritiques, martensitiques, duplex et à durcissement par précipitation diffèrent par leur mécanisme de renforcement, leur comportement thermique, leur ductilité et leur état de livraison. Au sein d’une même famille, la forme du produit, le traitement thermique, les pratiques de décolletage et l’opération peuvent changer les conditions rencontrées par l’outil. Pour consulter une référence de produits disponibles, examinez les matériaux en acier inoxydable de TiAlloy et demandez le grade, la forme du produit et l’état exacts avant de planifier un essai d’usinage.
| Question sur le matériau | Incidence possible | Informations à conserver avec la réponse |
|---|---|---|
| Famille | Tendance à l’écrouissage, ductilité, réponse thermique, résistance | Grade exact, forme du produit, état à la livraison |
| Variante de décolletage | Aptitude à la fragmentation des copeaux et comportement de l’arête | Désignation du producteur et examen des compromis liés à la corrosion ou à l’application |
| Traitement thermique | Résistance, microstructure, réponse aux efforts de coupe | État au moment de l’usinage, et pas uniquement la désignation finale du matériau |
| Gamme de fabrication | Microstructure et historique local du matériau | État corroyé, moulé, obtenu par fabrication additive, recuit, vieilli ou tel que produit |
| Opération | Engagement, espace pour les copeaux, flux thermique, rigidité de l’outil | Tournage, fraisage, perçage, taraudage, rainurage et géométrie des éléments usinés |
Traduire les désignations de matériau et d’application en données de procédé
Les résultats de recherche mélangent souvent des termes relatifs aux matériaux, à la géométrie, aux applications et aux achats. Commencez par le matériau. L’acier inoxydable est un alliage d’acier dont la teneur en chrome contribue à la résistance à la corrosion, mais cette désignation n’indique pas comment un lot se comportera à l’usinage. Les aciers inoxydables austénitiques comprennent des désignations connues comme l’acier inoxydable 304, tandis que les grades 201, 303 et 430 correspondent à des compositions ou à des familles différentes. Des expressions comme bonne résistance à la corrosion, excellente résistance à la corrosion, résistance supérieure à la corrosion, résistance à la chaleur, résistance élevée, aptitude au formage et résistance à l’oxydation décrivent des critères de sélection. Elles ne permettent pas de déterminer l’usinabilité ni un réglage de coupe valable.
Définissez ensuite la géométrie et l’opération. Le fraisage CNC avec une fraise cylindrique en carbure entraîne un engagement différent du perçage d’un trou profond ou du tournage de pièces cylindriques en acier. Une tôle, un bloc épais, une paroi mince et un élément cylindrique transmettent les efforts et la chaleur selon des voies différentes. Une comparaison avec l’acier à outils peut aider à évaluer les sollicitations de l’arête, mais l’acier à outils et les alliages d’acier inoxydable ne sont pas des catégories interchangeables de pièces à usiner. Toute recommandation de vitesse de coupe et d’avance doit préciser l’outil, le porte-outil, l’engagement, le trajet du liquide de refroidissement, l’état de la machine et l’état du matériau utilisés pour l’enlèvement de matière. Si la matière première est tubulaire, les tubes en acier de BalingSteel donnent un aperçu de la gamme de produits ; vérifiez les dimensions et l’état livrés par rapport au plan d’usinage.
Enfin, remettez les désignations d’application à leur place. Les travaux de prototype, d’aéronautique, d’automobile et de moulage peuvent imposer des exigences différentes en matière de dossiers, d’état des arêtes, de propreté ou de tolérances serrées, mais aucun de ces termes ne permet de diagnostiquer la coupe. « Usinage CNC de précision », « usinage de l’acier », « état de surface », « durabilité », « pièces en acier », « pièces en acier inoxydable », « acier inoxydable usiné » et « pièces usinées en acier inoxydable » sont tout aussi génériques. Une technique d’usinage utile traduit chaque désignation en élément géométrique, fonction, état du matériau, conséquence d’une défaillance et critère d’acceptation mesurable.
| Ensemble de termes recherchés | Question technique qui reste sans réponse |
|---|---|
| « acier inoxydable courant », « grades d’acier inoxydable », « acier inoxydable 201 », « acier inoxydable 430 », « inox 316 » et « le 304 est le plus courant » | Quelle désignation exacte, forme de produit, état et certificat s’appliquent ? |
| « résistance à la corrosion et aptitude au formage », « corrosion et oxydation », « résistant à la corrosion » et « dur et mou » | Quelle propriété, condition d’essai, environnement d’utilisation et méthode d’acceptation sont visés ? |
| « usinage de l’acier inoxydable », « usinage CNC de précision », « travailler l’acier inoxydable » et « difficile à usiner » | Quelle opération, quel engagement, quelle arête, quel porte-outil, quel trajet du liquide de refroidissement et quel état du matériau ont produit l’observation ? |
| « fraisage de l’acier », « fraisage et tournage », « trous dans l’acier », « pièces cylindriques » et « angles intérieurs vifs » | Quels éléments déterminent la coupe : géométrie, accès, rigidité, espace pour les copeaux et état de l’arête ? |
| « projets d’usinage CNC », « besoins d’usinage », « matériaux de fabrication » et « métal et plastique » | Quelle exigence fonctionnelle doit figurer sur le plan ou dans le dossier de procédé ? |
| « pièces usinées », « pièces sur mesure », « pièces métalliques » et « composants en acier » | Quels élément géométrique, référence, tolérance, surface et état de la pièce desserrée seront contrôlés ? |
| « acier inoxydable usiné avec précision sur CNC », « choix courant pour l’usinage CNC », « acier inoxydable usagé » et « aciers au carbone » | Cette expression correspond-elle à un élément probant, à une désignation comparative ou simplement à un raccourci de recherche générique ? |
Pour les questions de disponibilité en production et d’adéquation du projet, qui sortent du cadre de ce guide, consultez la page consacrée au service d’usinage de l’acier inoxydable.
Pourquoi les affirmations sur l’usinabilité du 304 par rapport au 316 exigent un contexte de procédé
Aucune réponse ne peut être transposée directement en réglage d’atelier sans tenir compte du contexte. Un tableau comparatif de distributeurs de matériaux commerciaux attribue au 304 et au 316 la même note d’usinabilité basée sur une référence, tout en indiquant des vitesses approximatives différentes. Cette contradiction apparente est instructive : la base de notation, le système d’outillage, l’état du matériau et l’opération doivent toujours accompagner le chiffre.
La gamme de fabrication ne se prête pas non plus à un classement simpliste. Dans une étude limitée du NIST sur le fraisage du 17-4, les états corroyé et obtenu par fabrication additive soumis aux essais n’ont présenté que de faibles différences de coefficients de coupe, tandis que le recuit a eu un effet plus marqué. Ce résultat ne vaut que pour les états testés ; il montre pourquoi la comparaison « fabrication additive ou corroyage » ne remplace pas un examen propre à l’état du matériau.
À retenir
Servez-vous de la famille de grades pour orienter les questions, et non pour les éluder. Consignez la désignation exacte du matériau, sa forme, son état, sa gamme de fabrication, l’opération et l’élément usiné avant de comparer les affirmations sur l’usinabilité.
Stabiliser la coupe : outils, charge de copeaux, chaleur, liquide de refroidissement et maintien de la pièce
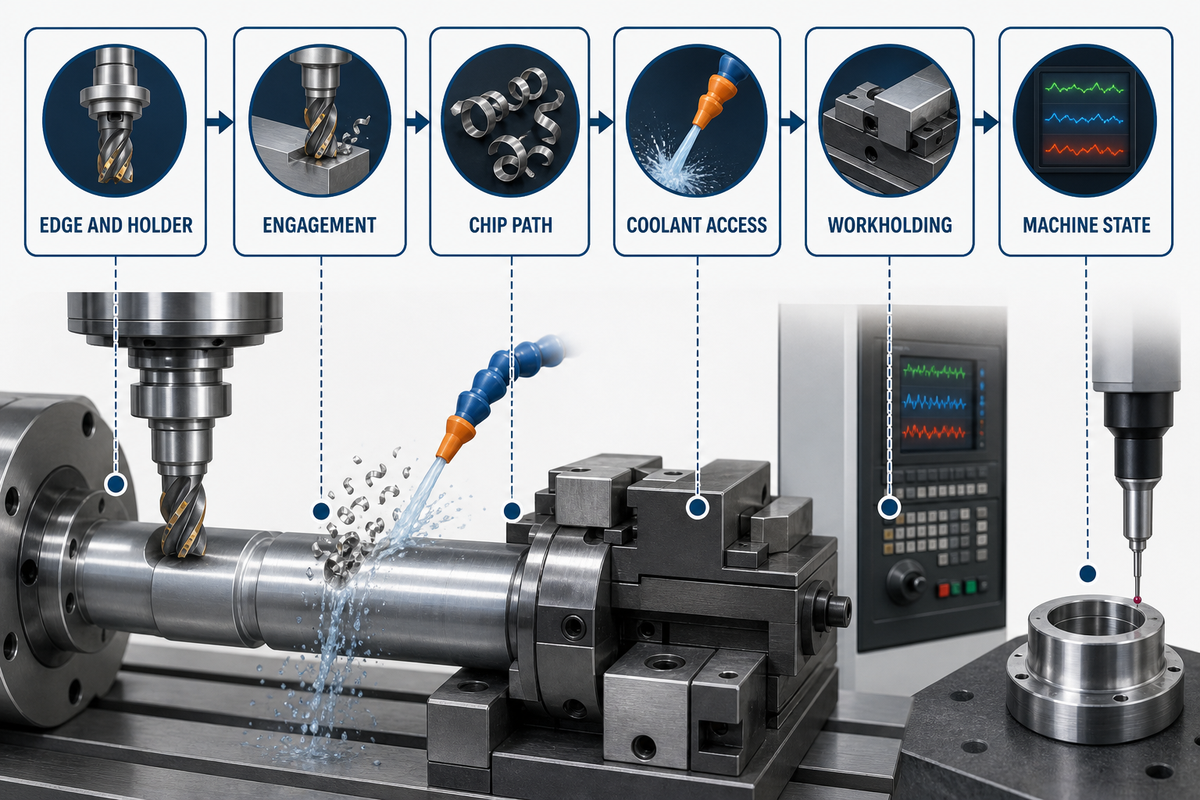
Le dossier matériau sert alors de point de départ à la stabilité : maintenez l’arête dans un régime de coupe répétable et maîtrisez l’évacuation de la chaleur, des copeaux et des efforts. L’unité d’analyse utile n’est ni la « vitesse » ni le « liquide de refroidissement », mais l’ensemble de la chaîne, de la broche et du porte-outil à l’arête, à la pièce, au montage d’usinage, à l’espace pour les copeaux, à l’apport de fluide et à la mesure.
| Point de contrôle | Signe de stabilité | Raccourci souvent trompeur |
|---|---|---|
| Arête et porte-outil | Usure régulière, porte-à-faux court, faux-rond maîtrisé | Attribuer chaque défaillance de l’arête à une « vitesse trop élevée » |
| Engagement | Formation continue de copeaux, sans temps d’arrêt ni frottements légers répétés | Réduire l’avance jusqu’à ce que l’arête ne coupe plus proprement |
| Trajet des copeaux | Les copeaux sortent de l’élément usiné sans être recoupés ni s’accumuler | Évaluer l’évacuation uniquement devant la porte de la machine |
| Accès du liquide de refroidissement | Le jet atteint l’arête active pendant toute la durée de l’engagement | Penser qu’un débit plus important sera utile alors que la géométrie empêche le fluide d’atteindre la zone |
| Maintien de la pièce | Appui répétable et bridage suffisant, sans déformation évitable | Augmenter la force de bridage sans vérifier le déplacement de la pièce après desserrage |
| État de la machine | Profils thermiques et de charge répétables sur le cycle mesuré | Comparer une première pièce usinée à froid à une série stabilisée |
Pourquoi « utiliser plus de liquide de refroidissement » peut échouer
L’efficacité du liquide de refroidissement dépend de son accès et de la continuité de son apport. Les épaulements, les masses de copeaux en rotation, les buses mobiles, les éléments géométriques profonds et les barrières d’air peuvent détourner de l’arête un jet pourtant visible. Un article technique de CTE paru en 2017 et citant plusieurs fournisseurs de porte-outils montre pourquoi la géométrie d’acheminement compte autant que le débit ou la pression. Avant de modifier la concentration ou le volume, vérifiez où va le fluide pendant l’engagement réel.
Pourquoi « réduire la vitesse » peut échouer
Une vitesse réduite peut diminuer la chaleur dans un procédé stable. Dans un autre cas, elle peut s’accompagner d’un temps d’arrêt, de frottement, d’une arête rapportée ou d’une formation instable des copeaux. Les principes généraux d’usinage de BSSA insistent sur le maintien de l’action de coupe et l’évitement des temps d’arrêt. Examinez l’arête, l’épaisseur des copeaux, l’engagement, la rigidité et l’usure avant d’incriminer la vitesse.
À retenir
Ne modifiez qu’une catégorie de causes à la fois. Si l’arête, l’engagement, le trajet des copeaux, l’accès du liquide de refroidissement, le bridage et l’état de la machine changent tous en même temps, l’essai suivant vous apprendra peu de choses.
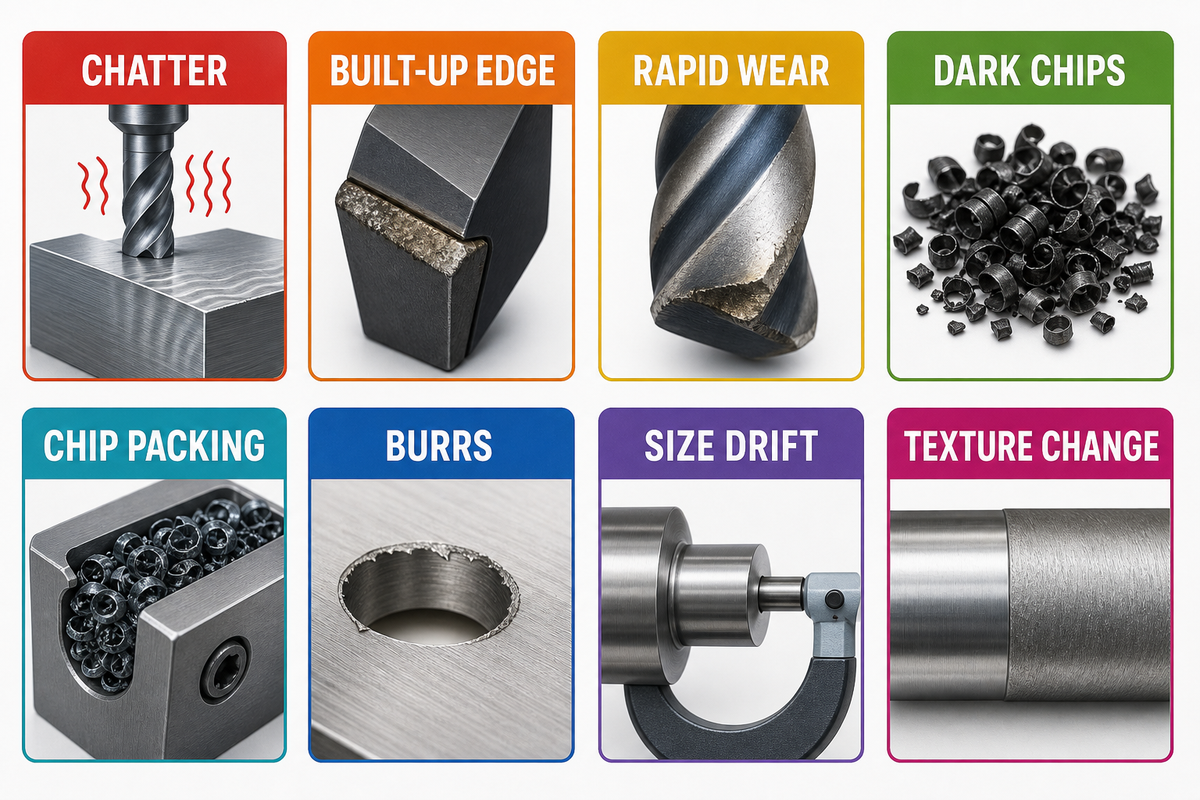
Huit signaux de défaillance et les contrôles à effectuer
Les symptômes visibles ne sont pas des diagnostics. Le broutage, les bavures, les copeaux sombres, l’arête rapportée, l’usure rapide, la dérive, un mauvais état de surface et l’accumulation des copeaux peuvent chacun avoir plusieurs causes plausibles. La réaction sûre la plus rapide consiste à préserver les indices, à déterminer la catégorie de causes concernée, puis à effectuer une modification contrôlée susceptible d’infirmer une hypothèse.
Diagnostic de l’usinage de l’acier inoxydable en huit signaux
La matrice ci-dessous rassemble des éléments issus du contexte de mesure du NIST, de BSSA, de CTE, d’études d’usinage évaluées par les pairs et du vocabulaire employé par les professionnels pour décrire les problèmes. Elle n’associe pas chaque symptôme à une correction garantie.
| Signal | Catégories de causes plausibles | À examiner avant de modifier les paramètres |
|---|---|---|
| 1. Broutage ou changement de tonalité | Porte-à-faux, appui, faux-rond, usure, engagement interrompu, passe précédente écrouie | Indices de fréquence de l’outil et de la pièce, marques du porte-outil, image de l’arête, matière laissée par la passe précédente |
| 2. Arête rapportée | Adhérence, température de l’arête, géométrie, écoulement instable des copeaux, revêtement ou arête usés | Matière déposée, face inférieure des copeaux, zone d’usure, point de contact du liquide de refroidissement |
| 3. Usure en entaille ou usure rapide en dépouille | Ligne d’entrée écrouie, calamine, recoupe des copeaux, cycles thermiques, interruption locale | Emplacement de l’usure par rapport à la ligne de profondeur, état à l’entrée et à la sortie, trajet des copeaux, continuité du liquide de refroidissement |
| 4. Copeaux sombres ou irréguliers | Concentration de chaleur, variation de l’engagement, évacuation obstruée, détérioration de l’arête | Séquence des copeaux selon la position dans l’élément usiné, évolution de la charge, état de l’arête, accès du liquide de refroidissement |
| 5. Copeaux longs ou accumulation de copeaux | Inadéquation du brise-copeaux, espace insuffisant, profondeur de l’élément usiné, ductilité, direction d’amenée du fluide | Endroit où les copeaux se bloquent, risque de recoupe, charge dans les goujures ou sur le brise-copeaux, voie de sortie |
| 6. Bavures ou arêtes endommagées | Usure de l’arête, appui à la sortie, déflexion, refoulement ductile, intersection avec un trou transversal | Direction et emplacement de la bavure, exigence locale relative à l’arête, géométrie de sortie, état de l’outil |
| 7. Dérive dimensionnelle ou de forme | Déflexion de l’outil, état thermique, bridage, usure, décalage de référence, redistribution des contraintes résiduelles | Température de la pièce, état de bridage ou de desserrage, historique des corrections d’outil, référence et méthode |
| 8. Variation de rugosité ou d’ondulation | Broutage, arête rapportée, marques d’avance, direction de mesure, inadéquation du filtre ou de la longueur de coupure | Direction du profil, paramètres d’évaluation, image de l’arête, vibrations et état de la pièce |
Une arête rapportée est un signal, pas un motif de rejet automatique. Dans une étude contrôlée de tournage humide de l’AISI 304, le résultat variait selon la stabilité de l’arête rapportée : les fragments instables endommageaient la surface, tandis qu’une fine couche d’adhérence stable pouvait réduire le frottement ou protéger la surface dans les conditions testées. L’essai publié utilisait 60 m/min, 0,1 mm/rev et une profondeur de passe de 0,5 mm ; ces valeurs décrivent l’expérience et ne sont pas des recommandations. Considérez ce résultat propre aux conditions de l’essai comme un contre-exemple, et non comme un réglage cible.
La matrice prend délibérément en compte l’état local des arêtes. Une face peut respecter les exigences dimensionnelles et de rugosité alors qu’un trou transversal, la sortie d’une paroi mince, une arête d’étanchéité ou un élément vif présente une bavure ayant une incidence fonctionnelle notable. Lorsque la fonction dépend de l’arête, les critères d’acceptation des bavures doivent préciser leur emplacement, leur direction, la limite maximale admissible et la méthode de contrôle.
Appliquez une méthode d’essai en 3 étapes : consignez les indices actuels, formulez une cause qui peut être réfutée, puis ne modifiez qu’une catégorie de paramètres contrôlables. « Remplacer l’arête et conserver toutes les autres variables » est plus instructif que de modifier en même temps l’outil, la vitesse, l’avance, le liquide de refroidissement et le bridage. Si le symptôme persiste, l’hypothèse invalidée fournit une information utile.
À retenir
Ne corrigez pas le terme. Corrigez le mécanisme. « Broutage », « bavure » et « dérive » désignent des observations ; la chaîne d’indices doit encore permettre de distinguer l’arête, l’engagement, les copeaux, la chaleur, l’appui, l’état du matériau et la mesure.
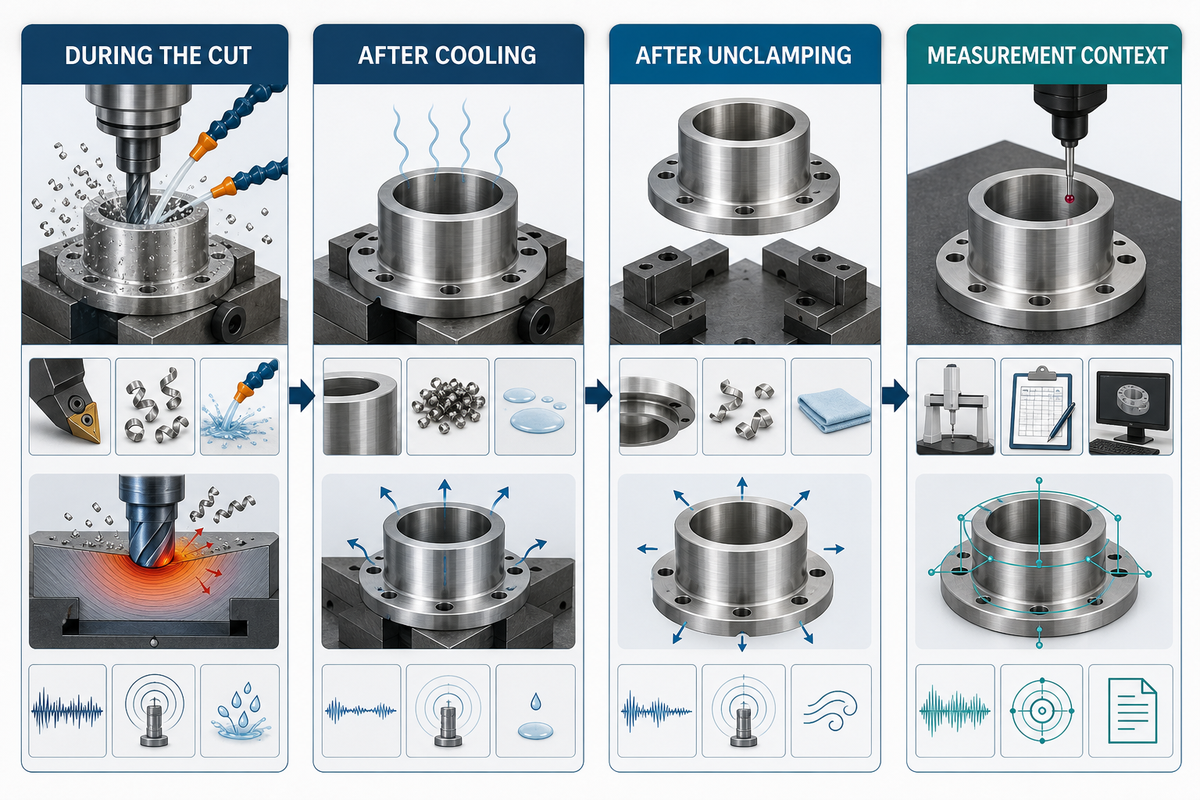
Pourquoi les dimensions changent après l’usinage, le refroidissement ou le desserrage
Les variations dimensionnelles peuvent résulter de la déflexion élastique pendant la coupe, de la dilatation thermique, du bridage, d’un changement de référence ou de méthode, de l’usure de l’outil ou de la redistribution des contraintes résiduelles. Le moment où la variation apparaît et l’état de la pièce permettent d’abord de distinguer les causes possibles. Une valeur mesurée à chaud et sous bridage ne fournit pas le même indice que la mesure du même élément après refroidissement et desserrage.
« Seuls les résultats de mesure sont traçables. »
Si un comparateur affiche une résolution de 0,001 mm, consignez l’essai dans cette même unité. Cette valeur décrit le système de mesure ; elle ne définit pas une tolérance d’usinage acceptable.
| Moment où la variation apparaît | Premières hypothèses | Indices à préserver |
|---|---|---|
| Pendant la coupe | Déflexion de l’outil ou de la pièce, charge instable, appui | Évolution de la charge, position dans la trajectoire d’outil, mesure en cours de procédé, plan d’appui |
| Après refroidissement de la pièce | État thermique, stabilisation de la machine, environnement de mesure | Température de la pièce et de l’environnement, temps écoulé, position dans la séquence |
| Après desserrage | Bridage, reprise élastique, redistribution des contraintes résiduelles | Plan de bridage, mesure après desserrage, symétrie de l’enlèvement de matière |
| Entre contrôleurs ou instruments | Référence, alignement, méthode, filtre, incertitude, compte rendu | Définition du mesurande, montage, état de l’instrument, résultat et incertitude |
Pour les parois minces ou un enlèvement de matière fortement asymétrique, il faut rapidement envisager un relâchement des contraintes résiduelles, mais le seul constat d’un déplacement ne le prouve pas. Une étude en libre accès sur le tournage de l’AISI 304 a mesuré des contraintes résiduelles dépendant de l’usinage et aborde les variations dimensionnelles. Ses valeurs restent propres aux éprouvettes et aux conditions testées ; ce guide reprend le mécanisme dans ses limites, sans traiter les contraintes publiées comme une prédiction transposable.
Consignez 5 champs : l’élément géométrique et sa référence, la température de la pièce, l’état de bridage, la méthode de mesure et sa position dans la séquence du procédé. Ajoutez l’historique de l’enlèvement de matière si une déformation est plausible. Cela ne rend pas toutes les mesures comparables, mais évite que l’équipe discute d’états physiques différents comme s’ils correspondaient au même résultat.
À retenir
Avant de modifier le procédé d’usinage, vérifiez que les valeurs comparées concernent le même élément géométrique, la même référence, la même température, le même état de bridage, la même méthode et le même point de la séquence.
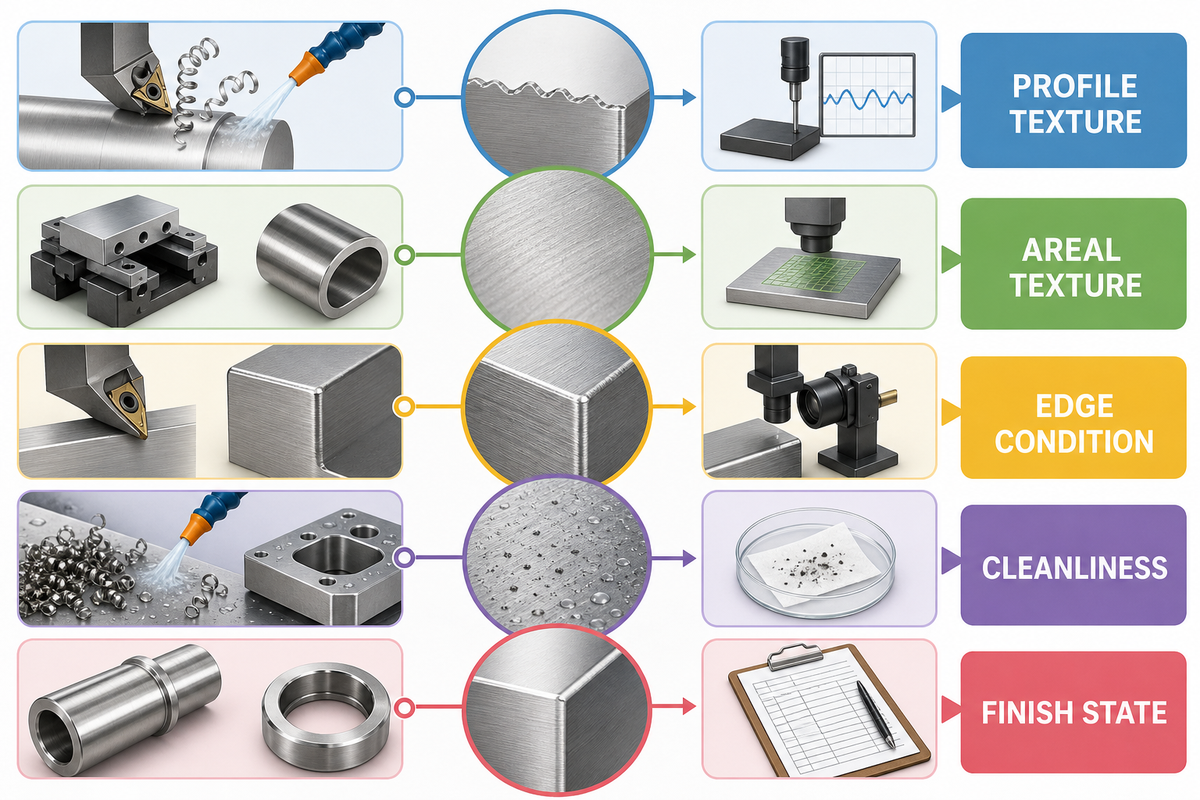
L’intégrité de surface ne se résume pas à une valeur de rugosité
La comparaison dans un même état concerne aussi la surface : Ra est un paramètre utile pour caractériser le profil, mais ne certifie pas l’ensemble de la surface. Les pièces finies en acier inoxydable peuvent aussi nécessiter des contrôles de l’ondulation, de la directionnalité, des défauts locaux, des bavures, de la dureté modifiée, des contraintes résiduelles, de la propreté, du fer contaminant et de l’acceptation après passivation. Le plan et le plan de contrôle doivent préciser à quelle question répond chaque mesure.
Pour un matériau austénitique métastable, le plan peut aussi devoir prévoir une caractérisation des phases. Ra et la dureté ne permettent pas, à eux seuls, de déterminer si l’usinage a modifié la teneur en phases ; n’ajoutez cet essai que si l’état fourni et le risque fonctionnel rendent cette distinction pertinente.
La texture du profil n’est pas la texture surfacique
Le catalogue de l’ISO décrit ISO 21920-2:2021 comme une norme relative à l’état de surface selon la méthode du profil. La norme publiée ISO 25178-2:2021 porte quant à elle sur les paramètres surfaciques. Ces domaines d’application ne sont pas interchangeables. Lorsque la comparabilité est importante, consignez le sens de mesure, le filtre ou la coupure, les longueurs d’évaluation et d’échantillonnage, l’état de l’instrument, l’emplacement de la surface et l’état de la pièce.
| Critère d’acceptation | Question à laquelle il répond | Exemple de relevé |
|---|---|---|
| Géométrie | La taille, la forme ou la position sont-elles acceptables ? | Élément géométrique, référence, méthode, bridage et température |
| État de surface selon le profil | Que révèle un tracé linéaire défini ? | Paramètre, sens, filtre/coupure, longueur d’évaluation |
| État de surface surfacique | Que révèle une zone de surface définie ? | Paramètre surfacique, zone, méthode, réglages de traitement |
| État des arêtes | Les bavures, le roulé et les exigences relatives aux arêtes vives sont-ils maîtrisés ? | Emplacement de l’élément géométrique, sens, limite et méthode de contrôle |
| État de surface et sous-surface | L’usinage a-t-il modifié la dureté, les contraintes internes ou la microstructure ? | Méthode d’essai, emplacement, profondeur et état |
| Propreté et passivation | Les critères spécifiés concernant les contaminants ou le traitement sont-ils satisfaits ? | Pratique spécifiée, procédure retenue, essai et critères de l’acheteur |
La rugosité ne prouve pas l’aptitude à résister à la corrosion
Le domaine d’application actuel de la norme A380/A380M-25 de l’ASTM couvre le nettoyage, le décalaminage et la passivation lorsque des contaminants risquent de réduire la résistance normale à la corrosion. Les procédures retenues dépendent des conditions de service et de l’accord entre l’acheteur et le fournisseur. Par conséquent, une mesure de rugosité ou un état de surface visuel ne permet pas d’établir la propreté, l’absence de fer libre ni l’acceptation de la passivation. Il s’agit d’une limite dans le transfert des exigences, et non d’une procédure de passivation.
Lorsque l’état de surface joue un rôle fonctionnel, le transfert du plan vers la mesure doit comporter au moins 7 éléments : l’élément géométrique et son emplacement, l’édition de référence, le paramètre, le sens ou la zone, les réglages du filtre et des longueurs, l’état de la pièce et la méthode d’acceptation. Indiquez séparément les exigences de propreté ou de passivation au lieu de les dissimuler sous la mention « bonne finition ».
À retenir
Demandez-vous ce que l’exigence relative à l’état de surface doit protéger : la géométrie, la texture, la fonction des arêtes, l’état sous-surface, la propreté ou la préparation à la corrosion en service. Un seul indicateur ne peut pas répondre à ces 6 critères.
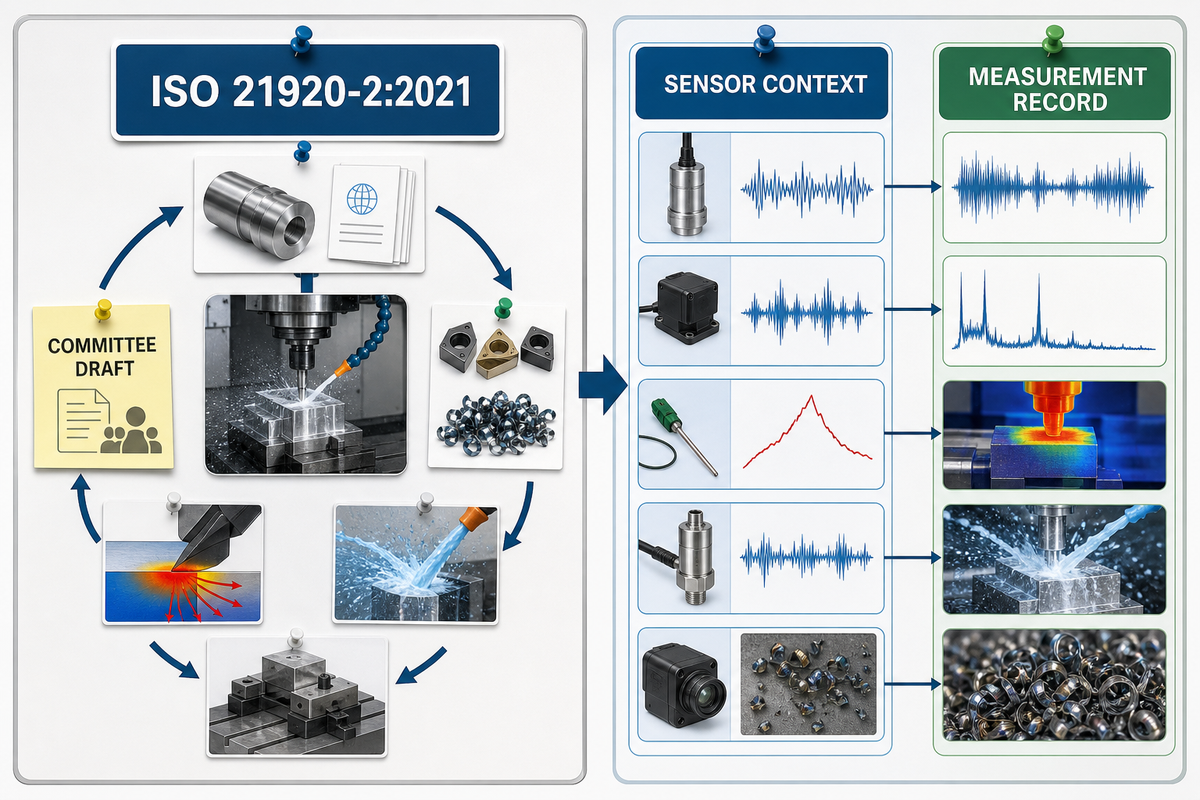
À vérifier en 2026 : statut des normes et mesure connectée
Par ailleurs, le statut actuel des documents mérite une vérification distincte. En pratique, le changement en 2026 ne tient pas à l’apparition d’une nouvelle règle universelle pour l’usinage de l’acier inoxydable, mais à une obligation de vérification. L’ISO indique que l’édition en vigueur de la norme sur l’état de surface selon le profil est publiée, tandis qu’une deuxième édition est encore en cours d’élaboration. Parallèlement, la mesure connectée peut combiner davantage de signaux de procédé, mais sa valeur dépend toujours du contexte et de l’interopérabilité.
Projet de norme, et non remplacement en vigueur
Au 28 août 2026, ISO 21920-2:2021 reste l’édition publiée. L’ISO répertorie ISO/CD 21920-2 Edition 2 comme un projet de comité en cours d’élaboration, destiné à la remplacer. N’écrivez pas « selon l’édition 2026 » à moins qu’une édition publiée et les documents du projet ne justifient réellement cette mention.
Les cas d’utilisation de la mesure sur machine du NIST fournissent un cadre d’information durable ; ils ne prouvent pas que tous les ateliers disposent d’un fil numérique en 2026. Un exemple CTE de 2014 examiné associait les données du contrôleur, des forces de coupe et de la température pour surveiller les conditions de broutement et l’usure de l’outil. Il faisait également état des limites d’interopérabilité de l’époque. Son ancienneté et ses limites comptent : les capteurs peuvent apporter des éléments de preuve, mais ils ne corrigent ni une grandeur mesurée mal définie ni une rupture dans le transfert des données.
- Indiquez la norme et son édition sur le plan ou le plan de contrôle.
- Distinguez les exigences publiées de la veille sur les projets de comité.
- Définissez la grandeur mesurée, le contexte de référence ou de coordonnées, l’état de la pièce et la méthode.
- Conservez les signaux bruts ou traçables du procédé uniquement si leur origine et leur horodatage restent identifiables.
- Utilisez la surveillance comme élément de preuve pour prendre une décision, et non comme déclaration automatique de conformité.
À retenir
Pour les projets de 2026, vérifiez l’édition publiée et le contexte des données. Les projets de norme sont à surveiller, tandis que les signaux des capteurs sont des observations ; aucun des deux ne constitue à lui seul une décision d’acceptation définitive.
Questions fréquentes
Ces limites de vérification éclairent les questions récurrentes sur l’usinage qui suivent.
Quel est le premier signe qu’un outil pour acier inoxydable frotte au lieu de couper ?
Aucun symptôme isolé ne prouve qu’il y a frottement. Une charge qui augmente, de la chaleur sans copeau proportionnel, de la matière étalée, un son qui change ou une détérioration rapide de l’arête doivent conduire à vérifier ensemble l’épaisseur du copeau, l’engagement, l’état de l’arête, le faux-rond et les temps d’arrêt. Avant de modifier la vitesse ou l’avance, comparez le copeau et la charge actuels à ceux d’une période stable connue. Le diagnostic est plus solide lorsque plusieurs signaux évoluent ensemble et moins fiable s’il repose uniquement sur le son ou l’aspect de la surface.
Pourquoi l’acier inoxydable s’écrouit-il pendant l’usinage ?
La déformation plastique à proximité de la zone de coupe peut accroître localement la résistance du matériau. Un temps d’arrêt, le frottement, une arête usée, un engagement instable ou des passes légères répétées peuvent modifier la surface rencontrée lors de l’engagement suivant. Analysez l’action de coupe au lieu de considérer l’« écrouissage » comme une cause première suffisante. Examinez ensemble la formation des copeaux, l’usure de l’arête, le son et la charge : une surface modifiée peut aussi résulter d’une déflexion, d’une concentration de chaleur ou de recoupes répétées, plutôt que d’un seul réglage isolé.
Comment un atelier peut-il distinguer l’usure de l’outil du déplacement de la pièce ?
Suivez le même élément géométrique pendant le cycle de coupe, après le desserrage du montage d’usinage, pendant la période de refroidissement et lors d’une nouvelle mesure. L’usure de l’outil suit souvent l’historique de l’arête, la charge, la forme des copeaux et la position dans la série ; le déplacement de la pièce dépend du bridage, de la température, de la séquence d’enlèvement de matière, de l’appui et du temps écoulé. Ne modifiez qu’une catégorie de causes à la fois et consignez l’état de la pièce avec chaque résultat. Une seule cote relevée à la fin du cycle ne permet pas de distinguer ces mécanismes.
Une valeur de Ra plus faible signifie-t-elle que l’état de surface de l’acier inoxydable est meilleur ?
Non. Une valeur de Ra plus faible indique un résultat défini selon le profil ; elle ne prouve pas la qualité de l’état de surface surfacique, l’état des arêtes, la propreté, la passivation ni le comportement à la corrosion. Avant de comparer deux résultats, vérifiez le paramètre, le sens, le filtre, la longueur d’évaluation, l’emplacement de la surface et l’état de la pièce. N’utilisez ensuite la valeur que pour la grandeur mesurée ainsi définie.
Que faut-il consigner lorsqu’une pièce en acier inoxydable change de taille après desserrage ?
Consignez l’élément géométrique et sa référence, la température, l’état de serrage et de desserrage, la méthode de mesure, le temps écoulé, la séquence d’enlèvement de matière, le plan d’appui et l’historique des corrections d’outil. Ces éléments aident l’équipe à examiner les hypothèses thermiques, élastiques, liées au bridage, à l’usure, à la méthode ou aux contraintes résiduelles avant de modifier le procédé de coupe.
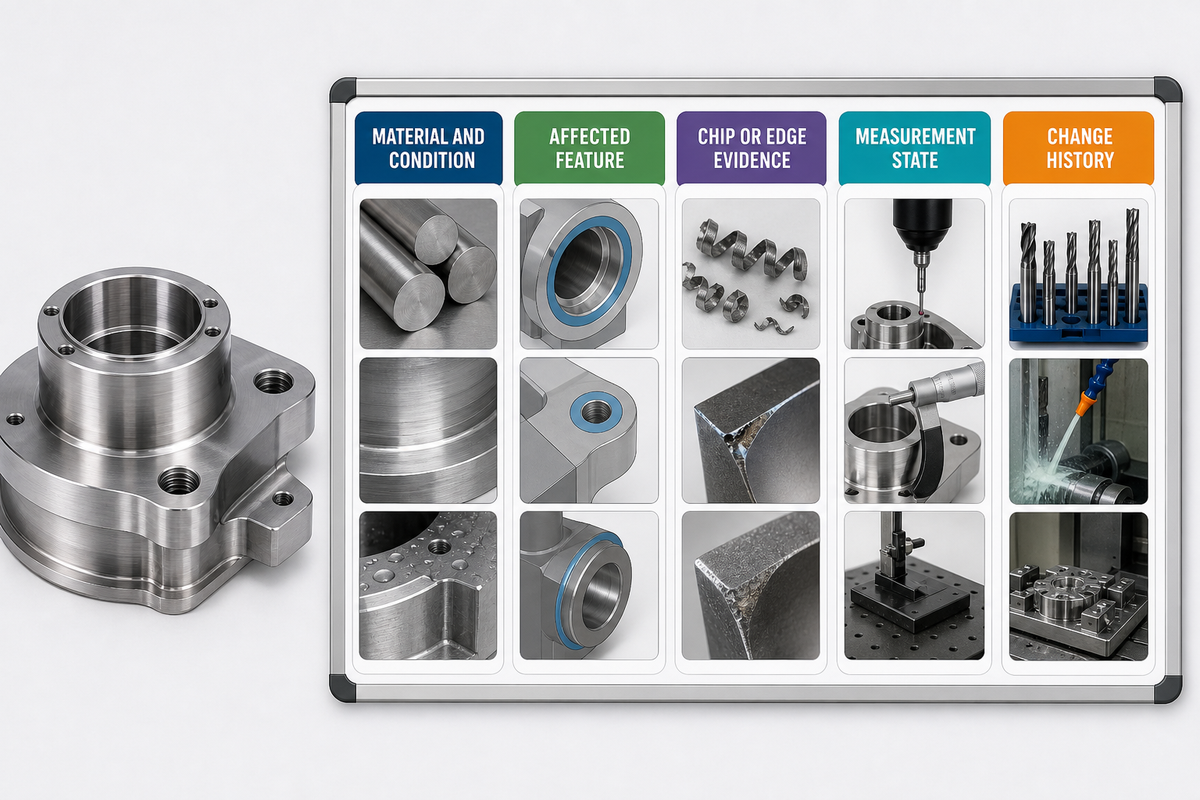
Passer du symptôme à l’examen en production
Transmettez la désignation et l’état du matériau, le plan, l’élément géométrique concerné, les éléments observés sur les copeaux ou l’arête, l’état de mesure et l’historique des changements. Ces informations donnent à l’équipe de fabrication de Zhenling Metal un point de départ plus précis qu’une demande de vitesse ou d’avance universelles. Vous pouvez également consulter le périmètre des services de production avant d’ouvrir le formulaire de contact Blocksy.
Parler d’un problème d’usinage de l’acier inoxydableRéférences et sources
- NIST, cas d’utilisation de la mesure sur machine et informations pour les opérations d’usinage
- NIST, traçabilité métrologique
- ISO, domaine d’application et statut d’ISO 21920-2:2021 sur l’état de surface selon le profil
- ISO, statut du projet de comité ISO/CD 21920-2 Edition 2
- ISO, domaine d’application d’ISO 25178-2:2021 sur l’état de surface surfacique
- ASTM International, domaine d’application d’A380/A380M-25 : nettoyage, contamination et passivation
- NIST, modélisation des forces pour la fabrication hybride
- Dépôt de l’université de Balıkesir, étude des contraintes résiduelles lors de l’usinage de l’AISI 304
- British Stainless Steel Association, principes généraux de l’usinage des aciers inoxydables
- Cutting Tool Engineering, usinage de l’acier inoxydable
- Cutting Tool Engineering, surveillance du broutement à l’aide des données du contrôleur et des capteurs
Cet article est un guide éditorial fondé sur des éléments de preuve et proposé par Zhenling Metal. Il ne remplace ni un certificat matière, ni une norme sous licence, ni l’examen d’un plan, ni un essai de coupe contrôlé, ni un plan de contrôle propre à l’application.






