
Skontaktuj się z firmą Zhenling

Ten przewodnik po obróbce CNC POM koncentruje się na identyfikacji gatunku, kontrolowanych próbach i dowodach z kontroli. Obróbka CNC POM (Delrin/acetal) polega na kontrolowanym przekształcaniu półfabrykatu z homopolimeru lub kopolimeru w części, których gatunek, geometria, przebieg procesu technologicznego i warunki kontroli są zgodne z rysunkiem technicznym. W przewodniku oddzielono dane producentów od przykładów warsztatowych, aby ułatwić wybór gatunku, określenie próby obróbki, ocenę ryzyka wymiarowego i przygotowanie zapytania ofertowego bez uznawania wyniku jednego dostawcy za uniwersalne możliwości obróbki POM.
| Najważniejsze dane: POM / Delrin / acetal | |
|---|---|
| Rodzina materiałów | Polioksymetylen (POM), nazwa ogólna: acetal; Delrin to znak towarowy marki POM-H (homopolimeru) |
| Podstawowa decyzja dotycząca gatunku | POM-H (homopolimer, w tym gatunki Delrin) lub POM-C (kopolimer); gatunki z napełniaczami i modyfikowane wymagają odrębnej karty danych dostawcy |
| Dokumenty dotyczące materiału, o które należy poprosić | Dokładny producent, nazwa handlowa, kod gatunku, postać półfabrykatu, partia lub seria oraz aktualna rewizja karty danych |
| Dane wymiarowe do określenia | Tolerancja na rysunku, temperatura odniesienia, warunki eksploatacji, stan po zwolnieniu mocowania, plan stabilizacji i końcowy stan kontroli |
| Norma klasyfikacyjna | ASTM D6778 określa klasyfikację materiałów poliacetalowych do formowania i wytłaczania; nie jest tabelą tolerancji obróbki skrawaniem |
| Punkt wyjścia do obróbki | Należy korzystać z wytycznych dostawcy dla konkretnego gatunku i przeprowadzić kontrolowaną próbę; jeden z dostawców zaleca ostre, polerowane narzędzia z węglików spiekanych oraz odpowiednio duży posuw, aby ograniczyć ciepło tarcia |
| Dokumenty dotyczące warunków eksploatacji, o które należy poprosić | Właściwości mechaniczne dokładnego gatunku, odporność chemiczna, zakres temperatur, kondycjonowanie oraz deklaracje zgodności odpowiednie do zastosowania |
| Dokumenty wymagane przy zwolnieniu partii przez dostawcę | Zatwierdzona rewizja rysunku, certyfikat materiału, zapis próby, plan kontroli i zaakceptowany wynik kontroli pierwszej sztuki |
Bezpośrednia odpowiedź: Należy zacząć od ustalenia dokładnego gatunku POM-H lub POM-C, a następnie na podstawie danych dostawcy i udokumentowanej próby obróbki dobrać narzędzia, kontrolę wiórów, stabilizację i warunki kontroli. Jeden z dostawców zaleca ostre, polerowane narzędzia z węglików spiekanych i posuw wystarczający, by uniknąć tarcia, jednak końcowe parametry i osiągalna tolerancja zależą od konkretnego zlecenia.
Najważniejsze informacje:
- Dokładność pozycjonowania obrabiarki i tolerancja gotowej części to dwa różne rodzaje danych; żadnego z nich nie należy przedstawiać jako ogólnej gwarancji możliwości bez kontrolowanych danych dotyczących części i kontroli.
- DuPont podaje 5x i około 10x lepszą wytrzymałość zmęczeniową przy zginaniu dla konkretnych par gatunków Delrin i kopolimeru; wartości te należy wiązać z nazwanymi gatunkami i warunkami badań.
- ASTM D6778 określa zakres klasyfikacji materiałów POM; plan obróbki i odbioru powinny wynikać z rysunku technicznego i karty danych gatunku, a nie tylko z tytułu normy.
- Jeden z dostawców wiąże decyzję o wyżarzaniu z wąskimi lub długimi cechami detalu. Należy traktować to jako przykład dostawcy i sprawdzić zasadność w odniesieniu do konkretnego gatunku, geometrii, stanu półfabrykatu i planu kontroli.
Czym jest POM (Delrin/acetal) i dlaczego obrabia się go CNC?
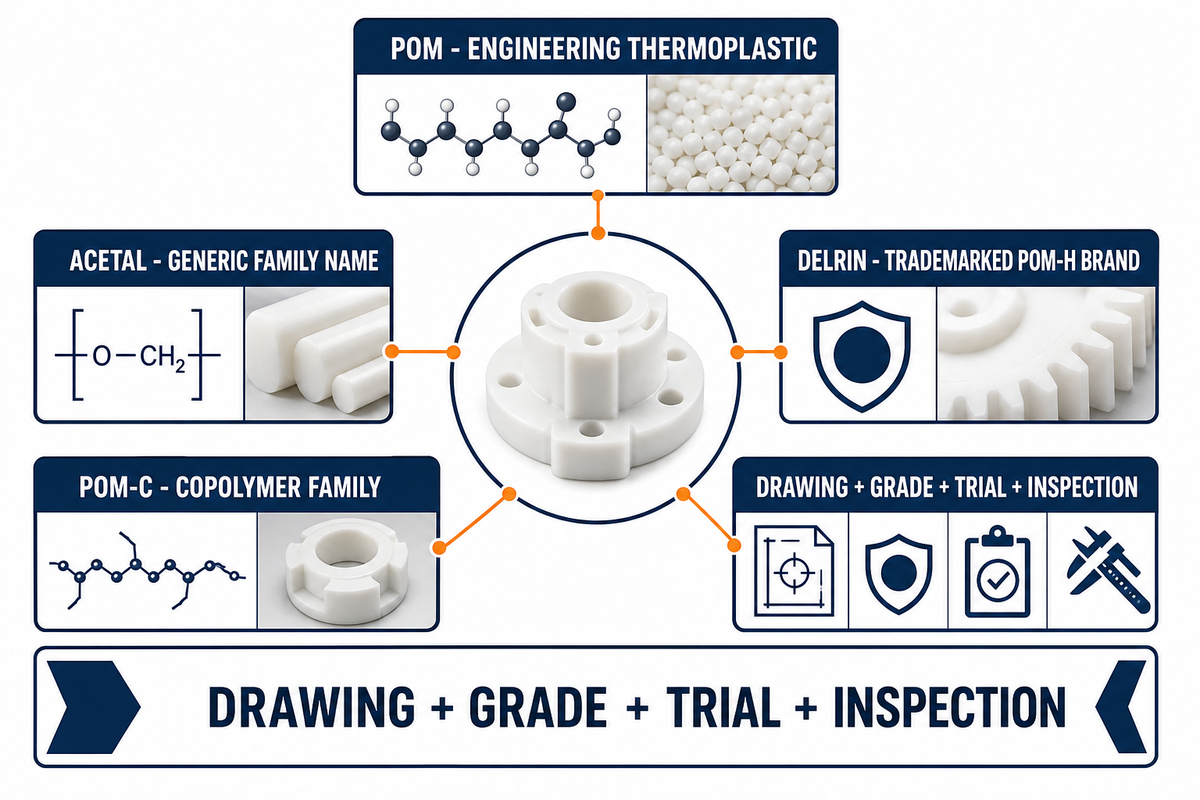
POM, czyli polioksymetylen, to wysokokrystaliczne konstrukcyjne tworzywo termoplastyczne; tworzywa POM obejmują homopolimery i kopolimery. Delrin nie jest odrębną rodziną polimerów, lecz znakiem towarowym marki POM-H (homopolimeru), natomiast „acetal” to ogólna nazwa rodziny obejmującej zarówno POM-H, jak i POM-C.
W jednym z patentów amerykańskich opisano Delrin jako materiał wysokokrystaliczny oraz omówiono jego wytrzymałość, tarcie i odporność na określone substancje. Opis składu chemicznego stanowi jedynie tło i nie potwierdza właściwości gotowej części, przydatności do zastosowania ani wyniku obróbki.
Te cechy rodziny materiałów mogą pomóc w wyborze kandydatów na części ruchome lub inne ruchome elementy mechaniczne, ale nie określają uniwersalnej prędkości obrotowej wrzeciona, posuwu, chłodziwa ani tolerancji. Nawet określenie „niski współczynnik tarcia” wymaga źródła dla dokładnego gatunku oraz badania współpracującego układu. Plan obróbki należy oprzeć na karcie danych gatunku i kontrolowanej próbie, w której rejestruje się geometrię narzędzia, powstawanie wiórów, kontrolę ciepła, mocowanie i zmierzone wymiary.
Czy POM to to samo co Delrin?
Nie. POM to rodzina materiałów, a Delrin jest znakiem towarowym marki homopolimeru POM (POM-H) należącej do tej rodziny. Przy zakupie należy określić producenta, gatunek, skład chemiczny, postać półfabrykatu i aktualną kartę danych; samo określenie „acetal” nie potwierdza, że półfabrykat to Delrin, ani nawet że jest to POM-H.
Ogólne określenia „acetal” i „POM” obejmują zarówno homopolimery, jak i kopolimery, a przywołane porównanie DuPont z 2015 pokazuje, że to rozróżnienie może wpływać na wyniki badań zmęczeniowych i udarności. Jeśli na rysunku wskazano Delrin lub inny gatunek handlowy, należy zachować dokładne oznaczenie, chyba że odpowiedzialny za materiał zatwierdzi zamiennik.
W zastosowaniach mających kontakt z żywnością, medycznych, ESD lub innych regulowanych nie należy polegać na ogólnym oznaczeniu rodziny, takim jak POM-C, „food grade” czy „medical grade”. Należy uzyskać od dostawcy materiału deklarację zgodności dla dokładnego gatunku, identyfikowalność partii i dokumenty odbiorowe właściwe dla rynku docelowego.
Informacje o rodzinie materiałów: artykuł porównawczy DuPont dotyczący Delrin i acetalu oraz ASTM D6778.
POM-H, POM-C czy POM z napełniaczem szklanym — który gatunek obrabiać?
Ogólna nazwa rodziny POM nie stanowi pełnej specyfikacji materiału. Należy zacząć od rozróżnienia homopolimeru i kopolimeru; każdy gatunek z napełniaczem, smarowany, przewodzący, regulowany lub w inny sposób modyfikowany wymaga własnej karty danych i deklaracji producenta, zamiast właściwości przypisanych niemodyfikowanemu gatunkowi bazowemu.
W przywołanym dokumencie DuPont z 2015 podano, że Delrin 500P osiągnął 5x lepszy wynik niż kopolimer acetalu ogólnego przeznaczenia w wewnętrznym porównaniu wytrzymałości zmęczeniowej przy zginaniu, a Delrin 100P — około 10x lepszy wynik niż kopolimer o dużej masie cząsteczkowej. Podano również różnice udarności dla konkretnych par gatunków; są to porównania producenta, a nie niezależne wyniki dla wszystkich gatunków POM-H i POM-C.
Wykorzystaj te wyniki, aby zadać właściwsze pytanie: który konkretny gatunek zapewnia dane dotyczące zmęczenia, odporności chemicznej, temperatury, wymiarów i dokumentacji wymagane dla danego rysunku? Gatunek z napełniaczem lub modyfikowany może mieć jednocześnie zmienionych kilka właściwości, dlatego jego dane dostawcy powinny zastąpić wszelkie ogólne założenia dotyczące rodziny.
Na przykład część obrotowa i część poddawana myciu mogą wymagać innych danych, ale sam opis warunków eksploatacji nie wystarczy do wyboru gatunku. Wytrzymałość na rozciąganie i inne właściwości mechaniczne należy porównywać tylko wtedy, gdy metody i warunki badań są zgodne. Określenia dostawców, takie jak wytrzymałość mechaniczna, odporność chemiczna czy doskonała stabilność wymiarowa, należy traktować jako deklaracje wymagające weryfikacji dla danego gatunku, a nie wnioski dotyczące całej rodziny.
Należy zapisać cykl obciążenia, materiał współpracujący, temperaturę, narażenie na substancje chemiczne, zakres regulacyjny, postać półfabrykatu i metodę odbioru, a następnie porównać karty danych kandydatów na tej samej podstawie.
Tę samą zasadę należy stosować do odporności na zużycie, dużej wytrzymałości mechanicznej, małej absorpcji wilgoci, doskonałych właściwości mechanicznych oraz każdej wartości absorpcji wilgoci. Każde z tych określeń wymaga zgodnych warunków badań i danych dla wybranego materiału POM, zanim zostanie uwzględnione na rysunku. Określenie „części precyzyjne wymagające dużej sztywności” nadal nie określa przypadku obciążenia, czasu, środowiska ani metody odbioru.
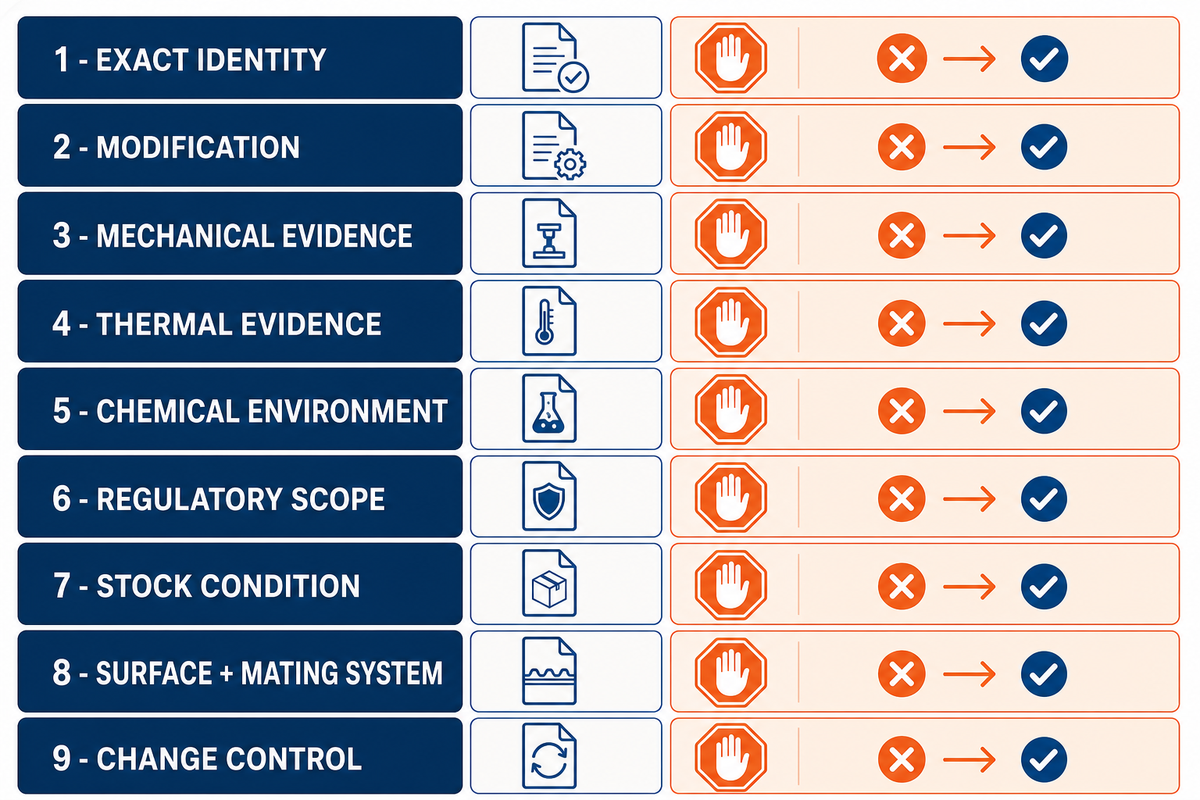
| Gatunek / kryterium wyboru | Względna podatność na obróbkę i wymagane dane mechaniczne | Zmęczenie / udarność / wytrzymałość na rozciąganie / wilgoć / zastosowanie w zależności od odporności chemicznej | Typowe zastosowanie / ograniczenia / kryterium wykluczenia |
|---|---|---|---|
| 1. Dokładna identyfikacja | Producent, nazwa handlowa, kod gatunku, oznaczenie POM-H lub POM-C | Zapobiega zamianie materiału na podstawie samej nazwy rodziny | Nie należy określać końcowego przebiegu procesu technologicznego, dopóki gatunek pozostaje niejasny |
| 2. Modyfikacja | Rodzaj napełniacza lub dodatku i jego zawartość deklarowana przez dostawcę | Pozwala odróżnić dane dla materiału bez napełniacza od danych gatunku modyfikowanego | Nie należy przenosić właściwości gatunku bez napełniacza na gatunek z napełniaczem |
| 3. Dane mechaniczne | Aktualne wartości z karty danych i metody badań dla dokładnego gatunku | Pozwala ocenić wymagania dotyczące obciążenia, zmęczenia, sztywności i udarności | Należy odrzucić porównania, w których różnią się metody lub warunki |
| 4. Dane termiczne | Granice eksploatacyjne, dane dotyczące rozszerzalności i kondycjonowanie wskazane przez dostawcę | Pozwala ustalić budżet wymiarowy i plan kontroli | Nie należy przyjmować średniej temperatury ani współczynnika rozszerzalności cieplnej (CTE) dla całej rodziny jako wartości dla konkretnego gatunku |
| 5. Środowisko chemiczne | Nazwy substancji chemicznych, stężenie, temperatura, czas narażenia i dane dostawcy dotyczące kompatybilności | Pozwala sprawdzić, czy gatunek nadaje się do rzeczywistych warunków eksploatacji | Nie należy zatwierdzać materiału na podstawie określeń takich jak „możliwość mycia” lub „odporny chemicznie” |
| 6. Zakres regulacyjny | Deklaracja dla konkretnego gatunku, rynku docelowego i zastosowania końcowego | Pozwala odróżnić właściwość materiału od dopuszczenia prawnego | Nie należy traktować określeń „food grade” ani „medical grade” jako ogólnych właściwości POM |
| 7. Stan półfabrykatu | Pręt, płyta, blok, proces wytłaczania lub formowania, partia i historia kondycjonowania | Określa stan wyjściowy do obróbki i kontroli | Nie należy zakładać, że dwa rodzaje półfabrykatu zachowują się identycznie |
| 8. Powierzchnia i układ współpracujący | Wymagane wykończenie, powierzchnia współpracująca, smarowanie, badanie zużycia i metoda łączenia | Łączy wybór materiału z zespołem | Nie należy wnioskować o tarciu, zużyciu ani wytrzymałości połączenia na podstawie nazwy rodziny |
| 9. Nadzór nad zmianami | Zatwierdzone zamienniki, kryteria ponownej kwalifikacji i wymagania dotyczące certyfikatów | Umożliwia kontrolę późniejszych zamian materiału | Należy wstrzymać produkcję, jeśli dostarczony gatunek lub dokumenty różnią się od zatwierdzonej podstawy |
Przed ostatecznym wyborem gatunku warto porównać właściwości POM z innymi tworzywami konstrukcyjnymi w ofercie materiałowej tej witryny. Pełne porównanie znajduje się w dalszej części przewodnika, obok stron dotyczących obróbki CNC nylonu i obróbki CNC PEEK, które opisują części wykraczające poza zakres właściwości POM.
Jak obrabiać POM CNC: frezowanie, toczenie, prędkości i posuwy
Opublikowane wytyczne dotyczące frezowania CNC i toczenia CNC POM zwykle zalecają ostre narzędzia i skuteczne odprowadzanie wiórów, ale nie określają jednego posuwu, prędkości wrzeciona, kąta natarcia ani sposobu chłodzenia dla każdego gatunku i geometrii. Rzetelny zapis ustawień obejmuje dokładną identyfikację półfabrykatu, geometrię narzędzia, dobrane parametry posuwu i wrzeciona, stan wiórów, temperaturę części i zmierzony wynik kontrolowanej próby.
Zalecenia dostawców i praktyków mogą posłużyć jako parametry wejściowe do próby. Nie należy traktować ich jako limitów produkcyjnych, dopóki wybrany gatunek POM, obrabiarka, przyrząd mocujący, geometria cechy i metoda kontroli nie zostaną sprawdzone łącznie.
Podczas obróbki CNC POM należy osobno dokumentować obróbkę zgrubną i przejścia wykańczające. Zapis procesu powinien łączyć prędkość skrawania, zaangażowanie narzędzia, stan wiórów i wyniki kontroli; użycie sprężonego powietrza pozostaje parametrem próby do czasu sprawdzenia kompatybilności z materiałem, kontroli zanieczyszczeń i wymagań dalszych procesów.
Deklaracje dotyczące procesu obróbki CNC, możliwości obróbki CNC w 5 osiach, wykazu metod obróbki lub ogólnego doświadczenia w obróbce nie potwierdzają wyniku dla danej cechy. Należy poprosić o przebieg procesu dla konkretnej części i wyniki pomiarów z próby.
Informacje o badaniu materiału: ASTM D638 to norma dotycząca metody badania właściwości przy rozciąganiu; nie określa parametrów obróbki POM. Przywołany dokument techniczny producenta zawiera informacje do porównania materiałów.
| Parametr próby | Dane do zapisania | Warunek zwolnienia do produkcji |
|---|---|---|
| Geometria i stan narzędzia | Zalecenie dostawcy materiału lub producenta narzędzia, stan krawędzi, kąt natarcia, geometria rowka wiórowego lub płytki oraz identyfikator narzędzia | Próba zapewnia akceptowalną krawędź, otwór i powierzchnię bez widocznych uszkodzeń |
| Dobór posuwu i prędkości wrzeciona | Rzeczywisty posuw, prędkość wrzeciona, zaangażowanie narzędzia, średnica narzędzia i strategia przejść | Zapisane parametry spełniają wymagania rysunku i zapewniają stabilny wynik w całej partii próbnej |
| Kontrola wiórów i temperatury | Postać wiórów, ślady ponownego skrawania wiórów, temperatura mocowania oraz rzeczywiście zastosowana metoda nadmuchu lub chłodzenia | Nie zwalniać do produkcji, dopóki wybrana metoda nie zostanie uznana za zgodną z materiałem i wymaganiami dalszych procesów |
| Gwintowanie otworów nieprzelotowych | Typ gwintownika, średnica otworu pod gwint, głębokość, sposób usuwania wiórów oraz ustawienie jednego praktyka, używane wyłącznie jako hipoteza do próby | Kontrola gwintomierzem i przekroju odpowiedniego fragmentu części próbnych |
| Gwintowanie otworów przelotowych | Typ gwintownika, średnica otworu pod gwint, synchronizacja posuwu, odprowadzanie wiórów i kompatybilność chłodziwa | Kontrola gwintu i krawędzi wyjściowej bez zakładania, że wzór z forum można zastosować bez zmian |
| Walidacja produkcji | Temperatura części, termin kontroli, liczebność próbki, wyposażenie pomiarowe i rozrzut wyników | Zatwierdzone parametry i warunki kontroli zostają zamrożone dla cytowanej rewizji rysunku |
W dyskusji na Eng-Tips opisano gwintowanie z przerywanym wycofywaniem gwintownika oraz konfigurację gwintownika do kół pasowych w jednym zakładzie. To przykład praktyka, a nie uniwersalny wzór posuwu; zastosowanie go wymaga nowej próby z użyciem konkretnego gwintownika, geometrii otworu, gatunku i obrabiarki.
Podczas wiercenia i gwintowania należy kontrolować odprowadzanie wiórów, jakość otworu, kształt gwintu i stan krawędzi wyjściowej, zamiast wnioskować o powodzeniu tylko na podstawie ruchu narzędzia. Zatwierdzone ustawienia należy zweryfikować ponownie po zmianie gatunku, narzędzia, cechy lub wymagania kontroli.
Zapis próby POM z 9 punktami kontrolnymi
Poniższe wartości pokazują, jak kompletny zapis może zachować jednostki i chronologię; każdą wartość należy zastąpić danymi projektu. Nie są to zalecane parametry obróbki POM ani granice odbiorowe.
| Pole zapisu | Przykładowy fikcyjny wpis | Wymagane dane projektu |
|---|---|---|
| Geometria półfabrykatu | Średnica 50 mm × długość 200 mm | Dokument zakupu i pomiar przy odbiorze |
| Wymiar krytyczny | Otwór 25,00 mm mierzony w temperaturze 20°C | Rysunek techniczny, układ baz odniesienia i metoda pomiaru sprawdzianem |
| Ocena ścianki | Wartość nominalna 2,00 mm z polem tolerancji na rysunku 0,10 mm | Model, rysunek techniczny i plan mocowania |
| Zapis narzędzia | Frez 6 mm z osiowym zaangażowaniem 12 mm | Identyfikator narzędzia, geometria i stan |
| Zapis posuwu | 600 mm/min z narzędziem 6 mm | Dziennik obrabiarki i wynik próby |
| Zapis temperatury | Temperatura odniesienia 20°C i zaobserwowana temperatura części 40°C | Przyrząd, lokalizacja i znacznik czasu |
| Termin kontroli | 0 godz., 2 godz. i 24 godz. po zwolnieniu mocowania | Ten sam sprawdzian i określone warunki przechowywania |
| Sekwencja pomiarów wymiarowych | 25,00 mm, 25,04 mm i 25,03 mm | Surowe odczyty powiązane z identyfikatorami części |
| Zapis powierzchni | Ra 1,6 µm na odcinku pomiarowym 5 mm | Wymaganie z rysunku, przyrząd i ślad pomiarowy |
Osiągalne tolerancje części obrabianych CNC z POM
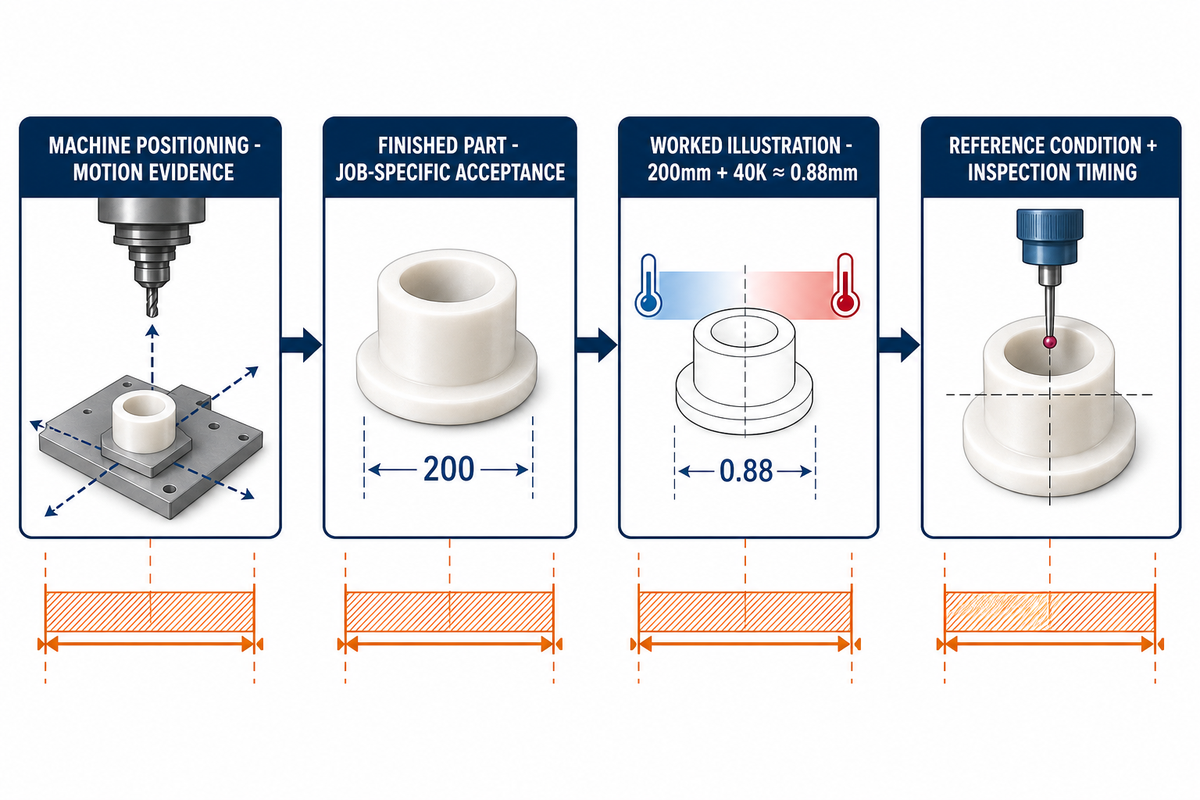
Pozycjonowanie obrabiarki i tolerancja gotowej części to dwa różne rodzaje danych. Pozycjonowanie opisuje ruch maszyny w określonych warunkach; odbiór gotowej części zależy również od gatunku, geometrii, stanu termicznego, zwolnienia mocowania, kolejności procesu i metody pomiaru. Każdą wartość podaną przez dostawcę należy traktować jako właściwą dla konkretnego zlecenia, dopóki nie zostanie wykazana na częściach próbnych zgodnych z dokładnym rysunkiem.
ASTM D6778 klasyfikuje materiały POM do formowania i wytłaczania. Może pomóc w określeniu wymagań materiałowych, ale nie zawiera tabeli tolerancji obróbki CNC i nie potwierdza osiągalności wymiaru gotowej cechy.
Jaką najwęższą tolerancję można osiągnąć podczas obróbki CNC POM?
Nie ma uniwersalnej odpowiedzi popartej dowodami. Zasadny wymiar na rysunku to taki, który dostawca akceptuje dla dokładnego gatunku, cechy, temperatury odniesienia, metody kontroli i warunków partii, a następnie potwierdza na częściach próbnych. Deklarowaną przez dostawcę zdolność należy traktować jako kwestię do wyjaśnienia przy zakupie, a nie domyślną tolerancję na rysunku. Na zatwierdzonym rysunku należy zapisać wszelkie kwalifikacje, termin kontroli, podstawę doboru próbki i uzgodnione działania w razie nieosiągnięcia wymiaru.
Jeśli cecha jest wrażliwa na temperaturę lub zmianę wymiarów po obróbce, należy określić warunki odniesienia i termin kontroli. Jeśli proponuje się wyżarzanie lub stabilizację, dostawca powinien podać cykl odpowiedni dla danego gatunku, źródło zaleceń oraz plan pomiarów przed i po zabiegu.
Wymiary odniesienia: mm
Przykładowa kontrola rozszerzalności cieplnej: Jeśli karta danych dokładnego gatunku podaje współczynnik rozszerzalności cieplnej 110 × 10-6/K, zmiana temperatury o 40K dla długości odniesienia 200 mm daje obliczoną zmianę około 0,88 mm: ΔL = 200 mm × (110 × 10-6/K) × 40K. To przykład obliczenia, a nie ogólna wartość właściwości POM. Należy zastąpić współczynnik danymi dostawcy wybranego gatunku i sprawdzić, czy kierunek badania oraz zakres temperatur podany w karcie danych odpowiadają części.
Dlaczego części POM paczą się, kurczą lub pękają i jak temu zapobiegać
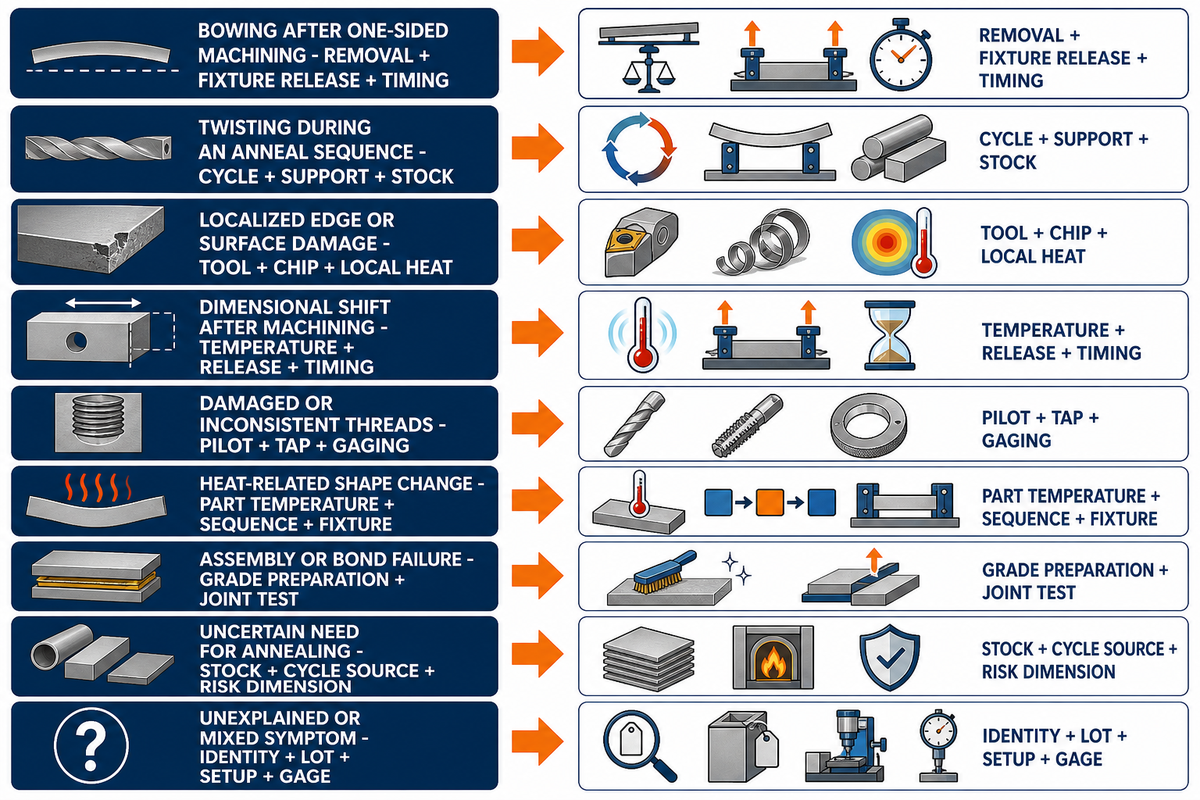
Paczenie, skurcz, pękanie i uszkodzenie gwintu to objawy, które same w sobie nie dowodzą przyczyny. Rzetelna analiza oddziela identyfikację materiału i stan półfabrykatu od sekwencji obróbki, mocowania, lokalnej temperatury, geometrii cechy, terminu kontroli i metody pomiarowej. Naprężenia wewnętrzne to jedna z możliwych przyczyn do sprawdzenia, a nie diagnoza, którą można postawić wyłącznie na podstawie objawu.
W jednej dyskusji na Practical Machinist opisano wygięcie części Delrin o wymiarach 12 × 12 × 2in po usunięciu materiału z jednej strony oraz skręcenie paska o wymiarach 18 × 3 × 0.75in podczas sekwencji obróbki zgrubnej, wyżarzania i obróbki wykańczającej. To anegdotyczne relacje praktyków, które podpowiadają, co sprawdzić; nie dowodzą powtarzalnego mechanizmu ani skuteczności cyklu naprawczego w innym zleceniu.
Opisane przypadki wygięcia i skręcenia należy traktować jako wskazówki diagnostyczne. Przed ustaleniem przyczyny należy odtworzyć rzeczywisty półfabrykat, geometrię, sekwencję usuwania materiału, warunki podparcia i termin pomiaru.
Praktyczny przykład wady opisano w tej dyskusji na Practical Machinist; są to dowody anegdotyczne.
| Zaobserwowany stan | Kontrolowane porównanie | Dane do zapisania | Kolejny etap weryfikacji |
|---|---|---|---|
| Wygięcie po obróbce z jednej strony | Porównaj sekwencję usuwania materiału, zwolnienie mocowania i termin pomiaru z próbą równomiernego usuwania materiału | W jednym przypadku opisanym na forum zgłoszono wygięcie części o wymiarach 12 × 12 × 2in | Przed zmianą procesu zmierz obie próby w tej samej temperaturze i po takim samym czasie |
| Skręcenie podczas sekwencji wyżarzania | Sprawdź cykl dla dokładnego gatunku, warunki podparcia, historię półfabrykatu i geometrię przed oraz po zabiegu | W jednym przypadku opisanym na forum zgłoszono skręcenie paska o wymiarach 18 × 3 × 0.75in | Nie należy kopiować mocowania ani cyklu bez zaleceń dostawcy dotyczących konkretnego gatunku i kontrolowanej próby |
| Miejscowe uszkodzenie krawędzi lub powierzchni | Sprawdź stan narzędzia, zaangażowanie, ponowne skrawanie wiórów i lokalną temperaturę | Dodatkowe wytyczne dotyczące obróbki wskazują tarcie i ciepło jako możliwe zmienne | Zmieniaj jedną zapisaną zmienną naraz i porównuj zmierzony stan powierzchni |
| Zmiana wymiarów po obróbce | Przy stałym przebiegu procesu technologicznego porównaj materiał, temperaturę części, zwolnienie mocowania i termin kontroli | Dla każdej próby zapisz temperaturę części, czas od zwolnienia mocowania i metodę kontroli | Przed zmianą procesu porównaj reprezentatywne części w tym samym punkcie kontrolnym czasu i temperatury |
| Uszkodzone lub niejednakowe gwinty | Sprawdź średnicę otworu pod gwint, geometrię gwintownika, synchronizację, odprowadzanie wiórów i pomiar gwintu | W dyskusji na Eng-Tips opisano konfigurację używaną w jednym zakładzie | Zatwierdzone ustawienia sprawdź z użyciem konkretnego otworu i gwintomierza |
| Zmiana kształtu związana z ciepłem | Zmierz temperaturę części i zestaw ją z sekwencją skrawania oraz stanem mocowania | Dodatkowe wytyczne warsztatowe uwzględniają kontrolę ciepła jako jeden z warunków procesu | Ustal akceptowalny zakres na podstawie próby zamiast przyjmować ogólny limit |
| Uszkodzenie montażu lub połączenia klejonego | Sprawdź, czy wybrany system łączenia ma dane dotyczące przygotowania i badań dla konkretnego gatunku | Dodatkowe wytyczne ostrzegają, że klejenie Delrin może być trudne | Przed zwolnieniem wykonaj badanie połączenia właściwe dla zastosowania albo przeprojektuj połączenie |
| Niepewność co do potrzeby wyżarzania | Poproś o dokładny stan półfabrykatu, źródło proponowanego cyklu i wymiar docelowy zagrożony zmianą | Dostawcy podają różne progi i zalecenia | Wymagaj danych przed zabiegiem i po nim; nie stosuj jednego cyklu do wszystkich przypadków |
| Niewyjaśniony lub złożony objaw | Sprawdź identyfikację materiału, partię, obrabiarkę, mocowanie, narzędzie, rewizję programu, temperaturę i sprawdzian | Żadne pojedyncze źródło nie określa uniwersalnego drzewa przyczyn | Nie przyjmuj założeń i wyodrębnij zmienne w udokumentowanej próbie |
Dlaczego części POM kurczą się po obróbce?
Zmiana wymiarów po obróbce może wynikać ze stanu materiału, temperatury, zwolnienia mocowania, sekwencji usuwania materiału, wpływu narzędzia lub układu pomiarowego. Zacznij od potwierdzenia gatunku i partii, temperatury części i temperatury odniesienia, czasu od zwolnienia mocowania, metody pomiarowej i rewizji programu. Stabilizację lub próbę równomiernego usuwania materiału zastosuj tylko wtedy, gdy można porównać jej wyniki z kontrolowanym punktem odniesienia. Powtórz pomiary oznaczonych części, aby nie pomylić zmian zależnych od czasu z różnicami wynikającymi ze sprawdzianu, mocowania lub próbki.
POM, nylon, PTFE czy PEEK — wybór odpowiedniego tworzywa konstrukcyjnego
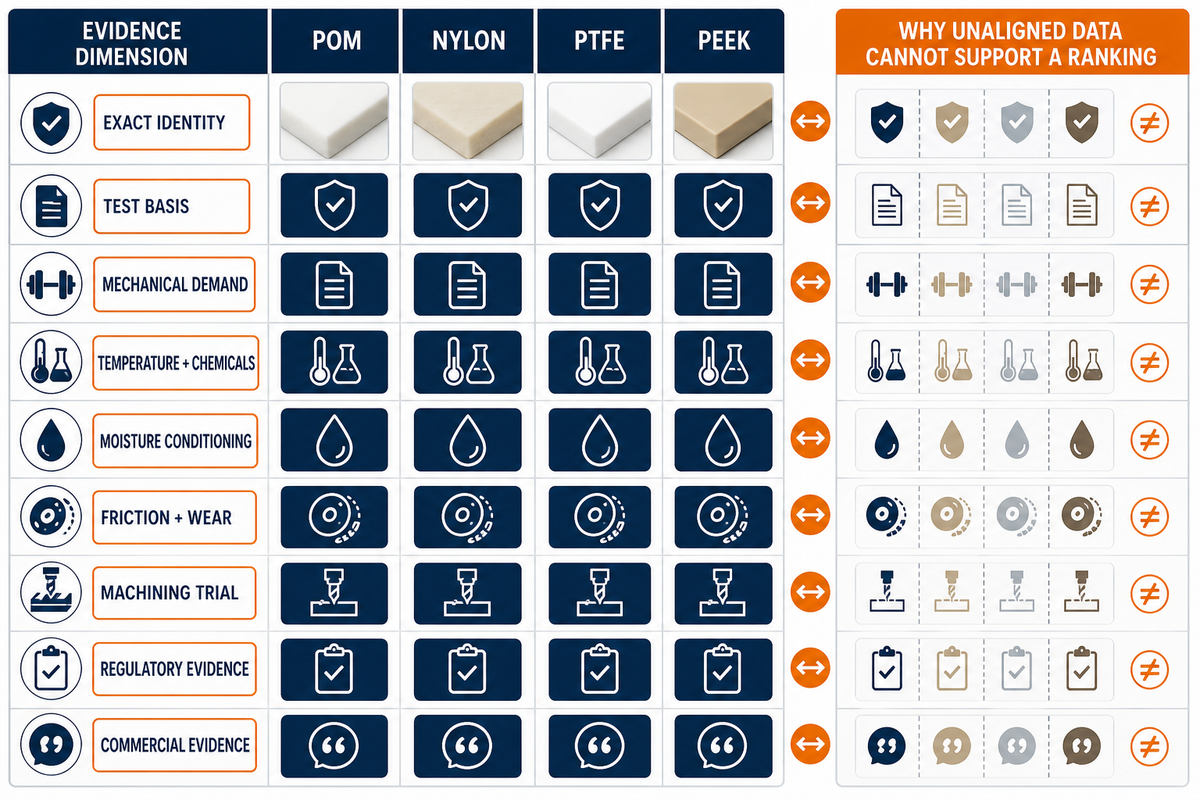
POM, nylon, PTFE i PEEK to rodziny tworzyw sztucznych, a nie wymienne pozycje w zestawieniu właściwości. Przydatne porównanie wskazuje konkretne gatunki i uwzględnia tę samą metodę badania, kondycjonowanie, kierunek, temperaturę oraz środowisko pracy przed oceną stabilności wymiarowej lub innych właściwości.
Określenia takie jak „słaba odporność na ciepło” lub „wrażliwy na ciepło” nie powinny być traktowane jako cechy konkretnego gatunku. Należy porównać karty danych dokładnie wybranych gatunków, uwzględniając czas, temperaturę, obciążenie i wymagania dotyczące zachowania właściwości w danym zastosowaniu.
| Kryterium porównania | Wymagane dane | Dlaczego to ważne |
|---|---|---|
| Dokładna identyfikacja | Producent, gatunek, wzmocnienie lub dodatek, kolor, postać półfabrykatu i partia | Nazwy rodzin materiałów nie ujawniają różnic w składzie |
| Podstawa badania | Ta sama metoda badania właściwości, kierunek próbki, kondycjonowanie i temperatura | Wartości z kart danych uzyskane w różnych warunkach nie pozwalają na bezpośrednie porównanie |
| Wymagania mechaniczne | Dane dotyczące wytrzymałości, modułu, zmęczenia, pełzania i udarności dla konkretnego gatunku, odpowiednie do danego przypadku obciążenia | Jedna podana wartość wytrzymałości na rozciąganie nie określa zachowania detalu |
| Temperatura i substancje chemiczne | Dane dostawcy dotyczące rzeczywistego czasu, temperatury, medium i stężenia | Ogólne limity dla rodziny materiałów mogą pomijać wpływ gatunku i warunków ekspozycji |
| Kondycjonowanie wilgotnościowe | Metoda kondycjonowania oraz zmiana wymiarów lub właściwości dla każdego rozważanego materiału | Warunki podane w karcie danych muszą odpowiadać środowisku montażu |
| Tarcie i zużycie | Materiał współpracujący, obciążenie, prędkość, smarowanie, temperatura i metoda badania | Ranking odporności na zużycie zależy od całego układu |
| Próba obróbki skrawaniem | Wyniki dotyczące powierzchni, wymiarów, zadziorów, gwintów i czasu cyklu dla poszczególnych cech detalu | Skrawalność jest wynikiem procesu, a nie cechą całej rodziny materiałów |
| Dokumentacja zgodności z wymaganiami | Deklaracja dla dokładnego gatunku, właściwego rynku i warunków końcowego zastosowania | Nazwy rodzin materiałów i kolory nie stanowią dowodu zgodności |
| Dane handlowe | Oferta dostawcy, minimalna wielkość zamówienia, identyfikowalność partii i aktualny czas realizacji | Koszt i dostępność zależą od gatunku, postaci, ilości i dostawcy |
Strony dotyczące obróbki CNC PTFE, obróbki CNC PEEK i obróbki CNC nylonu mogą służyć do zbadania alternatywnych źródeł zaopatrzenia. Nie dowodzą, że alternatywny materiał będzie lepszy, dopóki nie zostaną zastosowane te same wymagania rysunkowe i lista kontrolna danych.
Wstrzymać wybór POM, jeśli dane dotyczące dokładnego gatunku nie obejmują warunków pracy, brakuje wymaganej dokumentacji zgodności, nie zatwierdzono proponowanego połączenia lub dodatkowego procesu albo inny materiał przechodzi próbę zgodną z rysunkiem, a POM jej nie przechodzi. Te braki należy wyjaśnić przed przyjęciem materiału jako ustalonego w ofercie.
Projektowanie pod kątem skrawalności: zasady DFM dla detali z POM
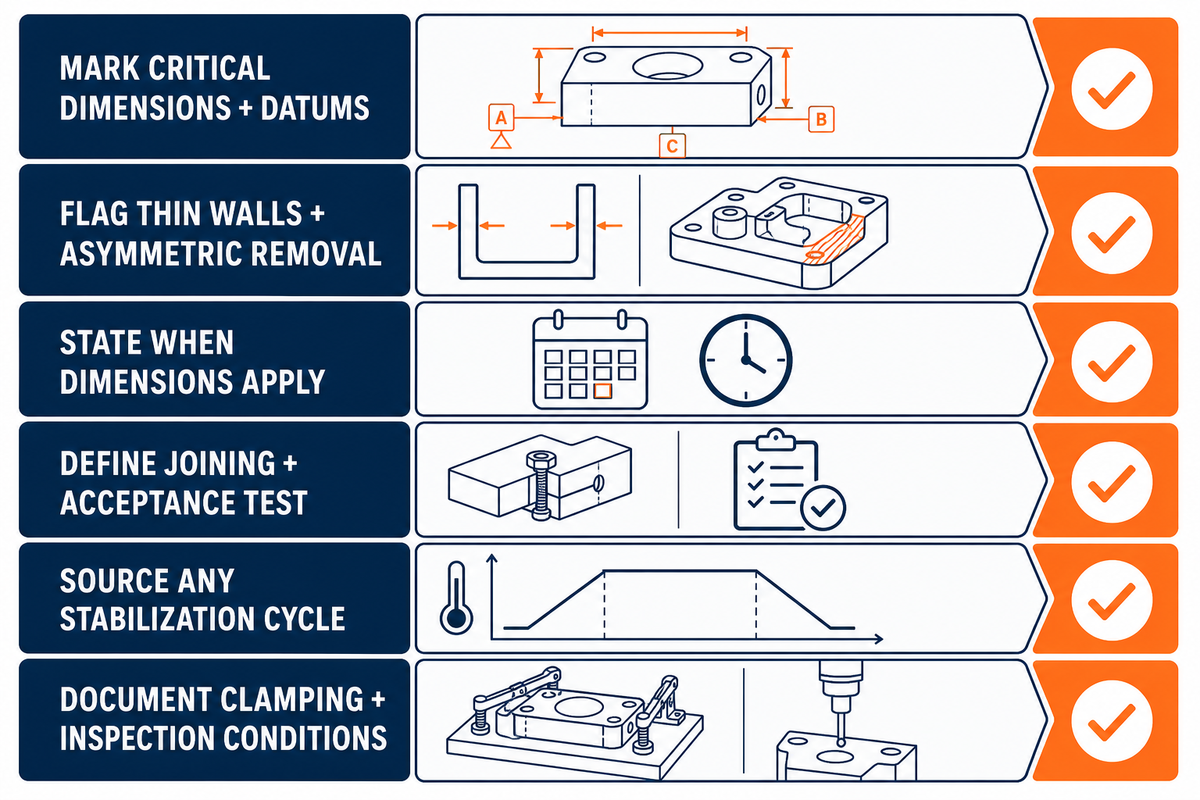
Przegląd DFM dla POM powinien określać, czy obróbka CNC jest porównywana z formowaniem wtryskowym lub innym przebiegiem procesu technologicznego; w tym artykule nie porównano kosztów poszczególnych procesów. Założenia dotyczące rysunku należy przełożyć na pytania, na które odpowiedzą dane wybranego gatunku, plan procesu dostawcy usług obróbki skrawaniem i wyniki kontroli. Te sprawdzenia wskazują, jakich danych jeszcze brakuje; nie są uniwersalnymi limitami projektowymi.
Twierdzenia o zaletach obróbki CNC wymagają danych dotyczących konkretnego projektu. Poniższe zagadnienia dotyczące POM porządkują przegląd rysunku, nie zakładając, że obróbka skrawaniem jest najlepszym procesem wytwarzania danego detalu.
Przegląd DFM uwzględnia zakresy dotyczące materiału i metod badania opisane w porównaniu DuPont oraz ASTM D638.
- Oznaczyć wymiary krytyczne, relacje między bazami, części współpracujące oraz temperaturę odniesienia lub stan kondycjonowania.
- Wskazać cienkie ścianki, głębokie kieszenie, długie odcinki i niesymetryczne usuwanie materiału do oceny przyrządu mocującego i próby.
- Określić, czy wymiary mają obowiązywać bezpośrednio po obróbce skrawaniem, po ustalonym czasie stabilizacji czy w warunkach eksploatacji.
- Podać planowaną metodę łączenia i wymagać wyników badań dla dokładnego materiału oraz przygotowania powierzchni.
- Jeśli proponuje się wyżarzanie lub stabilizację, należy zażądać źródła danych dla danego gatunku, cyklu, metody podparcia i pomiarów odbiorczych.
- Poprosić dostawcę o udokumentowanie warunków mocowania, zwalniania mocowania i kontroli cech podatnych na odkształcenia.
Do oceny przez dostawcę należy razem przesłać rysunek, dokładne wymaganie materiałowe, środowisko pracy, plan kontroli i wszelkie nierozstrzygnięte założenia. Oferta powinna wskazywać, które wymagania zostały zaakceptowane, warunkowo zatwierdzone lub nadal wymagają próby.
Co wpływa na koszt detali z POM obrabianych CNC?
W opracowaniu Design-for-Cost amerykański Narodowy Instytut Standaryzacji i Technologii (NIST) rozróżnia materiał netto od materiału traconego, takiego jak wióry lub złom, podczas obróbki sterowanej numerycznie. Koszt obróbki modeluje jako iloczyn stawki za pracę maszyny i czasu, przy czym czas dzieli na przygotowanie, operacje i przestoje; koszt narzędzi rozkłada na planowaną wielkość produkcji. To ogólny model kosztów produkcji, a nie cennik POM.
Na potrzeby tego artykułu nie zebrano zweryfikowanego zbioru danych o cenach POM, dlatego nie uszeregowano gatunków, materiałów ani zakresów tolerancji według ceny. Należy poprosić dostawcę o wyszczególnienie dokładnych wymagań dotyczących materiału i identyfikowalności partii, postaci i naddatku półfabrykatu, prac przygotowawczych i przyrządu mocującego, kolejności obróbki skrawaniem, tolerancji i zakresu kontroli, ilości, naddatku na złom oraz operacji dodatkowych. Dzięki temu można porównywać kolejne wersje oferty bez zakładania, że jeden ogólny procent ma zastosowanie do każdego detalu.
Aby uzyskać wycenę dla konkretnego projektu, należy przekazać dostawcy rysunek i wymagania dotyczące dokumentacji. Odpowiedź należy traktować jako ofertę konkretnego dostawcy, obowiązującą w podanym zakresie i przez wskazany okres.
Zakup półfabrykatów z Delrinu/POM: dostępność prętów, płyt, bloków i gatunków
Należy poprosić o wycenę półfabrykatu z określoną datą, obejmującą dokładnego producenta, gatunek, kolor, postać, wymiary, ilość, wymagane certyfikaty i identyfikowalność partii. Informacje o dostępności całej rodziny materiałów nie dowodzą, że wymagany gatunek lub przekrój jest dostępny w magazynie.
Należy również zapytać, czy dostawca deklaruje stan półfabrykatu lub odprężenie materiału i jaki dokument potwierdza tę deklarację. Jeśli ten stan wpływa na plan procesu, należy go potwierdzić w dokumentacji zakupu i zweryfikować wymiary gotowego detalu, zamiast zakładać, że skróci etap stabilizacji.
Dokumentację gatunku warto zacząć od opracowania DuPont dotyczącego Delrinu i acetalu oraz ASTM D6778, a następnie poprosić o dokumenty dostawcy dla konkretnej partii.
Lista kontrolna zapytania ofertowego na obróbkę CNC POM: co przygotować przed złożeniem zapytania
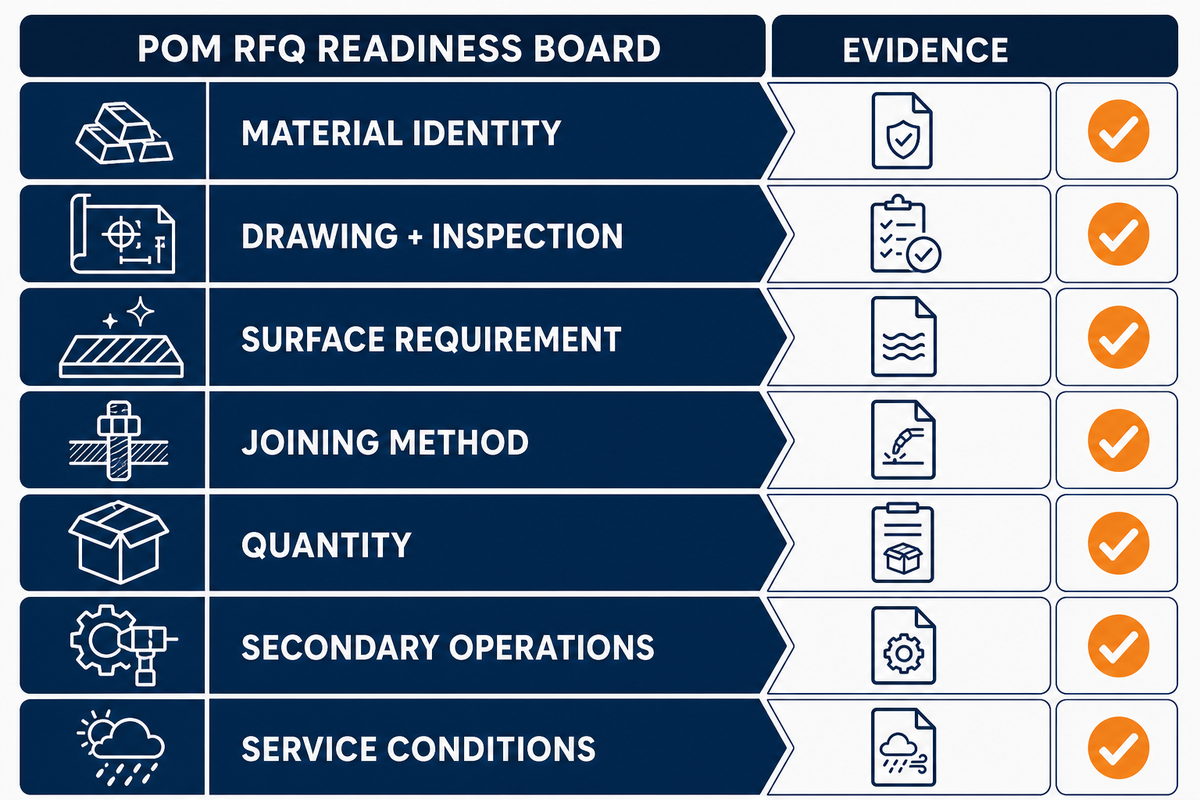
Ta lista kontrolna przekłada decyzje dotyczące materiału, procesu i kontroli na porównywalne zapytanie ofertowe. Na przykład hipotetyczne zapytanie o 50 tulei na zamówienie powinno wskazywać dokładny gatunek i warunki odniesienia, zamiast pozostawiać dostawcy ich ustalenie.
Zapytanie ofertowe dotyczące detali z POM obrabianych CNC, komponentów z POM na zamówienie, części CNC lub innych części na zamówienie wymaga tych samych danych. Określenie „obróbka CNC na zamówienie” opisuje sposób pozyskania detali, a nie potwierdzoną tolerancję, materiał ani wynik.
- Identyfikacja materiału: producent i gatunek, modyfikacja, kolor, postać półfabrykatu, identyfikowalność partii oraz wymagane dokumenty dostawcy.
- Rysunek i kontrola: rewizja, bazy, cechy krytyczne, temperatura odniesienia lub kondycjonowanie, metoda pomiaru, plan próbkowania i format raportu z kontroli.
- Wymagania dotyczące powierzchni: mierzalna chropowatość lub zatwierdzona próbka wizualna, wraz z dokładnym procesem dodatkowym, jeśli jest wymagany.
- Metoda łączenia: geometria połączenia, materiał współpracujący, przygotowanie i kryterium odbioru dla wybranego układu.
- Ilość: liczba prototypów i części produkcyjnych, przewidywana częstotliwość ponownych zamówień, pakowanie oraz wymagania dotyczące rozdzielenia partii.
- Operacje dodatkowe: gwinty, wkładki, znakowanie, czyszczenie, obróbka lub nakładanie powłok wraz z kryteriami odbioru właściwymi dla danego procesu.
- Warunki pracy: obciążenie, czas, temperatura, substancje chemiczne, wilgoć, ruch oraz ewentualne wymagania regulacyjne.
Przesłać wypełnioną listę kontrolną i rysunek do oceny względem wybranego gatunku POM i warunków kontroli, a następnie przed zatwierdzeniem sprawdzić zakres oferty, zastrzeżenia i przedstawione dane.
Często zadawane pytania
Jaka jest skrawalność POM?
Skrawalność POM zależy od dokładnego gatunku, stanu półfabrykatu, cechy detalu, narzędzia, przyrządu mocującego i kryteriów odbioru. Należy skorzystać z wytycznych dostawcy, aby określić warunki kontrolowanej próby na reprezentatywnych detalach, a przed zatwierdzeniem produkcji zapisać ustawienia, stan wiórów, temperaturę, moment kontroli i zmierzony wynik.
Czy obróbka skrawaniem Delrinu jest trudna?
Delrin to zastrzeżona marka POM-H, a opublikowane wytyczne zalecają stosowanie ostrych narzędzi. Trudność obróbki skrawaniem nadal zależy od dokładnego gatunku, stanu półfabrykatu, geometrii ścianek i kieszeni, kolejności usuwania materiału, stanu narzędzia, zwolnienia mocowania, temperatury i momentu kontroli. Renoma całej rodziny materiałów nie potwierdza wyniku dotyczącego powierzchni, wymiarów, gwintów ani czasu cyklu dla konkretnego rysunku; dlatego zatwierdzenie powinno nastąpić po udokumentowanej próbie. Przebieg procesu technologicznego należy ustalić dopiero wtedy, gdy powtarzane detale spełniają określone warunki kontroli, a identyfikacja materiału pozostaje pod kontrolą.
Czy acetal jest twardszy niż Delrin?
Acetal i Delrin nie są dwoma gatunkami o różnej twardości — Delrin to zastrzeżona marka homopolimeru acetalu (POM-H). W tej terminologii acetal jest nazwą rodziny obejmującej odmiany homopolimerowe i kopolimerowe (POM-C). Są to pokrewne rodziny materiałów, a nie pozycje w rankingu twardości.
Twardość należy porównywać wyłącznie na podstawie kart danych dokładnych gatunków, z zastosowaniem tej samej metody badania, kondycjonowania i warunków badania.
Czy Delrin można obrabiać na tokarce CNC?
Tak, Delrin można toczyć na tokarce CNC. Przed określeniem tolerancji produkcyjnej lub powtórzeniem ustawienia dla innego gatunku należy zweryfikować geometrię narzędzia, dobór posuwu i prędkości obrotowej wrzeciona, odprowadzanie wiórów, podparcie półfabrykatu, zwolnienie mocowania, temperaturę detalu oraz moment kontroli dla rzeczywistej cechy.
Czy POM można ciąć laserem?
Dane przeanalizowane na potrzeby tego artykułu nie wystarczają do zatwierdzenia cięcia laserowego POM, ponieważ nie przeanalizowano karty charakterystyki dokładnego gatunku ani kwalifikowanej oceny procesu laserowego. Przed wyborem tej metody należy skonsultować aktualną kartę charakterystyki wybranego gatunku i wykwalifikowanego usługodawcę cięcia laserowego w sprawie zagrożeń właściwych dla procesu, środków kontroli, wymagań dotyczących odciągu oraz kryteriów odbioru.
Czy POM nadaje się do obróbki skrawaniem złożonych kształtów 3D?
Możliwość obróbki skrawaniem złożonej geometrii 3D z POM można ocenić pod kątem obróbki CNC, ale jej wykonalność zależy od dostępu narzędzia, grubości ścianek, głębokości kieszeni, przejść między cechami, stanu półfabrykatu, podparcia mocującego, gatunku, kolejności usuwania materiału i dostępu na potrzeby kontroli. Należy przeanalizować rzeczywisty model, wskazać cechy niepodparte lub podatne na odkształcenia i wykonać ich próbę przed określeniem procesu produkcyjnego, tolerancji, wyniku dotyczącego powierzchni lub wymaganej liczby osi obrabiarki. Należy zapisać wszelkie ograniczenia dostępu, wymagania dotyczące specjalnego przyrządu mocującego, kontroli pośredniej i zmiany orientacji niezbędne do uzyskania powtarzalnego wyniku.
Jakie wykończenia powierzchni są dostępne dla detali z POM obrabianych skrawaniem?
Dostępne są wykończenia, które dostawca potrafi określić i zweryfikować dla dokładnego gatunku. Należy podać mierzoną chropowatość, zatwierdzoną próbkę wizualną lub kryterium odbioru właściwe dla procesu. Teksturę, polerowanie, nakładanie powłok, znakowanie lub klejenie należy zbadać przy użyciu wybranego przygotowania powierzchni, zanim zostaną uwzględnione w zatwierdzonym procesie produkcyjnym.
Jaki jest zakres temperatur pracy POM?
Nie ma jednego zakresu temperatur pracy dla całej rodziny POM, który obejmowałby wszystkie gatunki i przypadki obciążenia. W cytowanym dokumencie DuPont z 2015 podano temperatury 90°C dla pracy ciągłej i 120°C dla pracy przerywanej w przypadku wskazanych gatunków Delrinu; wartości te należy stosować wyłącznie do wymienionych gatunków i podanych warunków. Przed zatwierdzeniem zakresu temperatur dane dostawcy dla dokładnego gatunku należy sprawdzić pod kątem czasu pracy detalu, obciążenia, środowiska, kryteriów zachowania wymiarów, wymagań bezpieczeństwa i metody walidacji przyjętej przez projektanta. Wraz z zatwierdzeniem należy zapisać gatunek, czas ekspozycji, właściwość podlegającą odbiorowi i wersję źródła danych.
Powiązane artykuły
- Przewodnik po obróbce CNC stali węglowej
- Przewodnik po obróbce CNC stopu Inconel
- Przewodnik po obróbce CNC stali narzędziowej
Źródła
Źródła i materiały źródłowe
- DuPont, dokument porównawczy Delrin® i kopolimeru acetalu — delrin.com
- ASTM D6778-20, standardowa klasyfikacja materiałów do formowania i wytłaczania acetalu (POM) — store.astm.org
- ASTM D638-22, zakres metody badania właściwości rozciągających zachowany w celu identyfikowalności źródła; w artykule nie wykorzystano go do przedstawiania uniwersalnych wartości dla gatunków — store.astm.org
- Patent USA US20050022631A1 dotyczący narzędzia niepozostawiającego śladów; Delrin wspomniano jedynie jako kontekst materiałowy — patents.google.com
- Machine Design, dobór materiałów do przyrządów badawczych i produkcyjnych — machinedesign.com
- ManufacturingTomorrow, dodatkowe wytyczne branżowe dotyczące obróbki skrawaniem Delrinu — manufacturingtomorrow.com
- Forum Practical Machinist, relacje praktyków na temat odkształcania się acetalu/Delrinu — practicalmachinist.com
- Forum Eng-Tips, dyskusja jednego z praktyków na temat gwintowania Delrinu — eng-tips.com
- Textile US, strona z porównaniem ogólnym zachowana dla identyfikowalności badań, lecz niewykorzystana przy wnioskach dotyczących doboru gatunku — textileus.com
- Narodowy Instytut Standaryzacji i Technologii, Design-for-Cost — podejście do szacowania kosztów produkcji rozproszonej — nist.gov






