Entre em contato com a Zhenling

Peças CNC sob medida · Acabamento superficial
Serviços de jateamento de areia para peças CNC
Fornecemos peças CNC jateadas quando a remoção de carepas, a limpeza da superfície, a preparação para revestimento ou uma textura fosca controlada faz parte de um projeto que vai do desenho técnico ao componente acabado. Antes de confirmar a sequência de operações de acabamento, avaliamos o material, a condição inicial, o resultado exigido, as características geométricas a proteger e o método de aceitação. As consultas sobre serviços de jateamento de areia devem informar os abrasivos disponíveis, o substrato, as condições proibidas, o perfil de superfície desejado e os requisitos do revestimento posterior. Considere provisórias as informações sobre capacidade e prazos. As condições por escrito devem identificar a sequência de operações avaliada, os limites, os registros e as premissas relativas às peças liberadas.
- Aço, ferro fundido e alumínio
- Abrasivos padrão: microesferas de vidro; óxido de alumínio ou alumina fundida; granada; abrasivos plásticos quando adequados; e granalha esférica ou angular de aço somente para peças ferrosas sem proibição de contaminação por ferro
- Avaliação do mascaramento com base no desenho técnico
- Coordenação entre usinagem e acabamento
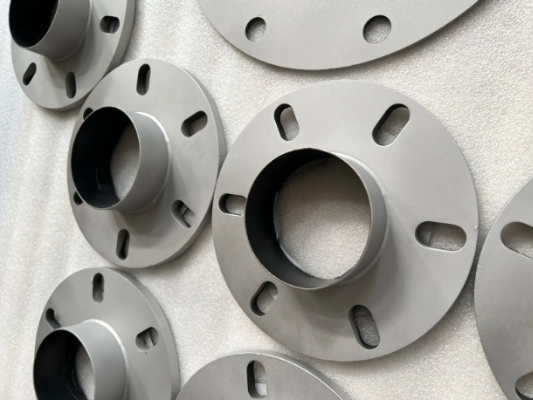
Tipos de peças
Componentes usinados sob medida em aço, ferro fundido e alumínio
Principais resultados
Remover carepas, retirar uma camada definida, preparar para revestimento ou criar textura
Controle de riscos
Mascarar roscas, superfícies de ajuste, referências geométricas, furos, faces de vedação e marcações
Base da cotação
Desenho técnico, quantidade, dimensões máximas da peça, superfície inicial e resultado desejado
Critérios de aceitação
Limite visual documentado, amostra aprovada, padrão comparativo ou norma identificada
Modelo de fornecimento
Requisitos de usinagem e acabamento gerenciados em um único pacote de peças sob medida
ESPECIFICAÇÕES DO PROCESSO
Capacidade de jateamento de areia para peças CNC
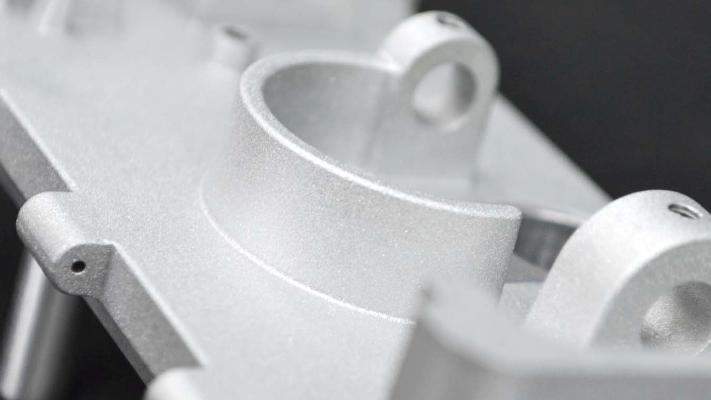
O jateamento pode limpar metais de forma mais intensa do que o lixamento manual e produzir um resultado visual uniforme quando os parâmetros de entrada e a referência de aceitação são controlados. Para peças CNC acabadas, a solução de acabamento também precisa proteger características geométricas funcionais que talvez não sejam consideradas críticas em um serviço comercial de limpeza geral.
01
Remoção de carepas e óxidos
Identifique a carepa de laminação, a carepa de tratamento térmico, a ferrugem ou os óxidos conforme a localização e a intensidade. Informe se o objetivo é a remoção completa, a preparação para inspeção ou uma condição definida antes da aplicação de tinta ou revestimento.
02
Criação de textura
Use uma imagem representativa, uma amostra aprovada ou um padrão comparativo para definir o acabamento. Termos como liso, áspero, limpo ou uniforme, por si só, não estabelecem um limite de aceitação mensurável.
03
Preparação para revestimento
Identifique o sistema de revestimento ou pintura a pó e a preparação da superfície que ele exige. Para substratos de aço aos quais isso se aplica, indique o grau de preparação exigido pela norma escolhida.
04
Remoção de camada definida
Indique a tinta, o revestimento, a contaminação ou o resíduo que deve ser removido. Nossa avaliação distingue o material superficial removível das características geométricas do metal de base que não podem ser alteradas.
Nossa avaliação técnica confirma os serviços de jateamento abrasivo para peças CNC com base no desenho técnico e na condição reais, e não apenas no nome do serviço. Não publicamos parâmetros universais de pressão, abrasivo ou ciclo porque cada componente exige uma avaliação própria.
ESPECIFICAÇÕES DO PROCESSO
Materiais e condições iniciais da superfície
O material determina como o abrasivo interage com a peça; por isso, aço, ferro fundido e alumínio não são avaliados com um único ajuste genérico. Informe também a liga metálica ou o grau do material, o estado do tratamento térmico, a condição das soldas, o acabamento anterior, a contaminação e qualquer face que deva permanecer como usinada.
Item publicado
Escopo declarado por nós
Implicação para a avaliação do acabamento
Aço carbono
20# e 45#
Indique, para cada superfície, o objetivo de remoção de carepa ou ferrugem, aplicação de revestimento ou criação de textura.
Aço estrutural e aço-liga
Q235A e Q345D
Indique a condição inicial e os requisitos do revestimento posterior.
Famílias de aços Cr-Mo e aços para rolamentos
12CrMoV, GCr15, 25CrMo e 42CrMo
Confirme a dureza, as características geométricas a proteger e o método de aceitação.
Aço inoxidável
303, 304, 304L, 316, 316L e 321
Avalie o controle de contaminação e a aparência final exigida.
Sequência de operações padrão do serviço
Avaliação da usinagem CNC e do acabamento definidos no desenho técnico
A cotação por escrito confirma a sequência de operações proposta e as responsabilidades.
Responsabilidade pelo processamento
Confirmada na cotação por escrito
A unidade fabril e a responsabilidade pelos equipamentos são definidas para cada pedido.
Para aplicações de alta temperatura, em ambientes corrosivos ou sob pressão, avaliamos os requisitos de material e dureza em relação ao ambiente de operação. O acabamento escolhido deve ser compatível com essa decisão sobre o material.
Aço
Defina o grau de oxidação, a carepa, o revestimento anterior, a coloração causada pelo calor e a condição superficial esperada após a remoção. Se um grau da ISO 8501-1 for aplicável, inclua-o no desenho técnico controlado ou na especificação de compra.
Ferro fundido
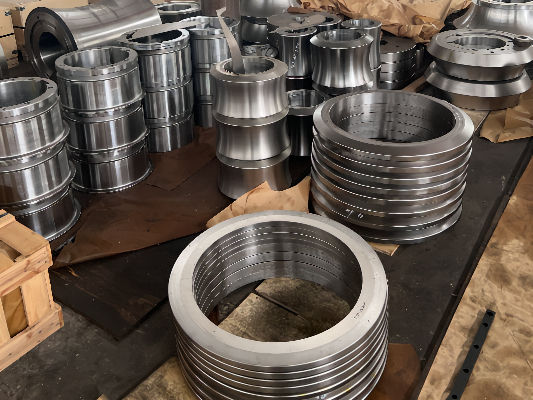
Identifique a camada superficial de fundição, os óxidos, a contaminação incrustada, as questões relacionadas à porosidade e as faces usinadas. Proteja as superfícies de vedação e os furos de precisão antes do jateamento.
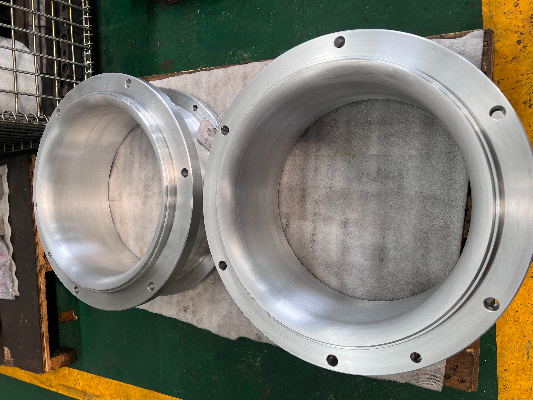
Alumínio
O alumínio exige uma avaliação que considere a sensibilidade do substrato, pois um tratamento agressivo pode alterar a aparência ou danificar características geométricas delicadas. O equilíbrio entre remoção e preservação é definido após conhecermos o material, o formato da peça, a textura exigida e as características geométricas a proteger.
CONTROLE DO PROCESSO
Abrasivos e resultados na superfície
O escopo padrão de abrasivos da Zhenling inclui microesferas de vidro, óxido de alumínio ou alumina fundida, granada e abrasivos plásticos adequados à aplicação. A granalha esférica ou angular de aço é limitada a peças ferrosas nas quais a contaminação por ferro não seja proibida; sílica cristalina livre e areia de quartzo não são abrasivos padrão. Para aço inoxidável, alumínio, titânio ou cobre com proibição de contaminação por ferro, não use abrasivos à base de ferro; a cotação por escrito confirma o abrasivo, a superfície desejada, as áreas protegidas e os requisitos do revestimento posterior.
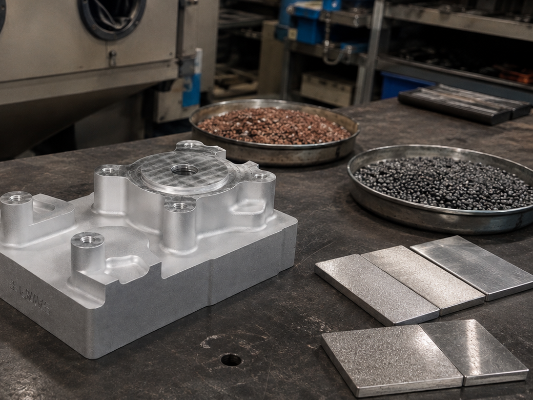
Objetivo do comprador
Informações que definem a sequência de operações
Critérios de aceitação a definir
Remover carepa ou ferrugem
Material, gravidade da condição inicial, geometria, áreas excluídas da remoção
Resíduo permitido, grau visual ou referência aprovada
Preparar para revestimento
Sistema de revestimento, preparação superficial exigida, limpeza, prazos
Norma identificada para o substrato aplicável, especificação do revestimento ou padrão comparativo acordado
Criar um acabamento fosco
Material, rugosidade inicial, aparência desejada, uniformidade entre lotes
Amostra aprovada e delimitação das faces protegidas
Limpar antes da inspeção
Tipo de contaminação, método de inspeção, áreas de difícil acesso
O que deve ficar visível e qual limpeza será feita em seguida
Mapa de controle do resultado do jateamento: siga da sensibilidade do material → superfície inicial → resultado exigido → características geométricas a proteger → referência de aceitação. Essa sequência ajuda a evitar o erro comum de escolher primeiro a granalha ou a areia e só depois definir o resultado.
Abra o mapa de controle do resultado
PROCESSO E ESPECIFICAÇÕES
Controles do desenho técnico, mascaramento e especificações do serviço
Roscas, furos de precisão, referências geométricas, sedes de rolamentos, faces de vedação, superfícies de contato entre peças, marcas de identificação e dimensões finais podem exigir proteção. Identifique esses elementos no desenho técnico em vez de depender de uma nota genérica como “mascarar áreas críticas”.
Relação das características geométricas a proteger
Atribua um identificador a cada face, rosca, furo, superfície de ajuste ou marca que não deva receber o jato abrasivo. Defina a condição exigida após o acabamento.
Definição dos limites entre superfícies
Indique onde termina a superfície jateada e começa a superfície mantida como usinada. Acrescente uma transição de borda aprovada quando a aparência ou a montagem depender desse limite.
Inspeção após o acabamento
Indique quais dimensões, ajustes e áreas visuais precisam de inspeção após o acabamento. Inclua as condições de medição quando a fixação ou a temperatura puder influenciar a leitura.
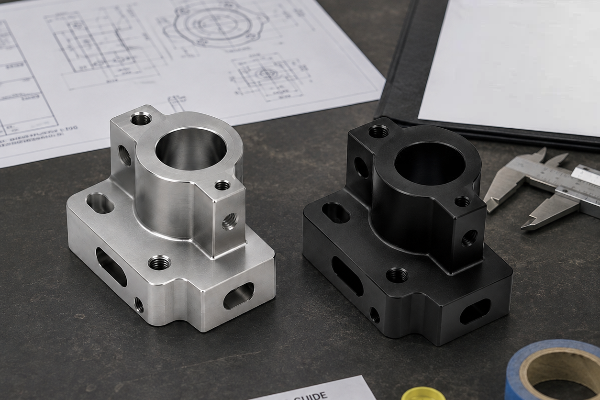
- Revisão atual do desenho técnico e número da peça
- Grau do material e condição inicial da superfície
- Características geométricas a proteger, com limites claros
- Textura desejada, grau de remoção ou preparação para revestimento
- Amostra aprovada, padrão comparativo ou referência de aceitação identificada para o substrato aplicável
- Requisitos de limpeza, manuseio, embalagem e rastreabilidade
CONDIÇÕES COMERCIAIS
Preços e prazos de fabricação e entrega
O custo e o prazo de entrega do jateamento de areia dependem da peça, não apenas de suas dimensões externas. A cotação deve considerar a gravidade da condição inicial, a área acessível, o trabalho de mascaramento, a quantidade do lote, o manuseio, a inspeção, a limpeza, a embalagem e a operação seguinte.
Nossa cotação informa a sequência de operações confirmada, as operações incluídas, as premissas comerciais, o escopo da inspeção e o cronograma. Os prazos de resposta e de fabricação só são confirmados após a avaliação do projeto.
Fatores que influenciam o preço
- 01 Dimensões máximas da peça, peso e método de manuseio
- 02 Volume de material a remover e acabamento exigido
- 03 Quantidade de características geométricas a proteger e complexidade do mascaramento
- 04 Tamanho do lote, repetibilidade e escopo da inspeção
Fatores que influenciam o prazo
- 01 Desenho técnico e critérios de aceitação definidos
- 02 Sequência de usinagem, soldagem e tratamento térmico
- 03 Avaliação de amostra aprovada ou da primeira peça produzida
- 04 Limpeza após o jateamento, revestimento, inspeção e embalagem
GARANTIA DA QUALIDADE
Controle da qualidade superficial
Um plano de inspeção adequado separa os critérios de limpeza, textura, condição das características geométricas protegidas e aceitação dimensional. Para substratos de aço aplicáveis, sem revestimento ou previamente revestidos, a ISO 8501-1:2007 apresenta graus de oxidação e de preparação por meio de descrições e fotografias, mas o comprador ainda precisa indicar o grau exigido e o escopo da inspeção.
Os sistemas de classificação da limpeza associados à ISO e à AMPP usam nomenclaturas diferentes para os graus. Indique o sistema exato na solicitação de cotação, em vez de presumir que as designações de normas distintas sejam equivalentes. É esse o erro que nosso plano de inspeção busca evitar.
Regra de inspeção: o risco é haver contestação sobre a superfície porque termos genéricos não definem as evidências necessárias para a aceitação. Na Zhenling, eliminamos essa lacuna ao vincular o desenho técnico, a amostra aprovada e o ponto de inspeção a um requisito identificado, como a ISO 8501-1:2007, quando essa norma se aplica ao escopo em aço.
01 Antes do jateamento
Registre o material, a superfície inicial, a revisão do desenho técnico e as áreas protegidas. Quando a condição variar entre as peças do lote, identifique a peça representativa em pior estado.
02 Durante a aprovação da sequência de operações
Confirme o que o processo pode remover e o que deve preservar. Ajuste a sequência de operações ao revestimento, à pintura, à montagem ou à inspeção seguinte.
03 Após o jateamento
Confira a referência visual ou normativa acordada, os limites do mascaramento, as características geométricas protegidas e a limpeza. Faça a verificação dimensional quando o desenho técnico exigir inspeção após o acabamento.
04 Controle da transferência para a etapa seguinte
Mantenha as peças limpas longe de contaminação e umidade que possam comprometer a operação seguinte. A embalagem e o tempo máximo até a transferência devem ser especificados quando forem relevantes para o sistema de revestimento.
APLICAÇÕES E CAPACIDADES
Peças que avaliamos: peças CNC acabadas e aplicações industriais
O escopo padrão de serviços da Zhenling inclui ou permite acesso a torneamento CNC, fresamento, retificação, mandrilamento, eletroerosão a fio, furação e usinagem de 3 eixos, 4 eixos e 5 eixos, além de processos complementares de fabricação para peças não padronizadas produzidas a partir de desenhos técnicos ou amostras do cliente. A cotação por escrito confirma a sequência de operações proposta, a responsabilidade pelo processamento e a unidade fabril onde ele será realizado, sem afirmar a propriedade dos equipamentos nem uma marca específica de equipamento.
01 Componentes de vasos de pressão
Flanges sob medida, corpos de válvula, tampões, componentes de tubos curvados e peças usinadas relacionadas podem exigir limpeza ou preparação para revestimento em um pacote de fornecimento controlado.
02 Equipamentos de separação de óleo e gás
Nossa avaliação dos componentes abrange a remoção de carepas, a preparação da aparência e o controle das características geométricas protegidas antes da montagem e da inspeção.
03 Peças para controle de fluidos
Faces de vedação, superfícies de ajuste, furos e áreas de identificação devem ser separadas de qualquer superfície que receba textura por jateamento.
Avaliação da condição superficial: envie uma foto representativa da peça e identifique as superfícies relevantes. Com base nesse material, listamos as informações adicionais sobre a superfície necessárias para a cotação, sem tratar a foto como uma especificação numérica.
Solicite uma avaliação da condição superficial
AVALIAÇÃO DO PROCESSO
Limites do processo e alternativas mais adequadas
Um jateamento mais agressivo não é automaticamente melhor para uma peça CNC acabada. A escolha correta é o processo de menor risco que alcance o resultado exigido de remoção ou preparação sem comprometer o material, a geometria, a limpeza ou a operação seguinte. A ISO 8504-2 descreve métodos de limpeza por jateamento; a ISO 11124 abrange abrasivos metálicos; a ISO 11126 abrange abrasivos não metálicos; a ISO 8501-1 abrange os graus de preparação da superfície do aço; e a ISO 8503 abrange o perfil da superfície do aço. Essas referências estabelecem o contexto técnico especificado e não comprovam uma certificação da Zhenling.
01 Preservar uma superfície usinada ou polida
Se a aparência, a vedação, o contato com rolamentos ou a função dimensional dependerem da superfície mantida como usinada, o jateamento pode ser uma escolha inadequada, a menos que essa face seja protegida. A retificação ou o polimento podem ser mais adequados quando se exige um acabamento direcional ou de baixa rugosidade.
02 Remover contaminação solúvel
O tratamento abrasivo não substitui todas as etapas de limpeza. A lavagem das peças ou outro método de limpeza aprovado pode ser necessária antes ou depois do jateamento, dependendo do contaminante e da operação seguinte.
03 Trabalhar com características geométricas delicadas
Paredes finas, arestas vivas, roscas finas, canais profundos e características geométricas sensíveis em alumínio exigem avaliação especial. A remoção química de revestimentos, a limpeza mecânica controlada ou outra sequência de operações podem reduzir o risco em casos específicos.
04 Usar outro método industrial de preparação
O jateamento com abrasivos angulares nem sempre é o método de preparação adequado. Dependendo do substrato e do resultado exigido, podemos avaliar jateamento úmido, lavagem das peças, limpeza mecânica controlada, remoção química de revestimentos ou outra sequência de operações adequada.
RECURSOS DE ENGENHARIA
Ferramentas para avaliar o jateamento de areia
Pontuação de prontidão para cotação de jateamento de areia
Avalie as dimensões máximas da peça, as condições iniciais, os controles do desenho técnico e se as especificações estão completas.
Abrir ferramenta
→
Mapa de controle do resultado do jateamento
Relacione a sensibilidade do material aos resultados exigidos para a superfície e às referências de aceitação.
Abrir ferramenta
→
Estimador da complexidade do mascaramento
Avalie os requisitos de proteção de roscas, furos de precisão, referências geométricas e faces de vedação.
Abrir ferramenta
→
Solicite uma avaliação do desenho técnico para jateamento de areia
Use a lista abaixo para transformar uma consulta genérica sobre jateamento de areia em uma solicitação de cotação de peças CNC que possa ser avaliada. Nossa cotação confirma o escopo aplicável de fabricação e acabamento.
[01]
Anexe
- Arquivos 2D atuais e arquivos 3D disponíveis
- Fotos da peça que mostrem a superfície inicial
- Grau do material e quantidade
- Data desejada e destino
[02]
Identifique com clareza
- Superfícies a jatear e superfícies a proteger
- Roscas, superfícies de ajuste, referências geométricas, faces de vedação e furos
- Objetivo de remoção, textura ou preparação para revestimento
- Requisitos de aceitação e inspeção
BASE DE CONHECIMENTO
Perguntas frequentes: serviços de jateamento de areia
Envie o desenho técnico atual, o grau do material, a superfície inicial, o resultado desejado, as características geométricas a proteger, a quantidade, as dimensões máximas da peça, os critérios de aceitação, a operação seguinte e o escopo da entrega. As fotos ajudam quando a condição inicial é difícil de descrever.
Nossa avaliação abrange os requisitos de jateamento de areia com base no grau do material, na condição, na geometria, no resultado exigido e nas características geométricas a proteger. Os abrasivos padrão podem incluir microesferas de vidro, óxido de alumínio ou alumina fundida, granada, abrasivos plásticos adequados à aplicação e granalha esférica ou angular de aço somente para peças ferrosas quando a contaminação por ferro for permitida; sílica cristalina livre e areia de quartzo não são abrasivos padrão.
Comece pelo resultado exigido e pelo substrato. Antes de confirmar a sequência de operações, informe qualquer proibição de contaminação por ferro, mascare roscas, faces de vedação, superfícies de apoio de rolamentos ou de contato entre peças, referências geométricas e dimensões críticas, e encaminhe peças com paredes finas, arestas vivas, superfícies de precisão, revestimentos antigos desconhecidos ou aplicações com requisitos regulamentados de limpeza para avaliação do desenho técnico ou de uma amostra.
Qualquer tratamento superficial agressivo pode criar riscos para características geométricas sensíveis; por isso, as características geométricas críticas devem ser mascaradas e identificadas para inspeção após o acabamento. Não oferecemos garantia dimensional geral sem avaliar o desenho técnico.
Use uma amostra aprovada, um padrão comparativo, uma foto representativa acompanhada de limites ou outra referência controlada. Defina também o limite entre as superfícies jateadas e as mantidas como usinadas.
Nenhum processo é o melhor para todos os materiais, contaminantes, tipos de geometria e sistemas de revestimento. Informe os requisitos do revestimento para que a avaliação compare o objetivo de remoção, o perfil necessário, a limpeza e o risco para o substrato.






