Skontaktuj się z firmą Zhenling

Obróbka CNC części samochodowych
/ Ocena możliwości produkcji przez Zhenling na podstawie rysunku technicznegoObróbka CNC części samochodowych według rysunków technicznych klienta
Obróbka CNC części samochodowych zaczyna się od określenia geometrii, materiału, ilości i wymagań dotyczących kontroli komponentu do pojazdu elektrycznego, hybrydowego, spalinowego lub na rynek części zamiennych. Przed wyceną analizujemy przebieg procesu technologicznego, aby mocowanie przedmiotu obrabianego, dobór baz odniesienia i wymagana dokumentacja jakościowa opierały się na tych samych ustaleniach. Zapytanie o obróbkę CNC części samochodowych powinno zawierać rysunek techniczny części, materiał, ilość, powierzchnie współpracujące, plan kontroli i wymagania odbiorowe danego programu. Wynikiem zapytania jest nie tylko cena. Warto poprosić o wskazanie w ofercie proponowanego przebiegu procesu technologicznego, zakresu możliwości, dokumentacji i założeń dotyczących terminów.
Model CAD może nie określać w pełni tolerancji, gwintów, wykończenia ani zakresu kontroli. Obróbka skrawaniem części samochodowych na podstawie niekompletnej lub niespójnej dokumentacji wiąże się z ryzykiem błędów w programowaniu. Dlatego przed ustaleniem przebiegu obróbki CNC najpierw analizujemy zapytanie ofertowe dotyczące tej obróbki.
- Nasza odpowiedź na zapytanie ofertowe Termin potwierdzany po analizie zapytania
- Termin wykonania prototypu Termin potwierdzany w ofercie
- Termin wykonania małej partii Termin potwierdzany w ofercie
- Nasz harmonogram produkcji Harmonogram potwierdzany w ofercie
- Przyjmowana ilość zamówienia Ustalana dla projektu, z uwzględnieniem wymagań dotyczących przygotowania produkcji
- Akceptowane neutralne formaty CAD Pliki STEP lub IGES oraz rysunek techniczny 2D
Części analizowane pod kątem obróbki CNC dla motoryzacji
Zapytania ofertowe dotyczące niestandardowych metalowych części samochodowych wymagają oceny procesu i wyposażenia na podstawie rysunku technicznego lub próbki dostarczonej przez klienta. Możliwe procesy to toczenie, frezowanie, elektroerozja drutowa, szlifowanie, wytaczanie lub wiercenie, ale pisemna oferta musi potwierdzać faktycznie dostępne wyposażenie, miejsce wykonania i możliwość obróbki wskazanych cech części.
Części obrotowe i geometria wałów
Analizujemy toczone średnice, stopnie, rowki, gwinty, cechy współosiowe oraz dostęp do późniejszego frezowania. Określenia takie jak wał napędowy, wał korbowy, zawór grzybkowy i korbowód opisują rodziny geometrii poddawane ocenie, a nie wcześniejsze programy motoryzacyjne Zhenling.
- Ocena przebiegu toczenia CNC i obróbki na tokarce automatycznej
- Dane dotyczące bicia i osi bazy odniesienia
- Kolejność obróbki cieplnej i stan półfabrykatu
Korpusy, wsporniki i części pryzmatyczne
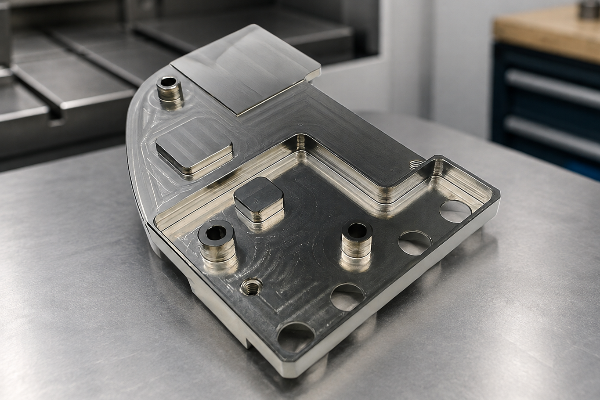
W przypadku rysunków technicznych korpusów, wsporników, wahaczy, obudów akumulatorów i silników porównujemy dostępność obróbki w 3, 4 i 5 osiach. Wieloosiowa obrabiarka CNC może ograniczyć liczbę zmian zamocowania, ale wybór procesu nadal zależy od wielkości produkcji, mocowania przedmiotu obrabianego i dostępu podczas kontroli.
- Kieszenie, otwory i powierzchnie montażowe
- Otwory poprzeczne i cechy wymagające indeksowania
- Złożone geometrie z określonymi bazami odniesienia
Rodziny rysunków technicznych części silnika, układu napędowego i hamulców
Analizujemy wały napędowe, wały korbowe, zawory grzybkowe, korbowody i inne części silnika, a także powierzchnie współpracujące w przekładniach, hamulcach tarczowych, kołach i zawieszeniu. Obróbka CNC jest stosowana w przypadku tych rodzin części, ale nasze rozwiązania w zakresie obróbki skrawaniem dobieramy do konkretnego rysunku technicznego. Określenia takie jak blok silnika, bloki silnika i głowice cylindrów pozostają przykładami zastosowań, dopóki nie zostaną określone rzeczywisty półfabrykat i gabaryty części.
- Zapytania dotyczące silników spalinowych i pojazdów hybrydowych
- Geometria samochodowych części zamiennych
- Dane do produkcji prototypów i części w kolejnych seriach
Rodziny rysunków technicznych komponentów pojazdów elektrycznych
Produkcja pojazdów elektrycznych kładzie większy nacisk na lekkie konstrukcje, cechy silników elektrycznych, kanały odprowadzania ciepła i ochronę zestawów akumulatorowych. Zarówno producenci pojazdów elektrycznych, jak i pozostali uczestnicy tej branży potrzebują oceny każdego rysunku technicznego pod kątem uszczelnienia, płaskości, powierzchni przewodzących ciepło i doboru połączeń śrubowych, ponieważ same cele dotyczące osiągów pojazdu nie przesądzają o możliwości obróbki.
- Powierzchnie współpracujące akumulatorów i obudów pojazdów elektrycznych
- Geometria mocowania stojanów i układów energoelektronicznych
- Ocena procesu produkcji lekkich części do pojazdów elektrycznych
Dostępność wyposażenia na etapie zapytania
Dostępność wyposażenia dla samochodowego zapytania ofertowego jest potwierdzana na etapie zapytania. Prosimy przesłać rysunek techniczny, materiał, ilość, krytyczne powierzchnie współpracujące, plan kontroli i wymagania programu, aby można było ocenić proponowany proces w odniesieniu do rzeczywistej części.
Rodziny części przyjmowane do oceny wykonalności
- Wały, tuleje, rolki i komponenty gwintowane
- Obudowy, korpusy zaworów i korpusy pomp
- Wsporniki montażowe i połączenia konstrukcyjne
- Kołnierze, korki i niestandardowe złączki
- Komponenty silnika i połączenia przekładni
- Geometria układów termicznych i obudów elektrycznych pojazdów elektrycznych
- Części do pojazdów prototypowych i partie pilotażowe
- Samochodowe części produkowane ponownie według kontrolowanych rewizji
Części poddawane ocenie: materiały określone na rysunkach technicznych części samochodowych
Łącznie analizujemy gatunek materiału, stan dostawy, docelową twardość, narażenie na korozję, temperaturę, obciążenia i wymagania dotyczące obróbki wykończeniowej. Sama nazwa materiału nie określa właściwości części samochodowej, a zastosowanie lekkiego materiału nie oznacza automatycznie lżejszego ani bardziej niezawodnego zespołu.
Stale węglowe i konstrukcyjne
- Gatunki z dostarczonej listy 20#, 45#, Q235A, Q345D
- Kwestie do oceny Stan dostawy, spawalność, odkształcenia, ochrona przed korozją
- Omawiane geometrie Wały, wsporniki, kołnierze oraz części maszyn i przyrządów mocujących
Stale stopowe i żaroodporne
- Gatunki z dostarczonej listy 12CrMoV, 25CrMo, 42CrMo
- Kwestie do oceny Twardość, obróbka cieplna, naddatek półfabrykatu, kolejność obróbki wykończeniowej
- Dlaczego to ważne Ten sam stop nominalny może zachowywać się inaczej podczas obróbki skrawaniem przed obróbką cieplną i po niej
Stal łożyskowa
- Gatunek z dostarczonej listy GCr15
- Kwestie do oceny Stan twardości, naddatek na szlifowanie, integralność powierzchni
- Omawiane geometrie Powierzchnie narażone na zużycie, pierścienie, rolki i elementy obrotowe
Stale nierdzewne
- Gatunki z dostarczonej listy 303, 304, 304L, 316, 316L, 321
- Kwestie do oceny Narażenie na korozję, zacieranie, dopływ ciepła, wymóg pasywacji
- Omawiane geometrie Korpusy, elementy układów płynowych oraz cechy elementów złącznych i wsporników
Zapytania dotyczące stopów aluminium
- Dostępny zakres Serie stopów aluminium wskazane przez klienta
- Kwestie do oceny Stan umocnienia, odkształcenia cienkich ścianek, gwinty, anodowanie i droga przepływu ciepła
- Kontekst pojazdów elektrycznych Masę, przepływ ciepła i powierzchnie uszczelniające trzeba określić łącznie
Stopy odporne na korozję i stopy na bazie niklu
- Gatunki z dostarczonej listy C276, 904L i stopy na bazie niklu
- Kwestie do oceny Certyfikat materiałowy, umocnienie podczas obróbki, dostęp narzędzia i sposób chłodzenia
- Warunek wyboru procesu Stosować tylko wtedy, gdy warunki eksploatacji uzasadniają koszt i obciążenie podczas obróbki skrawaniem
Kontrola zamiany materiału
Wraz z zapytaniem należy przesłać dokładną normę, gatunek, stan materiału i zasady dopuszczalnej zamiany. Nie uznajemy aluminium, stali, tworzywa sztucznego, tytanu, kompozytu ani innego stopu za materiały zamienne tylko dlatego, że w wynikach wyszukiwania należą do szerokiej rodziny materiałów.
Porównanie strategii mocowania i procesów obróbki CNC
Obróbka CNC umożliwia programowanie ścieżek narzędzia, ale o wyniku często decydują liczba zamocowań i przenoszenie baz odniesienia. Opublikowany przykład z wyścigów samochodowych pokazuje, dlaczego możliwości obróbki wieloosiowej i tokarsko-frezarskiej trzeba oceniać według kolejności operacji, a nie samego oznaczenia maszyny.
Zakres porównania
Ryzyko polega na kumulacji odchyłek bazowania i opóźnieniach, ponieważ każde przeniesienie części do kolejnego zamocowania wymaga ponownego ustalenia jej położenia. Przywołujemy te dane zewnętrzne, aby wyjaśnić, dlaczego analiza rysunku technicznego powinna ujawniać liczbę zamocowań, sposób mocowania przedmiotu obrabianego, dostęp narzędzia i przekazanie części do kontroli; sama nazwa maszyny nie zastępuje takiej analizy procesu.
Wymagania dotyczące rysunku technicznego i planowanie kontroli
Kontrolowany układ baz odniesienia łączy proces produkcji z kontrolą. Norma ISO 1:2022 określa zasady dotyczące temperatury odniesienia przy specyfikowaniu i sprawdzaniu wymiarów, natomiast NIST wskazuje 20 °C jako temperaturę odniesienia dla pomiarów wymiarowych.
- Temperatura odniesienia dla wymiarów
- 20 °C (68 °F)
- Inną temperaturę odniesienia należy podać tylko wtedy, gdy wymaga tego rysunek techniczny lub obowiązująca norma
- Układ baz odniesienia
- 3 wzajemnie prostopadłe płaszczyzny
- Powiązać wymiary, położenie, orientację i bicie ze wspólnym układem współrzędnych
- Kontakt z główną bazą odniesienia
- 3 punkty
- Wybrać stabilną powierzchnię podparcia istotną dla działania części
- Kontakt z drugorzędną bazą odniesienia
- 2 punkty
- Ograniczyć kolejne wymagane stopnie swobody
- Kontakt z trzeciorzędną bazą odniesienia
- 1 punkt
- Ustalić orientację kątową bez nadmiernego ograniczania części
- Przykładowy współczynnik dla stali według NIST
- 11,5 µm/m/°C
- Stosować współczynnik właściwy dla rzeczywistego materiału, a nie domyślnie ten przykładowy
- Długość i temperatura w przykładzie obliczeniowym NIST
- 100 mm (4 in) przy 23 °C
- Pokazuje różnicę +3 °C względem temperatury odniesienia
- Wynik obliczenia rozszerzalności według NIST
- 3,5 µm (135 µin)
- Porównać zmianę wymiaru pod wpływem temperatury z tolerancją danej cechy i budżetem niepewności
- Przykładowa niepewność resztkowa
- 0,3 µm (12 µin)
- Pokazuje, dlaczego przy kontroli wymagającej dużej precyzji nie można pomijać niepewności współczynnika
Definicja geometrii
- Model 3D wykonany w systemie projektowania wspomaganego komputerowo
- Kontrolowany rysunek techniczny 2D
- Zasada dotycząca rewizji i pliku nadrzędnego
- Wymiary bazowe i schemat tolerancji
Definicja funkcjonalna
- Bazy odniesienia używane przy montażu
- Cechy krytyczne dla działania części
- Warunki współpracy z inną częścią i uszczelnienia
- Priorytety dotyczące tolerancji konstrukcyjnych
Zakres kontroli
- Metoda pomiaru
- Wymóg kontroli próbek lub wszystkich części
- Pola raportu i identyfikowalność
- Temperatura odniesienia i niepewność
Czynniki wpływające na koszt i czas realizacji obróbki CNC części samochodowych
Cena zależy od materiału, stanu półfabrykatu, geometrii, czasu pracy obrabiarki CNC, dostępu narzędzia, liczby zamocowań, ilości, tolerancji, kontroli, obróbki wykończeniowej i zakresu dostawy. Po analizie tych danych przedstawiamy wycenę projektu i odnosimy poniższe założenia harmonogramu do zatwierdzonej dokumentacji rysunkowej.
Co wpływa na wycenę
| Czynnik wpływający na koszt lub termin | Dlaczego zmienia przebieg procesu | Co powinien zrobić kupujący przed wyceną |
|---|---|---|
| Gatunek i stan materiału | Zmieniają się cena półfabrykatu, skrawalność, wymagania dotyczące obróbki cieplnej i ryzyko powstania braków | Podać normę, gatunek, stan i zasady dopuszczalnej zamiany materiału |
| Tolerancja krytyczna | Wąskie tolerancje mogą wymagać kontrolowanych zamocowań, stabilizacji temperatury i dodatkowych pomiarów | Odróżnić cechy funkcjonalne od pozostałej geometrii |
| Złożona geometria | Złożone części mogą wymagać dodatkowych osi, narzędzi o dużym wysięgu, specjalnych przyrządów mocujących lub obróbki elektroerozyjnej | Dostarczyć model 3D w formacie natywnym i widoki przekrojowe |
| Ilość i harmonogram dostaw partii | Koszty programowania i przyrządów mocujących rozkładają się inaczej przy prototypach, partiach pilotażowych i kolejnych seriach | Podać każdą przewidywaną ilość zamiast jednej prognozy rocznej |
| Wymagania dotyczące powierzchni i krawędzi | Faktura powierzchni, nakładanie powłok, maskowanie i usuwanie zadziorów mogą wymagać operacji zewnętrznych i transportu | Określić wymagany wynik i metodę jego kontroli |
| Zakres dokumentacji jakościowej | Identyfikowalność materiału, wyniki pomiarów i formularze klienta wymagają dodatkowego przygotowania i oceny | Dołączyć do zapytania ofertowego listę wymaganych dokumentów |
| Zakres dostawy i warunki handlowe | Pakowanie, przewóz, odprawa celna i miejsce dostawy zmieniają łączny koszt dostarczenia części | Podać miejsce przeznaczenia, docelową datę i oczekiwaną regułę Incoterm |
Nasze założenia dotyczące wyceny i harmonogramu
| Etap projektu | Nasza standardowa zasada postępowania | Punkt kontrolny |
|---|---|---|
| Analiza zapytania ofertowego | Termin odpowiedzi jest potwierdzany po analizie zapytania ofertowego. | Inżynier analizuje dokumentację rysunkową i wymagane dowody jakości. |
| Prototyp | Przedział czasowy wysyłki jest podawany w pisemnej ofercie. | Planowanie terminu rozpoczyna się po zatwierdzeniu rysunku technicznego. |
| Mała partia | Przedział czasowy wysyłki jest podawany w pisemnej ofercie. | Planowanie terminu rozpoczyna się po zatwierdzeniu rysunku technicznego. |
| Seria produkcyjna | Harmonogram produkcji jest podawany w pisemnej ofercie. | Wycena Państwa projektu potwierdza rzeczywisty termin. |
| Ilość zamówienia | Nasza minimalna ilość zamówienia jest ustalana dla każdego projektu. | Ilość, wymagania dotyczące przygotowania produkcji i kontroli są analizowane łącznie. |
| Wniosek o przyspieszenie realizacji | Przyspieszona realizacja może być możliwa; potwierdzamy to po analizie rysunku technicznego i dostępnych mocy produkcyjnych. | Termin przyspieszonej realizacji nie jest rezerwowany przed oceną wykonalności. |
Nasze warunki handlowe i zasady postępowania z plikami
Pliki i poufność
Przyjmujemy pliki STEP lub IGES wraz z rysunkiem technicznym 2D określającym wymiary krytyczne. Przed analizą plików można wystąpić o zawarcie umowy o poufności.
Warunki płatności i dostawy
Sposób płatności, zaliczka, termin zapłaty pozostałej kwoty, reguła Incoterm, miejsce przeznaczenia i odpowiedzialność za przewóz są potwierdzane w pisemnej ofercie.
Zatwierdzenie prototypu do dalszej produkcji
Nasz proces przewiduje ocenę prototypu lub partii pilotażowej przed rozpoczęciem produkcji seryjnej, pod warunkiem zatwierdzenia rysunku technicznego i oferty. Na tym etapie zatwierdzona rewizja zostaje powiązana z kolejną wielkością partii.
Dokumenty zamówienia
Nasza oferta lub zamówienie określa zakres kontroli i dokumentacji materiałowej. Wymagane raporty wymiarowe, raporty z kontroli pierwszej sztuki, dokumenty materiałowe i zapisy zapewniające identyfikowalność są zatem uwzględniane w wycenie tego samego zakresu.
Najniższa cena jednostkowa i najniższe ryzyko całkowite wymagają odrębnych porównań
Łączne kwoty ofert różnią się, gdy dostawcy przyjmują odmienne założenia dotyczące tolerancji, liczby zamocowań, wykończenia lub zakresu dokumentacji. Tego kompromisu nie da się rzetelnie porównać, dopóki każdy dostawca nie przedstawi planu kontroli i zakresu odpowiedzialności za logistykę, zanim podmiot w łańcuchu dostaw motoryzacyjnych udzieli zamówienia.
Wymagania jakościowe i zakres dokumentacji dla konkretnego projektu motoryzacyjnego
IATF 16949 to norma dotycząca systemu zarządzania jakością w branży motoryzacyjnej, ale słowo kluczowe lub zdanie marketingowe nie stanowi dowodu posiadania certyfikatu. System jakości i norma jakości określone przez kupującego mogą ustanawiać wymagania dotyczące systemu zarządzania jakością, zapewnienia jakości, zapobiegania wadom i ciągłego doskonalenia; należy udokumentować właściwe postanowienia i zakres certyfikatu, zamiast uznawać ogólne dobre praktyki za dowód spełnienia kryteriów odbioru.
Informacje o certyfikacie i roli dostawcy
- Wymagana norma i wymaganie właściwe dla klienta
- Podmiot prawny i zakład produkcyjny
- Zakres procesów i produktów
- Status odpowiedzialności za projektowanie
- Rola producenta pojazdu, dostawcy szczeblowego lub dostawcy na rynek części zamiennych
Dane dotyczące rysunku technicznego i odbioru
- Kontrolowana rewizja i osoba odpowiedzialna za zmianę konstrukcyjną
- Cechy krytyczne i specjalne
- Wymagania dotyczące baz odniesienia, tolerancji i powierzchni
- Metoda pomiaru i zasada odbioru
- Sposób zgłaszania niezgodności
Wymagana dokumentacja produkcyjna
- Certyfikat materiałowy i identyfikowalność partii
- Raport z kontroli pierwszej sztuki lub próbki
- Raport wymiarowy z wynikami pomiarów
- Formularze klienta i okres przechowywania dokumentacji
- Wymagania dotyczące pakowania i identyfikacji
Dokumenty wymagane w programie klienta
PPAP, APQP, plan kontroli, FMEA, MSA i SPC nie są nazwami tego samego dokumentu. Należy określić wymagany poziom przedłożenia dokumentacji, szablony, osobę odpowiedzialną za zatwierdzenie i termin, aby każdy dokument można było uwzględnić w ocenie wykonalności i wycenie.
Kolejne poziomy dokumentacji potwierdzającej wymagania zapytania ofertowego w motoryzacji
Szersza kontrola nie zastępuje jednoznacznie określonych wymagań i nie musi być lepszym rozwiązaniem, jeśli kryteria odbioru pozostają niejasne. Kolejne poziomy dokumentacji prowadzą od kontrolowanego rysunku technicznego przez określenie procesu i wyniki pomiarów do decyzji kupującego o zatwierdzeniu.
01
Hierarchia rysunku technicznego, modelu i rewizji
02
Określenie materiału, procesu i cech krytycznych
03
Wymagane wyniki pomiarów i zapisy zapewniające identyfikowalność
04
Wskazana osoba odpowiedzialna za zatwierdzenie i status dopuszczenia do produkcji
Stała jakość zależy od spójnego działania tych mechanizmów kontroli. Stwierdzenie, że obróbka CNC zapewnia zgodność z wymaganiami, nie jest ustaleniem z audytu i nie usuwa niejasności kryteriów odbioru.
Jak pracujemy: od analizy rysunku technicznego do dopuszczenia do produkcji
Rozbieżność między rysunkiem technicznym a modelem może wstrzymać programowanie lub przesunąć termin dostawy. Ta kolejność analizy zapewnia producentowi, kupującemu i zespołowi obróbki skrawaniem wspólną ścieżkę zatwierdzania rewizji przed rozpoczęciem produkcji.
Prosimy przesłać model 3D, rysunek techniczny 2D, oznaczenie rewizji, materiał, ilości, miejsce dostawy oraz wymagane raporty z kontroli lub raporty jakościowe.
Przed programowaniem identyfikujemy rozbieżności między rysunkiem technicznym a modelem, brakujące dane dotyczące gwintów lub wykończenia oraz cechy wymagające ustalenia bazy odniesienia lub tolerancji.
Porównujemy toczenie CNC, frezowanie CNC, obróbkę wieloosiową, elektroerozję drutową, szlifowanie i procesy pomocnicze pod kątem dostępu narzędzia oraz zachowania baz odniesienia.
Nasza oferta wskazuje proces produkcji, założenia, ilość, wymaganą dokumentację, zakres obróbki wykończeniowej i warunki dostawy.
Produkcja prototypu, partii pilotażowej lub kolejnych serii rozpoczyna się dopiero po zaakceptowaniu właściwych plików, zakresu i statusu zmian zgodnie z procedurą kupującego.
Zmiana geometrii, materiału, przebiegu procesu, zakresu kontroli lub dopuszczone odstępstwo wymagają zgody osoby odpowiedzialnej za zmianę przed rozpoczęciem produkcji.
Decyzje projektowe, które zwykle ograniczają zbędne prace
| Cecha konstrukcyjna | Co należy określić | Dlaczego to pomaga |
|---|---|---|
| Naroża wewnętrzne | Maksymalny promień dopuszczalny ze względów funkcjonalnych lub luz względem części współpracującej | Umożliwia użycie sztywniejszego narzędzia i ogranicza zbędny czas obróbki małym frezem |
| Głębokie kieszenie | Wymagana głębokość, dostęp do ścianek i dopuszczalne podcięcie naroży | Ogranicza ugięcie narzędzia o dużym wysięgu i liczbę powtarzanych przejść wykończeniowych |
| Cienkie ścianki | Warunki kontroli części swobodnej i zamocowanej | Zapobiega temu, by siła przyrządu mocującego stała się niewypowiedzianym kryterium odbioru |
| Układy otworów | Funkcjonalna baza odniesienia i tolerancja pozycji | Jasniej określa wymagania montażowe niż niezależne tolerancje współrzędnych |
| Struktura geometryczna powierzchni | Ra lub inny wymagany parametr powierzchni funkcjonalnej | Pozwala odróżnić oczekiwania dotyczące wyglądu od wymagań dotyczących uszczelnienia lub powierzchni łożyskowej |
| Tolerancja ogólna | Wskazana norma i wyjątki dotyczące konkretnych cech | Ogranicza wymaganie dużej precyzji do miejsc, w których wpływa ona na dopasowanie, bezpieczeństwo lub niezawodność |
Ocena części na podstawie rysunku technicznego
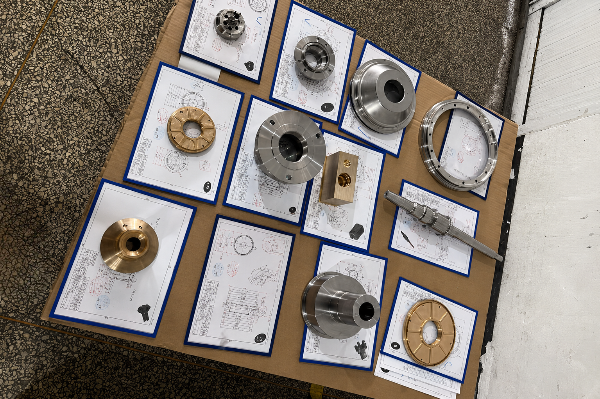
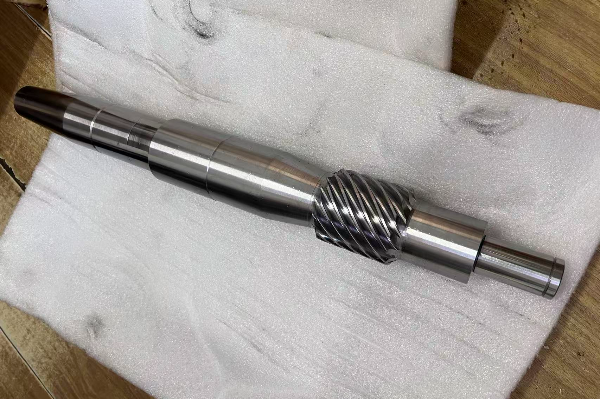
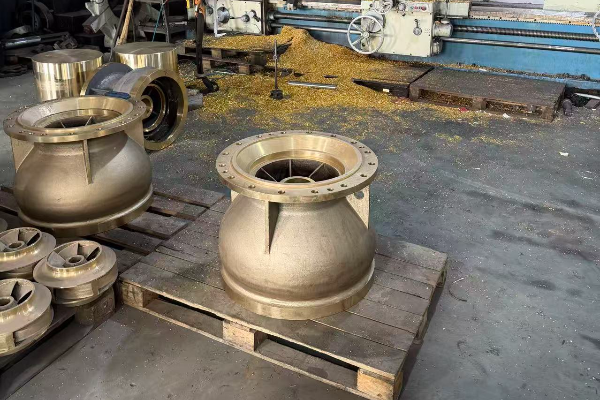
Poniższe zdjęcia mają charakter poglądowy i nie potwierdzają własności części, lokalizacji warsztatu, dostępności wyposażenia ani historii produkcji. Dla danego zamówienia należy potwierdzić proponowany proces i aktualne dowody.
Materiały poglądowe
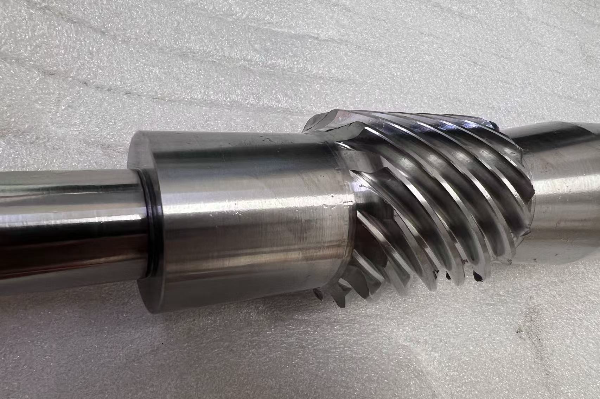
- Geometria gotowego wału śrubowego z ogólnych prac Zhenling w zakresie obróbki skrawaniem.
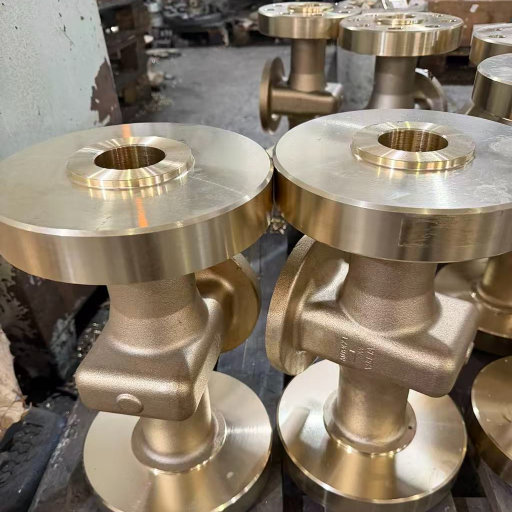
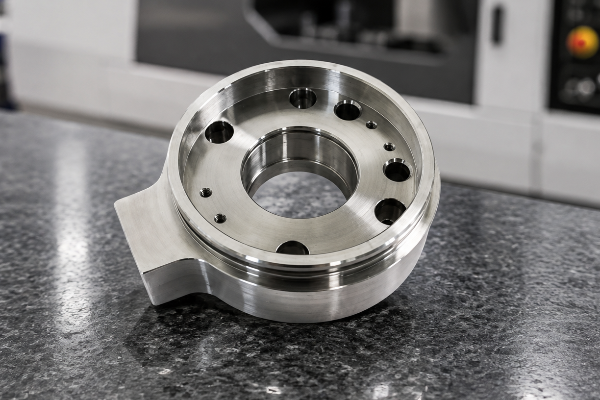
- Geometria obrabianego skrawaniem korpusu i powierzchni czołowej kołnierza ze zdjęć fabryki dostarczonych do artykułu.
- Warsztat w Jiashan i duże tokarki wykorzystywane do ogólnej produkcji metalowych części.
01
Powierzchnia zakładu
Według informacji o firmie dostarczonych przez użytkownika zakład w Jiashan zajmuje 8 000 m², a warsztat 6 000 m². Deklaracje dotyczące maksymalnych gabarytów części obsługiwanych przez maszyny i terminów nadal wymagają oceny dla konkretnego projektu.
02
Profil produkcyjny
Zhenling powstała w 2006 roku i koncentruje się na niestandardowych metalowych komponentach wytwarzanych według rysunków technicznych lub próbek. Zapytania dotyczące produkcji części samochodowych przechodzą tę samą kontrolowaną ocenę wykonalności.
03
Działalność eksportowa
Nie podajemy tutaj udziału eksportu. W zapytaniu ofertowym należy określić wymagania motoryzacyjne właściwe dla miejsca przeznaczenia, dokumenty eksportowe, pakowanie i odpowiedzialność za dostawę.
Części analizowane pod kątem alternatywnych procesów produkcji
Obróbka CNC zapewnia elastyczność przy produkcji prototypów, małych serii i złożonych części, ale nie zawsze jest najtańszym procesem produkcji każdej części samochodowej. Wybór procesu wyłącznie na podstawie nazwy technologii jest błędny; właściwa alternatywa zależy od geometrii, zapotrzebowania, ekonomiki oprzyrządowania, materiału i ryzyka związanego z funkcją części.
SPEC-CTRL
SPRAWDŹ WYMAGANIA KONTROLNE
Wysoka precyzja tylko tam, gdzie wymaga tego funkcja
„Wysoka jakość” nie jest mierzalnym wymaganiem na rysunku technicznym, a części pojazdów o wysokich osiągach nie wymagają najwęższej możliwej tolerancji każdej cechy. Należy określić tolerancje, wymagania dotyczące powierzchni i zasady identyfikowalności, które chronią dopasowanie, bezpieczeństwo, przenoszenie mocy, zarządzanie ciepłem, oszczędność paliwa lub trwałość eksploatacyjną.
Narzędzia inżynierskie do obróbki CNC części samochodowych
-
Weryfikator zapytań ofertowych na części samochodowe
Oceń wymagania dotyczące niestandardowych części samochodowych. Natychmiast sprawdź tolerancje materiałowe, możliwość wykonania i dokładne specyfikacje techniczne.
-
Planer kolejności bazowania
Należy zaplanować i zweryfikować sposób bazowania. Trzeba zapewnić ścisłe spełnienie wymagań GD&T i prawidłowe odniesienie geometryczne złożonych części obrabianych skrawaniem.
-
kontrola rozszerzalności cieplnej
Należy obliczyć dokładne zmiany wymiarów w całym zakresie temperatur pracy. Pozwala to zapobiec niezamierzonym pasowaniom wciskowym w krytycznych zastosowaniach motoryzacyjnych wymagających pracy w wysokiej temperaturze.
Zleć weryfikację rysunku technicznego i wycenę projektu
Prosimy podać oznaczenie rewizji części, gatunek i stan dostawy materiału, liczby sztuk prototypowych i w kolejnych partiach, cechy krytyczne, wymagane dokumenty jakościowe, miejsce dostawy oraz docelowy termin. Na tej podstawie zweryfikujemy sposób obróbki skrawaniem i przygotujemy wycenę projektu.
Wymagane dane
- Model 3D i rysunek techniczny 2D z kontrolowaną rewizją
- Gatunek materiału i stan dostawy
- Liczby sztuk prototypowych, pilotażowych i w kolejnych partiach
- Tolerancje krytyczne i bazy funkcjonalne
- Wymagania dotyczące powierzchni, krawędzi i obróbki wykończeniowej
- Zakres kontroli i identyfikowalności
- Wymagania jakościowe klienta
- Miejsce dostawy i docelowy termin
Obróbka CNC części samochodowych – najczęstsze pytania
Poproś o wycenę
01
Jakie pliki należy przesłać, aby otrzymać wycenę obróbki CNC części samochodowych?
Należy przesłać model 3D w formacie natywnym lub neutralnym, rysunek techniczny 2D z kontrolowaną rewizją, oznaczenie rewizji, gatunek i stan dostawy materiału, liczby sztuk, miejsce dostawy oraz wymagane dokumenty z kontroli. Rysunek techniczny 2D powinien wskazywać tolerancje krytyczne, bazy odniesienia, gwinty, strukturę geometryczną powierzchni i wszelkie normy określające kryteria odbioru.
02
Czy Zhenling może weryfikować rysunki części zarówno do pojazdów elektrycznych, jak i spalinowych?
Tak, możemy weryfikować rysunki części do pojazdów elektrycznych, hybrydowych i spalinowych oraz na rynek części zamiennych pod kątem naszych możliwości w zakresie toczenia, frezowania, obróbki wieloosiowej, elektroerozyjnej, szlifowania, wytaczania i wiercenia. Możliwość wykonania zależy od rzeczywistych gabarytów, materiału, geometrii, tolerancji i zakresu wymaganej dokumentacji, a nie od kategorii pojazdu.
03
Jak nabywcy powinni porównywać firmy świadczące usługi obróbki CNC dla motoryzacji?
Obrabiarka CNC wykorzystywana w przemyśle motoryzacyjnym to jedynie kategoria sprzętu, a „motoryzacyjna obróbka CNC” jest ogólnym hasłem wyszukiwania. W odniesieniu do konkretnej części należy porównać podmiot prawny, zakład, sposób weryfikacji rysunku technicznego, wyniki pomiarów, nadzór nad zmianami i zakres wyceny.
04
Jak nabywca powinien zweryfikować deklarację dostawcy dotyczącą IATF 16949?
Należy poprosić o aktualny numer certyfikatu, dane podmiotu prawnego, zakład produkcyjny i zakres certyfikacji, a następnie sprawdzić ważność certyfikatu w oficjalnym portalu IATF. Jeśli do zamówienia mają zastosowanie ISO 9001, IATF 16949 lub wymagania klienta, należy dołączyć je do zapytania ofertowego zamiast opierać się na logo.
05
Czy obrabiarka CNC 5-osiowa zawsze zapewnia najlepszy przebieg procesu technologicznego dla części samochodowej?
Nie. Obrabiarka CNC 5-osiowa nie zawsze jest najlepszym wyborem: przy złożonej geometrii może ograniczyć liczbę ponownych mocowań, natomiast obrabiarka 4-osiowa z wymiennymi paletami lub centrum poziome może być wydajniejsze przy obróbce zgrubnej partii; w opublikowanym na tej stronie opisie przypadku podano 9 interwencji operatora wobec 3 dla dwóch sposobów obróbki głowicy cylindrów.[6]
06
Jak wąskie tolerancje wpływają na cenę i termin dostawy?
Wąskie tolerancje mogą wpływać na dobór obrabiarki CNC, ustawienia, narzędzi, kontrolę warunków otoczenia, metodę kontroli oraz ryzyko powstania braków. Tam, gdzie ma to zastosowanie, należy przyjąć temperaturę odniesienia 20 °C określoną w ISO 1:2022 i wyodrębnić cechy krytyczne, aby geometria nieistotna funkcjonalnie nie musiała spełniać tych samych wymagań dokładności.
07
O jakie dokumenty z kontroli można poprosić?
W zapytaniu ofertowym należy dokładnie określić wymagania dotyczące materiału, wymiarów, pierwszej sztuki, identyfikowalności i formularzy klienta. W 3-etapowym planie obejmującym prototyp, serię pilotażową i produkcję powtarzalną należy określić, jaki raport jest wymagany przy każdym zatwierdzeniu kolejnego etapu i kto go zatwierdza.
08
Jak określa się liczby sztuk prototypowych i w kolejnych partiach dla motoryzacji?
Liczby sztuk prototypowych, pilotażowych i w kolejnych partiach należy podać osobno, ponieważ nakład pracy związany z programowaniem, przyrządami mocującymi i kontrolą rozkłada się inaczej na każdym etapie. Po weryfikacji rysunku technicznego potwierdzamy przebieg procesu technologicznego i wycenę dla podanych ilości.
09
Co się dzieje, gdy model 3D i rysunek techniczny 2D są ze sobą sprzeczne?
Rozbieżność należy usunąć przed zatwierdzeniem programu obrabiarki CNC. Należy wskazać nadrzędną dokumentację, wydać rewizję objętą nadzorem nad zmianami i odnotować zatwierdzoną interpretację, aby projektowanie, produkcja i kontrola korzystały z jednego źródła.
10
Czy ten sam przebieg procesu technologicznego na obrabiarce CNC można skalować od szybkiego wykonania prototypów do produkcji?
Czasami, ale wraz ze wzrostem wielkości produkcji mogą zmienić się przyrządy mocujące, trwałość narzędzi, automatyzacja, sposób pobierania próbek i dostępne moce produkcyjne. Po zatwierdzeniu wyników dla prototypu i serii pilotażowej należy ponownie ocenić przebieg procesu technologicznego dla produkcji, szczególnie w przypadku komponentów samochodowych o cechach krytycznych.
11
Jak szybko Zhenling poda cenę i czas realizacji?
Termin odpowiedzi i produkcji potwierdzamy po sprawdzeniu kompletu rysunków technicznych, liczby sztuk, wymaganej dokumentacji i zakresu dostawy. Pisemne warunki określają harmonogram wykonania prototypu, małej partii lub produkcji, stosownie do zamówienia.






