Contacter Zhenling Company

Pièces métalliques fabriquées sur plan
Services de microbillage pour pièces métalliques sur mesure
- Commandes sur plan ou sur échantillon
- Zones à finir examinées avant l’établissement du devis
- Surfaces critiques définies par écrit dans le périmètre de la commande
- Examen conjoint des exigences d’usinage et de finition
Zhenling propose des services de microbillage pour les pièces métalliques sur mesure fabriquées d’après les plans ou les échantillons du client. Indiquez le matériau, la quantité, les zones à finir repérées, les éléments géométriques à protéger et l’aspect souhaité ; nous les intégrons au périmètre écrit du devis au lieu de considérer « finition mate » comme une spécification complète. Toute demande de services de microbillage doit préciser le matériau, le média de projection, l’aspect ou la rugosité visés, le masquage, la finition ultérieure et l’échantillon de référence pour la réception. Confirmez par écrit la gamme de fabrication et le périmètre des mesures propres à la commande. Signalez les hypothèses encore en suspens concernant les documents à fournir ou le calendrier.
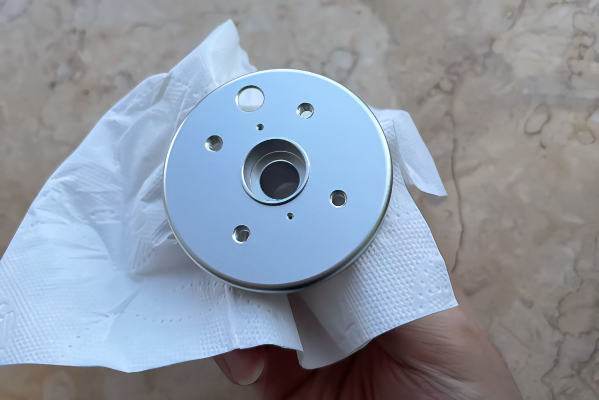
Pièces examinées et périmètre du microbillage
Examinez le microbillage au regard de la pièce soumise, et non comme une technique générique. La demande de devis doit préciser l’objectif, les zones à protéger, les exclusions, la norme applicable, l’état à la réception et les documents requis.
Ouvrir l’outil d’analyse des écarts d’aspect après microbillage
Pièces fraisées et prismatiques
Les plaques, boîtiers, supports, poches, bossages et faces usinées sont examinés sous l’angle des transitions visibles, des zones en retrait, des références spécifiées et des contrôles d’ajustement après microbillage.
Pièces tournées et de révolution
Les arbres, manchons, brides, gorges, alésages et épaulements sont examinés au niveau des faces d’étanchéité, des ajustements de roulements, des filetages et des interfaces concentriques.
Pièces fabriquées et soudées
Avant de valider le procédé de microbillage, les décolorations de soudure, l’oxyde, les zones de raccordement et les états de surface disparates sont distingués de l’aspect esthétique visé.
Points à fixer dans le devis
- Indice de révision du plan, alliage et état du matériau.
- Couverture par microbillage intégrale, partielle ou avec raccordement local.
- Faces d’aspect, zones de transition et éléments géométriques à protéger.
- Échantillon approuvé, photographie ou référence de finition écrite.
- Nettoyage, contrôle, traitement ultérieur et emballage.
SPÉCIFICATIONS
Examen des matériaux et des familles de pièces
Les activités d’usinage sur mesure de l’entreprise couvrent les aciers au carbone, les aciers alliés et les aciers pour roulements ; les nuances d’acier inoxydable 303, 304, 304L, 316, 316L et 321 ; ainsi que C276, 904L, les alliages à base de nickel et les alliages d’aluminium. Ces familles de matériaux ne sont pas interchangeables lors de l’examen des matériaux destinés au microbillage : la demande de devis associe donc l’identité du matériau à l’état de surface initial et au résultat attendu après microbillage. Pour les commandes en acier inoxydable, l’aspect et la propreté restent deux critères de réception distincts.
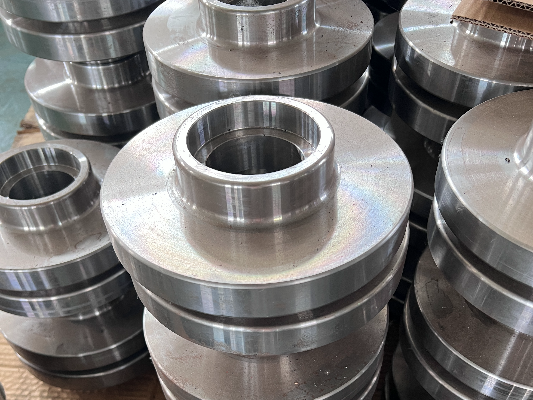
Aciers au carbone, aciers alliés et aciers pour roulements
- Précisez l’alliage et l’état après traitement thermique.
- Signalez la rouille, l’oxyde, la calamine, les marques de soudure ou les traces d’usinage.
- Distinguez l’objectif de nettoyage de l’objectif de finition esthétique.
- Précisez le revêtement ou la protection contre la corrosion à appliquer ensuite.
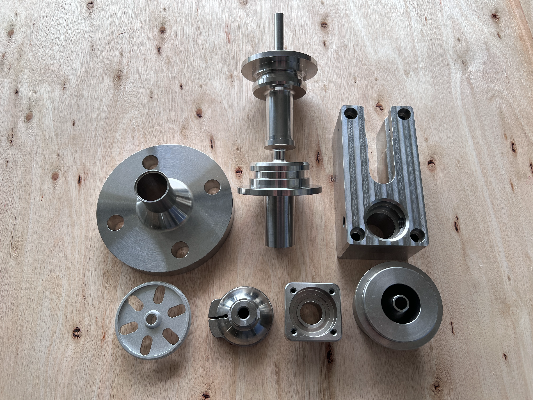
Acier inoxydable
- Indiquez 303, 304, 304L, 316, 316L, 321 ou la nuance figurant sur le plan.
- Repérez les faces dont l’aspect, l’hygiène ou la sensibilité à la corrosion sont déterminants.
- Définissez séparément les exigences relatives au fer libre, aux résidus de média de projection et aux autres résidus.
- Indiquez si un nettoyage ou une passivation suit le microbillage.
C276, 904L et alliages à base de nickel
- Associez l’identité de l’alliage à l’indice de révision du plan.
- Repérez les surfaces critiques et les restrictions relatives à la contamination.
- Définissez les exigences finales de propreté et d’emballage.
- Exigez un réexamen du devis avant toute modification du média de projection ou de la gamme de fabrication.
Aluminium et alliages d’aluminium
- Précisez l’alliage, l’état métallurgique et l’état à la réception.
- Signalez les parois minces, les arêtes vives et les transitions d’aspect.
- Définissez la finition mate ou satinée au moyen d’une référence.
- Indiquez si une anodisation, l’application d’un revêtement ou une autre opération de finition suit.
Gammes de microbillage selon l’objectif de la commande
Le microbillage peut remplir différentes fonctions ; les médias de projection et les critères de contrôle ne sont donc pas interchangeables. Le nom du procédé ne suffit pas à définir le résultat fini ; le devis écrit doit préciser le nettoyage requis, l’aspect, l’état de surface et la méthode de réception.5
| Objectif de la commande | Éléments à envoyer | Décision à préciser dans le devis |
|---|---|---|
| Finition mate uniforme | Faces d’aspect repérées et référence visuelle identifiée. | Couverture, zones de transition, conditions d’observation et variation acceptable. |
| Finition d’aspect satiné | Échantillon de référence ou image contrôlée, ainsi que l’alliage et la texture initiale. | Aspect visé, famille de médias de projection et ordre de priorité des références. |
| Atténuation des traces d’usinage | Zones indiquées sur le plan et traces qui doivent être masquées ou qui restent acceptables. | Possibilité d’obtenir la finition uniforme demandée par le seul microbillage. |
| Préparation de surface | Exigences relatives au revêtement ultérieur, au nettoyage et à l’adhérence. | Enchaînement des opérations, état de propreté au transfert et responsabilités entre opérations. |
| Élimination de l’oxyde, des taches ou de la rouille légère | Photographies de l’état initial et de l’état final requis. | Adéquation du sablage abrasif ou nécessité d’un autre procédé d’élimination. |
| Finition locale sélective | Plan des zones, limite du masquage et éléments géométriques critiques adjacents. | Méthode de masquage, visibilité des transitions et contrôles après traitement. |
Les billes de verre désignent un choix de procédé, pas une spécification complète
Les billes de verre peuvent donner un aspect plus lisse que les médias abrasifs angulaires, tandis que le sablage, les procédés à grains abrasifs ou la projection de grenaille d’acier peuvent produire des effets de coupe ou d’impact différents. Les services de microbillage aux billes de verre exigent néanmoins que la finition lisse visée, toute exigence distincte de grenaillage de précontrainte ou de nettoyage, le matériau de la pièce et l’opération ultérieure figurent dans le périmètre défini par écrit.
Spécification du plan et critères de réception de la finition
Dans la spécification, distinguez l’aspect, la texture de surface, la propreté et la protection des éléments géométriques critiques. Si ces exigences sont regroupées, la fabrication et le contrôle risquent d’évaluer des résultats différents. Le devis écrit doit désigner les responsables du traitement et du contrôle, ainsi que les valeurs de réception approuvées par l’acheteur.
| Élément de la demande de devis | Exemple fourni par l’acheteur | Ce que le devis doit définir |
|---|---|---|
| Indice de révision du plan | Exemple Rev 03 | Utilisez un seul indice de révision validé pour le modèle, le plan et le repérage des finitions. |
| Identification des zones à finir | Exemple F1 face entière ; F2 raccordement local | Repérez chaque face à traiter et chaque limite de transition. |
| Filetage à protéger | Exemple M6 × 1, obturer avant microbillage | Précisez l’exclusion, le masquage et la vérification après traitement. |
| Ajustement critique | Exemple Ø25.00 ±0,02 mm | Indiquez la référence spécifiée et précisez si le contrôle intervient après microbillage. |
| Exigence de texture | Exemple Ra 1,6 µm (63 µin) | Remplacez cet exemple par le paramètre, la direction, l’emplacement et la base de mesure requis. |
| Référence visuelle | Exemple échantillon B-01, face A | Maîtrisez l’identité de la référence, la face, l’orientation et la variation admise. |
| Emplacements de contrôle | Exemple 3 emplacements sur chaque face F1 | Précisez le relevé requis et la règle de réception. |
| Échantillon du lot | Exemple 5 pièces par lot validé | Remplacez cet exemple par la quantité d’échantillons prévue pour la commande et le responsable de la validation. |
Critères de réception de l’aspect
Utilisez une référence identifiée et définissez la face, l’éclairage, l’angle et la distance d’observation, l’orientation ainsi que la variation admise. Une photographie aide à situer le résultat visé, mais ne définit pas à elle seule la rugosité.
Texture quantifiée
Précisez le paramètre, la classe de l’instrument, la direction de mesure, le filtre ou la longueur de coupure, la longueur d’évaluation et la règle de décision. Les données de texture de surface et l’aspect visuel du microbillage répondent à des critères de réception différents.
Classement des faces selon leur exposition directe au jet
Avant de chiffrer la gamme de fabrication, classez chaque face comme dégagée, inclinée, en retrait ou protégée. Contrairement à une spécification générique de traitement intégral, ce classement relie l’accès, la visibilité des transitions et le contrôle après microbillage à un élément géométrique repéré ; il permet de définir un périmètre de finition que la production et la qualité peuvent toutes deux valider.
Périmètre du devis, facteurs de coût et délais de production
Le coût du microbillage dépend de la géométrie, de la surface à traiter, de l’état initial, de la finition visée, du masquage, de la quantité, du contrôle, des opérations ultérieures et de l’emballage. Le devis écrit précise la base tarifaire et le calendrier une fois que ces éléments ont permis de définir un périmètre commun.
| Facteur influençant le devis | Incidence sur le périmètre | Action de l’acheteur |
|---|---|---|
| Géométrie et accessibilité | Les faces dégagées, les zones en retrait, les alésages et les transitions exigent des examens différents de la manipulation et de la couverture. | Envoyez la géométrie 3D ou des vues annotées. |
| État de surface initial | Les traces d’usinage, l’état des soudures, l’oxyde, la rouille et les anciens revêtements modifient l’état de départ. | Ajoutez des photographies de l’état actuel. |
| Référence de finition | Un échantillon approuvé réduit les ambiguïtés liées aux termes « mat », « satiné » et « uniforme ». | Indiquez la référence et la face concernée. |
| Masquage et protection | Les filetages, ajustements, joints, références spécifiées et passages internes nécessitent une préparation et des vérifications supplémentaires. | Repérez chaque élément géométrique à protéger sur le plan. |
| Contrôle et validation | La comparaison visuelle, la mesure de la rugosité, la vérification de la propreté et les contrôles dimensionnels sont des opérations distinctes. | Énumérez les justificatifs devant accompagner l’expédition ou permettre la libération du lot. |
| Quantité et enchaînement des opérations | La validation de la référence, la production répétée, l’application d’un revêtement ultérieur et la logistique influent sur le calendrier. | Indiquez les paliers de quantité, la destination et la date souhaitée. |
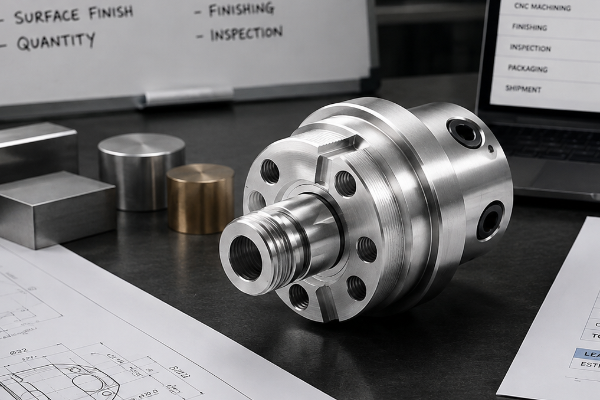
Périmètre communiqué
Les zones traitées, les éléments géométriques protégés et la référence de finition figurent dans le devis.
Responsabilités précisées
Le devis indique la gamme de fabrication retenue et les justificatifs requis lors du transfert.
Délais communiqués
Les hypothèses relatives à la production et au transport sont distinguées pour que la date visée repose sur le périmètre validé.
PROCESSUS DU SYSTÈME
Validation de l’échantillon et réception du lot
L’examen qualité commence lorsque la référence de finition et les éléments géométriques critiques sont associés à la commande validée. L’aspect, la texture, la propreté et l’intégrité dimensionnelle font l’objet de contrôles distincts ; un résultat ne peut en remplacer un autre.
Fixez l’identité de la commande en faisant correspondre l’indice de révision du plan, le matériau, la quantité et le repérage des zones à finir.
Fixez la référence de finition en consignant l’échantillon approuvé, l’image ou l’état de réception décrit par écrit.
Fixez les éléments géométriques à protéger en intégrant les filetages, ajustements, joints, références spécifiées, arêtes et passages au périmètre du procédé.
Validez la première pièce ou l’échantillon convenu au regard des exigences écrites d’aspect et de mesure.
Maîtrisez les modifications du lot en consignant l’identité de la référence, les changements de média ou de gamme de fabrication, le nettoyage et l’approbation des écarts.
Préservez les pièces lors du transfert en emballant les faces d’aspect et les faces critiques pour prévenir les dommages dus à la manipulation et la contamination.
Propreté de l’acier inoxydable
Une surface en acier inoxydable visuellement propre ne prouve pas l’absence de fer libre, de film huileux, de média de projection résiduel ou de résidus internes. Cela exige des justificatifs supplémentaires ; si la résistance à la corrosion ou une passivation ultérieure importe, inscrivez la gamme de nettoyage et de vérification dans la commande au lieu de vous fier au seul aspect.
SYSTÈME ET RESSOURCES
Pièces fabriquées et contexte de production
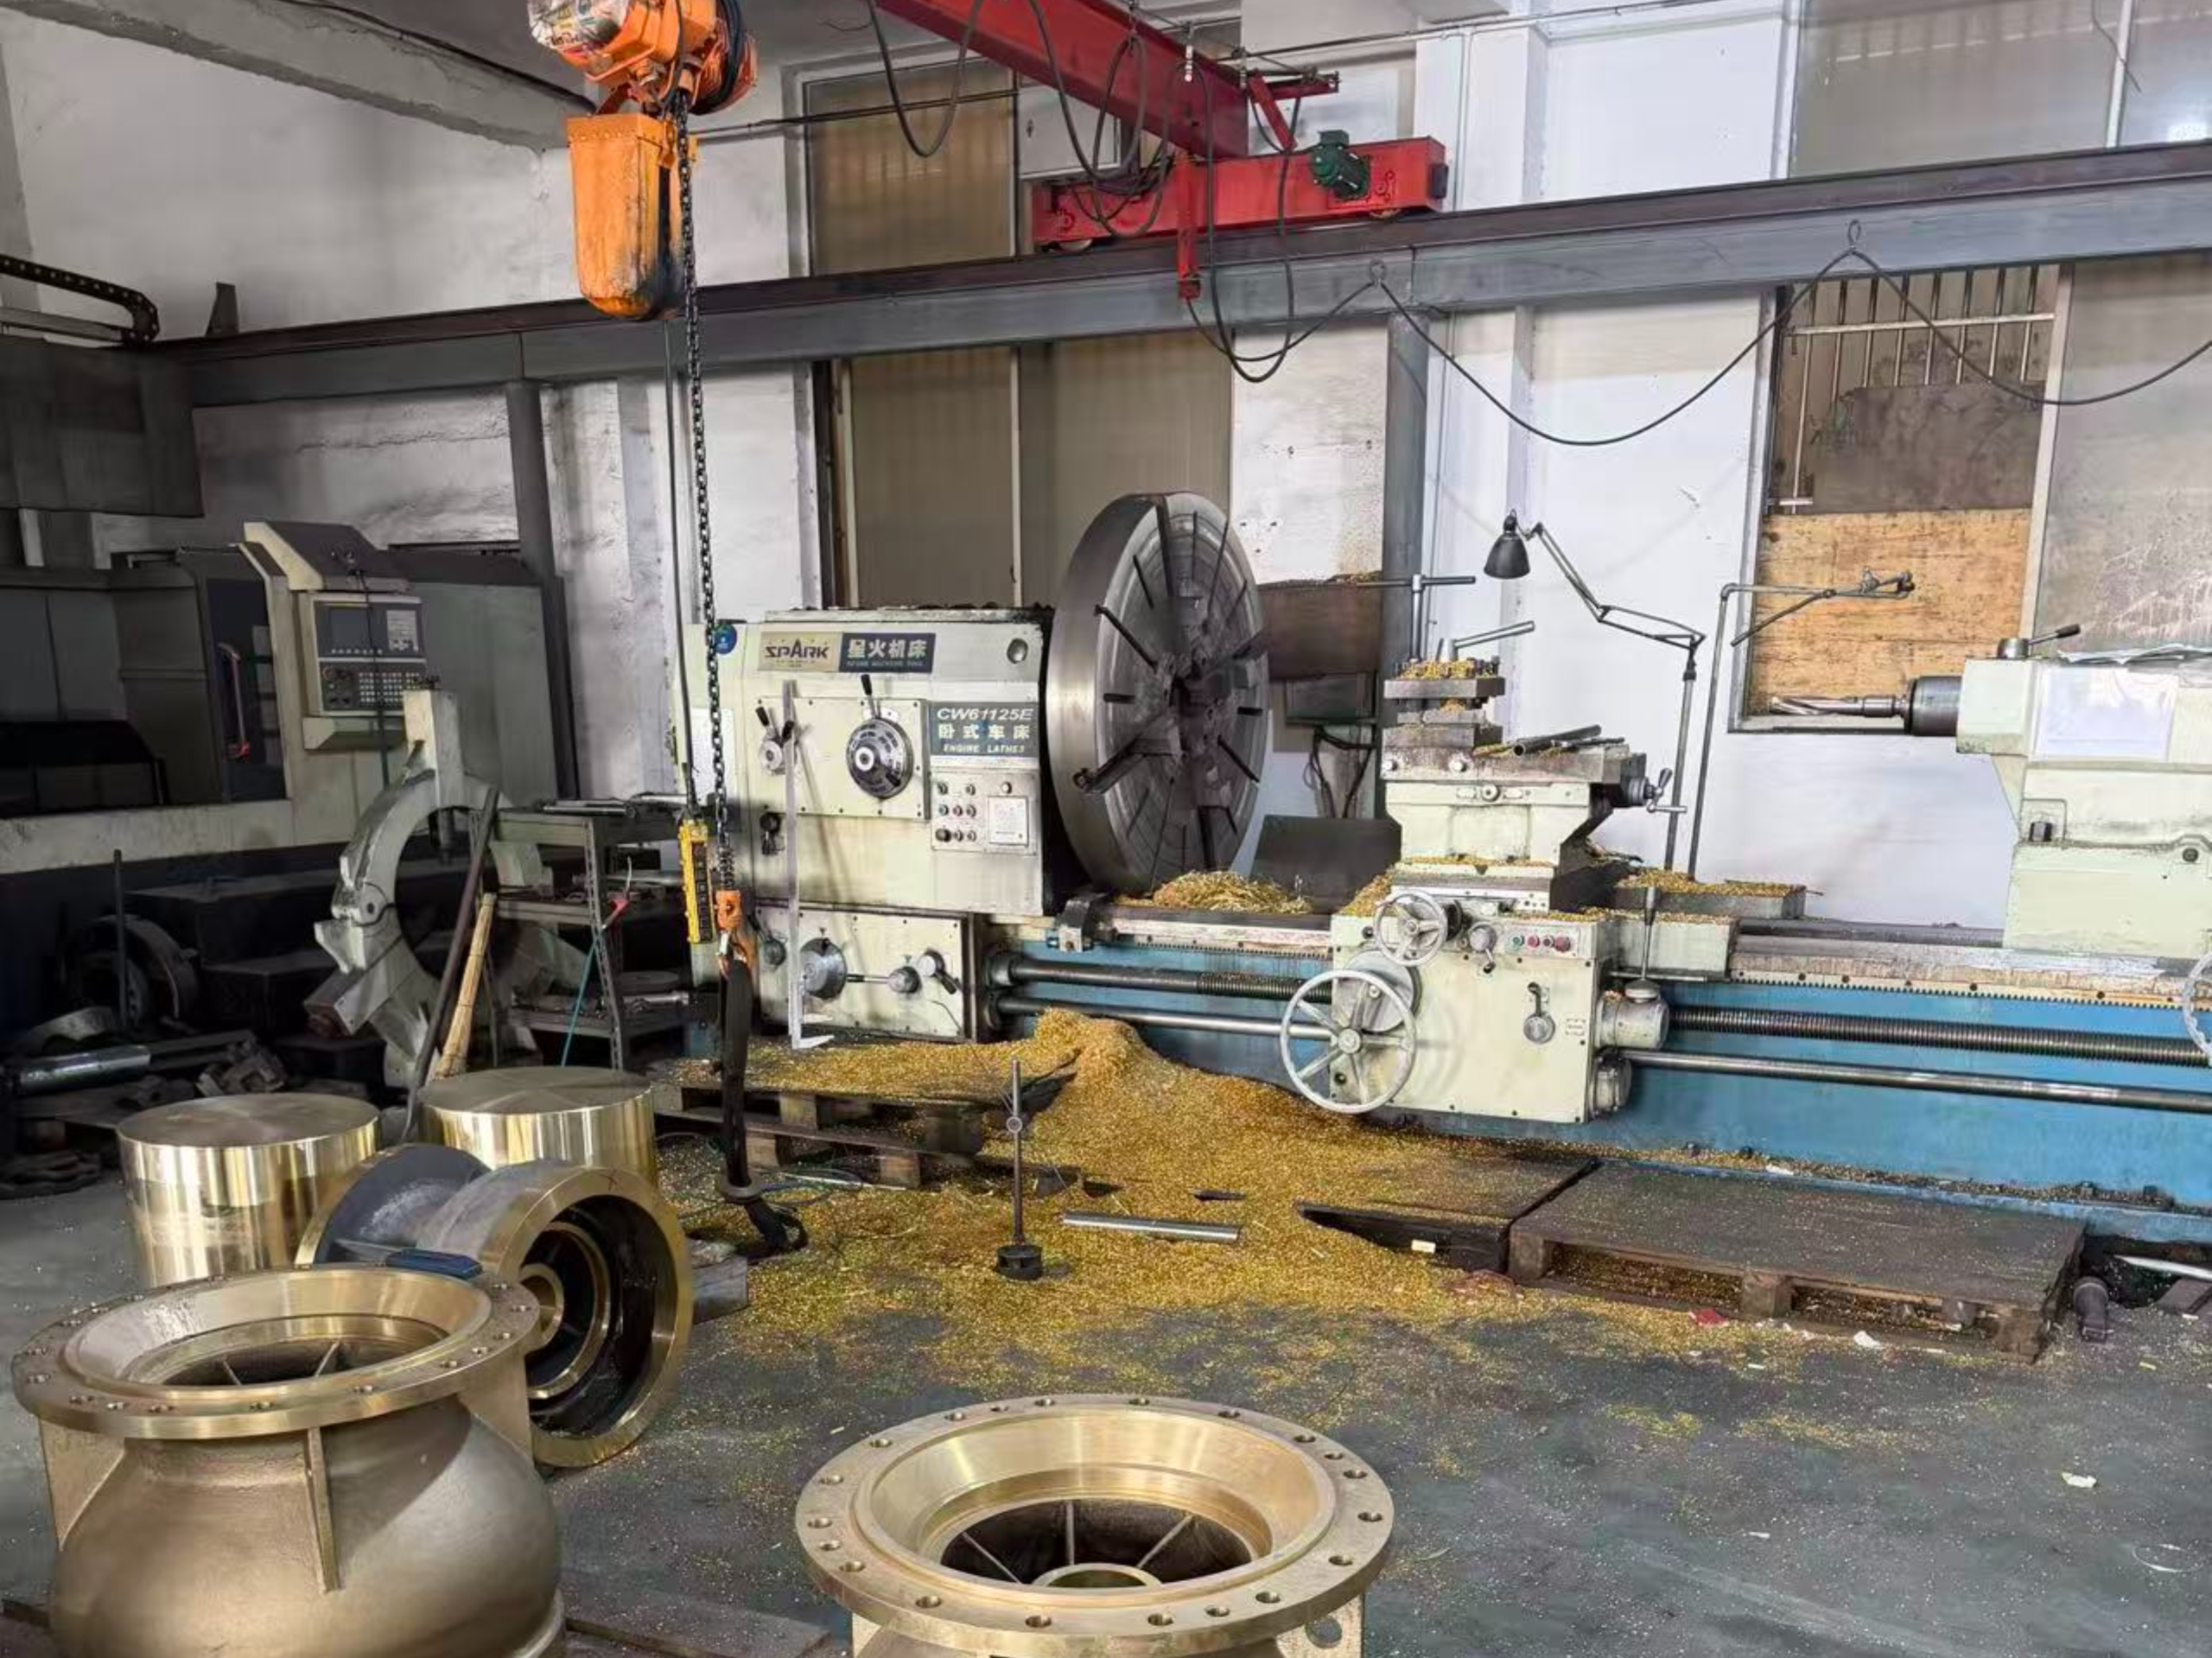
Fondée en 2006, Zhenling fabrique des pièces sur plan ou sur échantillon dans le comté de Jiashan, au Zhejiang. Son site de production de 8 000 mètres carrés comprend un atelier de 6 000 mètres carrés consacré aux pièces usinées non standard.
Création de l’entreprise
Fondée en 2006Fabrication sur mesure d’après les plans ou les échantillons du client.
Site de production
8 000 m²Comté de Jiashan, Zhejiang, Chine.
Atelier
6 000 m²Capacités d’usinage pour les pièces non standard.
L’ensemble des équipements comprend des tours CNC, des fraiseuses, des rectifieuses, des aléseuses et des machines d’électroérosion à fil, ainsi que des centres d’usinage à 3 axes, 4 axes et 5 axes. Les exigences de finition peuvent ainsi être examinées avec le plan et la commande de la pièce usinée.
Autres procédés de finition de surface
Le microbillage ne convient pas lorsqu’une finition directionnelle, une surface réfléchissante, une préparation particulière pour un revêtement ou un enlèvement de matière sont nécessaires. Le choix du procédé de finition doit tenir compte de l’usage de la surface et de l’opération suivante.
| Résultat requis | Pourquoi le microbillage peut y faire obstacle | Procédé à examiner |
|---|---|---|
| Grain décoratif directionnel | Les finitions obtenues par microbillage ne sont pas directionnelles et ne créent pas de stries de brossage maîtrisées. | Brossage ou procédé défini de ponçage à bande abrasive. |
| Aspect réfléchissant ou brillant | Une finition mate réduit les reflets au lieu de rendre la surface réfléchissante. | Polissage avec un objectif d’aspect défini. |
| Forte calamine ou enlèvement important | Le microbillage aux billes de verre peut être trop doux pour atteindre le taux d’enlèvement requis. | Sablage aux grains abrasifs, examen d’un sablage au sable ou autre procédé de nettoyage. |
| Arêtes sensibles aux variations dimensionnelles | Les impacts et l’enlèvement local de matière peuvent modifier les arêtes vives, les rayons ou les éléments géométriques minces. | Protégez l’élément géométrique, changez de procédé ou effectuez la finition avant l’usinage final. |
| Coloration de l’aluminium et couche de protection contre la corrosion | Le microbillage seul ne crée pas de couche anodique. | Coordonnez le microbillage avec l’anodisation. |
| Exigence de résistance à la corrosion de l’acier inoxydable | L’aspect seul ne démontre ni la propreté ni la résistance à la corrosion. | Définissez séparément les justificatifs de nettoyage et de passivation. |
Outils de maîtrise technique de l’état de surface
Accédez à des ressources dédiées pour déterminer les causes des écarts d’aspect, classer les faces selon leur exposition directe au jet et maîtriser les modifications de lot tout au long des opérations de finition.
01
Outil d’analyse des écarts d’aspect après microbillage
Isolez et identifiez les causes profondes des différences d’aspect entre les pièces microbillées.
Ouvrir l’outil
02
Classement des faces selon leur exposition directe au jet
Cartographiez les faces dégagées, inclinées et en retrait afin de relier la visibilité des transitions aux exigences de contrôle après microbillage.
Ouvrir l’outil
03
Points de contrôle des changements de média et de lot
Fixez les variables du procédé et établissez un dossier de transfert rigoureux, prêt à être repris par les achats, la qualité et la production.
Ouvrir l’outil
SPÉCIFICATION POUR LE DEVIS
Transformez les exigences de finition en un devis comparable
Fournissez un dossier unique de demande de devis pour que le bureau d’études, la qualité et les achats examinent le même périmètre. Le devis écrit doit préciser les zones à finir, les éléments géométriques à protéger, la gamme de fabrication et ses responsables, les justificatifs de réception, la base tarifaire et le calendrier.
Envoyer le plan et la référence de finition
Si la finition n’est pas entièrement définie, envoyez la pièce annotée et indiquez le résultat visuel ou fonctionnel souhaité. Consignez chaque décision encore en suspens comme point à résoudre lors de l’examen du devis.
Dossier de la pièce
- Indice de révision du plan ou échantillon physique
- Nuance et état du matériau
- Paliers de quantité, destination et date souhaitée
Dossier de finition
- Zones à microbiller et éléments géométriques à protéger repérés
- Échantillon approuvé, photographie ou objectif décrit par écrit
- Contrôle, traitement ultérieur et emballage
Questions fréquentes sur le service de microbillage
Envoyez le plan ou l’échantillon, l’alliage et son état, la quantité, les zones à finir, les éléments géométriques à protéger, la référence de finition, l’opération ultérieure, la destination et la date souhaitée. Une photographie annotée est utile lorsque la spécification de finition est encore en cours d’élaboration.
Zhenling examine les exigences de microbillage des pièces métalliques fabriquées sur plan, qu’il s’agisse de géométries fraisées, tournées ou fabriquées. Le devis précise, pour la pièce concernée, l’accessibilité, les surfaces critiques, l’objectif de finition et les critères de réception.
Les pièces en acier inoxydable comme celles en aluminium peuvent faire l’objet d’un examen, notamment dans les nuances d’acier inoxydable et d’aluminium énumérées dans la section consacrée aux matériaux. Pour le microbillage de l’acier inoxydable, la propreté, les éléments géométriques à protéger et l’opération de finition suivante nécessitent chacun leurs propres critères de réception.
Repérez-les pour prévoir leur exclusion, leur masquage, leur obturation ou un contrôle après traitement. La géométrie et l’état final requis déterminent la méthode de maîtrise applicable : indiquez donc les filetages, ajustements, joints, références spécifiées, arêtes et passages avant l’établissement du devis.
Utilisez un échantillon identifié ou une image contrôlée, repérez les faces concernées et précisez les conditions d’observation ainsi que la variation admise. Si la rugosité compte, ajoutez le paramètre, l’emplacement, la direction et la méthode de mesure au lieu de vous limiter à une description de l’aspect.
Les procédés utilisant des billes de verre, des abrasifs angulaires, du sable ou de la grenaille d’acier diffèrent par la forme des médias, leur action de coupe et leur effet d’impact. Le choix d’un service de microbillage aux billes de verre dépend du matériau, de la matière à enlever, de la finition de surface et de l’opération ultérieure, et non du seul nom du procédé.
Selon les conditions du procédé, un enlèvement local de matière, un arrondi des arêtes et des modifications des éléments géométriques fragiles sont possibles. Prévoyez la protection ou la vérification des rayons, ajustements, joints, filetages, références spécifiées et sections minces critiques dans le périmètre validé.
La géométrie, la surface à traiter, l’état initial, la finition visée, le média de projection, le masquage, la quantité, le contrôle, le revêtement ultérieur, l’emballage et la logistique déterminent le devis. Indiquez les paliers de quantité et la date souhaitée pour obtenir un prix et un délai correspondant au même périmètre.
Conservez avec la commande l’indice de révision du plan, le repérage des zones à finir, l’identité de la référence, l’échantillon approuvé et les changements soumis à approbation. Les points de contrôle des changements de média et de lot indiquent quand une modification nécessite l’accord de l’acheteur.






