Kontaktieren Sie Zhenling

Metallteile nach Kundenzeichnung
CNC-Bearbeitung in Kleinserie für drucktragende Bauteile und Komponenten zur Fluidregelung
- Flansche, Ventilgehäuse, Verschlussstopfen und Rollen
- Werkstoffsorten aus Kohlenstoffstahl, legiertem Stahl, Edelstahl, Nickel und Aluminium
- Drehen, Fräsen, Funkenerodieren, Schleifen und Mehrachsbearbeitung
- Prüfung von Fertigungsablauf und Prüfanforderungen anhand der technischen Zeichnung
Die CNC-Bearbeitung in Kleinserie beginnt mit der technischen Zeichnung, der Werkstoffsorte, der freigegebenen Stückzahl und dem Prüfumfang. Diese Seite behandelt die Prüfung von Anfragen für kleine Losgrößen, ohne einen allgemeingültigen Mengengrenzwert festzulegen. Druckbehälter, Öl-Gas-Abscheidung und Fluidregelung sind hier Anwendungsbereiche, keine Aussagen über Projekterfahrung oder Qualifikationen von Zhenling; die Zuständigkeiten für Umformen, Schweißen und Zerspanung müssen für die freigegebene Baugruppe bestätigt werden. Anfragen zur CNC-Bearbeitung in Kleinserie sollten Stückzahl, Werkstoff, Vollständigkeit der technischen Zeichnung, Fertigungsablauf, Prüfbedarf und gewünschten Zeitpunkt für das Angebot enthalten. Bestätigen Sie den auftragsbezogenen Fertigungsablauf und den Umfang der Messungen schriftlich. Halten Sie offene Annahmen zu Dokumentation oder Terminplanung fest.
Bauteilspektrum
Metallbauteile nach Kundenzeichnung
Komplette Maschinenteile, Flansche, Rollen, gebogene Rohre, Ventilgehäuse, Verschlussstopfen und Sondergeometrien.
Werkstoffspektrum
Von Kohlenstoffstahl bis zu Nickellegierungen
20#, 45#, Q235A, Q345D, 42CrMo, Edelstähle, C276, 904L und Aluminiumserien.
Spektrum der Zerspanung
Vom Drehen bis zur 5-Achs-Bearbeitung
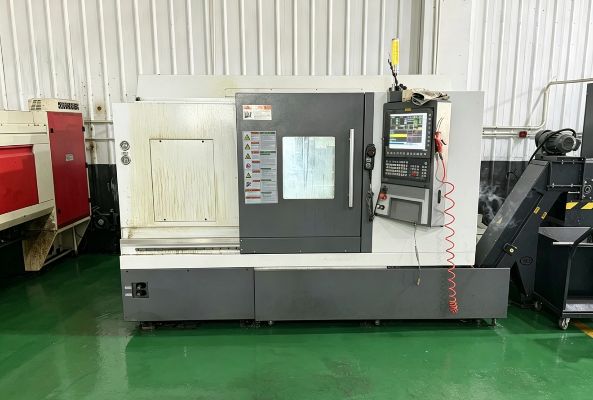
CNC-Drehmaschinen, Fräsmaschinen, Schleifmaschinen, Bohrwerke, Radialbohrmaschinen, Drahterodiermaschinen und Mehrachs-Bearbeitungszentren.
Integrierte Fertigungsschritte
Zerspanung, Umformen und Schweißen
Blechscheren, Walzen, Pressen, Unterpulverschweißen und Schutzgasschweißen sind am Fertigungsstandort verfügbar.
Auftragsdefinition
Stückzahlbereiche in einer Anfrage
Geben Sie Mengen für Musterteile, Vorserien und Wiederholaufträge gemeinsam an, damit Aufspannung, Werkstoff und Prüfung auf derselben Grundlage geplant werden können.
Abnahmekriterien
Kritische Geometrieelemente zuerst
Benennen Sie vor der Angebotserstellung funktionsrelevante Bezüge, Toleranzen, Werkstoffnachweise und zu liefernde Prüfunterlagen.
Fertigungsabläufe für CNC-Kleinserien nach Bauteilgeometrie
Für jedes zerspante Bauteil in Kleinserie legen wir den Fertigungsablauf anhand von Geometrie, Bezugsstruktur, Werkstoffzustand und den nach dem Zuschnitt nötigen Arbeitsschritten fest. So wird ein Auftrag für Ventilgehäuse nicht als gewöhnlicher Fräsauftrag behandelt, wenn Dichtflächen, Bohrungen, Wärmebehandlung oder Schweißschnittstellen das Ergebnis bestimmen. Wenn allgemeine geometrische Spezifikationen die Beziehungen zwischen Bezügen beeinflussen, muss die Anfrage den vorgesehenen Änderungsstand von ISO 22081 nennen, statt eine stillschweigende Vorgabe vorauszusetzen.
Drehteile und rotationssymmetrische Bauteile
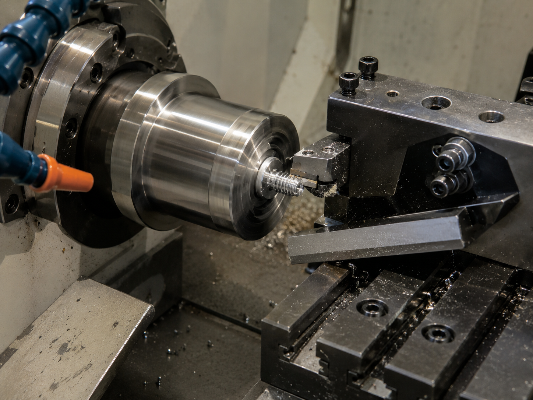
Flansche, Rollen, Verschlussstopfen, Wellen, Absätze, Bohrungen und Gewinde werden hinsichtlich Einspannung im Spannfutter, konzentrischer Beziehungen und Bearbeitungszugabe geprüft. CNC-Drehen lässt sich mit Fräsen oder Bohren kombinieren, wenn Querbohrungen und Abflachungen zum selben Bezugskonzept gehören.
Prismatische und mehrseitig bearbeitete Bauteile
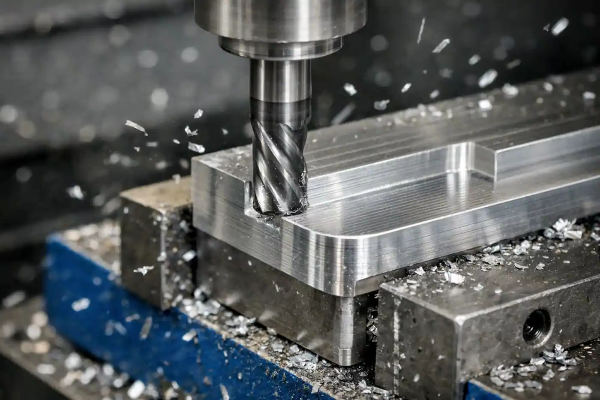
Ventilgehäuse, Verteilerblöcke, Halterungen und komplexe Geometrien können Fräs- oder Mehrachsabläufe erfordern. Verfügbarkeit der Maschinen, Fertigungsstandort, Zugänglichkeit der Geometrieelemente, Aufspannung und Prüfkonzept müssen für den Auftrag bestätigt werden.
Geschnittene, geschliffene und gebohrte Geometrieelemente
CNC-Drahterodieren eignet sich für Konturen und schwer zugängliche Innengeometrien; CNC-Schleifmaschinen, CNC-Bohrwerke und CNC-Radialbohrmaschinen übernehmen die Endbearbeitung oder bearbeiten Stellen, die mit einer einzigen Fräsaufspannung nicht sauber zugänglich sind.
Prüfung der Bauteileignung vor dem Angebot
- Zeichnungsstand und, falls vorhanden, passendes CAD- oder dreidimensionales Modell.
- Werkstoffsorte, Zustand, Vorgaben für Ersatzwerkstoffe und Anforderungen an die Rückverfolgbarkeit.
- Funktionsrelevante Bezüge, Dichtflächen, Passungen, Gewinde und Prüfpunkte.
- Stückzahlbereiche für Musterteile, Vorserienlose und wiederkehrende Fertigungsläufe.
- Umfang von Wärmebehandlung, Umformen, Schweißen, Beschichtung, Reinigung und Verpackung.
Zuordnung von Fertigungsmöglichkeiten und Anfrageangaben
| Bauteilgruppe | Schwerpunkte der Zerspanungsprüfung | Anfrageangaben, die Nacharbeit vermeiden |
|---|---|---|
| Flansche | Drehen, Lochbild, Lage der Dichtflächen zueinander und Dichtfläche | Druckklasse, Werkstoffsorte, Bohrung, Ausführung der Dichtfläche und Dokumentationsumfang |
| Ventilgehäuse | Bezüge auf mehreren Seiten, Innenbohrungen, Anschlussöffnungen und Dichtschnittstellen | Strömungsweg, kritische Bohrungen, Druckgrenze und Prüfplan |
| Verschlussstopfen und Verschlüsse | Gewinde, Konus, Dichtgeometrie und Konzentrizität | Angaben zum Gegenstück, Anforderungen an Lehren und Oberflächenzustand |
| Rollen | Lagebeziehung der Lagerzapfen, Rundlaufabweichung, Oberfläche und Angaben zur Auswuchtung | Lagersitze, Arbeitsfläche, Belastung und Montagezustand |
| Gebogene Rohre | Bearbeitungszugabe vor oder nach dem Umformen | Biegezustand, Endenbearbeitung, Ausrichtung und Schweißumfang |
| Sonderbaugruppen | Reihenfolge von Zerspanung, Umformen und Schweißen | Montagebezüge, Prüfpunkte und Zuständigkeit für die Endabnahme |
Metallsorten und Werkstoffwahl nach Einsatzbedingungen
Die Werkstoffwahl beeinflusst Schnittkräfte, Werkzeugstandzeit, Verzugsrisiko, Korrosionsbeständigkeit, Reihenfolge der Wärmebehandlung und Prüfplanung. Wir bearbeiten die Werkstoffsorte gemäß freigegebener technischer Zeichnung oder prüfen eine vom Käufer genehmigte Alternative und halten den Zertifikatstyp nach EN 10204 fest, wenn Werkstoffunterlagen für die Freigabe erforderlich sind. Eine allgemeine Bezeichnung wie „Edelstahl“ reicht für die Freigabe des Halbzeugs nicht aus; eine falsche Werkstoffsorte ist ein Beschaffungsfehler, keine Abkürzung bei der Zerspanung.
Werkstoffidentität
- Werkstoffsorte, Norm und Lieferzustand.
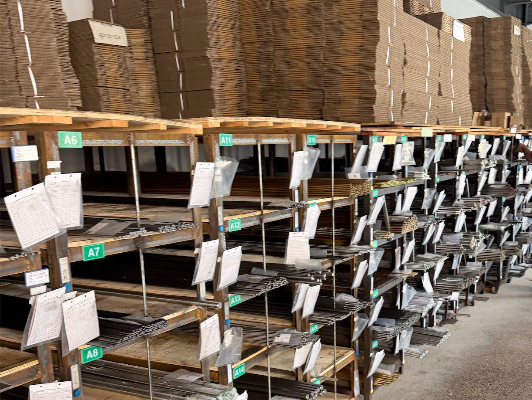
- Stangenmaterial, Blech, Schmiedeteil, Gussteil oder vom Käufer bereitgestellter Rohling.
- Vorgaben zu zugelassenem Werk, Herkunft oder gleichwertigen Werkstoffsorten.
- Schmelzennummer und Anforderungen an Zertifikate.
Einsatzbedingungen
- Drucktragende oder nicht drucktragende Funktion.
- Beanspruchung durch Fluid, Korrosion und Temperatur.
- Anforderungen an Härte, Verschleiß und Ermüdungsfestigkeit.
- Schweißen, Wärmebehandlung und Prüfung nach der Bearbeitung.
Auswahl der Werkstoffgruppe
Ein Werkstoffzertifikat belegt die Identität des gelieferten Werkstoffs; es ersetzt nicht die Funktionsanforderungen der technischen Zeichnung. Nutzen Sie die Auswahlhilfe für Werkstoffgruppen und Zertifikate, um die Einsatzbedingungen vor einer Empfehlung zur Werkstoffsorte zusammenzustellen.
SPEZIFIKATIONSMATRIX
| Werkstoffgruppe | Werkstoffsorten im Kurzprofil der Kundenanforderungen | Entscheidung für die Anfrage |
|---|---|---|
| Kohlenstoffstahl | 20# | Geben Sie Zustand, Wärmebehandlung und Anforderungen bei Druckbeanspruchung an. |
| Kohlenstoffstahl | 45# | Benennen Sie Härte, Zustand für die Fertigbearbeitung und kritische Passungen. |
| Baustahl | Q235A | Legen Sie die Form als Blech oder Stangenmaterial, den Schweißablauf und den Prüfumfang fest. |
| Niedriglegierter Stahl | Q345D | Geben Sie Einsatztemperatur sowie Anforderungen an Umformung und Schweißdokumentation an. |
| Warmfester legierter Stahl | 12CrMoV | Legen Sie den Werkstoffzustand und gegebenenfalls einen Prüfpunkt bei der Wärmebehandlung fest. |
| Wälzlagerstahl | GCr15 | Legen Sie den Härtezustand, die Schleifzugabe und die Funktionsfläche fest. |
| Legierter Stahl | 25CrMo | Benennen Sie den Festigkeitszustand, die Gewindeklasse und die zu prüfenden Geometrieelemente. |
| Legierter Stahl | 42CrMo | Geben Sie Wärmebehandlung, Härte und den Umfang der Zerspanung nach der Behandlung an. |
| Edelstahl | 303, 304, 304L | Unterscheiden Sie Anforderungen an Zerspanbarkeit, Schweißbarkeit und Korrosionsbeständigkeit. |
| Edelstahl | 316, 316L, 321 | Geben Sie Fluidkontakt, Schweißzustand und Bedarf an Rückverfolgbarkeit an. |
| Nickel- und Sonderlegierungen | C276, 904L und nickelbasierte Legierungen | Benennen Sie das korrosive Medium, die Halbzeugform und den Umfang der Werkstoffdokumentation. |
| Aluminium | Aluminiumlegierungsserien | Geben Sie die genaue Legierung, den Zustand, die Oberflächenbeschaffenheit und die Anforderungen an Sichtflächen an. |
Nachgelagerte Arbeitsschritte und Anforderungen an die Übergabe
Ein brauchbares Angebot für eine Kleinserie umfasst auch die Arbeitsschritte rund um die Zerspanung, nicht nur die Maschinenlaufzeit. Für Scheren, Walzen, Pressen oder Schweißen müssen der vorgesehene Fertigungsablauf, die Maschinenkategorie, Qualifikationsnachweise, die Zuständigkeit für externe Arbeitsschritte und der Prüfumfang festgelegt werden. Wenn die Oberflächentextur für eine Funktionsfläche maßgeblich ist, sollte die technische Zeichnung die geltende Anforderung nach ISO 21920 nennen, statt die Abnahme der Oberflächenbeschaffenheit einer allgemeinen Anmerkung zu überlassen.
Vor der Zerspanung
- Zuschnitt des Halbzeugs und Bearbeitungszugabe.
- Reihenfolge beim Walzen, Biegen oder Pressen von Blechen.
- Prüfung eines vom Käufer bereitgestellten Guss-, Schmiede- oder Schweißrohlings.
- Zustand nach der Wärmebehandlung und Zugabe für die Fertigbearbeitung.
Nach der Zerspanung
- Im Fertigungsablauf festgelegte Schleif- oder Drahterodierarbeiten.
- Schweißvorbereitung und Montagebezüge.
- Vorgaben für Reinigung, Kennzeichnung und Rückverfolgbarkeit.
- Schutz von Dichtflächen, Gewinden und vermessenen Geometrieelementen.
Leistungsumfang auf der technischen Zeichnung abgrenzen
SPEZIFIKATIONEN| Anforderung | Erforderliche Angaben | Einfluss auf den Fertigungsablauf |
|---|---|---|
| Oberflächenbeschaffenheit | Funktionsfläche, Sichtfläche und erforderliche Rauheitsangabe | Beeinflusst Werkzeugbahn, Fertigschnitt und Prüfverfahren. |
| Kantenausführung | Fase, Radius, zulässiger Grat und zu schützende Kante | Verhindert, dass eine allgemeine Entgratanweisung die Passung verändert. |
| Wärmebehandlung | Zustand vor und nach der Zerspanung | Bestimmt Bearbeitungszugabe, Planung im Hinblick auf Verzug und abschließende Härteprüfung. |
| Schweißen | Verbindung, Umfang der Schweißanweisung, Reihenfolge und Prüfpunkt | Verbindet die Bezüge für die Zerspanung mit dem montierten Zustand. |
| Äußere Oberflächenbearbeitung | Beschichtungssystem, abzudeckende Bereiche und Abnahmekriterien | Beeinflusst Maße, Verpackung und die Planung extern vergebener Arbeiten. |
Jeder nachgelagerte Arbeitsschritt gehört in den für die Preisermittlung verwendeten Änderungsstand der Anfrage. Wird nach dem Zuschnitt des Werkstoffs eine Beschichtung, Wärmebehandlung oder Prüfung ergänzt, müssen Kosten und Termin erneut geprüft werden.
Der Kostensprung bei kleinen Losgrößen
Feste Rüstkosten verteilen sich bei einer Kleinserie auf weniger Teile, während Werkstoff, Bearbeitungszeit und Prüfung bei jedem Teil anfallen. Vergleichen Sie den gesamten freigegebenen Leistungsumfang bei jeder tatsächlich benötigten Stückzahl, statt für eine Bestellung mit kleiner Losgröße einen Großserienpreis anzufragen.
Stückzahl, Aufspannung und Prüfung mit dem Rechner für Losgrößenkosten berechnen →Angaben für Preis und Lieferzeit
Der Preis hängt von Werkstoff, Materialausbeute, Geometrie, Anzahl und Dauer der Aufspannungen, Bearbeitungszeit, Zerspanungswerkzeugen, Prüfumfang, Stückzahl, nachgelagerten Arbeitsschritten und Verpackung ab. Halten Sie diese Angaben beim Kostenvergleich für CNC-Kleinserien konstant; da der Stückpreis Unterschiede im Leistungsumfang verdeckt, vergleichen Sie Angebote anhand desselben freigegebenen Änderungsstands und derselben Abnahmeunterlagen. Termin und Durchlaufzeit hängen von Werkstoffverfügbarkeit, Arbeitsfolge, externen Arbeitsschritten und Freigabe durch den Käufer ab; ob ein Ergebnis wirtschaftlich ist, lässt sich erst beurteilen, wenn diese Zeit- und Kostenfaktoren auf derselben Grundlage verglichen wurden.
Fünf Preisfaktoren, die getrennt betrachtet werden sollten
| Einflussfaktor | Einfluss auf die Stückkosten | Was der Käufer tun sollte |
|---|---|---|
| Aufspannung und Spannvorrichtung | Programmierung, Werkstückspannung und Prüfung des Erstteils verteilen sich auf das gesamte Los. | Geben Sie alle realistischen Stückzahlbereiche in einer Anfrage an. |
| Werkstoff und Ausbeute | Werkstoffsorte, Zustand, Rohlingsgröße und Verhältnis von Rohteil- zu Fertigteilgewicht beeinflussen die Halbzeugkosten. | Geben Sie die genaue Werkstoffsorte und zulässige Alternativen frei. |
| Geometrie und Zugänglichkeit | Tiefe Geometrieelemente, dünne Wände und mehrere Bezüge erfordern zusätzliche Aufspannungen oder mehr Zeit für die Mehrachsbearbeitung. | Kennzeichnen Sie funktionsrelevante Geometrieelemente und lassen Sie, wo möglich, Spielraum bei der übrigen Geometrie. |
| Prüfung | Messwerte, Rückverfolgbarkeit und Prüfpunkte für Dritte erweitern den tatsächlichen Leistungsumfang. | Listen Sie erforderliche Nachweise vor der Angebotserstellung auf. |
| Nachgelagerte Arbeitsschritte | Wärmebehandlung, Schweißen, Beschichtung und schützende Verpackung beeinflussen den Fertigungsablauf. | Lassen Sie den vollständigen Übergabezustand anbieten, nicht nur die Zerspanung. |
Terminphasen einzeln dargestellt
Phasenrechner für die Lieferzeit nutzen →| Phase | Voraussetzung für die Freigabe | Typischer Einfluss auf den Termin |
|---|---|---|
| Prüfung der technischen Zeichnung | Änderungsstand, Stückzahl und Abnahmeumfang liegen vor | Fehlende Angaben oder widersprüchliche Modelldaten |
| Werkstoffprüfung | Werkstoffsorte, Zustand und Vorgaben zur Bezugsquelle sind akzeptiert | Verfügbarkeit einer Sonderlegierung oder eines Zertifikats |
| Fertigungsplanung | Reihenfolge von Zerspanung, Umformen, Schweißen und Prüfung ist festgelegt | Bedarf an Spannvorrichtungen, Werkzeugen und externen Arbeitsschritten |
| Freigabe des Erstteils | Vereinbarte Merkmale sind geprüft | Rückmeldung des Käufers zu Messergebnissen oder Abweichungen |
| Losfertigung | Freigegebener Änderungsstand und Fertigungsablauf bleiben unverändert | Änderung der Stückzahl oder des Konstruktionsstands |
| Endprüfung | Unterlagen gemäß Bestellung sind vollständig | Zusätzliche Prüfung oder Abnahme durch Dritte |
| Verpackung und Versand | Schutz, Dokumente und Versandumfang sind freigegeben | Spezialverpackung und Transportart |
Qualitätsfreigabe für Metallteile in Kleinserie
Die Qualitätskontrolle beginnt, sobald technische Zeichnung, Werkstoff und Abnahmeumfang aufeinander abgestimmt sind. Ein Endprüfbericht kann ein Angebot nicht korrigieren, das auf dem falschen Änderungsstand oder Werkstoffzustand beruht oder das für Druckbelastung oder Montage entscheidende Merkmal auslässt.
01
Legen Sie den Änderungsstand verbindlich fest.
Gleichen Sie die technische Zeichnung, das Modell und die Änderungsvermerke ab, die für die Fertigungsplanung verwendet werden.
02
Legen Sie den Werkstoff verbindlich fest.
Halten Sie Werkstoffsorte, Zustand, Vorgaben zur Bezugsquelle und erforderliche Werkstoffnachweise fest.
03
Legen Sie den Fertigungsablauf verbindlich fest.
Bestimmen Sie die Reihenfolge von Zerspanung, Wärmebehandlung, Umformen, Schweißen und Oberflächenbearbeitung.
04
Legen Sie die Abnahme verbindlich fest.
Vereinbaren Sie kritische Geometrieelemente, Bezüge, Messmittel, Berichtsformat und die für die Freigabe zuständige Person.
05
Geben Sie das Erstteil frei.
Prüfen Sie die vereinbarten Nachweise, bevor die wiederkehrende Fertigung fortgesetzt wird.
06
Sichern Sie die Übergabe.
Schützen Sie vermessene Flächen und Dichtflächen und legen Sie die freigegebenen Unterlagen dem Auftrag bei.
UMFANG DER ZERTIFIZIERUNG
Druckbezogener Geltungsbereich
In einem bereitgestellten Kurzprofil werden Qualifikationsnachweise im Zusammenhang mit CE und ASME erwähnt. Verlassen Sie sich erst darauf, wenn Rechtsträger, Fertigungsstandort, Zertifikatsnummer, Geltungsbereich und Gültigkeit für diesen Auftrag geprüft wurden.
DOKUMENTATION
Rückverfolgbarkeit des Werkstoffs
Legen Sie für Werkstoffunterlagen nach EN 10204 vor der Werkstofffreigabe den erforderlichen Zertifikatstyp und eine etwaige Prüfung durch Dritte fest. Die Zuordnung zur Schmelzennummer muss vom Wareneingang des Halbzeugs über Zerspanung und Prüfung bis zur Abschlussdokumentation erkennbar bleiben.
Prüfung der technischen Zeichnung und Auftragsablauf
Ein Angebot für die Zerspanung in Kleinserie ist erst möglich, wenn Zeichnungsstand, Werkstoffzustand, Stückzahlbereiche und Abnahmeunterlagen denselben Auftrag beschreiben.
01
Senden Sie die aktuellen Anfrageunterlagen.
Fügen Sie Zeichnungsstand, falls vorhanden das Modell, Werkstoff, Stückzahlen, kritische Geometrieelemente, Entwicklungsphase des Produkts und Angaben zum gewünschten Liefertermin bei.
02
Klären Sie offene technische Angaben.
Wir prüfen Geometrie, Halbzeug, Zugänglichkeit für die Zerspanung, Bezüge, Toleranzen, Wärmebehandlung, Schweißen und Prüfumfang.
03
Sie erhalten ein schriftliches Angebot.
Darin werden der kalkulierte Änderungsstand, die Stückzahl, die Grenzen des Fertigungsumfangs, die Nachweise, der Termin und die kaufmännischen Bedingungen festgelegt.
04
Geben Sie das vereinbarte erste Los frei.
Der Ablauf für die Freigabe des Erstteils oder Loses wird im Auftrag schriftlich festgehalten, statt stillschweigend vorausgesetzt zu werden.
05
Prüfen Sie die Abnahmenachweise.
Die benannte Vertretung des Käufers klärt Abweichungen und gibt den nächsten Fertigungsschritt frei.
06
Schließen Sie Verpackung und Übergabe ab.
Schutz, Dokumente und Versandumfang richten sich nach der Bestellung.
Die Prüfung der Angebotsreife anhand von vier Angaben
Nutzen Sie diese Prüfung auf Käuferseite, um wiederholte Rückfragen zur Anfrage zu vermeiden. Ein Angebot kann in die technische Prüfung gehen, sobald die vier Angaben – freigegebene Stückzahlbereiche, gelenkter Zeichnungsstand, Werkstoffzustand und Abnahmeunterlagen – feststehen.
| Prüfpunkt | Erforderliche Angabe | Was dadurch vermieden wird |
|---|---|---|
| Stückzahl | Mengen für Musterteile, Vorserie und Wiederholaufträge | Ein Stückpreis auf Grundlage eines Loses, das Sie nicht kaufen möchten |
| Änderungsstand | Übereinstimmende technische Zeichnung, Modell und Änderungsmitteilung | Widersprüche bei Geometrie und Toleranzen während der Programmierung |
| Werkstoff | Werkstoffsorte, Zustand, Regeln für Ersatzwerkstoffe und Zertifikate | Annahmen zu Halbzeugpreis und Lieferzeit |
| Abnahme | Kritische Geometrieelemente, Nachweise und Zuständigkeit für die Freigabe | Spät festgelegter Prüfumfang und Streit über Messergebnisse nahe der Toleranzgrenze |
Bauteile, die wir am Fertigungsstandort von Zhenling zerspanen
Shanghai Zhenling Hardware Co., Ltd. wurde 2006 gegründet; die Fabrik befindet sich im Kreis Jiashan in Zhejiang. Der Fertigungsstandort umfasst ein 8.000 m² großes Gelände und eine 6.000 m² große Werkhalle für Sonderteile und Baugruppen aus Metall nach Kundenzeichnung.
Gegründet 2006
Individuelle Zerspanung und Fertigung von Metallteilen nach technischen Zeichnungen oder Vorlagen.
8.000 m² großer Fertigungsstandort
Im Kreis Jiashan innerhalb der Fertigungsregion am Jangtse-Delta gelegen.
6.000 m² große Werkhalle
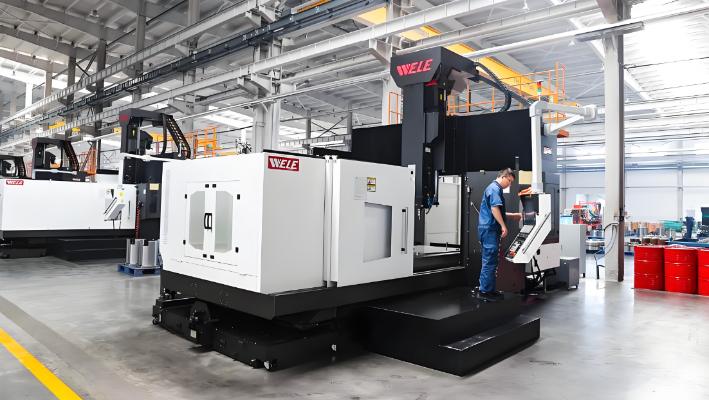
Maschinen für Zerspanung, Umformen und Schweißen am selben Fertigungsstandort.
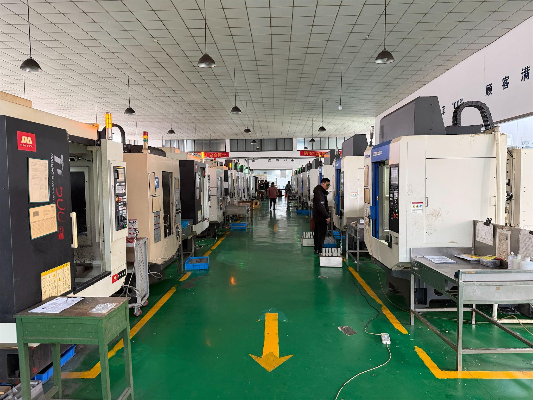
Maschinen in der Fertigung
Die vom Unternehmen bereitgestellten Profildaten nennen Maschinen zum Drehen, Fräsen, Schleifen, Ausdrehen, Bohren und Drahterodieren sowie für die Mehrachsbearbeitung. Tatsächliche Maschinen, Fertigungsstandort, Verfügbarkeit und Ablauf für die Bearbeitung mehrerer Seiten müssen für den Auftrag bestätigt werden.
Werkzeuge für Technik und Kalkulation
Rechner für Losgrößenkosten
Berechnen Sie Einflussgrößen für die Stückkosten bei unterschiedlichen Losgrößen.
Werkzeug öffnen
Prüfung der Angebotsreife anhand von vier Angaben
Prüfen Sie vor der Anfrage die Angaben zu technischer Zeichnung, Werkstoff, Stückzahl und Abnahme.
Werkzeug öffnen
Auswahlhilfe für Werkstoffgruppen und Zertifikate
Gleichen Sie die Werkstoffsorte mit den vom Käufer vorgegebenen Normen und Dokumentationsanforderungen ab.
Werkzeug öffnen
Phasenrechner für die Lieferzeit
Planen und schätzen Sie die Phasen für technische Prüfung, Zerspanung und Qualitätsprüfung getrennt.
Werkzeug öffnen
ANGEBOTSVORBEREITUNG
Aus der technischen Zeichnung ein vergleichbares CNC-Angebot machen
Ein vergleichbares Angebot für CNC-Bearbeitung sollte die gelenkte technische Zeichnung, falls vorhanden das Modell, die Werkstoffsorte, Stückzahlbereiche, kritische Maße, nachgelagerte Arbeitsschritte, Prüfunterlagen und den Verpackungsumfang umfassen. Zhenling prüft das Bauteil anhand seiner Möglichkeiten für Zerspanung, Umformen und Schweißen und übermittelt den kaufmännischen Leistungsumfang schriftlich.
Bauteilunterlagen
- Aktuelle zweidimensionale technische Zeichnung und Modell
- Werkstoffsorte, Zustand und Regeln für Ersatzwerkstoffe
- Mengen für Musterteile, Vorserie und Wiederholaufträge
- Kritische Bezüge, Passungen, Gewinde und Dichtflächen
Abnahmeunterlagen
- Allgemeine und bauteilmerkmalspezifische Toleranzanforderungen
- Umfang von Wärmebehandlung, Schweißen und Oberflächenbearbeitung
- Werkstoffnachweise, Maßprüfberichte und Konformitätsnachweise
- Angaben zu Verpackung, Versand und Zuständigkeit für die Freigabe
Welche Stückzahl gilt bei der CNC-Bearbeitung als Kleinserie?
Es gibt keinen allgemeingültigen Mengengrenzwert. Diese Seite behandelt Einzelteile, Vorserien und wiederkehrende Lose unterhalb einer dauerhaften Großserienfertigung; das schriftliche Angebot bestätigt, ob Bauteilgeometrie, Aufspannung, Werkstoff, Prüfumfang und Freigabeablauf zur Kleinserienfertigung passen. Geben Sie die tatsächlich benötigten Mengen für Musterteile, Vorserie und Wiederholaufträge an, damit alle Lieferanten dasselbe Freigabeszenario kalkulieren.
Warum sind die Stückkosten bei einer kleinen Losgröße höher?
Programmierung, Vorbereitung der Spannvorrichtung, Aufspannung und Erstteilprüfung verteilen sich auf weniger Teile, während Werkstoff, Bearbeitungszeit und Prüfung bei jedem Teil anfallen. Geben Sie mehrere realistische Stückzahlbereiche an, damit das Angebot zeigt, wie sich diese Fixkosten verteilen. Vergleichen Sie den freigegebenen Leistungsumfang und nicht nur den Stückpreis, denn Anforderungen an Zertifikate, Prüfung und nachgelagerte Arbeitsschritte können sich zwischen Angeboten unterscheiden.
Bedeuten Zerspanung in Kleinserie und CNC-Bearbeitung kleiner Lose dasselbe?
Die Begriffe überschneiden sich, werden von Käufern aber unterschiedlich verwendet. Für die Fertigung kleiner Stückzahlen oder CNC-Bearbeitung kleiner Lose sind die im Angebot festgehaltene freigegebene Stückzahl, die erwarteten Wiederholaufträge, der Ablauf der Aufspannungen und der Prüfumfang eine sinnvolle Definition. Die Bezeichnung allein legt weder Toleranz noch Mindestbestellmenge, Lieferzeit oder Dokumentationsumfang fest; diese Punkte bleiben Teil des schriftlich vereinbarten kaufmännischen Leistungsumfangs.
Kann Zhenling drucktragende Bauteile zerspanen?
In einem bereitgestellten Kurzprofil werden Flansche, Ventilgehäuse, Verschlussstopfen und Druckbehälterbauteile sowie Qualifikationsnachweise im Zusammenhang mit CE und ASME erwähnt. Verlassen Sie sich erst auf einen solchen Nachweis, wenn Rechtsträger, Fertigungsstandort, Nummer, Geltungsbereich, Gültigkeit und Anwendbarkeit auf den Auftrag geprüft wurden.
Wie wird die Lieferzeit für einen Kleinserienauftrag bestätigt?
Der Termin ergibt sich aus der Prüfung der technischen Zeichnung, der Werkstoffverfügbarkeit, der Fertigungsplanung, der Erstteilfreigabe, der Zerspanung des Loses, nachgelagerten Arbeitsschritten, der Prüfung und dem Versandumfang. Sobald diese Angaben vollständig sind, wird jede Phase im schriftlichen Angebot festgelegt.
Nimmt Zhenling Aufträge für Einzelteile an?
Diese Seite behandelt Anfragen zur CNC-Bearbeitung von Einzelteilen und kleinen Stückzahlen, nennt aber keine allgemeingültige Mindestbestellmenge. Senden Sie die technische Zeichnung sowie Angaben zu Werkstoff und Stückzahl, damit das Team die Eignung und den kaufmännischen Leistungsumfang bestätigen kann.
Welche Werkstoffe kommen für kleine Lose infrage?
Die Übersicht der Fertigungsmöglichkeiten von Zhenling umfasst 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, 303, 304, 304L, 316, 316L, 321, C276, 904L, Nickelbasislegierungen und Aluminiumserien. Die genaue Werkstoffsorte und der Lieferzustand werden vor der Freigabe des Halbzeugs bestätigt.
Welche Prüf- und Werkstoffdokumente können bestellt werden?
Geben Sie in der Angebotsanfrage an, ob Sie ein Werkstoffzertifikat, einen Messwertbericht, einen Konformitätsnachweis, ein Wärmebehandlungsprotokoll, ein Schweißprotokoll oder einen Prüfhaltepunkt in Anwesenheit eines Dritten benötigen. Verfügbarkeit, Format und Zuständigkeit werden im Angebot bestätigt und nicht als Standardumfang vorausgesetzt.
Was sollte die Angebotsanfrage enthalten?
Fügen Sie die gelenkte technische Zeichnung, sofern vorhanden das zugehörige Modell, Mengenstaffeln, Werkstoffsorte und Lieferzustand, kritische Geometrieelemente, das Feld mit den Allgemeintoleranzen, nachgelagerte Bearbeitungsschritte, Prüfprotokolle, Verpackungsangaben und Angaben zum gewünschten Liefertermin bei. Unser RFQ Readiness Check bereitet diese Liste als direkt kopierbare Prüfliste auf.






