Skontaktuj się z firmą Zhenling

Usługi obróbki CNC PEI (Ultem) w Zhenling
Rzetelna wycena obróbki CNC PEI (Ultem) wymaga aktualnego rysunku technicznego, dokładnego oznaczenia materiału, informacji o stanie półfabrykatu i planu odbioru. Zhenling analizuje te dane przed wyborem przebiegu procesu technologicznego, ponieważ ogólna tolerancja lub wycena może pomijać cechy wpływające na stabilność konstrukcyjną i wymiarową, jakość powierzchni, zakres kontroli oraz koszt części. Zapytanie dotyczące obróbki CNC PEI Ultem powinno określać gatunek, stan materiału, geometrię, warunki temperaturowe oraz wymagania dotyczące wykończenia i kontroli. Przed przyjęciem ceny, terminu lub deklarowanych możliwości za podstawę rzeczywistego zamówienia należy sprawdzić proponowany przebieg procesu, nierozstrzygnięte ograniczenia i wymagane dokumenty oraz oddzielić potwierdzone dane od nieustalonych założeń handlowych i kontrolnych.
Obróbka CNC PEI (Ultem) to usługa inżynierska prowadzona w sposób kontrolowany, służąca wytwarzaniu niestandardowych części z polieteroimidu na podstawie zatwierdzonych półfabrykatów i rysunków technicznych. W tej usłudze obróbka CNC PEI, w tym ULTEM, jest traktowana jako projekt oparty na rysunku technicznym, a nie zakup katalogowy. Zakres wyceny odnosi się do dostarczonych plików i wymagań dotyczących dokumentacji potwierdzającej.
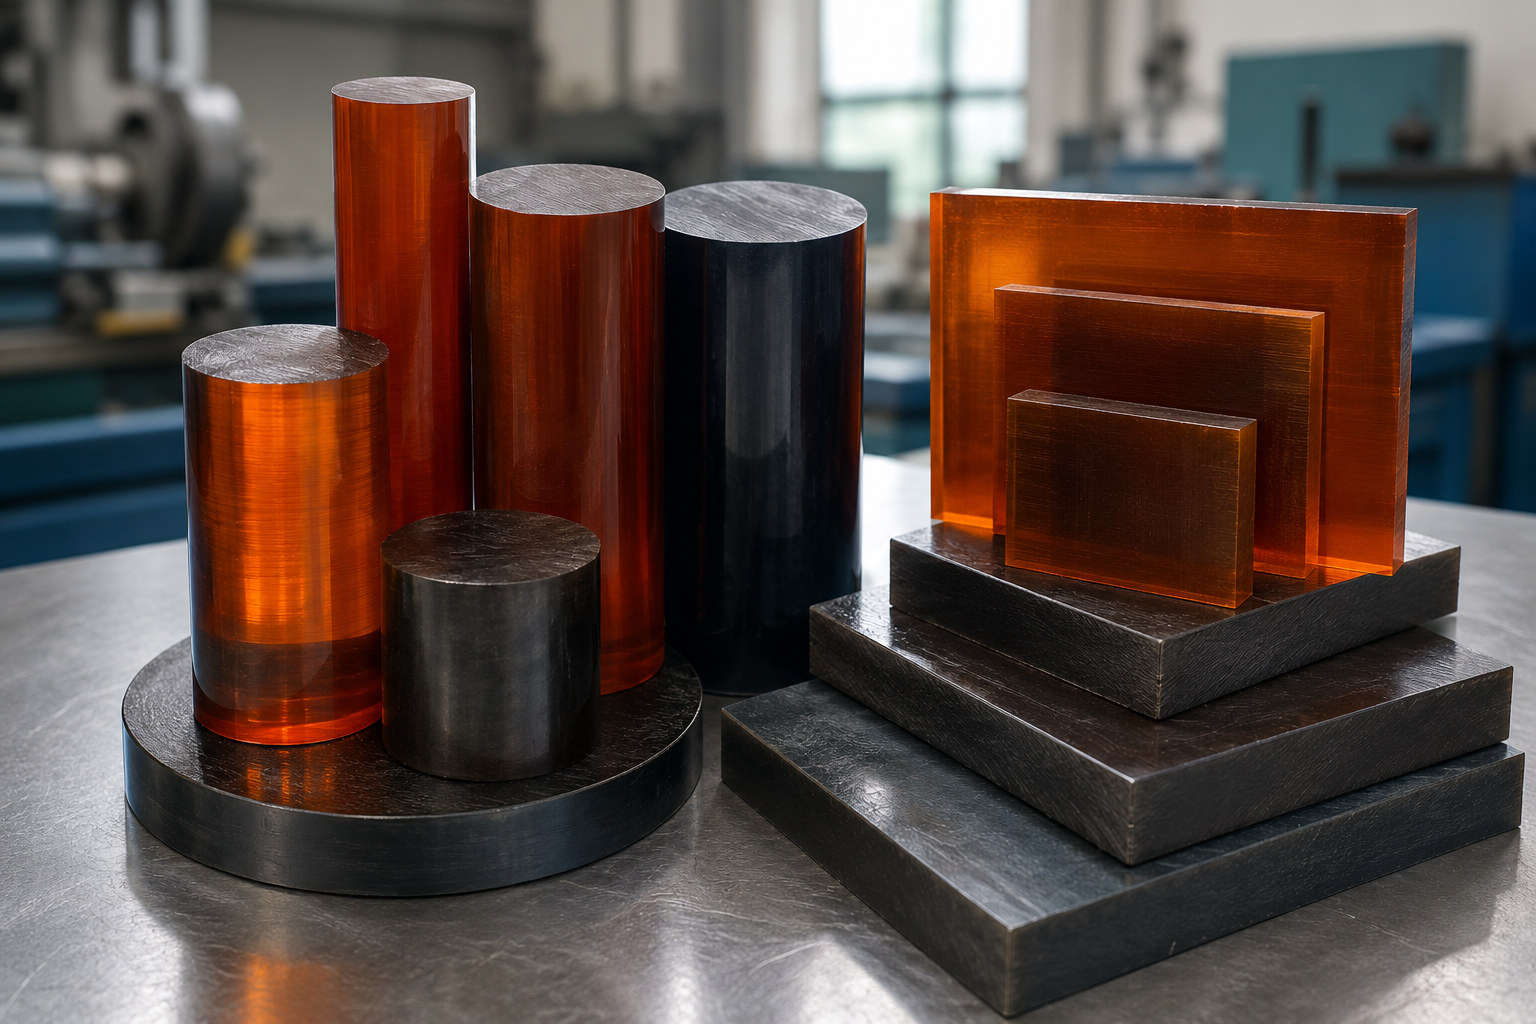
PROCES
Kontrolowany proces inżynierski
- 01 Żywica PEI lub gatunek ULTEM
- 02 Materiał z napełniaczem lub bez
- 03 Model CAD i aktualny rysunek techniczny
- 04 Bazy odniesienia i wymiary krytyczne
- 05 Wymagania dotyczące wykończenia i wyglądu
- 06 Liczba prototypów i roczna wielkość zamówień
- 07 Zakres kontroli i pakiet dokumentów
Gdy wycena części z PEI jest trudna, zacznij od rysunku technicznego
PEI to ogólne określenie rodziny materiałów zwanych polieteroimidami. ULTEM® jest znakiem towarowym SABIC oznaczającym rodzinę gatunków żywic PEI, dlatego „PEI”, „ULTEM 1000” i konkretne gotowe półfabrykaty z PEI są ze sobą powiązane, ale wymagają odrębnego podejścia przy zakupie i projektowaniu.
Uczciwie mówiąc: staranna analiza rysunku technicznego nie usunie każdego ryzyka. Pozwoli jednak ujawnić nierozstrzygnięte założenia, zanim staną się podstawą zamówienia materiału, wykonania przyrządów mocujących, kontroli lub odrzucenia części.
[ Sprawdź zgodność rysunku technicznego z półfabrykatem ]Zamiast pytać „Czy da się to obrobić?”, zadaj siedem pytań do analizy
01
SYS.REQ // GATUNEK
Jaki gatunek ULTEM lub innego PEI wskazuje rysunek techniczny?
02
SYS.REQ // WZMOCNIENIE
Czy materiał jest bez napełniacza, z włóknem szklanym czy wzmocniony w inny sposób?
03
SYS.REQ // POSTAĆ PÓŁFABRYKATU
Jaka postać półfabrykatu z PEI zostanie użyta: płyta, arkusz, pręt, pręt rurowy czy zatwierdzony półfabrykat o kształcie zbliżonym do gotowej części?
04
SYS.REQ // BAZY GD&T
Które wymiary są krytyczne dla działania części i jakie oznaczenia GD&T oraz układ baz odniesienia określają te cechy?
05
SYS.REQ // POWIERZCHNIE
Które powierzchnie części wymagają szczególnej uwagi (ze względu na wygląd, uszczelnienie, pasowanie itp.)?
06
SYS.REQ // WIELKOŚĆ PRODUKCJI
Ile części prototypowych i ile części w produkcji powtarzalnej jest potrzebnych?
07
KRYTYCZNE // ZGODNOŚĆ I IDENTYFIKOWALNOŚĆ
Jakie dokumenty dotyczące materiału, kontroli, zgodności i identyfikowalności muszą towarzyszyć częściom z PEI obrabianym skrawaniem?
Te pytania dają więcej informacji niż prośba o uniwersalną tolerancję obróbki skrawaniem PEI. Geometria, rozstaw baz odniesienia, cienkie ścianki, naprężenia wewnętrzne, mocowanie, ciepło powstające podczas obróbki skrawaniem, ostrość narzędzi i strategia skrawania mogą wpływać na osiągalną dokładność.
Sprawdzenie zgodności rysunku technicznego ze stanem półfabrykatu
POMINIĘTA INFORMACJA
Ogólne oznaczenie polimeru, gatunek handlowy, obecność napełniacza, zasady zamiany materiału
NA CO MOŻE WPŁYNĄĆ
Podatność na obróbkę skrawaniem, sztywność, zużycie narzędzi, dokumentacja
WYNIK ANALIZY
Zatwierdzone oznaczenie materiału
POMINIĘTA INFORMACJA
Kształt, wymiary, źródło, identyfikacja partii, potwierdzenie odprężenia, jeśli jest wymagane
NA CO MOŻE WPŁYNĄĆ
Ryzyko odkształcenia, przebieg obróbki zgrubnej, naddatek na obróbkę
WYNIK ANALIZY
Lista pytań dotyczących przyjmowanego półfabrykatu
POMINIĘTA INFORMACJA
Cienkie ścianki, głębokie kieszenie, otwory, gwinty, promień wewnętrzny, powierzchnie istotne dla wyglądu
NA CO MOŻE WPŁYNĄĆ
Podparcie, kolejność skrawania, usuwanie zadziorów, wykończenie powierzchni
WYNIK ANALIZY
Uwagi z analizy poszczególnych cech części
POMINIĘTA INFORMACJA
Bazy odniesienia, cechy krytyczne, rodzaj raportu, plan pobierania próbek i rewizja
NA CO MOŻE WPŁYNĄĆ
Czas kontroli, strategia mocowania, porównywalność wycen
WYNIK ANALIZY
Proponowany pakiet dokumentacji potwierdzającej
Sprawdź wydanie normy. Katalog ISO podaje, że ISO 2768-2:1989 została wycofana, a ISO 22081:2021 jest jej opublikowaną rewizją. Nie należy zakładać, że którakolwiek z nich domyślnie dotyczy danej części; na rysunku technicznym trzeba wskazać właściwy system tolerancji i wydanie normy.
Wybierz gatunek PEI i stan półfabrykatu przed rozpoczęciem obróbki skrawaniem
Gatunek mieszanki PEI stanowi jeden poziom specyfikacji. Półfabrykat z PEI przeznaczony do obróbki skrawaniem — płyta, arkusz, pręt lub pręt rurowy — stanowi drugi poziom, z odrębnymi wymiarami, jakością wykonania oraz właściwościami dotyczącymi stabilności wymiarowej i naprężeń.
To zestawienie nie stanowi podstawy do wyboru materiału. ASTM D5205-24 wskazuje, że zawarty w niej system klasyfikacji PEI nie jest przeznaczony do doboru materiału. Właściciel rysunku technicznego musi ocenić właściwości mechaniczne, stabilność termiczną, odporność na wysoką temperaturę i chemikalia, izolacyjność elektryczną, środowisko pracy, proces oraz koszt.
SYSTEM_READOUT // KONTEKST_MATERIAŁOWY
SABIC klasyfikuje ULTEM 1000 jako niewzmacnianą żywicę PEI będącą amorficznym tworzywem termoplastycznym. Ta informacja od producenta nie pozwala przewidzieć, jak konkretna płyta lub pręt zachowa się po usunięciu materiału, ani nie oznacza, że ULTEM 1000 jest właściwym wyborem dla każdego projektu.
Właściwości materiału, takie jak wytrzymałość mechaniczna, sztywność, zachowanie pod wpływem temperatury i integralność konstrukcyjna, pomagają określić wymagania zastosowania. Same w sobie nie pozwalają jednak przewidzieć, jak naprężenia wewnętrzne konkretnego półfabrykatu zareagują na określony sposób usuwania materiału.
Zestawienie gatunków PEI i związanych z nimi ograniczeń
DATA_MATRIX v1.0| Obszar zapytania ofertowego | Przykładowa informacja | Ograniczenie do sprawdzenia | Kwestia dotycząca obróbki skrawaniem | Wymagane potwierdzenie |
|---|---|---|---|---|
| Żywica lub mieszanka | ULTEM 1000 | Gatunek niewzmacniany wskazany przez właściciela rysunku technicznego | Podparcie cech części, ciepło, wykończenie, uwalnianie naprężeń | Dokument producenta lub dystrybutora potwierdzający gatunek i powiązany z partią |
| Żywica lub mieszanka | ULTEM 2300 | Obecność napełniacza i dopuszczalna zamiana materiału | Ścierne działanie włókna szklanego, jakość krawędzi, trwałość wiertła i narzędzi | Deklaracja dokładnego gatunku i rodzaju wzmocnienia |
| Postać półfabrykatu | Płyta, arkusz, pręt lub pręt rurowy | Dostępne wymiary, naddatek na obróbkę, klasa stabilności | Równomierność usuwania materiału, mocowanie, odkształcenia i uzysk materiału | Certyfikat półfabrykatu lub dokument dostawcy |
| Zastosowanie | Obciążenia termiczne, elektryczne, konstrukcyjne lub chemiczne | Kryteria odbioru ustalone przez właściciela rysunku technicznego | Które powierzchnie i wymiary są krytyczne | Obowiązująca specyfikacja produktu i wymagania dotyczące badań |
Nie dopuszczaj takich ogólników w zamówieniu
- Materiał „ULTEM” bez dalszego określenia, na przykład gatunku, obecności napełniacza lub dopuszczalnych zamienników.
- „Równoważny PEI” bez wymagań dotyczących właściwości i wskazania osoby zatwierdzającej.
- „Wąskie tolerancje” bez określenia cech, baz odniesienia, temperatury lub zakresu raportowania.
- „Wymagane certyfikaty materiałowe” bez wskazania oczekiwanego powiązania z partią lub konkretnego dokumentu.
- „W razie potrzeby wyżarzyć części” bez określenia, kto podejmuje decyzję o przebiegu procesu i jak przebiega kontrola odbiorcza.
Dostępność również zależy od projektu. Umieszczenie gatunku lub postaci półfabrykatu w publicznym katalogu nie dowodzi, że Zhenling ma go w magazynie. Wycena musi potwierdzać źródło, ograniczenia dotyczące partii lub minimalnej wielkości zamówienia, wymagane dokumenty oraz wpływ na czas realizacji.
Materiały pokrewne porównuj tylko wtedy, gdy uzasadniają to warunki pracy. Jeśli PEI zbliża się do granicy wymagań projektu, porównaj rysunek techniczny z odrębnymi ścieżkami analizy dla obróbki CNC PEEK i obróbki CNC PAI (Torlon). Te odnośniki prowadzą do analiz alternatywnych projektów; nie są zaleceniem dotyczącym materiału, który nadal zatwierdza właściciel rysunku technicznego.
Przed obróbką skrawaniem PEI oceń ryzyko związane z geometrią, naprężeniami i wykończeniem
Podatność PEI na obróbkę skrawaniem zależy od cech części. Otwarte przekroje, kieszenie, duże rozpiętości, smukłe ścianki, gwinty, wymagania dotyczące wykończenia powierzchni i średnice zewnętrzne zmieniają obciążenia działające na przedmiot obrabiany i narzędzie skrawające.
F-01
Cienkie ścianki i duże rozpiętości
Przeanalizuj podparcie, naddatek na obróbkę, równomierność usuwania materiału, przeniesienie baz odniesienia i etap, na którym mierzy się ściankę. Nominalna tolerancja obrabiarki nie pozwala przewidzieć odprężenia części po zwolnieniu mocowania.
F-02
Głębokie kieszenie i naroża
Przeanalizuj zasięg narzędzia, odstęp roboczy rowków wiórowych, odprowadzanie wiórów, miejscowe nagrzewanie i promień naroża. Ostre narzędzia i przemyślana strategia wejścia mogą mieć znaczenie, ale ostateczne parametry zależą od konkretnej cechy części.
F-03
Otwory i gwinty
Określ pasowanie, wymagania dotyczące położenia, ryzyko przy wyjściu narzędzia, dopuszczalne zadziory i metodę kontroli. Stan wiertła, bicie, ugięcie i ścierne działanie gatunku z napełniaczem należy uwzględnić w analizie procesu.
F-04
Wygląd i pasowanie
Kryteria wyglądu określ oddzielnie od wymagań dotyczących chropowatości i wymiarów. „Dobre wykończenie powierzchni” staje się kryterium odbioru dopiero wtedy, gdy rysunek techniczny lub zatwierdzona próbka określa, co jest dopuszczalne.
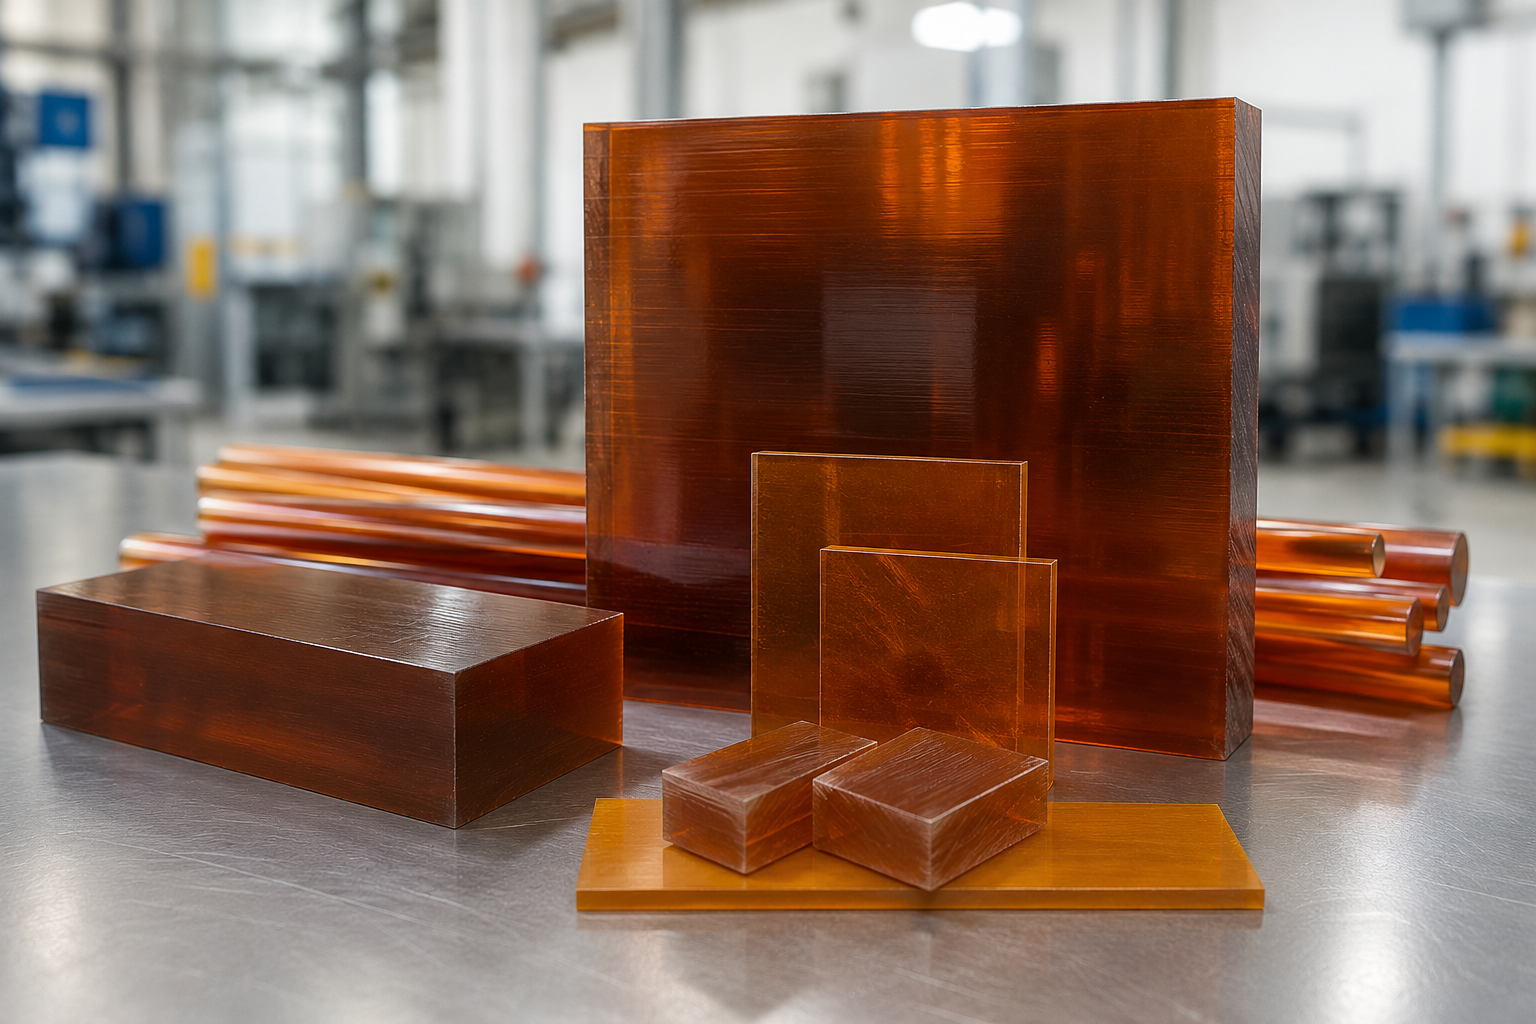
ANALIZA UKRYTYCH OGRANICZEŃ
Ukrytym ograniczeniem są często naprężenia szczątkowe, a nie dokładność obrabiarki
W jednym z przeanalizowanych wątków z udziałem operatorów obrabiarek omówiono profil 5 × 2 cali z niepodpartym elementem o wymiarze około 0.100 cala. Nie jest to wynik Zhenling, ale pokazuje, dlaczego przed uznaniem programu precyzyjnej obróbki CNC za dowód trzeba omówić ryzyko dotyczące cienkich ścianek, zwolnienie mocowania, usuwanie mostków technologicznych i etap kontroli.
ASTM D7293-19 traktuje stabilność wymiarową i poziom naprężeń półfabrykatów z PEI jako cechy istotne przy zakupie. Publikacja patentowa dotycząca półfabrykatów z tworzyw termoplastycznych opisuje także, jak mniejsze naprężenia szczątkowe mogą ograniczać skręcanie lub zmiany wymiarów podczas obróbki skrawaniem i użytkowania, lecz patent ten stanowi dowód dotyczący mechanizmu, a nie normę obróbki skrawaniem.
MACIERZ DANYCH // RYZYKO A ANALIZA
| Zaobserwowane ryzyko | Możliwe przyczyny do przeanalizowania | Informacja z rysunku technicznego lub zapytania ofertowego | Kontrola pierwszej sztuki |
|---|---|---|---|
| Część odkształca się po obróbce zgrubnej | Naprężenia półfabrykatu, jednostronne usuwanie materiału, mocowanie, ciepło | Postać półfabrykatu, naddatek, bazy odniesienia, etap krytyczny | Pomiar pośredni i pomiar po zwolnieniu mocowania |
| Wykruszenia lub pęknięcia krawędzi | Obecność napełniacza, krawędź narzędzia, geometria naroża, podparcie przy wyjściu narzędzia | Wymagania dotyczące stępienia krawędzi, wyglądu i promienia | Kontrola wzrokowa z powiększeniem, jeśli jest wymagana |
| Usunięcie zadziorów wymaga więcej pracy ręcznej niż przewidziano | Zużycie narzędzia, bicie, strategia posuwu, wyjście narzędzia | Dopuszczalny zakres usuwania zadziorów i cechy wymagające ochrony | Próbka danej cechy przed uruchomieniem produkcji |
| Wykończenie zmienia się na długim odcinku obróbki | Materiał narzędzia, trwałość krawędzi skrawającej, drgania, ciepło, sztywność przyrządu mocującego | Strefa wymagająca określonego wykończenia i metoda porównania | Kontrola na początku, w środku i na końcu odcinka obróbki |
Zmienne procesowe
Wyżarzanie zależy od okoliczności. Analizowani dostawcy i operatorzy obrabiarek różnią się w ocenie, jak często jest ono wymagane. Zhenling nie powinno stosować ogólnego cyklu wyżarzania zaczerpniętego ze strony internetowej; decyzja musi uwzględniać rzeczywisty półfabrykat, geometrię części, zalecenia dostawcy materiału i wyniki pomiarów wymiarów.
Relacje branżowe dotyczące ULTEM 2300 z włóknem szklanym wskazują na większe zużycie ścierne, wykruszanie, nagrzewanie podczas wiercenia i trudności z utrzymaniem wymiaru otworów niż w materiale bez napełniacza. Uzasadnia to wyraźny plan monitorowania zużycia narzędzi i próbnych skrawań, lecz nie uniwersalny dobór powłoki narzędzia, prędkości, posuwu, chłodziwa ani procentowego okresu trwałości narzędzia.
Wykonanie i zakres
Obróbka skrawaniem ULTEM 2300 zaczyna się więc od dokumentu potwierdzającego dokładny gatunek i od cech określonych na rysunku technicznym, a następnie wymaga kontrolowanego planu doboru narzędzi i kontroli. Nie zaczyna się od kopiowania parametrów obróbki skrawaniem z innej części.
Sam gatunek ULTEM nie definiuje części z ULTEM ani kryteriów odbioru części obrobionej skrawaniem. Niestandardowa obróbka CNC, także obróbka CNC tworzyw sztucznych, nadal wymaga rzeczywistego rysunku technicznego, informacji o stanie półfabrykatu i określenia zakresu kontroli. Złożone części wymagają ponadto analizy poszczególnych cech, ponieważ ciepło powstające podczas obróbki skrawaniem może oddziaływać wraz z podparciem, stanem narzędzia i naprężeniami wewnętrznymi.
Kompromis
Analiza poszczególnych cech wymaga więcej pracy niż przyjęcie tolerancji katalogowej, ale ujawnia też zmienne, które najprawdopodobniej mogą pogorszyć jakość cienkiej ścianki, krytycznego otworu lub powierzchni istotnej dla wyglądu.
Poproś o analizę ryzyka dla cech części ➔Zweryfikuj zakład i pierwszy projekt dotyczący PEI
Według własnych materiałów firmowych Zhenling przedsiębiorstwo powstało w 2006 roku, prowadzi zakład w Jiashan i wykonuje niestandardową obróbkę skrawaniem na podstawie rysunków technicznych lub próbek, korzystając z centrów obróbkowych o trzech, czterech i pięciu osiach, w tym z importowanych centrów pięcioosiowych. Fakty te wskazują na ogólne zaplecze precyzyjnej obróbki skrawaniem; nie dowodzą realizacji programu dotyczącego PEI.
Granica potwierdzeń: wytyczne ISO/CASCO dotyczące poświadczeń zgodności uzasadniają rozróżnienie między potwierdzeniami dotyczącymi systemu, produktu i projektu. Informacje o zakładzie Zhenling pochodzą od samej firmy i nie mogą być przedstawiane jako potwierdzenie kwalifikacji w zakresie PEI.
Potwierdzony fakt o firmie
PODSTAWOWE_MOŻLIWOŚCI- Ogólne zaplecze obróbki skrawaniem
- Niestandardowa obróbka na podstawie rysunków technicznych i próbek
- W wykazie znajdują się obrabiarki trzyosiowe, czteroosiowe i pięcioosiowe
Potwierdź dla każdego projektu
WYMAGANE- Ustalenia projektowe w ramach konkretnego zapytania ofertowego
- Potwierdzenia dotyczące projektu z PEI
- Dokładne źródło i gatunek półfabrykatu
- Sposób mocowania i skrawania
- Możliwość pomiaru cech krytycznych
- Pakiet potwierdzeń dla próbki lub pierwszej sztuki
Bez deklaracji
POZA_ZAKRESEM- Bez nieuzasadnionych uproszczeń
- Brak publicznie dostępnych opisów realizacji z PEI
- Brak uniwersalnej tolerancji dla PEI
- Brak obietnicy stałego czasu realizacji lub dostępności półfabrykatu
- Brak ogólnego dopuszczenia dla branż regulowanych
Pierwszy projekt powinien odpowiedzieć na pięć pytań o potwierdzenia
Q01 Czy można uzyskać dokumenty potwierdzające wymagany dokładny gatunek, zawartość napełniacza, postać półfabrykatu i partię?
Zapewnia zgodność identyfikowalności materiału z konkretnymi wymaganiami technicznymi przed rozpoczęciem obróbki skrawaniem.
Q02 Czy proponowane mocowanie przedmiotu obrabianego i przebieg frezowania CNC uwzględniają najbardziej ryzykowną cechę bez zawyżania deklarowanych możliwości obróbki skrawaniem?
Kieruje analizę inżynierską na krytyczne miejsca koncentracji naprężeń i tolerancje zamiast na ogólne deklaracje.
Q03 Czy wskazane bazy odniesienia i cechy krytyczne można zmierzyć uzgodnioną metodą?
Ustala wspólne zasady pomiarów, aby uniknąć sporów o kontrolę po produkcji.
Q04 Czy przed dopuszczeniem pozostałej ilości do produkcji wymagany jest pakiet dokumentacji pierwszej sztuki dostosowany do klienta lub zatwierdzona próbka?
Tworzy możliwy do zweryfikowania etap zatwierdzenia produkcji, który ogranicza ryzyko przy większych zamówieniach.
Q05 Jakie zmiany procesu, źródła materiału, planu kontroli lub rysunku technicznego wymagają ponownego zatwierdzenia przez kupującego?
Określa ścisłe zasady zarządzania zmianami wymagane przy kontrolowanej, niestandardowej obróbce skrawaniem.
Raport z kontroli pierwszej sztuki może dokumentować stan części i procesu w danym momencie. Sam w sobie nie potwierdza kwalifikacji zakładu do każdej geometrii ani każdego zastosowania PEI.
Jeśli zamówienie wymaga jakości dla przemysłu lotniczego (AS9102), procedury zatwierdzania części do produkcji w branży motoryzacyjnej lub innego odrębnego procesu kupującego, należy to wyraźnie określić w dokumentach zapytania ofertowego. Nie należy zakładać, że podobny program jakości ma zastosowanie do wszystkich projektów niestandardowej obróbki skrawaniem.
Określ kontrolę pierwszej sztuki i identyfikowalność
Zakres kontroli stanowi część wytwarzanego produktu. Deklaracja zgodności, certyfikat materiałowy, raport z kontroli wymiarowej, pakiet dokumentacji pierwszej sztuki i zapis identyfikowalności partii odpowiadają na różne pytania.
PRECYZYJNIE NAZYWAJ DOKUMENTY POTWIERDZAJĄCE
DOKUMENT MATERIAŁOWY
Identyfikuje użyty półfabrykat oraz dostępne powiązanie z partią dostawcy.
DEKLARACJA ZGODNOŚCI
Potwierdza zgodność ze wskazanymi wymaganiami; nie jest automatycznie pełnym raportem z badań.
RAPORT WYMIAROWY
Zawiera wyniki pomiarów cech wskazanych przez kupującego.
DOKUMENTACJA PIERWSZEJ SZTUKI
Dokumentuje pierwszą sztukę i proces w formacie wymaganym umową.
ZAPIS IDENTYFIKOWALNOŚCI
Łączy części, zlecenie, partię materiału, rewizję rysunku technicznego i przechowywane zapisy w zakresie określonym w zamówieniu.
Arkusz porównania wycen części z PEI
STRONA 01 / 03
03
Produkcja powtarzalna
PODSTAWOWE PYTANIE
Co jest ponownie sprawdzane dla każdej partii, zamówienia, zmiany lub w określonych odstępach?
CO ZMIENIA CENĘ
Bieżąca kontrola i przechowywanie dokumentacji
DOKUMENT ODBIOROWY
Uzgodniony plan kontroli lub pobierania próbek
Pakowanie i znakowanie
PODSTAWOWE PYTANIE
Jak zabezpiecza się lub identyfikuje powierzchnie istotne dla wyglądu, partie i poszczególne części?
CO ZMIENIA CENĘ
Postępowanie z częściami, etykiety, pakowanie, logistyka
DOKUMENT ODBIOROWY
Zatwierdzona instrukcja pakowania
02
Dokumentacja wymiarowa
PODSTAWOWE PYTANIE
Jakie cechy, metoda, warunki otoczenia i wielkość próbki?
CO ZMIENIA CENĘ
Czas pracy urządzeń i nakład pracy na sporządzenie raportu
DOKUMENT ODBIOROWY
Wyniki z odniesieniem do oznaczeń na rysunku technicznym lub numerów pozycji
Zatwierdzenie pierwszej sztuki
PODSTAWOWE PYTANIE
Proste zatwierdzenie próbki, format klienta, AS9102, PPAP czy inny pakiet?
CO ZMIENIA CENĘ
Nakład pracy inżynierskiej i dokumentacyjnej
DOKUMENT ODBIOROWY
Wskazany dokument zatwierdzenia
01
Identyfikacja materiału
PODSTAWOWE PYTANIE
Jaki gatunek, postać półfabrykatu, źródło, partia i zasady zamiany materiału?
CO ZMIENIA CENĘ
Zaopatrzenie, uzysk, badania, przechowywanie dokumentacji
DOKUMENT ODBIOROWY
Dokument materiałowy powiązany ze zleceniem lub partią
Nadzór nad rysunkiem technicznym
PODSTAWOWE PYTANIE
Jaka rewizja, bazy odniesienia, uwagi i cechy krytyczne?
CO ZMIENIA CENĘ
Programowanie, przyrządy mocujące, planowanie kontroli
DOKUMENT ODBIOROWY
Rewizja wskazana w raporcie
Certyfikat systemu zarządzania nie może być przedstawiany jako certyfikat produktu. Podobnie uprawnienia firmy związane z CE lub ASME, jeśli mają zastosowanie, nie mogą stanowić podstawy twierdzenia, że każda część z ULTEM obrabiana skrawaniem jest certyfikowana. Rozróżnienie to wynika z zasad określania zakresu potwierdzeń opisanych przez ISO/CASCO.
PROCESS_TRANSITION // ETAP 2
Od prototypu z PEI do produkcji powtarzalnej
Prototyp z PEI obrabiany CNC staje się przydatnym potwierdzeniem dla produkcji dopiero wtedy, gdy powiązane są ze sobą gatunek i obecność napełniacza, źródło półfabrykatu, rewizja rysunku technicznego, przebieg procesu technologicznego, metoda pomiaru oraz decyzja o zatwierdzeniu. Sama ocena wyglądu nie zabezpiecza kolejnego zamówienia.
Nie zawsze potrzebny jest obszerniejszy pakiet: właściwy zakres zatwierdzenia wynika z ryzyka kupującego i umowy. Zhenling nie będzie twierdzić, że jeden format dokumentacji pierwszej sztuki, jedna wielkość próbki lub jeden system zatwierdzania produkcji pasuje do każdej części z PEI.
PRODUCTION_INPUT_SEQUENCE
01
Zbierz model CAD, aktualny rysunek techniczny PDF, wymaganą ilość, ograniczenia dotyczące zastosowania i oczekiwany termin.
02
Potwierdź gatunek PEI, zawartość napełniacza, postać półfabrykatu, źródło i wszelkie dopuszczalne zamienniki.
03
Wskaż kwestie wymagające wyjaśnienia w zakresie geometrii, naprężeń, przyrządów mocujących, narzędzi, chłodziwa, wykończenia i pomiarów.
04
Wyceń uzgodniony zakres dotyczący materiału, procesu, kontroli, dokumentów i pakowania.
05
Wykonaj zatwierdzoną ilość i skompletuj wymagane zapisy dotyczące materiału, partii i wymiarów.
Etap zatwierdzenia
Rozstrzygnij kwestie wyników, odchyleń, wyglądu i kompletności dokumentów.
Utrwal zatwierdzone dane wejściowe i określ zmiany wymagające ponownego zatwierdzenia.
Zakres zatwierdzenia powinien odpowiadać umowie. Prosta część przemysłowa może wymagać raportu wymiarowego powiązanego z rysunkiem technicznym. Program lotniczy może wymagać SAE AS9102C, a projekt motoryzacyjny lub inne przedsięwzięcie objęte wymaganiami klienta może określać inny pakiet; żaden z nich nie jest domyślny dla każdej części z PEI.
Przypadki wymagające ponownego zatwierdzenia należy określić w zamówieniu
TRG.01
Rewizja rysunku technicznego, tolerancji, wykończenia, wymagań dotyczących wyglądu lub kontroli.
TRG.02
Zmiany gatunku PEI, koloru lub źródła półfabrykatu, dostawcy, zasad dotyczących ilości w partii lub dokumentacji.
TRG.03
Zmiany procesów obróbki skrawaniem, oprzyrządowania, konstrukcji przyrządów mocujących, dostawców operacji zlecanych na zewnątrz lub sposobu pakowania.
TRG.04
Każde zdarzenie jakościowe, przerwa w procesie lub zmiana ilości, które kupujący uznaje za istotne.
Utrwal cały łańcuch potwierdzeń, nie tylko program obróbki skrawaniem
Produkcja powtarzalna wymaga znacznie więcej niż ponownego wykorzystania ścieżek narzędzia. Dokumentacja pierwszej sztuki, zatwierdzona wersja rysunku technicznego, identyfikacja partii materiału PEI, nadzór nad narzędziami, uwagi dotyczące przyrządów mocujących i określone zapisy pomiarów muszą odnosić się do zatwierdzonej konfiguracji produkcyjnej.
DZIAŁ INŻYNIERYJNY
Dział inżynieryjny odpowiada za zamysł techniczny rysunku, zatwierdzenie materiału i rozstrzyganie odchyleń technicznych.
DZIAŁ JAKOŚCI
Dział jakości odpowiada za wybór kontrolowanych cech, metody pomiaru, wymagane raporty, ich przekazanie i przechowywanie dokumentacji.
DZIAŁ ZAKUPÓW
Dział zakupów odpowiada za porównywalny zakres handlowy, ilość dopuszczoną do produkcji, warunki dostawy i zatwierdzone sformułowanie zasad zamiany materiału.
DZIAŁ OBRÓBKI SKRAWANIEM
Dział obróbki skrawaniem odpowiada za kontrolowany przebieg procesu technologicznego i zgłasza wniosek o zmianę, gdy nowe założenie miałoby ten przebieg zmienić.
Czas realizacji potwierdza się po ustaleniu przebiegu procesu. Na harmonogram wpływają stan półfabrykatu, wymiary materiału wyjściowego, złożoność części, prace nad przyrządem mocującym, czas obróbki skrawaniem, możliwości kontroli, analiza dokumentów, ilość oraz wymiary przesyłki.
PEI_CNC_ROUTING // ZERO_DEFECT
PROTO_TO_PROD_SEQUENCE
COORD: X.1904 Y.842 // STS: ACTIVE
///////////////// V8.0
Co wpływa na koszt i czas realizacji obróbki CNC PEI?
Koszt obróbki skrawaniem ULTEM nie sprowadza się do czasu pracy wrzeciona. W wycenie uwzględnia się uzysk z półfabrykatu, strategię ustawiania, zużycie narzędzi, złożoność cech części, zakres kontroli, raportowanie, ilość, pakowanie i kryteria odbioru. Najniższa cena jednostkowa może nie oznaczać najniższego kosztu zatwierdzonej części.
00255075100
SYS_LINK_ESTABLISHED // 100%
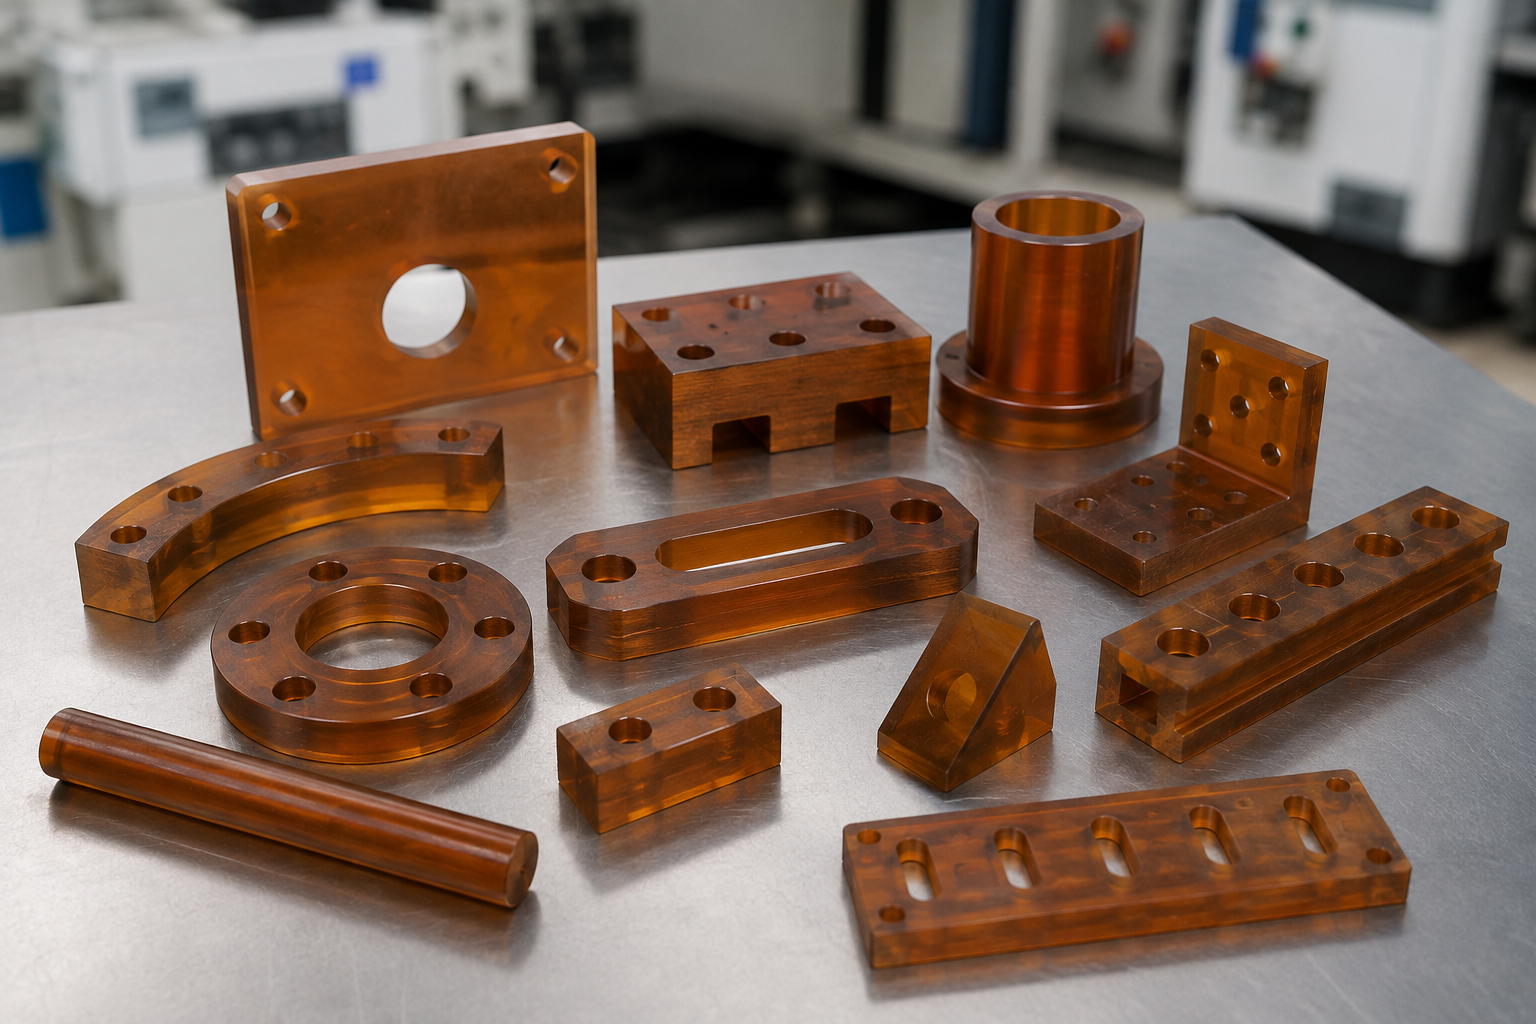
PHASE_01
Materiał i uzysk z półfabrykatu
IN
Wymagane dane
Gatunek, postać, wymiary, ilość, zasady zamiany materiału
WARN
Potencjalne ograniczenie
Półfabrykat o nadmiernych wymiarach, niedostępna postać, niewykorzystana reszta materiału
ACT
Działanie kupującego
Porównaj wyceny obejmujące ten sam zakres materiałowy
PHASE_02
Programowanie i ustawienia
IN
Wymagane dane
Model CAD, bazy odniesienia, dostęp narzędzia, powierzchnie wymagające ochrony
WARN
Potencjalne ograniczenie
Dodatkowe ustawienie części lub specjalne podparcie
ACT
Działanie kupującego
Przekaż model CAD w formacie źródłowym i aktualny rysunek techniczny
PHASE_03
Narzędzia i nadzór nad procesem
IN
Wymagane dane
Obecność napełniacza, otwory, kieszenie, strefy o określonym wykończeniu
WARN
Potencjalne ograniczenie
Zużycie ścierne, ciepło, zadziory lub uszkodzenie krawędzi
ACT
Działanie kupującego
Zatwierdź plan wykonania próbek dla ryzykownych cech
PHASE_04
Kontrola
IN
Wymagane dane
Lista cech, metoda, próbka, format
WARN
Potencjalne ograniczenie
Czas sporządzania raportu i pomiarów pominięty w taniej wycenie
ACT
Działanie kupującego
Ujednolić zakres wymaganych potwierdzeń
PHASE_05
Nadzór nad kolejnymi zamówieniami
IN
Wymagane dane
Roczna ilość, dopuszczane partie produkcyjne, przypadki wymagające ponownego zatwierdzenia
WARN
Potencjalne ograniczenie
Zatwierdzenie powtarzane bez potrzeby lub pomijane, gdy jest konieczne
ACT
Działanie kupującego
Określ zakres kolejnych zamówień przed wyborem dostawcy
PHASE_06
Pakowanie i logistyka
IN
Wymagane dane
Zabezpieczenie, oznakowanie, rozdzielenie partii, miejsce dostawy
WARN
Potencjalne ograniczenie
Uszkodzenie wyglądu lub utrata identyfikowalności
ACT
Działanie kupującego
Uwzględnij pakowanie i etykietowanie w porównaniu
DOKUMENTACJA
ISO/CASCO PRZEGLĄD.01
Poziom udokumentowania: brązowy
ASTM D7293-19 potwierdza, że wymiary półfabrykatu, stabilność wymiarowa i poziom naprężeń mogą stanowić kryteria zakupu. Publicznie dostępne dane uzasadniają uwzględnienie tych czynników kosztowych, ale nie potwierdzają określonego procentu oszczędności, przedziału cenowego, okresu zwrotu ani uniwersalnego progu opłacalności obróbki CNC względem formowania. Zhenling wyceni konkretny rysunek techniczny i wymagany zakres dokumentacji, zamiast publikować kwotę, której nie da się obronić podczas oceny projektu.
Oferty usług obróbki skrawaniem można porównywać tylko wtedy, gdy obejmują te same wymagania materiałowe, cechy części, ilości, pakowanie, warunki dostawy i założenia dotyczące zmian. Niższa cena za sztukę może wynikać ze znacząco innego zakresu.
Obróbka CNC PEI Narzędzia inżynierskie
Przygotowanie zapytania ofertowego dotyczącego PEI
Porównanie zakresów ofert dotyczących PEI
Planowanie dokumentacji pierwszej sztuki z PEI
PEI to ogólna nazwa polieteroimidu. ULTEM jest znakiem towarowym SABIC dla rodziny gatunków żywic PEI. W zapytaniu ofertowym należy podać dokładny gatunek żywicy lub mieszanki, informację o obecności napełniacza, kolor lub wariant, jeśli ma znaczenie, oraz postać półfabrykatu przeznaczonego do obróbki skrawaniem, zamiast traktować te nazwy jako w pełni zamienne.
Osoby odpowiedzialne za rysunek techniczny powinny określić zatwierdzony gatunek, wskazać, czy materiał nie zawiera napełniacza, czy jest wzmocniony, oraz czy zamienniki wymagają zatwierdzenia. ULTEM 1000 i ULTEM 2300 mogą różnić się sztywnością, zużyciem ściernym, wykończeniem oraz wymaganiami dotyczącymi kontroli, ale ta strona nie wskazuje gatunku odpowiedniego do Państwa zastosowania.
Rzetelna wycena tolerancji wymaga określenia cechy części, wymiaru nominalnego, układu baz odniesienia, stanu półfabrykatu, grubości ścianki lub rozpiętości, przebiegu usuwania materiału, metody pomiaru i etapu odbioru. “Wąskie tolerancje” nie wystarczą, aby ustalić, czy zatwierdzona część spełni wymagania rysunku technicznego objętego nadzorem.
Należy przesłać natywny plik trójwymiarowego modelu CAD, jeśli jest dostępny, rysunek techniczny w dwóch wymiarach objęty nadzorem, oznaczenie materiału, planowane ilości prototypów i kolejnych partii, cechy krytyczne, wymagania dotyczące wykończenia i wyglądu, dokumenty kontroli, wymagania dotyczące pakowania, miejsce dostawy oraz oczekiwany termin. Wymagany przez klienta format dokumentacji jakościowej należy określić przed przygotowaniem wyceny.
Mogą wpływać na sposób podparcia, zasięg narzędzia, promienie naroży, odprowadzanie wiórów, nagrzewanie, ugięcia, kontrolę zadziorów, równomierność usuwania materiału i etap pomiaru. Podczas oceny należy ustalić, które kwestie dotyczą rysunku technicznego, które procesu obróbki skrawaniem, a które wymagają potwierdzenia na próbce lub pierwszej sztuce.
W zależności od zamówienia można poprosić o dokumentację materiałową przypisaną do partii, certyfikat zgodności, raport wymiarowy, komplet dokumentacji pierwszej sztuki lub dokumenty do zatwierdzenia według wymagań klienta. Należy wskazać wymagane pola i zakres, ponieważ dokumenty te nie są zamienne i nie wszystkie są automatycznie uwzględniane.
Znaczenie mają źródło materiału i uzysk z półfabrykatu, liczba zamocowań, złożona geometria, narzędzia skrawające, zużycie ścierne przy obróbce gatunków z napełniaczem, wykończenie powierzchni, kontrola, raportowanie, ilość, pakowanie i logistyka. Zhenling potwierdza koszt i czas realizacji po analizie określonego zakresu, zamiast podawać natychmiastowe wyceny bez podstaw.
Nabywca i dostawca uzgadniają identyfikację materiału, rewizję rysunku, kontrolowane cechy, metodę, raport, kryteria wyglądu, odstępstwa oraz to, kto jest uprawniony do zatwierdzenia. Produkcja kolejnych partii rozpoczyna się po przyjęciu uzgodnionego kompletu dokumentacji oraz zapisaniu danych wejściowych lub okoliczności wymagających ponownego zatwierdzenia.
Mogą wskazać praktyczne kwestie dotyczące ostrych narzędzi, chłodziwa, promieni, geometrii rowków wiórowych, zacierania, zadziorów, węglika spiekanego i decyzji o wyżarzaniu, ale nie wyznaczają uniwersalnego procesu. Warto wykorzystać je do opracowania listy kontrolnej, a następnie zweryfikować konkretny gatunek, półfabrykat, cechę części, maszynę, narzędzie i wynik kontroli pierwszej sztuki.






