Contacter Zhenling Company

Services de prototypage CNC rapide sur plan
Prototypage CNC rapide de pièces métalliques fonctionnelles
Le prototypage CNC rapide justifie son coût lorsque la pièce doit résister à un essai, pas seulement représenter une forme. La demande de devis doit préciser le matériau, la gamme de fabrication, le degré de définition du plan, la quantité, l’heure limite de prise en charge les jours ouvrés, le périmètre du contrôle et les éventuelles exigences de transfert pour les commandes renouvelées. Les demandes de prototypage CNC rapide doivent préciser le matériau, la gamme de fabrication, le degré de définition du plan, la quantité, l’heure limite de prise en charge les jours ouvrés et le périmètre du contrôle. Le calendrier dépend des éléments validés et transmis. Vérifiez la gamme de fabrication, les limites, les preuves de contrôle et les exclusions avant de considérer une date comme ferme.
Quand un prototype CNC doit prouver davantage que sa forme
Une maquette imprimée répond à une seule question : sa géométrie tient-elle dans l’espace prévu sur le plan. Un prototype fonctionnel doit répondre à des questions plus difficiles : le joint assure-t-il l’étanchéité, le filetage résiste-t-il à l’effort, l’alésage reste-t-il rond après desserrage du bridage et la paroi se déforme-t-elle sous pression.
SYSTÈME ET SPÉCIFICATIONS
Quatre objectifs d’essai, quatre prototypes différents
C’est souvent là que commencent les malentendus sur le devis : l’acheteur demande un prototype, alors que sa demande peut désigner quatre pièces différentes. Une pièce en aluminium destinée à vérifier l’ajustement n’est pas une éprouvette d’essai de pression d’éclatement en acier inoxydable 316L ; les chiffrer de la même manière fait déraper le calendrier.
- Pour une maquette de forme, une autre nuance peut convenir ; pour une pièce fonctionnelle, non, car la propriété soumise à l’essai dépend du matériau et non de la forme.
- Pour vérifier l’ajustement, il faut respecter le système de références à environ ±0,1 mm sur un élément géométrique de 6–30 mm selon la classe fine de la norme de tolérances générales ISO 2768 ; une maquette d’aspect n’a pas cette exigence.
- Pour une pièce soumise à une charge, l’état à la livraison doit être consigné : une dureté supérieure à C58 et une résistance supérieure à 100 ksi donnent un comportement très différent de celui d’un brut recuit de même nuance.
- Un prototype destiné à valider la fabrication est volontairement usiné selon la gamme prévue pour la production, même s’il existe un raccourci plus rapide pour une seule pièce.
| Objectif de l’essai | Ce à quoi la pièce doit résister | Conséquences pour la fabrication | Preuve permettant de trancher |
|---|---|---|---|
| Forme et encombrement | Contrôle visuel et dimensionnel par rapport au plan | Le matériau peut être remplacé ; la finition répond uniquement à un objectif esthétique | Rapport dimensionnel des éléments géométriques repérés |
| Ajustement et assemblage | Accouplement des pièces, cumul des tolérances et engagement des fixations dans l’assemblage réel | Le système de références et la classe de filetage deviennent déterminants | Vérification de l’ajustement avec la pièce correspondante, et non avec la maquette |
| Fonctionnement et charge | Pression, couple, usure, chaleur ou mouvement dans les conditions de service prévues | La nuance, l’état après traitement thermique et la dureté ne peuvent pas être remplacés | Compte rendu d’essai et certificat du matériau pour la coulée utilisée |
| Validation de la fabrication | La gamme de fabrication elle-même : accès, maintien de la pièce, bavures et déformations | Le prototype est usiné sur des machines comparables à celles de production | Notes de réglage, observations sur le temps de cycle et causes des rebuts |
Rapide ne signifie pas toujours précis ni économique
Les fournisseurs de ce marché le reconnaissent eux-mêmes : le prototypage rapide n’offre pas toujours une précision suffisante pour la production finale et n’est pas toujours moins cher une fois les itérations de conception prises en compte. Mieux vaut le dire clairement que le découvrir à la troisième révision.
Contre-intuitif, mais constant
C’est rarement l’usinage qui fait perdre du temps. Le retard naît des échanges entre un plan ambigu, un e-mail de clarification, un nouveau devis et un second réglage ; c’est pourquoi l’étape de définition ci-dessous fait gagner plus de temps qu’une broche plus performante.
Vous ne savez pas lequel de ces quatre objectifs d’essai correspond à votre pièce ? Envoyez le plan avec les conditions d’essai.
Demander une revue de définition du prototype →Définir le prototype avant de commencer l’usinage
Le manque de clarté des plans est un problème trop fréquent dans ce métier. Des usineurs indiquent avoir travaillé à partir d’un ancien indice de révision pour la même référence de pièce, tandis que les équipes de conception, de fabrication et de contrôle ne s’accordent pas sur ce qu’une indication géométrique était censée définir.
Fiche de définition du prototype : dix rubriques
Notre fiche comporte dix rubriques qui permettent de déterminer si le prix de l’usinage CNC d’un prototype peut être établi sérieusement ou doit reposer sur des suppositions. Les transmettre ensemble est l’action la plus utile pour un acheteur : elle évite les demandes de précisions qui absorbent la première semaine de la plupart des calendriers de prototypage.
| Élément | Rubrique | Éléments fournis par l’acheteur | Éléments confirmés par Zhenling Metal |
|---|---|---|---|
| 1 | Objectif de l’essai et décision | Ce que cette pièce doit démontrer et la décision qu’elle permet de prendre | Si l’usinage CNC convient à cet objectif |
| 2 | Fichiers et indice de révision | Plan 2D, modèle 3D, indice de révision et unités | Cohérence entre le modèle et le plan, ainsi que les détails manquants |
| 3 | Matériau | Nuance, état de livraison et tout matériau de remplacement que vous accepteriez | Disponibilité, incidence sur l’usinabilité et sur le délai |
| 4 | Éléments géométriques critiques | Cotes déterminantes, ajustements, filetages et système de références | Accès de l’outil, maintien de la pièce et méthode de mesure de chaque élément |
| 5 | Degré de fidélité visé | Différences volontaires par rapport à la pièce ou au procédé final | Différences susceptibles de modifier les conclusions de l’essai |
| 6 | Historique de la pièce | État du matériau ou lot, lorsque cela compte pour l’essai | Gestion du marquage et de la traçabilité pendant l’usinage CNC |
| 7 | Surface et traitement | Finition, traitement thermique, dépôt métallique et zones d’aspect | Surépaisseur d’usinage, risque de déformation et délai supplémentaire |
| 8 | Quantité et dates | Quantité, date souhaitée, destination et emballage | Effets des réglages, de l’usinage, des opérations sous-traitées et de la logistique |
| 9 | Acceptation | Méthode de mesure et règle déterminant l’acceptation ou le refus | Justificatifs que nous pouvons produire dans le cadre de cette commande |
| 10 | Questions en suspens | Tout point non résolu et la personne chargée de l’approuver | Liste écrite des points qui restent ouverts après examen |
Trois statuts plutôt qu’une seule réponse
Chaque ligne de la fiche revient avec l’un de trois statuts ; les distinguer évite qu’un devis repose sur des hypothèses cachées. À la différence d’un chiffre unique présenté avec assurance, ces trois statuts rendent les hypothèses visibles, et les acheteurs qui exigent cette distinction ont moins de surprises au contrôle.
Connu
Défini par le plan ou la norme, et chiffrable dès maintenant sans examen complémentaire.
À examiner
Usinable en principe, mais l’accès, le maintien de la pièce ou la méthode de mesure doivent être vérifiés avant de promettre une date.
À confirmer pour chaque commande
Dépend de la disponibilité de la nuance, du calendrier des traitements ou des justificatifs demandés ; ce point est donc confirmé pour chaque commande plutôt qu’annoncé de manière générale.
Sur quoi doit réellement porter la discussion des tolérances
Les acheteurs commencent souvent par demander la tolérance CNC la plus serrée que l’atelier puisse tenir, alors que la discussion devrait partir de la pièce. Ce sont deux ou trois éléments géométriques déterminants qui fixent le résultat : leur accessibilité, la possibilité de les usiner et de les maintenir en un seul réglage, puis leur méthode de mesure ; le reste de la pièce relève de la classe de tolérance générale.
Appliquer la classe de tolérance serrée partout coûte cher
Un élément géométrique de 30–120 mm admet ±0,15 mm selon la classe générale fine, et la plupart des éléments d’un prototype respectent cette plage sans difficulté. Exiger ±0,02 mm sur l’ensemble d’un plan a un coût réel : davantage de réglages et de contrôles, plus de rebuts et un retard que personne n’avait prévu.
La classe de tolérances générales est en cours de remplacement
La norme ISO 2768-1:1989 définit la classe de tolérances générales encore mentionnée sur la plupart des cartouches. La norme qui la remplace, ISO 2768 édition 2, est au stade 60.00, en cours de publication, depuis le 2 juin 2026 sous la responsabilité du comité ISO/TC 213. Un plan figé ce trimestre doit préciser l’édition visée.
Choisir la gamme de fabrication du prototype CNC selon la géométrie, le matériau et l’objectif de l’essai
Le choix de la gamme de fabrication est une décision de fabrication, pas un choix dans un catalogue. La géométrie détermine quelle machine prend la pièce en premier, l’état du matériau détermine la quantité de matière enlevable par passe, et l’objectif de l’essai détermine lesquels de ces choix peuvent être modifiés.
| Caractéristiques de la pièce | Gamme de fabrication probable | Pourquoi cette gamme de fabrication | Question à résoudre en premier |
|---|---|---|---|
| Corps prismatique, poches, faces, cercles de perçages | Fraiseuse CNC, à 3 axes ou 4 axes | Une géométrie plane et simple s’usine souvent plus vite sur une machine CNC comportant moins d’axes | Profondeur de poche par rapport à sa largeur et portée de l’outil par rapport à son diamètre |
| Pièce de révolution, alésages, portées, filetages | Tournage CNC, avec outils motorisés si nécessaire | Un seul serrage préserve la concentricité entre l’alésage et la portée | Un rapport longueur/diamètre supérieur à 10:1 exige une contre-pointe ou une lunette d’appui |
| Angles composés, plusieurs faces rapportées à une même référence | Centre d’usinage 5 axes importé | Un seul réglage conserve le même système de références pour toutes les faces | Déterminer si la géométrie en tire réellement parti ou si elle ne fait qu’allonger la programmation |
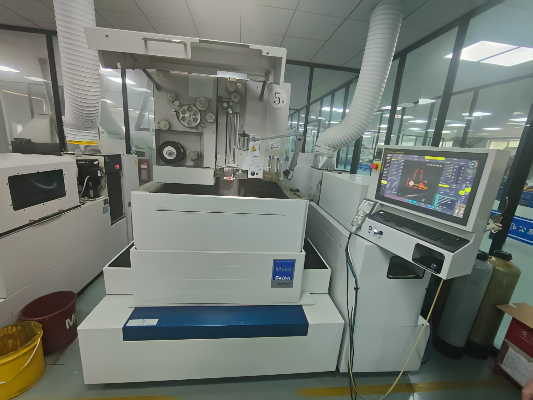
| Brut durci, angles intérieurs vifs, sections minces | Électroérosion CNC à fil | Aucun effort de coupe ne s’exerce sur la pièce ; les parois minces ne fléchissent donc pas | État de surface après découpe et incidence éventuelle de la couche refondue |
| Portées rectifiées, faces d’étanchéité, portées de roulement | Rectification ou alésage CNC après usinage | La finition et la circularité de la face d’accouplement déterminent le résultat de l’essai | Surépaisseur laissée pour l’opération de finition avant traitement thermique |
Ces questions en suspens relèvent des règles de conception, pas des préférences
Les recommandations de conception pour la fabrication de pièces usinées de University of Florida déconseillent les trous alésés dont le rapport longueur/diamètre dépasse 5:1, car la flexion de l’outil compromet la précision, ainsi que les parois minces, les nervures et les poches profondes qui ne restent pas rigides sous les efforts de bridage et de coupe. Si une pièce reprend sa forme après desserrage du bridage, la surface usinée se retrouve hors position ; il faut donc résoudre les questions de portée de l’outil et de rigidité avant de fixer la gamme de fabrication.
Plus d’axes ne signifie pas toujours plus de rapidité ni de précision
La programmation d’un projet d’usinage à cinq axes peut prendre deux fois plus de temps que celle de la même pièce à trois axes ; pour les pièces planes ou simples, trois axes restent souvent plus rapides sur l’ensemble du travail. Le gain réel est plus limité que ne le laisse penser le discours commercial, et le présenter avec précision est plus utile que de l’exagérer.
L’avantage de précision d’un réglage unique ne vient pas du nombre d’axes. Il vient du maintien d’un même système de références pendant l’usinage de toutes les faces contrôlées, ce qui supprime le cumul des tolérances qu’introduiraient autrement quatre reprises de bridage.
Synthèse de recommandations publiées sur les capacités de l’usinage cinq axes par des fabricants de machines-outils et des bases de connaissances en fabrication, 2024–2025
La nuance seule ne suffit pas à spécifier un matériau
La nuance indique de quel alliage il s’agit. Elle ne précise ni l’état à la livraison, ni la plage de dureté, ni le traitement thermique prévu après l’usinage CNC, ni l’environnement de service auquel la pièce doit résister ; chacun de ces facteurs modifie la gamme de fabrication, la surépaisseur d’usinage et le calendrier.
| Famille | Nuances usinées ici | Facteur déterminant pour la gamme de fabrication |
|---|---|---|
| Acier au carbone | 20#, 45# | Facile à usiner, mais les déformations après traitement thermique déterminent l’ordre des opérations de finition |
| Acier allié | Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo | La plage de dureté détermine si une rectification ou une électroérosion à fil suit l’usinage CNC |
| Acier à roulements | GCr15 | À l’état durci, les portées et les tourillons doivent être rectifiés |
| Acier inoxydable | 303, 304, 304L, 316, 316L, 321 | Risque d’écrouissage et de grippage des filetages et des ajustements |
| Alliage à base de nickel | C276, 904L et nuances apparentées | L’usure des outils et les limites de vitesse dominent le temps de cycle |
| Alliage d’aluminium | Nuances courantes d’aluminium corroyé | Enlèvement de matière rapide, mais les parois minces de moins de 1 mm fléchissent tout de même |
Demandez ce que l’atelier fera réellement sur la pièce
Pour choisir un fournisseur, déterminez les opérations qu’il réalisera sur la pièce et les procédés externes, les documents et les étapes d’acceptation inclus.
Les acheteurs de prototypes doivent demander quelles opérations d’usinage, de traitement thermique, de rectification et de contrôle sont réellement prévues pour la pièce, et qui est responsable de chaque opération externe.
Note sur l’examen de la gamme de fabrication du prototype
Là où les pièces métalliques et plastiques divergent
Les acheteurs demandent souvent à un même fournisseur de chiffrer ensemble les pièces métalliques et plastiques, généralement sous une seule ligne de devis. C’est une erreur à repérer tôt, car la classe de tolérances générales standard diffère entre ces matériaux, tout comme les justificatifs d’acceptation.
- Les métaux sont couramment chiffrés selon la classe fine ISO 2768-f, tandis que les plastiques le sont selon la classe moyenne ; une même note de plan a donc deux significations différentes.
- L’état de surface d’un métal brut d’usinage se situe autour de Ra 3,2 µm : c’est une référence concrète et mesurable pour l’acheteur, plutôt qu’une simple affirmation de précision.
- Zhenling Metal fabrique des pièces métalliques. Les demandes portant à la fois sur le plastique et le métal sont les bienvenues, mais le périmètre des pièces plastiques est confirmé pour chaque commande et n’est pas présenté comme une capacité interne vérifiée.
Prototypage CNC rapide ou fabrication additive pour les essais fonctionnels
Cette comparaison tourne généralement à une querelle de préférence qui n’aide personne. Mieux vaut la traiter comme un choix de gamme de fabrication, à justifier pour chaque pièce, car la réponse dépend de la géométrie, de l’état du matériau et de ce que l’essai doit établir.
Grille de choix entre CNC et fabrication additive, critère par critère
Huit critères déterminent la gamme de fabrication. Si un critère penche vers la fabrication additive, l’usinage CNC est une manière plus coûteuse d’obtenir la même information ; s’il penche vers l’usinage, une pièce imprimée répondra à une autre question que celle posée par l’essai.
| Critère | En faveur de l’usinage CNC | En faveur de la fabrication additive |
|---|---|---|
| État du matériau | L’essai dépend des propriétés du matériau corroyé ou traité thermiquement | L’essai dépend de la géométrie, pas du comportement du matériau |
| Géométrie interne | Éléments géométriques physiquement accessibles à un outil | Canaux conformés et structures en treillis inaccessibles aux outils |
| Exigences dimensionnelles et d’état de surface | Ajustements, filetages et faces d’étanchéité contrôlés | Examen visuel, ergonomique ou de l’encombrement uniquement |
| Constance des propriétés | Brut certifié dont le comportement thermique est connu | Les propriétés dépendant de l’orientation sont acceptables |
| Fidélité à la gamme de fabrication | Le prototype doit reproduire la gamme de fabrication prévue en production | La gamme de fabrication en production sera de toute façon différente |
| Fréquence des itérations | Deux ou trois révisions réfléchies | Modifications quotidiennes de la géométrie pendant la conception |
| Quantité et réglages | 10–20 pièces par lot, avec des commandes renouvelées probables | Pièces de forme uniques, sans réapprovisionnement prévu |
| Justificatifs d’acceptation | Certificats et valeurs mesurées exigés | Aucun dossier de justificatifs formel nécessaire |
Ce que dit la presse professionnelle sur cette limite
Un rédacteur indépendant de la presse professionnelle a mieux décrit cette limite que ne pourrait le faire un fournisseur ; c’est surtout la seconde partie du passage que les acheteurs négligent.
« La fabrication additive ne remplacera jamais complètement l’usinage CNC. » … « beaucoup abordent encore le prototypage dans une optique de production. Ils ne fabriquent pas à la hâte un prototype avec une méthode d’usinage qui serait impraticable en production. Ainsi, les clients connaissent exactement le coût réel de la pièce de production, sans mauvaises surprises. »
— Derek Korn, Modern Machine Shop, Prototyping Via Machining Will Always Have Its Place
Deux gammes de fabrication, deux recommandations sincères
Notre atelier fait réellement les deux recommandations suivantes, dont l’une consiste à orienter le travail ailleurs. Un fournisseur qui ne recommande jamais l’autre gamme de fabrication vend sa capacité plutôt que son jugement.
01 Imprimez d’abord, usinez ensuite
La géométrie du concept change encore chaque semaine, aucun chemin de charge n’est soumis à l’essai et aucun certificat n’est nécessaire. Imprimez la forme, validez l’encombrement, puis usinez une pièce dans la nuance réelle une fois la géométrie stabilisée.
02 Usinez dès maintenant
Une face d’étanchéité, un raccord fileté sous pression, une portée de roulement ou une paroi soumise à une charge. Seul l’usinage d’un brut certifié permet de transposer le résultat de l’essai à la pièce de production.
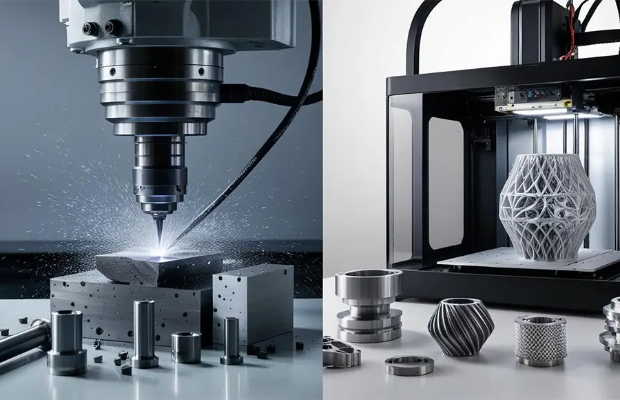
SURVOLEZ POUR VOIR LES DONNÉES MESURABLES
ANALYSE DÉTAILLÉE DU CRITÈRE 04
La constance des propriétés est la partie mesurable de cette différence
Une étude du National Institute of Standards and Technology publiée dans son Journal of Research a évalué la variabilité et l’anisotropie des propriétés mécaniques d’un acier inoxydable austénitique fabriqué par voie additive, au moyen d’essais de traction uniaxiale et de dureté. Lorsque la conclusion dépend des propriétés plutôt que de la forme, cette variabilité justifie d’usiner une pièce fonctionnelle dans un brut dont l’état est déjà connu.
Aucune des deux méthodes ne supprime cette limite
Les pièces fabriquées couche par couche nécessitent encore un usinage ultérieur pour les filetages et les faces contrôlées, et les surfaces ainsi obtenues ne satisfont souvent pas aux exigences de finition. La fabrication additive est également limitée par la vitesse de fabrication, la taille maximale des pièces et la liste des matériaux utilisables sur la machine concernée.
Consignez les décisions relatives au prototype avant la prochaine révision
Un prototype mesuré sans consignation des résultats ne produit qu’un avis, pas un résultat exploitable. Le relevé des décisions relatives au prototype permet de fonder la prochaine révision sur les caractéristiques réelles de la pièce et sur les conditions dans lesquelles elle a effectivement été testée.
| Rubrique | Ce qui est consigné | Ce que cela évite |
|---|---|---|
| Objectif de l’essai et décision | La question à laquelle cette pièce devait répondre | L’élargissement des conclusions au-delà de ce que l’essai permet d’établir |
| Historique de la pièce | Indice de révision, nuance, état à la livraison, numéro de coulée et éventuel traitement thermique | La transposition du résultat d’une pièce dont la provenance est inconnue |
| Gamme de fabrication et écarts de fidélité | La gamme de fabrication utilisée et ses différences par rapport à la production | Supposer que la production reproduira un réglage utilisé uniquement pour le prototype |
| Conditions d’essai | Température, pression, fluide, durée, montage d’usinage | L’extrapolation implicite à des conditions de service plus sévères |
| Caractéristique critique | Les éléments géométriques précis sur lesquels repose l’acceptation | Un désaccord sur une cote dont personne n’avait établi le caractère déterminant |
| Justificatifs et méthode de mesure | Instrument, méthode et traçabilité de la mesure | Une décision fondée sur une valeur non étayée |
| Règle d’acceptation et risque de décision | La règle appliquée à la limite de spécification | Deux parties interprétant différemment la même mesure |
| Résultat et prochaine action | Résultat, écart, reprise et modification qui en découle | La perte de la raison d’une révision |
SURVOLEZ POUR PARCOURIR
L’usinage CNC efface le marquage de coulée : voilà le véritable risque pour la traçabilité
C’est ce défaut qui prend au dépourvu les acheteurs d’équipements sous pression, et il n’a rien à voir avec les dimensions. Usiner un prototype dans un brut certifié efface le marquage de coulée d’origine ; si le numéro n’a pas été reporté avant son effacement et que ce report n’a pas été attesté, la pièce finie revient parfaite sur le plan dimensionnel, mais sa filiation est perdue.
Une non-conformité courante
Dans la pratique des certificats matière, l’absence de report du numéro de coulée avant son effacement par l’usinage CNC est décrite comme l’une des non-conformités de traçabilité les plus fréquentes dans les ateliers de fabrication. Selon ASME B31.3, la traçabilité des matériaux est obligatoire pour les composants sous pression ; selon NACE MR0175 / ISO 15156, la traçabilité à la coulée est obligatoire en service acide.
Le type de certificat influe sur le calendrier ; ce n’est pas un simple détail administratif
Les acheteurs découvrent régulièrement l’exigence de certificat après le devis et attribuent le retard au fournisseur. Ce compromis est prévisible et doit figurer dans le cahier des charges plutôt que de faire l’objet d’un désaccord trois semaines plus tard.
| Type de certificat EN 10204 | Résultats d’essai | Témoin indépendant | Incidence sur le délai | Applications habituelles |
|---|---|---|---|---|
| Déclaration 2.1 | Aucun indiqué | Non | Aucune | Supports, brides de serrage, accessoires non soumis à la pression |
| Rapport d’essai 2.2 | Non spécifiques | Non | Aucune | Acier de construction courant |
| Certificat de contrôle 3.1 | Valeurs réelles de la coulée livrée | Interne, indépendant de la fabrication | Ajoute environ 1 à 2 semaines | Pétrole et gaz, production d’électricité, industrie chimique |
| Certificat de contrôle 3.2 | Valeurs réelles de la coulée livrée | Oui, par un tiers | Ajoute environ 2 à 4 semaines | Applications sous-marines, nucléaires, à haute pression et à haute température |
La mesure repose sur une base explicitée, pas sur le nom d’un instrument
Lorsqu’une décision dépend d’une valeur mesurée, cette valeur doit pouvoir être étayée, et pas seulement consignée. La traçabilité métrologique et la règle de décision appliquée à une limite de spécification sont deux notions distinctes ; les confondre peut amener deux parties de bonne foi à tirer des conclusions opposées de la même mesure.
- Les recommandations du NIST sur la traçabilité métrologique expliquent ce qui permet d’étayer un résultat, au-delà de sa simple consignation.
- Les travaux du NIST sur les règles de décision expliquent comment les bandes de garde modifient la répartition du risque lié à une mesure proche de la limite.
- Convenez de la règle de décision avant de mesurer la pièce, car une fois la mesure obtenue, le choix de la règle risque d’être perçu comme une contestation du résultat lui-même.
Communiquez votre règle d’acceptation dès la demande de devis, avant le contrôle.
Discuter des besoins de contrôle du prototype →Transposer les enseignements validés à l’usinage CNC en petite série
C’est lors du passage du prototype à la production que la plus grande part de la valeur se perd, et les causes sont rarement techniques. Ce qui fait défaut, c’est la continuité entre la première pièce et la série qui suit : un autre atelier, un autre réglage, un autre lot et des hypothèses que personne n’a consignées. Le piège consiste à considérer la première pièce approuvée comme un aboutissement plutôt que comme le point de départ du plan de contrôle de la production.
Un fournisseur adapté aux premiers prototypes ne l’est pas forcément aux quantités de production ultérieures. Réévaluez la gamme de fabrication, la capacité, le plan de contrôle et les conditions commerciales lorsque le programme évolue.
Note de revue du passage du prototype à la production
Pourquoi réaliser les prototypes sur les équipements de production
Un prototype usiné sur des machines CNC de production permet d’éprouver l’outillage, le maintien de la pièce, la programmation et les paramètres de coupe qui serviront à la commande suivante. C’est pourquoi cette même chronique de la presse spécialisée soutient que cette approche limite les nouveaux apprentissages et permet à l’acheteur de voir le coût réel de la pièce de production, plutôt qu’un prix valable uniquement pour la première pièce.
La fabrication en petite série exige une bonne maîtrise des réglages
Sur une série de 10–20 pièces, les coûts fixes de réglage sont répartis sur peu de pièces : leur maîtrise compte donc davantage que la vitesse de la broche. Une gamme de fabrication fondée sur un seul montage d’usinage fiable entraîne moins de frais qu’une gamme plus rapide dont le montage doit être refait à chaque commande.
Les difficultés de transition sont documentées
Une étude du United States Government Accountability Office sur les acquisitions de défense attribue des problèmes récurrents de qualité de fabrication à des conceptions instables, à une maîtrise insuffisante des procédés et à un passage difficile à la production, plutôt qu’aux pièces elles-mêmes. Le constat vaut pour dix pièces comme pour dix mille : ce qui n’a jamais été consigné ne résiste pas au transfert.
Ce qui est repris et ce qui doit être reconfirmé
Distinguer ces deux listes lors du transfert prend cinq minutes et évite la plupart des litiges sur les commandes suivantes. Chaque élément de la colonne de droite peut amener une nouvelle commande à différer, sans que personne ne s’en aperçoive, de la première pièce approuvée.
| Repris du prototype approuvé | À reconfirmer pour la commande suivante |
|---|---|
| Indice de révision du plan figé et liste des modifications approuvées | Présence éventuelle d’un ancien indice de révision encore en circulation |
| Nuance, état de livraison et liste des nuances de remplacement approuvées | Nouvelle coulée, type de certificat et marquage correspondant |
| Caractéristiques critiques convenues et système de références spécifiées | Fréquence des contrôles sur l’ensemble du lot plutôt que sur une seule pièce |
| Gamme de fabrication, choix d’outillage et logique de réglage de l’usinage CNC | Usure du montage d’usinage, durée de vie des outils et variations d’un réglage à l’autre |
| Dérogations approuvées, accompagnées de leur justification écrite | Acceptabilité de chaque dérogation pour la quantité commandée |
| Emballage et manutention à destination qui ont donné satisfaction | Documents d’exportation pour le nouvel envoi et sa destination |
Définir le coût et le délai du prototypage CNC avant de demander un devis
Deux écueils dominent à ce stade, et aucun ne tient au niveau des prix. Les demandes très exigeantes portant sur de faibles quantités restent sans devis, tandis que des délais forfaitaires sont appliqués à des pièces auxquelles ils n’ont jamais convenu.
Refus sans réponse
Les demandes de devis pour de petites quantités soumises à des exigences élevées peuvent être refusées sans chiffrage. Demandez le motif explicite du refus de devis afin de pouvoir corriger les contraintes liées au matériau, à la géométrie, au contrôle ou à la quantité.
Six semaines pour toutes les pièces
Un délai forfaitaire ne permet pas de comparer des pièces différentes. Le devis écrit doit préciser la disponibilité du matériau, la gamme de fabrication, l’étendue des contrôles, le calcul du délai en jours ouvrés et les exceptions.
La préparation pèse davantage que le temps de coupe dans le coût d’usinage d’un prototype
Pour une pièce unique ou une série de 10–20 pièces, le coût dépend bien davantage de la préparation que des minutes de coupe. Voilà pourquoi deux pièces visuellement proches peuvent faire l’objet de devis différents et pourquoi un devis instantané en ligne ne répond pas à la véritable question de l’acheteur.
| Facteur | Ce qui le fait varier | Ce que vous pouvez faire |
|---|---|---|
| Matériau et brut | Disponibilité de la nuance, dimensions des barres ou des tôles, quantité minimale d’achat | Indiquez une nuance de remplacement acceptable dans le cahier des charges |
| Programmation | Nombre d’éléments géométriques, angles composés, stratégie à cinq axes | Supprimez les éléments géométriques inutiles pour l’essai |
| Maintien de la pièce | Nombre de réglages, montage d’usinage sur mesure ou mors doux | Prévoyez une face de référence qui puisse réellement être serrée dans un étau |
| Temps d’usinage | Volume de matière enlevée, usure des outils sur les alliages de nickel, passes de finition | Réservez la classe de tolérance serrée aux éléments géométriques déterminants |
| Opérations secondaires | Traitement thermique, rectification, traitement de surface par dépôt, soudage | Confirmez les opérations réellement nécessaires à l’essai |
| Contrôle et enregistrements | Nombre d’éléments géométriques à mesurer, type de certificat, format du rapport | Précisez la règle d’acceptation dès le début |
| Quantité et logistique | Taille de la série, emballage, destination, documents d’exportation | Indiquez la destination réelle dès la demande de devis |
Pourquoi un devis instantané ne peut pas chiffrer la pièce de production
Le devis automatisé de pièces usinées fait l’objet d’un brevet, dont le texte reconnaît lui-même une limite. Il indique que, pour les moyennes et grandes séries, la conception et la fabrication de montages d’usinage sur mesure peuvent se justifier ; or c’est précisément ce facteur qui détermine si le coût de la pièce de production est acceptable. Le problème est qu’un moteur qui ne voit que la géométrie ne peut pas prendre ce facteur en compte.
Une limite documentée dans le brevet de devis lui-même
Le brevet américain US7840443B2, Automated quoting of CNC machined parts, décrit la méthode de tarification automatisée et la condition économique liée au montage d’usinage qui change la réponse. La conception de montages d’usinage pour les prototypes est traitée séparément dans le brevet US20070101568A1.
Facteurs influant sur le délai, par ordre d’importance
Pour les prototypes, le délai tient surtout à l’attente dans les files de production, et peu au temps de broche. Chacun des points ci-dessous peut allonger le calendrier sans qu’aucun métal ne soit usiné, et la plupart dépendent d’informations que l’acheteur possède déjà.
- Les questions non résolues dans le cahier des charges, qui bloquent le devis avant de bloquer le projet d’usinage.
- L’approvisionnement en matériau, y compris l’achat d’une quantité minimale de barres ou de tôles pour une nuance peu courante.
- Le type de certificat : le type 3.1 selon EN 10204 ajoute environ une à deux semaines, et le type 3.2 environ deux à quatre semaines.
- Les opérations sous-traitées, comme le traitement thermique ou le traitement de surface par dépôt, soumises aux délais d’un autre prestataire.
- L’étendue des contrôles et le format du rapport, à convenir ensemble avant la mesure de la pièce plutôt qu’après l’obtention d’un résultat.
- Le délai de validation de votre côté, généralement l’attente la plus longue à elle seule.
Procédés et capacités
Confier à Zhenling Metal vos prototypes métalliques définis par plan
Selon les informations fournies par l’entreprise, celle-ci exerce ses activités depuis 2006 dans une usine de Jiashan. Pour toute demande de devis concernant un prototype, la gamme d’usinage proposée, les contrôles du matériau, le plan de contrôle et les modalités de transfert aux commandes suivantes doivent être confirmés à partir du plan réel et du devis écrit ; cette page ne revendique ni travaux réalisés pour des clients du secteur des équipements sous pression ni expérience de production correspondant à la pièce demandée.
| Domaine de compétence | Équipements installés | Intérêt pour un prototype |
|---|---|---|
| Fraisage | Plusieurs centres d’usinage à 3 axes et à 4 axes, ainsi que des centres d’usinage à 5 axes importés | Les pièces présentant des angles composés peuvent rester dans un même système de référence |
| Tournage | Tours CNC | Alésages, portées et filetages usinés concentriquement en un seul serrage |
| Finition de précision | Rectification CNC et alésage CNC | Finition des faces d’étanchéité et des portées d’arbre après traitement thermique |
| Découpe sans contact | Électroérosion CNC à fil | Découpe de bruts durcis et de sections minces sans effort de coupe |
| Formage | Cisaillage CNC, roulage de tôles et presses | Gamme de formage, équipements, site de production et responsabilité des opérations externes confirmés dans le devis |
| Assemblage par soudage | Équipements de soudage à l’arc submergé et sous protection gazeuse | Procédé d’assemblage, prestataire, justificatifs de qualification et périmètre de livraison confirmés dans le devis |
Passage du prototype approuvé à la gamme de production
Une fois la première pièce approuvée, le même plan suit généralement une gamme déjà utilisée dans cette usine : des prestations de fraisage CNC pour les corps prismatiques et les pièces en tôle, ou un usinage CNC à 5 axes lorsque les angles composés doivent rester dans un même système de référence. Définir cette gamme pendant que le prototype est encore sur la machine évite de repartir de zéro pour chiffrer la commande suivante.
Pour chaque prototype, le plan et le devis écrit doivent préciser l’identification du matériau, les éléments géométriques critiques, l’étendue des contrôles, les personnes habilitées à approuver les dérogations et les documents nécessaires au transfert en production avant la validation finale.
Ce que les certificats attestent et ce qu’ils n’attestent pas
Cette page ne revendique pour Zhenling ni qualification liée au marquage CE ou à l’ASME, ni fabrication d’appareils à pression, ni volume d’exportation. Si des justificatifs de qualification sont nécessaires, vérifiez leur titulaire légal, le site concerné, leur numéro, leur portée, leur validité et leur pertinence pour la commande de prototype.
La certification ASME porte sur un système
Le programme ASME de certification des chaudières et appareils à pression certifie le système de contrôle qualité d’un fabricant ou d’un assembleur, pas les pièces individuelles. Lancé en 1916, il couvre aujourd’hui plus de 6 800 titulaires de certificats dans le monde, avec des domaines d’application distincts, notamment U et U2 pour les appareils à pression et PRT pour la fabrication de pièces. Votre prototype nécessite tout de même ses propres justificatifs convenus.
Définir les contrôles du matériau et les enregistrements pour un prototype
Si l’identité ou la traçabilité du matériau importe, indiquez dans la demande de devis la référence de coulée ou de lot, l’étape de report du marquage, l’émetteur du certificat, les éléments géométriques critiques et le relevé de contrôle requis. Ces contrôles sont propres à la commande et doivent être confirmés avant le début des travaux ; ils ne se déduisent pas de l’historique d’un autre produit.
Transmission des données techniques
Les plans, les indices de révision, les unités et les questions en suspens sont confirmés par écrit avant la planification du projet d’usinage, et la liste des points ouverts reste accessible après la revue.
Continuité de la production
Avant validation, confirmez si le prototype et la commande suivante suivront la même gamme proposée, la même logique de montage d’usinage et le même plan de contrôle.
Coordination des exportations
La destination, l’emballage, le marquage et les documents d’expédition requis doivent être confirmés pour la commande de prototype.
Ressources sur les systèmes
Outils d’ingénierie pour les prototypes
PRÉPARATION DU DEVIS
Calculateur de préparation d’une demande de devis pour un prototype CNC
Ouvrir l’outil ↗
CHOIX DU PROCÉDÉ
Grille de choix entre usinage CNC et fabrication additive pour un prototype
Ouvrir l’outil ↗
DÉFINITION DES CONTRÔLES
Estimateur de la charge de contrôle d’un prototype
Ouvrir l’outil ↗
DÉFINITION DU PROJET
Envoyer un plan et l’objectif de l’essai pour examen
Envoyez le plan et le modèle en précisant l’indice de révision et les unités, la nuance et l’état du matériau, la quantité, les éléments géométriques critiques, la finition et les besoins de contrôle, la destination et ce que la première pièce doit démontrer. Le périmètre proposé et la réponse seront établis après examen de ces fichiers.
Questions fréquentes sur le prototypage CNC rapide
Voici les questions que les acheteurs posent avant d’envoyer leurs fichiers, avec des réponses fondées sur les mêmes éléments que ceux présentés plus haut plutôt que sur un discours générique sur le prototypage.
Vous avez encore une question qui ne figure pas dans cette liste ?
Demander une revue de définition du prototype →
Envoyez un plan 2D et un modèle 3D en indiquant l’indice de révision et les unités, ainsi que la nuance, la quantité, la date souhaitée et la destination.
Pour les métaux, dans la classe fine de la norme ISO 2768 sur les tolérances générales, la plage va d’environ ±0,05 mm pour des éléments géométriques de moins de 3 mm à environ ±0,5 mm pour 1 000–2 000 mm, avec une finition après usinage d’environ Ra 3,2 µm. Pour obtenir une tolérance plus serrée, il faut examiner chaque élément géométrique selon son accessibilité, son maintien et la méthode de mesure, plutôt que d’annoncer un chiffre global. Contrairement à une valeur de catalogue, cet examen désigne les deux ou trois éléments géométriques déterminants.
La préparation prédomine : programmation, maintien de la pièce, approvisionnement en matériau, opérations secondaires, étendue des contrôles et type de certificat. Les questions non résolues dans le cahier des charges bloquent le devis avant le projet d’usinage, ce qui explique qu’elles coûtent le plus de jours.
Pour les pièces porteuses et les applications sous pression, la plupart des demandes concernent l’acier au carbone, l’acier allié, l’acier à roulements, l’acier inoxydable, les alliages à base de nickel et les alliages d’aluminium. La nuance ne suffit pas : l’état de livraison et tout traitement thermique après usinage modifient à la fois la gamme de fabrication et les conclusions que l’essai permet de tirer. Les pièces trempées après usinage se déforment ; la finition doit donc suivre le traitement, faute de quoi la tolérance obtenue ne sera pas celle du plan. Précisez lequel de ces états est réellement nécessaire à l’essai.
Choisissez l’usinage CNC lorsque l’essai porte sur le comportement du matériau, des ajustements contrôlés, des filetages, des faces d’étanchéité ou un certificat. Choisissez la fabrication additive lorsque la géométrie évolue encore chaque semaine et qu’aucune propriété du matériau n’est mise à l’essai. Les pièces fabriquées par couches successives nécessitent aussi un usinage ultérieur pour les filetages et les faces aux tolérances contrôlées ; les deux gammes de fabrication ne sont donc pas toujours interchangeables.
Il s’agit d’un usinage destiné à répondre à une question plutôt qu’à satisfaire une commande. Les prototypes peuvent différer de la pièce de production, mais chaque différence doit être consignée pour que les résultats soient transposables.
Certains éléments sont directement réutilisables : l’indice de révision figé, le matériau et les substitutions approuvés, les caractéristiques critiques et la logique du montage d’usinage. La durée de vie des outils sur l’ensemble de la série, la fréquence des contrôles, la nouvelle coulée et son certificat ainsi que les documents d’exportation doivent tous être reconfirmés. Une première pièce acceptée prouve que la gamme peut fonctionner ; elle ne démontre pas à elle seule la capacité à produire un lot, car une seule pièce ne renseigne pas sur la dispersion de cent pièces. Faites du dossier du prototype le point de départ du plan de contrôle de la production plutôt que sa conclusion, afin que la commande suivante n’impose pas une nouvelle négociation.
Comparez la personne qui valide le plan, la manière dont l’identité du matériau est préservée tout au long de l’usinage CNC, les types de certificats disponibles et les justificatifs livrés avec la pièce. Comparer les tolérances annoncées en titre ne vous apprend presque rien, puisque chaque atelier propose la même classe générale.
Des résultats dimensionnels pour les caractéristiques critiques convenues, des certificats matière du type que vous spécifiez et un relevé des dérogations et des retouches.
Tendance actuelle






