Entre em contato com a Zhenling

Requisitos do desenho à entrega para peças plásticas sob medida
Análise de projetos de usinagem CNC de ABS para peças plásticas sob medida
A usinagem CNC de ABS começa pela aplicação da peça, pelo grau do material, pela revisão do desenho técnico e pelos critérios de aceitação, e não por uma designação genérica do material. Use esta página para preparar sua consulta; a Zhenling precisa confirmar a adequação do material, dos equipamentos, do processo e da inspeção antes de apresentar uma cotação ou assumir um compromisso de produção. As consultas sobre usinagem CNC de ABS devem informar o grau do ABS, a quantidade de protótipos ou de peças para pedidos recorrentes, as dimensões críticas e os requisitos de acabamento e aceitação. Analise a sequência de operações proposta, os limites ainda não definidos e os registros exigidos antes de tomar preço, prazo ou capacidade como base para o pedido real, e diferencie os dados confirmados das premissas comerciais ou de inspeção ainda pendentes.
Resultados da análise
O que sua equipe pode esclarecer antes da cotação
- Grau de ABS permitido, forma do material bruto, cor e comprovação exigida
- Revisão do desenho técnico, referências geométricas, características geométricas críticas e superfícies visíveis
- Questões sobre geometria, acesso da ferramenta, fixação da peça e inspeção
- Dados para aprovação da amostra, pedidos recorrentes e entrega
Resultados para o comprador
- Uma solicitação de cotação mais fácil de comparar
- Menos premissas ocultas sobre material, tolerâncias ou escopo da inspeção
- Uma base mais clara para comparar preço, prazo de entrega e comprovações do fornecedor
Limites das comprovações: o site público da Zhenling ainda não comprova projetos específicos com ABS, parâmetros de processo ou certificações de produtos. Esses pontos dependem de comprovações do projeto e confirmação por escrito.
A usinagem CNC de ABS começa pela adequação do grau do material à aplicação
O acrilonitrila-butadieno-estireno é uma família de termoplásticos, não uma formulação única. Um desenho técnico que indica apenas “ABS” deixa em aberto o grau comercial, a formulação, a condição do material bruto e os documentos comprobatórios.
Por que a designação não basta: a ISO 19062-1 afirma que materiais com a mesma designação não oferecem necessariamente o mesmo desempenho e que a norma não fornece dados de engenharia de aplicação, desempenho ou processamento.
Verificação em 8 pontos das comprovações do grau de ABS
01
Fabricante e grau do material
Informe o grau comercial ou defina os limites para um equivalente aprovado, para que o fornecedor possa consultar a ficha técnica correta.
02
Designação do material
Indique a especificação de material aplicável, mantendo-a separada dos critérios de aceitação da peça acabada.
03
Temperatura e ambiente
Defina as condições de exposição em serviço e as consequências de uma falha; não presuma resistência térmica com base no nome da família de materiais.
04
Requisito mecânico
Indique quais resultados de tenacidade, resistência ao impacto, rigidez, resistência à tração ou deflexão são relevantes e como serão aprovados.
05
Exposição especial
Identifique requisitos químicos, de exposição ultravioleta, elétricos ou de retardância à chama que exijam comprovação específica do grau do material.
06
Modificação
Confirme se aditivos, cargas ou reforços são permitidos, pois podem alterar as propriedades e a usinabilidade.
07
Material bruto e lote
Defina a forma do material bruto — chapa, barra ou bloco —, a cor e os documentos de lote exigidos; uma fotografia não comprova nenhum desses pontos.
08
Tipo de comprovação
Diferencie uma ficha técnica geral, uma declaração do fornecedor, um registro do material e um ensaio ou aprovação da peça acabada.
Análise de engenharia
Usinagem de plástico ABS: análise do desenho técnico quanto à geometria, ao calor e à fixação da peça
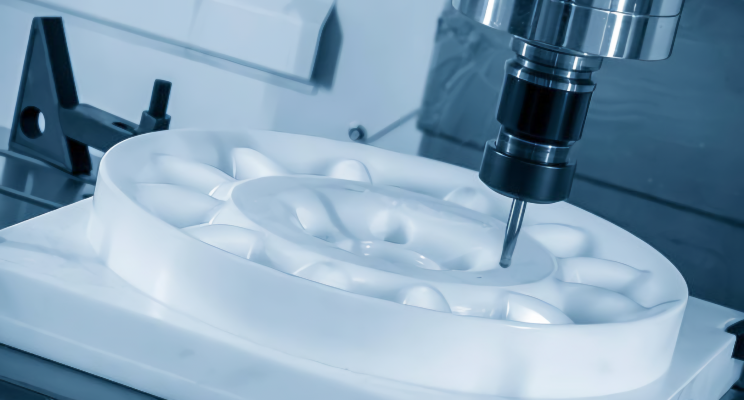
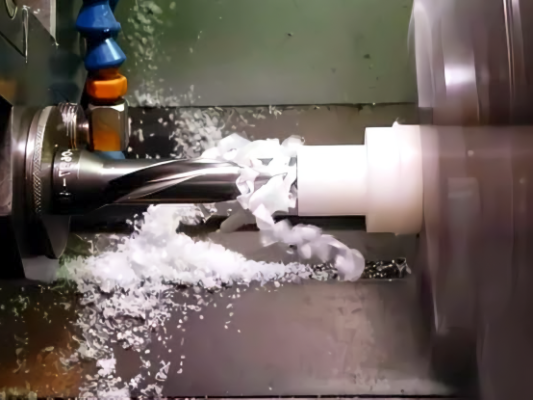
A usinagem de plástico ABS pode falhar já na análise do desenho técnico quando paredes finas, cavidades profundas, raios internos pequenos, áreas frágeis para fixação ou superfícies aparentes não são identificados. Para peças de ABS usinadas por CNC, uma lista de máquinas, por si só, não comprova o controle do calor, da formação de cavacos, da deflexão ou das marcas de ferramenta.
Formato da peça × caminho de análise
| Formato da peça ou do material de entrada | Questões a resolver | Resultado da análise |
|---|---|---|
| Contorno e furos em chapa | Espessura, bordas, indicações dos furos e face visível | Observações sobre a sequência de operações, o apoio e os riscos nas bordas |
| Peça fresada em 3D | Cavidades profundas, paredes finas, características geométricas em várias faces e referências geométricas | Questões sobre a preparação da máquina e o acesso da ferramenta |
| Geometria torneada | Diâmetro, comprimento, canais, furos e indicações de coaxialidade | Análise da sequência de torneamento específica do projeto |
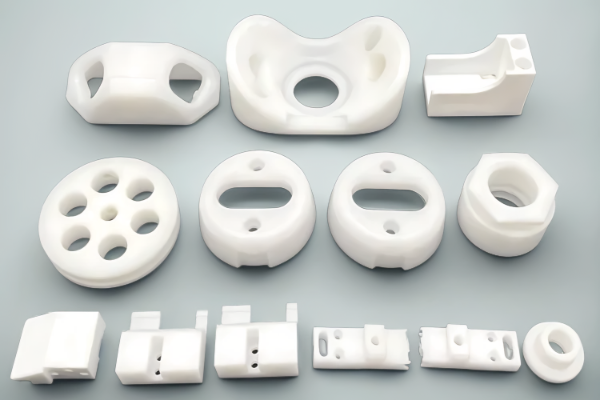
| Peça com exigência estética | Cor, face visível, textura, manuseio e embalagem | Questões sobre superfície e aceitação |
Limites da pesquisa: um estudo de fresamento de ABS de 2026 testou canais de 10 mm e 20 mm, uma parede fina de 1 mm, cinco velocidades de corte de 25 a 125 m/min e avanços de 0.05 a 0,2 mm/rev. Seu resultado mostra, nas condições estudadas, que geometria, trajetória, velocidade e avanço interagem; não fornece uma receita de rotação do eixo-árvore ou taxa de avanço para sua peça.
Risco geométrico → dados do desenho técnico → direção da análise
| Risco | Dados que o comprador deve indicar | Aspecto a avaliar |
|---|---|---|
| Deflexão de parede fina | Espessura da parede, comprimento livre e face funcional | Apoio, sequência de corte e condição de medição |
| Calor ou acabamento superficial insatisfatório | Faces visíveis, marcas permitidas e grau do material bruto | Condição da ferramenta, remoção de cavacos e adequação da usinagem a seco ou do fluido de corte |
| Raios pequenos e cavidades profundas | Raio, profundidade e direção de acesso exigidos | Alcance da fresa de topo, rigidez e geometria alternativa |
| Deformação causada pela fixação | Faces de referência, áreas que não podem ser fixadas e dimensões externas finais | Castanhas macias, liberação em etapas e nova inspeção |
| Rebarbas ou cavacos longos | Padrão das bordas, saídas dos furos e faces de montagem | Geometria da ferramenta, controle dos cavacos e critérios de aceitação das bordas |
“Um valor apertado na cotação não elimina o risco de fabricação quando o grau do material, a revisão do desenho técnico, as dimensões críticas e a condição de inspeção ainda não estão claros.”
Lista de questões
Características geométricas, superfícies e referências geométricas que precisam ser esclarecidas antes da cotação.
Retorno sobre os riscos
Pontos que podem alterar o acesso da ferramenta, a fixação da peça, as operações de corte ou a necessidade de nova inspeção.
Conferência da versão
A revisão do desenho técnico e do modelo que precisam coincidir antes da aceitação do escopo.
Escolha do processo
Quando usinar ABS em vez de usar moldagem por injeção ou impressão 3D
Nenhum processo é automaticamente o de menor custo. Compare um serviço de usinagem CNC, um fornecedor de moldagem e um prestador de impressão 3D considerando o mesmo escopo de material, projeto, inspeção e controle de alterações.
Condição para a decisão
Usinagem CNC
Moldagem por injeção
Impressão 3D
O projeto ainda está mudando
Analisar novamente o modelo e o desenho técnico atualizados; sem molde exclusivo
Avaliar o projeto do molde e o efeito de cada alteração no ferramental
Útil para verificar rapidamente a forma; o comportamento do material impresso exige análise separada
Condição desejada do material
Remover material de chapa, barra ou bloco de material bruto confirmado
Usar um grau próprio para moldagem, processado no molde
Usar material de alimentação e processo de impressão que podem não corresponder ao material bruto
Restrição geométrica
Acesso e alcance da ferramenta, fixação da peça e raio interno
Ângulo de saída, linha de partição, gaveta, extração e construção do molde
Orientação de impressão, suportes, camadas e limites de pós-processamento
Demanda recorrente
Analisar a preparação da máquina, o ciclo, a inspeção e o fornecimento de material bruto
Analisar o investimento no molde diante de uma demanda estável
Analisar a capacidade de impressão, o pós-processamento e a consistência
Comprovações para aceitação
Definir o escopo do desenho técnico, das medições e dos registros
Definir a aprovação da peça moldada e o controle de alterações no ferramental
Definir a validação do material impresso e da peça acabada
A mudança de processo altera a base das comprovações: a ISO 2818 trata da usinagem de corpos de prova de plástico, enquanto a ISO 294-1 trata de corpos de prova de termoplásticos moldados por injeção e observa que o projeto do molde afeta a preparação reprodutível, inclusive para ABS. Essas normas não determinam a sequência comercial de operações; elas mostram por que as comprovações de peças usinadas e moldadas não devem ser consideradas intercambiáveis.
Exemplo de decisão documentado em fonte externa, não um resultado da Zhenling
Mais rápido e mais leve não significou mais barato
A Baker Industries relatou um dispositivo de fixação de ABS impresso em 3D que era 70% mais leve, levou cerca de 50 horas para ser impresso e economizou aproximadamente uma semana em comparação com a alternativa de alumínio usinado, enquanto o custo permaneceu praticamente igual. O caso não estabelece uma regra universal de preços, mas mostra por que a escolha do processo deve considerar precisão, complexidade, custo de alterações no projeto e condições de uso.
Para um protótipo, uma carcaça, um dispositivo de fixação ou outras peças usinadas de ABS, a pergunta útil não é “Qual processo é melhor?” É “Qual sequência de operações fornece as comprovações e a condição do material exigidas por esta decisão, com uma forma aceitável de lidar com alterações?”
PROCESSO DE FABRICAÇÃO
Usinagem de protótipos de ABS e produção recorrente
Um protótipo aprovado em uma verificação de bancada não fixa, por si só, o desenho técnico aprovado, o registro do material, o escopo da inspeção, a embalagem ou o procedimento de retrabalho. A compra no exterior acrescenta riscos de comunicação, logística e controle de versões que devem ser tratados antes de uma ordem de compra entrar em produção.
Solicite uma análise de fabricação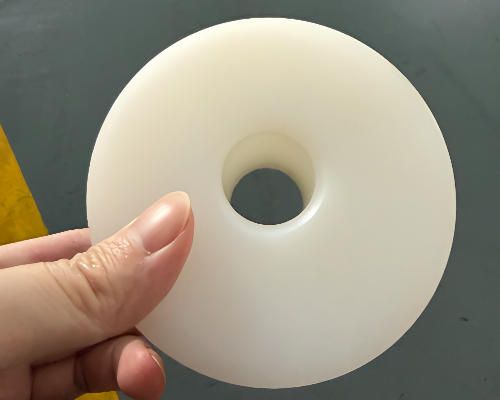
ANÁLISE DO PEDIDO
Caminho em 6 etapas do desenho técnico ao pedido recorrente
01
Confirme os limites para o compartilhamento de informações
Identifique a revisão do desenho técnico e do modelo, as necessidades comuns de confidencialidade e o canal de contato aprovado. Dados técnicos restritos não devem ser enviados por um formulário geral de consulta.
02
Analise a viabilidade de fabricação
Assinale questões sobre o grau do material, a geometria, a fixação da peça, a superfície e a inspeção que possam alterar o escopo.
03
Alinhe o escopo da cotação
Registre material, quantidade, documentos, embalagem, destino e premissas pendentes para que as propostas concorrentes possam ser comparadas.
04
Analise uma amostra ou a primeira peça
Defina o que será inspecionado, quem aprovará e como o retorno será registrado; um relatório formal da primeira peça produzida só estará incluído se constar da cotação.
05
Identifique a base aprovada
Alinhe a ordem de compra, o nome do arquivo, a revisão do desenho técnico e o requisito de material antes dos pedidos recorrentes.
06
Reavalie as condições que exigem nova análise
Mudanças na quantidade, no grau do material, no projeto, na inspeção, na embalagem ou no destino podem exigir uma nova análise.
Limites para dados controlados
As ações de fiscalização do U.S. Bureau of Industry and Security mostram que enviar ao exterior informações de projeto controladas para cotação pode constituir uma exportação, dependendo da classificação e das circunstâncias. A NIST SP 800-171 trata de sistemas que processam, armazenam ou transmitem informações não classificadas controladas; confirme a autorização legal e um canal aprovado antes de compartilhar arquivos restritos e não considere esta página uma orientação jurídica.
Questões a resolver antes de um pedido recorrente
- Qual revisão do desenho técnico e qual requisito de material foram aprovados?
- Quais dimensões determinam a função e sob quais condições de medição?
- Quais faces aparentes, condições das bordas, etiquetas e detalhes de embalagem estão registrados?
- Que mudança exige outra amostra, análise ou aprovação?
Planejamento da aceitação
Tolerâncias, acabamento superficial e inspeção de peças de ABS
A usinagem de precisão de plásticos não se define por uma única tolerância anunciada. A precisão dimensional depende da característica geométrica, do sistema de referências geométricas, da seção da parede, da condição do material, da temperatura, do método de medição e de como a peça foi fixada e liberada.
O condicionamento faz parte da discussão sobre medição. A ISO 291 lista atmosferas padrão que incluem 23 °C/50% de umidade relativa e 27 °C/65% de umidade relativa, enquanto a ASTM D618 trata do condicionamento de plásticos para ensaios, mas difere tecnicamente; nenhuma das duas fontes comprova o ambiente de inspeção padrão da Zhenling.
Requisito → análise → comprovação
| Requisito | Questão para análise | Comprovação que pode ser acordada |
|---|---|---|
| Dimensão crítica | Que referência geométrica, parede, ajuste e função ela determina? | Registro dimensional ou relatório de inspeção especificado |
| Qualidade da superfície | Qual face é visível e quais marcas de ferramenta ou riscos são inaceitáveis? | Padrão visual, fotografia ou amostra aprovada |
| Material | Quais são o grau do material, a cor, a forma e o documento exigidos? | Registro acordado do fornecedor ou do material |
| Característica geométrica de montagem | Qual peça correspondente, folga e condição de medição se aplicam? | Verificação do ajuste ou método de medição com calibre acordado |
| Condicionamento | Como a peça é armazenada antes da medição? | Registro das condições de condicionamento e medição |
| Abrangência da inspeção do lote | Quais características geométricas são verificadas por amostragem ou em todas as peças? | Frequência de inspeção cotada e registro de liberação |
[ 01 ]
Não restrinja todas as tolerâncias dimensionais
Indique as dimensões que determinam o ajuste, a vedação, o alinhamento ou a montagem. Tolerâncias excessivamente restritas podem acrescentar etapas de preparação da máquina e inspeção sem melhorar a função.
[ 02 ]
Identifique as superfícies visíveis
“Excelente acabamento superficial” não é um método de aceitação. Defina as faces visíveis, as marcas de ferramenta permitidas, a condição das bordas e se um aspecto jateado com microesferas é solicitado e compatível.
[ 03 ]
Separe o processo dos critérios de aceitação
Ferramental de metal duro ou HSS, fresamento concordante, fluido de corte e remoção de cavacos são decisões de processo, enquanto o desenho técnico deve indicar o resultado exigido.
[ 04 ]
Pergunte o que o relatório abrange
O escopo da inspeção, da rastreabilidade e dos certificados deve ser especificado na cotação, em vez de deduzido da expressão “controle de qualidade”.
Escopo da cotação
Custo da usinagem de ABS, fatores que afetam o prazo e dados para cotação
O custo da usinagem de ABS só pode ser comparado quando os escopos de material, revisão do desenho técnico, quantidade, superfície, tolerâncias, inspeção e entrega são equivalentes. Uma solicitação incompleta pode gerar um preço rapidamente, mas deixar sem resposta as premissas mais caras.
8 dados que afetam o custo e o prazo de entrega
1. Grau do material e material bruto
Grau comercial do ABS, cor, tipo (chapa/barra/bloco) e existência de requisitos de documentação.
Dimensões externas da peça
Dimensões máximas externas, espessura das seções de parede e quantidade de material a remover.
Acesso às características geométricas
Profundidade das características geométricas, tamanho mínimo dessas características, complexidade da geometria em várias faces e raios dos cantos internos.
Fixação da peça
Requisitos das superfícies de fixação da peça, necessidade de mudar as referências geométricas ou de trocar o ferramental, complexidade ou número de preparações da máquina exigidas.
Quantidade e maturidade do projeto
protótipo, demanda recorrente, situação da revisão e expectativa de alterações.
Superfícies e bordas
Superfícies visíveis a serem usinadas, marca de ferramenta máxima aceitável e eventuais requisitos de remoção de rebarbas ou limpeza geral.
Inspeção
características geométricas críticas, método de medição, frequência e registros.
8. Entrega
embalagem, etiquetas, documentos, destino e data solicitada.
Lista de dados para cotação
Arquivos de projeto
Modelo 3D atual, desenho técnico 2D controlado, identificação da revisão, referências geométricas, roscas e indicações críticas.
Material
Grau comercial ou regra de equivalência, cor, forma do material bruto e documento de material exigido.
Pedido
Quantidades de protótipos e quantidades recorrentes previstas, data solicitada, destino e condições de entrega.
Aceitação
Dimensões críticas, padrão das superfícies e bordas, abrangência da inspeção e necessidades de relatório e embalagem.
As comprovações da inspeção fazem parte do escopo: o NIST descreve ensaios, inspeção, certificação e declarações do fornecedor como atividades distintas de avaliação da conformidade. Indique quais comprovações a solicitação de cotação exige para que os fornecedores não calculem preços com base em premissas diferentes.
Antes de enviar arquivos: ainda não foi verificado se a janela atual permite o envio de arquivos ou o tratamento de dados restritos. Use-a para iniciar a conversa; depois, a Zhenling deve confirmar o canal aceito para os arquivos, a verificação de que estão completos e o escopo da cotação.
Assim, o comprador pode comparar as exclusões das cotações com o mesmo cuidado dedicado ao preço unitário. Se uma proposta incluir comprovação do material, registros de inspeção ou embalagem para exportação e outra não, as propostas não são equivalentes.
Qualificação do fornecedor
Como avaliar um fornecedor de usinagem de ABS
Um fornecedor pode ter máquinas CNC e ainda assim não apresentar comprovação pública de capacidade para determinado material, geometria de peça ou plano de controle. O perfil fornecido pela Zhenling descreve uma fábrica de usinagem e operações internacionais, mas suas páginas públicas atuais não comprovam registros de projetos em ABS, o escopo de certificados ou controles de produção específicos para plásticos.
As comprovações têm níveis distintos: o NIST diferencia declarações de fornecedores, ensaios, inspeção, certificação e avaliação de sistemas de gestão. A apresentação da ISO sobre a ISO 9001 também trata de um sistema de gestão; portanto, um certificado não pode ser considerado comprovação de uma peça específica de ABS usinado.
Quadro de comprovações de capacidade
| Nível de comprovação | O que solicitar | O que isso não comprova |
|---|---|---|
| Declaração do fornecedor | Processo identificado, local, contato responsável e escopo por escrito | Conformidade da peça acabada |
| Documento do sistema ou de terceiros | Emissor, nome do titular, norma, escopo, situação e vencimento, quando aplicável | Grau do ABS, tolerância ou resultado da inspeção do seu pedido |
| Comprovações de máquinas e processos | Equipamentos pertinentes, fixação da peça, controle de cavacos e poeira e procedimentos dos operadores | Uma tolerância ou condição de superfície fixa para todas as geometrias |
| Registro do projeto | Revisão aprovada, comprovação do material, resultado da amostra e escopo de inspeção acordado | Desempenho em um ambiente de uso final não especificado |
| Registro de entrega | Embalagem, etiquetas, documentos, destino e procedimento para exceções | Uma data garantida fora da cotação aceita |
Dúvidas de compras
Perguntas frequentes sobre usinagem CNC de ABS
O ABS pode ser usinado por CNC?
Um termoplástico como o ABS pode ser cortado por métodos CNC, mas a usinabilidade e o resultado final dependem do grau comercial, da forma do material bruto, da geometria, da condição da ferramenta, do calor e do método de aceitação. A Zhenling precisa confirmar o material proposto e o desenho técnico antes de se comprometer com a sequência de operações.
Usinar plástico ABS é o mesmo que usinar metal?
Não. O comportamento térmico, a formação de cavacos, a resposta à fixação, as rebarbas, as marcas superficiais e a condição dimensional exigem uma análise específica para plásticos, mesmo quando são usadas máquinas semelhantes.
Por que uma oficina de usinagem pode recusar um modelo 3D aparentemente completo?
Um conjunto completo de requisitos em 2D deve identificar referências geométricas, roscas, tolerâncias críticas, superfícies visíveis e situação da revisão. Um modelo pode definir a forma sem definir os critérios de aceitação.
O que torna 2 cotações de usinagem CNC impossíveis de comparar?
O grau do material, a revisão, a quantidade, as tolerâncias, a superfície, a inspeção, a embalagem e a entrega precisam ter o mesmo escopo. O menor preço pode excluir comprovações ou cuidados de manuseio incluídos por outro fornecedor.
Quais tolerâncias a Zhenling consegue manter em peças usinadas de ABS?
Não há uma tolerância universal verificada para esta página. Envie a geometria, as dimensões críticas, as referências geométricas, o grau do material e as condições de medição para que a capacidade seja avaliada para o projeto.
Quando devo comparar a usinagem CNC com a moldagem por injeção ou a impressão 3D?
Compare essas opções quando a maturidade do projeto, a demanda, a condição desejada do material, o custo das alterações, o acesso às características geométricas ou as necessidades de validação puderem mudar a viabilidade econômica. Não use um limite genérico de volume sem considerar a peça inteira e o escopo de aprovação.
O que deve constar em uma solicitação de cotação para usinagem de ABS?
Forneça o modelo e o desenho técnico atuais, a revisão, o grau comercial ou a regra de equivalência, a quantidade, as características geométricas críticas, a superfície, a inspeção, a embalagem e o destino. Use o formulário de contato para confirmar o método aceito de transferência de arquivos antes de enviá-los.
A Zhenling tem certificações ou registros de projetos em ABS verificados?
Não no site público atual. Solicite o escopo e a validade dos certificados, além de comprovações de projetos em ABS que possam ser relacionadas ao material, ao processo e aos requisitos de qualidade propostos para o seu projeto.






