Contacter Zhenling Company

Exigences à définir, du plan à la livraison, pour des pièces plastiques sur mesure
Examen d’un projet d’usinage CNC de pièces plastiques sur mesure en ABS
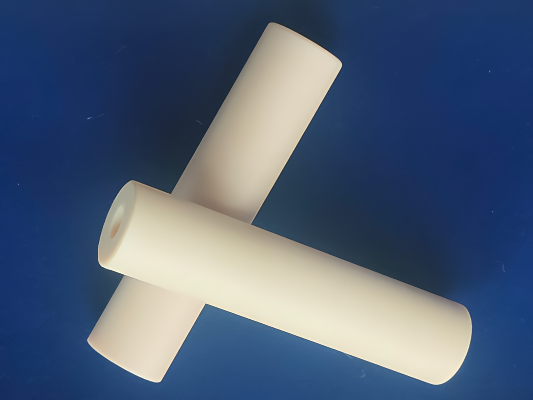
Un projet d’usinage CNC de l’ABS commence par l’application de la pièce, le grade, l’indice de révision du plan et les critères d’acceptation, et non par une simple désignation du matériau. Utilisez cette page pour préparer votre demande ; Zhenling doit confirmer l’adéquation du matériau, des équipements, du procédé et du contrôle avant de s’engager sur un devis ou une production. Pour toute demande d’usinage CNC de l’ABS, indiquez le grade de l’ABS, la quantité de prototypes ou de pièces récurrentes, les cotes critiques, la finition et les exigences d’acceptation. Examinez la gamme de fabrication proposée, les limites encore à préciser et les documents requis avant de vous fier au prix, au délai ou à la capacité annoncés pour la commande concernée, et distinguez les données confirmées des hypothèses commerciales ou de contrôle non résolues.
Résultats de l’examen
Ce que votre équipe peut préciser avant le devis
- Grade d’ABS autorisé, forme du brut, couleur et justificatifs requis
- Indice de révision du plan, références spécifiées, éléments géométriques critiques et surfaces visibles
- Points à éclaircir sur la géométrie, l’accès des outils, le maintien de la pièce et le contrôle
- Éléments relatifs à l’approbation des échantillons, aux commandes récurrentes et à la livraison
Résultats pour l’acheteur
- Des demandes de devis plus faciles à comparer
- Moins d’hypothèses implicites sur le matériau, les tolérances ou le périmètre du contrôle
- Une base plus claire pour comparer les prix, les délais et les justificatifs des fournisseurs
Limite des preuves disponibles : le site public de Zhenling ne permet pas encore de vérifier des projets propres à l’ABS, des paramètres de procédé ou des certifications applicables aux produits. Ces éléments doivent être étayés par des preuves propres au projet et confirmés par écrit.
L’usinage CNC de l’ABS commence par le choix du grade adapté à l’application
L’acrylonitrile-butadiène-styrène est une famille de thermoplastiques, et non une formulation unique. Un plan qui indique seulement « ABS » ne précise ni le grade commercial, ni la formulation, ni l’état du brut, ni les documents justificatifs.
Pourquoi cette désignation ne suffit pas : selon l’ISO 19062-1, des matériaux portant la même désignation n’offrent pas nécessairement les mêmes performances, et cette norme ne fournit aucune donnée d’ingénierie d’application, de performance ou de transformation.
8 points pour vérifier les justificatifs du grade d’ABS
01
Fabricant et grade
Indiquez le grade commercial ou définissez les critères d’équivalence approuvés afin que le fournisseur puisse consulter la bonne fiche technique.
02
Désignation du matériau
Indiquez la spécification du matériau de référence, en la distinguant des critères d’acceptation de la pièce finie.
03
Température et environnement
Définissez les conditions d’exposition en service et les conséquences d’une défaillance ; ne déduisez pas la résistance à la chaleur du seul nom de la famille de matériaux.
04
Exigences mécaniques
Précisez les propriétés pertinentes — ténacité, résistance aux chocs, rigidité, résistance à la traction ou déflexion — ainsi que leur mode d’approbation.
05
Expositions particulières
Précisez les exigences chimiques, de résistance aux ultraviolets, électriques ou de retard au feu qui nécessitent des justificatifs propres au grade.
06
Modification
Confirmez si les additifs, les charges ou les renforts sont autorisés, car ils peuvent modifier les propriétés du matériau et son usinabilité.
07
Forme du brut et lot
Précisez si le brut est en plaque, en barre ou en bloc, sa couleur et les documents de lot requis ; une photographie ne permet de vérifier aucun de ces éléments.
08
Type de justificatif
Distinguez la fiche technique générale, la déclaration du fournisseur, le document matière et l’essai ou l’approbation de la pièce finie.
Examen technique
Usinage du plastique ABS : examen du plan pour la géométrie, la chaleur et le maintien de la pièce
L’usinage du plastique ABS peut se heurter à des difficultés dès l’examen du plan si les parois minces, les poches profondes, les petits rayons intérieurs, les zones de bridage fragiles ou les surfaces d’aspect ne sont pas identifiés. Pour les pièces en ABS usinées CNC, une simple liste de machines ne démontre pas la maîtrise de la chaleur, de la formation des copeaux, de la déflexion ou des traces d’outil.
Forme de la pièce × points à examiner
| Forme de la pièce ou du brut | Questions à résoudre | Résultat de l’examen |
|---|---|---|
| Profil et trous dans une plaque | Épaisseur, arêtes, indications relatives aux trous, face visible | Gamme de fabrication, appui et risques liés aux arêtes |
| Pièce fraisée en 3D | Poches profondes, parois minces, éléments géométriques sur plusieurs faces, références spécifiées | Questions sur les montages et l’accès des outils |
| Géométrie de tournage | Diamètre, longueur, gorges, alésages, indications de coaxialité | Examen de la gamme de tournage propre au projet |
| Pièce d’aspect | Couleur, face visible, texture, manutention et emballage | Questions sur la surface et l’acceptation |
Limite des résultats de recherche : une étude de 2026 sur le fraisage de l’ABS a testé des canaux de 10 mm et 20 mm, une paroi mince de 1 mm, cinq vitesses de coupe comprises entre 25 et 125 m/min et des avances de 0.05 à 0,2 mm/tr. Ses résultats montrent, pour ces conditions précises, que la géométrie, la trajectoire, la vitesse et l’avance interagissent ; ils ne fournissent pas de réglages de vitesse de broche ou d’avance pour votre pièce.
Risque géométrique → indication sur le plan → piste à examiner
| Risque | Éléments que l’acheteur doit indiquer | Piste à examiner |
|---|---|---|
| Déflexion d’une paroi mince | Épaisseur de paroi, longueur libre, face fonctionnelle | Appui, séquence de coupe et état de la pièce lors de la mesure |
| Échauffement ou mauvais état de surface | Faces visibles, marques admissibles, grade du brut | État de l’outil, évacuation des copeaux, pertinence de l’usinage à sec ou d’un liquide de coupe |
| Petits rayons et cavités profondes | Rayon requis, profondeur et direction d’accès | Portée de la fraise en bout, rigidité et autre géométrie possible |
| Déformation due au bridage | Faces de référence, zones à ne pas brider, encombrement final | Mors doux, desserrage par étapes et nouveau contrôle |
| Bavures ou copeaux filamenteux | Exigences relatives aux arêtes, sorties de trous et faces d’assemblage | Géométrie de l’outil, maîtrise des copeaux et critères d’acceptation des arêtes |
« Un chiffre précis dans un devis ne suffit pas à maîtriser les risques de fabrication si le grade, l’indice de révision du plan, les cotes critiques et les conditions de contrôle restent flous. »
Liste des points à éclaircir
Éléments géométriques, surfaces et références spécifiées à préciser avant le devis.
Retour sur les risques
Points susceptibles de modifier l’accès des outils, le maintien de la pièce, les opérations de coupe ou le nouveau contrôle.
Vérification des versions
L’indice de révision du plan et la version du modèle à harmoniser avant l’acceptation du périmètre.
Choix du procédé
Quand usiner l’ABS plutôt que de le mouler par injection ou de l’imprimer en 3D
Aucun procédé n’est automatiquement le moins coûteux. Comparez un prestataire d’usinage CNC, un fournisseur de pièces moulées et un prestataire d’impression 3D sur la même base : matériau, conception, contrôle et gestion des modifications.
Critère de décision
Usinage CNC
Moulage par injection
Impression 3D
La conception évolue encore
Réexaminer le modèle et le plan mis à jour ; aucun moule dédié
Évaluer la conception du moule et l’incidence de chaque modification de l’outillage
Utile pour vérifier rapidement la forme ; le comportement du matériau imprimé doit être examiné séparément
État visé du matériau
Enlever de la matière à partir d’une plaque, d’une barre ou d’un bloc dont les caractéristiques sont confirmées
Utiliser un grade destiné au moulage, transformé dans le moule
Utiliser une matière d’impression et un procédé susceptibles de produire un matériau différent du brut
Contraintes géométriques
Accès et portée des outils, maintien de la pièce et rayon intérieur
Dépouille, plan de joint, point d’injection, éjection et construction du moule
Limites liées à l’orientation de fabrication, aux supports, aux couches et au post-traitement
Demande récurrente
Examiner les montages, le temps de cycle, le contrôle et l’approvisionnement en brut
Évaluer l’investissement dans le moule au regard d’une demande stable
Examiner la capacité de fabrication, le post-traitement et la régularité des résultats
Justificatifs d’acceptation
Convenir du plan, des mesures et des documents à fournir
Convenir de l’approbation des pièces moulées et de la maîtrise des modifications du moule
Convenir de la validation du matériau imprimé et de la pièce finie
Changer de procédé modifie les preuves pertinentes : l’ISO 2818 traite de l’usinage des éprouvettes en plastique, tandis que l’ISO 294-1 porte sur les éprouvettes de thermoplastique moulées par injection et précise que la conception du moule influe sur la reproductibilité de leur préparation, notamment pour l’ABS. Ces normes ne déterminent pas le procédé à retenir pour une commande ; elles montrent pourquoi les preuves obtenues sur des pièces usinées et moulées ne sont pas interchangeables.
Exemple de décision tiré d’une source, et non résultat de Zhenling
Plus rapide et plus léger ne signifiait pas moins cher
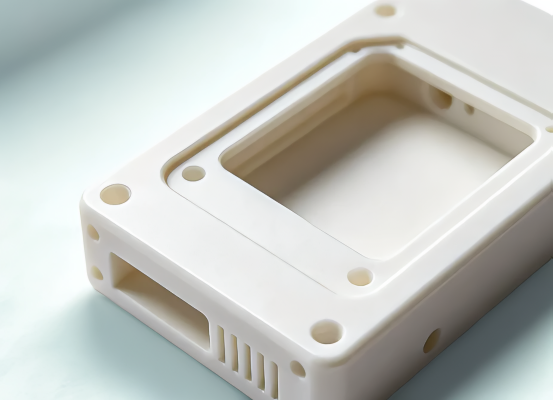
Baker Industries a indiqué qu’un montage d’usinage en ABS imprimé en 3D était 70 % plus léger, avait nécessité environ 50 heures d’impression et avait permis de gagner approximativement une semaine par rapport à une solution en aluminium usiné, pour un coût à peu près équivalent. Ce cas ne permet pas d’établir une règle générale sur les prix, mais il montre pourquoi le choix du procédé doit tenir compte de la précision, de la complexité, du coût des modifications de conception et des conditions d’utilisation.
Pour un prototype, un boîtier, un montage d’usinage ou d’autres pièces usinées en ABS, la question utile n’est pas « Quel est le meilleur procédé ? » C’est plutôt « Quelle gamme de fabrication fournit les preuves et l’état matière nécessaires à cette décision, tout en permettant des modifications acceptables ? »
PROCÉDÉ DE FABRICATION
Usinage de prototypes en ABS et production récurrente
Un prototype validé par un essai sur banc ne fixe pas, à lui seul, le plan approuvé, le document matière, le périmètre du contrôle, l’emballage ou la procédure de retouche. L’approvisionnement à l’étranger ajoute des risques de communication, de logistique et de gestion des versions qu’il convient de traiter avant le lancement de la production après émission d’un bon de commande.
Demander un examen de fabrication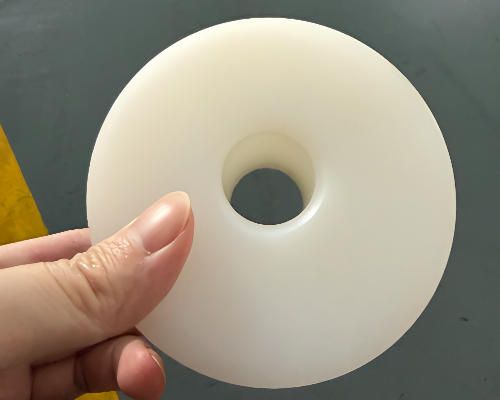
EXAMEN DE LA COMMANDE
Du plan à la commande récurrente en 6 étapes
01
Confirmer les limites de partage des informations
Identifiez l’indice de révision du plan et du modèle, les besoins habituels de confidentialité et le canal de contact approuvé. Les données techniques soumises à des restrictions ne doivent pas être envoyées au moyen d’un formulaire de demande général.
02
Examiner la faisabilité de fabrication
Signalez les questions relatives au grade, à la géométrie, au maintien de la pièce, à la surface et au contrôle qui pourraient modifier le périmètre.
03
Harmoniser les éléments du devis
Consignez le matériau, la quantité, les documents, l’emballage, la destination et les hypothèses non résolues pour pouvoir comparer les offres.
04
Examiner un échantillon ou une première pièce
Définissez ce qui sera contrôlé, qui l’approuvera et comment les remarques seront consignées ; un rapport formel de contrôle de première pièce n’est inclus que s’il figure dans le devis.
05
Définir la base approuvée
Avant toute production récurrente, faites concorder le bon de commande, le nom du fichier, l’indice de révision du plan et les exigences relatives au matériau.
06
Réexaminer les conditions en cas de modification
Toute modification de la quantité, du grade, de la conception, du contrôle, de l’emballage ou de la destination peut nécessiter un nouvel examen.
Limites applicables aux données contrôlées
Les mesures d’application prises par le U.S. Bureau of Industry and Security montrent que l’envoi à l’étranger d’informations de conception contrôlées pour obtenir un devis peut constituer une exportation, selon leur classification et les circonstances. La norme NIST SP 800-171 traite des systèmes qui traitent, stockent ou transmettent des informations non classifiées contrôlées ; vérifiez la possibilité légale de les partager et le canal approuvé avant d’envoyer des fichiers soumis à des restrictions, et ne considérez pas cette page comme un avis juridique.
Questions à régler avant une commande récurrente
- Quels indice de révision du plan et exigences matière ont été approuvés ?
- Quelles cotes déterminent le fonctionnement, et dans quelles conditions de mesure ?
- Quelles faces d’aspect, exigences relatives aux arêtes, étiquettes et caractéristiques d’emballage sont consignées ?
- Quelle modification nécessite un nouvel échantillon, examen ou accord ?
Planification de l’acceptation
Tolérances, état de surface et contrôle des pièces en ABS
L’usinage de précision des plastiques ne se définit pas par une tolérance unique affichée dans une offre commerciale. La précision dimensionnelle dépend de l’élément géométrique, du système de références spécifiées, de l’épaisseur des parois, de l’état du matériau, de la température, de la méthode de mesure et de la façon dont la pièce a été maintenue puis libérée.
Le conditionnement fait partie des conditions à définir pour la mesure. L’ISO 291 énumère des atmosphères normalisées, notamment 23 °C/50% d’humidité relative et 27 °C/65% d’humidité relative, tandis que l’ASTM D618 traite du conditionnement des plastiques pour les essais selon des dispositions techniquement différentes ; aucune de ces sources n’établit les conditions habituelles de contrôle de Zhenling.
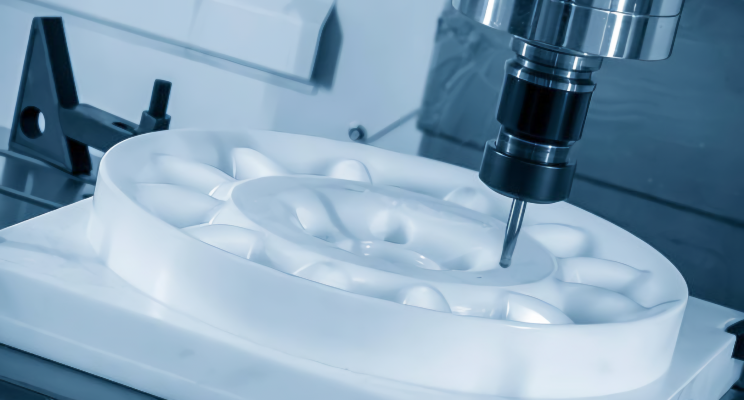
Exigence → examen → justificatif
| Exigence | Question à examiner | Justificatif à convenir |
|---|---|---|
| Cote critique | Quels référence spécifiée, paroi, ajustement et fonction cette cote détermine-t-elle ? | Relevé dimensionnel ou rapport de contrôle spécifié |
| Qualité de surface | Quelle face est visible, et quelles traces d’outil ou rayures sont inacceptables ? | Critère visuel, photographie ou échantillon approuvé |
| Matériau | Quels grade, couleur, forme et document sont requis ? | Document convenu du fournisseur ou relatif au matériau |
| Élément géométrique d’assemblage | Quelles pièce correspondante, valeur de jeu et conditions de mesure s’appliquent ? | Contrôle de l’ajustement ou méthode de mesure au calibre convenue |
| Conditionnement | Comment la pièce est-elle stockée avant la mesure ? | Conditions de conditionnement et de mesure consignées |
| Étendue du contrôle du lot | Quels éléments géométriques sont contrôlés par échantillonnage ou sur chaque pièce ? | Fréquence de contrôle chiffrée dans le devis et document de libération |
[ 01 ]
Ne resserrez pas toutes les tolérances
Indiquez les cotes déterminantes pour l’ajustement, l’étanchéité, l’alignement ou l’assemblage. Des tolérances inutilement serrées peuvent ajouter des opérations de montage et de contrôle sans améliorer la fonction.
[ 02 ]
Identifiez les surfaces visibles
Une « excellente finition de surface » ne constitue pas une méthode d’acceptation. Définissez les faces visibles, les traces d’outil admises, l’état des arêtes et, le cas échéant, l’aspect microbillé souhaité ainsi que sa compatibilité.
[ 03 ]
Distinguez le procédé des critères d’acceptation
Le choix d’un outillage en carbure ou en acier rapide HSS, du fraisage en avalant, du liquide de coupe et de l’évacuation des copeaux relève du procédé, tandis que le plan doit préciser le résultat exigé.
[ 04 ]
Demandez ce que couvre le rapport
Le périmètre du contrôle, de la traçabilité et des certificats doit être précisé dans le devis, sans être déduit de la seule mention « contrôle qualité ».
Périmètre du devis
Coût de l’usinage de l’ABS, facteurs de délai et éléments à fournir pour le devis
Le coût de l’usinage de l’ABS ne peut être comparé que si le matériau, l’indice de révision du plan, la quantité, les surfaces, les tolérances, le contrôle et la livraison couvrent le même périmètre. Une demande incomplète peut recevoir rapidement un prix tout en laissant en suspens les hypothèses les plus coûteuses.
8 éléments influant sur le coût et le délai
1. Grade et brut
Grade commercial d’ABS, couleur, forme (plaque/barre/bloc) et éventuelles exigences documentaires.
Encombrement de la pièce
Dimensions hors tout, épaisseur des parois, quantité de matière à enlever.
Accès aux éléments géométriques
Profondeur des éléments géométriques, taille minimale, complexité de la géométrie sur plusieurs faces et rayons des angles intérieurs.
Maintien de la pièce
Exigences relatives aux surfaces de maintien de la pièce, nécessité de changer de référence ou d’outillage, complexité ou nombre de montages nécessaires.
Quantité et maturité du projet
prototype, demande récurrente, état de révision et modifications attendues.
Surfaces et arêtes
Surfaces usinées visibles, traces d’outil maximales admissibles et éventuelles exigences d’ébavurage ou de propreté générale.
Contrôle
éléments géométriques critiques, méthode de mesure, fréquence et relevés.
8. Livraison
emballage, étiquettes, documents, destination et date souhaitée.
Liste des éléments à fournir pour le devis
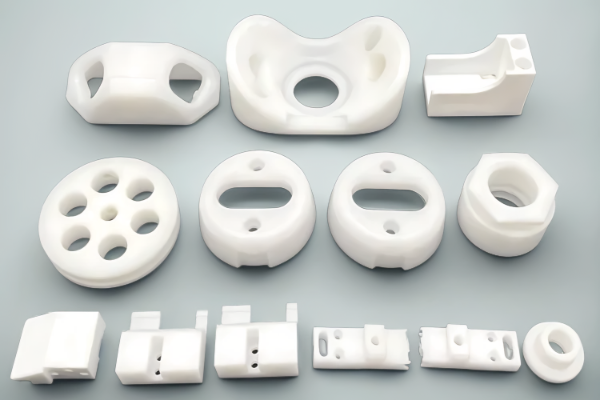
Fichiers de conception
Modèle 3D à jour, plan 2D maîtrisé, identifiant de révision, références spécifiées, filetages et indications critiques.
Matériau
Grade commercial ou critères d’équivalence, couleur, forme du brut et document matière requis.
Commande
Quantités de prototypes et quantités récurrentes prévues, date demandée, destination et conditions de livraison.
Acceptation
Cotes critiques, critères applicables aux surfaces et aux arêtes, étendue du contrôle, rapports et besoins d’emballage.
Les justificatifs de contrôle font partie du périmètre : le NIST distingue les essais, le contrôle, la certification et les déclarations des fournisseurs comme des activités distinctes d’évaluation de la conformité. Précisez les justificatifs exigés dans la demande de devis afin que les fournisseurs ne chiffrent pas des hypothèses différentes.
Avant d’envoyer des fichiers : la fenêtre contextuelle actuelle n’a pas été vérifiée pour le téléversement de fichiers ou le traitement de données soumises à des restrictions. Utilisez-la pour engager la discussion ; Zhenling devra ensuite confirmer le canal de transmission accepté, la vérification de l’intégralité des fichiers et le périmètre du devis.
L’acheteur peut alors comparer les exclusions des devis avec autant d’attention que les prix unitaires. Si une offre comprend les justificatifs matière, les relevés de contrôle ou l’emballage d’exportation et qu’une autre les exclut, ces offres ne sont pas équivalentes.
Qualification du fournisseur
Comment évaluer un fournisseur d’usinage de l’ABS
Un fournisseur peut posséder des machines-outils CNC sans disposer de preuves publiques pour un matériau, une géométrie de pièce ou un plan de contrôle donné. Le profil fourni par Zhenling décrit une usine d’usinage et une activité internationale, mais ses pages publiques actuelles ne permettent pas de vérifier des dossiers de projets en ABS, le périmètre de ses certificats ou ses dispositifs d’atelier propres à l’usinage des plastiques.
Les preuves se répartissent en plusieurs catégories : le NIST distingue les déclarations des fournisseurs, les essais, le contrôle, la certification et l’évaluation des systèmes de management. La présentation de l’ISO 9001 par l’ISO concerne également un système de management ; un certificat ne prouve donc pas la conformité d’une pièce usinée particulière en ABS.
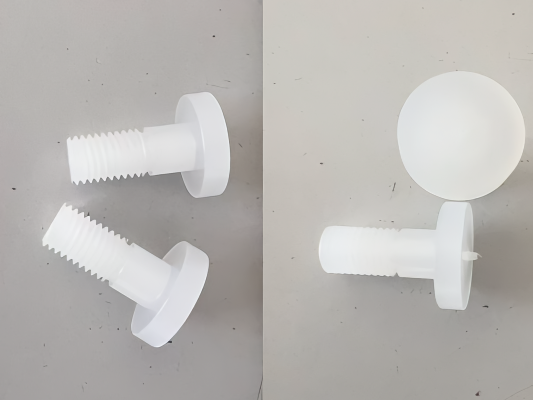
Tableau des preuves de capacité
| Catégorie de preuve | Ce qu’il faut demander | Ce que cela ne prouve pas |
|---|---|---|
| Déclaration du fournisseur | Procédé et site de production identifiés, interlocuteur responsable et périmètre écrit | Conformité de la pièce finie |
| Document relatif au système ou établi par un tiers | Émetteur, nom du titulaire, norme, périmètre, statut et date d’expiration, le cas échéant | Grade d’ABS, tolérance ou résultat de contrôle pour votre commande |
| Preuves relatives aux machines et au procédé | Équipements pertinents, maintien de la pièce, maîtrise des copeaux et poussières et méthodes des opérateurs | Une tolérance ou un état de surface garanti pour toutes les géométries |
| Dossier de projet | Révision approuvée, justificatif matière, résultat de l’échantillon et périmètre de contrôle convenu | Performances dans un environnement d’utilisation finale non précisé |
| Dossier de livraison | Emballage, étiquettes, documents, destination et procédure de gestion des exceptions | Une date garantie en dehors du devis accepté |
Questions d’achat
Questions fréquentes sur l’usinage CNC de l’ABS
Peut-on usiner l’ABS sur une machine CNC ?
Un thermoplastique comme l’ABS peut être usiné par des procédés CNC, mais son usinabilité et le résultat final dépendent du grade commercial, de la forme du brut, de la géométrie, de l’état des outils, de la chaleur et de la méthode d’acceptation. Zhenling doit confirmer le matériau proposé et examiner le plan avant de s’engager sur la gamme de fabrication.
L’usinage du plastique ABS est-il identique à celui du métal ?
Non. Le comportement à la chaleur, la formation des copeaux, la réaction au bridage, les bavures, les marques de surface et l’état dimensionnel nécessitent un examen propre aux plastiques, même si des machines-outils similaires sont utilisées.
Pourquoi un atelier d’usinage pourrait-il refuser un modèle 3D qui semble complet ?
Un dossier d’exigences 2D complet doit préciser les références spécifiées, les filetages, les tolérances critiques, les surfaces visibles et l’état de révision. Un modèle peut définir la forme sans fixer les critères d’acceptation.
Qu’est-ce qui rend deux devis d’usinage CNC impossibles à comparer ?
Le grade du matériau, l’indice de révision, la quantité, les tolérances, les surfaces, le contrôle, l’emballage et la livraison doivent couvrir le même périmètre. Le prix le plus bas peut exclure des justificatifs ou des opérations de manutention qu’un autre fournisseur a inclus.
Quelles tolérances Zhenling peut-elle tenir sur des pièces usinées en ABS ?
Aucune tolérance universelle n’est vérifiée pour cette page. Transmettez la géométrie, les cotes critiques, les références spécifiées, le grade et les conditions de mesure afin que la capacité puisse être évaluée pour votre projet.
Quand dois-je comparer l’usinage CNC au moulage par injection ou à l’impression 3D ?
Comparez ces procédés lorsque la maturité de la conception, la demande, l’état visé du matériau, le coût des modifications, l’accès aux éléments géométriques ou les besoins de validation peuvent changer l’intérêt économique du projet. N’utilisez pas de seuil de quantité générique sans comparer la pièce entière et l’ensemble des exigences d’approbation.
Quels éléments inclure dans une demande de devis pour l’usinage de l’ABS ?
Fournissez le modèle et le plan à jour, l’indice de révision, le grade commercial ou les critères d’équivalence, la quantité, les éléments géométriques critiques, les exigences de surface et de contrôle, l’emballage et la destination. Utilisez le formulaire de contact pour confirmer la méthode de transfert acceptée avant d’envoyer les fichiers.
Zhenling dispose-t-elle de certifications ou de dossiers de projets en ABS vérifiés ?
Pas sur son site public actuel. Demandez le périmètre et la validité des certificats, ainsi que des preuves de projets en ABS correspondant au matériau, au procédé et aux exigences qualité envisagés.






