Contacter Zhenling Company

Analyse du plan · gamme de fabrication · périmètre de contrôle
Usinage CNC de précision de pièces industrielles sur plan
L’usinage CNC de précision commence par une définition maîtrisée du produit, et non par une promesse générale de tolérance. Cet examen relie le plan approuvé à une gamme de fabrication définie, à des justificatifs de contrôle convenus et à un devis exploitable pour la production, établi directement par l’usine. Toute demande d’usinage CNC de précision doit préciser le matériau, les dimensions critiques, le système de références, la méthode de mesure, les rapports requis et les critères d’acceptation. Le prix n’est pas le seul résultat attendu. Demandez que le devis précise la gamme proposée, les limites de capacité, les documents et les hypothèses de délai.
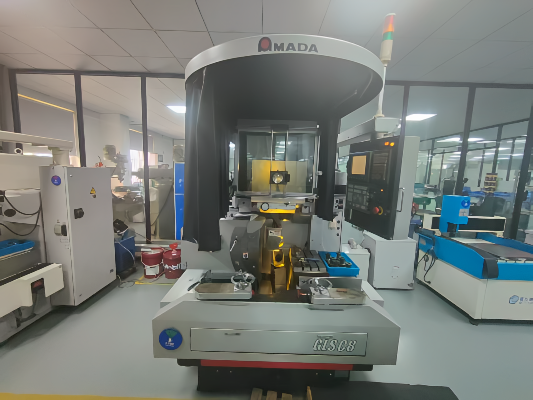
Services d’usinage CNC de précision pour les pièces dont la forme ne suffit pas
Les services d’usinage CNC de précision transforment une définition numérique du produit en pièces usinées CNC, mais la géométrie n’est qu’un des critères d’acceptation. L’indice de révision approuvé, l’état de la matière première, la structure des références, les dimensions critiques, la finition de surface, le traitement thermique, le niveau de contrôle et la quantité commandée influent tous sur la gamme de fabrication. Lorsque l’acceptation repose sur des mesures, le NIST explique que la traçabilité métrologique s’applique à un résultat de mesure au moyen d’une chaîne d’étalonnage documentée ; ce n’est pas une étiquette générale que l’on peut attribuer à un atelier d’usinage ou à une pièce.
Certains services d’usinage de précision sur mesure réunissent les métaux et les plastiques dans un même catalogue. Cette page se limite aux matériaux métalliques indiqués dans le profil fourni par Zhenling et ne présente pas l’usinage CNC des plastiques comme un service vérifié.
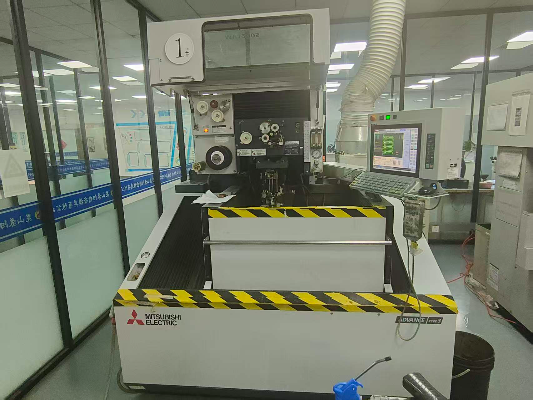
Pièces sur plan
Pertinent lorsque le plan indique des interfaces fonctionnelles, des ajustements, des filetages, des références et des éléments géométriques qui exigent un examen explicite.
Géométrie nécessitant plusieurs opérations
Pertinent lorsque le tournage, le fraisage en bout, le perçage, l’usinage de trous profonds, la rectification ou l’électroérosion peuvent faire partie d’une même gamme de fabrication.
Travaux sensibles au matériau
Pertinent lorsque le grade, la dureté, le traitement thermique, l’exposition à la corrosion ou le revêtement final peuvent modifier la préparation de l’usinage et le plan de vérification.
Commandes exigeant des justificatifs
Pertinent lorsque le service achats a besoin de documents matière convenus, de relevés dimensionnels, du statut de révision ou de documents de libération.
Les types de pièces sont un point de départ, pas une preuve de résultat
Le profil d’entreprise fourni par Zhenling Metal mentionne des assemblages non standard, des brides, des rouleaux, des tubes cintrés, des corps de vanne, des bouchons et d’autres pièces usinées de précision réalisés à partir de plans ou d’échantillons. Ces catégories décrivent les demandes que l’équipe peut examiner ; Zhenling Metal ne prétend pas qu’elles établissent une tolérance, une finition de surface, un délai ou une capacité de production valables dans tous les cas.
Trois limites à distinguer pour les justificatifs
Ce que l’on sait avant l’examen
Les informations fournies par le client indiquent les grandes familles de matériaux, les types de pièces et les équipements d’usinage disponibles pour étudier une demande.
Ce que l’on sait après l’examen du plan
Le procédé d’usinage de précision proposé, la logique des montages, l’accès aux éléments géométriques, les modalités de contrôle envisagées et les questions techniques restantes.
Ce que fixe l’accord sur la commande
Les exigences réalisables pour les éléments géométriques, le prix, le délai, les documents, l’emballage, le périmètre d’expédition et les décisions de libération.
Les acheteurs constatent de fortes variations de devis pour des prototypes qui semblent similaires. Pour les comparer utilement, il faut partir du périmètre défini par le plan, le procédé, le contrôle, les traitements ultérieurs et les hypothèses de livraison, et non du seul prix unitaire affiché.
Faire examiner votre plan avant fabricationLe cycle de contrôle, du plan à la libération
À l’échelle de la commande, le cycle de contrôle, du plan à la libération, sert de cadre d’échange pour l’usinage de précision sur mesure. Il relie la définition approuvée du produit à une gamme proposée, aux justificatifs de la première pièce, à la maîtrise des caractéristiques critiques, au contrôle final et au dossier de justificatifs prévu par le bon de commande. Sa décision de contrôle suit le principe général présenté dans l’aperçu de la norme ISO 14253-1 : les décisions de conformité tiennent compte de l’incertitude de mesure au lieu de considérer qu’une valeur affichée se suffit à elle-même.
Examiner la définition du produit
Données d’entrée : le plan, le modèle, l’indice de révision et les spécifications en vigueur, ainsi que les informations sur l’échantillon.
Décision : déterminer quelle source fait foi et quels conflits ou dimensions manquantes doivent être résolus.
Décision : déterminer quelle source fait foi et quels conflits ou dimensions manquantes doivent être résolus.
Définir la gamme d’usinage
Données d’entrée : la géométrie, l’état du matériau, la quantité et les opérations en aval.
Décision : définir les opérations, le maintien de la pièce, les références, la stratégie d’accès aux éléments géométriques et les limites des procédés sous-traités.
Décision : définir les opérations, le maintien de la pièce, les références, la stratégie d’accès aux éléments géométriques et les limites des procédés sous-traités.
Vérifier la première pièce
Données d’entrée : la première pièce usinée et le périmètre de contrôle convenu.
Décision : déterminer si le montage et la définition du produit permettent de passer à l’étape suivante autorisée.
Décision : déterminer si le montage et la définition du produit permettent de passer à l’étape suivante autorisée.
Maîtriser les caractéristiques critiques
Données d’entrée : la liste des caractéristiques critiques de la commande et la méthode de mesure.
Décision : définir ce qui est contrôlé, à quel moment et comment traiter un écart.
Décision : définir ce qui est contrôlé, à quel moment et comment traiter un écart.
Effectuer le contrôle final
Données d’entrée : les pièces finies après les opérations secondaires applicables.
Décision : déterminer leur acceptation selon le plan, la méthode, la base d’échantillonnage et la règle de décision convenus.
Décision : déterminer leur acceptation selon le plan, la méthode, la base d’échantillonnage et la règle de décision convenus.
Fournir les justificatifs convenus
Données d’entrée : les pièces acceptées et les relevés achevés.
Décision : définir quels documents relatifs au matériau, aux dimensions, aux procédés, à l’emballage et aux approbations accompagnent le lot.
Décision : définir quels documents relatifs au matériau, aux dimensions, aux procédés, à l’emballage et aux approbations accompagnent le lot.
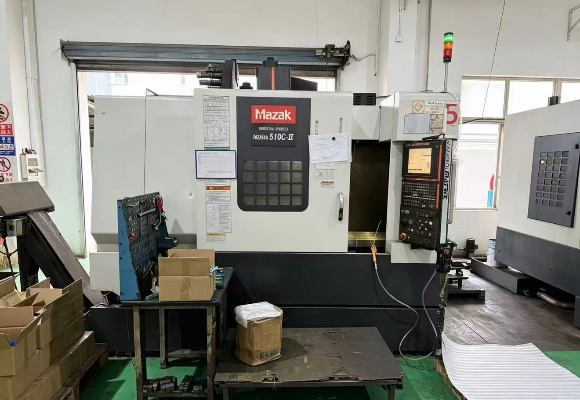
Ce que permet le cycle
- Il donne aux équipes d’ingénierie, d’achats et de qualité une même séquence pour traiter les décisions en suspens.
- Il distingue une gamme proposée du résultat démontré sur une pièce.
- Il indique à qui revient une décision concernant une révision, une dérogation ou une mesure.
- Il intègre les justificatifs de libération au devis dès le départ.
Ce que le cycle ne prétend pas établir
- Il ne constitue pas un système complet de management de la qualité ou de gestion de configuration.
- Il ne permet pas de déduire la maîtrise durable du procédé d’un seul rapport sur la première pièce.
- Il ne certifie pas la conformité aux règles ISO, ASME, aéronautiques ou gouvernementales relatives aux données.
- Il ne remplace pas l’analyse technique et l’approbation propres à chaque commande.
Quatre points de contrôle s’appliquent à chaque étape
Point de contrôle
Question à résoudre
Risque si elle reste ouverte
Résultat attendu pour la commande
État de la configuration
Quel plan et quelle modification approuvée s’appliquent à ce lot ?
Une révision obsolète ou une dérogation expirée est utilisée en production.
Indice de révision en vigueur, statut des modifications approuvées et mise à l’écart des fichiers obsolètes.
Décision fondée sur la mesure
Quelle méthode, quelles informations sur l’incertitude et quelle règle de décision s’appliquent près d’une limite ?
L’acheteur et le fournisseur tirent des conclusions différentes du même résultat.
Méthode, règle, responsable de l’approbation et format de relevé convenus.
Catégorie de justificatifs
L’acheteur demande-t-il des justificatifs relatifs à la première pièce, à l’acceptation du lot ou à la maîtrise durable du procédé ?
Une seule pièce acceptée est prise à tort pour une preuve de capacité durable du procédé.
Catégorie de justificatifs liée à la pièce, au lot et à la période concernés.
Gestion des données techniques
Le plan ou le modèle impose-t-il des exigences de gestion des données soumises à contrôle ?
Un problème de qualification du fournisseur est découvert après le transfert.
Engagement de gestion vérifié ou décision explicite de non-applicabilité.
Choisir une gamme d’usinage CNC de précision selon la géométrie et les risques
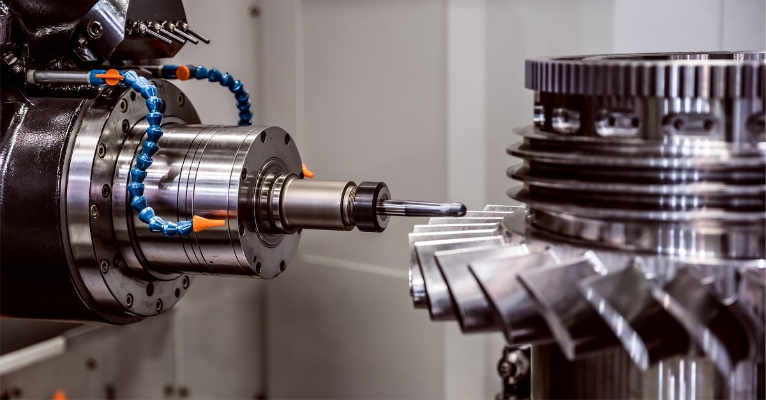
Le nom d’une machine CNC ne suffit pas à déterminer si un élément géométrique est stable, accessible ou économique à usiner. Le choix de la gamme dépend de la pièce brute, des relations entre références, de l’épaisseur des parois, de la profondeur des cavités, des coupes interrompues, du nombre de montages, des outils de coupe, du traitement final et des justificatifs nécessaires après usinage. Quelle que soit la gamme proposée, les justificatifs de mesure exigent une chaîne documentée et une vérification de leur adéquation à l’usage prévu ; les recommandations du NIST sur la traçabilité distinguent ces exigences d’une simple mention d’étalonnage.
La mention « CNC avancé » ne remplace pas le choix d’une gamme de fabrication. Les capacités d’usinage CNC, notamment la précision et l’accès aux éléments géométriques, dépendent toujours du tour ou de la fraiseuse choisis, du montage d’usinage envisagé, de la trajectoire d’outil, du matériau et du périmètre de contrôle.
| Configuration de la pièce | Gamme possible à examiner | Risque principal | Question à résoudre pour la demande de devis |
|---|---|---|---|
| Pièce de révolution avec diamètres extérieurs, alésages ou faces concentriques | Tournage CNC sur un tour CNC, avec fraisage ou perçage si nécessaire | Transfert des références, déformation d’une pièce élancée ou montage supplémentaire | Quel élément géométrique détermine la concentricité, le faux-rond et l’acceptation finale ? |
| Pièce prismatique comportant des poches, des faces et des réseaux de trous | Fraisage CNC 3 axes ou gamme d’usinage CNC multiaxe | Accès aux cavités profondes, déformation des parois minces ou angles difficiles à atteindre | Quelles surfaces sont fonctionnelles, et les rayons d’angle ou les éléments géométriques d’accès peuvent-ils être modifiés ? |
| Éléments géométriques répartis sur plusieurs faces | Indexation sur 4 axes ou usinage CNC 5 axes après examen du maintien de la pièce | Décalage des références entre montages ou accès limité par le risque de collision | La réduction du nombre de montages améliore-t-elle la relation critique ou ajoute-t-elle un coût inutile ? |
| Matériau conducteur présentant des profils étroits ou une géométrie interne difficile | Électroérosion à fil lorsque la géométrie et la pièce brute le permettent | Trou de départ, couche refondue, trajectoire de coupe, maintien de la pièce ou finition ultérieure | L’électroérosion à fil convient-elle comme procédé principal, comme opération secondaire ou pas du tout ? |
| Alésage, planéité ou surface critique après traitement thermique | Alésage de finition, rectification cylindrique, rectification plane ou autre gamme de finition | Déformation, perte de surépaisseur, reprise des références ou accès pour la mesure | Quelle surépaisseur, quel état final et quelle méthode de contrôle faut-il prévoir ? |
Réduire le nombre de montages n’est pas toujours préférable
Accessibilité
Un centre d’usinage 5 axes peut améliorer l’accès, mais la portée de l’outil, le dégagement du porte-outil et le maintien de la pièce déterminent toujours la gamme réalisable.
Continuité des références
Regrouper des éléments géométriques dans un même montage peut préserver leurs relations, à condition que le montage d’usinage et la stratégie de référencement respectent le plan.
Concentration des risques
Un montage unique complexe peut réduire les transferts tout en augmentant les risques liés à la programmation, aux collisions ou à la reprise. Ce compromis doit être examiné.
Les acheteurs se demandent pourquoi une pièce plus petite ou visuellement plus simple peut coûter davantage qu’une grande pièce. La taille seule ne tient compte ni du maintien de la pièce, ni du nombre d’opérations, ni des éléments géométriques profonds, des outils de coupe spéciaux, du temps machine, de la charge de contrôle ou du risque de perdre une pièce presque terminée.
Le profil de Zhenling Metal mentionne le tournage CNC, le fraisage, le perçage, l’alésage, la rectification, l’électroérosion à fil ainsi que des équipements d’usinage 3 axes, 4 axes et 5 axes importés. Des équipements de formage, de soudage et d’autres procédés de fabrication figurent aussi dans le profil général de l’entreprise, mais le plan approuvé et l’examen propre à la commande déterminent les opérations à intégrer au procédé de fabrication.
Choisir les matériaux d’usinage selon leur état et leur environnement d’utilisation
Un grade de matériau ne constitue pas toujours une instruction d’usinage complète. La gamme de fabrication, l’état à la livraison, la dureté, le traitement thermique, la géométrie, la température de service, l’exposition à la corrosion, les exigences de surface et les certificats nécessaires peuvent modifier le comportement à la coupe et le plan de contrôle. L’état du matériau doit donc être défini avant le périmètre des justificatifs de contrôle ; le NIST rappelle que la traçabilité ne suffit pas, à elle seule, à établir si un résultat convient à l’usage prévu, ce qui impose également de préciser les exigences de mesure et les conditions d’utilisation.
| Famille de matériaux | Exemples fournis | Questions à examiner | Ne pas supposer |
|---|---|---|---|
| Aciers au carbone et aciers de construction | 20#, 45#, Q235A, Q345D | État, dureté, antécédents de soudage ou de formage, protection anticorrosion et finition finale | Qu’un même montage ou paramètre de coupe convient à toutes les sections et géométries |
| Aciers alliés et aciers pour roulements | 12CrMoV, GCr15, 25CrMo, 42CrMo | Séquence de traitement thermique, surépaisseur d’usinage, risque de déformation et état des surfaces critiques | Que le nom d’un matériau prouve la capacité à tenir les dimensions après traitement |
| Aciers inoxydables | 303, 304, 304L, 316, 316L, 321 | Grade exact, état à la livraison, exposition à la corrosion, risque de grippage, besoins de passivation ou d’autres finitions | Que tous les grades d’acier inoxydable se comportent de la même façon ou acceptent la même stratégie d’outillage |
| Alliages de nickel et alliages résistants à la corrosion | Alliages à base de nickel, C276, 904L | Spécification, état, historique thermique, risque d’écrouissage, conditions d’utilisation et justificatifs requis | Que l’expérience acquise sur une famille garantit la faisabilité de chaque élément géométrique ou application |
| Alliages d’aluminium | Famille d’alliages indiquée ; grade exact à préciser dans la demande | État métallurgique, forme de la pièce brute, risque lié aux parois minces, aspect de surface, revêtement et exigences de manutention | Qu’un métal plus tendre élimine les risques liés au montage d’usinage, aux bavures, à la déformation ou à la finition |
Ne transmettez pas uniquement le grade
Définition du matériau
- Norme et grade exact
- Forme de la pièce brute et état à la livraison
- Dureté ou état métallurgique, le cas échéant
- Documents matière requis
Définition de la fabrication
- Séquence de traitement thermique
- Revêtement, traitement de surface ou passivation
- Surépaisseur d’usinage et zones à protéger
- Géométrie critique après traitement final
Définition des conditions d’utilisation
- Exposition à la température
- Milieu corrosif
- Fonction de tenue à la pression ou d’étanchéité
- Exigences d’ajustement avec les pièces associées, de résistance à l’usure et de propreté
Des études indépendantes sur l’usinage étayent la raison générale de cet examen : la gamme appliquée au matériau, son état après traitement thermique et les paramètres de coupe peuvent modifier l’usure de l’outil et l’état de surface obtenu. Zhenling Metal ne prétend pas qu’un résultat publié pour un alliage s’applique à un autre grade, une autre géométrie, une autre machine CNC ou une autre commande.
Transformer les risques liés au matériau en questions précises
Souvent, la question de l’acheteur ne se résume pas à « Pouvez-vous usiner de l’acier inoxydable ? » Un grade courant n’est pas nécessairement facile à usiner lorsque cette paroi, cet alésage, ce filetage, ce traitement thermique et cette finition de surface finale doivent s’inscrire dans une gamme réalisable et permettre une acceptation fondée sur des mesures.
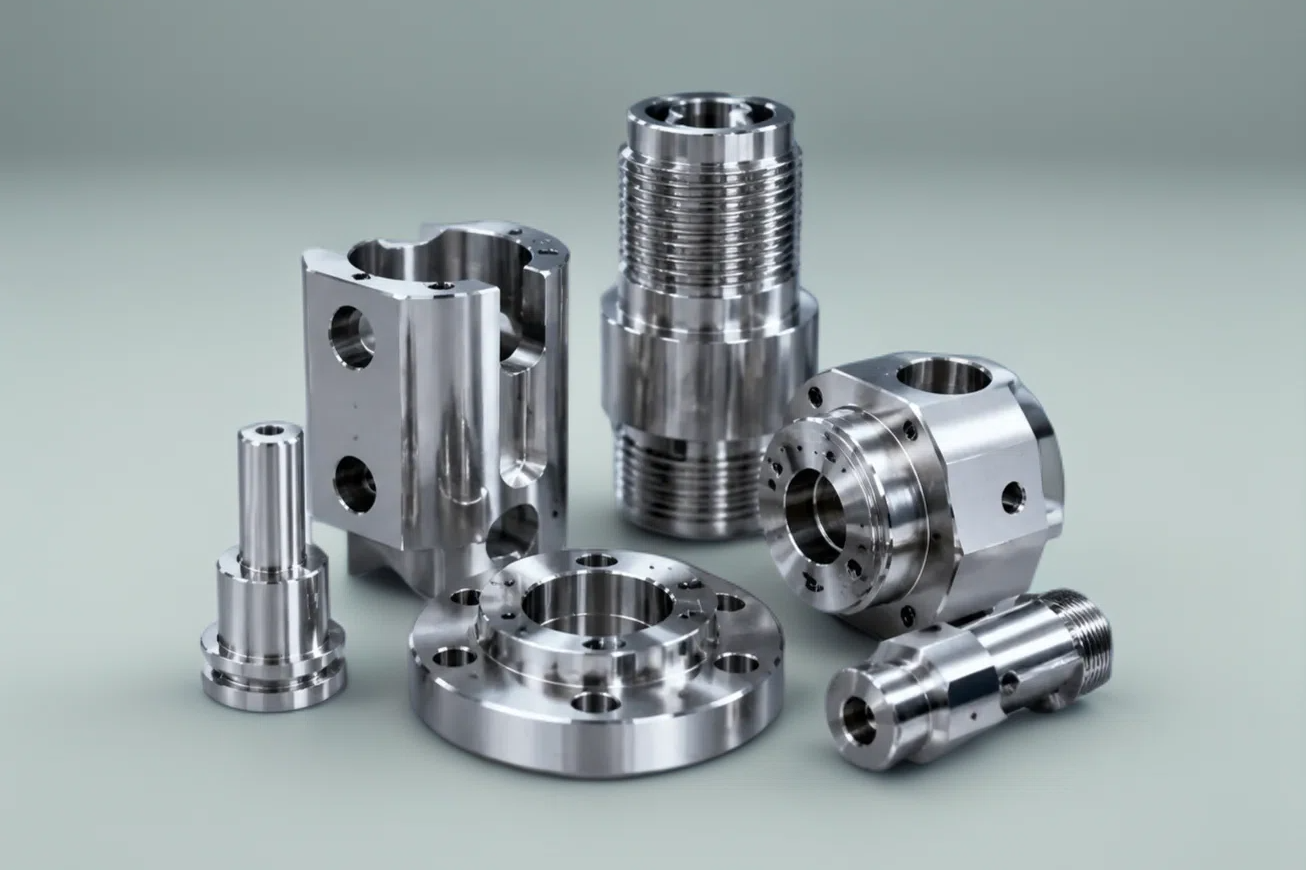
Questions à examiner pour la demande de devis
- 01. Quelles dimensions s’appliquent avant le traitement thermique et lesquelles s’appliquent à l’état final ?
- 02. Le revêtement final, le traitement de surface ou la prestation d’anodisation exigent-ils de prévoir une surépaisseur, un masquage ou la protection d’interfaces ?
- 03. L’élément géométrique critique reste-t-il accessible pour l’usinage et la mesure après toutes les opérations secondaires ?
- 04. L’exposition à la corrosion, à une température élevée, à la pression ou à l’usure exige-t-elle un document matière particulier ?
- 05. L’acheteur approuvera-t-il la référence, le rayon, le dégagement ou la surépaisseur de fabrication proposés ?
L’erreur consiste à considérer une liste de matériaux de fabrication comme une preuve automatique de faisabilité. La liste indiquée par Zhenling justifie d’engager un examen du matériau et de son état ; elle ne garantit pas que chaque géométrie, état et environnement puisse être pris en charge sans vérification préalable.
Demander un examen du matériau et des contrôlesDéfinir les tolérances, la finition de surface et les justificatifs de contrôle
Près d’une limite de spécification, la décision d’acceptation dépend de plus que la tolérance nominale. L’aperçu de la norme ISO 14253-1 présente le principe externe de décision de conformité utilisé ici, tandis que les recommandations du NIST sur la traçabilité expliquent pourquoi la chaîne de mesure et l’usage prévu doivent également être documentés.
Une spécification d’usinage CNC de précision n’a de sens que si le plan indique les caractéristiques importantes et la manière dont l’acceptation sera décidée. Une spécification générale de machine ne remplace pas les tolérances d’usinage propres à chaque élément géométrique, les relations entre références, les ajustements, les filetages, les tolérances géométriques, la rugosité de surface et les exigences à l’état final.
Établir un registre des caractéristiques critiques
| Champ du registre | Pourquoi il est important | Question pour l’ingénierie ou la qualité | Justificatif possible |
|---|---|---|---|
| Caractéristique et référence sur le plan | Évite l’ambiguïté consistant à « tout contrôler de la même manière » | Quelles dimensions ou propriétés influent sur l’ajustement, l’étanchéité, le mouvement ou la sécurité ? | Plan à caractéristiques repérées ou liste convenue des éléments géométriques |
| Référence spécifiée et état final de la pièce | Relie la mesure à la référence prévue et à l’étape du procédé | L’élément géométrique est-il contrôlé avant ou après le traitement thermique et la finition de surface ? | Instruction de contrôle et état d’avancement des opérations |
| Méthode de mesure | Des méthodes différentes peuvent produire des incertitudes et des limites d’accès différentes | Quels instrument, montage d’usinage, environnement et méthode d’évaluation s’appliquent ? | Référence de la méthode et relevé des résultats |
| Règle de décision pour l’acceptation | Précise la conduite à tenir près d’une limite de spécification | Faut-il une bande de garde, une déclaration d’incertitude ou l’approbation de l’acheteur ? | Règle d’acceptation propre à la commande |
| Échantillonnage et catégorie de justificatifs | Évite d’attribuer à un résultat une portée qu’il n’a pas | L’exigence concerne-t-elle la première pièce, le lot ou les justificatifs de maîtrise durable du procédé ? | Rapport sur la première pièce, relevé du lot ou justificatifs de maîtrise convenus |
| Autorité compétente pour les dérogations | Évite qu’une dérogation temporaire devienne une nouvelle exigence non documentée | Qui peut approuver une dérogation et à quelle date expire-t-elle ? | Approbation signée liée à la révision et au lot |
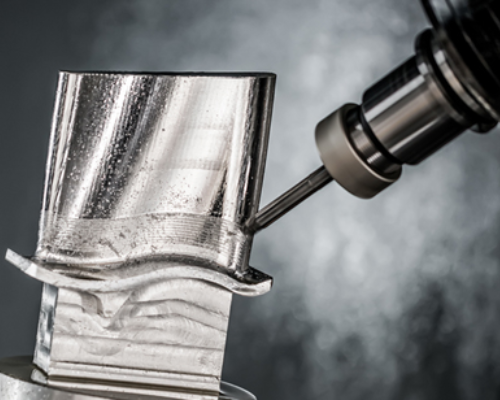
Données système [Survol]
Les catégories de justificatifs de contrôle
Niveau 1 · Vérification de la première pièce
Montre si une première pièce ou un premier montage satisfait aux contrôles convenus à ce stade du projet. Cette acceptation ne s’étend pas automatiquement à l’ensemble du lot de production.
Niveau 2 · Acceptation du lot
Permet de prendre une décision sur un lot défini selon un plan de contrôle ou d’échantillonnage convenu. Elle ne prouve pas, à elle seule, que le procédé restera stable lors des futures séries de production.
Niveau 3 · Justificatifs de maîtrise durable du procédé
Les justificatifs de maîtrise durable du procédé sont recueillis dans le temps selon une méthode de contrôle définie. Quelques mesures comprises dans les limites ne démontrent pas, à elles seules, qu’un procédé est maîtrisé.
Le National Institute of Standards and Technology des États-Unis décrit l’échantillonnage pour acceptation comme un outil de décision sur le sort d’un lot, et non comme un substitut à la maîtrise du procédé. Un résultat isolé conforme à la spécification ne prouve pas cette maîtrise lorsque les échantillons présentent un comportement non aléatoire.
L’incertitude de mesure entre dans la décision lorsque la commande l’exige
La norme ISO 14253-1 définit des procédures générales pour déterminer la conformité ou la non-conformité à des critères spécifiés en tenant compte de l’incertitude de mesure. Cela ne signifie pas que Zhenling est certifiée selon ISO 14253-1 ou l’a mise en œuvre ; la norme sert ici à présenter le principe d’une décision propre à la commande.
Les capacités dépendent de la pièce
Toute tolérance annoncée dans un devis pour une dimension ou une forme doit être rapportée à la taille, à la géométrie, au matériau, au montage d’usinage, au procédé et au traitement final. Annoncer simplement une tolérance sans préciser ces conditions est trompeur.
Limites des affirmations de certification
Cette page ne revendique aucune certification générale ISO, CE, ASME ou aéronautique. Le titulaire du certificat, son périmètre, sa validité et son applicabilité à la commande doivent être vérifiés sur pièces avant toute affirmation de ce type.
Prenons une tolérance annoncée de ±0,1 mm : sans la taille de l’élément géométrique, le matériau, le montage et la méthode de mesure, elle manque de contexte utile. Un fournisseur d’usinage CNC de précision devrait formaliser ces conditions dans un registre des caractéristiques plutôt que donner une garantie générale.
Passer des enseignements du prototype à la production répétée
Le résultat d’un prototype, une décision d’acceptation d’un lot et les justificatifs d’une maîtrise continue du procédé répondent à des questions différentes. Les recommandations du NIST/SEMATECH sur l’échantillonnage pour acceptation distinguent la décision relative au lot de la maîtrise du procédé, et leurs recommandations sur les cartes de contrôle portent sur la surveillance du comportement à travers les échantillons et dans le temps.
Un examen de prototypage CNC rapide est utile s’il permet de résoudre les incertitudes concernant le maintien de la pièce, l’accès aux éléments géométriques, le choix des outils, les caractéristiques critiques, la mesure et les opérations secondaires. Si les enseignements approuvés ne sont pas intégrés à une révision maîtrisée et que la production démarre à partir d’un ancien dossier de demande de devis, le projet d’usinage présente un risque important de configuration.
Étape 1
Définition du prototype
Précisez ce que le prototype doit permettre de tester, quelles dimensions restent provisoires et quels justificatifs sont requis avant une modification.
Étape 2
Analyse des enseignements
Consignez les observations sur la fabricabilité, les premières mesures, les constats d’assemblage, les effets de la finition et les risques non résolus.
Étape 3
Gel de la révision
Finalisez et approuvez la définition du produit, le statut des dérogations, l’état du matériau et le périmètre des justificatifs applicables aux pièces dont la production est autorisée.
Étape 4
Vérification avant une nouvelle commande
Confirmez la révision, la quantité, les modifications approuvées, les dérogations expirées, le statut du matériau et les documents de libération avant chaque nouveau lot.
Que faut-il maintenir sous contrôle ?
- Indice de révision du plan : identifiez la version approuvée et mettez les fichiers obsolètes à l’écart.
- État du matériau : vérifiez que la matière de production et le traitement thermique correspondent à la définition approuvée.
- Caractéristiques critiques : conservez les mêmes identifiants, références spécifiées et exigences à l’état final.
- Modifications approuvées : indiquez le statut et l’autorité d’approbation des modifications permanentes et des dérogations temporaires.
- Catégorie de justificatifs : respectez la portée déclarée des relevés relatifs à la première pièce, à l’acceptation du lot et à la maîtrise durable du procédé.
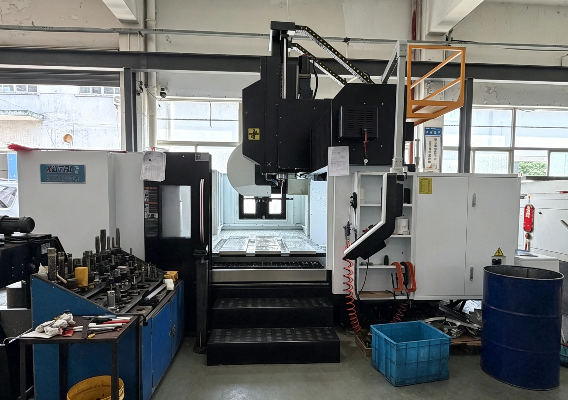
Extraire les données système [Survol]
Une première pièce répond à une question sur la première pièce
Un échantillon ou un point de contrôle peut vérifier un premier montage ou un ensemble convenu d’éléments géométriques. Il ne prouve pas que toutes les pièces du lot sont conformes ni que le procédé restera stable dans le temps.
Une nouvelle commande ne se résume pas à « comme la dernière fois »
L’acheteur et le fournisseur doivent comparer la définition en vigueur à la version précédente. La quantité, l’état du brut, les opérations sous-traitées, le contrôle ou la destination peuvent changer même si la référence de la pièce semble identique.
Le principal risque est une divergence de configuration, surtout si l’équipe de production reçoit un modèle révisé, un plan annoté et une ancienne commande. Le processus de contrôle de Zhenling Metal, du plan à la validation pour production, permet de repérer ce conflit ; il revient toutefois à l’acheteur d’autoriser la définition qui fait foi et tout écart.
Lors des commandes répétées, des modifications approuvées peuvent être oubliées si leur statut ou leur date d’expiration ne sont pas consignés. Le dossier transmis pour la validation doit préciser ce qui a changé, qui l’a approuvé, quels lots ou quelles séries de production sont concernés et quel fichier est devenu obsolète.
Définir le périmètre des coûts et des délais à l’aide de la liste de contrôle du périmètre et des justificatifs du devis
La liste de contrôle du périmètre et des justificatifs du devis consigne les éléments qui déterminent les décisions pour un atelier d’usinage de précision sur mesure. Elle permet de suivre chaque donnée d’entrée, le risque qu’elle permet de maîtriser, la question en suspens, le responsable de la décision, les justificatifs attendus à la validation et le statut de l’approbation. Si la liste prévoit une règle d’acceptation pour les résultats proches d’une limite, la présentation de l’ISO 14253-1 expose le principe général relatif à l’incertitude de mesure ; l’acheteur et le fournisseur doivent encore convenir de la méthode propre à la commande et du responsable de la décision.
| Donnée à fournir pour le devis | Risque maîtrisé | Incidence à examiner sur le devis | Justificatif attendu à la validation |
|---|---|---|---|
| Plan 2D et modèle 3D | Incohérence de géométrie ou de définition du produit | Opérations, programmation, maintien de la pièce et contrôle | Version maîtrisée référencée dans la commande |
| Indice de révision du plan | Usinage selon une définition obsolète | Risque de reprise, de demande de clarification et de retard | Enregistrement de la révision et du statut des modifications |
| Nuance du matériau et état à la livraison | Brut inadapté ou gamme de fabrication inadéquate | Matériau, outils de coupe, temps machine et opérations sous-traitées | Documents relatifs au matériau convenus |
| Caractéristiques critiques et niveau de contrôle | Contrôles excessifs ou absence de vérifications fonctionnelles | Méthode, équipement, échantillonnage et temps de contrôle | Relevé dimensionnel ou rapport de contrôle convenu |
| Traitement thermique et finition de surface | Surépaisseur, séquence ou périmètre de sous-traitance mal définis | Étapes du procédé, logistique, manutention et délai | Documents relatifs au procédé ou à la finition prévus par la commande |
| Quantités de prototypes et de pièces de production | Stratégie de réglage ou de fabrication par lots inadaptée | Programmation, réalisation du montage d’usinage, planification des lots et coût unitaire | Périmètre du lot et de la validation |
| Règle d’acceptation et prise en compte de l’incertitude | Décisions divergentes près d’une limite de spécification | Plan de mesure, examen et responsabilité de l’approbation | Règle convenue et relevé de mesure |
| Statut des modifications, des écarts et de la configuration | Approbation expirée ou ancienne révision utilisée dans la série | Nouvelle validation, reprises et calendrier | Approbation, suivi du statut et mise à l’écart des fichiers obsolètes |
| Catégorie de justificatifs | Déduire d’un seul contrôle que le procédé reste durablement capable | Périmètre du contrôle de la première pièce, fréquence d’échantillonnage et volume des relevés | Justificatifs rattachés à la pièce ou au lot concerné |
| Exigence relative au traitement des données techniques | Qualification du fournisseur vérifiée trop tard | Mode de transfert, contrôles d’accès et admissibilité | Engagement vérifié ou décision de non-applicabilité |
| Destination, emballage et documents | Périmètre d’exportation, de transport ou de livraison manquant | Emballage, logistique, étiquetage et documentation | Documents d’emballage et de commande |
Pourquoi des devis apparemment similaires divergent
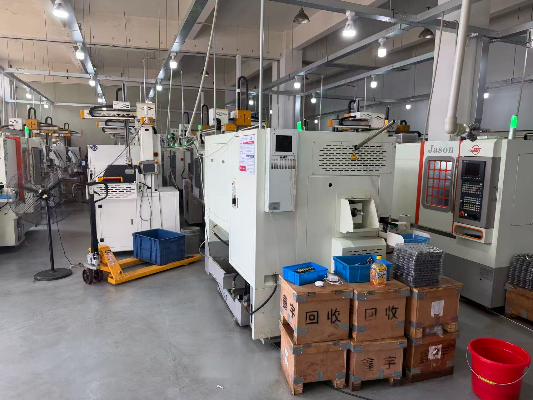
Données expliquant les écarts [Au survol]
Géométrie et réglage
L’orientation de la pièce, l’accès aux éléments géométriques, le nombre de réglages, le maintien de la pièce et le transfert des références modifient le temps de programmation et le temps machine.
Matériau et état
L’état du matériau brut, sa dureté, le traitement thermique, la surépaisseur d’usinage et son comportement à la coupe modifient la gamme de fabrication prévue.
Contrôle et validation
Le nombre d’éléments géométriques critiques, la méthode de mesure, l’échantillonnage, les rapports, les certificats et les règles applicables près des limites modifient la quantité de justificatifs à fournir.
Prestations complémentaires
La finition, les essais spécialisés, l’emballage, le transport, la destination et la documentation peuvent être inclus ou exclus du prix affiché.
Les acheteurs veulent savoir quelles données commerciales et techniques sont le plus souvent mal comprises, tandis que les ingénieurs demandent quels fichiers un atelier doit recevoir avant de commencer. La liste de contrôle permet de consigner les réponses à ces deux questions dans un même dossier de demande de devis.
Utiliser la liste de contrôle pour comparer les offres
Consignez les hypothèses de chaque fournisseur en regard du même indice de révision du plan, de l’état du matériau, de la quantité, du périmètre de contrôle, de la finition, de l’emballage et de la destination. Un prix unitaire inférieur peut rester le bon choix, mais seulement après avoir mis en évidence les opérations manquantes, les justificatifs mal définis et les contraintes de calendrier.
- Attribuez à chaque question en suspens un responsable et une date cible pour la décision.
- Distinguez les exigences fournies par l’acheteur des propositions du fournisseur.
- Indiquez si les justificatifs sont inclus, facultatifs, indisponibles ou encore non vérifiés.
- Rattachez chaque modification approuvée à la révision et au lot auxquels elle s’applique.
- Ne considérez pas une case vide comme une approbation tacite ; réglez la question ou signalez qu’elle reste ouverte, en désignant un responsable et une date cible.
La liste de contrôle du périmètre et des justificatifs du devis ne garantit ni économies ni réduction des délais. Son intérêt, plus précis et vérifiable, est de montrer si deux devis d’usinage CNC couvrent les mêmes travaux, la même répartition des responsabilités et le même dossier de validation.
Demander un devisCollaborer directement avec une équipe d’usine spécialisée dans les pièces hors standard
Zhenling Metal est le nom sous lequel Shanghai Zhenling Hardware Co., Ltd. se présente sur ce site ; l’entreprise indique avoir été fondée en 2006 et exploiter une usine à Jiashan, dans le Zhejiang. Son profil décrit des services de fabrication de pièces métalliques hors standard à partir de plans ou d’échantillons, ainsi que la coordination des expéditions nationales et internationales. Le contact direct avec l’usine facilite les échanges, mais ne prouve pas sa compétence en mesure ; les recommandations du NIST exigent une chaîne d’étalonnage documentée et une évaluation distincte de l’aptitude à l’usage prévu, que l’étalonnage soit réalisé en interne ou par un prestataire externe qualifié.
Transmission des informations techniques
Soumettez les questions relatives à l’usinage, à l’état du matériau et au contrôle à l’équipe de l’usine pour examen, plutôt que de suivre une procédure de catalogue générique.
Échanges pendant la production
Veillez à ce que le statut de la révision, les questions en suspens, les modifications approuvées et les justificatifs de validation restent accessibles depuis l’examen technique jusqu’à la livraison.
Coordination des exportations
Précisez dans le devis la destination, l’emballage, la documentation et les responsabilités liées à l’expédition, sans supposer qu’ils sont inclus.
Informations sur l’usine et portée de ces informations
| Information fournie par le client | Ce qu’elle permet d’établir | Ce qu’elle ne prouve pas |
|---|---|---|
| Fondée en 2006 | Contexte historique de l’entreprise | Une expérience couvrant toutes les tolérances, tous les matériaux ou toutes les applications |
| Usine à Jiashan, dans le Zhejiang | Lieu de fabrication déclaré | Que chaque opération mentionnée soit réalisée pour chaque commande |
| Site de production de 8 000 m² et atelier de 6 000 m² | Dimensions déclarées du site de production | Capacité CNC disponible, taux d’utilisation des machines ou délai de livraison |
| Les chiffres de production de l’entreprise dans son ensemble ne sont pas utilisés ici | Aucune capacité de service déduite de chiffres de production sans rapport avec ce service | Capacité ou volume de production pour ce service d’usinage CNC de précision |
| Les chiffres d’exportation de l’entreprise dans son ensemble ne sont pas utilisés ici | La destination et les documents à fournir restent propres à chaque commande | Résultats obtenus pour une destination, un client ou une commande en particulier |
Le contact direct avec l’usine permet d’identifier les responsables, mais ne constitue pas un certificat de qualité
La différence réside dans l’accès à une équipe de fabrication identifiée et dans une transmission traçable des informations sur le procédé. La gamme de fabrication, la méthode de mesure, le statut d’étalonnage, les documents à fournir et la responsabilité de la validation doivent encore être confirmés pour chaque commande.
Un étalonnage externe qualifié ou des essais spécialisés peuvent faire partie de la chaîne de justificatifs. Ce qui compte, c’est que cette chaîne soit documentée et adaptée à l’exigence, et non que toutes les opérations aient lieu dans le même bâtiment.
SYSTÈME / RESSOURCES
Données détaillées [Au survol]
Portée des capacités d’usinage
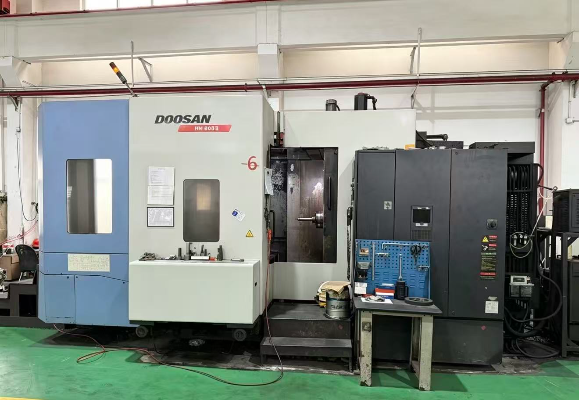
Les capacités d’usinage déclarées justifient un examen de la commande, mais pas un engagement sur de grands volumes. Les équipements disponibles, le maintien de la pièce, le contrôle, les opérations sous-traitées et le calendrier doivent être confirmés pour le projet d’usinage CNC concerné.
Les acheteurs cherchent des ateliers capables de réaliser des travaux exigeants et de haute précision. Les photos des équipements et l’adresse de l’usine apportent des éléments de contexte, mais les justificatifs propres à la commande sont plus probants : un plan validé pour la production, un procédé d’usinage défini, des caractéristiques critiques convenues et des résultats rattachés au lot livré.
Parler de votre plan avec l’équipe de l’usineSYSTÈME / RESSOURCES
Outils d’ingénierie pour l’usinage CNC de précision
Utilisez ces outils d’ingénierie spécialisés pour évaluer si les plans sont prêts pour la fabrication, définir le périmètre des justificatifs de mesure et maîtriser les paramètres de configuration lors du passage du prototype à la production.
DÉMARRAGE DU SYSTÈME
Envoyer un plan pour un examen du périmètre d’usinage
Préparez le plan et le modèle en vigueur, le matériau et son état, la quantité, les caractéristiques critiques, le traitement thermique, la finition de surface, la destination et les justificatifs requis pour la validation. Zhenling Metal pourra alors examiner la définition du produit, la gamme de fabrication envisageable, les questions de contrôle et le périmètre du devis sans annoncer de tolérance ni de délai fixes sans fondement. Si un résultat critique risque d’être proche d’une limite de spécification, précisez la méthode de mesure et la règle de décision envisagées ; la présentation de l’ISO 14253-1 expose le principe général externe qui motive cette demande, tandis que le devis doit encore définir l’approche propre à la commande.
Questions fréquentes sur l’usinage CNC de précision
Ces réponses distinguent trois catégories de justificatifs : le contrôle de la première pièce, l’acceptation des lots et la surveillance continue du procédé. Cette distinction suit celle que NIST/SEMATECH établit entre l’échantillonnage pour acceptation et la maîtrise du procédé.
Joignez le dernier plan 2D et le dernier modèle 3D si vous disposez des deux. En cas de contradiction, précisez lequel fait foi, puis indiquez l’indice de révision, le matériau et son état, la quantité, les caractéristiques critiques, le traitement thermique, la finition de surface, les exigences de contrôle, la destination et les documents demandés.
Le profil de Zhenling indique que les pièces sur mesure réalisées à partir d’échantillons peuvent faire l’objet d’un examen. Un échantillon ne définit ni la géométrie cachée, ni l’état initial du matériau, ni l’usure admissible, ni les tolérances fonctionnelles, ni l’autorité chargée de l’acceptation ; l’équipe peut donc avoir besoin d’une définition reconstituée et approuvée avant d’établir un devis de production.
Chaque élément géométrique critique est examiné en fonction de ses dimensions, de sa géométrie, de l’état du matériau, du réglage, de la référence, du traitement final et de la méthode de mesure. Le résultat dépend de la commande ; cette page ne publie aucune tolérance d’usinage universelle.
Indiquez précisément la nuance du matériau, la norme, la forme du brut, l’état à la livraison, la dureté ou l’état métallurgique, la séquence de traitement thermique, les conditions d’utilisation, la finition et les documents requis pour le matériau. Vous éviterez ainsi de considérer une grande famille d’alliages comme une spécification de fabrication complète.
Les documents envisageables comprennent un plan avec repères de contrôle, les résultats de la première pièce, des relevés dimensionnels, les documents relatifs au matériau et à la finition, ainsi que les justificatifs de validation du lot. Leur disponibilité, leur format, l’échantillonnage et les règles d’acceptation doivent être convenus pour la commande, sans être déduits d’une déclaration générale sur le contrôle qualité.
Oui, sous réserve d’une transmission maîtrisée de la révision validée pour la production, de l’état du matériau, des modifications approuvées, des caractéristiques critiques et de la catégorie de justificatifs. L’acceptation d’un prototype ne prouve ni l’acceptation des lots ni la maîtrise durable du procédé.
Le matériau, la géométrie, le nombre de réglages, la gamme de fabrication sur machine, les besoins en outils de coupe, les tolérances, le contrôle, le traitement thermique, la finition de surface, la quantité, l’emballage, les documents et la destination ont tous une incidence. Utilisez la liste de contrôle du périmètre et des justificatifs du devis pour vérifier si les fournisseurs ont chiffré le même périmètre.
Comparez le plan qui fait foi, la gamme de fabrication proposée, la définition du matériau, le plan relatif aux caractéristiques critiques, la catégorie de justificatifs, la maîtrise des révisions et la chaîne des responsabilités. Une comparaison des fournisseurs d’usinage CNC doit permettre d’évaluer les preuves propres à la commande plutôt que de classer des arguments commerciaux génériques.
Non. Avant de confirmer un devis, Zhenling Metal examine si le dossier de plans est prêt, si le procédé convient, quels contrôles sont nécessaires et quel est le périmètre commercial, car un prix communiqué immédiatement peut masquer des hypothèses non résolues sur la fabrication et la validation.
Non. Zhenling Metal ne revendique aucune certification propre à l’aéronautique et ne présente pas ISO, CE ou ASME comme des qualifications universelles en usinage de précision. Tout certificat doit être étayé par des preuves concernant son titulaire, son périmètre, sa validité et son applicabilité à la commande.
Tendance actuelle






