Skontaktuj się z firmą Zhenling

Produkcja niestandardowych części metalowych na podstawie rysunku technicznego
Usługi 5-osiowej obróbki CNC złożonych części metalowych
Usługi 5-osiowej obróbki skrawaniem Zhenling mogą ograniczyć zbędne ponowne mocowanie, gdy na jednym detalu trzeba obrobić kilka powierzchni, cechy ustawione pod kątem lub ściśle powiązane bazy odniesienia. Przed potwierdzeniem odpowiedniego procesu obróbki Zhenling analizuje rysunek techniczny, materiał, cechy krytyczne i wymagania dotyczące kontroli. Zapytanie o 5-osiową obróbkę CNC powinno uwzględniać złożoną geometrię, ograniczenia dostępu, strategię bazowania, punkty kontroli i wymagania dotyczące pierwszej sztuki. Analiza rysunku pozwala ocenić przebieg procesu technologicznego i jego ograniczenia. Dokumentację, założenia cenowe i harmonogram należy uzgodnić osobno dla danego zamówienia.
- Złożona geometria obejmująca wiele powierzchni
- Doświadczenie z metalami specjalnymi
Dobór procesu 5-osiowego do złożonej geometrii
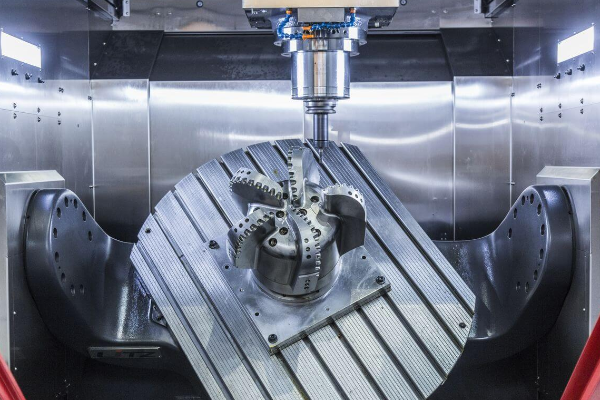
Obróbka w 5 osiach nie zawsze oznacza ruch jednoczesny, a części o złożonej geometrii nie wymagają automatycznie jednoczesnej obróbki 5-osiowej. Przy obróbce złożonych kształtów należy ustalić, czy dostęp narzędzia, powiązania między cechami detalu lub ciągłość powierzchni da się zapewnić przy mniejszej liczbie zmian ustawienia i kontrolowanej strategii bazowania.
[ NAJEDŹ, ABY WYŚWIETLIĆ DANE ]
Kiedy dostęp w wielu osiach może mieć znaczenie
- Otwory, kanały przepływowe, rowki i kieszenie rozmieszczone pod kątem na kilku powierzchniach
- Głębokie lub trudno dostępne cechy, przy których korzystne jest ustawienie krótszego narzędzia skrawającego
- Powierzchnie, których położenie względem wspólnej bazy odniesienia trudno zachować po ponownym zamocowaniu
- Powierzchnie konturowe lub swobodne, które mogą wymagać skoordynowanego ruchu osi obrotowych i liniowych
- Złożone części, przy których zmiany przyrządu mocującego stwarzają większe ryzyko niż korzyść
Modern Machine Shop wskazuje, że duża część praktycznych korzyści może wynikać z dostępu do 5 stron detalu w jednym zamocowaniu, a nie z pełnej jednoczesnej obróbki konturowej. Ma to znaczenie, ponieważ w przeciwnym razie kupujący może zapłacić za programowanie pełnej obróbki 5-osiowej, choć wymagania rysunku spełniłaby obróbka 3+2.
Indeksowana obróbka z dostępem do 5 stron
W procesach indeksowanego frezowania 5-osiowego, takich jak obróbka 3+2, osie obrotowe ustawiają przedmiot obrabiany, po czym obróbka skrawaniem jest kontynuowana w osiach liniowych. Może to ograniczyć liczbę ponownych zamocowań, a zarazem zachować stosunkowo prosty przebieg skrawania.
Ocena ruchu jednoczesnego
Podczas obróbki skrawaniem osie liniowe i obrotowe poruszają się jednocześnie. Może to być odpowiednie przy ciągłych konturach lub zmiennym kierunku ustawienia narzędzia, ale wymaga potwierdzenia na podstawie rysunku i dostępnej konfiguracji maszyny.
Obróbka konwencjonalna
Geometrię pryzmatyczną z dobrym dostępem można taniej obrabiać w 3 osiach CNC. Dobrze dobrany proces obróbki CNC pozwala uniknąć płacenia za ruch, którego detal nie wymaga.
Układ z ciągłą powierzchnią
W złożonych częściach, takich jak wirniki z łopatkami zintegrowanymi z tarczą i wirniki pomp, w jednej operacji mogą wystąpić problemy z dostępem, kierunkiem ustawienia narzędzia, ciągłością powierzchni i kolizjami. Ostateczny przebieg procesu technologicznego nadal zależy od modelu, półfabrykatu i planu kontroli.
Układ z wieloma kanałami przepływowymi
Korpusy zaworów i elementy układów regulacji przepływu mogą wymagać obróbki pod różnymi kątami, aby uzyskać dostęp do otworów, kanałów przepływowych, powierzchni uszczelniających i cech gwintowanych. Analiza procesu powinna zapewnić zachowanie ich wzajemnego położenia bez zakładania, że wszystkie cechy trzeba obrobić na jednej maszynie.
Układ części konstrukcyjnej
Rysunki techniczne dla przemysłu lotniczego i motoryzacyjnego mogą łączyć kieszenie, cienkie ścianki, obudowy i bazy montażowe. Przed wyborem frezarki dostawca usług 5-osiowej obróbki CNC powinien porównać możliwości mocowania przedmiotu obrabianego, zasięg narzędzia i dostęp do kontroli.
Możliwości obróbki 5-osiowej i jasno określone granice deklaracji
W profilu firmy Zhenling wymieniono importowane 5-osiowe centra obróbcze, a także centra 3-osiowe i 4-osiowe, tokarki CNC, frezarki, szlifierki, wytaczarki, urządzenia do elektroerozyjnego cięcia drutowego i wiertarki. Przy każdym centrum obróbczym 5-osiowym i proponowanym przebiegu procesu technologicznego trzeba jednak ocenić wykonalność dla konkretnej części. Profil nie wskazuje poziomych ani pionowych centrów obróbczych jako możliwości potwierdzonych na tej stronie, dlatego takie konfiguracje wymagają potwierdzenia dla danego zamówienia.
Lista kontrolna doboru dostawcy
- Rysunek techniczny: należy dostarczyć rysunek 2-wymiarowy z oznaczoną rewizją oraz model 3-wymiarowy, jeśli jest dostępny.
- Obszar roboczy: należy poprosić Zhenling o potwierdzenie użytecznego zakresu przesuwu i przestrzeni dla ruchu obrotowego przy rzeczywistym ustawieniu.
- Ruch: należy wskazać, czy geometria wydaje się wymagać ruchu indeksowanego czy jednoczesnego, a następnie poprosić o potwierdzenie.
- Tolerancje: należy wskazać krytyczne wymiary i bazy odniesienia, zamiast stosować jedną ogólną tolerancję do każdej cechy detalu.
- Kontrola: należy określić wymagany dokument, zakres próbkowania i metodę odbioru.
- Ilość: należy podać liczbę prototypów i przewidywaną wielkość produkcji, aby rzetelnie ocenić sposób mocowania przedmiotu obrabianego.
Precyzyjna obróbka 5-osiowa powinna oznaczać zadanie wymagające kontrolowanego planowania, a nie niepopartą danymi obietnicę konkretnej dokładności. Podczas przygotowywania wyceny Zhenling potwierdza tolerancje obróbki CNC, sposób mocowania przedmiotu obrabianego, dostęp narzędzia i wykonalność kontroli.
Dlaczego te granice mają znaczenie
W odróżnieniu od ogólnej deklaracji możliwości analiza Zhenling ujawnia ryzyko wyboru niewłaściwej maszyny lub trybu ruchu. Nawet zaawansowany sprzęt CNC nie zawsze jest właściwym wyborem, ponieważ rysunek techniczny trzeba zweryfikować pod kątem dostępnej przestrzeni, mocowania przedmiotu obrabianego, tolerancji i dokumentacji z kontroli.
| Pytanie o możliwości | Informacja poparta publicznie dostępnymi danymi | Potwierdzenie dla konkretnej części |
|---|---|---|
| Czy Zhenling dysponuje sprzętem 5-osiowym? | W profilu firmy wymieniono importowane centra obróbcze 5-osiowe. | Model i konfiguracja maszyny oraz harmonogram dla zapytania ofertowego. |
| Czy część można obrobić w jednym zamocowaniu? | Dostęp w 5 osiach może ograniczyć liczbę zmian ustawienia. | Przestrzeń dla przyrządu mocującego, strategia bazowania, dostęp narzędzia i plan operacji. |
| Czy można dotrzymać wymaganej tolerancji? | Na tej stronie nie podano uniwersalnej tolerancji. | Ocena wykonalności i metoda pomiaru dla każdej cechy detalu. |
| Czy dostępny jest ruch jednoczesny? | Nie złożono ogólnej obietnicy dotyczącej trybu ruchu. | Wymagana ścieżka narzędzia, sterownik, konfiguracja maszyny i analiza kolizji. |
| Jakie wykończenie powierzchni jest dostępne? | Obróbka wykończeniowa może być częścią zakresu produkcji na zamówienie. | Rodzaj wykończenia, maskowanie, naddatek, wygląd i dokumentacja odbiorowa. |
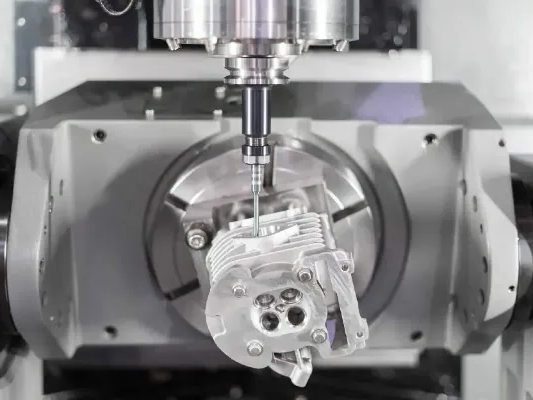
Takie określenie granic chroni obie strony zamówienia. Zhenling nie deklaruje użytecznego obszaru roboczego, osiągalnej tolerancji, trybu sterownika ani możliwości ruchu jednoczesnego na podstawie zdjęcia sprzętu.
Materiały na wymagające komponenty metalowe
Zhenling koncentruje się na niestandardowych komponentach metalowych i informuje o doświadczeniu ze stalą węglową, stalą stopową, stalą łożyskową, stalą nierdzewną, stopami aluminium i wybranymi stopami odpornymi na korozję. Niektóre wykazy możliwości obejmują zarówno części metalowe, jak i z tworzyw sztucznych; ta strona dotyczy wyłącznie metalu. W przypadku tych materiałów do obróbki CNC nadal trzeba określić gatunek, stan, postać półfabrykatu, geometrię i kryteria odbioru.
Błąd w oznaczeniu materiału może opóźnić cały proces
[ NAJEDŹ, ABY WYŚWIETLIĆ DANE O RYZYKU ]
Ryzyko pozostaje ukryte, gdy podano gatunek bez stanu materiału lub twardości, ponieważ założenia dotyczące obróbki skrawaniem, obróbki cieplnej i obróbki wykończeniowej mogą być ze sobą sprzeczne. W odróżnieniu od jednolinijkowego oznaczenia materiału analiza Zhenling weryfikuje specyfikację w odniesieniu do postaci półfabrykatu, wymaganych certyfikatów i dopuszczalnych zamienników.
Stale węglowe i stopowe
Przykłady wymienione w profilu firmy to 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo i 42CrMo. Jeśli stan po obróbce cieplnej i twardość wpływają na obróbkę skrawaniem, należy je podać.
Stale nierdzewne
Wśród wymienionych gatunków stali nierdzewnej znajdują się 303, 304, 304L, 316, 316L i 321. Należy określić warunki narażenia na korozję, historię spawania, stan półfabrykatu i wymagania dotyczące powierzchni.
Stopy specjalne i lekkie
W profilu Zhenling wymieniono również C276, 904L, stopy na bazie niklu do zastosowań chemicznych oraz różne stopy aluminium. Dostępność i stan materiału wymagają potwierdzenia dla konkretnego zamówienia.
Materiałów do obróbki skrawaniem nie można dobierać w oderwaniu od warunków eksploatacji. Temperatura, korozja, obciążenie ciśnieniowe, twardość, spawanie, nakładanie powłok i obróbka po skrawaniu mogą zmienić optymalny przebieg procesu technologicznego, nawet jeśli dwie części mają podobnie złożone kształty.
Dane materiałowe do podania w zapytaniu ofertowym
01
Dokładna specyfikacja, gatunek i wszelkie dopuszczalne zamienniki
02
Stan dostawy, zakres twardości i kolejność obróbki cieplnej
03
Wymagany certyfikat materiałowy, numer wytopu lub identyfikowalność partii
04
Warunki korozyjne, ciśnieniowe lub temperaturowe wpływające na odbiór
05
Wymagania dotyczące wykończenia powierzchni, nakładania powłok, pasywacji, powlekania galwanicznego lub czystości
06
Zakaz zastępowania materiału lub ograniczenia dotyczące kraju pochodzenia
Obróbka 5-osiowa, 3-osiowa czy 3+2: decyzja na podstawie rysunku technicznego
Te procesy frezowania nie są wymiennymi nazwami. Okuma opisuje obróbkę 3+2 jako pozycjonowanie w osiach obrotowych, po którym następuje skrawanie w trzech osiach liniowych, natomiast przy jednoczesnej obróbce 5-osiowej ruch osi obrotowych i liniowych jest skoordynowany podczas skrawania.
| Cecha rysunku technicznego | Możliwość obróbki 3-osiowej | Ocena obróbki 3+2 | Ocena obróbki jednoczesnej |
|---|---|---|---|
| Cechy pryzmatyczne z nieutrudnionym dostępem | Często warto sprawdzić ją jako pierwszą | Może nie przynieść użytecznej korzyści | Zwykle zbędna, jeśli nie ma innych ograniczeń |
| Cechy rozmieszczone na kilku powierzchniach | Może wymagać wielokrotnego mocowania | Warto rozważyć dostęp przez indeksowanie osi | Tylko jeśli wymaga tego ruch narzędzia lub ciągłość powierzchni |
| Ściśle powiązane otwory pod kątem i cechy stanowiące bazy odniesienia | Należy ocenić ryzyko przenoszenia baz odniesienia | Może zachować więcej zależności w jednym zamocowaniu | Nie jest automatycznie wymagana |
| Zmiana kierunku ustawienia narzędzia wzdłuż powierzchni konturowej | Może nie zapewniać dostępu | Stałe kąty mogą być niewystarczające | Możliwy wybór po analizie ścieżki narzędzia i kolizji |
| Prosta geometria przy dużej wielkości produkcji | Może zapewnić najniższy całkowity koszt procesu | Należy porównać mocowanie przedmiotu obrabianego i manipulowanie nim | Wyższy koszt programowania i pracy maszyny może się nie zwrócić |
Ponowne mocowanie może powodować ryzyko przenoszenia baz odniesienia i kumulacji tolerancji cech, których wzajemne położenie jest istotne. Najniższa stawka za godzinę pracy maszyny nie musi oznaczać najniższego całkowitego kosztu produkcji, ponieważ znaczenie mają też stabilność przyrządu mocującego, zasięg narzędzia, kinematyka maszyny, programowanie, kontrola i wielkość partii.
Nie płać za ruch, którego nie potrzebujesz
Koszt obróbki 5-osiowej obejmuje programowanie, symulację, ustawienie, czas pracy maszyny, oprzyrządowanie, kontrolę i ryzyko. Przy prostej geometrii mniej złożony przebieg procesu technologicznego może być lepszym wyborem handlowym.
Nie pomijaj ryzyka utraty wzajemnego położenia cech
Tańsza operacja może okazać się kosztowna, jeśli powtarzane zmiany ustawienia utrudnią kontrolę krytycznych zależności. Należy porównać całkowite ryzyko produkcyjne, a nie tylko godzinową stawkę maszyny.
Właściwy wybór wymaga oceny całego procesu
Analiza Zhenling wykracza poza porównanie stawek godzinowych i uwzględnia kompromisy między ryzykiem zmiany ustawienia, programowaniem, zasięgiem narzędzia, kontrolą i wielkością partii. Obróbka 5-osiowa nie zawsze jest najtańsza, a wielokrotne mocowanie niekoniecznie jest najbezpieczniejsze.
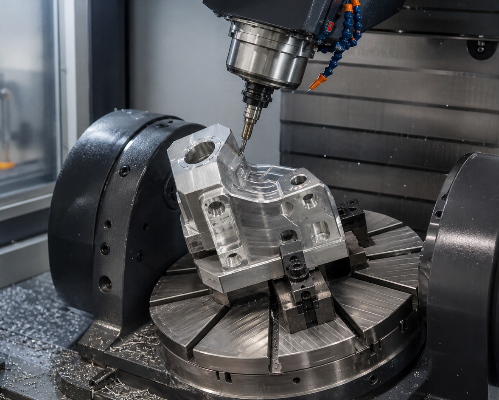
Siatkę doboru ustawienia do geometrii należy traktować jako narzędzie wstępnej oceny, a nie automatyczny sposób wyboru procesu. Specjalista od obróbki skrawaniem nadal potrzebuje aktualnego rysunku technicznego, modelu, danych materiałowych, ilości i listy cech krytycznych.
[ WYŚWIETL PROCEDURĘ ]
PROCEDURA KONTROLI
Planowanie kontroli cech krytycznych
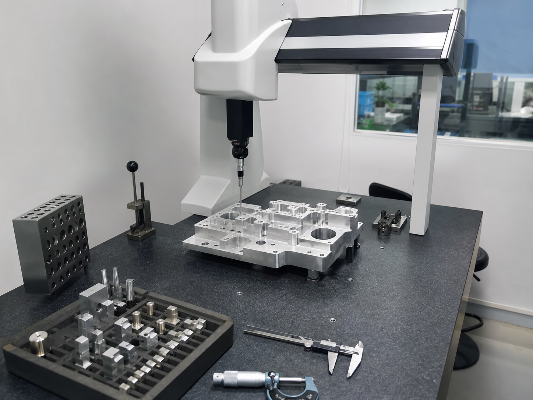
Precyzyjna obróbka skrawaniem części o wąskich tolerancjach wymaga więcej niż liczby w tabliczce rysunkowej. Rysunek techniczny powinien powiązać bazy odniesienia, wymagania geometryczne dotyczące cech, wykończenie powierzchni, metodę pomiaru i dokumentację odbiorową, aby dostawca mógł zaplanować pracę, a kupujący zweryfikować wynik.
Identyfikowalność nie gwarantuje dotrzymania tolerancji
JCGM VIM definiuje spójność pomiarową poprzez udokumentowany, nieprzerwany łańcuch wzorcowań, w którym każde ogniwo wnosi wkład do niepewności pomiaru. NIST przyjmuje tę definicję w swojej polityce i podkreśla, że sama spójność pomiarowa nie gwarantuje przydatności do zamierzonego celu; ta strona również tego nie sugeruje.
- 01Identyfikowalność dotyczy łańcucha pomiarowego.
- 02Tolerancja określa dopuszczalną zmienność cechy detalu.
- 03Niepewność pomiaru wpływa na pewność oceny zgodności.
- 04Kryteria odbioru określają decyzję wynikającą z umowy.
ISO 10791-6 dotyczy niektórych badań dokładności kinematycznej centrów obróbczych wykorzystujących jednoczesny, sterowany numerycznie ruch osi liniowych i obrotowych. Odwołanie się do zakresu tej normy może pomóc w rozmowie technicznej, ale nie dowodzi, że dostawca, maszyna lub gotowa część są z nią zgodne.
KONTROLA_TOLERANCJI: WŁĄCZONA
NIEPEWNOŚĆ: SYNCHRONIZACJA
BAZA ODNIESIENIA: WYRÓWNANA
| Dane wejściowe do kontroli | Co powinien określić kupujący | Co powinien potwierdzić Zhenling |
|---|---|---|
| Cechy krytyczne | Wymiary, bazy odniesienia, wymagania geometryczne i priorytety funkcjonalne | Wykonalność, kolejność obróbki skrawaniem i dostęp do pomiaru |
| Dokumentacja z kontroli | Protokół kontroli pierwszej sztuki, raport końcowy, dokument materiałowy lub inny wskazany dokument | Dostępny format raportu, jego zawartość i termin przekazania |
| Próbkowanie | Pełna kontrola, liczba próbek lub zatwierdzony plan | Nakład pracy przy kontroli i wpływ na warunki handlowe |
| Sprzęt i metoda | Wymagana metoda, sprawdzian lub system wskazany przez klienta | Dostępny sprzęt lub uzgodniona metoda zewnętrzna |
| Stan powierzchni | Chropowatość, dopuszczalne niedoskonałości wyglądu, naddatek na powłokę i obszary chronione | Naddatek na obróbkę skrawaniem i kolejność kontroli |
MOŻLIWOŚCI ZAKŁADU
Potwierdzenie możliwości zakładu przy produkcji złożonych części na zamówienie
Shanghai Zhenling Hardware Co., Ltd.. powstała w 2006 roku, a jej profil opisuje zakład w Jiashan o powierzchni 8 000 metrów kwadratowych, w tym halę produkcyjną o powierzchni 6 000 metrów kwadratowych. W profilu wymieniono sprzęt do obróbki CNC, kształtowania, spawania i operacji pomocniczych przy produkcji niestandardowych części metalowych.
Wielkość zakładu nie odpowiada na pytania dotyczące konkretnej części
Ukryte ryzyko polega na traktowaniu widocznego sprzętu jako dowodu możliwości wykonania części, ponieważ niewłaściwe ustawienie nadal może opóźnić kontrolę lub produkcję. Zamiast polegać na deklaracji z broszury, Zhenling prosi kupującego o weryfikację doboru maszyny na podstawie rysunku technicznego, dokumentacji próbki i kryteriów odbioru.
Poproś o potwierdzenie możliwości zakładu dla swojej częściZakres obróbki skrawaniem
Sprzęt wymieniony w profilu obejmuje tokarki CNC, frezarki, szlifierki, wytaczarki, wiertarki promieniowe, urządzenia do elektroerozyjnego cięcia drutowego oraz centra obróbcze 3-osiowe, 4-osiowe i importowane 5-osiowe.
Szerszy zakres produkcji
Wyposażenie pomocnicze obejmuje maszyny do cięcia blach, walcowania blach, prasowania, spawania łukiem krytym i spawania w osłonie gazu. Każda operacja nadal wymaga potwierdzenia dla konkretnej części.
Doświadczenie z częściami niestandardowymi
Wśród wymienionych typów komponentów znajdują się zespoły maszynowe, kołnierze, rolki, gięte rury, korpusy zaworów, korki i inne niestandardowe części CNC do zastosowań w zbiornikach ciśnieniowych, układach regulacji przepływu i procesach separacji.
Co powinno potwierdzać zaplecze zakładu
- Jaki typ maszyny i konfigurację osi proponują Państwo do tej części?
- Jak zostanie podparty przedmiot obrabiany, aby nie blokować dostępu kluczowych narzędzi?
- Które operacje są wykonywane we własnym zakładzie, a które wymagają zatwierdzonego procesu zewnętrznego?
- Jak przy zamówieniu zachowywane są informacje o rewizji rysunku technicznego, identyfikacji materiału i statusie kontroli?
- Jaką dokumentację próbki lub pierwszej sztuki można przeanalizować przed dopuszczeniem produkcji?
- Jakie opakowanie chroni krytyczne powierzchnie i materiał podatny na korozję podczas transportu?
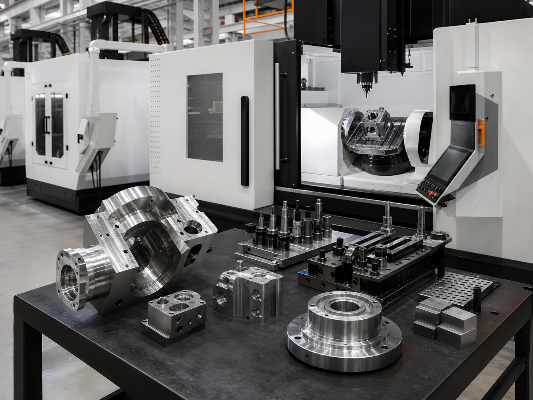
Kupujący oceniający producenta oferującego 5-osiową obróbkę CNC powinien odróżniać widoczny park maszynowy od dowodów dotyczących konkretnej części. Zakład obróbki 5-osiowej może pokazać swoje zaplecze, lecz samo ogólne określenie „zakład obróbki CNC” nie dowodzi, jaki będzie wynik wykonania części; tylko przeanalizowana dokumentacja zlecenia może wykazać wykonalność.
Od analizy rysunku technicznego do produkcji
Model usług Zhenling rozpoczyna się od kontrolowanych plików projektowych do obróbki CNC lub próbek, a kończy gotowymi niestandardowymi częściami metalowymi. Uporządkowane przekazanie wymagań pomaga zapobiec sporom podczas produkcji wynikającym z założeń przyjętych w wycenie.
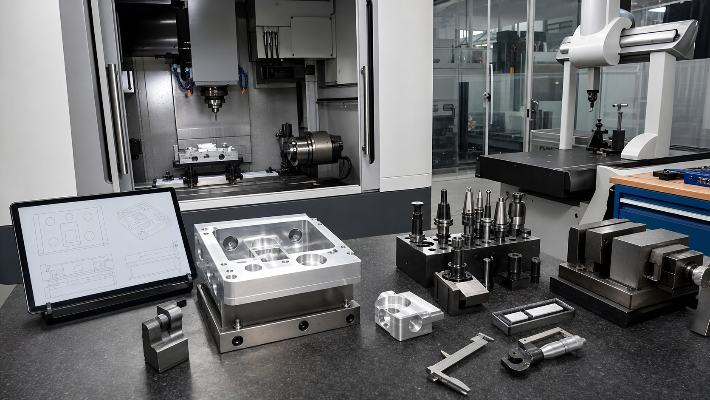
Błąd polega na tym, że założenie staje się warunkiem zamówienia
Wynik wyceny obejmuje ustalenia z analizy rysunku technicznego, proponowane ustawienie i strategię bazowania, nierozstrzygnięte ryzyka dotyczące dostępu, decyzję w sprawie pierwszej sztuki oraz wskazane dokumenty z kontroli objęte zamówieniem.
Pytania dotyczące nadzoru nad rysunkiem technicznym
- Która rewizja pliku jest obowiązująca?
- Jeśli model i rysunek techniczny się różnią, który z nich jest rozstrzygający?
- Czy oznaczenia przy poszczególnych cechach detalu mają pierwszeństwo przed tolerancjami ogólnymi?
- Kto może zatwierdzić odstępstwo lub zamienny materiał?
Pytania dotyczące danych wrażliwych
- Czy przed przesłaniem plików wymagana jest umowa o poufności?
- Czy obowiązują ograniczenia eksportowe lub wymagania klienta?
- Która metoda przesyłania plików jest zatwierdzona?
- Jakie wymagania dotyczące dostępu, przechowywania i usuwania danych trzeba potwierdzić?
01
Przyjęcie zapytania ofertowego: zapisanie plików, rewizji rysunku technicznego, materiału, ilości, miejsca dostawy, wykończenia i wymaganego terminu.
02
Weryfikacja wymagań: wskazanie cech krytycznych, brakujących tolerancji, sprzecznych baz odniesienia, dokumentacji z kontroli i wymagań podlegających ograniczeniom.
03
Analiza procesu: porównanie dostępu przy obróbce 3-osiowej, 3+2 i 5-osiowej, a następnie ocena mocowania przedmiotu obrabianego, zasięgu narzędzia, ryzyka kolizji i operacji dodatkowych.
04
Ustalenia handlowe: udokumentowanie elementów ujętych i nieuwzględnionych w ofercie, założeń materiałowych, zakresu kontroli, obróbki wykończeniowej, pakowania i czasu realizacji.
05
Decyzja dotycząca próbki lub pierwszej sztuki: uzgodnienie, jakie dowody trzeba zatwierdzić przed rozpoczęciem produkcji większej partii.
06
Produkcja i zwolnienie: praca według zaakceptowanej rewizji, nadzór nad niezgodnościami, skompletowanie wymaganej dokumentacji i zapakowanie części do transportu.
Nie jest to obietnica ceny obróbki CNC online ani ogólna wycena internetowa przygotowana bez kontekstu technicznego. Celem jest sporządzenie oferty obróbki CNC, którą obie strony mogą powiązać z tymi samymi plikami i założeniami.
STRUKTURA WYCENY
Czynniki wpływające na wycenę, czas realizacji i lista kontrolna zapytania ofertowego
Potrzeb w zakresie obróbki skrawaniem nie da się wycenić na podstawie jednej stawki za pracę maszyny 5-osiowej. Na wycenę wpływają geometria, liczba ustawień, materiał, programowanie, oprzyrządowanie, kontrola, operacje dodatkowe, wielkość partii, dokumentacja i warunki dostawy.
01Geometria i dostęp
Głębokie wnęki, duży zasięg narzędzia, podcięcia, cechy ustawione pod kątem, cienkie ścianki i ciągłe kontury mogą wpływać na projekt mocowania przedmiotu obrabianego i ścieżki narzędzia.
02Materiał i półfabrykat
Gatunek, stan, twardość, naddatek półfabrykatu, wymagania dotyczące certyfikatu i dostępność wpływają na obróbkę skrawaniem i zakupy.
03Dokumentacja jakościowa
Kontrola cech krytycznych, raportowanie, próbkowanie, specjalne sprawdziany i etapy zatwierdzania przez klienta wymagają czasu oraz jasnych zasad odbioru.
04Ilość i powtarzalność
Przy prototypie korzystniejsze może być elastyczne mocowanie przedmiotu obrabianego, natomiast partia produkcyjna może uzasadniać wykonanie specjalnych przyrządów mocujących lub etapową kontrolę.
05Operacje dodatkowe
Obróbka cieplna, spawanie, szlifowanie, obróbka elektroerozyjna, obróbka wykończeniowa, czyszczenie, znakowanie lub montaż mogą zmienić kolejność operacji i poziom ryzyka.
06Warunki dostawy
Pakowanie, zabezpieczenie przed korozją, miejsce dostawy, właściwa reguła Incoterms i wymagany termin wpływają na realistyczny czas realizacji.
Ukryte wyłączenia zwiększają ryzyko związane z najtańszą ofertą
Ryzyko rośnie, gdy błędne założenie dotyczące materiału, tolerancji, kontroli lub pakowania prowadzi do opóźnień bądź poprawek. Ponieważ porównywanie samych cen może wprowadzać w błąd, lista kontrolna Zhenling do zapytań ofertowych pozwala sprawdzić zakres względem rysunku technicznego i wskazać nierozstrzygnięte kompromisy.
Poproś o wycenę na podstawie zakresu prac
ZAKRES ZWERYFIKOWANY
- Rysunek techniczny 2D z oznaczeniem rewizji i jednostkami
- Plik STEP lub inny użyteczny model 3D, jeśli jest dostępny
- Specyfikacja materiału, jego stan oraz dopuszczone zamienniki
- Liczba prototypów, wielkość partii i przewidywane zapotrzebowanie na kolejne partie
- Wymiary krytyczne, bazy odniesienia, tolerancje geometryczne i wykończenie powierzchni
- Wymagane dokumenty dotyczące materiału, kontroli i pierwszej sztuki
- Obróbka cieplna, nakładanie powłok, pasywacja, znakowanie, czyszczenie lub montaż
- Pakowanie, zabezpieczenie przed korozją, miejsce dostawy i wymagany termin
- Wymagania dotyczące poufności, kontroli eksportu lub danych objętych ograniczeniami
- Osoba kontaktowa uprawniona do odpowiedzi na pytania techniczne i zatwierdzania odstępstw
Trzeba uczciwie przyznać, że nie przedstawiono danych Zhenling dotyczących konkretnego czasu cyklu, odsetka braków ani okresu zwrotu z inwestycji, dlatego w tym artykule nie podano procentowych oszczędności. Poniższe czynniki mogą służyć jako ogólny punkt odniesienia przy ocenie kosztu całkowitego.
- Uwzględnij projekt przyrządu mocującego, zmiany ustawień i przenoszenie baz odniesienia.
- Porównaj nakład pracy związany z programowaniem i symulacją.
- Uwzględnij narzędzia specjalne, zasięg narzędzi i ryzyko ich uszkodzenia.
- Uwzględnij dostęp do cech podlegających kontroli, raporty i zatwierdzenie pierwszej sztuki.
- Uwzględnij dodatkowe operacje transportowe, ryzyko poprawek i zagrożenia dla harmonogramu.
Narzędzia interaktywne
Narzędzia inżynierskie do obróbki CNC
Oceń przydatność procesu, kompletność zapytania ofertowego i specyfikacje materiałowe na potrzeby niestandardowej produkcji elementów metalowych.
WSPARCIE TECHNICZNE
FAQ: obróbka CNC 5-osiowa
Poniższe odpowiedzi na najczęstsze pytania dotyczące obróbki CNC 5-osiowej obejmują rysunki techniczne, proces, tolerancje, materiały i wyceny — kwestie najczęściej poruszane przez kupujących.
Obróbka 5-osiowa może być odpowiednia przy złożonych zależnościach między cechami detalu, jednak nie ma jednej tolerancji właściwej dla wszystkich maszyn, materiałów, geometrii i ustawień. Aby ocenić wykonalność, należy przedstawić cechy krytyczne, układ baz odniesienia, stan materiału i plan kontroli.
Najodpowiedniejszy proces należy wybrać na podstawie dostępu do obrabianych powierzchni, liczby ustawień, przenoszenia baz odniesienia, złożoności konturów, zasięgu narzędzi, wielkości produkcji i całkowitego kosztu przebiegu procesu technologicznego. Maszyny 3-osiowe mogą być najlepsze do prostych geometrii, a obróbka 3+2 może być wydajna przy cechach rozmieszczonych na wielu powierzchniach, jeśli nie jest wymagany skoordynowany ruch osi.
Nie. W przypadku wielu detali obrabianych z 5 stron wystarcza pozycjonowanie indeksowane; obróbka cech o złożonych konturach może wymagać skoordynowanego ruchu osi.
Profil firmy Zhenling wymienia stale węglowe i stopowe, stal łożyskową, gatunki stali nierdzewnej, stopy aluminium, materiały na bazie niklu, C276 i 904L. Aby można było potwierdzić dostępność materiału i przydatność procesu na potrzeby zapytania ofertowego, należy przesłać dokładną specyfikację, stan dostawy, twardość, postać półfabrykatu, wymagania dotyczące certyfikatu oraz informację o dopuszczonych zamiennikach.
Zhenling wykonuje niestandardowe komponenty według przesłanych rysunków technicznych lub próbek. Należy podać liczbę prototypów oraz wielkość kolejnych partii produkcyjnych, aby Zhenling mogła ocenić wykonalność procesu i możliwości produkcyjne.
Cena i czas realizacji zależą od geometrii, materiału, półfabrykatu, programowania, przyrządów mocujących, oprzyrządowania, kontroli, operacji dodatkowych, ilości, dokumentacji i warunków dostawy. Na możliwość dotrzymania wymaganego terminu mogą też wpływać dostępność materiału, zatwierdzenie próbki, procesy zlecane na zewnątrz, pakowanie i harmonogram produkcji, dlatego Zhenling potwierdza termin dopiero po sprawdzeniu aktualnych plików i założeń dotyczących zamówienia.
Należy wskazać dokładnie, jaki dokument jest potrzebny, na przykład dokument materiałowy, raport z kontroli pierwszej sztuki lub końcowy raport pomiarów wymiarowych. Dostępność dokumentu, jego zakres, sposób pobierania próbek i metoda pomiaru wymagają potwierdzenia w ofercie; nie należy ich zakładać na podstawie tej strony.
Każdemu dostawcy należy przesłać ten sam wykaz wymagań do zapytania ofertowego i zażądać pisemnego wskazania pozycji uwzględnionych, wyłączonych oraz przyjętych założeń. Zakres wyceny powinien obejmować krytyczne tolerancje, dokumenty materiałowe, obróbkę wykończeniową, pakowanie i dokumenty zatwierdzające.
Najpierw należy uzgodnić ograniczenia i zatwierdzoną metodę przekazania danych, a następnie przesłać tylko dane objęte kontrolą niezbędne do oceny.