Skontaktuj się z firmą Zhenling

Części przemysłowe wykonywane według rysunków technicznych
Toczenie CNC niestandardowych komponentów metalowych
W ramach usługi toczenia CNC według rysunków technicznych prowadzimy produkcję wałów, tulei i elementów zaworów od oceny inżynierskiej geometrii przez planowanie ustawienia i wykonanie pierwszej sztuki po produkcję seryjną. Stan materiału, wymiary krytyczne, przebieg procesu technologicznego, dane z kontroli i odpowiedzialność za zgodność z przepisami potwierdzamy dla konkretnego zamówienia. Zapytanie o usługę toczenia CNC powinno zawierać geometrię wału, tulei lub elementu zaworu, materiał, bazy ustawcze, punkty kontroli i wymagania dotyczące zastosowania. Nierozstrzygnięte kwestie powinny pozostać wyraźnie wskazane. Możliwości wykonania, wymagana dokumentacja i terminy odnoszą się do konkretnego zamówienia dopiero wtedy, gdy pisemna oferta rozstrzygnie te kwestie.
Poproś o wycenę toczenia CNC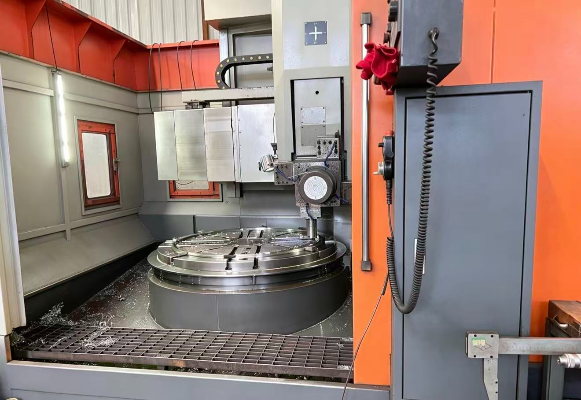
Od 2006 roku
Doświadczenie produkcyjne
8 000 m²
Zakład w Jiashan według informacji przekazanych przez użytkownika
6 000 m²
Warsztat według informacji przekazanych przez użytkownika
3 / 4 / 5 osi
Kategorie centrów obróbczych
Ocena rysunku technicznego
Specyfikacje potwierdzane dla każdego zapytania ofertowego
Jak Zhenling ogranicza ryzyko przy niestandardowym toczeniu CNC
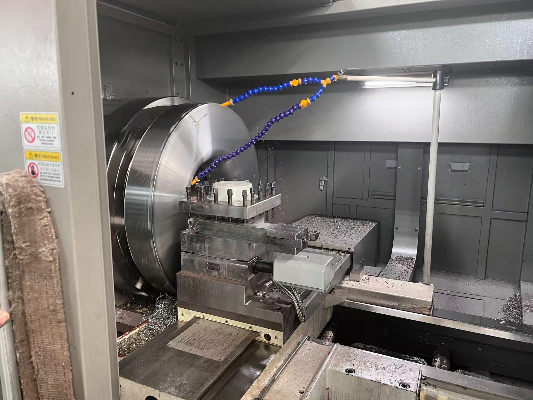
Tokarki CNC wytwarzają części cylindryczne przez obracanie przedmiotu obrabianego, podczas gdy narzędzia skrawające obrabiają średnice, otwory, powierzchnie czołowe, rowki i gwinty. Sterowanie numeryczne nie działa samo z siebie: automatyczne nastawy nie gwarantują zgodności części ze specyfikacją, ponieważ o wyniku nadal decydują ustawienie, stan narzędzia, mocowanie przedmiotu obrabianego, stan materiału i pomiar. Dlatego tam, gdzie to właściwe, uwzględniamy wymagania rysunkowe ASME Y14.5 i wymagamy oceny inżynierskiej; jest to rzeczywisty nakład pracy potrzebny do uzyskania dowodów odnoszących się do konkretnej części.
Niewłaściwie dobrany materiał
Sprawdzić gatunek, stan, obróbkę cieplną, medium, temperaturę i wymaganą dokumentację.
Odkształcenie geometrii
Zidentyfikować cienkie ścianki, długie wysięgi, zależności między bazami odniesienia i cechy, które mogą wymagać etapowej obróbki skrawaniem.
Odchylenia wymiarów
Przed produkcją określić wymiary krytyczne, kryteria odbioru i kontrole międzyoperacyjne.
Rozbieżność między próbką a partią
Po wykonaniu pierwszej sztuki ustalić obowiązującą rewizję rysunku, zatwierdzony przebieg procesu technologicznego i okoliczności wymagające ponownej walidacji.
5-punktowy schemat od rysunku technicznego do dokumentacji potwierdzającej
- 1 Określić funkcję części, warunki pracy i konsekwencje awarii.
- 2 Zaznaczyć bazy odniesienia, wymiary krytyczne, tolerancje konstrukcyjne i wykończenie powierzchni.
- 3 Potwierdzić gatunek i stan materiału, dopuszczalne zamienniki oraz procesy dodatkowe.
- 4 Uzgodnić wymagane potwierdzenia dla prototypu lub pierwszej sztuki przed dopuszczeniem partii do produkcji.
- 5 Określić raporty końcowe, pakowanie, oznaczenie rewizji i miejsce dostawy.
Lista maszyn nie dowodzi, że na konkretnej części można utrzymać wymaganą tolerancję. W rzeczywistości wymaganie określa rysunek techniczny, a wynik potwierdzają kontrolowany proces obróbki skrawaniem i odpowiednie dane pomiarowe.
Możliwości toczenia CNC i dobór procesu do części
Standardowy zakres usług Zhenling obejmuje toczenie CNC lub umożliwia skorzystanie z niego, a także z frezarek CNC, szlifowania, wytaczania, wiercenia na wiertarkach promieniowych, obróbki elektroerozyjnej drutowej oraz 3-osiowych, 4-osiowych i 5-osiowych centrów obróbczych. Oferta potwierdza proponowany przebieg procesu technologicznego, zakres odpowiedzialności, miejsce realizacji i obowiązujące ograniczenia, nie sugerując własności urządzeń na podstawie samej listy usług. W praktyce rzetelne podejście wymaga oceny możliwości wykonania według rysunku technicznego, z potwierdzeniem geometrii i ewentualnych oznaczeń ASME Y14.5, zamiast uznawania nazwy maszyny za dowód.
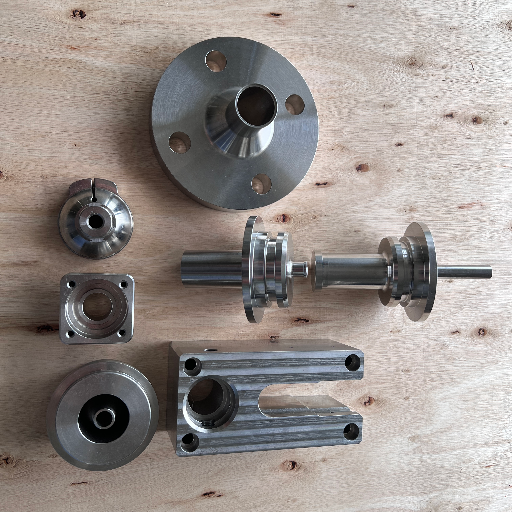
Części obrotowe
Toczenie CNC pozwala wydajnie wytwarzać kołnierze, rolki, korki, tuleje łożyskowe, tuleje i inne części cylindryczne, gdy większość wymiarów krytycznych odnosi się do wspólnej osi.
- Zależności między średnicami zewnętrznymi i wewnętrznymi
- Powierzchnie czołowe i stopnie
- Rowki i gwintowanie
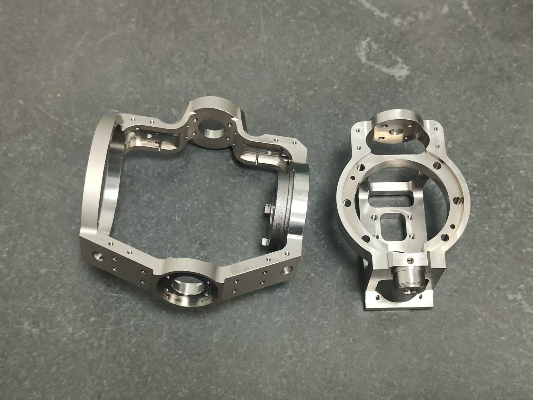
Części o zróżnicowanych cechach geometrycznych
Produkcja korpusów zaworów i podobnych komponentów może łączyć frezowanie CNC i toczenie CNC z wierceniem, wytaczaniem, szlifowaniem lub obróbką elektroerozyjną drutową.
- Otwory poprzeczne i powierzchnie płaskie
- Powierzchnie uszczelniające
- Elementy geometryczne poza osią
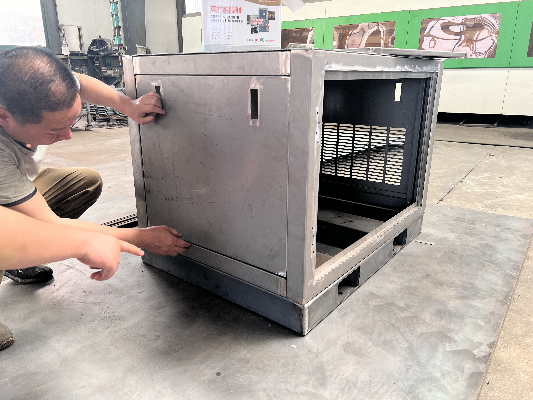
Zespoły
Kompletne zespoły maszyn mogą wymagać także obróbki płyt lub spawania, lecz operacje zewnętrzne i dodatkowe wymagają osobnego określenia odpowiedzialności oraz przeglądu dokumentacji.
- Odpowiedzialność za przebieg procesu technologicznego
- Dokumentacja dostawcy
- Końcowe kontrole montażu
Parametry możliwości wykonania potwierdzane na podstawie Państwa rysunku technicznego
Parametr
Dlaczego ma znaczenie
Status w ofercie
Maksymalna średnica i długość
Pozwala ocenić w odniesieniu do konkretnej części półfabrykat, uchwyt, zakres ruchu, podparcie i dostęp narzędzia
Potwierdzić podczas oceny rysunku technicznego
Minimalna grubość ścianki lub długi smukły odcinek
Wpływa na ryzyko odkształcenia i drgań oraz na dobór podparcia i kolejności skrawania
Potwierdzić na podstawie geometrii
Układ tolerancji i baz odniesienia
Łączy założenia konstrukcyjne, operacje obróbki skrawaniem i metodę kontroli
Potwierdzić oznaczenia wymagań krytycznych
Wykończenie powierzchni
Wpływa na ścieżkę narzędzia, naddatek obróbkowy, szlifowanie i wybór dodatkowej obróbki wykończeniowej
Potwierdzić według powierzchni i funkcji
Gwinty, toczenie stożków i elementy poprzeczne
Mogą wymagać sprawdzianów, specjalnych narzędzi, frezowania lub narzędzi napędzanych; dokładny przebieg procesu technologicznego trzeba zweryfikować
Potwierdzić na podstawie modelu i rysunku technicznego
Możliwości procesu zależą od konkretnej części
Same nazwy maszyn nie potwierdzają możliwości procesu. Korzystanie z tokarki CNC wymaga takiego samego rygoru dokumentowania wyników jak korzystanie z innych urządzeń tokarskich: ISO 26303:2022 dotyczy krótkoterminowej oceny zdolności procesów obróbki skrawaniem na obrabiarkach do metalu, ASME Y14.5 opisuje sposób przedstawiania wymagań geometrycznych, a NIST wiąże zdolność procesu z obserwowaną zmiennością. Niezawodna produkcja CNC i dokładna obróbka skrawaniem zależą od zgodności rysunku technicznego, materiału, ustawienia, metody kontroli i ryzyka związanego z odbiorem.
Wymaganie rysunkowe
Przydatność systemu pomiarowego
Dane potwierdzające stabilność procesu
Odbiór według wymagań dla konkretnej części
Dobór materiału pod kątem ciśnienia, temperatury i korozji
Zhenling informuje o doświadczeniu w obróbce skrawaniem stali węglowej, stali stopowej, stali łożyskowej, stali nierdzewnej, stali stopowych na bazie niklu i stopów aluminium. Określenie gatunku może potwierdzać skład i zdefiniowane właściwości materiału, ale nie dowodzi, że gotowa część spełni wymagania projektu dotyczące ciśnienia, temperatury, medium korozyjnego, twardości, zużycia lub zmęczenia. W przypadku aluminiowych części CNC i innych projektów obróbki skrawaniem stopów ryzyka te zależą od rzeczywistych warunków pracy i przebiegu procesu technologicznego; dlatego odróżniamy zgodność gatunku z ASTM lub ISO od dopuszczenia materiału do danego zastosowania i wymagamy oceny materiału dla konkretnego projektu.
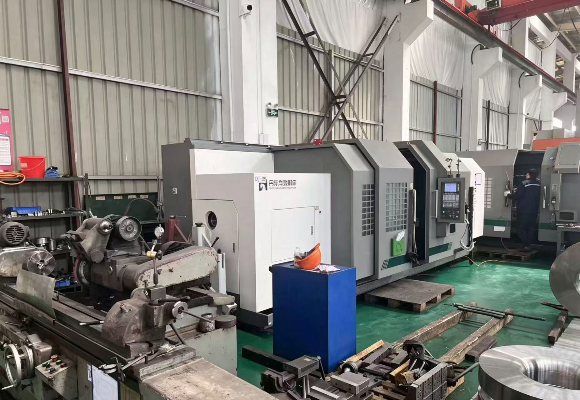
| Cel projektu | Gatunki, z którymi pracowano według informacji przekazanych przez użytkownika | Dane potrzebne przed wyborem |
|---|---|---|
| Typowe zastosowanie konstrukcyjne | 20# 45# Q235A Q345D | Obciążenie, spawalność, obróbka cieplna, wykończenie i obowiązujący rysunek techniczny |
| Odporność na zużycie, twardość lub większa wytrzymałość | GCr15 25CrMo 42CrMo 12CrMoV | Przekrój krytyczny, docelowa twardość, odpuszczanie oraz warunki udarowe i zmęczeniowe |
| Standardowa ocena ryzyka korozji | 303 304 304L 316 316L 321 | Medium, stężenie, temperatura, chlorki, czyszczenie i stan powierzchni |
| Praca w agresywnym środowisku chemicznym | C276 904L oraz stopy na bazie niklu | Dokładny skład chemiczny, temperatura, mechanizm uszkodzenia, certyfikaty i zatwierdzenie przez nabywcę |
| Komponenty o ograniczonej masie | Różne stopy aluminium | Wytrzymałość, stabilność wymiarowa, wykończenie, kontakt galwaniczny i środowisko pracy |
Właściwości gatunku a przydatność do projektu
Co może potwierdzać specyfikacja
- Skład chemiczny
- Stan po obróbce cieplnej lub stan dostawy
- Określone granice właściwości mechanicznych
- Wymagania dotyczące badań i dokumentacji
Co trzeba jeszcze ustalić w projekcie
- Założenia projektowe dotyczące ciśnienia i temperatury
- Mechanizm korozji lub pękania
- Geometria i przekrój krytyczny
- Obróbka cieplna, spawanie i odbiór końcowy
Kompromis techniczny
Twardsze stopy mogą zwiększyć odporność na zużycie, a jednocześnie utrudnić produkcję, zwiększyć ryzyko odkształceń lub wrażliwość na obróbkę cieplną. Nawet stopy odporne na korozję mogą zawieść, jeśli rzeczywiste medium, temperatura lub mechanizm korozji miejscowej odbiegają od warunków przyjętych przy doborze materiału.
ZGODNOŚĆ SYSTEMU I PROCESU
Od oceny rysunku technicznego do prototypu i produkcji
To nie jest ogólny poradnik o obróbce CNC ani narzędzie do natychmiastowej wyceny obróbki CNC online. Precyzyjna obróbka CNC przynosi najlepsze rezultaty, gdy szybka obsługa handlowa opiera się na jasnych wymaganiach technicznych, dlatego każdą ofertę Zhenling poprzedza ocena rysunku technicznego, materiału, ilości, kryteriów odbioru i zakresu dostawy przez specjalistę. Ponieważ luki w dokumentacji rewizji stwarzają ryzyko produkcyjne, prosimy nabywców o kompletne zapytanie ofertowe i tam, gdzie to właściwe, uwzględniamy wymagania rysunkowe ASME Y14.5; ta dodatkowa ocena jest rzeczywistym nakładem pracy potrzebnym do zapewnienia kontrolowanego przejścia od prototypu do partii.
01
Przyjęcie rysunku technicznego
Prześlij rysunek techniczny 2D, model 3D lub próbkę wraz z aktualną rewizją i opisem funkcji części.
02
Ocena inżynierska
Sprawdzamy materiał, geometrię, bazy odniesienia, dostęp narzędzia, mocowanie przedmiotu obrabianego, wykończenie i nierozstrzygnięte kwestie.
03
Przebieg procesu technologicznego i oferta
Proponowany przebieg procesu technologicznego z toczeniem na tokarce CNC lub połączeniem operacji określa obróbkę skrawaniem wewnątrz zakładu, procesy zewnętrzne, wymagane potwierdzenia i zakres handlowy.
04
Prototyp / pierwsza sztuka
Uzgodniona próbka pozwala potwierdzić wymiary, współpracę z innymi elementami, wygląd i dokumenty przed dopuszczeniem do produkcji.
05
Produkcja
Zatwierdzona rewizja, przebieg procesu technologicznego i punkty kontrolne stanowią podstawę wykonania części na potrzeby prototypowania i produkcji.
06
Odbiór końcowy
Kontrola, wymagana dokumentacja, identyfikacja, pakowanie i przygotowanie do eksportu zamykają zamówienie.
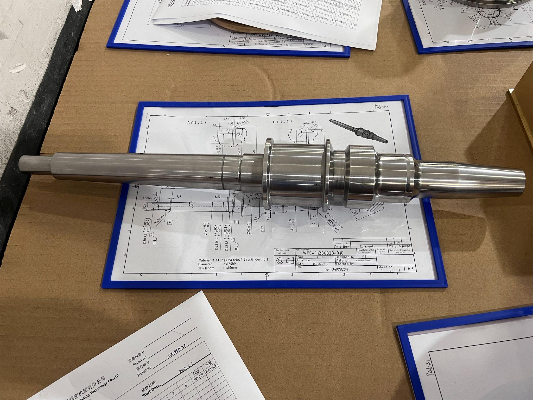
OŚ Z ZWERYFIKOWANA
Kontrola kompletności zakresu do wyceny
- Rysunek techniczny 2D i model CAD 3D
- Gatunek i stan materiału oraz zasady stosowania zamienników
- Wymiary krytyczne, baza odniesienia i tolerancja
- Wykończenie powierzchni i kryteria odbioru wizualnego
- Klasa gwintu i wymagania dotyczące sprawdzianów
- Liczba prototypów i wielkość produkcji
- Obróbka cieplna, nakładanie powłok, spawanie lub badania nieniszczące
- Raporty z kontroli i dokumenty materiałowe
- Medium robocze oraz warunki temperatury i ciśnienia
- Adres dostawy, pakowanie i warunki handlowe
Dokumentacja jakości, identyfikowalność i kontrola procesu
Obróbka CNC o wysokiej precyzji pozwala wytwarzać części precyzyjne i inne dokładnie wykonane części, ale skalibrowany przyrząd oraz wynik pomiaru, który jest identyfikowalny metrologicznie i odpowiedni do celu, to kwestie powiązane, lecz nie tożsame. Dokumentacja łańcucha wzorcowań nie dowodzi sama w sobie, że metoda jest odpowiednia dla danego komponentu; NIST odnosi identyfikowalność metrologiczną do wyniku, a rysunek techniczny i metoda odbioru pomagają ograniczyć to ryzyko. Rzeczywisty nakład pracy polega na przygotowaniu planu dokumentowania precyzyjnej obróbki skrawaniem, który łączy odniesienia do rysunków ASME, dokumentację wzorcowań i raporty z kontroli części w osobne, lecz identyfikowalne łańcuchy.
Mapa identyfikowalności obejmująca 4 łańcuchy
01
Pochodzenie materiału i części
Powiązać z komponentem identyfikację wytopu lub partii, zatwierdzone zamienniki, rewizję rysunku i partię produkcyjną.
- Raport z badań materiału, jeśli jest wymagany
- Oznaczenie wytopu/partii
- Identyfikacja rewizji i partii
02
Dokumentacja pomiarowa
Przed sporządzeniem raportu określić wymiary krytyczne, metodę, kryteria odbioru i odpowiednie wzorcowane wyposażenie.
- Plan kontroli
- Raport wymiarowy
- Odniesienie do łańcucha wzorcowań
03
Dokumentacja procesów zewnętrznych
Obróbka cieplna, nakładanie powłok, pasywacja, spawanie, badania nieniszczące lub prace zewnętrznego laboratorium wymagają wskazania odpowiedzialnego podmiotu i zachowania ciągłości dokumentacji.
- Zatwierdzony wykonawca
- Certyfikat procesu
- Powiązanie części z dokumentacją
04
Zgodność z wymaganiami projektu
Miejsce przeznaczenia, klasyfikację urządzenia, granicę ciśnieniową, specyfikację nabywcy i obowiązujące przepisy trzeba ocenić osobno.
- Obowiązujące wymaganie
- Odpowiedzialny podmiot prawny
- Zakres i ważność
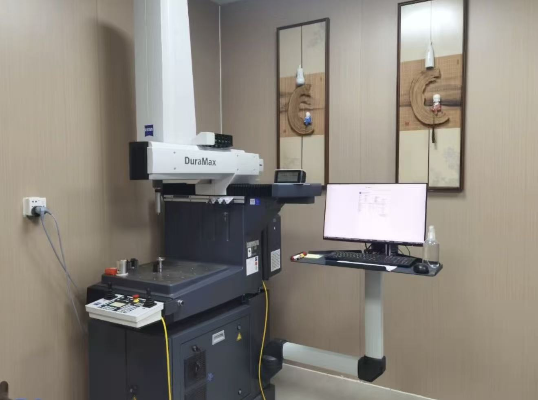
Czego nie należy z tych dokumentów wywodzić
- 1 Certyfikat wzorcowania nie jest automatycznie certyfikatem zgodności części.
- 2 Identyfikowalność materiału nie jest tym samym co identyfikowalność metrologiczna.
- 3 Certyfikat wystawiony przez jeden podmiot prawny nie stanowi automatycznie dowodu ważnego wzorcowania dla innych podmiotów.
- 4 Zatwierdzenie prototypu nie zachowuje automatycznie ważności po niezatwierdzonej zmianie rysunku technicznego lub procesu.
Części toczone CNC do urządzeń ciśnieniowych i układów sterowania przepływem
Kołnierze, korki, rolki i korpusy zaworów mogą pojawiać się w zapytaniach dotyczących separacji ropy i gazu, sterowania przepływem lub zastosowań ciśnieniowych, ale ta strona nie potwierdza doświadczenia projektowego ani kwalifikacji Zhenling w tych obszarach. Przed rozpoczęciem produkcji należy określić zakres obróbki CNC, odpowiedzialność za projektowanie pod kątem ciśnienia, kryteria odbioru nabywcy, podmiot odpowiedzialny za certyfikację oraz wymagane dokumenty.
| Kontekst projektu | Przykładowe części | Pytania do zapytania ofertowego | Zakres wyceny |
|---|---|---|---|
| Projekt urządzenia ciśnieniowego | Kołnierz, korek i powiązane części toczone | Czy część utrzymuje ciśnienie? Jakie wymagania dotyczące normy projektowej, materiału, temperatury, uszczelnienia i dokumentacji mają zastosowanie? | Obowiązują rysunek techniczny nabywcy i wymagania projektu; brak domyślnej deklaracji oznaczenia zgodności z normą |
| Separacja ropy i gazu | Rolka, korpus i niestandardowe części maszyn | Jakie ryzyka związane z medium, korozją, zużyciem, pasowaniem i identyfikowalnością trzeba kontrolować? | Informacja o obszarze zastosowań firmy, a nie studium przypadku potwierdzające parametry pracy |
| Sterowanie przepływem | Korpus zaworu, korek i kołnierz | Jakie wymagania dotyczą otworu, gwintu, powierzchni uszczelniającej, wykończenia, medium i kryteriów odbioru związanych z nieszczelnością? | Przydatność części ustala się po ocenie projektu i weryfikacji |
Ustalenie zgodności zaczyna się od klasyfikacji produktu
Określić produkt
Odróżnić osprzęt nieciśnieniowy, część utrzymującą ciśnienie, kompletny zespół i komponent zamienny.
Ustalić obowiązujące wymagania
Potwierdzić miejsce przeznaczenia, specyfikację nabywcy, obowiązujące prawodawstwo UE lub odpowiednią część kodeksu ASME.
Wskazać odpowiedzialny podmiot
Zweryfikować producenta, posiadacza certyfikatu, zakres działalności zakładu, wystawcę dokumentu i okres ważności.
Weryfikacja certyfikatu: Przed wykorzystaniem wymaganych uprawnień do zatwierdzenia dostawcy lub oferowanego produktu należy zweryfikować ich prawnego posiadacza, zakład, numer, zakres upoważnienia, oznaczenie normowe i ważność.
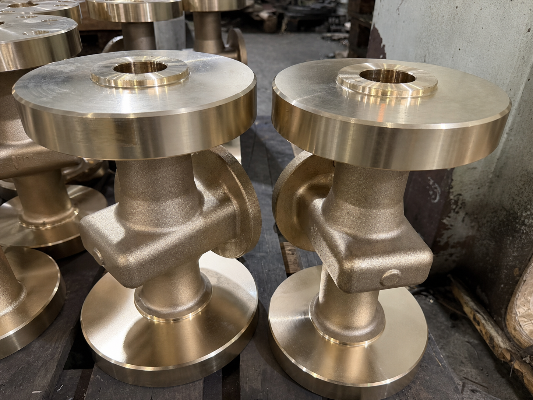
Toczenie CNC a frezowanie CNC: wybór właściwego przebiegu procesu technologicznego
W toczeniu CNC i frezowaniu CNC materiał usuwa się przy różnych ruchach przedmiotu obrabianego i narzędzia. Ocena konstrukcji pod kątem obróbki CNC przyporządkowuje cechy przeznaczone do toczenia i frezowania do geometrii części, strategii bazowania, liczby ustawień, dostępu narzędzia i ryzyka związanego z przenoszeniem obróbki cech między operacjami.
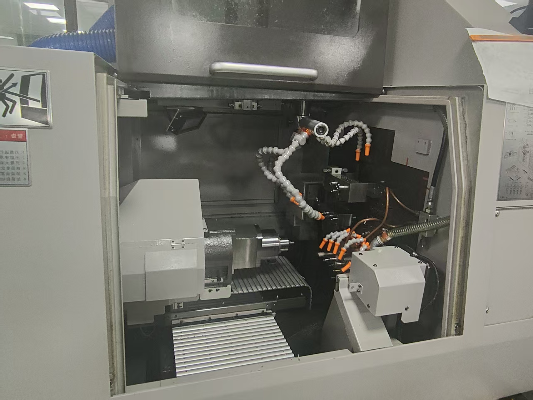
| Kryterium wyboru | Toczenie CNC | Frezowanie CNC | Połączony przebieg procesu technologicznego |
|---|---|---|---|
| Podstawowa geometria | Współosiowe średnice, otwory, powierzchnie czołowe, rowki, gwinty i stożki | Powierzchnie pryzmatyczne, kieszenie, rowki, układy otworów i powierzchnie poza osią | Część obrotowa uzupełniona o płaszczyzny, otwory poprzeczne, kieszenie lub złożone powierzchnie współpracujące |
| Typowe zasady wyboru baz odniesienia | Zależności między osią, powierzchnią czołową i średnicą | Zależności między płaszczyznami, krawędziami, otworami i współrzędnymi | Baza do przeniesienia między operacjami musi zachować wzajemne położenie cech toczonych i frezowanych |
| Główne ryzyko przebiegu procesu technologicznego | Podparcie długich części, odkształcenie cienkich ścianek, drgania samowzbudne, zużycie narzędzi | Zasięg narzędzia, wiele ustawień, mocowanie przedmiotu obrabianego i dostęp do naroży | Błąd ponownego mocowania, dodatkowa kontrola i złożoność przebiegu procesu technologicznego |
| Dane z rysunku technicznego | Średnica zewnętrzna/wewnętrzna, długość, bicie, gwinty, wykończenie i tolerancja względem osi | Kieszenie, profile, układ otworów, bazy odniesienia i zależności między powierzchniami | Pełny wykaz cech geometrycznych i ich krytycznych zależności między ustawieniami |
Kiedy warto połączyć procesy
- 01 Podczas obróbki na tokarce CNC należy najpierw ustalić bazę obrotową, a następnie wykonać otwory poprzeczne lub inne elementy, jeśli wymaga tego funkcja części.
- 02 Porównać osobne ustawienia do toczenia i frezowania z przebiegiem procesu na zaawansowanym centrum tokarskim CNC, które może ograniczyć liczbę przeniesień bez niepotrzebnego komplikowania procesu.
- 03 Jeśli celem jest wydajna obróbka CNC części, należy sprawdzić, czy mniejsza liczba przeniesień rzeczywiście równoważy koszt specjalnego oprzyrządowania, programowania kontroli i mocowania przedmiotu obrabianego.
- 04 Przed optymalizacją pojedynczego wymiaru lub operacji nadać pierwszeństwo zależnościom między cechami współpracującymi.
Niska cena jednostkowa nie zawsze wskazuje najlepszy przebieg procesu technologicznego. Trzeba rozważyć czas obróbki skrawaniem, złożoność przyrządu mocującego, przeniesienie baz odniesienia, nakład pracy przy kontroli i skutki wadliwego połączenia współpracujących części.
Wyceny toczenia CNC, czynniki wpływające na czas realizacji i kwalifikacja dostawcy
Różnych usług obróbki skrawaniem nie da się rzetelnie porównać, dopóki nie zostaną ujednolicone rewizje rysunków, stan materiału, procesy zewnętrzne i zakres kontroli. Najtańsza oferta nie zawsze jest najlepsza, gdy pominięty zakres powraca później jako opóźnienie, przeróbka lub odrzucenie części. Ponieważ nie ma niezależnych danych pozwalających przyjąć uniwersalny wskaźnik oszczędności na podstawie możliwości dostawcy, na tej stronie zamiast ogólnych, wymyślonych wzorów ROI stosujemy model całkowitego kosztu Bronze.
Co wpływa na koszt i czas realizacji?
Materiał
Gatunek, wielkość, stan, dostępność, certyfikat i ograniczenia dotyczące zamienników.
Geometria
Średnica, długość, cienkie ścianki, głębokie otwory, gwint, stożek i dostęp narzędzia.
Zakres wymagań jakościowych
Tolerancja, wykończenie powierzchni, sprawdziany, raporty, pierwsza sztuka i badania.
Zakres handlowy
Ilość, plan dostaw partii, procesy zewnętrzne, pakowanie, transport i miejsce przeznaczenia.
Określ zakres oferty tak, by można go było zweryfikować
Ryzyko zakupowe rośnie, ponieważ pominięta pozycja kontroli, stan materiału lub proces zewnętrzny mogą później spowodować opóźnienie, przeróbkę lub odrzucenie części. Zhenling określa zakres obróbki CNC dla konkretnego projektu zamiast obiecywać natychmiastową cenę; rzeczywistym nakładem pracy jest przygotowanie bardziej szczegółowego zapytania ofertowego przed porównaniem dostawców, przy czym ASME Y14.5 przywołuje się tylko wtedy, gdy odwołuje się do niej rysunek techniczny.
Karta całkowitego kosztu Bronze
Rozwiązania w zakresie toczenia i oferowane ceny jednostkowe należy porównywać dopiero po ocenie przez każdego dostawcę tej samej rewizji rysunku technicznego, materiału, procesów i zakresu dostawy. Następnie, tam gdzie ma to zastosowanie, należy uwzględnić czas potrzebny nabywcy na kwalifikację dostawcy, weryfikację, ponowną kontrolę, przeróbki, materiał na części zamienne, transport oraz wpływ na harmonogram.
- ▪ Bez uniwersalnego wskaźnika procentowego
- ▪ Bez ukrytej „średniej branżowej”
- ▪ Bez symulacji natychmiastowej wyceny obróbki CNC
- ▪ Jedna ocena handlowa dla konkretnego projektu
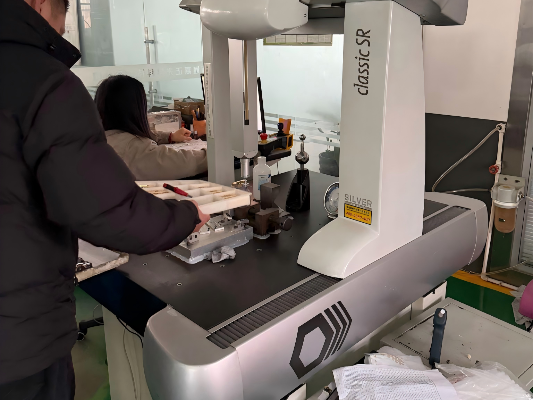
Lista kontrolna do kwalifikacji dostawcy usług toczenia CNC
Przed porównaniem cen lub możliwości należy poprosić każdego producenta części toczonych CNC o określenie zakresu prac i dostępnej dokumentacji potwierdzającej. Ta lista kontrolna oddziela istotne dowody od ogólnych stwierdzeń marketingowych.
| Co sprawdzić | Jakich dokumentów zażądać | Sygnał ostrzegawczy |
|---|---|---|
| Doświadczenie z podobnymi częściami | Doświadczenie z porównywalną geometrią, materiałem, przebiegiem procesu technologicznego i kryteriami odbioru | Ogólne deklaracje precyzji bez oceny rysunku technicznego |
| Tożsamość zakładu | Podmiot prawny, lokalizacja, odpowiedzialny zespół i kategorie maszyn | Sieć zakładów obróbki CNC przedstawiana jako jeden nadzorowany zakład |
| Kontrola materiału | Gatunek, stan, zatwierdzone zamienniki i wymagana dokumentacja materiałowa | Traktowanie długiej listy stopów jako zatwierdzenia materiału do projektu |
| Kontrola jakości | Pierwsza sztuka, kontrole międzyoperacyjne, raport końcowy i metoda pomiaru | Certyfikat wzorcowania przedstawiany jako jedyny dowód |
| Procesy zewnętrzne | Kwalifikowany wykonawca, odpowiedzialność za przebieg procesu technologicznego i ciągłość certyfikatów | Pominięcie obróbki cieplnej lub nakładania powłok w zakresie oferty |
| Certyfikacja | Podmiot, zakład, zakres, norma lub część kodeksu, oznaczenie i ważność | Logo lub znak bez odpowiadającego mu certyfikatu |
| Zmiana w produkcji | Nadzór nad rewizjami, okoliczności wymagające ponownej walidacji i zatwierdzanie odstępstw | Traktowanie zatwierdzonej próbki jako stale obowiązującej po zmianach w przebiegu procesu technologicznego |
| Dostawa transgraniczna | Pakowanie, dokumenty, Incoterms, miejsce przeznaczenia i osoba odpowiedzialna za komunikację | Przedstawianie czasu skrawania jako całego czasu realizacji |
Narzędzia inżynierskie do obróbki CNC
Skorzystaj z narzędzi dostosowanych do konkretnego projektu, aby ocenić przebieg procesu technologicznego, określić zakres kontroli i porównać oferty dostawców.
Narzędzie do wstępnego wyboru między toczeniem CNC a frezowaniem CNC
Oceń geometrię części, strategię bazowania i ryzyko związane z ustawieniem, aby określić optymalny przebieg procesu technologicznego.
Kreator planu kontroli CNC i zestawu dokumentów
Określ wymiary krytyczne, procesy zewnętrzne i wymaganą dokumentację identyfikowalności na potrzeby zapytania ofertowego.
Kalkulator porównania ofert dostawców usług CNC
Przeanalizuj całkowity koszt zakupu, uwzględniając materiał, zakres oferty i ryzyko związane z kwalifikacją dostawcy.
Najczęstsze pytania o usługę toczenia CNC
Należy przesłać aktualny rysunek techniczny 2D oraz, jeśli jest dostępny, model 3D. Trzeba również podać materiał i jego stan, ilość, tolerancje krytyczne, bazy odniesienia, wymagane wykończenie, obróbkę cieplną, wymagane zapisy z kontroli, miejsce dostawy oraz wszelkie warunki pracy wpływające na dobór materiału lub odbiór części.
Tak, usługa opiera się na rysunkach technicznych i próbkach dostarczonych przez klienta. Próbka pomaga zrozumieć zamierzony kształt części, ale do prowadzenia produkcji według ustalonych wymagań nadal potrzebne są zatwierdzony rysunek techniczny, jego rewizja i kryteria odbioru.
Według informacji przekazanych przez klienta doświadczenie obejmuje stale węglowe i stopowe, stal łożyskową, stale nierdzewne 303/304/304L/316/316L/321, C276, 904L, stopy na bazie niklu oraz stopy aluminium. Materiały te podlegają wstępnej ocenie pod kątem obróbki CNC; o ich ostatecznej przydatności do projektu rozstrzyga proces projektowania i zatwierdzania.
Ta strona dotyczy części metalowych i nie zawiera ogólnej deklaracji możliwości wykonywania części zarówno z metalu, jak i z tworzyw sztucznych. Wykonanie części prototypowych z tworzyw sztucznych wymaga osobnego potwierdzenia przed włączeniem ich do zakresu prac.
Koszt zależy od materiału, wymiarów półfabrykatu, geometrii, przygotowania produkcji, tolerancji, wykończenia, ilości, kontroli, procesów zewnętrznych, dokumentacji, pakowania i miejsca dostawy. Wycenę przygotowujemy po analizie projektu, zamiast podawać cenę online na podstawie niepełnych danych.
Szybkie wykonanie części nadal wymaga wcześniejszego uzgodnienia rysunku technicznego, materiału, nierozstrzygniętych kwestii, przebiegu procesu technologicznego i warunków handlowych. Przed potwierdzeniem terminu dostawy uwzględnia się dostępność materiału, zatwierdzenie pierwszej sztuki, procesy dodatkowe, kontrolę i logistykę eksportową.
Maksymalna średnica, długość, grubość ścianki i możliwe tolerancje zależą od rzeczywistej geometrii, materiału, układu baz odniesienia, przebiegu procesu technologicznego na dostępnych maszynach oraz planu pomiarów. Aby uzyskać odpowiedź dotyczącą konkretnej części, należy przesłać rysunek techniczny; sama lista maszyn nie wystarczy.
W zapytaniu ofertowym (RFQ) należy wskazać każde wymaganie dotyczące powierzchni po obróbce CNC, w tym wykończenie po obróbce skrawaniem, szlifowanie, obróbkę cieplną, nakładanie powłok, pasywację, spawanie lub badania nieniszczące (NDT). Dostępność tych procesów, odpowiedzialność wykonawcy i zakres dokumentacji potwierdza się osobno dla każdego projektu.
Przebieg procesu technologicznego obejmuje analizę rysunku technicznego, wycenę, wykonanie prototypu lub pierwszej sztuki, zatwierdzenie przez kupującego, produkcję według ustalonych wymagań i końcowe zwolnienie części. Zmiana materiału, rysunku technicznego, oprzyrządowania, programu, przebiegu procesu technologicznego lub metody odbioru może wymagać ponownej walidacji.
Toczenie na tokarce stosuje się wtedy, gdy kluczowa geometria jest obrotowa; frezowanie służy do wykonania cech pryzmatycznych i położonych poza osią. Połączenie obu procesów jest odpowiednie, gdy oba rodzaje cech pełnią określone funkcje, a ich wzajemne położenie można kontrolować przy kolejnych zamocowaniach.
Należy potwierdzić tożsamość producenta, doświadczenie w wykonywaniu podobnych części i obróbce danych materiałów, sposób analizy rysunków technicznych, zasady kontroli pierwszej sztuki, dokumentację z kontroli, odpowiedzialność za procesy zewnętrzne, zakres certyfikatu oraz odpowiedzialność za dostawę międzynarodową. Należy odrzucić deklaracje, których nie można powiązać z podmiotem prawnym, zakładem, projektem lub zapisem w dokumentacji.






