Skontaktuj się z firmą Zhenling

Usługi anodowania aluminiowych części obrabianych skrawaniem na zamówienie
Na podstawie rysunku technicznego, gatunku stopu, oznaczenia wykończenia, stref maskowania, powierzchni o wymaganiach wizualnych i kryteriów kontroli można przygotować plan wyceny części aluminiowych na zamówienie. Zapytanie o usługi anodowania powinno określać stop, typ i grubość powłoki, kolor, uszczelnienie, maskowanie, naddatek wymiarowy oraz próbkę wzorcową do odbioru. Możliwości wykonania i termin należy traktować jako wstępne. Pisemne ustalenia powinny wskazywać uzgodniony przebieg procesu technologicznego, ograniczenia, dokumentację i założenia dotyczące części dopuszczonych do produkcji.
-
Przegląd rysunku technicznego
Rewizja, stop i cechy krytyczne
-
Określenie wykończenia
Typ, klasa, kolor i wymagany wygląd
-
Wymagania krytyczne
Pasowania, gwinty, styki i miejsca mocowania na zawieszkach
-
Wymagania odbiorowe
Kontrola i dokumenty zamówienia
-
Model realizacji procesu
Odpowiedzialność i miejsce realizacji potwierdzone w pisemnej ofercie
-
Porównywalne zapytania ofertowe
Mniej rozbieżnych założeń między ofertami
-
Zachowanie pasowania
Planowanie wykończenia przed ostatecznym odbiorem
-
Przygotowanie do eksportu
Wymagania dotyczące pakowania i dokumentów określone przed wydaniem części
Ogranicz ryzyko związane z anodowaniem przed uruchomieniem produkcji części aluminiowych
Anodowanie należy zaplanować, zanim gotowy wymiar lub powierzchnia o wymaganiach wizualnych stanie się przyczyną odrzucenia części. W tym procesie elektrochemicznym warstwa tlenku aluminium powstaje z metalu podłoża; dlatego stan stopu, przygotowanie powierzchni, kontakt elektryczny, maskowanie, przyrost powłoki i sposób uszczelnienia mogą wpływać na pasowanie, wygląd i odporność na korozję. Nie jest to powłoka obojętna wymiarowo.
Czynnik ryzyka 01
Błędne założenie dotyczące stopu
Kolor odpowiadał jednej próbce, ale zmienił się po zmianie stopu lub przygotowania powierzchni. Przegląd powinien uwzględniać gatunek materiału, stan umocnienia, partię pochodzenia i stan powierzchni.
Czynnik ryzyka 02
Nieplanowany przyrost powłoki
Część przeszła kontrolę po obróbce skrawaniem, ale nie spełniła wymagań po anodowaniu. Otwór, gwint lub pasowanie może zostać zmienione na więcej niż jednej powierzchni.
Czynnik ryzyka 03
Brak oznaczenia miejsc maskowania
Do rzetelnej wyceny wykończenia potrzebne są instrukcje dotyczące maskowania, zaślepiania otworów i mocowania na zawieszkach. Nieoznaczone miejsca kontaktu i powierzchnie uszczelniające mogą wymagać poprawek.
Czynnik ryzyka 04
Kolizja wymagań dotyczących mocowania
Niezbędny punkt kontaktu elektrycznego może pozostawić widoczny ślad. Jego dopuszczalne położenie trzeba wybrać przed ustaleniem kryteriów odbioru wyglądu.
Czynnik ryzyka 05
Niejasne wymagania dotyczące wyglądu
Powierzchnia może spełniać wymagania mechaniczne, a mimo to zostać odrzucona ze względów wizualnych. Trzeba uzgodnić wzorzec koloru, fakturę, powierzchnie istotne wizualnie i oświetlenie podczas kontroli.
Często zakłada się, że anodowanie następuje dopiero po właściwych pracach inżynierskich. W rzeczywistości przyczyną wielu późniejszych niezgodności jest rysunek techniczny, który definiuje część po obróbce skrawaniem, lecz pozostawia do interpretacji cechy wrażliwe na wykończenie, dopuszczalne różnice wyglądu i dowody wymagane przy odbiorze.
Rysunek techniczny
Potwierdź rewizję, stop i cechy istotne dla końcowego zastosowania.
Przegląd wymagań
Ustal typ, klasę, wykończenie i odniesienia do norm.
Oznaczenie obszarów ryzyka
Oznacz miejsca maskowania i mocowania, pasowania, gwinty oraz powierzchnie o wymaganiach wizualnych.
Przebieg procesu wykończenia
Potwierdź przebieg procesu dla danego zamówienia i ewentualne próbki.
Plan kontroli
Uzgodnij, co będzie mierzone, dokumentowane i odbierane.
Gotowość do przeglądu wykończenia
- Wskazano najnowszą rewizję rysunku i stop aluminium.
- Wyraźnie rozróżniono cechy krytyczne wymagane przed wykończeniem i po nim.
- Widoczne są ograniczenia dotyczące maskowania, zaślepiania, kontaktu elektrycznego i śladów mocowania na zawieszkach.
- Dla koloru, faktury i cech wizualnych określono kryteria odbioru przez odniesienie do wzorca lub w drodze uzgodnienia.
- Wymieniono wymagane raporty, certyfikaty, sposób pakowania i warunki dostawy.
Sekcja FAQ organizacji Aluminum Anodizers Council wyjaśnia, dlaczego stop, warunki procesu, maskowanie i obie strony otworu wpływają na zmianę wymiarów. W wycenach obróbki wykończeniowej metalu Zhenling Metal stawia na wczesne rozpoznanie ryzyka, jednak dokładny zakres procesu i plan odbioru wymagają przeglądu technicznego.
Wybierz właściwą specyfikację anodowania części aluminiowych
Samo oznaczenie wykończenia nie zawsze wystarcza do uruchomienia produkcji, ponieważ typ, klasa, grubość, wygląd i kryteria odbioru mogą wymagać odrębnych ustaleń. Według omówienia normy MIL-PRF-8625 opublikowanego przez Aluminum Anodizers Council obejmuje ona sześć typów powłok i dwie klasy; Typ II oznacza anodowanie w kwasie siarkowym, Typ III — anodowanie twarde, Klasa 1 — powłokę niebarwioną, a Klasa 2 — barwioną.
Obszar decyzji
Ścieżka wyboru Typu II
Zakres informacji o Typie III na tej stronie
Co należy określić w zamówieniu
Oznaczenie specyfikacji
Anodowanie siarkowe Typu II
Anodowanie twarde Typu III
Nazwa specyfikacji i aktualna rewizja, jeśli są wymagane
Klasa
Klasa 1 — niebarwiona lub Klasa 2 — barwiona według wskazanej specyfikacji wojskowej
Klasa nadal zależy od wymagań zakupowych
Klasa, kolor i kryteria wyglądu
Oznaczenie grubości
1 mil to 0.001 cala, czyli około 25 μm; jest to przeliczenie jednostek, a nie domyślny zakres firmy Zhenling
Wymagana grubość i tolerancja, jeśli mają zastosowanie
Główne kryterium wyboru
Funkcja ochronna lub dekoracyjna z uwzględnieniem wymiarów i wyglądu
Wymagania dotyczące odporności na zużycie lub anodowania twardego wymagają osobnego, szczegółowego przeglądu
Zastosowanie, powierzchnie krytyczne i wyniki badań
Zakres tematyczny
Omówiony na tej ogólnej stronie o usługach anodowania aluminium
Sprawdź usługi anodowania twardego, aby poznać szczegółową ścieżkę wyboru Typu III
Nie wyciągaj wniosków o dostępności procesu z tabeli porównawczej
Oddziel oznaczenia procesów od dowodów wymaganych przy zakupie
Podczas poszukiwania dostawcy kupujący często trafiają na hasło marketingowe „szeroki zakres” wraz z wieloma określeniami wykończenia aluminium. Takie sformułowania pomagają określić zakres poszukiwań, ale same nie potwierdzają dostępności procesu, przydatności do danego zastosowania ani możliwości przyjęcia zamówienia.
Grupa pojęć
Określenia, które można spotkać
Co podać w zapytaniu ofertowym
Metoda anodowania
Anodowanie Typu II, anodowanie twarde, kwas siarkowy, kwas chromowy lub anodowanie w kwasie chromowym
Podaj właściwy typ, klasę, aktualną rewizję specyfikacji i wymagane dowody, zamiast uznawać wszystkie procesy kwasowe za równoważne.
Pokrewna metoda wykończenia
Chromianowanie konwersyjne, nakładanie powłok konwersyjnych, powłoka chemiczna, pasywacja i inne powłoki przemysłowe
Nie zastępuj anodowania tymi procesami bez analizy technicznej funkcji, materiału podłoża i dokładnych specyfikacji.
Oczekiwane właściwości użytkowe
Ochronna warstwa tlenkowa, odporność na zużycie, przewodność, większa trwałość, trwałość w eksploatacji, wykończenia odporne na korozję i długi okres użytkowania
Każde oczekiwanie przełóż na mierzalne wymaganie, wskazanie miejsca, plan badania próbek lub odpowiednie badanie.
Oczekiwany wygląd
Zamierzony efekt estetyczny, wygląd estetyczny, dopasowanie koloru, anodowanie wysokiej jakości lub wykończenie wysokiej jakości
Określ powierzchnie istotne wizualnie, warunki oględzin, próbki graniczne i dopuszczalne różnice.
Określenie części lub rynku
Aluminium i jego stopy, komponenty aluminiowe, części metalowe, rury, motoryzacja, zastosowania morskie lub obszary znakowane laserowo
Wskaż rzeczywisty stop, stan umocnienia, geometrię, warunki eksploatacji i operacje po wykończeniu; sama nazwa rynku nie potwierdza przydatności procesu.
Deklaracja dostawcy
Duże serie, specjalizacja, usługi wysokiej jakości, rozwiązania w zakresie wykończenia, rozwiązania w zakresie wykończenia metalu, wachlarz metod wykończenia aluminium lub kompleksowe rozwiązanie
Zapytaj o zakres procesu, podstawę deklarowanej wydajności, dowody z kontroli i zakres oferty potwierdzające daną deklarację.
01 Dobierz stop i stan umocnienia
Przebieg anodowania aluminium i trwałość powłoki zależą od składu stopu, stanu umocnienia, partii pochodzenia, wcześniejszych operacji wytwórczych i rzeczywistych warunków eksploatacji. Wykończenie zatwierdzone dla jednego stanu materiału nie staje się automatycznie wzorcem koloru ani faktury dla innego.
- Podaj stop i stan umocnienia.
- Określ, czy część jest odlewana, wykonana z kęsa lub blachy, spawana czy obrabiana skrawaniem.
- Zaznacz użycie różnych partii, jeśli ważna jest zgodność wyglądu.
02 Kontroluj przygotowanie powierzchni
Przygotowanie powierzchni zmienia jej wygląd wyjściowy przed anodowaniem barwnym. Ślady obróbki mechanicznej, różnice w reakcji na trawienie, strefy spawów i ślady wcześniejszego obchodzenia się z częścią mogą pozostać widoczne lub powodować nierównomierny wygląd.
- Określ, czy wymagany jest wygląd matowy, błyszczący lub określona faktura.
- Wskaż powierzchnie istotne wizualnie.
- Uzgodnij, czy odbiór będzie oparty na próbce granicznej.
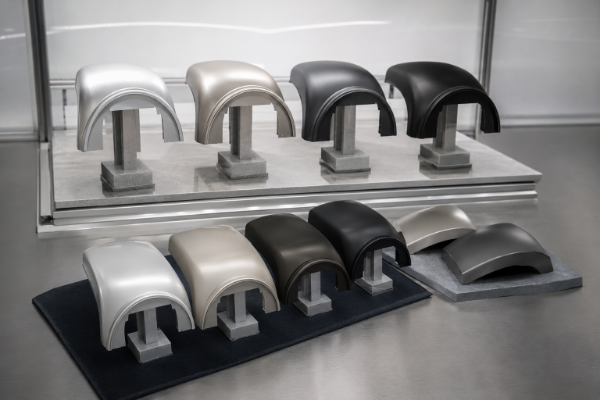
03 Ustal metodę odbioru koloru
Czarnego aluminium anodowanego, aluminium anodowanego bezbarwnie ani innych kolorów anodowanego aluminium nie należy zamawiać wyłącznie na podstawie nazwy koloru. Do odbioru potrzebne są wzorzec, warunki oględzin, dopuszczalne różnice i zasada porównywania kolejnych partii.
- Jeśli to możliwe, dostarcz fizyczną próbkę.
- Zachowaj ten sam stop i sposób przygotowania powierzchni.
- Określ, które powierzchnie podlegają ocenie.
Punkt kontrolny wyboru
Typ II lub Typ III często staje się domyślnym określeniem całego wykończenia, choć wybór ten wpływa również na zgodność ze stopem, przygotowanie powierzchni, grubość, ograniczenia wymiarowe, kolor, uszczelnienie i wymagane dowody.
Nie ma pewności, czy rysunek techniczny zawiera wystarczające szczegóły wykończenia?
Zabezpiecz pasowania, gwinty i powierzchnie o wymaganiach wizualnych przed wykończeniem
Część może mieć prawidłowe wymiary przed wykończeniem, a po anodowaniu zacząć się zacinać, utracić ciągłość elektryczną lub nie spełnić wymagań wizualnych, ponieważ przyrost warstwy tlenkowej zmienia powierzchnię aluminium po obróbce skrawaniem. Założenie, że wszystkie wymiary należy kontrolować na tym samym etapie, jest ryzykowne.
Biuletyn specyfikacyjny AAC wiąże oczekiwany efekt ze stopem, stanem umocnienia, wykończeniem mechanicznym, przygotowaniem powierzchni, typem wykończenia, grubością i kontrolą. Przeliczenie 1 mil na 0.001 cala, czyli około 25 μm, pomaga czytać specyfikacje, ale nie stanowi podstawy do podania uniwersalnego naddatku na przyrost powłoki dla Zhenling Metal.
„Nie traktujemy anodowania jako ostatniej pozycji w wycenie. Jeśli pasowanie, powierzchnia styku lub strefa o wymaganiach wizualnych są istotne, należy je wskazać na rysunku technicznym przed przeglądem wykończenia.”
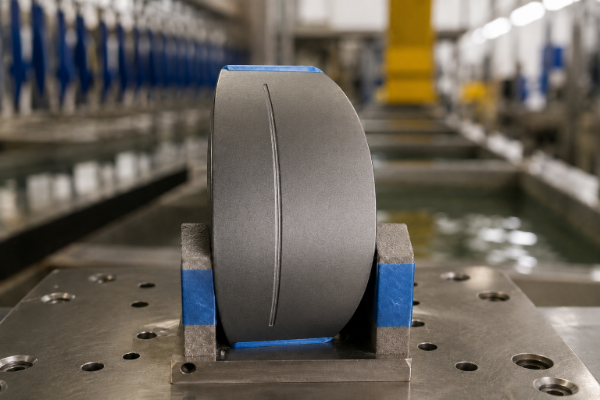
Kontrola wymiarów zagrożonych zmianą
Przesuń / przewiń ➔1
Gwinty
- Oznacz gwinty wewnętrzne i zewnętrzne.
- Potwierdź sposób maskowania, zaślepienia lub obróbki po wykończeniu.
- Sprawdź końcowe pasowanie funkcjonalne uzgodnioną metodą.
2
Otwory precyzyjne
- Oznacz średnicę i głębokość otworu.
- Potwierdź wymagania wymiarowe przed wykończeniem i po nim.
- Sprawdź miejsce pomiaru i etap odbioru.
3
Pasowania współpracujących części
- Oznacz wałki, gniazda i powierzchnie ustalające.
- Potwierdź, która powierzchnia styku otrzyma powłokę.
- Sprawdź wymagany luz lub wcisk po montażu.
4
Powierzchnie uszczelniające
- Oznacz powierzchnie styku z uszczelką, pierścieniem O-ring i płynem.
- Potwierdź granice maskowania i przejścia na krawędziach.
- Sprawdź stan powierzchni po wykończeniu.
5
Styki elektryczne
- Oznacz miejsca uziemienia i obszary przewodzące.
- Potwierdź, które strefy muszą pozostać niepokrytym metalem.
- Sprawdź, czy miejsce styku pozostaje odsłonięte zgodnie z zamówieniem.
6
Powierzchnie o wymaganiach wizualnych
- Oznacz główne powierzchnie widoczne.
- Potwierdź kierunek śladów obróbki, fakturę, kolor i ograniczenia dotyczące mocowania na zawieszkach.
- Sprawdź wygląd względem uzgodnionego wzorca.
7
Punkty mocowania na zawieszkach
- Oznacz dopuszczalne miejsca kontaktu elektrycznego.
- Potwierdź ich widoczność i wpływ na funkcję części.
- Sprawdź, czy ślady mieszczą się w zatwierdzonej strefie.
8
Cechy nieprzelotowe
- Oznacz otwory nieprzelotowe, zagłębienia i miejsca, w których może zalegać ciecz.
- Potwierdź ograniczenia dotyczące odprowadzania cieczy, czyszczenia i maskowania.
- Sprawdź, czy wykończenie spełnia kryteria odbioru we wskazanym miejscu.
9
Krawędzie i powierzchnie niejednorodne
- Oznacz ostre krawędzie, spawy i przejścia między powierzchniami.
- Potwierdź wymagania dotyczące przygotowania i wyglądu.
- Sprawdź, czy w zapytaniu ofertowym nie pozostały ukryte założenia.
Kontroluj proces od obróbki skrawaniem po wykończenie — od prototypu do produkcji
Cena jednostkowa może wydawać się niska, dopóki nie uwzględni się sortowania, poprawek i ponownej wysyłki. Całkowity koszt rośnie, gdy zakład obróbki skrawaniem, anodownia i dział pakowania pracują według różnych rewizji lub kryteriów odbioru, przez co część przechodzi kontrolę po obróbce skrawaniem, ale później nie przechodzi montażu lub badań.
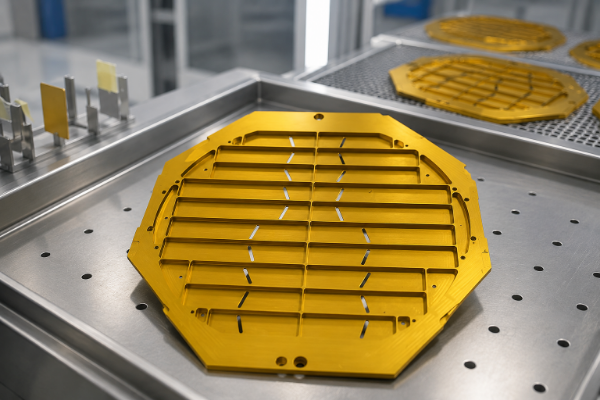
Łańcuch kontroli od obróbki skrawaniem po wykończenie
01
Przegląd rysunku technicznego
Połącz stop, rewizję, oznaczenie wykończenia, cechy krytyczne i strefy o wymaganiach wizualnych w jednym zestawie wymagań.
02
Obróbka skrawaniem przed wykończeniem
Oddziel wymiary docelowe po obróbce skrawaniem od wymagań końcowych oraz wskaż stan powierzchni i krawędzi wpływający na wykończenie.
03
Planowanie wykończenia
Przed wydaniem części ustal typ, klasę, kolor, maskowanie, zaślepienia, miejsca styku z zawieszkami i dowody z kontroli.
04
Prototyp lub próbka
Gdy uzasadnia to niepewność wymiarowa lub wizualna, wykorzystaj próbkę, pierwszą sztukę lub uzgodniony wzorzec.
05
Produkcja
Powiąż identyfikację partii, zatwierdzone wymagania, punkty kontroli i decyzje o zmianach z zamówieniem.
06
Pakowanie i eksport
Chroń powierzchnie istotne wizualnie oraz dostosuj etykiety, dokumentację i sposób obsługi wysyłki do wymagań zakupowych.
Zhenling wykonuje lub koordynuje anodowanie części na zamówienie na podstawie rysunków technicznych lub próbek. Pisemna oferta potwierdza odpowiedzialność za proces, miejsce realizacji, kontrolę kąpieli, zakres procesu, kontrolę jakości, raporty, moce produkcyjne i przekazanie prac dla danego zamówienia, bez deklarowania wykonania we własnym zakładzie ani uprawnień wskazanego podwykonawcy.
Dlaczego łańcuch kontroli ma znaczenie
FAR 46.105 przypisuje wykonawcom odpowiedzialność za kontrolę jakości, weryfikację zgodności u dostawców, dowody zgodności z umową, rysunki produkcyjne i zmiany, badania, przechowywanie, zabezpieczenie oraz pakowanie. Przepis ten nie opisuje systemu procesowego firmy Zhenling; pokazuje, dlaczego kontrola rewizji i ciągłość odpowiedzialności mają znaczenie.
Wyjaśnij niewiadome
Prototyp
Zatwierdź najmniejszą praktyczną partię, aby sprawdzić uzgodnione kryteria wymiarowe, wizualne i dokumentacyjne. Przed kolejnym zamówieniem zapisz zmiany, zamiast polegać na nieformalnej pamięci o próbce.
Utrwal zatwierdzone podstawy odbioru
Produkcja
Zachowaj spójność rysunku technicznego, stopu, wymagań dotyczących wykończenia, wzorca koloru i planu kontroli. Zmiana któregokolwiek z nich może wymagać ponownej decyzji o wykończeniu.
Ustal postępowanie z niezgodnościami
Niezgodność
Wymóg „żadnych odrzutów” może zmienić niejasny podział odpowiedzialności za braki w ryzyko handlowe. Wymagania zakupowe powinny określać, kto ocenia stan części przy przyjęciu, wady wykończenia, możliwość poprawek i dowody dotyczące części zamiennych.
Anodowanie we własnym zakładzie nie zawsze jest lepsze od dojrzałego modelu nadzoru nad zewnętrznym dostawcą; różnicę stanowi wspólna ścieżka odpowiedzialności, która pozwala stale kontrolować wymagania. Jeśli potrzebna jest również złożona obróbka skrawaniem, uwzględnij oczekiwane wykończenie przy wyborze usług frezowania CNC lub 5-osiowej obróbki CNC, zanim ostatecznie ustalisz geometrię.
Omów rysunek techniczny, wykończenie i kontrolę podczas jednego przeglądu.
Prześlij dokumentację projektu →Zweryfikuj jakość powłoki i dokumentację zamówienia
Certyfikat firmy nie musi potwierdzać, że wskazana specyfikacja anodowania, zatwierdzenie procesu lub raport z badań mają zastosowanie do Państwa części. Ryzyko pojawia się, gdy znakomitej reputacji dostawcy towarzyszy zamówienie, które nie określa poziomu rewizji, metody odbioru, identyfikowalności ani wymaganego certyfikatu.
Rysunek techniczny i rewizja
Dokładna definicja wyrobu obowiązująca w zamówieniu
Wymagania dotyczące wykończenia
Typ, klasa, kolor, grubość i ewentualne wyjątki
Dowody odbiorowe
Uzgodnione metoda, miejsce, wynik i sposób postępowania
Identyfikacja partii
Poziom identyfikowalności wymagany w zamówieniu
Przygotuj zestaw dowodów jakości dla danego zamówienia
Rodzaj dowodu
Dlaczego kupujący może go wymagać
Co potwierdzić przed uruchomieniem prac
Rewizja rysunku i oznaczenie wykończenia
Zapobiega kontroli według nieaktualnej definicji wyrobu
Wymagane przy każdej wycenie objętej kontrolą wymagań
Odbiór próbki lub pierwszej sztuki
Ujednolica oczekiwania dotyczące wyglądu lub wymiarów przed wykonaniem większej partii
Stosować, gdy uzasadnia to ryzyko projektu
Metoda i wynik pomiaru grubości
Łączy określone wymaganie dotyczące powłoki z pomiarem
Potwierdź metodę, miejsce i potrzebę sporządzenia raportu
Kryteria wyglądu i koloru
Oddziela odbiór wizualny od kontroli czysto mechanicznej
Określ powierzchnie istotne wizualnie i wzorzec
Certyfikat zgodności
Potwierdza zgodność wysyłki z uzgodnionymi wymaganiami zakupowymi
Potwierdź zakres danych, podpis i powiązanie z wysyłką
Identyfikowalność partii
Ułatwia ustalenie przyczyn problemu, gdy znaczenie mają różnice między materiałami lub partiami
Określ wymaganą szczegółowość
Stan uszczelnienia lub badanie
Dotyczy jakości uszczelnienia, jeśli wymaga tego specyfikacja
Potwierdź zastosowanie metody; nie każda nadaje się do każdej powłoki
Zatwierdzenie wykonawcy procesu lub klienta
Niektóre zamówienia w branżach regulowanych ograniczają wybór procesów specjalnych lub dostawców
Zweryfikuj aktualność zatwierdzenia dla konkretnego zamówienia
Norma i aktualna rewizja
Zapobiega ukryciu nieaktualnego wymagania pod znajomym numerem
Wskaż obowiązujące wydanie w zamówieniu zakupu lub na rysunku technicznym
Postępowanie z niezgodnościami
Reguluje decyzje o poprawkach, dopuszczeniu bez zmian, brakowaniu i wymianie
Uzgodnij uprawnienia decyzyjne przed wystąpieniem odstępstwa
Pakowanie i identyfikacja
Chroni powierzchnie o wymaganiach wizualnych i wiąże dokumentację wysyłkową z częściami
Określ etykiety i zabezpieczenie powierzchni
Klauzula jakościowa JPL QC02f jest przykładem zamówienia o wysokim poziomie kontroli, które wymaga podpisanego certyfikatu powiązanego z numerem zamówienia zakupu, numerem i rewizją części, ilością, numerami seryjnymi oraz numerami partii lub wytopów. To dowód dotyczący konkretnego zamówienia, a nie standardowy pakiet dołączany do każdej komercyjnej części anodowanej.
Poziom firmy
Zakres uprawnieńHistoria firmy, skala zakładu i ogólne certyfikaty opisują dostawcę. Zhenling Metal nie będzie twierdzić, że uprawnienia CE lub ASME potwierdzają anodowanie, badanie powłoki czy proces specjalny bez dokumentów określających ich zakres.
Poziom zamówienia
Dowody zgodnościZamówienie zakupu określa, który rysunek techniczny, rewizja, oznaczenie wykończenia, badanie, certyfikat i zapis identyfikowalności są istotne. Ogólne uprawnienie nie zastępuje tych warunków dotyczących konkretnej części.
Poziom metody
Ograniczenia stosowaniaASTM B680-24 opisuje niszczące badanie jakości uszczelnienia i wskazuje wyłączenia obejmujące między innymi powłoki twarde oraz niektóre metody uszczelniania. Sama nazwa metody nie dowodzi, że ma ona zastosowanie do danego wykończenia.
Sprawdzenie uszczelnienia i rewizji
Sprawdź status dokumentu MIL-PRF-8625 w oficjalnym rejestrze DLA ASSIST. Jeśli zamówienie dla branży regulowanej lub przemysłu lotniczego powołuje się na tę specyfikację, potwierdź aktualność i przydatność wykonawcy procesu, metod badań oraz wymaganych zapisów; nie zakładaj, że samo oznaczenie wykończenia wystarczy.
Sprawdź, co wpływa na koszt i czas realizacji anodowania
Najniższa cena jednostkowa nie musi oznaczać najniższego całkowitego kosztu projektu, ponieważ ponowny transport, braki, poprawki, sortowanie i problemy przy montażu mogą nie mieścić się w pozycji dotyczącej procesu. Oferta uwzględniająca maskowanie, kryteria wyglądu, badania i pakowanie zabezpieczające nie jest porównywalna z ofertą zakładającą podstawowe wykończenie.
Dane dotyczące części
Materiał i geometria- Stop, stan umocnienia i początkowy stan powierzchni
- Wielkość i kształt części, głębokie cechy geometryczne oraz odprowadzanie cieczy
- Spawy, krawędzie, otwory nieprzelotowe i strefy o zróżnicowanych wymaganiach wizualnych
Dane dotyczące wykończenia
Specyfikacja i wygląd- Typ, klasa i wymagania dotyczące powłoki właściwe dla zamówienia
- Maskowanie, zaślepianie i dopuszczalne punkty styku z zawieszkami
- Kolor, faktura, próbka graniczna i kryteria oceny partii
Dane dotyczące zamówienia
Ilość i wymagane dowody- Prototyp, powtarzalna partia lub uruchomienie produkcji
- Pakiet dokumentów kontroli, identyfikowalności i certyfikatów
- Pakowanie, etykietowanie, logistyka i wymagany termin
Nominalna grubość 1 mil odpowiada 0.001 cala, czyli około 25 μm; samo to przeliczenie nie pokazuje, czy wymaganie jest zgodne z konkretnym stopem, cechą geometryczną lub przebiegiem procesu technologicznego. Dodatkowe parametry wykończenia zmieniają sposób obsługi, maskowania, weryfikacji i nadzoru, dlatego Zhenling Metal przygotowuje wycenę na podstawie rysunku technicznego, a nie stałego przyrostu powłoki.
Brązowy model kosztów
Wyceniony zakres procesu + ryzyko poprawek i sortowania + dodatkowa logistyka + ryzyko niepowodzenia montażuWyceniony zakres
Co dostawca rzeczywiście uwzględnił
Ryzyko jakościowe
Co się stanie, jeśli kryteria pozostaną niejasne
Ryzyko logistyczne
Dodatkowa obsługa, zabezpieczenie i transport części zamiennych
Ryzyko podczas montażu
Problemy z pasowaniem i stykami oraz odrzucenia z powodów wizualnych wykryte zbyt późno
Nie znaleziono uniwersalnego wskaźnika oszczędności, okresu zwrotu, stałej ceny ani stałego czasu realizacji. Ten model jest celowo jakościowy.
Specyfikacja procesu NASA/JSC PRC-5006 pokazuje na przykładzie, jak położenie punktu styku, przygotowanie powierzchni, wykończenie, ograniczenia wymiarowe i kryteria kontroli mogą wpływać na kontrolowany zakres prac anodowania. Nie podaje jednak cen komercyjnych ani nie potwierdza zakresu procesów firmy Zhenling.
Ile kosztuje anodowanie części?
Do przygotowania rzetelnej wyceny potrzebne są rysunek techniczny, stop, ilość, wymagania dotyczące wykończenia, wymiary krytyczne, miejsca maskowania, kryteria koloru, dokumenty kontroli oraz wymagania dotyczące pakowania i terminu dostawy. Przed porównaniem ofert przekaż te potwierdzone dane każdemu wykonawcy anodowania.
Uzyskaj wycenę opartą na rzeczywistych parametrach projektu.
Poproś o wycenę na podstawie rysunku technicznego →Przygotuj kompletne zapytanie ofertowe dotyczące anodowania
Prosty e-mail z prośbą o „czarne anodowanie na zamówienie” zmusza dostawcę do przyjęcia założeń dotyczących stopu, rewizji, wykończenia, maskowania, wyglądu i kontroli. Może to skutkować szybką „kwotą, która zmieni się po przeglądzie technicznym”, albo niepotrzebnie długimi negocjacjami.
Tabela przygotowania zapytania ofertowego o anodowanie
Wymagane dane
- Rysunek techniczny i aktualna rewizja
- Stop aluminium i stan umocnienia
- Ilość i harmonogram odbioru partii
- Wymagane wykończenie lub zamierzona funkcja
- Wymiary krytyczne i etap końcowego odbioru
Zdecydowanie zalecane
- Powierzchnie widoczne i niewidoczne
- Wzorzec koloru lub próbka graniczna
- Ograniczenia dotyczące maskowania, zaślepiania i punktów kontaktu z zawieszką
- Wykaz wymaganych kontroli i certyfikatów
- Wymagania dotyczące pakowania, etykietowania i dostawy
Do potwierdzenia podczas przeglądu technicznego
- Ostateczny typ i klasa procesu
- Przebieg przygotowania powierzchni i uszczelniania
- Sposób maskowania i rozmieszczenie punktów kontaktu
- Miejsca pomiarów i plan pobierania próbek
- Ewentualna korekta wymiarów przed obróbką wykończeniową
Podczęść 15.2 Federalnych przepisów dotyczących zamówień publicznych wskazuje wymagania związane z zamówieniem, takie jak ilość, specyfikacje, pakowanie i oznakowanie, kontrola i odbiór oraz warunki dostawy. Zapytanie ofertowe dotyczące anodowania opiera się na tych podstawowych informacjach handlowych oraz parametrach właściwych dla wykończenia.
Dlaczego tabela stanowi punkt wyjścia, a nie uniwersalny standard
W przypadku złożonych części lub części objętych określoną specyfikacją mogą być potrzebne dodatkowe informacje, w tym stopień zabarwienia, rodzaj uszczelnienia, instrukcje przygotowania powierzchni, miejsca pomiaru powłoki, wymiary wymagane po obróbce skrawaniem oraz wymiary końcowe. Tabela pomaga przygotować zapytanie ofertowe, ale ostateczny przebieg procesu technologicznego i wymagany zakres dokumentacji określa się podczas przeglądu technicznego.
Pliki
Prześlij pakiet dokumentacji z kontrolą rewizjiNależy dostarczyć rysunek techniczny w formacie umożliwiającym jego przegląd, a także model, jeśli ma znaczenie dla interpretacji geometrii. Jeśli dostarczono kilka wersji, należy wskazać, który plik jest wiążący.
Odbiór
Określ, kto zatwierdza poszczególne wymaganiaNależy osobno określić, kto zatwierdza rozwiązanie techniczne i próbkę wyglądu, kto dokonuje odbioru na podstawie kontroli oraz kto może zatwierdzać odstępstwa. Dzięki temu nieformalna uwaga dotycząca wyglądu nie stanie się nieokreślonym standardem produkcyjnym.
Zmiana
Zamknij obieg zatwierdzania rewizjiJeśli zmieni się stop, geometria, wykończenie, kolor lub kryteria odbioru, należy ponownie przeanalizować obszary, których dotyczy zmiana. Wcześniejsza oferta nie musi być aktualna dla części po rewizji.
Narzędzia techniczne do planowania anodowania
Skorzystaj ze specjalistycznych kalkulatorów i narzędzi wspomagających decyzje, aby ocenić kompletność zapytania ofertowego, przeliczyć jednostki grubości, wskazać wymiary narażone na zmianę i dobrać optymalny typ anodowania do wymagań technicznych.
01
Narzędzie do sprawdzania kompletności zapytania ofertowego dotyczącego anodowania
Uruchom narzędzie
02
Przelicznik jednostek grubości warstwy anodowej
Uruchom narzędzie
03
Narzędzie do wskazywania wymiarów narażonych na zmianę
Uruchom narzędzie
04
Narzędzie do wyboru między anodowaniem typu II a typu III
Uruchom narzędzie
Prześlij rysunek techniczny, zanim wykończenie będzie wymagało poprawek
Zhenling Metal oceni część aluminiową, zamierzony efekt wykończenia, obszary ryzyka i wymaganą dokumentację, aby przygotować wycenę usługi anodowania dla konkretnego projektu.
FAQ: pytania dotyczące usług anodowania
P1
Na czym polegają usługi anodowania?
Są to kontrolowane procesy obróbki wykończeniowej powierzchni, w których na aluminium powstaje anodowa warstwa tlenkowa. W przypadku części obrabianej skrawaniem na zamówienie usługa obejmuje również interpretację rysunku technicznego, potwierdzenie stopu i zamierzonego wykończenia, zaplanowanie maskowania oraz punktów kontaktu z zawieszką, uzgodnienie wymaganej dokumentacji z kontroli i ochronę odebranych powierzchni aż do dostawy.
P2
Jakie informacje są potrzebne do wyceny anodowania części obrabianej skrawaniem na zamówienie?
Należy przesłać aktualny rysunek techniczny, oznaczenie stopu aluminium i stanu umocnienia, ilość, wymagane wykończenie, wzorzec koloru lub wyglądu, wymiary krytyczne, obszary wymagające maskowania i zaślepienia, dopuszczalne punkty kontaktu z zawieszką, wymagane raporty, wymagania dotyczące pakowania oraz oczekiwany termin. Jeśli któryś parametr nie jest znany, należy określić jego funkcję, aby można było rozstrzygnąć tę kwestię podczas przeglądu technicznego bez zgadywania.
P3
Ile kosztuje anodowanie części?
Koszt zależy od części, stopu, geometrii, wymaganego wykończenia, maskowania, koloru i kryteriów wyglądu, ilości, dokumentacji z kontroli, pakowania, logistyki oraz oczekiwanego terminu. Zhenling Metal nie publikuje jednej stawki dla wszystkich zleceń, ponieważ kwota podana bez tych danych nie stanowi porównywalnej oferty.
P4
Których metali nie można anodować?
Ta strona dotyczy anodowania aluminium. Stal, stal nierdzewna i stopy niklu nie są standardowymi materiałami poddawanymi opisanemu tu procesowi anodowania aluminium; wymagają innych procesów obróbki powierzchniowej. Inne metale nadające się do anodowania również wymagają odrębnego doboru chemii procesu, norm oraz oceny możliwości dostawcy.
P5
Jak określić wymagania dla gwintów, pasowań i obszarów kontaktu elektrycznego?
Każdy taki element należy oznaczyć na rysunku technicznym, wskazać, czy dotyczące go wymaganie obowiązuje przed obróbką wykończeniową czy po niej, oraz określić potrzeby w zakresie maskowania, zaślepiania lub pozostawienia odsłoniętego metalu. Należy też wskazać dopuszczalne miejsca kontaktu z zawieszką i planowaną metodę weryfikacji, ponieważ powłoka na obu współpracujących powierzchniach może wpłynąć na końcowe pasowanie.
P6
Czy kolory części anodowanych mogą być dokładnie takie same w różnych partiach?
Nie należy zakładać, że ich wygląd będzie identyczny. Na wygląd mogą wpływać stop, stan umocnienia, partia materiału wyjściowego, obróbka wstępna, początkowa faktura powierzchni oraz warunki wytwarzania powłoki i barwienia. Należy stosować jednolity materiał, wskazać powierzchnie istotne dla oceny wyglądu, dostarczyć próbkę graniczną, jeśli jest dostępna, oraz uzgodnić sposób oględzin i kryteria odbioru przed rozpoczęciem produkcji.
P7
Kiedy wybrać anodowanie typu II, a kiedy typu III?
Wyboru należy dokonać na podstawie wymagań zastosowania, a nie samej nazwy. W ramach normy MIL-PRF-8625 typ II oznacza standardowe anodowanie w kwasie siarkowym, a typ III jest kategorią anodowania twardego. Należy przeanalizować wymagania dotyczące zużycia, ochrony przed korozją, wymiarów, koloru, uszczelnienia i dokumentacji; szczegółowe informacje o planowaniu procesu typu III znajdują się na osobnej stronie poświęconej usługom anodowania twardego.
P8
Czy ogólna informacja o usługach anodowania potwierdza dostępność każdego wykończenia i badania?
Nie. Ogólna informacja o usłudze nie potwierdza miejsca jej wykonania ani dostępności wszystkich typów, klas, kolorów, zakresów grubości powłoki, metod badania, akredytacji, mocy produkcyjnych czy czasów realizacji. Oferta i dokumenty zamówienia muszą potwierdzać zakres danej usługi oraz zakres odpowiedzialności.






