Skontaktuj się z firmą Zhenling

20 najlepszych producentów precyzyjnej obróbki skrawaniem: kto najlepiej sprawdzi się przy danym zleceniu?

Ostatnia aktualizacja: wrzesień 2026
Do najlepszych producentów usług precyzyjnej obróbki skrawaniem należą Protolabs, oferujący szybkie prototypowanie, Owens Industries, specjalizujący się w złożonych, małych elementach geometrycznych, Cox Manufacturing, produkujący powtarzalne części toczone, oraz Figeac Aéro, wytwarzający struktury lotnicze. Zhenling Metal to jedna z opcji w przypadku części metalowych wykonywanych na podstawie rysunku technicznego i wymagających skoordynowania kilku procesów. Wybór zależy od gotowego elementu geometrycznego, metody kontroli i planu produkcji.
Szybki wybór: producenci precyzyjnych części według rodzaju zlecenia
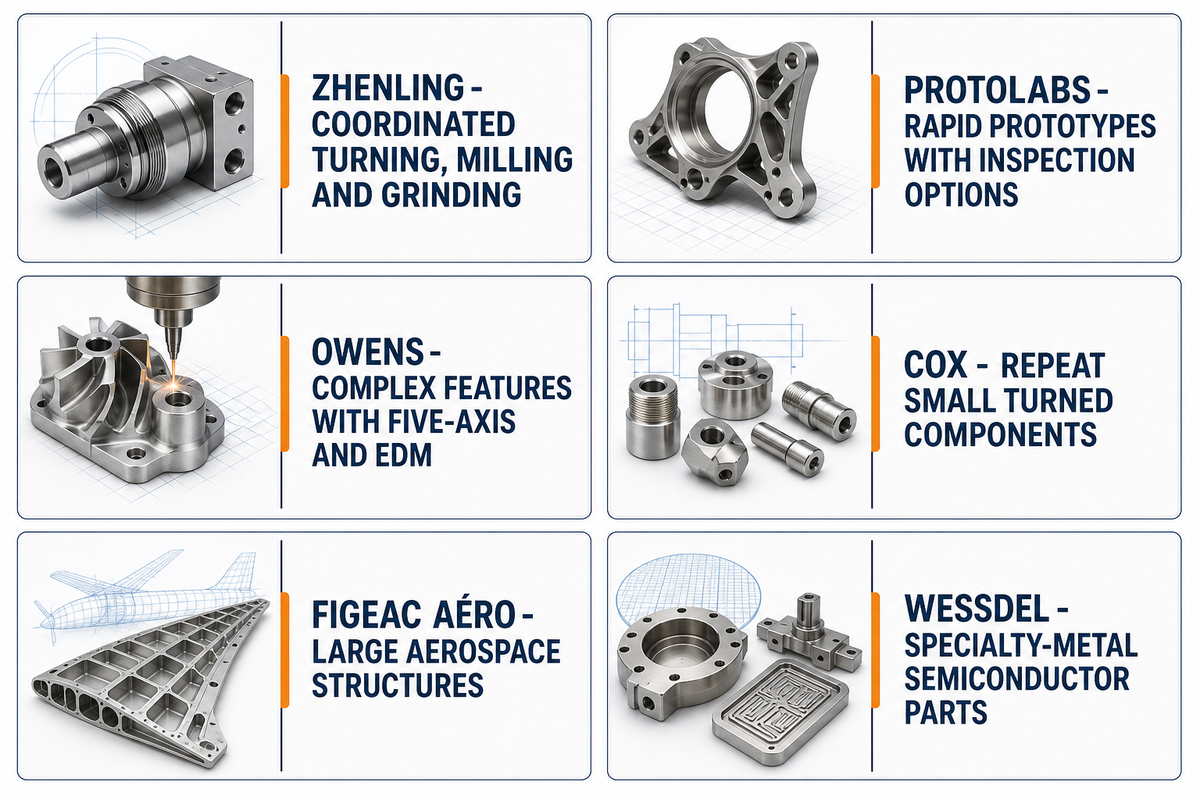
- Najlepszy wybór do części wykonywanych na podstawie rysunku technicznego, wymagających skoordynowanego toczenia, frezowania i szlifowania: Zhenling Metal.
- Najlepszy wybór do szybkiego prototypowania części obrabianych skrawaniem z możliwością wyboru zakresu kontroli: Protolabs.
- Najlepszy wybór do małych, złożonych elementów geometrycznych wymagających obróbki pięcioosiowej i EDM: Owens Industries.
- Najlepszy wybór do powtarzalnej produkcji małych komponentów toczonych: Cox Manufacturing.
- Najlepszy wybór do dużych lotniczych komponentów strukturalnych: Figeac Aéro.
- Najlepszy wybór do części urządzeń półprzewodnikowych ze stopów specjalnych: WessDel.
Informacja: Ten przewodnik opublikowała firma Zhenling Metal. Wymieniamy siebie na pierwszym miejscu, ponieważ jest to nasza witryna, a nie dlatego, że uważamy się za lidera rynku. Pozostałych 19 producentów pogrupowano według ich specjalizacji; w ramach każdej grupy kolejność jest przypadkowa.
Jak wybraliśmy tych producentów precyzyjnej obróbki skrawaniem
Wybraliśmy firmy posiadające własne zakłady produkcyjne i publikujące informacje potwierdzające produkcję precyzyjnych części na zamówienie. Wstępna lista obejmowała 30 kandydatów, a następnie ponownie zweryfikowaliśmy wybraną grupę. Porównanie uwzględnia zakres procesów, typy maszyn, informacje o tolerancjach dla konkretnych elementów geometrycznych, dane dotyczące GD&T i kontroli, procedury zatwierdzania pierwszej sztuki, materiały, doświadczenie branżowe oraz zróżnicowanie geograficzne. Szlifowanie i EDM mają znaczenie, gdy wymaga ich część, a przejrzystość oficjalnych informacji pomaga odróżnić proces wykonywany we własnym zakładzie od usługi realizowanej przez partnera. Wykluczyliśmy producentów obrabiarek, pośredników, platformy działające wyłącznie w modelu sieciowym, katalogi i firmy oferujące ogólną obróbkę metali. Model sieciowy Xometry nie mieści się w zakresie tego zestawienia producentów z własnymi zakładami; Protolabs uwzględniliśmy ze względu na własne operacje produkcyjne. Informacje sprawdziliśmy na stronach producentów i w wiarygodnych źródłach publicznych we wrześniu 2026. Numeracja wskazuje pozycje i nie stanowi rankingu jakości.
Porównanie producentów precyzyjnej obróbki skrawaniem
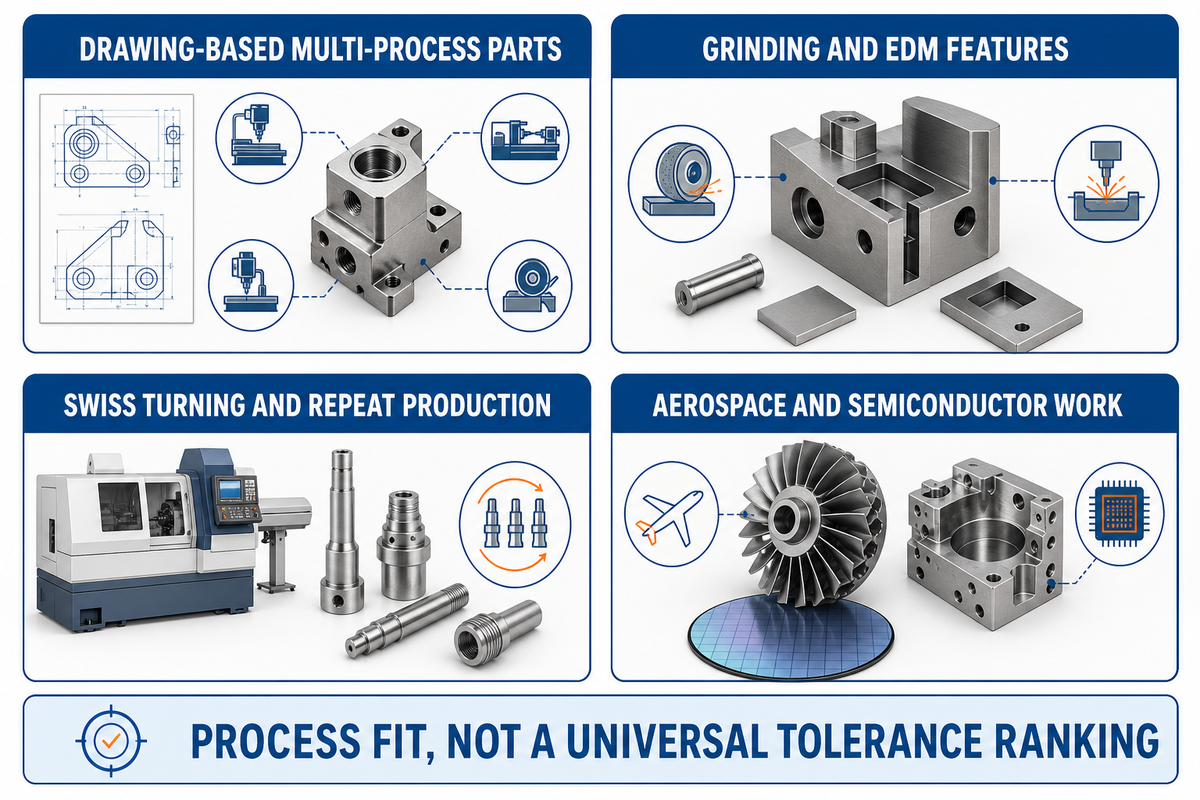
Poniższa mapa kluczowych elementów geometrycznych i producentów łączy publikowane atuty każdej firmy z konkretnym zadaniem zakupowym. Porównuje firmy zajmujące się precyzyjną obróbką skrawaniem pod kątem dopasowania procesów, a nie na podstawie uniwersalnego rankingu tolerancji. Informacje o firmach pochodzą z przywołanych źródeł publicznych; konkretne zamówienie nadal wymaga wyceny na podstawie rysunku technicznego. Przewiń w poziomie, aby zobaczyć wszystkie dziesięć kolumn.
| Nie. | Nazwa firmy | Siedziba | Rok założenia | Najlepsze zastosowanie | Krótki opis | Główne usługi | Najważniejsze zalety | Potencjalne wady | Oficjalna strona internetowa |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Szanghaj, Chiny (biuro handlowe); Jiashan, Zhejiang (zakład produkcyjny) | 2006 | Precyzyjne części metalowe wykonywane na podstawie rysunku technicznego, wymagające skoordynowanego toczenia, frezowania, szlifowania i kontroli jakości | Chiński producent części wykonywanych na podstawie rysunku technicznego, koordynujący kilka procesów obróbki metalu przed zatwierdzeniem pierwszej sztuki. | Toczenie, frezowanie, szlifowanie, wytaczanie i EDM drutem elektrodowym | Własny zakład obróbczy; toczenie, frezowanie, szlifowanie i koordynacja zatwierdzenia pierwszej sztuki | Wymagania dotyczące bardzo małych tolerancji trzeba potwierdzić dla konkretnego rysunku; zamówienia zagraniczne wymagają transportu transgranicznego z Chin | zhenlingmetal.com |
| 2 | Protolabs | Maple Plain, Minnesota, Stany Zjednoczone | 1999 | Szybkie prototypy obrabiane skrawaniem z możliwością wyboru kontroli na podstawie rysunku technicznego | Producent cyfrowy łączący własne zakłady CNC z odrębnie zarządzaną siecią dostawców. | Frezowanie i toczenie CNC | Opcja kontroli FAI na podstawie rysunku technicznego; sprawdzony cyfrowy system zamawiania prototypów | Własne zakłady produkcyjne i sieć dostawców oferują różne możliwości | www.protolabs.com |
| 3 | Ardel Engineering & Manufacturing | New Hope, Minnesota, Stany Zjednoczone | 1967 | Małe części obrabiane skrawaniem wymagające toczenia wzdłużnego, EDM drutem elektrodowym i kontroli pierwszej sztuki | Zakład obróbczy w Minnesocie łączący toczenie wzdłużne, frezowanie, EDM i kontrolowaną kontrolę jakości. | Frezowanie CNC, toczenie wzdłużne, EDM drutem elektrodowym i szlifowanie | Współrzędnościowa maszyna pomiarowa Zeiss; toczenie wzdłużne; publikowane raporty AS9102 | Dodatkowe wykończenie części lotniczych może być zlecane zewnętrznym dostawcom | www.ardelengineering.com |
| 4 | Harvan Manufacturing | Woodstock, Ontario, Kanada | 1984 | Precyzyjne wały i komponenty zaworów z kompleksową produkcją | Producent z Ontario wytwarzający wały, komponenty zaworów i zintegrowane zespoły przemysłowe. | Toczenie wieloosiowe, frezowanie pięcioosiowe, spawanie i montaż | Zakład produkcyjny o powierzchni 49 000 stóp kwadratowych; toczenie do dziewięciu osi | Główne rodziny części obejmują wały przemysłowe i komponenty pojazdów | www.harvan.com |
| 5 | Hamill Manufacturing | Trafford, Pensylwania, USA | 1952 | Złożone komponenty krytyczne wymagające obróbki skrawaniem i sprawdzonych zakładów kontroli jakości | Producent z Pensylwanii obsługujący programy dotyczące komponentów krytycznych, dysponujący zakładami obróbki skrawaniem i kontroli jakości. | Obróbka CNC, EDM i spawanie | Kontrola współrzędnościowa i radiograficzna; doświadczenie w programach dotyczących komponentów krytycznych | Specjalistyczne programy dotyczące komponentów krytycznych różnią się od prototypowania z natychmiastową wyceną | www.hamillmfg.com |
| 6 | Owens Industries | Oak Creek, Wisconsin, Stany Zjednoczone | 1944 | Złożone, małe elementy geometryczne z metalu, wymagające obróbki pięcioosiowej i EDM | Zakład obróbczy w Wisconsin łączący obróbkę pięcioosiową, EDM i pomiary wymiarowe małych, złożonych części. | Frezowanie pięcioosiowe, toczenie, EDM drutem elektrodowym i wgłębne | Obróbka pięcioosiowa na maszynach Hermle; EDM drutem elektrodowym i wgłębne; kontrolowane pomiary | Głównym obszarem działalności są małe, złożone komponenty | www.owensind.com |
| 7 | EDM Intelligent Solutions | Bartlett, Illinois, USA | 1996 | Elementy geometryczne obrabiane mikroskrawaniem, wymagające EDM, szlifowania i zintegrowanych pomiarów 3D | Producent kontraktowy łączący mikroskrawanie, EDM, szlifowanie i trójwymiarową kontrolę jakości. | EDM drutem elektrodowym i wgłębne, mikrofrezowanie, precyzyjne szlifowanie i ablacja laserowa | EDM drutem elektrodowym i wgłębne; mikrofrezowanie; zintegrowane pomiary 3D | EDM wymaga przedmiotów obrabianych przewodzących prąd elektryczny | www.edmdept.com |
| 8 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, USA | 1960 | Części toczone wzdłużnie wymagające szlifowania wykończeniowego lub gwintów walcowanych | Producent z Connecticut łączący toczenie typu szwajcarskiego ze szlifowaniem bezkłowym i walcowaniem gwintów. | Toczenie wzdłużne, szlifowanie bezkłowe i walcowanie gwintów | Marszruta technologiczna od toczenia wzdłużnego do szlifowania; gwinty walcowane; kontrola współrzędnościowa i optyczna | Lepsze dopasowanie do komponentów obrotowych niż do dużych części pryzmatycznych | www.unitedcenterlessgrinding.net |
| 9 | Infinity EDM & Machining | Jackson, Wisconsin, USA | 1998 | Duże części przewodzące prąd elektryczny, wymagające EDM i szlifowania powierzchniowego | Specjalista EDM z Wisconsin, obsługujący duże części i oferujący obróbkę skrawaniem oraz kontrolę wymiarową. | EDM drutem elektrodowym i wgłębne, wiercenie otworów, szlifowanie, frezowanie i toczenie | Suwnica o udźwigu 10 ton; duże możliwości EDM; pomieszczenie z kontrolowaną temperaturą dla maszyny CMM | Zgodność materiałowa EDM ogranicza zastosowania w przypadku materiałów nieprzewodzących | www.infinityedm.com |
| 10 | Cox Manufacturing | San Antonio, Teksas, USA | 1956 | Powtarzalna produkcja małych części toczonych z kontrolą zdolności procesu | Zakład produkcyjny w Teksasie wykorzystujący toczenie CNC typu szwajcarskiego i obróbkę wielowrzecionową do powtarzalnej produkcji komponentów. | Toczenie CNC typu szwajcarskiego, wielowrzecionowa obróbka śrub i obróbka tokarsko-frezarska | Produkcja w jednym zakładzie; możliwości obróbki wielowrzecionowej; analiza zdolności procesu | Firma koncentruje się na toczeniu produkcyjnym, a nie na dużych strukturach frezowanych | www.coxmanufacturing.com |
| 11 | Precipart | Lyss, Szwajcaria; Farmingdale, Nowy Jork, USA (główne operacje) | 1950 | Medyczne mikrok komponenty łączące toczenie wzdłużne i inżynierię jakości | Szwajcarsko-amerykański producent precyzyjnych komponentów do mechanizmów medycznych i zespołów na zamówienie. | Toczenie wzdłużne, frezowanie wieloosiowe, koła zębate i zespoły mechaniczne | Obróbka mikrok komponentów metodą toczenia wzdłużnego; PPAP, SPC i analiza systemu pomiarowego | Certyfikaty i zakres produkcji różnią się w zależności od zakładu | www.precipart.com |
| 12 | Alco Manufacturing | Elyria, Ohio, USA | 1971 | Skalowalna produkcja precyzyjnych toczonych komponentów przemysłowych | Grupa produkcyjna z Ohio dysponująca rozbudowanym parkiem maszyn do obróbki śrub i produkcji CNC. | Obróbka typu szwajcarskiego, wielowrzecionowa obróbka śrub i obróbka CNC | Ponad 600 maszyn; 398 wymienionych wielowrzecionowych maszyn do obróbki śrub | Wybór zakładu decyduje o faktycznym zestawie procesów | www.alco.com |
| 13 | McCormick Industries | Appleton, Wisconsin, Stany Zjednoczone | 1996 | Małe, złożone części obrabiane metodą szwajcarską, wymagające obróbki wieloosiowej i kontroli optycznej | Specjalista z Wisconsin w dziedzinie toczenia wzdłużnego, produkujący małe komponenty o złożonych elementach geometrycznych obrabianych wieloosiowo. | Toczenie wzdłużne i obróbka wieloosiowa | Wiercenie z osią B; maszyna CMM MiSTAR 555; optyczne pomiary Keyence | Główną specjalizacją firmy jest obróbka małych części metodą szwajcarską | mccormickind.com |
| 14 | Laubscher | Täuffelen, Szwajcaria | 1846 | Wielkoseryjna produkcja precyzyjnych części toczonych z udokumentowaną kontrolą pomiarów | Producent precyzyjnych części toczonych metodą szwajcarską, łączący produkcję powtarzalną z rozbudowaną kontrolą przyrządów pomiarowych. | Precyzyjne toczenie i obróbka wtórna | Raportowanie EMPB/PPAP; pomiary 3D; kontrolowany wykaz przyrządów pomiarowych | Podstawową ofertą firmy jest toczenie produkcyjne | laubscher.swiss |
| 15 | NN Inc. | Charlotte, Karolina Północna, USA | 1980 | Powtarzalna produkcja precyzyjnych komponentów w międzynarodowej sieci zakładów produkcyjnych | Międzynarodowy producent precyzyjnych komponentów i zespołów zaprojektowanych przez klientów. | Toczenie wzdłużne, frezowanie, szlifowanie i EDM drutem elektrodowym | Zakłady w wielu regionach; obróbka skrawaniem, szlifowanie i pomiary dostosowane do konkretnych elementów geometrycznych | Możliwości i certyfikaty różnią się w zależności od zakładu produkcyjnego | www.nninc.com |
| 16 | Figeac Aéro | Figeac, Francja | 1989 | Duże lotnicze komponenty strukturalne z industrializacją i kontrolą pierwszej sztuki | Francuska grupa z branży lotniczej obrabiająca części strukturalne i zespoły na skalę produkcji przemysłowej. | Trzy-, cztero- i pięcioosiowa obróbka metalu oraz montaż zespołów | Wielkogabarytowa obróbka pięcioosiowa; zintegrowana obróbka wykończeniowa; proces kontroli pierwszej sztuki | Duże programy lotnicze dominują w modelu produkcyjnym firmy | www.figeac-aero.com |
| 17 | Mecachrome | Blagnac, Francja | 1937 | Produkcja komponentów silników lotniczych i złożonych elementów strukturalnych | Francuska grupa zajmująca się precyzyjną produkcją komponentów silników lotniczych i elementów strukturalnych. | Obróbka trzy-, cztero- i pięcioosiowa, toczenie i szlifowanie | Ponad 400 wymienionych maszyn; odrębna linia produkcyjna łopatek turbin | Możliwości i zatwierdzenia grupy są przypisane do poszczególnych zakładów | www.mecachrome.com |
| 18 | Avior Integrated Products | Laval, Quebec, Kanada | 2002 | Zespoły lotnicze obrabiane skrawaniem w zautomatyzowanej produkcji pięcioosiowej | Kanadyjski producent z branży lotniczej łączący zautomatyzowaną obróbkę skrawaniem, procesy specjalne i montaż. | Obróbka pięcioosiowa, produkcja, procesy specjalne i montaż | Zrobotyzowane stanowiska pięcioosiowe; kontrola CMM; możliwość montażu zespołów lotniczych | Możliwości i zatwierdzenia procesów specjalnych różnią się między zakładami | www.avior.ca |
| 19 | Top Seiko | Nagahama, Shiga, Japonia | 2001 | Precyzyjne komponenty z metali trudno topliwych do wymagających urządzeń | Japoński specjalista w obróbce metali trudno topliwych i ceramiki do wymagających zastosowań w urządzeniach. | Obróbka pięcioosiowa, mikroskrawanie i obróbka głębokich otworów; łączenie dyfuzyjne | Obróbka wolframu i molibdenu; elementy geometryczne o mikroskopijnych wymiarach; łączenie dyfuzyjne | Specjalizacja firmy koncentruje się na metalach trudno topliwych i ceramice | top-seiko.com |
| 20 | WessDel | San Jose, Kalifornia, USA | 1974 | Komponenty do urządzeń półprzewodnikowych i specjalistyczne zespoły metalowe | Producent z Kalifornii łączący obróbkę stopów specjalnych, łączenie materiałów i montaż z identyfikowalnością. | Obróbka cztero- i pięcioosiowa, EDM, formowanie i lutowanie twarde | Obróbka berylu i AlBeMet; obróbka cztero- i pięcioosiowa; dokumentacja FAI | Projekty wykorzystujące materiały specjalne różnią się od standardowej obróbki skrawaniem | wessdel.com |
Partnerzy w obróbce pięcioosiowej i produkcji na podstawie rysunku technicznego
Producenci kontraktowi realizują niestandardowe wymagania dotyczące obróbki skrawaniem, od prototypowych komponentów z kontrolą na podstawie rysunku technicznego po złożone komponenty wymagające wielu procesów. Frezowanie CNC i toczenie można zamówić u tego samego dostawcy, choć procesy te mogą wymagać różnych sposobów mocowania przedmiotu obrabianego i przyrządów pomiarowych. Przy wyborze odpowiedniej maszyny należy uwzględnić planowany proces obróbki gotowej części, a nie samą liczbę osi maszyny.
1. Zhenling Metal: najlepszy wybór do precyzyjnych części wykonywanych na podstawie rysunku technicznego i obrabianych w kilku procesach
Siedziba główna / baza produkcyjna: Szanghaj, Chiny (biuro handlowe); Jiashan, Zhejiang (zakład produkcyjny) · Rok założenia: 2006 · Typ: Producent części metalowych wykonywanych na podstawie dokumentacji klienta
Oficjalna witryna: zhenlingmetal.com
Główne usługi: Toczenie, frezowanie, szlifowanie, wytaczanie i EDM drutem elektrodowym · Kontrola / potwierdzenie procesu: Zatwierdzenie pierwszej sztuki przed produkcją seryjną
Systemy jakości / historia: Brak publicznie dostępnych informacji (informacje opublikowane przez firmę)
Zhenling Metal prowadzi zakład produkcyjny w Jiashan, Zhejiang, oraz biuro handlowe w Szanghaju; początki działalności firmy sięgają 2006. Według informacji na stronie internetowej zakład łączy toczenie CNC, frezowanie, szlifowanie, wytaczanie, wiercenie promieniowe i EDM drutem do części metalowych wykonywanych na podstawie rysunku technicznego. Wśród wymienionych procesów znajduje się także obróbka trzy-, cztero- i pięcioosiowa. Taki zestaw procesów sprawdza się przy komponentach przemysłowych, których średnice toczone, powierzchnie frezowane i wykończone powierzchnie współpracujące wymagają skoordynowanej marszruty technologicznej. Deklarowane zatwierdzenie pierwszej sztuki przed produkcją seryjną daje kupującym określony etap uzgodnienia wymagań odbiorowych. Wymagania dotyczące bardzo małych tolerancji trzeba potwierdzić dla każdego rysunku osobno, z uwzględnieniem materiału, geometrii, stanu końcowego i proponowanej metody kontroli; Zhenling nie gwarantuje uniwersalnie tolerancji mikronowych dla każdego zlecenia. W przypadku kupujących z zagranicy produkcja w Chinach oznacza konieczność zorganizowania transgranicznej logistyki pierwszej sztuki.
2. Protolabs: najlepszy wybór do szybkiego prototypowania części obrabianych skrawaniem z możliwością wyboru kontroli na podstawie rysunku technicznego
Siedziba główna / baza produkcyjna: Maple Plain, Minnesota, USA · Rok założenia: 1999 · Typ: Producent cyfrowy z własnymi zakładami i odrębną siecią dostawców
Oficjalna witryna: www.protolabs.com
Główne usługi: Frezowanie i toczenie CNC · Kontrola / potwierdzenie procesu: FAI obejmuje wymiary z rysunku technicznego i GD&T w zakresie wycenionych tolerancji
Systemy jakości / historia: ISO 9001:2015 i AS9100D dla oferty CNC (informacje opublikowane przez firmę)
Protolabs, założona w 1999 i mająca siedzibę w Maple Plain w stanie Minnesota, znalazła się w zestawieniu, ponieważ prowadzi własne zakłady produkcyjne oraz Protolabs Network. Oferta frezowania i toczenia CNC obejmuje prototypy metalowe i plastikowe, a wybór zakresu kontroli wpływa na zakres zamówienia: kontrola pierwszej sztuki firmy obejmuje wymiary z rysunku technicznego i GD&T w zakresie wycenionych tolerancji, natomiast raport z kontroli wymiarowej obejmuje bardziej ograniczony zestaw pomiarów. Dla inżyniera, który przeprowadza projekt przez kolejne iteracje prototypu, przydatna jest możliwość wyboru pakietu kontroli przy składaniu zamówienia produkcyjnego. Nie należy zakładać, że automatycznie wygenerowana wycena obejmuje pełną weryfikację rysunku. Własne zakłady i Protolabs Network oferują różne możliwości i zakresy certyfikacji, dlatego wybór ścieżki produkcji ma istotne znaczenie przy zakupie.
3. Ardel Engineering & Manufacturing: najlepszy wybór do małych części obrabianych skrawaniem, wymagających toczenia wzdłużnego, EDM drutem elektrodowym i kontroli pierwszej sztuki
Siedziba główna / baza produkcyjna: New Hope, Minnesota, USA · Rok założenia: 1967 · Typ: Producent kontraktowy części precyzyjnych
Oficjalna strona internetowa: www.ardelengineering.com
Główne usługi: Frezowanie CNC, toczenie wzdłużne, EDM drutem elektrodowym i szlifowanie · Kontrola / potwierdzenie procesu: Kontrola w pomieszczeniu z kontrolowaną temperaturą przy użyciu maszyny CMM Zeiss
Systemy jakości / historia: Ardel wymienia ISO 9001:2015
Ardel Engineering & Manufacturing to producent kontraktowy części precyzyjnych z New Hope w stanie Minnesota, działający od 1967. Firma wymienia frezowanie CNC, toczenie wzdłużne, EDM drutem elektrodowym i szlifowanie, oferując małym komponentom metalowym marszrutę technologiczną, która może łączyć elementy obrotowe ze szczelinami lub profilami trudnymi do wykonania na konwencjonalnej frezarce. Według informacji o jakości firma dysponuje strefą kontroli z regulowaną temperaturą i maszyną CMM Zeiss, a jej oferta raportowania obejmuje dokumentację kontroli pierwszej sztuki AS9102 oraz kontrolę międzyoperacyjną. Możliwości te odpowiadają potrzebom kupujących, którzy oczekują gotowej małej części i określonej dokumentacji kontroli od tego samego dostawcy produkcyjnego, choć dodatkowe wykończenie części lotniczych może być realizowane przez zewnętrznych podwykonawców.
4. Harvan Manufacturing: najlepszy wybór do precyzyjnych wałów i komponentów zaworów z kompleksową produkcją
Siedziba główna / baza produkcyjna: Woodstock, Ontario, Kanada · Rok założenia: 1984 · Typ: Producent komponentów na zamówienie
Oficjalna strona internetowa: www.harvan.com
Główne usługi: Toczenie wieloosiowe, frezowanie pięcioosiowe, spawanie i montaż · Kontrola / potwierdzenie procesu: Zintegrowany zakład produkcyjny o powierzchni 49 000 stóp kwadratowych
Systemy jakości / historia: Harvan deklaruje zgodność z ISO 9001:2015
Harvan Manufacturing działa w Woodstock w Ontario od 1984; na stronie internetowej firma opisuje zakład o powierzchni 49 000 stóp kwadratowych. Wykaz maszyn obejmuje toczenie dwu-, cztero-, pięcio- i dziewięcioosiowe oraz frezowanie trzy- i pięcioosiowe, a także spawanie i montaż wałów przemysłowych, komponentów zaworów i powiązanych części mechanicznych. Deklarowany przez Harvan system jakości ISO 9001:2015 oraz zintegrowany układ produkcji czynią firmę wartą rozważenia, gdy kupujący potrzebuje skoordynowania kilku operacji przy powtarzalnie wytwarzanym komponencie przemysłowym. Firma najlepiej sprawdzi się przy publikowanych przez nią rodzinach wałów, zaworów i komponentów pojazdów; to przykłady bardziej użyteczne na początek niż traktowanie szerokiego wykazu maszyn jako dowodu przydatności do każdej mik części.
5. Hamill Manufacturing: najlepszy wybór do złożonych komponentów krytycznych wymagających obróbki skrawaniem i sprawdzonych zakładów kontroli jakości
Siedziba główna / baza produkcyjna: Trafford, Pensylwania, USA · Rok założenia: 1952 · Typ: Producent kontraktowy części precyzyjnych
Oficjalna strona internetowa: www.hamillmfg.com
Główne usługi: Obróbka CNC, EDM i spawanie · Kontrola / potwierdzenie procesu: Klimatyzowany zakład z maszyną CMM oraz urządzeniami do kontroli radiograficznej
Systemy jakości / historia: ISO 9001:2015 i AS9100D (informacje opublikowane przez firmę)
Hamill Manufacturing, założona w 1952, produkuje części precyzyjne w Trafford w Pensylwanii. Według firmy klimatyzowany zakład umożliwia obróbkę CNC, EDM i spawanie, a obok produkcji znajdują się urządzenia do kontroli CMM i kontroli radiograficznej. Historia realizacji prac związanych z napędem atomowym okrętów wojennych nadaje profilowi firmy konkretny kontekst komponentów krytycznych. Publikowane przez firmę systemy ISO 9001:2015 i AS9100D wspierają udokumentowane podejście do produkcji, zamiast przedstawiać samą wartość tolerancji bez kontekstu. Praca w ramach programów Hamill to inny model zakupowy niż prototypowanie z natychmiastową wyceną, dlatego firma jest lepszym punktem wyjścia dla precyzyjnie określonych komponentów wymagających intensywnej kontroli niż dla nieokreślonej próbki na pilne zamówienie.
Specjaliści od szlifowania, EDM i złożonych elementów geometrycznych
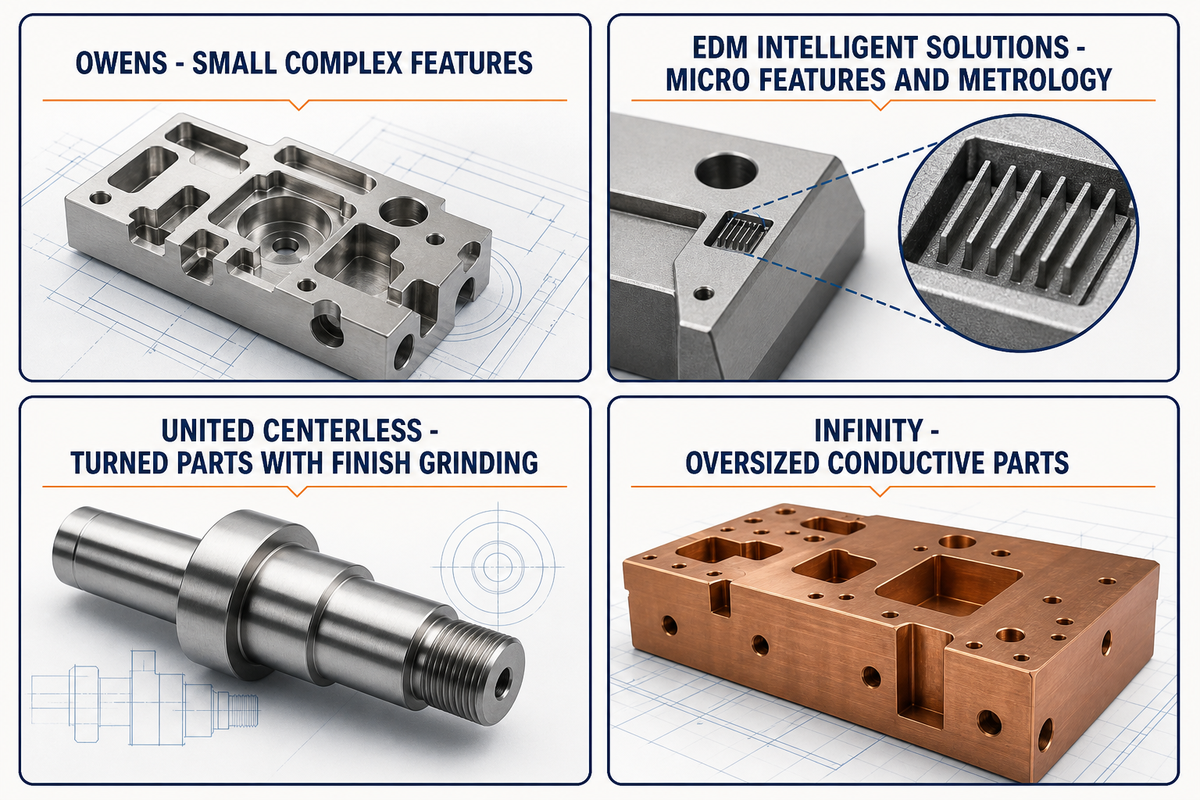
Precyzyjna obróbka CNC często wymaga dodatkowych operacji, aby wykończyć komponenty frezowane lub toczone. Niektóre zakłady łączą toczenie, szlifowanie lub EDM i oferują kontrolę dostosowaną do możliwości obróbczych. Wytwarzają części o trudnej geometrii i wymaganiach takich jak gładkie, wykończone powierzchnie obrotowe oraz wąskie elementy wewnętrzne. Niektóre zakłady obsługują również duże przedmioty obrabiane przewodzące prąd elektryczny.
6. Owens Industries: najlepszy wybór do złożonych, małych elementów geometrycznych z metalu, wymagających obróbki pięcioosiowej i EDM
Siedziba główna / baza produkcyjna: Oak Creek, Wisconsin, USA · Rok założenia: 1944 · Typ: Zakład obróbki precyzyjnej działający na zlecenie
Oficjalna strona internetowa: www.owensind.com
Główne usługi: Frezowanie pięcioosiowe, toczenie, EDM drutem elektrodowym i wgłębne · Kontrola / potwierdzenie procesu: Zakład z kontrolowaną temperaturą i maszyna CMM Zeiss
Systemy jakości / historia: ISO 9001:2015 i AS9100 (informacje opublikowane przez firmę)
Owens Industries produkuje części precyzyjne od 1944 i prowadzi zakład w Oak Creek w Wisconsin. Publikowany wykaz wyposażenia obejmuje obróbkę pięcioosiową na maszynach Hermle oraz EDM drutem elektrodowym i wgłębne AgieCharmilles, a także zakład z kontrolowaną temperaturą i maszynę CMM Zeiss. Pomiary stykowe i optyczne dają firmie kilka metod kontroli małych, złożonych elementów geometrycznych z metalu, a połączenie frezowania i EDM ma znaczenie przy komponentach lotniczych i innych wymagających częściach o geometrii, której nie da się w całości obrobić z jednego kierunku. Jak opisuje Owens, głównym obszarem działalności są małe, złożone komponenty, dlatego dużą część strukturalną należy porównywać pod kątem innych możliwości, nawet jeśli oba rysunki zawierają małe tolerancje.
7. EDM Intelligent Solutions: najlepszy wybór do mikroskrawanych elementów geometrycznych wymagających EDM, szlifowania i zintegrowanych pomiarów 3D
Siedziba główna / baza produkcyjna: Bartlett, Illinois, USA · Rok założenia: 1996 · Typ: Producent kontraktowy i dostawca systemów pomiarowych 3D
Oficjalna strona internetowa: www.edmdept.com
Główne usługi: EDM drutem elektrodowym i wgłębne, mikrofrezowanie, precyzyjne szlifowanie i ablacja laserowa · Kontrola / potwierdzenie procesu: Kontrola pierwszej sztuki, międzyoperacyjna i końcowa z wykorzystaniem pomiarów 3D
Systemy jakości / historia: AS9100D i ISO 9001:2015 (informacje opublikowane przez firmę)
EDM Intelligent Solutions ma siedzibę w Bartlett w stanie Illinois, a w profilu firmy jako rok założenia podaje 1996. Firma oferuje produkcję kontraktową oraz systemy pomiarowe 3D. Wśród publikowanych usług wymienia EDM drutem elektrodowym i wgłębne, mikrofrezowanie, precyzyjne szlifowanie i ablację laserową. Oficjalny przykład zespołu klienta łączy EDM drutem elektrodowym, szlifowanie i kontrolę 3D, a oferta kontroli obejmuje etapy pierwszej sztuki, międzyoperacyjny i końcowy w ramach certyfikacji AS9100D oraz ISO 9001:2015 wymienionych przez firmę. Takie połączenie sprawdza się przy małych elementach wymagających kilku etapów wykończenia i pomiarów, ale proces EDM wymaga przedmiotu obrabianego przewodzącego prąd elektryczny.
8. United Centerless Grinding & Thread Rolling: najlepszy wybór do części toczonych wzdłużnie, wymagających szlifowania wykończeniowego lub gwintów walcowanych
Siedziba główna / baza produkcyjna: East Hartford, Connecticut, USA · Rok założenia: 1960 · Typ: Producent precyzyjnych części obrabianych skrawaniem i szlifowanych
Oficjalna strona internetowa: www.unitedcenterlessgrinding.net
Główne usługi: Toczenie wzdłużne, szlifowanie bezkłowe i walcowanie gwintów · Kontrola / potwierdzenie procesu: Maszyna CMM Mitutoyo i kontrola optyczna
Systemy jakości / historia: AS9100D i ISO 9001:2015 (informacje opublikowane przez firmę)
United Centerless Grinding & Thread Rolling, założona w 1960, działa w East Hartford w stanie Connecticut. Firma łączy obróbkę metodą szwajcarską ze szlifowaniem bezkłowym i walcowaniem gwintów, dzięki czemu półfabrykat po toczeniu może uzyskać gotową średnicę lub gwint w ramach jednej firmy produkcyjnej. W opublikowanych materiałach dotyczących jakości wymieniono maszynę CMM Mitutoyo oraz urządzenia do kontroli optycznej, a także systemy AS9100D i ISO 9001:2015 stosowane przy pracach wymagających udokumentowanej kontroli wymiarowej. Połączenie tych procesów najlepiej sprawdza się w przypadku części obrotowych; duże korpusy pryzmatyczne lub płyty konstrukcyjne nie korzystają w takim samym stopniu z podstawowej specjalizacji firmy w szlifowaniu i toczeniu.
9. Infinity EDM & Machining: najlepszy wybór do dużych części przewodzących prąd elektryczny, wymagających EDM i szlifowania powierzchniowego
Siedziba główna / zakład produkcyjny: Jackson, Wisconsin, USA · Rok założenia: 1998 · Typ: producent kontraktowy EDM i CNC
Oficjalna strona internetowa: www.infinityedm.com
Główne usługi: drutowe i wgłębne EDM, wiercenie otworów, szlifowanie, frezowanie i toczenie · Kontrola jakości / dowody dotyczące procesu: CMM Zeiss Contura i klimatyzowane pomieszczenie metrologiczne
Systemy jakości / historia: Infinity podaje certyfikację ISO 9001:2015
Infinity EDM & Machining powstała w 1998 roku i prowadzi zakład produkcyjny o powierzchni 30 600 stóp kwadratowych w Jackson w stanie Wisconsin. Według strony poświęconej możliwościom produkcyjnym suwnica pomostowa o udźwigu 10 ton umożliwia obsługę dużych przedmiotów obrabianych, a zakład łączy drutowe i wgłębne EDM, wiercenie otworów, szlifowanie powierzchniowe, frezowanie CNC i toczenie. CMM Zeiss Contura w klimatyzowanym pomieszczeniu metrologicznym zapewnia możliwość kontroli prac, których transport i pomiary mogłyby w przeciwnym razie wymagać osobnego podwykonawstwa. Infinity może więc być dobrym wyborem przy dużych częściach przewodzących prąd elektryczny z elementami obrabianymi metodą EDM, natomiast materiały nieprzewodzące pozostają poza fizycznym zakresem zastosowania tego procesu.
Producenci specjalizujący się w toczeniu wzdłużnym i produkcji powtarzalnej
Przy produkcji powtarzalnej klient zwraca z czasem uwagę na oprzyrządowanie, automatyzację, nadzór nad narzędziami i metody pomiarowe. Produkcja wielkoseryjna wymaga odpowiedniej wydajności i stabilnej kontroli procesu, aby dotrzymać harmonogramu dostaw. Przy małej serii można pozwolić sobie na większą elastyczność procesu. Zakłady obróbcze i grupy produkcyjne z tej kategorii koncentrują się przede wszystkim na częściach toczonych; niektóre specjalizują się też w produkcji wyrobów dla branży medycznej lub innych przemysłowych zespołów.
10. Cox Manufacturing: najlepszy wybór do powtarzalnej produkcji małych części toczonych z kontrolą zdolności procesu
Siedziba główna / zakład produkcyjny: San Antonio, Texas, USA · Rok założenia: 1956 · Typ: producent precyzyjnych komponentów do produkcji seryjnej
Oficjalna strona internetowa: www.coxmanufacturing.com
Główne usługi: toczenie CNC typu szwajcarskiego, obróbka na automatach wielowrzecionowych i obróbka tokarsko-frezarska · Kontrola jakości / dowody dotyczące procesu: analiza CPK, komparatory cyfrowe i pomiary optyczne
Systemy jakości / historia: Cox publikuje informacje o systemie jakości zgodnym z ISO 9001:2015
Cox Manufacturing, założona w 1956 roku, produkuje precyzyjne komponenty w zakładzie w San Antonio w stanie Texas. Opublikowany zakres procesów firmy obejmuje toczenie CNC typu szwajcarskiego, obróbkę na automatach wielowrzecionowych i obróbkę tokarsko-frezarską; w ofercie produkcyjnej uwzględniono stal nierdzewną, mosiądz i inne materiały podatne na obróbkę. Cox wymienia analizę CPK, komparatory cyfrowe i pomiary optyczne jako elementy swojego podejścia do jakości. Sprawdza się to przy powtarzalnych zamówieniach na małe części, gdy kupujący potrzebuje dowodów na bieżącą kontrolę procesu, a nie tylko potwierdzenia zgodności pierwszej sztuki. Główną specjalizacją jest toczenie produkcyjne; duża frezowana konstrukcja wymagałaby innej grupy maszyn i nie wykorzystywałaby tych samych atutów produkcyjnych.
11. Precipart: najlepszy wybór do medycznych mikropodzespołów łączących toczenie wzdłużne z inżynierią jakości
Siedziba główna / zakład produkcyjny: Lyss, Szwajcaria; Farmingdale, New York, USA (główne zakłady) · Rok założenia: 1950 · Typ: producent precyzyjnych komponentów na zamówienie
Oficjalna strona internetowa: www.precipart.com
Główne usługi: toczenie wzdłużne, frezowanie wieloosiowe, produkcja kół zębatych i zespołów mechanicznych · Kontrola jakości / dowody dotyczące procesu: PPAP, SPC i analiza systemu pomiarowego
Systemy jakości / historia: Certyfikaty ISO 9001, ISO 13485 i AS9100 dla wskazanych zakładów w USA i Szwajcarii (informacje opublikowane przez firmę)
Historia Precipart sięga 1950 roku. Firma prowadzi główne zakłady w Lyss w Szwajcarii oraz w Farmingdale w stanie New York, a jej oferta obejmuje toczenie wzdłużne, frezowanie wieloosiowe, produkcję kół zębatych i zespołów mechanicznych. Na stronie opisano małe komponenty wykonywane na zamówienie do zastosowań medycznych i innych precyzyjnych aplikacji; jakość wspierają PPAP, statystyczna kontrola procesu i analiza systemu pomiarowego, a nie tylko wyposażenie kontrolne. W ogłoszeniu KKR z lipca 2026 roku Precipart wskazano jako jedną z podstawowych firm Allyntra, co uzupełnia długoletnią historię inżynieryjną i produkcyjną o aktualny kontekst właścicielski. Opublikowane informacje o ISO 9001, ISO 13485 i AS9100 odnoszą się do określonych zakładów, dlatego zakres systemu jakości dla zamówienia zależy od miejsca produkcji.
12. Alco Manufacturing: najlepszy wybór do skalowalnej produkcji precyzyjnych przemysłowych komponentów toczonych
Siedziba główna / zakład produkcyjny: Elyria, Ohio, USA · Rok założenia: 1971 · Typ: producent precyzyjnych części obrabianych skrawaniem
Oficjalna strona internetowa: www.alco.com
Główne usługi: obróbka typu szwajcarskiego, obróbka na automatach wielowrzecionowych i obróbka CNC · Kontrola jakości / dowody dotyczące procesu: ponad 600 maszyn w całej sieci zakładów produkcyjnych
Systemy jakości / historia: deklarowana rejestracja zgodności z ISO 9001 dla zakładów produkcyjnych (informacje opublikowane przez firmę)
Alco Manufacturing została założona w 1971 roku i ma siedzibę główną w Elyria w stanie Ohio. Zgodnie z informacjami o wyposażeniu grupa dysponuje ponad 600 maszynami, w tym 398 automatami wielowrzecionowymi, a także maszynami do obróbki typu szwajcarskiego i innymi zasobami CNC. Taki park maszynowy sprawia, że Alco jest odpowiednim partnerem do skalowalnej produkcji przemysłowych komponentów toczonych; na stronie firmy podano też rejestrację zgodności zakładów produkcyjnych z ISO 9001. Kluczowe znaczenie ma przypisanie produkcji do zakładu: pełny wykaz procesów grupy jest rozdzielony między różne lokalizacje, dlatego nie należy zakładać, że park maszynowy jednego zakładu odzwierciedla możliwości całej sieci.
13. McCormick Industries: najlepszy wybór do małych, złożonych części toczonych wzdłużnie wymagających obróbki wieloosiowej i kontroli optycznej
Siedziba główna / zakład produkcyjny: Appleton, Wisconsin, USA · Rok założenia: 1996 · Typ: producent kontraktowy precyzyjnych części toczonych wzdłużnie
Oficjalna strona internetowa: mccormickind.com
Główne usługi: toczenie wzdłużne i obróbka wieloosiowa · Kontrola jakości / dowody dotyczące procesu: CMM MiSTAR 555 i pomiary optyczne Keyence
Systemy jakości / historia: Na stronie firmy podano ISO 9001:2015; opublikowany certyfikat obejmował okres do maja 2026 roku (informacje opublikowane przez firmę)
McCormick Industries działa w Appleton w stanie Wisconsin od 1996 roku, a jej główną specjalizacją jest kontraktowa produkcja precyzyjnych części toczonych wzdłużnie. Firma opisuje obróbkę wieloosiową i wiercenie z osią B, które pozwalają wykonywać w małych częściach toczonych elementy pod kątem lub poza osią, ograniczając potrzebę dodatkowej obsługi. W wykazie wyposażenia kontrolnego znajdują się CMM MiSTAR 555, systemy pomiarów optycznych Keyence i pomiary pierwszej sztuki, co zapewnia konkretny kontekst pomiarowy dla komponentów medycznych, lotniczych i przemysłowych. Główną specjalizacją jest produkcja małych części metodą toczenia wzdłużnego, dlatego przewaga tego procesu ma mniejsze znaczenie przy dużej płycie lub obudowie wymagającej przede wszystkim frezowania.
14. Laubscher: najlepszy wybór do wielkoseryjnej produkcji precyzyjnych części toczonych z udokumentowaną kontrolą pomiarów
Siedziba główna / zakład produkcyjny: Täuffelen, Szwajcaria · Rok założenia: 1846 · Typ: producent precyzyjnych części toczonych
Oficjalna strona internetowa: laubscher.swiss
Główne usługi: precyzyjne toczenie i obróbka dodatkowa · Kontrola jakości / dowody dotyczące procesu: raporty z pomiarów pierwszej sztuki EMPB/PPAP i pomiary 3D
Systemy jakości / historia: ISO 9001, ISO 13485 i ISO 14001 (informacje opublikowane przez firmę)
Historia Laubscher sięga 1846 roku. Firma produkuje precyzyjne części toczone w Täuffelen w Szwajcarii. Na stronie podano, że zakład dysponuje około 500 maszynami i wytwarza około 200 milionów części rocznie, między innymi do zastosowań medycznych i przemysłowych. Raporty z pomiarów pierwszej sztuki EMPB/PPAP, pomiary 3D oraz ewidencja około 26 000 przyrządów pomiarowych objętych nadzorem kalibracyjnym sprawiają, że system jakości jest konkretnym punktem odniesienia dla kupujących planujących powtarzalne zamówienia. Toczenie produkcyjne stanowi główny zakres oferty firmy, dlatego jej skala przynosi największe korzyści, gdy geometria i harmonogram zakupów uzasadniają sprawdzoną marszrutę technologiczną dla produkcji seryjnej.
15. NN Inc.: najlepszy wybór do powtarzalnych zamówień na precyzyjne komponenty z międzynarodowej sieci zakładów produkcyjnych
Siedziba główna / zakład produkcyjny: Charlotte, North Carolina, USA · Rok założenia: 1980 · Typ: producent komponentów precyzyjnych i zespołów projektowanych przez klienta
Oficjalna strona internetowa: www.nninc.com
Główne usługi: toczenie wzdłużne, frezowanie, szlifowanie i drutowe EDM · Kontrola jakości / dowody dotyczące procesu: skanery optyczne, pomiary bicia, profilometria powierzchni i kontrola CMM
Systemy jakości / historia: IATF 16949 wymieniono dla zakładów w Kentwood; ISO 13485 dla wskazanych zakładów medycznych (informacje opublikowane przez firmę)
Założona w 1980 roku firma NN Inc. ma siedzibę główną w Charlotte w stanie North Carolina i produkuje komponenty projektowane przez klientów w zakładach w Ameryce Północnej, Ameryce Południowej, Europie i Chinach. Aktualne dokumenty firmy opisują powtarzalną produkcję komponentów przemysłowych i motoryzacyjnych, a strony poświęcone obróbce na potrzeby medycyny wymieniają toczenie wzdłużne, frezowanie trzy- i pięcioosiowe, drutowe EDM oraz kilka procesów szlifowania. Opisane metody metrologiczne obejmują skanery optyczne, pomiary bicia, profilometrię powierzchni i kontrolę CMM. Dzięki temu kupujący mogą omówić metodę pomiaru konkretnego elementu geometrycznego, zamiast polegać na ogólnym zapewnieniu o precyzji. Zakres możliwości i certyfikacji zależy od zakładu; IATF 16949 podano dla wskazanych zakładów w Kentwood, a ISO 13485 dla określonych zakładów medycznych.
Specjaliści w produkcji dla branży lotniczej i półprzewodnikowej
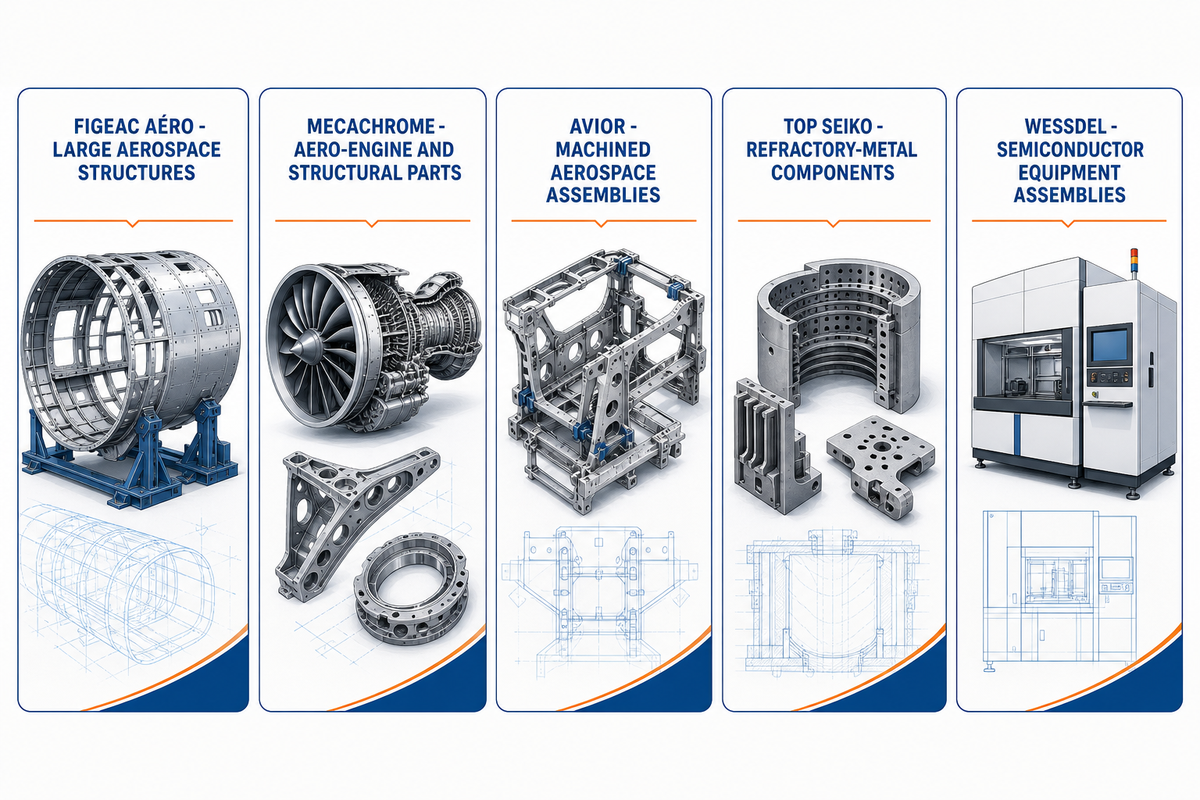
Usługi produkcyjne dla określonych sektorów mogą obejmować montaż konstrukcji mechanicznych lub urządzeń zawierających komponenty silników albo części z metali ogniotrwałych, przeznaczonych do zastosowań lotniczych, obronnych lub w urządzeniach przemysłowych. W przypadku urządzeń półprzewodnikowych i innych urządzeń elektrycznych należy wskazać wymagane materiały, zamiast zakładać wyższy poziom czystości. Zastosowania wysokowydajne zwykle wymagają rygorystycznej kontroli jakości i nadzoru nad procesami wytwarzania urządzeń. Szeroki wybór materiałów deklarowanych dla danego zastosowania ma niewielką wartość, jeśli dostawca nie potrafi obrabiać danego stopu i wykonać wymaganego elementu geometrycznego.
16. Figeac Aéro: najlepszy wybór do dużych lotniczych elementów konstrukcyjnych wymagających przygotowania produkcji przemysłowej i kontroli pierwszej sztuki
Siedziba główna / zakład produkcyjny: Figeac, Francja · Rok założenia: 1989 · Typ: producent komponentów lotniczych
Oficjalna strona internetowa: www.figeac-aero.com
Główne usługi: obróbka metali na trzech, czterech i pięciu osiach oraz montaż zespołów · Kontrola jakości / dowody dotyczące procesu: proces kontroli pierwszej sztuki (FAI) i kontrola wymiarowa/3D
Systemy jakości / historia: systemy jakości ISO 9001 i EN 9100; procesy specjalne zależą od zakładu (informacje opublikowane przez firmę)
Figeac Aéro została założona w 1989 roku i ma siedzibę główną w Figeac we Francji. Grupa obrabia stopy lekkie i metale trudnoskrawalne, wykorzystując maszyny trzy-, cztero- i pięcioosiowe; jej działalność w branży lotniczej koncentruje się na elementach konstrukcyjnych i zespołach. Według opublikowanych informacji o działalności zakład w Wichita łączy obróbkę na dużych maszynach pięcioosiowych z obróbką wykończeniową i montażem, a podejście grupy do jakości obejmuje kontrolę pierwszej sztuki oraz kontrolę wymiarową lub 3D. Model produkcji opiera się na dużych programach lotniczych, dlatego firma najlepiej sprawdzi się przy pakiecie elementów konstrukcyjnych z planem wdrożenia do produkcji przemysłowej, a nie przy pojedynczym, standardowym zleceniu.
17. Mecachrome: najlepszy wybór do produkcji komponentów silników lotniczych i złożonych elementów konstrukcyjnych
Siedziba główna / zakład produkcyjny: Blagnac, Francja · Rok założenia: 1937 · Typ: producent precyzyjnych komponentów mechanicznych
Oficjalna strona internetowa: www.mecachrome.com
Główne usługi: obróbka trzy-, cztero- i pięcioosiowa, toczenie i szlifowanie · Kontrola jakości / dowody dotyczące procesu: ponad 400 maszyn wykorzystywanych w procesach obróbki
Systemy jakości / historia: Opublikowana historia certyfikatów jakości i procesów specjalnych dla poszczególnych zakładów (informacje opublikowane przez firmę)
Historia Mecachrome sięga 1937 roku. Firma ma siedzibę główną w Blagnac we Francji. W informacjach o obróbce wymieniono ponad 400 maszyn do obróbki trzy-, cztero- i pięcioosiowej, toczenia oraz szlifowania; wspierają one produkcję złożonych komponentów mechanicznych, a nie sprzedaż obrabiarek. Zakład Focus Factory w Sablé-sur-Sarthe to konkretny przykład produkcji łopatek turbin, dzięki czemu Mecachrome może zainteresować producentów silników lotniczych szukających sprawdzonej marszruty technologicznej dla komponentów. Procesy i zatwierdzenia są przypisane do poszczególnych zakładów, dlatego doświadczenie grupy w branży lotniczej nie oznacza, że każda lokalizacja oferuje taką samą zdolność produkcji części silnikowych.
18. Avior Integrated Products: najlepszy wybór do lotniczych zespołów obrabianych skrawaniem zautomatyzowaną metodą pięcioosiową
Siedziba główna / zakład produkcyjny: Laval, Quebec, Kanada · Rok założenia: 2002 · Typ: producent komponentów i zespołów lotniczych
Oficjalna strona internetowa: www.avior.ca
Główne usługi: obróbka pięcioosiowa, wytwarzanie, procesy specjalne i montaż · Kontrola jakości / dowody dotyczące procesu: zrobotyzowane cele obróbcze pięcioosiowe w Montrealu i kontrola CMM
Systemy jakości / historia: Certyfikacja AS9100 opisana dla wielu zakładów (informacje opublikowane przez firmę)
Avior Integrated Products powstała w 2002 roku i ma siedzibę główną w Laval w prowincji Quebec. Centrum technologii automatyzacji firmy w Montrealu obsługuje zrobotyzowaną obróbkę pięcioosiową i kontrolę CMM, a cała firma dostarcza komponenty i zespoły lotnicze. Według Avior obróbka jest połączona z wytwarzaniem, procesami specjalnymi i montażem w ramach certyfikacji AS9100 opisanej dla zakładów firmy. Dzięki temu Avior może być odpowiednim partnerem, gdy zakres zamówienia wykracza poza pojedynczy detal obrabiany skrawaniem. Możliwości i zatwierdzenia dla procesów specjalnych różnią się między zakładami, dlatego grupę najlepiej porównywać na poziomie konkretnej lokalizacji i pakietu montażowego.
19. Top Seiko: najlepszy wybór do precyzyjnych komponentów z metali ogniotrwałych do wymagających urządzeń
Siedziba główna / zakład produkcyjny: Nagahama, Shiga, Japonia · Rok założenia: 2001 · Typ: producent komponentów z zaawansowanych materiałów na zamówienie
Oficjalna strona internetowa: top-seiko.com
Główne usługi: obróbka pięcioosiowa, mikroskrawanie i obróbka głębokich otworów; łączenie dyfuzyjne · Kontrola jakości / dowody dotyczące procesu: ponad 30 przyrządów kontrolnych i kontrolowane warunki precyzyjnej obróbki skrawaniem
Systemy jakości / historia: Historia firmy odnotowuje uzyskanie certyfikacji ISO 9001 po raz pierwszy w 2006 roku (informacje opublikowane przez firmę)
Top Seiko została założona w 2001 roku w Nagahama w prefekturze Shiga w Japonii i specjalizuje się w produkcji komponentów na zamówienie z materiałów trudnych w obróbce. Według strony internetowej firma oferuje wolfram i molibden, a także ceramikę, obróbkę pięcioosiową, wykonywanie mikroskopijnych elementów geometrycznych, obróbkę głębokich otworów i łączenie dyfuzyjne. Firma deklaruje dostępność ponad 30 przyrządów kontrolnych i kontrolowane warunki precyzyjnej obróbki skrawaniem; w historii odnotowano uzyskanie certyfikacji ISO 9001 po raz pierwszy w 2006 roku. Specjalizację firmy wyznaczają metale ogniotrwałe i ceramika, dlatego jej przewagą przy zakupie są trudności związane z materiałem i procesem, a nie standardowa produkcja z aluminium lub mosiądzu.
20. WessDel: najlepszy wybór do komponentów urządzeń półprzewodnikowych i specjalistycznych zespołów metalowych
Siedziba główna / zakład produkcyjny: San Jose, California, USA · Rok założenia: 1974 · Typ: producent specjalizujący się w precyzyjnej obróbce skrawaniem i montażu
Oficjalna strona internetowa: wessdel.com
Główne usługi: obróbka cztero- i pięcioosiowa, EDM, formowanie i lutowanie twarde · Kontrola jakości / dowody dotyczące procesu: raporty z kontroli pierwszej sztuki i identyfikowalność materiału/partii
Systemy jakości / historia: Rejestracja AS9100D uwzględniająca wymagania ISO 9001:2015 (informacje opublikowane przez firmę)
WessDel działa w San Jose w stanie California od 1974 roku. Opublikowane informacje wskazują na zakład o powierzchni 24 000 stóp kwadratowych, obsługujący branżę półprzewodnikową i inne wymagające sektory produkcji urządzeń. Procesy obejmują obróbkę cztero- i pięcioosiową, EDM, formowanie i lutowanie twarde; strona firmy opisuje też obróbkę i łączenie berylu oraz AlBeMet. Raporty z kontroli pierwszej sztuki i identyfikowalność materiału lub partii wspierają produkcję komponentów i zespołów w ramach wskazanej rejestracji AS9100D, obejmującej wymagania ISO 9001:2015. Głównym powodem, by rozważyć WessDel, są projekty z materiałów specjalnych; przy standardowym zamówieniu na obróbkę skrawaniem specjalizacja procesowa firmy może nie przynieść dodatkowych korzyści.
Jak wybrać producenta precyzyjnych części obrabianych skrawaniem
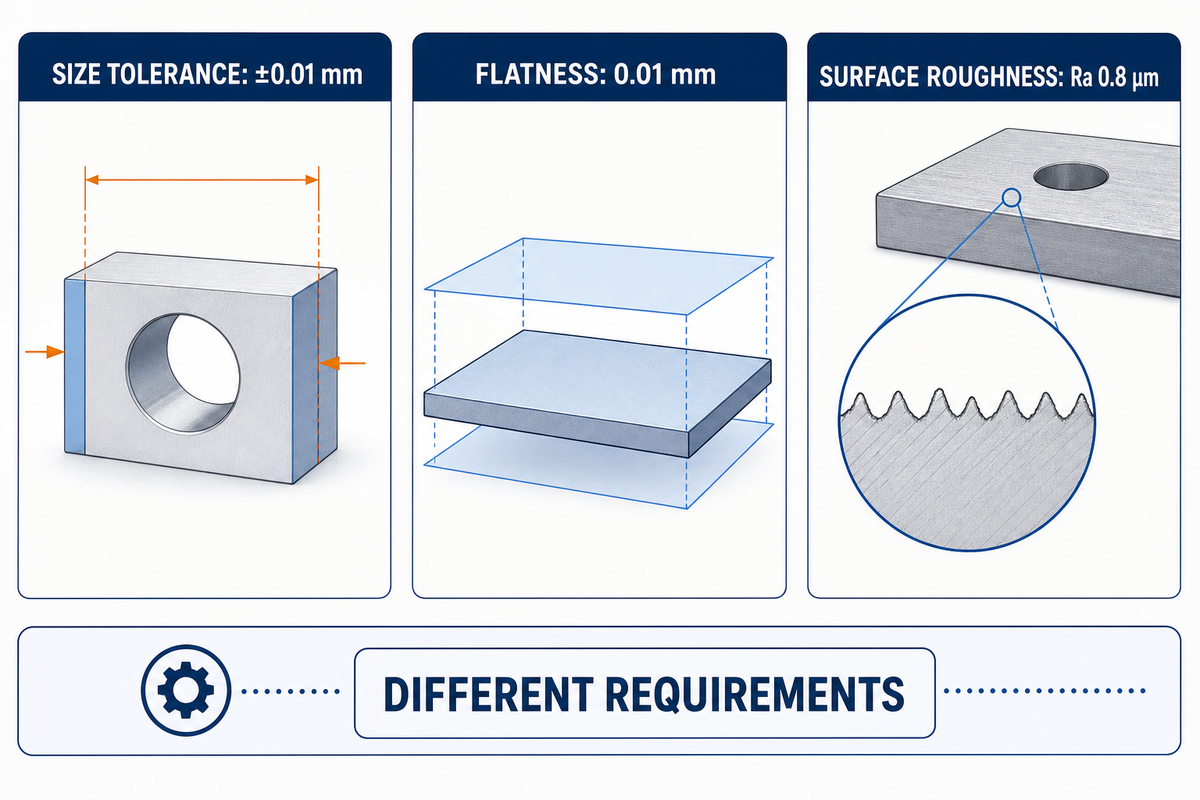
Tworzenie krótkiej listy dostawców najlepiej rozpocząć od gotowego elementu geometrycznego, a następnie przeanalizować wstecz marszrutę technologiczną, system pomiarowy i wielkość produkcji. Specyfikacja wrzeciona, marka maszyny lub deklarowana minimalna tolerancja dostarczają niewiele informacji. Poniższe 8 wymagań pomaga pracownikom działów zakupów i inżynierom oceniać oferty dostawców.
1. Oznacz elementy krytyczne i określ układ baz
W pierwszej kolejności należy uwzględnić krytyczne wymiary elementów funkcjonalnych, takich jak czopy łożyskowe, otwory uszczelniające, gniazda zaworów, powierzchnie ustalające i otwory pod kołki ustalające. Luzy dla elementów, które nie wpływają na działanie, nie muszą podlegać takiej samej kontroli precyzji jak wymiary mające wpływ na funkcję. Zastosowanie tolerancji ±0,01 mm na całym rysunku może zwiększyć zakres obróbki wykończeniowej i kontroli tam, gdzie nie poprawi to działania zespołu. Narzędzie do porównywania tolerancji może pomóc zestawić tolerancje ogólne z wymiarami podlegającymi jawnej kontroli, które mogą wymagać specjalnego procesu.
Należy określić bazy główne, drugorzędne i trzeciorzędne, a następnie omówić osiągalną dokładność. Punkty bazowe służą do ustalania powierzchni, gdy nie można jej powtarzalnie ustawić jako całej płaszczyzny. Które krytyczne elementy będą obrabiane w jednym zamocowaniu? Jak zachować wzajemną orientację elementów zależnych od siebie po przeniesieniu przedmiotu do kolejnego zamocowania na innej maszynie? Ustawienie zależy zarówno od mierzonego wymiaru, jak i położenia danego elementu względem pozostałych elementów geometrycznych. Sama ciaśniejsza tolerancja mierzonego wymiaru nie określa położenia.
2. Rozróżnij wymiary, geometrię i teksturę powierzchni
Tolerancja wymiaru ±0,01 mm, płaskość 0,01 mm i chropowatość powierzchni Ra 0,8 μm opisują różne wymagania. Tolerancji położenia, profilu, prostopadłości, równoległości, bicia, bicia całkowitego i walcowości nie można zastąpić wymiarem liniowym z tolerancją plus-minus. Należy wybrać tolerancję geometryczną odpowiadającą wymaganiom dotyczącym uszczelnienia, ruchu, pasowania łożyska lub ustawienia w zespole. System wymiarowania i tolerowania ASME Y14.5 określa język rysunku technicznego; na rysunku należy wyraźnie podać właściwą edycję normy.
Szeroki wybór maszyn do obróbki metali nie przesądza o tym, że dostawca potrafi precyzyjnie obrabiać część. Niektóre maszyny do cięcia laserowego lub plazmowego mogą wykonać półfabrykat części, podczas gdy frezarka CNC z prowadzeniem sprawdza się przy określonych materiałach i geometriach. Sposób załadunku i mocowania przedmiotu obrabianego może wpływać na końcową dokładność części i jakość powierzchni. Specyfikacja pozycjonowania maszyny wynosząca ±0,003 mm nie oznacza, że każdy gotowy element geometryczny będzie spełniać tolerancję ±0,003 mm. Nominalne długości sond i narzędzi oraz promień krawędzi narzędzia same w sobie nie określają dokładności gotowej części; wpływają na nią również zużycie narzędzia, zachowanie materiału, odkształcenie mocowania, nagrzewanie maszyny, sondowanie i pomiar. Należy poprosić o dowody precyzji potwierdzające, że procesy produkcji i kontroli są odpowiednie do wytwarzania i oceny porównywalnych elementów geometrycznych zgodnie ze specyfikacją.
3. Dobierz proces do geometrii i stanu końcowego
Zaawansowaną obróbkę CNC należy oceniać przez pryzmat operacji, które umożliwia. Obróbka pięcioosiowa może ograniczyć liczbę zamocowań, zachować wzajemne położenie elementów pod kątem i ułatwić dostęp narzędzia. Większa liczba osi sama w sobie nie oznacza większej precyzji. Wał może wymagać toczenia i szlifowania cylindrycznego; płaska płyta może lepiej nadawać się do frezowania trzyosiowego, a następnie szlifowania powierzchniowego. Zakres usług pięcioosiowych Zhenling stanowi punkt wyjścia do rozmowy o geometrii, ale pozycjonowanie indeksowane i ruch jednoczesny należy rozpatrywać osobno.
W przypadku ciasnych tolerancji średnic, pasowań łożyskowych oraz gładkich lub hartowanych powierzchni stalowych należy zapytać o końcowy proces szlifowania: cylindryczne, powierzchniowe, bezkłowe czy wgłębne, jeśli ma zastosowanie. Czy końcowy element geometryczny jest obrabiany skrawaniem, czy szlifowany? EDM drutowe lub wgłębne może wykonywać wąskie szczeliny w twardym, przewodzącym prąd elektryczny metalu, ale wykonalność zależy od kształtu i geometrii części oraz integralności ciętej powierzchni. Na cięcie EDM wpływają również prędkość cięcia i dostęp narzędzia. Jakie metody zostaną zastosowane do usunięcia warstwy przetopionej, jeśli wymaga tego dane zastosowanie? Informacje te powinny znaleźć się w planie procesu i wycenie.
4. Dopasuj metody pomiarowe i kontrolę temperatury do elementu geometrycznego
CMM może służyć do kontroli, ale sama informacja o posiadaniu urządzenia CMM nie wystarcza do opracowania planu kontroli. Różne elementy części mogą wymagać różnych pomiarów, aby potwierdzić zgodność. Do pomiaru można użyć mikrometru, średnicówki lub pneumatycznego sprawdzianu otworów, wysokościomierza, systemu pomiarów optycznych, sprawdzianów gwintów, przyrządu do pomiaru okrągłości, profilometru lub innych metod kontroli rzeczywistego profilu. Dokładny pomiar bicia, okrągłości i walcowości wymaga odpowiedniej strategii, przy czym część należy podeprzeć i ustawić tak, by odpowiadała określonemu układowi baz.
Rozdzielczość przyrządu, jego kalibracja i niepewność pomiaru mają znaczenie przy ciasnej tolerancji. Przy wymaganiu wymiarowym ±0,005 mm system pomiarowy o niepewności dużej w stosunku do dopuszczalnego odchylenia pozostawia niewielki margines decyzyjny. Należy uzgodnić regułę decyzji o odbiorze oraz, w przypadku powtarzalnej produkcji, poprosić o analizę powtarzalności i odtwarzalności pomiarów, jeśli ma ona zastosowanie. W planie należy również uwzględnić temperaturę części, rozszerzalność cieplną materiału i czas stabilizacji; badania NIST dotyczące pomiarów wymiarowych w temperaturze innej niż referencyjna wyjaśniają, dlaczego niepewność temperatury zwiększa niepewność pomiaru wymiarów.
5. Określ stan materiału i zasady kontroli odkształceń
Sam gatunek materiału może nie wystarczyć, by zakład obróbczy dobrał właściwą marszrutę technologiczną. Tytan, stal nierdzewna, nylon i Delrin wymagają różnych założeń dotyczących skrawania, mocowania przedmiotu obrabianego i stabilności wymiarowej; to zestawienie koncentruje się na metalach i nie przypisuje każdego materiału każdemu dostawcy. W przypadku stali 4140 należy określić wymagany stan po obróbce cieplnej oraz twardość; w przypadku aluminium podać stop, stan umocnienia i postać materiału wyjściowego, w tym — jeśli ma to znaczenie — różnice między T6 a T651. Tabela gatunków materiałów według różnych norm może pomóc w omówieniu różnic w oznaczeniach, ale pozorny odpowiednik gatunku nie zastępuje wymaganego stanu materiału ani certyfikatu materiałowego.
Cienkie ścianki, długie i smukłe elementy geometryczne oraz duże, płaskie powierzchnie wiążą się ze szczególnymi wyzwaniami. Należą do nich skrawanie, mocowanie i naprężenia szczątkowe. Należy ustalić kolejność zgrubnej obróbki skrawaniem, odprężania pośredniego, jeśli jest wymagane, mocowania oraz obróbki wykończeniowej. Przyrządy często unieruchamiają elementy geometryczne, ale po zwolnieniu mocowania może dojść do ich przemieszczenia. Należy poinformować dostawcę, jeśli krytyczne wymiary odbiorcze mają być sprawdzane po wyjęciu części z przyrządu oraz po obróbce cieplnej lub końcowym wykończeniu, takim jak anodowanie czy nakładanie powłok.
6. Oddziel odbiór pierwszej sztuki od dowodów powtarzalności produkcji
Przed złożeniem zamówienia określ zakres dokumentacji dla pierwszej sztuki: rewizję rysunku technicznego, rysunek z oznaczonymi wymiarami, raport pomiarowy, wyniki pomiarów CMM, jeśli są właściwe, certyfikaty materiałowe, certyfikaty procesów oraz wymagane zatwierdzenie przed zwolnieniem partii do produkcji. Kontrola pierwszej sztuki, ograniczony raport wymiarowy i pełna kontrola pierwszej sztuki to różne zakresy dostawy. Opublikowane opcje kontroli Protolabs dobrze pokazują tę różnicę; ma ona takie samo znaczenie przy bezpośrednim składaniu zamówienia w tradycyjnym zakładzie obróbczym.
Kontrola procesu i powtarzalność mają inne znaczenie przy prototypach niż przy seriach produkcyjnych. Zgodność z rysunkiem technicznym ocenia się zwykle na niewielkiej liczbie części, jednak trzy do pięciu sztuk nie wystarczą do ustalenia wiarygodnej wartości Cpk dla stabilnego procesu. W przypadku produkcji seryjnej należy uzgodnić oczekiwania dotyczące SPC i badań zdolności procesu opartych na odpowiednim zbiorze danych, a także planu próbkowania, konserwacji przyrządów i kontroli wymiany narzędzi. W produkcji przemysłowej i motoryzacyjnej, przy powtarzających się zamówieniach, kontrola procesu (np. przyrządów, oprzyrządowania i systemu załadunku) może być ważniejsza niż początkowy czas realizacji prototypu.
7. Wskaż osoby odpowiedzialne za procesy i certyfikowany zakład produkcyjny
Ustal, które procesy są wykonywane we własnym zakładzie producenta, a które w zakładach zatwierdzonych partnerów. Problemem nie musi być samo zlecanie procesów na zewnątrz, lecz to, kto nadzoruje i weryfikuje taką pracę. Dostawca oferujący kompleksową obsługę powinien uwzględnić te usługi w wycenie obejmującej cały proces oraz wyjaśnić zakres odpowiedzialności wobec klienta.
W przypadku certyfikatów ISO i zatwierdzeń branżowych należy sprawdzić, czy certyfikat dotyczy właściwego podmiotu prawnego i adresu zakładu oraz czy zgadzają się norma, zakres, numer certyfikatu i okres jego ważności. ISO 9001 to ogólna norma zarządzania jakością; AS9100 dotyczy systemów jakości w branży lotniczej, ISO 13485 — systemów jakości wyrobów medycznych, a IATF 16949 — systemów jakości w branży motoryzacyjnej. Akredytacja Nadcap dla procesów specjalnych, certyfikat materiałowy, zatwierdzenie klienta i raport z kontroli jakości odpowiadają na różne pytania. Żaden z tych dokumentów nie powinien zastępować innego, a deklaracji certyfikacji grupy nie należy automatycznie rozszerzać na każdy zakład produkcyjny.
8. Porównaj całkowity koszt każdej zaakceptowanej części
Stawka godzinowa za obróbkę skrawaniem podana w wycenie nie pokazuje pełnego kosztu. Na cenę wpływają materiał wyjściowy, programowanie, przygotowanie, przyrządy, miękkie szczęki, narzędzia skrawające, szlifowanie, EDM, obróbka wykończeniowa, obróbka cieplna, nakładanie powłok i kontrola jakości. Koszty obejmują również prace związane z pierwszą sztuką, ryzyko braków, pakowanie i transport. Wyceny należy porównywać dla tej samej rewizji rysunku technicznego. Przy tej samej ilości i kryteriach odbioru podanych w zapytaniu ofertowym niska cena jednostkowa bez wymaganej kontroli jakości nie jest równoważna cenie obejmującej tę kontrolę.
Do porównania kosztów zaakceptowanych części użyj narzędzia do kalkulacji całkowitego kosztu po dostawie. Uwzględnij w nim koszty dostawy i odbioru części. Należy też uwzględnić czas realizacji procesów wykonywanych poza zakładem dostawcy. Czas realizacji może obejmować również przygotowanie raportów i zatwierdzenie pierwszej sztuki. Należy uwzględnić także czas obróbki części na maszynie CNC. W przypadku powtarzających się zamówień osobno analizuj całkowitą ilość zwalnianą do produkcji, a osobno sumę roczną. Duża łączna ilość roczna nie oznacza, że powtarzające się zamówienia zostaną połączone w jedną partię produkcyjną.
Przygotuj zapytanie ofertowe na podstawie rysunku technicznego
Każdemu wybranemu dostawcy prześlij ten sam, kontrolowany pakiet: czytelny rysunek 2D, model STEP lub inny uzgodniony model CAD, gatunek i stan materiału, wielkość zamówienia, przewidywane zapotrzebowanie na kolejne partie, wymiary krytyczne, wymagania GD&T oraz wymaganą chropowatość powierzchni. Pakiet musi zawierać format dokumentacji dla pierwszej sztuki, procesy dodatkowe i wymagany stan po kontroli końcowej. Jeśli rysunek lub model różni się od pozostałych, wskaż, który dokument jest nadrzędny, aby wycena nie rozstrzygała po cichu rozbieżności technicznej.
Przed zamówieniem części warto przeanalizować proces obróbki skrawaniem w przypadku elementu z wieloma cechami toczonymi, frezowanymi lub szlifowanymi. Dostawca powinien opisać proces i wskazać miejsca, w których weryfikowane są zależności między krytycznymi elementami geometrycznymi. Dzięki temu kupujący może ocenić i porównać marszruty technologiczne dostawców przed rozmową o cenie. Grawerowanie i oznaczenia identyfikacyjne należy wskazać osobno, jeśli wpływają na powierzchnię funkcjonalną. Wymagania funkcjonalne należy oddzielić od wymagań dotyczących wykończenia kosmetycznego, aby dostawca mógł zaproponować alternatywy spełniające kryteria odbioru funkcjonalnego.
Możliwości Zhenling w zakresie toczenia elementów obrotowych oraz opcje frezowania elementów pryzmatycznych stanowią uzupełniające się punkty wyjścia. W przypadku części wymagającej kilku procesów prześlij Zhenling rysunek techniczny i model STEP do przeglądu marszruty technologicznej, wskazując krytyczne elementy geometryczne i wymagania dotyczące kontroli jakości. Dzięki temu wycena będzie dotyczyć konkretnej części, a nie nieokreślonego zlecenia na maksymalną precyzję.
Najczęściej zadawane pytania
Który producent oferujący precyzyjną obróbkę skrawaniem jest najlepszy?
Najlepszy producent oferujący precyzyjną obróbkę skrawaniem zależy od geometrii części, tolerancji, GD&T, materiału, wielkości produkcji, wymagań dotyczących kontroli jakości i procesów dodatkowych. Protolabs sprawdza się przy szybkiej produkcji prototypów, Cox — przy powtarzalnych częściach toczonych, a Figeac Aéro — przy dużych konstrukcjach lotniczych. Zhenling to jedna z opcji w zakresie skoordynowanej produkcji metalowych części na podstawie rysunku technicznego. Aby uczciwie porównać proponowane marszruty technologiczne i wyceny, należy przekazać wybranym producentom tę samą rewizję rysunku, stan materiału i zakres kontroli jakości. Pierwsze miejsce przyznane przez wydawcę nie potwierdza światowego rankingu jakości ani terminowości dostaw.
Który producent najlepiej wykonuje części o wąskich tolerancjach?
Najlepszym kandydatem nie musi być firma deklarująca najmniejszą wartość tolerancji; kupujący powinni zweryfikować konkretny element geometryczny, proces, metodę kontroli jakości i dane produkcyjne potwierdzające tę deklarację. Owens łączy obróbkę pięcioosiową z EDM, United Centerless — toczenie ze szlifowaniem, a EDM Intelligent Solutions łączy mikroskrawanie z metrologią 3D. Takie zestawienia procesów sprawdzają się przy różnych elementach geometrycznych; żadne z nich nie wyznacza uniwersalnej tolerancji dla każdego materiału, wymiaru ani wielkości produkcji. Przed interpretacją deklarowanych minimalnych tolerancji porównaj wartość podaną dla konkretnego elementu oraz zakres kontroli jakości.
Który producent precyzyjnych części obrabianych skrawaniem najlepiej sprawdzi się przy detalach 5-osiowych?
Najlepszy będzie producent, którego proces pięcioosiowy i plan kontroli jakości odpowiadają geometrii części, materiałowi i wymaganiom dotyczącym baz. Owens, Figeac Aéro i Avior obsługują różne potrzeby związane z małymi częściami, konstrukcjami i zespołami lotniczymi. Porównaj obróbkę symultaniczną z pozycjonowaniem indeksowanym, użyteczną przestrzeń roboczą, dostęp narzędzi, sondowanie i strategię mocowania. Zapytaj, jak gotowe elementy geometryczne będą mierzone względem wskazanych baz, zamiast wybierać wyłącznie na podstawie marki maszyny. Prosty otwór lub wał może zyskać więcej na toczeniu albo szlifowaniu wykończeniowym.
Czy chińskie firmy oferujące precyzyjną obróbkę skrawaniem są godne zaufania?
Niektóre są, ale sam kraj pochodzenia nie wystarcza do kwalifikacji dostawcy. Sprawdź konkretny zakład, odpowiedzialność za procesy, przegląd rysunku technicznego, identyfikowalność materiału i dokumentację kontroli jakości. Przed zatwierdzeniem produkcji powtarzalnej uzgodnij odbiór pierwszej sztuki i wskaż procesy wykończeniowe wykonywane na zewnątrz.
Ile kosztuje precyzyjna obróbka skrawaniem?
Nie ma jednej uniwersalnej ceny precyzyjnej obróbki skrawaniem, ponieważ koszt zależy od materiału, geometrii, tolerancji, liczby ustawień, obróbki wykończeniowej, kontroli jakości i ilości. Wyższe wymagania mogą wiązać się z dodatkowym szlifowaniem, pomiarami metrologicznymi i ryzykiem braków. Porównuj całkowity koszt zaakceptowanych części, korzystając z tego samego rysunku technicznego i zakresu kontroli jakości.
Czym różni się obróbka CNC od obróbki precyzyjnej?
Obróbka CNC określa proces produkcyjny, natomiast obróbka precyzyjna kładzie nacisk na kontrolę wymiarów, geometrii i wymagań dotyczących powierzchni oraz weryfikację względem ustalonych kryteriów odbioru. Dlatego dwa zlecenia na obróbkę CNC mogą wymagać zupełnie różnych środków kontroli procesu. Precyzję należy oceniać na podstawie gotowego rysunku technicznego, a nie specyfikacji maszyny.
Dobierz producenta do gotowej części
Szybkie prototypy, złożone części pięcioosiowe, części wykonywane metodą toczenia wzdłużnego (typu szwajcarskiego), części ze szlifowanymi powierzchniami łożyskowymi oraz zespoły do urządzeń półprzewodnikowych wymagają różnych producentów części precyzyjnych. Aby znaleźć dostawców CNC do swoich zastosowań i określić wymagany zakres usług, uwzględnij rysunek techniczny, krytyczne elementy geometryczne, stan materiału, wymaganą ilość i kryteria odbioru. Oceń kwalifikacje dostawców do wykonania wymaganych usług i utwórz listę dostawców według priorytetu. W przypadku skoordynowanej produkcji części metalowych zapoznaj się z usługami niestandardowej obróbki CNC Zhenling i przygotuj ten sam pakiet techniczny, aby uzyskać porównywalną wycenę.
Materiały źródłowe
Źródła dotyczące poszczególnych firm, wykorzystane do oceny dostawców, podano przy każdym profilu w kodzie HTML. Szczegółowe informacje o dostawcach oraz stwierdzenia dotyczące jakości i procesów można przypisać wskazanym producentom. Wskazano również materiały techniczne przywołane w tym poradniku.
- ASME, Y14.5 — Wymiarowanie i tolerancje: wymagania geometryczne i konwencje rysunkowe.
- NIST, Niepewność pomiarów wymiarowych wykonywanych w niestandardowych temperaturach: niepewność pomiarów związana z temperaturą.
Podobne wpisy






ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


