
Skontaktuj się z firmą Zhenling

Autor: CYH · Aktualizacja: październik 2026
Usługi anodowania twardego przekształcają powierzchnię aluminium w twardą anodową warstwę tlenkową, stosowaną tam, gdzie wymagana jest odporność na zużycie. W przypadku precyzyjnych komponentów sama specyfikacja wykończenia powierzchni nie wystarczy. Narastanie powłoki wpływa na pasowanie, uszczelnienie na działanie, a skład stopu na uzyskany rezultat. Część może wyglądać estetycznie, a mimo to blokować się podczas montażu.
Zacznijmy od powierzchni, która wykonuje pracę. Otwór cylindryczny, obudowa narażona na działanie czynników zewnętrznych i średnica ustalająca mogą być wykonane z tego samego stopu aluminium, ale ich wymagania są różne. Zamawiając niestandardowe komponenty aluminiowe, należy przekazać firmie anodującej wymagania dotyczące wymiarów końcowych oraz nazwę procesu. Poniższe pytania techniczne pomagają ukierunkować kontrolę i decyzje dotyczące poprawek.
Anodowanie na twardo: co zmienia się w aluminium?
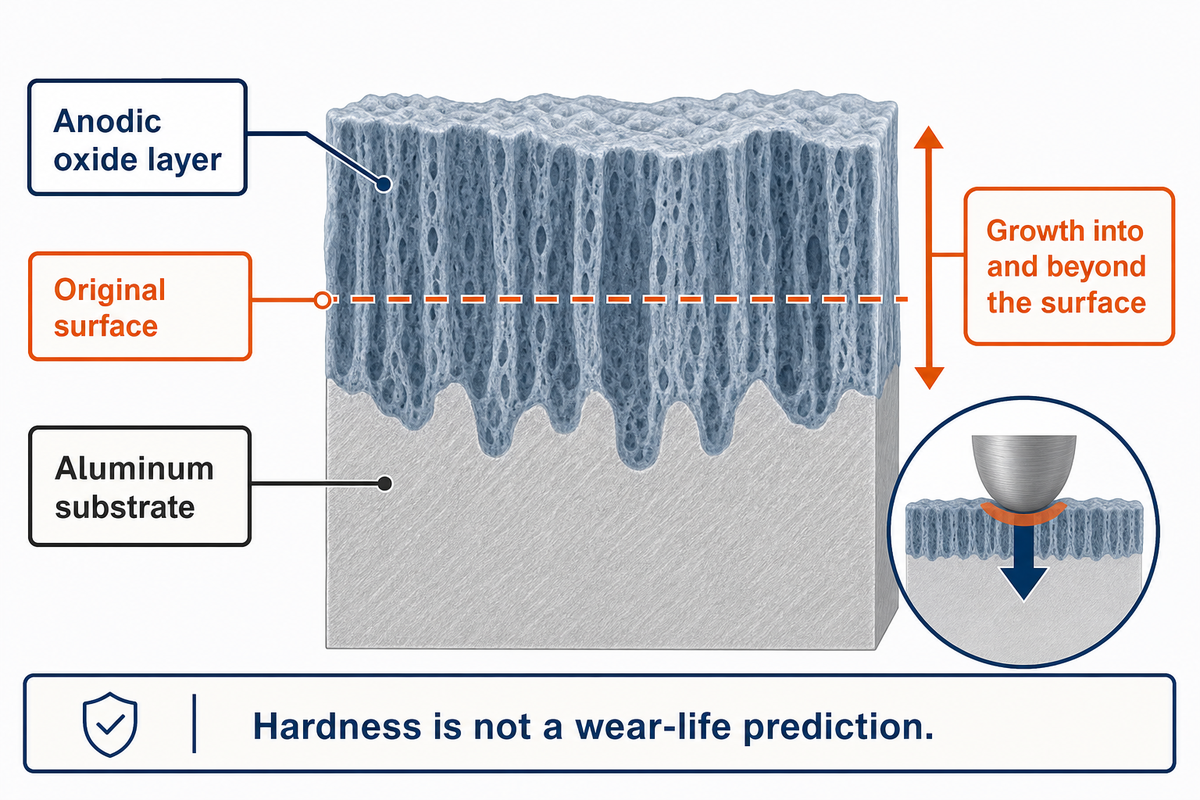
Podczas anodowania na twardo prąd elektryczny przekształca część powierzchni aluminium w warstwę tlenku w procesie elektrolitycznym. Anodowanie typu III zapewnia odporność na zużycie, a obciążenia nadal przenosi stop aluminium. Powłoka narasta zarówno w głąb pierwotnej powierzchni, jak i ponad nią.
Podczas anodowania w kwasie siarkowym tlenek aluminium powstaje i rozpuszcza się w przewodzącej prąd kąpieli o kontrolowanej temperaturze. Na równowagę tych procesów wpływają gęstość prądu i reakcja stopu. Warstwa tlenku aluminium jest trwale związana z podłożem; nie jest nakładaną na nie blachą. Jej twardość wiąże się z ograniczoną ciągliwością, dlatego miękkie podłoże lub ostre krawędzie pod obciążeniem mogą ulec uszkodzeniu.
„Twardość można porównywać z odpornością na zużycie tylko w takich samych warunkach.”
To rozróżnienie ma znaczenie, gdy rysunek wymaga anodowania twardego, ale uszkodzenie występuje pod skoncentrowanym obciążeniem stykowym. Wynik pomiaru twardości opisuje konkretną próbę. Nie przewiduje zachowania powlekanej krawędzi przy powtarzających się uderzeniach. W przypadku wymagających zastosowań należy określić geometrię styku i mechanizm zużycia, a następnie dobrać próbę odbiorczą. Niezawodne anodowanie zaczyna się od określenia powierzchni roboczej. Wysokiej jakości wykańczanie metali wymaga kryteriów kontroli dla tej samej powierzchni roboczej.
Warstwa o grubości 50 µm zajmuje zaledwie 0,05 mm w kierunku swojej grubości. Zmienia powierzchnię roboczą, pozostawiając nienaruszone znajdujące się pod nią aluminium przenoszące obciążenie. Stop należy dobrać pod kątem obciążeń konstrukcyjnych, a powłokę twardą do warunków pracy powierzchni. Traktowanie wykończenia jako zamiennika mocniejszego materiału bazowego nie rozwiązuje pierwotnego problemu z obciążeniem.
Stopy aluminium: dlaczego ta sama powłoka daje różne efekty?
Różne pierwiastki stopowe i wynikające z nich różnice w mikrostrukturze sprawiają, że stopy aluminium odmiennie reagują na utlenianie, co tłumaczy różnice w rezultatach anodowania na twardo. Na jednorodność i wygląd powłoki mogą wpływać również inne czynniki, takie jak obszary bogate w miedź, cząstki krzemu czy porowatość odlewu. Dlatego, aby ocenić, czy dwa materiały spełniają określoną nominalną specyfikację wykończenia, trzeba wziąć pod uwagę zarówno stop aluminium, jak i wygląd.
Praktyczne różnice między materiałami omawia Aluminum Anodizers Council FAQ. Nie należy zakładać, że część z kutego stopu 6061 i odlew bogaty w krzem będą wyglądać tak samo, porównując stopy aluminium do części obrabianych skrawaniem. Nawet w przypadku wysokiej jakości półfabrykatów aluminiowych trzeba określić stop i stan materiału. Opisanie części z różnych metali wyłącznie przez ich podobny wygląd nie wyjaśnia różnic między nimi.
Dlaczego tak trudno uzyskać spójny kolor anodowanych części, zwłaszcza w różnych seriach?
Ze względu na właściwości stopu, fakturę powierzchni i grubość warstwy tlenkowej kolor powlekanych części może się różnić. Dodanie barwnika niekoniecznie eliminuje te różnice. Dlatego odmienny kolor może występować między seriami produkcyjnymi, nawet jeśli wszystkie spełniają tę samą nominalną specyfikację koloru i powłoki.
Aby dopasować kolor, należy dostarczyć próbki reprezentujące docelowy stop i sposób produkcji. Trzeba uwzględnić tę samą obróbkę wstępną: obróbka strumieniowo-ścierna kulkami zmienia fakturę powierzchni i odbicie światła. Gruba powłoka twarda może mieć naturalny odcień szary lub brązowy, który ogranicza walory estetyczne niektórych barwników. Anodowanie barwne i wykończenia dekoracyjne wymagają przygotowania serii próbek, zwłaszcza gdy sąsiadujące części aluminiowe będą widoczne razem. W przypadku tych części aluminiowych należy oddzielić kryteria funkcjonalne od estetycznych. W częściach przemysłowych z ukrytą powierzchnią narażoną na zużycie dopuszczalne różnice w wyglądzie mogą być inne niż w przypadku widocznej obudowy.
Dwa elementy projektu o specyfikowanej grubości 50 µm mogą mieć różne kolory po anodowaniu, zwłaszcza gdy nie zachowano takiego samego stopu i obróbki wstępnej. Jeśli w jednej części mają być montowane odlew i materiał kuty, należy uzgodnić z klientem dopuszczalny poziom kontrastu.
Grubość powłoki: jak bardzo zmienią się wymiary?
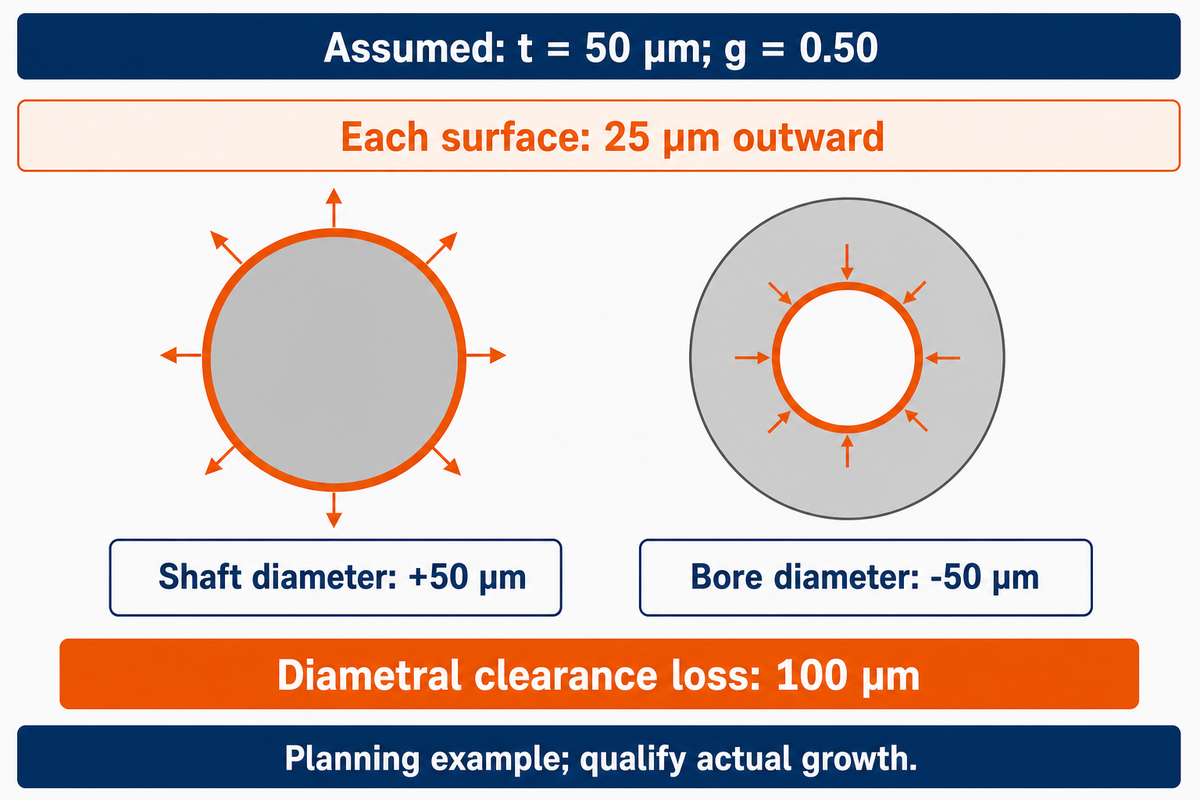
Grubość powłoki i przyrost wymiarowy to różne wielkości. Przy przykładowym udziale przyrostu na zewnątrz równym 0.50 powłoka twarda o grubości 50 µm przesuwa każdą powlekaną powierzchnię na zewnątrz o 25 µm. Średnica wałka zwiększa się o 50 µm, średnica otworu cylindrycznego zmniejsza się o 50 µm, a powłoki na obu współpracujących częściach łącznie zmniejszają luz średnicowy o 100 µm.
Założenie, że połowa powłoki wnika w podłoże, a połowa narasta na zewnątrz, jest typową wartością do planowania opisaną w specyfikacji procesu PRC-5006 Rev D NASA. Dokument wskazuje również, że grubość powłoki wewnątrz i na zewnątrz nie musi być taka sama, a w głębokim otworze może ona być cieńsza w miarę oddalania się od wlotu. Przy kompensacji w produkcji należy korzystać z pomiarów rzeczywistego przebiegu procesu.
Jak anodowanie wpływa na wymiary części i jak uwzględnić ten wpływ?
Anodowanie zwiększa wymiary zewnętrzne i zmniejsza otwory tam, gdzie powłoka narasta ponad pierwotną powierzchnię. Należy uwzględnić każdą powlekaną powierzchnię wpływającą na pomiar oraz zsumować zmiany wymiarów obu współpracujących części. Wymiary należy podawać po wykończeniu. Dzięki temu naddatek obróbkowy i kontrola powłoki odnoszą się do tego samego wymiaru geometrycznego.
Niech t oznacza całkowitą grubość warstwy, a g udział przyrostu na zewnątrz. Jedna powierzchnia przesuwa się o g × t. Średnica wałka zwiększa się o 2 × g × t. Średnica otworu cylindrycznego zmniejsza się o tę samą wartość. Ubytek luzu średnicowego wałka pokrytego powłoką w pokrytym powłoką otworze cylindrycznym wynosi (2gsts) + (2gbtb). Ubytek luzu promieniowego stanowi połowę tej wartości.
Zestawienie przyrostu na 2 powierzchniach
W pierwszych ośmiu wierszach przyjęto t = 50 µm i g = 0.50 dla wszystkich powlekanych powierzchni. W wierszu dotyczącym nierównej grubości warstw zastosowano odrębne wartości. To kilka przykładów geometrycznych, nieuwzględniających ubytku podczas trawienia, końcowego honowania, chropowatości ani stożkowatości.
| Cecha lub zespół | Obliczenie przyrostu na zewnątrz | Wpływ na wymiary |
|---|---|---|
| Jedna płaska powierzchnia z powłoką | 0,50 × 50 µm | Powierzchnia przesuwa się na zewnątrz o 25 µm |
| Płyta metalowa z powłoką na obu powierzchniach | 2 × 25 µm | Grubość zwiększa się o 50 µm |
| Średnica wałka z powłoką | 2 × 25 µm | Średnica zwiększa się o 50 µm |
| Średnica otworu cylindrycznego z powłoką | 2 × 25 µm do wewnątrz | Średnica zmniejsza się o 50 µm |
| Szczelina z powłoką na obu ściankach | 25 µm + 25 µm do wewnątrz | Szerokość zmniejsza się o 50 µm |
| Wałek z powłoką, otwór cylindryczny bez powłoki | 50 µm + 0 µm | Luz średnicowy zmniejsza się o 50 µm |
| Wałek bez powłoki, otwór cylindryczny z powłoką | 0 µm + 50 µm | Luz średnicowy zmniejsza się o 50 µm |
| Obie współpracujące części z taką samą powłoką | 50 µm + 50 µm | Luz średnicowy zmniejsza się o 100 µm |
| Obie części z powłoką: t wałka = 40 µm; t otworu cylindrycznego = 30 µm; g dla obu = 0.50 | 2 × 0,50 × 40 µm + 2 × 0,50 × 30 µm | Luz średnicowy zmniejsza się o 70 µm |
Rozważmy hipotetyczny zespół prowadzący z wałkiem o średnicy 20,000 mm i otworem cylindrycznym o średnicy 20,120 mm przed wykończeniem. Początkowy luz średnicowy wynosi 0,120 mm. Konstruktor specyfikuje powłokę o grubości 50 µm na obu częściach i na potrzeby tego przykładu przyjmuje g = 0.50. Średnica wałka po powlekaniu wynosi 20,050 mm, a otworu cylindrycznego 20,070 mm. Pozostały luz średnicowy to zaledwie 0,020 mm, czyli 20 µm. Jeśli projekt wymaga co najmniej 40 µm, założone wykończenie zmniejsza luz o 20 µm za bardzo. Następnie należy zmienić wymiary przed wykończeniem lub powierzchnie przeznaczone do powlekania, a potem zakwalifikować rzeczywisty proces. Zwiększenie tolerancji obróbki bez kontroli przyrostu pozostawiłoby to samo ryzyko problemów z montażem.
Przybliżenie zakładające połowę przyrostu ma swoje ograniczenia. W pracy dyplomowej z 1955 r., zarchiwizowanej przez New Jersey Institute of Technology, podano średni udział 0.41 dla eksperymentów z powłoką Martin Hard Coat. Zastosowanie wartości 0.41 do dwóch warstw o grubości 50 µm daje 82 µm ubytku luzu średnicowego, w porównaniu ze 100 µm przy wartości 0.50. Ten historyczny wynik pokazuje wrażliwość obliczeń, ale nie zastępuje parametrów współczesnej produkcji.
W przypadku części o ścisłych tolerancjach należy powiązać naddatek na wykończenie z obróbką precyzyjną przed rozpoczęciem obróbki metalu. Przewidywany luz 20 µm w zespole o wysokiej precyzji pozostawia bardzo mały margines na różnice w powłoce i stożkowatość otworu. Gwinty wymagają odrębnego podejścia: to obliczenie dla dwóch powierzchni nie uwzględnia kompensacji średnicy podziałowej gwintu.
Uszczelnianie: kiedy ochrona przed korozją konkuruje z odpornością na zużycie?
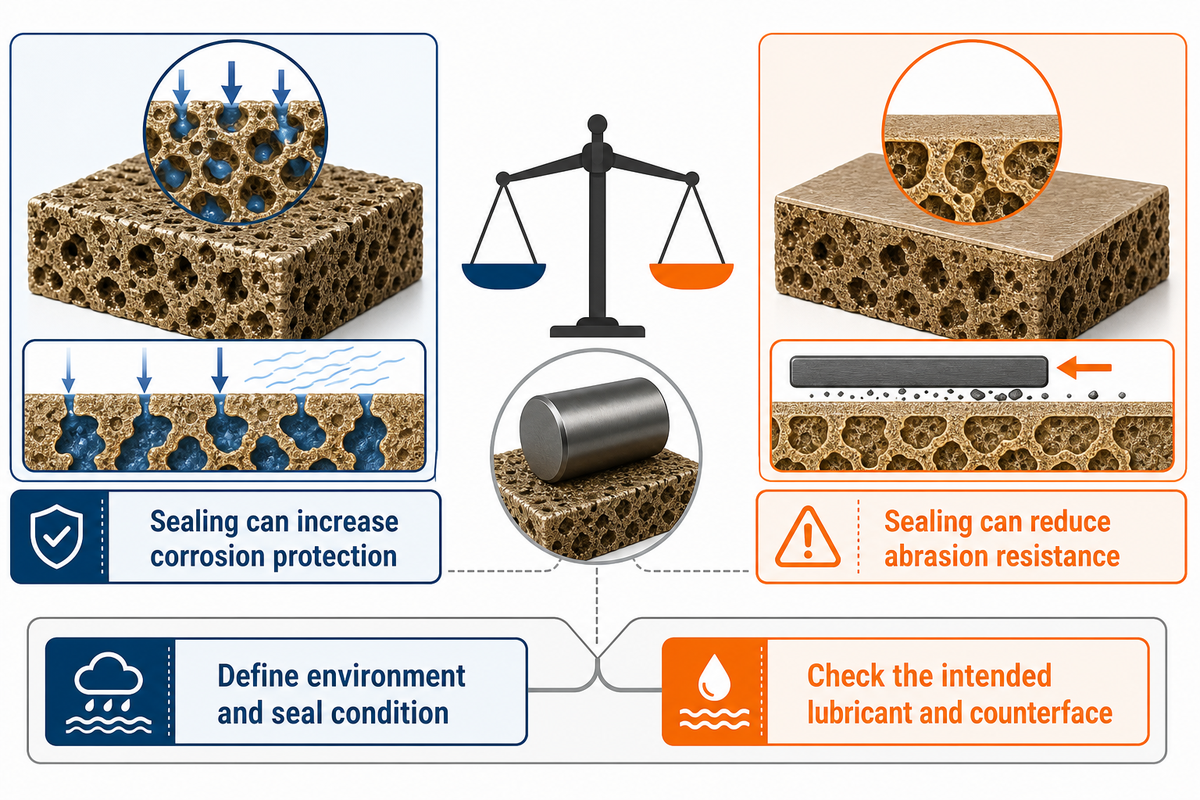
Uszczelnianie może zamknąć pory w powłoce anodowej, zwiększając ochronę przed korozją, ale jednocześnie zmniejszyć odporność na ścieranie. Sposób uszczelnienia należy dobrać do funkcji powierzchni roboczej: uszczelnienie obudowy narażonej na działanie czynników zewnętrznych stawia na pierwszym miejscu ochronę przed wpływami środowiska. W przypadku powierzchni trącej należy uwzględnić określone wymagania dotyczące zużycia i odpowiednią powierzchnię współpracującą.
Przewodnik Aluminum Anodizers Council rozróżnia zastosowania narażone na intensywne ścieranie od zastosowań wymagających uszczelnienia. Zalecenie uszczelniania każdej części pomija ten kompromis. Z drugiej strony pozostawienie każdej powłoki twardej bez uszczelnienia może prowadzić do niedoszacowania wymagań środowiska, na które będzie narażony gotowy zespół. Przed określeniem sposobu uszczelnienia należy ustalić, jakie warunki wymagają wykończenia odpornego na korozję.
Obróbka PTFE daje kolejną możliwość dostosowania funkcji powierzchni. W przypadku rozwiązań anodowania smarowanie, uszczelnianie i utrzymywanie barwnika to odrębne wymagania. Sama nazwa obróbki nie określa rodzaju chropowatości, z jaką zetknie się uszczelnienie ślizgowe, ani rodzaju próby zużycia, którą musi zaliczyć anodowany komponent aluminiowy.
Rozważmy hipotetyczny przykład: konstruktor projektuje otwór cylindryczny o średnicy 25 mm w aluminiowym cylindrze, który ma współpracować z uszczelnieniem z polimeru w mokrej maszynie, wykonującym ruch posuwisto-zwrotny. W pierwszej wersji konstruktor rozważa powłokę twardą o grubości 50 µm ze względu na powtarzający się ruch ślizgowy w otworze. Kontakt z wodą przemawia za odpornością na korozję. W obu przypadkach wybór najgrubszej dostępnej powłoki nie rozwiąże problemu, ponieważ uszczelnienie może wpływać na ścieranie. Konstruktor podaje końcowy wymiar otworu cylindrycznego i fakturę powierzchni współpracującej, dobiera sposób uszczelnienia do warunków ekspozycji, a następnie sprawdza to połączenie z planowanym środkiem smarnym i uszczelnieniem. Ewentualny naddatek na honowanie uwzględnia się w wymiarach początkowych, aby podczas wykańczania nie usunąć powłoki z powierzchni roboczej.
Powłoka o grubości 50 µm w otworze cylindrycznym o średnicy 25 mm wiąże się z dwoma powiązanymi decyzjami: o końcowym pasowaniu i o powierzchni stykającej się z uszczelnieniem. Uwzględnienie tych kwestii pomoże w wyborze sposobu uszczelnienia. Jeśli próba zużycia zakłada nieuszczelnioną powłokę twardą, zmiany uszczelnienia nie należy automatycznie traktować jako kosmetycznej.
Typ II, typ III czy powlekanie: która funkcja jest najważniejsza?
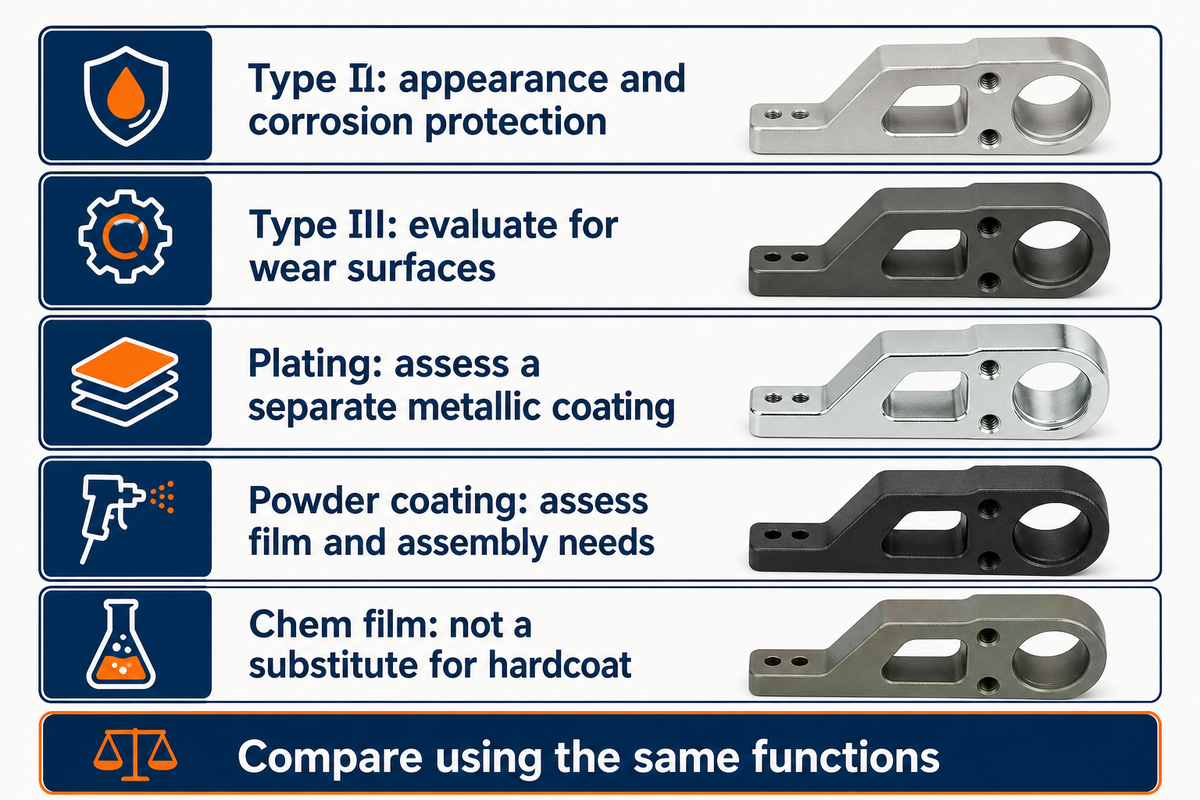
Gdy najważniejszy jest wygląd i ochrona przed korozją, należy wybrać anodowanie typu II. W przypadku powierzchni narażonych na zużycie warto rozważyć anodowanie na twardo typu III. Powlekanie metalem tworzy odrębną powłokę metaliczną i wymaga osobnej oceny. Wybór należy oprzeć przede wszystkim na funkcji, a nie na założeniu, że jedno wykończenie jest najlepsze dla każdego komponentu.
Anodowanie konwencjonalne zapewnia większą swobodę dekoracyjną. Szersza grupa procesów anodowania aluminium obejmuje anodowanie bezbarwne i wykończenia barwione. Określenie „bezbarwne” opisuje wygląd. Nie oznacza zerowego przyrostu wymiarów.
- W przypadku kontaktu ślizgowego lub ściernego należy ocenić anodowanie na twardo w odniesieniu do danego stopu, sposobu uszczelnienia i próby zużycia.
- Wymagania dotyczące widocznego koloru skłaniają do porównania próbek anodowanych typu II z wymaganym odcieniem i fakturą.
- Powierzchnię metaliczną należy osobno ocenić pod kątem chemicznego niklowania lub odpowiedniej specyfikacji powlekania elektrolitycznego, uwzględniając przygotowanie podłoża i wymiary końcowe.
- W przypadku dekoracyjnych powłok organicznych należy uwzględnić grubość powłoki proszkowej i wymagania montażowe.
- Powłoka konwersyjna, zwana też chemiczną, to odrębny przypadek. Wymogu dotyczącego powłoki twardej nie można spełnić przez zmianę nazwy wykończenia.
Powłoki na aluminium należy porównywać pod kątem tych samych funkcji. Rozwiązania w zakresie wykańczania metali należy traktować jako odrębne opcje procesowe do czasu porównania ich wyników prób i wpływu na wymiary.
W badaniu z 2018 r. przeprowadzonym przez Kwoleka i współpracowników twardość w przekroju poprzecznym nie korelowała z wynikami próby ścierania Tabera dla badanych powłok na stopie 6061-T6. Wyniki próby zarysowania przy stałym obciążeniu korelowały natomiast z zachowaniem podczas ścierania. Wartości twardości bez podania metody pomiaru mogą maskować różnice między powłokami.
W badaniu analizowano powłoki o grubości 19–43 µm; tych laboratoryjnych wyników nie można traktować jako prognozy trwałości konkretnego zespołu. Aby porównanie było miarodajne, należy zachować tę samą metodę badania i stop. Wyniku ubytku spowodowanego zużyciem uzyskanego jedną metodą kontaktu nie można bezpośrednio porównywać z wynikiem uzyskanym inną metodą.
Wady powłoki twardej: co właściwie mówi objaw?
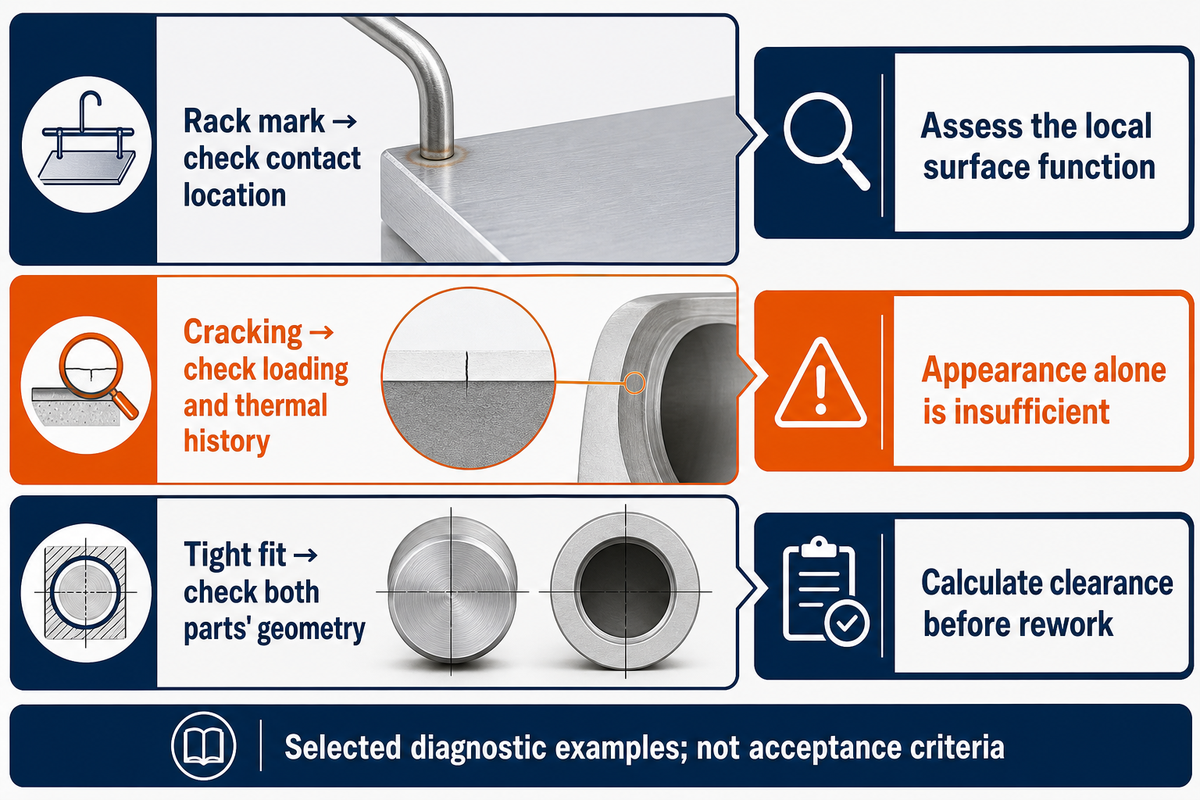
Wady powłoki twardej wymagają różnych kontroli, ponieważ ślad po styku z zawiesiem, przypalenie, pęknięcie i ciasne pasowanie wynikają z różnych mechanizmów. Należy zacząć od objawu, jego lokalizacji i funkcji. Trzeba rozważyć wymiary końcowe i stan powłoki, aby ustalić, czy część wymaga dalszej oceny, czy można ją zaakceptować.
Czym są „ślady po zawieszeniu” i jak wpływają na anodowane części?
Ślady po zawieszeniu to miejsca styku, w których część jest przytrzymywana przez uchwyt i doprowadzany jest prąd podczas anodowania. Punkty styku mogą pozostać niepowlekane. Skutki śladu po zawieszeniu w uzgodnionym, ukrytym miejscu są inne niż w przypadku śladu na powierzchni uszczelniającej, ustalającej lub odsłoniętej.
Wytyczne procesowe NASA wskazują, że miejsca styku należy wyznaczać z uwzględnieniem funkcji części. Przed rozpoczęciem procesu trzeba jasno określić dopuszczalne miejsca zawieszenia, zwłaszcza gdy rysunek wymaga ciągłej powłoki. Wymóg maskowania powierzchni krytycznej wymaga również określenia granicy maskowania. Żadna z tych kwestii nie powinna pozostawiać miejsca na interpretację, gdy części po obróbce skrawaniem trafiają na linię wykańczania.
Mapa diagnostyczna uszkodzeń powłoki twardej
Ta mapa diagnostyczna łączy wytyczne procesowe NASA, katalog wad anodowania QUALANOD i różne materiały techniczne. QUALANOD dotyczy anodowania architektonicznego; opisane mechanizmy pomagają ukierunkować pytania, ale receptur kąpieli nie przenosi się do procesów typu III.
| Rodzaj wady lub objaw | Możliwy mechanizm | Pierwsza kontrola | Konsekwencja dla decyzji |
|---|---|---|---|
| Pojedynczy ślad po zawieszeniu | Styk z uchwytem elektrycznym | Uzgodnione miejsce styku i granica powłoki | Ocena lokalnej funkcji powierzchni |
| Przypalenie przy krawędzi lub styku | Lokalne skupienie prądu lub ciepła | Styk z zawiesiem, mieszanie kąpieli i dokumentacja procesu | Przed odbiorem należy zbadać uszkodzenie powłoki |
| Drobne pęknięcia lub siatka spękań | Niedopasowanie rozszerzalności cieplnej lub naprężenie mechaniczne | Lokalizacja, historia cieplna i przyłożone obciążenie | Ocena funkcji; sam wygląd nie wystarczy |
| Chropowata powierzchnia ślizgowa | Początkowa faktura lub topografia powłoki | Zmierzona końcowa faktura i wymagania dotyczące powierzchni współpracującej | Przegląd naddatku na wykończenie i zachowania w styku |
| Różnica odcienia między seriami | Różnice w stopie, obróbce wstępnej, grubości lub barwniku | Dokumentacja materiału i zatwierdzony zakres próbek | Oddzielenie limitów kosmetycznych od kryteriów zużycia |
| Niejednorodna lub zbyt cienka powłoka | Uwięziony gaz lub nierównomierny przebieg procesu w danym miejscu | Ułożenie, geometria i miejsca pomiaru grubości | Kontrola strefy dotkniętej wadą, a nie tylko płaskiej powierzchni |
| Przetarcie powłoki podczas eksploatacji | Warunki kontaktu przekraczają lokalną odporność powłoki | Obciążenie, środek smarny, powierzchnia współpracująca i rzeczywista grubość warstwy | Ponowna ocena roboczego styku powierzchni |
| Wżery korozyjne | Lokalne osłabienie powłoki lub oddziaływanie środowiska | Warunki ekspozycji, sposób uszczelnienia i rozmieszczenie wżerów | Ustalenie przyczyny przed ponownym wykonaniem powłoki |
| Ciasne pasowanie po wykończeniu | Naddatek na przyrost lub niedopasowanie pokrycia wewnętrznego | Geometria obu części przed wykończeniem i po nim | Obliczenie pozostałego luzu przed poprawkami |
Należy również ocenić pękanie powierzchniowe elementów poddawanych obciążeniom cyklicznym. W abstrakcie badań Sadeler z 2006 r. odnotowano, że około 10 µm twardej powłoki na stopie 2014-T6 skróciło trwałość zmęczeniową w obszarze wysokich naprężeń, ale wydłużyło ją w obszarze niskich naprężeń w porównaniu z materiałem w stanie T6. Wynik ten przemawia za oceną uwzględniającą konkretne obciążenie, a nie za przyjmowaniem ogólnego negatywnego wpływu na trwałość zmęczeniową.
Pozorna awaria uszczelnienia może mieć źródło w innym etapie procesu. Słabe wyniki odporności na ścieranie w eksperymencie dotyczącym anodowania architektonicznego przeprowadzonym przez Sheffielda i Oha w 2019 r. przypisano warunkom anodowania. Wskazuje to na potrzebę oceny pełnej historii procesu przed modyfikacją zbiornika do uszczelniania. Procedury kontroli jakości powinny odnotowywać miejsce wystąpienia wady i historię procesu, aby podczas oceny można było odróżnić wpływ poszczególnych etapów.
Zmniejszenie luzu z 120 µm do 20 µm wymaga innego rodzaju analizy niż widoczny ślad po zawieszeniu. Najpierw należy zmierzyć wymiar i określić lokalizację, a następnie rozważyć odpowiednie metody wykańczania powierzchni. Zmiana wykończenia bez ustalenia mechanizmu uszkodzenia może pozostawić pierwotny problem bez rozwiązania.
Koszt usług anodowania twardego: gdzie pojawia się ryzyko związane z serią?
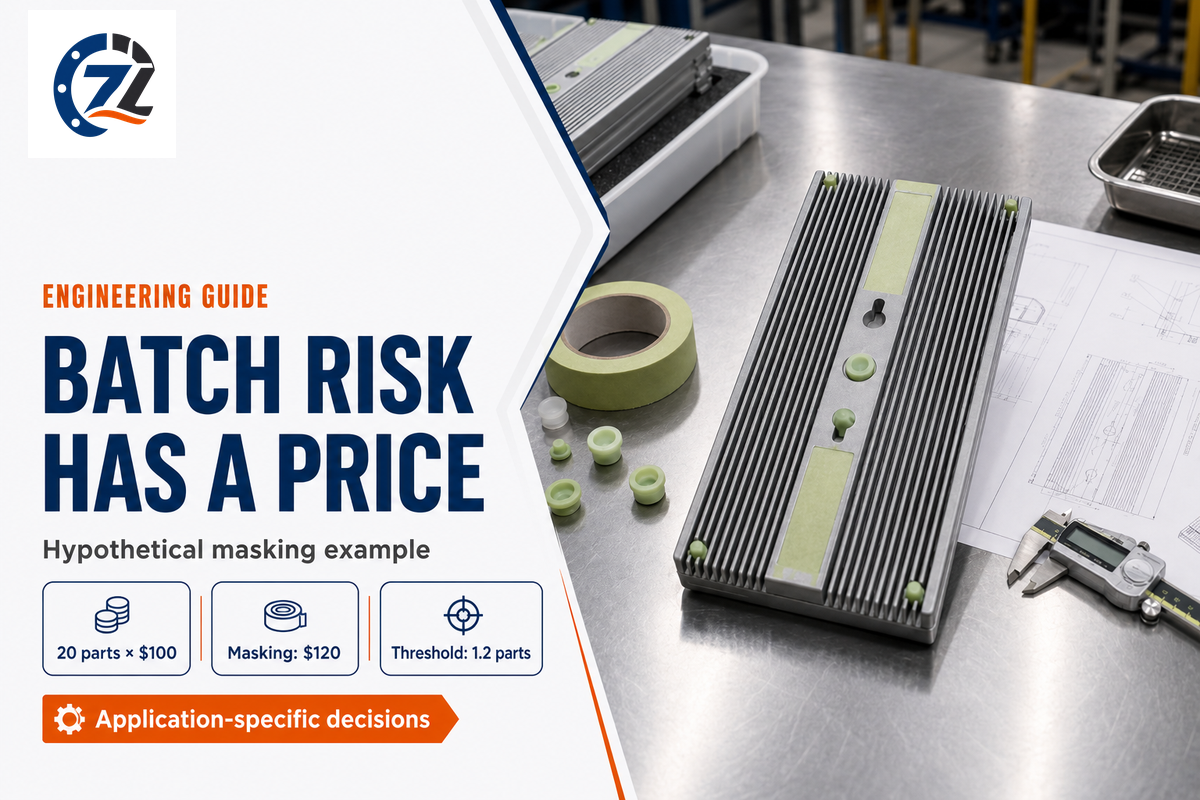
Koszt usług anodowania twardego obejmuje więcej niż samo wykończenie, gdy partia zawiera wartościowe części po obróbce skrawaniem. Maskowanie i uzgodnione miejsca styku mogą ograniczyć ryzyko niedopuszczalnej granicy powłoki. Oceniajcie Państwo te prace w odniesieniu do wartości narażonej na ryzyko, korzystając z rzeczywistych ofert i kosztów części zamiast ogólnej ceny za sztukę.
Załóżmy, że hipotetyczna partia obejmuje 20 części, a każda część po obróbce skrawaniem kosztuje $100 przed wykończeniem. Dodatkowa operacja maskowania kosztuje $120 za partię. Jeśli dwie części staną się niezdatne do użytku z powodu nieprawidłowego pokrycia powierzchni krytycznej, ich wartość przed wykończeniem wynosi łącznie $200. Koszt maskowania odpowiada wartości 1.2 części po $100 każda. To porównanie pokazuje próg finansowy; nie prognozuje odsetka braków ani nie dowodzi, że maskowanie będzie uzasadnione finansowo. Zespół zakupowy może zastąpić przyjęte liczby własną ofertą i szacowanym ryzykiem. W przypadku małych serii produkcyjnych przy ustalaniu, które powierzchnie wymagają dodatkowego planowania procesu, uwzględnijcie Państwo czas kontroli i dostawy części zamiennych.
Porównując usługi wykańczania powierzchni, należy uzgodnić zakres maskowania i kontroli. Duże zamówienie i krótka seria wymagają równie precyzyjnego określenia, które powierzchnie mogą być pokryte.
Usunięcie powłoki nie przywraca pierwotnego stanu bez dodatkowych kosztów. W swoich wytycznych z 2016 r. dotyczących usuwania powłok typu III Chesterfield opisuje problem wymiarowy. Usunięcie tlenku nie przywraca aluminium przekształconego w tlenek. Nawet metoda usuwania, która nie powoduje trawienia, może pozostawić zbyt mało materiału, aby uzyskać wymagane pasowanie.
Od wymagań technicznych do usług wykańczania powierzchni
Potraktujcie Państwo obliczenia w tym przewodniku jako punkt wyjścia do rozmowy o wykończeniu i określcie stop, powierzchnie robocze oraz wymiary po nałożeniu powłoki. Rozróżnijcie Państwo specyfikację procesu od dowodów kontroli dotyczących konkretnej części. Ustalcie, które wymagania normy mają zastosowanie do danej części, w oparciu o uzgodniony zakres produkcji.
Wpis Defense Logistics Agency wymienia normę MIL-PRF-8625F wraz z poprawką 2 z dnia 23 listopada 2020 r. Norma ISO 10074:2021 dotyczy twardych powłok anodowych; jej publiczny zakres nie obejmuje utleniania plazmowo-elektrolitycznego. Te dokumenty nie są zamiennymi certyfikatami.
Klienci przemysłowi i komercyjni mogą przekazać podobny zestaw informacji: rysunek z określonymi powierzchniami roboczymi i wymiarami po wykończeniu. W przypadku niestandardowych wykończeń wskażcie Państwo, które wymaganie wykracza poza standardowy zakres procesu.
W przypadku usług wykańczania metali dostosowanych do projektu prześlijcie Państwo rysunek i określcie funkcje wybranych powierzchni na stronie Zhenling Usługi anodowania twardego. Przed uruchomieniem partii omówcie pozostały naddatek obróbkowy i wymaganą kontrolę.
Najczęstsze pytania o anodowanie twarde
Czym jest anodowanie i dlaczego jest ważne?
Anodowanie przekształca zewnętrzną powierzchnię aluminium w powłokę tlenkową, która nadaje jej wybrane właściwości użytkowe.
Korzyścią może być lepszy wygląd, ochrona przed korozją lub odporność na określony rodzaj zużycia. W przypadku części po obróbce skrawaniem proces zmienia również wymiary i teksturę powierzchni. Dobierzcie Państwo wykończenie z uwzględnieniem stopu i pasowania w zespole, w tym obszarów, które muszą pozostać niepokryte. Dzięki temu obróbka powierzchni odpowiada rzeczywistym warunkom pracy części, zamiast być traktowana jako ostatnia operacja kosmetyczna.
Jakie rodzaje anodowania oferują Państwo?
Typ II i typ III to różne warianty procesu, które należy rozważyć pod kątem wymagań stawianych części.
Typ II służy przede wszystkim poprawie wyglądu i ochronie przed korozją, natomiast powłoka twarda sprawdza się w zastosowaniach wymagających odporności na zużycie. Właściwy wybór zależy od stopu, grubości powłoki i wymiarów końcowych. Strona usług Zhenling umożliwia omówienie wykończenia i geometrii wymaganych w danym projekcie. Przed złożeniem zamówienia uzgodnijcie Państwo zakres produkcji dla rysunku; porównanie w tym przewodniku nie gwarantuje, że każdy wariant procesu będzie odpowiedni dla każdej części.
Jakie branże korzystają z usług anodowania?
W przemyśle maszynowym, motoryzacji i lotnictwie anodowanie stosuje się do różnych zadań związanych z powierzchniami aluminiowymi.
Wymagania użytkowe dotyczą konkretnej części. W przypadku widocznej obudowy priorytetem może być wygląd, natomiast część ślizgowa wymaga określenia powierzchni współpracującej i kryterium zużycia. Usługi anodowania aluminium do urządzeń medycznych również wymagają oceny konkretnego zastosowania, a nie założeń wynikających z samej nazwy branży. We wszystkich sektorach komercyjnych należy określić funkcję użytkową wykańczanych wyrobów metalowych. Podajcie Państwo warunki pracy i wymagania z rysunku, aby plan kontroli uwzględniał zamierzone pasowanie w zespole.
Czy anodowane części można barwić?
Tak, wiele powłok anodowych można barwić, chociaż naturalny odcień powłoki twardej może ograniczać uzyskany efekt.
Uzgodnijcie Państwo próbki reprezentatywne dla wybranego stopu i obróbki wstępnej. Sama nazwa koloru nie określa dopuszczalnych różnic między partiami.
Czy grubsza powłoka twarda zawsze zapewnia dłuższą trwałość?
Nie. Grubość to tylko jeden z czynników wpływających na działanie powierzchni roboczej.
Zużycie zależy również od stopu, obciążenia i powierzchni współpracującej. Grubsza powłoka zużywa więcej naddatku obróbkowego i może wpływać na teksturę powierzchni. W przypadku styku ślizgowego dobierzcie Państwo warstwę do geometrii końcowej i właściwej metody badania, a następnie oceńcie wykończony styk z użyciem przewidzianego smaru. Zwiększenie grubości bez rozwiązania problemu niedostatecznie podpartej krawędzi lub nieodpowiedniej powierzchni współpracującej może pozostawić pierwotny mechanizm uszkodzenia bez zmian.
Czy anodowanie twarde zwiększa wytrzymałość aluminium?
Anodowanie twarde utwardza powierzchnię; wytrzymałość konstrukcyjna nadal zależy od stopu bazowego i geometrii.
Oceniając obciążenia części, należy rozpatrywać osobno twardość powierzchni i zachowanie zmęczeniowe.
Czy część z powłoką twardą poza tolerancją wymiarową można odlakierować i ponownie pokryć?
Czasami, jeśli pozostały naddatek obróbkowy wystarcza na pełną ścieżkę naprawy.
Przed zatwierdzeniem kolejnego cyklu zmierzcie Państwo część. Podczas tworzenia powłoki część aluminium ulega zużyciu, a usuwanie powłoki lub późniejsze przygotowanie może usunąć kolejną ilość materiału. W otworze cylindrycznym lub na średnicy ustalającej zbliżonej do granicy tolerancji może już nie być użytecznego naddatku. Z odpowiedzialnym zespołem inżynieryjnym przeanalizujcie pozostałą geometrię i wymaganą grubość powłoki. Ponowne pokrycie może przywrócić wygląd powierzchni, ale nie pierwotne pasowanie, dlatego kontrola końcowa musi uwzględniać również wymiary funkcjonalne.
Autor: CYH dla Zhenling. Przykłady obliczeniowe wskazano w tekście; cytowane badania należą do wymienionych autorów i organizacji.
Bibliografia i źródła
- Typowa twardość powłok anodowanych typu III (powłoka twarda) Larry Chesterfield, Products Finishing, 2015.
- Często zadawane pytania o anodowane aluminium Aluminum Anodizers Council.
- Specyfikacja procesu anodowania stopów aluminium, PRC-5006 Rev D NASA Johnson Space Center, 2020.
- Zmienność grubości twardych warstw anodowych Alphons Raymond O’Konski, 1955; archiwum New Jersey Institute of Technology.
- Przewodnik po anodowaniu Aluminum Anodizers Council.
- Właściwości tribologiczne powłok tlenkowych wytworzonych w procesie anodowania twardego na stopie aluminium 6061-T6 Kwolek i współpracownicy, 2018.
- Katalog wad anodowania QUALANOD.
- Wpływ komercyjnego anodowania twardego na właściwości zmęczeniowe stopu aluminium 2014-T6 R. Sadeler, 2006; publiczne streszczenie.
- To nie zawsze zbiornik uszczelniający jest przyczyną problemu Nathan Sheffield i George Oh, Products Finishing, 2019.
- Usuwanie twardych powłok anodowych typu III Larry Chesterfield, Products Finishing, 2016.
- Szczegóły dokumentu MIL-PRF-8625 Defense Logistics Agency.
- ISO 10074:2021 International Organization for Standardization.






