Kontaktieren Sie Zhenling

Zuletzt aktualisiert: Oktober 2026 | Geprüft vom technischen Team der Shanghai Zhenling Hardware Co., Ltd.
Zu den besten Herstellern für die CNC-Bearbeitung von Elektronikgehäusen zählen Zhenling Metal für kundenspezifische Gehäuse aus Vollmaterial, Protocase für Expressgehäuse in 2–3 Tagen sowie Hammond Manufacturing oder Polycase für angepasste Kataloggehäuse. Bei konfigurierbaren Instrumentengehäusen aus Strangpressprofilen ist Lansing Instrument Corp führend. Für automatisierte CNC-Prototypen in kurzer Zeit ist Protolabs eine erstklassige Wahl.
Um kundenspezifische Gehäuse für die Elektronik zu beschaffen, müssen Sie das Leiterplatten-Layout und das Fertigungslos auf die passende Fertigungsstätte abstimmen. In der weltweiten Elektronikindustrie müssen Einkäufer elektronische Bauteile in rauen Industrieumgebungen schützen. Ein Fertigungsbetrieb, der auf 5-Achs-Vollmaterial-Ausfräsungen ausgelegt ist, arbeitet anders als ein Kataloganbieter, der Durchbrüche in Druckgussgehäuse einbringt.
Schnellauswahl: Die besten Hersteller für die CNC-Bearbeitung von Elektronikgehäusen nach Anwendungsfall
- Für zeichnungsgebundene mehrachsige Vollmaterialgehäuse aus Aluminium und Edelstahl wählen Sie Zhenling Metal.
- Für kundenspezifische Vollmaterial- und Blechgehäuse im 2–3-Tage-Eilservice wählen Sie Protocase (ausgelagertes Eloxieren verlängert die Lieferzeit über 2–3 Tage hinaus).
- Für modifizierte Kataloggehäuse aus Druckguss (1590/1550) und Strangpressprofilen (1455/1457) wählen Sie Hammond Manufacturing.
- Für in 90 Sekunden kalkulierte CNC-Ausschnitte an ab Lager verfügbaren NEMA/IP-Gehäusen wählen Sie Polycase.
- Für deutsche Industrie-HMI-Gehäuse mit Schutzart IP65, IP69, EMV-Beschichtung und Display-Bonding wählen Sie BOPLA.
- Für individuell anpassbare Aluminiumgehäuse für Tisch- und Rackgeräte in kleinen Losgrößen kommen Lansing Instrument Corp (Fertigung auf Bestellung, mit einer üblichen Lieferzeit von 15 Arbeitstagen für kundenspezifische Ausführungen und Mustern vor der Serienfertigung) oder METCASE (Sonderfertigungen ab 10 Stück) infrage.
- Für 5-Achs-gefräste HF-Kavitäten mit Alodine oder Chemisch Nickel wählen Sie Zhenling Metal oder Runsom Precision. Für HF-Gehäuse im Verteidigungsbereich nach AS9100D oder ITAR wählen Sie Protocase, Buckeye Shapeform, Protolabs oder Xometry.
Offenlegung: Dieser Leitfaden wird von Zhenling Metal herausgegeben. Wir nennen uns selbst an erster Stelle, weil dies unsere Website ist, und nicht, weil wir den Anspruch erheben, Marktführer zu sein. Die weiteren 19 Hersteller sind nach ihrem jeweiligen Spezialgebiet gruppiert, ohne Rangfolge innerhalb der einzelnen Gruppen.
Wie wir diese Hersteller für die CNC-Bearbeitung von Elektronikgehäusen ausgewählt haben
Bei der Auswahl eines Partners für Elektronikgehäuse sollten Sie zunächst echte CNC-Fertigungsbetriebe von Kataloghändlern unterscheiden. CNC-gefräste Gehäuse aus Vollmaterial vermeiden die Anfangskosten für ein Strangpresswerkzeug oder eine Druckgussform und eignen sich deshalb für Prototypen und Kleinserien. Mit steigendem Volumen senken kundenspezifische Strangpressprofile mit anschließender CNC-Fräsbearbeitung zuerst die Stückkosten; bei noch höheren Stückzahlen kommen Druckgussrohlinge mit CNC-Nachbearbeitung zum Einsatz (siehe Vergleichstabelle unten).
Von 28 potenziellen Kandidaten haben wir branchenübergreifend eine Vorauswahl getroffen und 20 verifizierte Hersteller in Nordamerika, Europa und der Region Asien-Pazifik ermittelt. Jeder Hersteller erfüllte anhand dokumentierter Verfahren und Werkstoffe die Kriterien für Ausstattung, Werkstoffe, Oberflächenbearbeitung und Lieferantenrolle. Für Lansing Instrument Corp und Context Engineering fanden wir kein veröffentlichtes Qualitätszertifikat und keine Gehäuseschutzart; darauf weisen die jeweiligen Einträge hin.
- Jeder Anbieter verfügt über eigene 3-Achs-, 4-Achs- oder 5-Achs-CNC-Anlagen oder über den Zugang zu einem geprüften Zerspanungsnetzwerk für das Fräsen kundenspezifischer Gehäuse und interner Montage-Geometrieelemente.
- Geprüfte Programme für Werkstoffe und Oberflächenbeschaffenheit umfassen 6061-Aluminium, 7075-Legierung, Edelstahl oder technische Kunststoffe mit dokumentierter Beständigkeit gegen Korrosion.
- Zu den Optionen für Oberflächenbearbeitung und Abschirmung zählen Eloxieren, leitfähige Chromatierung, Pulverbeschichtung, Sandstrahlen, EMV-Beschichtung und Lasergravur.
- Qualitätsmanagementsysteme oder Gehäuseschutzarten umfassen eine Dokumentation nach ISO 9001:2015, AS9100D, ISO 13485:2016 oder IEC 60529 / NEMA 250.
- Die Transparenz in der Lieferkette erfordert die Einordnung jedes Anbieters in eine von drei Rollen:
Kundenspezifischer CNC-Hersteller,Gehäuse-OEM + Kundenspezifische CNC-BearbeitungoderOn-Demand-CNC-Plattform.
Handelsunternehmen, Vertriebsfirmen, Verzeichnisse, Medienwebsites und Händler gebrauchter Ausrüstung wurden ausgeschlossen. CNC-Plattformen für die bedarfsgerechte Fertigung (Protolabs, Xometry, Fictiv) wurden als separate dritte Kategorie berücksichtigt, da sie Angebote für zerspante Teile erstellen und den Fertigungsauftrag verantworten, auch wenn ein Partnerbetrieb die Bearbeitung übernimmt. Reine Elektronikkomponenten-Distributoren wie DigiKey, Mouser und Newark wurden ebenfalls ausgeschlossen, da sie keine CNC-Spindeln betreiben. Die Unternehmensangaben wurden im Oktober 2026 anhand der offiziellen Websites und öffentlicher Quellen überprüft.
Hardware-Teams können unsere kundenspezifische CNC-Bearbeitung für die Elektronik einsehen, um Beispiele für durch Mehrachsen-Fräsen hergestellte Wärmeverteilerplatten und Sensorkavitäten zu prüfen.
Besitzt ein spanend bearbeitetes Gehäuse automatisch eine IP- oder EMV-Schutzklasse?
Nein, ein CNC-gefrästes Aluminiumgehäuse verfügt nicht automatisch über eine Schutzart IP65 oder IP67 oder eine EMI/RFI-Abschirmung. Die Schutzartnorm IEC 60529 für Gehäuse definiert den IP-Code und die Staub- und Wasserprüfungen, die ein Gehäuse für die jeweilige Schutzart bestehen muss; sie legt nicht fest, wie die Dichtung ausgeführt wird. Bei gefrästen Gehäusen wird IP65 bis IP67 üblicherweise mit einer durchgehenden O-Ring-Nut erreicht, die für eine Kompression der Elastomerschnur um zwanzig bis dreißig Prozent ausgelegt ist, mit einer Rautiefe von 0,8–1,6 μm am Nutgrund, kontrollierter Flanschplanheit und abgedichteten Kabelverschraubungen. Anschließend wird die Schutzart durch Prüfung des montierten Gehäuses bestätigt. Die Innenradien der Taschen müssen mindestens 0,8 mm (0.031 in) betragen, O-Ring-Nuten müssen sanfte tangentiale Übergangsradien statt scharfer 90°-Ecken aufweisen und der Abstand der Deckelschrauben muss ein Durchbiegen des Flansches verhindern.
Die elektromagnetische Abschirmung erfordert eine durchgehende elektrische Leitfähigkeit über die gesamten Kontaktflächen des Deckels. Eine Standard-Eloxierung nach MIL-PRF-8625 Typ II oder Typ III erzeugt eine isolierende Oxidschicht, die die Erdung unterbricht, sofern die Flansche nicht abgedeckt, mit Chemisch Nickel beschichtet oder einer Chromatierung nach MIL-DTL-5541 Typ II Klasse 3 unterzogen werden. Eine Erhöhung der Wandstärke von 2 mm auf 4 mm verbessert die EMI-Abschirmung nicht, wenn die Deckelfugen unabgedeckt bleiben.
Vergleichstabelle der Top 20 Hersteller für die CNC-Bearbeitung von Elektronikgehäusen
Die folgende Vergleichstabelle enthält Angaben zu allen 20 verifizierten Herstellern, darunter Hauptsitz, Gründungsjahr, geeignete Anwendungen, Prozesskompetenzen, Vorteile und Einschränkungen beim Einkauf. Nutzen Sie die Tabelle unten, um drei oder vier Lieferanten auszuwählen, die zu Ihren Gehäuseanforderungen und Ihrer Konformitätsstufe passen.
Von den 20 verifizierten Herstellern sind acht CNC-Fertigungsbetriebe nach technischer Zeichnung, neun Gehäuse-OEMs mit eigener CNC-Fertigung und drei digitale CNC-Plattformen für die bedarfsgerechte Fertigung. Wenn ein Unternehmen auf seiner Website kein Gründungsdatum angibt, steht in der Tabellenzelle „Nicht öffentlich angegeben“.
| Nein. | Unternehmensname | Hauptsitz | Gründungsjahr | Am besten geeignet für | Kurzvorstellung | Gehäuseverfahren & Werkstoffe | Wichtigste Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Shanghai, China (Werk in Jiashan, Zhejiang) | 2006 | Zeichnungsgebundene Vollmaterialgehäuse aus Aluminium & Edelstahl | Direkter CNC-Hersteller in Shanghai und Jiashan mit einer 8.000 m² großen Fertigungsstätte. | 3/4/5-Achs-CNC-Fräsen, Drehen, Drahterodieren; 6061/7075-Aluminium, 304/316L-Edelstahl, Kunststoffe | 6.000 m² CNC-Fertigungsbetrieb; Toleranz nach ISO 2768-m; Werkszeugnisse nach EN 10204 3.1/3.2; keine Mindestbestellmenge (MOQ). | Rein zeichnungsgebundene Fertigung; keine ab Lager verfügbaren Kataloggehäuse oder Zertifikate nach AS9100/ISO 13485. | www.zhenlingmetal.com |
| 2 | Protocase | Sydney, Nova Scotia, Kanada | 2001 | Kundenspezifische Vollmaterial- & Blechgehäuse im 2–3-Tage-Eilservice | Kanadischer Hersteller kundenspezifischer Elektronikgehäuse, spezialisiert auf extrem kurze Durchlaufzeiten von 2–3 Tagen. | 3/5-Achs-CNC-Fräsen aus Vollmaterial & Blechbearbeitung; Aluminium, Edelstahl, kaltgewalzter Stahl, Kupfer | 2–3 Tage Bearbeitungszeit; keine Mindestbestellmenge; registriert nach AS9100D, ISO 9001:2015, ITAR & CGP. | Das Eloxieren wird an externe Partner vergeben, was die Lieferzeiten um zusätzliche Tage verlängert. | www.protocase.com |
| 3 | Lincoln Binns | Horsham, West Sussex, Vereinigtes Königreich | 1992 | Britische Aluminium-Strangpressgehäuse & kundenspezifische CNC-Frontplatten | Britischer Entwickler und Hersteller von standardmäßigen und kundenspezifischen Elektronikgehäusen aus stranggepresstem Aluminium. | Eigenes CNC-Fräsen, Stanzen, kundenspezifisches Strangpressen, Eloxieren, Laserätzen, Digitaldruck | Britischer Gehäusespezialist; E-Case- & UnioBox-Systeme; JOSCAR-registriert für den Verteidigungssektor. | Konzentriert auf Strangpressprofile und kompakte Gehäuse statt auf große 5-Achs-Vollmaterialrahmen. | www.lincolnbinns.com |
| 4 | Lansing Instrument Corp | Ithaca, New York, USA | 1963 | Konfigurierbare MicroPak- & GrayBox-Gehäuse aus stranggepresstem Aluminium | US-Spezialist für die auftragsbezogene Fertigung von MicroPak- und GrayBox-Instrumentengehäusen aus Aluminium. | Auftragsbezogene CNC-Ausschnitte, leitfähige Chromatierung, Eloxieren, Siebdruck, EMI-Abschirmung | Online-Gehäusekonfigurator erstellt sofort kundenspezifische Teilenummern und Preise; gegründet 1963. | Beschränkt auf konfigurierbare MicroPak- und GrayBox-Strangpressfamilien statt auf Freiform-Vollmaterialteile. | www.lansing-enclosures.com |
| 5 | Context Engineering | Gilroy, Kalifornien, USA | Nicht öffentlich angegeben | US-amerikanische geteilte Aluminium-Strangpressgehäuse mit Leiterplatten-Führungsnuten | Kalifornischer Hersteller mit über 300 stranggepressten Aluminium-Leiterplattengehäuseprofilen. | Stranggepresste Aluminiumprofile mit eigenem CNC-Fräsen, Bohren, Stanzen und Eloxieren | Über 300 in den USA gefertigte geteilte und einteilige Profile mit integrierten Eurocard-Leiterplattennuten. | Ausgelegt auf Strangpressprofilkörper und flache Frontplatten statt auf abgedichtete Vollmaterialgehäuse. | www.contextengineering.com |
| 6 | WayKen Rapid Manufacturing | Shenzhen, Guangdong, China | Über 20 Jahre Branchenerfahrung (Unternehmenswebsite) | 5-Achs-Prototypengehäuse aus Aluminium & optischem Kunststoff | CNC-Hersteller für Rapid Prototyping und Kleinserien in Shenzhen mit einer 35.000 sq. ft. großen Fertigungsstätte. | 3-Achs- & 5-Achs-CNC-Fräsen, Drehen, Vakuumguss; Aluminium, Magnesium, PMMA/PC | Enge Toleranz von ±0,005 mm an Geometrieelementen; zertifiziert nach ISO 9001, IATF 16949 & ISO 14001; 3–9 Tage Lieferzeit. | Ausgelegt auf Prototypen und kundenspezifische Kleinserien statt auf ab Lager verfügbare Kataloggehäuse. | www.waykenrm.com |
| 7 | 3ERP | Zhongshan, Guangdong, China | 2010 | Kleinserien-CNC, kundenspezifisches Strangpressen & Brücken-Druckgussgehäuse | Nach ISO 9001 zertifizierter Spezialist in Zhongshan für Kleinserien-CNC-Bearbeitung, Strangpressen und Druckguss. | 3/4/5-Achs-CNC-Fräsen, kundenspezifisches Aluminium-Strangpressen, Druckguss, KMG-Prüfung | Vereint Vollmaterial-CNC-Fräsen, kundenspezifische Strangpressmatrizen und Brücken-Druckgusswerkzeuge unter einer Leitung. | Erfordert kundenspezifische CAD-Dateien für jedes Angebot; keine vorzertifizierten NEMA- oder IP68-Lagergehäuse. | www.3erp.com |
| 8 | RapidDirect | Shenzhen, Guangdong, China | 2009 | KI-kalkulierte CNC- & Blechgehäuse direkt ab Werk | Kundenspezifischer Hersteller in Shenzhen mit eigener 10.000 m² großer Fertigungsstätte und sofortiger DFM-Angebotserstellung. | 3/4/5-Achs-CNC-Bearbeitung, Blechfertigung, Druckguss, 20+ Möglichkeiten zur Oberflächenbearbeitung | 500+ Maschinen in eigenen und Partnerlinien; zertifiziert nach ISO 9001:2015 & ISO 13485:2016. | Internationaler Luftfrachtversand ab Shenzhen verlängert die Laufzeit für westliche Einkäufer um 3–5 Versandtage. | www.rapiddirect.com |
| 9 | Hammond Manufacturing | Guelph, Ontario, Kanada | 1917 | Modifizierte 1590/1550-Druckguss- & 1455/1457-Strangpressgehäuse | Börsennotierter kanadischer OEM (TSX: HMM.A), der Tausende Standard-Elektronikgehäuse fertigt. | Eigenes CNC-Fräsen, Bohren, Gewindeschneiden, Pulverbeschichten und Eloxieren an Lagerbaureihen | Gegründet 1917; 700 Mitarbeiter; branchenübliche Druckgussserien 1590/1550 und Strangpressserien 1455/1457. | Werkseitige CNC-Modifikationen gelten nur für Hammond-Katalogbaureihen mit Mindestlosgrößen. | www.hammfg.com |
| 10 | Polycase | Avon, Ohio, USA | 1990 | In 90 Sekunden kalkulierte CNC-Ausschnitte an Lagergehäusen | Gehäusehersteller in Ohio mit eigenen CNC-Ausschnitten und Digitaldruck ohne Mindestbestellmenge (MOQ). | Eigene CNC-Ausschnitte, Gewinde, Flachsenkungen, Laserbeschriftung und Digitaldruck | Online-Angebot für CNC-Ausschnitte in 90 Sekunden; Lochtoleranz ±0.005 in; keine Mindestbestellmenge. | Zerspanung beschränkt auf Polycase-Kataloggehäuse; Freigabezeichnungen werden nach Auftragserteilung erstellt. | www.polycase.com |
| 11 | Bud Industries | Willoughby, Ohio, USA | 1928 | Robotergefräste Ausschnitte innerhalb von 5 Tagen bei Bud für über 2.500 Lagergehäuse | Gehäuse-OEM in Ohio in dritter Generation mit einer 165.000 sq. ft. großen Fertigungsstätte und Roboter-CNC-Zellen. | Automatisiertes Roboter-CNC-Fräsen, Bohren, Schlitze, Gewindeschneiden und Sonderbeschichtungen an Lagergehäusen | Gegründet 1928; über 2.500 Standardgehäuse, Kästen, Rack- und Schaltschrankgehäuse; über 90 % am selben Tag versandfertig; Änderungen an Lagerprodukten innerhalb von 5 Tagen. | Kundenspezifisches CNC-Fräsen gilt ausschließlich für Bud-Kataloggehäuse und nicht für Rohmaterialblöcke. | www.budind.com |
| 12 | BOPLA | Bünde, Nordrhein-Westfalen, Deutschland | 1970 | Deutsche IP65–IP69-HMI-Gehäuse mit EMV-Beschichtung & Display-Bonding | Deutscher Spezialist für Industriegehäuse und HMI-Systeme (Phoenix-Mecano-Gruppe) in Bünde. | Eigenes CNC-Fräsen, Bohren, Senken, EMV-Beschichtung und optisches Display-Bonding | Deutscher HMI-Spezialist; Bocube/BoVersa-Serien mit Schutzart IP65 bis IP69; schlüsselfertige HMI-Integration. | Ausgelegt auf BOPLA-Gehäuseplattformen statt auf 48-Stunden-Vollmaterial-Prototypen. | www.bopla.de |
| 13 | ROLEC | Rinteln, Niedersachsen, Deutschland | 1985 | Robuste IP66/IP67/IP69K-Aluminiumguss- & Befehlsgehäuse | Deutscher Hersteller in dritter Generation für abgedichtete Industrie- und Befehlsgehäuse aus Aluminium. | Eigenes CNC-Fräsen, Bohren, Gewindeschneiden, Gravieren, Pulverbeschichten, Eloxieren, EMV-Abschirmung | Pionier bei abgedichteten Industrie-Aluminiumgehäusen; Optionen nach IP66/IP67/IP69K & ATEX; ab 1 Stück bis zur Serie. | Zielt auf schwere Industrie- und Tragarm-HMI-Gehäuse statt auf miniaturisierte HF-Abschirmgehäuse ab. | www.rolec.de |
| 14 | METCASE | Fareham, Hampshire, Vereinigtes Königreich | Nicht öffentlich angegeben | Ergonomische britische Aluminium-Instrumenten- & 19-Zoll-Rackgehäuse (ab 10 Stück) | Britische Geschäftseinheit für Metall-Instrumentengehäuse der OKW Enclosures Ltd mit Sitz in Fareham. | CNC-Fräsen von Frontplatten und Gehäusen, Stanzen, Laserschneiden, Eloxieren, Digitaldruck | Zertifiziert nach ISO 9001:2015; Tisch-/Rackserien Technomet & Combimet; Sonderanfertigungen ab 10 Stück. | Schwerpunkt auf gekantetem Blech, Druckgussblenden und stranggepressten Instrumentengehäusen statt Vollmaterialfrästeilen. | www.metcase.co.uk |
| 15 | Takachi Electronics Enclosure | Kawaguchi, Saitama, Japan | 1979 | Über 22.000 japanische Aluminium- & IP68-Gehäuse, modifizierbar ab 1 Stück | Japanischer Gehäusehersteller in Saitama mit über 22.000 lagernden Aluminium-, Druckguss- und Rackgehäusen. | Eigenes CNC-Lochfräsen, Laserschneiden, kundenspezifische Ablängung von Strangpressprofilen, Tintenstrahldruck | Gegründet 1979; über 22.000 Lagerartikel; kundenspezifische CNC-Bearbeitung ab 1 Stück ohne Mindestbestellmenge. | Das CNC-Fräsen modifiziert Takachi-Lagergehäuse und fertigt keine Gehäuse aus massiven Vollmaterialblöcken. | www.takachi-enclosure.com |
| 16 | Buckeye Shapeform | Columbus, Ohio, USA | Nicht öffentlich angegeben | US-Aluminiumgehäuse nach AS9100 & tiefgezogene Gehäusebecher für die Wehrtechnik | Vertikal integrierter Hersteller von kundenspezifischen Aluminiumgehäusen und tiefgezogenen Bechern in Columbus, Ohio. | CNC-Bearbeitung, Blechfertigung, Bearbeitung von Strangpressprofilen, Präzisions-Tiefziehen | Zertifiziert nach ISO 9001:2015 & AS9100; Träger des Lockheed Martin STAR Supplier Award; gefertigt in den USA. | Klassischer technischer Anfrageprozess (RFQ); kein automatisiertes Online-CAD-Sofortpreisportal. | www.buckeyeshapeform.com |
| 17 | Protolabs | Maple Plain, Minnesota, USA | 1999 | Automatisiertes US-CNC-Fräsen in 1–4 Tagen & Skalierung über Partnernetzwerk | Börsennotierter digitaler Hersteller mit einer 215.000 sq. ft. großen CNC-Fertigungsstätte in Minnesota sowie Partnernetzwerk. | Automatisiertes 3-Achs- & 5-Achs-indexiertes CNC-Fräsen, Drehen, Blechbearbeitung, Eloxieren, Chromatieren | 1–4 Tage CNC-Durchlaufzeit; AS9100D, ISO 9001, ISO 13485 & ITAR; sofortiges CAD-DFM-Feedback. | Eigener automatisierter Bauraum auf 559 × 356 × 95,3 mm begrenzt; größere Teile gehen an Netzwerkpartner. | www.protolabs.com |
| 18 | Xometry | North Bethesda / Gaithersburg, Maryland, USA | 2013 | KI-kalkulierte globale CNC-Beschaffung mit ITAR & CMMC Level 2 | KI-gestützter Fertigungsmarktplatz in Maryland, der 90.000 Einkäufer mit über 5.000 Lieferanten verbindet. | 3/4/5-Achs-CNC-Fräsen, Drehen, Drahterodieren, Blechbearbeitung, Druckguss über geprüftes Netzwerk | Sofortige KI-Preiskalkulation; Fertigungsgenauigkeit unter ±0.001 in; ISO 9001, AS9100D, ISO 13485, ITAR & CMMC L2. | Das Marktplatzmodell kann Folgeaufträge verschiedenen Partnerbetrieben zuweisen, sofern keine Festschreibung erfolgt. | www.xometry.com |
| 19 | Fictiv | San Francisco, Kalifornien, USA | 2013 | Gesteuerte globale CNC-Gehäusefertigung in den USA, Mexiko, Indien & China | Digitale Fertigungsplattform in San Francisco mit vier regionalen Zentren und Qualitätsteams vor Ort. | 3/4/5-Achs-CNC-Fräsen, Drehen, Draht-/Senkerodieren bis 48 in; KMG-Prüfberichte | Enge Toleranz von ±0,008 mm (ca. ±0.000315 in) an Geometrieelementen; ISO 9001, AS9100D, ISO 13485. | Fertigt über Partner-Fertigungsbetriebe und betreibt kein eigenes integriertes Strangpresswerk. | www.fictiv.com |
| 20 | Runsom Precision | Dongguan, Guangdong, China | 2013 | Direkte 5-Achs-CNC-Bearbeitung & Langdrehteile für Aluminiumgehäuse aus Dongguan | Nach ISO 9001:2015 zertifizierter CNC-Hersteller in Dongguan mit eigener KMG-, RFA- und Salzsprühnebelprüfung. | 3/4/5-Achs-CNC-Fräsen, Langdrehen, Drahterodieren, Alodine/Chemfilm, Eloxieren Typ II/III | Toleranz ±0,01 mm (ca. ±0.000394 in); Oberflächengüte Ra 0.4; eigene KMG-, RFA- & Salzsprühnebelprüfung. | Erfordert eine manuelle technische Angebotsprüfung innerhalb von 24 Stunden statt einer sofortigen Online-Preiskalkulation. | www.runsom.com |
Hersteller für zeichnungsgebundene kundenspezifische CNC-Gehäuse (Unternehmen 1–8)
Direkte zeichnungsgebundene CNC-Hersteller sowie spezialisierte Blech- und Zerspanungsbetriebe fertigen kundenspezifische Elektronikgehäuse, aus dem Vollen gefräste Chassis und Kühlkörpergehäuse direkt nach den CAD-Dateien des Kunden. Wählen Sie diese Gruppe, wenn Ihre Konstruktionsanforderungen nicht standardmäßige Außengeometrien, eine hohe Struktursteifigkeit oder integrierte Innenstrukturen vorsehen.
Im Gegensatz zu Katalogmarken fräsen zeichnungsgebundene Fertigungsstätten interne Befestigungspunkte, vertiefte O-Ring-Kanäle und mehrseitige Anschlüsse aus massiven Blöcken der Werkstoffsorten 6061-T651 oder 7075-T651. Verglichen mit gekanteten Blechgehäusen – die sich für leichte Innenraum-Chassis mit Biegefreistellungen eignen und Ecknähte hinterlassen – bieten aus dem Vollen gefräste CNC-Gehäuse eine durchgehende HF-Abschirmung sowie O-Ring-Dichtflansche. Das gibt Ingenieuren die konstruktive Freiheit, Gehäuse zu entwickeln, die exakt auf komplexe interne Bauteile und Montagekomponenten abgestimmt sind. Nachfolgend finden Sie die acht geprüften Hersteller dieser Gruppe (sechs kundenspezifische CNC-Hersteller und zwei Gehäuse-OEMs mit zeichnungsgebundenen CNC-Fertigungszellen).
1. Zhenling Metal: Ideal für zeichnungsgebundene CNC-gefräste Elektronikgehäuse aus Aluminium und Edelstahl, Wärmeverteilerplatten und Kühlplattenkörper
Ideal für: Zeichnungsgebundene CNC-gefräste Elektronikgehäuse aus Aluminium und Edelstahl, Wärmeverteilerplatten und Kühlplattenkörper
Hauptsitz: Shanghai, China (Werk in Jiashan, Zhejiang) | Offizielle Website: www.zhenlingmetal.com | Gegründet: 2006 | Typ: Kundenspezifischer CNC-Hersteller (Hersteller für kundenspezifische CNC-Bearbeitung mit einer 8.000 m² großen Fertigungsstätte in Jiashan)
Hauptprodukte: Spanend bearbeitete Elektronikgehäuse, Wärmeverteilerplatten, Kühlplattenkörper, Sensorhalterungen und kundenspezifische Metallteile
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und importierte 5-Achs-CNC-Bearbeitung, Drehen, Fräsen, Schleifen und Drahterodieren nach Allgemeintoleranz ISO 2768-m
Qualität & Zertifikate: EU-CE-Zertifizierung und US-ASME-Zertifizierung für drucktragende Industriearmaturen sowie Abnahmeprüfzeugnisse nach EN 10204 Typ 3.1/3.2
Veröffentlichte Eckdaten: Betreibt einen 8.000 m² großen Fertigungsstandort in Jiashan mit einer 6.000 m² großen CNC-Werkstatt, liefert Werkstoffprüfzeugnisse nach EN 10204 Typ 3.1 und 3.2, Angebote innerhalb von 24–48 Stunden sowie Prototypen-Durchlaufzeiten von 3–10 Werktagen ohne Mindestbestellmenge (MOQ).
Zhenling Metal fertigt monolithische Gehäuseschalen aus Vollmaterial-Aluminium, Wärmeverteilerplatten und Kühlplattenkörper direkt nach den 3D-CAD-Dateien des Kunden. Ingenieure nutzen die 5-Achs-Fräs- und Drahterodierzellen in Jiashan, wenn Gehäuse für die Leistungselektronik eine enge Maßebenheit erfordern. Da die Fertigungsstätte ausschließlich zeichnungsgebunden und ohne Kataloggehäuse arbeitet, stellen Einkäufer 2D-Fertigungszeichnungen sowie 3D-STEP- oder IGES-Dateien bereit.
Mögliche Einschränkung: Konzentriert sich ausschließlich auf die zeichnungsgebundene kundenspezifische Metallbearbeitung ohne Katalog an standardmäßigen Kunststoff- oder Aluminiumgehäusen ab Lager und führt im eigenen Haus weder vollständige Schutzartprüfungen nach IEC 60529 noch eine komplette Box-Build-Leiterplattenmontage durch.
2. Protocase: Ideal für extrem schnelle kundenspezifische CNC-gefräste Vollmaterial- und Blech-Elektronikgehäuse in 2–3 Tagen ohne Mindestbestellmenge
Ideal für: Extrem schnelle kundenspezifische CNC-gefräste Vollmaterial- und Blech-Elektronikgehäuse in 2–3 Tagen ohne Mindestbestellmenge
Hauptsitz: Sydney, Nova Scotia, Kanada | Offizielle Website: www.protocase.com | Gegründet: 2001 | Typ: Kundenspezifischer CNC-Hersteller (Hersteller für kundenspezifische Elektronikgehäuse und Präzisions-CNC-Bearbeitung)
Hauptprodukte: Kundenspezifische 3-Achs- und 5-Achs-CNC-gefräste Vollmaterialgehäuse, Rackmount-Chassis, U- und L-förmige Gehäuse sowie Frontplatten
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs- und 5-Achs-CNC-Fräsen aus Halbzeug in Aluminium, Edelstahl, kaltgewalztem Stahl und Kupfer mit O-Ring-Dichtung für NEMA 1, 2, 4X, 5 und 6P
Qualität & Zertifikate: AS9100D, ITAR, Controlled Goods Program (CGP), ISO 9001:2015 und RoHS
Veröffentlichte Angaben: Fertigt kundenspezifische CNC-Gehäuse innerhalb von 2–3 Tagen, ohne Mindestbestellmenge, und
Protocase vereint 5-Achs-Fräsen von Vollmaterial und die Präzisionsblechfertigung unter einem Dach in Nova Scotia. Hardware-Teams nutzen die kostenlosen Vorlagen von Protocase Designer und vorrätige Legierungen, um die Lieferzeit für Prototypgehäuse auf 2–3 Tage zu verkürzen. Ist für ein Projekt eine Anodisierung nach MIL-PRF-8625 statt der hauseigenen Pulverbeschichtung erforderlich, verlängert die externe Anodisierung die Lieferzeit um mehrere Arbeitstage.
Mögliche Einschränkung: Das Eloxieren wird an externe Partner für die Oberflächenbearbeitung vergeben und verlängert die Lieferzeit über die reguläre Bearbeitungszeit von 2–3 Tagen hinaus.
3. Lincoln Binns: Ideal für im Vereinigten Königreich gefertigte Elektronikgehäuse aus stranggepresstem Aluminium mit eigenem CNC-Fräsen, Stanzen und Frontplattenanpassung
Ideal für: Im Vereinigten Königreich gefertigte Elektronikgehäuse aus stranggepresstem Aluminium mit eigenem CNC-Fräsen, Stanzen und Frontplattenanpassung
Hauptsitz: Horsham, West Sussex, Vereinigtes Königreich | Offizielle Website: www.lincolnbinns.com | Gegründet: 1992 | Typ: Kundenspezifischer CNC-Hersteller (Entwickler von Elektronikgehäusen und Hersteller für Aluminium-CNC-Bearbeitung)
Hauptprodukte: E-Case, Combi-Case, UnioBox, 19-Zoll-Rackgehäuse und kundenspezifische CNC-gefräste Aluminiumgehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigene CNC-Bearbeitung, Konstruktion kundenspezifischer Aluminium-Strangpressprofile, Stanzen, Eloxieren, Pulverbeschichten, Laserätzen und Digitaldruck
Qualität & Zertifikate: JOSCAR-registriert, Mitglied bei Make UK Defence und Made in Britain
Veröffentlichte Eckdaten: Entwickelt und fertigt im Vereinigten Königreich standardmäßige sowie maßgeschneiderte stranggepresste und CNC-gefräste Aluminiumgehäuse mit über 30 Jahren Erfahrung in der Elektronikverpackung.
Lincoln Binns schlägt in seiner Fertigungsstätte in West Sussex die Brücke zwischen Standard-Aluminiumstrangpressprofilen und maßgeschneidertem CNC-Fräsen. Ingenieure beginnen bei frühen Leiterplatten-Prototypen mit lagernden E-Case- oder UnioBox-Profilen und skalieren später über kundenspezifische Strangpressmatrizen. Der Maschinenpark ist auf kompakte Instrumentengehäuse und Frontplatten statt auf schwere Vollmaterialstrukturen für die Luft- und Raumfahrt ausgelegt.
Mögliche Einschränkung: Primär auf stranggepresste Aluminiumprofile und kleine bis mittlere Instrumentengehäuse ausgerichtet statt auf schwere großformatige 5-Achs-Vollmaterialteile für die Luft- und Raumfahrt.
4. Lansing Instrument Corp: Ideal für auftragsbezogen gefertigte MicroPak- und GrayBox-Elektronikgehäuse aus stranggepresstem Aluminium mit präzisen CNC-Ausschnitten
Ideal für: Auftragsbezogen gefertigte MicroPak- und GrayBox-Elektronikgehäuse aus stranggepresstem Aluminium mit präzisen CNC-Ausschnitten
Hauptsitz: Ithaca, New York, USA | Offizielle Website: www.lansing-enclosures.com | Gegründet: 1963 | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Spezialisierter Hersteller von elektronischen Aluminiumgehäusen)
Hauptprodukte: Kleine MicroPak-Aluminiumgehäuse sowie GrayBox-Rack- und Tischgehäuse für elektronische Instrumente
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Auftragsbezogene CNC-Bearbeitung, kundenspezifische Ausschnitte, leitfähige und eloxierte Oberflächen, Siebdruckgrafiken sowie Optionen zur EMI/RFI-Abschirmung
Qualität & Zertifikate: Auf der offiziellen Website nicht öffentlich angegeben
Veröffentlichte Eckdaten: 1963 in Ithaca, New York, gegründet; bietet ein interaktives Online-Tool (Enclosure Builder Tool), das sofort Teilenummern und Listenpreise (MSRP) für konfigurierte MicroPak- und GrayBox-Gehäuse generiert.
Lansing Instrument Corp fertigt jedes MicroPak- und GrayBox-Aluminiumgehäuse auftragsbezogen an seinem Fertigungsstandort in Ithaca. Geräteentwickler nutzen den Online-Konfigurator, um individuelle Profillängen, CNC-Anschlussausschnitte und leitfähige EMI-Oberflächen festzulegen. Da die Fertigung auf firmeneigenen Strangpressprofilen basiert, erfordern monolithische 3D-gefräste Kavitäten einen Vollmaterial-Fertigungsbetrieb.
Mögliche Einschränkung: Die Produktarchitektur konzentriert sich auf konfigurierbare MicroPak- und GrayBox-Aluminiumstrangpressfamilien statt auf beliebige Freiform-5-Achs-Vollmaterialgeometrien.
5. Context Engineering: Ideal für in den USA gefertigte geteilte und modulare Leiterplattengehäuse aus stranggepresstem Aluminium mit kundenspezifischer CNC-Bearbeitung der Endplatten
Ideal für: In den USA gefertigte geteilte und modulare Leiterplattengehäuse aus stranggepresstem Aluminium mit kundenspezifischer CNC-Bearbeitung der Endplatten
Hauptsitz: Gilroy, Kalifornien, USA | Offizielle Website: www.contextengineering.com | Gegründet: Nicht öffentlich angegeben | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Hersteller von elektronischen Aluminiumgehäusen)
Hauptprodukte: Geteilte, einteilige und modulare Elektronikgehäuse aus stranggepresstem Aluminium mit integrierten Leiterplatten-Montagenuten
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Kundenspezifisches CNC-Fräsen, Bohren, Stanzen, individuelle Profillängen, Eloxieren, Pulverbeschichten und Siebdruck
Qualität & Zertifikate: Auf der offiziellen Website nicht öffentlich angegeben
Veröffentlichte Angaben: Fertigt in den USA über 300 Standardprofile und anpassbare Aluminium-Strangpressprofile für Gehäuse, ausgelegt für Einschubführungen für Eurokarten und kundenspezifische Leiterplatten.
Context Engineering fertigt geteilte und einteilige Aluminiumgehäuse mit innenliegenden Nuten, die Leiterplatten ohne Abstandsbolzen aufnehmen. Der kalifornische Fertigungsbetrieb schneidet Profile exakt auf Länge und bearbeitet Steckverbinderschnittstellen, Montageflansche sowie eloxierte Oberflächen im eigenen Haus. Der Katalog umfasst keine tief ausgefrästen Vollmaterialgehäuse oder druckwasserdichten IP68-Unterwassergehäuse.
Mögliche Einschränkung: Spezialisiert auf Gehäuse aus stranggepressten Aluminiumprofilen und flache Endplatten statt auf hermetisch abgedichtete oder tief ausgefräste Vollmaterialgehäuse.
6. WayKen Rapid Manufacturing: Ideal für 5-Achs-CNC-gefräste Prototypen- und Kleinserien-Elektronikgehäuse aus Aluminium und optischem Kunststoff
Ideal für: 5-Achs-CNC-gefräste Prototypen- und Kleinserien-Elektronikgehäuse aus Aluminium und optischem Kunststoff
Hauptsitz: Shenzhen, Guangdong, China | Offizielle Website: www.waykenrm.com | Branchenerfahrung: über 20 Jahre (Unternehmenswebsite) | Typ: Hersteller kundenspezifischer CNC-Teile (Hersteller für Rapid Prototyping und kundenspezifische CNC-Bearbeitung mit einer Fertigungsstätte von 35.000 sq. ft.)
Hauptprodukte: Kundenspezifische CNC-gefräste Aluminiumgehäuse, optische Lichtleiter, Automobilgehäuse und Rapid-Prototyping-Bauteile
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs- und 5-Achs-CNC-Fräsen, CNC-Drehen, Vakuumguss und Rapid Tooling bis zu einer Toleranz von ±0,005 mm
Qualität & Zertifikate: ISO 9001:2015, IATF 16949 und ISO 14001
Veröffentlichte Eckdaten: Betreibt ein 35.000 sq. ft. großes CNC-Prototypenwerk in Shenzhen mit einer Toleranz von ±0,005 mm und kurzen Durchlaufzeiten von 3–9 Tagen für spanend bearbeitete Gehäuse aus Aluminium und optischem Kunststoff.
WayKen Rapid Manufacturing kombiniert in seinem Werk in Shenzhen das 5-Achs-CNC-Fräsen von Aluminium mit der Zerspanung optischer Kunststoffe. Produktentwicklungsteams nutzen WayKen, wenn ein elektronisches Gerät ein gefrästes Chassis aus 6061-Aluminium mit polierten Acryl-Lichtleitern verbindet. Als rein auf kundenspezifische Schnellfertigung ausgelegte Fertigungsstätte führt das Unternehmen keine Standardgehäuse ab Lager.
Mögliche Einschränkung: Ausgelegt auf Prototypen und kundenspezifische Kleinserien statt auf die Großserien-Lagerhaltung von Standard-Kataloggehäusen.
7. 3ERP: Ideal für CNC-gefräste, stranggepresste und druckgegossene elektronische Aluminiumgehäuse in Kleinserie mit Brückenwerkzeugen
Ideal für: CNC-gefräste, stranggepresste und druckgegossene elektronische Aluminiumgehäuse in Kleinserie mit Brückenwerkzeugen
Hauptsitz: Zhongshan, Guangdong, China | Offizielle Website: www.3erp.com | Gegründet: 2010 | Typ: Hersteller kundenspezifischer CNC-Teile (nach ISO 9001 zertifizierter Anbieter für Rapid Prototyping und Kleinserienfertigung)
Hauptprodukte: Kundenspezifische CNC-gefräste Gehäuse, Aluminium-Druckgussgehäuse, kundenspezifische Aluminium-Strangpressprofile und Blechgehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und 5-Achs-CNC-Bearbeitung, kundenspezifisches Aluminium-Strangpressen, Druckguss, Blechfertigung und KMG-Prüfung
Qualität & Zertifikate: ISO 9001:2015
Veröffentlichte Angaben: Vereint 5-Achs-CNC-Bearbeitung von Vollmaterial mit kundenspezifischer Aluminiumextrusion und Druckguss unter einem Dach
3ERP unterstützt Hardware-Teams beim Übergang von 10-teiligen CNC-Vollmaterial-Prototypen zu 500-teiligen kundenspezifischen Strangpressprofilen oder Druckgussteilen. Durch den Betrieb von 5-Achs-CNC-Zentren parallel zum Brückenwerkzeugbau in Zhongshan können Einkäufer bei steigenden Gehäusestückzahlen beim selben Lieferanten bleiben. Jedes Projekt beginnt mit individuellen 3D-CAD-Dateien, sodass Einkäufer, die ab Lager verfügbare NEMA-Gehäuse suchen, einen Katalog-OEM wählen sollten.
Mögliche Einschränkung: Erfordert für jedes Projekt kundenspezifische CAD-Fertigungszeichnungen und bietet keine vorzertifizierten NEMA- oder IP68-Standardkataloggehäuse an.
8. RapidDirect: Ideal für preislich wettbewerbsfähige kundenspezifische CNC-gefräste und Blech-Elektronikgehäuse mit sofortiger KI-Angebotserstellung
Ideal für: Preislich wettbewerbsfähige kundenspezifische CNC-gefräste und Blech-Elektronikgehäuse mit sofortiger KI-Angebotserstellung
Hauptsitz: Shenzhen, Guangdong, China | Offizielle Website: www.rapiddirect.com | Gegründet: 2009 | Typ: Kundenspezifischer CNC-Hersteller (Direkter Auftragsfertiger mit eigenem 10.000 m² großem Werk und digitaler Angebotsplattform)
Hauptprodukte: CNC-gefräste Aluminiumgehäuse, Blech-Chassis, Druckgussgehäuse und Spritzgussgehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und 5-Achs-CNC-Bearbeitung, Blechfertigung, Druckguss und über 20 Möglichkeiten zur Oberflächenbearbeitung auf 500+ Maschinen
Qualität & Zertifikate: ISO 9001:2015 und ISO 13485:2016
Veröffentlichte Eckdaten: 2009 in Shenzhen mit einer integrierten 10.000 m² großen Fertigungsstätte gegründet; zertifiziert nach den Qualitätsmanagementsystemen ISO 9001:2015 und ISO 13485:2016 für Medizinprodukte.
RapidDirect verbindet ein automatisiertes Online-DFM-Angebotssystem mit seinem eigenen 10.000 m² großen Fertigungsgelände in Shenzhen. Teams aus der Medizin- und Industrieelektronik profitieren vom Qualitätsmanagementsystem nach ISO 13485:2016 sowie einer breiten Auswahl an Oberflächenbehandlungen wie Sandstrahlen und Lasergravur. Der grenzüberschreitende Luftfrachtversand erfordert im Vergleich zu nordamerikanischen Eilbetrieben drei bis fünf zusätzliche Tage.
Mögliche Einschränkung: Internationale Luftfracht ab Shenzhen verlängert die Laufzeit im Vergleich zu heimischen Gehäusebetrieben in Nordamerika oder Europa um 3–5 Tage.
Welches Aluminium eignet sich am besten für ein spanend bearbeitetes Gehäuse?
Unter den Legierungen ist 6061-T6, insbesondere spannungsarm geglühte 6061-T651-Aluguss- bzw. Walzplattenware, die beliebteste Wahl für tief ausgefräste CNC-Elektronikgehäuse aus dem Vollen. Dieser Werkstoff bietet eine Wärmeleitfähigkeit von 167 W/m·K, eine gute thermische Leistung und Wärmeableitung, eine Streckgrenze von 276 MPa sowie ein gutes Eloxierverhalten.
Wenn Ingenieure in elektronischen Systemen für die Luft- und Raumfahrt oder die Wehrtechnik hohen Stoßbelastungen begegnen, entscheiden sie sich für Aluminium 7075-T651 (503 MPa Streckgrenze). Für kundenspezifische Blech-Chassis in Kombination mit gefrästen Frontplatten bietet Aluminium 5052-H32 eine hervorragende Umformbarkeit. Einen Vergleich der Zerspanbarkeit der auf dieser Seite behandelten Legierungen finden Sie auf unserer Seite zur CNC-Bearbeitung von 6061- und 7075-Aluminium.
Standard-Gehäuse-OEMs mit eigener kundenspezifischer CNC-Bearbeitung (Unternehmen 9–16)
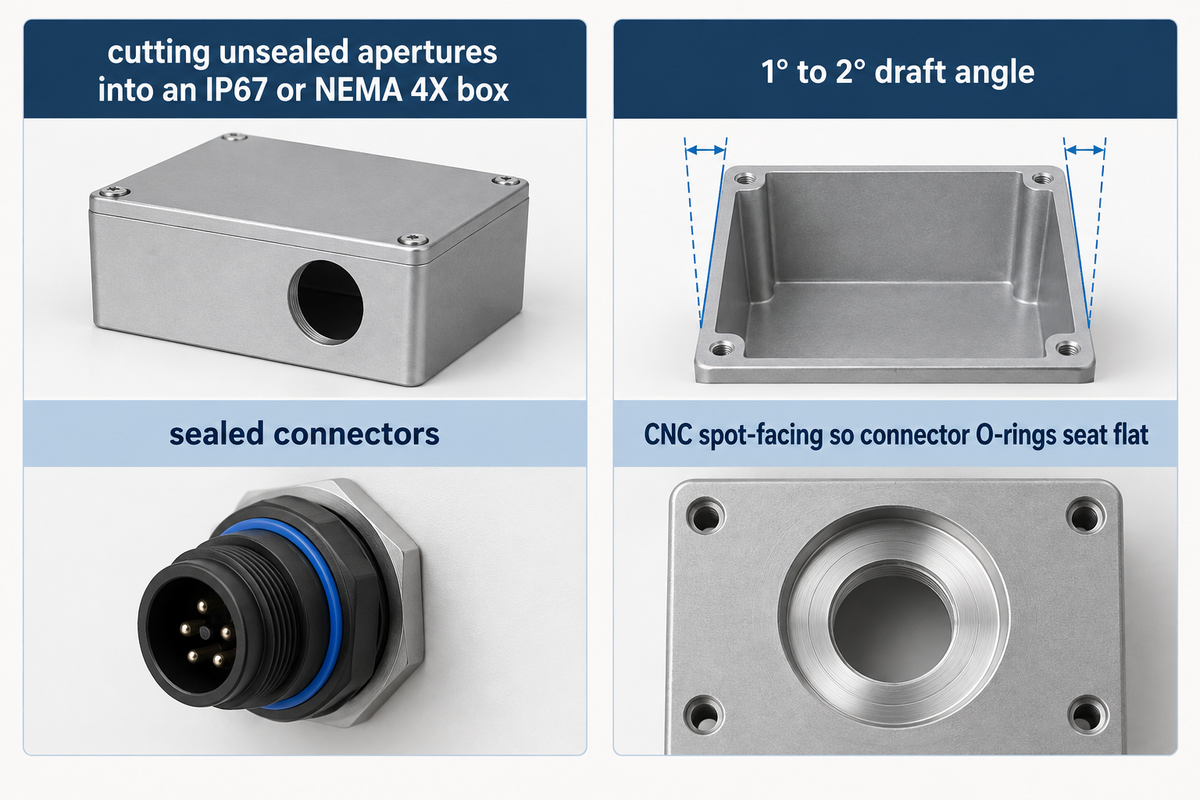
Standard-Gehäuse-OEMs fertigen eigene Produktlinien aus stranggepresstem Aluminium, Aluminiumdruckguss, Edelstahl und Kunststoff und betreiben zugleich werkseigene CNC-Zentren für kundenspezifische Ausschnitte. Wenn Ihre Leiterplatte in ein Standardraster passt, spart die Bestellung eines ab Werk modifizierten Kataloggehäuses Zeit und Kosten.
Vor einer Änderung an einem Lagergehäuse müssen Käufer zwei technische Grenzen prüfen. Erstens: Werden Öffnungen in ein IP67- oder NEMA-4X-Gehäuse geschnitten, erlischt die Schutzart, sofern nicht jede Öffnung mit einem mindestens ebenso hoch bewerteten und gemäß den Herstelleranweisungen montierten Steckverbinder oder einer Kabelverschraubung verschlossen wird und das geänderte Gehäuse anschließend erneut geprüft wird oder die Änderung vom freigegebenen Änderungsumfang des Gehäuseherstellers abgedeckt ist. Laut dem Programm für elektrische Gerätesicherheit des Lawrence Berkeley National Laboratory können Änderungen an gelisteten elektrischen Geräten deren Zulassungen ungültig machen, sofern sie nicht vom Änderungsumfang des Herstellers abgedeckt sind. Zweitens weisen Druckgusswände einen Entformungswinkel von 1° bis 2° auf, weshalb zum planebenen Sitz der O-Ringe von Steckverbindern möglicherweise CNC-Plandrehen erforderlich ist.
9. Hammond Manufacturing: Ideal für ein großes Katalogsortiment an Aluminiumdruckguss- (1590/1550) und Aluminium-Strangpressgehäusen (1455/1457) mit werkseitigen CNC-Modifikationen
Ideal für: Großes Katalogsortiment an Aluminiumdruckguss- (1590/1550) und Aluminium-Strangpressgehäusen (1455/1457) mit werkseitigen CNC-Modifikationen
Hauptsitz: Guelph, Ontario, Kanada | Offizielle Website: www.hammfg.com | Gegründet: 1917 | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Börsennotierter OEM für Elektronik- und Elektrogehäuse (TSX: HMM.A) mit 700 Mitarbeitern)
Hauptprodukte: Elektronikgehäuse aus Aluminiumdruckguss, stranggepresstem Aluminium, wasserdichte IP65/IP69K-Gehäuse, Universal-Metallgehäuse und Rack-Einbaugehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigene CNC-Bearbeitungsmodifikationen (Fräsen, Bohren, Gewindeschneiden, Ausschnitte), Pulverbeschichten, Eloxieren und Siebdruck an Standardbaureihen
Qualität und Zertifizierungen: UL-gelistete Optionen in ausgewählten Produktreihen, UL-94-Entflammbarkeitsklassen (HB, V-2, V-0, 5VA) nur bei Kunststoffgehäusen, IP-Schutzarten bis IP69K je nach Produktreihe und RoHS-konform
Veröffentlichte Angaben: Gegründet 1917 in Guelph, Ontario; bietet Tausende Lagergehäuse aus Aluminiumdruckguss und Aluminium-Strangpressprofilen an
Hammond Manufacturing zählt zu den am häufigsten spezifizierten OEMs für Elektronikgehäuse in Nordamerika. Das Werk in Guelph modifiziert lagernde 1590-Druckgussgehäuse und 1455-Aluminiumstrangpressschalen mit CNC-Steckverbinderausschnitten und Gewindedom-Bohrungen. Da die Modifikationszellen ausschließlich Hammond-Kataloggehäuse bearbeiten, liegen kundenspezifische Vollmaterialgeometrien außerhalb des Leistungsumfangs.
Mögliche Einschränkung: Werkseitige CNC-Modifikationen gelten ausschließlich für Hammond-Kataloggehäuse und unterliegen Mindestlosgrößen statt einer Einzelstück-Vollmaterialbearbeitung.
10. Polycase: Ideal für modifizierte Lagergehäuse aus Aluminiumdruckguss, Strangpress-Aluminium sowie NEMA/IP-Gehäuse mit CNC-Ausschnitt-Sofortangebot in 90 Sekunden ohne Mindestbestellmenge
Ideal für: Modifizierte Lagergehäuse aus Aluminiumdruckguss, Strangpress-Aluminium sowie NEMA/IP-Gehäuse mit CNC-Ausschnitt-Sofortangebot in 90 Sekunden ohne Mindestbestellmenge
Hauptsitz: Avon, Ohio, USA | Offizielle Website: www.polycase.com | Gegründet: 1990 | Typ: Gehäuse-OEM und kundenspezifische CNC-Bearbeitung (US-amerikanischer Hersteller von Elektronikgehäusen mit eigener CNC-Bearbeitung und Digitaldruck)
Hauptprodukte: Elektronikgehäuse aus Aluminiumdruckguss, stranggepresstem Aluminium, Edelstahl, Polycarbonat und ABS
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigene CNC-Ausschnitte, Gewindebohrungen, Flachsenkungen, gefaste Kanten, Taschenfräsungen, Laserbeschriftung und vollfarbiger Digitaldruck bei ±0.005 in Lochmaß- und ±0.010 in Positionstoleranz
Qualität & Zertifikate: UL-gelistet, Gehäuse mit Schutzart NEMA 4X / 6P, IP65, IP68 sowie RoHS-konform
Veröffentlichte Angaben: Bietet an seinem Standort in Ohio Online-Sofortangebote für CNC-Ausschnitte in 90 Sekunden, ohne Mindestbestellmenge, und
Polycase vereinfacht die Anpassung von Kataloggehäusen in seiner Fertigungsstätte in Avon, Ohio. Ingenieure konfigurieren CNC-Ausschnitte, Flachsenkungen und vollfarbige Digitalgrafiken online in 90 Sekunden ohne Mindestbestellmenge. Die Zerspanung ist auf die hauseigenen Druckguss-, Strangpress- und Kunststoffgehäuse von Polycase beschränkt, und Fertigungszeichnungen werden nach Auftragserteilung bereitgestellt.
Mögliche Einschränkung: Die CNC-Bearbeitung ist auf die Modifikation von Polycase-Kataloggehäusen beschränkt, und Fertigungszeichnungen werden erst nach Eingang einer Bestellung erstellt.
11. Bud Industries: Ideal für robotergeführte CNC-Fräsmodifikationen in 5 Tagen an über 2.500 lagernden NEMA-, IP67- und Aluminiumdruckguss-Gehäusen
Ideal für: Robotergeführte CNC-Fräsmodifikationen in 5 Tagen an über 2.500 lagernden NEMA-, IP67- und Aluminiumdruckguss-Gehäusen
Hauptsitz: Willoughby, Ohio, USA | Offizielle Website: www.budind.com | Gegründet: 1928 | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (US-Hersteller von Elektronikgehäusen in dritter Generation mit einer 165.000 sq. ft. großen Fertigungsstätte)
Hauptprodukte: Über 2.500 Standard-NEMA-Gehäuse, wasserdichte IP67-Gehäuse, Aluminiumdruckgussgehäuse und 19-Zoll-Serverracks
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Automatisierte Roboter-Fräszelle für kundenspezifische Ausschnitte, Bohrungen, Schlitze und Gewinde im Rahmen eines 5-Tage-Modifikationsprogramms
Qualität & Zertifikate: NEMA 4X, IP67, UL-gelistet und RoHS-konform
Veröffentlichte Angaben: Bud wurde 1928 von Max Haas als Hersteller von Radioantennen gegründet und führt über 2.500 Standardgehäuse, Kästen, Rack- und Schaltschrankgehäuse im Sortiment. Über 90 % der Produkte sind am selben Tag versandfertig. Ausschnitte und einfache Änderungen an Lagerprodukten werden innerhalb von fünf Tagen fertiggestellt.
Bud Industries betreibt in seiner 165.000 sq. ft. großen Fertigungsstätte in Willoughby, Ohio, eine automatisierte Roboter-Fräszelle. Über 90 % der Bud-Produkte aus einer Standardreihe mit mehr als 2.500 Gehäusen, Kästen, Rack- und Schaltschrankgehäusen sind am selben Tag versandfertig; Ausschnitte an Lagerprodukten werden innerhalb von fünf Tagen gefertigt. Wie andere Katalog-OEMs bearbeitet Bud seine eigenen Gehäusereihen, statt kundenspezifische Gehäuse aus Stangenmaterial zu fräsen.
Mögliche Einschränkung: Modifikationsleistungen gelten ausschließlich für Bud-Kataloggehäuse und nicht für von Grund auf aus dem Vollen gefräste Gehäuse.
12. BOPLA: Ideal für deutsche Industrie-HMI-Gehäuse aus Aluminium und Kunststoff (bis IP69) mit eigenem CNC-Fräsen, EMV-Beschichtung und optischem Display-Bonding
Ideal für: Deutsche Industrie-HMI-Gehäuse aus Aluminium und Kunststoff (bis IP69) mit eigenem CNC-Fräsen, EMV-Beschichtung und optischem Display-Bonding
Hauptsitz: Bünde, Nordrhein-Westfalen, Deutschland | Offizielle Website: www.bopla.de | Gegründet: 1970 | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Hersteller von Industrie-Elektronikgehäusen und HMI-Systemen)
Hauptprodukte: Bocube Alu XXL, BoVersa, BoPad, 19-Zoll-Baugruppenträger nach DIN EN 60297-3-101 sowie kundenspezifische Elektronikgehäuse aus Aluminium und Kunststoff
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigenes CNC-Fräsen, Bohren, Senken, Sägen, Laserbeschriften, EMV-Beschichtung, Folientastaturfertigung und optisches Touch-Display-Bonding
Qualität & Zertifikate: DIN EN 60297-3-101, UL 94 V-0 sowie Schutzarten IP65 / IP66 / IP68 / IP69
Veröffentlichte Eckdaten: Über 50 Jahre Erfahrung in der Entwicklung von Aluminium- und Kunststoff-Elektronikgehäusen bis IP69 mit mechanischer CNC-Bearbeitung, EMV-Beschichtung und HMI-Touch-Integration aus einer Hand.
BOPLA verbindet deutsche Gehäuseentwicklung mit einer vollständigen mechanischen CNC-Bearbeitung im eigenen Werk in Bünde. Automatisierungsteams wählen BOPLA, wenn ein Gehäuse CNC-Displayausschnitte, eine interne EMV-Abschirmbeschichtung und optisch gebondete Touchscreens erfordert. Die Konstruktionsabläufe sind auf die Katalogplattformen von BOPLA und nicht auf schnelle Einzelstück-Vollmaterialfrästeile ausgelegt.
Mögliche Einschränkung: Angebots- und Konstruktionsprozesse sind auf BOPLA-Gehäuseplattformen und europäische Industrieserien statt auf schnelle 48-Stunden-Einzelstück-Fertigungsaufträge aus Vollmaterial ausgerichtet.
13. ROLEC: Ideal für hochbelastbare abgedichtete Industrie- und Befehlsgehäuse aus Aluminium (IP66/IP67/IP69K) mit vollständiger werkseitiger CNC-Bearbeitung
Ideal für: Hochbelastbare abgedichtete Industrie- und Befehlsgehäuse aus Aluminium (IP66/IP67/IP69K) mit vollständiger werkseitiger CNC-Bearbeitung
Hauptsitz: Rinteln, Niedersachsen, Deutschland | Offizielle Website: www.rolec.de | Gegründet: 1985 | Typ: Gehäuse-OEM und kundenspezifische CNC-Bearbeitung (Familienunternehmen in dritter Generation, Hersteller von Industrie- und Befehlsgehäusen aus Aluminium)
Hauptprodukte: Abgedichtete Industriegehäuse aus Aluminiumguss und Strangpress-Aluminium, Edelstahlgehäuse sowie Tragarm-HMI-Befehlsgehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigenes CNC-Fräsen, Bohren, Gewindeschneiden, Gravieren, Pulverbeschichten, Eloxieren, EMV-Abschirmung und Reihenklemmen-Vormontage vom Einzelstück-Prototyp bis zur Serie
Qualität & Zertifikate: Schutzarten IP66, IP67, IP69K sowie Optionen nach UL, CSA und ATEX
Veröffentlichte Angaben: ROLEC zufolge führte die Entwicklung des weltweit ersten abgedichteten Aluminiumgehäuses zur Unternehmensgründung. Das Familienunternehmen in dritter Generation mit Sitz in Rinteln, Deutschland, verweist auf seine Innovationsführerschaft seit den 1960er-Jahren und wickelt Projekte von Einzelanfertigungen bis zu Großserien ab, einschließlich kompletter Vormontage.
ROLEC führt seine Gründung auf die Entwicklung des weltweit ersten abgedichteten Aluminiumgehäuses zurück und verweist auf seine Innovationsführerschaft seit den 1960er-Jahren; Entwicklung und Fertigung der Gehäuse erfolgen in Rinteln, Deutschland. Jedes Gehäuse aus Aluminiumdruckguss, Aluminium-Strangpressprofil oder Edelstahl kann CNC-gefräst, mit Gewinden versehen und pulverbeschichtet sowie mit Kabelverschraubungen ausgestattet werden. Das Produktsortiment richtet sich an anspruchsvolle Anwendungen in Fabrikhallen und im Außenbereich mit HMI-Systemen, nicht an kompakte HF-Abschirmungen auf Leiterplattenebene.
Mögliche Einschränkung: Ausgerichtet auf Industrie-, Automatisierungs- und HMI-Befehlsgehäuse statt auf miniaturisierte Konsumgüter- oder taschengroße HF-Vollmaterialabschirmungen.
14. METCASE: Ideal für ergonomische Aluminium-Instrumentengehäuse und 19-Zoll-Rackgehäuse, individuell angepasst ab Kleinserien von 10 Stück
Ideal für: Ergonomische Aluminium-Instrumentengehäuse und 19-Zoll-Rackgehäuse, individuell angepasst ab Kleinserien von 10 Stück
Hauptsitz: Fareham, Hampshire, Vereinigtes Königreich | Offizielle Website: www.metcase.co.uk | Gegründet: Nicht öffentlich angegeben | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Geschäftsbereich für Metallgehäuse der OKW Enclosures Ltd mit 27 Mitarbeitern in Fareham)
Hauptprodukte: 19-Zoll-Rackgehäuse der Serien Technomet, Unimet und Combimet, Tisch-Instrumentengehäuse aus Aluminium sowie kundenspezifische Blechgehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: CNC-Bearbeitung von Frontplatten und Gehäusen, Stanzen, Laserschneiden, Lackieren, Eloxieren, Digitaldruck und kundenspezifische Blechfertigung ab 10 Stück
Qualität & Zertifikate: Zertifiziert nach ISO 9001:2015 sowie REACH-, RoHS- und WEEE-konform
Veröffentlichte Eckdaten: Nach ISO 9001:2015 zertifizierter britischer Metallgehäusespezialist, der angepasste Aluminium-Instrumentengehäuse und maßgeschneiderte Frontplatten bereits in Fertigungslosen ab 10 Stück liefert.
METCASE entwickelt in seiner Fertigungsstätte im britischen Fareham ergonomische Aluminium-Tischgehäuse und 19-Zoll-Rackmount-Instrumentengehäuse. Hersteller von Prüf- und Messgeräten bestellen Technomet- oder Combimet-Gehäuse mit kundenspezifisch CNC-gefrästen Frontplatten und digitaler Beschriftung ab 10 Stück. Die Fertigungszelle ist auf Blech- und Strangpress-Instrumentenchassis statt auf dickwandige 5-Achs-Vollmaterialblöcke spezialisiert.
Mögliche Einschränkung: Spezialisiert auf gekantete Blech-, Druckgussblenden- und Strangpress-Instrumentengehäuse aus Aluminium statt auf dickwandige 5-Achs-Vollmaterial-Ausfräsungen.
15. Takachi Electronics Enclosure: Ideal für über 22.000 lagernde japanische Aluminium-, IP68-Druckguss- und Rackmount-Gehäuse mit CNC-Lochfräsen ab 1 Stück
Ideal für: Über 22.000 lagernde japanische Aluminium-, IP68-Druckguss- und Rackmount-Gehäuse mit CNC-Lochfräsen ab 1 Stück
Hauptsitz: Kawaguchi, Saitama, Japan | Offizielle Website: www.takachi-enclosure.com | Gegründet: 1979 | Typ: Gehäuse-OEM + Kundenspezifische CNC-Bearbeitung (Japanischer Hersteller von Elektronik- und Industriegehäusen mit über 22.000 Lagerartikeln)
Hauptprodukte: Stranggepresste Aluminiumgehäuse, wasserdichte IP68-Aluminiumdruckgussgehäuse der Serien DW/DWH, Edelstahlgehäuse, 19-Zoll-Rackmount-Chassis und Kühlkörpergehäuse
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: Eigenes CNC-Lochfräsen, Laserschneiden, Ablängen von Aluminium-Strangpressprofilen nach Maß, Tintenstrahldruck, Lackieren und CNC-geprägte Frontfolien ab 1 Stück
Qualität & Zertifikate: Wasserdichte Schutzarten IP65, IP67 und IP68
Veröffentlichte Angaben: Bietet über 22.000 Artikel an Lager: Standardgehäuse aus Aluminium, Aluminiumdruckguss mit IP68-Schutzart und Edelstahlgehäuse; kundenspezifisch CNC-gefräst und lasergeschnitten
Takachi Electronics Enclosure hält an seinem Hauptsitz im japanischen Saitama einen Bestand von über 22.000 Gehäuseartikeln vor. Ingenieure wählen stranggepresste Kühlkörpergehäuse, IP68-Aluminiumdruckgussgehäuse oder 19-Zoll-Rackgehäuse aus und bestellen CNC-Ausschnitte bereits ab 1 Stück. Die Zerspanungsleistungen gelten ausschließlich für die Katalogfamilien von Takachi und nicht für vom Kunden beigestelltes Halbzeug.
Mögliche Einschränkung: Die kundenspezifische Bearbeitung erfolgt an den Strangpress-, Druckguss- und Blech-Kataloggehäusen von Takachi und nicht an vom Kunden bereitgestellten massiven 5-Achs-Vollmaterialblöcken.
16. Buckeye Shapeform: Ideal für nach AS9100 zertifizierte kundenspezifische US-Elektronikgehäuse aus Aluminium und tiefgezogene Metallbecher für Luft- und Raumfahrt sowie Wehrtechnik
Ideal für: Nach AS9100 zertifizierte kundenspezifische US-Elektronikgehäuse aus Aluminium und tiefgezogene Metallbecher für Luft- und Raumfahrt sowie Wehrtechnik
Hauptsitz: Columbus, Ohio, USA | Offizielle Website: www.buckeyeshapeform.com | Gegründet: Nicht öffentlich angegeben | Typ: Kundenspezifischer CNC-Hersteller (Vertikal integrierter US-Hersteller von kundenspezifischen Elektronikgehäusen und tiefgezogenen Metallteilen)
Hauptprodukte: Kundenspezifische stranggepresste und spanend bearbeitete elektronische Aluminiumgehäuse, Rackmount-Chassis, Tischgehäuse und präzise tiefgezogene Metallbecher
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: CNC-Bearbeitung, Blechfertigung, Modifikation von Aluminium-Strangpressprofilen, Präzisions-Tiefziehen, Siebdruck und Baugruppenmontage
Qualität & Zertifikate: Zertifiziert nach ISO 9001:2015 und AS9100 (Träger des Lockheed Martin STAR Supplier Award)
Veröffentlichte Angaben: Vertikal integrierter US-amerikanischer Hersteller, zertifiziert nach ISO 9001:2015 und AS9100 und ausgezeichnet mit dem Lockheed Martin STAR Supplier Award
Buckeye Shapeform bietet in seiner Fertigungsstätte in Columbus, Ohio, eine vertikal integrierte US-Metallfertigung. Hauptauftragnehmer aus der Wehrtechnik und Avionik setzen bei CNC-gefrästen Aluminium-Chassis und einteiligen tiefgezogenen Bechern auf das AS9100-Qualitätsmanagementsystem des Unternehmens. Projekte durchlaufen eine klassische technische Angebotsprüfung statt einer automatisierten Online-Sofortkalkulation.
Mögliche Einschränkung: Bietet keine automatische Online-CAD-Sofortkalkulation an; Projekte erfordern eine klassische technische Angebotsprüfung (RFQ).
Können ein Gehäuseunterteil und sein Deckel gemeinsam spanend bearbeitet werden?
Ja, CNC-Hersteller bearbeiten ein Aluminium-Gehäuseunterteil und den zugehörigen Deckel routinemäßig als gepaartes Set aus derselben Halbzeugcharge. Durch die gemeinsame Zerspanung beider Teile werden enge Toleranzen an abgestuften EMI/RFI-Dichtlippen und O-Ring-Kanälen innerhalb einer Maßgenauigkeit von ±0,01 mm eingehalten.
Werden Gehäusekörper und Deckel auf derselben Aufhängung mit demselben Strahlmittel sowie im selben Bad zum Eloxieren nach Typ II und Färben behandelt, lassen sich Farbabweichungen verringern. Legen Sie bei sichtbaren Bauteilen außerdem mit dem Fertigungsbetrieb ein Farbmuster und einen zulässigen ΔE-Wert fest. Das ist bei Unterhaltungselektronik, Desktop-Audiointerfaces und Medizinprodukten wichtig, bei denen die Oberflächenbeschaffenheit optisch übereinstimmen muss.
On-Demand-Plattformen für die schnelle CNC-Fertigung & Präzisionsbetriebe (Unternehmen 17–20)
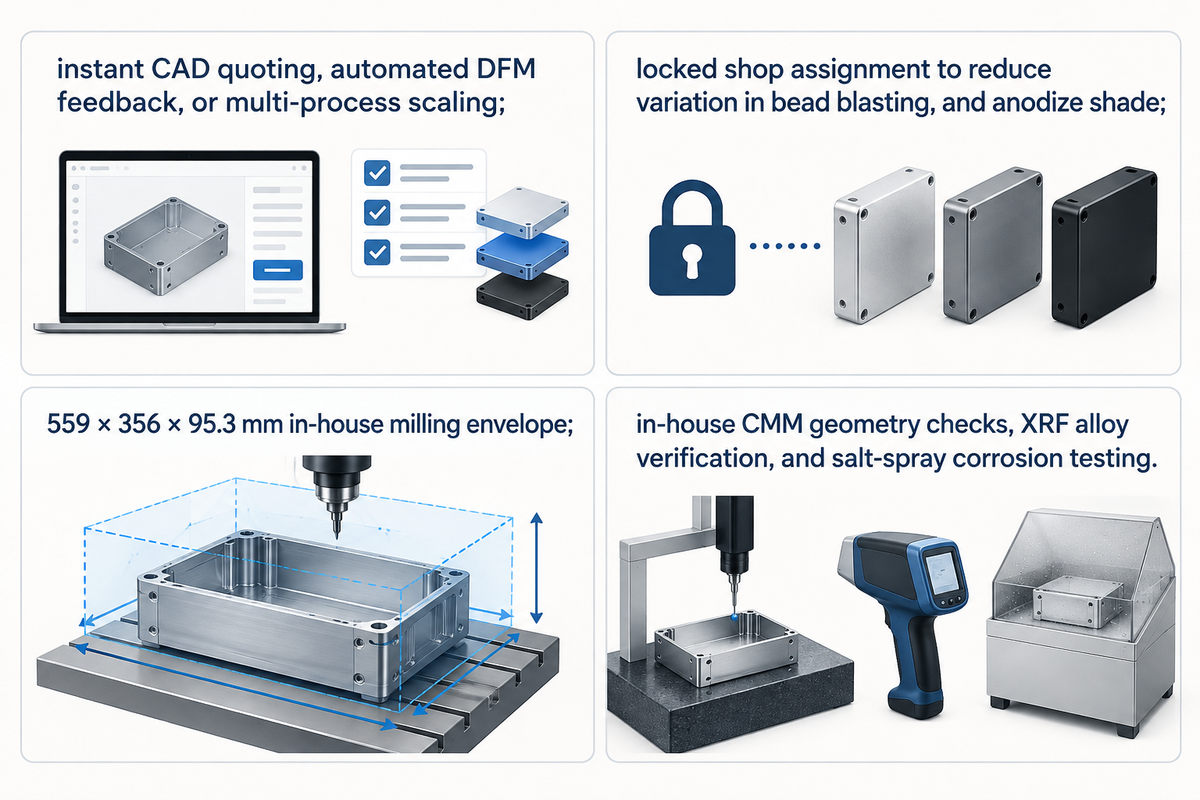
Digitale On-Demand-Fertigungsplattformen und spezialisierte Präzisionsbetriebe bedienen Teams, die sofortige CAD-Angebote, automatisiertes DFM-Feedback oder eine verfahrensübergreifende Skalierung benötigen. Plattformen wie Protolabs, Xometry und Fictiv ermöglichen es Einkäufern, 3D-CAD-Dateien hochzuladen, um spanend bearbeitete Teile parallel zu Blechhalterungen und Spritzgussteilen zu kalkulieren.
Bei Folgeaufträgen über eine Marktplatzplattform können Einkaufsleiter eine feste Betriebszuweisung vereinbaren, um Schwankungen beim Glasperlenstrahlen und beim Eloxalfarbton zwischen den einzelnen Fertigungslosen zu reduzieren.
17. Protolabs: Ideal für die automatisierte digitale CNC-Bearbeitung von Prototypen-Aluminiumgehäusen in 1–4 Tagen samt Skalierung über ein globales Partnernetzwerk
Ideal für: Automatisierte digitale CNC-Bearbeitung von Prototypen-Aluminiumgehäusen in 1–4 Tagen samt Skalierung über ein globales Partnernetzwerk
Hauptsitz: Maple Plain, Minnesota, USA | Offizielle Website: www.protolabs.com | Gegründet: 1999 | Typ: On-Demand-CNC-Plattform (Börsennotiertes digitales Fertigungsunternehmen mit einer 215.000 sq. ft. großen CNC-Fertigungsstätte in Minnesota sowie Protolabs Network)
Hauptprodukte: Schnelle CNC-gefräste Gehäuse aus Aluminium und technischen Kunststoffen, Blechgehäuse, Spritzgussteile und 3D-gedruckte Prototypen
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs- und 5-Achs-indexiertes CNC-Fräsen bis 559 × 356 × 95,3 mm im eigenen Werk bei ±0.005 in (±0,13 mm) Allgemeintoleranz und ±0.0005 in Bohrungstoleranz sowie Eloxieren und Chromatieren
Qualität & Zertifikate: ISO 9001:2015, AS9100D, ISO 13485 und ITAR-registriert
Veröffentlichte Angaben: Gegründet 1999; bietet automatisiertes DFM-Feedback und hauseigene CNC-gefräste Aluminiumteile innerhalb von 1–4 Tagen
Protolabs verbindet ein 215.000 sq. ft. großes automatisiertes CNC-Werk in Minnesota mit seinem globalen Protolabs Network. Nach dem Hochladen einer 3D-CAD-Datei erhalten Sie binnen Minuten eine automatisierte DFM-Analyse und in 1 bis 4 Tagen 5-Achs-indexierte Aluminiumgehäuse. Gehäuse, die den hauseigenen Fräsbauraum von 559 × 356 × 95,3 mm überschreiten, werden an externe Netzwerkpartner weitergeleitet.
Mögliche Einschränkung: Das automatisierte Fräsen im eigenen Werk unterliegt festen Werkzeugreichweiten und Bauraumgrenzen (559 × 356 × 95,3 mm), sodass komplexe Hinterschnitte oder größere Chassis an externe Partnerbetriebe vergeben werden.
18. Xometry: Ideal für die KI-kalkulierte On-Demand-Beschaffung von CNC-Gehäusen über 5.000+ geprüfte globale Lieferanten mit ITAR- und CMMC-Level-2-Konformität
Ideal für: KI-kalkulierte On-Demand-Beschaffung von CNC-Gehäusen über 5.000+ geprüfte globale Lieferanten mit ITAR- und CMMC-Level-2-Konformität
Hauptsitz: North Bethesda / Gaithersburg, Maryland, USA | Offizielle Website: www.xometry.com | Gegründet: 2013 | Typ: CNC-Plattform für die bedarfsgerechte Fertigung (KI-gestützter Marktplatz für kundenspezifische Fertigung auf Abruf, der 90.000 Käufer mit 5.000 Lieferanten verbindet)
Hauptprodukte: Kundenspezifische CNC-gefräste Gehäuse, Blech- und Rohrkonstruktionen, 3D-gedruckte Gehäuse, Druckgussteile und Spritzgussteile
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen, CNC-Drehen, Bohren und Drahterodieren bis unter ±0.001 in Genauigkeit ohne Mindestbestellmenge
Qualität & Zertifikate: ISO 9001:2015, ISO 13485:2016, AS9100D, IATF 16949:2016, ITAR, CMMC Level 2 und JCP
Veröffentlichte Angaben: Bietet patentierte KI-gestützte Sofortangebote über ein Netzwerk von mehr als 5.000 Lieferanten und gibt an, über 165 Millionen Teile ausgeliefert zu haben. Xometry führt ISO 9001, AS9100D, ITAR und CMMC Level 2 als Qualifikationen auf; diese gelten nicht automatisch für jeden Partnerbetrieb.
Xometry betreibt einen digitalen Fertigungsmarktplatz, der sich auf weltweit mehr als 5.000 geprüfte Zerspanungsbetriebe stützt. Einkäufer aus Wehrtechnik, Medizintechnik und Robotik nutzen die KI-Angebotsmaschine, um 5-Achs-Vollmaterialgehäuse im Rahmen von ITAR- und CMMC-Level-2-Prozessen zu beschaffen. Folgefertigungslose auf einem Marktplatz sollten für eine gleichbleibende Oberflächenbeschaffenheit an ein festes Lieferantenprogramm gebunden werden.
Mögliche Einschränkung: Arbeitet als verteilter Lieferantenmarktplatz statt als einzelnes Werk, sodass die Maschinenzuweisung von Fertigungslos zu Fertigungslos variieren kann, sofern sie nicht in einem Enterprise-Fertigungsprogramm festgeschrieben wird.
19. Fictiv: Ideal für gesteuerte globale CNC-Gehäusefertigung in den USA, Mexiko, Indien und China mit engen Toleranzen von ±0,008 mm und KMG-Prüfberichten
Ideal für: Gesteuerte globale CNC-Gehäusefertigung in den USA, Mexiko, Indien und China mit engen Toleranzen von ±0,008 mm und KMG-Prüfberichten
Hauptsitz: San Francisco, Kalifornien, USA | Offizielle Website: www.fictiv.com | Gegründet: 2013 | Typ: On-Demand-CNC-Plattform (Digitale Plattform für kundenspezifische Fertigung und Lieferkettensteuerung mit 4 globalen Fertigungszentren)
Hauptprodukte: Präzisions-CNC-gefräste Elektronikgehäuse, Kühlkörper, Blech-Chassis, Druckgussgehäuse und Spritzgussteile
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen, Drehen sowie Draht-/Senkerodieren bis 48 in Bauteilgröße mit Toleranzen bis ±0,008 mm (ca. ±0.000315 in) an engen Geometrieelementen und 1–2 Tagen schnellster Durchlaufzeit
Qualität & Zertifikate: ISO 9001:2015, AS9100D, ISO 13485 und SOC 2 Typ II
Veröffentlichte Angaben: 2013 in San Francisco gegründet; betreibt regionale Fertigungszentren in den USA, Mexiko, Indien und China
Fictiv steuert die kundenspezifische CNC-Gehäusefertigung über regionale Technikzentren in den USA, Mexiko, Indien und China. Die Plattform verbindet sofortige DFM-Hinweise mit regionalen Qualitätsingenieuren, die vor dem Versand KMG-Maßprüfberichte kontrollieren. Da die Zerspanung durch Partner-Fertigungsstätten erfolgt, sollten Einkäufer Anforderungen an Oberflächenbeschaffenheit und Eloxierung eindeutig auf den 2D-Fertigungszeichnungen angeben.
Mögliche Einschränkung: Stützt sich auf über regionale Zentren gesteuerte Partner-Fertigungsbetriebe, statt ein eigenes vertikal integriertes Strangpresswerk für Gehäuse zu betreiben.
20. Runsom Precision: Ideal für direkte 3/4/5-Achs-CNC-Bearbeitung und Langdrehen kundenspezifischer elektronischer Aluminiumgehäuse aus Dongguan mit Alodine und Harteloxal
Ideal für: Direkte 3/4/5-Achs-CNC-Bearbeitung und Langdrehen kundenspezifischer elektronischer Aluminiumgehäuse aus Dongguan mit Alodine und Harteloxal
Hauptsitz: Dongguan, Guangdong, China | Offizielle Website: www.runsom.com | Gegründet: 2013 | Typ: Kundenspezifischer CNC-Hersteller (Direkter, nach ISO 9001:2015 zertifizierter Hersteller für Präzisions-CNC-Bearbeitung und Rapid Prototyping)
Hauptprodukte: Kundenspezifische CNC-gefräste Elektronikgehäuse aus Aluminium und Edelstahl, optische Fassungen und präzisionsgedrehte Bauteile
Kernkompetenzen bei Gehäusen & Oberflächenbeschaffenheit: 3-Achs-, 4-Achs- und 5-Achs-CNC-Fräsen, Langdrehen, Drahterodieren, KMG-/RFA-/Salzsprühnebelprüfung, Alodine/Chemfilm und Eloxieren bei ±0,01 mm (ca. ±0.000394 in) Präzisionstoleranz und Ra 0.4 Oberflächenrauheit
Qualität & Zertifikate: ISO 9001:2015
Veröffentlichte Angaben: Fertigt kundenspezifische, 5-achsig CNC-gefräste Aluminiumgehäuse innerhalb von 7–10 Tagen; mit hauseigener Koordinatenmessmaschine, XRF-Analysegerät und Salzsprühnebelprüfung
Runsom Precision fertigt in seinem nach ISO 9001:2015 zertifizierten Werk in Dongguan kundenspezifische Elektronikgehäuse aus Aluminium und Edelstahl. Das Qualitätslabor führt im eigenen Haus KMG-Geometrieprüfungen, RFA-Legierungsanalysen und Salzsprühnebel-Korrosionsprüfungen an eloxierten Gehäusen durch. Angebote werden von Fertigungsingenieuren innerhalb von 24 Stunden manuell ausgearbeitet und nicht über einen automatisierten Web-Rechner erstellt.
Mögliche Einschränkung: Angebote erfordern eine manuelle technische Prüfung der 3D-STEP/IGES- und 2D-PDF-Fertigungszeichnungen (bis zu 24 Stunden) anstelle einer automatisierten Online-Sofortkalkulation.
Technische Spezifikationen: Wandstärke, EMI-Abschirmung, IP67-Abdichtung und Oberflächenbeschaffenheit
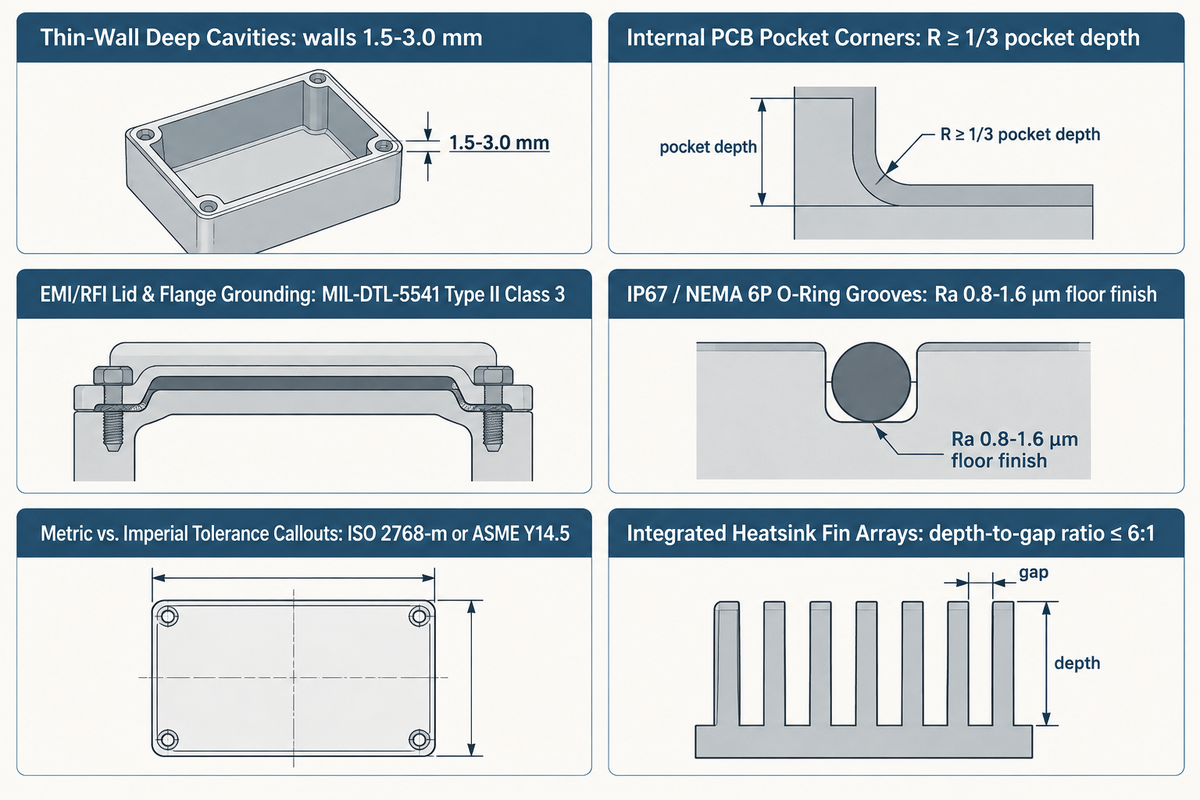
Zu den typischen Anwendungen beim CNC-Fräsen von Gehäusen zählen robuste Feldsensoren, HF-Transceiver und Leistungswandler für die Industrieautomation. Die Spezifikation dieser Gehäuse erfordert es, elektrische und thermische Zielwerte in zerspanbare Toleranzen zu übersetzen. Die übliche Wandstärke bei spanend bearbeiteten Aluminiumgehäusen beträgt 1,5–3,0 mm (0,060–0,120 in). Interne vertikale Tascheneckradien sollten R ≥ 1/3 der Kavitätstiefe (mindestens 0,8–1,6 mm / 0,031–0,063 in) betragen, damit Standard-Schaftfräser (L:D ≤ 4:1) ratterfrei arbeiten.
Nachfolgend sind die 6 Spezifikationsfallen bei Gehäusemaßen aufgeführt, denen Ingenieure beim Übergang vom 3D-CAD-Modell zur CNC-Fertigung begegnen, jeweils ergänzt um bewährte Lösungen.
| Geometrieelement | Häufige CAD-Falle | CNC-Physik & Ausfallmechanismus | Empfohlene technische Spezifikation |
|---|---|---|---|
| Dünnwandige tiefe Kavitäten | Vorgabe von ±0,01 mm an einer 0,8 mm dünnen Wand nach massivem Vollmaterialabtrag | Freiwerdende Walzeigenspannungen verziehen dünne Aluminiumwände um 0,10–0,25 mm nach innen | Wände mit 1,5–3,0 mm (0,060–0,120 in) auslegen; spannungsarm geglühte 6061-T651-Platten & Schruppen-Restmaterial-Schlichten vorgeben |
| Innenecken von Leiterplattentaschen | Scharfe vertikale 90°-Innenecken in einer 15,0 mm tiefen Kavität | Lange, schlanke Schaftfräser (L:D > 6:1) drängen ab und rattern, was Oberflächenbeschaffenheit und Maßhaltigkeit ruiniert | Inneneckradius R ≥ 1/3 Taschentiefe wählen (min. 0,8–1,6 mm / 0,031–0,063 in; L:D ≤ 4:1) oder Freistich-Eckentlastungen (Dog-Bones) vorsehen |
| EMI/RFI-Deckel- & Flanscherdung | Vorgabe einer Standard-Eloxierung nach MIL-PRF-8625 Typ II/III auf einem HF-Abschirmgehäuse | Eloxaloxid ist ein elektrischer Isolator (10–50 μm dick), der den Faraday-Käfig unterbricht (4 mm statt 2 mm Wandstärke beheben keine unabgedeckten Fugen) | Chromatierung nach MIL-DTL-5541 Typ II Klasse 3, leitfähige Chemisch-Nickel-Beschichtung zur HF-Abschirmung oder selektive Abdeckung nutzen |
| O-Ring-Nuten nach IP67 / NEMA 6P | Fräsen einer rechteckigen Nut exakt in Schnurstärke des O-Rings ohne Ausdehnungsvolumen | Elastomere sind inkompressibel; eine überfüllte Nut verhindert den metallischen Kontakt des Deckels | Nuttiefe auf zwanzig bis dreißig Prozent Schnurverpressung und Nutgrundrauheit Ra 0,8–1,6 μm auslegen |
| Metrische vs. zöllige Toleranzangaben | Gleichsetzen gerundeter metrischer und zölliger Werte (z. B. Angabe ±0,008 mm = ±0.0002 in) | Gemäß den SI-Längenumrechnungsnormen des NIST (1 in = 25,4 mm exakt) entspricht 0.0002 in genau 0,00508 mm, was zu Streitfällen bei der Qualitätsprüfung führt | Maßzeichnungen mit einem einheitlichen primären Einheitensystem; geben Sie eine allgemeine Toleranzklasse (z. B. ISO 2768-m) für nicht tolerierte Geometrieelemente an und legen Sie kritische Geometrieelemente mit GD&T nach einem Standard fest (ASME Y14.5 oder ISO GPS) |
| Integrierte Kühlrippenfelder | Fräsen von 0,8 mm dünnen Kühlrippen mit engen Spaltmaßen bei großen Taschentiefen | Hohe Aspektverhältnisse (>10:1) führen dazu, dass sich dünne Aluminiumrippen unter den Schnittkräften verbiegen | Verhältnis von Rippenhöhe zu Spaltbreite beim Fräsen ≤ 6:1 halten (Rippenstärke ≥ 1,5–2,0 mm) oder stranggepresste Kühlkörperprofile nutzen |
📐 Durchgerechnetes Praxisbeispiel: Eckradius- & O-Ring-Nutauslegung für ein 15 mm tiefes HF-Gehäuse aus 6061-T651
Nehmen wir an, Sie konstruieren ein robustes Gehäuse aus 6061-T651-Aluminium für einen Außen-Transceiver. Die angenommenen Beispielwerte lauten: Kavitätstiefe D = 15,0 mm, Wandstärke t = 2,5 mm und eine Silikon-O-Ring-Schnur mit Ø2.00 mm Durchmesser.
Schritt 1, Eckenradius der Tasche: Halten Sie bei den angenommenen Beispielwerten das Verhältnis von Werkzeuglänge zu Durchmesser beim präzisen 3-Achs- und 4-Achs-CNC-Fräsen bei L:D ≤ 4:1. Ein Innenradius von R ≥ 1/3 der Taschentiefe (15.0 ÷ 3 = 5,0 mm) ermöglicht es einem Schaftfräser mit Ø10–12 mm, den 15 mm tiefen Boden bei einem L:D von nur 1,25–1,5:1 zu erreichen, wodurch die Werkzeugdurchbiegung gering bleibt. Mit einem Schaftfräser von Ø10.0 mm bis Ø12.0 mm ergibt sich ein vertikaler Innenradius von R5.0 mm bis R6.0 mm, sodass das Werkzeug gleichmäßig und ohne Rattern fährt.
Schritt 2, IP67-O-Ring-Nutgeometrie: Bei einer angestrebten Verpressung der Elastomerschnur von fünfundzwanzig Prozent an der Ø2.00 mm starken Schnur ergibt sich unter diesen Beispielwerten eine Nuttiefe von 1,50 mm ± 0,05 mm. Eine Nutbreite von 2,60 mm liefert einen Nutquerschnitt von 3,90 mm² gegenüber 3,14 mm² Schnurquerschnitt und lässt Ausdehnungsraum bei Temperaturwechseln. Prüfen Sie die Auslegungsregeln für Dichtlippen in unserem Leitfaden zu Gehäuseschnittstellen und Paarungstoleranzen.
Kann die Oberflächenbeschaffenheit über mehrere Bauteile hinweg abgeglichen werden?
Ja, dekorative Oberflächen auf CNC-gefrästen Aluminiumgehäusen lassen sich über Deckel, Unterteile und Frontplatten hinweg angleichen, wenn die Fertigungsparameter festgeschrieben werden. Der Fertigungsbetrieb zerspant alle zusammengehörigen Teile aus derselben Legierungscharge (etwa 6061-T651) und verwendet identisches Glasperlen-Strahlmittel der Körnung #100 oder #120.
Beim Typ-II- und Typ-III-Eloxieren von Aluminium reduziert das gemeinsame Einhängen von Deckel und Gehäusekörper im selben Bad die Farbabweichung (ΔE).
So wählen Sie einen Hersteller für die CNC-Bearbeitung von Elektronikgehäusen: Kosten, Stückzahlschwelle und RFQ-Checkliste
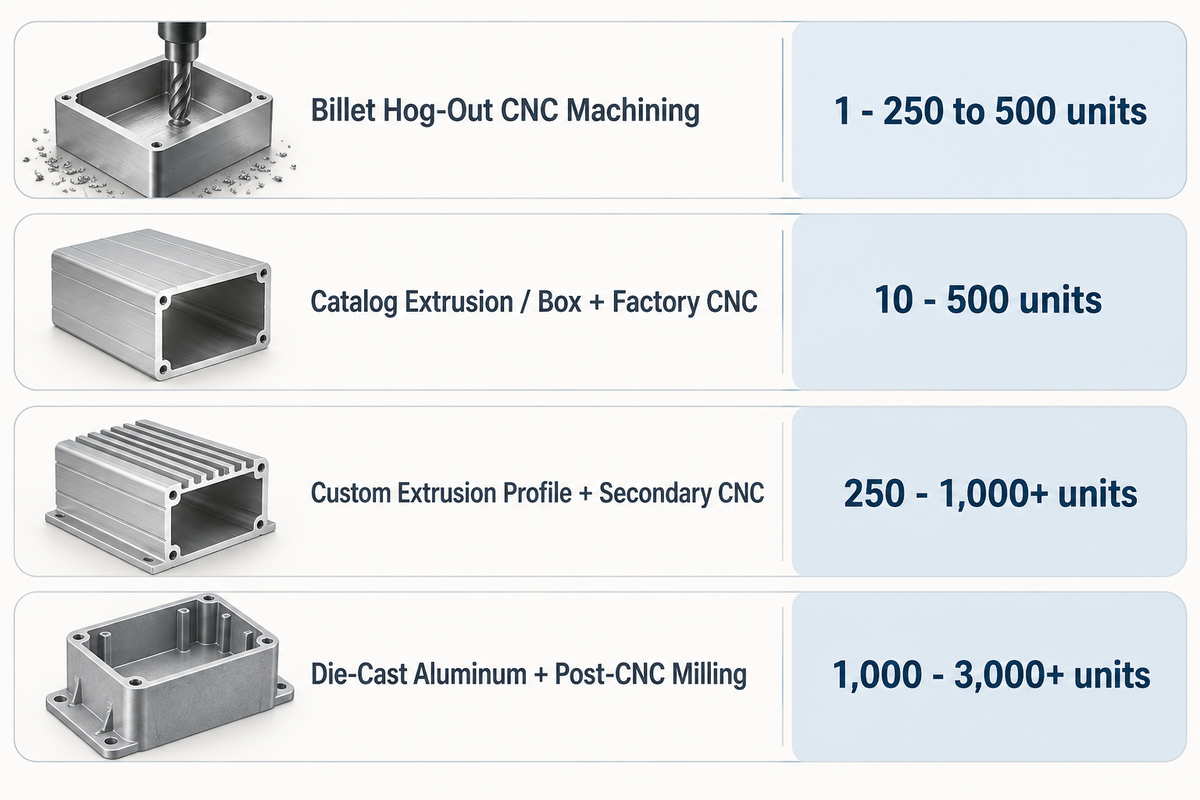
Für die CNC-Bearbeitung von Vollmaterial sind weder ein Strangpresswerkzeug noch eine Gussform erforderlich. Einmalige Kosten entstehen für die CAM-Programmierung und Spannvorrichtungen; deshalb ist dieses Verfahren die übliche Wahl für Prototypen und kleine Pilotserien. Kundenspezifische Strangpressprofile mit anschließender CNC-Fräsbearbeitung erreichen den Kostengleichstand mit der Bearbeitung von Vollmaterial typischerweise bei etwa 500–1.500 Einheiten; Druckguss mit CNC-Nachbearbeitung bei etwa 1.000–10.000 Einheiten (500–1.500 Einheiten in einem veröffentlichten Beispiel für ein Gehäuse mit den Maßen 150 × 100 × 30 mm). Der tatsächliche Kostengleichstand ist kein fester Wert. Er hängt von den anfänglichen Werkzeugkosten (NRE), der Komplexität des 3D-Formhohlraums und dem Zeitaufwand für die nachgelagerte 5-Achs-CNC-Fräsbearbeitung von O-Ring-Nuten, Kühlrippen und seitlichen Anschlüssen ab.
Vergleichen Sie anhand der folgenden Tabelle Werkzeugkosten, Losgrößen und Lieferzeiten für die vier Fertigungsfolgen für Gehäuse.
| FERTIGUNGSVERFAHREN | Wirtschaftliches Losgrößenfenster | Einmalige Werkzeugkosten (NRE) | Geprüfte Lieferzeit | Optimale Struktur- & Thermikanwendungen |
|---|---|---|---|---|
| Vollmaterial-CNC-Bearbeitung (Hog-Out) | 1 – etwa 500 bis 1.500 Einheiten | Kein Werkzeug und keine Form; Programmierung und Spannvorrichtungen im Angebotspreis enthalten | 1–4 Tage bis 3–10 Werktage | Mehrkammer-HF-Abschirmungen, monolithische Kühlkörper, Kühlplatten, stoßfeste Wehrtechnikgehäuse |
| Katalog-Strangpressprofil / -Gehäuse + Werkseitige CNC-Bearbeitung | Ab 1 Einheit (Polycase: keine Mindestbestellmenge) | Kein Werkzeug und keine Form (Lagergehäuse) | 2–3 Tage bis 5 Tage | Standard-Leiterplattenformate, Hutschienen-Steuerungen, Tisch-Messgeräte, Wandsensoren |
| Kundenspezifisches Strangpressprofil + Sekundäre CNC-Bearbeitung | 500 – 1.500+ Einheiten (Werkzeuge für Kleinserien ab 50–100) | Kundenspezifische Strangpressmatrize (Angebot erforderlich) | Individueller Matrizen- & Erstmusterzeitplan (Angebot erforderlich) | Einschub-Leiterplattengehäuse, gerippte Kühlkörperschalen nach Maß, robuste Handgeräte |
| Aluminiumdruckguss + Nachgelagertes CNC-Fräsen | 1.000 – 10.000+ Einheiten (500–1.500 in einem Beispiel für ein Gehäuse mit den Maßen 150 × 100 × 30 mm) | Warmarbeitsstahl-Druckgussform (Angebot erforderlich) | Individueller Werkzeugzeitplan (Angebot erforderlich) | Großserien-Außentelekommunikation, Kfz-Steuergeräte (ECUs), IP68-Industriekameragehäuse |
Wenden Sie vor der Erteilung von Bestellungen diese 7-Punkte-DFM- & EMI/IP67-Prüfcheckliste für Gehäuse an, um die Leistungsfähigkeit der Lieferanten zu prüfen:
- Vergleichen Sie die Stückpreise bei 10, 100 und 500 Teilen für „Kleinserien-CNC-Bearbeitung für die Vorserienfertigung“ gegenüber „kundenspezifischen Strangpress- oder Druckguss-Brückenwerkzeugen.“
- Fordern Sie spannungsarm geglühte 6061-T651-Plattenware mit 1,5–3,0 mm (0,060–0,120 in) Wandstärke für tiefe Vollmaterialgehäuse sowie eine Dichtflanschebenheit von 0.05 bis 0,10 mm pro 100 mm Messlänge.
- Bestätigen Sie die hauseigene oder kontrolliert untervergebene Fähigkeit zur Chromatierung nach MIL-DTL-5541 Typ II Klasse 3 sowie zur präzisen Stopfen-/Klebebandabdeckung vor dem Eloxieren.
- Fordern Sie eine Nutgrundrauheit von Ra 0,8–1,6 μm bei zwanzig bis dreißig Prozent Verpressung der Elastomerschnur und verlangen Sie eine Druckabfall- oder Tauchprüfung.
- Halten Sie Inneneckradien bei R ≥ 1/3 der Kavitätstiefe (mindestens 0,8–1,6 mm; L:D ≤ 4:1) und schreiben Sie für Wartungsdeckel Gewindeeinsätze aus Edelstahl (Helicoil oder PEM) vor.
- Wenn Durchbrüche auf vier oder fünf Seiten liegen, hält die 5-Achs-CNC-Bearbeitung für komplexe Mehrseiten-Gehäuse eine Lagetoleranz von ±0.01 bis ±0,025 mm in einer einzigen Aufspannung ein.
- Prüfen Sie vor der Auftragserteilung den Geltungsbereich des Zertifikats und den eingetragenen Rechtsinhaber. Gemäß dem Leitfaden der Europäischen Kommission zur CE-Kennzeichnung ist die CE-Kennzeichnung eine Produktkonformitätserklärung für bestimmte Richtlinien und kein allgemeines Gütesiegel für einen Zerspanungsbetrieb. Ebenso gilt das Zertifizierungs- und Akkreditierungsprogramm der ASME für spezifische drucktragende Bauteile, und nach den ITAR-Registrierungsvorschriften gemäß 22 CFR § 122.1 weist die Registrierung einen inländischen Hersteller für die Exportkontrolle aus, ersetzt jedoch keine Qualitätsaudits nach ISO 9001 oder AS9100D.
Fügen Sie Ihrer Angebotsanfrage (RFQ) die folgende strukturierte Spezifikationstabelle bei, um die Antworten der Anbieter zu vereinheitlichen:
RFQ-Checkliste — übernehmen Sie diese Angaben in Ihre Angebotsanfrage:
| Parameter | Empfohlener Umfang | Warum das wichtig ist | Prüfmethode |
|---|---|---|---|
| Legierung & Wandstärke | 6061-T651 oder 7075-T651; 1,5–3,0 mm (0,060–0,120 in) Wandstärke | Verhindert ein Durchbiegen dünner Wände nach hohem Vollmaterialabtrag | Werkszeugnis nach EN 10204 Typ 3.1 & RFA-Legierungsanalyse anfordern |
| Dichtflanschebenheit | 0,05–0,10 mm pro 100 mm Spannweite | Sichert eine gleichmäßige Elastomerschnur-Verpressung von zwanzig bis dreißig Prozent für die IP67-Abdichtung | KMG-Ebenheitsprotokoll über die Kontaktflächen von Deckel und Unterteil |
| Inneneckradius der Tasche | R ≥ 1/3 Taschentiefe (min. 0,8–1,6 mm / 0,031–0,063 in; L:D ≤ 4:1) | Vermeidet Fräserrattern und Eckmarkierungen rund um rechteckige Leiterplatten | DFM-Prüfung der 3D-STEP- oder IGES-CAD-Dateien vor Auftragserteilung |
| Oberflächenbeschaffenheit der O-Ring-Nut | Ra 0,8–1,6 μm (32–63 μin) | Beseitigt Leckagepfade durch Fräsbahnen beim Eintauchen in 1 m Wassertiefe nach IEC 60529 | Tastschnitt-Rauheitsmessung & Druckabfall-Dichtheitsprüfung |
| EMI/RFI-Erdungsoberfläche | MIL-DTL-5541 Typ II Klasse 3 oder selektive Abdeckung | Eloxal nach MIL-PRF-8625 wirkt elektrisch isolierend und unterbricht die Faraday-Abschirmung | Abdeckbereiche in der 2D-Fertigungszeichnung & Vierleiter-Übergangswiderstandsmessung |
| Positionstoleranz von Steckverbinderausschnitten | ±0,05 mm bis ±0,13 mm (±0.002 bis ±0.005 in) | Verhindert Fluchtungsfehler mehrpoliger Leiterplatten-Stiftleisten gegenüber Frontplatten-Anschlüssen | Erstmuster-KMG-Prüfbericht bezogen auf die Leiterplatten-Bezugsstifte |
Häufig gestellte Fragen
F: Welcher ist der beste Hersteller für die CNC-Bearbeitung von Elektronikgehäusen bei kundenspezifischen Aluminiumgehäusen in Kleinserie?
Protocase eignet sich am besten für Express-Prototypen in 2–3 Tagen, allerdings verlängert eine externe Anodisierung die Lieferzeit über 2–3 Tage hinaus. Bei angepassten Kataloggehäusen sind Hammond Manufacturing und Polycase führend. Für Instrumentengehäuse eignen sich Lansing Instrument Corp (Fertigung auf Bestellung, mit einer üblichen Lieferzeit von 15 Arbeitstagen für kundenspezifische Einheiten sowie Mustern vor der Serienfertigung) und METCASE (kundenspezifische Serien ab 10 Einheiten). Zhenling Metal und WayKen sind führend bei kundenspezifischen Gehäusen aus Aluminium-Vollmaterial nach technischer Zeichnung.
Für HF-abgeschirmte Gehäuse wählen Sie Zhenling Metal oder Runsom Precision bei 5-Achs-gefrästen HF-Kavitäten mit Alodine oder Chemisch Nickel beziehungsweise BOPLA und Lansing Instrument Corp bei EMV-beschichteten und chromatierten Gehäusen. Wählen Sie Protocase, Buckeye Shapeform, Protolabs oder Xometry für HF-Gehäuse im Verteidigungsbereich nach AS9100D oder ITAR.
F: Was kostet ein kundenspezifisches CNC-gefrästes Elektronikgehäuse in Prototypen- und Vorserienmengen?
Hersteller veröffentlichen keine festen Stückpreise für Prototypen von 1 bis 10 Stück oder Vorserien von 50 bis 200 Stück, sodass beide Stufen ein individuelles Angebot erfordern. Zu den Einflussfaktoren auf Preis und Lieferzeit zählen die 3D-CAD-Geometrie, das 6061-T651-Vollmaterialvolumen, die Anzahl der 5-Achs-Aufspannungen, Abdeckzonen sowie die KMG-Prüfung.
Die geprüften Prototypen-Lieferzeiten betragen 1–4 Tage bei Protolabs, 2–3 Tage bei Protocase, 3–9 Tage bei WayKen, 3–10 Werktage bei Zhenling Metal und 7–10 Tage bei Runsom Precision. Um die Kosten bei Vorserienlosen von 50 bis 200 Stück zu senken, setzen Ingenieure mehrfache 4-Achs- oder 5-Achs-Aufspanntürme (Tombstone-Spannvorrichtungen) ein. Teams mit gleichbleibenden 2D-Profilen wechseln zudem auf Brücken-Strangpressprofile aus Aluminium mit nachgelagertem CNC-Fräsen.
F: Worin besteht der Unterschied zwischen einem Hersteller von Elektronikgehäusen und einem Distributor oder einer Beschaffungsplattform?
Ein direkter Hersteller von Elektronikgehäusen besitzt und betreibt eigene CNC-Frässpindeln, Strangpresslinien oder Blechbearbeitungszellen im eigenen Werk.
Diese direkte Werkskontrolle umfasst den Spannungsabbau über die Frässtrategie, das Abdecken bei der Oberflächenbearbeitung sowie die KMG-Qualitätsprüfung. Ein Distributor wie DigiKey oder Mouser hält lediglich Kataloggehäuse ohne eigene Zerspanung auf Lager. Eine On-Demand-Plattform wie Xometry oder Fictiv bietet Sofortangebote und vergibt Aufträge über ein gesteuertes Netzwerk von Lohnfertigungsbetrieben.
F: Sollte ich für ein Fertigungslos von 100 Elektronikgehäusen die Vollmaterial-CNC-Bearbeitung oder das Aluminium-Strangpressen wählen?
Bei 100 Einheiten ist für die CNC-Bearbeitung von Vollmaterial kein Strangpresswerkzeug erforderlich, während bei einem kundenspezifischen Strangpressprofil einmalige Werkzeugkosten anfallen, die auf die Fertigungsmenge umgelegt werden müssen. Ein Lager-Strangpressprofil mit CNC-Ausschnitten vermeidet diese Kosten vollständig. Lieferzeit und Kosten der CNC-Bearbeitung von Vollmaterial hängen von Angebot, Nachfrage, Saison und weiteren Marktvariablen ab. Prototypen aus Vollmaterial werden innerhalb von 1–4 Tagen bis 3–10 Arbeitstagen ausgeliefert; für Pilotserien mit 100 Einheiten ist ein kundenspezifisches Angebot erforderlich.
Wählen Sie kundenspezifische Aluminium-Strangpressprofile in Kombination mit sekundärem CNC-Fräsen, wenn die Stückzahlen 250 bis 1.000+ Stück erreichen und das Gehäuse einen gleichbleibenden 2D-Querschnitt aufweist. Belassen Sie das Bauteil in der Vollmaterial-CNC-Bearbeitung, wenn die Konstruktion einen integrierten 3D-Kavitätsboden, interne HF-Trennwände oder vertiefte stirnseitige O-Ring-Nuten besitzt.
F: Wer ist der weltweit größte Hersteller von Elektronikgehäusen?
Rittal, nVent Hoffman und Schneider Electric sind gemessen am veröffentlichten Umsatz die weltweit größten Konzerne für Schaltschränke und Elektrogehäuse.
Im Segment der spezialisierten elektronischen Instrumentengehäuse und schnellen CNC-Gehäuse zählen Hammond Manufacturing, Phoenix Mecano (Muttergesellschaft von BOPLA) und Protolabs zu den größten öffentlich dokumentierten Herstellern.
F: Welche Oberflächenbeschaffenheit bietet bei EMI-abgeschirmten Aluminiumgehäusen sowohl Korrosionsschutz als auch elektrische Leitfähigkeit?
Konversionsbeschichtung nach MIL-DTL-5541F Type II Class 3 (Type II bedeutet, dass kein sechswertiges Chrom enthalten ist; sowohl Chromfilme mit dreiwertigem Chrom als auch chromfreie Chemiefilme erfüllen diese Anforderung) und stromlose Vernickelung bieten Korrosionsschutz und einen niedrigen elektrischen Kontaktwiderstand.
MIL-DTL-5541F Type II Class 3 gewährleistet einen niedrigen Kontaktwiderstand an den Kontaktflächen der Deckelflansche. Wenn elektronische Geräte für den Außenbereich zusätzlich eine verschleißfeste, farbige Außenfläche benötigen, setzen Fertigungsbetriebe je nach äußerer Oberflächenbearbeitung selektive Abdeckungen ein. Beim Anodisieren werden zunächst die EMI-Dichtungsauflage und Erdungsflächen mit Silikonstopfen und gestanztem Klebeband abgedeckt. Danach wird das Gehäuse anodisiert (Schwefelsäureanodisierung nach MIL-PRF-8625 Type II oder Hartanodisierung nach Type III, wenn Verschleißfestigkeit wichtig ist), die Abdeckungen werden entfernt und die blanken Flächen anschließend mit einem Chemiefilm nach MIL-DTL-5541 Type II Class 3 behandelt. Bei Pulverbeschichtung wird zunächst das gesamte Gehäuse als Vorbehandlung mit einem Chemiefilm versehen, dann werden Dichtungsauflage und Erdungsflächen abgedeckt und der Rest pulverbeschichtet. HF-Hohlräume werden für Lötbarkeit und durchgängige Abschirmung außerdem stromlos vernickelt oder versilbert.
Fazit: So ordnen Sie Ihre Gehäusezeichnung dem passenden CNC-Partner zu
Ordnen Sie Geometrie und Fertigungsmenge den 20 Herstellern für die CNC-Bearbeitung von Elektronikgehäusen zu: Wählen Sie direkte Fertigungsbetriebe, die nach technischer Zeichnung fertigen, für monolithische Wärmeleit- und HF-Gehäuse. Entscheiden Sie sich für Katalog-OEMs, wenn Standardgehäuse aus Strangpressprofilen oder Druckguss zu Ihrer Leiterplatte passen. Für schnelle Prototypen mit mehreren Fertigungsverfahren eignen sich digitale Plattformen.
Stellen Sie vor der Angebotsanfrage für ein Gehäuse ein vollständiges technisches Paket zusammen. Fügen Sie 3D-CAD-Dateien im STEP- oder IGES-Format, eine 2D-PDF-Zeichnung mit Angaben zu Planheit und Gewinden, Legierung und Werkstoffzustand (z. B. 6061-T651, 7075-T651 oder 5052-H32), Bereiche für Oberflächenmaskierung, angestrebte IP-/EMI-Schutzwerte und Fertigungsmengen bei.
Fordern Sie eine technische DFM-Prüfung & ein individuelles Gehäuseangebot von Zhenling Metal an
Unsere Ingenieurteams in Shanghai und Jiashan prüfen Ihre technischen Zeichnungen für zeichnungsgebundene CNC-gefräste Aluminiumgehäuse, Wärme-/Kühlplatten und Edelstahlgehäuse. Wir arbeiten ohne Mindestbestellmenge (MOQ) und erstellen Ihnen innerhalb von 24-48 Stunden ein verbindliches Angebot.
Kundenspezifische CNC-Bearbeitung für die Elektronik entdecken →Über diesen Fertigungsleitfaden für Elektronikgehäuse
Dieser Leitfaden wurde zusammengestellt, um Hardware-Ingenieuren und B2B-Einkaufsteams den Vergleich zwischen kundenspezifischer Vollmaterial-CNC-Bearbeitung, modifizierten Katalog-Aluminiumgehäusen und schnellen digitalen Plattformen anhand geprüfter Werksdaten vom Oktober 2026 zu erleichtern. Die Richtwerte für Toleranzen, Abdichtung und Oberflächenbeschaffenheit spiegeln unsere praktischen DFM-Prüfungen für 6061-T651-Elektronikgehäuse und Wärmeverteilerplatten in unserer Fertigungsstätte in Jiashan wider. Geprüft vom technischen Team der Shanghai Zhenling Hardware Co., Ltd.
Referenzen und Quellen
- IEC 60529: Schutzarten durch Gehäuse (IP-Code) Internationale Elektrotechnische Kommission (IEC)
- SI-Einheiten, Länge und exakte Umrechnungsnorm von Zoll in Millimeter National Institute of Standards and Technology (NIST)
- Anforderungen an die Produktkonformität der CE-Kennzeichnung im europäischen Binnenmarkt Europäische Kommission
- Geltungsbereich des Zertifizierungs- und Akkreditierungsprogramms der ASME American Society of Mechanical Engineers (ASME)
- 22 CFR § 122.1 Registrierungsanforderungen für Hersteller und Exporteure (ITAR) U.S. Code of Federal Regulations (eCFR)
- Sicherheitsprogramm für elektrische Betriebsmittel: NRTL-Listung und Grenzen modifizierter Geräte Lawrence Berkeley National Laboratory (LBNL)