Contacter Zhenling Company

Dernière mise à jour : octobre 2026 | Vérifié par l’équipe technique de Shanghai Zhenling Hardware Co., Ltd.
Les meilleurs fabricants d’usinage CNC de boîtiers électroniques sont Zhenling Metal pour les boîtiers sur mesure usinés dans la masse, Protocase pour les boîtiers urgents livrés en 2–3 jours, et Hammond Manufacturing ou Polycase pour les boîtiers catalogue modifiés. Pour les boîtiers d’instruments configurables en profilé extrudé, Lansing Instrument Corp se distingue. Pour les prototypes CNC rapides automatisés, Protolabs est un choix de premier plan.
Pour acheter des boîtiers électroniques sur mesure, vous devez faire correspondre l’implantation du circuit imprimé et le volume du lot de production avec le bon site de production. Dans toute l’industrie électronique mondiale, les acheteurs doivent protéger les composants électroniques au sein d’environnements industriels sévères. Un atelier d’usinage conçu pour produire des boîtiers sur mesure taillés dans la masse en 5 axes fonctionne différemment d’une marque de catalogue qui découpe des ouvertures dans des boîtiers moulés sous pression.
Sélection rapide : meilleurs fabricants d’usinage CNC de boîtiers électroniques par cas d’usage
- Pour des boîtiers sur mesure sur plan en aluminium taillé dans la masse et en acier inoxydable usinés en multi-axes, choisissez Zhenling Metal.
- Pour des boîtiers urgents sur mesure en 2–3 jours taillés dans la masse ou en tôlerie, choisissez Protocase (l’anodisation sous-traitée ajoute un délai au-delà de 2–3 jours).
- Pour des boîtiers de catalogue modifiés moulés sous pression (1590/1550) et extrudés (1455/1457), choisissez Hammond Manufacturing.
- Pour des découpes CNC chiffrées instantanément en 90 secondes sur des boîtiers NEMA/IP en stock, choisissez Polycase.
- Pour des boîtiers IHM industriels allemands IP65 et IP69 avec revêtement CEM et collage optique d’écran, choisissez BOPLA.
- Pour des boîtiers d’instruments en aluminium personnalisables, de bureau ou pour montage en rack, en petites séries, choisissez Lansing Instrument Corp (fabrication à la commande, avec un délai habituel de 15 jours ouvrés pour les unités personnalisées et les échantillons avant la production complète) ou METCASE (séries personnalisées à partir de 10 unités).
- Pour des cavités RF fraisées en 5 axes avec Alodine ou nickel chimique, choisissez Zhenling Metal ou Runsom Precision. Pour des boîtiers RF de défense certifiés AS9100D ou ITAR, choisissez Protocase, Buckeye Shapeform, Protolabs ou Xometry.
Transparence : Ce guide est publié par Zhenling Metal. Nous nous plaçons en tête de liste parce qu’il s’agit de notre site Internet, et non parce que nous prétendons être le leader du marché. Les 19 autres fabricants sont regroupés selon leur spécialité principale, sans ordre particulier au sein de chaque groupe.
Comment nous avons sélectionné ces fabricants d’usinage CNC de boîtiers électroniques
Pour choisir un partenaire pour les boîtiers électroniques, commencez par distinguer les véritables fabricants qui réalisent l’usinage CNC des revendeurs de produits catalogue. Les boîtiers usinés dans la masse évitent le coût initial d’une filière d’extrusion ou d’un moule de fonderie sous pression, ce qui les rend adaptés aux prototypes et aux petites séries. Lorsque les volumes augmentent, les profilés extrudés sur mesure avec finition par fraisage CNC réduisent d’abord le coût unitaire ; à des volumes encore plus élevés, les ébauches moulées sous pression avec usinage CNC complémentaire prennent le relais (voir le tableau comparatif ci-dessous).
Parmi les 28 candidats potentiels, nous avons présélectionné des entreprises de plusieurs secteurs et identifié 20 fabricants vérifiés en Amérique du Nord, en Europe et dans la région Asie-Pacifique. Chaque fabricant répondait aux critères d’équipement, de matériau, de finition et de rôle dans la chaîne d’approvisionnement, sur la base des procédés et matériaux documentés ; pour Lansing Instrument Corp et Context Engineering, nous n’avons trouvé aucun certificat qualité ni indice de protection de boîtier publié, comme le précisent leurs fiches.
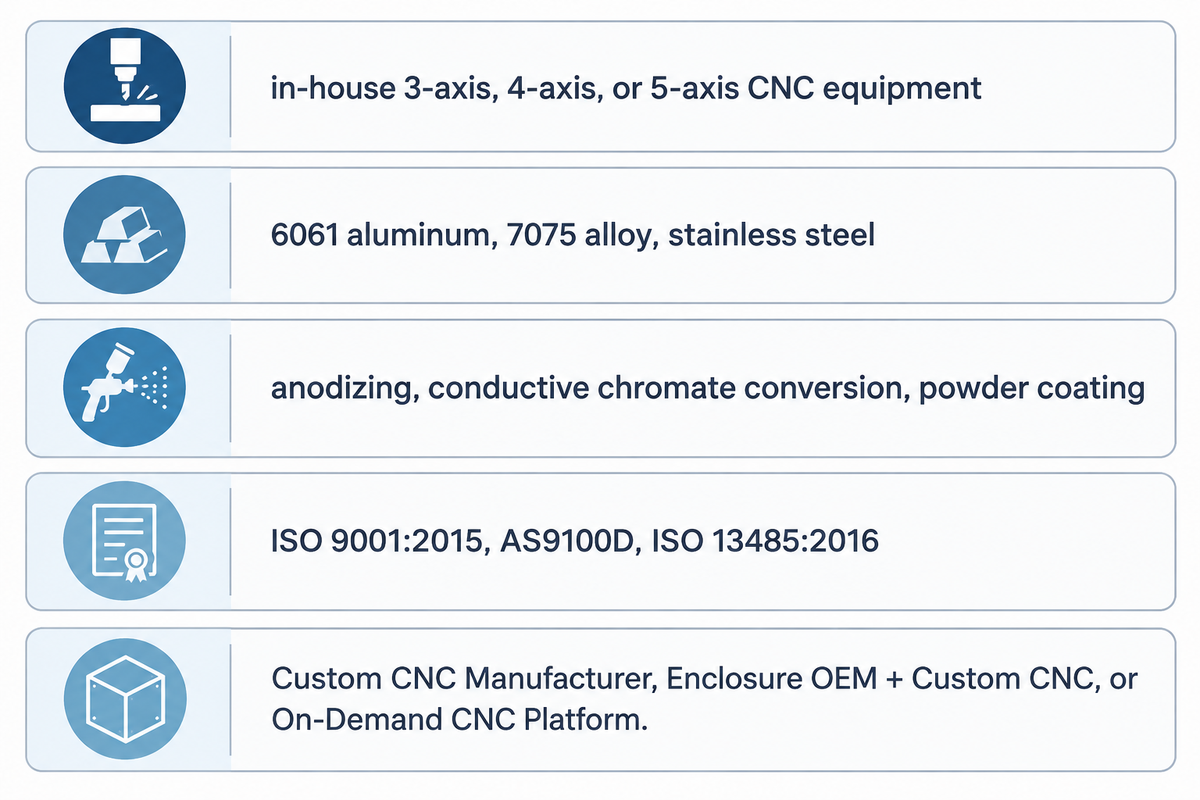
- Chaque fournisseur dispose d’équipements CNC internes à 3 axes, 4 axes ou 5 axes, ou d’un accès à un réseau d’usinage vérifié, pour le fraisage de boîtiers sur mesure et d’éléments géométriques de montage internes.
- Les programmes vérifiés de matériaux et de finition couvrent l’aluminium 6061, l’alliage 7075, l’acier inoxydable ou les plastiques techniques, avec une résistance documentée à la corrosion.
- Les options de traitement de surface et de blindage comprennent l’anodisation, la conversion au chromate conductrice, le thermolaquage, le sablage, le revêtement CEM et la gravure laser.
- Les systèmes qualité ou indices de protection des boîtiers incluent les certifications ISO 9001:2015, AS9100D, ISO 13485:2016 ou la documentation CEI 60529 / NEMA 250.
- La transparence de la chaîne d’approvisionnement impose de classer chaque fournisseur dans l’un des trois rôles suivants :
Fabricant d'usinage CNC sur mesure,OEM de boîtiers + usinage CNC sur mesureouPlateforme d'usinage CNC à la demande.
Les sociétés de négoce, distributeurs, annuaires, sites de médias et revendeurs de matériel d’occasion ont été exclus. Les plateformes d’usinage CNC à la demande (Protolabs, Xometry, Fictiv) ont été conservées dans un troisième rôle distinct, car elles établissent des devis pour des pièces usinées et assument la responsabilité de la commande, même si un atelier partenaire réalise la découpe. Les distributeurs de composants électroniques uniquement, comme DigiKey, Mouser et Newark, ont également été exclus, car ils n’exploitent pas de broches CNC. Les informations sur les entreprises ont été vérifiées à partir de leurs sites officiels et de sources publiques en octobre 2026.
Les équipes matérielles peuvent consulter nos services d’usinage CNC sur mesure pour l’électronique afin de découvrir des exemples de dissipateurs thermiques et de cavités de capteurs usinés par fraisage multi-axes.
Un boîtier usiné possède-t-il automatiquement un indice IP ou un blindage EMI ?
Non, un boîtier en aluminium usiné en CNC n’est pas automatiquement certifié IP65, IP67 ou pour le blindage EMI/RFI. La norme IEC 60529 relative à la protection des boîtiers définit le code IP et les essais à la poussière et à l’eau qu’un boîtier doit réussir pour obtenir chaque indice ; elle ne précise pas la conception du joint. Les boîtiers usinés atteignent généralement IP65 à IP67 grâce à une gorge continue pour joint torique, dimensionnée pour une compression de 20 à 30 % du cordon élastomère, un état de surface Ra 0,8–1,6 μm au fond de la gorge, une planéité contrôlée de la bride et des presse-étoupes étanches ; l’indice est ensuite confirmé par des essais sur le boîtier assemblé. Le rayon des angles des poches internes doit être d’au moins 0,8 mm (0.031 in), les gorges des joints toriques doivent comporter des raccordements lisses et tangents plutôt que des angles vifs à 90°, et l’espacement des vis du couvercle doit éviter la déformation de la bride.
Le blindage électromagnétique nécessite une conductivité continue le long des plans de joint du couvercle. L’anodisation standard MIL-PRF-8625 Type II ou Type III crée un film d’oxyde isolant qui bloque la mise à la masse, à moins que les brides ne soient masquées, revêtues de nickel chimique ou traitées par conversion au chromate MIL-DTL-5541 Type II Classe 3. Augmenter l’épaisseur de paroi de 2 mm à 4 mm n’améliorera pas le blindage EMI si les plans de joint du couvercle restent non masqués.
Tableau comparatif des 20 meilleurs fabricants d’usinage CNC de boîtiers électroniques
Le tableau de référence ci-dessous présente les 20 fabricants vérifiés, avec leur siège social, leur année de création, leurs applications les mieux adaptées, leurs capacités de fabrication, leurs avantages et leurs contraintes d’achat. Utilisez le tableau comparatif ci-dessous pour présélectionner trois ou quatre fournisseurs correspondant à vos besoins en matière de boîtiers et à votre niveau de conformité.
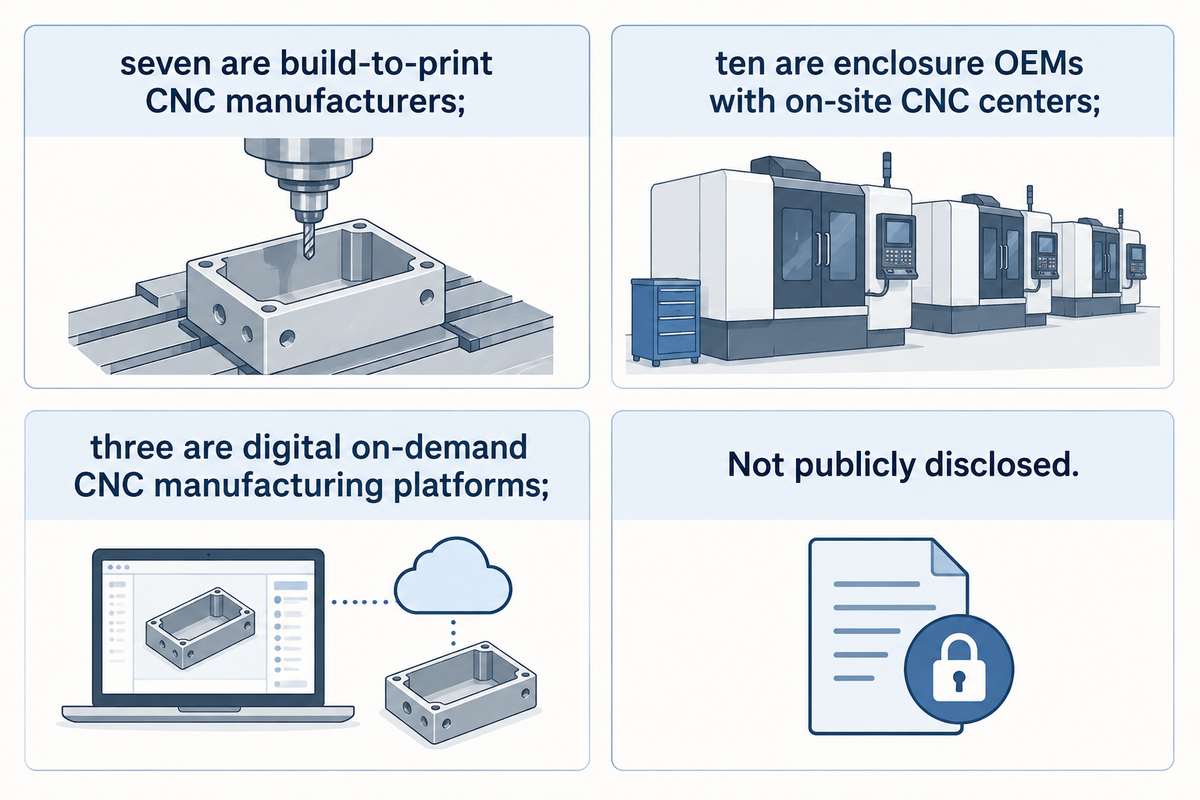
Parmi les 20 fabricants vérifiés, huit réalisent l’usinage CNC selon les plans du client, neuf sont des fabricants d’équipements d’origine (OEM) de boîtiers dotés de centres CNC sur site et trois sont des plateformes numériques d’usinage CNC à la demande. Si la date de création d’une entreprise n’est pas indiquée sur son site, la cellule du tableau mentionne « Non communiqué publiquement ».
| Non. | Nom de l’entreprise | Siège | Année de fondation | Idéal pour | Présentation | Procédés de boîtiers et matériaux | Principaux avantages | Limites éventuelles | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Shanghai, Chine (usine à Jiashan, Zhejiang) | 2006 | Boîtiers sur plan en aluminium taillé dans la masse et acier inoxydable | Fabricant direct d’usinage CNC à Shanghai et Jiashan exploitant un site de production de 8 000 m². | Fraisage CNC 3/4/5 axes, tournage, électroérosion à fil ; aluminium 6061/7075, acier inoxydable 304/316L, plastiques | Atelier d’usinage CNC de 6 000 m² ; tolérance ISO 2768-m ; certificats matière EN 10204 3.1/3.2 ; sans MOQ. | Fabrication sur plan uniquement ; pas de boîtiers de catalogue en stock ni de certifications AS9100/ISO 13485. | www.zhenlingmetal.com |
| 2 | Protocase | Sydney, Nouvelle-Écosse, Canada | 2001 | Boîtiers urgents sur mesure en 2–3 jours taillés dans la masse et en tôlerie | Fabricant canadien de boîtiers électroniques sur mesure spécialisé dans l’exécution ultra-rapide en 2–3 jours. | Fraisage CNC 3/5 axes dans la masse et tôlerie ; aluminium, acier inoxydable, acier laminé à froid, cuivre | Délai d’usinage de 2–3 jours ; zéro minimum de commande ; certifié AS9100D, ISO 9001:2015, enregistré ITAR et CGP. | L’anodisation est sous-traitée à des partenaires externes, ce qui ajoute des jours supplémentaires aux délais. | www.protocase.com |
| 3 | Lincoln Binns | Horsham, West Sussex, Royaume-Uni | 1992 | Boîtiers britanniques en aluminium extrudé et faces avant CNC sur mesure | Concepteur et fabricant britannique de boîtiers électroniques standards et sur mesure en aluminium extrudé. | Fraisage CNC interne, poinçonnage, extrusion sur mesure, anodisation, gravure laser, impression numérique | Spécialiste britannique des boîtiers ; systèmes E-Case et UnioBox ; enregistré JOSCAR pour la défense. | Axé sur les profilés extrudés et les boîtiers compacts plutôt que sur les grands châssis 5 axes taillés dans la masse. | www.lincolnbinns.com |
| 4 | Lansing Instrument Corp | Ithaca, New York, États-Unis | 1963 | Boîtiers configurables en aluminium extrudé MicroPak et GrayBox | Spécialiste américain fabriquant à la commande des boîtiers d’instruments en aluminium MicroPak et GrayBox. | Découpes CNC fabriquées à la commande, chromate conducteur, anodisation, sérigraphie, blindage EMI | L’outil en ligne Enclosure Builder génère instantanément des références sur mesure et des tarifs ; fondé en 1963. | Limité aux familles de profilés extrudés configurables MicroPak et GrayBox plutôt qu’aux blocs massifs de forme libre. | www.lansing-enclosures.com |
| 5 | Context Engineering | Gilroy, Californie, États-Unis | Non communiqué publiquement | Boîtiers américains en aluminium extrudé à corps fendu et rainures pour PCB | Fabricant californien produisant plus de 300 profilés de boîtiers pour PCB en aluminium extrudé. | Profilés en aluminium extrudé avec fraisage CNC interne, perçage, poinçonnage et anodisation | 300+ profilés fabriqués aux États-Unis à corps fendu et monobloc avec rainures intégrées pour cartes Eurocard. | Orienté vers les corps en profilés extrudés et les plaques d’extrémité planes plutôt que vers les boîtiers étanches taillés dans la masse. | www.contextengineering.com |
| 6 | WayKen Rapid Manufacturing | Shenzhen, Guangdong, Chine | Plus de 20 ans d’expérience dans le secteur (site de l’entreprise) | Boîtiers prototypes 5 axes en aluminium et plastique de qualité optique | Fabricant de prototypage rapide et d’usinage CNC en petite série à Shenzhen disposant d’un site de production de 35 000 sq. ft. | Fraisage CNC 3 axes et 5 axes, tournage, coulée sous vide ; aluminium, magnésium, PMMA/PC | Précision serrée des éléments géométriques de ±0,005 mm ; certifié ISO 9001, IATF 16949 et ISO 14001 ; livraison en 3–9 jours. | Conçu pour les prototypes et les petits lots de production sur mesure plutôt que pour les boîtiers de catalogue en stock. | www.waykenrm.com |
| 7 | 3ERP | Zhongshan, Guangdong, Chine | 2010 | Boîtiers CNC en petite série, extrusion sur mesure et fonderie sous pression de présérie | Spécialiste certifié ISO 9001 à Zhongshan en usinage CNC de petite série, extrusion et fonderie sous pression. | Fraisage CNC 3/4/5 axes, extrusion d’aluminium sur mesure, fonderie sous pression, contrôle MMT | Regroupe l’usinage CNC dans la masse, les filières d’extrusion sur mesure et les moules de fonderie de présérie sous une même direction. | Nécessite des fichiers CAO sur mesure pour chaque devis ; aucun boîtier standard NEMA ou IP68 pré-certifié en stock. | www.3erp.com |
| 8 | RapidDirect | Shenzhen, Guangdong, Chine | 2009 | Boîtiers CNC et tôlerie en direct d’usine avec devis par IA | Fabricant sur mesure à Shenzhen exploitant une usine de 10 000 m² et un moteur de devis DFM instantané. | Usinage CNC 3/4/5 axes, tôlerie, fonderie sous pression, 20+ finitions de surface | 500+ machines réparties entre ses lignes propres et partenaires ; certifié ISO 9001:2015 et ISO 13485:2016. | L’expédition aérienne internationale depuis Shenzhen ajoute 3–5 jours de transit pour les acheteurs occidentaux. | www.rapiddirect.com |
| 9 | Hammond Manufacturing | Guelph, Ontario, Canada | 1917 | Boîtiers moulés sous pression 1590/1550 et extrudés 1455/1457 modifiés | OEM canadien coté en bourse (TSX: HMM.A) produisant des milliers de boîtiers électroniques standards. | Fraisage CNC interne, perçage, taraudage, thermolaquage et anodisation sur les séries en stock | Fondé en 1917 ; 700 employés ; séries standards de l’industrie 1590/1550 moulées sous pression et 1455/1457 extrudées. | Les modifications CNC en usine s’appliquent uniquement aux séries du catalogue Hammond avec des minimums de lot de production. | www.hammfg.com |
| 10 | Polycase | Avon, Ohio, États-Unis | 1990 | Découpes CNC chiffrées instantanément en 90 secondes sur boîtiers en stock | Fabricant de boîtiers de l’Ohio proposant des découpes CNC internes et l’impression numérique sans MOQ. | Découpes CNC internes, filetage, lamages, marquage laser et impression numérique | Devis en ligne en 90 secondes pour découpes CNC ; tolérance de taille de perçage de ±0.005 in ; sans minimum de commande. | Usinage limité aux boîtiers du catalogue Polycase ; plans d’approbation émis après la commande. | www.polycase.com |
| 11 | Bud Industries | Willoughby, Ohio, États-Unis | 1928 | Découpes CNC robotisées en 5 jours sur les plus de 2 500 boîtiers en stock de Bud | OEM de boîtiers de troisième génération dans l’Ohio exploitant un site de production de 165 000 sq. ft. avec cellules CNC robotisées. | Fraisage CNC robotisé automatisé, perçage, rainures, taraudage et revêtements sur mesure sur boîtiers en stock | Fondée en 1928 ; plus de 2 500 boîtiers, coffrets, baies et armoires standard ; plus de 90 % disponibles pour expédition le jour même ; modifications en 5 jours des produits en stock. | Le fraisage CNC sur mesure s’applique exclusivement aux boîtiers du catalogue Bud plutôt qu’aux blocs bruts. | www.budind.com |
| 12 | BOPLA | Bünde, Rhénanie-du-Nord-Westphalie, Allemagne | 1970 | Boîtiers IHM allemands IP65–IP69 avec revêtement CEM et collage optique | Spécialiste allemand des boîtiers industriels et systèmes IHM (groupe Phoenix Mecano) basé à Bünde. | Fraisage CNC interne, perçage, fraisurage, revêtement CEM et collage optique d’écrans | Spécialiste allemand de l’IHM ; séries Bocube/BoVersa certifiées IP65 à IP69 ; intégration IHM clé en main. | Structuré autour des plateformes de boîtiers BOPLA plutôt que du prototypage sur mesure taillé dans la masse en 48 heures. | www.bopla.de |
| 13 | ROLEC | Rinteln, Basse-Saxe, Allemagne | 1985 | Boîtiers robustes en fonte d’aluminium et pupitres de commande IP66/IP67/IP69K | Fabricant allemand de troisième génération de boîtiers industriels étanches en aluminium et de boîtiers de commande. | Fraisage CNC interne, perçage, taraudage, gravure, thermolaquage, anodisation, blindage CEM | Pionnier des boîtiers industriels étanches en aluminium ; options IP66/IP67/IP69K et ATEX ; de 1 pièce à la série. | Cible les boîtiers industriels lourds et les IHM sur bras de suspension plutôt que les blindages RF miniatures. | www.rolec.de |
| 14 | METCASE | Fareham, Hampshire, Royaume-Uni | Non communiqué publiquement | Boîtiers d’instruments ergonomiques britanniques en aluminium et racks 19 pouces (10+ pièces) | Division britannique des boîtiers d’instruments métalliques d’OKW Enclosures Ltd basée à Fareham. | Fraisage CNC de faces avant et de boîtiers, poinçonnage, découpe laser, anodisation, impression numérique | Certifié ISO 9001:2015 ; séries de table et en rack Technomet et Combimet ; séries sur mesure à partir de 10 unités. | Se concentre sur la tôlerie pliée, les cadres moulés sous pression et les boîtiers d’instruments extrudés plutôt que sur l’usinage dans la masse. | www.metcase.co.uk |
| 15 | Takachi Electronics Enclosure | Kawaguchi, Saitama, Japon | 1979 | 22 000+ boîtiers japonais en aluminium et IP68 modifiés à partir de 1 unité | Fabricant japonais de boîtiers à Saitama stockant plus de 22 000 boîtiers en aluminium, moulés sous pression et en rack. | Fraisage CNC de perçages en interne, découpe laser, coupe à longueur de profilés extrudés, impression jet d’encre | Fondé en 1979 ; 22 000+ articles en stock ; personnalisation CNC à partir de 1 unité sans MOQ. | Le fraisage CNC modifie les boîtiers en stock de Takachi plutôt que des blocs massifs sur mesure. | www.takachi-enclosure.com |
| 16 | Buckeye Shapeform | Columbus, Ohio, États-Unis | Non communiqué publiquement | Boîtiers américains en aluminium certifiés AS9100 et boîtiers emboutis profonds pour la défense | Fabricant verticalement intégré à Columbus (Ohio) de boîtiers en aluminium sur mesure et de boîtiers emboutis profonds. | Usinage CNC, tôlerie, modification de profilés extrudés, emboutissage profond de précision | Certifié ISO 9001:2015 et AS9100 ; lauréat du Lockheed Martin STAR Supplier Award ; Made in USA. | Flux de demande de devis technique traditionnel ; aucun portail automatisé de tarification CAO instantanée en ligne. | www.buckeyeshapeform.com |
| 17 | Protolabs | Maple Plain, Minnesota, États-Unis | 1999 | Fraisage CNC américain automatisé en 1–4 jours et montée en échelle via réseau | Fabricant numérique coté en bourse exploitant un site de production CNC de 215 000 sq. ft. au Minnesota ainsi qu’un réseau de partenaires. | Fraisage CNC automatisé 3 axes et 5 axes indexés, tournage, tôlerie, anodisation, chromatation | Délai CNC de 1–4 jours ; AS9100D, ISO 9001, ISO 13485 et ITAR ; retour DFM CAO instantané. | Enveloppe automatisée interne plafonnée à 559 × 356 × 95,3 mm ; les pièces plus grandes sont confiées aux partenaires. | www.protolabs.com |
| 18 | Xometry | North Bethesda / Gaithersburg, Maryland, États-Unis | 2013 | Sourcing CNC mondial chiffré par IA avec conformité ITAR et CMMC Level 2 | Place de marché de fabrication pilotée par l’IA dans le Maryland reliant 90 000 acheteurs à 5 000+ fournisseurs. | Fraisage CNC 3/4/5 axes, tournage, électroérosion à fil, tôlerie, fonderie sous pression via un réseau qualifié | Tarification IA instantanée ; capacité inférieure à ±0.001 in ; ISO 9001, AS9100D, ISO 13485, ITAR et CMMC L2. | Le modèle de place de marché peut attribuer les commandes récurrentes à différents ateliers d’usinage partenaires s’il n’est pas verrouillé. | www.xometry.com |
| 19 | Fictiv | San Francisco, Californie, États-Unis | 2013 | Boîtiers CNC gérés à l’échelle mondiale aux États-Unis, au Mexique, en Inde et en Chine | Plateforme de fabrication numérique de San Francisco disposant de quatre centres régionaux et d’équipes qualité sur place. | Fraisage CNC 3/4/5 axes, tournage, électroérosion à fil et par enfonçage jusqu’à 48 in ; rapports de contrôle MMT | Tolérance serrée des éléments géométriques de ±0,008 mm (env. ±0.000315 in) ; ISO 9001, AS9100D, ISO 13485. | Produit via des ateliers d’usinage partenaires plutôt que de posséder une usine d’extrusion intégrée. | www.fictiv.com |
| 20 | Runsom Precision | Dongguan, Guangdong, Chine | 2013 | Boîtiers en aluminium usinés CNC 5 axes et décolletés sur tour à poupée mobile en direct de Dongguan | Fabricant d’usinage CNC certifié ISO 9001:2015 à Dongguan avec contrôle MMT, XRF et brouillard salin en interne. | Fraisage CNC 3/4/5 axes, décolletage sur tour à poupée mobile, électroérosion à fil, Alodine/Chemfilm, anodisation Type II/III | Tolérance de ±0,01 mm (env. ±0.000394 in) ; finition Ra 0.4 ; contrôle MMT, XRF et brouillard salin en interne. | Nécessite une étude manuelle de devis par les ingénieurs sous 24 heures plutôt qu’une tarification automatique instantanée en ligne. | www.runsom.com |
Fabricants de boîtiers CNC sur mesure fabriqués sur plan (Entreprises 1–8)
Les fabricants directs d’usinage CNC sur plan et les producteurs spécialisés en tôlerie et usinage réalisent des boîtiers électroniques usinés sur mesure, des châssis taillés dans la masse et des boîtiers dissipateurs directement à partir des fichiers CAO du client. Choisissez ce groupe lorsque vos exigences de conception imposent une géométrie externe non standard, une rigidité structurelle élevée ou des structures internes intégrées.
Contrairement aux marques de catalogue, les usines travaillant sur plan fraisent des points de fixation internes, des gorges de joint torique encastrées et des ouvertures multifaces dans des blocs massifs d’aluminium 6061-T651 ou 7075-T651. Par rapport aux boîtiers en tôle pliée — qui conviennent aux châssis d’intérieur légers avec grugeages de pliage mais laissent des joints d’angle ouverts —, les boîtiers CNC taillés dans la masse assurent une isolation RF continue et des brides d’étanchéité pour joint torique. Cela offre aux ingénieurs la souplesse de conception nécessaire pour réaliser des boîtiers adaptés à des composants internes et des éléments de montage complexes. Voici les huit fabricants vérifiés de ce groupe (six fabricants CNC sur mesure et deux OEM de boîtiers dotés de cellules CNC sur plan).
1. Zhenling Metal : idéal pour les boîtiers électroniques sur plan usinés par CNC en aluminium et en acier inoxydable, les plaques de dissipation thermique et les corps de plaques froides
Idéal pour : Boîtiers électroniques sur plan usinés par CNC en aluminium et en acier inoxydable, plaques de dissipation thermique et corps de plaques froides
Siège social : Shanghai, Chine (usine à Jiashan, Zhejiang) | Site officiel : www.zhenlingmetal.com | Fondation : 2006 | Type : Fabricant d’usinage CNC sur mesure (fabricant d’usinage CNC sur mesure disposant d’un site de production de 8 000 m² à Jiashan)
Produits principaux : Boîtiers électroniques usinés, plaques de dissipation thermique, corps de plaques froides, supports de capteurs et pièces métalliques sur mesure
Capacités d’usinage de boîtiers et finitions : Usinage CNC à 3 axes, 4 axes et 5 axes importés, tournage, fraisage, rectification et électroérosion à fil selon la tolérance générale ISO 2768-m
Qualité et certifications : Certification CE de l’UE et certification américaine ASME pour le matériel industriel sous pression, ainsi que certificats d’essais de matériaux EN 10204 Type 3.1/3.2
Points forts publiés : Exploite un site de production de 8 000 m² à Jiashan comprenant un atelier d’usinage CNC de 6 000 m², fournit des certificats matière EN 10204 Type 3.1 et 3.2, un devis en 24–48 heures et des délais de prototypes de 3–10 jours ouvrés sans MOQ.
Zhenling Metal usine des coques monolithiques en aluminium taillées dans la masse, des plaques de dissipation thermique et des corps de plaques froides directement à partir des fichiers CAO 3D des clients. Les ingénieurs font appel à ses cellules de fraisage 5 axes et d’électroérosion à fil de Jiashan lorsque les boîtiers d’électronique de puissance exigent une planéité dimensionnelle serrée. Comme l’usine travaille exclusivement sur plan sans boîtiers de catalogue, les acheteurs fournissent des plans 2D et des fichiers 3D STEP ou IGES.
Limite potentielle : Se concentre exclusivement sur l’usinage métallique sur mesure d’après plan sans catalogue de boîtiers standards en plastique ou en aluminium sur étagère, et n’effectue pas en interne les essais complets d’étanchéité CEI 60529 ni l’assemblage complet de cartes PCB.
2. Protocase : idéal pour les boîtiers électroniques sur mesure ultra-rapides en 2–3 jours usinés par CNC dans la masse et en tôlerie sans minimum de commande
Idéal pour : Boîtiers électroniques sur mesure ultra-rapides en 2–3 jours usinés par CNC dans la masse et en tôlerie sans minimum de commande
Siège social : Sydney, Nouvelle-Écosse, Canada | Site officiel : www.protocase.com | Fondation : 2001 | Type : Fabricant d’usinage CNC sur mesure (fabricant de boîtiers électroniques sur mesure et d’usinage CNC de précision)
Produits principaux : Boîtiers sur mesure taillés dans la masse par usinage CNC 3 axes et 5 axes, châssis rackables, boîtiers en U et en L, et faces avant
Capacités d’usinage de boîtiers et finitions : Fraisage CNC 3 axes et 5 axes à partir de barres en aluminium, acier inoxydable, acier laminé à froid et cuivre avec joint torique d’étanchéité pour NEMA 1, 2, 4X, 5 et 6P
Qualité et certifications : AS9100D, ITAR, Programme des marchandises contrôlées (CGP), ISO 9001:2015 et RoHS
Points forts publiés : Fabrique des boîtiers personnalisés usinés en CNC en 2–3 jours, sans quantité minimale de commande, et
En Nouvelle-Écosse, Protocase réunit sous un même toit le fraisage d’ébauche de blocs en 5 axes et la fabrication de tôlerie de précision. Les équipes techniques utilisent les modèles gratuits de Protocase Designer et les alliages en stock pour réduire à 2–3 jours les délais de fabrication des boîtiers prototypes. Lorsqu’un projet nécessite une anodisation MIL-PRF-8625 plutôt qu’un revêtement en poudre réalisé en interne, le recours à un prestataire externe pour l’anodisation ajoute plusieurs jours ouvrés.
Limite potentielle : L’anodisation est sous-traitée à des partenaires de finition externes et ajoute un délai supplémentaire au-delà du délai d’usinage standard de 2–3 jours.
3. Lincoln Binns : idéal pour les boîtiers électroniques en aluminium extrudé fabriqués au Royaume-Uni avec fraisage CNC interne, poinçonnage et personnalisation de faces avant
Idéal pour : Boîtiers électroniques en aluminium extrudé fabriqués au Royaume-Uni avec fraisage CNC interne, poinçonnage et personnalisation de faces avant
Siège social : Horsham, West Sussex, Royaume-Uni | Site officiel : www.lincolnbinns.com | Fondation : 1992 | Type : Fabricant d’usinage CNC sur mesure (concepteur de boîtiers électroniques et fabricant CNC d’aluminium)
Produits principaux : E-Case, Combi-Case, UnioBox, boîtiers rackables 19 pouces et boîtiers en aluminium usinés par CNC sur mesure
Capacités d’usinage de boîtiers et finitions : Usinage CNC interne, conception de profilés d’aluminium extrudés sur mesure, poinçonnage, anodisation, thermolaquage, gravure laser et impression numérique
Qualité et certifications : Enregistré JOSCAR, membre de Make UK Defence et Made in Britain
Points forts publiés : Conçoit et fabrique au Royaume-Uni des boîtiers en aluminium extrudés et usinés par CNC, standards et sur mesure, avec plus de 30 ans d’expérience dans l’intégration électronique.
Lincoln Binns fait le lien entre les profilés d’aluminium extrudés standards et le fraisage CNC sur mesure depuis son usine du West Sussex. Les ingénieurs démarrent avec des profilés E-Case ou UnioBox en stock pour les premiers prototypes de cartes PCB, puis passent à des filières d’extrusion sur mesure. Son parc machines cible les boîtiers d’instruments compacts et les plaques d’extrémité plutôt que les structures aéronautiques lourdes taillées dans la masse.
Limite potentielle : Principalement axé sur les profilés en aluminium extrudé et les boîtiers d’instruments de petite à moyenne taille plutôt que sur les grandes pièces aéronautiques lourdes taillées dans la masse en 5 axes.
4. Lansing Instrument Corp : idéal pour les boîtiers électroniques en aluminium extrudé MicroPak et GrayBox fabriqués à la commande avec découpes CNC de précision
Idéal pour : Boîtiers électroniques en aluminium extrudé MicroPak et GrayBox fabriqués à la commande avec découpes CNC de précision
Siège social : Ithaca, New York, États-Unis | Site officiel : www.lansing-enclosures.com | Fondation : 1963 | Type : OEM de boîtiers + usinage CNC sur mesure (fabricant spécialisé de boîtiers électroniques en aluminium)
Produits principaux : Petits boîtiers en aluminium MicroPak et boîtiers d’instruments électroniques de table ou en rack GrayBox
Capacités d’usinage de boîtiers et finitions : Usinage CNC fabriqué à la commande, découpes sur mesure, finitions conductrices et anodisées, sérigraphie et options de blindage EMI/RFI
Qualité et certifications : Non divulgué publiquement sur le site officiel
Points forts publiés : Fondé en 1963 à Ithaca (New York), propose un outil en ligne interactif Enclosure Builder qui génère instantanément les références et les prix publics conseillés pour les boîtiers configurés MicroPak et GrayBox.
Lansing Instrument Corp fabrique chaque boîtier en aluminium MicroPak et GrayBox à la commande sur son site de production d’Ithaca. Les concepteurs d’instruments utilisent son configurateur en ligne pour spécifier des longueurs de profilés sur mesure, des découpes de connecteurs par CNC et des finitions EMI conductrices. Comme la production s’articule autour de profilés d’extrusion propriétaires, les cavités 3D monolithiques fraisées nécessitent un atelier d’usinage dans la masse.
Limite potentielle : L’architecture produit repose sur les familles de profilés extrudés en aluminium configurables MicroPak et GrayBox plutôt que sur des géométries 5 axes de forme libre taillées dans la masse.
5. Context Engineering : idéal pour les boîtiers PCB américains en aluminium extrudé modulaires et à corps fendu avec usinage CNC sur mesure des plaques d’extrémité
Idéal pour : Boîtiers PCB américains en aluminium extrudé modulaires et à corps fendu avec usinage CNC sur mesure des plaques d’extrémité
Siège social : Gilroy, Californie, États-Unis | Site officiel : www.contextengineering.com | Fondation : Non divulgué publiquement | Type : OEM de boîtiers + usinage CNC sur mesure (fabricant de boîtiers électroniques en aluminium)
Produits principaux : Boîtiers électroniques en aluminium extrudé à corps fendu, monobloc et modulaires avec rainures de montage PCB intégrées
Capacités d’usinage de boîtiers et finitions : Fraisage CNC sur mesure, perçage, poinçonnage, longueurs de profilés sur mesure, anodisation, thermolaquage et sérigraphie
Qualité et certifications : Non divulgué publiquement sur le site officiel
Points forts publiés : Fabrique aux États-Unis plus de 300 profilés de boîtier standard et personnalisables en aluminium extrudé, conçus pour accueillir des cartes Eurocard à insertion et des circuits imprimés sur mesure.
Context Engineering fabrique des boîtiers en aluminium à corps fendu et monobloc dotés de rainures internes qui maintiennent les cartes électroniques sans entretoises. Son atelier d’usinage californien coupe les profilés à la longueur exacte et réalise en interne l’usinage des interfaces de connecteurs, des brides de fixation et des finitions anodisées. Le catalogue ne couvre pas les boîtiers à cavité profonde taillés dans la masse ni les boîtiers submersibles sous pression IP68.
Limite potentielle : Spécialisé dans les boîtiers en profilés d’aluminium extrudé et les plaques d’extrémité planes plutôt que dans les boîtiers hermétiques ou à cavité profonde taillés dans la masse.
6. WayKen Rapid Manufacturing : idéal pour les boîtiers électroniques prototypes et de petite série usinés par CNC 5 axes en aluminium et en plastique de qualité optique
Idéal pour : Boîtiers électroniques prototypes et de petite série usinés par CNC 5 axes en aluminium et en plastique de qualité optique
Siège social : Shenzhen, Guangdong, Chine | Site officiel : www.waykenrm.com | Expérience dans le secteur : Plus de 20 ans (site de l’entreprise) | Type : Fabricant CNC sur mesure (fabricant de prototypes rapides et de pièces usinées en CNC sur mesure disposant d’une usine de 35 000 sq. ft.)
Produits principaux : Boîtiers en aluminium usinés par CNC sur mesure, guides de lumière optiques, boîtiers automobiles et prototypes rapides
Capacités d’usinage de boîtiers et finitions : Fraisage CNC 3 axes et 5 axes, tournage CNC, coulée sous vide et outillage rapide jusqu’à une tolérance de ±0,005 mm
Qualité et certifications : ISO 9001:2015, IATF 16949 et ISO 14001
Points forts publiés : Exploite une usine de prototypes CNC de 35 000 sq. ft. à Shenzhen offrant une tolérance de ±0,005 mm et un délai rapide de 3–9 jours pour les boîtiers usinés en aluminium et en plastique optique.
WayKen Rapid Manufacturing associe le fraisage CNC 5 axes de l’aluminium à l’usinage de plastiques de qualité optique dans son usine de Shenzhen. Les équipes de conception produit font appel à WayKen lorsqu’un appareil électronique combine un châssis usiné en aluminium 6061 avec des guides de lumière en acrylique poli. En tant que site de production rapide purement sur mesure, l’entreprise ne propose pas de boîtiers standards sur étagère.
Limite potentielle : Orienté vers les prototypes rapides et les petits lots de production sur mesure plutôt que vers le stockage en grande série de boîtiers de catalogue sur étagère.
7. 3ERP : idéal pour les boîtiers électroniques en aluminium usinés par CNC en petite série, extrudés et moulés sous pression avec outillage de présérie
Idéal pour : Boîtiers électroniques en aluminium usinés par CNC en petite série, extrudés et moulés sous pression avec outillage de présérie
Siège social : Zhongshan, Guangdong, Chine | Site officiel : www.3erp.com | Fondée en : 2010 | Type : Fabricant CNC sur mesure (fabricant certifié ISO 9001 spécialisé dans le prototypage rapide et les petites séries)
Produits principaux : Boîtiers usinés par CNC sur mesure, boîtiers en aluminium moulés sous pression, profilés d’aluminium extrudés sur mesure et boîtiers en tôlerie
Capacités d’usinage de boîtiers et finitions : Usinage CNC à 3 axes, 4 axes et 5 axes, extrusion d’aluminium sur mesure, fonderie sous pression, tôlerie et contrôle MMT
Qualité et certifications : ISO 9001:2015
Points forts publiés : Associe l’usinage CNC de blocs en 5 axes à l’extrusion d’aluminium sur mesure et au moulage sous pression, au sein d’un même site
3ERP accompagne les équipes matérielles qui passent de prototypes CNC de 10 pièces taillés dans la masse à des séries de 500 pièces extrudées sur mesure ou moulées sous pression. L’exploitation conjointe de centres CNC 5 axes et d’un outillage de présérie à Zhongshan permet aux acheteurs de conserver un fournisseur unique à mesure que les volumes de boîtiers augmentent. Chaque projet démarre à partir de fichiers CAO 3D sur mesure ; les acheteurs recherchant des boîtiers NEMA standards sur étagère doivent donc s’orienter vers un OEM de catalogue.
Limite potentielle : Exige des plans CAO sur mesure pour chaque projet et ne propose pas de boîtiers de catalogue standards NEMA ou IP68 pré-certifiés.
8. RapidDirect : idéal pour les boîtiers électroniques sur mesure compétitifs usinés par CNC et en tôlerie avec devis instantané par IA
Idéal pour : Boîtiers électroniques sur mesure compétitifs usinés par CNC et en tôlerie avec devis instantané par IA
Siège social : Shenzhen, Guangdong, Chine | Site officiel : www.rapiddirect.com | Fondation : 2009 | Type : Fabricant d’usinage CNC sur mesure (fabricant direct sur mesure disposant d’une usine propre de 10 000 m² et d’une plateforme de devis numérique)
Produits principaux : Boîtiers en aluminium usinés par CNC, châssis en tôlerie, boîtiers moulés sous pression et boîtiers moulés par injection
Capacités d’usinage de boîtiers et finitions : Usinage CNC à 3 axes, 4 axes et 5 axes, tôlerie, fonderie sous pression et plus de 20 finitions de surface sur un parc de 500+ machines
Qualité et certifications : ISO 9001:2015 et ISO 13485:2016
Points forts publiés : Fondé en 2009 à Shenzhen avec un site de production intégré de 10 000 m², titulaire des certifications qualité ISO 9001:2015 et ISO 13485:2016 pour les dispositifs médicaux.
RapidDirect associe un moteur de devis DFM en ligne automatisé à son propre campus de fabrication de 10 000 m² à Shenzhen. Les équipes d’électronique médicale et industrielle bénéficient de son système qualité ISO 13485:2016 et d’un large éventail de finitions incluant le sablage et la gravure laser. Le fret aérien transfrontalier ajoute trois à cinq jours par rapport aux ateliers d’usinage urgents nord-américains.
Limite potentielle : Le fret aérien international depuis Shenzhen ajoute 3–5 jours de transit par rapport aux ateliers d’usinage de boîtiers nationaux en Amérique du Nord ou en Europe.
Quel aluminium est le meilleur pour un boîtier usiné ?
Parmi les alliages, le 6061-T6, et plus particulièrement la plaque laminée détendue 6061-T651, constitue le choix le plus répandu pour les boîtiers électroniques usinés par CNC à cavité profonde taillés dans la masse. Il offre une conductivité thermique de 167 W/m·K, de bonnes performances thermiques et de dissipation de chaleur, une limite d’élasticité de 276 MPa et une excellente aptitude à l’anodisation.
Lorsque les ingénieurs sont confrontés à des charges de choc sévères dans les systèmes électroniques aéronautiques ou de défense, ils optent pour l’aluminium 7075-T651 (limite d’élasticité de 503 MPa). Pour les châssis en tôlerie sur mesure associés à des faces avant fraisées, l’aluminium 5052-H32 offre une formabilité supérieure. Pour comparer l’usinabilité des alliages abordés sur cette page, consultez notre page dédiée à l’usinage CNC de l’aluminium 6061 et 7075.
OEM de boîtiers standards avec personnalisation CNC interne (Entreprises 9–16)
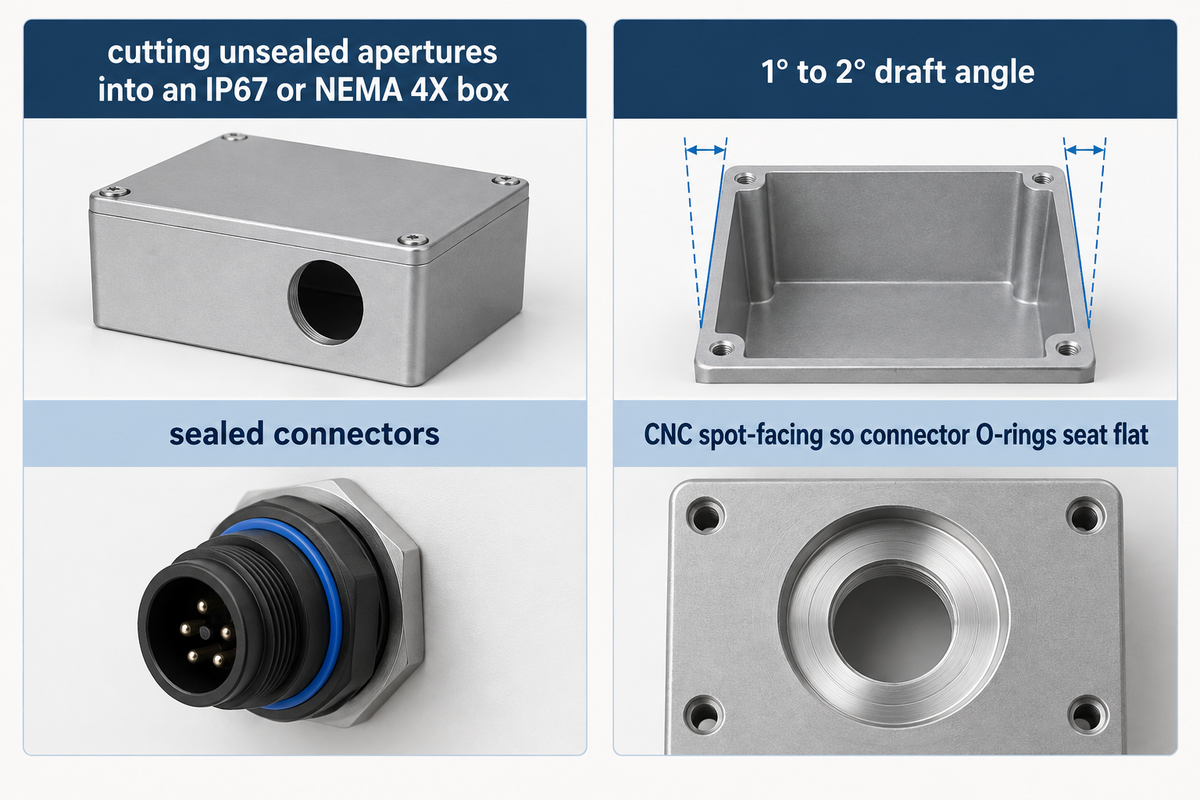
Les OEM de boîtiers standards fabriquent leurs propres gammes de boîtiers en aluminium extrudé, en aluminium moulé sous pression, en acier inoxydable et en plastique tout en exploitant des centres CNC en usine pour réaliser des découpes sur mesure. Si votre carte électronique s’adapte à un encombrement standard, commander un boîtier de catalogue modifié en usine permet d’économiser du temps et de l’argent.
Avant de modifier un boîtier en stock, les acheteurs doivent vérifier deux contraintes techniques. Premièrement, le perçage d’ouvertures dans un boîtier IP67 ou NEMA 4X annule son indice de protection, sauf si chaque ouverture est obturée par un connecteur ou un presse-étoupe présentant un indice au moins équivalent, installé selon les instructions de son fabricant, et si le boîtier modifié est à nouveau testé ou couvert par le périmètre de modification approuvé par le fabricant. Selon le programme de sécurité des équipements électriques du Lawrence Berkeley National Laboratory, la modification d’un équipement électrique homologué peut invalider ses approbations, sauf si elle est couverte par le périmètre défini par le fabricant. Deuxièmement, les parois moulées sous pression présentent un angle de dépouille de 1° à 2° ; un surfaçage local par CNC peut être nécessaire pour assurer l’appui plan des joints toriques des connecteurs.
9. Hammond Manufacturing : idéal pour un vaste catalogue de boîtiers en aluminium moulé sous pression (1590/1550) et extrudé (1455/1457) avec modifications CNC en usine
Idéal pour : Vaste catalogue de boîtiers en aluminium moulé sous pression (1590/1550) et extrudé (1455/1457) avec modifications CNC en usine
Siège social : Guelph, Ontario, Canada | Site officiel : www.hammfg.com | Fondation : 1917 | Type : OEM de boîtiers + usinage CNC sur mesure (OEM coté en bourse de boîtiers électroniques et électriques (TSX: HMM.A) comptant 700 employés)
Produits principaux : Boîtiers électroniques en aluminium moulé sous pression, en aluminium extrudé, étanches IP65 et IP69K, métalliques d’usage général et montables en rack
Capacités d’usinage de boîtiers et finitions : Modifications par usinage CNC interne (fraisage, perçage, taraudage, découpes), thermolaquage, anodisation et sérigraphie sur les séries standards
Qualité et certifications : Options homologuées UL pour certaines séries, classements de résistance à la flamme UL 94 (HB, V-2, V-0, 5VA) uniquement pour ses boîtiers en plastique, indices IP jusqu’à IP69K selon la série, conformité RoHS
Points forts publiés : Fondée en 1917 à Guelph, en Ontario, l’entreprise propose des milliers de boîtiers en aluminium moulé sous pression et extrudé en stock
Hammond Manufacturing est l’un des OEM de boîtiers électroniques les plus prescrits en Amérique du Nord. Son usine de Guelph modifie en interne les boîtiers moulés sous pression de la série 1590 et les coques en aluminium extrudé de la série 1455 en réalisant des découpes de connecteurs par CNC et des bossages taraudés. Comme ses cellules de modification traitent uniquement les boîtiers du catalogue Hammond, les géométries sur mesure taillées dans la masse sortent de son périmètre des prestations.
Limite potentielle : Les services de modification CNC en usine s’appliquent uniquement aux boîtiers du catalogue Hammond et comportent des seuils minimums de lot de production plutôt que de l’usinage unitaire dans la masse.
10. Polycase : idéal pour les boîtiers en stock modifiés en aluminium moulé sous pression, en aluminium extrudé et NEMA/IP avec devis instantané de découpes CNC en 90 secondes et sans MOQ
Idéal pour : Boîtiers en stock modifiés en aluminium moulé sous pression, en aluminium extrudé et NEMA/IP avec devis instantané de découpes CNC en 90 secondes et sans MOQ
Siège social : Avon, Ohio, États-Unis | Site officiel : www.polycase.com | Fondée en : 1990 | Type : Fabricant OEM de boîtiers et fabricant CNC sur mesure (fabricant américain de boîtiers électroniques doté de capacités d’usinage CNC et d’impression numérique en interne)
Produits principaux : Boîtiers électroniques en aluminium moulé sous pression, aluminium extrudé, acier inoxydable, polycarbonate et ABS
Capacités d’usinage de boîtiers et finitions : Découpes CNC internes, trous taraudés, lamages, bords chanfreinés, surfaces encastrées, marquage laser et impression numérique polychrome avec une tolérance de ±0.005 in sur la taille des perçages et de ±0.010 in sur la position
Qualité et certifications : Boîtiers homologués UL, classés NEMA 4X / 6P, IP65 et IP68, et conformes RoHS
Points forts publiés : Propose des devis instantanés en ligne en 90 secondes pour les découpes CNC dans son usine de l’Ohio, sans quantité minimale de commande, et
Polycase simplifie la personnalisation des boîtiers de catalogue depuis son site de production d’Avon, dans l’Ohio. Les ingénieurs configurent en ligne en 90 secondes des découpes CNC, des lamages et des marquages numériques polychromes avec une quantité minimale de commande égale à zéro. L’usinage se limite aux propres boîtiers moulés sous pression, extrudés et plastiques de Polycase, et les plans de fabrication sont transmis après la commande.
Limite potentielle : L’usinage CNC est restreint à la modification des boîtiers du catalogue Polycase, et les plans de production ne sont générés qu’une fois la commande passée.
11. Bud Industries : idéal pour les modifications par fraisage CNC robotisé en 5 jours sur 2 500+ boîtiers en stock NEMA, IP67 et en aluminium moulé sous pression
Idéal pour : Modifications par fraisage CNC robotisé en 5 jours sur 2 500+ boîtiers en stock NEMA, IP67 et en aluminium moulé sous pression
Siège social : Willoughby, Ohio, États-Unis | Site officiel : www.budind.com | Fondation : 1928 | Type : OEM de boîtiers + usinage CNC sur mesure (fabricant américain de boîtiers électroniques de troisième génération exploitant un site de production de 165 000 sq. ft.)
Produits principaux : Plus de 2 500 boîtiers standards NEMA, boîtiers étanches IP67, boîtiers en aluminium moulé sous pression et baies serveur 19 pouces
Capacités d’usinage de boîtiers et finitions : Cellule de fraisage robotisée automatisée pour découpes sur mesure, perçages, rainures et taraudages dans le cadre d’un programme de modification en 5 jours
Qualité et certifications : NEMA 4X, IP67, homologué UL et conforme RoHS
Points forts publiés : Fondée en 1928 par Max Haas comme fabricant d’antennes radio, Bud propose plus de 2 500 boîtiers, coffrets, baies et armoires standard, maintient plus de 90 % de ses produits disponibles pour expédition le jour même et réalise les découpes et les modifications simples des produits en stock en 5 jours.
Bud Industries exploite une cellule de fraisage robotisée automatisée dans son usine de 165 000 sq. ft. à Willoughby, dans l’Ohio. Plus de 90 % des produits de Bud — une gamme standard de plus de 2 500 boîtiers, coffrets, baies et armoires — sont disponibles pour expédition le jour même, et les découpes sur les produits en stock sont réalisées en 5 jours. Comme les autres fabricants OEM de produits catalogue, Bud modifie ses propres gammes de boîtiers plutôt que d’usiner des boîtiers sur mesure dans de la matière première en barre.
Limite potentielle : Les services de modification s’appliquent strictement aux boîtiers du catalogue Bud plutôt qu’à des boîtiers sur mesure taillés dans la masse de A à Z.
12. BOPLA : idéal pour les boîtiers IHM industriels allemands en aluminium et en plastique (jusqu’à IP69) avec fraisage CNC interne, revêtement CEM et collage optique d’écrans
Idéal pour : Boîtiers IHM industriels allemands en aluminium et en plastique (jusqu’à IP69) avec fraisage CNC interne, revêtement CEM et collage optique d’écrans
Siège social : Bünde, Rhénanie-du-Nord-Westphalie, Allemagne | Site officiel : www.bopla.de | Fondation : 1970 | Type : OEM de boîtiers + usinage CNC sur mesure (fabricant de boîtiers électroniques industriels et de systèmes IHM)
Produits principaux : Bocube Alu XXL, BoVersa, BoPad, bacs à cartes 19 pouces DIN EN 60297-3-101 et boîtiers électroniques sur mesure en aluminium et en plastique
Capacités d’usinage de boîtiers et finitions : Fraisage CNC interne, perçage, fraisurage, sciage, marquage laser, revêtement CEM, fabrication de claviers à membrane et collage optique d’écrans tactiles
Qualité et certifications : DIN EN 60297-3-101, UL 94 V-0 et protection contre les infiltrations IP65 / IP66 / IP68 / IP69
Points forts publiés : Plus de 50 ans de développement de boîtiers électroniques en aluminium et en plastique jusqu’à IP69 avec usinage mécanique CNC auprès d’un fournisseur unique, revêtement CEM et intégration tactile IHM.
BOPLA allie l’ingénierie allemande des boîtiers à un usinage mécanique CNC complet en interne à Bünde. Les équipes d’automatisation choisissent BOPLA lorsqu’un boîtier nécessite des découpes d’écran par CNC, une projection interne de blindage CEM et des écrans tactiles collés optiquement. Les processus d’ingénierie s’articulent autour des plateformes du catalogue BOPLA plutôt que autour de pièces unitaires rapides taillées dans la masse.
Limite potentielle : Les processus de devis et d’ingénierie sont structurés autour des plateformes de boîtiers BOPLA et des séries industrielles européennes plutôt que autour d’usinages unitaires urgents en 48 heures dans la masse.
13. ROLEC : idéal pour les boîtiers industriels et de commande étanches robustes en aluminium (IP66/IP67/IP69K) avec usinage CNC complet en usine
Idéal pour : Boîtiers industriels et de commande étanches robustes en aluminium (IP66/IP67/IP69K) avec usinage CNC complet en usine
Siège social : Rinteln, Basse-Saxe, Allemagne | Site officiel : www.rolec.de | Fondée en : 1985 | Type : Fabricant OEM de boîtiers et fabricant CNC sur mesure (fabricant familial de troisième génération de boîtiers industriels en aluminium et de boîtiers de commande)
Produits principaux : Boîtiers industriels étanches en aluminium moulé et extrudé, boîtiers en acier inoxydable et boîtiers de commande IHM pour bras de suspension
Capacités d’usinage de boîtiers et finitions : Fraisage CNC interne, perçage, taraudage, gravure, thermolaquage, anodisation, blindage CEM et pré-assemblage de borniers, du prototype unitaire à la série
Qualité et certifications : Classes de protection IP66, IP67 et IP69K, options UL, CSA et ATEX
Points forts publiés : ROLEC indique que la mise au point du premier boîtier étanche en aluminium au monde a conduit à sa création ; cette entreprise familiale de troisième génération, située à Rinteln, en Allemagne, revendique un rôle de premier plan en matière d’innovation depuis les années 1960 et réalise des projets allant de pièces uniques sur mesure aux grandes séries, y compris l’assemblage complet de sous-ensembles.
ROLEC situe sa création après la mise au point du premier boîtier étanche en aluminium au monde et revendique un rôle de premier plan en matière d’innovation depuis les années 1960 ; l’entreprise développe et fabrique ses boîtiers à Rinteln, en Allemagne. Tous ses boîtiers en aluminium moulé, en aluminium extrudé et en acier inoxydable peuvent être fraisés en CNC, taraudés, revêtus de poudre et équipés de presse-étoupes. Sa gamme vise les environnements industriels exigeants et les interfaces homme-machine en extérieur, plutôt que les blindages RF compacts au niveau des cartes.
Limite potentielle : Axé sur les boîtiers de terrain industriel, d’automatisation et de commande IHM plutôt que sur les boîtiers grand public miniatures ou les blindages RF de poche taillés dans la masse.
14. METCASE : idéal pour les boîtiers d’instruments ergonomiques en aluminium et les boîtiers rack 19 pouces personnalisés à partir de petits lots de production de 10 unités
Idéal pour : Boîtiers d’instruments ergonomiques en aluminium et boîtiers rack 19 pouces personnalisés à partir de petits lots de production de 10 unités
Siège social : Fareham, Hampshire, Royaume-Uni | Site officiel : www.metcase.co.uk | Fondation : Non divulgué publiquement | Type : OEM de boîtiers + usinage CNC sur mesure (division des boîtiers métalliques d’OKW Enclosures Ltd comptant 27 employés à Fareham)
Produits principaux : Boîtiers rack 19 pouces Technomet, Unimet et Combimet, boîtiers d’instruments de table en aluminium et boîtiers en tôlerie sur mesure
Capacités d’usinage de boîtiers et finitions : Usinage CNC de faces avant et de boîtiers, poinçonnage, découpe laser, peinture, anodisation, impression numérique et tôlerie sur mesure à partir de 10 unités
Qualité et certifications : Certifié ISO 9001:2015, conforme REACH, RoHS et DEEE
Points forts publiés : Spécialiste britannique des boîtiers métalliques certifié ISO 9001:2015 fournissant des boîtiers d’instruments en aluminium personnalisés et des faces avant sur mesure par lots de production dès 10 unités.
METCASE conçoit des boîtiers d’instruments ergonomiques en aluminium de table et rackables 19 pouces sur son site de production de Fareham, au Royaume-Uni. Les fabricants d’équipements de test commandent des boîtiers Technomet ou Combimet dotés de faces avant fraisées par CNC sur mesure et de marquages numériques à partir de 10 unités. Sa cellule de fabrication se concentre sur les châssis d’instruments en tôlerie et en profilés extrudés plutôt que sur les blocs à parois épaisses taillés dans la masse en 5 axes.
Limite potentielle : Spécialisé dans les boîtiers d’instruments en tôle pliée, à cadre moulé sous pression et en aluminium extrudé plutôt que dans les pièces à parois épaisses taillées dans la masse en 5 axes.
15. Takachi Electronics Enclosure : idéal pour 22 000+ boîtiers japonais en stock en aluminium, moulés sous pression IP68 et rackables avec fraisage CNC de perçages dès 1 unité
Idéal pour : 22 000+ boîtiers japonais en stock en aluminium, moulés sous pression IP68 et rackables avec fraisage CNC de perçages dès 1 unité
Siège social : Kawaguchi, Saitama, Japon | Site officiel : www.takachi-enclosure.com | Fondation : 1979 | Type : OEM de boîtiers + usinage CNC sur mesure (fabricant japonais de boîtiers électroniques et industriels stockant plus de 22 000 références)
Produits principaux : Boîtiers en aluminium extrudé, boîtiers en aluminium moulé sous pression IP68 séries DW/DWH, boîtiers en acier inoxydable, châssis rackables 19 pouces et boîtiers dissipateurs
Capacités d’usinage de boîtiers et finitions : Fraisage CNC de perçages en interne, découpe laser, coupe sur mesure de profilés d’aluminium extrudés, impression jet d’encre, peinture et feuilles de façade gaufrées par CNC à partir de 1 unité
Qualité et certifications : Indices d’étanchéité IP65, IP67 et IP68
Points forts publiés : Propose plus de 22 000 références de boîtiers standard en aluminium, moulés sous pression avec indice IP68 et en acier inoxydable, avec fraisage CNC et découpe laser sur mesure
Takachi Electronics Enclosure maintient un stock de plus de 22 000 références de boîtiers à son siège de Saitama, au Japon. Les ingénieurs sélectionnent des boîtiers dissipateurs extrudés, des boîtiers en aluminium moulé sous pression IP68 ou des châssis rack 19 pouces et commandent des découpes CNC dès 1 unité. Les services d’usinage s’appliquent strictement aux familles du catalogue Takachi plutôt qu’à des barres brutes fournies par le client.
Limite potentielle : La personnalisation est effectuée sur les boîtiers extrudés, moulés sous pression et en tôlerie du catalogue Takachi plutôt que sur des blocs massifs 5 axes fournis par le client.
16. Buckeye Shapeform : idéal pour les boîtiers électroniques américains sur mesure en aluminium certifiés AS9100 et les boîtiers métalliques emboutis profonds pour l’aéronautique et la défense
Idéal pour : Boîtiers électroniques américains sur mesure en aluminium certifiés AS9100 et boîtiers métalliques emboutis profonds pour l’aéronautique et la défense
Siège social : Columbus, Ohio, États-Unis | Site officiel : www.buckeyeshapeform.com | Fondation : Non divulgué publiquement | Type : Fabricant d’usinage CNC sur mesure (fabricant américain verticalement intégré de boîtiers électroniques sur mesure et de pièces métalliques par emboutissage profond)
Produits principaux : Boîtiers électroniques sur mesure en aluminium extrudé et usiné, châssis rackables, boîtiers de table et boîtiers métalliques de précision obtenus par emboutissage profond
Capacités d’usinage de boîtiers et finitions : Usinage CNC, tôlerie, modification de profilés d’aluminium extrudés, emboutissage profond de précision, sérigraphie et sous-assemblage
Qualité et certifications : Certifié ISO 9001:2015 et AS9100 (lauréat du Lockheed Martin STAR Supplier Award)
Points forts publiés : Fabricant américain verticalement intégré, certifié ISO 9001:2015 et AS9100, récompensé par le prix Lockheed Martin STAR Supplier Award
Buckeye Shapeform assure une fabrication métallique américaine verticalement intégrée depuis son site de production de Columbus, dans l’Ohio. Les maîtres d’œuvre de la défense et de l’avionique s’appuient sur son système qualité AS9100 pour les châssis en aluminium usinés par CNC et les boîtiers monoblocs emboutis profonds. Les projets suivent un processus traditionnel d’étude technique de devis plutôt qu’un chiffrage automatique instantané en ligne.
Limite potentielle : Ne propose pas de chiffrage CAO automatique instantané en ligne ; les projets nécessitent une étude technique traditionnelle sur demande de devis.
Peut-on usiner un boîtier et son couvercle ensemble ?
Oui, les fabricants d’usinage CNC usinent couramment la base d’un boîtier en aluminium et son couvercle apparié sous forme d’ensemble assorti issu du même lot de matière première. L’usinage conjoint des deux pièces maintient des tolérances serrées sur les lèvres étagées EMI/RFI et les gorges de joint torique avec une précision dimensionnelle de ±0,01 mm.
Faire passer le corps du boîtier et son couvercle sur le même rack, avec le même média de grenaillage et le même bain d’anodisation de type II et de teinture, réduit les différences de teinte ; pour les pièces d’aspect, convenez également avec l’atelier d’un échantillon de référence couleur et d’une valeur ΔE admissible. C’est important pour les produits électroniques grand public, les interfaces audio de bureau et les dispositifs médicaux, dont la texture de surface visible doit être homogène.
Plateformes de fabrication CNC rapide à la demande et ateliers d’usinage de précision (Entreprises 17–20)
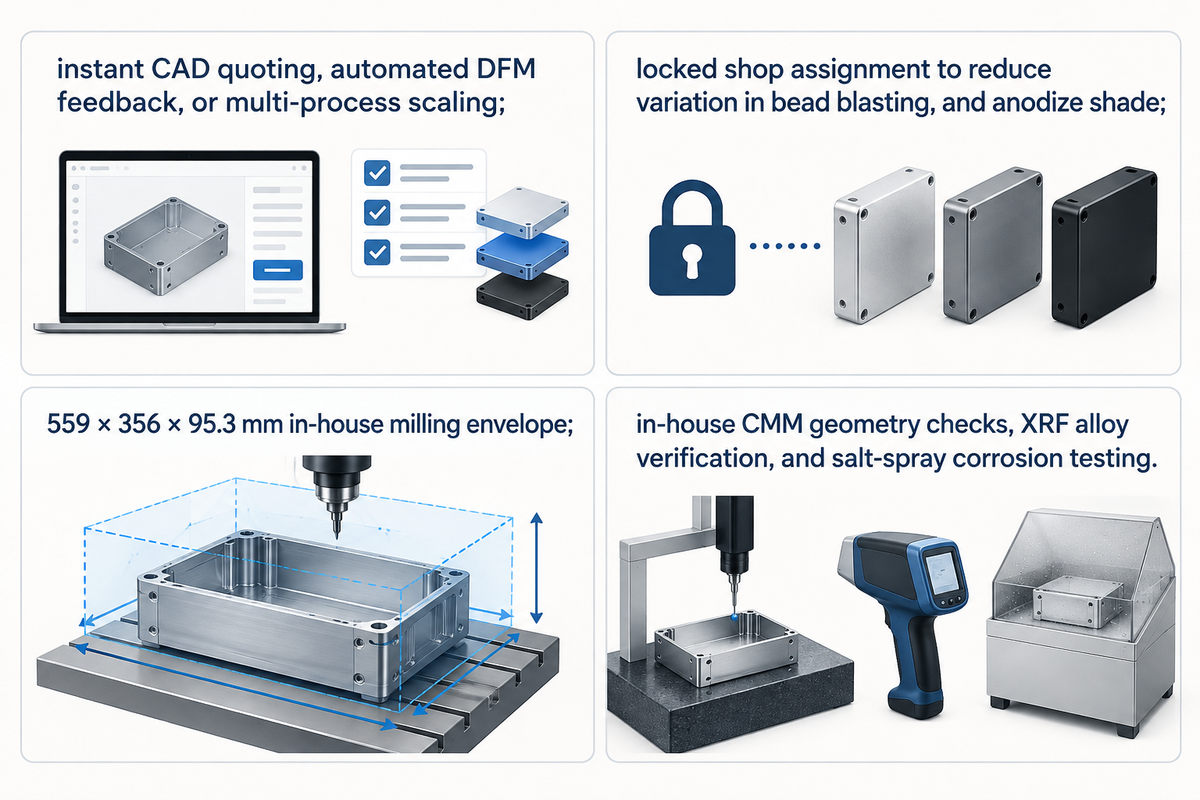
Les plateformes numériques de fabrication à la demande et les ateliers d’usinage de précision spécialisés répondent aux besoins des équipes qui recherchent un devis CAO instantané, un retour DFM automatisé ou une montée en échelle multi-procédés. Des plateformes telles que Protolabs, Xometry et Fictiv permettent aux acheteurs de téléverser des fichiers CAO 3D pour chiffrer des pièces usinées parallèlement à des supports en tôlerie et au moulage par injection.
Pour les commandes récurrentes sur une plateforme de place de marché, les responsables des achats peuvent verrouiller l’attribution de l’atelier d’usinage afin de réduire les variations de microbillage et de teinte d’anodisation d’un lot de production à l’autre.
17. Protolabs : idéal pour l’usinage CNC numérique automatisé en 1–4 jours de boîtiers prototypes en aluminium et la montée en échelle via un réseau mondial de partenaires
Idéal pour : Usinage CNC numérique automatisé en 1–4 jours de boîtiers prototypes en aluminium et montée en échelle via un réseau mondial de partenaires
Siège social : Maple Plain, Minnesota, États-Unis | Site officiel : www.protolabs.com | Fondation : 1999 | Type : Plateforme d’usinage CNC à la demande (entreprise publique de fabrication numérique exploitant un site de production CNC de 215 000 sq. ft. au Minnesota ainsi que Protolabs Network)
Produits principaux : Boîtiers rapides usinés par CNC en aluminium et en plastique technique, boîtiers en tôlerie, pièces moulées et prototypes imprimés en 3D
Capacités d’usinage de boîtiers et finitions : Fraisage CNC indexé 3 axes et 5 axes jusqu’à 559 × 356 × 95,3 mm en interne avec une tolérance générale de ±0.005 in (±0,13 mm) et une tolérance d’alésage de ±0.0005 in, ainsi qu’anodisation et conversion au chromate
Qualité et certifications : Certifié ISO 9001:2015, AS9100D, ISO 13485 et enregistré ITAR
Points forts publiés : Fondée en 1999, l’entreprise fournit un retour automatisé sur la fabricabilité et des pièces en aluminium usinées en CNC en interne sous 1–4 jours
Protolabs associe une usine CNC automatisée de 215 000 sq. ft. au Minnesota à son réseau mondial Protolabs Network. Le téléversement d’un fichier CAO 3D renvoie une analyse DFM automatisée en quelques minutes et permet de livrer des boîtiers en aluminium fraisés en 5 axes indexés en 1 à 4 jours. Les boîtiers dépassant l’enveloppe de fraisage interne de 559 × 356 × 95,3 mm sont orientés vers des partenaires externes du réseau.
Limite potentielle : Le fraisage automatisé en usine interne impose des limites strictes de portée d’outil et d’enveloppe dimensionnelle (559 × 356 × 95,3 mm), transférant les contre-dépouilles complexes ou les châssis plus volumineux à des ateliers d’usinage partenaires externes.
18. Xometry : idéal pour le sourcing à la demande de boîtiers CNC chiffrés par IA auprès de 5 000+ fournisseurs mondiaux qualifiés avec conformité ITAR et CMMC Level 2
Idéal pour : Sourcing à la demande de boîtiers CNC chiffrés par IA auprès de 5 000+ fournisseurs mondiaux qualifiés avec conformité ITAR et CMMC Level 2
Siège social : North Bethesda / Gaithersburg, Maryland, États-Unis | Site officiel : www.xometry.com | Fondée en : 2013 | Type : Plateforme CNC à la demande (place de marché de fabrication sur mesure à la demande, propulsée par l’intelligence artificielle, qui met en relation 90 000 acheteurs et 5 000 fournisseurs)
Produits principaux : Boîtiers usinés par CNC sur mesure, ensembles en tôle et en tube, boîtiers imprimés en 3D, pièces moulées sous pression et pièces moulées par injection
Capacités d’usinage de boîtiers et finitions : Fraisage CNC 3 axes, 4 axes et 5 axes, tournage CNC, perçage et électroérosion à fil jusqu’à une précision inférieure à ±0.001 in sans quantité minimale de commande
Qualité et certifications : ISO 9001:2015, ISO 13485:2016, AS9100D, IATF 16949:2016, ITAR, CMMC Level 2 et JCP
Points forts publiés : Propose des devis instantanés brevetés, établis par intelligence artificielle, au sein d’un réseau de plus de 5 000 fournisseurs et indique avoir expédié plus de 165 millions de pièces ; Xometry mentionne les certifications ISO 9001 et AS9100D ainsi que les accréditations ITAR et CMMC Level 2, qui ne s’étendent pas automatiquement à chaque atelier partenaire.
Xometry exploite une place de marché de fabrication numérique appuyée par plus de 5 000 ateliers d’usinage qualifiés dans le monde entier. Les acheteurs des secteurs de la défense, du médical et de la robotique utilisent son moteur de devis par IA pour sourcer des boîtiers 5 axes taillés dans la masse selon des flux conformes ITAR et CMMC Level 2. Sur une place de marché, les lots de production récurrents doivent être verrouillés auprès d’un programme fournisseur dédié afin de garantir la régularité des finitions.
Limite potentielle : Fonctionne comme une place de marché de fournisseurs distribués plutôt que comme une usine unique ; l’attribution des machines d’un lot de production à l’autre peut donc varier si elle n’est pas verrouillée dans le cadre d’un programme de production d’entreprise.
19. Fictiv : idéal pour la fabrication mondiale gérée de boîtiers CNC aux États-Unis, au Mexique, en Inde et en Chine avec des tolérances serrées de ±0,008 mm et des rapports MMT
Idéal pour : Fabrication mondiale gérée de boîtiers CNC aux États-Unis, au Mexique, en Inde et en Chine avec des tolérances serrées de ±0,008 mm et des rapports MMT
Siège social : San Francisco, Californie, États-Unis | Site officiel : www.fictiv.com | Fondation : 2013 | Type : Plateforme d’usinage CNC à la demande (plateforme numérique de fabrication sur mesure et de chaîne d’approvisionnement dotée de 4 centres de fabrication mondiaux)
Produits principaux : Boîtiers électroniques usinés par CNC de précision, dissipateurs thermiques, châssis en tôlerie, boîtiers moulés sous pression et pièces moulées par injection
Capacités d’usinage de boîtiers et finitions : Fraisage CNC 3 axes, 4 axes et 5 axes, tournage et électroérosion à fil ou par enfonçage jusqu’à une taille de pièce de 48 in avec des tolérances serrées sur éléments géométriques jusqu’à ±0,008 mm (environ ±0.000315 in) et un délai le plus rapide de 1–2 jours
Qualité et certifications : ISO 9001:2015, AS9100D, ISO 13485 et SOC 2 Type II
Points forts publiés : Fondée en 2013 à San Francisco, l’entreprise dispose de centres de fabrication régionaux aux États-Unis, au Mexique, en Inde et en Chine
Fictiv pilote la production de boîtiers CNC sur mesure via des pôles d’ingénierie régionaux situés aux États-Unis, au Mexique, en Inde et en Chine. Sa plateforme associe des recommandations DFM instantanées à des ingénieurs qualité régionaux qui vérifient les rapports dimensionnels MMT avant l’expédition des pièces. Comme l’usinage est exécuté par des sites de production partenaires, les acheteurs doivent spécifier clairement l’état de surface et les contrôles d’anodisation sur les plans 2D.
Limite potentielle : S’appuie sur des ateliers d’usinage partenaires gérés par des centres régionaux plutôt que de détenir en propre une usine d’extrusion de boîtiers verticalement intégrée.
20. Runsom Precision : idéal pour l’usinage CNC 3/4/5 axes en direct de Dongguan et le décolletage sur tour à poupée mobile de boîtiers électroniques sur mesure en aluminium avec Alodine et anodisation dure
Idéal pour : Usinage CNC 3/4/5 axes en direct de Dongguan et décolletage sur tour à poupée mobile de boîtiers électroniques sur mesure en aluminium avec Alodine et anodisation dure
Siège social : Dongguan, Guangdong, Chine | Site officiel : www.runsom.com | Fondation : 2013 | Type : Fabricant d’usinage CNC sur mesure (fabricant direct d’usinage CNC de précision et de prototypage rapide certifié ISO 9001:2015)
Produits principaux : Boîtiers électroniques sur mesure usinés par CNC en aluminium et en acier inoxydable, montures optiques et composants tournés de précision
Capacités d’usinage de boîtiers et finitions : Fraisage CNC 3 axes, 4 axes et 5 axes, décolletage sur tour à poupée mobile, électroérosion à fil, essais MMT/XRF/brouillard salin, Alodine/Chemfilm et anodisation avec une tolérance de précision de ±0,01 mm (environ ±0.000394 in) et une rugosité de surface Ra 0.4
Qualité et certifications : ISO 9001:2015
Points forts publiés : Fabrique des boîtiers en aluminium sur mesure usinés en CNC 5 axes en 7–10 jours, avec une machine de mesure tridimensionnelle (MMT), un analyseur XRF et des essais au brouillard salin en interne
Runsom Precision usine des boîtiers électroniques sur mesure en aluminium et en acier inoxydable dans son usine certifiée ISO 9001:2015 à Dongguan. Son laboratoire qualité réalise en interne les contrôles géométriques par MMT, la vérification d’alliage par XRF et les essais de corrosion au brouillard salin sur les boîtiers anodisés. Les devis sont préparés manuellement par les ingénieurs de production sous 24 heures plutôt que via un calculateur web automatisé.
Limite potentielle : Les devis nécessitent une revue technique manuelle des fichiers CAO 3D STEP/IGES et des plans PDF 2D (jusqu’à 24 heures) plutôt qu’une tarification instantanée automatisée en ligne.
Spécifications techniques : épaisseur de paroi, blindage EMI, étanchéité IP67 et finitions de surface
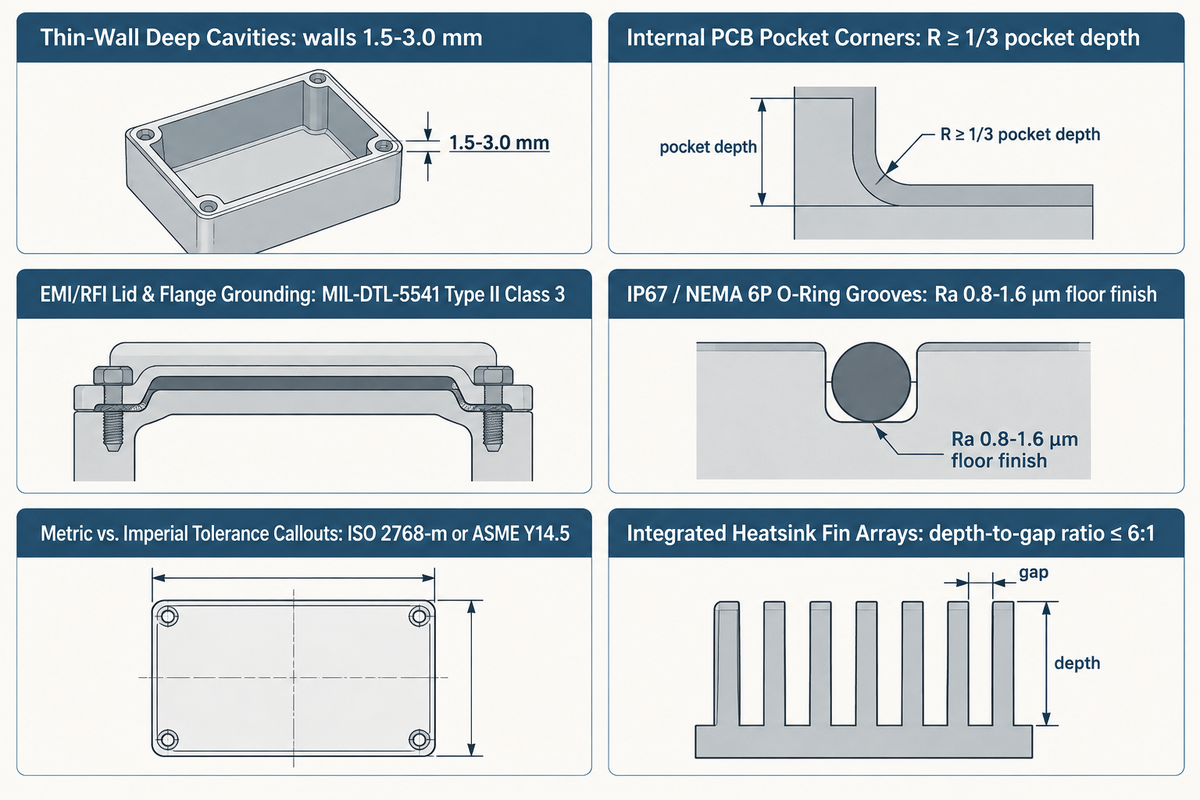
Les applications courantes du fraisage CNC de boîtiers comprennent les capteurs de terrain durcis, les émetteurs-récepteurs RF et les convertisseurs de puissance destinés à l’automatisation industrielle. La spécification de ces boîtiers exige de traduire les objectifs électriques et thermiques en tolérances usinables. L’épaisseur de paroi standard en aluminium usiné est de 1,5–3,0 mm (0,060–0,120 in). Les rayons d’angle verticaux internes des poches doivent être de R ≥ 1/3 de la profondeur de cavité (minimum 0,8–1,6 mm / 0,031–0,063 in) afin que les fraises deux tailles standards (L:D ≤ 4:1) évitent le broutage.
Voici les 6 pièges métriques de spécification de boîtiers que rencontrent les ingénieurs lors du passage des modèles CAO 3D à la fabrication CNC, accompagnés de solutions éprouvées.
| Élément géométrique | Piège CAO courant | Physique CNC et mode de défaillance | Spécification d’ingénierie recommandée |
|---|---|---|---|
| Cavités profondes à parois minces | Exiger ±0,01 mm sur une paroi de 0,8 mm après un évidement massif dans la masse | La libération des contraintes résiduelles de laminage déforme les parois minces en aluminium vers l’intérieur de 0,10–0,25 mm | Concevoir des parois de 1,5–3,0 mm (0,060–0,120 in) ; spécifier une plaque 6061-T651 détendue et des parcours d’outils ébauche-reprise-finition |
| Angles internes des poches pour PCB | Angles verticaux internes vifs à 90° dans une cavité de 15,0 mm de profondeur | Les fraises longues et fines (L:D > 6:1) fléchissent et broutent, dégradant la finition de surface et la précision | Fixer le rayon d’angle interne à R ≥ 1/3 de la profondeur de poche (min 0,8–1,6 mm / 0,031–0,063 in ; L:D ≤ 4:1) ou ajouter des dégagements d’angle |
| Mise à la masse EMI/RFI du couvercle et de la bride | Spécifier une anodisation standard MIL-PRF-8625 Type II/III sur un boîtier de blindage RF | L’oxyde anodique est un isolant électrique (10–50 μm d’épaisseur) qui rompt la continuité de la cage de Faraday (des parois de 4 mm au lieu de 2 mm ne corrigeront pas des joints non masqués) | Utiliser la conversion au chromate MIL-DTL-5541 Type II Classe 3, le revêtement de nickel chimique conducteur pour le blindage RF ou un masquage sélectif |
| Gorges de joint torique IP67 / NEMA 6P | Usiner une gorge carrée égale au diamètre de tore du joint torique sans réserve de volume de gorge | Les élastomères sont incompressibles ; un remplissage excessif de la gorge empêche le contact métal sur métal du couvercle | Dimensionner la profondeur de gorge pour une compression du cordon élastomère de vingt à trente pour cent et une finition de fond Ra 0,8–1,6 μm |
| Cotes de tolérances métriques vs impériales | Égaliser des valeurs métriques et en pouces arrondies (par ex. écrire ±0,008 mm = ±0.0002 in) | Selon les normes de conversion de longueur SI du NIST (1 in = 25,4 mm exactement), 0.0002 in équivaut à 0,00508 mm, ce qui engendre des litiges de contrôle | Plans cotés dans un seul système d’unités principal ; indiquez une classe de tolérance générale (par exemple ISO 2768-m) pour les éléments sans tolérance spécifiée et contrôlez les éléments critiques selon une seule norme de tolérancement géométrique (ASME Y14.5 ou ISO GPS) |
| Réseaux d’ailettes de dissipation intégrés | Fraiser des ailettes de 0,8 mm d’épaisseur séparées par des rainures étroites avec des rapports de profondeur élevés | Des rapports d’élancement élevés (>10:1) font fléchir les fines ailettes en aluminium sous les efforts de coupe | Maintenir le rapport profondeur/espacement des ailettes fraisées ≤ 6:1 (épaisseur d’ailette ≥ 1,5–2,0 mm) ou utiliser des profilés dissipateurs extrudés |
📐 Exemple d’ingénierie détaillé : dimensionnement du rayon d’angle et de la gorge de joint torique pour un boîtier RF en 6061-T651 de 15 mm de profondeur
Supposons que vous conceviez un boîtier durci en aluminium 6061-T651 pour un émetteur-récepteur extérieur. Les paramètres d’exemple retenus sont une profondeur de cavité D = 15,0 mm, une épaisseur de paroi t = 2,5 mm et un cordon de joint torique en silicone de diamètre Ø2.00 mm.
Étape 1, rayon des angles de poche : Avec les hypothèses retenues pour cet exemple, maintenez un rapport longueur/diamètre de fraise L:D ≤ 4:1 pendant le fraisage CNC de précision 3 axes et 4 axes. Un rayon d’angle interne égal à au moins R ≥ 1/3 de la profondeur de la cavité (15.0 ÷ 3 = 5,0 mm) permet à une fraise cylindrique Ø10–12 mm d’atteindre le fond à 15 mm avec un rapport L:D de seulement 1,25–1,5:1, ce qui limite la flexion de l’outil. Une fraise cylindrique de Ø10.0 mm à Ø12.0 mm donne un rayon d’angle vertical interne de R5.0 mm à R6.0 mm et permet à l’outil de suivre une trajectoire fluide sans broutage.
Étape 2, géométrie de la gorge de joint torique IP67 : Avec ces paramètres d’exemple, viser une compression du cordon élastomère de vingt-cinq pour cent sur le cordon de Ø2.00 mm donne une profondeur de gorge de 1,50 mm ± 0,05 mm. Fixer la largeur de gorge à 2,60 mm produit une section de gorge de 3,90 mm² contre 3,14 mm² pour la section du cordon, laissant un volume d’expansion pour les cycles thermiques. Consultez les règles d’emboîtement dans notre étude des tolérances d’interface et d’assemblage des boîtiers.
La finition de surface peut-elle être harmonisée sur plusieurs pièces ?
Oui, les finitions de surface cosmétiques sur les boîtiers en aluminium usinés par CNC peuvent être harmonisées entre les couvercles, les bases et les faces avant lorsque les paramètres de fabrication sont figés. L’atelier d’usinage usine toutes les pièces appariées à partir du même lot de coulée d’alliage (tel que le 6061-T651) et utilise un média de microbillage au verre identique #100 ou #120.
Lors des prestations d’anodisation de l’aluminium Type II et Type III, le maintien conjoint du couvercle et du corps dans le même bain réduit les variations chromatiques ΔE.
Comment choisir un fabricant d’usinage CNC de boîtiers électroniques : coût, seuil de volume et liste de contrôle pour demande de devis
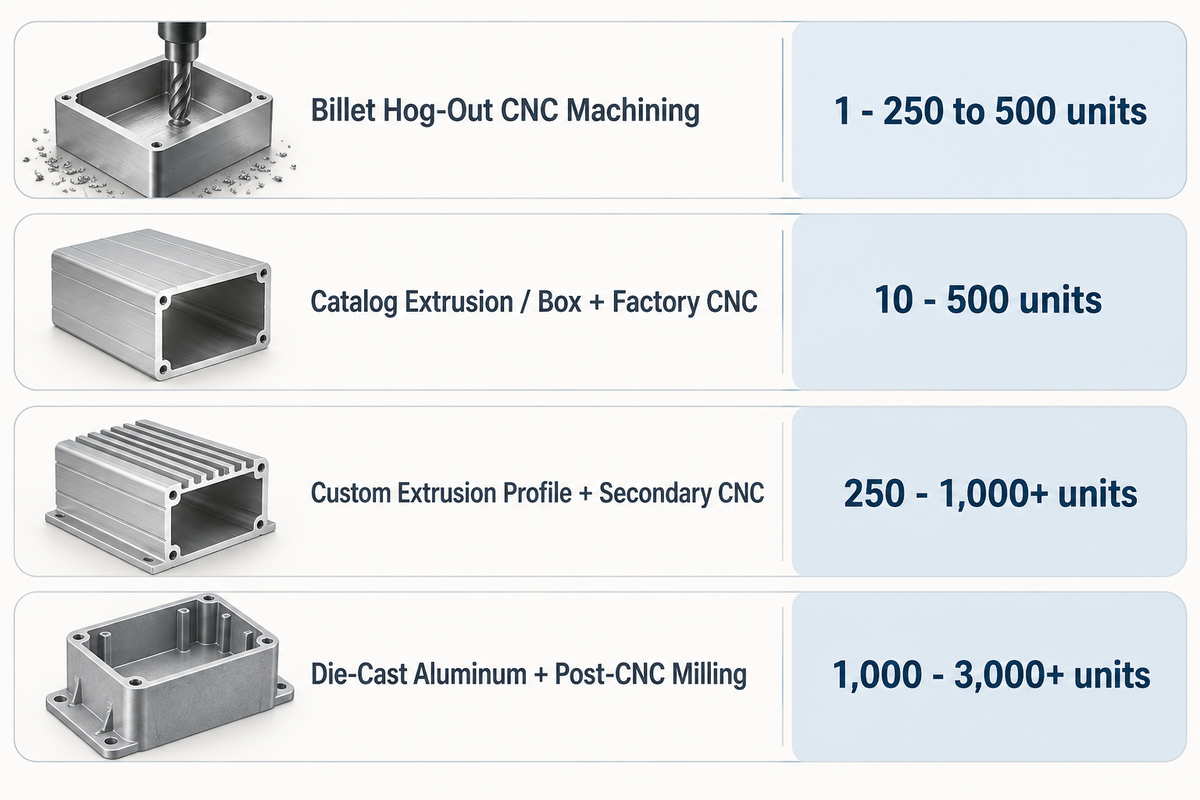
L’usinage CNC dans la masse ne nécessite ni filière d’extrusion ni moule de fonderie ; ses coûts initiaux se limitent à la programmation FAO et au bridage des pièces, ce qui en fait le choix habituel pour les prototypes et les petites séries pilotes. Les profilés extrudés sur mesure avec finition par fraisage CNC atteignent généralement le seuil de rentabilité par rapport à l’usinage dans la masse autour de 500–1 500 unités, et le moulage sous pression avec usinage CNC complémentaire autour de 1 000–10 000 unités (500–1 500 unités dans un exemple publié pour un boîtier de 150 × 100 × 30 mm). Le véritable seuil de rentabilité n’est pas une valeur fixe ; il dépend des coûts initiaux non récurrents de l’outillage du moule, de la complexité de l’empreinte 3D et du temps nécessaire au fraisage CNC secondaire 5 axes des gorges de joints toriques, des ailettes de dissipateur thermique et des ports latéraux.
Utilisez le tableau ci-dessous pour comparer l’outillage, les plages de volume des lots de production et les délais des quatre gammes de fabrication de boîtiers.
| PROCÉDÉ DE FABRICATION | Fenêtre économique de lot de production | Outillage initial (NRE) | Délai vérifié | Meilleures applications structurelles et thermiques |
|---|---|---|---|---|
| Usinage CNC taillé dans la masse | 1 – environ 500 à 1 500 unités | Pas de filière ni de moule ; programmation et bridage intégrés au devis | 1–4 jours à 3–10 jours ouvrés | Blindages RF multicavités, dissipateurs monolithiques, plaques froides, boîtiers de défense résistants aux chocs |
| Extrusion / boîtier de catalogue + CNC en usine | À partir de 1 unité (Polycase : aucune quantité minimale de commande) | Pas de filière ni de moule (corps en stock) | 2–3 jours à 5 jours | Formats PCB standards, contrôleurs sur rail DIN, instruments de test de table, capteurs muraux |
| Profilé extrudé sur mesure + reprise CNC | 500–1 500 unités et plus (outillage pour petites séries à partir de 50–100) | Filière d’extrusion sur mesure (devis requis) | Calendrier de filière et d’échantillons sur mesure (devis requis) | Boîtiers pour cartes PCB glissantes, coques dissipatrices à ailettes sur mesure, appareils portables durcis |
| Aluminium moulé sous pression + post-fraisage CNC | 1 000–10 000 unités et plus (500–1 500 dans un exemple de boîtier de 150 × 100 × 30 mm) | Moule de fonderie sous pression en acier traité (devis requis) | Calendrier de moule sur mesure (devis requis) | Télécoms extérieures en grande série, calculateurs automobiles (ECU), boîtiers de caméras industrielles IP68 |
Avant d’émettre des bons de commande, appliquez cette liste de contrôle de vérification DFM et EMI/IP67 en 7 points pour auditer les capacités des fournisseurs :
- Évaluez les prix unitaires pour 10, 100 et 500 pièces entre l’« usinage CNC en petite série pour la production pilote » et l’« outillage de présérie en extrusion sur mesure ou fonderie sous pression ».
- Exigez de la tôle forte 6061-T651 détendue avec une épaisseur de paroi de 1,5–3,0 mm (0,060–0,120 in) pour les boîtiers à cavité profonde taillés dans la masse et une planéité de bride d’étanchéité de 0.05 à 0,10 mm par 100 mm.
- Confirmez la capacité interne ou chez un sous-traitant maîtrisé pour la conversion au chromate MIL-DTL-5541 Type II Classe 3 et le masquage de précision par bouchons ou rubans avant l’anodisation.
- Exigez une rugosité de fond de gorge Ra 0,8–1,6 μm avec une compression du cordon élastomère de vingt à trente pour cent et demandez un essai de chute de pression ou d’immersion.
- Maintenez les rayons d’angle internes à R ≥ 1/3 de la profondeur de cavité (minimum 0,8–1,6 mm ; L:D ≤ 4:1) et spécifiez des filets rapportés Helicoil ou des inserts PEM en acier inoxydable pour les couvercles de maintenance.
- Lorsque des ouvertures occupent quatre ou cinq faces, l’usinage CNC 5 axes pour boîtiers multifaces complexes maintient un alignement de ±0.01 à ±0,025 mm en un seul montage.
- Vérifiez le périmètre des prestations du certificat et le nom du titulaire légal avant d’émettre un bon de commande. Selon le guide de la Commission européenne sur le marquage CE, le marquage CE est une déclaration de conformité produit liée à des directives spécifiques et non un label général d’atelier d’usinage. De même, le programme de certification et d’accréditation de l’ASME couvre des équipements sous pression spécifiques et, en vertu des règles d’enregistrement ITAR 22 CFR § 122.1, l’enregistrement identifie un fabricant national aux fins du contrôle des exportations mais ne remplace pas les audits qualité ISO 9001 ou AS9100D.
Intégrez le tableau de spécifications structuré suivant à votre demande de devis afin d’uniformiser les réponses de vos fournisseurs :
Liste de contrôle pour la demande de devis — reprenez ces points dans votre demande :
| Paramètre | Plage recommandée | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Alliage et épaisseur de paroi | 6061-T651 ou 7075-T651 ; parois de 1,5–3,0 mm (0,060–0,120 in) | Empêche le flambement des parois minces après un enlèvement massif de matière dans la masse | Exiger un certificat matière EN 10204 Type 3.1 et une analyse d’alliage par XRF |
| Planéité de la bride d’étanchéité | 0,05–0,10 mm par portée de 100 mm | Maintient une compression uniforme du cordon élastomère de vingt à trente pour cent pour l’étanchéité IP67 | Rapport de planéité MMT sur les portées d’assemblage du couvercle et de la base |
| Rayon d’angle interne de poche | R ≥ 1/3 de la profondeur de poche (min 0,8–1,6 mm / 0,031–0,063 in ; L:D ≤ 4:1) | Évite le broutage de la fraise et les marques de reprise dans les angles autour des cartes PCB rectangulaires | Revue DFM avant commande des fichiers CAO 3D STEP ou IGES |
| État de surface de la gorge de joint torique | Ra 0,8–1,6 μm (32–63 μin) | Élimine les chemins de fuite liés aux passes d’outil lors d’une immersion dans l’eau à 1 m selon CEI 60529 | Relevé de rugosité au profilomètre et essai d’étanchéité par chute de pression |
| Finition de mise à la masse EMI/RFI | MIL-DTL-5541 Type II Classe 3 ou masquage sélectif | L’anodisation MIL-PRF-8625 est un isolant électrique qui rompt le blindage de la cage de Faraday | Indications de masquage sur plan 2D et contrôle de résistance de contact à quatre fils |
| Tolérance de position des découpes de connecteurs | ±0,05 mm à ±0,13 mm (±0.002 à ±0.005 in) | Empêche le désalignement des embases PCB multibroches par rapport aux ports d’E/S montés sur panneau | Rapport MMT de première pièce référencé sur les pions de centrage des références spécifiées du PCB |
Questions fréquentes
Q : Quel est le meilleur fabricant d’usinage CNC de boîtiers électroniques pour des boîtiers en aluminium sur mesure en petite série ?
Protocase convient le mieux aux prototypes urgents en 2–3 jours, même si l’anodisation sous-traitée ajoute du délai au-delà de ces 2–3 jours. Hammond Manufacturing et Polycase se distinguent pour les boîtiers catalogue modifiés, tandis que Lansing Instrument Corp (fabrication à la commande, avec un délai habituel de 15 jours ouvrés pour les unités personnalisées et les échantillons avant la production complète) et METCASE (séries personnalisées à partir de 10 unités) sont spécialisés dans les boîtiers d’instruments. Zhenling Metal et WayKen se distinguent pour les boîtiers en aluminium usinés dans la masse sur mesure, conformément aux plans du client.
Pour les boîtiers blindés RF, choisissez Zhenling Metal ou Runsom Precision pour des cavités RF fraisées en 5 axes avec Alodine ou nickel chimique, ou BOPLA et Lansing Instrument Corp pour des boîtiers revêtus CEM et chromatés. Choisissez Protocase, Buckeye Shapeform, Protolabs ou Xometry pour les boîtiers RF de défense certifiés AS9100D ou ITAR.
Q : Combien coûte un boîtier électronique usiné par CNC sur mesure en quantités prototypes et pilotes ?
Les fabricants ne publient pas de prix unitaires fixes pour les prototypes de 1 à 10 pièces ni pour les séries pilotes de 50 à 200 pièces ; ces deux paliers nécessitent donc un devis sur mesure. Les variables qui influent sur le prix et les délais comprennent la géométrie CAO 3D, le volume du bloc brut en 6061-T651, le nombre de montages 5 axes, les zones de masquage et le contrôle MMT.
Les délais vérifiés pour les prototypes sont de 1–4 jours chez Protolabs, 2–3 jours chez Protocase, 3–9 jours chez WayKen, 3–10 jours ouvrés chez Zhenling Metal et 7–10 jours chez Runsom Precision. Pour réduire les coûts sur les lots de production pilotes de 50 à 200 unités, les ingénieurs utilisent des montages multi-empreintes sur cubes d’usinage 4 axes ou 5 axes. Les équipes disposant de profils 2D uniformes passent également à des profilés d’aluminium extrudés de présérie avec reprise de fraisage CNC.
Q : Quelle est la différence entre un fabricant de boîtiers électroniques et un distributeur ou une plateforme de sourcing ?
Un fabricant direct de boîtiers électroniques possède et exploite en interne ses propres broches de fraisage CNC, lignes d’extrusion ou cellules de tôlerie.
Cette maîtrise directe en usine couvre la détente des contraintes liées aux parcours d’outils, le masquage des finitions de surface et le contrôle MMT. Un distributeur tel que DigiKey ou Mouser stocke uniquement des boîtiers de catalogue sans usinage. Une plateforme à la demande telle que Xometry ou Fictiv fournit un devis instantané et répartit les commandes au sein d’un réseau géré d’ateliers d’usinage sous-traitants.
Q : Dois-je choisir l’usinage CNC dans la masse ou l’extrusion d’aluminium pour un lot de production de 100 boîtiers électroniques ?
Pour 100 unités, l’usinage CNC dans la masse ne nécessite pas de filière d’extrusion, tandis qu’un profilé extrudé sur mesure entraîne un coût initial de filière que le lot doit amortir ; un profilé extrudé catalogue en stock avec découpes CNC évite entièrement ce coût. Les délais et les coûts de l’usinage CNC dans la masse varient selon l’offre, la demande, la saisonnalité et d’autres facteurs du marché. Les prototypes usinés dans la masse sont expédiés sous 1–4 jours à 3–10 jours ouvrés, tandis que les calendriers de production pilote de 100 unités nécessitent un devis personnalisé.
Choisissez l’extrusion d’aluminium sur mesure associée à une reprise de fraisage CNC lorsque les volumes atteignent 250 à 1 000+ unités et que le boîtier présente une section 2D uniforme. Conservez la pièce en usinage CNC taillé dans la masse si la conception comporte un fond de cavité 3D intégral, des cloisons internes d’isolation RF ou des gorges frontales encastrées pour joint torique.
Q : Qui est le plus grand fabricant de boîtiers électroniques au monde ?
Rittal, nVent Hoffman et Schneider Electric sont les plus grands groupes mondiaux d’armoires et de boîtiers électriques en termes de chiffre d’affaires publié.
Dans le segment spécialisé des boîtiers d’instruments électroniques et des boîtiers CNC rapides, Hammond Manufacturing, Phoenix Mecano (société mère de BOPLA) et Protolabs figurent parmi les plus grands producteurs documentés publiquement.
Q : Quelle finition de surface assure à la fois une protection contre la corrosion et une conductivité électrique pour les boîtiers en aluminium blindés EMI ?
Un traitement de conversion conforme à la norme MIL-DTL-5541F Type II Class 3 (Type II signifie sans chrome hexavalent ; les traitements chimiques au chrome trivalent et sans chrome sont donc tous deux conformes) et un dépôt de nickel chimique offrent une résistance à la corrosion et une faible résistance électrique au contact.
La norme MIL-DTL-5541F Type II Class 3 maintient une faible résistance de contact entre les brides de couvercle en contact. Lorsque les appareils électroniques d’extérieur nécessitent également un extérieur coloré résistant à l’usure, les ateliers utilisent un masquage sélectif, dont l’ordre dépend de la finition extérieure. Pour l’anodisation, la piste du joint EMI et les bossages de mise à la terre sont d’abord masqués avec des bouchons en silicone et du ruban découpé à l’emporte-pièce ; le boîtier est anodisé (anodisation à l’acide sulfurique MIL-PRF-8625 Type II, ou anodisation dure Type III lorsque la résistance à l’usure est importante), les masques sont retirés, puis les surfaces métalliques exposées reçoivent un traitement chimique conforme à MIL-DTL-5541 Type II Class 3. Pour le revêtement en poudre, le boîtier entier reçoit d’abord le traitement chimique, qui sert de prétraitement ; la piste du joint et les bossages sont masqués, puis la poudre est appliquée sur le reste. Les cavités RF haute fréquence reçoivent aussi un dépôt de nickel chimique ou d’argent pour assurer la brasabilité et la continuité du blindage.
Conclusion : associer le plan de votre boîtier au bon partenaire d’usinage CNC
Adaptez la géométrie et le volume de votre projet à ces 20 fabricants d’usinage CNC de boîtiers électroniques : choisissez des fabricants qui réalisent directement les pièces selon vos plans pour les boîtiers monoblocs thermiques et RF. Choisissez des fabricants OEM de produits catalogue lorsque des boîtiers extrudés ou moulés sous pression standard conviennent à votre carte, et faites appel aux plateformes numériques pour le prototypage rapide avec plusieurs procédés.
Avant de demander un devis pour un boîtier, préparez un dossier technique complet. Incluez les fichiers CAO 3D STEP ou IGES, un plan PDF 2D indiquant la planéité et les filetages, la nuance et l’état métallurgique de l’alliage (par exemple 6061-T651, 7075-T651 ou 5052-H32), les zones de masquage de surface, les indices IP/EMI visés et les quantités par lot.
Demander une revue technique DFM et un devis de boîtier sur mesure auprès de Zhenling Metal
Nos équipes d’ingénieurs à Shanghai et Jiashan peuvent étudier vos plans pour des boîtiers en aluminium usinés par CNC sur plan, des plaques thermiques ou plaques froides et des boîtiers en acier inoxydable. Nous n’imposons aucun MOQ et pouvons fournir un devis ferme sous 24-48 heures.
Découvrir l’usinage CNC sur mesure pour l’électronique →À propos de cette étude sur la fabrication de boîtiers
Ce guide a été élaboré pour aider les ingénieurs matériels et les équipes d’achat B2B à comparer l’usinage CNC sur mesure dans la masse, les boîtiers en aluminium de catalogue modifiés et les plateformes numériques rapides à partir de données d’usines vérifiées en octobre 2026. Les repères de tolérances, d’étanchéité et de finition reflètent nos revues DFM pratiques pour les boîtiers électroniques et plaques de dissipation thermique en 6061-T651 réalisées sur notre site de production de Jiashan. Vérifié par l’équipe technique de Shanghai Zhenling Hardware Co., Ltd.
Références et sources
- CEI 60529 : Degrés de protection procurés par les enveloppes (Code IP) Commission électrotechnique internationale (CEI)
- Unités SI, longueur et norme de conversion exacte du pouce en millimètre National Institute of Standards and Technology (NIST)
- Exigences de conformité des produits relatives au marquage CE sur le marché unique européen Commission européenne
- Périmètre du programme de certification et d’accréditation de l’ASME American Society of Mechanical Engineers (ASME)
- 22 CFR § 122.1 Exigences d’enregistrement pour les fabricants et exportateurs (ITAR) U.S. Code of Federal Regulations (eCFR)
- Programme de sécurité des équipements électriques : homologation NRTL et limites relatives aux équipements modifiés Lawrence Berkeley National Laboratory (LBNL)