Skontaktuj się z firmą Zhenling

Autor: DD · Aktualizacja: sierpień 2026
Projektowanie z myślą o obróbce CNC (DFM) polega na przełożeniu funkcji części na geometrię, stan materiału, dostęp podczas obróbki skrawaniem, mocowanie przedmiotu obrabianego, pomiary i kryteria odbioru. O skrawalności nie świadczy sam fakt, że narzędzie może dosięgnąć danego elementu. Przed zatwierdzeniem trzeba jeszcze określić, jak element będzie mocowany, wytwarzany i mierzony oraz jak zostanie odebrany w ramach ustalonego planu.
W tym poradniku zamiast wymiarów określanych jako „przyjazne dla CNC” przedstawiono pytania, na które wspólnie mogą odpowiedzieć inżynierowie projektanci, menedżerowie ds. zaopatrzenia i inżynierowie jakości. Pytania te uwzględniają publicznie dostępne normy, źródła metrologiczne i eksperymenty przeprowadzone w określonych warunkach. Nie podano uniwersalnych wartości grubości ścianek, kieszeni, tolerancji, liczby zamocowań ani oszczędności. Nie przedstawiono też niepublicznych wyników produkcji Zhenling.
Uwaga dotycząca intencji: Ten poradnik projektowania pod obróbkę CNC dotyczy podatności części na wytwarzanie i części obrabianych CNC. Nabywcy i inżynierowie mogą korzystać z niego jako z poradnika projektowania CNC; nie jest to źródło plików projektowych maszyn CNC ani samouczek obsługi oprogramowania do ich projektowania.
Co należy usprawnić w DFM dla CNC
DFM dla CNC powinno zwiększać prawdopodobieństwo, że zatwierdzony projekt przejdzie przez obróbkę skrawaniem i kontrolę bez zmiany przewidzianej funkcji. Wymaga to czegoś więcej niż uproszczenia modelu CAD. Osoby dokonujące przeglądu muszą uwzględnić dostęp, podparcie, przeniesienie baz, stan procesu, dostęp podczas pomiarów oraz dowody wymagane do odbioru.
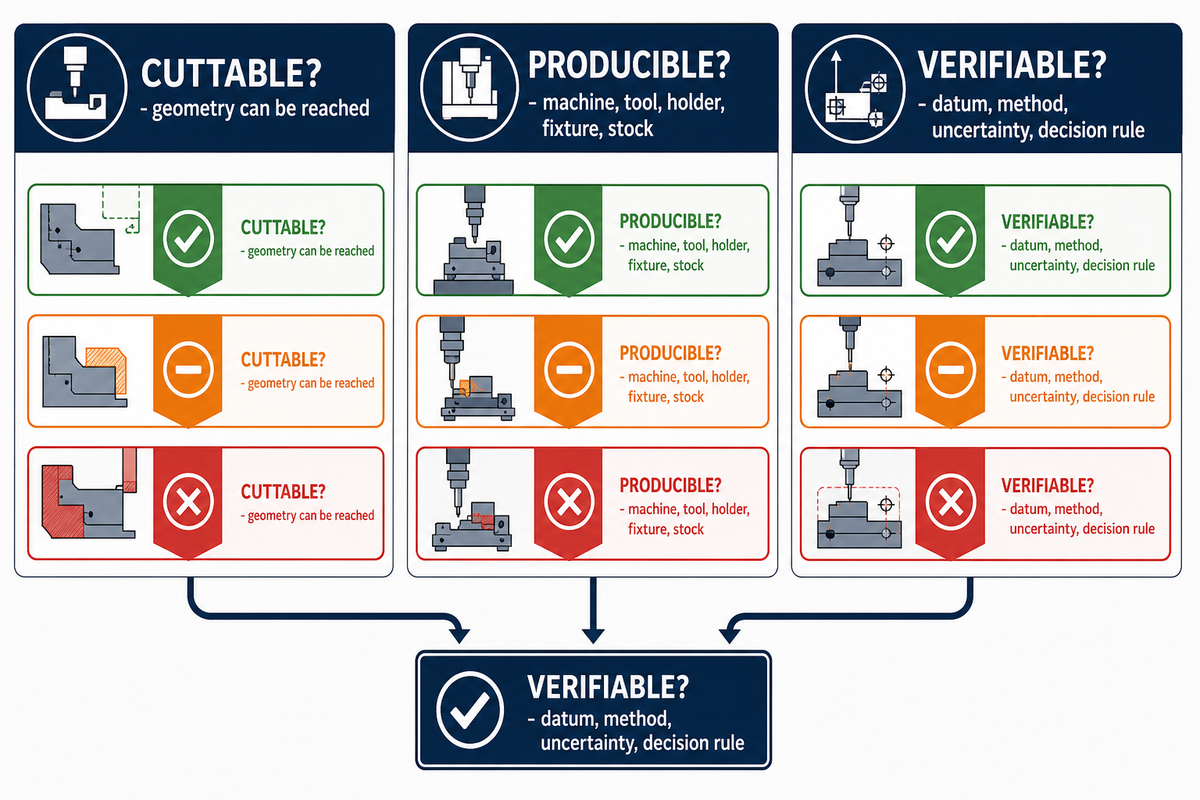
Na początku należy rozdzielić trzy pytania. Czy element można wyciąć ze względu na jego geometrię? Czy zaplanowana obrabiarka, narzędzie, oprawka, przyrząd mocujący i półfabrykat pozwalają go wykonać bez nierozpoznanego ryzyka? Czy spełnienie gotowego wymagania można zweryfikować przy użyciu określonej bazy, metody, sposobu uwzględnienia niepewności i reguły decyzyjnej? Odpowiedź na pierwsze pytanie nie rozstrzyga dwóch pozostałych.
Projektowanie pod kątem wytwarzania ma szerszy zakres; DFM dla obróbki CNC dotyczy konkretnie tej grupy procesów. Na etapie projektowania projektowanie pod kątem wytwarzalności łączy początkowe założenia projektowe z procesem produkcyjnym. DFM produktu weryfikuje, czy wybory dotyczące projektu części, konkretne cechy i ograniczenia projektu pozwalają zachować jej funkcję bez zmian. Zasady DFM nie są uniwersalnymi regułami projektowania ani projektowaniem pod kątem montażu. Te uwarunkowania pomagają zachować identyfikowalność decyzji projektowych, procesu projektowania i produkcji, uprawnień do zatwierdzania oraz elastyczności projektu.
To rozróżnienie ma znaczenie, ponieważ norma rysunkowa określa język projektowania, a nie potwierdza możliwości zakładu. Publiczny opis normy Y14.5 ASME przedstawia zasady wymiarowania, tolerowania, baz odniesienia i powiązanych praktyk. Zatwierdzenie produkcji wymaga jednak przebiegu procesu i planu kontroli dostosowanych do konkretnego elementu.
Informacje o badaniu: Berez, Webster i Ottway przeprowadzili ankietę wśród 67 wykładowców odpowiedzialnych za zajęcia na poziomie policealnym i wyższym z zakresu inżynierii oraz technologii inżynieryjnej w United States. Około trzech czwartych studentów obowiązkowo uczyło się wymiarowania i tolerowania, ale mniej niż jedna trzecia regularnie otrzymywała naukę o wymiarowaniu i tolerowaniu geometrycznym. Wynik ten przemawia za przygotowaniem jawnie określonego pakietu do przeglądu, ale nie uzasadnia oceny umiejętności konkretnego inżyniera.
Zastosuj 5-etapową ścieżkę zatwierdzania zmian DFM
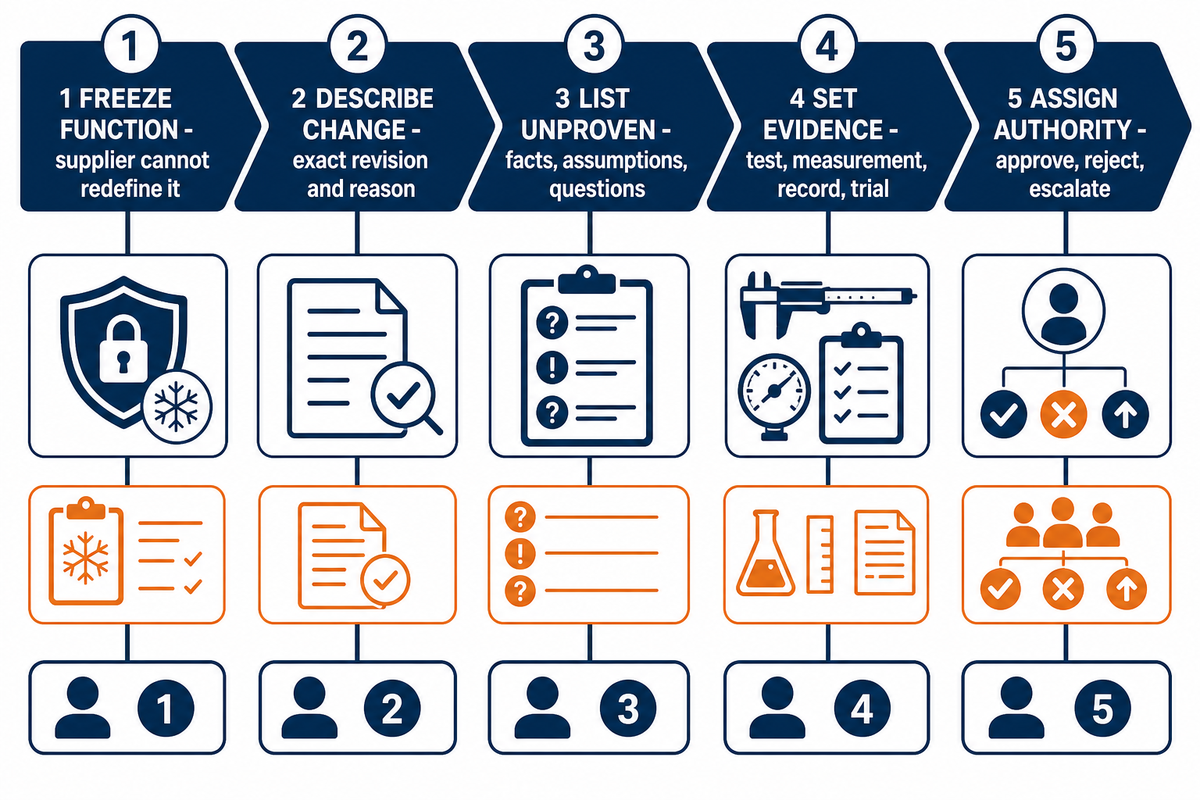
Ścieżka zatwierdzania zmian DFM obejmuje pięcioetapową weryfikację każdej zmiany projektowej proponowanej przez dostawcę. Rozgranicza zalecenia produkcyjne od zmian, które może zatwierdzić dział projektowy lub jakości. Jeśli jakieś założenie nie zostało rozstrzygnięte, proces powinien zakończyć się pytaniem, próbą lub eskalacją, a nie cichą zmianą geometrii. Model reguł planowania kontroli opracowany przez NIST pokazuje, dlaczego dowody zatwierdzające muszą uwzględniać zasoby pomiarowe i niepewność.
- Zdefiniuj chronioną funkcję — określ, co ma robić zatwierdzona część i czego dostawca nie może zmienić.
- Opisz proponowaną zmianę — zapisz dokładnie, o którą rewizję chodzi i jaki jest powód jej wprowadzenia.
- Wskaż kwestie, których nie potwierdzono — oddziel zweryfikowane fakty od założeń dotyczących przebiegu procesu i nierozstrzygniętych pytań.
- Określ wymagane dowody do zatwierdzenia — wskaż test, pomiar, zapis lub próbę niezbędne przed podjęciem decyzji.
- Wyznacz uprawnioną osobę i sposób rozstrzygnięcia — określ, kto może zatwierdzić lub odrzucić zmianę albo przekazać ją do dalszej oceny, oraz powiąż tę decyzję z daną rewizją.
Przykład hipotetycznej zmiany kieszeni uszczelniającej: załóżmy, że rysunek przedstawia ostre naroża wewnętrzne i jednakowo wąską tolerancję dla całej kieszeni uszczelniającej. Funkcja kieszeni może zależeć od powierzchni uszczelniającej i wybranych powierzchni współpracujących, a nie od naroża ostrego w sensie matematycznym. Bezpieczny przegląd ustala, czy osiągalny promień wewnętrzny zachowa szczelność, które wymiary są funkcjonalne, która baza kontroluje pomiar oraz jaką metodą można zweryfikować zatwierdzone wymaganie. To hipotetyczny sposób podejmowania decyzji, a nie wynik pracy dla klienta Zhenling ani obietnica oszczędności.
Zalecenia
- Zachowaj chronioną funkcję
- Zapisz proponowaną zmianę i jej uzasadnienie
- Wskaż brakujące dowody do zatwierdzenia
- Określ osobę uprawnioną do podjęcia decyzji
Nie zaleca się
- Pozwalania dostawcy na zmianę funkcji
- Zatwierdzania rewizji bez wskazania osoby odpowiedzialnej
- Traktowania wyników wstępnej oceny jak zatwierdzenia
- Łączenia wyceny ze zwolnieniem projektu do produkcji
Projektuj z myślą o dostępie narzędzia i mniejszej liczbie zamocowań
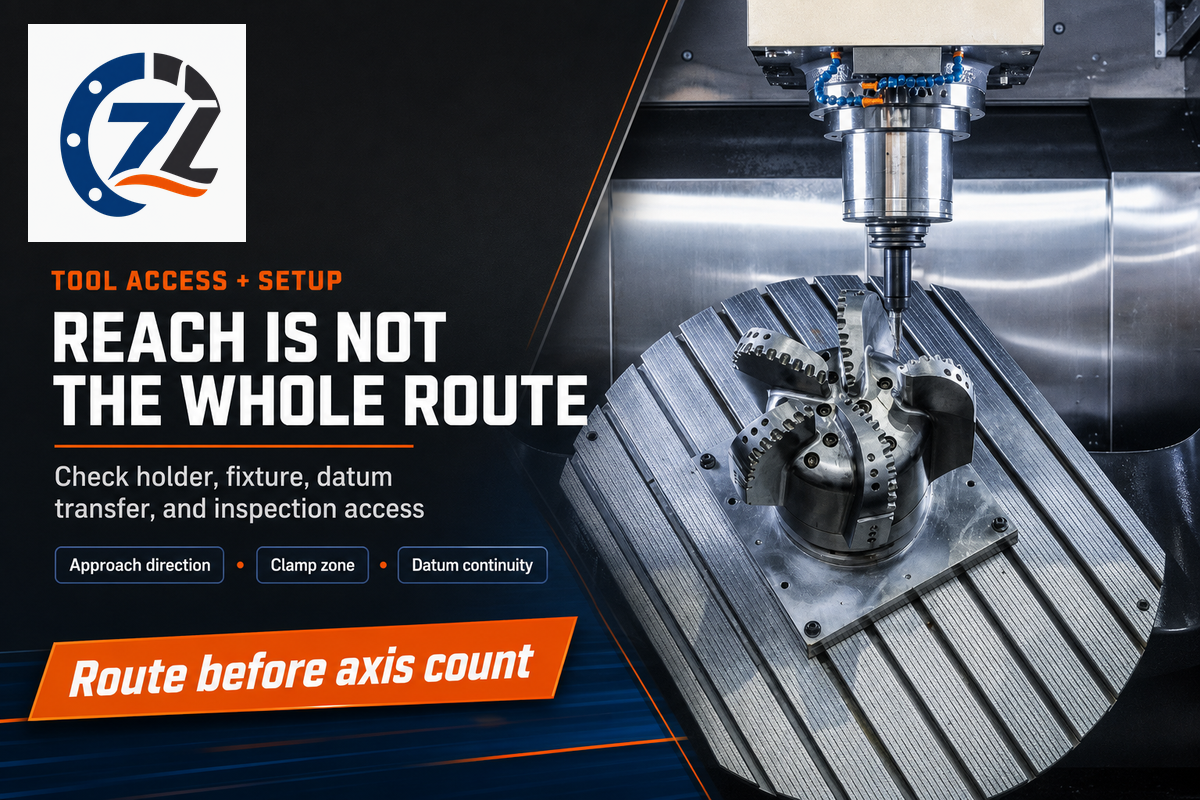
Dostęp narzędzia należy oceniać razem z mocowaniem i zachowaniem ciągłości baz, a nie jako problem w wolnej przestrzeni. Możliwość dotarcia do elementu w modelu może być ograniczona przez oprawkę, przyrząd mocujący, półfabrykat lub sondę pomiarową. Mniejsza liczba zamocowań może pomóc, ale tylko wtedy, gdy wybrany przebieg procesu zapewnia sztywność i możliwość wykonania pomiarów.
Każdemu krytycznemu elementowi przypisz kierunek podejścia i obwiednię oprawki. Następnie zaznacz strefy mocowania, powierzchnie chronione, naddatki oraz bazę stosowaną przed zmianą orientacji i po niej. Zmiana orientacji może zwiększyć zakres czynności niezwiązanych ze skrawaniem oraz wymagać nowego mocowania, przeniesienia baz i kolejnego etapu kontroli. Proces czteroosiowy lub pięcioosiowy może ograniczyć zmianę orientacji, ale wprowadza inne ograniczenia dotyczące prześwitu i sztywności.
DFM dla obróbki CNC opisuje proces obróbki według operacji: frezowanie CNC, części toczone, części frezowane lub obróbka 3+2 na obrabiarkach wieloosiowych. Należy zapisać używane narzędzia i obrabiarki CNC, zamocowania oraz strategie obróbki. Dzięki temu ogólne określenia „CNC” i „standard CNC” nabierają konkretnego znaczenia w przebiegu procesu. Zastosowanie CNC może ograniczyć liczbę przekazań między operacjami obróbki, a dodatkowa zmiana orientacji może wydłużyć obróbkę, czas pracy obrabiarki i łączny czas procesu.
Decyzję o liczbie osi należy oddzielić od decyzji dotyczących rysunku. Ten poradnik opisujący różnice między obróbką 3-, 4- i 5-osiową ułatwia ocenę dostępu. Pakiet do przeglądu nadal powinien określać, które powierzchnie, bazy i etapy kontroli muszą pozostawać ze sobą powiązane.
Nota źródłowa: Podpisany przez Kipa Hansona tekst w prasie branżowej omawia współzależność dostępu z 5 stron i sztywnego mocowania przedmiotu obrabianego. Uzasadnia sprawdzenie dostępności wielu stron przed wyborem liczby zamocowań; podane wymiary przyrządów mocujących i wartości siły mocowania dotyczą konkretnych produktów i nie są tu przenoszone.
Projektuj naroża wewnętrzne, kieszenie i dostęp jako jeden układ
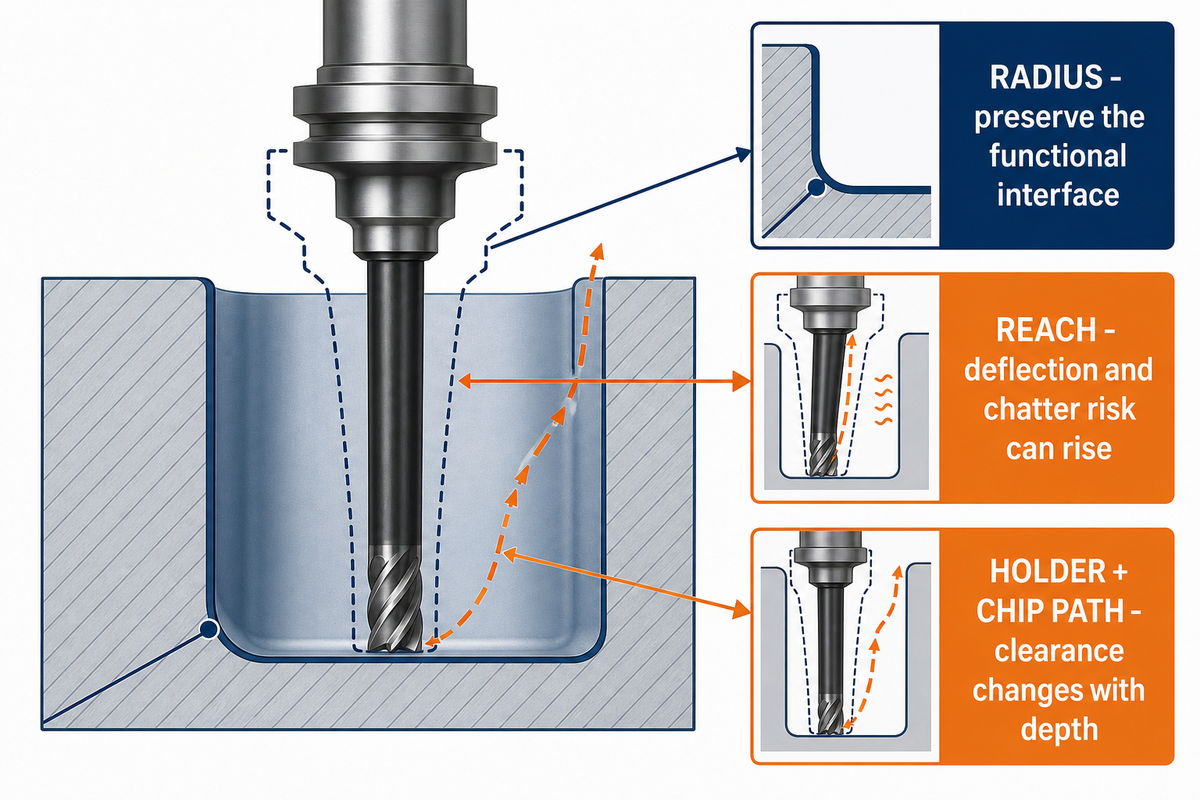
Naroża wewnętrznego ani głębokiej kieszeni nie można ocenić na podstawie samego promienia lub głębokości. Użyteczna obwiednia uwzględnia średnicę frezu, długość ostrzy, zasięg narzędzia, prześwit dla oprawki, zaangażowanie narzędzia w narożu, odprowadzanie wiórów, materiał, mocowanie przedmiotu obrabianego, tor narzędzia, wymagania dotyczące wykończenia i metodę kontroli wyniku.
Obracający się frez pozostawia promień wewnętrzny. Zwiększenie tego promienia może umożliwić użycie większego i sztywniejszego narzędzia, ale decydujące pozostają funkcjonalna powierzchnia współpracująca i sąsiednie elementy. Głębsza kieszeń może wymagać większego zasięgu; większy zasięg może zwiększyć ugięcie i ryzyko drgań samowzbudnych; zaangażowanie narzędzia w narożu może zmienić jego obciążenie; oprawka, która mieści się w otworze, nadal może kolidować z przedmiotem głębiej w torze. Kopiowanie stosunku głębokości do średnicy pomija te zależności.
Stosunki podawane przez dostawcę należy traktować wyłącznie jako punkt wyjścia do pytań o obwiednię narzędzia dla konkretnego rysunku. Należy ustalić, jakie narzędzie i oprawkę przyjęto, gdzie kończą się ostrza, jak wióry opuszczają kieszeń, które powierzchnie są krytyczne oraz czy kontrola odbywa się podczas procesu czy po jego zakończeniu. Wytycznych konkurencji nie należy przekształcać w limity obowiązujące w całej branży.
Gdy inżynierowie projektują części z myślą o konkretnym frezie trzpieniowym, dobór narzędzia nadal pozostaje założeniem dotyczącym przebiegu procesu, a nie wymaganiem wobec produktu. Węższe tolerancje powinny wynikać z funkcji, pomiarów i współpracujących części, a nie służyć uzasadnieniu użycia preferowanego frezu.
Informacje o badaniu: W badaniu z 2025 r. nad stopem 7075-T651 użyto frezów trzpieniowych o średnicy 12 mm, z 2 i 3 ostrzami, przy prędkościach skrawania od 300 do 900 m/min i posuwach od 0,025 do 0,125 mm/ostrze. W porównaniu na rysunku 7, przeprowadzonym przy amplitudzie 3 mm i parametrze profilu 30 mm, ugięcie frezu dwuostrzowego przekroczyło 0,12 mm przy maksymalnej badanej prędkości i posuwie; maksymalne ugięcie frezu trzyostrzowego nie przekroczyło 0,09 mm. W modelu nie uwzględniono bicia frezu.
Oceniaj ścianki, otwory, gwinty i małe elementy pod kątem możliwych przyczyn awarii
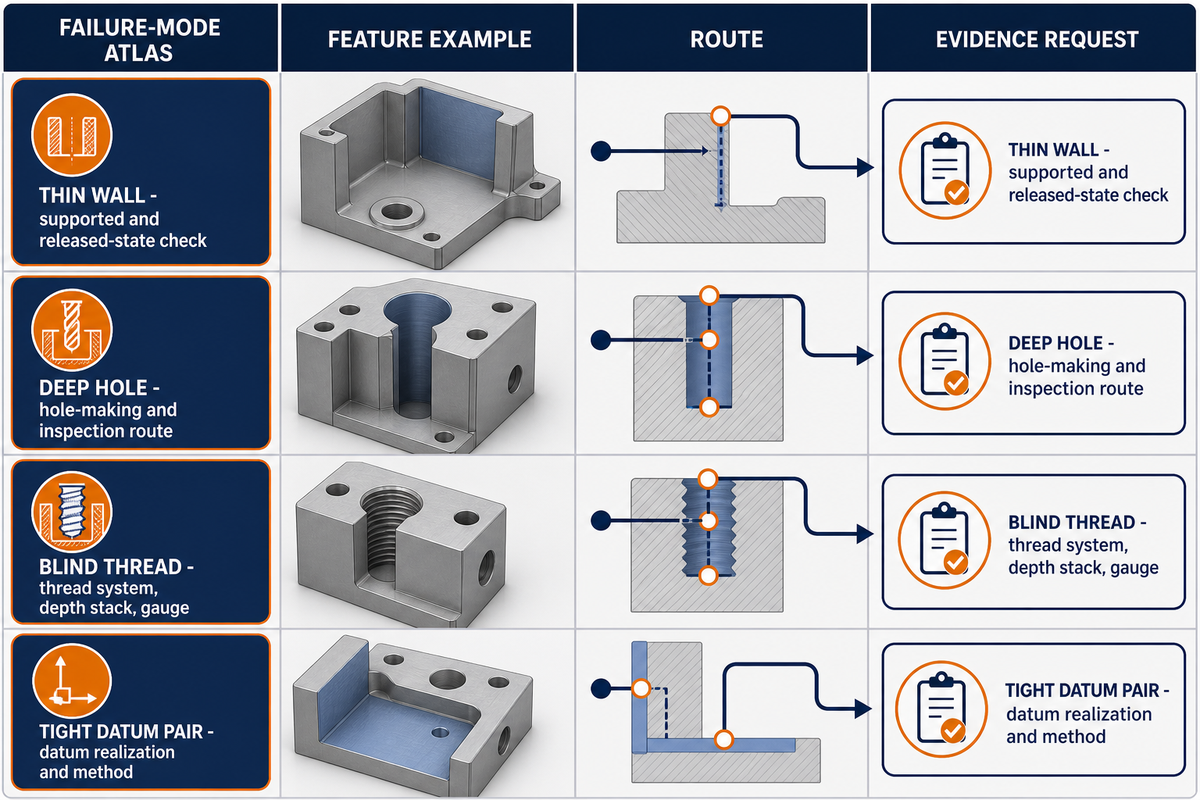
Przebieg procesu dla małych i smukłych elementów należy określać na podstawie prawdopodobnego rodzaju awarii, a nie jednego wymiaru minimalnego. Ścianki mogą się uginać lub sprężyście odkształcać po zwolnieniu mocowania; przy otworach mogą wystąpić problemy z dostępem, wyjściem narzędzia, odprowadzaniem wiórów lub pomiarem; przy gwintach nieprzelotowych część głębokości zajmują stożek wiertła, wejście gwintownika i luz; małe narzędzia mogą być dostępne, ale niestabilne.
Poniższa macierz ułatwia grupowanie zagadnień podczas przeglądu projektu. Nie służy do przewidywania awarii. Każdy wiersz łączy cechę z ukrytym warunkiem, który należy ujawnić, zanim projektant zaakceptuje zmianę lub nabywca porówna oferty.
| Kategoria cechy | Ukryty warunek | Prawdopodobna konsekwencja | Wymagany dowód lub decyzja |
|---|---|---|---|
| Element obrabiany z wielu stron | Konflikt kierunku podejścia i mocowania | Zmiana orientacji lub przeniesienie baz | Plan zamocowań i baz |
| Naroże wewnętrzne | Funkcjonalny promień i rozmiar narzędzia | Mały frez lub dodatkowa operacja | Funkcja powierzchni współpracującej i obwiednia narzędzia |
| Głęboka kieszeń | Zasięg, oprawka, tor odprowadzania wiórów | Ugięcie, drgania samowzbudne, ponowne skrawanie | Plan dotyczący narzędzia, oprawki, toru i wykończenia |
| Cienka ścianka | Rozpiętość, wysokość, podparcie, zwolnienie mocowania | Ugięcie, drgania, sprężynowanie | Kontrola w stanie podpartym i po zwolnieniu mocowania |
| Głęboki otwór | Proces i sposób odprowadzania wiórów | Zanieczyszczenia, odchylenie toru, uszkodzenie powierzchni | Proces wykonywania otworu i plan kontroli |
| Gwint nieprzelotowy | Stożek wiertła, wejście gwintownika, pogłębienie | Ograniczona użyteczna długość zazębienia gwintu | System gwintu, łączna głębokość, sprawdzian |
| Podcięcie | Kształt narzędzia i dostęp z boku | Narzędzie specjalne lub dodatkowe zamocowanie | Koncepcja narzędzia i kierunek dostępu |
| Wąski rowek | Sztywność narzędzia i miejsce na wióry | Złamanie narzędzia lub niestabilne wykończenie | Dostępne narzędzie i warunki próby |
| Para ciasno tolerowanych baz | Relacja ustalona w jednym zamocowaniu | Dodatkowe wymagania dotyczące przenoszenia i pomiaru | Odtworzenie bazy i metoda |
| Strefa struktury powierzchni | Parametr, kierunek, dostęp do przyrządu pomiarowego | Inny proces lub zakres kontroli | Parametr struktury powierzchni i metoda |
| Element z tworzywa konstrukcyjnego | Reakcja na temperaturę i podparcie | Przemieszczenie lub rozmazana krawędź | Gatunek, stan, narzędzie, czas obróbki |
| Półfabrykat wrażliwy na naprężenia | Historia materiału, obróbka cieplna, równowaga usuwanego materiału | Odkształcenie po zwolnieniu mocowania | Zapis dotyczący półfabrykatu i etapowa obserwacja |
Trzy niedawne badania pokazują, dlaczego przy podawaniu wartości należy określić warunki jej uzyskania. Poniższe wartości są przykładami z badań, a nie zaleceniami projektowymi.
| Materiał i cecha | Fragment warunków badania | Granice możliwości przeniesienia wyników |
|---|---|---|
| Ścianka ze stopu 7050-T7451 | Ścianki o grubości 1, 1.5 i 2 mm; głębokość osiowa 48 mm; promieniowa głębokość wykańczania 0,2 mm; prędkości 300, 600 i 900 m/min | Wyłącznie badany stop, geometria, tor narzędzia, mocowanie i parametry |
| Ścianka ze stopu Inconel 625 | Grubość 1 mm, wysokość 16 mm, trzy frezy o średnicy 10 mm, kontrolowana wydajność skrawania 2,03 cm³/min oraz zaobserwowane maksymalne odchylenia 0,08 mm i 0,14 mm w dwóch określonych warunkach | Porównanie frezów i strategii w ramach tego eksperymentu; autorzy podali, że frezy dostarczyła firma SECO Tools i zadeklarowali brak konfliktu interesów |
| Prostopadłe skrawanie HDPE | Nominalne głębokości skrawania 60, 120 i 180 µm przy prędkości 10 mm/min | Modelowanie sił skrawania polimeru i wiórów, a nie reguła dotycząca elementów metalowych |
Forma gwintu i planowanie procesu to osobne zagadnienia. Po wybraniu systemu metrycznego lub calowego zunifikowanego obowiązują jego normatywna forma i zasady tolerowania. W planie procesu nadal należy uwzględnić głębokość stożka wiertła i wejścia gwintownika, zapewnić luz i odprowadzanie wiórów oraz wskazać sprawdzian lub metodę pomiaru. Określenie „gwint standardowy” nie odpowiada na te pytania.
Informacje o badaniach: W jednym badaniu aluminium odnotowano ugięcie swobodnej krawędzi wynoszące około 0,06 mm przy frezowaniu ścianki o wymiarach 130 × 2,5 × 60 mm narzędziem o średnicy 12 mm i 4 ostrzach. W innym badaniu stopu 7050-T7451 porównano ścianki o grubości 1, 1.5 i 2 mm przy głębokości osiowej 48 mm, promieniowej głębokości wykańczania 0,2 mm oraz prędkościach 300, 600 i 900 m/min. Wyniki obu badań dotyczą konkretnych warunków i nie wyznaczają uniwersalnych wartości minimalnych.
Dobieraj tolerancje, bazy i wykończenie powierzchni do konkretnych wymagań
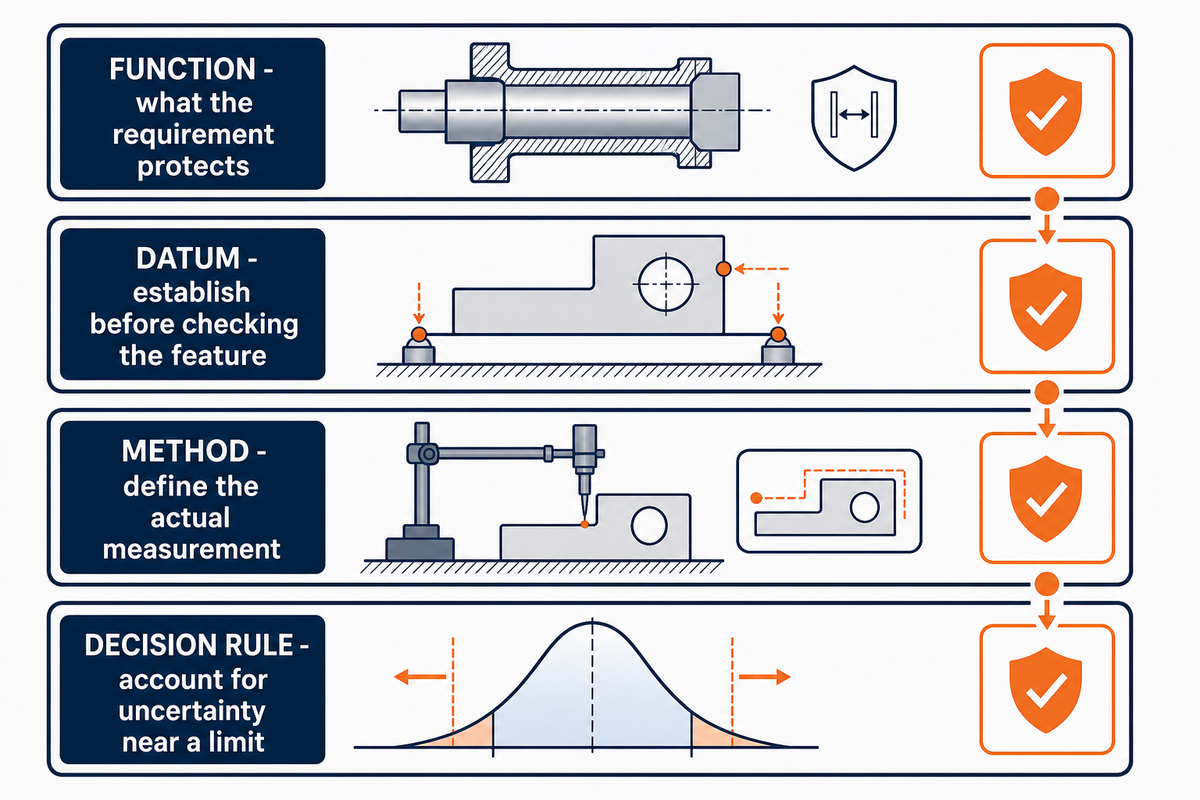
Tolerancja stanowi użyteczny dowód odbioru dopiero wtedy, gdy określono jej funkcję, bazę, stan procesu, metodę pomiaru, sposób uwzględnienia niepewności i regułę decyzyjną. Jednakowe wąskie tolerancje mogą zwiększać nakład obróbki i kontroli, a jednocześnie pozostawiać niejasne wymaganie dotyczące rzeczywistej powierzchni współpracującej lub struktury powierzchni.
Należy oddzielić wymiary liniowe, tolerancje geometryczne i strukturę powierzchni, a następnie powiązać je z rzeczywistym pomiarem. Wynik odnoszący się do bazy wymaga jej uprzedniego ustalenia; wymaganie dotyczące struktury powierzchni musi określać parametr i metodę; przy wartości bliskiej granicy specyfikacji może być potrzebna reguła oceny zgodności uwzględniająca niepewność. Szerszy kontekst relacji między cechą a przebiegiem procesu przedstawiono w centrum planowania usług obróbki CNC; kontrolę należy jednak rozpocząć od zatwierdzonego wymagania, a nie ogólnej dokładności obrabiarki.
Pomiary kształtu odnoszące się do baz wymagają wykonania pomiarów wstępnych, które pozwolą ustalić bazę przed sprawdzeniem cechy.
George Schuetz, dyrektor ds. precyzyjnych przyrządów pomiarowych w Mahr Inc. i współpracownik Modern Machine Shop — parafraza cytowanego artykułu
Nie należy uznawać procesu za „zdolny” na podstawie jednej zaakceptowanej części. Archiwalny podręcznik NIST/SEMATECH opisuje zdolność procesu jako porównanie stabilnego procesu z granicami specyfikacji. Ostrzega też, że popularne wskaźniki wymagają odpowiedniej liczby niezależnych obserwacji oraz spełnienia założeń dotyczących rozkładu. Gdy założenia te nie są spełnione, potrzebna jest odpowiednia metoda i informacja o niepewności; ten artykuł nie określa aktualnego wymagania ani ogólnego docelowego poziomu zdolności.
Informacje o źródle: Ten archiwalny podręcznik służy wyłącznie do zilustrowania warunków wstępnych dla metod statystycznych. Nie przedstawiono go jako aktualnego wymogu prawnego, wymaganego rozmiaru partii ani uniwersalnego dowodu zdolności procesu obróbki CNC.
Każdą regułę dotyczącą geometrii uzależniaj od materiału, stanu półfabrykatu i procesu
Sama identyfikacja materiału jest konieczna, ale niewystarczająca. Gatunek, stan lub odmiana, forma półfabrykatu, wcześniejsza obróbka cieplna, naprężenia własne, sztywność, reakcja na temperaturę, zachowanie wiórów, stan narzędzia, mocowanie i wybrany proces mogą wpływać na to, jaka geometria jest praktyczna i jakie dowody będą potrzebne.
Reguły wyprowadzone dla jednego stopu aluminium nie mogą automatycznie obowiązywać dla stali nierdzewnej, tytanu, stopu niklu ani tworzywa konstrukcyjnego. Nawet w obrębie jednej grupy znaczenie mogą mieć historia półfabrykatu i sposób jego unieruchomienia. Każda decyzja dotycząca ścianki, kieszeni, wykończenia i tolerancji powinna uwzględniać specyfikację materiału oraz uprawnienia do zatwierdzania jego zamienników. Szersze ramy doboru materiału przedstawiono w poradniku doboru materiałów do obróbki CNC z uwzględnieniem ograniczeń projektowych; nadrzędny pozostaje aktualny rysunek.
Dane dotyczące polimeru wyraźnie pokazują problem przenoszenia wyników. W badaniu HDPE z 2022 r. wykonano skrawanie przy nominalnych głębokościach 60, 120 i 180 µm oraz prędkości 10 mm/min. W osobnym dwuwymiarowym modelu elementów skończonych wykorzystano zmierzoną krzywą naprężenie–odkształcenie do przewidywania siły skrawania i formowania wiórów przy prędkości 10 mm/s. Żaden z tych warunków nie może stać się regułą dla metalu. Podobnie historia półfabrykatu tytanowego i obróbka cieplna mogą zmieniać zachowanie związane z naprężeniami własnymi i odkształceniami, ale nie określają ogólnej minimalnej wartości dla tytanu.
Opisywanie zdolności procesu wymaga równie dużej dyscypliny. Sama precyzyjna obróbka CNC, ogólne usługi obróbki ani deklarowane możliwości obróbki skrawaniem lub CNC nie potwierdzają poprawności projektu pod kątem CNC. Projektowanie części pod obróbkę CNC powinno łączyć geometrię projektu, projekt procesu obróbki, tolerancje obróbki i odpowiedni plan pomiarów. Ogólne wytyczne projektowe, wytyczne DFM, zalecenia dotyczące obróbki CNC i deklaracje dotyczące typowej obróbki należy traktować jako wskazówki do dalszych pytań, dopóki zakład nie określi rzeczywistego przebiegu procesu i dowodów.
Informacje o badaniu: Badanie stopu Ti-6Al-4V, którego gospodarzem była strona NIST, objęło prędkości skrawania od 20 do 100 m/min. Pozorna temperatura na granicy wiór–narzędzie rosła wraz z prędkością, a rozkład temperatury zmieniał się na szerokości wióra; interpretację wyników zmieniał też stan narzędzia. Wynik ten pomaga oceniać proces, ale nie służy do rankingu materiałów ani ustalania limitu projektowego.
Przełóż decyzje DFM na trzy poziomy dowodów dotyczących kosztów
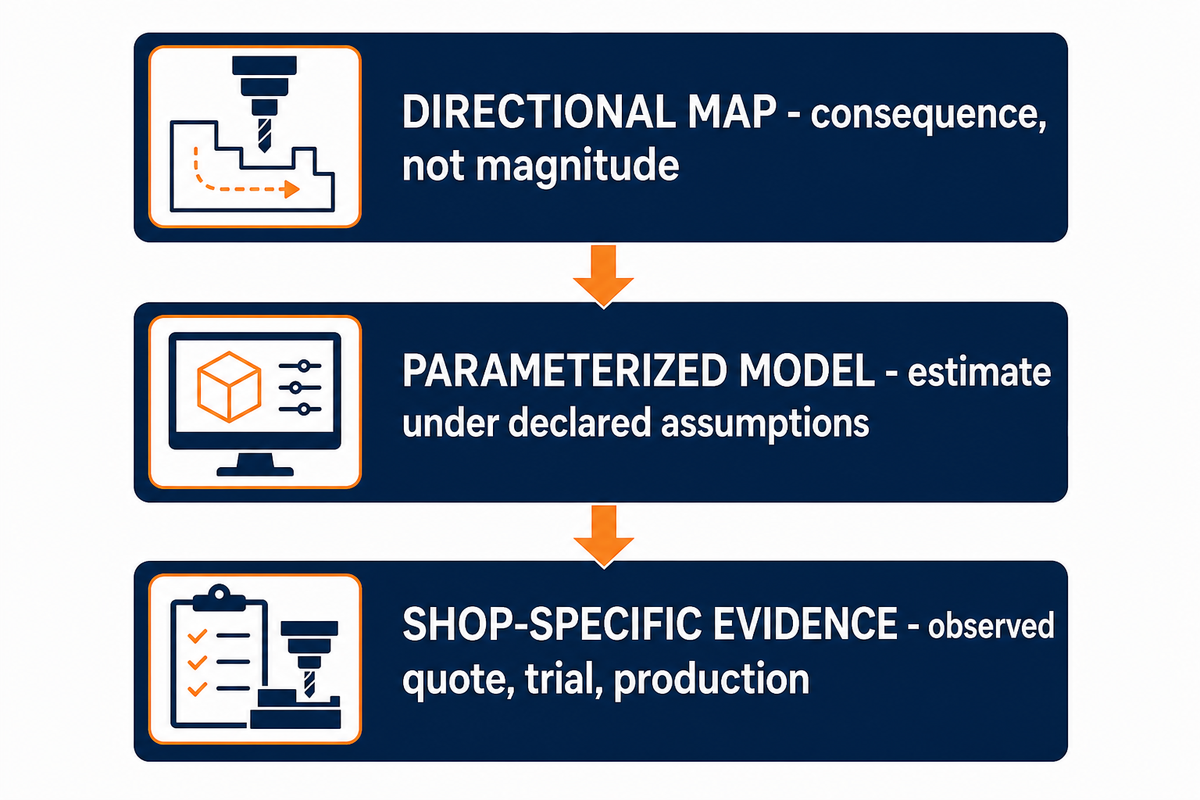
Przed wykorzystaniem twierdzeń dotyczących kosztów należy określić, do której kategorii należą. Przegląd DFM może wskazać przewidywany kierunek skutków, model parametryczny może oszacować czas lub koszt na podstawie zadeklarowanych danych, a zapis dotyczący konkretnego zakładu może przedstawiać rzeczywistą wycenę lub wynik zaakceptowanej produkcji. Są to różne poziomy dowodów.
| Poziom dowodów | Co można stwierdzić | Minimalne dane wejściowe | Czego nie można potwierdzić |
|---|---|---|---|
| Kierunkowa mapa przyczyn i skutków | Wybór może zwiększyć nakład na zamocowania, narzędzia, kontrolę lub poprawki | Cecha, przebieg procesu, ilość, zakres odbioru | Wielkość oszczędności ani gwarantowana oszczędność |
| Model parametryczny | Szacowany czas lub koszt przy zadeklarowanych założeniach | Zasoby, parametry, stawki, przebieg procesu, niepewność | Zaobserwowany wynik dla zakładu lub klienta |
| Dowody dotyczące konkretnego zakładu | Zaobserwowana wycena, próba lub wynik zaakceptowanej produkcji | Kontrolowane rewizje i porównywalne zapisy odbioru | Uniwersalna prognoza dla innej części |
Głębsza kieszeń może wymagać większego zasięgu; nowa orientacja może wymagać dodatkowego mocowania i przeniesienia baz; bardziej rygorystyczne wymaganie może zwiększyć nakład na kontrolę procesu i pomiary. Są to zależności przyczynowe, a nie automatyczne oszczędności. Szczegółowe dane wejściowe dotyczące kosztu zaakceptowanej części przedstawiono w opracowaniu czynniki kosztowe zaakceptowanej części w obróbce CNC. Do tego artykułu nie dostarczono publicznego zestawu danych Zhenling z wynikami DFM przed zmianą i po niej, dlatego nie podano żadnego odsetka.
Czas realizacji i koszt należy porównywać dla tej samej liczby części, materiału, przebiegu procesu, kontroli i zakresu dokumentacji. Koszt obróbki danej części może się różnić w zależności od tego, czy chodzi o części metalowe, części z tworzyw sztucznych czy różne stany półfabrykatu. W przypadku części wykonywanych na zamówienie i części obrabianych CNC należy pytać o wymagania dla każdej części. Do części obrabianych CNC, części przeznaczonych do obróbki CNC oraz zmontowanych części i produktów nie należy przypisywać twierdzeń o „obniżeniu kosztów” bez dowodów z zakładu; czas i koszt pozostają szacunkowe, dopóki nie zostaną podane założenia.
Przygotuj zmianę DFM do zatwierdzenia
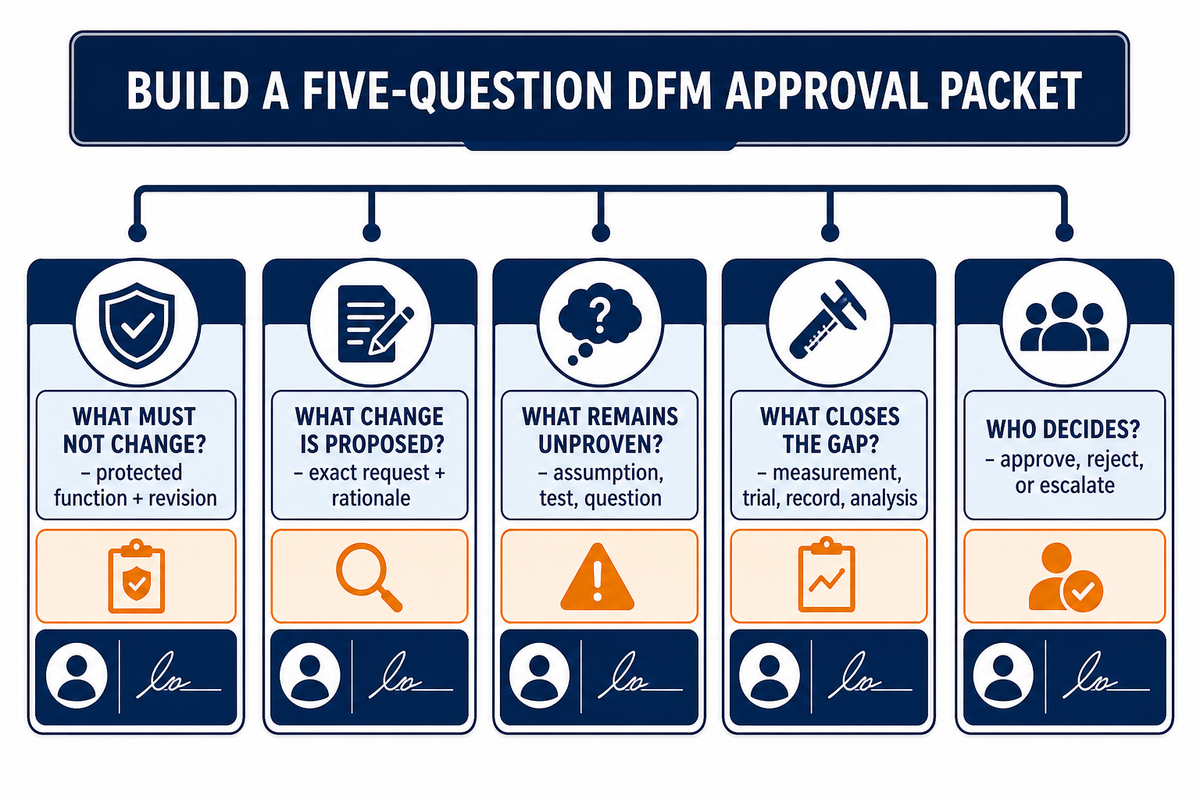
Pakiet zatwierdzający DFM powinien dokumentować decyzję, za którą dostawca nie może odpowiadać: jaka funkcja ma zostać zachowana, jaka zmiana jest proponowana, czego jeszcze nie potwierdzono, kto może ją zatwierdzić i której rewizji dotyczy decyzja. Mapowanie cech, baz odniesienia, dostępu, ustawień i kontroli pozostaje częścią obowiązujących w zakładzie zasad planowania przebiegu procesu technologicznego, zamiast być tu powielane.
| Pytanie zatwierdzające | Wymagany wpis | Osoba odpowiedzialna za decyzję |
|---|---|---|
| Co nie może ulec zmianie? | Chroniona funkcja, interfejs i zatwierdzona rewizja | Osoba uprawniona do zatwierdzania projektu |
| Jaka zmiana jest proponowana? | Dokładny wniosek o zmianę rewizji i uzasadnienie dostawcy | Produkcja i projektowanie |
| Czego jeszcze nie potwierdzono? | Nieweryfikowane założenie, brakujący test lub nierozstrzygnięta kwestia | Wyznaczona osoba odpowiedzialna za kwestie techniczne |
| Co pozwoli zamknąć tę lukę? | Wymagany pomiar, próba, zapis lub analiza | Jakość lub osoba uprawniona do zatwierdzania projektu |
| Kto podejmuje decyzję? | Zatwierdzenie, odrzucenie lub eskalacja; z datą i przypisaniem do rewizji | Osoba upoważniona do zatwierdzenia |
Automatyczne oprogramowanie DFM może uzupełniać pytania, wykrywać odwzorowaną geometrię i porównywać model z zakodowanymi regułami. Nie rozpozna jednak niepodanej historii materiału, niedostępnego narzędzia skrawającego, przyrządu mocującego właściwego dla danego dostawcy, problemu z dostępem pomiarowym ani uprawnień decyzyjnych, jeśli nie zostały one uwzględnione w danych. Wynik oprogramowania należy traktować jako wstępną ocenę do czasu zaakceptowania założeń przez odpowiedzialne osoby z działów produkcji i jakości.
Źródło dowodowe: NIST IR 5713 to 37-stronicowy przegląd zautomatyzowanej analizy podatności na wytwarzanie. Podkreśla znaczenie komputerowych reprezentacji projektu i zasobów produkcyjnych oraz rozbudowanego rozumowania geometrycznego. Zakres publikacji uzasadnia uwzględniającą dane wejściowe warstwę wstępnej oceny, ale nie dowodzi, że jakiekolwiek narzędzie dostępne w 2026 obejmuje każdą maszynę, przyrząd mocujący, metodę kontroli ani decyzję o zatwierdzeniu.
W przypadku przekazania dokumentacji konkretnego rysunku należy dołączyć pakiet zatwierdzający, kontrolowane pliki i nierozstrzygnięte kwestie do przeglądu podatności na obróbkę CNC. Link służy do przekazania zapytania ofertowego i dokumentacji do przeglądu; nie stanowi dowodu, że każda proponowana cecha nadaje się do wytworzenia.
Często zadawane pytania
Na czym polega projektowanie z myślą o obróbce CNC?
Odpowiedź
Projektowanie z myślą o obróbce CNC to kontrolowany przegląd tego, jak funkcja części przekłada się na geometrię możliwą do obróbki, stan materiału i półfabrykatu, dostęp narzędzia, mocowanie przedmiotu obrabianego, operacje, pomiary oraz decyzję o akceptacji. Zakres tego przeglądu jest szerszy niż sprawdzenie, czy model CAD można przygotować do obróbki, i węższy niż przeprojektowanie produktu bez zgody osoby uprawnionej do zatwierdzania projektu.
Jaki promień naroża zastosować w kieszeni obrabianej CNC?
Odpowiedź
Nie ma jednego uniwersalnego promienia kieszeni. Należy zacząć od interfejsu funkcjonalnego, a następnie ocenić średnicę frezu, zasięg, długość części roboczej, prześwit uchwytu, materiał, zaangażowanie narzędzia, odprowadzanie wiórów, wykończenie i dostęp do kontroli. Większy promień może umożliwić użycie sztywniejszego narzędzia, ale wybrana wartość musi zachować funkcję i mieścić się w zakresie rzeczywistych narzędzi oraz ustawień dostawcy. Jeśli dwie sąsiednie powierzchnie są ze sobą powiązane, należy określić, czy mają być obrabiane lub kontrolowane względem tego samego stanu baz odniesienia.
Jaką grubość powinna mieć ścianka obrabiana CNC?
Odpowiedź
Grubości ścianki nie można dobrać wyłącznie na podstawie nazwy materiału. Należy uwzględnić wysokość i rozpiętość ścianki, podparcie sąsiednich obszarów, stan półfabrykatu, równomierność usuwania materiału, zasięg narzędzia, warunki skrawania, stan mocowania, tolerancję, wykończenie oraz kontrolę gotowej części po zwolnieniu z mocowania. Opublikowane badania mogą wyjaśniać mechanizmy, ale podane w nich wartości grubości ścianek dotyczą określonego stopu, geometrii, narzędzia, przyrządu mocującego i procesu. Przegląd dostawcy powinien również wyjaśniać, czy ścianka jest kontrolowana przy podparciu, po zwolnieniu z mocowania, czy po określonym czasie odpoczynku lub obróbce.
Czy automatyczne oprogramowanie DFM może zastąpić przegląd przeprowadzany przez technologa obróbki?
Odpowiedź
Nie. Oprogramowanie może wskazywać odwzorowaną geometrię i porównywać ją z zakodowanymi ograniczeniami produkcyjnymi. Może nie uwzględniać planowanego frezu, uchwytu, mocowania przedmiotu obrabianego, historii półfabrykatu, kolejności procesów, dostępu pomiarowego, reguły niepewności ani zasobów dostawcy. Nie może też przypisać uprawnień do zatwierdzania projektu ani rozstrzygnąć niewskazanej funkcji, która nie może ulec zmianie. Wynik należy wykorzystać do sformułowania pytań, ustalić, jaki model zasobów produkcyjnych i jakie reguły zastosowano, a następnie przypisać zaakceptowaną odpowiedź do zatwierdzonej rewizji, zadeklarowanych założeń procesowych, planu pomiarów i osób odpowiedzialnych za zatwierdzenie.
Co należy przekazać do przeglądu DFM dla obróbki CNC?
Odpowiedź
Należy przekazać kontrolowany model trójwymiarowy i rysunek dwuwymiarowy, rewizję, materiał i jego stan, harmonogram ilościowy, cechy krytyczne, funkcje, które nie mogą ulec zmianie, wymagania dotyczące wykończenia i obróbki, wymagania dotyczące kontroli i dokumentacji, znane założenia co do przebiegu procesu technologicznego oraz osoby odpowiedzialne za decyzje. Otwarte kwestie należy wyraźnie wskazać. Należy dodać planowaną strukturę baz odniesienia, dostęp pomiarowy, stosowany system gwintów lub tolerancji, regułę niepewności lub zgodności, jeśli jest wymagana, oraz wszelkie dowody zdolności procesu wymagane przez kupującego. Należy uwzględnić certyfikaty, raporty, wymagania dotyczące próbkowania, pakowania lub zabezpieczenia oraz zasady zatwierdzania zamienników wpływające na akceptację. Jeśli dana cecha może zostać zmieniona, należy wskazać, kto może zatwierdzić zmianę i który interfejs musi pozostać bez zmian. Jeśli oferty zakładają różne maszyny, ustawienia, zakresy kontroli lub pakiety dokumentacji, należy poprosić o jawne wskazanie każdego założenia, zamiast ukrywania go w cenie jednostkowej. Kompletny pakiet pomaga dostawcy przedstawić możliwe do prześledzenia konsekwencje zamiast ogólnej listy kontrolnej i pozwala działowi zaopatrzenia porównać oferty oparte na tych samych założeniach dotyczących materiału, kontroli, zapisów i kryterium akceptacji.
Najważniejszy wniosek
Decyzja dotycząca DFM dla obróbki CNC jest gotowa dopiero wtedy, gdy funkcja, geometria, stan materiału, przebieg procesu, dowody pomiarowe, sposób uwzględnienia niepewności i odpowiedzialność za akceptację odnoszą się do tej samej zatwierdzonej rewizji.
Przekształć rysunek w przebieg procesu CNC gotowy do przeglądu
Należy udostępnić kontrolowany model, rysunek, stan materiału, ilość, cechy krytyczne, wymagania dotyczące kontroli i otwarte kwestie DFM. Zhenling może przeanalizować rysunek pod kątem przebiegu procesu dla konkretnej oferty, bez traktowania tego przewodnika jako gwarancji możliwości produkcyjnych. Przed przekazaniem dokumentacji do wyceny należy potwierdzić, że zatwierdzony rysunek zawiera odpowiednie oznaczenia wymiarów i tolerancji.
Poproś o przegląd rysunkuBibliografia i źródła
- ASME Y14.5 — wymiarowanie i tolerowanie
- ISO 14253-1:2017 — reguły podejmowania decyzji dotyczących zgodności
- Model reguł NIST dla urządzeń do pomiarów wymiarowych
- Program NIST dotyczący tekstury powierzchni i topografii w badaniach kryminalistycznych
- Podręcznik zdolności procesu NIST/SEMATECH
- Badanie odkształceń podczas obróbki cienkościennego aluminium
- Badanie odkształceń cienkościennych elementów ze stopu 7050-T7451
- Badanie ugięcia narzędzia skrawającego podczas obróbki stopu 7075-T651
- Badanie procesu wykonywania głębokich otworów w stopie Inconel 718
- Przegląd NIST dotyczący zautomatyzowanej analizy podatności na wytwarzanie
- Wskazówki Modern Machine Shop dotyczące gwintowania otworów nieprzelotowych