
Skontaktuj się z firmą Zhenling

Obróbka CNC części medycznych to wykonywanie na podstawie rysunku technicznego niegotowych komponentów metalowych lub plastikowych do sprzętu medycznego, takich jak wsporniki, obudowy, złączki do torów przepływu płynów i elementy konstrukcyjne. Części te wykonuje się zgodnie z rysunkiem klienta, a nie projektuje, dopuszcza do obrotu ani montuje jako kompletne wyroby medyczne. To rozróżnienie wyznacza typowy zakres odpowiedzialności dostawcy usług obróbki skrawaniem: obróbka wskazanego materiału, zachowanie tolerancji z rysunku, kontrola części i dostarczenie uzgodnionej dokumentacji. Za dopuszczenie do obrotu i nadzór nad projektem gotowego wyrobu odpowiada producent prawny, chyba że obrabiany element sam jest gotowym wyrobem medycznym lub akcesorium. W tym przewodniku omówiono rodzaje procesów obróbki CNC stosowanych przy częściach medycznych, najczęściej wykorzystywane grupy materiałów, sposób określania tolerancji i zasad GD&T na rysunku technicznym części medycznej, rzeczywisty zakres stosowania ISO 13485 i rozporządzenia FDA Quality Management System Regulation, kategorie wyrobów, do których trafiają te komponenty, oraz krótki schemat oceny, czy do danej części lepiej pasuje zakład obróbki skrawaniem pracujący na podstawie rysunku, czy certyfikowany producent wyrobów medycznych. Zaktualizowano w sierpniu 2026.
Obróbka CNC części medycznych to wykonywanie na podstawie rysunku technicznego niegotowych części metalowych lub plastikowych do sprzętu medycznego. Podane w tym przewodniku przykładowe tolerancje branżowe obejmują zakres od ±0,127mm dla typowych cech do ±0,0025mm dla precyzyjnych cech toczonych na automatach szwajcarskich. Wymagania dla każdej części określa zatwierdzony rysunek, a możliwości dostawcy muszą być udokumentowane.
Najważniejsze informacje
- ISO 13485 nie jest automatycznym wymogiem prawnym dla każdego zakładu wykonującego komponenty na podstawie rysunku. FDA QMSR ma zastosowanie do producentów gotowych wyrobów medycznych i akcesoriów, natomiast producent prawny nadzoruje dostawców komponentów poprzez kontrolę zakupów i umowy jakościowe.
- W przypadku części medycznych często wymagane są ścisłe tolerancje — nawet ±0,0025mm (±0.0001in) — uzyskiwane zwykle przez toczenie na automatach szwajcarskich małych, smukłych elementów.
- Powszechnie obrabia się stal nierdzewną, aluminium, stal węglową lub stopową oraz stopy odporne na korozję. Tytan do zastosowań implantologicznych i PEEK wymagają potwierdzenia zgodności materiału z konkretnym zastosowaniem, jego identyfikowalności oraz biokompatybilności.
- Norma ASME Y14.5 (wydanie z 2018 r.) określa zasady GD&T, jeśli powołano się na nią na rysunku technicznym; nie ustanawia jednej uniwersalnej tolerancji dla części medycznych.
- Przewiduje się, że globalny rynek kontraktowej produkcji wyrobów medycznych wzrośnie z USD 87,43 billion (2025) do USD 153,13 billion do 2034 r.
Najważniejsze dane
| Typowy zakres tolerancji | Od ±0,127mm (±0.005in) dla typowych cech do ±0,0025mm (±0.0001in) dla cech o ścisłych tolerancjach |
| Zasady rysunku technicznego | GD&T według ASME Y14.5 (wydanie z 2018 r.), jeśli wskazano na rysunku technicznym |
| Potwierdzony zakres materiałów Zhenling | Stal nierdzewna 303/304/304L/316/316L/321; aluminium 6061/7075/5052/2024; stal węglowa i stopowa; stopy odporne na korozję C276/904L |
| Omówione wyłącznie w celach informacyjnych dla kupujących | Tytan do zastosowań implantologicznych, PEEK i inne materiały biokompatybilne |
| Zakres regulacyjny omówiony w tym przewodniku | Obróbka komponentów w ramach FDA QMSR / ISO 13485:2016 (bez produkcji gotowych wyrobów medycznych) |
| Aktualne certyfikaty Zhenling | Dokumenty firmowe dostarczone na potrzeby tego projektu wymieniają CE i ASME; nie potwierdzają ISO 13485 ani ISO 9001 |
Czym jest obróbka CNC części medycznych?
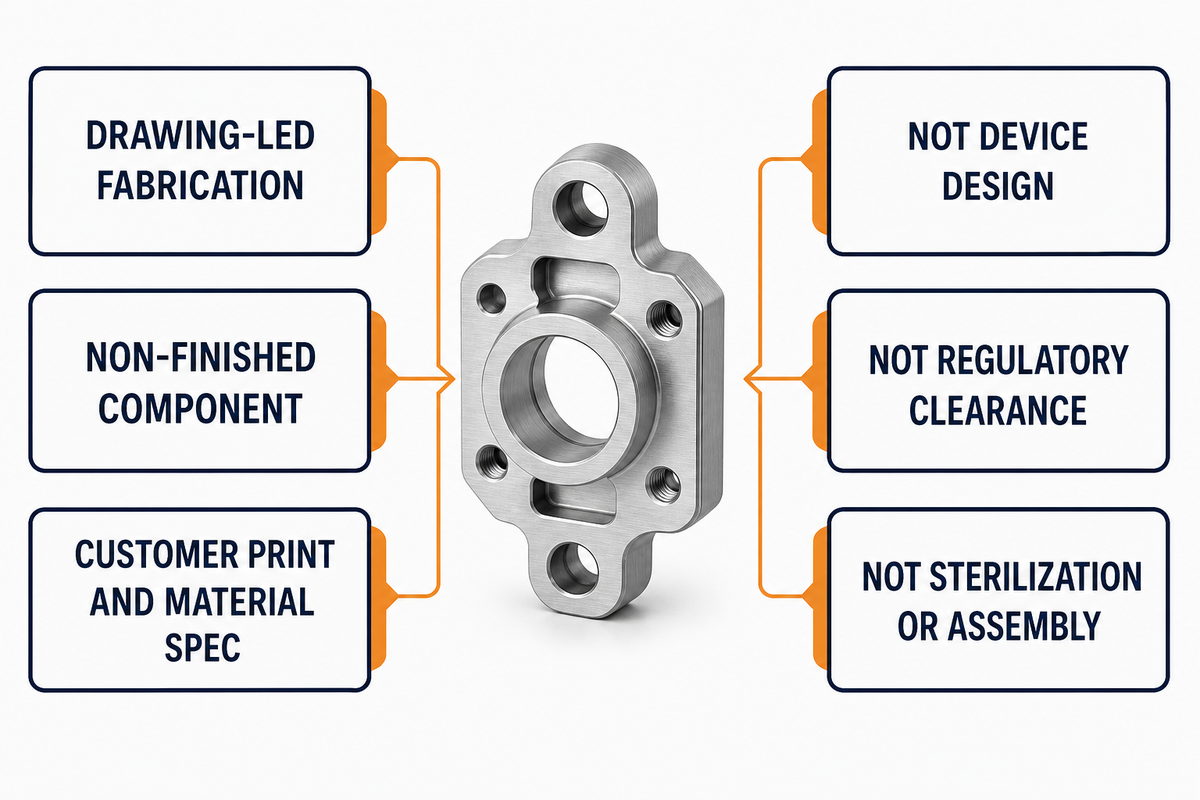
Obróbka CNC części medycznych to wykonywanie na podstawie rysunku technicznego niegotowych komponentów metalowych lub plastikowych do sprzętu medycznego. Różni się od projektowania gotowego wyrobu, uzyskiwania dopuszczenia regulacyjnego, sterylizacji i montażu. Zakłady obróbki skrawaniem wykonują części zgodnie z rysunkiem i specyfikacją materiałową klienta; nie projektują, nie dopuszczają do obrotu, nie sterylizują ani nie montują gotowego wyrobu medycznego, chyba że odrębnie zlecono im taki zakres i uzyskały odpowiednie kwalifikacje.
Typowe przykłady to obudowy i wsporniki do sprzętu, korpusy złączy, złączki do torów przepływu płynów oraz elementy konstrukcyjne systemów diagnostycznych lub chirurgicznych. Są one określone przez model CAD, rysunek techniczny, specyfikację materiałową, tolerancje i uzgodniony plan kontroli. Można je wykonywać przez frezowanie, toczenie, toczenie na automatach szwajcarskich lub obróbkę wieloosiową, ale pozostają komponentami, dopóki same nie spełniają regulacyjnej definicji gotowego wyrobu medycznego lub akcesorium. To rozróżnienie ma znaczenie w omówieniu QMSR w dalszej części przewodnika.
Wyszukiwane określenia są różne: obróbka skrawaniem części medycznych, obróbka CNC części medycznych, obróbka CNC wyrobów medycznych i obróbka CNC w branży medycznej mogą opisywać tę samą szeroką kategorię zakupową. W zamówieniach obróbka skrawaniem dla branży medycznej nadal oznacza określenie części i komponentów na podstawie kontrolowanego rysunku technicznego, a nie założenie, że dowolne części obrabiane maszynowo są dopuszczonymi do obrotu wyrobami medycznymi.
Według jednego z szacunków rynkowych globalny rynek kontraktowej produkcji wyrobów medycznych osiągnął USD 87,43 billion w 2025 r.; prognozuje się, że do 2034 r. wzrośnie do USD 153,13 billion, co oznacza CAGR na poziomie 6,5%. Te szacunki zewnętrzne dotyczą szerszego rynku produkcji kontraktowej; nie mierzą samej obróbki skrawaniem ani nie przypisują przychodów firmie Zhenling.
Jak przebiega obróbka CNC części medycznych: porównanie rodzajów procesów
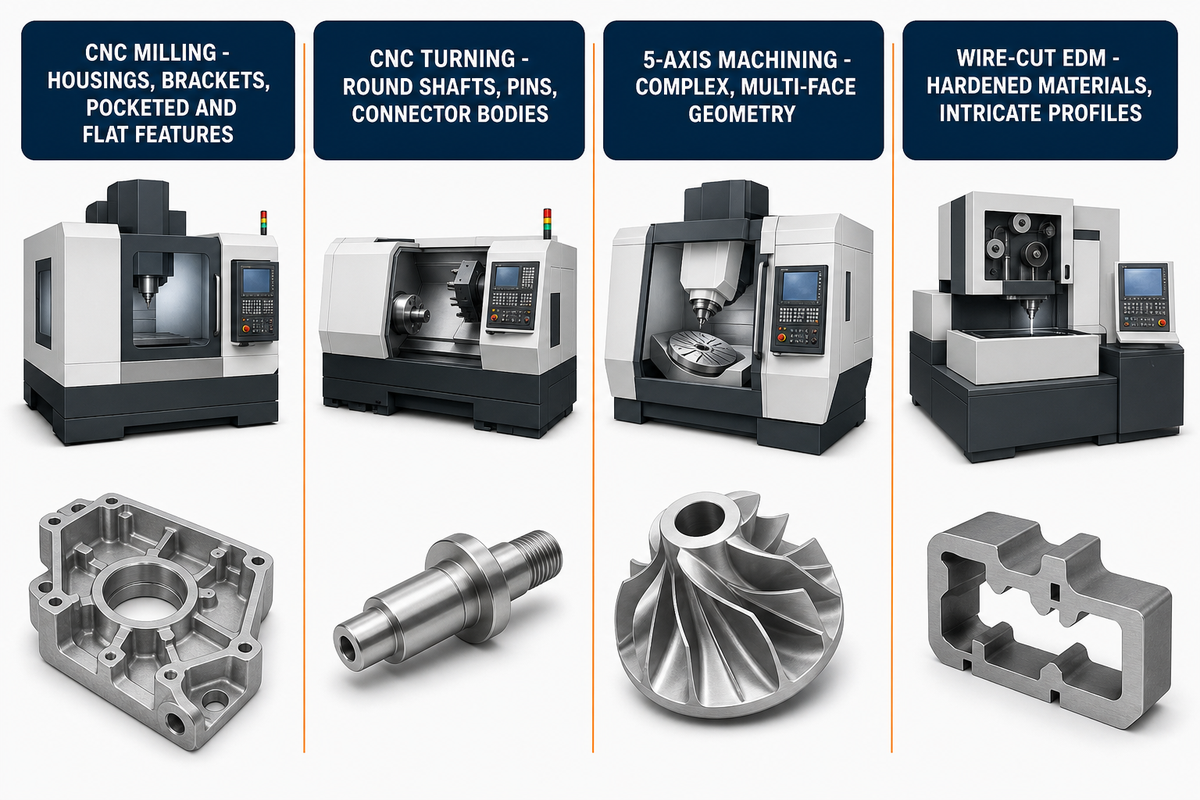
Większość prac przy komponentach medycznych obejmuje 4 rodzaje procesów obróbki CNC: frezowanie CNC, toczenie CNC (w tym toczenie CNC na automatach szwajcarskich), obróbkę 5-osiową złożonych komponentów wielopowierzchniowych w jednym zamocowaniu oraz elektrodrążenie drutowe EDM hartowanych materiałów lub skomplikowanych profili. Każdy proces sprawdza się przy innym połączeniu geometrii, materiału i tolerancji. Odpowiednio dobrana obróbka CNC może zapewnić tolerancję i wykończenie wymagane na rysunku części medycznej, ale technologie te nie są zamienne i żadna z nich nie zastępuje bezpośrednio pozostałych.
Proces produkcji medycznej może łączyć szybkie prototypowanie z obróbką produkcyjną, ale dobór procesu zależy od geometrii i wymaganych dowodów jakości. Kupujący porównujący usługi obróbki CNC dla branży medycznej powinni sprawdzić, jak zakład kontroluje technologię obróbki CNC, obrabiarki 5-osiowe i inne zastosowania obróbki skrawaniem, zamiast zakładać, że samo użycie obróbki CNC zapewnia niezawodność.
Przy złożonej geometrii części medycznych można wybrać precyzyjną obróbkę CNC, toczenie CNC na automacie szwajcarskim lub obróbkę 5-osiową. Procesy te pozwalają wykonywać precyzyjne części, ale sam wybór obrabiarki nie potwierdza przydatności do wymagającego zastosowania medycznego.
| Proces | Typowa geometria / zastosowanie | Możliwości w zakresie tolerancji | Uwagi |
|---|---|---|---|
| Frezowanie CNC | Obudowy, wsporniki, kieszenie i powierzchnie płaskie | Od typowych do ścisłych, zależnie od cechy | Częsty pierwszy wybór do geometrii pryzmatycznej |
| Toczenie CNC (w tym na automacie szwajcarskim) | Okrągłe wały, trzpienie, korpusy złączy o małej średnicy | Do ±0,0025mm (±0.0001in) przy cechach toczonych na automacie szwajcarskim | Toczenie CNC na automacie szwajcarskim sprawdza się przy smukłych częściach podatnych na ugięcie |
| Obróbka 5-osiowa | Złożona geometria wielopowierzchniowa obrabiana w jednym zamocowaniu | Ścisłe tolerancje zależne od zamocowania | Ogranicza błędy wynikające ze zmiany położenia złożonych części |
| Elektrodrążenie drutowe EDM | Materiały hartowane, złożone profile wewnętrzne | Ścisłe tolerancje profilu; ograniczenia dotyczące wykończenia powierzchni | Nie zawsze odpowiednie, gdy wymagane jest dokładne wykończenie powierzchni |
Opublikowane studium przypadku dostawcy dotyczące obudowy implantu kręgosłupa z tytanu pokazuje, dlaczego dobór procesu ma znaczenie, mimo że tytan do zastosowań implantologicznych nie mieści się w zakresie materiałów Zhenling. Wymagania obejmowały otwór 6,00mm z tolerancją +0.00/−0,01mm i wykończenie Ra 0,4µm; po obróbce uzyskano Ra 0,31µm. Według źródła zastosowano obróbkę 5-osiową i toczenie CNC, natomiast alternatywne użycie elektrodrążenia drutowego EDM przy podobnej geometrii nie pozwoliłoby uzyskać wymaganego wykończenia powierzchni. To studium przypadku jednego dostawcy, a nie uniwersalna gwarancja możliwości.
Toczenie na automacie szwajcarskim często stosuje się do małych, smukłych części, ponieważ tuleja prowadząca podpiera pręt blisko strefy skrawania i ogranicza ugięcie. Proces ten sprawdza się zarówno przy prototypach, jak i produkcji, ale oprzyrządowanie, korekty, częstotliwość kontroli i walidacja procesu nadal zależą od rysunku oraz wymagań dla partii.
Materiały do obróbki CNC części medycznych: przegląd branży
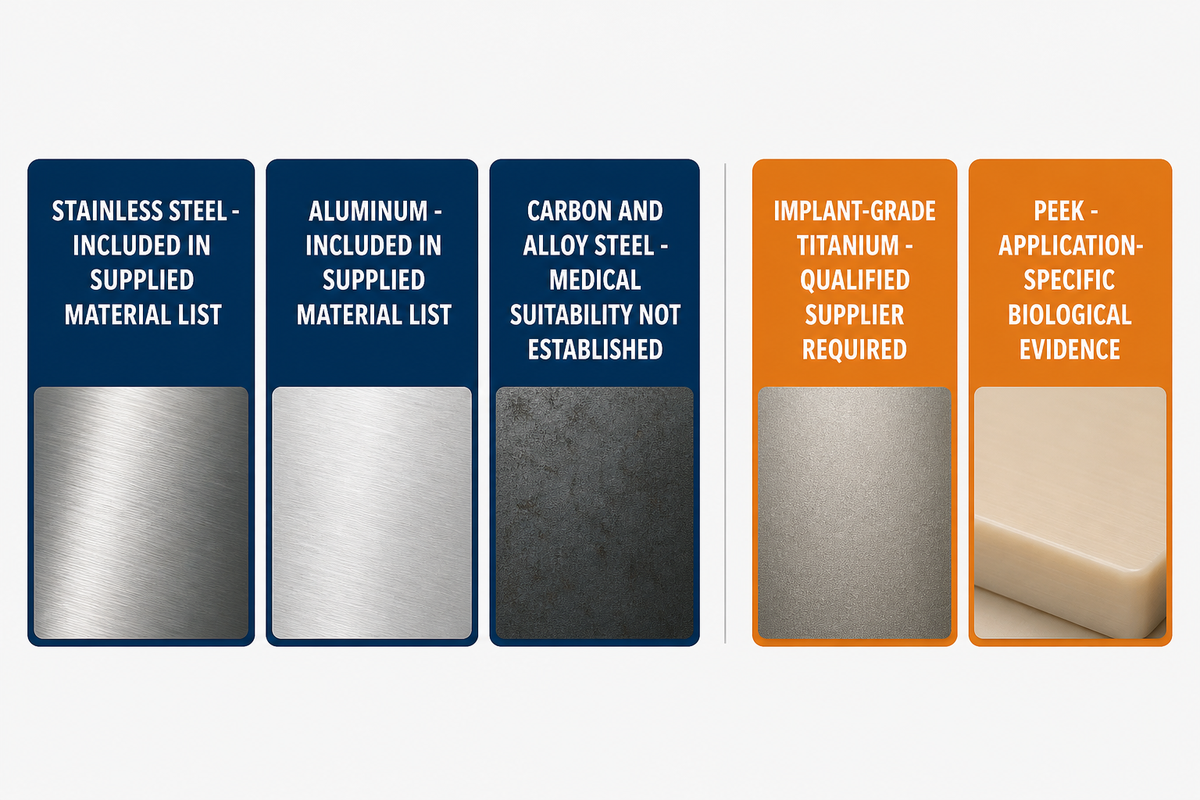
Nie wszystkie metale i tworzywa sztuczne typowo obrabiane w zakładach CNC są równie często wybierane do części medycznych. Nawet jeśli dany metal jest rutynowo obrabiany, jego zastosowanie medyczne może wiązać się z dodatkowymi wymaganiami kupującego dotyczącymi systemu jakości, identyfikowalności materiału lub dokumentacji biokompatybilności. Obowiązek posiadania przez dostawcę obróbki skrawaniem certyfikatu ISO 13485 zależy od statusu części, nadzoru producenta prawnego nad dostawcami i umowy jakościowej.
Materiały do zastosowań medycznych wybiera zespół odpowiedzialny za wyrób, a nie lista słów kluczowych. W przypadku precyzyjnych komponentów medycznych, implantów medycznych i innych złożonych wyrobów medycznych dobór materiału i ocena biologiczna muszą uwzględniać sposób kontaktu gotowego wyrobu z organizmem oraz analizę ryzyka.
| Grupa materiałów | Zakres Zhenling ujawniony na potrzeby tego projektu | Zakres dowodów przydatności do zastosowań medycznych |
|---|---|---|
| Stal nierdzewna 303 / 304 / 304L | Ujęta w dostarczonym wykazie materiałów | Nadal decydują rysunek techniczny, zastosowanie końcowe, identyfikowalność materiału i wymagania dotyczące wykończenia |
| Stal nierdzewna 316 / 316L / 321 | Ujęta w dostarczonym wykazie materiałów | Odporność na korozję i pasywację należy określić i zweryfikować dla danego zastosowania |
| Aluminium 6061 / 7075 | Ujęta w dostarczonym wykazie materiałów | Sama skrawalność nie potwierdza przydatności do implantów ani kontaktu z organizmem |
| Aluminium 5052 / 2024 | Ujęta w dostarczonym wykazie materiałów | Kupujący musi określić gatunek, stan umocnienia, identyfikowalność, wykończenie i ograniczenia dotyczące zastosowania końcowego |
| Stal węglowa | Ujęta w dostarczonym wykazie materiałów | Nie potwierdzono przydatności do zastosowań medycznych; zastosowanie zależy od rysunku i wyrobu |
| Stal stopowa | Ujęta w dostarczonym wykazie materiałów | Nie potwierdzono przydatności do zastosowań medycznych; zastosowanie zależy od rysunku i wyrobu |
| C276 | Ujęta w dostarczonym wykazie materiałów | Należy potwierdzić wymagania dotyczące składu chemicznego, identyfikowalności i kontroli specyficzne dla zastosowania |
| 904L | Ujęta w dostarczonym wykazie materiałów | Należy potwierdzić wymagania dotyczące składu chemicznego, identyfikowalności i kontroli specyficzne dla zastosowania |
| Tytan do zastosowań implantologicznych | Brak potwierdzenia w dostarczonych materiałach | Wymaga kwalifikowanego dostawcy oraz nadzoru producenta prawnego nad materiałem i oceną biologiczną |
| PEEK i inne polimery do kontaktu z organizmem | Brak potwierdzenia w dostarczonych materiałach | Gatunek, sposób przetwarzania, identyfikowalność i dowody oceny biologicznej zależą od zastosowania |
ISO 10993-1 określa ramy oceny biologicznej w ramach procesu zarządzania ryzykiem, a wytyczne FDA dotyczące ISO 10993-1 wyjaśniają ich zastosowanie do wyrobów mających kontakt z organizmem. Sam certyfikat materiału nie potwierdza biokompatybilności gotowego wyrobu. Kupujący powinni uzgodnić tożsamość materiału, identyfikowalność partii, zapisy procesu i plan oceny biologicznej producenta prawnego. W przypadku części ze stali nierdzewnej można również określić pasywację, która usuwa wolne żelazo z powierzchni i sprzyja tworzeniu bogatej w chrom warstwy pasywnej. Należy wskazać ją jako jawny wymóg na rysunku technicznym lub w zamówieniu, a nie zakładać, że jest efektem ubocznym obróbki skrawaniem.
⚠️ Materiały zweryfikowane a omawiane wyłącznie w celach informacyjnych
Materiały projektowe potwierdzają, że zakres Zhenling obejmuje stal nierdzewną (303, 304, 304L, 316, 316L, 321), stale węglowe i stopowe, stopy odporne na korozję C276 i 904L oraz aluminium (6061, 7075, 5052, 2024). Dostarczone materiały nie potwierdzają możliwości obróbki tytanu do zastosowań implantologicznych ani PEEK, procesów w pomieszczeniach czystych lub sterylizacji, kontroli zanieczyszczenia biologicznego ani certyfikacji ISO 13485/9001. Wymagania te należy zweryfikować z dostawcą wybranym dla konkretnej części.
Tolerancje, GD&T i zasady określania wykończenia powierzchni komponentów medycznych
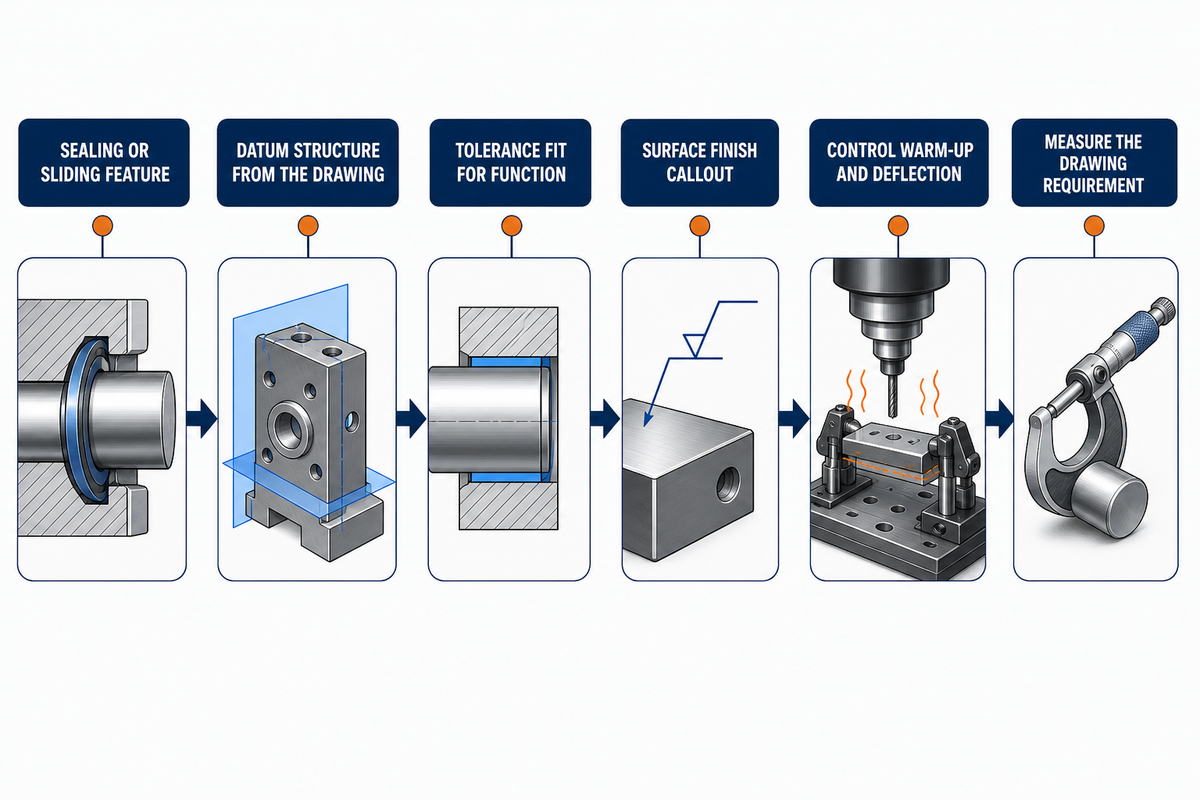
Przykłady branżowe wykorzystane w tym przewodniku obejmują tolerancje od ±0,127mm (±0.005in) dla typowych cech do ±0,0025mm (±0.0001in) dla wybranych cech o ścisłych tolerancjach. Są to punkty odniesienia do porównań, a nie domyślne tolerancje dla części medycznych. Wymagania określa zatwierdzony rysunek techniczny, norma ASME Y14.5 (wydanie z 2018 r.) określa zasady zapisu GD&T, gdy się na nią powołano, a dostawca musi potwierdzić możliwości wykonania i metodę kontroli dla każdej cechy. Wykończenie Ra 3,2µm po obróbce skrawaniem jest częstym punktem odniesienia przy wycenie, ale powierzchnie uszczelniające, łożyskowe i implantów mogą wymagać innego, określonego wykończenia i procesu.
To samo studium przypadku dostawcy podaje otwór 6,00mm z tolerancją +0.00/−0,01mm, wymagane wykończenie Ra 0,4µm, uzyskane Ra 0,31µm oraz gwint M3×0.5 Class 6H. Opisano również ugięcie ścianki o grubości 0,8mm o 0,06mm podczas obróbki zgrubnej, które zmniejszono do 0,008mm po zmianie przyrządu mocującego i ścieżki narzędzia. Osobne odchylenie otworu od 6,000mm do 5,997mm skorygowano przez wygrzewanie obrabiarki i kompensację wytaczaka. Te wartości dokumentują pracę opisaną przez tego dostawcę; nie są zapisami produkcyjnymi Zhenling.
Rysunki precyzyjnego sprzętu chirurgicznego i wszystkich narzędzi chirurgicznych wymagają własnych kryteriów odbioru dla poszczególnych cech. Niezawodność procesu i dostaw części medycznych zależą od dowodów kontroli tych precyzyjnych części, a nie od ogólnego zapewnienia, że obróbka CNC gwarantuje dokładność.
Dlaczego mikrometry mają kluczowe znaczenie przy obróbce części medycznych?
Przy tolerancjach stosowanych w komponentach medycznych, czasem wynoszących kilka tysięcznych milimetra, różnica niewidoczna gołym okiem może decydować o tym, czy część zostanie prawidłowo osadzona, uszczelniona lub skręcona gwintem, czy też nie przejdzie kontroli końcowej. Powyższy przykład pokazuje to konkretnie: ugięcie ścianki o 0,06mm było 6 razy większe niż dopuszczalna tolerancja z rysunku, a odchylenie otworu o 0,003mm w trakcie jednej serii produkcyjnej wymagało aktywnej kompensacji.
Częste błędy na rysunkach technicznych i przy określaniu tolerancji
Przegląd rysunku technicznego często ujawnia błędy, którym można zapobiec. Należą do nich założenie, że początek układu współrzędnych CAD automatycznie stanowi bazę odniesienia, określenie tolerancji ciaśniejszej, niż wymaga tego funkcja, oraz pominięcie oznaczenia wykończenia powierzchni na powierzchni uszczelniającej lub ślizgowej. Ponowny przegląd rysunku przed wyceną to prosty i niedrogi sposób na uzgodnienie układu baz, mocowania podczas produkcji i metody kontroli.
Systemy jakości: ISO 13485 i FDA 21 CFR 820 — wyjaśnienie
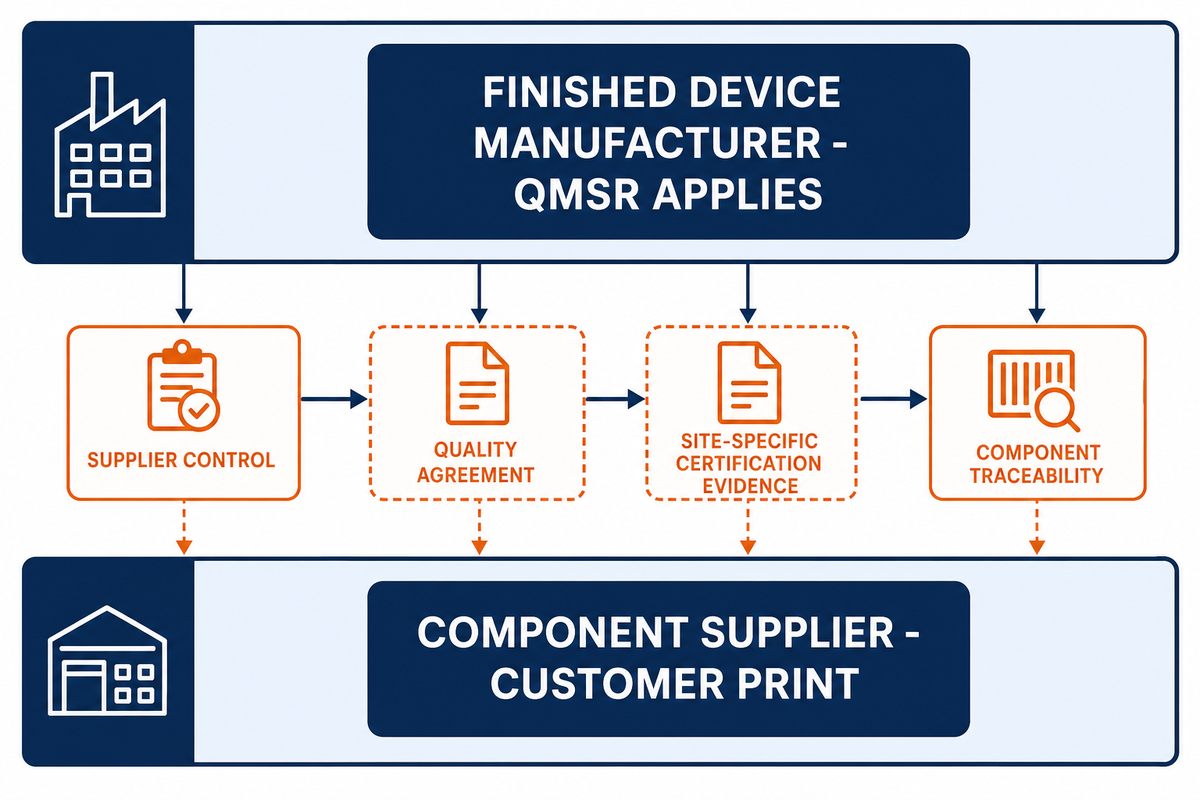
ISO 13485:2016 określa ramy systemu zarządzania jakością dla organizacji uczestniczących w cyklu życia wyrobów medycznych. Od 2 lutego 2026 r. FDA QMSR włącza ISO 13485:2016 przez odniesienie do 21 CFR Part 820, wraz z dodatkowymi wymaganiami FDA. Kupujący powinni zweryfikować posiadacza certyfikatu, lokalizację, zakres, jednostkę wydającą i aktualność, a następnie powiązać certyfikat z rzeczywistymi zapisami jakościowymi i umową jakościową dotyczącą komponentu.
FDA wydała ostateczną wersję QMSR 31 stycznia 2024 r., a przepisy weszły w życie 2 lutego 2026 r. Mają zastosowanie do producentów gotowych wyrobów medycznych. Definicja FDA obejmuje wyrób lub akcesorium nadające się do użycia albo zdolne do działania; agencja zauważa, że niektóre komponenty, w tym przewody do krwi i komponenty diagnostycznych aparatów rentgenowskich, same są gotowymi wyrobami medycznymi. Dostawca komponentu nie może zatem ustalić zakresu regulacyjnego wyłącznie na podstawie określenia „komponent”; producent prawny musi sklasyfikować dany element i określić nadzór nad dostawcami.
Nie oznacza to, że niecertyfikowany podwykonawca pozostaje poza systemem jakości kupującego. Komentarz dotyczący zarządzania wymaganiami w związku z przejściem na QMSR wyjaśnia, że słabości dostawcy mogą narazić producenta prawnego na problemy podczas kontroli. Omówienie z perspektywy praktyka ds. jakości opisuje odpowiadającą temu praktykę audytową. Te źródła wtórne i branżowe wspierają praktyczną rekomendację, a nie opinię prawną: należy określić wymagania wobec dostawcy, zapisy, prawa do audytu i zasady kontroli zmian w umowie jakościowej.
Producenci wyrobów medycznych i inni producenci prawni określają zasady nadzoru nad dostawcami na potrzeby produkcji i rozwoju wyrobów medycznych. Produkcja wyrobów medycznych i komponentów wiąże się zatem z różnymi obowiązkami na poszczególnych szczeblach łańcucha dostaw; stwierdzenie, że wszystkie wyroby medyczne muszą pochodzić z zakładu obróbki skrawaniem certyfikowanego zgodnie z ISO 13485, byłoby zbyt szerokie.
Przed wyborem dostawcy należy zweryfikować:
- Rzeczywiste zapisy systemu jakości, a nie tylko ogólną nazwę certyfikatu
- Posiadacza certyfikatu, lokalizację, zakres, jednostkę wydającą i aktualność
- Umowę jakościową i nadzór nad procesem zleconym podwykonawcy
- Zapisy dotyczące materiału, partii, kontroli, niezgodności i nadzoru nad zmianami dla konkretnego komponentu
⚠️ Ważne: aktualne certyfikaty Zhenling
Dokumenty firmowe dostarczone na potrzeby tego projektu wymieniają dokumentację CE i ASME, ale nie potwierdzają certyfikacji ISO 13485 ani ISO 9001. Należy poprosić o dane certyfikatu, jego zakres i aktualność wymagane w ramach kontroli zakupów. Informacje o zadeklarowanym zakresie obróbki Zhenling znajdują się na stronie Usługi obróbki CNC części medycznych.
Zastosowania obróbki CNC części medycznych: kategorie
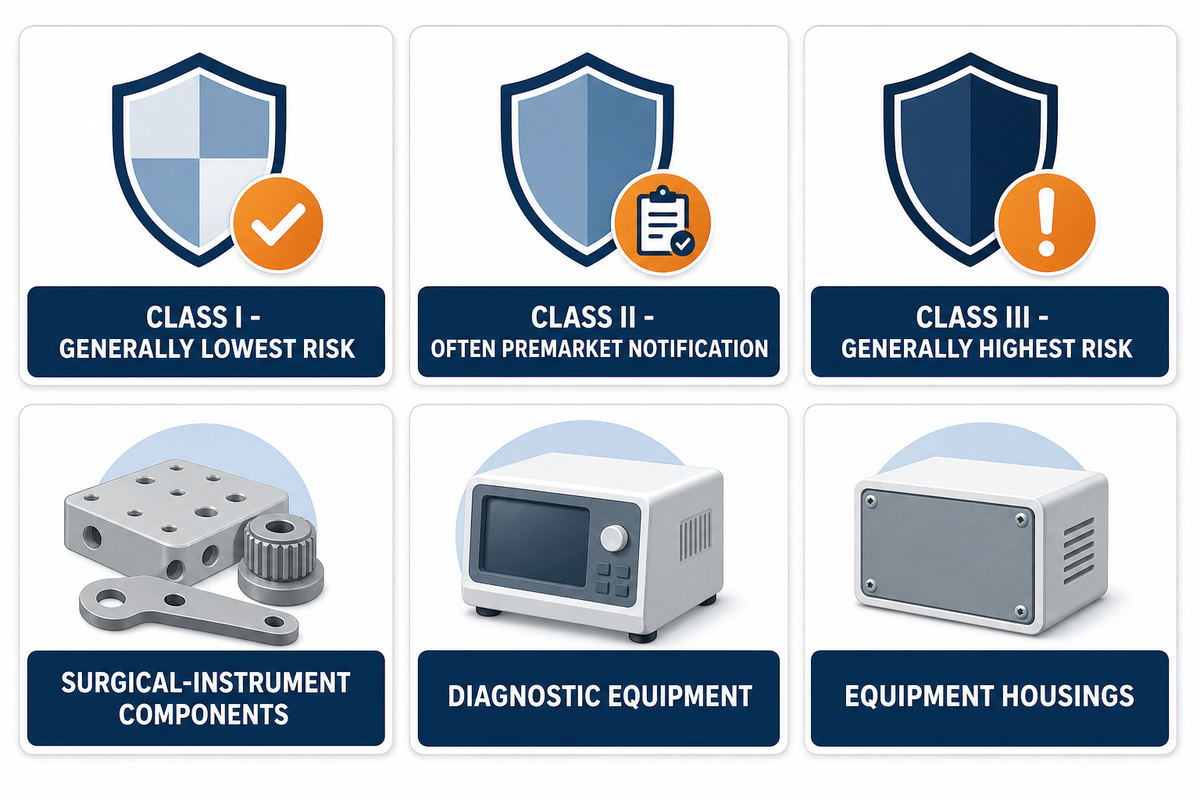
Obrabiane skrawaniem komponenty są stosowane w narzędziach chirurgicznych, sprzęcie diagnostycznym, systemach ortopedycznych, wyposażeniu laboratoryjnym, obudowach i zespołach konstrukcyjnych. Samo zastosowanie części nie określa jej klasy FDA. Producent prawny klasyfikuje gotowe wyroby, a następnie przekazuje dostawcom odpowiednie wymagania dotyczące materiałów, procesów, kontroli i identyfikowalności.
Czym są wyroby medyczne klasy I, II i III?
FDA dzieli wyroby na klasy I, II i III według ryzyka oraz wymogów regulacyjnych niezbędnych do uzasadnionego potwierdzenia ich bezpieczeństwa i skuteczności. Klasa I wiąże się zasadniczo z najniższym ryzykiem, a klasa III z najwyższym, ale klasyfikacja zależy od konkretnego produktu. Wiele wyrobów klasy II wymaga zgłoszenia przed wprowadzeniem do obrotu, a wiele wyrobów klasy III — zatwierdzenia przed wprowadzeniem do obrotu. Właściwym źródłem informacji o klasyfikacji konkretnego wyrobu jest baza klasyfikacyjna FDA i odpowiedni przepis.
Przykłady obrabianych skrawaniem części obejmują małe komponenty narzędzi chirurgicznych, korpusy złączy, obudowy sprzętu, przyrządy mocujące i osprzęt narzędzi stosowanych przy implantach. Kwalifikacja dostawcy zależy od konkretnego wyrobu, funkcji komponentu, profilu kontaktu z pacjentem i nadzoru określonego przez producenta prawnego, a nie od ogólnej kategorii zastosowania.
Określenia wyszukiwane w rodzaju „CNC medical”, „obróbka CNC wyrobów medycznych” czy „obróbka CNC urządzeń medycznych” łączą obróbkę komponentów z odpowiedzialnością za gotowy wyrób. W rzeczywistych programach rozwoju technologii medycznych produkcja części medycznych może obejmować kilku dostawców, z których każdy musi być zakwalifikowany wyłącznie do przypisanego mu zakresu.
Certyfikat ISO 13485 może być istotnym sygnałem przy kwalifikacji dostawcy, ale w przypadku niegotowego komponentu nie jest jedynym kryterium wyboru. Kupujący powinni również ocenić zakres materiałów, możliwości procesowe, zasoby kontrolne, identyfikowalność, nadzór nad zmianami, komunikację i konkretną umowę jakościową.
Test zakresu: komponent czy certyfikowany producent wyrobów medycznych
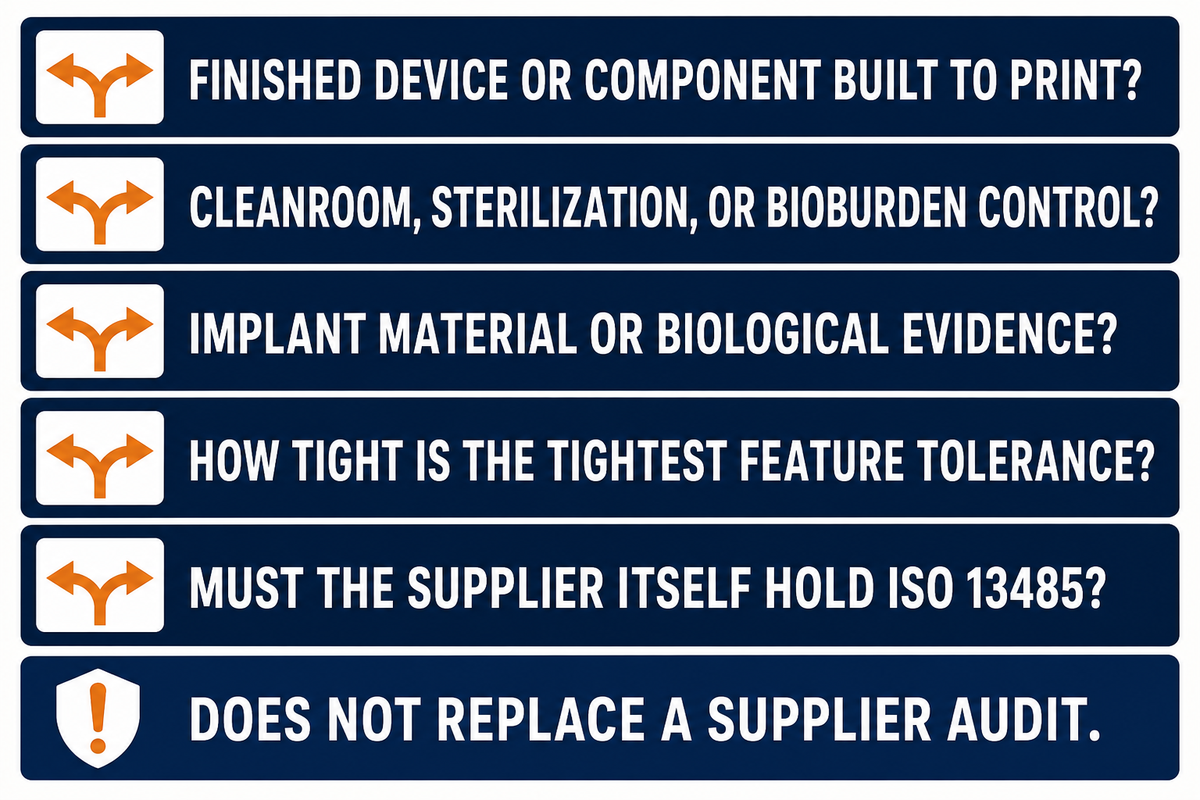
Użyj tego testu z 5 pytaniami do wstępnej selekcji dostawców, a nie do klasyfikacji regulacyjnej. Standardowy zakład obróbki skrawaniem pracujący na podstawie rysunku prawdopodobnie będzie odpowiedni, jeśli dany element nie jest samodzielnym gotowym wyrobem medycznym ani akcesorium, dostawca nie wykonuje kontrolowanego czyszczenia ani sterylizacji, materiał i tolerancje mieszczą się w udokumentowanych możliwościach zakładu, a zasady zakupowe producenta prawnego nie wymagają od dostawcy certyfikatu ISO 13485. Każdą niepewną odpowiedź należy skonsultować z zespołami ds. jakości i regulacji producenta prawnego.
| Pytanie | Bardziej prawdopodobne dopasowanie do zakładu obróbki komponentów | Wymaga oceny producenta prawnego lub specjalisty |
|---|---|---|
| 1. Gotowy wyrób medyczny / akcesorium czy komponent wykonywany według rysunku? | Komponent wykonywany według rysunku | Gotowy wyrób medyczny lub akcesorium (np. przewód do kontaktu z krwią, komponent diagnostycznego aparatu rentgenowskiego) |
| 2. Czy część wymaga montażu w pomieszczeniu czystym, sterylizacji lub kontroli zanieczyszczenia biologicznego? | Nie | Tak |
| 3. Czy zastosowanie wymaga kontroli materiału do zastosowań implantologicznych lub dowodów oceny biologicznej? | Nie; standardowe wymagania dotyczące materiału i identyfikowalności | Tak albo profil kontaktu z pacjentem jest niejasny |
| 4. Jaka jest tolerancja najciaśniejszej cechy? | Mieści się w udokumentowanych możliwościach procesowych i kontrolnych zakładu | Wymaga analizy zdolności procesu, jego kwalifikacji lub metody kontroli, której zakład nie potrafi udokumentować |
| 5. Czy dostawca musi sam posiadać certyfikat ISO 13485, czy może spełnić wymagania na podstawie umowy jakościowej? | Nie | Tak |
Odpowiedzi na te 5 pytań zawężają pulę dostawców, ale nie zastępują przeglądu rysunku, klasyfikacji wyrobu, umowy jakościowej ani audytu dostawcy. Należy przesłać kandydatom ten sam kontrolowany rysunek i poprosić o wskazanie wyjątków, procesów zlecanych podwykonawcom, metod kontroli, zapisów identyfikowalności i warunków nadzoru nad zmianami. Pozwala to na bardziej miarodajne porównanie niż same nazwy certyfikatów lub cena.
Właściwym partnerem do obróbki CNC części medycznych jest dostawca, którego udokumentowany zakres materiałów, procesów, kontroli i systemu jakości odpowiada zatwierdzonemu rysunkowi. Takie kryterium jest bardziej użyteczne niż wybór spośród usług obróbki CNC części medycznych na podstawie samego języka marketingowego.
Materiały projektowe dotyczące zapytań o wykonanie komponentów określają handlowe warunki bazowe Zhenling: ISO 2768-m dla nietolerowanych wymiarów metalowych i Ra 3,2µm (126µin) po obróbce skrawaniem, o ile rysunek nie stanowi inaczej. Podają również typowy czas odpowiedzi na zapytanie wynoszący 12 godzin roboczych, czas realizacji prototypu 3-5 dni, czas realizacji produkcji 7-15 dni od zatwierdzenia rysunku, brak minimalnej wielkości zamówienia i możliwość podpisania umowy NDA. Każdy z tych warunków należy traktować jako punkt wyjścia na etapie wyceny i potwierdzić dla zatwierdzonego rysunku, materiału, planu kontroli oraz miejsca dostawy.
P: Czym jest CNC w branży medycznej?
Obróbka CNC w branży medycznej polega na sterowanym komputerowo skrawaniu materiału z metalowego lub plastikowego półfabrykatu w celu wytworzenia komponentów o wymiarach dokładnie określonych na rysunku technicznym.
Do wytwarzania korpusów, części instrumentów i korpusów złączy na podstawie kontrolowanego rysunku technicznego można stosować frezowanie, toczenie lub obróbkę wieloosiową. CNC eliminuje potrzebę stosowania dedykowanego oprzyrządowania do form, choć przyrządy mocujące i plany kontroli nadal dobiera się do konkretnej części.
P: Dlaczego toczenie szwajcarskie jest preferowane przy produkcji komponentów medycznych?
Toczenie na tokarkach typu szwajcarskiego pozwala utrzymać wąskie tolerancje średnicy małych, smukłych części, ponieważ materiał jest podparty blisko narzędzia skrawającego. Ogranicza to ugięcie, z którym standardowe centra tokarskie mają trudności przy obróbce cienkich elementów.
Dlatego jest to częsty wybór przy produkcji małych korpusów złączy, pinów i innych smukłych komponentów, w przypadku których konwencjonalne mocowanie na tokarce może być bardziej podatne na drgania samowzbudne, ugięcie lub powstawanie elementów o przekroju nieokrągłym. Samo podparcie półfabrykatu nie przesądza jednak o możliwościach procesu, dlatego należy zapytać, jak średnica, stosunek długości do średnicy, materiał, dostęp narzędzia, kontrola temperatury i częstotliwość kontroli wpływają na deklarowaną tolerancję. Dostawca powinien odpowiedzieć na podstawie rysunku technicznego, a nie broszury maszyny.
P: Dlaczego branża medyczna w tak dużym stopniu polega na obróbce CNC?
Przy odpowiednim zaplanowaniu procesu obróbka CNC umożliwia wytwarzanie złożonych komponentów bez dedykowanego oprzyrządowania do form, a także prowadzenie kontrolowanych kontroli i dokumentowanie rewizji na etapach prototypowania, walidacji i produkcji, niezależnie od wielkości partii.
Programy cyfrowe ułatwiają wprowadzanie zmian w geometrii, ale przekazanie procesu do produkcji nadal wymaga kontrolowanego oprzyrządowania, korekt, kontroli i dokumentacji. Identyfikowalność wynika z systemu jakości, a nie z samej maszyny.
P: Czy dostawca usług obróbki skrawaniem musi mieć certyfikat ISO 13485, aby wytwarzać komponenty medyczne?
Nie zawsze; odpowiedź zależy od statusu regulacyjnego danego elementu, kontroli dostawców stosowanych przez prawnego producenta wyrobu oraz wymagań jakościowych określonych w rysunku technicznym, zamówieniu i umowie z dostawcą.
QMSR ma zastosowanie do producentów gotowych wyrobów i akcesoriów, a niektóre elementy nazywane komponentami mogą same spełniać tę definicję. Nawet jeśli podwykonawca nie podlega bezpośrednio QMSR, prawny producent wyrobu nadal odpowiada za kontrolę dostawców. W zależności od ryzyka związanego z wyrobem, krytyczności procesu, rynku i wewnętrznych procedur zakupowych kupujący może wymagać certyfikatu ISO 13485, audytu dostawcy, walidacji procesów specjalnych, dodatkowych zapisów z kontroli lub równoważnych zabezpieczeń określonych w umowie jakościowej. Wymaganie należy potwierdzić przed przygotowaniem oferty; artykuł na blogu nie pozwala sklasyfikować elementu.
P: Kiedy dobór materiału wymaga specjalistycznych dowodów?
Tytan implantacyjny, PEEK i inne materiały stosowane w bezpośrednim lub pośrednim kontakcie z ciałem mogą wymagać dowodów dotyczących materiału, przetwarzania, identyfikowalności, czyszczenia i oceny biologicznej, określonych dla danego zastosowania przez odpowiedzialnego producenta wyrobu medycznego.
Sama rodzina materiałów nie przesądza o wymaganym zestawie dowodów. Prawni producenci wyrobów oceniają rodzaj i czas kontaktu, pozostałości po przetwarzaniu, geometrię oraz przewidziane zastosowanie, a następnie określają wymagania wobec dostawców. Norma ISO 10993-1 wspiera taką ocenę opartą na ryzyku; nie jest uniwersalnym certyfikatem dla surowca ani zakładu obróbki skrawaniem. Kupujący powinni powiązać świadectwa materiałowe i identyfikowalność partii z końcową oceną wyrobu, zamiast traktować każdy z tych dokumentów jako samodzielny dowód.
P: Jak powstają te części medyczne?
Większość części medycznych obrabianych CNC powstaje na podstawie modelu CAD 3D i rysunku technicznego sprawdzonego przez technologa obróbki. Następnie półfabrykat w postaci pręta lub kęsa jest obrabiany przez frezowanie CNC, toczenie lub obróbkę wieloosiową, a przed wysyłką przeprowadza się kontrolę zgodności z tolerancjami i wymaganiami dotyczącymi wykończenia określonymi na rysunku.
Elementy okrągłe i o złożonych konturach można wytwarzać w osobnych operacjach toczenia i frezowania 5-osiowego albo łączyć te procesy, jeśli pozwalają na to wyposażenie i plan procesu. Mniejsza liczba zamocowań może ograniczyć błędy pozycjonowania.
Nasze podejście
Ten przewodnik dotyczy obróbki skrawaniem w łańcuchu dostaw branży medycznej, a nie regulacji ani projektowania wyrobów medycznych. Rozróżnia przykłady branżowe od zakresu usług ujawnionego przez Zhenling i traktuje tytan implantacyjny, PEEK, obróbkę w pomieszczeniach czystych, sterylizację oraz certyfikat ISO 13485 jako wymagania, które wymagają odrębnych dowodów. Niezawodne zaopatrzenie w komponenty zaczyna się od jasnego określenia tych granic.
Powiązane artykuły
- Przewodnik po obróbce CNC stali narzędziowej: dobór materiału i zagadnienia związane z obróbką komponentów ze stali narzędziowej
Źródła i materiały
- Rozporządzenie w sprawie systemu zarządzania jakością (QMSR) U.S. Food and Drug Administration
- Klasyfikacja wyrobu medycznego U.S. Food and Drug Administration
- Przegląd klasyfikacji i reklasyfikacji wyrobów medycznych U.S. Food and Drug Administration
- Stosowanie normy międzynarodowej ISO 10993-1 U.S. Food and Drug Administration
- ISO 13485:2016, Wyroby medyczne — Systemy zarządzania jakością International Organization for Standardization
- ISO 10993-1:2025, Biologiczna ocena wyrobów medycznych International Organization for Standardization
- Obróbka skrawaniem małych części medycznych Modern Machine Shop
- Technologia CNC umożliwia precyzyjną produkcję implantów medycznych Medical Design & Outsourcing
- Rynek produkcji kontraktowej wyrobów medycznych Fortune Business Insights
- Studium przypadku: precyzyjna obróbka CNC części medycznych GD Prototyping
- Przegląd rozporządzenia w sprawie systemu zarządzania jakością Jama Software
- Omówienie audytu producenta kontraktowego według ISO 13485 Elsmar Cove Quality Forum






