Entre em contato com a Zhenling

Atualizado em agosto de 2026
A usinagem CNC de aço-carbono só é previsível depois que a especificação do material, a condição de fornecimento, a geometria da peça, a preparação do corte e o método de inspeção são definidos. Este manual mostra como transformar esses dados em um processo inicial, interpretar as evidências produzidas pelo corte e evitar que uma regra genérica se torne uma suposição dispendiosa.
Resposta direta: O aço-carbono pode ser usinado, mas o nome da família não define o processo. Confirme a especificação e a condição do material, calcule com base em dados de origem e, antes de liberar a preparação, verifique os cavacos, a carga, o acabamento, a temperatura e as dimensões.
Especificações rápidas para o planejamento do processo
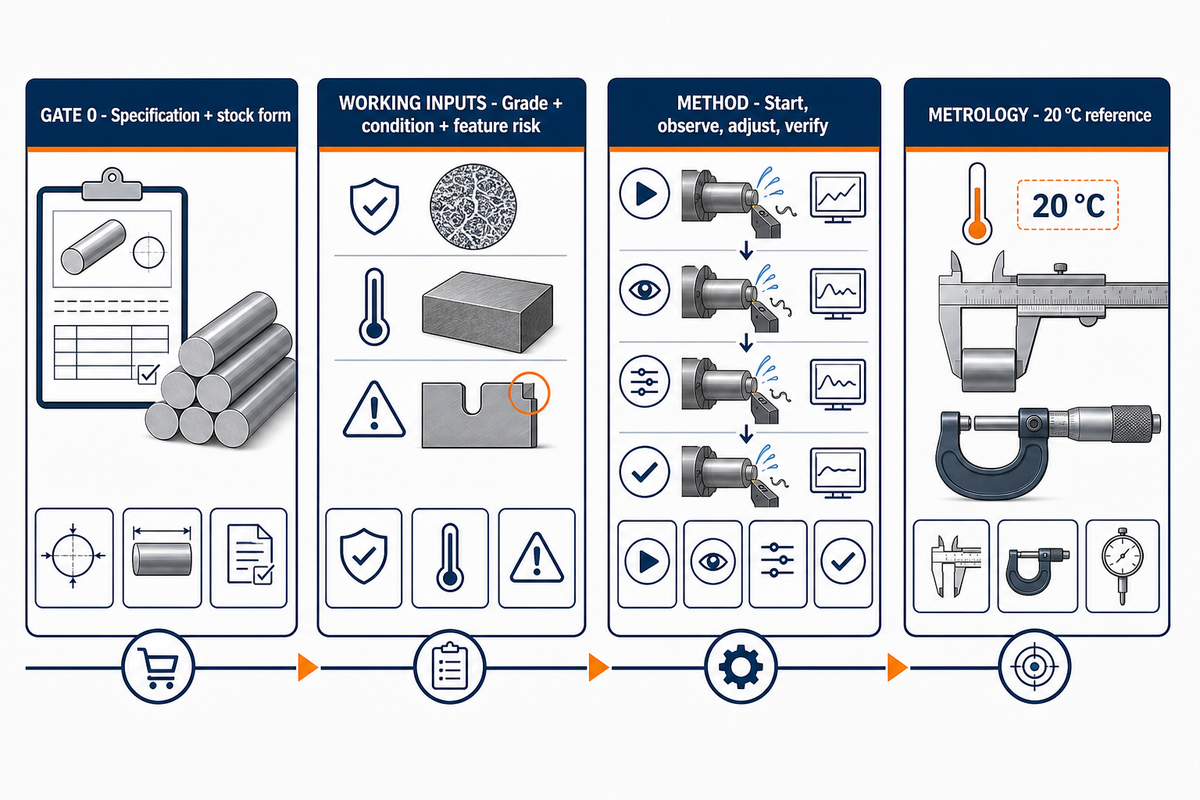
Gaveta 0
Especificação, forma do material bruto e requisitos de compra
Especificação, forma do material bruto e requisitos de compra
Três dados de trabalho
Grau do material, condição e risco da característica geométrica
Grau do material, condição e risco da característica geométrica
Método para definir os parâmetros
Inicie, observe, ajuste e verifique
Inicie, observe, ajuste e verifique
Referência de medição
20 °C para metrologia dimensional
20 °C para metrologia dimensional
Pontos principais
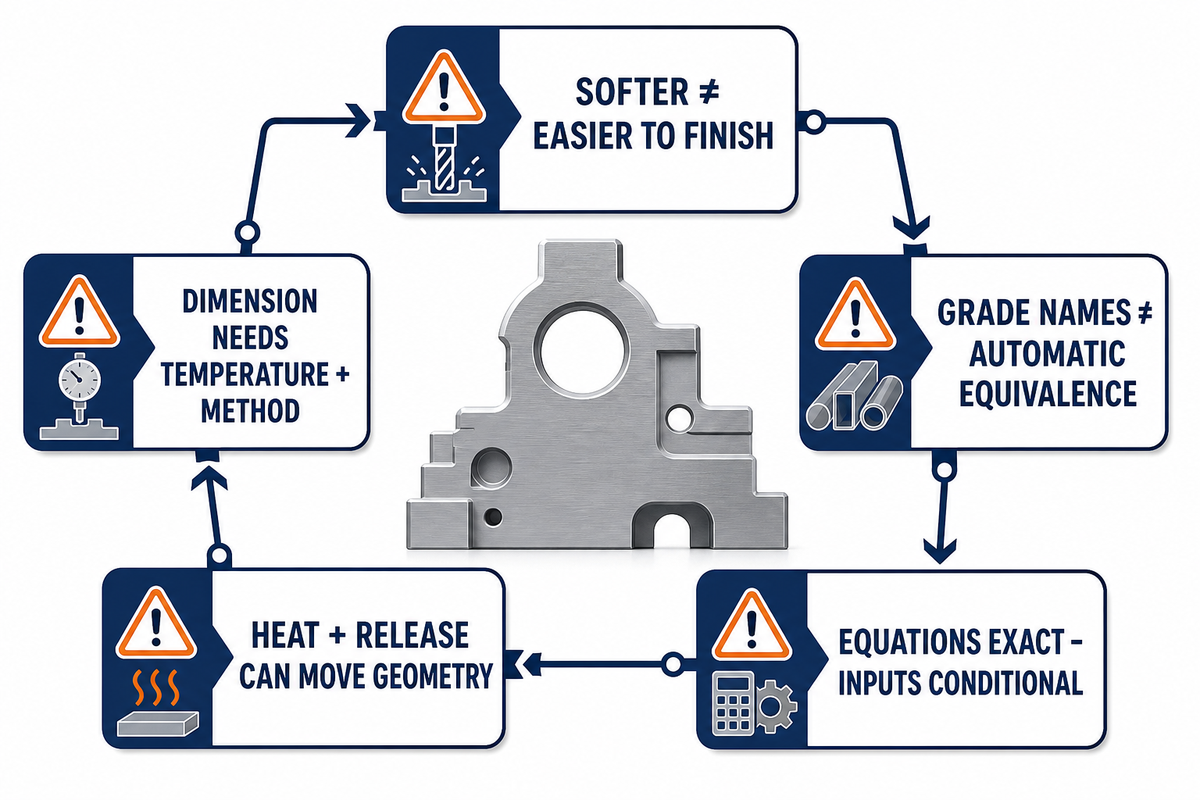
- Um aço nominalmente mais macio não é necessariamente mais fácil de acabar.
- A36, 1018, 1045, 20# e 45# não são equivalentes automaticamente.
- As equações de velocidade e avanço são aritméticas; os dados de entrada dependem das condições.
- O tratamento térmico e a liberação da fixação podem alterar tanto a dureza quanto a geometria.
- Uma dimensão medida não está completa sem informações sobre a temperatura e o método.
O aço-carbono pode ser usinado? O que realmente determina isso
O aço-carbono pode ser usinado, mas nenhuma classificação única de usinabilidade prevê o comportamento de todos os graus, lotes, condições e operações. Teor de carbono, microestrutura, inclusões, dureza, forma do produto, contato da ferramenta, rigidez e acabamento exigido podem fazer o mesmo trabalho passar de um corte rotineiro para desgaste instável ou superfícies arrancadas.
Comece pela definição do material. ASTM A108-24 abrange barras de aço-carbono e aço-liga com acabamento a frio, fornecidas em comprimentos retos ou bobinas, e reconhece requisitos suplementares especificados pelo comprador. ASTM A29/A29M-23 também estabelece que o pedido de compra e a especificação individual do produto são dados determinantes.
| Dado de entrada | Por que altera o corte | Evidências a obter |
|---|---|---|
| Especificação e forma | Define o que o nome do grau realmente determina | Desenho técnico, pedido de compra e certificado da usina |
| Dureza e condição | Altera força, desgaste, calor e resposta dos cavacos | Indicação da condição e dureza verificada |
| Microestrutura e inclusões | Podem alterar a abrasão e o comportamento de formação de aresta postiça | Registro do lote ou evidências de um corte de teste |
| Geometria da peça | Determina o contato, a deflexão, a dissipação de calor e o risco associado às referências geométricas | Desenho técnico, plano de preparação e mapa de remoção do material bruto |
Consequência na produção: “Fácil de cortar” e “fácil de manter as dimensões e o acabamento” são questões diferentes. Mesmo a remoção de material com força moderada pode gerar cavacos longos, aresta postiça, rebarbas ou um acabamento que muda conforme a aresta acumula material.
Aços de baixo, médio e alto carbono não são um único dado de usinagem
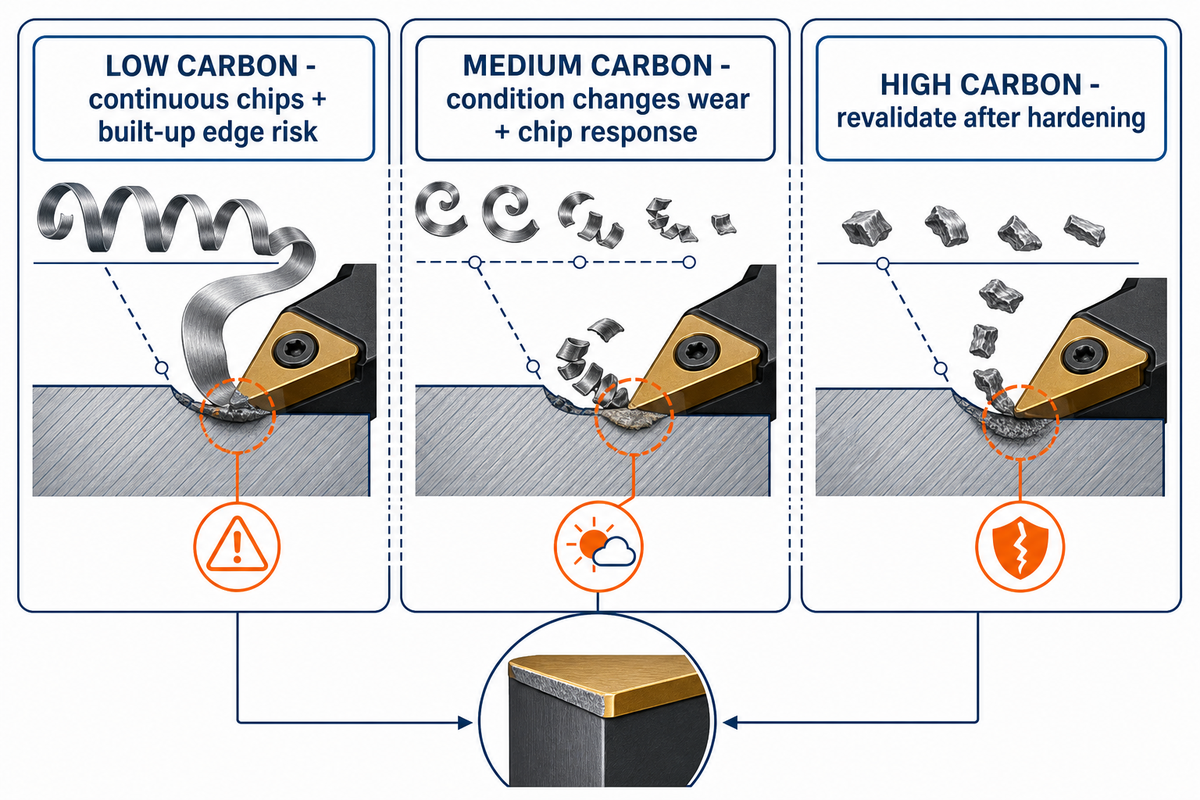
As classificações de baixo, médio e alto carbono descrevem famílias amplas de composição, não instruções de corte prontas para uso. Quando o teor de carbono e a condição de tratamento térmico mudam, resistência, dureza, ductilidade, formação de cavacos, carga na aresta e risco no acabamento podem variar em direções diferentes. Por isso, o nome da família deve levar a perguntas, não a uma classificação fixa.
Peças de aço de baixo carbono podem ser suficientemente dúcteis para formar cavacos contínuos e aresta postiça. A Precision Machined Products Association relaciona a usinabilidade de barras de aço ao encruamento a frio, ao tratamento térmico e à composição química, e não apenas à classificação pelo teor de carbono. Condições mais duras de aço de médio carbono podem elevar o risco de desgaste da ferramenta e, ao mesmo tempo, gerar cavacos mais fáceis de controlar em uma preparação específica. Após o endurecimento, o aço de alto carbono pode apresentar outro nível de risco, mas sua resposta ainda depende da microestrutura, do material da ferramenta, do contato e das interrupções do corte.
Qual é a diferença entre aço de baixo carbono e aço de médio carbono na usinagem?
Em geral, o aço de baixo carbono mantém maior ductilidade, o que pode dificultar a quebra dos cavacos e o controle da superfície, mesmo quando as forças de corte parecem administráveis. O aço de médio carbono pode oferecer outro equilíbrio entre formação de cavacos, resistência e desgaste, especialmente após normalização ou tratamento térmico. Não se deve definir velocidade, avanço ou expectativa de acabamento para nenhuma das famílias sem conhecer o grau, a condição, a dureza e a operação.
O limite próximo à composição eutetoide não é um parâmetro de produção. ASTM A1033-18(2023) define 0,8% de carbono para o aço-carbono eutetoide no escopo dessa prática e observa que os elementos de liga afetam esse valor. Isso reforça a importância de manter as definições das normas dentro do escopo declarado ao planejar trabalhos de precisão.
Erro comum: usar o teor de carbono como uma pontuação de um único eixo. Seja a busca por usinagem de aço doce ou usinagem de aço de alto carbono, a microestrutura fornecida e a geometria da peça determinam se o próximo problema será o controle de cavacos, o desgaste, a deflexão ou a movimentação térmica.
1018, 1045 e A36: matriz de decisão por grau e condição
SAE 1018, SAE 1045 e ASTM A36 devem ser comparados considerando a especificação aplicável, a forma do produto, a condição de fornecimento, a dureza e o requisito funcional. A36 é uma especificação de produto estrutural, enquanto 1018 e 1045 são designações de grau conhecidas. Nenhum deles é um substituto automático de outro em um desenho de peça usinada.
| Indicação | Interpretação inicial útil | Verifique antes de cortar | Não substitui |
|---|---|---|---|
| 1018 | Abreviação de grau de baixo carbono | Norma, forma, condição a quente/a frio e dureza | Uma especificação de compra completa |
| 1045 | Abreviação de grau de médio carbono | Tratamento, faixa de dureza e forma do material bruto | Uma classe de usinabilidade garantida |
| A36 | Perfis estruturais, chapas ou barras dentro do escopo da ASTM | Forma do produto e requisitos suplementares | SAE 1018 apenas pela designação |
| 20# / 45# | Experiência da empresa com o material, conforme relatada | Norma nacional aplicável e certificado | Equivalência automática entre 1018 e 1045 |
O escopo de ASTM A36/A36M-19 abrange perfis estruturais, chapas e barras e determina que os requisitos suplementares se aplicam quando especificados no pedido. Esse contexto da forma do produto explica por que uma matriz de materiais deve indicar os dados de compra ainda pendentes, em vez de declarar um material vencedor.
Qual grau de aço-carbono tem a melhor usinabilidade?
Nenhum grau “corta melhor” em todos os casos. Composições de usinagem livre podem melhorar o controle de cavacos, mas entrar em conflito com requisitos de soldagem ou resistência à corrosão. Graus conhecidos de baixo carbono podem exigir pouca força de corte e, ainda assim, produzir acabamento irregular em uma preparação flexível. Selecione o material com base na especificação funcional completa, incluindo resistência à tração, durabilidade e qualquer condição de alta resistência exigida; depois, ajuste o processo de precisão ao material bruto verificado.
Cenário de seleção: um comprador pede “A36 ou 1018” para um eixo torneado porque ambos são considerados aço doce. O desenho também exige uma sede de rolamento estável e soldagem posterior. Antes de aprovar uma substituição, as próximas etapas corretas são confirmar a especificação do produto, a condição, o requisito de soldagem, o certificado e o diâmetro crítico para o acabamento. Escolher a designação mais barata não basta.
Bússola de usinagem com 5 dados: da especificação ao risco da peça
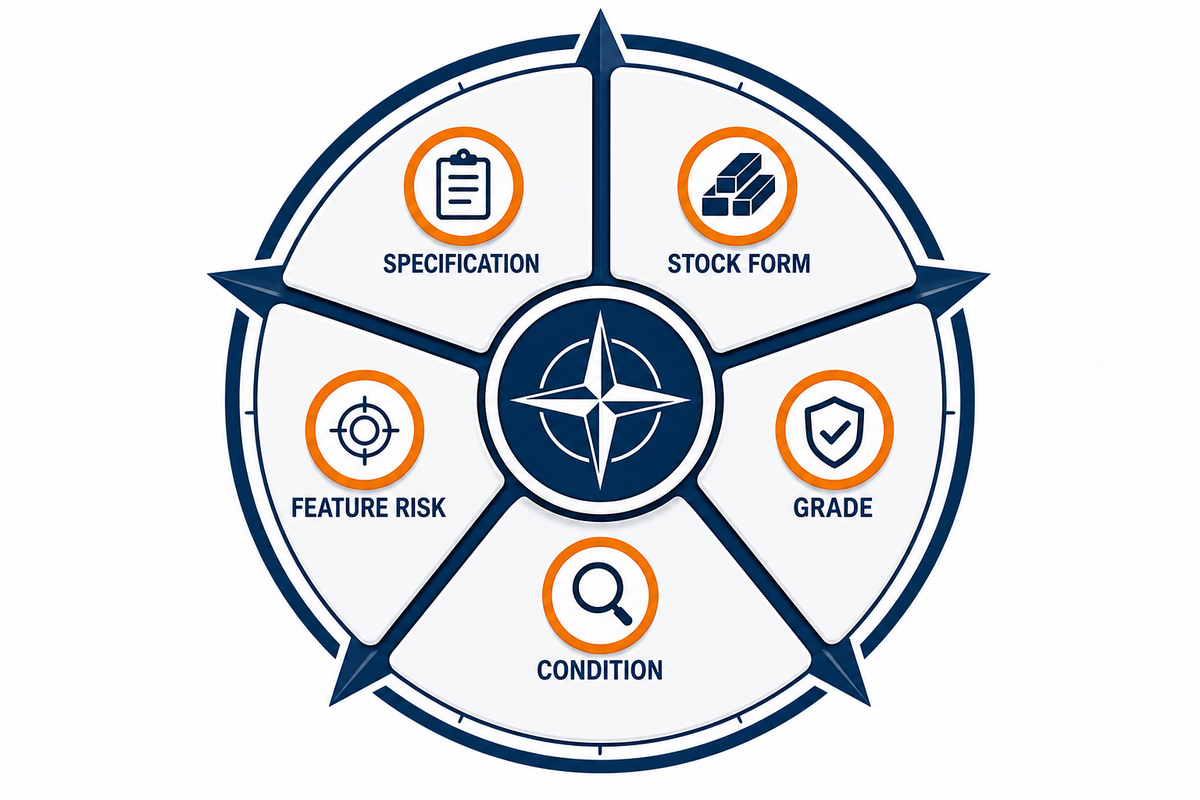
A bússola de usinagem com 5 dados começa pela especificação aplicável e pela forma do material bruto e, em seguida, considera o grau, a condição e o risco da peça. Em conjunto, esses cinco dados formam um modelo mínimo de seleção do processo para planejar apoio, contato, sequência, transferência de referências geométricas e inspeção.
Principal conclusão
Passe pela gaveta 0 para confirmar a especificação e a forma do material bruto; depois, use a bússola de dados para escolher uma sequência de operações inicial que possa ser testada, sem prometer um resultado.
| Etapa de decisão | Pergunta | Se não for esclarecido | Limitações / Não indicado para |
|---|---|---|---|
| 1. Especificação | Qual norma se aplica? | Interrompa a substituição | Aprovação baseada apenas no nome do grau |
| 2. Forma do material bruto | Barra, chapa, perfil ou peça forjada? | Confirme a sequência de fabricação do produto | Suposições que misturam formas diferentes |
| 3. Grau | Qual indicação de composição química/propriedades? | Confirme o certificado | Equivalência entre normas diferentes |
| 4. Condição de fornecimento | Laminado a quente, acabado a frio ou normalizado? | Mantenha os parâmetros em espera | Dados médios da família |
| 5. Dureza | Qual é a faixa exigida e a faixa real? | Meça ou consulte a documentação | Material tratado sem verificação |
| 6. Evidências do lote | Há variação nas inclusões ou no desgaste? | Faça um teste controlado | Supor que a composição química explica tudo |
| 7. Peça de parede fina | A peça se moverá após a liberação ou por causa do calor? | Planeje a remoção em etapas | Acabamento em uma única passada |
| 8. Corte interrompido | O contato da ferramenta é cíclico? | Reavalie a resistência da aresta | Suposições de corte contínuo |
| 9. Transferência de referência | A peça será fixada novamente? | Defina os pontos de verificação | Certeza de uma única preparação |
| 10. Inspeção | Em que temperatura e condição? | Alinhe o método | Comparação sem condicionamento |
As evidências do lote devem ficar fora da promessa. Em 2025, um artigo da revista Wear comparou dois lotes de aço C38 microligado com composição química nominal semelhante e encontrou respostas diferentes ao desgaste da ferramenta. O lote com menor usinabilidade tinha menos ferrita, maior dureza e mais nitretos abrasivos.
Camada de verificação: a bússola de dados orienta a primeira análise do processo; ela não é um modelo completo do material. Mantenha separadas a identificação da corrida de fusão, a dureza medida, a proporção de ferrita e perlita, a população de inclusões e as evidências de desgaste obtidas no teste. Não esconda a incerteza do lote na palavra genérica “condição”.
Use a bússola de entrada duas vezes: primeiro, ao planejar o teste; depois, quando os resultados de cavacos, desgaste, acabamento ou inspeção divergirem do comportamento esperado. Trate a divergência como evidência para revisar uma entrada, não como permissão para forçar a suposição original.
Como definir velocidade de corte e avanço sem tratar uma tabela como promessa
Defina a velocidade de corte e o avanço separando os cálculos das fórmulas da seleção dos dados de entrada. Manuais calculam com precisão a rotação do eixo-árvore e o avanço da mesa a partir dos valores declarados, mas não determinam um valor inicial seguro sem conhecer o grau, a dureza, a ferramenta, o revestimento, o contato, o plano de refrigeração, a rigidez, o limite da máquina e o risco da peça.
Modelos publicados mostram por que os dados de entrada devem acompanhar os números. Um artigo da ASME sobre torneamento deriva relações de força de corte com base em valores especificados de avanço, profundidade, raio da ferramenta e aço. Um estudo de fresamento a seco de EN8 separado informa a ferramenta de 10 mm e o projeto com 36 testes antes de comparar os resultados. Nenhum dos dois torna seus valores universais; ambos mostram o contexto mínimo necessário antes de reutilizá-los.
Relações métricas de fresamento
n = (vc × 1000) ÷ (π × D)
vf = fz × z × n
Nessas relações, n é a rotação do eixo-árvore em rpm, vc é a velocidade de corte em m/min, D é o diâmetro efetivo de corte em mm, vf é o avanço da mesa em mm/min, fz é o avanço por dente em mm/dente e z é o número efetivo de dentes. A referência de fórmulas da Sandvik também destaca o diâmetro efetivo e o contato.
Exemplo de cálculo, não uma recomendação de corte: suponha que um engenheiro tenha aprovado de forma independente uma velocidade de corte hipotética de 100 m/min, um diâmetro efetivo de 10 mm, quatro dentes efetivos e 0,05 mm/dente. O cálculo resulta em n = (100 × 1000) ÷ (π × 10) ≈ 3.183 rpm e, em seguida, vf = 0,05 × 4 × 3.183 ≈ 637 mm/min.
Esses números comprovam apenas a aritmética. Antes de cortar, confirme se 3.183 rpm e 637 mm/min são compatíveis com a pastilha ou fresa de topo real, a condição da peça, o contato radial e axial, o suporte, o torque da máquina, a estratégia de refrigeração, a fixação da peça e a geometria da peça. Alterar o diâmetro efetivo muda a rotação do eixo-árvore, mesmo que o corpo nominal da ferramenta continue igual.
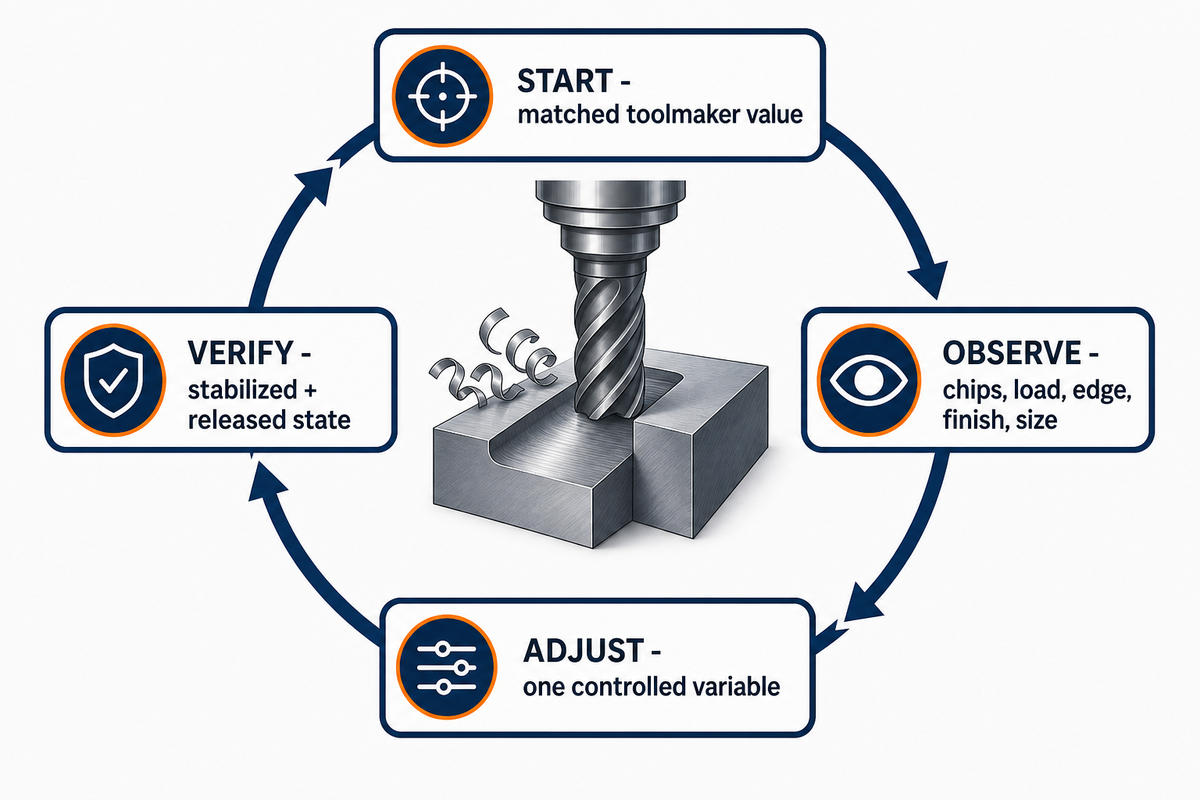
Ciclo de parâmetros de corte: iniciar, observar, ajustar e verificar
- Iniciar: use um valor do fabricante da ferramenta compatível com o grupo de material, a dureza, a geometria e a operação da preparação.
- Observar: registre os cavacos, o som, a carga do eixo-árvore, a condição da aresta, o padrão de temperatura, as rebarbas, o acabamento e as dimensões.
- Ajustar: altere uma variável controlada em resposta a um sintoma identificado.
- Verificar: repita a inspeção após a estabilização térmica e qualquer liberação da fixação ou transferência de referência.
Em um trabalho novo, a primeira superfície pode parecer boa enquanto a carga do eixo-árvore aumenta a cada peça. Reutilizar o valor inicial da tabela esconde esse sinal. Em vez disso, interrompa o ciclo para inspecionar a aresta, comparar os cavacos e verificar a refrigeração e o contato antes do próximo ajuste.
Crie um registro de teste que outro turno consiga reproduzir
Um registro de teste útil separa os dados declarados dos resultados observados. Anote a especificação do material, a identificação da corrida de fusão ou do lote, a forma do produto, a condição indicada no certificado, a dureza medida, a máquina e o suporte, a designação da ferramenta, a preparação da aresta, o revestimento e a vida útil da pastilha ou fresa. Depois, registre a velocidade de corte em m/min, a rotação do eixo-árvore em rpm, o avanço em mm/min, o avanço por dente em mm/dente, a profundidade de corte em mm, o contato radial em mm ou %, o contato axial em mm, a concentração do fluido de corte em %, a temperatura da peça em °C e o ponto exato de inspeção da ferramenta. Por exemplo, o cálculo hipotético anterior seria anotado como 100 m/min, 3.183 rpm, 637 mm/min, 0,05 mm/dente, diâmetro efetivo de 10 mm, contato axial de 1 mm, quatro dentes efetivos e 23 °C, caso essa fosse a temperatura observada da peça; esses valores são exemplos de cálculo, não recomendações iniciais. Os resultados devem incluir o formato dos cavacos, a tendência da carga do eixo-árvore, observações sobre som ou vibração, o local das rebarbas, o método de avaliação da textura superficial, as dimensões críticas, o instrumento de medição, a condição das referências geométricas e se a peça estava fixada, liberada, aquecida ou termicamente estável. Isso não transforma um teste em uma receita universal. O registro torna as evidências rastreáveis o suficiente para comparar o próximo lote, a aresta da ferramenta, a peça ou uma alteração controlada de parâmetro sem confundir memória com dados do processo.
Ferramental e controle de cavacos no torneamento e fresamento
O ferramental e o controle de cavacos para aço-carbono devem ser escolhidos com base na operação e no modo de falha observado, não apenas na família do material. O torneamento exige formação e evacuação estáveis dos cavacos; o fresamento acrescenta o contato cíclico e o recorte dos cavacos. Geometria da aresta, quebra-cavacos, raio de ponta, revestimento, fluido de corte e fixação da peça devem funcionar como um sistema integrado.
Torneamento: analise juntos o cavaco e a aresta
Cavacos longos podem indicar quebra insuficiente, mas a solução correta pode envolver avanço, profundidade de corte, geometria do quebra-cavacos, ângulo de posição ou diâmetro da peça. A aresta postiça pode danificar o acabamento e alterar a aresta de corte efetiva, enquanto um raio de ponta maior pode aumentar a força radial em um eixo esbelto.
Fresamento: controle o contato e o recorte dos cavacos
No fresamento CNC, a aresta passa por ciclos de entrada e saída. Contato radial excessivo, evacuação inadequada, batimento ou uma preparação pouco rígida podem fazer uma fórmula razoável resultar em vibração, recorte de cavacos ou desgaste irregular. Verifique o contato real e o diâmetro efetivo da fresa antes de culpar o teor de carbono.
A matriz de solução de problemas de torneamento da Sandvik recomenda ações diferentes para cavacos longos, dificuldade para quebrar cavacos, rebarbas, vibração, desgaste de flanco, desgaste de entalhe, desgaste de cratera, deformação plástica, aresta postiça, trincas térmicas e lascamento. Essa abordagem é mais defensável do que “aumente a velocidade” como solução universal.
Participantes de uma discussão no Practical Machinist sugeriram diferentes causas para o acabamento ruim em aço 1018, incluindo geometria da aresta, raio de ponta, rigidez, profundidade, velocidade, avanço e fluido de corte. A divergência entre eles é o sinal útil: nenhum valor isolado de um fórum é uma prescrição universal.
Limite de segurança para o fluido de corte: a escolha e a aplicação do fluido afetam o corte, mas a névoa de fluido de usinagem, o contato com a pele e os respingos também envolvem questões de exposição ocupacional. As orientações do NIOSH identificam riscos respiratórios e cutâneos. Consulte a ficha de dados de segurança atual, o enclausuramento da máquina, a ventilação, a manutenção e o programa de controle de exposição da unidade fabril. Este manual não recomenda um fluido universal nem oferece orientação médica.
Tratamento térmico, dureza e distorção: planeje a sequência antes do acabamento
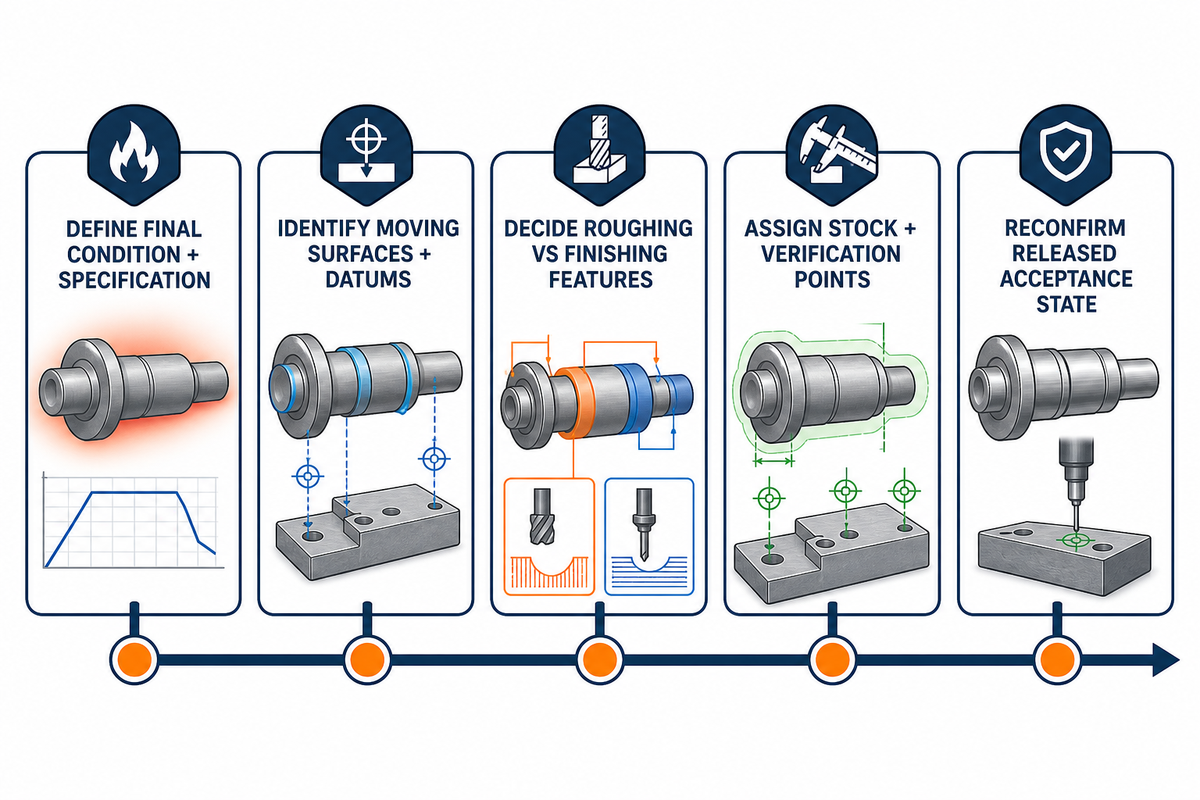
O tratamento térmico pode alterar a dureza, a microestrutura, as tensões residuais e a geometria. Por isso, o desbaste, o tratamento ou alívio de tensões, o material reservado para acabamento, a usinagem final e a inspeção devem ser planejados como uma única sequência de operações. Não existe uma sobremetal ou sequência universal que se aplique a todos os graus de aço-carbono, espessuras de seção, métodos de têmpera, geometrias de peça e especificações aplicáveis. Isso amplia as decisões sobre ferramentas e fluido de corte acima para o restante da sequência de fabricação.
ASTM A1033-18(2023) usa dilatometria de alta velocidade para quantificar alterações dimensionais decorrentes de transformações de fase em aços hipoeutetoides ao carbono e de baixa liga. Entre seus objetivos declarados está fornecer dados para prever microestruturas, propriedades e distorção, observando que os resultados são sensíveis à composição química e ao tamanho do grão de austenita.
Um estudo experimental da Purdue University temperou cilindros de AISI 1080 em água e em 2 fluidos à base de polímero e mediu distribuições de temperatura, tensões residuais e dureza. Como a geometria e a sequência de têmpera fazem parte das evidências, o resultado não pode ser convertido em uma sobremetal genérica.
- Defina a condição final exigida para o material e a especificação aplicável ao tratamento.
- Identifique as superfícies e referências geométricas que podem se mover quando o material bruto, as fixações ou as tensões forem liberados.
- Decida quais características geométricas serão usinadas em desbaste antes do tratamento e quais serão deixadas para o acabamento.
- Defina o material reservado para acabamento e os pontos de verificação com base em evidências específicas do desenho, não em um valor padrão de manual.
- Antes da aprovação, confirme novamente a dureza, a condição das referências geométricas, a condição da superfície e a temperatura de inspeção.
Quando um contrato exigir alívio de tensões, o escopo importa. AMS2759/11B, revisada em julho de 2025, estabelece requisitos de alívio térmico de tensões para peças feitas de grupos de aço especificados, incluindo aços-carbono e de baixa liga, em conjunto com AMS2759. Não é uma receita geral de tratamento térmico nem uma norma para prever distorções.
“Usar aço para ferramentas de maior qualidade nem sempre é a solução.”
Os exemplos de Hedrick tratam de aço para ferramentas, retificação e eletroerosão a fio. Portanto, as temperaturas e soluções não se aplicam a este guia. Um ponto mais restrito, porém, se aplica: uma superfície visualmente aceitável pode ocultar danos térmicos ou causados por tensões no processo; por isso, a sequência e a verificação fazem parte da qualidade.
Cenário de sequência: um anel de parede fina é desbastado próximo à dimensão final, passa por tratamento térmico e, em seguida, é liberado de um dispositivo de fixação rígido. Se a circularidade mudar, aumentar o passe de acabamento não recuperará o material que falta nem redefinirá a referência geométrica. Portanto, antes do início da produção, a sequência deve definir o material reservado antes do tratamento, as verificações com a peça solta, o estabelecimento da referência final e o momento da aceitação.
O acabamento superficial e a estabilidade dimensional exigem um ciclo de verificação
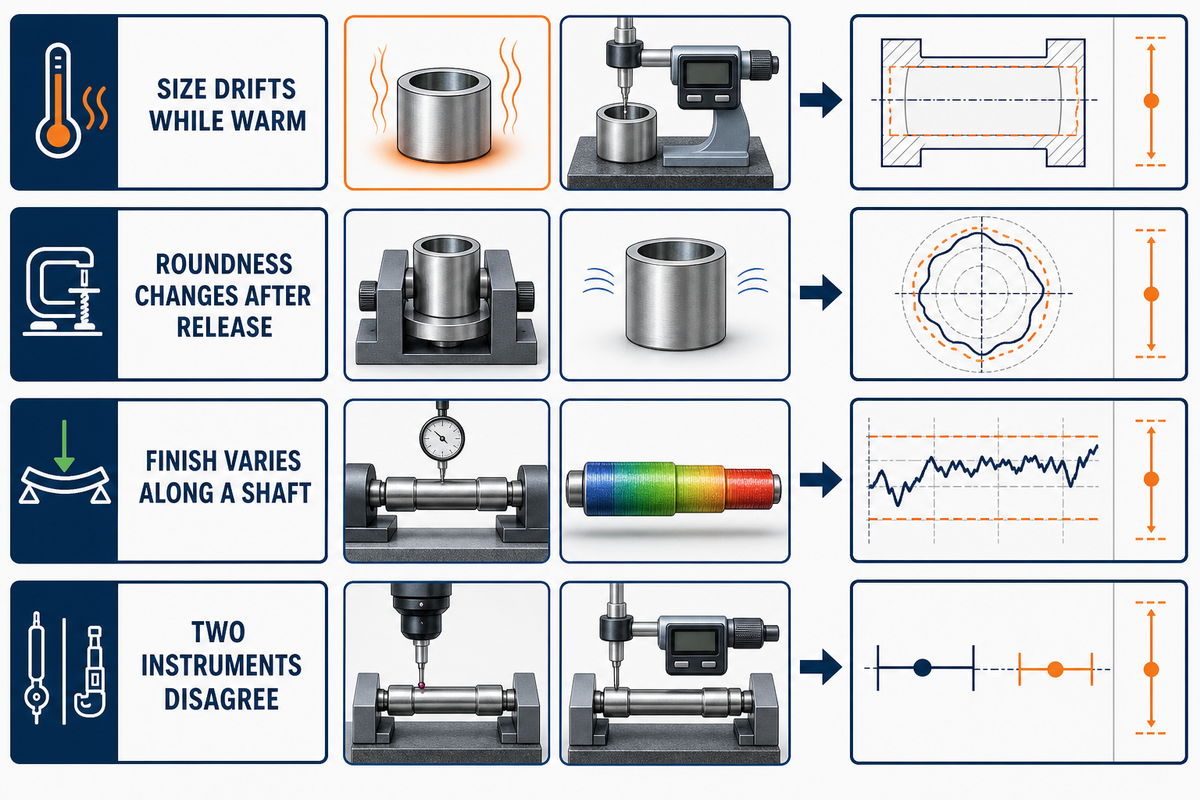
O acabamento superficial e a estabilidade dimensional são resultados que precisam ser verificados, não capacidades isoladas da máquina. Antes que uma medição possa confirmar o requisito, a condição da ferramenta, o calor, a rigidez, o equilíbrio da remoção de material, as rebarbas, a transferência de referências, a liberação da fixação, o equilíbrio térmico, a temperatura de referência, a capacidade do instrumento e o método de aceitação precisam se referir à mesma condição da peça.
O Engineering Metrology Toolbox do NIST adota 20 °C como temperatura de referência dimensional. Seu exemplo mostra que um bloco-padrão de aço de 100 mm a 23 °C requer uma correção térmica de cerca de 3,5 µm (135 µin); a incerteza no coeficiente de expansão acrescenta cerca de 0,3 µm (12 µin).
Mantenha separadas 4 camadas de evidências: a especificação de superfície do desenho, os parâmetros de medição informados, a calibração ou verificação do instrumento e a rastreabilidade com a incerteza. ISO 25178-700:2022 trata da calibração, do ajuste e da verificação de instrumentos para medição de topografia de área. A norma dá suporte à camada do instrumento; não substitui o critério de aceitação do desenho nem prova que a superfície medida seja funcionalmente aceitável.
| Resultado observado | Mecanismo a verificar | Evidência de verificação |
|---|---|---|
| A dimensão varia enquanto a peça está aquecida | Temperatura da peça/do instrumento | Registro da temperatura estabilizada |
| A circularidade muda depois da liberação | Tensão de fixação ou desequilíbrio na remoção de material | Verificações com a peça fixada e em estado livre |
| O acabamento varia ao longo do eixo | Deflexão, carga na aresta e aresta postiça | Mapa da ferramenta e do acabamento por posição |
| Dois instrumentos apresentam resultados diferentes | Método, força, resolução e referência geométrica | Análise do sistema de medição |
Alerta sobre uma norma em elaboração
ISO/CD 21920-3 Edition 2 entrou em consulta como projeto de comissão em junho de 2026 para os operadores de especificação de perfil de textura superficial e pretende substituir a ISO 21920-3:2021. A norma ainda está em elaboração. Portanto, os engenheiros devem verificar qual edição está em vigor na data do contrato, em vez de tratar o projeto como orientação substituta publicada.
Cenário de metrologia: um eixo é medido acima da dimensão logo após o torneamento, mas se aproxima da dimensão nominal depois que a temperatura se estabiliza. Primeiro, verifique se a temperatura da peça e do instrumento, a condição de referência, a referência geométrica e a incerteza de medição foram controladas, em vez de corrigir a ferramenta. Um deslocamento aplicado a uma peça medida sob efeito térmico pode deixar a peça fria fora da dimensão.
Solução de problemas na usinagem de aço-carbono: do sintoma ao ajuste
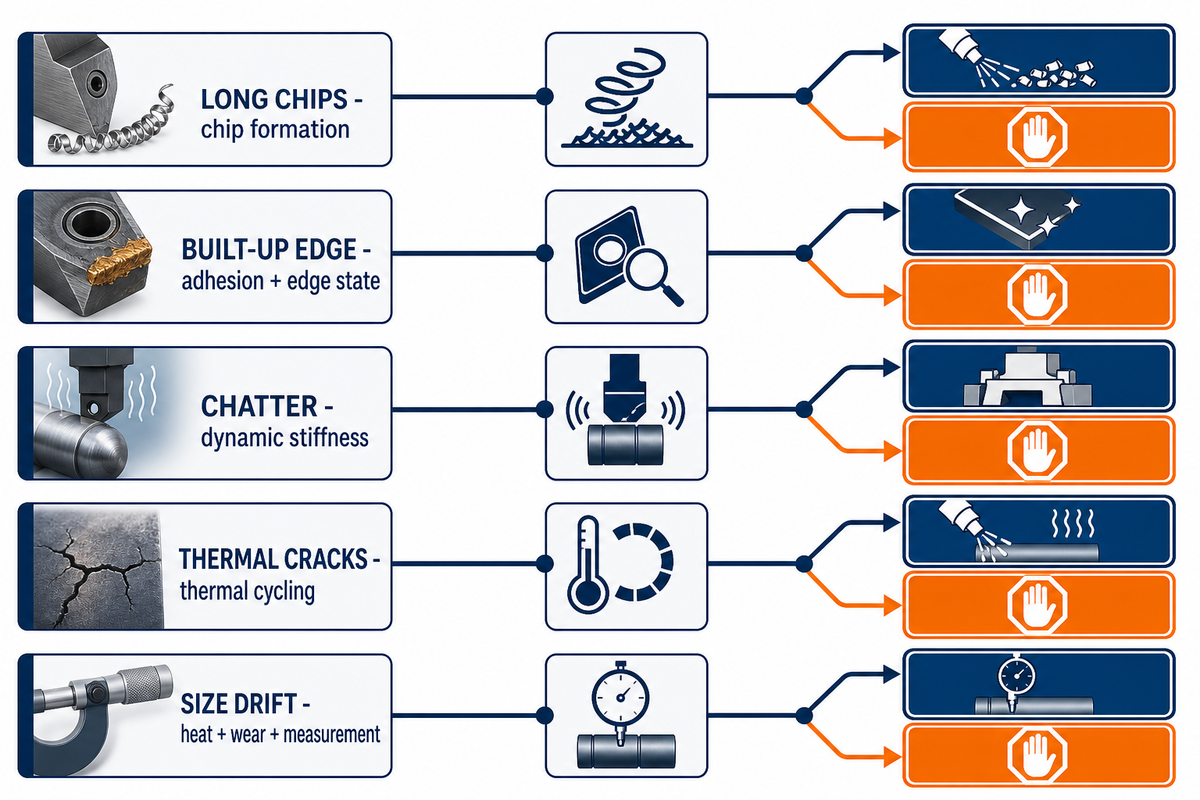
Para solucionar problemas na usinagem de aço-carbono, comece pelo sintoma visível e depois separe as possíveis causas relacionadas ao material, à ferramenta, ao engajamento, à rigidez, ao calor, à evacuação de cavacos e à medição. Altere uma variável controlada por vez, inspecione o resultado e interrompa o ajuste para investigar quando houver incerteza sobre a condição do material, as referências ou o requisito aplicável, em vez de compensar dados desconhecidos com ajustes no processo.
| Sintoma | Classe provável da causa | Primeira verificação | Possível ajuste controlado | Limitações / condição para interromper |
|---|---|---|---|---|
| Cavacos longos | Formação de cavacos | Avanço, profundidade, quebra-cavacos | Ajuste dentro da faixa indicada pelo fabricante da ferramenta | Interrompa se não houver controle sobre a segurança dos cavacos |
| Aresta postiça | Aderência/condição da aresta | Aresta, velocidade, aplicação do fluido | Altere uma variável e inspecione novamente | Não esconda o problema com polimento |
| Vibração | Rigidez dinâmica | Balanço, apoio, engajamento | Reduza o balanço ou altere o engajamento | Interrompa se a característica geométrica sofrer deflexão |
| Rebarba crescente | Desgaste da aresta/saída do material | Condição da ferramenta e apoio na saída | Renove a aresta ou altere a sequência de operações | Não redefina os critérios de aceitação |
| Desgaste rápido de flanco | Abrasão/carga térmica | Lote, dureza, velocidade | Revalide o grau do material e as condições de usinagem | Interrompa se houver uma mudança inexplicada entre lotes |
| Lascamento da aresta | Impacto/aresta frágil | Corte interrompido e batimento | Reavalie a geometria e a entrada da ferramenta | Interrompa antes que a falha se propague |
| Trincas térmicas | Ciclos térmicos | Consistência da aplicação do fluido de corte | Estabilize a estratégia térmica | Não alterne a estratégia às cegas |
| Conicidade | Deflexão/alinhamento | Apoio e força da ferramenta | Reduza a força ou melhore o apoio | Interrompa se a referência estiver instável |
| Variação dimensional | Calor/desgaste/medição | Temperatura e tendência de desgaste da aresta | Corrija apenas a causa confirmada | Interrompa se a incerteza superar a margem |
| Movimento após a liberação | Tensões residuais/de fixação | Geometria em estado livre | Replaneje a sequência e o material bruto | Não compense o desvio em uma peça já liberada |
Faça
- Identifique o sintoma antes de alterar um parâmetro.
- Altere uma variável controlada por vez.
- Registre juntos os cavacos, o desgaste, a carga, o acabamento e as dimensões.
Não faça
- Copiar um valor isolado encontrado em um fórum.
- Ajustar o processo com base em uma dureza ou condição do lote desconhecida.
- Usar polimento para esconder um defeito de corte.
Quando parar de fazer ajustes: interrompa o processo se não estiverem esclarecidos o certificado do material, a dureza real, a sequência de tratamento térmico, a condição das referências, o requisito da característica geométrica ou o sistema de medição. Alterar mais parâmetros cria mais variáveis; isso não transforma a falta de evidências em conhecimento sobre o processo.
Quando o manual termina e começa a análise específica do desenho
Um manual genérico deve deixar de ser aplicado quando a resposta depender do desenho técnico, do certificado do material, da dureza final, da sequência de tratamento térmico, da estratégia de referências, do método de inspeção, de uma característica crítica ou do ambiente de serviço. Requisitos de pressão, temperatura, corrosão, soldagem, fadiga e rastreabilidade exigem engenharia específica para o projeto e o procedimento contratual ou normativo aplicável.
- O grau do material ou a norma nacional não está claro.
- A substituição proposta envolve diferentes formas de produto ou normas.
- A dureza está especificada, mas a condição de entrega não foi verificada.
- Uma parede fina, um anel, um eixo longo, uma cavidade profunda ou uma característica geométrica interrompida pode se mover ou sofrer deflexão.
- O tratamento térmico, a soldagem, o revestimento ou a galvanização ocorre após a usinagem.
- A aceitação da textura superficial ou da tolerância depende de uma edição específica de uma norma.
- A peça é usada em aplicações com pressão, temperatura elevada, corrosão ou requisitos de segurança.
Shanghai Zhenling Hardware relata experiência na usinagem de aços-carbono 20# e 45# e dispõe de recursos para torneamento, fresamento, retificação, mandrilamento, furação, corte a fio e usinagem multieixos. Essas informações fornecidas pela empresa servem de contexto para a análise de peças de aço-carbono; não constituem referência independente de tolerância de precisão, vida útil da ferramenta, dureza, certificação ou desempenho sob pressão.
Terminologia de busca e de fornecedores: diferencie rótulos de evidências do processo
Expressões usadas por fornecedores, como usinagem de precisão, usinagem de cinco eixos, peças sob medida ou equipamentos avançados, descrevem uma categoria, não uma condição de corte. Relacione essas expressões à especificação aplicável, à forma do produto, à condição de entrega, ao certificado, à dureza, à geometria e à condição de inspeção. Uma lista de equipamentos não comprova tolerância, acabamento, vida útil da ferramenta ou janela de processo.
Quando esses dados do projeto estiverem prontos, prossiga com uma análise de aço-carbono específica para o desenho. A expressão “serviço de usinagem CNC” e as buscas por serviços de usinagem de aço-carbono, usinagem CNC rápida, cotação instantânea de usinagem ou “solicite uma cotação” pertencem à página comercial; este manual não duplica de propósito o conteúdo sobre capacidade do fornecedor, preços, prazo de fabricação ou entrega e conversão. Este artigo se limita a questões de comparação de graus, usinabilidade, ferramental e controle de cavacos, distorção, medição e solução de problemas; não é uma página de seleção de fornecedores.
Perguntas frequentes
Componentes de aço-carbono podem receber acabamento ou revestimento após a usinagem?
Resposta curta
Sim, desde que o grau do material, a preparação da superfície, o sistema de revestimento e os requisitos finais sejam compatíveis. Considere a espessura do revestimento, o mascaramento, a condição das arestas e a inspeção após o processo. As roscas, os furos, as faces de vedação e as referências podem precisar de proteção ou recuperação. Inclua no roteiro controlado qualquer etapa necessária de limpeza, aquecimento ou verificação e aceite a peça conforme sua condição especificada após o acabamento, e não na máquina. Verifique a especificação de acabamento aplicável antes da produção.
É necessário usar fluido de corte ao usinar aço?
Resposta curta
Não em todas as operações. A orientação do fabricante da ferramenta, o material da ferramenta, o revestimento, a velocidade, o engajamento, a evacuação de cavacos, o acabamento e a estratégia térmica determinam se é adequado trabalhar a seco, com quantidade mínima de fluido ou com aplicação abundante. Se usar fluido, a aplicação deve ser constante; o resfriamento intermitente pode agravar algumas falhas. Siga também a ficha de dados de segurança atual e as práticas do local de trabalho para controlar névoas, contato com a pele, organização e manutenção do fluido. Confirme a compatibilidade com revestimentos, vedações e requisitos de limpeza posteriores.
Quais ferramentas são usadas para cortar aço em uma máquina CNC?
Resposta curta
Entre as opções mais comuns estão insertos de metal duro para torneamento, fresas de topo inteiriças ou intercambiáveis, brocas, ferramentas de mandrilamento, alargadores, ferramentas de roscar e rebolos. O substrato, o revestimento, a geometria, o quebra-cavacos, a preparação da aresta e o suporte adequados dependem do grau do material, da dureza, das interrupções do corte, da característica geométrica e da rigidez da máquina. Escolha a ferramenta com base na faixa indicada pelo fabricante para o material e a operação correspondentes; depois, verifique os cavacos, o desgaste, a carga, o acabamento e as dimensões. Em características geométricas finas ou interrompidas, a rigidez e o alcance do suporte podem ser os fatores determinantes.
É possível usinar aço em uma máquina CNC?
Resposta curta
Sim. O torneamento CNC, o fresamento, a furação, o mandrilamento, a retificação e processos relacionados podem usinar muitos graus de aço. A sequência adequada depende da condição do material, da dureza, da geometria das características, do ferramental, da capacidade da máquina e dos requisitos de inspeção.
O aço A36 é usinado da mesma forma que o 1018?
Resposta curta
Não se deve presumir que sejam automaticamente equivalentes. ASTM A36 é uma especificação para produtos estruturais, enquanto 1018 é uma designação de grau conhecida que ainda exige uma norma aplicável e uma condição de entrega definidas. Antes de aprovar uma substituição ou reutilizar parâmetros, compare o certificado, a forma do produto, a dureza, o requisito da característica geométrica, a sequência de soldagem e as evidências de testes. Mesmo que seja possível cortar os dois materiais brutos, a condição do lote, o tamanho da seção, o histórico da usina, a carepa e a geometria das características podem alterar a formação de cavacos, o comportamento das rebarbas, o acabamento e o desgaste da ferramenta. Mantenha a especificação aprovada e a decisão de substituição registradas separadamente da preparação da máquina.
O que deve mudar quando o aço-carbono passa por têmpera?
Resposta curta
Revalide toda a sequência: dureza real, microestrutura, material e geometria da ferramenta, engajamento, rigidez da máquina, geração de calor, sobremetal, processo de acabamento e condição de inspeção. Não aplique tabelas para condições recozidas a material temperado. Confirme se a dureza é um requisito do desenho, um valor do certificado ou um resultado medido e registre o método. Confira novamente o grupo de materiais indicado pelo fabricante da ferramenta, a preparação da aresta, o quebra-cavacos, o revestimento, a velocidade, o avanço, a profundidade, a estratégia de aplicação do fluido e o desgaste admissível. Se o tratamento ocorrer entre o desbaste e o acabamento, planeje a remoção do sobremetal, restabeleça as referências e inspecione as características geométricas finas ou sensíveis no estado liberado e termicamente estável. Em cortes interrompidos, confirme se a resistência da aresta e a estratégia de entrada são adequadas aos impactos repetidos, em vez de presumir um corte contínuo. Interrompa o processo se a especificação do tratamento, a condição da camada superficial ou do núcleo, ou o material bruto restante não permitir obter a característica final. Registre o novo teste para que o próximo lote seja comparado com base em evidências, e não na memória.
Nota de transparência: Este manual diferencia normas oficiais, pesquisas revisadas por pares ou conduzidas por universidades, orientações de fabricantes de ferramentas, informações da imprensa especializada, experiências compartilhadas em fóruns, origem de patentes e dados fornecidos pela empresa. Os cálculos demonstrativos estão identificados e não são recomendações de parâmetros iniciais.
Outras fontes atuais consultadas
- Três fatores essenciais para entender a usinabilidade de aços-carbono e aços-liga — Precision Machined Products Association
- Relações entre força de corte e torneamento — anais do ASME PVP
- Estudo experimental sobre fresamento a seco de EN8 — artigo completo hospedado pelo NCBI
- Fluidos para usinagem de metais — National Institute for Occupational Safety and Health
- ISO 25178-700:2022 — International Organization for Standardization
Referências e fontes
- ASTM A108-24 — ASTM International
- ASTM A29/A29M-23 — ASTM International
- ASTM A36/A36M-19 — ASTM International
- Variações microestruturais entre lotes e desgaste da ferramenta no aço C38 — Chalmers University / Wear
- ASTM A1033-18(2023) — ASTM International
- Simulação da têmpera e do tratamento térmico por indução com verificação experimental — Purdue University
- AMS2759/11B: alívio de tensões em peças de aço — SAE International
- Dicas para retificação e usinagem a fio de aço-ferramenta — The Fabricator
- Perguntas frequentes sobre o Engineering Metrology Toolbox — National Institute of Standards and Technology
- Registro do projeto ISO/CD 21920-3, 2ª edição — International Organization for Standardization
- Registro da patente US4061494A — registro da titularidade da Nippon Steel via Google Patents