Contacter Zhenling Company

L’usinage CNC aéronautique repose sur des procédés de fabrication par enlèvement de matière pilotés par ordinateur — tournage, fraisage et usinage multiaxe — pour produire des composants répondant aux exigences de certification, de traçabilité des matériaux et de tolérances des secteurs aéronautique, spatial et de la défense. Cette méthode de coupe ne diffère pas fondamentalement de l’usinage CNC conventionnel ; ce sont les normes et les contrôles de processus appliqués qui la distinguent. L’usinage CNC aéronautique ne consiste pas simplement à obtenir des tolérances plus serrées. Il faut déterminer, élément géométrique par élément géométrique, où ces tolérances sont importantes, quels matériaux et états de surface conviennent à l’application, quand l’usinage 5 axes en une seule mise en position est rentable, ce que l’AS9100 apporte en plus de l’ISO 9001, et comment l’usinage CNC se compare à des solutions comme l’impression 3D et la fonderie à la cire perdue. Révisé en août 2026.
Dans l’ensemble du secteur aéronautique, les entreprises attendent de plus en plus des fournisseurs qu’ils documentent non seulement la conformité d’une pièce au plan, mais aussi la manière dont elle a été fabriquée. Cette traçabilité explique en partie pourquoi l’industrie aéronautique fait appel à l’usinage CNC pour les composants structurels. Les fabricants y ont recours lorsqu’ils ont besoin de valider une trajectoire d’outil avant la première coupe et de répéter la même séquence maîtrisée sur tout un lot. Les machines CNC peuvent être préprogrammées avec cette trajectoire approuvée avant le début de la production.
Caractéristiques principales
| Tolérance CNC standard | ±0.005 in (0,127 mm) |
| Tolérance des cotes critiques pour l’aéronautique | ±0.001 in (0,025 mm) |
| Matériaux aéronautiques dont la prise en charge est confirmée | Aluminium (6061, 7075, 5052, 2024) ; acier inoxydable (303, 304, 304L, 316, 316L, 321) ; acier au carbone et acier allié (Q235A, Q345D, 45#, classe 42CrMo) |
| Certification de référence actuelle | AS9100D (révision D, 2016 ; basée sur ISO 9001:2015) |
| Capacités multiaxes | Centres d’usinage 5 axes importés pour les géométries complexes réalisées en une seule mise en position |
| Équipements de contrôle | Machines à mesurer tridimensionnelles Hexagon et Leitz |
Qu’est-ce que l’usinage CNC aéronautique ? (Et en quoi diffère-t-il de l’usinage CNC standard)
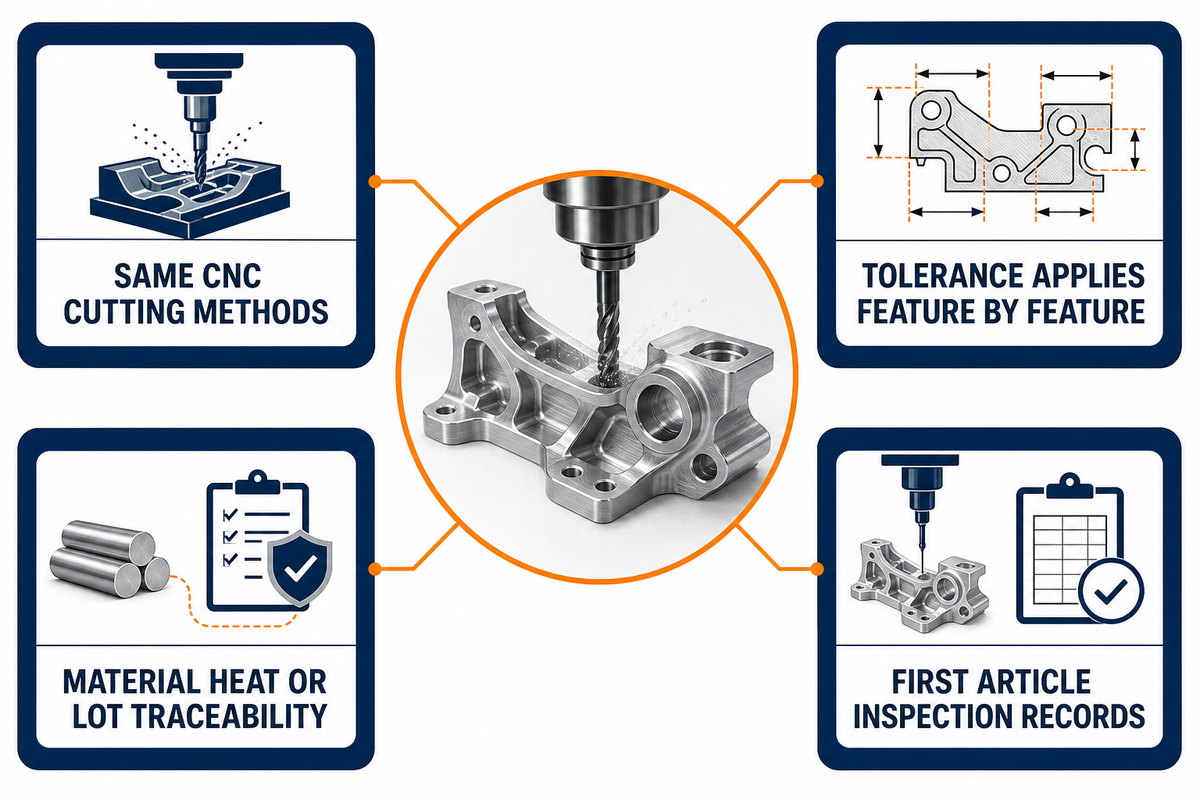
Au-delà des documents et des contrôles de processus qui encadrent les mêmes opérations de coupe, l’usinage CNC aéronautique n’emploie généralement pas de méthodes de coupe différentes de celles de l’usinage CNC commercial courant. Une machine 5 axes qui usine un brut en aluminium ne sait pas si la pièce est destinée à un support grand public ou à une cellule d’avion.
Ce qui change, c’est le degré d’exigence des tolérances pour chaque élément géométrique, la quantité d’informations sur l’historique du matériau qui accompagne la pièce tout au long de sa fabrication et les documents que le client demande avant de l’accepter. L’« usinage aéronautique » relève donc moins d’une technologie d’usinage distincte que d’un ensemble d’exigences de qualité et de tenue des dossiers appliqué au tournage et au fraisage CNC conventionnels.
| Critère | Usinage CNC commercial standard | Usinage CNC aéronautique |
|---|---|---|
| Approche des tolérances | Une plage de tolérance uniforme s’applique à la plupart des éléments géométriques. | La tolérance dépend du niveau de criticité de chaque élément géométrique : les éléments courants restent aux tolérances standard, tandis que les éléments critiques pour le vol font l’objet d’exigences nettement plus serrées. |
| Traçabilité | Dossiers de commande de base ; les certificats matière par lot sont souvent facultatifs. | Traçabilité du numéro de coulée et du lot de matériau associée à la pièce ; dossiers de contrôle de première pièce pour les nouvelles références. |
| Certification des matériaux | Les certificats matière des aciéries sont parfois résumés ou omis. | Un certificat de conformité complet est attendu et doit correspondre à la coulée ou au lot utilisé pour la pièce. |
Quelle est la différence entre l’usinage aéronautique et l’usinage CNC standard ?
Sur le plan des procédures, la différence n’est pas mécanique : la même fraiseuse CNC 3 axes ou 5 axes peut fabriquer l’une ou l’autre pièce. La production aéronautique ajoute le réglage des tolérances élément par élément et les documents associés, notamment les certificats matière, les dossiers de contrôle de première pièce et, dans certains cas, les preuves de conformité au système qualité AS9100.
Qu’est-ce que l’usinage CNC et pourquoi est-il important pour l’industrie aéronautique ?
L’usinage CNC sert à fabriquer des pièces aéronautiques en enlevant de la matière dans une barre ou un lopin massif, selon des trajectoires d’outil à commande numérique générées à partir d’un modèle CAO/FAO. Ses applications vont des supports et boîtiers structurels aux fixations et raccords ; des équipements CNC avancés permettent d’appliquer le même plan de fabrication CNC aux prototypes puis aux lots de production.
La polyvalence de l’usinage CNC tient en grande partie à sa capacité à travailler l’aluminium et les aciers alliés ou inoxydables dans le cadre d’un même procédé de base. Il est couramment utilisé pour ces pièces structurelles, car il évite le recours à un outillage de fonderie dédié. Il est donc fréquent dans la chaîne d’approvisionnement aéronautique, où les conceptions sont susceptibles d’évoluer. Pour les pièces tournées, le tournage CNC maîtrise la circularité et la concentricité, tandis que le fraisage CNC produit des faces planes, des poches et des éléments géométriques répartis sur plusieurs plans. L’usinage CNC convient également aux pièces qui combinent ces types d’éléments dans une seule gamme de fabrication.
Les programmes font appel à l’usinage CNC, car celui-ci permet de répéter sur tout un lot le processus et le plan de contrôle appliqués à la première pièce acceptée. Dans la production aéronautique, l’usinage sert à fabriquer des composants reproductibles lorsque la traçabilité est importante. Il joue un rôle déterminant pour les pièces structurelles courantes comme pour les pièces à tolérances serrées. Un programme aéronautique avancé peut utiliser les mêmes commandes machine et la même méthode de contrôle documentée pour ces deux catégories ; c’est l’un des apports de l’usinage CNC au-delà de la simple production de formes.
Matériaux pour l’usinage CNC aéronautique : familles qualifiées et limites
En usinage CNC aéronautique, le choix des matériaux dépend de la famille qualifiée, du grade et de la finition propres au programme ; les trois familles ci-dessous couvrent la plupart des pièces structurelles, des circuits fluidiques et des fixations. Pour ces familles, les matériaux employés dans les programmes CNC aéronautiques, la production aéronautique et spatiale et, plus largement, la fabrication aéronautique doivent concilier résistance, résistance à la corrosion, usinabilité et traçabilité. Les composants destinés à la chaîne d’approvisionnement, au secteur ou à l’industrie aéronautique proviennent couramment de ces familles. Chacune peut être utilisée en usinage CNC aéronautique et convient aux applications structurelles ou aux circuits fluidiques lorsque son grade et sa finition répondent à la spécification.
Une étude évaluée par les pairs et publiée en 2025 sur la métrologie CNC de cinq matériaux a montré que la variabilité des mesures dépend du matériau et de l’instrument, ce qui souligne l’importance d’associer un grade qualifié à son plan de contrôle.
Avant d’examiner les alliages en détail, il est utile de savoir que les services d’usinage CNC aéronautique travaillent généralement avec un choix de matériaux plus restreint que les services d’usinage CNC de précision généralistes. Cette limite ne tient pas aux capacités des machines ; les programmes aéronautiques définissent généralement une gamme plus étroite de matériaux certifiés et traçables pour chaque famille de pièces.
Les valeurs de résistance et de masse expliquent en grande partie les critères de sélection des alliages présentés ci-après. L’aluminium 6061-T6 présente une résistance à la traction d’environ 45 000 psi (310 MPa) pour une masse volumique d’environ 0,098 lb/in³ (2,70 g/cm³), tandis que le 7075-T6 atteint environ 83 000 psi (572 MPa) pour une masse volumique presque identique. Cet écart de résistance explique en grande partie pourquoi le 7075 est plus souvent utilisé pour les supports porteurs et le 6061 pour les pièces structurelles courantes et les boîtiers. L’acier inoxydable 304 présente une résistance à la traction d’environ 85 000 psi (585 MPa) et une résistance à la corrosion nettement supérieure à celle des deux grades d’aluminium, mais sa masse volumique est environ trois fois plus élevée (environ 0,29 lb/in³ / 8,0 g/cm³). Pour une pièce donnée, le concepteur doit donc arbitrer entre rapport résistance/masse et résistance à la corrosion. L’usinabilité suit la même logique : avec un outil en carbure, l’aluminium 6061 est couramment usiné à des vitesses de coupe d’environ 800–1 200 pieds de surface par minute, tandis que l’acier inoxydable 304, plus tenace et sujet à l’écrouissage, est généralement usiné à seulement 100–150 pieds de surface par minute. C’est en partie pourquoi une pièce en acier inoxydable a généralement un temps de cycle plus long qu’une pièce en aluminium de géométrie similaire.
| Famille de matériaux | Grades courants | Application typique dans l’aéronautique |
|---|---|---|
| Aluminium | 6061, 7075, 5052, 2024 | Supports, boîtiers, supports d’avionique, raccords structurels — notre équipe usine ces pièces par fraisage grande vitesse sur 3/4 axes. |
| Acier inoxydable | 303, 304, 304L, 316, 316L, 321 | Raccords de circuits fluidiques, corps de vanne, fixations, pièces structurelles exposées à la corrosion |
| Acier au carbone et acier allié | Q235A, Q345D, 45#, classe 42CrMo | Supports structurels porteurs, composants proches de zones sous pression |
| Superalliages à base de titane et de nickel (type Inconel) | Contexte sectoriel uniquement — ces matériaux ne font pas partie des capacités aéronautiques de Zhenling présentées dans ce guide. | Composants de zone chaude et de moteur dans l’ensemble du secteur |
⚠️ Important
Le titane, l’Inconel et les autres superalliages à base de nickel sont largement utilisés pour les zones chaudes et les pièces de moteur aéronautiques, mais ces matériaux ne relèvent pas du périmètre de capacités présenté dans ce guide. Ils sont mentionnés uniquement pour décrire les pratiques du secteur, et non les services que nous proposons.
Traitement de surface : passivation et anodisation
L’usinage, le soudage, le formage ou le traitement thermique peuvent altérer la couche d’oxyde de chrome microscopique qui protège l’acier inoxydable. Les composants aéronautiques fabriqués dans ces alliages nécessitent donc souvent une passivation après fabrication. La norme aéronautique AMS 2700 et la norme générale pour les aciers ASTM A967 définissent les paramètres du procédé, les méthodes d’essai et les critères d’acceptation par lot. Les pièces en aluminium peuvent plutôt nécessiter une anodisation ou un revêtement adapté à leur environnement d’utilisation ; le comparatif des finitions de surface de ProtoLabs présente les options courantes de placage, de revêtement et d’anodisation. Les plans doivent spécifier le traitement adapté au matériau et aux conditions d’utilisation.
Le titane est-il toujours nécessaire pour les pièces usinées CNC aéronautiques ?
Non. La plupart des composants structurels, raccords et boîtiers sont fabriqués dans les aciers au carbone ou alliés, l’acier inoxydable et l’aluminium évoqués plus haut, car ces matériaux offrent un compromis entre résistance, résistance à la corrosion, usinabilité, coût et délai de production. Les concepteurs choisissent surtout le titane et les superalliages à base de nickel lorsque les zones chaudes ou les composants de moteur exigent une résistance élevée à haute température ; aucune de ces familles n’est donc le choix par défaut pour une cellule d’avion ou un assemblage général.
Tolérances en usinage aéronautique : pourquoi tous les éléments n’exigent pas ±0.001 in
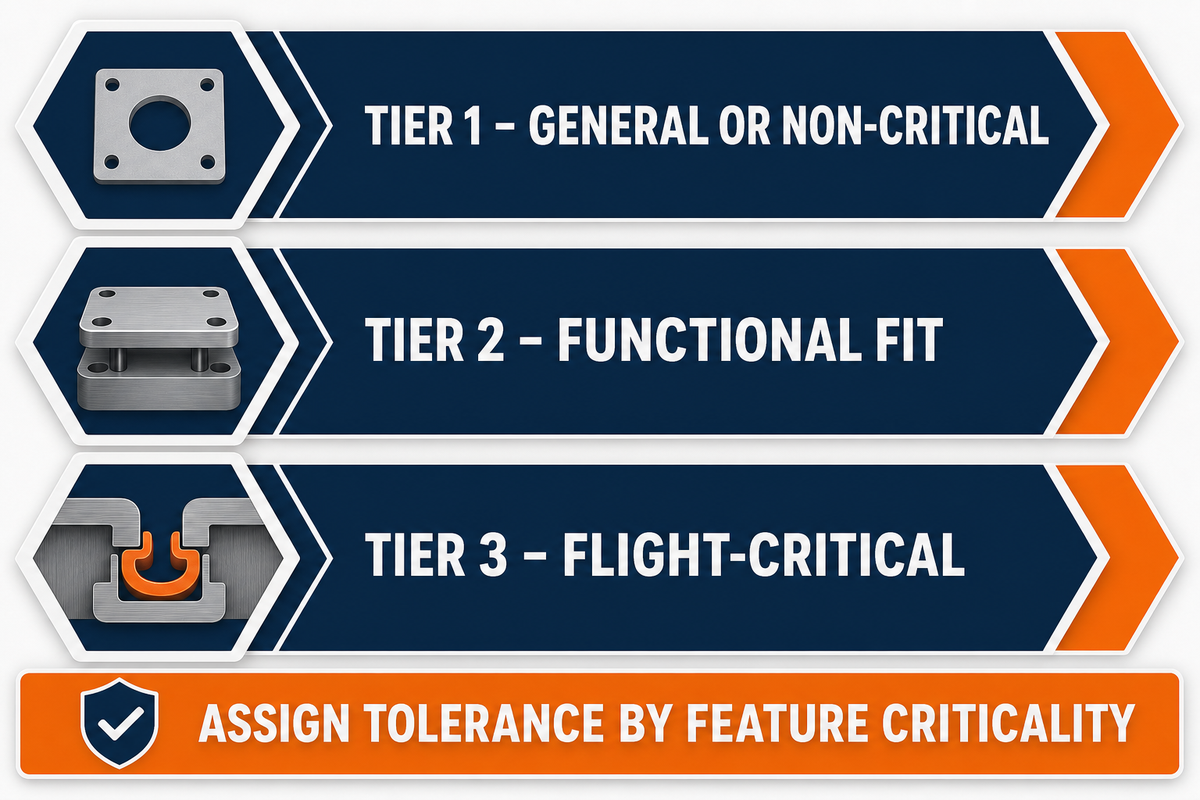
Attribuer à chaque tolérance du plan la valeur la plus serrée que l’usinage peut atteindre peut sembler prudent, mais cela entraîne un coût considérable. Selon une étude de 2008 sur l’usinage menée par Sandia National Laboratories, le coût augmente fortement, et non de manière linéaire, à mesure que les tolérances se resserrent. Quelques tolérances inutilement serrées peuvent donc renchérir sensiblement un composant de cellule d’avion. La plupart des ingénieurs adoptent plutôt une approche par élément géométrique : ils évaluent le niveau de criticité de chacun et lui attribuent une tolérance en fonction de la fonction de la pièce.
±0.005 in (0,127 mm)tolérance CNC standard
±0.001 in (0,025 mm)tolérance des cotes critiques pour le vol
Modèle de tolérances aéronautiques en 3 niveaux
Pour hiérarchiser les éléments géométriques de votre plan, une approche raisonnable consiste à examiner les conséquences d’un écart de cote :
| Niveau | Élément géométrique typique | Tolérance typique |
|---|---|---|
| Niveau 1 — général / non critique | Trous de passage, arêtes d’aspect, faces sans contact | Tolérance d’usinage standard, autour de ±0.005 in |
| Niveau 1 — général / non critique | Trous de passage pour fixations, quincaillerie de #10 à 3/8 in | ±0,005–0,015 in sur le diamètre du trou, selon la classe de la fixation |
| Niveau 1 — général / non critique | Profil extérieur et parois de poche sans contact | Tolérance générale de profil de ±0.010 in |
| Niveau 2 — ajustement fonctionnel | Alésages de roulement, diamètres de centrage, références d’appui | Couramment ±0,005–0,010 in pour les pièces aéronautiques typiques |
| Niveau 2 — ajustement fonctionnel | Trous de positionnement pour pions et goupilles | Tolérance diamétrale de ±0,0005–0,001 in pour un ajustement glissant ou serré |
| Niveau 2 — ajustement fonctionnel | Trous de perçage avant taraudage pour fixations filetées | ±0,002–0,004 in sur les indications du diamètre sur flancs du filetage |
| Niveau 3 — critique pour le vol | Faces d’étanchéité ou d’appui, interfaces du chemin de charge | Jusqu’à ±0.001 in (0,025 mm) sur les cotes qui déterminent l’ajustement ou le transfert de charge |
| Niveau 3 — critique pour le vol | Diamètres d’alésage de roulement sur les ensembles tournants | ±0,0002–0,0005 in sur la circularité et la tolérance diamétrale |
| Niveau 3 — critique pour le vol | Planéité des faces d’appui de joints et de garnitures | Planéité de 0.0005 in sur une portée de 4 in, vérifiée par MMT |
Exemple pratique : classer un support structurel
Prenons un support de montage en aluminium comportant un trou de passage pour une fixation et une face usinée en appui contre le boîtier d’un actionneur. Le trou doit seulement laisser suffisamment de jeu pour le boulon ; il reste donc au niveau 1, avec la tolérance d’usinage par défaut de ±0.005 in. La resserrer n’améliorerait pas la fonction du support. En revanche, la face d’appui détermine la perpendicularité du support contre l’actionneur et la force de serrage exercée par le boulon au couple prescrit. Si cette face est irrégulière ou mal positionnée, l’actionneur risque de se bloquer ou l’assemblage de perdre sa force de serrage. La face est donc classée au niveau 3 et reçoit une exigence spécifique de ±0.001 in au lieu d’une instruction générale. Le même support comporte deux niveaux de tolérance appliqués à des éléments différents : c’est précisément ce que signifie le tolérancement par élément géométrique.
Il s’agit d’une pratique d’ingénierie courante, et non d’un concept nouveau. L’étude de Sandia citée s’est appuyée sur un modèle « cercle-losange-carré » du document National Aerospace Standards NAS-979, « Uniform Cutting Tests », publié pour la première fois en 1969, afin d’évaluer les capacités de précision des machines au regard des tolérances attendues dans les applications aéronautiques. Les ingénieurs indiquent couramment les tolérances selon le cotage et le tolérancement géométriques (GD&T) de la norme ASME Y14.5 de l’American Society of Mechanical Engineers ; le guide de référence de Protolabs sur le tolérancement CNC en présente une explication pratique. Une plage de tolérance de 0,005-0,010 in pour les éléments courants est souvent citée. Certains ateliers d’usinage annoncent des tolérances extrêmement serrées, de l’ordre de 0.001 in, soit 0,025 mm, mais les acheteurs doivent considérer cette valeur comme un repère propre à l’atelier, et non comme une norme universelle du secteur.
Resserrer une tolérance d’environ 0,2 mm à 0,02 mm — soit un ordre de grandeur — modifie l’outillage, la planification et la méthode de contrôle nécessaires pour cet élément géométrique précis, et pas seulement la valeur indiquée sur le plan.
Les composants aéronautiques comportent souvent des exigences relevant de plusieurs niveaux ; les ingénieurs attribuent donc une tolérance à chaque élément géométrique au lieu d’appliquer une valeur uniforme. Les dimensions réalisables à chaque opération dépendent de la rigidité de l’outil, du matériau du brut et du nombre de mises en position. Une face d’appui de niveau 3 usinée avec précision peut côtoyer un trou de passage de niveau 1 sur le même support, chacun ayant légitimement une tolérance différente. Ce raisonnement par élément géométrique illustre les exigences de l’usinage CNC aéronautique et distingue l’usinage de pièces aéronautiques par CNC de l’usinage CNC générique.
La dilatation thermique explique en partie pourquoi certaines cotes critiques pour le vol sont maintenues et contrôlées dans des conditions maîtrisées plutôt que mesurées directement à la sortie de la machine. Le coefficient de dilatation thermique de l’aluminium 6061 est d’environ 13.1 µin/in/°F (23,6 µm/m/°C), tandis que celui de l’acier inoxydable 304 est plus faible, à environ 9.6 µin/in/°F (17,3 µm/m/°C). Sur une pièce en aluminium de 10 in, un écart de 20°F entre un atelier chaud et une salle de contrôle climatisée peut modifier la cote mesurée d’environ 0.0026 in. C’est l’une des raisons pour lesquelles les salles de contrôle de précision sont généralement maintenues à une température de référence stable proche de 68°F (20°C).
Qu’est-ce que l’usinage de précision pour l’aéronautique ?
L’usinage de précision pour l’aéronautique consiste à appliquer le tournage ou le fraisage CNC aux tolérances les plus serrées des niveaux présentés ci-dessus, en particulier aux éléments à ajustement fonctionnel et critiques pour le vol, avec une traçabilité suffisante pour démontrer que la pièce respecte la tolérance spécifiée et ne s’est pas simplement prêtée aux capacités de la machine.
Comment vérifier les tolérances serrées des pièces aéronautiques ?
Les éléments critiques pour le vol et ceux soumis à un ajustement fonctionnel sont souvent contrôlés sur une machine à mesurer tridimensionnelle (MMT), plutôt qu’avec des outils tenus à la main, car les résultats peuvent être documentés et directement rattachés aux indications GD&T du plan. Des outils plus simples, comme un pied à coulisse, suffisent souvent pour contrôler les éléments généraux moins critiques. Le plan de contrôle — ce qui est mesuré sur MMT et ce qui est contrôlé manuellement — est abordé plus loin dans ce guide.
Machines CNC 5 axes pour l’aéronautique : montage d’usinage et stratégie en une seule mise en position
Chaque fois qu’un opérateur retire une pièce puis la serre à nouveau dans un montage d’usinage, la nouvelle mise en position peut introduire une erreur de recalage ou d’indexage. Dans une chaîne de cotes, ces petites erreurs s’ajoutent à la tolérance cumulée. Le fraisage 5 axes réalisé en une seule mise en position réduit le nombre d’erreurs indépendantes de mise en position sur les formes aéronautiques complexes ; moins de mises en position signifie moins de sources d’erreur.
Exemple pratique : cumul des tolérances sur trois cotes en chaîne
Supposons qu’un support comporte trois cotes en chaîne, chacune tolérancée à ±0,05 mm, ±0,03 mm et ±0,02 mm. L’addition directe de ces tolérances, selon la méthode prudente du « pire des cas », donne un cumul maximal de ±0,10 mm ; c’est la valeur qu’un concepteur doit prévoir si toutes les cotes atteignent simultanément leur limite la plus défavorable. La méthode statistique quadratique, ou RSS, donne plutôt — √(0.05² + 0.03² + 0.02²) — environ ±0,062 mm, ce qui correspond mieux au cas plus réaliste où les erreurs individuelles ne vont pas toutes à la fois dans le même sens extrême. L’écart entre ces deux valeurs, environ 0,038 mm, peut déterminer si un assemblage à ajustement serré est accepté ou doit être repris. Chaque mise en position supplémentaire dans la gamme de fabrication peut ajouter un nouveau terme d’erreur à ce même cumul.
Une explication générale du cumul des tolérances du point de vue de l’ingénierie fournisseur répertorie sept sources courantes : erreurs de choix des références, déplacement de la pièce pendant l’usinage, déformation induite par le montage d’usinage, dilatation thermique, usure de l’outil, étapes multiples de mise en position et utilisation de références de contrôle incohérentes. Chacune appelle ses propres mesures d’atténuation. Cette même source distingue plusieurs types de références qu’il est facile de confondre : la référence définie par l’ingénieur sur le plan, celle matérialisée sur la pièce par l’atelier, celle définie sur la MMT par le technicien de contrôle et la référence fonctionnelle nécessaire à l’assemblage de l’avion. Comme le souligne la source, « la surface la plus grande ou la plus facile à utiliser n’est pas automatiquement l’élément de référence le plus fiable ». Il est bon de s’en souvenir avant de concevoir le montage d’usinage.
Montage des pièces à parois minces : stratégie de maintien de la pièce pour les géométries aéronautiques
Les boîtiers et supports aéronautiques à parois minces posent un problème spécifique de montage d’usinage : la force de bridage qui maintient une pièce épaisse et rigide en place peut déformer une pièce mince. Après desserrage, la paroi peut reprendre sa forme et révéler un élément géométrique hors tolérance, alors qu’il était conforme aux mesures dans le montage. Les recommandations techniques du secteur préconisent donc une séquence « ébaucher, stabiliser, contrôler à nouveau, puis finir » pour les pièces à parois minces, asymétriques ou susceptibles de présenter des contraintes internes résiduelles : enlever la majeure partie de la matière, laisser la pièce se détendre, vérifier à nouveau sa géométrie, puis effectuer les dernières passes de finition.
À faire
- Validez la stratégie de références par rapport à l’intention de conception avant la première coupe.
- Répartissez la force de bridage sur des éléments géométriques rigides et non critiques.
- Effectuez une passe de finition d’essai pour vérifier le retour élastique des parois minces.
- Vérifiez que l’accès de la sonde de la MMT est prévu dans la conception du montage, et non ajouté après coup.
- Consignez le nombre de montages par élément géométrique sur la fiche de gamme de fabrication.
À ne pas faire
- Brider excessivement les éléments à parois minces en supposant que la déformation s’annulera parfaitement.
- Prendre par défaut la plus grande surface comme référence sans la vérifier.
- Laisser les pions de positionnement sans contrôle entre les lots de production.
- Ignorer la dilatation thermique du montage lors des longues séries de production.
- Ajouter un montage supplémentaire sans revalider l’accessibilité de la sonde.
Il existe également un cas technique documenté en faveur de l’usinage 5 axes en un seul montage pour les canaux complexes à parois minces, au-delà des arguments marketing. Un brevet attribué à Hexagon Manufacturing Intelligence (US8,977,382 B2) sur l’ébauche trochoïdale de canaux expose clairement la contrainte sous-jacente : une machine 3 axes limite le mouvement de translation de l’outil à deux axes à la fois, ce qui peut rendre physiquement impossible l’ébauche de canaux profonds, étroits et à parois minces sans entailler la matière à conserver. La liberté de rotation supplémentaire d’un montage 5 axes, mise à profit par un fraisage latéral (en flanc) suivant une trajectoire trochoïdale, permet d’usiner ces mêmes éléments sans ce risque. Ce brevet est cité ici comme preuve que la technique sous-jacente est reconnue officiellement comme une pratique d’ingénierie, et non pour décrire le portefeuille de brevets de Zhenling.
Cela ne signifie pas que l’usinage 5 axes soit automatiquement le bon choix pour chaque pièce. Les sources du secteur s’accordent sur ce point : « l’usinage 5 axes n’est pas toujours nécessaire pour chaque pièce aéronautique : les plaques, entretoises ou blocs simples se prêtent parfois mieux à un travail en 3 axes », et la question utile n’est pas « le 5 axes est-il meilleur ? », mais « dans quels cas en avez-vous réellement besoin ? ». Les publications spécialisées décrivent le même compromis du point de vue de l’usinage : le travail en 5 axes en un seul montage permet directement de réduire le nombre de montages et d’obtenir des tolérances de position plus serrées sur les géométries aéronautiques complexes. Elles précisent aussi que les choix de montage et d’outillage, comme le maintien de la pièce par queue d’aronde ou les porte-outils à frettage, doivent être adaptés à la pièce, et non au nombre d’axes.
L’usinage 5 axes est particulièrement indiqué pour les pièces aéronautiques complexes : poches profondes, bossages inclinés et éléments géométriques sur plusieurs plans qui nécessiteraient autrement plusieurs montages distincts. L’intégration de l’usinage CNC à la stratégie de montage et de références présentée plus haut contribue à ce résultat ; le seul nombre d’axes ne le détermine pas. Nos capacités d’usinage aéronautique dans ce domaine reposent sur des centres 5 axes importés, associés à la rigueur en matière de références et de montage décrite dans cette section, et non sur le seul nombre d’axes. Pour les pièces réellement complexes, c’est cette combinaison qui justifie l’investissement dans l’usinage en un seul montage.
Fraisage CNC 3, 4 ou 5 axes : quelles différences ?
L’usinage 3 axes déplace l’outil selon X, Y et Z. Il convient aux géométries planes ou comportant des ressauts modérés, mais il faut repositionner la pièce pour usiner les éléments situés sur les faces opposées. Un 4e axe ajoute une rotation autour d’un axe, ce qui permet d’usiner des éléments répartis autour d’un cylindre sans repositionner la pièce.
Un 5e axe ajoute une seconde composante de rotation, offrant une plus grande plage d’approche en un seul montage pour les géométries sculptées ou à poches profondes, comme l’explique la discussion précédente sur l’empilement des tolérances.
Pourquoi l’usinage en un seul montage est-il important pour les pièces à tolérances serrées ?
Chaque nouveau montage peut ajouter une source d’écart d’alignement, qui s’ajoute aux variations introduites par le procédé lui-même. Une pièce usinée en un seul montage comporte donc moins de sources d’erreur indépendantes dans son cumul final de tolérances qu’une pièce usinée en trois ou quatre montages distincts, à condition que le montage et le système de références soient adaptés.
AS9100 : ce qu’exige réellement la certification (informations pour les acheteurs, sans argumentaire commercial)
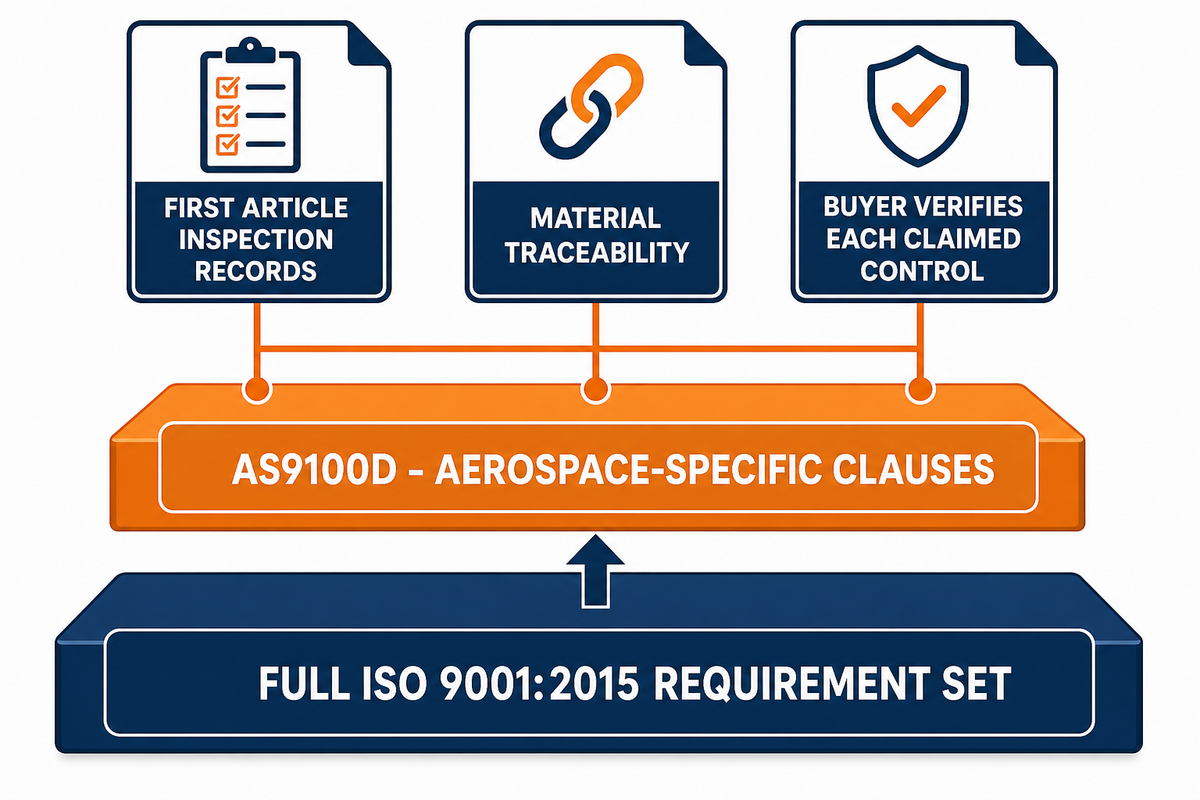
Après la réduction des sources de variation géométrique grâce à la stratégie d’usinage en un seul montage décrite plus haut, l’AS9100 oriente l’attention de l’acheteur vers la manière dont l’atelier maîtrise et documente son procédé. Des articles récents sur des ateliers ayant obtenu la certification AS9100 montrent que les acheteurs continuent de s’en servir pour évaluer leurs fournisseurs. Cette section explique comment interpréter un certificat AS9100 et les documents qui l’accompagnent. Les services de certification n’entrent pas dans son périmètre ; notre page dédiée aux capacités aéronautiques présente notre offre d’usinage.
| Aspect | ISO 9001 | AS9100 |
|---|---|---|
| Structure de base | Exigences génériques relatives au système de management de la qualité | Ensemble des exigences ISO 9001:2015, complété par des clauses propres à l’aéronautique |
| Traçabilité et dossiers de première pièce | Attentes générales en matière de tenue des dossiers | Dossiers explicites de contrôle de première pièce (FAI / selon AS9102) pour les nouveaux numéros de pièce ou les numéros modifiés |
| Organisme responsable et version actuelle | ISO | Publié conjointement par SAE International et IAQG ; la version actuelle est AS9100D (Rev D, 2016) |
| Équivalents régionaux | — | EN 9100 (Europe) et JISQ 9100 (Asie-Pacifique) reprennent des exigences harmonisées |
Les acheteurs doivent distinguer les exigences bien documentées des affirmations plus générales. La page de la norme de SAE International, les documents de gouvernance de l’IAQG et un guide de mise en œuvre du NASA Langley Research Center décrivent l’AS9100 comme ajoutant au référentiel ISO 9001 des « exigences supplémentaires propres au secteur aéronautique » définies par SAE/IAQG. Le contrôle de première pièce constitue l’élément le plus clairement documenté dans le dossier qualité d’un atelier. Des sujets comme la gestion de configuration et l’atténuation des risques relèvent souvent des exigences applicables au secteur aéronautique, mais les sources publiques ne les présentent pas sous la forme d’une liste de contrôle unique et distincte. L’acheteur doit commencer par examiner les dossiers FAI, puis demander au fournisseur de justifier chaque contrôle supplémentaire qu’il revendique.
Contenu d’un rapport de contrôle de première pièce (FAIR)
- ✔ Numéro de pièce et indice de révision
- Description et numéro de plan avec indice de révision.
- ✔ Numéro de commande du client
- Signature du préparateur, date et approbation du client, le cas échéant.
- Examen des matériaux ou des procédés et résultats des essais fonctionnels.
- Numéro du certificat de conformité et caractéristiques réellement mesurées.
Sélection de champs de contrôle résumés à partir des recommandations AS9102 sur le contrôle de première pièce. AS9102 définit les exigences de documentation FAI ; cette norme ne constitue pas en soi une certification de fournisseur.
💡 Conseil pratique
La certification AS9100 n’est pas requise pour chaque commande aéronautique. Son caractère obligatoire dépend du niveau du programme et de l’accord concerné.
Les documents publics de qualité fournisseurs de Lockheed Martin donnent un exemple clair des exigences FAI qu’un grand constructeur aéronautique peut imposer à sa chaîne d’approvisionnement. Nous citons ce document uniquement pour illustrer ce qu’un client du secteur ayant des exigences élevées peut demander, et non pour affirmer que nous participons à un programme de ce constructeur.
AS9100D est la révision actuelle reconnue de l’AS9100.
Une version succédant à l’AS9100D, qui devrait s’appeler IA9100, a été évoquée pour une publication au second semestre 2026, probablement après une mise à jour de l’ISO 9001. Selon les articles cités sur la transition, certaines exigences actuellement présentées comme des notes informatives — notamment la formation, les risques liés à la sécurité et l’identification des dangers — pourraient devenir obligatoires. Les recommandations du secteur préconisent également de prévoir la possibilité de deux audits de transition et de vérifier les accords qualité fournisseurs pour repérer de nouvelles exigences en matière de cybersécurité et de contrôle des exportations avant de passer commande. Les acheteurs qui examinent la documentation AS9100 d’un fournisseur trouveront les détails de nos capacités de certification et de traçabilité sur la page Services d’usinage CNC pour l’aéronautique de Zhenling.
Quelle est la différence entre l’AS9100 et l’ISO 9001 ?
L’AS9100 reprend l’ensemble du référentiel ISO 9001 et ajoute des exigences propres à l’aéronautique, dont le contrôle de première pièce et la traçabilité sont parmi les plus visibles. En pratique, il s’agit donc d’un complément à une norme existante plutôt que d’un système de management de la qualité entièrement distinct pour les fournisseurs aéronautiques.
Qu’exige la certification AS9100 en plus de l’ISO 9001 ?
Concrètement, l’AS9100 ajoute des exigences de tenue de dossiers concernant le contrôle de première pièce pour les nouveaux numéros de pièce ou les numéros modifiés. Elle contient également d’autres exigences concernant l’aviation, le spatial et la défense. Les acheteurs doivent examiner les dossiers du fournisseur pour vérifier les contrôles applicables à leur programme, plutôt que de supposer qu’une liste de contrôle uniforme au-delà du FAI s’applique à chaque commande.
Procédés d’usinage CNC, impression 3D et fonderie à cire perdue : comparaison
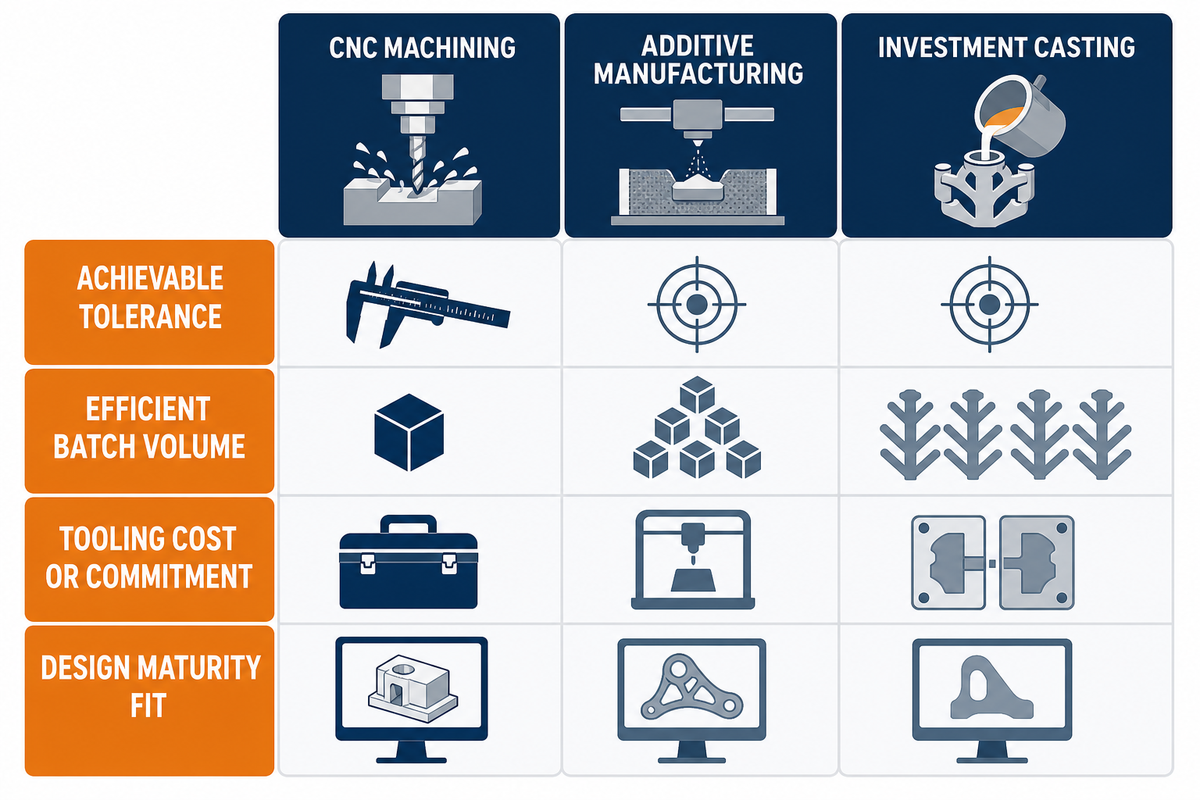
Comparer l’usinage CNC aux procédés de fabrication additive et à la fonderie à cire perdue revient à évaluer les quatre mêmes facteurs présentés ci-dessous, quelles que soient les options envisagées. Avant de figer une conception, les programmes peuvent recourir à l’usinage CNC pour réaliser des modèles fonctionnels de pièces aéronautiques sans investir dans un outillage dédié. Dans la chaîne d’approvisionnement aéronautique, le choix du procédé de fabrication dépend donc des tolérances, du volume, du coût de l’outillage et de la maturité de la conception, plutôt que d’une méthode qui serait universellement « la meilleure ».
Ce test d’adéquation en 4 facteurs rend ces contraintes explicites. La réalisation de modèles fonctionnels de pièces aéronautiques peut commencer par l’usinage CNC, tandis qu’une évolution ultérieure du volume ou de la géométrie peut favoriser la fabrication additive ou la fonderie à cire perdue. Le choix du procédé doit répondre aux exigences actuelles du projet plutôt qu’à une étiquette.
Usinage CNC, fonderie ou fabrication additive : test d’adéquation en 4 facteurs
| Facteur | Usinage CNC | Fabrication additive | Fonderie à cire perdue |
|---|---|---|---|
| Tolérance réalisable | Environ ±0,025–0,125 mm | Environ ±0,1–0,5 mm selon le procédé | Environ ±0,076–0,254 mm à l’état brut de coulée ; les éléments géométriques critiques sont souvent usinés à la finition |
| Volume de lot rentable | Particulièrement adapté à environ 10–1 000 pièces | Particulièrement adaptée aux très petites séries, environ 1–10 pièces | Rentable surtout au-delà d’environ 100–500 pièces, une fois l’outillage amorti |
| Coût et engagement liés à l’outillage | Aucun outillage rigide requis | Aucun outillage requis | L’outillage de moule coûte généralement environ $2 000–$15 000 |
| Adéquation avec la maturité de la conception | Tolère les modifications tardives de la conception : aucun outillage à refaire | Convient aux prototypes et aux géométries internes complexes encore susceptibles d’évoluer | À réserver de préférence aux conceptions figées : difficile de revenir sur l’investissement dans l’outillage |
Exemple pratique : évaluer un support à l’aide du test d’adéquation en 4 facteurs
Prenons un support de fixation structurel prévu pour un lot de 150 pièces, avec une face d’assemblage critique pour le vol dont la tolérance est de ±0.001 in, et une conception que l’ingénierie n’a pas encore figée entre les fabrications. Si l’on considère uniquement la tolérance, celle de la face d’assemblage est plus serrée que ce que la fabrication additive atteint généralement directement après fabrication ; l’usinage CNC ou la fonderie à cire perdue sont donc à envisager. À 150 pièces, le volume se situe dans la plage où l’usinage CNC est rentable et en dessous du seuil où l’outillage de fonderie à cire perdue est généralement amorti. Une conception non figée risque également de rendre l’investissement dans l’outillage inutile si elle évolue après la fabrication du moule. L’examen des quatre facteurs peut donc favoriser l’usinage CNC, non parce qu’il l’emporte sur chacun d’eux individuellement, mais parce qu’aucun facteur ne l’exclut.
Il est utile de préciser les facteurs physiques des procédés qui sous-tendent cette adéquation. L’épaisseur habituelle des couches en fabrication additive est d’environ 20–60 µm ; c’est l’une des raisons pour lesquelles, dans la plupart des procédés sur lit de poudre, le temps de fabrication augmente linéairement avec la hauteur de la pièce, quelle que soit l’empreinte sur le plateau d’impression. Pour que le métal remplisse correctement le moule sans défauts, l’épaisseur minimale de paroi requise en fonderie à cire perdue est généralement d’environ 0,060–0,090 in (1,5–2,3 mm) ; la rugosité de surface habituelle à l’état brut de coulée est d’environ 125–250 µin Ra (3,2–6,3 µm).
✔ Avantages
- Aucun investissement dans l’outillage : les modifications de dernière minute sont possibles sans gaspiller un investissement déjà engagé.
- Large choix de matériaux au sein d’une même famille de procédés
- Tolérances suffisamment serrées pour les surfaces d’assemblage et d’étanchéité critiques pour le vol
- Rentable dans la plupart des plages de petite et moyenne série, sans seuil lié à l’outillage.
⚠ Limites
- La matière est enlevée et devient un déchet, ce qui coûte davantage avec des alliages onéreux ou pour les très grandes pièces.
- À très grand volume, la fonderie devient la meilleure solution une fois l’outillage amorti.
- Il peut être difficile, voire impossible, d’enlever avec un outil de coupe une géométrie interne très complexe, par exemple un treillis creux ou un canal.
- Pour les géométries complexes, le temps de fabrication de chaque pièce peut dépasser celui de la pièce équivalente fabriquée par procédé additif ou par fonderie.
Dans quels cas l’usinage CNC est-il préférable à l’impression 3D pour les pièces aéronautiques ?
L’usinage CNC est souvent le choix par défaut lorsqu’une tolérance critique pour le vol est plus serrée que ce que la plupart des procédés additifs peuvent atteindre directement après fabrication, lorsque le matériau spécifié est un alliage aéronautique corroyé qualifié plutôt qu’un substitut à base de poudre, ou lorsque la quantité de pièces rend le coût et le temps de cycle de la fabrication additive non compétitifs.
Quels sont les compromis entre l’usinage CNC et la fonderie à cire perdue ?
Une fois l’outillage amorti, la fonderie à cire perdue peut offrir un coût unitaire inférieur pour les très grandes séries. Cet investissement dans l’outillage — souvent de plusieurs milliers de dollars — convient mal à une conception qui n’est pas figée, car toute modification après la fabrication du moule nécessite un nouvel outillage. L’usinage CNC évite l’outillage dédié, facilite ainsi les modifications de conception et peut rester pratique pour les séries moyennes pendant l’évaluation de solutions moins coûteuses.
Applications de l’usinage CNC : composants aéronautiques et défis associés
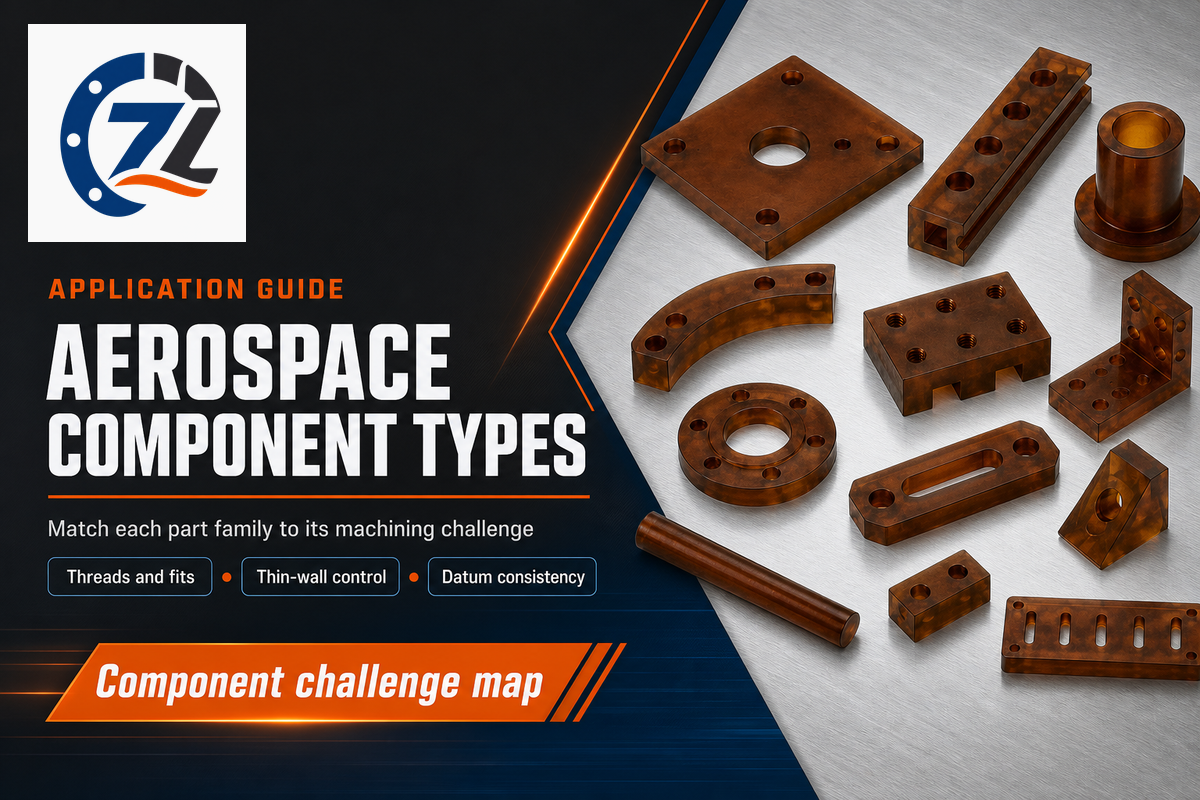
Trois facteurs déterminent généralement les défis de l’usinage CNC pour l’aéronautique : la maîtrise des tolérances, la traçabilité des matériaux et l’adéquation des capacités de la machine et du montage à la pièce. Les éléments à prendre en compte sont regroupés ci-dessous par type de composant, car les pièces et assemblages aéronautiques similaires présentent souvent les mêmes difficultés. Les pièces critiques de moteur dépassent le périmètre de ce guide en matière de matériaux et de capacités ; le tableau les distingue donc des catégories structurelles.
| Type de composant | Matériaux habituels | Principal défi d’usinage |
|---|---|---|
| Éléments de fixation et pièces filetées | Acier inoxydable, acier allié | Précision du filetage et résistance à la corrosion de la finition lors de cycles répétés de serrage au couple |
| Composants liés aux roulements et ajustés pour la rotation | Acier inoxydable, acier allié | Maîtrise serrée de la circularité et de la concentricité pour les ajustements de rotation |
| Supports et fixations structurels | Aluminium, acier inoxydable, acier allié | Maîtrise de la déformation des parois minces sur plusieurs éléments géométriques usinés |
| Assemblages et raccords structurels | Aluminium, acier inoxydable, acier allié | Cohérence des références entre les faces d’assemblage pour garantir un ajustement correct des pièces lors du montage |
| Composants adjacents au moteur (zone chaude) | Hors du périmètre de ce guide concernant les matériaux | Nécessitent des superalliages au nickel et une certification spécifique pour la zone chaude — un domaine spécialisé que cet article ne couvre pas |
Cette liste est volontairement courte et porte sur les types de pièces les plus courants dans les assemblages aéronautiques ; elle ne constitue pas un catalogue exhaustif. Elle sert à s’orienter : il s’agit de savoir à quelle grande catégorie de difficultés une pièce appartient avant qu’elle n’arrive sur le bureau d’un usineur, et non d’établir une taxonomie complète de tous les composants usinés pour l’aéronautique.
Contrôle qualité des services d’usinage CNC pour l’aéronautique : vérification des pièces
Notre équipe réalise des contrôles dimensionnels sur des machines à mesurer tridimensionnelles (MMT) Hexagon et Leitz afin de vérifier les éléments géométriques critiques pour le vol et les ajustements fonctionnels évoqués plus haut dans ce guide. Cette étape transforme les défis liés aux composants présentés dans la section précédente en un plan d’acceptation mesurable : les MMT fournissent des mesures documentées et répétables par rapport aux indications GD&T du plan, ce qu’un simple pied à coulisse ne peut reproduire sur un élément géométrique complexe reposant sur plusieurs références.
Dans la chaîne d’approvisionnement aéronautique, le contrôle qualité repose largement sur ce type de mesures documentées et traçables, plutôt que sur un simple verdict conforme/non conforme. Autrement dit, l’élément géométrique usiné en CNC est non seulement usiné conformément au plan, mais également vérifié par rapport aux indications GD&T de celui-ci avant expédition. Les dossiers de contrôle ci-dessus servent à prouver cette vérification.
📐 Note technique
Les données d’étalonnage publiées pour une MMT industrielle représentative (une Zeiss Prismo 7, citée dans l’étude sur la précision d’usinage de Sandia mentionnée plus haut) indiquent une incertitude de mesure sur un axe d’environ ±(2.2 + L/300) micromètres et sur trois axes d’environ ±(2.7 + L/250) micromètres, où L désigne la longueur mesurée en millimètres. C’est pourquoi les rapports de contrôle rigoureux indiquent, à côté du résultat, l’intervalle d’incertitude traçable de la mesure, plutôt qu’un simple verdict conforme/non conforme.
Toutes les mesures ne nécessitent pas le même niveau de rigueur. Une étude évaluée par les pairs publiée en 2025, comparant la mesure de pièces tournées en CNC dans cinq matériaux, parue dans la revue Materials et accessible sur PubMed Central, a conclu qu’une MMT était nécessaire pour les éléments de haute précision présentant un enjeu de sécurité, tandis que des instruments plus simples, comme les pieds à coulisse numériques, suffisaient pour les éléments non critiques. L’approche dite de « métrologie hybride » proposée par cette étude — adapter la rigueur de la mesure au caractère critique de l’élément géométrique plutôt que d’appliquer une seule méthode de contrôle à toute la pièce — offre une comparaison utile pour déterminer l’effort de contrôle à prévoir. Il convient toutefois de préciser que l’étude portait spécifiquement sur le choix de la méthode de mesure, et non sur la classification des tolérances de conception.
En pratique, les ateliers soumettent les éléments de niveau 3 critiques pour le vol, issus du modèle de tolérances présenté plus haut dans ce guide, à un contrôle complet par MMT et consignent les résultats dans un rapport de contrôle de première pièce. Les inspecteurs peuvent vérifier les éléments généraux de niveau 1 par des méthodes plus rapides et plus simples, adaptées aux conséquences moindres d’un écart.
Les indications relatives à l’état de surface suivent une logique de niveaux similaire à celle des tolérances. Une surface usinée générale présente couramment une rugosité de 125–250 µin Ra (3,2–6,3 µm) directement en sortie de fraisage ; une face d’assemblage fonctionnelle est plus souvent spécifiée à 63–125 µin Ra (1,6–3,2 µm), tandis qu’une surface d’étanchéité ou de roulement peut nécessiter 16–32 µin Ra (0,4–0,8 µm), un état de surface parfois obtenu par rectification ou polissage, et non par fraisage seul. Pour la planéité, la tolérance de 0.0005 in (0,0127 mm) sur une portée de 4 in (101,6 mm), mentionnée plus haut dans ce guide, est un exemple représentatif du degré de précision que peut exiger une tolérance géométrique de niveau 3.
Tendances de l’usinage CNC pour l’aéronautique : pourquoi sa part continue de croître
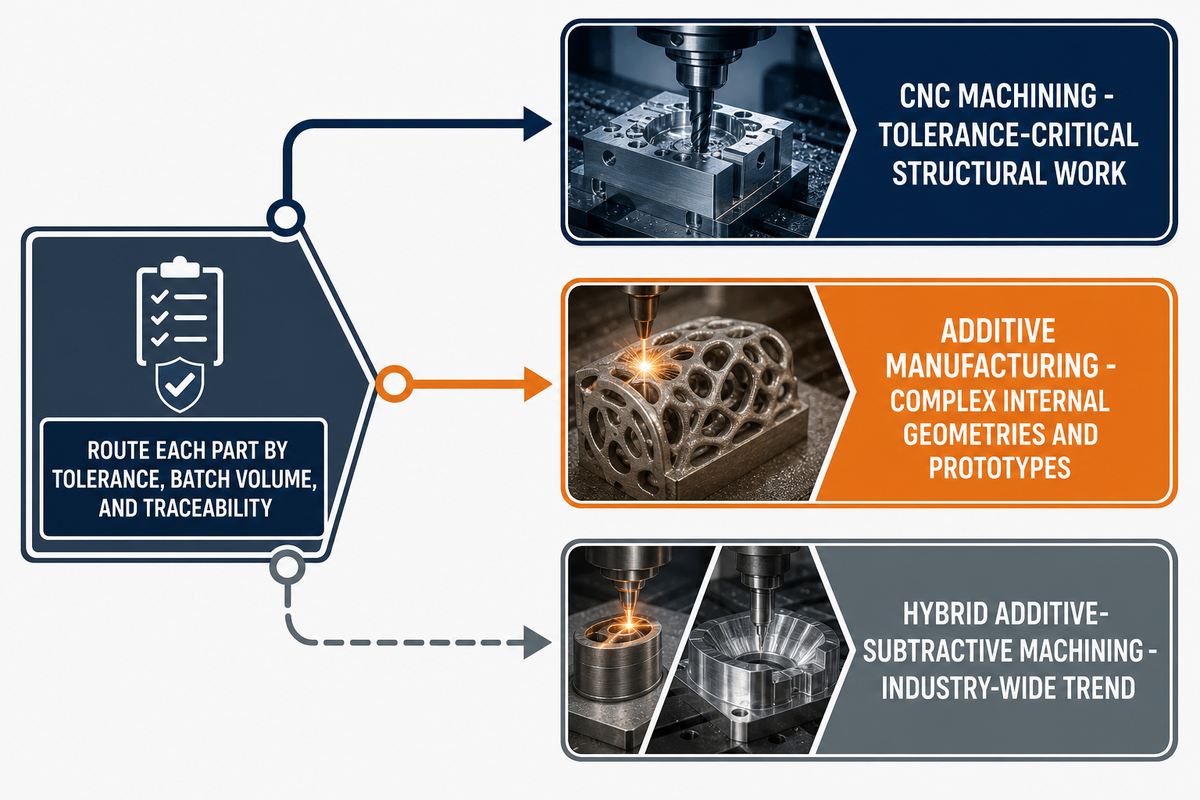
Les fabricants du secteur aéronautique ne choisissent pas simplement entre l’usinage CNC et des procédés plus récents comme la fabrication additive ; ils orientent chaque pièce vers le procédé qui répond à ses exigences de tolérance, de volume de lot et de traçabilité. L’usinage CNC reste largement privilégié pour les pièces structurelles critiques pour le vol.
Les données d’enquêtes sectorielles des dernières années étayent cette conclusion mieux qu’un simple récit selon lequel « la fabrication additive remplace l’usinage CNC » : une enquête conjointe de la Royal Aeronautical Society et de Protolabs a établi que l’adoption de l’usinage CNC par les fabricants aéronautiques était de 53,85 % en 2023, de 51,41 % en 2024, puis de 54,32 % en 2025 : soit une hausse nette sur trois ans, et non une progression régulière et ininterrompue. Une autre étude sectorielle de Grand View Research estime que l’usinage CNC représente 78,9 % du chiffre d’affaires du marché de l’usinage de précision et prévoit que l’aéronautique et la défense seront le segment d’utilisation finale à la croissance la plus rapide, portés par la demande de pièces structurelles légères, complexes et à tolérances serrées, comme les aubes de turbine et les trains d’atterrissage.
54,32 %Adoption de l’usinage CNC chez les fabricants du secteur aéronautique, 2025
78,9 %Part de l’usinage CNC dans le chiffre d’affaires du marché de l’usinage de précision
Cette croissance ne s’explique pas par une stagnation de la fabrication additive. Selon une prévision d’étude de marché, la fabrication additive dédiée à l’aéronautique devrait enregistrer un taux de croissance annuel composé de 14,33 % jusqu’en 2034 : il s’agit d’un segment à forte croissance à part entière. L’explication la plus juste de la croissance de l’usinage de précision dans l’aéronautique tient à une segmentation selon les applications : la fabrication additive progresse dans les géométries internes complexes et le prototypage, où elle présente un véritable avantage, tandis que l’usinage CNC conserve sa position dominante pour les pièces structurelles exigeant des tolérances serrées et une traçabilité rigoureuse, où la maturité des certifications et la constance dimensionnelle priment sur la liberté de forme.
D’autres signaux du marché confirment cette segmentation. Des études de marché sectorielles identifient les machines-outils CNC à 5 axes comme la configuration connaissant la croissance la plus rapide, avec un taux de croissance annuel composé estimé à 8,25 % jusqu’en 2031, car les pièces comme les aubes de turbine, les tiges d’implants orthopédiques et les supports aéronautiques bénéficient d’un nombre réduit de montages secondaires. Ces études associent les budgets de défense, les programmes de rééquipement et les acquisitions aux investissements dans des capacités d’usinage CNC pour pièces complexes. Elles évoquent également les trajectoires d’outil générées par l’IA et les centres d’usinage hybrides combinant fabrication additive et soustractive, susceptibles d’ouvrir de nouvelles perspectives pour la conception de pièces aéronautiques et la fabrication aéronautique ; il s’agit de tendances sectorielles, et non de capacités que nous revendiquons pour nos travaux aéronautiques sur l’aluminium, l’acier inoxydable et l’acier au carbone.
Dans l’ensemble, les tendances de l’usinage CNC dans l’aéronautique favorisent une segmentation selon les applications plutôt qu’un remplacement généralisé des procédés ; c’est un indicateur utile pour l’avenir de la fabrication aéronautique. Pour les pièces structurelles étudiées ici, l’usinage CNC est souvent le procédé privilégié. Les acheteurs attendent désormais que l’usinage CNC s’accompagne de preuves documentées attestant que la pièce respecte le plan ; l’étude de métrologie évaluée par les pairs en 2025 montre pourquoi les éléments géométriques de haute précision nécessitent des résultats traçables de MMT, plutôt qu’une simple affirmation de mesure.
À retenir
L’usinage CNC ne perd pas de terrain dans l’aéronautique : l’enquête menée en 2025 par RAeS et Protolabs chiffre son adoption par les fabricants aéronautiques à 54,32 %, et il reste privilégié pour les pièces structurelles exigeant des tolérances serrées et une traçabilité rigoureuse, deux domaines où la fabrication additive et la fonderie ne sont pas conçues pour s’imposer.
Notre atelier de Jiashan, dans le Zhejiang, exporte environ 80 % de sa production. Pour répondre aux attentes de ces clients, notre processus standard comprend les certificats matière, les rapports FAI, les relevés de MMT et les pratiques de tenue des dossiers décrites dans ce guide. Les acheteurs qui évaluent une pièce pour un prochain programme peuvent consulter nos matériaux, nos certifications, nos équipements et nos capacités d’usinage sur la page consacrée à nos capacités aéronautiques, accessible par le lien ci-dessus.
Foire aux questions
Q : Comment fonctionne l’usinage CNC dans l’aéronautique ?
Un modèle CAO est converti en trajectoire d’outil générée par FAO, puis une machine à commande numérique enlève de la matière dans un bloc ou une barre pour obtenir la forme souhaitée.
Pour les pièces aéronautiques, ce même procédé soustractif s’accompagne de contrôles supplémentaires : les tolérances sont définies selon la criticité de chaque élément géométrique plutôt qu’appliquées uniformément, le matériau utilisé est associé à une coulée ou à un lot traçable, et la pièce finie est généralement mesurée sur une machine à mesurer tridimensionnelle, puis consignée dans un rapport de contrôle de première pièce avant expédition. L’usinage proprement dit relève du tournage ou du fraisage CNC standard ; c’est le niveau de maîtrise du procédé et de documentation qui l’entoure qui le rend « aéronautique ». Cette distinction est particulièrement visible pour les dimensions critiques pour le vol, où la tolérance peut être aussi serrée que ±0.001 in et où chaque résultat de contrôle est consigné en regard des indications de cotation et de tolérancement GD&T du plan, plutôt que vérifié une seule fois puis laissé de côté.
Q : Qu’est-ce que l’usinage CNC et pourquoi est-il important pour l’industrie aéronautique ?
L’usinage CNC est un procédé de fabrication soustractif piloté par ordinateur. Il est important pour l’aéronautique, car il permet d’obtenir à l’échelle de la production une précision répétable et documentable, avec des dossiers de contrôle traçables pour chaque lot.
Pour fonctionner de manière fiable, de la première unité à la millième, les structures aéronautiques nécessitent des composants constants. L’usinage CNC favorise cette répétabilité grâce à un historique clair du procédé et à une conformité documentée aux exigences aéronautiques applicables au programme. Les données de fabrication et de contrôle qui en résultent sont répétables et disponibles dans des formats que les équipes qualité du secteur aéronautique peuvent examiner.
Q : Le titane est-il toujours nécessaire pour les pièces aéronautiques usinées CNC ?
Non. Pour la plupart des pièces structurelles, raccords et pièces de type carter dans l’aéronautique, on utilise de l’aluminium, de l’acier inoxydable ou de l’acier au carbone ou allié plutôt que du titane, lorsque les spécifications n’exigent pas d’alliages pour zones chaudes.
Le titane et les superalliages à base de nickel sont principalement utilisés dans les zones chaudes des moteurs, où des températures élevées et une résistance exceptionnelle sont en jeu. La plupart des éléments de montage, fixations, carters, raccords et composants de cellule utilisent plutôt les familles d’aluminium, d’acier inoxydable et d’aciers alliés décrites ci-dessus. Ces matériaux sont généralement moins coûteux et s’usinent plus efficacement lorsque la spécification n’exige pas un alliage pour zone chaude.
Q : Quelle est la différence entre AS9100 et ISO 9001 ?
AS9100 reprend l’intégralité de la norme ISO 9001 et y ajoute des exigences propres à l’aéronautique, telles que la traçabilité des matériaux, la maîtrise des risques et la documentation des contrôles de première pièce pour les fournisseurs.
L’ajout le plus concret — et celui qu’un contrôleur qualité voudra examiner avant tout — concerne le contrôle de première pièce. Les rapports FAI suivent la norme SAE AS9102, tandis que le cadre qualité plus large d’AS9100 s’appuie sur ISO 9001:2015.
Q : Le même atelier d’usinage CNC peut-il prendre en charge des prototypes et des séries de pièces aéronautiques ?
Oui, en principe. À mesure que le programme passe du développement à la production répétitive, la principale différence opérationnelle concerne le montage d’usinage et la planification du procédé, et non la machine ou la qualification des matériaux.
Pendant le prototypage, un projet d’usinage peut recourir à un montage d’usinage polyvalent et adaptable pour produire la petite quantité nécessaire. Pour les séries, une entreprise peut investir dans un montage dédié et un plan de procédé rationalisé, une fois la conception stabilisée. Si l’organisation réalise à la fois le prototypage et la production d’une même référence, le contrôle de première pièce doit être répété lorsque la conception passe du statut de prototype à celui de production.
Q : Que certifie réellement la mention « qualité aéronautique » pour une pièce usinée ?
À elle seule, la mention « qualité aéronautique » ne constitue pas une certification officielle ; ce qui compte, ce sont le certificat matière, l’indication de tolérance et le dossier de contrôle propres à la pièce.
Bien que cette expression indique généralement qu’une pièce répond à des exigences élevées de tolérances et de traçabilité dans l’aéronautique, aucune qualification officielle unique ne permet d’attribuer cette mention. Pour vérifier cette affirmation, demandez les preuves concrètes — certificats de conformité des matériaux, tolérances des éléments géométriques indiquées sur le plan et, le cas échéant, rapport de contrôle de première pièce — au lieu de vous fier à la terminologie seule.
Pourquoi nous avons rédigé cet article
Avant qu’un projet d’usinage en aluminium, en acier inoxydable ou en acier allié n’entre dans l’atelier, nos ingénieurs appliquent lors des revues internes la même méthode de définition des tolérances élément géométrique par élément géométrique et la même approche de sélection des matériaux. Ils distinguent également les exigences d’AS9100 du cadre ISO 9001 sur lequel cette norme s’appuie lorsqu’ils examinent des plans aéronautiques et les besoins de tenue des dossiers associés.
Nous avons rédigé cet article pour informer les acheteurs, et non pour promouvoir nos services. Les conseils concernant l’approvisionnement, les coûts et la qualification des fournisseurs figurent sur la page distincte consacrée à nos services d’usinage CNC pour l’aéronautique. Article relu par l’équipe de Shanghai Zhenling Hardware Co., Ltd.
Références et sources
- Quantification de l’incertitude dans les opérations d’usinage pour l’acceptation sur machine (SAND2008-6396) Sandia National Laboratories
- Précision dimensionnelle et variabilité des mesures de pièces tournées en CNC à l’aide de pieds à coulisse numériques et de machines à mesurer tridimensionnelles sur cinq matériaux, publié dans Materials (2025), via PubMed Central
- Norme AS9100D SAE International
- Gouvernance des normes AS9100 / IA9100 IAQG (International Aerospace Quality Group)
- Systèmes qualité AS9100 NASA Langley Research Center
- AS9100D expliqué : signification du « D » et prochaines étapes Smithers
- IA9100 arrive : les changements apportés à la norme AS9100 The Core Solution
- Quality Magazine Couverture de la transition AS9100/IA9100
- Qu’est-ce que le contrôle de première pièce AS9102 ? AS9100 Store
- Contrôle de première pièce pour l’aéronautique Criterion Precision
- Exigences de Lockheed Martin en matière de contrôle de première pièce pour la qualité RMS Lockheed Martin (exigences qualité fournisseurs)
- Betts Precision obtient la certification AS9100 Aerospace Manufacturing and Design
- Ajuster finement les tolérances des pièces usinées CNC Protolabs
- Placage et autres considérations relatives aux opérations de finition Protolabs
- Tolérances d’usinage CNC Unitritech
- Quelles sont les spécifications d’usinage les plus serrées ? Cheetah Precision
- Normes de passivation de l’acier inoxydable pour l’aéronautique Valence Surface Technologies
- Cumul des tolérances en usinage CNC : formule, méthode RSS et exemple pratique Rapid Efficient
- Idées de montage d’usinage pour une pièce aéronautique Forum Practical Machinist (échanges entre professionnels)
- Discussion de la communauté r/Machinists Reddit (échanges entre professionnels)
- Usinage aéronautique 5 axes : réduire les montages, les risques et les problèmes de contrôle Tarvin Precision
- Usinage CNC 5 axes : dans quels cas en avez-vous réellement besoin ? RPM Fast
- Usinage de précision pour l’aéronautique : répondre à des exigences strictes GOSCPM
- Un atelier tire le meilleur parti de ses capacités 5 axes Modern Machine Shop
- Transposer à l’aéronautique les enseignements de l’usinage automobile Modern Machine Shop
- US8,977,382 B2, méthode automatique de fraisage de cavités complexes en forme de canal Google Patents (brevet attribué à Hexagon Manufacturing Intelligence)
- Fabrication aéronautique en 2025 : les principaux enjeux Enquête de la Royal Aeronautical Society / Protolabs
- Rapport sur le marché de l’usinage de précision Grand View Research
- Marché des machines-outils CNC Mordor Intelligence
- Marché de la fabrication additive dans l’aéronautique IMARC Group
- Couverture du marché de la fabrication pour l’aéronautique et la défense Coherent Market Insights
- Base de connaissances sur le choix des procédés de fabrication Hubs (Protolabs Network)
- Fonderie ou usinage RivCut