Entre em contato com a Zhenling

Aplicação e processo
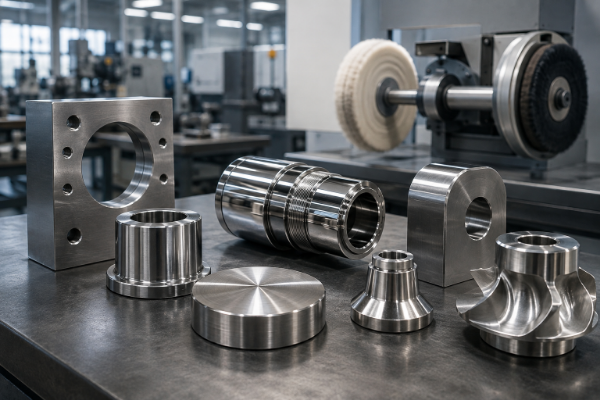
Serviços de acabamento superficial para peças usinadas por CNC
O acabamento superficial de peças usinadas por CNC se torna uma decisão de compra quando precisa preservar um ajuste crítico, criar uma textura controlada, preparar a peça para outro revestimento ou manter um padrão de aparência em todo o lote. Antes de incluir uma sequência de acabamento na cotação, a Zhenling avalia o material base, o ambiente de uso, as faces expostas, os riscos para as tolerâncias e o ponto de inspeção.
13 opções de acabamento
- Seleção orientada pelo desenho técnico
- Análise de superfícies críticas
- Escopo analisado por engenheiros
13 opções de serviço
Cada opção leva a uma página específica do processo, cujo link foi verificado.
Desenho técnico ou amostra
A fabricação de peças personalizadas conforme o desenho começa com a documentação controlada que você fornece.
4 famílias de materiais
Aço, aço inoxidável, ligas metálicas à base de níquel e ligas metálicas de alumínio.
Processos de 3, 4 e 5 eixos
A usinagem e o pós-processamento são analisados como um único conjunto de requisitos para liberação.
Seleção de acabamento superficial para peças usinadas por CNC
O nome de um acabamento, por si só, não basta para liberar uma peça usinada por CNC. A ferramenta de corte e o processo de usinagem deixam a superfície inicial; a função, o material base, a geometria crítica e as evidências de aceitação determinam se a próxima etapa será uma preparação mecânica, um revestimento depositado, uma conversão química, um revestimento orgânico ou um tratamento térmico.
Processos mecânicos e abrasivos
O escovamento, o polimento, o jateamento de areia e o jateamento com microesferas alteram a textura ou preparam a superfície. O desenho técnico deve identificar as faces visíveis, as bordas, as superfícies de vedação e qualquer característica geométrica que não possa ser exposta ao abrasivo.
DECISÃO PRINCIPAL
textura e preparação
RESTRIÇÃO NÃO EVIDENTE
proteção das bordas e referências geométricas
ACEITAÇÃO
aparência e parâmetro de superfície definido
Revestimentos depositados e orgânicos
A eletrodeposição, o niquelamento químico, a pintura a pó e a pintura líquida adicionam material à superfície. A espessura acrescentada, os pontos de contato, a temperatura de cura, a cor ou o brilho e as dimensões após o acabamento devem constar da solicitação de cotação.
DECISÃO PRINCIPAL
proteção ou função adicional
RESTRIÇÃO NÃO EVIDENTE
distribuição da espessura
ACEITAÇÃO
especificação do revestimento e ajuste crítico
Processos químicos e eletroquímicos
A anodização, a anodização dura, a passivação e a oxidação negra modificam ou convertem a superfície. A liga metálica, a condição da peça, as áreas de contato elétrico e os requisitos de ensaio específicos do processo devem ser liberados em conjunto.
DECISÃO PRINCIPAL
conversão da superfície
RESTRIÇÃO NÃO EVIDENTE
liga metálica e áreas de contato
ACEITAÇÃO
especificação aplicável ao processo
Tratamento térmico
O tratamento térmico altera a condição do material em vez de acrescentar um acabamento decorativo. A dureza, o risco de deformação, os processos anteriores e as características geométricas que receberão acabamento depois determinam a sequência de operações.
DECISÃO PRINCIPAL
propriedade desejada do material
RESTRIÇÃO NÃO EVIDENTE
sequência e deformação
ACEITAÇÃO
condição, dureza e método de inspeção
ESTRATÉGIA
Mapa de condições superficiais com 13 opções
Comece pela condição superficial exigida para a peça, não pelo nome do processo. Uma meta de resistência à corrosão, uma face fosca visível, um ajuste controlado, um contato elétrico ou um requisito de dureza conduz a solicitação de cotação por caminhos diferentes, mesmo quando a geometria básica é idêntica.
FATORES DE RISCO
Informações do comprador que mudam o processo
- Antes de recomendar um pós-processamento decorativo, os profissionais de usinagem investigam se a baixa qualidade da superfície decorre da fixação da peça, da condição da ferramenta, do avanço, da velocidade ou da rigidez.
- Em uma estrutura com uniões coladas, o calor de cura pode se tornar um critério decisivo de compatibilidade, e não um pequeno detalhe de produção.
- Uma espessura de película fora da faixa acordada cria risco para o ajuste e pode exigir remoção, retrabalho ou reaplicação do revestimento.
Compatibilidade entre material, função e acabamento
Os materiais fornecidos pela Zhenling abrangem aços carbono e aços-liga, aços inoxidáveis, ligas metálicas à base de níquel e ligas metálicas de alumínio. A combinação final ainda depende do grau exato do material, da forma do produto, de sua condição, do meio de serviço, da temperatura, da dureza e de qualquer etapa posterior de união ou montagem.
01
Aço carbono/aço-liga
02
Aço inoxidável
03
Ligas de níquel/especiais
04
Alumínio
Aços carbono e aços-liga
- Os graus fornecidos incluem 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo e 42CrMo.
- Informe o tratamento térmico, a dureza, a exposição à corrosão e a sequência de aplicação do revestimento.
- Sinalize o aço de alta resistência antes da eletrodeposição ou do processamento químico para que sejam avaliados os limites definidos pelas especificações aplicáveis ao produto e ao processo e pelo guia ASTM B1031.
Aços inoxidáveis
- Os graus fornecidos incluem 303, 304, 304L, 316, 316L e 321.
- Diferencie os requisitos de acabamento do material base, remoção de ferro livre, aparência e resistência à corrosão em serviço.
- Identifique as soldas, a coloração causada pelo calor, o risco de ferro incrustado e qualquer meta de facilidade de limpeza.
Ligas metálicas à base de níquel e ligas especiais
- Os materiais fornecidos incluem ligas metálicas à base de níquel para serviços químicos, C276 e 904L.
- Confirme a especificação exata, a forma do produto e sua condição antes de atribuir à peça os valores publicados para o material.
- Use o desenho técnico para definir quais superfícies recebem tratamento e quais permanecem sob controle da usinagem.
Ligas metálicas de alumínio
- Envie a identificação exata da liga metálica e de sua têmpera junto com o desenho técnico.
- A resposta à anodização, a cor e o acréscimo dimensional variam conforme a liga metálica, o pré-tratamento e a geometria.
- Identifique as uniões coladas, os contatos elétricos, as roscas, os furos e as faces visíveis antes de selecionar um processo de revestimento.
Critérios de avaliação
Verificação do material e do ambiente
Um acabamento não pode ser aplicado indistintamente a todas as ligas metálicas ou condições de serviço. Informe o meio, a temperatura, o tipo de contato ou desgaste, os produtos químicos de limpeza, os requisitos elétricos, o material da peça conjugada e a aparência desejada para restringir as opções sem afirmar que existe um acabamento universalmente “melhor”.
13 serviços de acabamento superficial para peças usinadas por CNC
Cada cartão abaixo corresponde a uma opção de processo e a um link verificado para sua página específica. Esta página central ajuda você a escolher; a página específica traz os detalhes de especificação do processo, material, inspeção e cotação.
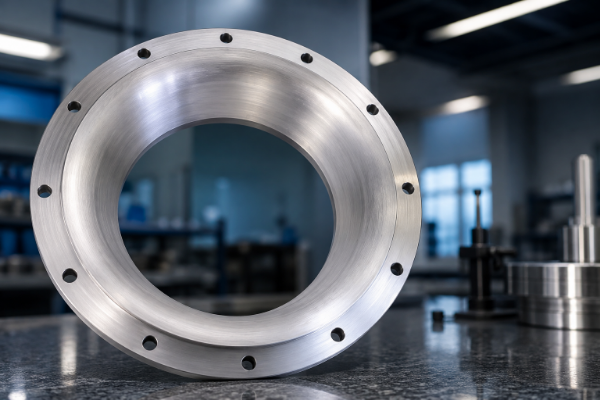
Acabamento escovado
Indicado para criar uma textura direcional controlada em superfícies metálicas visíveis.
Verificação do material base
grau do metal e superfície inicial
Dados para cotação
direção das marcas de escovamento, face visível e bordas protegidas
Veja o acabamento escovado
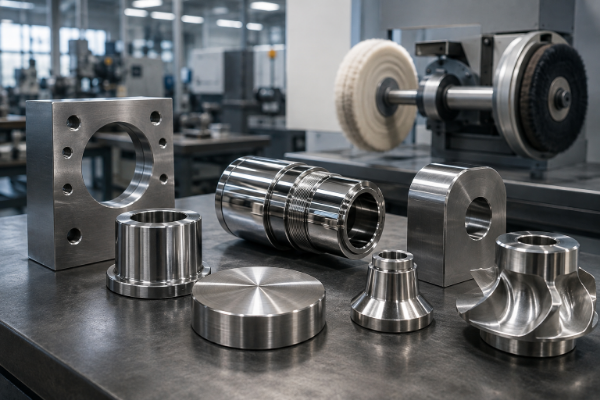
Serviços de polimento
Indicado quando uma superfície lisa, a refletividade ou uma superfície preparada é importante para a função ou a aparência.
Verificação de compatibilidade
liga metálica e marcas iniciais de usinagem
Dados para cotação
parâmetro desejado, nível de brilho e limites das bordas
Veja os serviços de polimento
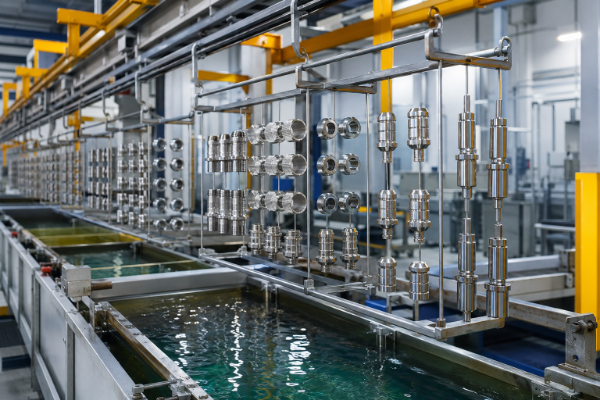
Serviços de eletrodeposição
Indicada quando uma camada metálica depositada fornece uma função superficial especificada.
Verificação do material base
material base e sistema de eletrodeposição
Dados para cotação
especificação do processo, espessura, áreas a mascarar e pontos de contato
Veja os serviços de eletrodeposição
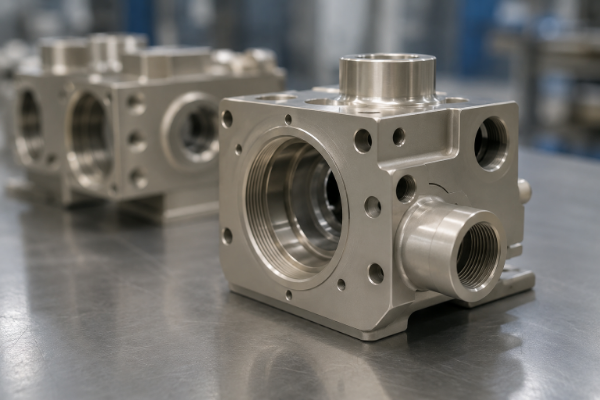
Niquelamento químico
Indicado quando um processo autocatalítico de deposição de níquel atende a uma geometria complexa ou à necessidade de controlar o depósito.
Verificação de compatibilidade
material base e pré-tratamento
Dados para cotação
especificação aplicável, espessura, dureza e ajustes críticos
Veja o niquelamento químico
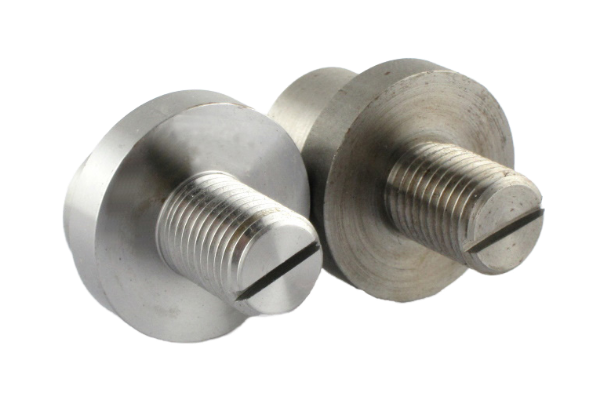
Serviços de passivação
Indicada quando há uma especificação de limpeza superficial e passivação para aço inoxidável.
Verificação do material base
grau do aço inoxidável e processos anteriores
Dados para cotação
especificação aplicável, método de ensaio e limpeza após o processo
Veja os serviços de passivação
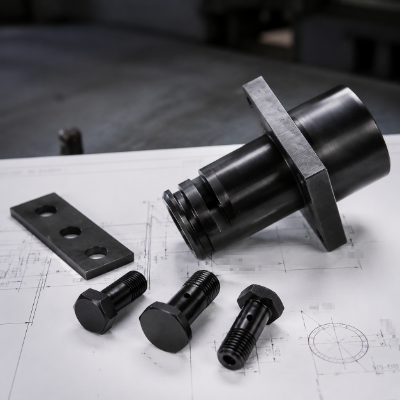
Acabamento por oxidação negra
Indicado quando se especifica uma superfície escura obtida por conversão para uma peça metálica compatível.
Verificação de compatibilidade
família da liga metálica e condição de tratamento térmico
Dados para cotação
especificação aplicável, aparência, óleo ou selante e superfícies críticas
Veja o acabamento por oxidação negra
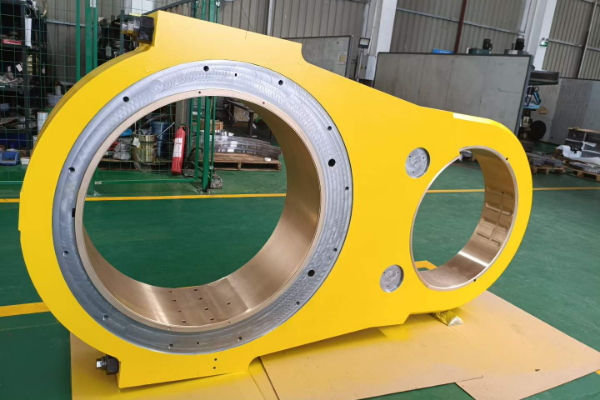
Serviços de pintura a pó
Indicada para obter um revestimento colorido curado sobre um material base compatível.
Verificação do material base
material base, pré-tratamento e características geométricas sensíveis à cura
Dados para cotação
cor, brilho, textura, áreas a mascarar e espessura desejada da película
Veja os serviços de pintura a pó
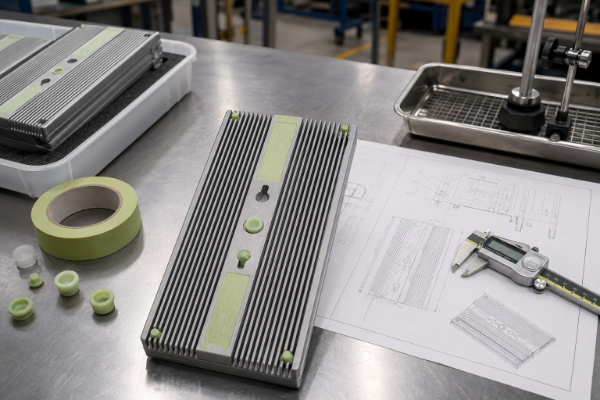
Serviços de anodização dura
Indicada quando a resistência ao desgaste e o acréscimo dimensional controlado são importantes em uma liga metálica de alumínio compatível.
Verificação de compatibilidade
liga metálica e têmpera
Dados para cotação
indicação de Tipo III, espessura, selagem, cor e áreas a mascarar
Veja os serviços de anodização dura
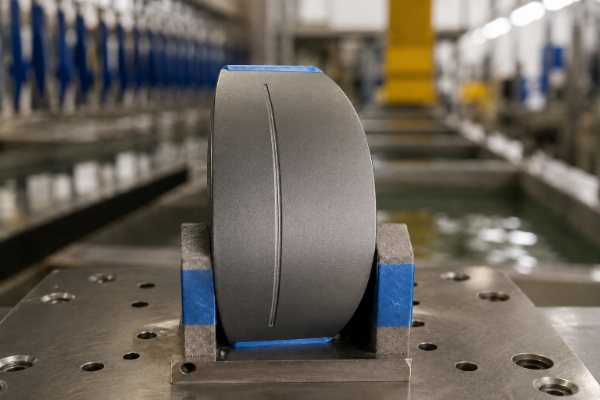
Serviços de anodização
Indicada quando se especifica uma camada de óxido anódico Tipo II ou de outro tipo para alumínio ou outra liga metálica compatível.
Verificação do material base
liga metálica exata e classe da superfície visível
Dados para cotação
tipo de processo, cor, selagem, espessura e pontos de contato
Veja os serviços de anodização
Serviços de tratamento térmico
Indicado quando o desenho técnico define uma condição do material ou um requisito de dureza.
Verificação de compatibilidade
grau do material, condição inicial e processos anteriores
Dados para cotação
especificação aplicável, condição desejada, dureza e controle de deformação
Veja os serviços de tratamento térmico
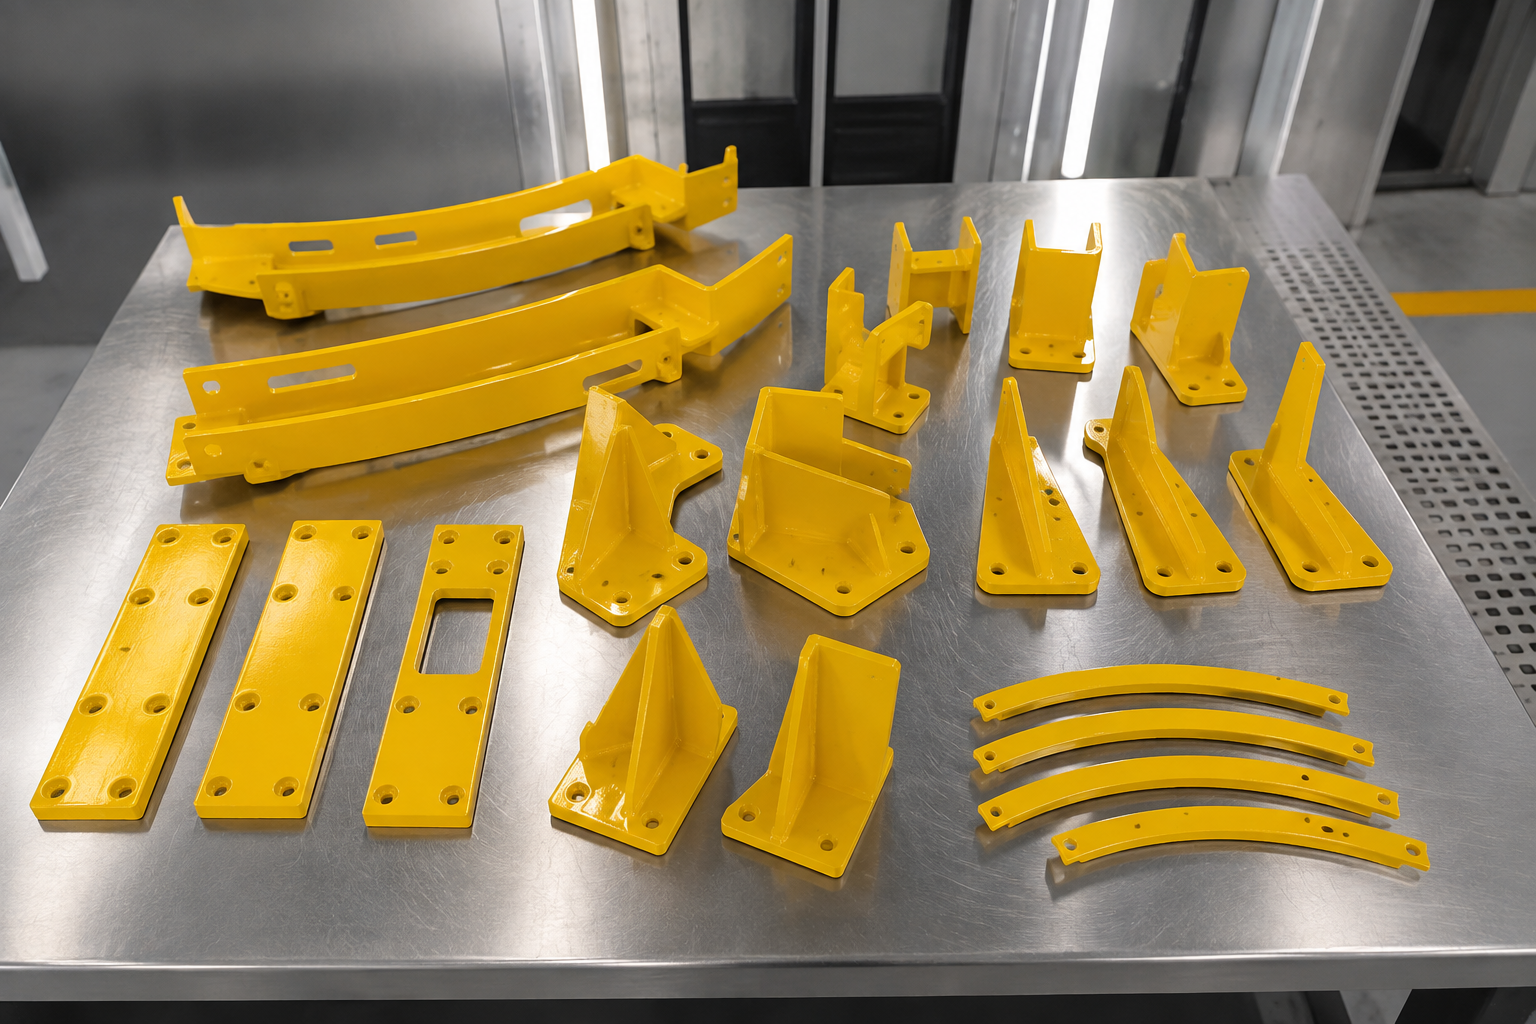
Serviços de pintura líquida
Indicada quando se especifica um sistema de revestimento líquido e uma aparência desejada.
Verificação do material base
material base, primer e ambiente de serviço
Dados para cotação
sistema de pintura, cor, brilho, espessura e áreas a mascarar
Veja os serviços de pintura líquida
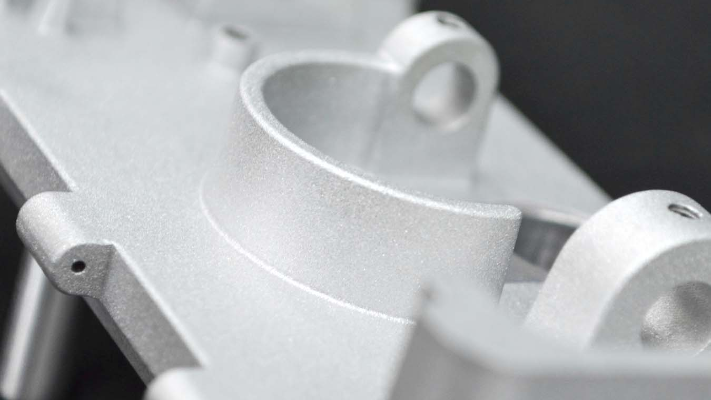
Serviços de jateamento de areia
Indicado para limpar, preparar ou produzir uma superfície abrasiva controlada em uma peça adequada.
Verificação de compatibilidade
material base, dureza e geometria
Dados para cotação
abrasivo, perfil desejado, faces protegidas e limites das bordas
Veja os serviços de jateamento de areia
Serviços de jateamento com microesferas
Indicado para obter uma textura fosca uniforme quando o abrasivo selecionado é adequado à peça.
Verificação do material base
material base e acabamento inicial
Dados para cotação
abrasivo, cobertura, superfície A, expectativa de cor e áreas a mascarar
Veja os serviços de jateamento com microesferas
Norma de engenharia
Rugosidade superficial, acréscimo de revestimento e dimensões críticas
A ASME B46.1-2019 (R2026) distingue rugosidade, ondulação e direção das marcas, e o estudo de calibração citado do NIST apresenta Ra, Rq, Rz, Rt, Rp, Rv e RSm com as condições de medição e as fontes de incerteza.12 Uma especificação de acabamento só está pronta para liberação quando explicita o parâmetro, a base de medição e as características geométricas protegidas.
“
Uma especificação de acabamento está pronta para cotação quando o material, as superfícies críticas, as áreas a mascarar, a base de medição e a aparência desejada constam do mesmo conjunto de requisitos para liberação.— Equipe de engenharia da Zhenling
Protocolo de liberação
- Uma tabela de acabamentos superficiais para usinagem CNC serve como referência rápida, mas não substitui o parâmetro controlado e a base de medição.
- Os símbolos de acabamento superficial da usinagem devem indicar uma norma, um valor, uma direção e as superfícies aplicáveis.
- Uma especificação de acabamento superficial pode ser cotada quando também identifica as áreas a mascarar, as dimensões finais e as evidências de aceitação.
Indique o parâmetro de superfície, a unidade, o comprimento de corte ou filtro, a direção da medição, os pontos de amostragem e a norma aplicável. A ISO 21920-2:2021 fornece os termos e parâmetros atuais do método de perfil.3
Marque as roscas, os furos, as referências geométricas, as faces de vedação, as sedes de rolamentos, os contatos elétricos e as faces visíveis que precisam ser protegidos. O mascaramento é usado em processos de acabamento a seco e a úmido, sem se restringir a uma única família de revestimentos.5
Informe se o acabamento acrescenta, remove ou converte a superfície e identifique todos os ajustes que dependem da condição final. A distribuição da espessura, o acúmulo nas bordas, os rebaixos e os pontos de contato devem ser analisados no desenho técnico.
Defina se a aceitação ocorrerá antes do acabamento, depois dele ou em ambas as etapas. Indique o método e o critério.
Especificação de acabamento para liberação com 8 campos
CAMPO // 01
Objetivo funcional
DEFINA:
Corrosão, desgaste, atrito, aderência, condutividade, facilidade de limpeza ou aparência.
RISCO CONTROLADO:
Impede que o nome de um processo substitua o requisito da peça.
CAMPO // 02
Material base
DEFINA:
Grau exato do material, têmpera, condição e tratamentos térmicos ou químicos anteriores.
RISCO CONTROLADO:
Evita incompatibilidade do material e atribuição indevida de propriedades à peça.
CAMPO // 03
Parâmetro de superfície
DEFINA:
Ra, Rz ou outro parâmetro definido, com unidades e limites.
RISCO CONTROLADO:
Evita que a rugosidade média oculte riscos associados a picos ou vales.
CAMPO // 04
Base de medição
DEFINA:
Comprimento de corte/filtro, comprimento de avaliação, direção das marcas, pontos de amostragem e método.
RISCO CONTROLADO:
Permite comparar as leituras do fornecedor e do comprador.
CAMPO // 05
Mascaramento
DEFINA:
Roscas, furos, referências geométricas, faces de vedação, contatos, superfícies A e pontos de fixação no suporte.
RISCO CONTROLADO:
Protege o ajuste, a função e a aparência.
CAMPO // 06
Tolerância para acréscimo dimensional
DEFINA:
Espessura do acabamento ou remoção de material e as características geométricas de encaixe afetadas.
RISCO CONTROLADO:
Controla interferências, folgas e efeitos nas bordas.
CAMPO // 07
Aparência
DEFINA:
Cor, brilho, textura, lado visível, amostra ou referência aprovada.
RISCO CONTROLADO:
Reduz a rejeição subjetiva e a variação entre lotes.
CAMPO // 08
Conjunto de requisitos de aceitação
DEFINA:
Ponto de inspeção antes/depois do processo, relatório, certificado, plano de amostragem e responsável pela liberação.
RISCO CONTROLADO:
Evita que um lote acabado chegue a um ponto de retenção indefinido.
RFQ-SYS // 09
Preços, prazo de fabricação e dados para cotação
O custo do acabamento superficial depende do processo, da área de superfície e da quantidade, do pré-tratamento, do mascaramento ou dos dispositivos de fixação, do controle de cor ou brilho, da espessura do revestimento ou dureza desejada, da inspeção e da embalagem. Esses itens de escopo explicam por que 2 cotações visualmente semelhantes podem corresponder a níveis diferentes de durabilidade ou precisão; a Zhenling confirma o preço e o prazo de fabricação após analisar a documentação efetiva.
Fatores que compõem o custo do acabamento
Processo e material base
O que altera a cotação
Os requisitos de banho, jateamento, revestimento, cura ou tratamento térmico variam conforme o material.
Informação para cotação que elimina incertezas
Grau exato do material, condição e especificação aplicável ao acabamento.
Setor e aplicação do comprador
O que altera a cotação
O ambiente de serviço, o uso regulamentado e a montagem posterior alteram as evidências exigidas do processo.
Informação para cotação que elimina incertezas
Aplicação, destino, especificação aplicável e responsável pela liberação.
Área de superfície e quantidade
O que altera a cotação
O manuseio, a densidade de peças nos suportes, o carregamento dos lotes e a parcela dos custos de preparação da máquina mudam conforme a variedade de peças.
Informação para cotação que elimina incertezas
Quantidade de protótipos, quantidade liberada para produção e previsão de pedidos recorrentes.
Pré-tratamento
O que altera a cotação
A limpeza, a remoção de revestimento, a rebarbação ou a preparação da superfície acrescentam etapas controladas.
Informação para cotação que elimina incertezas
Condição de recebimento, presença de óleo/ferrugem/carepa e meta de limpeza.
Mascaramento e dispositivos de fixação
O que altera a cotação
Geometrias complexas das áreas que não devem receber tratamento aumentam o trabalho de preparação, verificação e remoção das máscaras.
Informação para cotação que elimina incertezas
Desenho técnico com marcações, além de roscas, furos, referências geométricas e superfícies A críticas.
Controle da aparência
O que altera a cotação
Cor, brilho, textura, face visível e aprovação da amostra acrescentam critérios de liberação.
Informação para cotação que elimina incertezas
Sistema de cores, brilho desejado, face A/B e referência aprovada.
Espessura acrescentada ou dureza desejada
O que altera a cotação
A espessura, a dureza, a selagem, a cura em forno ou a condição de tratamento afetam o processo.
Informação para cotação que elimina incertezas
Especificação do processo, faixa desejada e exceções específicas de cada característica geométrica.
Inspeção e registros
O que altera a cotação
Relatórios, certificados, amostragem e ensaios realizados por terceiros exigem recursos planejados.
Informação para cotação que elimina incertezas
Lista de documentos exigidos, método de ensaio, plano de amostragem e responsável pela aceitação.
Embalagem e logística
O que altera a cotação
Peças com exigências estéticas, bordas revestidas e lotes mistos podem exigir separação e proteção.
Informação para cotação que elimina incertezas
Padrão de embalagem, destino e restrições de manuseio.
Critério para comparar cotações
Compare as cotações somente depois que todos os 8 fatores tiverem o mesmo escopo. Um preço menor que exclui pré-tratamento, mascaramento, critérios de aparência ou evidências de inspeção não corresponde à mesma compra.
Pontos de controle de qualidade do acabamento superficial
O controle de qualidade começa antes de a peça entrar no processo de acabamento e termina após a inspeção da superfície final segundo o conjunto de requisitos escritos para liberação. Os engenheiros da Zhenling suspendem a solicitação de cotação quando falta um método de inspeção, um local de amostragem ou um critério de aceitação acordado, pois essa lacuna cria risco de retrabalho. A exigência aplicável da ISO, da ASTM ou do desenho técnico, a evidência exigida e o responsável são definidos na cotação, em vez de serem presumidos após o processamento.
Superfície no recebimento
01
- Revisão do desenho técnico e material
- Marcas de usinagem, rebarbas, óleo, carepa ou revestimento anterior
- Faces críticas e classe de aparência
Análise das máscaras e dos contatos
02
- Roscas, furos, ajustes e referências geométricas protegidos
- Posições de suporte, arame ou contato
- Lado A/lado B e limites das bordas
Ponto de retenção do processo
03
- Processo e sequência especificados
- Registros aplicáveis de lote, banho, cura ou tratamento térmico
- Qualquer amostra ou aprovação da primeira peça exigida
Aceitação final
04
- Aparência e parâmetro de superfície
- Dimensões críticas na condição final
- Relatórios, certificados e liberação da embalagem
Protocolo de exceção
Critério de liberação para aço de alta resistência
Para aço de alta resistência submetido à eletrodeposição ou ao processamento químico, use as especificações aplicáveis ao produto e ao processo para definir a análise do controle de hidrogênio, a sequência de tratamento térmico e as evidências de validação. A ASTM B1031-26E01 é um guia para essa análise, não uma especificação universal de produto.4 Não use um ciclo genérico de tratamento térmico em forno como critério universal de liberação.
Fluxo do pedido e responsabilidades pela qualidade
Os prazos da usinagem e do acabamento só se tornam confiáveis quando o processo de acabamento e os critérios de aceitação são liberados em conjunto. A Zhenling deixa claras na cotação as responsabilidades pelo processo e pela inspeção, além das informações ainda pendentes do comprador. Quando a textura do perfil determina a aceitação, os dados necessários à especificação conforme a ISO 21920-2 permanecem no conjunto de requisitos para liberação.3
1
Envie
Desenho técnico, modelo CAD, grau do material, quantidade, especificação de acabamento e destino.
2
Analise
Função, material, superfícies críticas, áreas a mascarar, acréscimo dimensional e base de medição.
3
Solicite a cotação
Sequência de operações, responsabilidade pela execução, escopo da inspeção e limites do cronograma.
4
Usine
Produza a geometria controlada e prepare a superfície para o processo aprovado.
5
Aplique o acabamento
Execute o processo confirmado, mantendo o mascaramento, os pontos de contato e os registros de liberação.
6
Faça a aceitação
Inspecione a condição final, conclua as evidências exigidas e proteja a superfície para o transporte.
Mapa das filas de acabamento e dos gargalos de retrabalho
Conjunto de requisitos para liberação
A falta de informações sobre acabamento, mascaramento ou aparência interrompe a sequência de operações antes da produção.Preparação das máscaras
Geometrias complexas das áreas que não devem receber tratamento podem transformar a preparação da máquina em uma etapa sequencial, em vez de permitir trabalho em paralelo.Fila de processamento
A capacidade de banho, jateamento, revestimento, cura ou tratamento térmico depende do processo selecionado.Medição final
Os ajustes críticos devem ser verificados na condição superficial acordada.Ciclo de retrabalho
Desvios na espessura da película, na cor, no mascaramento ou no ajuste podem levar à decisão de remover o revestimento, refazer o processo ou refabricar a peça.
Ação do comprador: Defina o conjunto de requisitos para liberação antes do início da usinagem e indique o responsável por cada ponto de retenção. Esse é o caminho mais curto para obter uma cotação comparável e um cronograma de acabamento que possa ser analisado.
Defina o processo
Fábrica da Zhenling e suporte à fabricação
A Zhenling foi fundada em 2006 e opera em uma unidade fabril de 8.000 metros quadrados em Jiashan, Zhejiang, incluindo 6.000 metros quadrados de área de produção. Os equipamentos informados incluem máquinas de eletroerosão a fio CNC, tornos, fresadoras, retíficas, mandriladoras e furadeiras, centros de usinagem de 3 eixos, 4 eixos e 5 eixos importados, além de equipamentos que apoiam a integração com a fabricação de chapas metálicas. A aceitação da textura superficial continua sujeita ao desenho técnico e ao requisito aplicável da ASME B46.1 ou da ISO 21920; essas referências não são certificações da fábrica.13
Processo de fabricação relacionado
Quando o setor de aplicação altera os requisitos de material, inspeção ou documentação, use a central de usinagem CNC por setor para organizar essas informações antes da solicitação de cotação do acabamento.
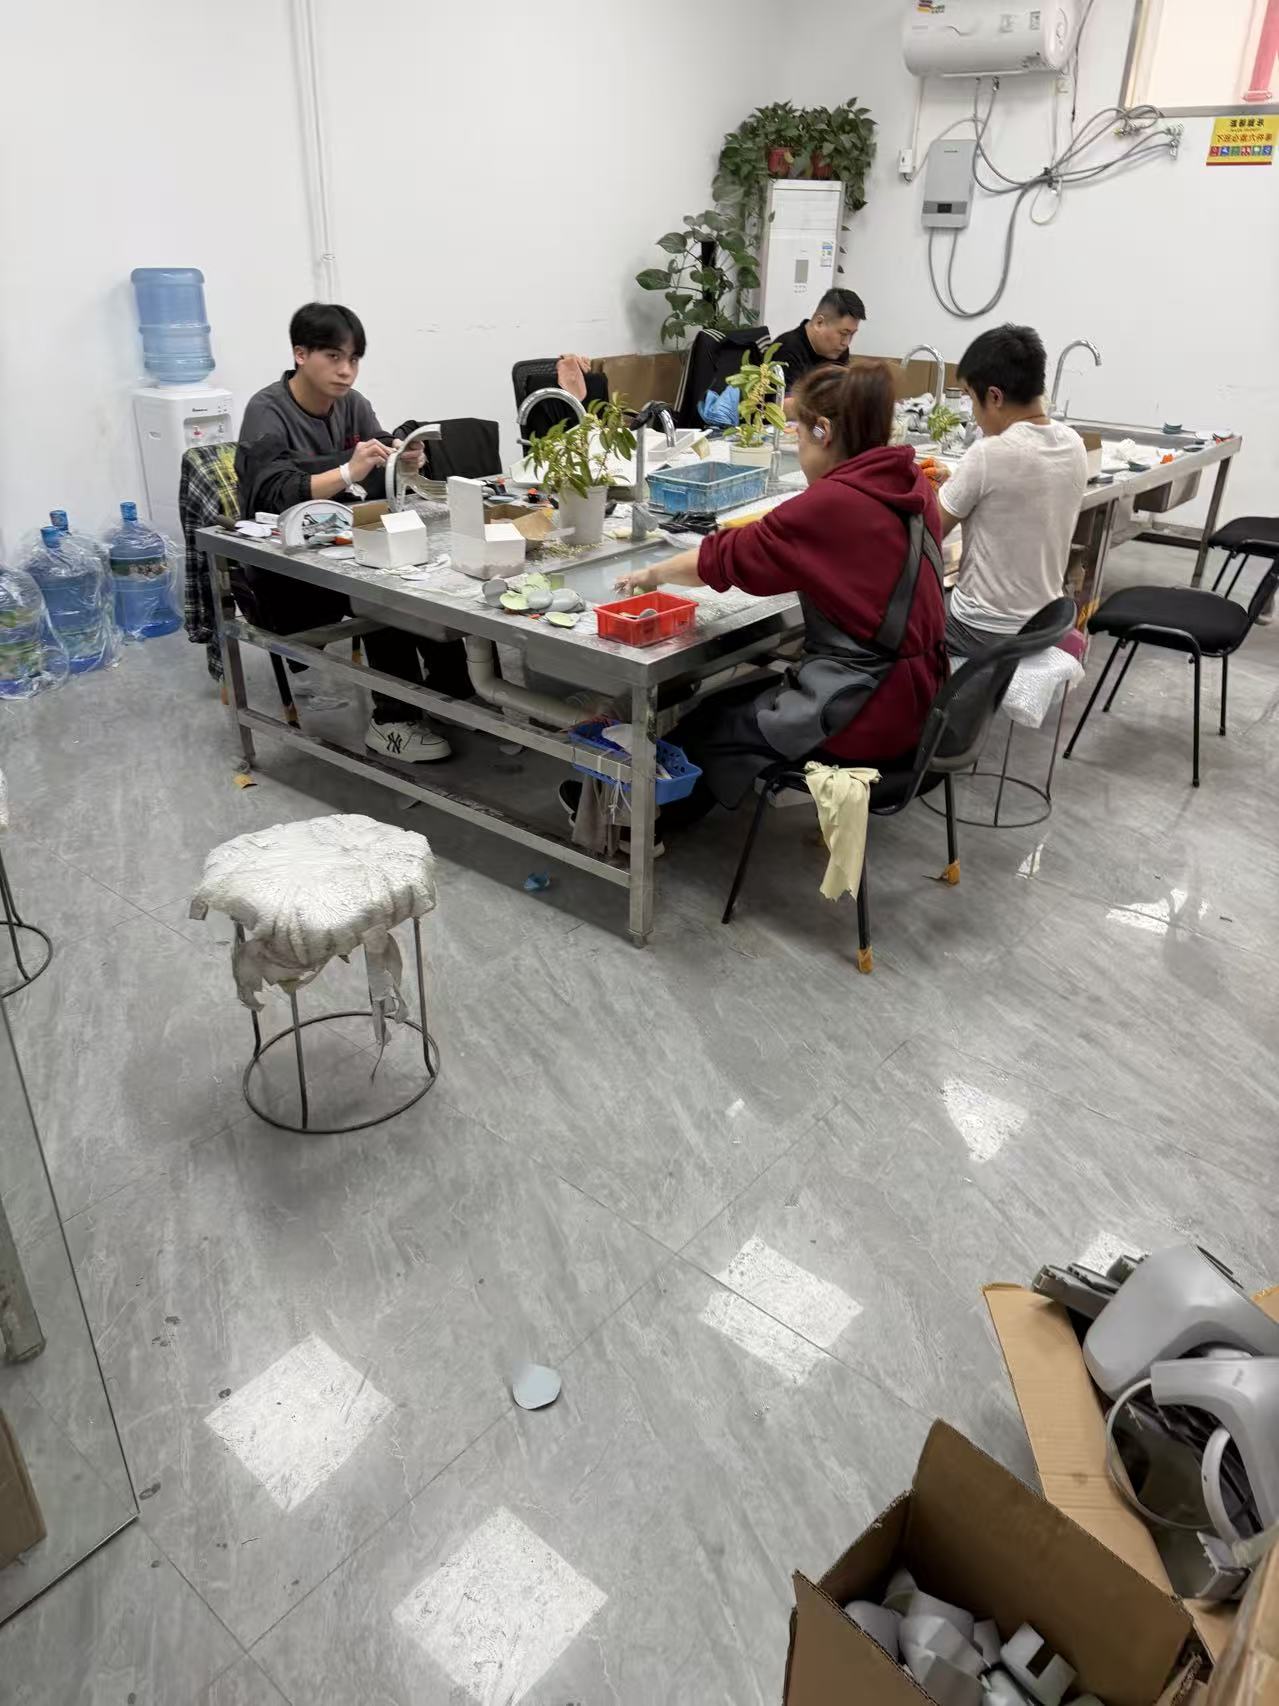
Equipe da Zhenling realizando acabamento superficial manual em peças metálicas. Imagem fornecida pelo cliente que mostra o trabalho manual de acabamento superficial e o manuseio na unidade de Jiashan.
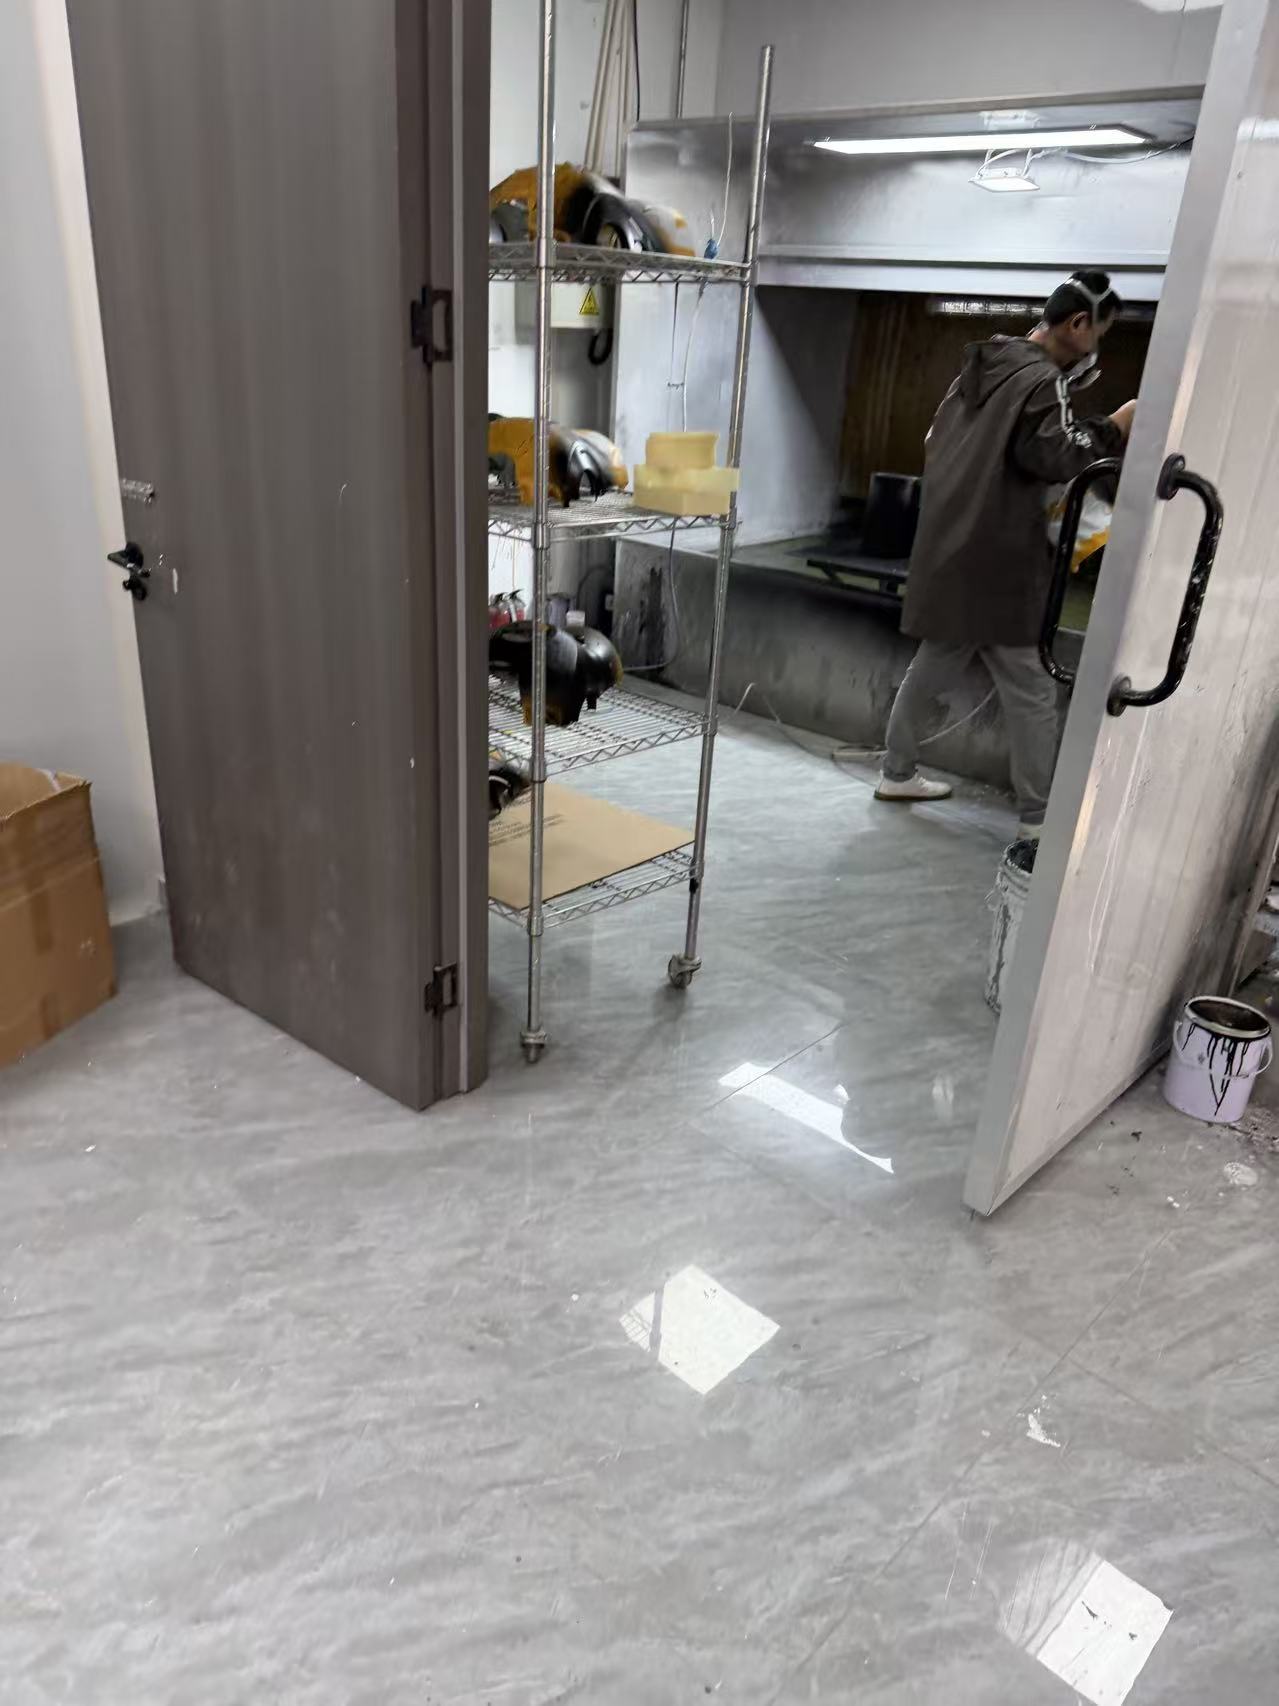
Operador da Zhenling trabalhando em uma cabine real de acabamento superficial na fábrica de Jiashan. Imagem real fornecida pelo cliente que mostra uma cabine de acabamento e um operador. Ela comprova a alegação sobre o ambiente de trabalho, mas não que a empresa executa internamente todos os processos listados.
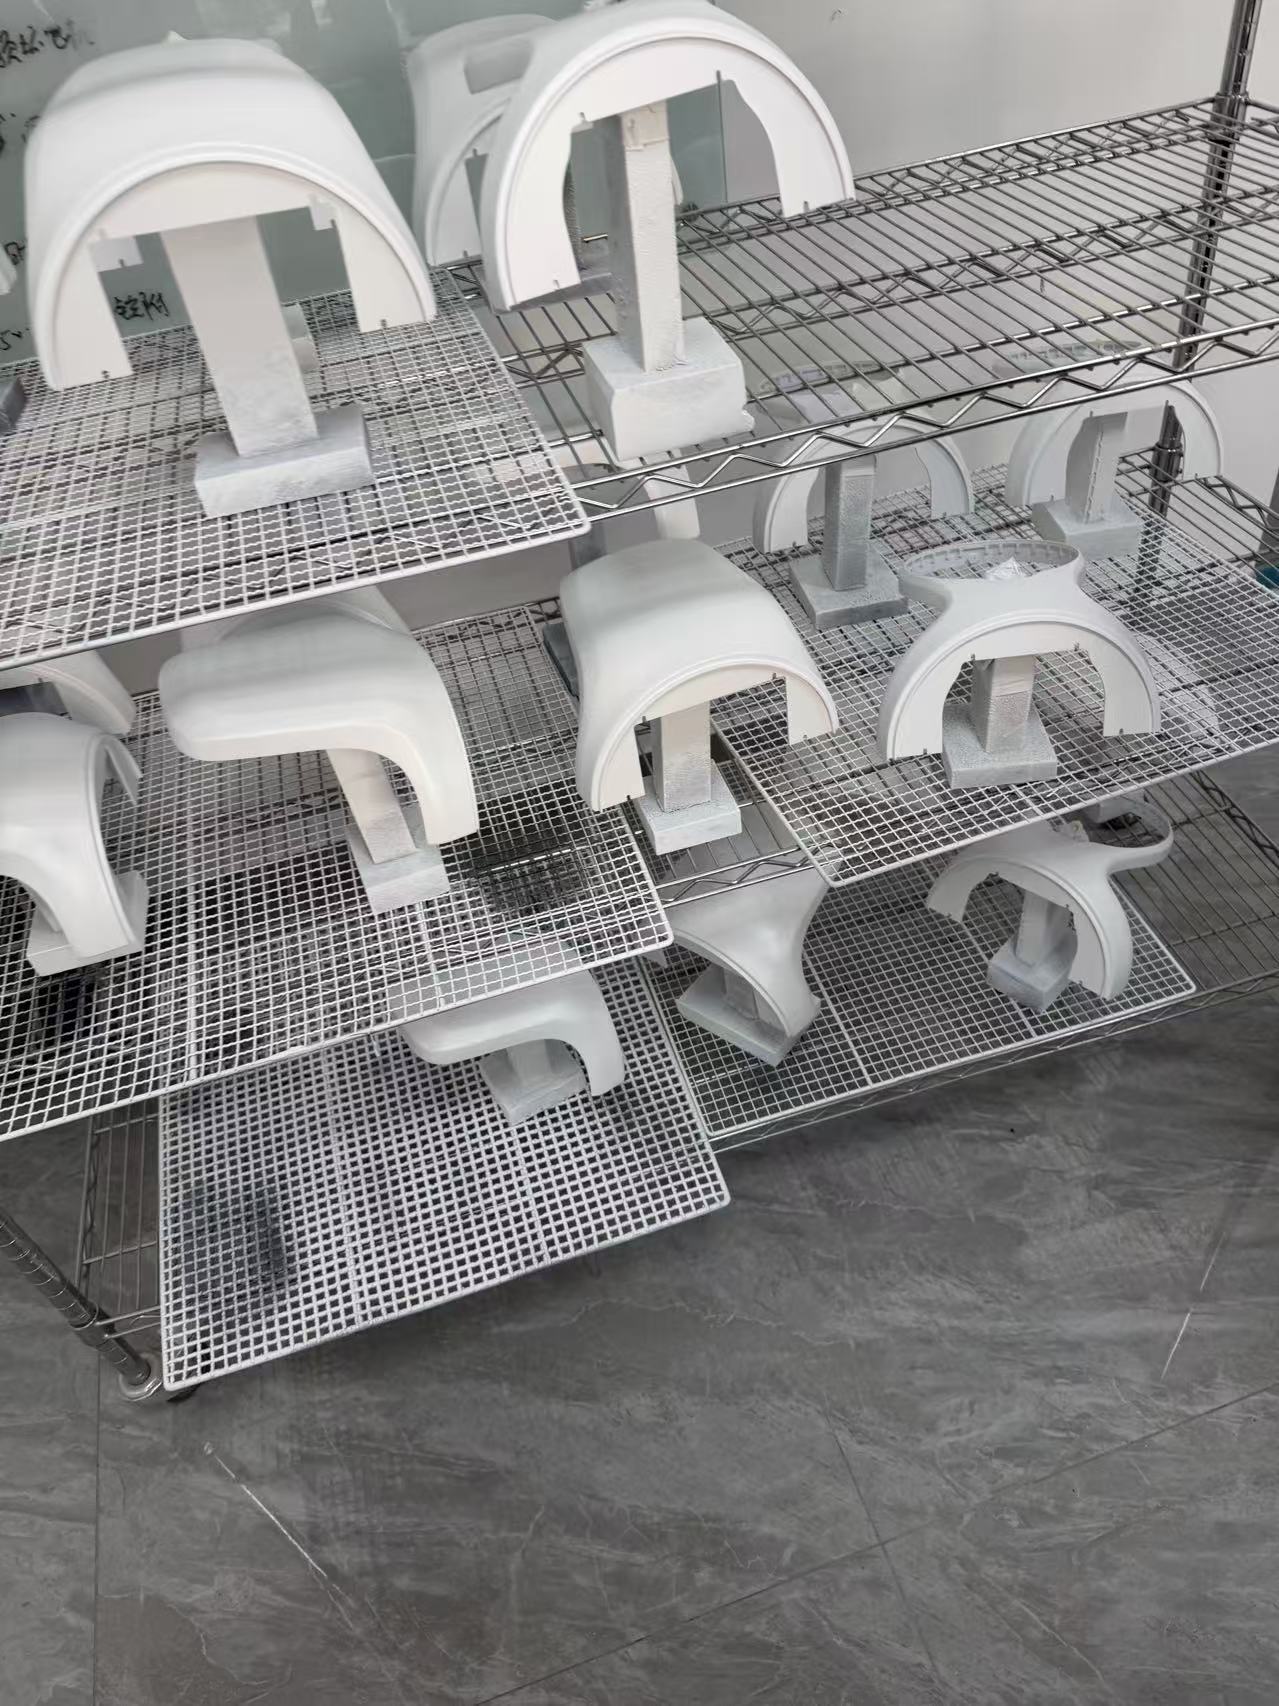
Componentes metálicos revestidos posicionados em suportes na área de acabamento superficial da Zhenling. Imagem do trabalho em andamento, fornecida pelo cliente, que mostra componentes metálicos revestidos em suportes.
USINAGEM CNC E ACABAMENTO
Contexto da fabricação conforme o desenho técnico
Fundada em 2006
Componentes metálicos fora de padrão e usinagem personalizada a partir de desenhos técnicos ou amostras.
Unidade fabril de 8.000 m²
Unidade fabril em Jiashan com uma área de produção de 6.000 m².
Equipamentos para diversos processos
Equipamentos de usinagem, conformação e soldagem dão suporte à análise da sequência de operações da peça.
Apoio na seleção de materiais
Os requisitos de temperatura, corrosão, pressão e dureza são analisados junto com o grau do material.
“A melhor análise do acabamento começa antes de a peça sair da usinagem. É nesse momento que ainda podemos preservar um ajuste, definir uma face visível e posicionar corretamente o ponto de inspeção.”
Compensações e processos alternativos de acabamento
Uma boa página de serviços não impõe o mesmo acabamento a todas as peças. Os processos de acabamento não são intercambiáveis; se a escolha desconsiderar o acréscimo dimensional, o calor de cura, a resistência do material base, a tolerância de aparência ou a próxima etapa de montagem, você arcará com problemas de ajuste, inconsistência ou retrabalho.
CENÁRIO 01 // Roscas, furos ou ajustes por interferência com tolerâncias estreitas
FATOR DE RISCO
Por que isso prejudica a peça
Uma superfície com material acrescentado ou convertida pode alterar o ajuste final.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Mascare a característica geométrica, acrescente uma sobremedida de usinagem, usine após o acabamento quando permitido ou escolha um processo compatível que acrescente menos espessura.
CENÁRIO 02 // Montagem com uniões coladas ou sensível ao calor
FATOR DE RISCO
Por que isso prejudica a peça
Um ciclo de cura ou tratamento térmico pode afetar adesivos, vedações ou a condição do material.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Aplique o acabamento antes da montagem, proteja a união ou selecione um sistema compatível que opere a uma temperatura mais baixa.
CENÁRIO 03 // Aço de alta resistência submetido à eletrodeposição ou ao processamento químico
FATOR DE RISCO
Por que isso prejudica a peça
O risco associado ao hidrogênio depende da resistência do material, do processo, do revestimento e do método validado para reduzir esse risco.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Para uma peça aeroespacial ou outra peça sujeita a especificações controladas, aplique a especificação pertinente ao produto e ao processo; a ASTM B1031 pode orientar a análise, mas não substitui essa especificação.
CENÁRIO 04 // Aparência desejada sem referência aprovada
FATOR DE RISCO
Por que isso prejudica a peça
Termos como “liso”, “fosco” ou “preto” não definem cor, brilho, textura nem marcas de contato aceitáveis.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Aprove uma amostra, o sistema de cores, as faces A/B e as condições de inspeção visual.
CENÁRIO 05 // Exigência de adesão combinada com a menor rugosidade
FATOR DE RISCO
Por que isso prejudica a peça
Uma superfície mais lisa nem sempre é melhor para todos os sistemas de adesão ou revestimento.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Especifique o perfil de preparação e a exigência de adesão em conjunto.
CENÁRIO 06 // Componente rotativo ou balanceado
FATOR DE RISCO
Por que isso prejudica a peça
A deposição irregular ou a distribuição desigual do revestimento pode alterar a distribuição final de massa.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Defina a distribuição, as áreas a proteger, a inspeção após o acabamento e qualquer exigência de balanceamento.
CENÁRIO 07 // Substrato plástico ou produzido por impressão 3D
FATOR DE RISCO
Por que isso prejudica a peça
Este mapa de sequências de operações voltado a metais não permite aplicar a outra família de substratos os mesmos pressupostos sobre revestimento ou preparação.
PROCESSO ALTERNATIVO
Próxima opção a avaliar
Faça uma análise específica do material, da adesão, da cura e dos critérios de aceitação antes de escolher o acabamento.
Ferramentas de engenharia de acabamento superficial
Use nossas ferramentas próprias de avaliação para definir superfícies críticas, padronizar as instruções de proteção de áreas e verificar se a solicitação de cotação está pronta antes de liberar seu projeto para fabricação. Garanta que os símbolos de acabamento superficial no desenho técnico de usinagem indiquem uma norma mensurável, uma direção exata e os critérios de aceitação aplicáveis.
Seletor de processos de acabamento
Compare os processos e selecione o acabamento superficial CNC mais adequado aos requisitos funcionais, ao material do substrato e às tolerâncias para a espessura do revestimento.
Gerador de solicitações de cotação com instruções de proteção e critérios de aceitação
Gere um resumo de especificações controladas que defina as características geométricas críticas, a proteção das roscas e as bases de medição para obter cotações precisas dos fornecedores.
Verificação da solicitação de cotação para acabamento superficial
Confira as indicações do seu desenho técnico segundo as normas ASME e ISO para evitar ambiguidades quanto à rugosidade média, à filtragem e aos critérios de aceitação.
Perguntas frequentes sobre acabamento superficial CNC
Como escolher o acabamento superficial de uma peça usinada por CNC?
Comece pela função da peça, pelo substrato, pelo ambiente de uso e pela geometria crítica; depois, compare os processos compatíveis. A aparência é um dos fatores; ajuste, corrosão, desgaste, adesão, condutividade e inspeção podem mudar a escolha.
Ra é suficiente para especificar o acabamento superficial?
Não. Indique o parâmetro e a unidade e acrescente o comprimento de corte ou filtro, a direção das marcas, a base de avaliação ou amostragem, o método de medição e o local de aceitação exigidos pela aplicação.
É possível combinar vários acabamentos superficiais em uma mesma peça?
Sim, desde que a sequência, a compatibilidade, as áreas protegidas e o estado exigido para aceitação estejam definidos. A solicitação de cotação deve indicar qual processo será aplicado a cada superfície e qual processo determina a dimensão final.
As dimensões críticas devem ser inspecionadas antes ou depois do acabamento?
O desenho técnico deve indicar o estado da superfície exigido para aceitação. Algumas características geométricas precisam ser verificadas antes e depois do acabamento, pois a espessura do revestimento, a conversão química, o polimento ou o jateamento podem afetar o resultado.
Por que os orçamentos de acabamento variam entre fornecedores?
Os orçamentos variam quando o processo, o pré-tratamento, a proteção de áreas, a cor ou o brilho, a espessura ou a dureza, a inspeção e a embalagem não seguem os mesmos requisitos. Compare os mesmos 8 itens de escopo antes de comparar os preços.
O que devo incluir em uma solicitação de cotação de acabamento superficial?
Envie o desenho técnico controlado, o arquivo CAD, o grau e a condição do material, a quantidade, a especificação de acabamento, as superfícies críticas, as áreas a proteger, a aparência desejada, a base de medição, os registros exigidos e o destino.
Como proteger roscas e superfícies de acoplamento?
Marque cada característica geométrica a proteger no desenho técnico e indique se a proteção, a tolerância adicional ou um processo posterior aprovado garantirá o ajuste final. Não deixe que o responsável pelo acabamento tenha de identificar as superfícies críticas apenas pela geometria.
O tratamento em estufa sempre elimina o risco de fragilização por hidrogênio após a galvanoplastia?
Não. As especificações aplicáveis ao material, ao produto e ao processo devem definir o plano de controle do hidrogênio, inclusive se o tratamento em estufa ou os ensaios são necessários. A ASTM B1031-26E01 orienta essa análise, mas não é uma especificação universal de produto.
Todos os 13 processos de acabamento são realizados na mesma oficina?
A cotação identifica o processo selecionado, quem será responsável pela execução e pela inspeção, e quais evidências serão exigidas para a liberação. As fotografias fornecidas mostram trabalhos reais de acabamento, mas não servem para afirmar que todos os processos são realizados internamente.
Quais comprovantes podem acompanhar as peças acabadas?
Relacione na solicitação de cotação o relatório de inspeção, o certificado do material, o certificado do processo, o plano de amostragem ou qualquer outro registro de liberação exigido. A Zhenling confirma na cotação por escrito quais documentos podem ser fornecidos.
Como a escolha do acabamento afeta o prazo de entrega?
A liberação da usinagem, o pré-tratamento, a proteção de áreas, a espera para processamento, a cura ou o tratamento em estufa, a inspeção e o retrabalho são etapas sequenciais de retenção. A Zhenling confirma o cronograma após analisar o processo selecionado e os documentos exigidos para aceitação.
Posso pedir uma lista de opções de acabamento antes de solicitar uma cotação?
Sim. Use o Seletor de processos de acabamento para organizar as informações sobre material, ambiente, aparência e características geométricas críticas; depois, envie o resultado com seu desenho técnico para análise de engenharia.