Entre em contato com a Zhenling

Serviço de usinagem CNC para peças sob medida e fora de padrão
- Prazo de resposta da cotação confirmado após análise da solicitação por um engenheiro
- Prazo do protótipo confirmado na cotação
- Classe de tolerância geral ISO 2768-m
- Aceitamos STEP, IGES, X_T, DWG, DXF e PDF
Segundo as informações fornecidas pela empresa, a unidade de Jiashan opera desde 2006. Em uma solicitação de cotação para usinagem CNC, a adequação do fornecedor depende do desenho técnico, material, quantidade, sequência de operações, requisitos de inspeção e condições de entrega; esta página não alega experiência prévia com clientes de equipamentos sob pressão nem garante prazo de resposta da engenharia. As consultas à Central de serviços de usinagem CNC devem incluir a revisão do desenho, material, quantidade, dimensões críticas, documentação de inspeção e condições de entrega acordadas. Considere provisórias as informações sobre capacidade e prazos. Os termos por escrito devem identificar a sequência de operações analisada, seus limites, os registros e as premissas para a liberação das peças.
Prazo de resposta da cotação
O prazo de resposta da cotação é confirmado após a análise da solicitação enviada pela engenharia.
Prazos de entrega
Os prazos de protótipos e pequenos lotes são confirmados na cotação por escrito após a análise do desenho técnico e da quantidade.
Quantidade do pedido
A quantidade mínima e a aceitação de pedidos de uma única peça são confirmadas na cotação por escrito.
Tolerâncias gerais
A ISO 2768-m só pode ser aplicada a dimensões sem tolerância individual quando a cotação por escrito indicar expressamente sua aplicação; características geométricas com tolerâncias individuais e indicações de tolerância geométrica são analisadas uma a uma.
Documentação específica do pedido
Relatórios de inspeção e documentação do material podem ser incluídos quando especificados no desenho técnico e na cotação por escrito.
Condições comerciais e pagamento
A forma de pagamento, o sinal, o prazo para pagar o saldo, o Incoterm, o destino e a responsabilidade pelo frete são confirmados na cotação por escrito.
PROCESSOS E CAPACIDADES
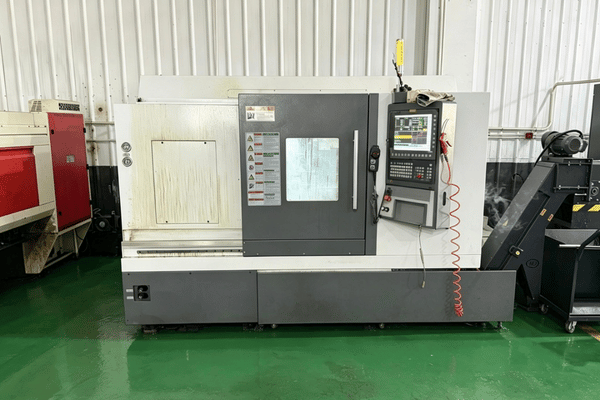
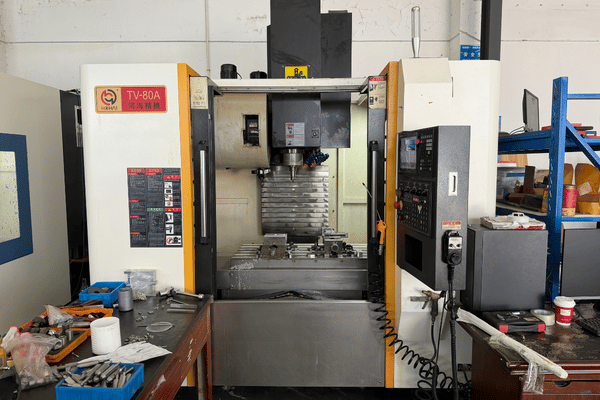
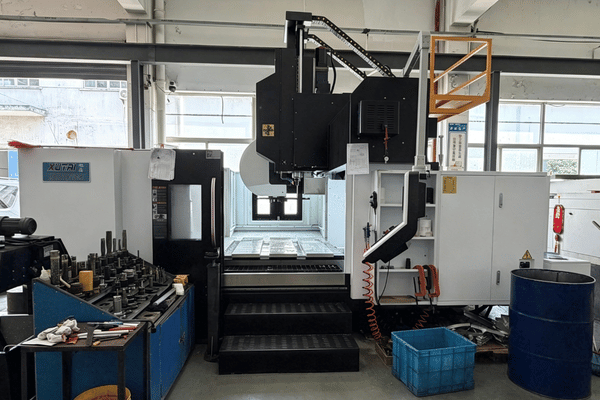
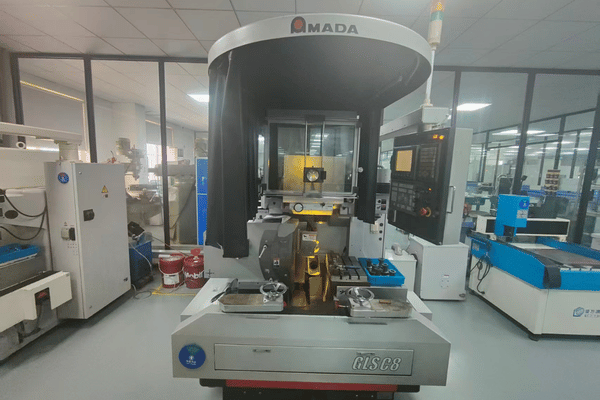
Capacidades, máquinas e linhas de produção para usinagem CNC
Todo o nosso trabalho parte de um desenho técnico, não de um catálogo. Usinamos cada componente conforme seu desenho técnico por meio de usinagem CNC, e o processo de fabricação é escolhido de acordo com a geometria, a tolerância e a quantidade, não pela máquina CNC que estiver ociosa.
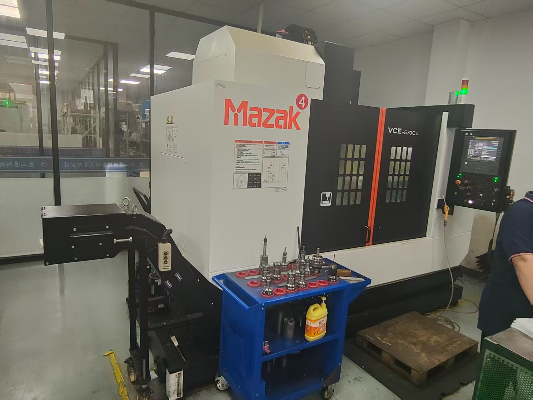
01
Fresamento CNC
Carcaças prismáticas, flanges, placas, manifolds e corpos com cavidades. Centros de usinagem de três e quatro eixos atendem à maior parte desses trabalhos.
Serviço de fresamento CNC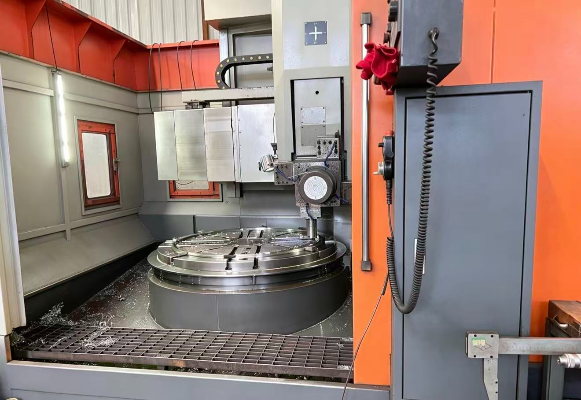
02
Torneamento CNC
Eixos, rolos, tampões, buchas, luvas e corpos roscados, inclusive de grandes diâmetros. Torneamento e fresamento são combinados em uma única preparação da máquina quando o desenho técnico permite.
Serviço de torneamento CNC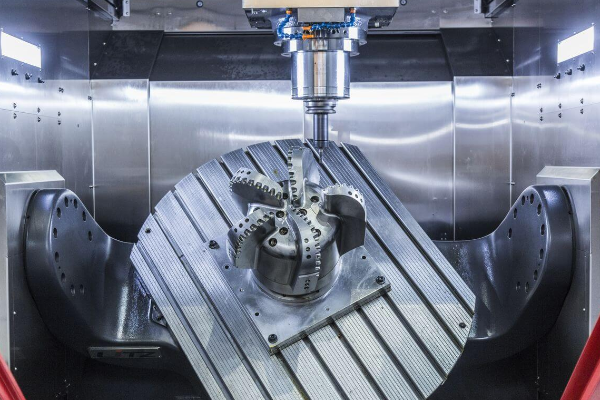
03
Usinagem de 5 eixos
Faces em ângulos compostos, contornos semelhantes aos de impulsores e peças que, de outra forma, exigiriam quatro dispositivos de fixação distintos. Centros de usinagem de 5 eixos importados executam esse trabalho.
Usinagem CNC de 5 eixos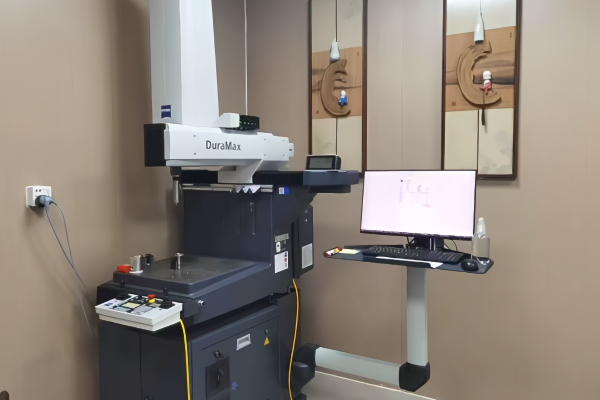
04
Usinagem em torno tipo suíço
Peças torneadas esbeltas cuja relação entre comprimento e diâmetro faz da deflexão o principal desafio. O apoio da bucha-guia mantém a peça estável perto da ferramenta de corte.
Usinagem em torno tipo suíço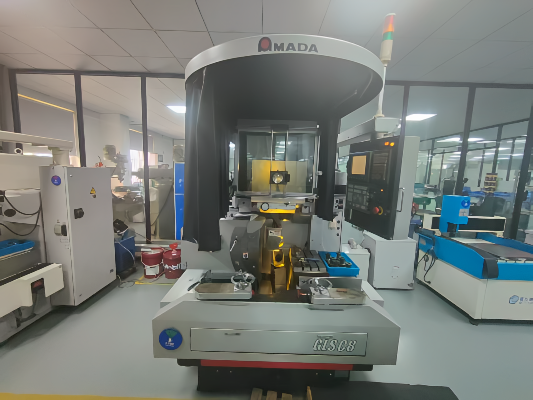
05
Usinagem CNC de precisão
Faces de vedação, ajustes de rolamentos e características geométricas controladas por referências, com tolerâncias estreitas no desenho técnico. Aqui, usinagem de precisão significa definir o método de inspeção antes do primeiro corte, não depois.
Usinagem CNC de precisão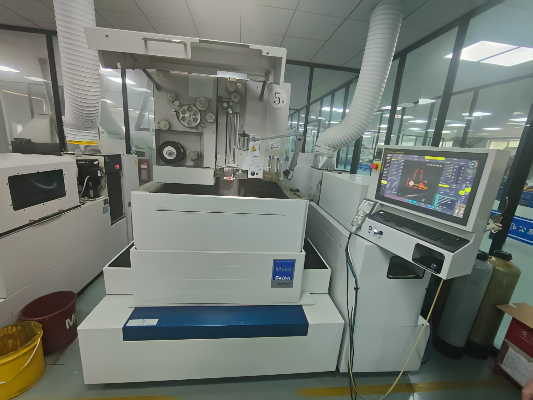
06
Prototipagem rápida por CNC
Uma produção rápida de protótipos antes da definição final do projeto, com os mesmos equipamentos e a mesma sequência de inspeção usados na produção.
Prototipagem rápida por CNC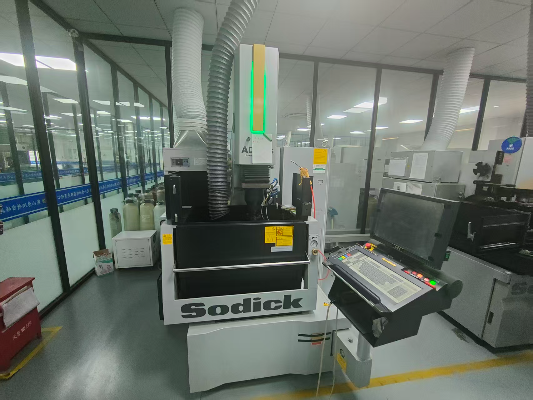
07
Microusinagem CNC
Características geométricas pequenas, paredes finas e furos rasos em que a evacuação de cavacos e a espessura mínima do cavaco determinam se a ferramenta corta ou apenas atrita.
Microusinagem CNC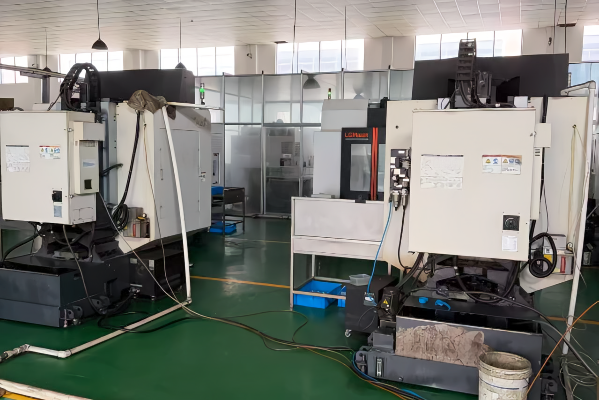
08
Usinagem em alto volume
Produção repetitiva a partir de um desenho técnico definido, programada conforme uma previsão de demanda aprovada para distribuir o custo dos dispositivos de fixação e do ferramental ao longo do lote.
Usinagem em alto volume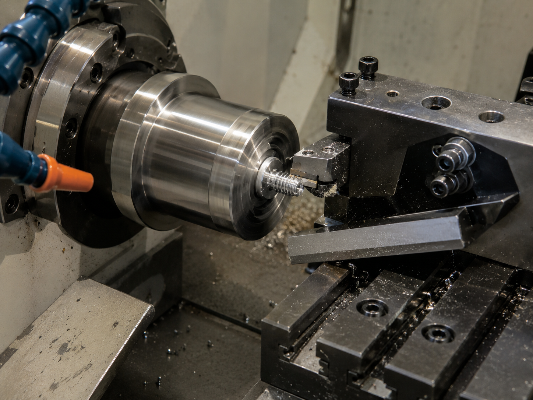
09
Usinagem em baixo volume
Quantidades intermediárias entre um protótipo e um pedido de produção confirmado. A produção em baixo volume segue a mesma sequência de inspeção de um lote completo.
Usinagem em baixo volume
CAPACIDADES EM MATERIAIS
Materiais que usinamos
A escolha do grau do material para uma peça sujeita a pressão ou usada em processos é definida pela autoridade responsável pelo projeto e pelas condições de serviço. Considere as ligas metálicas abaixo como famílias de materiais possíveis, não como alegações de disponibilidade em estoque; o grau exato, a forma, a condição, a disponibilidade e a rastreabilidade são confirmados na cotação por escrito.
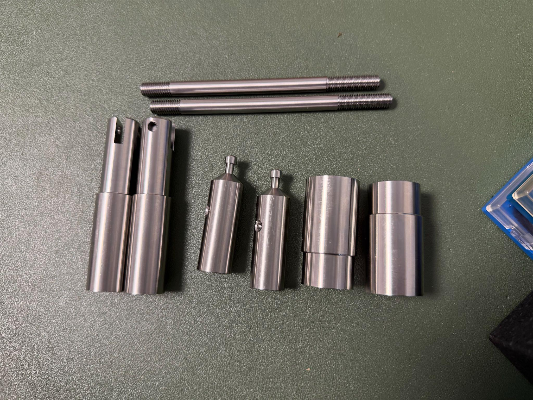
Aço inoxidável
303, 304, 304L, 316, 316L e 321 para aplicações sujeitas à corrosão, superfícies higiênicas e peças sujeitas a pressão.
Usinagem de aço inoxidável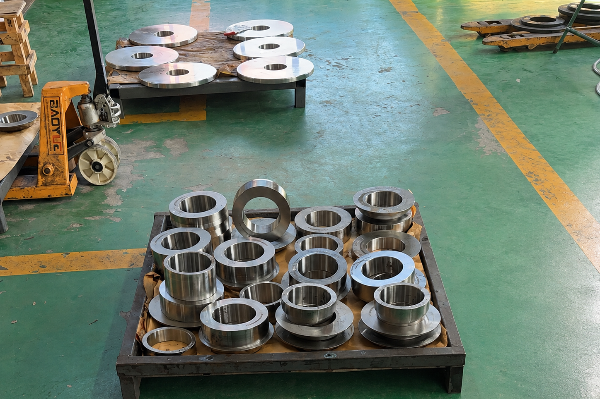
Aço-liga e aço para rolamentos
Q345D, 12CrMoV, 25CrMo, 42CrMo e GCr15 para resistência mecânica, temperaturas elevadas e superfícies sujeitas a desgaste.
Usinagem de aço-liga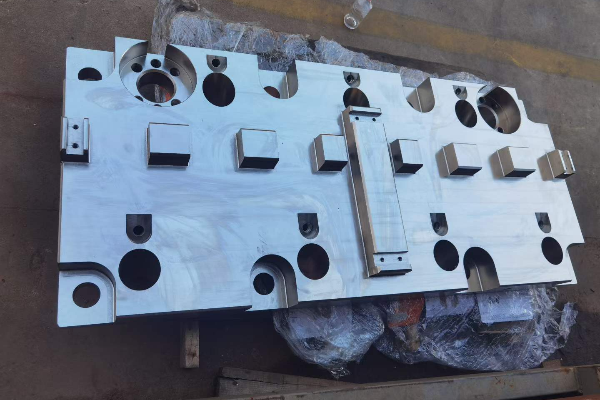
Aço-carbono
20#, 45# e Q235A para aplicações estruturais e aplicações gerais sob pressão em que a corrosão é controlada por revestimento ou revestimento interno.
Usinagem de aço-carbono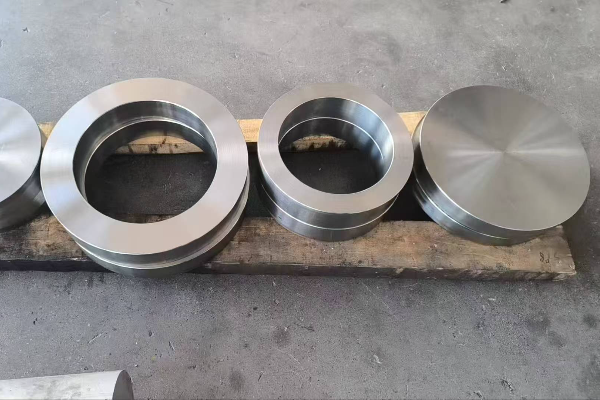
Ligas metálicas à base de níquel
C276, 904L e graus relacionados à base de níquel para ácidos redutores, fluidos com cloretos e serviço com fluidos ácidos.
Usinagem de ligas metálicas de níquel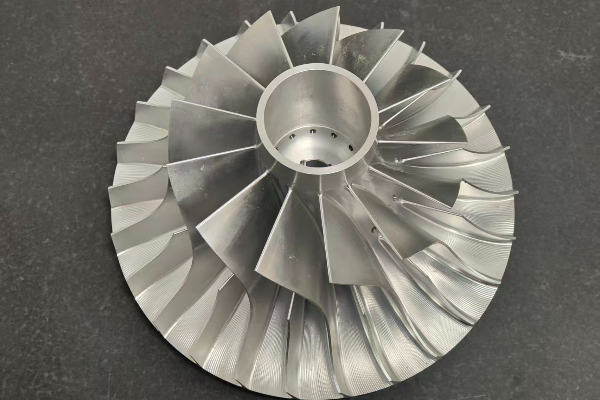
Ligas metálicas de alumínio
Graus de alumínio para suportes leves, tampas e corpos de instrumentos cujo projeto é definido pela relação entre resistência e peso.
Usinagem CNC de alumínio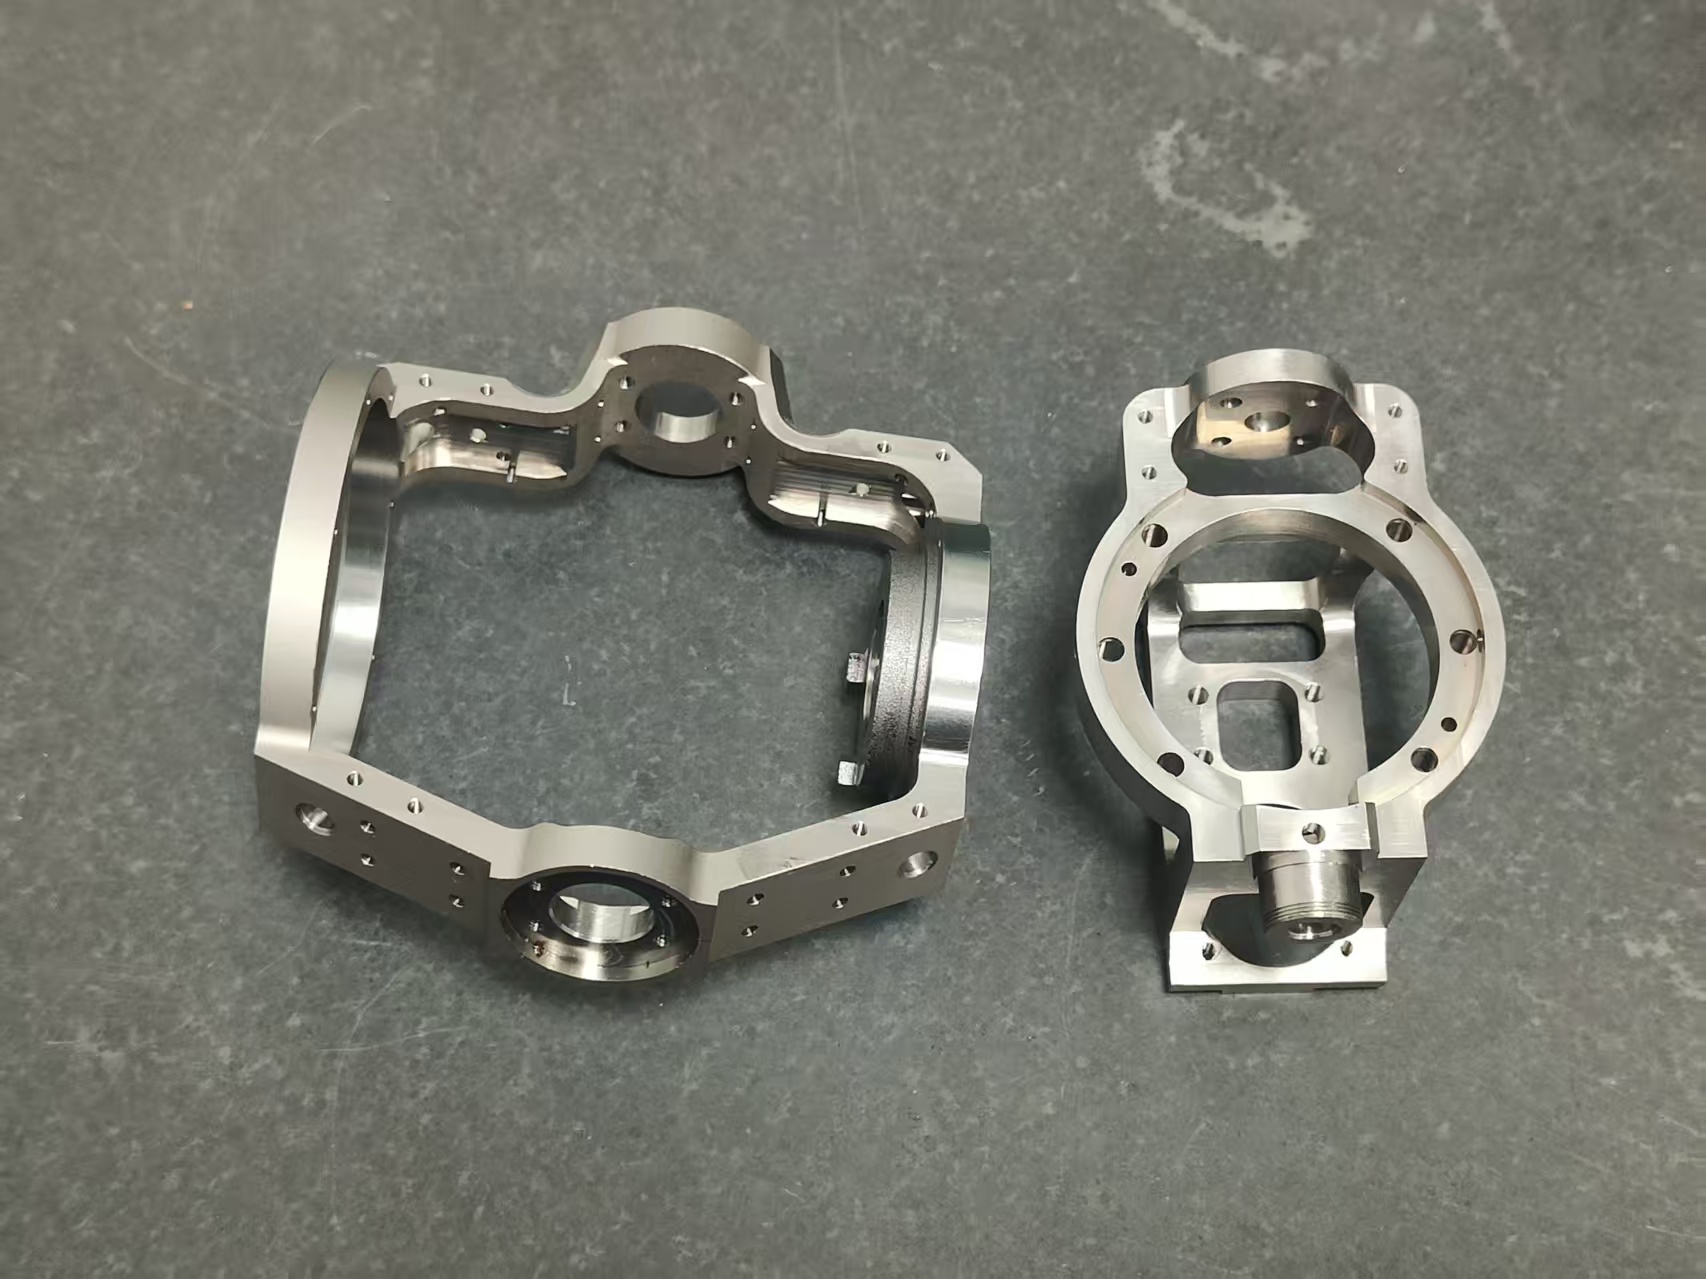
Matriz de seleção de materiais para serviços em alta temperatura, ambientes corrosivos e alta pressão
| Condição de serviço | O que realmente determina o grau do material | Graus que usinamos para essa aplicação | O que seu desenho técnico precisa especificar |
|---|---|---|---|
| Temperatura elevada, faixa de fluência | Tensão admissível na temperatura de projeto e resistência à fragilização por revenimento | 12CrMoV, 25CrMo, 42CrMo | Temperatura de projeto, pressão de projeto e norma de fabricação do vaso |
| Corrosão industrial geral | Taxa de corrosão uniforme no meio específico, não uma classificação genérica | 304L e, quando for necessário molibdênio, 316L | Meio, concentração, temperatura e presença ou ausência de aeração no fluido |
| Serviço em meio marinho e com cloretos | Resistência à corrosão por pites e por frestas, que aumenta com o teor de molibdênio e nitrogênio | 316L e, quando a margem do 316L for insuficiente, 904L | Concentração de cloretos e temperatura máxima do metal |
| Risco de corrosão sob tensão por cloretos | Atuação conjunta de tensão de tração, temperatura do metal acima de aproximadamente 50 °C e uma fase aquosa com cloretos | Graus ricos em níquel; ligas metálicas com teor de níquel igual ou superior a 45% são praticamente imunes | Temperatura de operação, condição de tensões residuais e presença de solda na peça |
| Ácidos redutores, clorídrico e fluorídrico | Resistência a meios redutores, para os quais o aço inoxidável austenítico convencional não é uma opção | C276 e ligas metálicas relacionadas à base de níquel | Ácido, concentração, temperatura e presença de contaminantes oxidantes |
| Desgaste e contato rolante | Dureza em toda a seção e acabamento superficial na face sujeita à carga | Aço para rolamentos GCr15 e 42CrMo na condição temperada e revenida | Dureza exigida, profundidade de endurecimento e superfície que suporta a carga |
Duas especificações devem aparecer nesta tabela, não nas letras miúdas. A seleção do grau do material aqui serve como orientação de engenharia para escolher o material bruto a ser usinado; não constitui avaliação de conformidade, e a seleção do grau para o equipamento sob pressão acabado é regida pelo fabricante do equipamento ou pelo organismo notificado nos termos da Diretiva 2014/68/EU. Determinamos o grau de acordo com as condições de serviço que você define, caso a caso, e esta tabela não deve ser considerada substituta da engenharia de corrosão aplicada ao seu processo.
PROCESSO / PÓS-PROCESSAMENTO
Acabamentos superficiais e pós-processamento
Os termos por escrito devem identificar as unidades onde ocorrem a usinagem, o acabamento e a inspeção; qualquer processador externo; os registros exigidos; e a parte responsável pela liberação final antes do envio.
| Acabamento | Para que serve | Substrato adequado | Onde é realizado |
|---|---|---|---|
| Passivação | Remove o ferro livre deixado pela usinagem e restaura a película rica em cromo; é um processo químico que não altera a rugosidade | Apenas aço inoxidável | Serviço padrão da Zhenling, realizado ou coordenado; responsabilidade pelo processamento confirmada na cotação |
| Anodização | Forma uma camada de óxido integrada ao material para resistência à corrosão e ao desgaste | Alumínio e titânio; não se aplica a aço inoxidável | Serviço padrão da Zhenling, realizado ou coordenado; responsabilidade pelo processamento confirmada na cotação |
| Revestimento em pó | Camada espessa de revestimento pigmentado que protege contra exposição externa e danos durante o manuseio | Aço-carbono e alumínio | Serviço padrão da Zhenling, realizado ou coordenado; responsabilidade pelo processamento confirmada na cotação |
| Galvanoplastia | Camada metálica depositada para resistência à corrosão, condutividade ou acréscimo dimensional | Aço-carbono e aço-liga | Serviço padrão da Zhenling, realizado ou coordenado; responsabilidade pelo processamento confirmada na cotação |
| Escovamento | Acabamento com textura direcional, especificado pela direção das marcas e por um padrão visual de aceitação, não apenas pelo valor de Ra | Aço inoxidável e alumínio | Confirmado na cotação |
| Polimento mecânico | Melhora a superfície visual e funcional de faces de vedação e peças para aplicações higiênicas | Aço inoxidável, aço-liga | Unidade de execução confirmada em cada cotação |
| Rebarbação e quebra de arestas | Remove rebarbas da usinagem e quebra arestas vivas antes da inspeção | Todos os graus de material que usinamos | Unidade de execução confirmada em cada cotação |
Dois acabamentos que costumam ser confundidos
Passivação e anodização não são intercambiáveis. A passivação é um tratamento químico que não altera a rugosidade superficial, enquanto a anodização se aplica ao alumínio e ao titânio, não ao aço inoxidável.
As peças são enviadas como usinadas, com as arestas quebradas, a menos que seu desenho técnico especifique um acabamento; nenhum tratamento superficial é aplicado sem previsão na cotação por escrito. O índice completo de acabamentos está em Acabamento superficial.
Tolerâncias, condição da superfície e prazos de entrega padrão
A ISO 2768-1 rege apenas um aspecto: dimensões lineares e angulares sem tolerância individual no desenho técnico. Ela nada estabelece sobre controle geométrico, características geométricas críticas ou a incerteza de medição de um valor informado; por isso, cotamos esses itens separadamente, em vez de agrupá-los em uma única classe de tolerância.
| Especificação | O que conseguimos atender |
|---|---|
| Classe de tolerância geral | As tolerâncias seguem a ISO 2768-m como classe de tolerância geral, com classes mais restritas onde indicadas no desenho técnico |
| Especificação geométrica geral | ISO 22081, que retirou de vigência e substituiu a ISO 2768-2 em 2021 |
| Características geométricas com tolerâncias individuais | Cotadas característica por característica conforme seu desenho técnico, com as indicações de tolerância geométrica interpretadas segundo a ISO 1101 e o método de medição acordado antes da usinagem |
| Prazo de resposta da cotação | O prazo de resposta da cotação é confirmado após a análise da solicitação enviada pela engenharia |
| Prazo de entrega de protótipos | Prazo dos protótipos confirmado na cotação por escrito após análise do desenho técnico |
| Prazo de entrega de pequenos lotes | Prazo dos pequenos lotes confirmado na cotação por escrito após análise da quantidade |
| Prazo de entrega da produção | Prazo da produção confirmado na cotação por escrito |
| Certificação do material | Quando especificado para o pedido, o documento de material EN 10204 aplicável, emitido pela entidade identificada, com vínculo à corrida ou ao lote e escopo acordado |
| Inspeção fornecida | Relatório de inspeção dimensional conforme o desenho técnico, quando especificado na cotação por escrito |
| Pedido mínimo | A quantidade mínima e a aceitação de pedidos de uma única peça são confirmadas na cotação por escrito |
| Trabalho com prazo reduzido | A programação com prazo reduzido está disponível mediante solicitação. A viabilidade é confirmada durante a análise do desenho técnico |
QUALIDADE E CONFORMIDADE
Controle de qualidade, inspeção e documentação
Em uma peça fabricada conforme o desenho técnico, a qualidade resulta de uma cadeia de registros, não de um slogan. Cada pedido tem sua própria identificação do material, seus próprios resultados de medição e sua própria documentação, e a mesma sequência se aplica tanto a uma única peça quanto a um lote de produção.
Como cada pedido é verificado
1
O material recebido é identificado pelo certificado da usina, e o número da corrida é transferido para uma nova superfície antes que a usinagem remova a marcação original, com acompanhamento do controle de qualidade.
2
A inspeção da primeira peça produzida é feita conforme seu desenho técnico antes da continuidade do restante do pedido, com cada característica geométrica do desenho medida e registrada.
3
As verificações durante a produção abrangem as características geométricas que podem variar ao longo do lote: diâmetros dos furos, faces de vedação, diâmetros de flanco das roscas e posições controladas por referências geométricas.
4
A inspeção dimensional final é realizada na peça acabada, após o retorno de qualquer acabamento feito em uma unidade parceira.
5
O conjunto de registros é reunido e liberado com o envio, vinculado à revisão do desenho técnico usada nas medições.
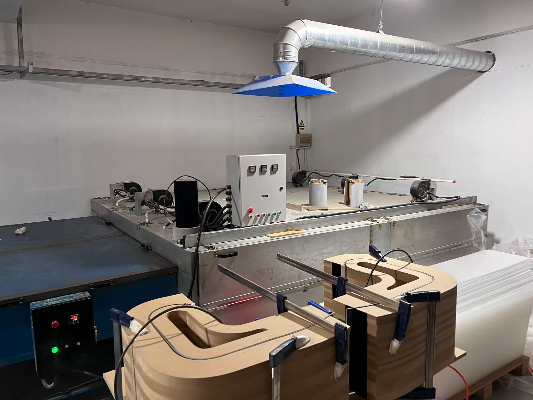
Quando a identificação da corrida ou do lote for exigida, o pedido deve definir o momento da transferência da marcação, a responsabilidade pelo acompanhamento ou pela verificação e os registros vinculados antes que a usinagem remova a marca original.
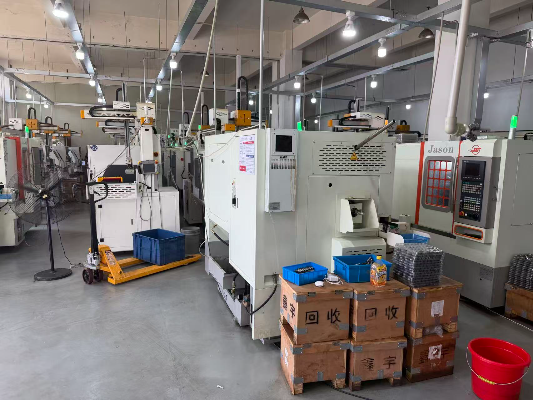
Equipamentos de inspeção
- Os equipamentos de inspeção específicos do pedido devem ser confirmados pelo modelo ou método, faixa de uso, situação da calibração e incerteza de medição.
- Metrologia manual durante a fabricação: micrômetros, súbitos, traçadores de altura, calibradores de rosca e rugosímetros.
Informamos quais equipamentos são usados e o que eles medem. Faixa de calibração, incerteza de medição e capacidade demonstrada do processo são qualificações distintas e, quando exigidas pela sua especificação, são acordadas para cada projeto, não presumidas a partir da lista de equipamentos.
Requisitos de verificação de certificados
Qualquer certificado relacionado à CE ou à ASME usado para qualificar um fornecedor deve identificar o titular legal, a unidade fabril, o número, o escopo e a validade. Um certificado de equipamento sob pressão não transforma um componente usinado individual em um item sob pressão certificado.
O que um certificado abrange e o que não abrange
A marcação CE nos termos da Diretiva 2014/68/EU se aplica a um equipamento sob pressão específico ou a um tipo de equipamento, enquanto um certificado ASME registra o tipo e o número do certificado, seu escopo, a data de autorização e o endereço da fábrica.
Três níveis de comprovação para aplicações sob pressão
| Nível | O que comprova | Quem fornece |
|---|---|---|
| Comprovação do material | Que o metal da peça corresponde ao grau do material e à corrida especificados no desenho técnico, com resultados medidos da composição química e das propriedades mecânicas | O emissor identificado do documento do material, quando EN 10204 3.1 é especificada no pedido |
| Identificação e rastreabilidade da usinagem | Que a identificação da corrida certificada acompanhou a peça desde o recebimento, passando pela usinagem, até a inspeção final, inclusive na transferência da marcação | Nós, no conjunto de registros do pedido |
| Conformidade final do equipamento sob pressão | Que o vaso ou conjunto concluído atende à categoria aplicável nos termos da Diretiva 2014/68/EU, inclusive quanto a qualquer avaliação específica do material | O fabricante do equipamento, em conjunto com o organismo notificado, e não o fornecedor da usinagem |
É comum que compradores peçam à empresa de usinagem o terceiro nível. Fornecemos integralmente os dois primeiros; o terceiro cabe a quem coloca o equipamento concluído no mercado.
Se uma medida da peça ficar fora do especificado no desenho técnico
Retrabalhamos ou refazemos a peça, por nossa conta, segundo os mesmos critérios de aceitação por escrito usados na inspeção da primeira peça produzida, e enviamos a você uma análise escrita da causa raiz. Amostras e primeiras peças produzidas são cotadas a partir de uma única peça e recebem a mesma inspeção e documentação das peças de produção; assim, uma primeira peça aceita serve como referência efetiva, e não como mera formalidade.
FLUXO DE TRABALHO E SISTEMA DE QUALIDADE
Do desenho técnico à entrega das peças
1
Envie seus arquivos
Trabalhamos com desenhos técnicos 2D em PDF, DWG ou DXF e modelos 3D em STEP, IGES ou Parasolid X_T. Um arquivo CAD basta para começar; o desenho técnico define as tolerâncias e o acabamento.
2
Análise do desenho técnico
Um engenheiro de processos analisa o desenho técnico quanto à viabilidade de usinagem, à fixação da peça e ao acesso para inspeção, e aponta o que geraria custos sem trazer benefício funcional.
3
Cotação por escrito
Preço, prazo de fabricação, grau do material, escopo do acabamento e entregáveis da inspeção são informados juntos, para que você possa comparar o escopo com o de outras cotações.
4
Primeira peça produzida
A primeira peça é usinada e medida em relação a cada característica geométrica do desenho técnico antes da produção do restante do pedido.
5
Produção e responsabilidade pelo resultado
Se uma característica geométrica sair dos limites, interrompemos a produção, corrigimos e medimos novamente, por nossa conta, em vez de enviar a peça e discutir o problema depois.
6
Embalagem e envio
As peças são embaladas para evitar danos no transporte e liberadas com o relatório de inspeção e o certificado do material da corrida da qual foram produzidas.
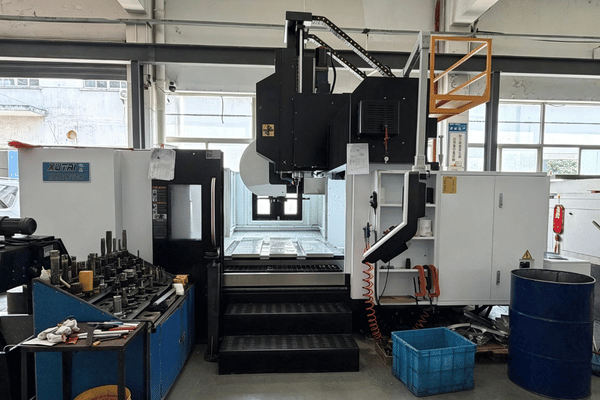
O que cada registro permite rastrear
| Registro | O que relaciona |
|---|---|
| Rastreabilidade do número da peça | A peça medida, a revisão do desenho técnico, a alteração de engenharia correspondente e a ordem de produção em que foi fabricada |
| Rastreabilidade do produto | O material bruto, qualquer processo especial, como tratamento térmico ou galvanização, e os testes funcionais, cada um vinculado ao respectivo número de especificação |
| Rastreabilidade das características geométricas | Cada característica geométrica do desenho técnico ou modelo associada individualmente a um resultado medido |
| Reinspeção parcial | Uma característica geométrica alterada registrada novamente na mesma estrutura de três partes, com novo número de relatório e data da assinatura |
A estrutura de três partes acima segue a forma como a SAE AS9102 organiza um relatório de inspeção da primeira peça produzida, pois separar a rastreabilidade da peça, do produto e das características geométricas é a maneira mais clara de permitir que alguém que não acompanhou o processo audite o relatório. Adotamos essa estrutura para organizar as evidências; isso não significa que tenhamos aprovação em algum sistema de qualidade aeroespacial.
Nota sobre dados técnicos sujeitos a controle
Quando um acordo de confidencialidade é firmado, ele rege as informações abrangidas pelo acordo. Consultas que envolvam dados sujeitos a controle exigem análise de conformidade e podem ser recusadas; um acordo de confidencialidade não substitui uma autorização de controle de exportações nem a responsabilidade de quem envia os dados pelo cumprimento das exigências aplicáveis.
Orientações de projeto para reduzir seus custos
| Característica geométrica do projeto | O que especificar | Por que reduz o custo |
|---|---|---|
| Raios de cantos internos | O maior raio permitido pela montagem | Um raio maior permite usar uma ferramenta de corte maior e mais rígida, com avanço mais rápido |
| Profundidade da cavidade | Profundidade não superior a cerca de 4 vezes a largura da cavidade | Cavidades mais profundas exigem ferramentas longas e finas e redução do avanço |
| Espessura da parede | Paredes finas apenas onde forem necessárias para a função da peça | Paredes finas se deformam sob a força de corte e exigem passes adicionais para compensar a deflexão |
| Indicações de tolerância | Tolerâncias estreitas apenas nas características geométricas funcionais | Cada característica geométrica com tolerância mais estreita aumenta tanto o tempo de usinagem quanto o de inspeção |
| Indicações de acabamento superficial | Rugosidade especificada face a face, em vez de uma nota geral | Uma exigência geral de acabamento fino faz o custo da superfície mais difícil pesar sobre a peça inteira |
| Sistema de referências geométricas | Referências geométricas compatíveis com o uso da peça e com a forma como ela pode ser fixada | Um sistema de referências geométricas viável elimina da cotação a necessidade de um dispositivo de fixação para inspeção |
RESUMO DAS CAPACIDADES
Famílias de peças e setores candidatos à análise de cotação
As informações de perfil fornecidas pela empresa indicam que ela opera desde 2006 e listam categorias amplas de equipamentos e peças. Esses dados não comprovam a capacidade de usinagem CNC para um pedido específico; cada família de peças, material, quantidade, sequência de operações, plano de inspeção e requisito de entrega é analisado à luz do desenho técnico e da cotação por escrito.
Flanges e bocais
Em consultas sobre flanges, bocais ou chapas de reforço, defina as faces de vedação, a documentação comprobatória do material, a responsabilidade pelo projeto para pressão, a interface de soldagem e os registros de aceitação.
Rolos e eixos
Em consultas sobre rolos, eixos ou munhões, defina a condição do material, os ajustes dos mancais, as relações entre referências geométricas, o batimento, o acabamento e o método de inspeção.
Corpos e sedes de válvulas
Em consultas sobre corpos, sedes, castelos ou hastes de válvulas, defina a liga metálica, o fluido de processo, as partes que contêm a pressão, as interfaces de vedação, a inspeção e a responsabilidade regulatória.
Tubos curvados e trechos pré-fabricados de tubulação
Consultas sobre tubos, curvas ou trechos pré-fabricados de tubulação devem identificar o escopo da conformação e da soldagem, as interfaces usinadas, a qualificação do procedimento, a inspeção e a responsabilidade pela transferência da peça.
Bujões e tampas de fechamento
Em consultas sobre bujões, tampas ou fechamentos roscados, defina a norma e a classe da rosca, as superfícies de vedação, a condição do material, a inspeção e o método de aceitação.
Conjuntos completos
Consultas sobre montagem devem identificar os componentes fornecidos, o escopo da soldagem ou união, as tolerâncias das interfaces, a inspeção da montagem, os testes funcionais e quem é responsável pela liberação.
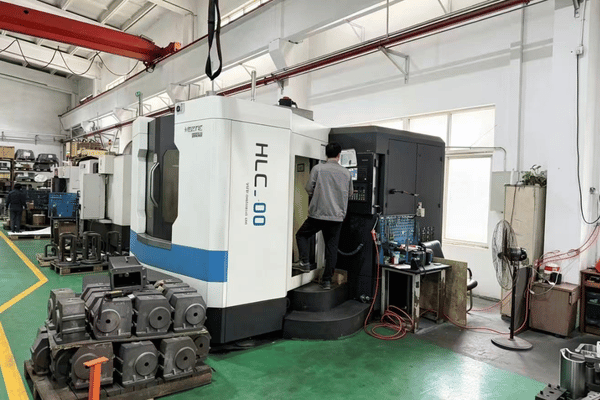
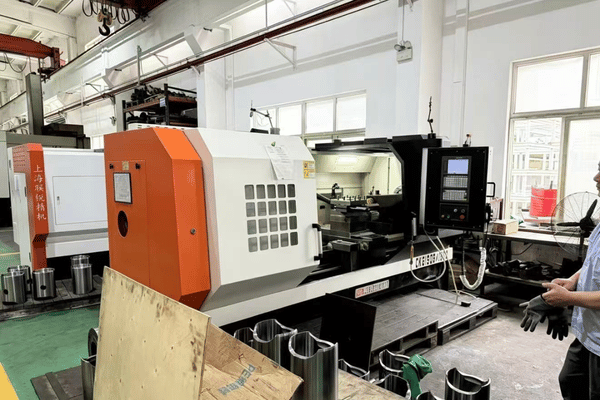
Setores e famílias de peças candidatos à análise
Consultas sobre aplicações sob pressão
Para componentes de casco ou tampo, bocais, flanges e componentes internos, o comprador deve definir a responsabilidade pelo projeto do vaso, a documentação comprobatória do material, o escopo da usinagem, a interface com o fabricante e os registros de liberação.
Separação de petróleo e gás
Componentes internos de separadores, rolos, peças de desgaste e corpos usinados para fluidos em que o teor de cloretos e a temperatura determinam o grau do material.
Controle de fluidos
Componentes de válvulas e bombas em que as faces de vedação, a concentricidade e a condição da superfície determinam se o conjunto mantém a vedação.
Setores aeroespacial e médico
O trabalho nesses setores segue requisitos próprios de desenhos técnicos e registros. Consulte usinagem CNC aeroespacial e usinagem CNC para o setor médico.
Qual processo é adequado para sua peça
| Precisão necessária | Quantidade | Dimensões máximas e geometria | Processo |
|---|---|---|---|
| Classe geral | 1–20 peças | Corpo prismático, características geométricas em duas ou três faces | Fresamento CNC |
| Classe geral | Qualquer quantidade | Peça de revolução com comprimento inferior a cerca de 6 diâmetros | Torneamento CNC |
| Classe geral | Qualquer quantidade | Peça torneada esbelta com comprimento superior a cerca de 8 diâmetros | Usinagem em torno tipo suíço |
| Tolerâncias estreitas em várias características geométricas | Qualquer quantidade | Faces de vedação, ajustes de mancais, posições controladas por referências geométricas | Usinagem CNC de precisão |
| Qualquer quantidade | Qualquer quantidade | Ângulos compostos ou faces contornadas que, de outro modo, exigiriam 4 ou mais dispositivos de fixação | Usinagem de 5 eixos |
| Qualquer quantidade | 1–10 peças, projeto ainda sujeito a alterações | Verificação da forma e do encaixe antes da liberação | Prototipagem rápida por usinagem CNC |
| Características geométricas pequenas de alta precisão | Qualquer quantidade | Características geométricas abaixo de cerca de 1 mm, nervuras finas, furos rasos | Microusinagem CNC |
| Qualquer quantidade | Quantidades para suprir a demanda até a liberação da produção | Desenho técnico aprovado, preparação da máquina repetida | Usinagem em pequenos lotes |
| Qualquer quantidade | Previsão anual aprovada | Desenho técnico aprovado, custo dos dispositivos de fixação diluído na produção | Usinagem em grandes volumes |
LIMITAÇÕES DO PROCESSO
Quando a usinagem CNC não é o processo adequado
A usinagem remove metal, e há geometrias e quantidades para as quais essa é uma forma cara de obter a peça. Escolher esse processo para uma cavidade fechada ou uma parede de 3 mm é um erro que resulta em peças descartadas, e não apenas em uma cotação mais alta. Avisar isso logo de início nos custa uma cotação e poupa você de emitir um pedido de compra.
| Situação | Por que isso é desfavorável | O que fazer em vez disso |
|---|---|---|
| Geometria simples em volumes da escala automotiva | O custo da programação e dos dispositivos de fixação é diluído muito antes do fim da produção, e o tempo de máquina passa a dominar o custo de cada peça restante | Adotar fundição, estampagem ou fundição sob pressão e depois usinar apenas as faces funcionais |
| Cavidades internas fechadas | Uma ferramenta de corte não consegue alcançar uma cavidade fechada, ou a peça precisa ser dividida e unida novamente | Fundir o corpo ou usar impressão 3D quando a liga metálica e as condições de operação permitirem |
| Peças grandes com paredes de menos de 3 mm | Seções finas se deformam sob a força de corte, tornando a usinagem lenta, aumentando o risco de descarte e encarecendo a fixação da peça | Fabricação ou conformação de chapas metálicas, com usinagem limitada às interfaces |
| Ligas de níquel e titânio em quantidades que permitem fundição devido à geometria | A usinagem dessas ligas custa várias vezes mais que a do aço; por isso, o ferramental para fundição se paga antes do que se pagaria com aço carbono | Fundir e depois usinar para acabamento — o aspecto surpreendente é que, com ligas caras, a fundição se torna vantajosa em uma quantidade menor, e não maior |
| Peças plásticas em grandes volumes | Usinar peças plásticas uma a uma significa competir com um ciclo de moldagem medido em segundos | Moldagem por injeção para a produção; amostras usinadas de metal e plástico apenas para verificar o projeto |
| Dados técnicos sujeitos a controle de exportação ou relacionados à defesa | Fornecer dados técnicos sujeitos a controle a uma parte estrangeira pode exigir autorização mesmo quando o arquivo nunca sai do seu país | Primeiro, faça sua própria avaliação de conformidade e, se os dados estiverem sujeitos a controle, contrate um fornecedor dentro da sua jurisdição |
FERRAMENTAS PARA CLIENTES
Ferramentas de engenharia e guias de seleção
01
Seletor de linhas de produção
Determine o processo CNC adequado com base nas especificações e na geometria da peça.
02
Seleção preliminar de ligas para as condições de operação
Selecione os graus do material mais adequados para aplicações de alta temperatura, meios corrosivos e serviço sob pressão.
03
Planejador de documentos comprobatórios para aplicações sob pressão
Identifique os registros de inspeção e os níveis de certificação do material exigidos para demonstrar a conformidade.
INICIE SEU PROJETO
Solicite uma cotação de usinagem CNC
Envie o desenho técnico, o grau do material e a quantidade. A cotação por escrito informa o preço, o prazo de fabricação e as questões de engenharia que precisam ser resolvidas antes do início da usinagem.
Se um acordo de confidencialidade for firmado, ele regerá as informações e a forma de transferência abrangidas pelo acordo. Antes de enviar o desenho técnico, você pode descrever a peça e as condições de operação para uma análise preliminar da sequência de operações.
Solicitar cotação
OU EXPLORE AS OPÇÕES
Abra a seleção preliminar de ligas para as condições de operação
BASE DE CONHECIMENTO
Perguntas frequentes sobre usinagem CNC
Aço inoxidável nos graus 303, 304, 304L, 316, 316L e 321; aço carbono nos graus 20#, 45# e Q235A; aços-liga, incluindo Q345D, 12CrMoV, 25CrMo e 42CrMo; aço para rolamentos GCr15; ligas à base de níquel, incluindo C276 e 904L; e ligas de alumínio. Outros graus do material são cotados mediante solicitação.
ISO 2768-m só pode ser aplicada a dimensões sem tolerância indicada quando a cotação por escrito prevê expressamente seu uso; características geométricas com tolerâncias individuais e indicações de tolerância geométrica são analisadas uma a uma. Características geométricas com tolerâncias individuais e indicações de tolerância geométrica são cotadas uma a uma.
As dimensões máximas da peça são confirmadas em relação à máquina específica durante a análise do desenho técnico, pois a dimensão limitante varia entre nossos processos de torneamento, fresamento e usinagem de cinco eixos. Envie as dimensões totais com sua consulta.
Peças para aplicações sob pressão podem ser avaliadas com base em um desenho técnico, mas esta página não afirma que elas representem a maior parte da produção da unidade fabril nem que a Zhenling esteja qualificada para um pedido específico de equipamento sob pressão. Certificados de material e registros de identificação da corrida só são incluídos quando especificados para o pedido e confirmados na cotação por escrito. A conformidade do equipamento sob pressão concluído nos termos da Diretiva 2014/68/EU é determinada pelo fabricante do equipamento em conjunto com um organismo notificado, e não pelo fornecedor da usinagem.
A quantidade, a geometria e a liga metálica determinam a escolha. A usinagem é vantajosa para pequenas quantidades, tolerâncias estreitas e desenhos técnicos ainda em revisão; a fundição se torna vantajosa quando o volume compensa o custo do ferramental; a fabricação aditiva é adequada para geometrias internas que uma ferramenta de corte não consegue alcançar.
O custo depende do material, do tempo de máquina, dos dispositivos de fixação, do escopo da inspeção e do acabamento terceirizado. Envie o desenho técnico e a quantidade; a cotação por escrito confirma o preço e o prazo de resposta para o escopo enviado.
Após a análise do desenho técnico, da quantidade, da sequência de operações e da inspeção, a cotação por escrito confirma o cronograma para protótipos, pequenos lotes ou produção.
A quantidade mínima e a aceitação de pedidos de uma única peça são confirmadas na cotação por escrito.
Trabalhamos com desenhos técnicos 2D em PDF, DWG ou DXF e modelos 3D em STEP, IGES ou Parasolid X_T. Um modelo, por si só, basta para uma estimativa de preço; para uma cotação definitiva, é necessário um desenho técnico cotado, pois é nele que constam as tolerâncias, o acabamento e a condição do material.
Para um pedido de usinagem CNC, os relatórios de inspeção e a documentação do material solicitados são confirmados com base no desenho técnico e na cotação por escrito. Qualquer certificação de equipamento sob pressão deve identificar seu titular legal, escopo e validade.
As informações de perfil fornecidas pela empresa descrevem uma fábrica em Jiashan com uma área de produção de 6.000 m² em uma unidade fabril de 8.000 m². A disponibilidade dos equipamentos, o local de execução dos processos, a responsabilidade dos prestadores externos e o escopo da inspeção final devem ser confirmados para o pedido específico; esta página não comprova a propriedade dos equipamentos nem a qualificação dos parceiros.
A forma de pagamento, o sinal, o prazo para pagar o saldo, o Incoterm, o destino e a responsabilidade pelo frete são confirmados na cotação por escrito.
Nós a retrabalhamos ou refazemos, por nossa conta, segundo os mesmos critérios de aceitação por escrito usados na inspeção da primeira peça produzida, e enviamos uma análise escrita da causa raiz junto com as peças de reposição.
Consultas que envolvam dados sujeitos a controle exigem análise de conformidade e podem ser recusadas. Quem envia os dados continua responsável por sua classificação para fins de controle de exportação e por qualquer autorização exigida; um acordo de confidencialidade não elimina essa obrigação.






