Contacter Zhenling Company

Pièces CNC sur mesure · Finition de surface
Services de sablage pour pièces CNC
Nous fournissons des pièces CNC sablées lorsque l’élimination de la calamine, le nettoyage de surface, la préparation avant revêtement ou l’obtention d’une texture mate maîtrisée font partie d’un projet de fabrication de composants finis à partir de plans. Avant de confirmer la gamme de finition, nous examinons le matériau, l’état initial, le résultat recherché, les éléments géométriques à protéger et la méthode de réception. Toute demande concernant les services de sablage doit préciser les abrasifs disponibles, le substrat, les conditions proscrites, le profil de surface visé et les exigences relatives au revêtement ultérieur. Les capacités et les délais restent provisoires. Les conditions écrites doivent préciser la gamme examinée, ses limites, les enregistrements requis et les hypothèses relatives aux pièces livrées.
- Acier, fonte et aluminium
- Abrasifs standard : billes de verre ; oxyde d’aluminium ou alumine fondue ; grenat ; abrasifs plastiques lorsque leur emploi convient ; grenailles rondes ou angulaires d’acier réservées aux pièces ferreuses pour lesquelles toute contamination par le fer n’est pas interdite
- Examen du masquage à partir du plan
- Coordination de l’usinage et de la finition
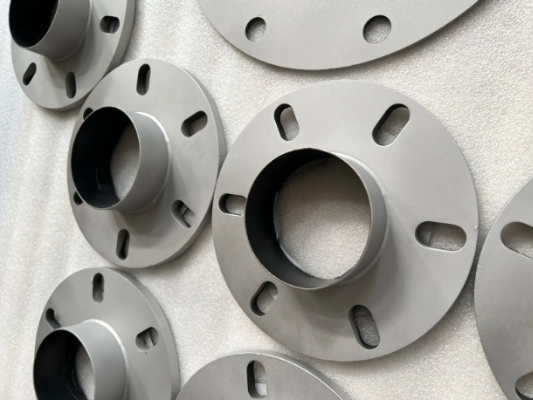
Pièces concernées
Composants sur mesure usinés en acier, en fonte et en aluminium
Résultats recherchés
Éliminer la calamine, retirer une couche définie, préparer la surface avant revêtement ou créer une texture
Maîtrise des risques
Masquer les filetages, les ajustements, les références spécifiées, les alésages, les portées d’étanchéité et les marquages
Éléments nécessaires au devis
Plan, quantité, encombrement de la pièce, surface initiale et résultat visé
Critères de réception
Limite visuelle écrite, échantillon approuvé, étalon de comparaison ou norme désignée
Mode de fourniture
Exigences d’usinage et de finition gérées dans une même prestation de fabrication de pièces sur mesure
SPÉCIFICATIONS DU PROCÉDÉ
Capacités de sablage pour pièces CNC
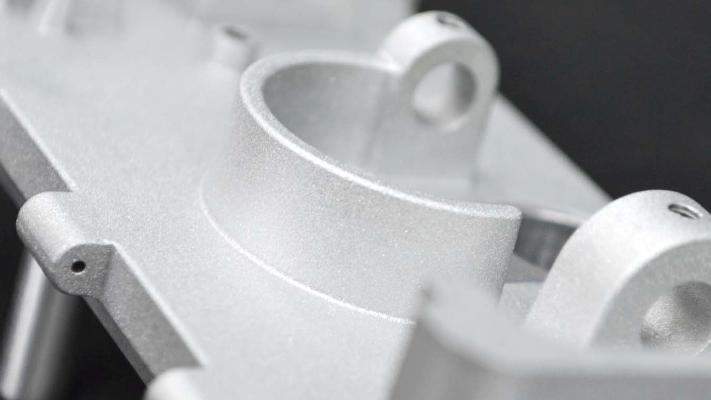
Le sablage peut nettoyer le métal plus vigoureusement qu’un ponçage manuel et produire un aspect visuel régulier lorsque les paramètres d’entrée et la référence de réception sont maîtrisés. Pour les pièces CNC finies, la solution de finition doit aussi protéger les éléments géométriques fonctionnels qu’un nettoyage industriel général pourrait ne pas considérer comme critiques.
01
Élimination de la calamine et des oxydes
Précisez l’emplacement et la gravité de la calamine de laminage, de la calamine thermique, de la rouille ou des oxydes. Indiquez si l’objectif est leur élimination complète, une préparation avant contrôle ou l’obtention d’un état défini avant peinture ou application d’un revêtement.
02
Création d’une texture
Définissez la finition à l’aide d’une image représentative, d’un échantillon approuvé ou d’un étalon de comparaison. À eux seuls, des termes comme lisse, rugueux, propre ou uniforme ne définissent aucune limite de réception mesurable.
03
Préparation avant revêtement
Précisez le système de revêtement, y compris de thermolaquage le cas échéant, et la préparation de surface qu’il exige. Pour les substrats en acier concernés, indiquez le degré de préparation requis selon la norme retenue.
04
Élimination d’une couche définie
Indiquez la peinture, le revêtement, la contamination ou les résidus à éliminer. Notre examen distingue les matières de surface éliminables des éléments géométriques du métal de base qui doivent rester intacts.
Notre examen technique confirme les prestations de décapage par projection d’abrasif pour les pièces CNC à partir du plan et de l’état réel de la pièce, et non du seul nom de la prestation. Nous ne publions pas de paramètres universels de pression, d’abrasif ou de durée de cycle, car chaque composant exige un examen spécifique.
SPÉCIFICATIONS DU PROCÉDÉ
Matériaux et état initial des surfaces
La nature du matériau influe sur l’interaction entre l’abrasif et la pièce : l’acier, la fonte et l’aluminium ne peuvent donc pas être examinés selon un réglage générique unique. Précisez l’alliage ou le grade, l’état après traitement thermique, l’état des soudures, la finition antérieure, les contaminations et toute face devant rester à l’état usiné.
Élément publié
Périmètre annoncé
Conséquence pour l’examen de la finition
Acier au carbone
20# et 45#
Précisez, pour chaque surface, l’objectif concernant la calamine, la rouille, le revêtement ou la texture.
Aciers de construction et aciers alliés
Q235A et Q345D
Indiquez l’état initial et les exigences relatives au revêtement ultérieur.
Familles d’aciers au chrome-molybdène et d’aciers pour roulements
12CrMoV, GCr15, 25CrMo et 42CrMo
Confirmez la dureté, les éléments géométriques à protéger et la méthode de réception.
Acier inoxydable
303, 304, 304L, 316, 316L et 321
Examinez la maîtrise des contaminations et l’aspect final requis.
Gamme de prestation standard
Examen de l’usinage CNC et de la finition selon le plan
Le devis écrit confirme la gamme proposée et la répartition des responsabilités.
Responsabilité des opérations
Confirmée dans le devis écrit
Le site de production et la responsabilité relative aux équipements sont précisés pour chaque commande.
Pour les applications à haute température, en milieu corrosif ou sous pression, nous examinons les exigences relatives au matériau et à la dureté au regard de l’environnement de service. La finition choisie doit rester compatible avec le matériau retenu.
Acier
Définissez le degré d’enrouillement, la calamine, le revêtement antérieur, les colorations dues à la chaleur et l’état de surface attendu après élimination. Si un degré selon ISO 8501-1 s’applique, indiquez-le sur le plan maîtrisé ou dans la spécification d’achat.
Fonte
Identifiez la peau de fonderie, les oxydes, les contaminations incrustées, les risques liés à la porosité et les faces usinées. Protégez les surfaces d’étanchéité et les alésages de précision avant le sablage.
Aluminium
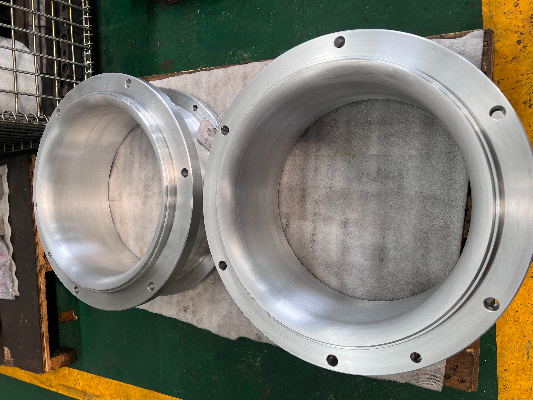
L’aluminium exige un examen tenant compte de la sensibilité du substrat, car un traitement trop agressif peut modifier son aspect ou endommager les éléments géométriques délicats. L’arbitrage entre élimination et préservation se fait une fois connus le matériau, la forme de la pièce, la texture requise et les éléments géométriques à protéger.
MAÎTRISE DU PROCÉDÉ
Abrasifs et états de surface obtenus
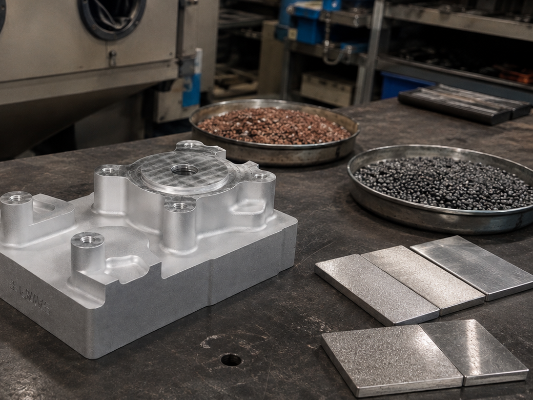
Les abrasifs standard proposés par Zhenling comprennent les billes de verre, l’oxyde d’aluminium ou l’alumine fondue, le grenat et les abrasifs plastiques adaptés à l’application. Les grenailles rondes ou angulaires d’acier sont réservées aux pièces ferreuses pour lesquelles la contamination par le fer n’est pas interdite ; la silice cristalline libre et le sable de quartz ne font pas partie des abrasifs utilisés par défaut. Pour l’acier inoxydable, l’aluminium, le titane ou le cuivre soumis à une interdiction de contamination par le fer, n’utilisez pas d’abrasifs à base de fer ; le devis écrit confirme l’abrasif, l’état de surface visé, les zones protégées et les exigences relatives au revêtement ultérieur.
Objectif du client
Données déterminant la gamme de fabrication
Critères de réception à définir
Éliminer la calamine ou la rouille
Matériau, gravité de l’état initial, géométrie, zones exclues de l’élimination
Résidus admissibles, degré visuel ou référence approuvée
Préparer la surface avant revêtement
Système de revêtement, préparation de surface requise, propreté, délais
Norme désignée pour le substrat concerné, spécification du revêtement ou étalon de comparaison convenu
Créer une finition mate
Matériau, rugosité initiale, aspect visuel souhaité, régularité entre les pièces du lot
Échantillon approuvé et délimitation des faces protégées
Nettoyer avant contrôle
Type de contamination, méthode de contrôle, zones inaccessibles
Éléments qui doivent être visibles et nettoyage à effectuer ensuite
Schéma de maîtrise du résultat du sablage : procéder dans l’ordre suivant : sensibilité du matériau → surface initiale → résultat requis → éléments géométriques à protéger → référence de réception. Cette séquence aide à éviter l’erreur fréquente qui consiste à choisir d’abord la grenaille ou le sable, puis à définir le résultat.
Ouvrir le schéma de maîtrise du résultat
PROCÉDÉ ET SPÉCIFICATIONS
Indications sur plan, masquage et spécifications de la prestation
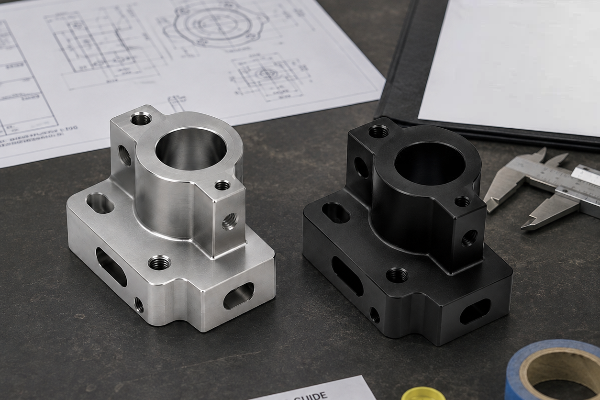
Les filetages, les alésages de précision, les références spécifiées, les portées de roulement, les portées d’étanchéité, les surfaces d’assemblage, les repères d’identification et les dimensions finies peuvent nécessiter une protection. Indiquez-les sur le plan au lieu de vous en remettre à une note générale telle que « masquer les zones critiques ».
Liste des éléments géométriques à protéger
Attribuez un identifiant à chaque face, filetage, alésage, ajustement ou marquage qui ne doit pas être exposé au jet d’abrasif. Définissez son état requis après finition.
Délimitation des zones
Indiquez où s’arrête la surface sablée et où commence la surface laissée à l’état usiné. Précisez une transition de bord approuvée lorsque l’aspect ou l’assemblage dépend de cette limite.
Contrôle après finition
Précisez les dimensions, les ajustements et les zones visuelles à contrôler après finition. Indiquez les conditions de mesure lorsque le bridage ou la température peuvent influer sur le résultat.
- Indice de révision du plan en vigueur et référence de la pièce
- Grade du matériau et état initial de la surface
- Éléments géométriques à protéger, avec délimitations claires
- Texture visée, degré d’élimination ou préparation avant revêtement
- Échantillon approuvé, étalon de comparaison ou référence de réception désignée pour le substrat concerné
- Exigences de propreté, de manutention, d’emballage et de traçabilité
CONDITIONS COMMERCIALES
Prix et délais
Le coût et le délai du sablage dépendent de la pièce, et pas seulement de ses dimensions extérieures. Un devis doit tenir compte de la gravité de l’état initial, de la surface accessible, du travail de masquage, de la quantité par lot, de la manutention, du contrôle, du nettoyage, de l’emballage et de l’opération suivante.
Notre devis précise la gamme confirmée, les opérations incluses, les hypothèses commerciales, l’étendue du contrôle et le calendrier. Les délais de réponse et de production ne sont confirmés qu’après examen du projet.
Facteurs influant sur le prix
- 01 Encombrement, poids et méthode de manutention de la pièce
- 02 Quantité de matière à éliminer et finition requise
- 03 Nombre d’éléments géométriques à protéger et complexité du masquage
- 04 Taille du lot, répétabilité et étendue du contrôle
Facteurs influant sur les délais
- 01 État de préparation du plan et des critères de réception
- 02 Séquence d’usinage, de soudage et de traitement thermique
- 03 Examen de l’échantillon approuvé ou de la première pièce
- 04 Nettoyage après sablage, application du revêtement, contrôle et emballage
ASSURANCE QUALITÉ
Contrôle qualité des surfaces
Un plan de contrôle rigoureux distingue la propreté, la texture, l’état des éléments géométriques protégés et la réception dimensionnelle. Pour les substrats en acier concernés, non revêtus ou précédemment revêtus, ISO 8501-1:2007 fournit des degrés d’enrouillement et de préparation décrits et illustrés par des photographies, mais le client doit toujours préciser le degré requis et l’étendue du contrôle.
Les systèmes de classification de la propreté associés à ISO et à AMPP utilisent des désignations différentes. Indiquez précisément le système applicable dans la demande de devis, sans supposer que les désignations de normes distinctes sont interchangeables. C’est cette erreur que notre plan de contrôle vise à prévenir.
Règle de contrôle : des termes trop généraux risquent de provoquer un désaccord sur l’état de surface, faute de définir les preuves nécessaires à sa réception. Chez Zhenling, nous levons cette ambiguïté en rattachant le plan, l’échantillon approuvé et le point de contrôle à une exigence désignée, telle que ISO 8501-1:2007 lorsque cette norme convient aux pièces en acier concernées.
01 Avant le sablage
Consignez le matériau, l’état initial de la surface, l’indice de révision du plan et les zones protégées. Si l’état varie au sein d’un lot, identifiez la pièce représentative présentant le cas le plus défavorable.
02 Lors de la validation de la gamme de fabrication
Confirmez ce que le procédé peut éliminer et ce qu’il doit préserver. Faites correspondre la gamme au revêtement, à la peinture, à l’assemblage ou au contrôle qui suit.
03 Après le sablage
Vérifiez la conformité à la référence visuelle ou normative convenue, ainsi que les limites du masquage, les éléments géométriques protégés et la propreté. Procédez à une vérification dimensionnelle lorsque le plan impose un contrôle après finition.
04 Maîtrise du transfert à l’opération suivante
Préservez les pièces nettoyées des contaminations et de l’humidité susceptibles de compromettre l’opération suivante. Précisez l’emballage et le délai maximal avant cette opération lorsqu’ils sont déterminants pour le système de revêtement.
APPLICATIONS ET CAPACITÉS
Pièces examinées : pièces CNC finies et applications industrielles
Les prestations standard proposées par Zhenling comprennent, ou peuvent mobiliser, le tournage CNC, le fraisage, la rectification, l’alésage, l’électroérosion à fil, le perçage et l’usinage à 3 axes, 4 axes et 5 axes, ainsi que des procédés de fabrication complémentaires pour les pièces non standard réalisées à partir de plans ou d’échantillons fournis par le client. Le devis écrit confirme la gamme proposée, la responsabilité des opérations et le site de production, sans présumer de la propriété des équipements ni d’une marque d’équipement particulière.
01 Composants d’appareils à pression
Les brides sur mesure, les corps de vanne, les bouchons, les composants de tubes cintrés et les pièces usinées associées peuvent nécessiter un nettoyage ou une préparation avant revêtement dans le cadre d’une prestation maîtrisée.
02 Équipements de séparation pétrole-gaz
Notre examen des composants porte sur l’élimination de la calamine, la préparation de l’aspect visuel et la maîtrise des éléments géométriques protégés avant assemblage et contrôle.
03 Pièces de régulation des fluides
Les portées d’étanchéité, les ajustements, les alésages et les zones d’identification doivent être tenus à l’écart de toute surface destinée à recevoir une texture sablée.
Examen de l’état de surface : envoyez une photo représentative de la pièce et indiquez les surfaces importantes. À partir de ces éléments, nous dressons la liste des informations complémentaires nécessaires au devis concernant la surface, sans considérer la photo comme une spécification chiffrée.
Demander un examen de l’état de surface
ÉVALUATION DU PROCÉDÉ
Limites du procédé et solutions de rechange plus adaptées
Un sablage plus agressif n’est pas automatiquement préférable pour une pièce CNC finie. Le bon choix est le procédé le moins risqué qui permet d’obtenir l’élimination ou la préparation requise sans compromettre le matériau, la géométrie, la propreté ni l’opération suivante. ISO 8504-2 décrit les méthodes de décapage par projection d’abrasif ; ISO 11124 couvre les abrasifs métalliques ; ISO 11126 couvre les abrasifs non métalliques ; ISO 8501-1 couvre les degrés de préparation des surfaces en acier ; et ISO 8503 couvre le profil de surface de l’acier. Ces références définissent le cadre technique spécifié et n’établissent aucune certification de Zhenling.
01 Préserver une surface usinée ou polie
Si l’aspect, l’étanchéité, le contact d’un roulement ou la fonction dimensionnelle dépendent de l’état usiné de la surface, le sablage peut être un mauvais choix à moins de protéger cette face. La rectification ou le polissage peuvent mieux convenir lorsqu’une finition orientée ou de faible rugosité est requise.
02 Éliminer les contaminants solubles
Le traitement abrasif ne remplace pas toutes les étapes de nettoyage. Un lavage des pièces ou une autre méthode de nettoyage approuvée peut être nécessaire avant ou après le sablage, selon le contaminant et l’opération suivante.
03 Traiter une géométrie délicate
Les parois minces, les arêtes vives, les filetages fins, les passages profonds et les éléments géométriques sensibles en aluminium exigent un examen particulier. Un décapage chimique, un nettoyage mécanique maîtrisé ou une autre gamme de fabrication peut réduire les risques dans certains cas.
04 Employer une autre méthode de préparation industrielle
Le décapage par projection d’abrasif n’est pas toujours la bonne méthode de préparation. Selon le substrat et le résultat requis, nous pouvons examiner le sablage humide, le lavage des pièces, le nettoyage mécanique maîtrisé, le décapage chimique ou une autre gamme adaptée.
RESSOURCES TECHNIQUES
Outils d’évaluation du sablage
Évaluation de l’état de préparation d’une demande de devis pour sablage
Évaluez l’encombrement de la pièce, son état initial, les indications sur plan et le degré de précision des spécifications.
Ouvrir l’outil
→
Schéma de maîtrise du résultat du sablage
Mettez en relation la sensibilité du matériau avec les états de surface requis et les références de réception.
Ouvrir l’outil
→
Outil d’estimation de la complexité du masquage
Évaluez les exigences de protection des filetages, des alésages de précision, des références spécifiées et des portées d’étanchéité.
Ouvrir l’outil
→
Demander un examen de plan pour sablage
Utilisez la liste ci-dessous pour transformer une demande générale de sablage en une demande de devis exploitable pour une pièce CNC. Notre devis confirme le périmètre de fabrication et de finition applicable.
[01]
Joignez
- Les fichiers 2D à jour et les fichiers 3D disponibles
- Des photos des pièces montrant l’état initial de la surface
- Le grade du matériau et la quantité
- La date souhaitée et la destination
[02]
Indiquez clairement
- Les surfaces à sabler et celles à protéger
- Les filetages, les ajustements, les références spécifiées, les portées d’étanchéité et les alésages
- L’objectif d’élimination, de texture ou de préparation avant revêtement
- Les exigences de réception et de contrôle
BASE DE CONNAISSANCES
FAQ : services de sablage
Envoyez le plan à jour et précisez le grade du matériau, l’état initial de la surface, le résultat visé, les éléments géométriques à protéger, la quantité, l’encombrement de la pièce, les critères de réception, l’opération suivante et le périmètre de livraison. Des photos sont utiles lorsque l’état initial est difficile à décrire.
Notre examen des exigences de sablage tient compte du grade, de l’état, de la géométrie, du résultat requis et des éléments géométriques à protéger. Les abrasifs standard peuvent comprendre les billes de verre, l’oxyde d’aluminium ou l’alumine fondue, le grenat, les abrasifs plastiques adaptés à l’application ainsi que les grenailles rondes ou angulaires d’acier, réservées aux pièces ferreuses lorsque la contamination par le fer est autorisée ; la silice cristalline libre et le sable de quartz ne sont pas des abrasifs utilisés par défaut.
Partez du résultat requis et du substrat. Avant de confirmer la gamme de fabrication, signalez toute interdiction de contamination par le fer, prévoyez le masquage des filetages, des portées d’étanchéité, des surfaces de roulement ou d’assemblage, des références spécifiées et des dimensions critiques, puis soumettez les parois minces, les arêtes vives, les surfaces de précision, les anciens revêtements non identifiés ou les applications réglementées exigeant une propreté particulière à un examen du plan ou d’un échantillon.
Tout traitement de surface agressif peut présenter un risque pour les éléments géométriques sensibles ; les éléments critiques doivent donc être masqués et désignés pour un contrôle après finition. Nous ne garantissons pas de manière générale le maintien des dimensions sans examen du plan.
Utilisez un échantillon approuvé, un étalon de comparaison, une photo représentative accompagnée de limites ou une autre référence maîtrisée. Définissez également la limite entre les surfaces sablées et celles laissées à l’état usiné.
Aucun procédé n’est le meilleur pour tous les matériaux, contaminants, géométries et systèmes de revêtement. Précisez les exigences relatives au revêtement afin que l’examen puisse comparer l’objectif d’élimination, le profil requis, la propreté et les risques pour le substrat.






