Entre em contato com a Zhenling

Usinagem de componentes conforme o desenho técnico
Usinagem CNC para o setor médico
Usinagem CNC para o setor médico com base no desenho técnico liberado
Nosso serviço de usinagem CNC de precisão começa com uma análise técnica da peça, da especificação do material, das características geométricas críticas, dos requisitos de inspeção e do prazo pretendido para a entrega. Para solicitações de cotação de componentes médicos, o escopo padrão da Zhenling abrange componentes não acabados, definidos em desenho técnico, produzidos por processos convencionais de usinagem CNC e conforme as condições comerciais básicas confirmadas pelo cliente; o grau do material, o desenho técnico, o acabamento, a limpeza, a inspeção e a aceitação pelo comprador são específicos de cada pedido e confirmados na cotação por escrito. As consultas sobre usinagem CNC para o setor médico devem informar o escopo dos componentes de dispositivos não acabados, o material, o desenho técnico, o acabamento, os requisitos de limpeza e os registros de aceitação do comprador. Resolva primeiro os riscos relativos ao material, à geometria e à medição. O preço e o prazo devem seguir a sequência de operações documentada, e não a categoria do equipamento.
Limites do escopo do serviço
Usinamos componentes não acabados conforme seus desenhos técnicos aprovados; não projetamos nem liberamos dispositivos médicos. Os fabricantes dos dispositivos mantêm a responsabilidade pela qualificação de fornecedores, pelos requisitos regulatórios, pela limpeza posterior, pela esterilização, pela montagem e pela liberação do produto acabado.
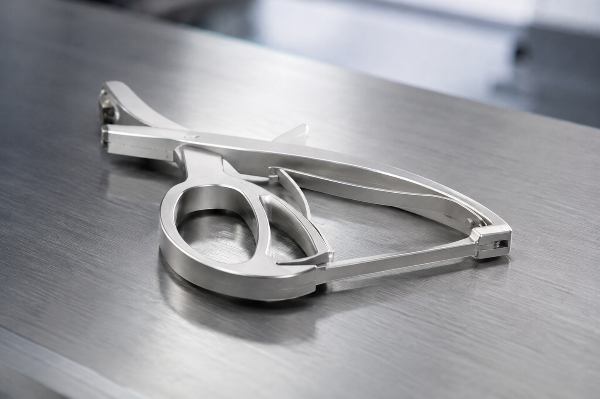
O que analisamos antes de elaborar a cotação
- Geometria Características geométricas, acesso e lógica das referências geométricas
- Material Grau do material e sequência de operações a partir do material bruto
- Qualidade Dimensões críticas e verificações
- Entrega Objetivo para protótipos ou produção
Como trabalhamos antes de você enviar o desenho técnico
Os compromissos abaixo ajudam sua equipe de compras a decidir se nosso serviço de usinagem atende ao projeto antes de compartilhar arquivos detalhados. A viabilidade, o preço e o processo de fabricação final ainda dependem do desenho técnico liberado.
-
Em até 12 horas
Resposta à solicitação de cotação, analisada por um engenheiro, em dias úteis após o recebimento de documentação suficiente.
-
3–5 dias
Peças de protótipo após a aprovação do desenho técnico; o acabamento e o envio são confirmados na cotação.
-
7–15 dias
Lotes de produção após a aprovação do desenho técnico, conforme confirmado na sua cotação.
-
Quantidade mínima definida em cada cotação
Aceitamos solicitações de peças únicas para análise de viabilidade e preço.
Processos escolhidos para o componente, não para sua classificação
As solicitações de cotação de componentes médicos exigem análise do processo e da qualificação específica para cada desenho técnico. As sequências de operações propostas podem incluir torneamento, fresamento, retificação, mandrilamento, eletroerosão a fio, furação ou usinagem multieixos, mas o equipamento efetivo, a unidade fabril e a disponibilidade precisam ser confirmados para o pedido. As dimensões sem tolerância individual continuam sujeitas ao desenho técnico liberado e à norma especificada pelo comprador, não a um critério geral aplicável a toda a unidade fabril.
Como nossos serviços de usinagem CNC para o setor médico seguem o desenho técnico liberado
Dentro dos limites do nosso escopo declarado, usinagem CNC para dispositivos médicos significa usinagem de precisão de peças não acabadas conforme um desenho técnico aprovado. Isso não transfere à nossa empresa de fabricação a responsabilidade pelo desenvolvimento do dispositivo médico, pela liberação regulatória ou pelo produto acabado.
- Serviços de usinagem de precisão: torneamento, fresamento, retificação, mandrilamento e eletroerosão a fio são selecionados conforme as características geométricas da peça.
- Usinagem CNC de 5 eixos: considerada quando peças complexas exigem acesso por diferentes direções ou uma estratégia mais estável de referências geométricas.
- Dados para o projeto de usinagem: material, tolerância, acabamento, inspeção, quantidade e revisão definem a sequência de operações analisada.
- Limites da atuação como parceiro de usinagem: os componentes para equipamentos médicos permanecem não acabados até a conclusão dos controles posteriores do comprador.
[PRC-01]
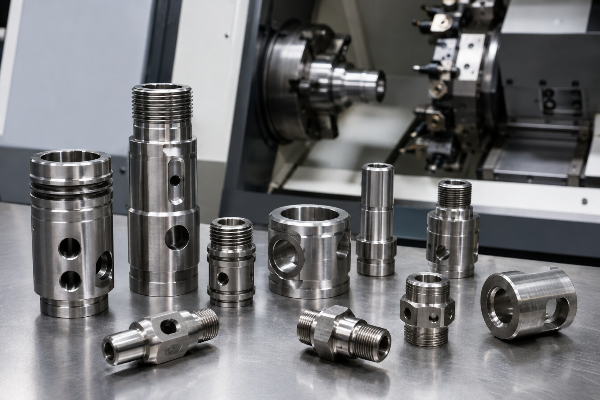
Torneamento CNC
Corpos concêntricos, características geométricas roscadas, buchas, tampões, conexões e peças de revolução são avaliados para torneamento. Operações de fresamento podem ser acrescentadas quando o desenho técnico combina superfícies planas, orifícios ou conexões de entrada/saída, rasgos ou furos transversais.
[PRC-02]
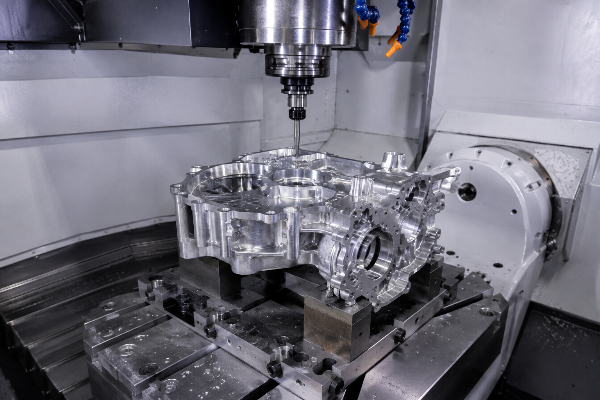
Fresamento CNC
Uma fresadora ou um centro de usinagem multieixos pode ser usado para carcaças, suportes, manifolds, placas, dispositivos de fixação e geometrias com contornos. O acesso às características geométricas e a estratégia de referências geométricas determinam se uma sequência de operações de 3 eixos, 4 eixos ou 5 eixos reduz o risco associado a novas fixações da peça.
[PRC-03]
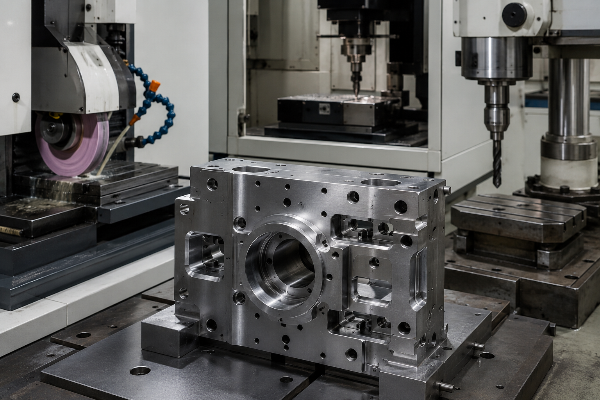
Usinagem secundária
Retificação, mandrilamento, eletroerosão a fio e furação radial são considerados quando o desenho técnico exige a geometria produzida por esses processos. A sequência de operações é definida antes da cotação para que uma operação secundária não seja identificada somente após a primeira preparação da máquina.
Decisões sobre protótipos e prototipagem rápida
- Confirme o encaixe, o acesso e a lógica das referências geométricas antes da liberação para produção
- Separe as características geométricas críticas para a função das preferências estéticas
- Use a mesma referência de revisão no modelo, no desenho técnico e na cotação
Tipos representativos de componentes para análise
- Carcaças, suportes, manifolds, dispositivos de fixação, conexões, buchas e tampões
- Componentes fabricados conforme o desenho técnico para equipamentos de diagnóstico
- Geometria de precisão para componente médico que permanece como peça não acabada
Graus de aço inoxidável que podemos incluir na sequência de operações da cotação
Para componentes não acabados destinados a dispositivos médicos, nosso escopo verificado abrange os aços inoxidáveis 303, 304, 304L, 316, 316L e 321. Para a Zhenling, o risco para a precisão surge quando um grau substituto é introduzido no processo de usinagem CNC; diferentemente de uma cotação baseada apenas no material, nossa análise considera o grau liberado como especificação determinante. A escolha do material continua sendo responsabilidade de quem detém a autoridade sobre o projeto, enquanto a ISO 2768-m se aplica apenas às dimensões metálicas sem tolerância individual e nunca substitui a especificação do grau do material.
“O grau errado pode custar mais do que o tempo de máquina, pois pode invalidar a adequação ao ambiente de uso previsto. Confirmamos essa especificação antes de definir a sequência de operações.”
Nota sobre a análise de materiais para uso médico
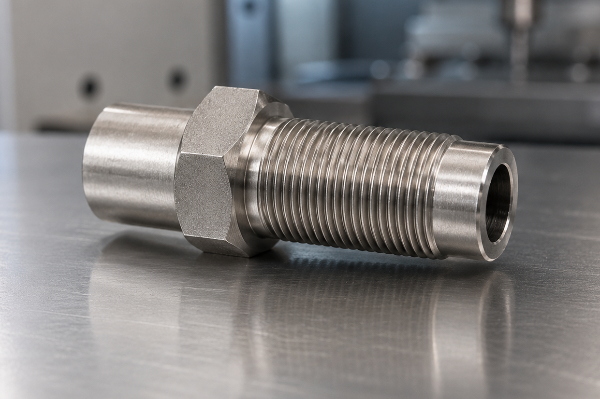
303
O grau 303 entra em nossa análise quando a especificação liberada prioriza a facilidade de usinagem e esse grau é aceitável para o ambiente de uso do componente. O desenho técnico continua sendo a especificação determinante.
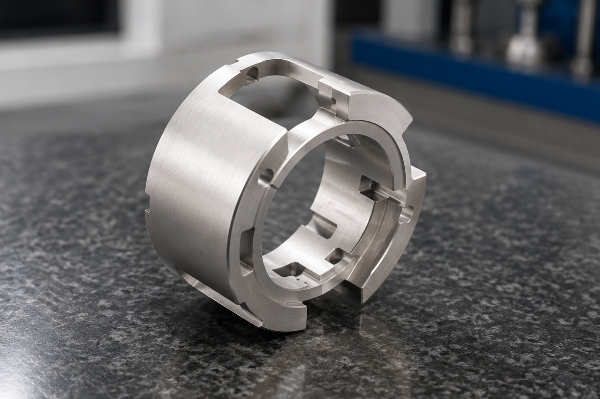
304 e 304L
O formato da peça, a disponibilidade do material bruto, o acesso para corte e as notas de acabamento são analisados antes da definição do processo de usinagem. Quando necessário, o grau de baixo teor de carbono deve ser especificado expressamente.
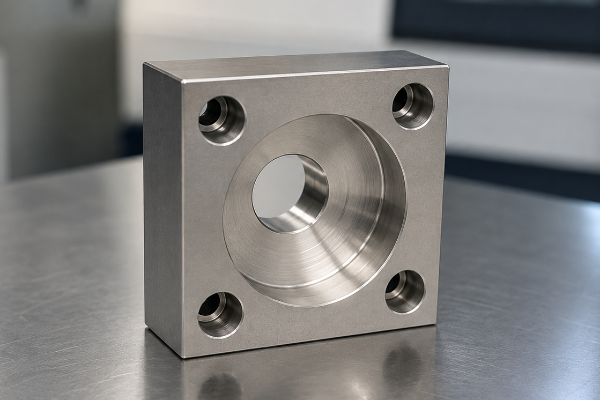
316, 316L e 321
Podemos cotar esses graus de liga metálica quando constam no desenho técnico liberado e a geometria solicitada é compatível com nossa sequência de operações de usinagem. Não substituímos um grau de aço inoxidável por outro sem controle documentado do desenho técnico.
Acabamento resultante da usinagem conforme o desenho técnico
A rugosidade resultante da usinagem é controlada pelo desenho técnico e pela cotação por escrito; não declaramos um valor universal de Ra. Um acabamento superficial ruim pode levar à troca de fornecedor quando os critérios de aceitação não são explícitos.
Por que a localização importa
Uma nota de acabamento aplicada a todas as superfícies pode aumentar o tempo de máquina em áreas que não afetam a vedação, o movimento, a limpeza ou a montagem. Em nossa análise, identificamos quais faces exercem essa função para que o serviço de usinagem CNC concentre o controle onde ele altera o resultado.
O que incluir na solicitação de cotação
- Valor de Ra e superfícies às quais ele se aplica
- Exigência de direção das marcas de usinagem ou orientação da textura, se relevante para a função
- Arestas protegidas, áreas que não podem ser tocadas e notas sobre aceitação estética
Tolerância geral primeiro,
controle explícito das características geométricas críticas
As dimensões sem tolerância individual, os chanfros, as referências geométricas e os controles geométricos são regidos pelo desenho técnico liberado e pela norma especificada pelo comprador. A cotação por escrito confirma qual regra de tolerância geral, se houver, se aplica ao pedido.
SYS-CHK // 01
“Nossa primeira pergunta não é qual tolerância a máquina consegue manter em todas as dimensões. É qual característica geométrica determina o encaixe, o alinhamento, a vedação, o movimento ou a montagem.”
Parâmetros de engenharia
| Item de cotação ou produção | Nossa referência básica publicada | O que determina o requisito final |
|---|---|---|
| Resposta à solicitação de cotação | Em até 12 horas em dias úteis | Desenho técnico e dados do projeto suficientes |
| Prazo dos protótipos | 3–5 dias após a aprovação do desenho técnico | Sequência de operações de fabricação cotada |
| Prazo de produção | 7–15 dias após a aprovação do desenho técnico | Sequência de operações de fabricação cotada |
| Classes de máquinas por número de eixos | Sequência de operações multieixos proposta e equipamento efetivo confirmados para cada pedido | Geometria, acesso e estratégia de referências geométricas |
| Graus de aço inoxidável verificados | 303 / 304 / 304L / 316 / 316L / 321 | Especificação liberada do material |
| Dimensões metálicas sem tolerância individual | ISO 2768-m somente quando expressamente aplicada | Ausência de tolerância individual no desenho técnico; aplicação expressa na cotação por escrito |
| Superfície resultante da usinagem | Ra 3,2 µm como referência para cotação de características geométricas adequadas | Prevalecem os requisitos de acabamento e aceitação específicos do desenho técnico |
| Entrada do pedido | Quantidade mínima confirmada em cada cotação | Viabilidade do desenho técnico e sequência de operações cotada |
Em vez de fazer uma alegação genérica sobre tolerâncias estreitas, verificamos a característica geométrica liberada e sua função. Exigir a menor tolerância em todas as dimensões é um erro quando isso aumenta o tempo de inspeção e de máquina sem proteger o encaixe; uma norma não substitui a qualificação do fornecedor.
ATENÇÃO
Uma convenção conhecida de desenhos técnicos do setor aeroespacial não transfere a qualificação do fornecedor para um programa de dispositivos médicos.
“Uma diferença de 0,1 mm pode afetar a função ou ser irrelevante, dependendo do projeto…”
Fatores de preço e prazo de entrega que analisamos desde o início
O preço não é calculado apenas pelo volume da peça. Durante a produção de protótipos, atrasos na entrega importam tanto quanto a capacidade nominal da máquina; por isso, acesso, preparações da máquina, material bruto, tolerâncias, planejamento da inspeção, quantidade e maturidade da revisão entram na definição da nossa sequência de operações.
Use uma pontuação de preparação para identificar quais informações ausentes provavelmente exigirão outra rodada de esclarecimentos.
Avalie a documentação para cotação →01
Geometria e preparações da máquina
Cavidades profundas, paredes finas, longo alcance da ferramenta, furos transversais e várias orientações das referências geométricas podem aumentar os riscos de preparação da máquina ou de acesso da ferramenta. Nossa análise busca uma sequência de operações que preserve a relação crítica entre elementos, em vez de apenas contar as características geométricas.
02
Material e acabamento
O grau e a forma do material bruto, o volume a remover, a localização do acabamento e as superfícies protegidas afetam tanto o corte quanto o manuseio. Uma especificação clara evita que uma suposição estética se torne um fator de custo desnecessário.
03
Escopo da inspeção
As dimensões críticas, os requisitos de amostragem, o método de medição e os registros solicitados devem ser definidos antes da usinagem. Assim, podemos incluir o custo do plano de qualidade no preço do processo de fabricação.
Matriz de transferência dos requisitos críticos para a qualidade
O desenho técnico é convertido em uma cadeia que pode ser analisada: a característica geométrica, sua função, a falha a evitar, o controle da usinagem e a verificação acordada. Isso impede que “precisão” seja uma promessa vaga e oferece à oficina de usinagem um ponto de controle prático. A ISO 2768-m fornece apenas a referência geral para dimensões metálicas sem tolerância individual; as características geométricas críticas permanecem sob controle explícito do desenho técnico.
| Informação do desenho técnico | Risco se não estiver claro | Nossa ação na análise | Evidência para liberação |
|---|---|---|---|
| Estrutura das referências geométricas | Características geométricas relacionadas à origem errada | Mapear as referências para preparação da máquina e inspeção | Interpretação acordada das referências geométricas |
| Notas sobre roscas e arestas | Rosca omitida ou chanfro excessivo | Incluir cada especificação no plano de operações | Ponto de verificação por característica geométrica |
| Localização do acabamento superficial | A face funcional recebe o tratamento errado | Separar superfícies funcionais das estéticas | Mapa de acabamento liberado |
| Dimensão crítica | A tolerância geral oculta um risco para a montagem | Dar atenção ao processo e à verificação | Método de inspeção acordado |
| Identificação da revisão | O modelo, o PDF e o pedido de compra apresentam informações divergentes | Confirmar um único conjunto de arquivos na revisão liberada | Correspondência entre a cotação e a referência da ordem de produção |
A confiabilidade vem da transferência das informações, não de adjetivos
Para equipes que produzem componentes de dispositivos médicos, a ambiguidade mais cara costuma estar entre a intenção do projeto e a instrução dada à produção. A ausência de roscas em um protótipo pode inutilizar uma peça aceitável nos demais aspectos; por isso, identificamos cada especificação crítica antes do primeiro corte.
O escopo dos registros é definido antes do início do trabalho
O método de inspeção, os requisitos de amostragem e o escopo dos documentos solicitados são acordados antes de comprometermos o material bruto. Nossa verificação final usa o desenho técnico liberado e o plano acordado.
Crie uma matriz para cada característica geométrica na sua próxima análise de fornecedores.
Abra o gerador da matriz de transferência de requisitos críticos para a qualidade →Como trabalhamos: nossa sequência de 6 etapas, do desenho técnico à produção
Aceitamos arquivos STEP, IGES, PDF e DXF para solicitações de cotação. Se houver um acordo de confidencialidade firmado, ele regerá as informações e a forma de transferência abrangidas por esse acordo.
01 //
Recebimento da solicitação de cotação
No recebimento, identificamos a revisão do componente, a quantidade, o material, o acabamento, o prazo pretendido para a entrega e o conjunto de arquivos necessários.
02 //
Análise de engenharia
A análise verifica o acesso às características geométricas, a lógica das referências geométricas, as tolerâncias, o material, os requisitos de inspeção e as notas conflitantes.
03 //
Sequência de operações e cotação
O planejamento define a sequência das máquinas antes que nossa cotação, analisada por um engenheiro, estabeleça o prazo aplicável.
04 //
Aprovação do desenho técnico
A aprovação assegura que o modelo liberado, o desenho técnico, a revisão e os requisitos esclarecidos estejam alinhados antes do início da programação da produção.
05 //
Usinagem e verificações
A usinagem segue a sequência de operações acordada e controla as características geométricas identificadas na matriz de transferência.
06 //
Análise final
Em nossa análise final, comparamos a peça concluída com o desenho técnico liberado e com o escopo de inspeção acordado para o pedido.
SYS.DATA
| Escolha de projeto | Efeito comum na cotação | Pergunta para análise |
|---|---|---|
| Tolerâncias estreitas em todas as características geométricas | Mais esforço de controle sem ganho funcional equivalente | Quais relações determinam o encaixe ou o desempenho? |
| Uma única nota estética para todas as faces | Maior necessidade de acabamento ou exposição durante o manuseio | Quais superfícies são realmente visíveis ou funcionais? |
| Várias revisões dos arquivos | Risco de divergência entre a cotação e a produção | Qual revisão foi liberada para fabricação? |
| Requisitos de roscas ou arestas não especificados | Esclarecimentos tardios ou rejeição de características geométricas | A classe e a profundidade da rosca, o chanfro e as notas sobre quebra de aresta estão explícitos? |
Como trabalhamos com a capacidade fabril que sustenta nossa análise
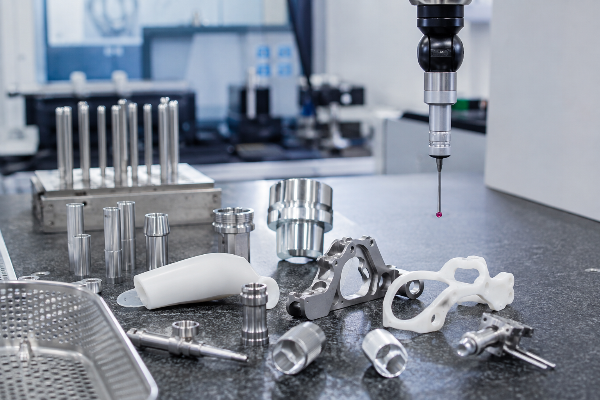
Fundada em 2006, nossa fábrica em Jiashan ocupa uma unidade fabril de 8.000 m², com uma área de produção de 6.000 m². A Zhenling atende à fabricação de componentes metálicos de precisão sob medida, da análise do desenho técnico à usinagem, com os equipamentos e os graus de aço inoxidável declarados em nosso escopo.
-
Base de torneamento e fresamento
Componentes de revolução, prismáticos ou com características geométricas mistas podem exigir torneamento ou usinagem em centro de usinagem; o equipamento efetivo, a unidade fabril responsável e a disponibilidade são confirmados para cada pedido.
-
Acesso por múltiplos eixos
Nossas classes de máquinas de 3 eixos, 4 eixos e 5 eixos importadas oferecem opções quando a geometria e as relações entre referências geométricas tornam arriscadas as novas fixações da peça.
-
Processos complementares
Retificação, mandrilamento, eletroerosão a fio e furação radial ampliam as sequências de operações que podemos avaliar para um componente fabricado conforme o desenho técnico.
-
Avaliação qualitativa do valor
Não associamos à nossa análise do desenho técnico nenhum percentual de economia sem comprovação. O valor comercial é mais simples: menos rodadas de esclarecimentos, identificação antecipada de riscos e uma cotação baseada na sequência de operações pretendida.
Ferramentas para usinagem CNC no setor médico
lista de verificação para cotação de componentes médicos
Verifique sistematicamente todas as especificações críticas, a adequação dos materiais aos requisitos e as tolerâncias antes de enviar sua solicitação de cotação.
gerador da matriz de transferência de requisitos críticos para a qualidade
Defina e transfira com precisão os parâmetros essenciais críticos para a qualidade, a fim de assegurar a estabilidade dimensional ao longo de todo o ciclo de fabricação.
planejador de prazos da usinagem CNC para o setor médico
Calcule com precisão o cronograma de produção considerando a obtenção do material, a usinagem de precisão e o acabamento secundário.
Comece com o conjunto de arquivos controlados
Solicite uma análise do desenho técnico antes que suposições cheguem à máquina
Informe a revisão, a quantidade, o grau do aço inoxidável, as notas de acabamento, as características geométricas críticas e o prazo pretendido para a entrega. Nossa análise resulta em uma cotação revisada por um engenheiro dentro do prazo de resposta publicado.
Como vocês evitam roscas omitidas ou condições incorretas nas arestas?
Cada nota sobre rosca, profundidade, chanfro, quebra de aresta e aresta protegida é incorporada ao nosso plano de operações e análise. O processo começa com especificações claras e uma única revisão liberada; em seguida, a matriz de transferência dos requisitos críticos para a qualidade relaciona o risco de falha, o controle da usinagem e a verificação acordada para cada característica geométrica crítica.
O que devo informar para evitar surpresas com o acabamento superficial?
Informe o valor de Ra, indique as superfícies controladas e diferencie os critérios de aceitação funcional das preferências estéticas.
Quais arquivos posso enviar para obter uma cotação?
Trabalhamos com arquivos STEP, IGES, PDF e DXF. Envie o modelo 3D junto com o desenho técnico 2D controlado quando dimensões, roscas, notas de acabamento ou controles geométricos não estiverem totalmente representados no modelo e identifique a revisão liberada na solicitação de cotação.
Vocês podem assinar um acordo de confidencialidade antes que eu envie o desenho técnico detalhado?
Os termos do acordo de confidencialidade e o escopo da transferência protegida devem ser acordados por escrito antes da troca dos arquivos abrangidos.
Qual tolerância se aplica se meu desenho técnico não especificar a tolerância de uma dimensão metálica?
As dimensões sem tolerância individual, os requisitos de referências geométricas e os controles geométricos são regidos pelo desenho técnico liberado e pela norma especificada pelo comprador; a cotação por escrito confirma qualquer regra de tolerância geral aplicável.
Qual é a referência básica para a superfície resultante da usinagem?
A rugosidade resultante da usinagem é regida pelo desenho técnico liberado e pela cotação por escrito; não declaramos um valor universal de Ra.
Em quanto tempo vocês enviam a cotação e usinam as peças?
Após a análise do desenho técnico, da quantidade, do acabamento, da inspeção e do envio, a cotação por escrito confirma o prazo de resposta e o cronograma aplicável para protótipos ou produção.
Vocês exigem uma quantidade mínima por pedido?
A quantidade mínima e a possibilidade de análise de pedidos de peças únicas são confirmadas na cotação por escrito.
Quem controla os requisitos do dispositivo médico acabado?
O fabricante do dispositivo acabado controla o projeto, a qualificação dos fornecedores, as responsabilidades regulatórias e os requisitos de liberação final. Nossa cotação abrange o escopo dos componentes não acabados fabricados conforme o desenho técnico liberado e os requisitos de compra acordados, enquanto a limpeza posterior, a esterilização, a montagem e a liberação do produto acabado permanecem no sistema controlado desse fabricante.






