Contacter Zhenling Company

Usinage CNC du polypropylène (PP)
Services d’usinage CNC du polypropylène (PP)
Chaque projet d’usinage du polypropylène est étudié selon le grade de PP spécifié, l’état du brut, la géométrie, la sensibilité thermique, les références de tolérance et le plan de contrôle. La gamme d’usinage, les tolérances réalisables, l’adéquation à l’application, la documentation et les conditions de livraison sont confirmées à partir du plan réel et du devis écrit. Pour toute demande d’usinage CNC du polypropylène, indiquez le grade de PP, l’état du brut, la température ou l’exposition chimique, la géométrie et les critères d’acceptation dimensionnelle. Le devis de la pièce validée doit préciser la gamme proposée, la méthode de mesure, les livrables, les exclusions, la base de prix et le calendrier, ainsi que toute hypothèse de fabrication ou d’acceptation encore à résoudre.
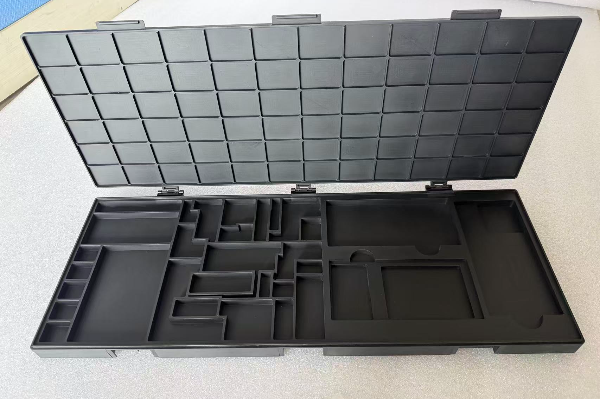
- SELON LE PLAN Tolérance étudiée pour le devis
- SELON LA GÉOMÉTRIE État des parois
- 3/4/5 axes Fraiseuses et tours
- PROPRE À LA COMMANDE DOCUMENTATION
- 0,89–0,92 g/cm³ Masse volumique du PP
- PROPRES À LA COMMANDE Documents requis à destination
- 20 ans D’usinage CNC (depuis 2006)
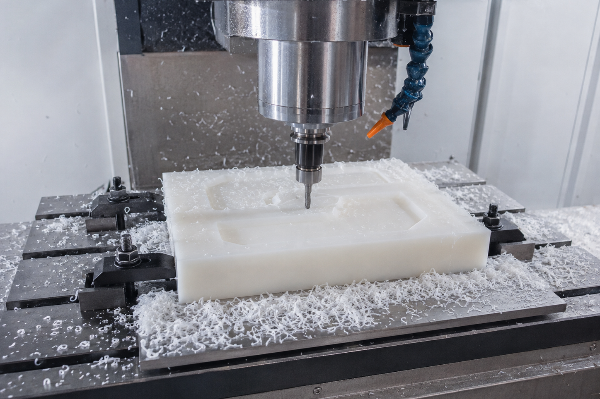
Les défis de l’usinage CNC du PP et nos solutions
L’usinage CNC du polypropylène consiste à tourner ou à fraiser un thermoplastique semi-cristallin, homopolymère ou copolymère, appartenant à la famille des polyoléfines, pour obtenir des pièces finies en polypropylène, plutôt qu’à les imprimer en 3D ou à les mouler par injection. La coupe du polypropylène présente des difficultés très différentes de celles de l’acier, de l’aluminium et même de nombreux autres plastiques ; c’est pourquoi beaucoup d’ateliers d’usinage généralistes peinent à produire des pièces conformes aux spécifications des secteurs de la chimie, des applications proches du médical ou des semi-conducteurs.
Comportement thermique du PP
L’une des principales propriétés du polypropylène est son point de fusion relativement bas : environ 160 – 170 °C. Cette température est bien inférieure à celle à laquelle la chaleur produite par la coupe devient problématique pour le métal : cette chaleur ne gêne pas l’usinage du métal, mais elle peut faire fondre le PP et le faire adhérer à l’outil si la vitesse de broche, la géométrie de l’outil et le débit du fluide de refroidissement ne sont pas adaptés à une température aussi basse.
Afficher la comparaison des matériaux
Comparé à la plupart des métaux, le PP est également souple et peu rigide. Avec des vitesses de coupe adaptées au métal, l’échauffement excessif à l’interface outil-pièce entraîne une adhérence à l’outil, des déformations, de longs copeaux filamenteux, un mauvais état de surface ou un bord présentant des bavures au lieu d’une coupe nette. Des arêtes de coupe vives et un angle de coupe approprié évitent tous ces défauts.
Repère technique : paramètres d’usinage du PP selon l’opération
| Opération | Vitesse de broche | Avance / profondeur de passe | Géométrie de l’outil |
|---|---|---|---|
| Tournage (tour) | 600–1 200 tr/min | 0,067–0,5 mm/tr, profondeur de 1,5–2 mm | Angle de coupe de 0–5°, angle de pointe de 45–60° |
| Fraisage / détourage | 2 000–6 000 tr/min | Charge par dent faible et régulière | Angle de coupe fortement positif, arête vive |
Les conditions de coupe du polypropylène dépendent du grade, de la forme du brut, de la géométrie de l’outil, de l’apport thermique, de l’appui du montage d’usinage et de la géométrie des éléments à usiner. Les plages de paramètres et les tolérances proposées sont propres à chaque commande.
Propreté de l’atelier
Les fines poussières et les copeaux de PP appellent aussi une vigilance sur la propreté de l’atelier, au-delà de la qualité des pièces : selon l’OSHA, les poussières de plastique, y compris celles des polyoléfines comme le PP, peuvent former une concentration explosive lorsque la taille des particules, leur dispersion et la présence d’une source d’inflammation se conjuguent ; l’élimination régulière des dépôts de poussière est une pratique courante dans tout atelier qui en produit. Ce détail de terrain passe facilement inaperçu lorsque le PP vient simplement s’ajouter à un procédé consacré au métal, au lieu d’être un matériau pour lequel l’atelier applique déjà des procédures de nettoyage.
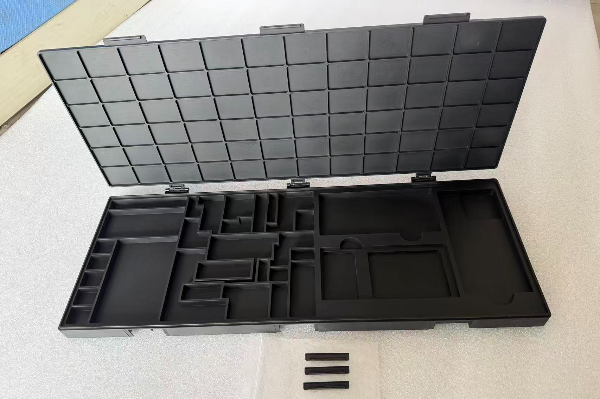
Paramètres de référence
Les vitesses de broche en tournage et en fraisage diffèrent d’environ un ordre de grandeur : cela tient directement à la géométrie de l’outil et de la pièce, et non à une vitesse unique propre au PP. Les valeurs ci-dessus servent de référence pour les grades standard de PP homopolymère ou copolymère ; pour les grades chargés de verre ou contenant d’autres additifs, les paramètres sont ajustés au matériau lors du réglage.
Effets de la vitesse et de l’avance
Pourtant, la plupart des ateliers d’usinage inversent l’un de ces rapports. On tend à penser que l’avance et la vitesse de broche agissent de la même manière, alors que leurs effets sur le PP sont opposés : augmenter l’avance accroît la résistance à la coupe, tandis qu’une vitesse de broche plus élevée — le paramètre le plus utile à ajuster — la réduit. Une fois les vitesses et les avances réglées pour ce matériau, des outils affûtés à angle de coupe fortement positif (+9°) et un fin jet d’air de refroidissement, suffisant dans presque tous les cas, permettent de tenir des tolérances serrées sur le polypropylène sans distorsion ni déformation.
Tenir des tolérances serrées
Pendant l’usinage, le polypropylène peut fléchir, chauffer et reprendre sa forme autrement que le métal. Pour la pièce soumise, examinez le grade de PP, l’état du brut, la géométrie des parois, l’outil de coupe, l’appui, la maîtrise thermique, les références spécifiées et la méthode de mesure. Aucune plage de tolérance générale ni aucun résultat d’usinage non attribué ne prouve une capacité pour une commande donnée ; les exigences acceptées sont celles du plan et du devis écrit.
Capacités d’usinage du PP de Zhenling : équipements, tolérances et choix du procédé
La gamme d’usinage applicable, la tolérance réalisable, l’état des parois et la méthode de contrôle sont étudiés selon le grade de PP et la géométrie soumis, puis confirmés uniquement dans le devis écrit.
Aperçu des capacités
Matériau
Grades de PP homopolymère et copolymère, avec des options chargées de verre.
Procédés
Fraisage et tournage CNC sur 3/4/5 axes, puis soudage et finition de surface complémentaires.
Montages d’usinage
Mors doux pour les géométries simples ; les sections à paroi mince nécessitent toutefois souvent des montages d’usinage sur mesure, avec bridage par aspiration ou mécanique, pour éviter les déformations dues au serrage.
| Type de pièce | Procédé recommandé | Tolérance habituelle | Applications adaptées |
|---|---|---|---|
| Boîtiers / plateaux à paroi mince | Fraisage 3 axes et éléments géométriques à encliquetage | Selon le plan et le devis | Accessoires de cuve, plateaux de laboratoire |
| Pièces de révolution (raccords, pièces de vanne) | Tournage CNC | Selon l’étude du plan, de la géométrie et de la mesure | Composants de vannes et raccords pour cuves chimiques |
| Géométrie complexe sur plusieurs faces | Fraisage 4/5 axes | Selon le plan et le devis | Gabarits et supports pour semi-conducteurs |
La précision dimensionnelle du PP est contrôlée sur la première pièce, puis à nouveau en fin de lot : sa tendance connue à se déformer légèrement par fluage sous contraintes internes est prise en compte dans le montage d’usinage, et non découverte seulement au contrôle final. La stabilité dimensionnelle du PP repose sur la rigueur du montage et de l’outillage, et non sur la chance : c’est la même rigueur d’usinage de précision que nous appliquons à nos pièces métalliques.
Polypropylène, Nylon, Delrin, HDPE et PTFE : choisir le bon plastique technique
Le PP n’est pas toujours la solution idéale : le choisir à partir d’un tableau sur le « meilleur plastique pour le fraisage CNC » sans examiner votre application réelle risque de nous conduire à commander de nouveau le mauvais matériau. Ses faibles efforts de coupe le rendent effectivement facile à usiner une fois les paramètres définis, ce qui explique sa popularité. Voici sa comparaison avec les quatre autres plastiques usinables que nos clients nous demandent le plus souvent d’évaluer, à partir de données physiques publiées plutôt que de notes « élevé/moyen/faible ».
| Matériau | Masse volumique (g/cm³) | Résistance à la traction (MPa) | Résistance au choc Izod (J/m) | Résistance chimique |
|---|---|---|---|---|
| Polypropylène (PP) | 0.89–0.92 | 25–40 | 20–100 | Excellente face aux acides, aux bases et à la plupart des solvants |
| Nylon (PA 6,6) | ~1.14 | 82 | 40–110 | Bonne, mais absorbe l’humidité — les dimensions peuvent varier en milieu humide |
| Polyacétal / Delrin (POM) | ~1.41 | 70 | 75–130 | Bonne face aux solvants ; faible frottement, bonne tenue des tolérances serrées |
| HDPE | ~0.95 | 15–40 | 20–210 | Parmi les meilleures face aux acides, aux bases et aux fluides de procédés industriels |
| PTFE | ~2.15–2.2 | 10–40 | 160 | Exceptionnelle — résiste à presque tous les produits chimiques |
Résistance à la traction et résistance au choc Izod issues d’une même référence publiée sur les propriétés mécaniques ; masse volumique issue des données standard sur les matériaux. Les sources complètes figurent dans les références ci-dessous.
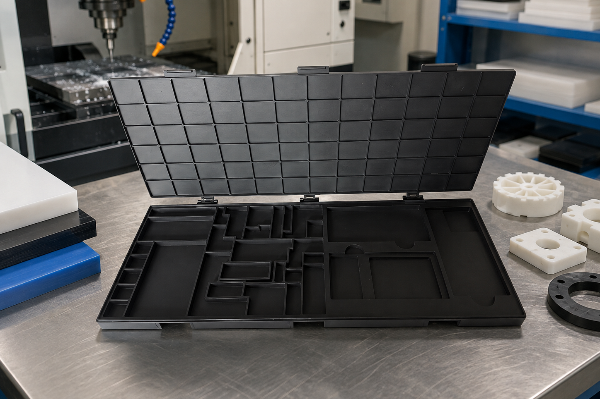
Le PP, le HDPE, le POM, le nylon et le PTFE offrent chacun un équilibre différent entre résistance chimique, rigidité, sensibilité à l’humidité, usure et coût. Comparez les grades précis selon le fluide en service, la température, la charge, la stabilité dimensionnelle et les exigences de contrôle ; aucune solution de remplacement n’est considérée comme la seule viable sans éléments propres à l’application.
Vous ne savez pas quel matériau convient à votre application ?
Télécharger la fiche des capacités et tolérances du PP (PDF)Applications : cuves chimiques, semi-conducteurs et pièces proches du secteur médical
Le PP peut être envisagé lorsque la résistance chimique, la faible masse volumique ou le comportement en fatigue comptent. Les trois groupes d’applications ci-dessous illustrent des contextes de demande de devis ; ils ne constituent pas des affirmations sur les clients antérieurs de Zhenling ni sur ses qualifications.
01
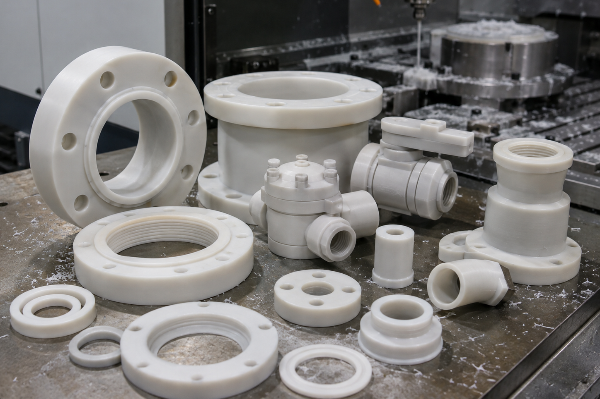
Composants de cuves chimiques et d’équipements de traitement
Raccords de vannes, composants de revêtement intérieur de cuves et pièces voisines des joints d’étanchéité (lorsque la pièce est en contact direct ou quasi direct avec des acides, des bases ou des fluides de procédé). La littérature scientifique sur les matériaux publie de nombreuses données sur la résistance chimique du polypropylène à un large éventail d’acides, de bases et de solvants, ce qui explique sa présence dans les équipements de traitement de l’eau et des produits chimiques en général.
02
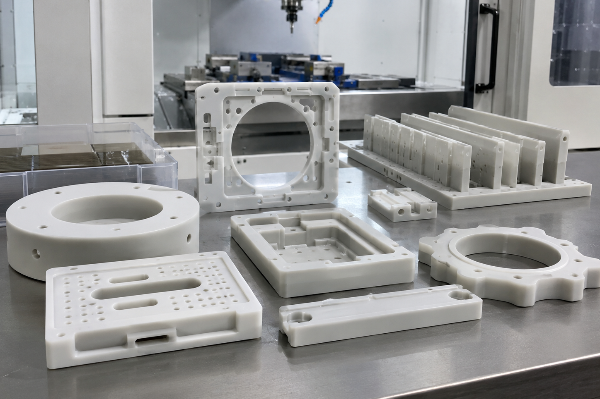
Étude de pièces pour environnement contrôlé
Pour les gabarits, supports ou pièces de montage d’usinage utilisés en environnement contrôlé, l’acheteur doit définir les exigences relatives au matériau, aux particules, au nettoyage et à l’emballage, ainsi que la responsabilité de l’assemblage final. Cette page ne revendique pour Zhenling ni qualification en salle blanche ni expérience de production dans ce domaine.
03
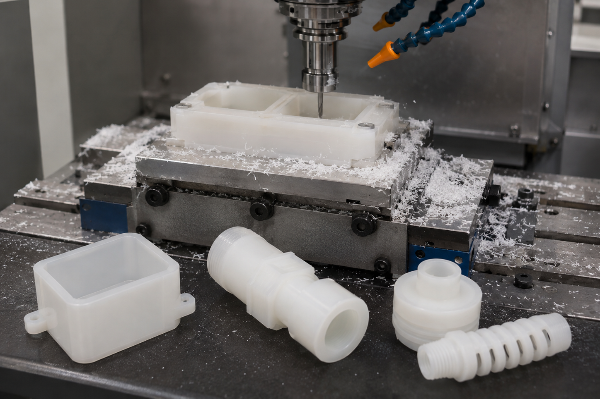
Composants destinés à des applications proches du secteur médical
Cette page ne revendique aucune qualification de Zhenling pour les dispositifs médicaux. Pour toute application réglementée, l’acheteur doit définir le périmètre du composant, les justificatifs relatifs au matériau, les exigences du système qualité, le responsable de la validation et les critères de libération avant d’approuver un fournisseur.
Qualification et documentation de commande
Les normes indiquées sur un plan ou un bon de commande définissent des exigences techniques ; elles n’établissent pas à elles seules que Zhenling détient une certification. Tout certificat utilisé pour qualifier un fournisseur doit identifier son titulaire légal, le site, le périmètre, le numéro et la période de validité ; la documentation relative à la commande de PP est quant à elle confirmée dans le devis écrit.
SPÉCIFIÉ PAR L’ACHETEUR
Exigences du pays de destinationEXIGENCES DE LA COMMANDE
Périmètre du plan et de la commandeFONDÉE EN 2006
20 ans d’usinage CNCVous avez besoin de documents de qualification propres à votre commande pour l’évaluation de vos achats ?
Contactez notre équipe technique sur WhatsApp
Guide d’achat : devis, délais et processus qualité
Avant de transmettre un plan, les clients demandent le plus souvent deux choses : quels facteurs influent sur le coût et comment se déroule concrètement le processus, du devis à la livraison.
Facteurs de prix
Le coût d’usinage par pièce en polypropylène varie selon la géométrie, le volume de la commande, le grade de PP (standard ou renforcé de verre), la précision des tolérances et les éventuelles opérations ultérieures de soudage ou de finition. Zhenling ne publie pas de tarif standard, car ces variables interagissent trop fortement dans son procédé d’usinage CNC interne pour qu’un prix forfaitaire soit pertinent : un prix de catalogue générique convient rarement lorsque l’épaisseur des parois et les tolérances varient autant d’un plan à l’autre, si bien que chaque devis est établi d’après le plan.
Jusqu’à 8× plus léger
que l’acier à volume égal — une véritable réduction du poids transporté à chaque expédition à l’exportation, à laquelle s’ajoute le coût du matériau PP plus faible par kg
Éviter la cause la plus fréquente de retard du devis
Le devis d’une pièce en PP peut prendre du retard si le grade, l’état des parois, les références de tolérance, les paliers de quantité ou la méthode de contrôle ne sont pas précisés. Joignez ces informations au plan ; le devis écrit confirmera les limites et les délais propres aux éléments géométriques concernés, sans appliquer de tolérance, d’épaisseur de paroi ou d’estimation de délai universelle.
Le délai d’usinage du polypropylène dépend de la complexité des pièces et du volume de la commande ; il est fixé dans votre devis et non communiqué sous forme de délai standard générique. Voici les étapes :
- [01] Transmettez votre plan — envoyez-nous par e-mail votre modèle CAO ou votre plan, même provisoire.
- [02] Étude de fabricabilité et devis — nous repérons les difficultés de fabrication liées à votre géométrie avant de vous proposer un devis.
- [03] Échantillon / première pièce — une première pièce est expédiée ou validée avant la fabrication du lot.
- [04] Fabrication du lot — la commande complète de pièces finies est produite avec les mêmes montages d’usinage et paramètres que ceux validés à l’étape de l’échantillon.
Outils pour l’usinage CNC du polypropylène (PP)
01
Sélecteur de matériaux
Comparez les propriétés et déterminez le grade de PP optimal pour les exigences de votre application.
Accéder à l’outil
02
Calculateur du poids à expédier
Estimez le poids des composants usinés en PP à expédier afin d’optimiser votre logistique et la prévision des coûts de transport.
Accéder à l’outil
03
Vérificateur de tolérances
Vérifiez les tolérances réalisables par usinage CNC pour les pièces en polypropylène selon les lignes directrices de la norme ISO 2768.
Accéder à l’outil
04
Liste de contrôle avant demande de devis
Vérifiez que tous les plans techniques et toutes les spécifications sont complets avant d’envoyer une demande de devis pour l’usinage du PP.
Accéder à l’outil
05
Paramètres de tournage et de fraisage
Consultez les avances et les vitesses de broche recommandées pour un fraisage et un tournage CNC efficaces du PP.
Accéder à l’outil
Peut-on usiner le polypropylène ?
Oui — le PP se fraise et se tourne sur des machines CNC classiques, mais il exige des vitesses de broche, un outillage et une stratégie de refroidissement ou de lubrification différents de ceux utilisés pour le métal ou le Delrin.
Le polypropylène est-il facile à usiner ou oppose-t-il des difficultés ?
Ce matériau se travaille mal si l’outil n’est pas adapté. L’usiner comme un métal ne donne absolument aucun bon résultat. Avec un outil émoussé et un faible angle de coupe, il adhère à l’arête, fond localement le long de la trajectoire de l’outil et produit de longs copeaux filamenteux qui se coincent à l’évacuation au lieu de se dégager comme des copeaux métalliques enroulés. Avec des vitesses de coupe, des outils affûtés à arête fine et angle de coupe positif, ainsi qu’une avance réglée spécifiquement pour le PP, la coupe devient nette et l’usinage cesse d’être une lutte permanente.
Quelles tolérances peut-on obtenir sur des pièces en PP usinées CNC ?
Les tolérances réalisables sur le PP dépendent du grade, de l’état du brut, de la géométrie, de l’épaisseur des parois, de l’appui du montage d’usinage, des références spécifiées et de la méthode de mesure. Le devis écrit confirme, pour le plan soumis, les tolérances propres à chaque élément géométrique et le périmètre du contrôle.
En quoi l’usinage CNC des plastiques diffère-t-il de celui des métaux ?
La moindre rigidité exige un montage d’usinage qui maîtrise la déformation due au serrage, tandis que la température de fusion plus basse modifie la gestion de la chaleur et des copeaux. L’outillage, la gamme de fabrication, le maintien de la pièce et les paramètres du procédé doivent être étudiés selon le grade, la géométrie et la quantité spécifiés, et non déduits d’un réglage destiné à l’acier.
Combien coûte l’usinage de pièces en PP ?
Nous établissons nos prix selon les dimensions, la complexité de la forme, la quantité, les tolérances et la finition — veuillez envoyer un plan pour obtenir un
devis personnalisé
Pourquoi sous-traiter l’usinage de vos plastiques si vous pouvez produire en interne ?
L’usinage du polypropylène exige un outillage adapté au matériau, un appui approprié dans le montage d’usinage et une maîtrise de la chaleur et des copeaux. Comparez les fournisseurs selon la gamme proposée, la disponibilité des équipements, le maintien de la pièce, les paramètres du procédé, la méthode de contrôle et les preuves relatives au grade et au plan réels ; ne déduisez pas une capacité sur plusieurs matériaux de la seule indication du nombre d’axes d’une machine.






