Kontaktieren Sie Zhenling

PEEK-CNC-Bearbeitung mit Blick auf Abnahmerisiken
PEEK-CNC-Bearbeitung ist ein Verfahren zur Fertigung kundenspezifischer Teile aus vorgegebenem PEEK-Halbzeug nach Kundenzeichnung. Dazu gehören Fräsen, Drehen und weitere Bearbeitungsschritte. Zhenling prüft bei jedem Projekt das Zusammenspiel von Werkstoff, Geometrie, Fertigungsablauf und Prüfung. So erhalten Sie eine klar abgegrenzte Grundlage für Angebot und Qualifizierung, ohne eine allgemeingültige Toleranz oder Eignung für regulierte Anwendungen zugesagt zu bekommen. Ihre Anfrage zur PEEK-CNC-Bearbeitung sollte Werkstoffsorte, Zustand des Halbzeugs, laut technischer Zeichnung vorgesehenen Bauteilumfang, kritische Maße, Oberflächenbeschaffenheit und Abnahmeunterlagen enthalten. Verlassen Sie sich nur auf den Umfang, den das schriftliche Angebot für das Teil bestätigt: Fertigungsablauf, offene Grenzen, Unterlagen, Preisgrundlage, Termine, Prüfverantwortung und etwaige Auftragsausschlüsse.
4 Grenzen
Belastung, Wärme, Geometrie, Nachweise
2 Prüfschritte
Zeichnungsprüfung und Erstmuster
Werkstoffsorte → Bericht
Rückverfolgbarer Abnahmeweg
Angebotsumfang
Nachvollziehbare Kosten und Termine
2006
Unternehmensgründung
8.000 m²
Fertigungsstandort Jiashan
6.000 m²
Werkstattfläche
3/4/5-ACHSE
Maschinen für die Zerspanung
Eine einfache technische Zeichnung für ein PEEK-Teil kann ein Abnahmeproblem verbergen
Ein runder Abstandshalter, eine dünne Platte oder ein gebohrter Block kann zunächst unproblematisch wirken, bis der Werkstoffabtrag Spannungen freisetzt oder bei der Prüfung andere Temperatur- und Einspannbedingungen gelten. Ein sinnvoller Service für die PEEK-Bearbeitung beginnt bei der Festlegung der Abnahmebedingungen und nicht bei einer pauschalen Toleranzangabe.
Warum ein Angebot später scheitern kann
Teures Halbzeug macht eine ungeprüfte Aufspannung riskant, denn eine abgelehnte erste Charge macht einen niedrigen Stückpreis zunichte. Zhenling bezieht die technische Zeichnung, die Halbzeugkennzeichnung nach ASTM D6262-23 und die projektspezifischen Nachweise in die Prüfung ein.
01
Teures Halbzeug
Die Kosten für PEEK-Werkstoff machen eine ungeprüfte Aufspannung und vermeidbaren Ausschuss im Preis pro abgenommenem Teil bemerkbar.
02
Dünnwandige Geometrie
Wandstärke, einseitiger Werkstoffabtrag, Wahl der Bezüge und Einspannung können das Verzugsrisiko verändern.
03
Gefüllte Werkstoffsorten
Glas- und kohlefasergefülltes PEEK verhält sich an der Schneide und auf der gemessenen Oberfläche anders als ungefülltes PEEK.
04
Streit über Messergebnisse
Eine enge Toleranz in der technischen Zeichnung kann strittig werden, wenn Angaben zum frei liegenden Zustand, zur Stabilisierung und zum Prüfverfahren fehlen.
Aus einer Toleranzanforderung Abnahmekriterien machen
Untersuchungen zu reinem und verstärktem PEEK zeigen unterschiedliche Ergebnisse bei Formgenauigkeit und Oberflächenbeschaffenheit. Legen Sie Geometrieelement, Werkstoffzustand und Messvorschrift gemeinsam fest und prüfen Sie kritische Maße anhand einer Probe oder eines Erstmusters.
Hinweis in der technischen ZeichnungDünne Wand oder dünner Steg
Zu klärendes RisikoUngleichgewicht durch Einspannung und Werkstoffabtrag
Angabe für ein belastbares AngebotAnforderung an den frei liegenden Zustand und Bezugssystem
NachweiswegMaßprüfbericht für eine Probe oder ein Erstmuster
Hinweis in der technischen ZeichnungFlache Platte
Zu klärendes RisikoEbenheit nach dem Lösen der Einspannung und bei Temperaturänderung
Angabe für ein belastbares AngebotAbstützung bei der Prüfung, Temperatur und Zeitpunkt
NachweiswegVereinbarte Ebenheitsprüfung mit Bericht
Hinweis in der technischen ZeichnungGefülltes PEEK
Zu klärendes RisikoWerkzeugverschleiß, Kantenqualität und Verhalten der Fasern
Angabe für ein belastbares AngebotHersteller, Werkstoffsorte, Füllstoff und Halbzeugform
NachweiswegPrüfung der kritischen Oberfläche am Erstmuster
Hinweis in der technischen ZeichnungTiefe Bohrung oder tiefes Gewinde
Zu klärendes RisikoWärme, Spanabfuhr und Zugang für die Lehre
Angabe für ein belastbares AngebotTiefe, Verhältnis von Tiefe zu Durchmesser, Gewindeklasse und Lehre
NachweiswegGeometrieelementspezifisches Prüfverfahren
Aus der technischen Zeichnung Abnahmekriterien ableiten
Senden Sie die kritischen Geometrieelemente und Prüfbedingungen für eine klar abgegrenzte Prüfung.
Technische Zeichnung prüfen lassen
Hinweis für Einkäufer
Vergleichen Sie 2 Anbieter für die PEEK-CNC-Bearbeitung erst anhand des Stückpreises, wenn beide Angebote dieselbe Werkstoffsorte, Herkunft des Halbzeugs, Vorgehensweise für das Erstmuster, Prüfumfang und Dokumentation enthalten. Ein niedrigerer Bearbeitungspreis kann trotzdem zu höheren Kosten pro abgenommenem Teil führen.
Die zugrunde liegende Forschung zur werkstoffsortenabhängigen Zerspanung finden Sie in der SAGE-Studie zu reinem und glasfaserverstärktem PEEK.
Die Stabilitätsgrenzen von PEEK: Vier Punkte vor Toleranz und Preis
Die Stabilitätsgrenzen von PEEK geben Entwicklung, Qualitätssicherung und Einkauf eine gemeinsame Reihenfolge vor, um Lücken in der technischen Zeichnung zu klären. Sie zeigen, welche Angaben feststehen müssen, bevor eine Zusage zur Zerspanung sinnvoll ist.
Entscheidung über einen alternativen Werkstoff
Wenn die vier Grenzen außerhalb dessen liegen, was die Unterlagen für die vorgegebene PEEK-Werkstoffsorte belegen, kann dieselbe Prüfung zu einem anderen geeigneten Polymer führen, statt die Werkstoffwahl zu erzwingen. Die CNC-Bearbeitung von PAI (Torlon) nach Kundenzeichnung ist dafür ein verwandter Service. Diese Entscheidung gehört in die Prüfung und nicht in die Zeit nach dem Angebot.
GRENZE 01
Belastung
Erforderliche Angaben
- Statischer, zyklischer oder gleitender Kontakt
- Vorspannung bei der Montage und Werkstoff des Gegenstücks
- Verschleiß, Reibung oder elektrische Funktion
GRENZE 02
Wärme
Erforderliche Angaben
- Betriebs- und Reinigungstemperatur
- Temperaturwechsel und Verweildauer
- Messbedingungen
GRENZE 03
Geometrie
Erforderliche Angaben
- Verhältnis von Wandstärke zu Spannweite
- Ausgewogener Werkstoffabtrag
- Bezüge, Werkstückspannung und Zugänglichkeit
GRENZE 04
Nachweise
Erforderliche Angaben
- Werkstoff- und Chargenunterlagen
- Prüfung kritischer Geometrieelemente
- Probe, Erstmuster und Änderungsstand
Prüfen Sie eine PEEK-Toleranz zusammen mit Werkstoffsorte, Geometrie, Temperaturzustand, Bezugssystem und den für den Auftrag vorgesehenen Prüfnachweisen.
Eine Prüfung, drei klare Ergebnisse
Angebotsreif
Die technische Zeichnung und die kaufmännischen Angaben ermöglichen ein klar abgegrenztes Fertigungsangebot.
Klärungsbedarf
Fehlen Werkstoffsorte, Bezug, Prüfbedingungen oder Unterlagen, ist ein vergleichbares Angebot nicht möglich.
Probe oder Erstmuster
Ein risikoreiches Geometrieelement sollte nachgewiesen werden, bevor die Fertigungsmenge freigegeben wird.
Entscheidungsgrenze für das Tempern
Laut Boedekers Hinweisen zum Tempern müssen nur sehr wenige zerspante Kunststoffteile nach der Bearbeitung getempert werden; die angegebenen Zyklen sind allgemeine Richtwerte. Zhenling sagt kein einheitliches Temperverfahren zu, weil Wärme, Werkzeuge und einseitiger Werkstoffabtrag unterschiedliche Risiken verursachen. Es handelt sich um eine Abwägung im Fertigungsablauf und nicht um eine ISO-Zulassung.
Stabilitätsgrenzen von PEEK prüfen lassen
Senden Sie eine technische Zeichnung sowie Angaben zu Belastung, Wärme, Werkstoffsorte und Nachweisen, um eine Zusammenfassung der offenen Punkte zu erhalten.
Werkstoffherkunft, PEEK-Werkstoffsorte und Halbzeugform
„PEEK“ allein bezeichnet noch keine Werkstoffsorte.
Polyetheretherketon, auch Polyether-Ether-Keton, ist der Name des Polymers. PEEK ist ein teilkristalliner Thermoplast und ein Hochleistungswerkstoff, dessen mechanische und thermische Eigenschaften sich je nach Harzrezeptur, Füllstoff und Vorgeschichte des Halbzeugs unterscheiden.
Die Eigenschaften müssen sich aus der benannten Werkstoffsorte und ihrem Datenblatt ergeben. Die Struktur von PEEK macht anwendungsspezifische Werkstoffsorten nicht austauschbar. Deshalb gehören Halbzeugwahl und Werkstoffentscheidung zur Prüfung im Rahmen der kundenspezifischen CNC-Bearbeitung von Kunststoffen.
MATERIAL.INSPECT
Die Werkstoffsorte wurde anhand der Grenzen im Datenblatt überprüft. Die Kontrolle des vorgelagerten Halbzeugs bestimmt die endgültige Maßstabilität.
Was die Angebotsanfrage angeben muss
Hersteller, Werkstoffsorte, Farbe, Halbzeugform und Spezifikation
Warum der Fertigungsbetrieb diese Angaben benötigt
Legt den genauen Rohwerkstoff und die angeforderten Zertifikate fest
Was nicht vorausgesetzt werden darf
Allgemeine Biokompatibilität oder Eignung für Lebensmittelkontakt
Was die Angebotsanfrage angeben muss
Füllstoffanteil in Prozent, mögliche Probleme durch die Ausrichtung und kritische Oberflächen
Warum der Fertigungsbetrieb diese Angaben benötigt
Bildet die Grundlage zur Prüfung von Steifigkeit, Schneidwerkzeugen, Werkzeugverschleiß und Kantenqualität
Was nicht vorausgesetzt werden darf
Dieselben Ergebnisse wie bei ungefülltem PEEK
Was die Angebotsanfrage angeben muss
Werkstoffsorte, Kohlefaseranteil, Leitfähigkeit und Funktion bei Verschleißbeanspruchung
Warum der Fertigungsbetrieb diese Angaben benötigt
Verbindet das Füllstoffsystem mit Oberflächenbeschaffenheit und Prüfung
Was nicht vorausgesetzt werden darf
Allgemeine Eignung für die Luft- und Raumfahrt
Was die Angebotsanfrage angeben muss
Behördliche oder kundenseitige Spezifikation, Änderungsstand und freigegebene Bezugsquelle
Warum der Fertigungsbetrieb diese Angaben benötigt
Verhindert einen unkontrollierten Werkstoffwechsel
Was nicht vorausgesetzt werden darf
Dass „PEEK in medizinischer Qualität“ allein ein Implantat zulässt
Was die Angebotsanfrage angeben muss
Folie, Platte, Stange, Rohr, geformter Rohling oder vom Kunden bereitgestelltes Halbzeug
Warum der Fertigungsbetrieb diese Angaben benötigt
Beeinflusst Bearbeitungszugabe, Werkstoffabtrag und Rückverfolgbarkeit
Was nicht vorausgesetzt werden darf
Dass alle Formen dieselbe Spannungsvorgeschichte haben
Aussagen zur Werkstoffsorte brauchen Nachweise
„Hochwertiges PEEK“ ist keine technische Bezeichnung. PEEK bietet ein günstiges Verhältnis von mechanischer Festigkeit, Temperaturbeständigkeit und Chemikalienbeständigkeit. Für anspruchsvolle Anwendungen muss aber auch eine „hervorragende mechanische und chemische Leistungsfähigkeit“ anhand der jeweiligen Werkstoffsorte belegt werden.
Geltungsbereich von ASTM D6262-23
ASTM D6262-23 gilt für PAEK-Folien, -Platten, -Stangen und -Rohrstäbe, die durch Extrusion, Formpressen oder Spritzgießen hergestellt werden. Die Einteilung nach Typ, Werkstoffsorte und Klasse berücksichtigt unter anderem die Zusammensetzung von Harz und Füllstoff sowie Unterschiede bei der Maßstabilität. Die Norm bietet einen Rahmen für Halbzeugspezifikationen und ist keine Zulassung für fertige Teile.
Herkunft des Halbzeugs und Abnahme des Fertigteils getrennt betrachten
Der Halbzeuglieferant verantwortet die Kennzeichnung der Werkstoffsorte und die vorgelagerten Unterlagen. Die Fertigungsvereinbarung regelt Änderungsstand, CNC-Fräsen oder -Drehen, Einschränkungen für Bearbeitungsflüssigkeiten, Oberflächenbearbeitung, Prüfung und Verpackung.
Werkstoffunterlagen
Fordern Sie ein Werkstoffzertifikat, eine Konformitätsbescheinigung oder einen Chargennachweis nur an, wenn die Bestellung das benötigte Dokument festlegt.
Vom Kunden bereitgestelltes Material
Legen Sie fest, ob vom Kunden bereitgestelltes Rohmaterial zulässig ist und wie Reststücke, Materialidentität und Menge kontrolliert werden sollen.
Absicherung der Anwendung
Sichern Sie Anwendungen in der Medizintechnik, Lebensmitteltechnik, Vakuumtechnik, Luft- und Raumfahrt sowie Automobilindustrie durch anwendungsspezifische Anforderungen an Bezugsquelle und Freigabe ab.
Chemikalienbeständigkeit
Prüfen Sie die Chemikalienbeständigkeit gegenüber dem tatsächlich eingesetzten Stoff bei der jeweiligen Konzentration, Temperatur, Belastung und Einwirkdauer.
LOC: X.112 Y.090 Z.000
STS: ACTIVE
STS: ACTIVE
Welche PEEK-Geometrieelemente lassen sich auf Zerspanbarkeit prüfen?
Die vom Unternehmen bereitgestellten Profilangaben nennen Maschinenkategorien für Drehen, Fräsen, Schleifen, Ausdrehen, Bohren und mehrachsige Bearbeitung. Die tatsächlich verfügbaren Maschinen, der Fertigungsstandort und die Kapazität müssen für den Auftrag bestätigt werden.
Diese Maschinen stehen dem Betrieb insgesamt zur Verfügung. Sie belegen nicht, dass vor der Angebotserstellung bereits jedes PEEK-Bauteil, jede Toleranz oder jede Oberflächenbeschaffenheit erprobt wurde.
Nachweis für einzelne Geometrieelemente
Eine Maschinenliste belegt weder die Oberfläche einer gefüllten Werkstoffsorte noch eine dünne Wand; daraus ergibt sich die Gefahr überzogener Zusagen. Unsere Prüfung stützt sich auf das jeweilige Geometrieelement und Nachweise an Proben. Anders als eine pauschale Angabe zu ISO-Toleranzen bleibt das Ergebnis auf die technische Zeichnung bezogen.
GEO.01
Gedrehte Geometrie
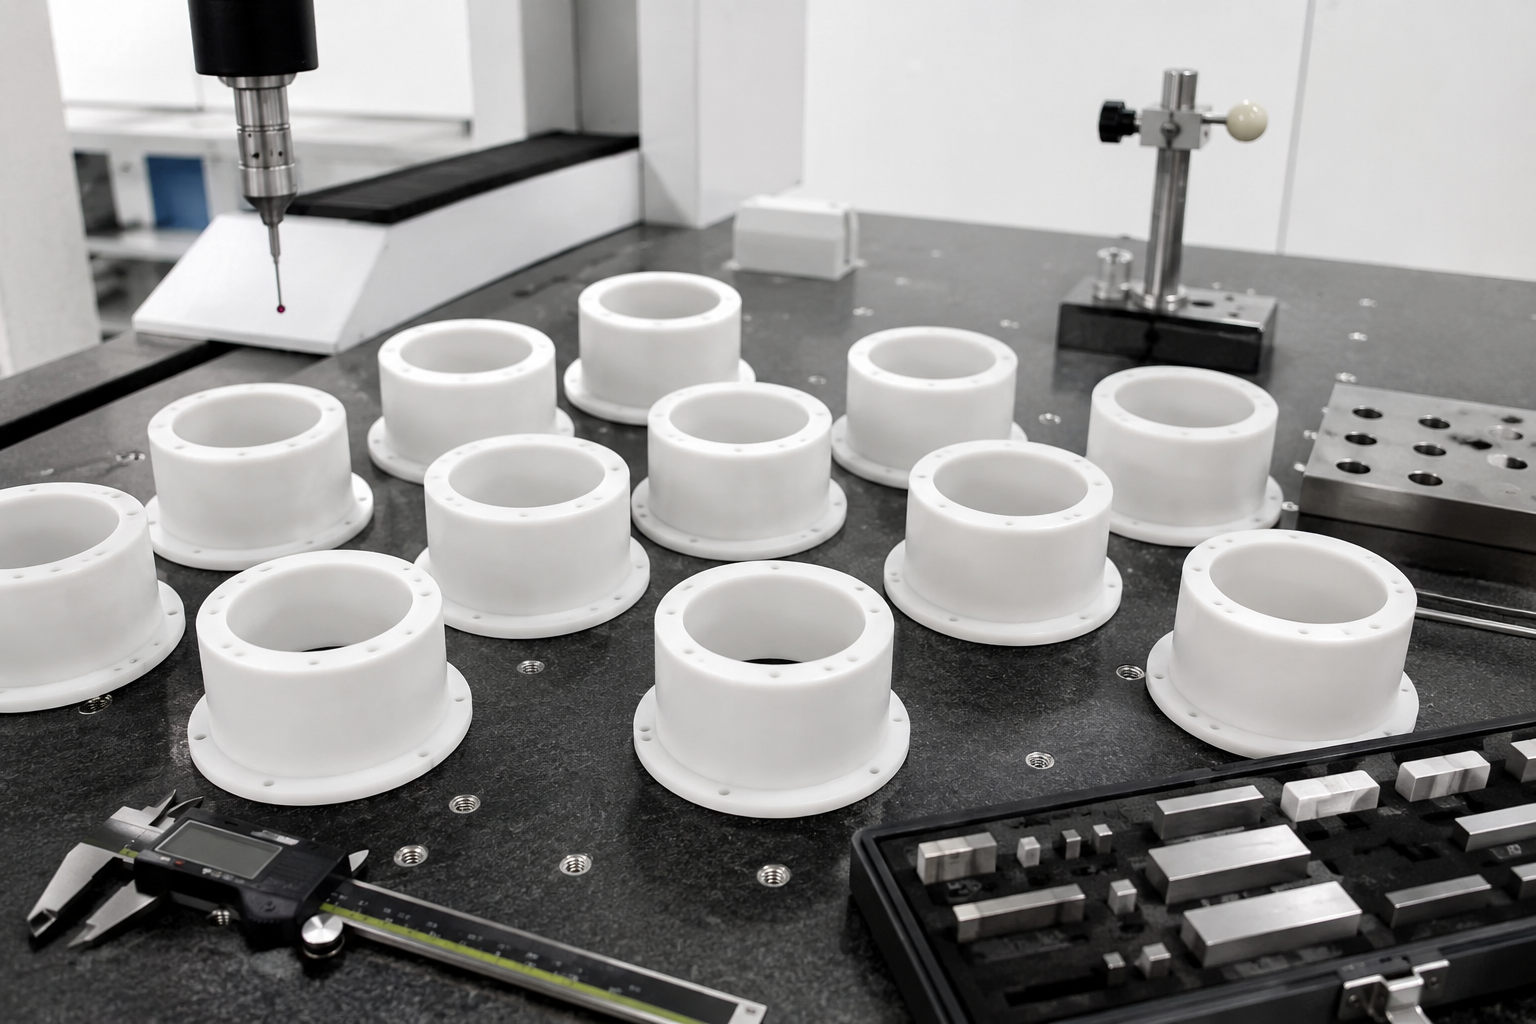
Ringe, Hülsen, Ventilsitze und Stopfen kommen für eine Prüfung infrage, wenn Halbzeugform, Wandstärke, Konzentrizität und Werkstückspannung klar sind.
GEO.02
Gefräste Geometrie
Bei Platten, Verteilern und Taschen müssen die Bezüge zugänglich sowie Eckenradien und ausgewogener Werkstoffabtrag festgelegt sein.
GEO.03
Kombinierte Geometrieelemente
Querbohrungen, Gewinde und Dichtflächen erfordern vor der Freigabe eine festgelegte Reihenfolge für Aufspannung und Prüfung.
TARGET.VIEW_
SCANNING… [OK]
GEO.04
Dünne Wände und ebene Flächen
Diese Geometrieelemente erfordern eine Prüfung der Einspannung, des Zustands nach dem Lösen und der Stabilität. Besteht danach noch ein Risiko, sind Nachweise an Proben nötig.
MAT.01
Verstärktes PEEK
Bei gefülltem PEEK müssen Schnittkräfte, Wärme, Werkzeugverschleiß, Kantenqualität und Oberflächenmessung eingeplant werden.
REQ.01
Kritische Oberflächen
Für Dicht-, Gleit- oder elektrische Kontaktflächen ist eine Funktionsanforderung nötig, nicht nur ein Rauheitswert.
Die Fertigbarkeit wird für jedes Geometrieelement einzeln bestätigt
Eine erfolgreiche PEEK-Bearbeitung hängt vom Zustand des Halbzeugs, scharfen Werkzeugen, kontrollierter Spanbildung, Werkstückspannung, Schnittgeschwindigkeit, Vorschub und Zugang für die Prüfung ab. PEEK leitet Wärme nicht wie Metall ab. Ein einheitlicher Satz von Schnittwerten würde jedoch Werkzeugdurchmesser, Werkstoffsorte, Füllstoff, Maschine und Geometrie außer Acht lassen.
Einen Leitfaden zur PEEK-Bearbeitung in projektspezifische Vorgaben übertragen
Ein Leitfaden zur PEEK-Bearbeitung ist nur ein Ausgangspunkt. Die PEEK-Bearbeitung erfordert auf die technische Zeichnung abgestimmte Bearbeitungsparameter, weil das PEEK-Fräsen von Werkstoffsorte, Werkzeugdurchmesser, Füllstoff, Geometrie und Werkstückspannung abhängt.
MODE: MANUAL
SYS.CONTROL.01
Werkzeugwerkstoff passend zum Füllstoff
Wählen Sie Hartmetall oder einen anderen Werkzeugwerkstoff anhand von Füllstoff, Schneidenzustand und Nachweisen zur Standzeit. Die Werkstoffbezeichnung allein lässt PEEK bei der Bearbeitung nicht wie Metall reagieren.
SYS.CONTROL.02
Span- und Wärmeabfuhr
Planen Sie Spanbildung und Spanabfuhr bei PEEK gemeinsam, denn Schnittkräfte und entstehende Wärme können Oberfläche und Maße beeinflussen.
SYS.CONTROL.03
Geometrieelementspezifische Prüfung
Wenn bei Präzisionsbauteilen aus PEEK enge Toleranzen erreicht werden sollen, stimmen Sie die Zerspanungsverfahren auf die Prüfung des jeweiligen Geometrieelements ab.
SYS.CONTROL.04
Trennung der Bauteile
Unterscheiden Sie bei der Prüfung der CNC-gerechten Konstruktion zwischen Präzisionsteilen und -bauteilen, die direkt gefertigt werden können, und Geometrieelementen, für die eine Probe oder ein Erstmuster nötig ist.
SYS.CONTROL.05
Rückverfolgbarkeit im Projekt
Behandeln Sie die Zerspanung von PEEK-Teilen als kontrolliertes Projekt: Vor einer Zusage des Fertigungspartners zur PEEK-Stückzahl müssen Werkstoffsorte, Änderungsstand und Nachweispaket für das Bearbeitungsprojekt feststehen.
SYS.CONTROL.06
Daten zu den Einsatzbedingungen anfordern
Bei hohen Temperaturen oder anspruchsvollen Anwendungen sind werkstoffspezifische Auslegungsdaten statt eines allgemeinen Prozessfensters erforderlich.
SYSTEM.WARN.01
Risikoreiches Geometrieelement prüfen
Senden Sie Angaben zu Werkstoffsorte, Geometrie und Oberflächenanforderung, um eine Empfehlung für das Erstmuster zu erhalten.
Geometrieelement prüfen lassenVon der technischen Zeichnung zum abgenommenen PEEK-Teil
In einem planbaren Projekt bleiben die Angaben von der Produktdefinition über die Fertigungsplanung bis zur Prüfung durchgängig erhalten. Offene Entscheidungen bleiben sichtbar, statt im Stückpreis zu verschwinden.
Verlust von Vorgaben vermeiden
Ein Widerspruch entsteht, wenn eine Angebotsanfrage ohne Angaben zum Zustand bei der Prüfung in die Fertigung gelangt: Fertigung und Qualitätssicherung können die Toleranz unterschiedlich auslegen. Ein durchgängiger Änderungsstand verbindet die ISO-GPS-Angabe mit dem Erstmusterprüfbericht.
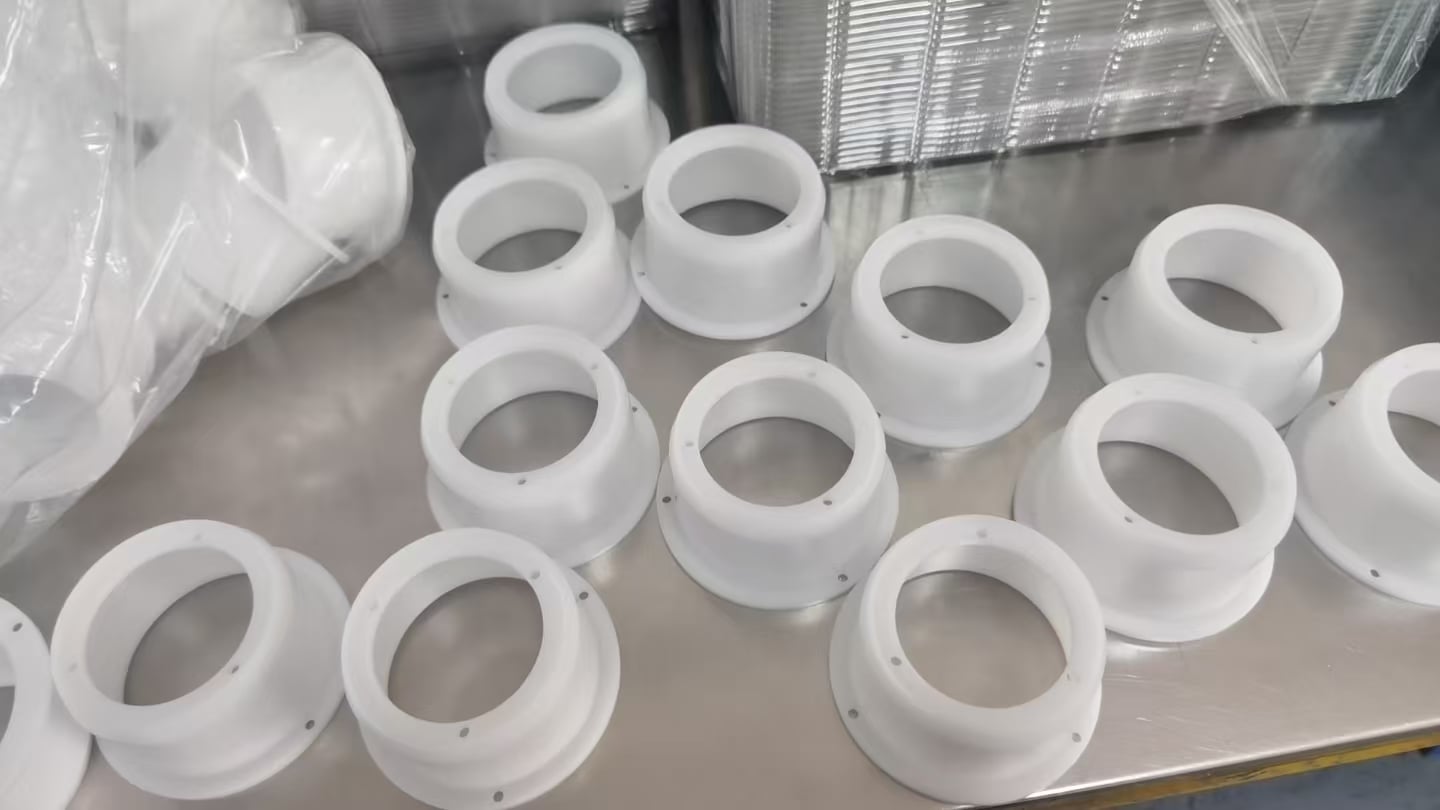
Abbildung zur Veranschaulichung
Weiße, kundenspezifisch zerspante Polymerbauteile als Bild zur Veranschaulichung des Produkts. Es zeigt die Geometrie kundenspezifisch zerspanter Polymerbauteile, gilt aber weder als Nachweis für eine bestimmte PEEK-Werkstoffsorte noch für eine frühere PEEK-Fertigung.
6 Schritte bis zur Fertigungsfreigabe
SCHRITT 01 Änderungsstand festlegen
Führen Sie technische Zeichnung, Modell, Spezifikationen und Stückzahl unter einem Änderungsstand zusammen.
SCHRITT 02 Werkstoff bestätigen
Klären Sie Werkstoffsorte, Füllstoff, Halbzeug, Bezugsquelle, Ersatzwerkstoffe und Unterlagen.
SCHRITT 03 Kritische Geometrieelemente kennzeichnen
Legen Sie Bezüge, Toleranzen, Vorgaben für den frei liegenden Zustand, Dichtflächen und Gewinde fest.
SCHRITT 04 Zerspanung planen
Wählen Sie Aufspannungen, Werkzeuge, Reihenfolge des Werkstoffabtrags, Einschränkungen für Bearbeitungsflüssigkeiten und Prüfungen.
SCHRITT 05 Fertigungsablauf nachweisen
Verwenden Sie bei Verzugsrisiko, engen Toleranzen oder gefüllten Werkstoffsorten ein Erstmuster.
SCHRITT 06 Freigeben und dokumentieren
Schreiben Sie Änderungsstand, Prüfung, Verpackung und Regeln zur Änderungskontrolle fest.
ÜBERPRÜFUNG DES FERTIGUNGSABLAUFS
Verantwortung für jeden Nachweis festlegen
Herkunft von Werkstoffsorte und Halbzeug
Üblicher Verantwortlicher
Harz- oder Halbzeuglieferant
Entscheidung bei der Angebotsanfrage
Genaues Produkt, Charge und freigegebene Bezugsquelle
Lieferdokument
Werkstoffzertifikat oder Konformitätsnachweis
Fertigungsvorgaben
Üblicher Verantwortlicher
Käufer und Zhenling
Entscheidung bei der Angebotsanfrage
Änderungsstand, kritische Geometrieelemente und zulässiges Verfahren
Lieferdokument
Dokumentierte Klärung und gelenkte technische Zeichnung
Maßnachweise
Üblicher Verantwortlicher
Zhenling im vereinbarten Umfang
Entscheidung bei der Angebotsanfrage
Verfahren, Temperatur, Einspannung und Stichprobenumfang
Lieferdokument
Maßprüf- oder Erstmusterprüfbericht, sofern bestellt
Anwendungsfreigabe
Üblicher Verantwortlicher
Käufer oder für die Zulassung verantwortliche Stelle
Entscheidung bei der Angebotsanfrage
Eignung für das vorgesehene Gerät oder Betriebssystem
Lieferdokument
Validierung durch den Käufer und Zulassungsunterlagen
Wann CNC-Bearbeitung der richtige Fertigungsablauf für PEEK ist
Die CNC-Bearbeitung von PEEK eignet sich für sich ändernde Konstruktionen, Projekte ohne eigene Form und Fertigungsabläufe mit vorgegebenen Halbzeugformen. Für andere Stückzahlen und Geometrien können Spritzguss, endkonturnahe Rohlinge oder eine Kombination aus additiver Fertigung und Fertigbearbeitung geeignet sein. Entscheidend sind die Gesamtstückzahl über die Laufzeit, das Risiko von Änderungen, Validierungsnachweise und die Kosten pro abgenommenem Teil.
Risiko bei der Wahl des Fertigungsablaufs
Ein ungeeigneter Fertigungsablauf verschwendet Halbzeug oder legt die Konstruktion fest, weil Geometrie und Programmlaufzeit die Kosten bestimmen. Unser Vergleich bei der Angebotsanfrage berücksichtigt diese Abwägung und setzt CNC nicht als selbstverständliche Wahl voraus.
Eigene Fertigungsform
0 Formen
Ausgangsform für die Geometrie
Folie, Platte, Stange oder Rohr
Werkstoffabtrag nach der Formgebung
Abhängig von der technischen Zeichnung; kann den Großteil des Rohlings umfassen
Folge einer Änderung
Änderung von Programm und Aufspannung
Anzufordernde Nachweise
Herkunft des Halbzeugs, Erstmuster, Maßprüfbericht
Eigene Fertigungsform
Mindestens 1 Fertigungsform
Ausgangsform für die Geometrie
Harz wird in der Formkavität geformt
Werkstoffabtrag nach der Formgebung
Anguss, Grat und nachträglich gefertigte Geometrieelemente
Folge einer Änderung
Änderung oder Austausch des Werkzeugs
Anzufordernde Nachweise
Harzcharge, Prozessvalidierung, Prüfung des Formteils
Eigene Fertigungsform
Mindestens 1 Werkzeug zur Rohlingformung oder ein Fertigungsablauf für das Profil
Ausgangsform für die Geometrie
Rohling mit geringerer Abweichung von der Endgeometrie
Werkstoffabtrag nach der Formgebung
Bearbeitungszugabe und ausgewählte Geometrieelemente
Folge einer Änderung
Änderung des Rohlingwerkzeugs und der Zerspanung
Anzufordernde Nachweise
Herkunft des Rohlings, Plan für die Fertigbearbeitung, Endprüfung
Eigene Fertigungsform
0 Fertigungsformen
Ausgangsform für die Geometrie
Additiv gefertigte, endkonturnahe Form
Werkstoffabtrag nach der Formgebung
Kritische Oberflächen und Bezugsgeometrieelemente
Folge einer Änderung
Änderung des Baujobs und der Werkzeugbahn
Anzufordernde Nachweise
Validierung des Baujobs, Werkstoffhistorie, Prüfung nach der Fertigbearbeitung
Entscheiden Sie nach der gesamten Programmlaufzeit, nicht nach dem ersten Angebot
Eine wissenschaftlich begutachtete Übersichtsarbeit zur PEEK-Fertigung unterscheidet zwischen der Formgebung in der Serienfertigung und der Zerspanung von extrudiertem Halbzeug. Eine Studie zum kombinierten Drucken und Fräsen ergab im untersuchten Vergleich einen um 48,7 % geringeren Werkstoffverbrauch; dieses Ergebnis ist ein Gegenbeleg, keine allgemeingültige Einsparung.
- Beginnen Sie mit der Gesamtstückzahl über die Laufzeit, den Freigabechargen und der Wahrscheinlichkeit von Konstruktionsänderungen.
- Vergleichen Sie Halbzeugverlust und Maschinenzeit mit den Kosten für Formwerkzeuge und Validierung.
- Berücksichtigen Sie die Werkstoffhistorie, mechanische Eigenschaften und Oberflächennachweise.
Analyseebene
4 Fragen zum Fertigungsablauf
Stückzahl, Geometrie, Werkstoffhistorie und Abnahmenachweise bestimmen, ob CNC-Bearbeitung, Formgebung, endkonturnahes Halbzeug oder eine Kombination daraus das bessere Verhältnis von Leistung und Kosten bietet.
Nachweisstufe Bronze: nur ein Entscheidungsrahmen; eine allgemein gültige wirtschaftliche Mindeststückzahl für PEEK wird nicht behauptet.
Fertigungsabläufe vor dem Angebot vergleichen
Fordern Sie die Kurzinfo zu PEEK-Werkstoffsorte und Prüfung als Checkliste für die Projektangaben an.
Qualitätsnachweise, Rückverfolgbarkeit und Geltungsbereich von Zertifizierungen
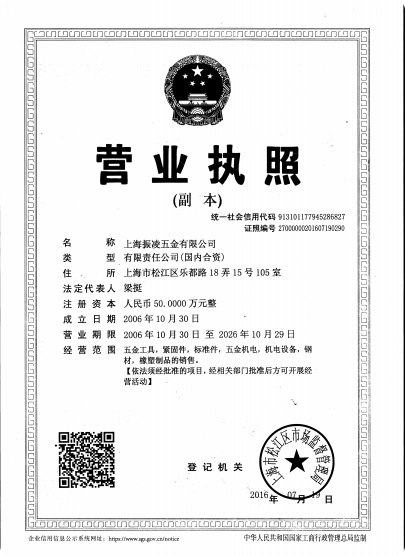
Qualität und Präzision sind durch eine Reihe von Logos allein nicht belegt. Käufer müssen wissen, welche juristische Person, welcher Fertigungsstandort, welches System, welcher Werkstoff, welches Verfahren und welches Fertigteil das jeweilige Dokument tatsächlich abdeckt.
CE
Vom Unternehmen angegebener Nachweis; Geltungsbereich für Produkt und Richtlinie muss geprüft werden
ASME
Vom Unternehmen angegebener Nachweis; juristische Person, Standort und Umfang der Berechtigung müssen geprüft werden
2006
Gründungsjahr des Unternehmens
Exportumsatz
Vom Unternehmen bereitgestellte Unterlagen beschreiben ein breiteres, exportorientiertes Produktportfolio; dies ist kein PEEK-spezifischer Leistungsnachweis
4 Grenzen
Belastung, Wärme, Geometrie, Nachweise
2 Prüfschritte
Zeichnungsprüfung und Erstmuster
Das Nachweispaket in vier getrennten Ebenen aufbauen
Ebene: Unternehmensnachweis
Welche Frage wird beantwortet?
Für welches Unternehmen und welchen Fertigungsstandort gilt der Nachweis?
Was in der Bestellung anzugeben ist
Zertifikatstyp, Inhaber, Standort, Nummer, Status und Gültigkeitsdaten
Aussagegrenze
Zertifiziert nicht jedes PEEK-Bauteil
Ebene: Werkstoffnachweis
Welche Frage wird beantwortet?
Welche PEEK-Werkstoffsorte und welche Charge wurden für den Auftrag verwendet?
Was in der Bestellung anzugeben ist
Hersteller, Werkstoffsorte, Halbzeugform und erforderliches Zertifikat
Aussagegrenze
Belegt nicht die Maße des fertigen Bauteils
Ebene: Prozessnachweis
Welche Frage wird beantwortet?
Wie wurde das Bauteil nach dem abgenommenen Änderungsstand gefertigt und der Prozess überwacht?
Was in der Bestellung anzugeben ist
Freigegebener Fertigungsablauf, besondere Einschränkungen und Änderungslenkung
Aussagegrenze
Erfordert einen projektspezifischen Plan
Ebene: Bauteilnachweis
Welche Frage wird beantwortet?
Erfüllte das gelieferte Bauteil die vereinbarten Merkmale?
Was in der Bestellung anzugeben ist
Prüfumfang, Stichprobenumfang, Prüfverfahren und Berichtsformat
Aussagegrenze
Belegt für sich genommen nicht die Eignung für den vorgesehenen Einsatz
SYS.ESTIMATE.ON
Was beeinflusst Kosten und Lieferzeit bei der PEEK-Zerspanung?
Ein Angebot ist belastbar, wenn die Faktoren für Kosten und Zeitplan erkennbar sind. Ein Festpreis oder eine feste Lieferzeit ohne technische Zeichnung würde Werkstoff, Zerspanungsvolumen, Aufspannungen, Prüfung und Dokumentation außer Acht lassen.
Sind die Annahmen offengelegt, kann der Einkauf den Leistungsumfang der Anbieter vergleichen, statt ausgeschlossene Leistungen für Einsparungen zu halten.
7 Kostenblöcke
Halbzeug + Aufspannung + Maschinenzeit + Prüfung + Dokumentation + Oberflächenbearbeitung + Lieferung ergeben die zu bewertenden Kosten. Vergleichen Sie bei allen Anbietern dieselben 7 Kostenblöcke.
[ MATRIX: 07 ]
Kostenfaktor // Rohmaterial
Angaben, die Unklarheiten beseitigen
Werkstoffsorte, Halbzeugform, freigegebene Bezugsquelle, Zertifikat und Angabe, ob der Kunde das Halbzeug stellt.
Warum sich dies auf den Angebotsumfang auswirkt
Bestimmt die Beschaffung, die Werkstoffkosten und die verfügbaren Rohlinggrößen.
Kostenfaktor // Zerspanungsvolumen
Angaben, die Unklarheiten beseitigen
Bauteilabmessungen, Masse des fertigen Bauteils, Bearbeitungsaufmaß und endkonturnahe Alternative.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst Spanmenge, Maschinenzeit, das Risiko verzogener Bauteile und Möglichkeiten zur Nacharbeit.
Kostenfaktor // Aufspannungen und Zugänglichkeit
Angaben, die Unklarheiten beseitigen
Bezüge, Beziehungen zwischen Geometrieelementen, Hinterschneidungen und Werkzeugreichweite.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst den Aufwand für Spannvorrichtungen, die Programmierung und das Übertragen von Bezügen zwischen Prüfschritten.
Kostenfaktor // Kritische Toleranzen
Angaben, die Unklarheiten beseitigen
Liste der Geometrieelemente, Messbedingungen und Messmittelverfahren.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst Schlichtschnitte, Stabilisierung, den Nachweis anhand von Stichproben und die Berichterstellung.
Kostenfaktor // Oberfläche und Reinigung
Angaben, die Unklarheiten beseitigen
Funktionale Oberflächenbeschaffenheit, Vorgaben zu Graten, zulässige Werkzeugspuren und Rückstandsgrenzwerte.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst Werkzeugbau, Handhabung, Reinigung und die Sichtprüfung bei der Abnahme.
Kostenfaktor // Dokumentation
Angaben, die Unklarheiten beseitigen
Werkstoffnachweis, Konformitätserklärung, Maßprüfbericht oder Erstmuster.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst den Aufwand für Rückverfolgbarkeit und Qualitätssicherung.
Kostenfaktor // Lieferung
Angaben, die Unklarheiten beseitigen
Abrufmengen, Verpackung, Bestimmungsort, Incoterm und Wunschtermin.
Warum sich dies auf den Angebotsumfang auswirkt
Beeinflusst die Halbzeugplanung, die Losstrategie und die Logistik.
Bronzefarbene ROI-Karte: kein erfundener Preis, keine erfundene prozentuale Ersparnis und keine erfundene Amortisationszeit.
Kosten je abgenommenem Bauteil betrachten, nicht allein den Zerspanungspreis
Bei teuren technischen Kunststoffen ergibt sich eine aussagekräftige kaufmännische Kennzahl aus den angebotenen Fertigungskosten zuzüglich der Kosten auf Käuferseite für Qualifizierung, Nacharbeit, Ausschuss und Verzögerungen, geteilt durch die Anzahl der abgenommenen Bauteile.
Höhere Anfangskosten können dennoch zu geringeren Kosten je abgenommenem Bauteil führen, wenn das passende Halbzeug, ein Ablauf für die Erstbemusterung und Prüfnachweise enthalten sind. Wissenschaftliche Untersuchungen zur Verarbeitung von PEEK benennen den Werkstoffpreis als tatsächlichen Kostenfaktor; Studien zu endkonturnahen und hybriden Fertigungsabläufen zeigen, warum das abgetragene Volumen die Wirtschaftlichkeit des Fertigungsablaufs beeinflussen kann.
Trennung von Prototypen und Serienfertigung
Trennen Sie die Prototypenmenge von den Abrufen für die Serienfertigung und kennzeichnen Sie das Erstmuster.
Dokumentationsumfang festlegen
Legen Sie das Dokumentationspaket vor der Zerspanung fest.
Logistik abstimmen
Klären Sie Halbzeugverfügbarkeit, Freigabedauer, Bestimmungsort und Verpackung, bevor Sie einen Liefertermin zusagen.
[ PROZESSABLAUF ]
Schritte bis zur Lieferung
Die Werkstoffbestätigung geht dem Halbzeugkauf voraus; offene Fragen werden vor der Programmierung geklärt; die Musterfreigabe erfolgt vor der Fertigungsfreigabe; die Endprüfung geht der Exportverpackung voraus. Fehlende Angaben verlängern diese Abfolge, selbst wenn Maschinenkapazität verfügbar ist.
Angebotsumfang vergleichbar festlegen
Senden Sie die Angaben zu den 7 Kostenblöcken, damit wir ein projektspezifisches Angebot erstellen können.
Angebot anfordernHilfsmittel zur Bewertung der PEEK-Zerspanung
TOOL 01
PEEK-CNC-Bearbeitung: Prüfung der Anfrageunterlagen
Prüfen Sie, ob Ihre technische Zeichnung vollständig ist und Werkstoffspezifikationen, Toleranzen und Prüfvorgaben enthält, damit ein nachvollziehbares und präzises Fertigungsangebot erstellt werden kann.
Anfrageunterlagen prüfen
TOOL 02
Arbeitsblatt zum Vergleich von Fertigungsabläufen für PEEK
Vergleichen Sie CNC-Bearbeitung, Spritzgießen, endkonturnahe Rohlinge und hybride Fertigungsabläufe anhand der Gesamtmenge über die Programmlaufzeit, des Änderungsrisikos und der geometrischen Einschränkungen.
Fertigungsabläufe vergleichen
TOOL 03
Prüfung der Stabilitätsgrenzen von PEEK
Prüfen Sie thermische Bedingungen, Belastung, Maße und Nachweisgrenzen, um die Werkstoffeignung zu beurteilen und eine aussagekräftige, klar abgegrenzte Fertigungszusage zu erhalten.
Stabilitätsgrenzen prüfenHäufige Fragen zur Qualifizierung eines PEEK-Zulieferers
PEEK eignet sich für die Präzisionszerspanung, doch eine belastbare Aussage zu den erreichbaren Toleranzen muss sich auf Werkstoffsorte, Füllstoff, Geometrie, Zustand des Halbzeugs, Größe der Geometrieelemente, Werkstückspannung und Prüfbedingungen beziehen. Zhenling bestätigt kritische Werte erst nach Prüfung der technischen Zeichnung und kann ein Muster oder Erstmuster verlangen.
Eine allgemeingültige Mindestwandstärke für alle Werkstoffsorten und Spannweiten gibt es nicht. Senden Sie Wandstärke, ungestützte Länge, Belastung, Vorgaben für den ungespannten Zustand und Bezüge zur Prüfung.
Eine pauschale Regel gibt es nicht. Die Vorgeschichte des Halbzeugs, die Querschnittsdicke, das Zerspanungsvolumen, die Wärmeentwicklung, innere Spannungen, Maßanforderungen und die bedingten Empfehlungen zum Tempern bestimmen, ob getempert, ein Zwischenschritt zum Spannungsabbau eingelegt oder ohne Wärmebehandlung nach der Zerspanung gefertigt wird.
Stimmen Sie Hersteller und Werkstoffsorte auf Anforderungen an Belastung, Temperatur, Verschleiß, Chemikalienbeständigkeit, elektrische Eigenschaften und Zulassung ab. Eine allgemeine Sortenbezeichnung ersetzt keine anwendungsspezifische technische Bewertung.
Diese Werkstoffsorten können projektspezifisch geprüft werden, doch diese Seite behauptet nicht, dass für jedes Geometrieelement aus gefülltem PEEK ein erprobtes Bearbeitungsfenster vorliegt. Die genaue Werkstoffsorte, der Füllstoff, die zu bearbeitende Oberfläche, die Kantenanforderung und der Prüfplan entscheiden darüber, ob ein Angebot erstellt, weiterer Klärungsbedarf festgestellt oder ein Muster geprüft wird.
Das Kühlschmiermittel richtet sich nach den Empfehlungen des Lieferanten, der Wärmeentwicklung, den Sauberkeitsanforderungen und dem Verwendungszweck. Geben Sie verbotene Flüssigkeiten sowie Grenzwerte für Rückstände und Reinigung vor der Freigabe an.
Nein. Solche Aussagen gelten nur für konkrete Werkstoffsorten, kontrollierte Verarbeitung und anwendungsspezifische Nachweise, nicht für jedes PEEK-Bauteil.
CNC-Bearbeitung kommt besonders infrage, wenn Sie kundenspezifische PEEK-Bauteile ohne eigenes Produktionswerkzeug benötigen, Änderungsstände erwarten oder eine Fertigung aus zerspantem Halbzeug vorschreiben. Spritzgießen, ein endkonturnaher Rohling oder additive Fertigung mit anschließender Schlichtbearbeitung können besser geeignet sein, wenn Gesamtstückzahl, Geometrie, Werkstoffausnutzung und Validierung den jeweiligen Fertigungsablauf rechtfertigen.
Senden Sie Zeichnungsstand, Werkstoffsorte, Halbzeugform, Stückzahl, kritische Geometrieelemente, Anforderungen an die Oberflächenbeschaffenheit, Prüfvorgaben, Dokumente, Verpackung, Bestimmungsort und Wunschtermin. Ergänzen Sie die Betriebsbedingungen, wenn sie für die Abnahme relevant sind.
Das Paket kann je nach Verfügbarkeit Werkstoffnachweise, eine Konformitätsbescheinigung, einen Maßprüfbericht, Nachweise zur Erstbemusterung oder kundenspezifische Formulare umfassen. Führen Sie jedes benötigte Dokument in der Angebotsanfrage auf, damit Verfügbarkeit, Inhalt, Stichprobenumfang und Kosten vor der Fertigung vereinbart werden können.