Entre em contato com a Zhenling

Serviços de prototipagem CNC rápida conforme desenho técnico
Prototipagem CNC rápida de peças metálicas funcionais
A prototipagem CNC rápida justifica o investimento quando a peça precisa resistir a um teste, e não apenas representar uma forma. A solicitação de cotação deve definir material, sequência de operações, integridade do desenho técnico, quantidade, horário limite em dias úteis, escopo da inspeção e eventuais requisitos para a transição a pedidos recorrentes. As consultas sobre prototipagem CNC rápida devem incluir material, sequência de operações, integridade do desenho técnico, quantidade, horário limite em dias úteis e escopo da inspeção. O cronograma depende das informações liberadas. Confira a sequência de operações, os limites, as evidências de inspeção e as exclusões antes de considerar qualquer data definitiva.
Quando um protótipo CNC precisa comprovar mais do que a forma
Um modelo de forma impresso responde a uma pergunta: a geometria cabe no espaço para o qual foi desenhada? Um protótipo funcional tem uma tarefa mais difícil: mostrar se a vedação fecha, se a rosca suporta a carga, se o furo permanece circular após a retirada da fixação e se a parede cede sob pressão.
SISTEMA E ESPECIFICAÇÕES
Cada um dos 4 objetivos de teste exige um protótipo diferente
É aqui que a confusão na cotação costuma começar: o comprador pede um protótipo, mas há 4 peças diferentes por trás da solicitação. Uma peça de alumínio para verificar o encaixe é diferente de uma peça em aço inoxidável 316L para ensaio de pressão de ruptura, e tratá-las da mesma forma na cotação atrasa o cronograma.
- Modelos de forma admitem outro grau de material; uma peça funcional não, pois a propriedade testada pertence ao material, não à forma.
- A verificação de encaixe exige respeitar o sistema de referências geométricas, com tolerância de aproximadamente ±0,1 mm para uma característica geométrica de 6–30 mm, segundo a classe fina da norma de tolerâncias gerais ISO 2768; um modelo apenas visual não exige isso.
- Uma peça para ensaio de carga exige o registro da condição em que foi entregue: dureza acima de C58 e resistência acima de 100 ksi têm comportamento muito diferente do material bruto recozido do mesmo grau.
- Um protótipo para avaliar a fabricação é usinado deliberadamente como seria na produção, mesmo que exista um atalho mais rápido para uma peça única.
| Objetivo do teste | O que a peça precisa suportar | O que isso muda na fabricação | Evidência que responde à questão |
|---|---|---|---|
| Forma e dimensões externas | Avaliação visual e dimensional conforme o desenho técnico | O material pode ser substituído; o acabamento tem finalidade apenas visual | Relatório dimensional das características geométricas indicadas |
| Encaixe e montagem | Acoplamento, acúmulo de tolerâncias e engate dos elementos de fixação na montagem real | O sistema de referências geométricas e a classe da rosca passam a ser determinantes | Verificação do encaixe com a peça correspondente, não com o modelo |
| Função e carga | Pressão, torque, desgaste, calor ou movimento nas condições de operação previstas | Grau do material, condição após tratamento térmico e dureza não podem ser substituídos | Registro do teste e certificado do material referente à corrida utilizada |
| Avaliação do processo de fabricação | A própria sequência de operações: acesso, fixação da peça, rebarbas e deformação | O protótipo é usinado em equipamentos da mesma classe dos usados na produção | Anotações sobre a preparação da máquina, observações sobre o ciclo e causas de refugo |
Rapidez nem sempre significa precisão ou baixo custo
Os próprios fornecedores desse mercado reconhecem isso em seus textos: a prototipagem rápida nem sempre oferece precisão suficiente para a produção final e nem sempre custa menos quando se consideram as revisões do projeto. É melhor deixar isso claro do que descobrir na 3ª revisão.
Parece contraditório, mas faz sentido
Raramente se perde tempo no corte. Ele se perde no ciclo entre um desenho técnico ambíguo, um e-mail para tirar dúvidas, uma nova cotação e uma segunda preparação da máquina. Por isso, a etapa de definição abaixo economiza mais tempo no cronograma do que qualquer melhoria no fuso.
Não sabe qual dos 4 objetivos de teste sua peça realmente precisa atender? Envie o desenho técnico com as condições do teste.
Peça uma análise da definição do protótipo →Defina o protótipo antes de iniciar a usinagem
A ambiguidade nos desenhos técnicos é um problema muito comum nesse setor. Profissionais de usinagem relatam ter produzido peças com base em uma revisão obsoleta do mesmo número de peça, enquanto as equipes de projeto, fabricação e inspeção discordam sobre o que uma indicação geométrica deveria controlar.
Resumo da definição do protótipo: 10 campos
Nosso formulário reúne dez informações que determinam se é possível cotar a usinagem CNC de um protótipo com honestidade ou se seria preciso fazer suposições. Enviá-las de uma só vez é a medida de maior retorno para o comprador, pois elimina o ciclo de esclarecimentos que consome a primeira semana da maioria dos cronogramas de prototipagem.
| Item | Campo | O comprador informa | A Zhenling Metal confirma |
|---|---|---|---|
| 1 | Objetivo do teste e decisão | O que a peça deve comprovar e qual decisão isso permite tomar | Se a usinagem CNC é adequada a esse objetivo |
| 2 | Arquivos e revisão | Desenho técnico 2D, modelo 3D, nível de revisão e unidades | Coerência entre modelo e desenho técnico, além de detalhes ausentes |
| 3 | Material | Grau do material, condição de fornecimento e qualquer substituto que você aceite | Disponibilidade, efeito na usinabilidade e impacto no prazo de fabricação |
| 4 | Características geométricas críticas | Dimensões determinantes, encaixes, roscas e sistema de referências geométricas | Acesso da ferramenta, fixação da peça e método de medição de cada característica |
| 5 | Grau de fidelidade desejado | Diferenças intencionais em relação à peça ou ao processo final | Quais diferenças alteram as conclusões possíveis do teste |
| 6 | Histórico da peça | Condição ou lote do material, quando relevantes para o teste | Identificação e manutenção da rastreabilidade durante a usinagem CNC |
| 7 | Superfície e tratamentos | Acabamento, tratamento térmico, revestimento metálico e áreas de exigência visual | Sobremetal, risco de deformação e prazo adicional |
| 8 | Quantidade e datas | Quantidade, data desejada, destino e embalagem | Impacto da preparação da máquina, usinagem, etapas terceirizadas e logística |
| 9 | Aceitação | Método de medição e critério de aprovação ou reprovação | Evidências que podemos fornecer neste pedido |
| 10 | Questões em aberto | Tudo o que ainda não foi resolvido e quem fará a aprovação | Lista por escrito do que permanece em aberto após a análise |
3 estados, não uma resposta única
Cada linha do resumo retorna em um de 3 estados. Essa distinção impede que a cotação esconda suposições. Ao contrário de um único número apresentado com segurança, os 3 estados deixam as premissas visíveis, e compradores que exigem essa distinção encontram menos surpresas na inspeção.
Definido
Estabelecido pelo desenho técnico ou pela norma, pode ser cotado agora sem análise adicional.
Exige análise
Em princípio, é possível usinar, mas é preciso verificar o acesso, a fixação da peça ou o método de medição antes de prometer uma data.
Específico do pedido
Depende da disponibilidade do grau do material, da fila de tratamento ou das evidências exigidas por você; por isso, é confirmado para cada pedido, em vez de ser divulgado como dado geral.
Onde concentrar a conversa sobre tolerâncias
Os compradores costumam começar perguntando qual é a menor tolerância CNC que uma oficina consegue manter, mas esse não é o ponto de partida adequado. São 2 ou 3 características geométricas determinantes que definem o resultado: se podem ser alcançadas e mantidas em uma única preparação da máquina e como serão medidas. O restante da peça segue a classe de tolerância geral.
Aplicar a classe de tolerância mais restrita à peça inteira custa caro
Uma característica geométrica de 30–120 mm admite ±0,15 mm na classe geral fina, e a maioria das características de um protótipo se enquadra nela com folga. Exigir ±0,02 mm no desenho técnico inteiro tem um custo real: mais preparações da máquina, mais inspeção, mais refugo e um atraso que ninguém previu no orçamento.
A norma de tolerâncias gerais está sendo substituída
A ISO 2768-1:1989 é a norma de tolerâncias gerais ainda citada na maioria dos quadros de identificação dos desenhos técnicos. Sua substituta, a ISO 2768 Edição 2, está no estágio 60.00, em publicação, desde 2 de junho de 2026, sob responsabilidade do comitê ISO/TC 213. Um desenho técnico finalizado neste trimestre deve indicar a edição aplicável.
Escolha a sequência de operações do protótipo CNC conforme a geometria, o material e o objetivo do teste
A escolha da sequência de operações é uma decisão de fabricação, não uma escolha de catálogo. A geometria determina qual máquina começa a trabalhar na peça, a condição do material determina quanto pode ser removido por passada, e o objetivo do teste determina quais dessas escolhas admitem substituição.
| Características da peça | Sequência de operações provável | Por que escolher essa sequência | Questão em aberto a resolver primeiro |
|---|---|---|---|
| Corpo prismático, cavidades, faces, círculos de furação | Fresamento CNC, com 3 eixos ou 4 eixos | Geometrias planas e simples costumam ser produzidas mais rapidamente em uma máquina CNC com menos eixos | Profundidade da cavidade em relação à largura e alcance da ferramenta em relação ao diâmetro |
| Corpo de revolução, furos, sedes de válvula, roscas | Torneamento CNC, com ferramentas acionadas quando necessário | Uma única fixação no mandril mantém a concentricidade entre o furo e a sede da válvula | Uma relação comprimento/diâmetro acima de 10:1 exige contraponto ou luneta |
| Ângulos compostos, várias faces referenciadas a uma única referência geométrica | Centro de usinagem de 5 eixos importado | Uma única preparação da máquina mantém o mesmo sistema de referências em todas as faces | Se a geometria realmente se beneficia disso ou se apenas aumenta o tempo de programação |
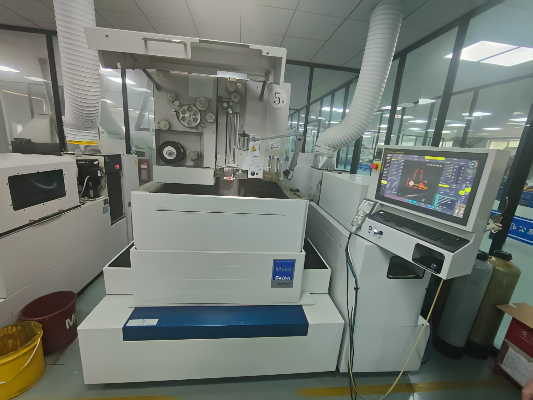
| Material bruto endurecido, cantos internos vivos, seções finas | Eletroerosão a fio CNC | Sem força de corte sobre a peça, as paredes finas não se deformam | Condição da superfície após o corte e relevância de uma camada refundida |
| Sedes retificadas, faces de vedação, munhões de mancais | Retificação CNC ou mandrilamento após a usinagem | O acabamento e a circularidade da face de contato determinam o resultado do teste | Sobremetal reservado para a operação de acabamento antes do tratamento térmico |
Essas questões em aberto são regras de projeto, não preferências
As orientações da University of Florida sobre projeto para fabricação de peças usinadas alertam contra furos mandrilados com relação comprimento/diâmetro acima de 5:1, nos quais a deflexão da ferramenta compromete a precisão, e contra paredes finas, nervuras e cavidades profundas que não permanecem rígidas sob as forças de fixação e corte. Uma peça que retorna à forma anterior após a retirada da fixação fica com a superfície usinada fora da posição prevista. Por isso, o alcance da ferramenta e a rigidez precisam ser definidos antes de fechar a sequência de operações.
Mais eixos nem sempre significam mais rapidez ou precisão
Programar um trabalho de 5 eixos pode levar o dobro do tempo necessário para programar a mesma peça em 3 eixos. Em peças planas ou simples, 3 eixos muitas vezes ainda oferecem o menor tempo total. O ganho real é mais restrito do que sugere a divulgação comercial, e descrevê-lo com precisão é mais útil do que exagerá-lo.
A vantagem de precisão de uma única preparação da máquina não vem do número de eixos. Ela vem de manter o mesmo sistema de referências enquanto todas as faces controladas são usinadas, eliminando o acúmulo de tolerâncias que 4 novas fixações introduziriam.
Compilado de orientações publicadas sobre a capacidade de máquinas de 5 eixos por fabricantes de máquinas-ferramenta e bases de conhecimento sobre fabricação, 2024–2025
O grau do material, sozinho, não é uma especificação completa
O grau nos diz qual é a liga metálica. Ele não informa a condição de fornecimento, a faixa de dureza, o tratamento térmico posterior à usinagem CNC nem o ambiente de operação que a peça precisa suportar. Cada um desses fatores altera a sequência de operações, o sobremetal e o cronograma.
| Família | Graus usinados aqui | O que determina a sequência de operações |
|---|---|---|
| Aço carbono | 20#, 45# | Fácil de usinar, mas a deformação após o tratamento térmico determina a ordem das operações de acabamento |
| Aço-liga | Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo | A faixa de dureza determina se a usinagem CNC será seguida de retificação ou eletroerosão a fio |
| Aço para rolamentos | GCr15 | Na condição endurecida, sedes e munhões exigem retificação |
| Aço inoxidável | 303, 304, 304L, 316, 316L, 321 | Risco de encruamento e engripamento em roscas e encaixes |
| Liga à base de níquel | C276, 904L e graus relacionados | O desgaste da ferramenta e os limites de velocidade dominam o tempo de ciclo |
| Liga de alumínio | Graus comuns de alumínio trabalhado | Remoção rápida de material, mas paredes finas com menos de 1 mm ainda se deformam |
Pergunte o que o fabricante realmente fará com a peça
Na prática de compras, identifique o que o fornecedor fará com a peça e quais processos externos, registros e etapas de aceitação estão incluídos.
Quem compra protótipos deve perguntar quais etapas de usinagem, tratamento térmico, retificação e inspeção estão de fato previstas para a peça e quem responde por cada processo externo.
Nota sobre a análise do processo do protótipo
Onde metais e plásticos seguem caminhos diferentes
É comum o comprador pedir a um único fornecedor uma cotação conjunta para peças metálicas e plásticas, tratadas como um único item. Esse erro deve ser identificado cedo, pois a classe de tolerância geral padrão difere entre elas, assim como as evidências de aceitação.
- Peças metálicas costumam ser cotadas pela classe fina da ISO 2768-f; peças plásticas, pela classe média. Assim, a mesma nota no desenho técnico tem 2 significados diferentes.
- O acabamento superficial de uma peça metálica conforme usinada fica em torno de Ra 3,2 µm. Essa é uma referência concreta que o comprador pode medir, em vez de depender de uma alegação sobre usinagem de precisão.
- A Zhenling Metal fabrica peças metálicas. Solicitações que combinem plástico e metal são bem-vindas, mas o escopo relativo ao plástico é confirmado para cada pedido, sem ser apresentado como capacidade interna verificada.
Prototipagem CNC rápida ou fabricação aditiva para testes funcionais
Essa comparação costuma virar uma defesa de preferência pessoal, o que não ajuda ninguém. Trate-a como uma decisão sobre a sequência de fabricação, com uma resposta justificável para cada peça: a escolha adequada muda conforme a geometria, a condição do material e a conclusão que o teste precisa permitir.
Quadro de decisão entre CNC e fabricação aditiva, critério por critério
São 8 critérios que determinam a sequência de fabricação. Quando um critério favorece a fabricação aditiva, a usinagem CNC é a maneira mais cara de aprender a mesma coisa; quando favorece a usinagem, uma peça impressa responderá a uma pergunta diferente daquela feita pelo teste.
| Critério | Favorece a usinagem CNC | Favorece a fabricação aditiva |
|---|---|---|
| Condição do material | O teste depende das propriedades do material trabalhado ou tratado termicamente | O teste depende da geometria, não do comportamento do material |
| Geometria interna | Características geométricas fisicamente acessíveis à ferramenta | Canais conformados e estruturas treliçadas inacessíveis a qualquer ferramenta |
| Exigências dimensionais e superficiais | Encaixes, roscas e faces de vedação com dimensões controladas | Apenas avaliação visual, ergonômica ou espacial |
| Consistência das propriedades | Material bruto com certificado e comportamento conhecido após tratamento térmico | Propriedades dependentes da orientação são aceitáveis |
| Fidelidade à sequência de produção | O protótipo deve reproduzir a sequência de produção | A sequência de produção será diferente de qualquer maneira |
| Frequência das revisões | 2 ou 3 revisões planejadas | Mudanças diárias na geometria durante a fase de conceito |
| Quantidade e preparação da máquina | 10–20 unidades por lote, com provável repetição dos pedidos | Peças únicas, sem expectativa de repetição |
| Evidências de aceitação | São exigidos certificados e valores medidos | Não é necessário um conjunto formal de evidências |
O que diz a imprensa especializada sobre essa distinção
Um editor independente do setor explicou esse limite melhor do que qualquer fornecedor conseguiria, e é a segunda metade da passagem que os compradores menos aproveitam.
“A fabricação aditiva nunca substituirá completamente a usinagem CNC.” … “muitos ainda abordam a prototipagem com a mentalidade da produção. Eles não fazem um protótipo às pressas usando um método de usinagem que seria impraticável na produção. Assim, os clientes sabem exatamente qual será o custo real da peça de produção, sem surpresas desagradáveis.”
— Derek Korn, Modern Machine Shop A prototipagem por usinagem sempre terá seu lugar
2 caminhos, 2 recomendações honestas
As duas recomendações a seguir são dadas por esta empresa, e uma delas encaminha o trabalho para fora. Um fornecedor que nunca recomenda a outra sequência de operações está vendendo capacidade, não critério técnico.
01 Primeiro imprima, depois usine
A geometria conceitual ainda muda toda semana, não há trajetória de carga a testar e não é necessário um certificado. Imprima a forma, defina as dimensões externas e então usine uma peça no grau real do material quando a geometria estiver estabilizada.
02 Usine agora
Uma face de vedação, uma união roscada sujeita a pressão, uma sede de rolamento ou uma parede submetida a carga. A usinagem a partir de material bruto com certificado é a única sequência que permite aplicar o resultado do teste à peça de produção.
PASSE O CURSOR PARA VER DADOS MENSURÁVEIS
ANÁLISE DETALHADA DO CRITÉRIO 04
A consistência das propriedades é a parte mensurável dessa diferença
Um estudo do National Institute of Standards and Technology, publicado em seu Journal of Research, avaliou a variabilidade e a anisotropia das propriedades mecânicas de um aço inoxidável austenítico produzido por fabricação aditiva, por meio de ensaios de tração uniaxial e dureza. Quando uma conclusão depende da propriedade do material, e não da forma, essa variabilidade justifica usinar a peça funcional a partir de material bruto cuja condição já é conhecida.
Nenhuma das duas sequências de operações elimina esse limite
Peças produzidas por deposição de camadas ainda precisam ser usinadas depois para receber roscas e faces com dimensões controladas, e as superfícies formadas por camadas frequentemente não atendem aos requisitos de acabamento. A fabricação aditiva também é limitada pela velocidade de construção, pelo tamanho máximo da peça e pelos materiais que cada máquina pode processar.
Use o registro de decisão sobre o protótipo antes da próxima revisão
Um protótipo medido sem registro gera uma opinião, não um resultado. O registro de decisão sobre o protótipo permite que a próxima revisão se baseie nas características reais da peça e nas condições em que ela foi efetivamente testada.
| Campo | O que deve ser registrado | O que isso evita |
|---|---|---|
| Objetivo do teste e decisão | A pergunta que a peça foi produzida para responder | Tirar do teste conclusões além daquelas que ele pode sustentar |
| Histórico da peça | Revisão, grau do material, condição de fornecimento, número da corrida e eventual tratamento térmico | Aplicar o resultado de uma peça cuja origem é desconhecida |
| Sequência de operações e diferenças de fidelidade | Qual sequência de operações foi usada e em que ela difere da produção | Presumir que a produção reproduzirá uma preparação da máquina usada apenas no protótipo |
| Ambiente de teste | Temperatura, pressão, fluido, duração e dispositivo de fixação | Extrapolar sem aviso os resultados para condições de operação mais severas |
| Característica geométrica crítica | As características geométricas específicas que determinam a aceitação | Discutir uma dimensão que ninguém havia definido como determinante |
| Evidências e base da medição | Instrumento, método e rastreabilidade da medição | Tomar uma decisão com base em um número sem comprovação |
| Critério de aceitação e risco da decisão | O critério aplicado no limite da especificação | 2 partes interpretarem a mesma medição de formas diferentes |
| Resultado e próxima ação | Resultado, desvio, retrabalho e alteração decorrente | Perder o motivo de uma revisão |
PASSE O CURSOR PARA EXAMINAR
A usinagem CNC elimina a identificação da corrida: esse é o verdadeiro risco para a rastreabilidade
Essa falha surpreende compradores de equipamentos sob pressão e não tem relação com as dimensões. Usinar um protótipo a partir de material bruto com certificado remove a identificação original da corrida. Se o número não for transferido antes da remoção, com testemunho desse procedimento, a peça acabada pode voltar dimensionalmente perfeita, mas sem histórico rastreável.
Reconhecida como uma não conformidade comum
A falta de transferência da identificação da corrida antes que a usinagem CNC a remova é descrita nas práticas relativas a certificados de usina como uma das não conformidades de rastreabilidade mais comuns encontradas em oficinas de fabricação. Segundo a ASME B31.3, a rastreabilidade do material é obrigatória para componentes sujeitos a pressão; segundo a NACE MR0175 / ISO 15156, a rastreabilidade por corrida é obrigatória para operação em meio ácido.
O tipo de certificado afeta o cronograma, não é apenas um detalhe burocrático
Os compradores frequentemente só descobrem a exigência de certificado após receber a cotação e interpretam o atraso como lentidão do fornecedor. Essa consequência pode ser prevista e deve constar da solicitação, em vez de virar motivo de discussão três semanas depois.
| Tipo de certificado EN 10204 | Resultados dos ensaios | Testemunha independente | Impacto no prazo | Aplicações habituais |
|---|---|---|---|---|
| Declaração 2.1 | Nenhum resultado informado | Não | Nenhum | Suportes, abraçadeiras e acessórios sem contenção de pressão |
| Relatório de ensaio 2.2 | Não específicos | Não | Nenhum | Aço estrutural de uso geral |
| Certificado de inspeção 3.1 | Valores reais da corrida fornecida | Interna, independente da fabricação | Acrescenta cerca de 1–2 semanas | Petróleo e gás, geração de energia e indústria química |
| Certificado de inspeção 3.2 | Valores reais da corrida fornecida | Sim, de terceiros | Acrescenta cerca de 2–4 semanas | Aplicações submarinas, nucleares, de alta pressão e de alta temperatura |
A medição exige uma base declarada, não apenas a identificação do instrumento
Quando uma decisão depende de um valor medido, esse valor precisa ter fundamento verificável, não apenas ser informado. A rastreabilidade metrológica e a regra de decisão aplicada no limite de uma especificação são conceitos distintos; confundi-los é o que leva duas partes razoáveis a conclusões opostas diante da mesma leitura.
- As orientações do NIST sobre rastreabilidade metrológica explicam o que torna um resultado verificável, em vez de apenas informado.
- O trabalho do NIST sobre regras de decisão aborda como as faixas de segurança alteram quem assume o risco de uma leitura próxima ao limite.
- Defina a regra de decisão antes de medir a peça, pois, depois que houver uma leitura, a escolha da regra parecerá uma discussão sobre a própria leitura.
Apresente sua regra de aceitação na etapa de cotação, não na de inspeção.
Converse sobre as necessidades de inspeção do protótipo →Leve o aprendizado aprovado para a usinagem CNC em pequenos lotes
É na passagem do protótipo para a produção que se perde a maior parte do valor, e os motivos raramente são técnicos. O que se rompe é a continuidade entre a peça aprovada e o lote seguinte: outra oficina, outra preparação da máquina, outro lote de material e premissas que ninguém registrou. O erro é tratar a peça aprovada como ponto final, em vez de primeiro registro do plano de controle da produção.
Fornecedores adequados a um protótipo inicial podem não atender a uma quantidade de produção posterior. Quando o programa mudar, reavalie a sequência de operações, a capacidade, o plano de inspeção e as condições comerciais.
Nota de revisão da passagem do protótipo para a produção
Por que fazer protótipos em equipamentos de produção
Um protótipo usinado em máquinas CNC da mesma classe das usadas na produção permite testar o ferramental, a fixação da peça, a programação e os parâmetros de corte que serão usados no pedido recorrente. Por isso, a mesma coluna da imprensa especializada argumenta que essa prática reduz a necessidade de reaprender o processo e permite ao comprador conhecer o custo real da peça de produção, em vez de um preço válido apenas para a primeira peça produzida.
A fabricação em pequenos lotes exige disciplina na preparação da máquina
Em lotes de 10–20 peças, o custo fixo da preparação da máquina é dividido entre poucas unidades; por isso, a disciplina nessa etapa pesa mais que a velocidade do fuso. Uma sequência de operações baseada em um único dispositivo de fixação confiável gera menos custos indiretos que uma mais rápida, mas que precisa ser refeita a cada pedido.
A própria transição é uma fonte documentada de falhas
Uma análise de aquisições de defesa feita pelo United States Government Accountability Office atribuiu problemas recorrentes de qualidade na fabricação a projetos instáveis, controles de processo deficientes e uma transição inadequada para a produção, e não às peças em si. O padrão é o mesmo para dez peças ou dez mil: o que não foi registrado não passa de uma equipe para outra.
O que permanece válido e o que precisa ser reconfirmado
Separar essas duas listas na transferência leva cinco minutos e elimina a maioria das divergências nos pedidos recorrentes. Cada item da coluna da direita é um ponto em que um novo pedido pode diferir da peça aprovada sem que ninguém perceba.
| Permanece válido a partir do protótipo aprovado | Precisa ser reconfirmado para o pedido seguinte |
|---|---|
| Revisão congelada do desenho técnico e lista de alterações aprovadas | Se alguma revisão substituída ainda está em circulação |
| Grau do material, condição de fornecimento e lista de substitutos aprovados | A nova corrida do material, seu tipo de certificado e sua identificação |
| As características geométricas críticas acordadas e o esquema de referências geométricas | Frequência de inspeção ao longo do lote, em vez de apenas em uma peça |
| Sequência de operações, abordagem de ferramental e lógica de preparação da máquina para usinagem CNC | Desgaste do dispositivo de fixação, vida útil da ferramenta e variação entre preparações sucessivas da máquina |
| Desvios aprovados, com suas justificativas por escrito | Se cada desvio continua aceitável na quantidade prevista |
| Embalagem e cuidados no destino que funcionaram | Documentação de exportação para o novo envio e destino |
Defina o custo e o prazo da prototipagem CNC antes de solicitar a cotação
Duas falhas predominam nessa etapa, e nenhuma diz respeito ao nível do preço. Pedidos de alta especificação e baixa quantidade ficam sem cotação, e prazos padronizados de catálogo são atribuídos a peças às quais nunca se aplicaram.
Recusa sem resposta
Solicitações de cotação para pequenas quantidades e especificações rigorosas podem ser recusadas sem receber preço. Peça uma justificativa explícita para a ausência de cotação, de modo que seja possível corrigir restrições de material, geometria, inspeção ou quantidade.
Seis semanas para tudo
Prazos padronizados não são comparáveis entre peças diferentes. A cotação por escrito deve identificar a disponibilidade do material, a sequência de operações, o escopo da inspeção, o critério de contagem em dias úteis e as exceções.
A preparação pesa mais no custo de usinagem do protótipo que o tempo de corte
Em uma peça única ou em um lote de 10–20 peças, o custo depende muito mais da preparação que dos minutos de corte. É por isso que duas peças visualmente semelhantes recebem cotações diferentes e que uma cotação instantânea pela internet não responde à pergunta que o comprador realmente faz.
| Fator | O que o faz variar | O que você pode fazer |
|---|---|---|
| Material e material bruto | Disponibilidade do grau do material, dimensões da barra ou chapa, compra mínima | Indique um grau de material substituto aceitável na solicitação |
| Programação | Número de características geométricas, ângulos compostos, estratégia de usinagem em cinco eixos | Elimine as características geométricas desnecessárias para o ensaio |
| Fixação da peça | Número de preparações da máquina, dispositivo de fixação personalizado ou castanhas macias | Permita uma face de referência que a morsa consiga prender de fato |
| Tempo de usinagem | Remoção de material, desgaste da ferramenta em ligas metálicas de níquel, passes de acabamento | Aplique a classe de tolerância mais restrita apenas às características geométricas determinantes |
| Processo secundário | Tratamento térmico, retificação, revestimento metálico, soldagem | Confirme quais etapas o ensaio realmente exige |
| Inspeção e registros | Número de características geométricas medidas, tipo de certificado, formato do relatório | Informe a regra de aceitação desde o início |
| Quantidade e logística | Tamanho do lote, embalagem, destino, documentação de exportação | Informe o destino real na etapa de cotação |
Por que uma cotação instantânea não responde à questão do custo de produção
A cotação automatizada de peças usinadas é uma tecnologia patenteada, e a própria patente reconhece sua limitação. Ela observa que, para volumes médios e altos, pode valer a pena projetar e fabricar dispositivos de fixação personalizados, justamente a variável que determina se o custo da peça de produção é viável. O problema é que um sistema que analisa apenas a geometria não consegue enxergar essa variável.
Documentado na própria tecnologia de cotação
A patente dos Estados Unidos US7840443B2, Cotação automatizada de peças usinadas por CNC, descreve o método de precificação automatizada e a condição econômica ligada aos dispositivos de fixação que altera a resposta correta. O projeto desses dispositivos para a fabricação de protótipos é tratado separadamente em US20070101568A1.
Fatores que afetam o prazo, em ordem de impacto
O prazo dos protótipos depende sobretudo das filas de espera, não das horas de operação do fuso. Cada item abaixo é uma situação em que o calendário avança sem que ninguém esteja cortando metal, e a maioria depende de informações que o comprador já tem.
- Questões em aberto na solicitação, que interrompem a cotação antes de interromper o trabalho.
- Compra do material, inclusive a quantidade mínima de barra ou chapa para um grau de material incomum.
- Tipo de certificado: o tipo 3.1 da EN 10204 acrescenta cerca de uma a duas semanas; o tipo 3.2, cerca de duas a quatro.
- Etapas terceirizadas, como tratamento térmico ou revestimento metálico, que entram na fila de outro fornecedor.
- Escopo da inspeção e formato do relatório, definidos em conjunto antes da medição da peça, não depois de obtida uma leitura.
- Tempo de aprovação do seu lado, que geralmente é a espera individual mais longa.
Processos e capacidades
Desenvolva protótipos metálicos definidos por desenho técnico com a Zhenling Metal
Segundo informações de perfil fornecidas pela empresa, ela opera desde 2006 em uma unidade fabril em Jiashan. Para uma solicitação de cotação de protótipo, a sequência de operações proposta, os controles de material, o plano de inspeção e a transferência para pedidos recorrentes devem ser confirmados conforme o desenho técnico real e a cotação por escrito; esta página não afirma que a empresa tenha atendido clientes do setor de equipamentos sob pressão nem que possua um histórico de produção correspondente.
| Área de capacidade | Equipamentos instalados | O que isso significa para um protótipo |
|---|---|---|
| Fresamento | Diversos centros de usinagem de 3 eixos e 4 eixos, além de centros de usinagem de 5 eixos importados | Peças com ângulos compostos podem ser fixadas em um único sistema de referência |
| Torneamento | Tornos CNC | Furos, sedes da válvula e roscas usinados concentricamente em uma única fixação no mandril |
| Acabamento de precisão | Retificação CNC e mandrilamento CNC | Faces de vedação e superfícies de apoio de eixos acabadas após o tratamento térmico |
| Corte sem contato | Eletroerosão a fio CNC | Material bruto endurecido e seções finas cortados sem força de corte |
| Conformação | Corte de chapas por guilhotina CNC, calandragem de chapas e prensas | Sequência de operações de conformação, equipamentos, unidade fabril e responsabilidade por processos externos confirmados na cotação |
| União de peças | Equipamentos de soldagem por arco submerso e com proteção gasosa | Sequência de operações de união, responsável pelo processo, comprovantes de qualificação e escopo de fornecimento confirmados na cotação |
Como o protótipo aprovado passa para uma sequência de operações de produção
Após a aprovação da peça, o mesmo desenho técnico normalmente segue para uma sequência de operações já executada por esta unidade fabril: serviços de fresamento CNC para corpos prismáticos e trabalhos em chapa, ou usinagem CNC de 5 eixos quando os ângulos compostos precisam permanecer em um único sistema de referência. Definir essa sequência enquanto o protótipo ainda está na máquina evita que o pedido recorrente tenha de ser cotado do zero.
Para cada protótipo, o desenho técnico e a cotação por escrito devem definir a identificação do material, as características geométricas críticas, a abrangência da inspeção, quem pode autorizar desvios e os registros necessários para a transferência à produção antes da liberação.
O que os certificados comprovam e o que não comprovam
Esta página não afirma que a Zhenling possua credenciais relacionadas à CE ou à ASME, fabrique vasos de pressão ou tenha determinado volume de exportação. Se forem exigidos comprovantes de qualificação, verifique o titular legal, a unidade fabril, o número, o escopo, a validade e a pertinência desses documentos para o pedido de protótipo.
A certificação ASME certifica um sistema
O Programa de Certificação de Caldeiras e Vasos de Pressão da ASME certifica o sistema de controle da qualidade de um fabricante ou montador, não itens individuais. Criado em 1916, hoje abrange mais de 6.800 titulares de certificados em todo o mundo, com escopos distintos, incluindo U e U2 para vasos de pressão e PRT para fabricação de peças. Seu protótipo ainda precisa dos comprovantes acordados especificamente para ele.
Como definir os controles de material e registros para um protótipo
Quando a identificação ou a rastreabilidade do material for importante, especifique na solicitação de cotação a referência da corrida ou do lote, o momento de transferência da identificação, o emissor do certificado, as características geométricas críticas e o registro de inspeção exigido. Esses controles são específicos do pedido e devem ser confirmados antes do início do trabalho; não podem ser presumidos com base no histórico de um produto não relacionado.
Transferência das informações técnicas
Os desenhos técnicos, as revisões, as unidades de medida e as questões em aberto são confirmados por escrito antes do agendamento do trabalho, e a lista de pendências permanece acessível após a análise.
Continuidade da produção
Antes da liberação, confirme se o protótipo e o pedido recorrente usarão a mesma sequência de operações proposta, a mesma lógica de fixação e o mesmo plano de inspeção.
Coordenação da exportação
O destino, a embalagem, a identificação e os requisitos dos documentos de transporte devem ser confirmados para o pedido de protótipo.
Recursos do sistema
Ferramentas de engenharia para protótipos
PREPARAÇÃO DA COTAÇÃO
Calculadora de preparação para cotação de protótipos CNC
Abrir ferramenta ↗
SELEÇÃO DO PROCESSO
Quadro de decisão entre CNC e fabricação aditiva para protótipos
Abrir ferramenta ↗
DEFINIÇÃO DO ESCOPO DA INSPEÇÃO
Estimador do trabalho de inspeção de protótipos
Abrir ferramenta ↗
DEFINIÇÃO DO ESCOPO DO PROJETO
Envie um desenho técnico e o objetivo do ensaio para análise
Envie o desenho técnico e o modelo, com revisão e unidades de medida, grau e condição do material, quantidade, características geométricas críticas, acabamento, necessidades de inspeção, destino e o que a peça deve comprovar. O escopo e a resposta serão definidos após a análise desses arquivos.
Perguntas frequentes sobre prototipagem CNC rápida
Estas são as perguntas que os compradores fazem antes de enviar os arquivos, respondidas com base nos mesmos dados apresentados acima, e não em respostas genéricas sobre prototipagem.
Ainda tem alguma pergunta que a lista não responde?
Peça uma análise da definição do protótipo →
Envie um desenho técnico 2D e um modelo 3D com a revisão e as unidades de medida indicadas, além do grau do material, da quantidade, da data desejada e do destino.
Na classe fina da norma ISO 2768 de tolerâncias gerais para metais, a faixa vai de cerca de ±0,05 mm em características geométricas abaixo de 3 mm a cerca de ±0,5 mm em 1.000–2.000 mm, com acabamento após usinagem em torno de Ra 3,2 µm. Para tolerâncias mais restritas, é preciso analisar cada característica geométrica quanto ao acesso, à fixação da peça e ao método de medição, em vez de citar um número genérico. Diferentemente de um valor de catálogo, essa análise identifica quais duas ou três características geométricas são determinantes.
A preparação é o principal fator: programação, fixação da peça, compra de material, processos secundários, escopo da inspeção e tipo de certificado. As questões em aberto na solicitação interrompem a cotação antes de interromper o trabalho, razão pela qual consomem mais dias.
Para aplicações sujeitas a cargas e pressão, aço carbono, aço-liga, aço para rolamentos, aço inoxidável, ligas metálicas à base de níquel e liga de alumínio atendem à maioria das solicitações. O grau do material, por si só, não basta — a condição de fornecimento e qualquer tratamento térmico após a usinagem alteram tanto a sequência de operações quanto as conclusões possíveis do ensaio. Peças endurecidas após a usinagem sofrem alterações dimensionais; por isso, o acabamento precisa ocorrer depois do tratamento, ou a tolerância indicada no desenho técnico não será a tolerância da peça recebida. Indique qual dessas condições o ensaio realmente exige.
Escolha a usinagem CNC quando o ensaio depender do comportamento do material, de ajustes controlados, roscas, faces de vedação ou um certificado. Escolha a impressão quando a geometria ainda mudar semanalmente e nenhuma propriedade do material estiver sendo testada. Peças fabricadas em camadas também precisam de usinagem posterior para roscas e faces com requisitos controlados; portanto, os dois processos nem sempre são alternativas entre si.
É a usinagem feita para responder a uma pergunta, e não para atender a um pedido de produção. Os protótipos podem diferir da peça de produção, mas cada diferença precisa ser registrada por escrito para que o resultado possa ser aproveitado.
Parte dela pode ser aproveitada diretamente — a revisão congelada, o material e os substitutos aprovados, as características geométricas críticas e a lógica de fixação. A vida útil da ferramenta ao longo do lote, a frequência de inspeção, a nova corrida do material e seu certificado, além da documentação de exportação, precisam ser reconfirmados. Uma peça aprovada demonstra que a sequência de operações pode funcionar, mas não comprova, por si só, a capacidade ao longo de um lote, pois uma única peça nada revela sobre a variação entre uma centena delas. Trate o registro do protótipo como ponto de partida do plano de controle da produção, não como sua conclusão, para que o pedido recorrente deixe de ser uma nova negociação.
Compare quem confirma o desenho técnico, como a identificação do material é mantida durante a usinagem CNC, quais tipos de certificado podem ser fornecidos e quais comprovantes acompanham a peça. Comparar alegações genéricas de tolerância diz muito pouco, pois todas as oficinas cotam a mesma classe geral.
Resultados dimensionais das características geométricas críticas acordadas, certificados de material do tipo especificado e um registro de desvios e retrabalho.






